Смазка, нанесенная на гладкий металл, часто скатывается, смывается или выдавливается, не выполняя свою функцию. Проблема в том, что адгезия - прочность сцепления нанесенного материала с основанием - зависит не только от самого состава, но и от чистоты поверхности, ее микрорельефа, энергии поверхности и технологии нанесения. На практике даже тонкая пленка масла, пыли или старого покрытия снижает адгезию в разы, превращая качественную смазку в неэффективный расход. Для технических специалистов и закупщиков это означает, что выбор правильной смазки - лишь половина задачи; вторая половина - подготовка поверхности и понимание того, какие механизмы обеспечивают удержание материала на металле.
В этой статье разберем, почему смазка плохо держится на гладких поверхностях, как готовить основание к нанесению, какие составы выбирать для критичных условий, и какие ошибки при подготовке и выборе материала приводят к отказам в эксплуатации.
Три механизма адгезии смазки к металлу
Адгезия - это не просто «липкость».
Она обеспечивается тремя независимыми механизмами, которые работают параллельно и усиливают друг друга.
Механическое зацепление возникает благодаря микрошероховатости поверхности металла. Смазка, попадая в микро-впадины, создает якорение, подобно якорю в грунте. На полированном, полностью гладком металле этого механизма почти нет, что и объясняет проблему адгезии на новых гладких деталях. Даже небольшой микрорельеф дает прирост сцепления.
Физико-химическое притяжение происходит благодаря молекулярным силам между смазкой и металлом. Оно зависит от энергии поверхности металла: чистый, активный металл имеет высокую поверхностную энергию, грязный или окисленный - низкую. Если на поверхности сидит пленка масла, пыли или окисла, это окно закрывается, и молекулы смазки «не видят» металл.
Диффузионно-химическое взаимодействие наблюдается, когда молекулы смазки проникают в микро-трещины или частично реагируют с поверхностью. Это самый медленный механизм, но часто самый надежный для длительной эксплуатации.
Гладкая поверхность ослабляет первый механизм, а загрязнение ослабляет все три. Поэтому даже дорогая смазка не поможет, если подготовка сделана небрежно.
Почему смазка плохо держится на гладких металлических поверхностях
На новых, отшлифованных или полированных деталях смазка часто скатывается или стекает в течение часов или дней.
Причин несколько.
Во-первых, отсутствие микрорельефа. Гладкая поверхность не дает механического якорения - смазка просто лежит поверх слоем, как вода на воске. При вибрации, центробежной силе или просто под своим весом она смещается и стекает вниз.
Во-вторых, энергия поверхности. Новый металл имеет высокую поверхностную энергию, но она быстро падает при контакте с воздухом (окисление), водой, пылью или остатками обработочного масла. Окисная пленка толщиной в несколько нанометров уже значительно снижает адгезию. На нержавейке эффект еще заметнее, потому что ее защитная окись менее активна по отношению к адгезионным смазкам.
В-третьих, остатки грязи и старых материалов. Даже если поверхность выглядит чистой, микроскопические следы масла, силиконовых выделений, ржавчины или хвостов лакокрасочных покрытий создают барьер, через который смазка не может дойти до металла. Результат - слабое сцепление с легко отслаивающимся слоем.
Наконец, несовместимость состава с поверхностью. Если используется смазка на минеральной основе для пористого или окисленного металла, адгезия может быть недостаточной просто потому, что молекулярные силы между этим маслом и этой поверхностью слабы. Это особенно критично для нержавейки, где выбор адгезионной смазки становится принципиальным.
Подготовка поверхности как основа адгезии
Правильная подготовка определяет успех на 70-80 %.
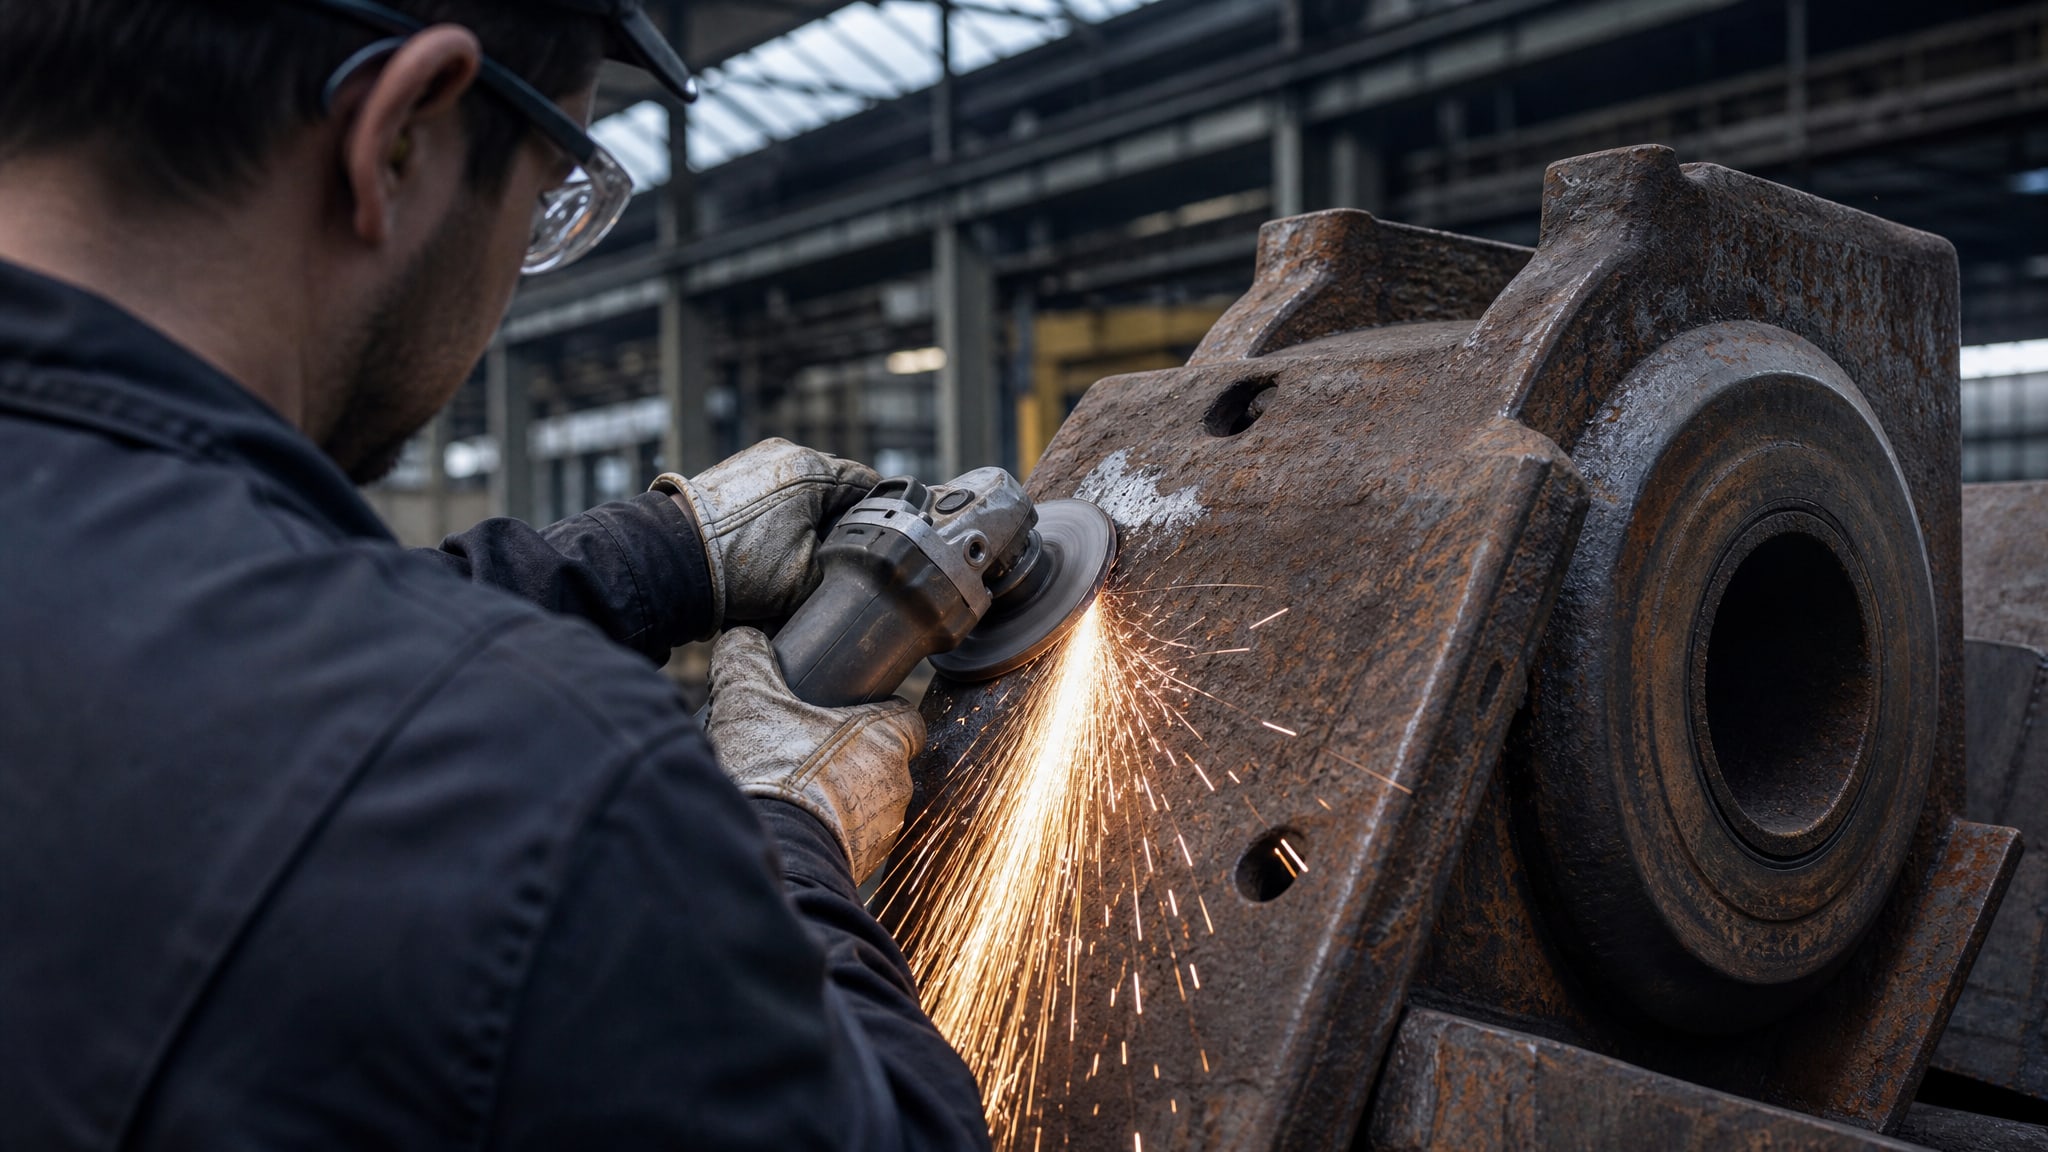
Даже лучшая смазка не спасет плохо подготовленную поверхность.
Удаление загрязнений и старых покрытий
Поверхность должна быть полностью очищена от ржавчины, окалины, старых лакокрасочных покрытий и остатков старой смазки. Ржавчина и окалина удаляются механически: шлифованием, дробеструйной или пескоструйной обработкой. Для локального ремонта подойдут металлические щетки, проволочные диски или наждачная бумага зернистостью 80-120.
Старые лакокрасочные покрытия, если они непрочные или несовместимые с новым слоем, также нужно убрать. Если же ЛКМ прочное и совместимое, его можно оставить, но только после проверки - пробного нанесения на малом участке, чтобы убедиться, что новое покрытие или смазка не размягчит, не вздует и не обесцветит старое.
Обезжиривание
После механической очистки следует обезжиривание органическими растворителями. Подойдут спирто-ацетоновые растворы, уайт-спирит или специализированные очистители. Цель - удалить тонкую пленку масла, воска, силиконов и других органических загрязнений, которые невидимы для глаза, но критичны для адгезии. Протрите поверхность чистой тканью, смоченной растворителем, несколько раз, пока ткань не станет чистой.
Важно: после обезжиривания нельзя оставлять следы моющих средств или самого растворителя. Если использовались щелочные или водные моющие растворы, их надо полностью смыть водой и высушить. Даже незначительные остатки моющего вещества снижают адгезию в жидких средах из-за влияния поверхностно-активных веществ: они конкурируют с молекулами смазки за контакт с металлом.
Создание микрорельефа
На гладкой поверхности полезна легкая шероховатость. Она создает якорение, особенно важное для адгезионных смазок, которые должны оставаться на месте под нагрузкой и вибрацией.
Наиболее эффективный способ - термоабразивная обработка, потому что она одновременно создает активный микрорельеф и повышает энергию поверхности металла. Это может быть дробеструйная обработка, пескоструйная обработка или газопламенная зачистка с последующей легкой механической обработкой.
Если терм оабразивная обработка недоступна, подойдет шлифование наждачной бумагой зернистостью 60-100 в направлении, параллельном направлению нагрузки (если оно известно). Результат менее выраженный, но все равно улучшает адгезию по сравнению с полированной поверхностью.
Минимальный цикл подготовки
Для новых, относительно чистых деталей из углеродистой стали достаточно: - Легкое шлифование или обработка щеткой (5-10 минут на деталь среднего размера) - Протирка спирто-ацетоновым раствором или уайт-спиритом до полной чистоты - Высушивание чистой тканью или сжатым воздухом - Немедленное нанесение смазки (идеально - в течение 15-30 минут, пока поверхность не окислилась)
Для окрашенных деталей или нержавейки цикл расширяется: предварительное удаление слабых мест ЛКМ, более интенсивное обезжиривание и, желательно, пробное нанесение на скрытый участок.
Адгезионные смазки: выбор и применение
Адгезионная смазка - это состав, который удерживается на месте благодаря повышенному сцеплению с поверхностью и низкому стеканию.
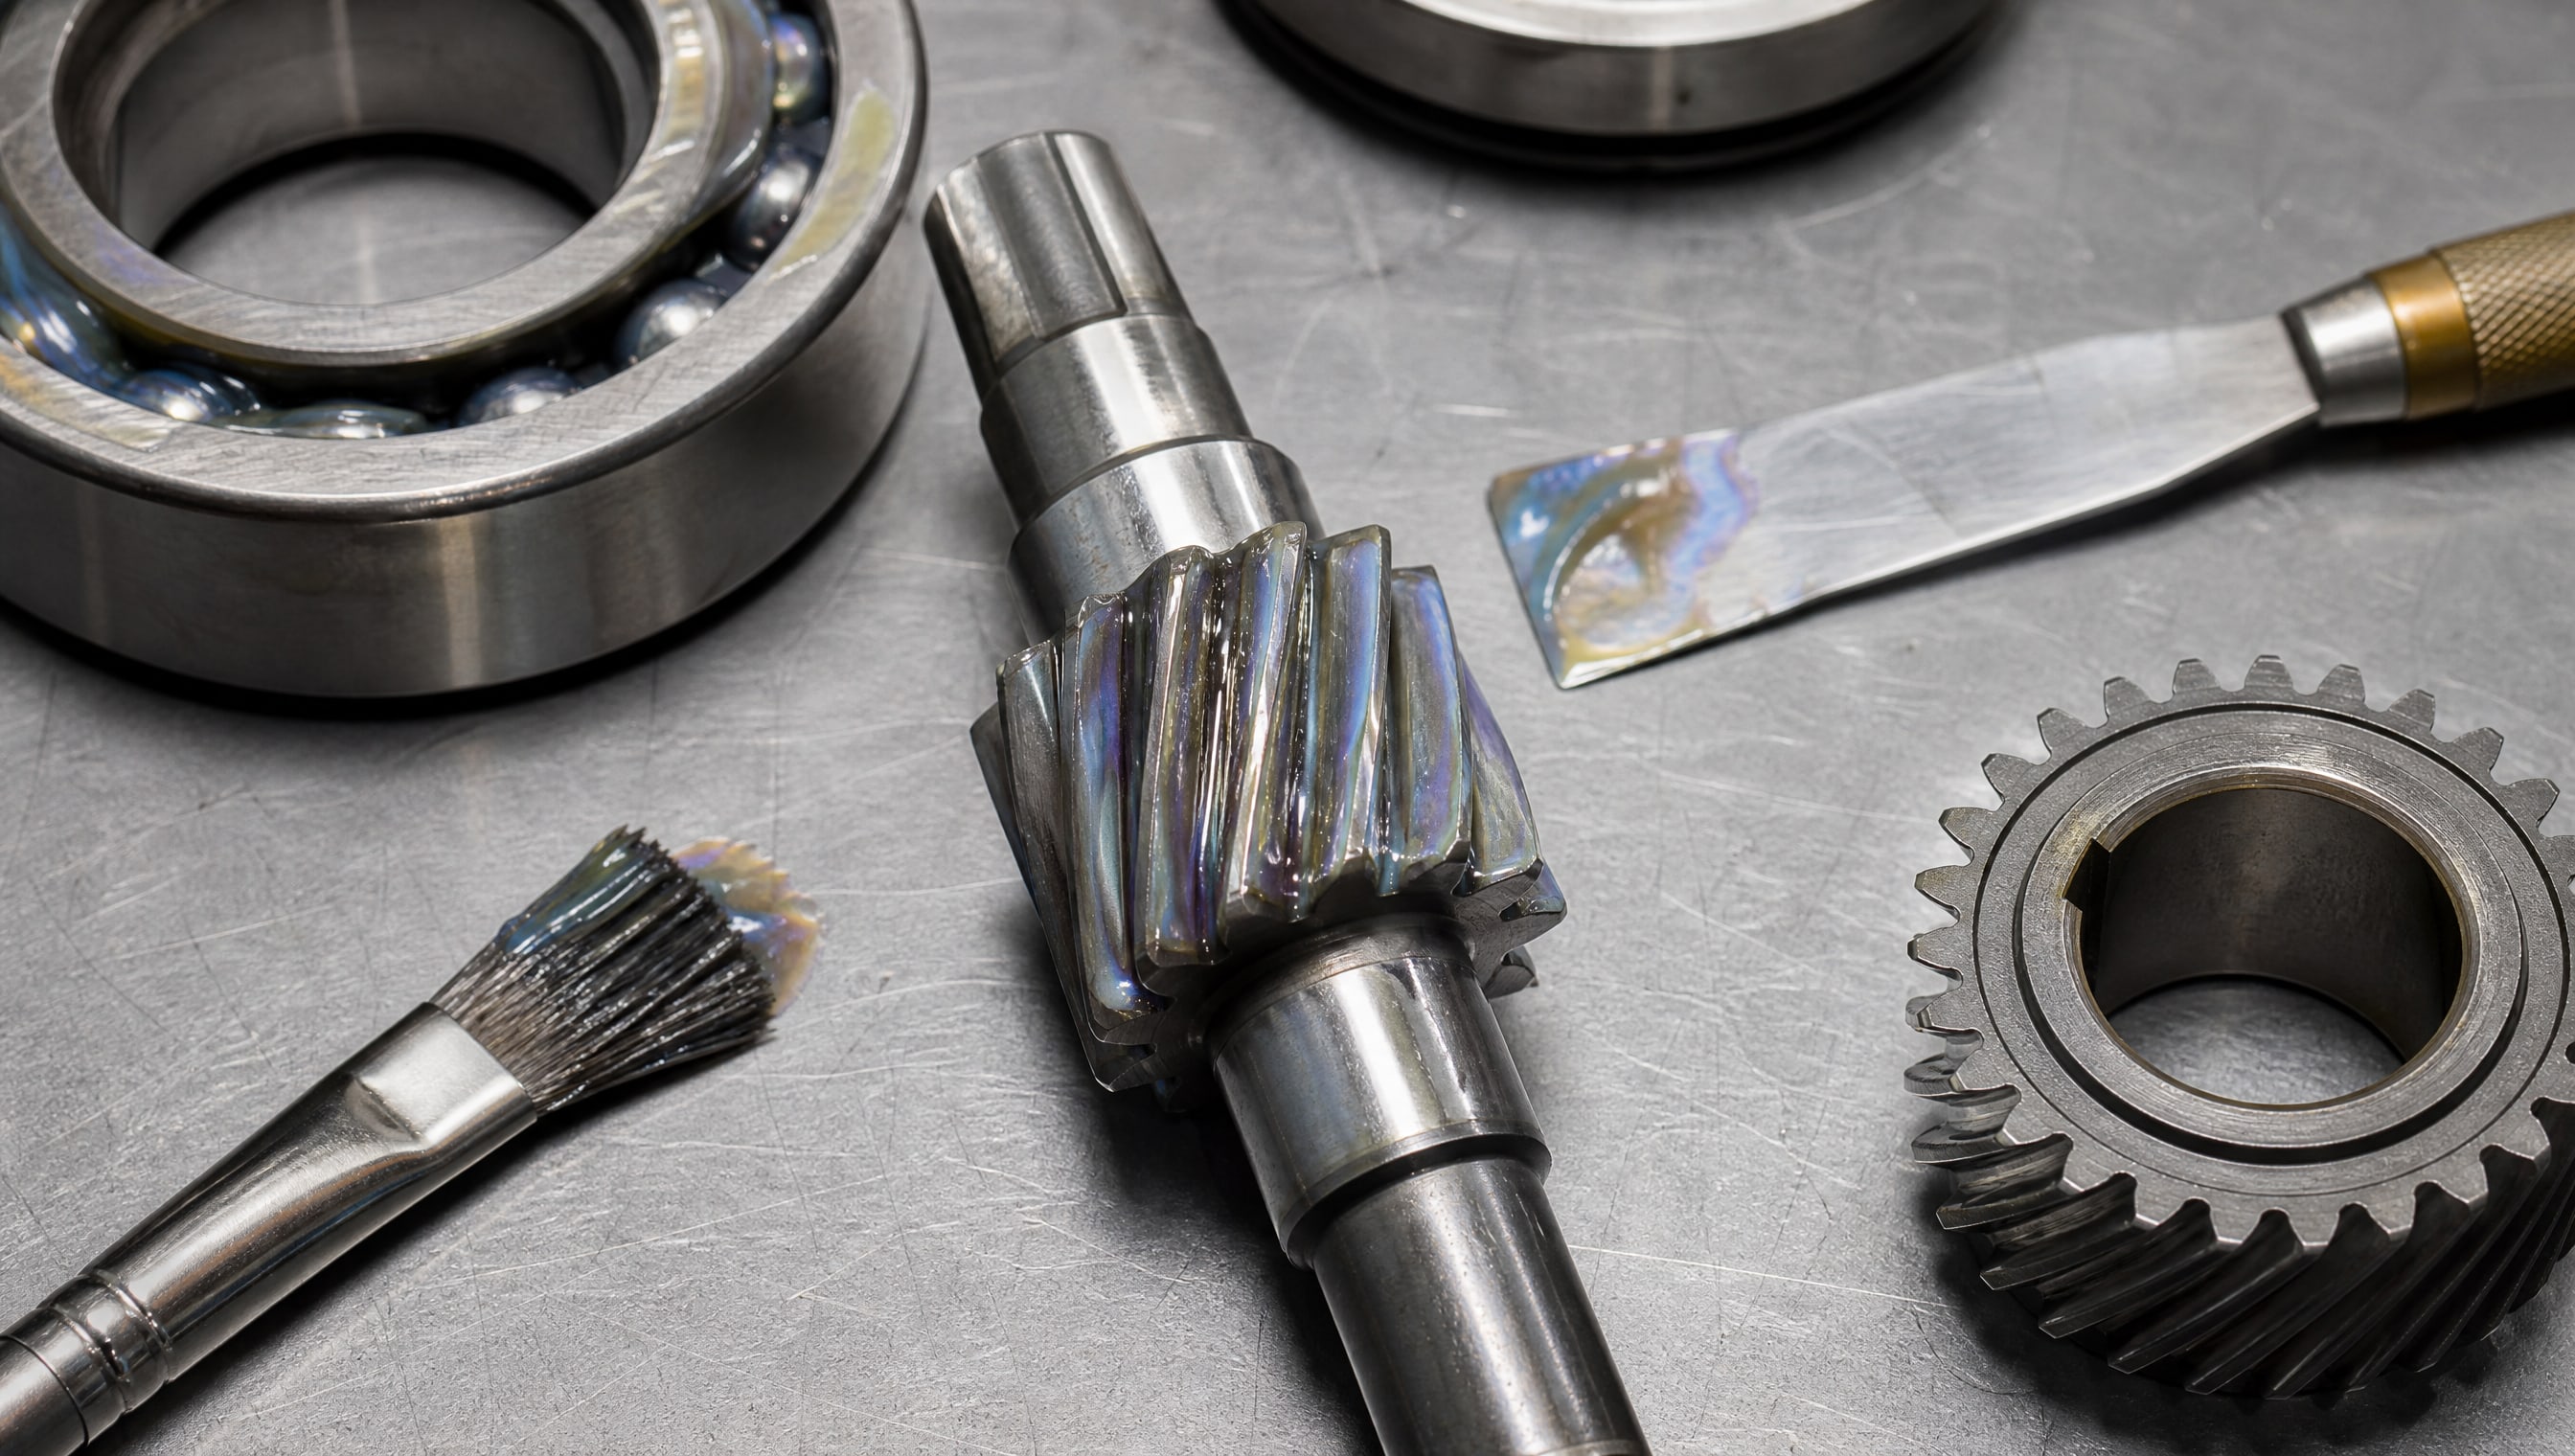
Такие смазки незаменимы там, где принудительная подача невозможна: подвижные соединения без магистралей, открытые механизмы, детали, работающие при вибрации или центробежных силах.
Когда нужна адгезионная смазка
Узлы без центральной смазки: шарниры, петли, направляющие, валы - все, что работает без системы непрерывной подачи смазки
Вибрирующие узлы: смазка должна не смещаться и не выдавливаться под вибрацией
Узлы с высокими нагрузками на сдвиг: когда между деталями большое давление, обычная жидкая смазка выдавливается, адгезионная - остается
Открытые механизмы в грязных условиях: цепи, шестерни на улице - смазка должна не смываться дождем и не налипать пыль
Высокотемпературные узлы: при нагреве смазка становится более текучей, адгезионные составы держат форму лучше
Эксплуатационные характеристики
Адгезионные смазки описываются как устойчивые к смыванию водой и выдавливанию давлением между трущимися поверхностями. Это не значит, что они вечны: PTFE-смазки (фторопластовые) держатся 3-12 месяцев, минеральные адгезионные составы -1-3 месяца. Это зависит от условий: при постоянной вибрации и высокой температуре расход ускоряется.
Технология нанесения
Адгезионные смазки наносят тонкой пленкой, а не слоем толщиной в миллиметры. Избыток не улучшает адгезию, а только создает грязь. Для аэрозольных форм стандартная методика: - встряхнуть баллон 10-15 секунд - наносить с расстояния 10-15 см от детали - делать 1-2 коротких нажатия на распылитель - после нанесения выдержать 20-30 секунд перед повторным нанесением, если требуется второй слой
Для жидких адгезионных смазок из банок используют кисть или пипетку: наносят по капле на трущиеся пары или по линии шарнира, затем включают механизм, чтобы смазка распределилась. Излишки не вытирают (это сотрет весь слой), а дают им стечь естественным путем.
Совместимость с поверхностями
Для гладких металлических поверхностей, особенно нержавейки, требуется адгезионная смазка с составом, активным к этому материалу. На практике это означает, что смазку лучше всего предварительно испытать на образце или некритичной детали, чтобы убедиться в надежности сцепления. Применение антифрикционных твердосмазочных покрытий позволяет значительно улучшить адгезию к гладким металлическим поверхностям, обеспечивая долговечную и эффективную работу узлов трения даже в экстремальных условиях.
Подготовка нержавейки и особые случаи
Нержавеющая сталь - материал капризный для адгезии.
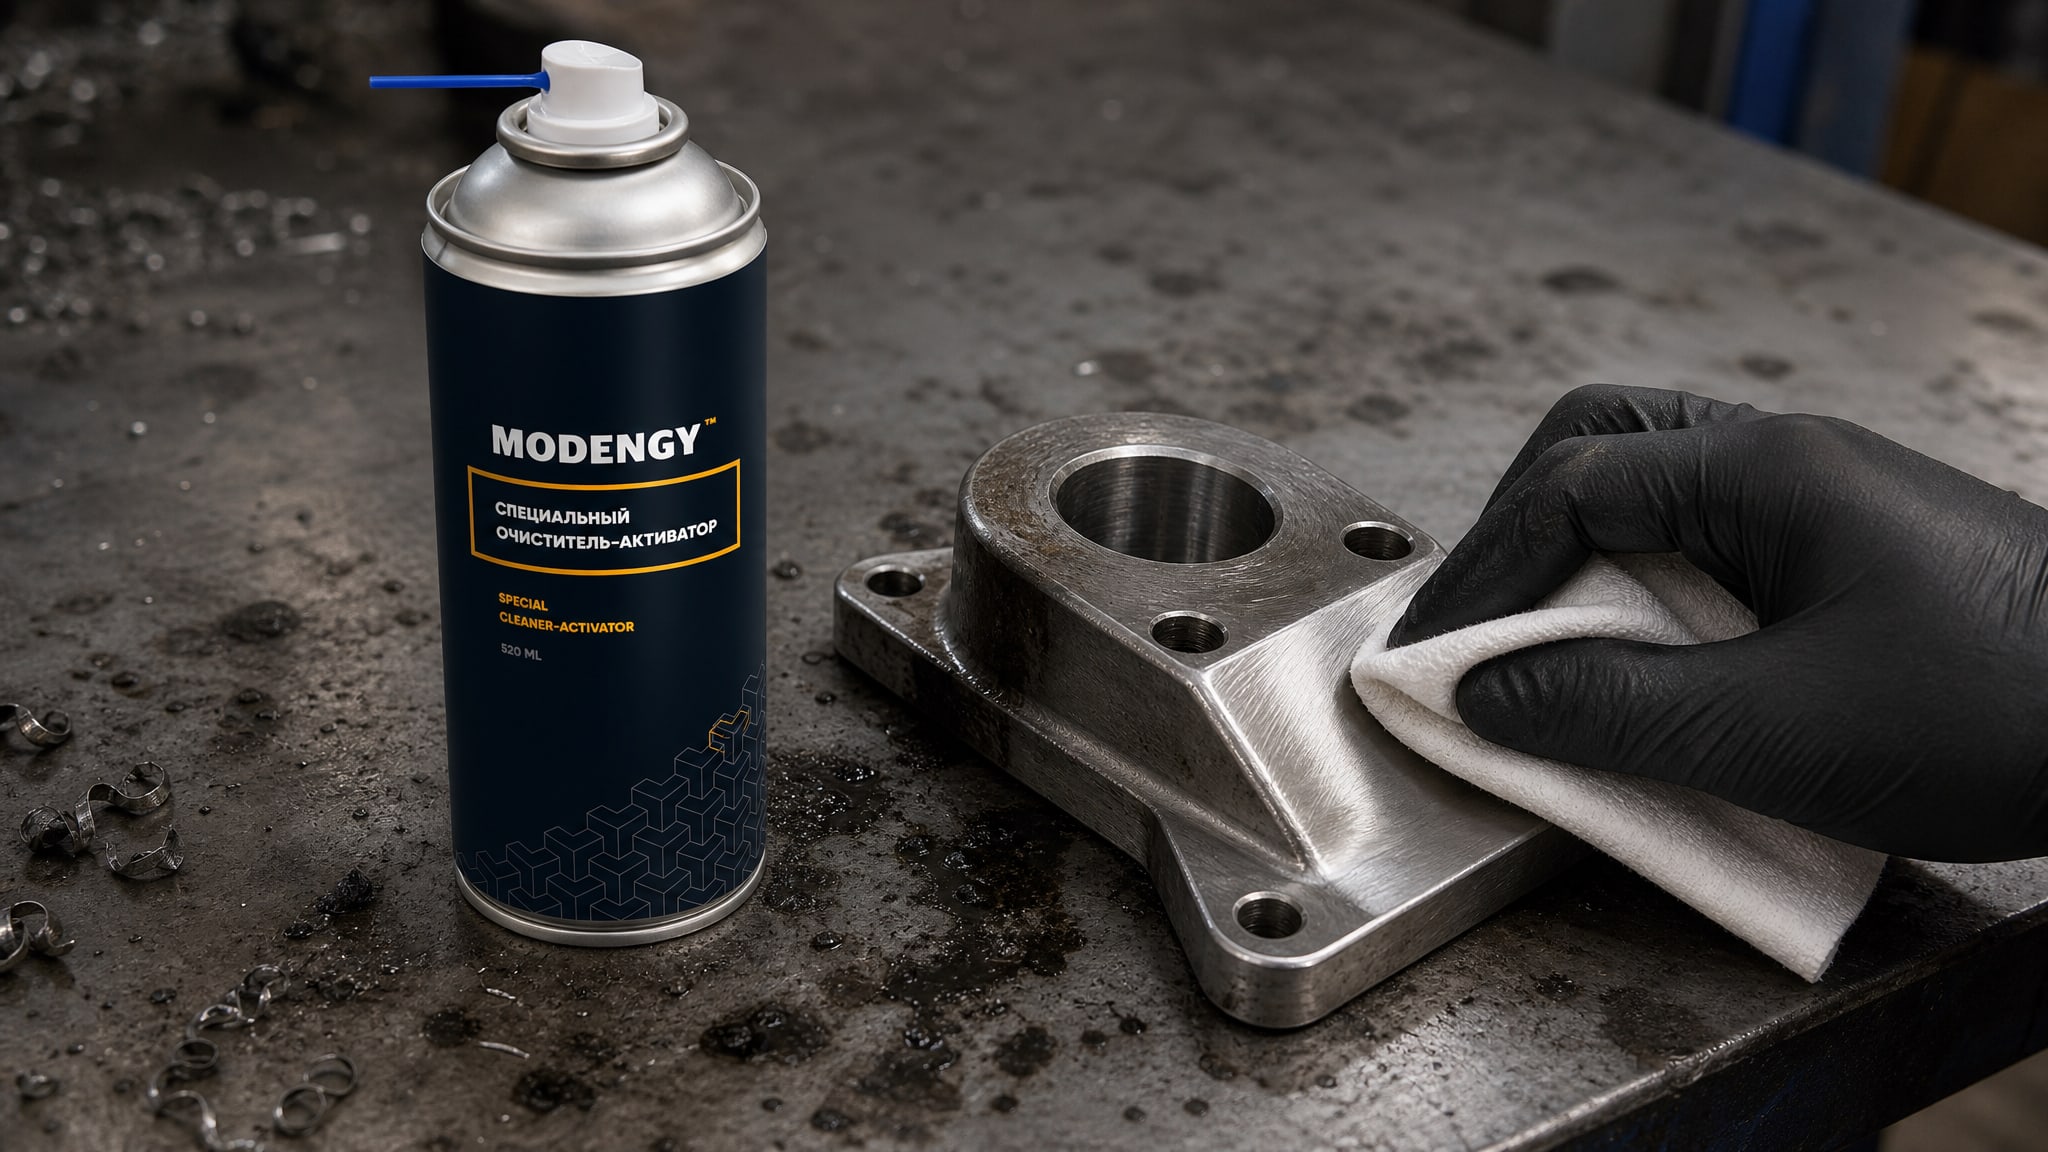
Ее защитная оксидная пленка менее активна, чем окись углеродистой стали, и быстро восстанавливается на воздухе. Это означает, что стандартная подготовка здесь недостаточна.
Специфика нержавейки
Адгезия смазки к нержавейке во многом определяется состоянием ее поверхности. Новая, полированная нержавейка имеет очень низкую энергию поверхности и слабо взаимодействует с большинством смазочных материалов. Даже микроскопический слой жира или силиконового полироля, остающийся после изготовления, может снизить адгезию.
Алгоритм подготовки
Для максимальной адгезии твердосмазочных покрытий к нержавейке критически важна тщательная подготовка поверхности с использованием специализированных очистителей-активаторов. Вот последовательность:
1. Предварительная механическая обработка: если есть видимая ржавчина (питтинги, отложения), их нужно удалить. Для нержавейки нельзя использовать инструменты, контактировавшие с углеродистой сталью (передача железа вызывает коррозию). Берите отдельные щетки и диски, контактировавшие только с нержавейкой.
2. Обезжиривание в два этапа: сначала щелочное или водное обезжиривание (если загрязнения серьезные), затем - органический растворитель (спирто-ацетоновая смесь, уайт-спирит). После щелочного обезжиривания остатки нужно полностью смыть водой, потому что остаток щелочи создаст барьер для адгезии.
3. Активация поверхности: если обычного обезжиривания недостаточно, используют специализированные активаторы - составы, которые не только очищают, но и повышают энергию поверхности. Они содержат слабые кислоты или специальные растворители, которые удаляют последние следы пассивирующей пленки и подготавливают нержавейку к адгезии.
4. Немедленное нанесение смазки: на нержавейке промежуток между подготовкой и нанесением смазки критичен. Поверхность окисляется быстрее, чем на углеродистой стали, поэтому идеально наносить смазку в течение 15-20 минут после подготовки. Если прошло больше времени - повторите обезжиривание.
Выбор смазки для нержавейки
Не все адгезионные смазки одинаково хорошо работают с нержавейкой. Выбирайте составы, специально рекомендованные производителем для этого материала. Смазки на основе эфиров обычно показывают лучшую адгезию к нержавейке, чем минеральные масла, благодаря более активным молекулам. Если информация о совместимости отсутствует, проведите пробное нанесение на образец.
Вымывание смазки во влажной среде, холодный пуск при температурах ниже -10 °C и фреттинг-коррозия (износ под микросмещением) - частые проблемы на нержавейке. Помочь может только правильно подобранная адгезионная смазка с хорошим сцеплением, которая не дает деталям смещаться под нагрузкой и защищает от влаги. Процесс подготовки здесь становится еще более важным, потому что именно он обеспечивает эту адгезию.
Твердосмазочные покрытия и адгезия
Твердосмазочные покрытия (PTFE, дисульфид молибдена, графит) - это отдельный класс материалов, где адгезия работает иначе, чем у жидких и пластичных смазок.
Покрытие должно не скатываться при высоких температурах, не отслаиваться под нагрузкой и не растворяться в агрессивных средах.
Механизм адгезии твердых покрытий
Твердосмазочные слои работают за счет механического якорения и физико-химического взаимодействия. Если подложка гладкая и чистая, якорение слабое, и покрытие отслаивается. Если подложка имеет микрорельеф и активну поверхность, адгезия резко улучшается.
Пористость подложки тоже играет роль: при пористости менее 2 % (что возможно для цинк-алюминиевых газотермических покрытий) адгезия твердосмазочного слоя выше, потому что основа прочнее и однороднее.
Подготовка для твердосмазочных покрытий
Подготовка под твердосмазочное покрытие еще более критична, чем под жидкую смазку, потому что покрытие не может «заполнить» микротрещины и неровности - оно просто ляжет поверх.
1. Механическая обработка: шлифование, дробеструйная обработка или газопламенная зачистка с последующей легкой доработкой. Цель - создать активный микрорельеф с шероховатостью, достаточной для якорения.
2. Удаление всех загрязнений: ржавчина, окалина, старые покрытия - все удаляется начисто. Остатки материала создают точки отслаивания, откуда начинается разрушение покрытия.
3. Многоэтапное обезжиривание: сначала водное, потом органическое. После обезжиривания поверхность должна быть такой чистой, что вода на ней собирается капельками, а не растекается пленкой (тест на смачиваемость).
4. Активация и праймирование (если предусмотрено): некоторые системы твердосмазочных покрытий требуют праймера - промежуточного слоя, который улучшает адгезию основного покрытия. Праймер наносят сразу после подготовки поверхности, перед основным покрытием.
Частые ошибки при подготовке поверхности и выборе смазки
Практика показывает, что большинство проблем с адгезией - следствие пропусков и ошибок на этапе подготовки и выбора.
Ошибка 1: недостаточное обезжиривание
Много закупщиков и мастеров недооценивают важность обезжиривания. «Поверхность выглядит чистой» не означает, что она готова. Даже невидимая пленка в 1-2 микрометра снижает адгезию кратно. Решение: всегда проводите двухэтапное обезжиривание (водное и органическое), используйте чистые ветошь и щетки, и ждите, пока поверхность полностью высохнет.
Ошибка 2: выбор смазки без учета материала подложки
«Универсальная» смазка не существует. На углеродистой стали, нержавейке, алюминии и меди одна и та же смазка может показать разную адгезию. Перед массовым применением проверьте смазку на образце критичного материала.
Ошибка 3: нанесение смазки с большой задержкой после подготовки
Чем дольше ждете после очистки, тем хуже адгезия. Поверхность окисляется, пыль оседает, влага конденсируется. Идеально: подготовить и нанести в течение 15-30 минут. Если прошло больше часа, повторите обезжиривание.
Ошибка 4: избыток смазки
Думают, что больше смазки = лучше адгезия. На самом деле избыток не компенсирует плохую подготовку и только создает грязь. Наносите тонкую пленку - именно она обеспечивает надежное сцепление.
Ошибка 5: игнорирование совместимости со старыми покрытиями
Если деталь уже имела лакокрасочное покрытие, не предполагайте, что новая смазка автоматически держится на нем. Проверьте адгезию ЛКМ к подложке, убедитесь, что ЛКМ совместимо с новой смазкой (не разбухает, не размягчается).
Ошибка 6: использование одной и той же подготовки для разных условий
Для узла, работающего в чистом помещении, достаточно легкой очистки. Для узла на улице или в цехе с высокой влажностью требуется более интенсивная подготовка и, возможно, праймирование или защитное покрытие. Адаптируйте процесс к условиям.
Часто задаваемые вопросы
Почему на нержавейке смазка держится хуже, чем на обычной стали?
Нержавейка имеет защитную оксидную пленку, которая менее активна в отношении адгезии смазки. Ее энергия поверхности ниже, чем у углеродистой стали, поэтому молекулярное взаимодействие слабее. К тому же, эта пленка восстанавливается быстро, поэтому время между подготовкой и нанесением смазки критично: адгезия падает в течение часа.
Может ли твердая пыль или окись улучшить адгезию?
Нет. Пыль и окись создают барьер, и смазка/покрытие держится не на металле, а на этом барьере. Адгезия резко падает. Нужна полная очистка до чистого металла.
Какая шероховатость нужна для хорошей адгезии смазки?
Источники не дают точного диапазона шероховатости для смазок, но общий принцип: умеренный микрорельеф лучше полированной поверхности. На практике шлифование наждачной бумагой зернистостью 60-100 дает достаточный эффект. Главное - не переусложнять: излишняя шероховатость может усложнить очистку и увеличить расход смазки.
Смывается ли смазка обычной водой, если она хорошо держится?
Адгезионная смазка должна быть устойчива к смыванию водой и выдавливанию. Но это не означает, что она не смывается никогда: под сильной струей горячей воды или при интенсивной мойке даже адгезионная смазка частично смывается. Периодическое восстановление слоя - нормальная практика.
Нужно ли грунтовать поверхность перед твердосмазочным покрытием?
Зависит от системы. Некоторые твердосмазочные покрытия наносятся прямо на подготовленный металл, другие требуют праймера для улучшения адгезии. Смотрите техническую документацию покрытия. Если в ней не сказано, что грунт не нужен, сделайте его - это надежнее.
Заключение
Проблема низкой адгезии смазки на гладких металлических поверхностях решается на три четверти правильной подготовкой. Даже лучший состав не будет работать, если поверхность не очищена от загрязнений, не имеет необходимого микрорельефа или контакт со смазкой нарушен остатками грязи. Для технических специалистов и закупщиков это означает: перед выбором дорогой адгезионной смазки убедитесь, что подготовка поверхности соответствует условиям работы узла, а сама смазка протестирована на совместимость с материалом.
Чтобы начать: проверьте, есть ли на ваших узлах проблемы со сцеплением смазки (скатывание, стекание, смывание). Если да - проведите аудит подготовки: обезжиривание ли достаточным, применяется ли механическая обработка, соблюдается ли время между подготовкой и нанесением. Часто один-два улучшения здесь дают больший эффект, чем смена самой смазки. Для критичных узлов на нержавейке или в высокотемпературных условиях поработайте со специалистом, чтобы выбрать не только правильную подготовку, но и адгезионный состав, активный именно к вашему материалу и условиям.