Антиадгезионное покрытие решает одну из ключевых задач энергетического машиностроения: предотвращение налипания посторонних веществ на поверхности деталей и узлов. В условиях работы турбин, компрессоров и авиадвигателей эта проблема приобретает критическое значение, так как налипание льда, продуктов коррозии или отложений снижает эффективность оборудования, увеличивает нагрузку на детали и сокращает их ресурс. Статья раскрывает, как антиадгезионные и противообледенительные покрытия работают в условиях экстремальных температур и агрессивных сред, какие технологии нанесения используются в промышленности и на что следует обратить внимание при выборе материала для конкретного применения.
Материал адресован техническим специалистам, инженерам по материаловедению, закупщикам промышленного сектора и руководителям производственных подразделений, которые решают задачи повышения надежности и ресурса энергетического оборудования.
Принцип действия и назначение антиадгезионных покрытий
Антиадгезионное покрытие образует на поверхности металла, полимера или керамики тонкую пленку, которая физически разделяет основной материал от контакта с налипающей средой.
Суть работы в том, что такая пленка уменьшает адгезию - прилипание льда, снега, влаги, солей, окисных отложений или коррозийных продуктов к рабочей поверхности. За счет снижения адгезии улучшается скольжение, снижается трение и уменьшается износ деталей при трении.
В энергетическом машиностроении антиадгезионные и противообледенительные покрытия применяют на рабочих поверхностях механизмов, турбинах, компрессорных лопатках, внутренних стенках резервуаров, бункеров и транспортирующего оборудования. Практика показывает, что использование таких покрытий на лопатках газовых турбин позволяет увеличить ресурс деталей в 3–5 раз, так как защита от высокотемпературной газовой коррозии и эрозии остается достаточной в течение длительного периода эксплуатации.
Выбор антиадгезионного покрытия зависит от типа среды, температуры эксплуатации, характера налипания и свойств подложки. На этапе проектирования инженер должен сопоставить требуемый диапазон температур (который может быть от -60 до +180 °C для универсальных покрытий или от -40 до +80 °C для специализированных вариантов), конкретное назначение детали и возможные методы нанесения.
Где применяются антиадгезионные покрытия в энергетике
В газотурбинных двигателях и энергетических установках антиадгезионные и жаростойкие покрытия используются для защиты деталей горячего тракта - лопаток компрессоров, турбин, дисков, валов и элементов камеры сгорания.
Задача здесь не только в предотвращении налипания, но и в защите от высокотемпературной коррозии и эрозии, вызванной потоком газов и твердых частиц.
Современные требования к теплозащитным покрытиям для горячего тракта включают стойкость к термоциклированию при температурах 20–1300 °C, низкую теплопроводность менее 1,5 Вт/м·К при около 1300 °C и высокую жаро-, эрозионную и коррозионную стойкость. Эти требования объясняют, почему для турбин не подходят обычные антиадгезионные покрытия для транспортирующего оборудования.
На лопатках турбин применяют две основные группы защитных покрытий. Диффузионные покрытия получают контактным или бесконтактным способами в порошковых смесях, шликерах или газовой среде - к ним относят алитирование (насыщение алюминием), хромирование, кобальтирование и хромоалитирование. Конденсационные покрытия получают методами плазменного, вакуумно-плазменного, магнетронного или электронно-лучевого напыления; типичные системы - Ni-Cr-Al-Y, Al-Si-Y, Ni-Cr-Al-Ta-W-Hf-Y. Каждая группа имеет свои преимущества: диффузионные обладают хорошей адгезией и однородностью, конденсационные позволяют наносить многослойные системы с точным контролем состава.
Для авиадвигателей требования к противообледенительным покрытиям также жесткие, но акцент смещается на предотвращение налипания льда при полете в облачности на больших высотах и холодных температурах. Здесь важна эластичность покрытия, его стойкость к механическим нагрузкам при вибрации и циклическим температурным колебаниям.
Технологии нанесения антиадгезионных покрытий
Нанесение антиадгезионного покрытия начинается с подготовки поверхности - этот этап критичен для достижения необходимой адгезии покрытия к основе.
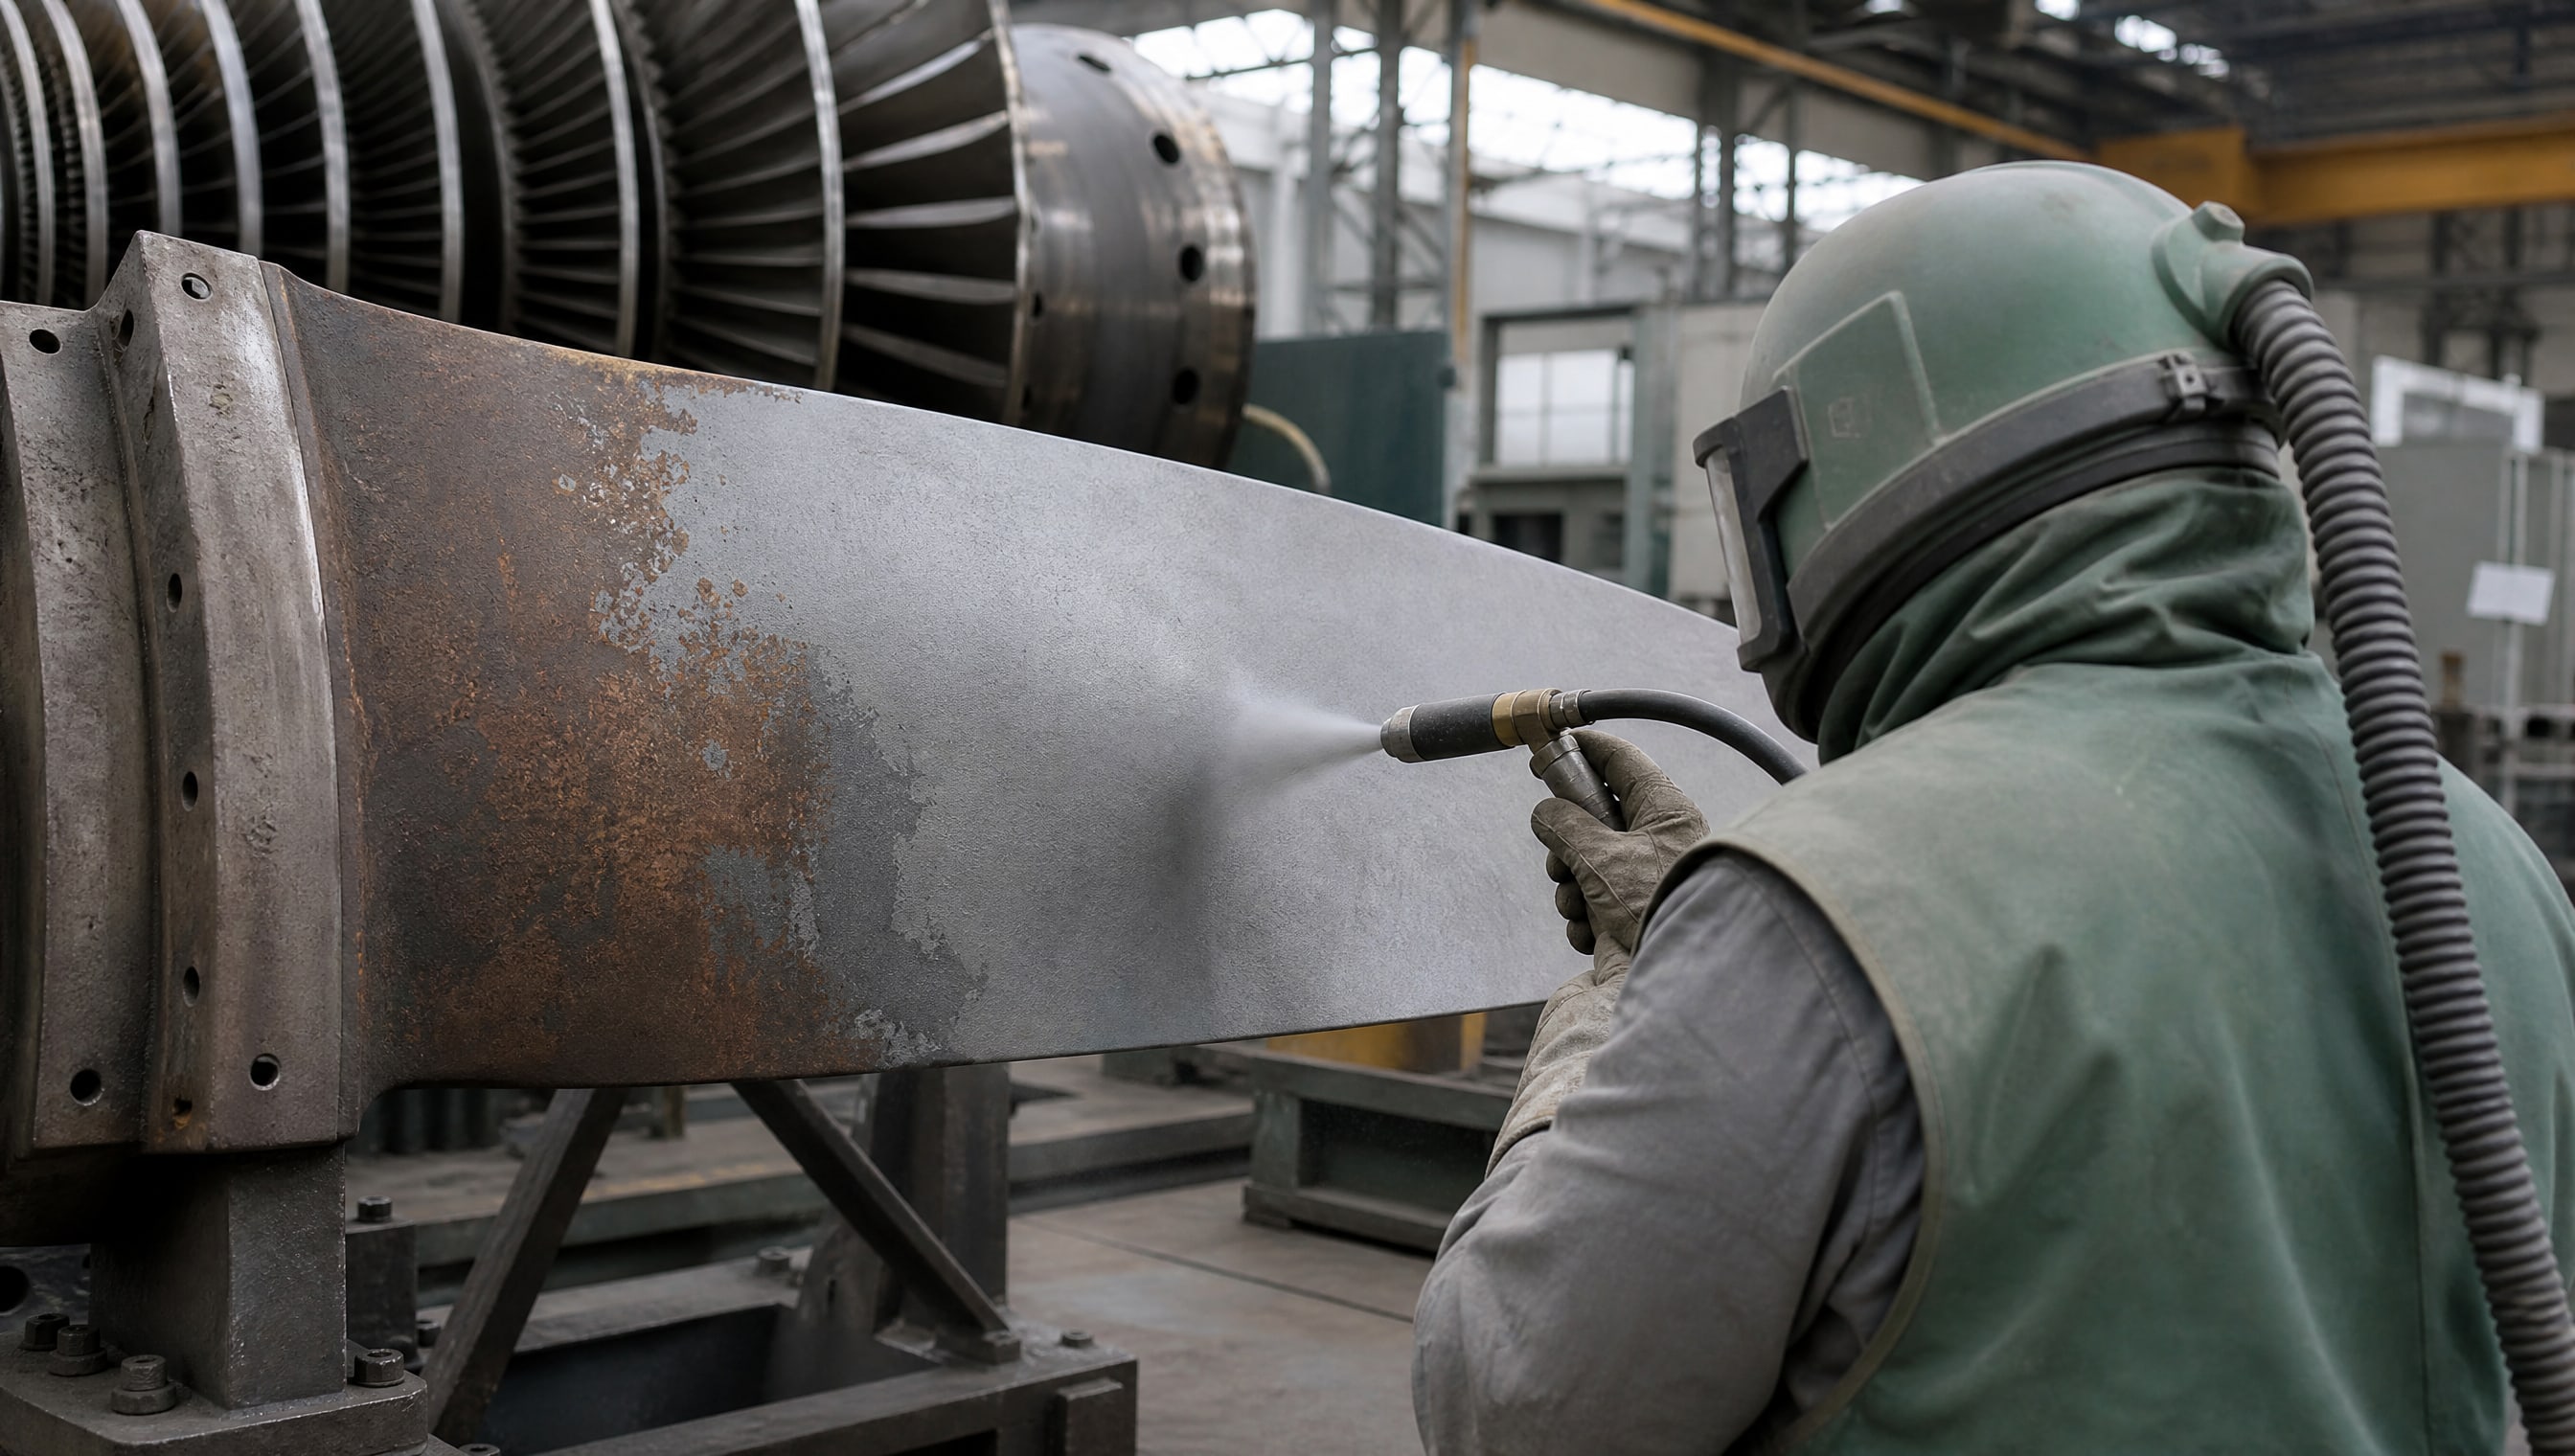
Поверхность очищают от грязи, ржавчины и масла; затем применяют пескоструйную, дробеструйную или химическую обработку, после чего обезжиривают ацетоном или бензином. Пропуск этого этапа приводит к отслаиванию покрытия и потере его защитных свойств.
Само нанесение можно выполнять несколькими способами:
Кистью или валиком - для небольших поверхностей и ремонтных работ.
Окунанием - для деталей малого размера или нанесения на внутренние полости.
Воздушным распылением - классический метод для крупных поверхностей.
Безвоздушным распылением - повышает производительность и уменьшает потери материала.
Отверждение покрытия может занимать до суток при комнатной температуре, но использование термообработки значительно ускоряет процесс. При нагреве до 200–230 °C отверждение сокращается до 20–30 минут, что позволяет интегрировать нанесение покрытия в производственный цикл без существенных задержек. Этот факт важен для предприятий, работающих с жесткими графиками производства.
Толщина наносимого слоя зависит от условий эксплуатации и может варьироваться от 0,2 до 5 мм. Выбор толщины - не в пользу максимума, а в соответствии с требованиями режима работы и характером налипания.
Параметры выбора антиадгезионного покрытия для энергетического оборудования
При выборе антиадгезионного или противообледенительного покрытия следует проверить несколько ключевых параметров.
Диапазон температур эксплуатации. Универсальные антиадгезионные покрытия работают в диапазоне от -60 до +180 °C, специализированные - от -40 до +80 °C. Для деталей турбин, работающих при температурах выше 500 °C, требуются жаростойкие система Ni-Al или керамические покрытия с теплопроводностью менее 1,5 Вт/м·К.
Адгезия к основе. Это способность покрытия прочно держаться на поверхности. Измеряется по стандартным методикам (испытание отслаиванием, перекрестным надрезом). Неправильная подготовка поверхности - главная причина слабой адгезии.
Шероховатость рабочей поверхности. Для деталей трения и узлов, где важно минимизировать износ, требуется полированная поверхность с шероховатостью не более Ra 0,5 мкм. Это уменьшает трение и продлевает ресурс.
Стойкость к термоциклированию. Для турбинных лопаток критична способность переносить циклические нагревы и охлаждения - от 20 до 1300 °C и обратно - без растрескивания и отслаивания.
Метод нанесения. Выбор зависит от размера и конфигурации детали, доступного оборудования на производстве и требуемой производительности.
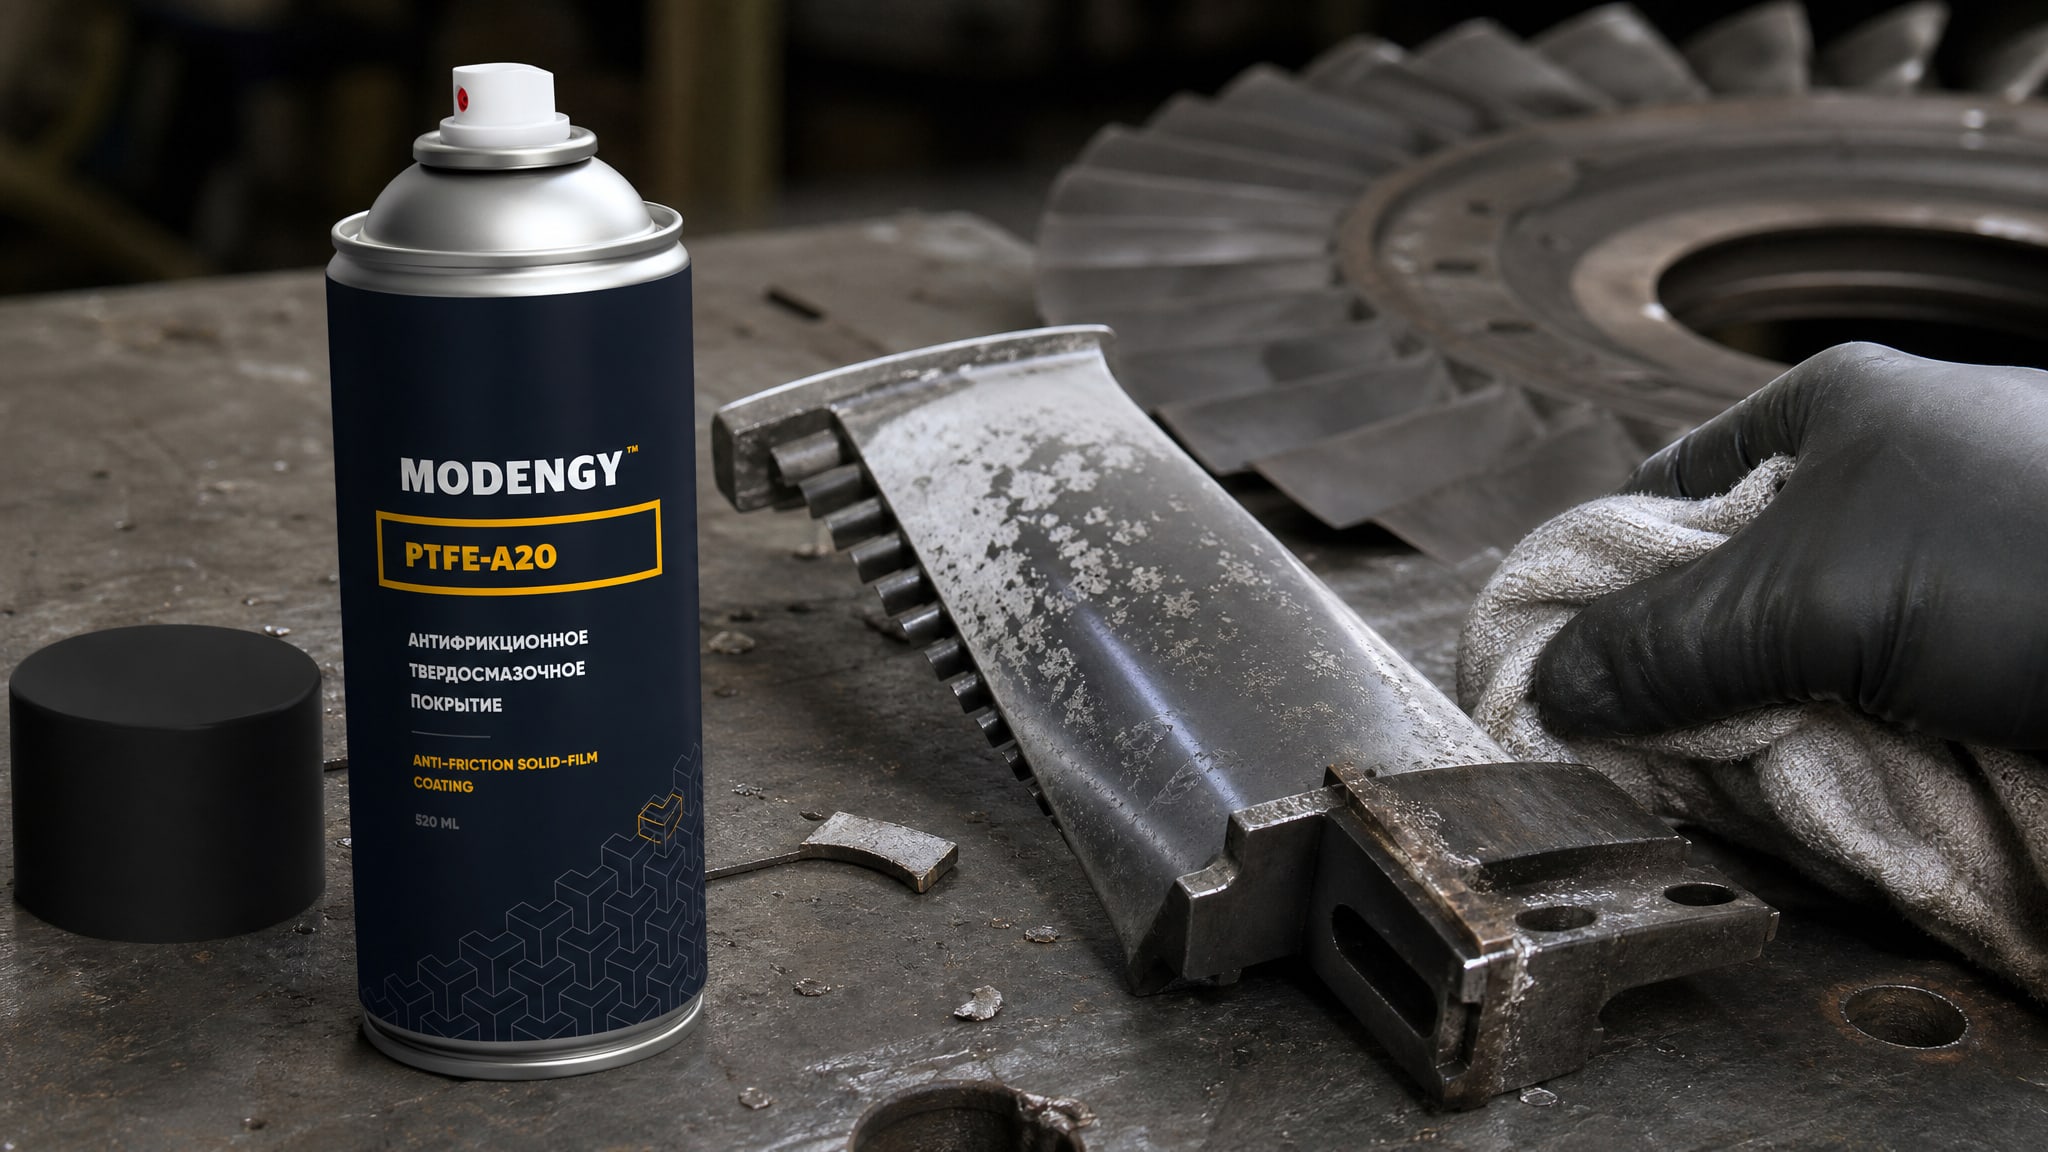
Для предотвращения налипания льда на изнашиваемых узлах и поверхностях с трением антифрикционное твердосмазочное покрытие MODENGY PTFE-A20 обеспечивает стабильное скольжение и снижает риск налипания при низких температурах, что особенно важно для механизмов, работающих в условиях перепадов температур и влажности.
Противообледенительные системы и их отличие от универсальных антиадгезионных покрытий
Важно различать универсальные антиадгезионные покрытия и системы специально разработанные для защиты от обледенения.
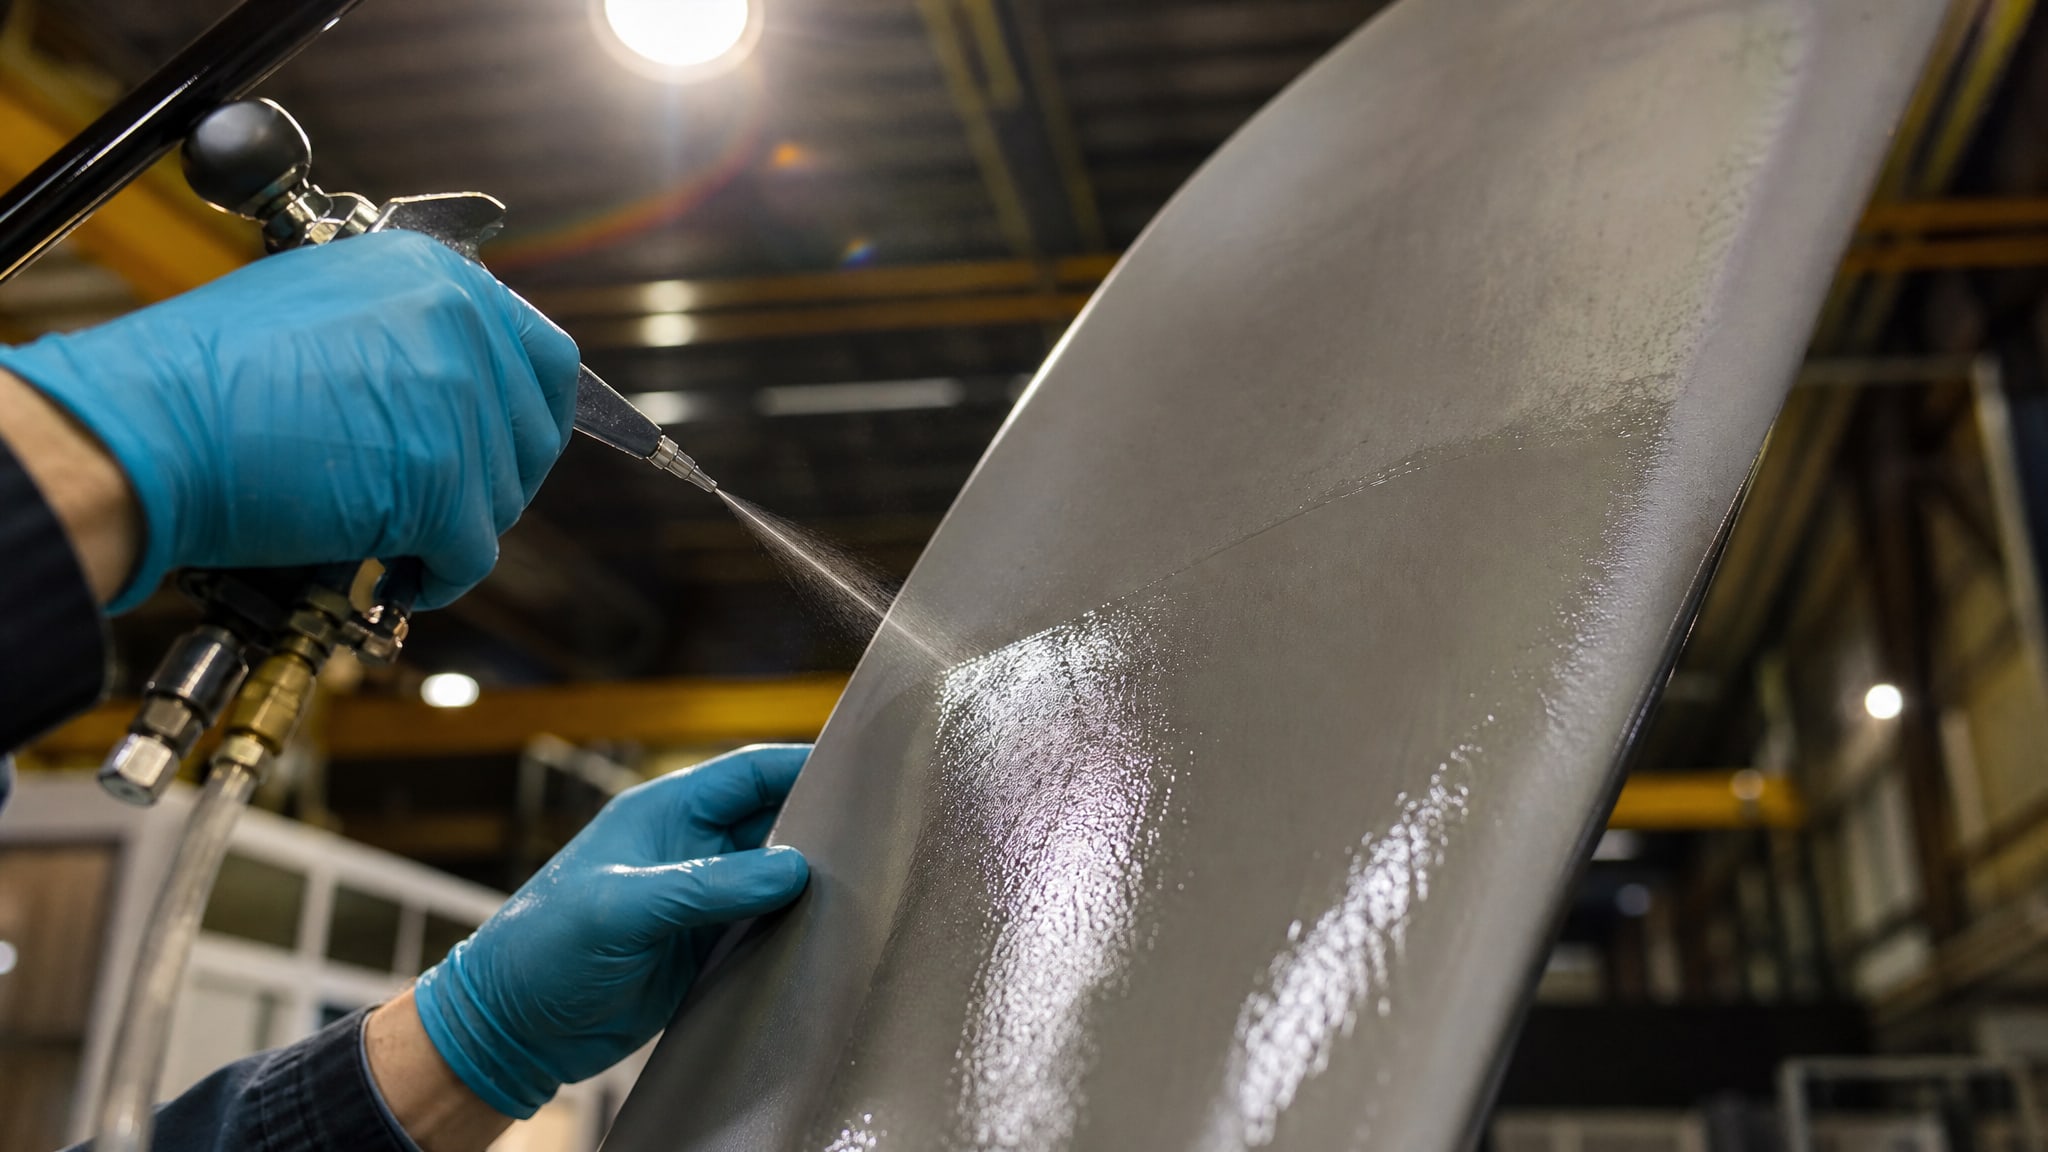
Универсальное покрытие решает задачу снижения адгезии для различных налипающих материалов - льда, грязи, солевых отложений, окислов. Противообледенительное покрытие, напротив, оптимизировано именно для льда: оно должно быть эластичным, устойчивым к механическим ударам при вибрации и обладать гидрофобными свойствами, чтобы вода скатывалась, а не скапливалась на поверхности.
Для авиадвигателей противообледенительные системы часто комбинируются с активным подогревом или со специальными рельефами поверхности, которые помогают льду отделяться от основной детали. На лопатках компрессоров первых ступеней, работающих при отрицательных температурах на больших высотах, такие системы предотвращают накопление льда, который иначе привел бы к помпажу - неустойчивому режиму работы компрессора.
Выбор между универсальным и специализированным покрытием зависит от конкретного назначения детали, климатических условий эксплуатации и требуемого ресурса.
Для создания антиадгезионных покрытий: материалы и технологические решения
Технология создания антиадгезионных покрытий включает несколько этапов, каждый из которых влияет на итоговые свойства.
На первом этапе выбирают материал покрытия - это могут быть полимеры (полиуретаны, эпоксидные смолы, фторсодержащие полимеры), керамики, металлические сплавы или композиты. Материал должен быть совместим с подложкой и сохранять свои свойства в требуемом диапазоне температур.
На втором этапе поверхность подготавливают: очищают механически (пескоструйная обработка) или химически, удаляют масла и обезжиривают. Качество этого этапа напрямую определяет адгезию.
На третьем этапе наносят покрытие выбранным методом - кисть, распыление, окунание или специализированные методы вроде плазменного напыления.
На четвертом этапе проводят отверждение - либо при комнатной температуре в течение суток, либо с ускорением за счет термообработки при 200–230 °C в течение 20–30 минут.
Для контроля качества проверяют адгезию (стандартные испытания отслаиванием), твердость поверхности, шероховатость и, для деталей турбин, стойкость к термоциклированию и коррозии.
Часто задаваемые вопросы
Что такое адгезия и как она связана с антиадгезионным покрытием?
Адгезия - это способность вещества прилипать к поверхности. Антиадгезионное покрытие уменьшает адгезию, то есть предотвращает прилипание льда, грязи, коррозийных продуктов. При этом адгезия самого покрытия к подложке (адгезия первого рода) должна быть высокой, иначе покрытие отслаивается. Поэтому подготовка поверхности так важна.
Чем отличается антиадгезионное покрытие от противообледенительного?
Антиадгезионное покрытие универсально и снижает налипание различных веществ. Противообледенительное специализировано и оптимизировано именно для льда: оно эластичнее, гидрофобнее и устойчивее к механическим нагрузкам при вибрации. Для авиадвигателей и турбин часто используют противообледенительные системы, а не универсальные антиадгезионные материалы.
Почему антиадгезионные покрытия увеличивают ресурс лопаток газовых турбин в 3–5 раз?
Потому что жаро- и коррозионностойкие покрытия защищают лопатки от высокотемпературной газовой коррозии, эрозии и окисления. Без такой защиты лопатка теряет прочность и может выйти из строя. Покрытие действует как "щит", увеличивая срок безопасной эксплуатации детали.
Сколько времени требуется для отверждения антиадгезионного покрытия?
При комнатной температуре - около суток. При термообработке при 200–230 °C процесс сокращается до 20–30 минут. Для производственных циклов обычно выбирают ускоренное отверждение, чтобы избежать задержек в графике выпуска продукции.
Может ли я нанести антиадгезионное покрытие без подготовки поверхности?
Нет. Без очистки от ржавчины, грязи и обезжиривания адгезия покрытия к основе будет недостаточной, и оно быстро отслаивается. Подготовка поверхности - обязательный и критичный этап технологического процесса.
Заключение
Антиадгезионные и противообледенительные покрытия - это ключевая технология в энергетическом машиностроении для защиты деталей турбин, компрессоров и авиадвигателей от налипания льда, коррозийных отложений и эрозии. Выбор покрытия определяется диапазоном температур эксплуатации, методом нанесения, требуемой адгезией и стойкостью к термоциклированию. Применение жаро- и коррозионностойких покрытий на лопатках газовых турбин увеличивает ресурс деталей в 3–5 раз, что оправдывает инвестицию в качественный материал и профессиональное нанесение.
Перед закупкой и нанесением покрытия убедитесь, что подготовка поверхности проведена по всем требованиям: очистка, удаление ржавчины, обезжиривание. Согласуйте с поставщиком диапазон рабочих температур, метод отверждения и необходимую толщину слоя. При соблюдении этих условий антиадгезионное покрытие прослужит полный заданный срок и обеспечит надежную защиту вашего оборудования.