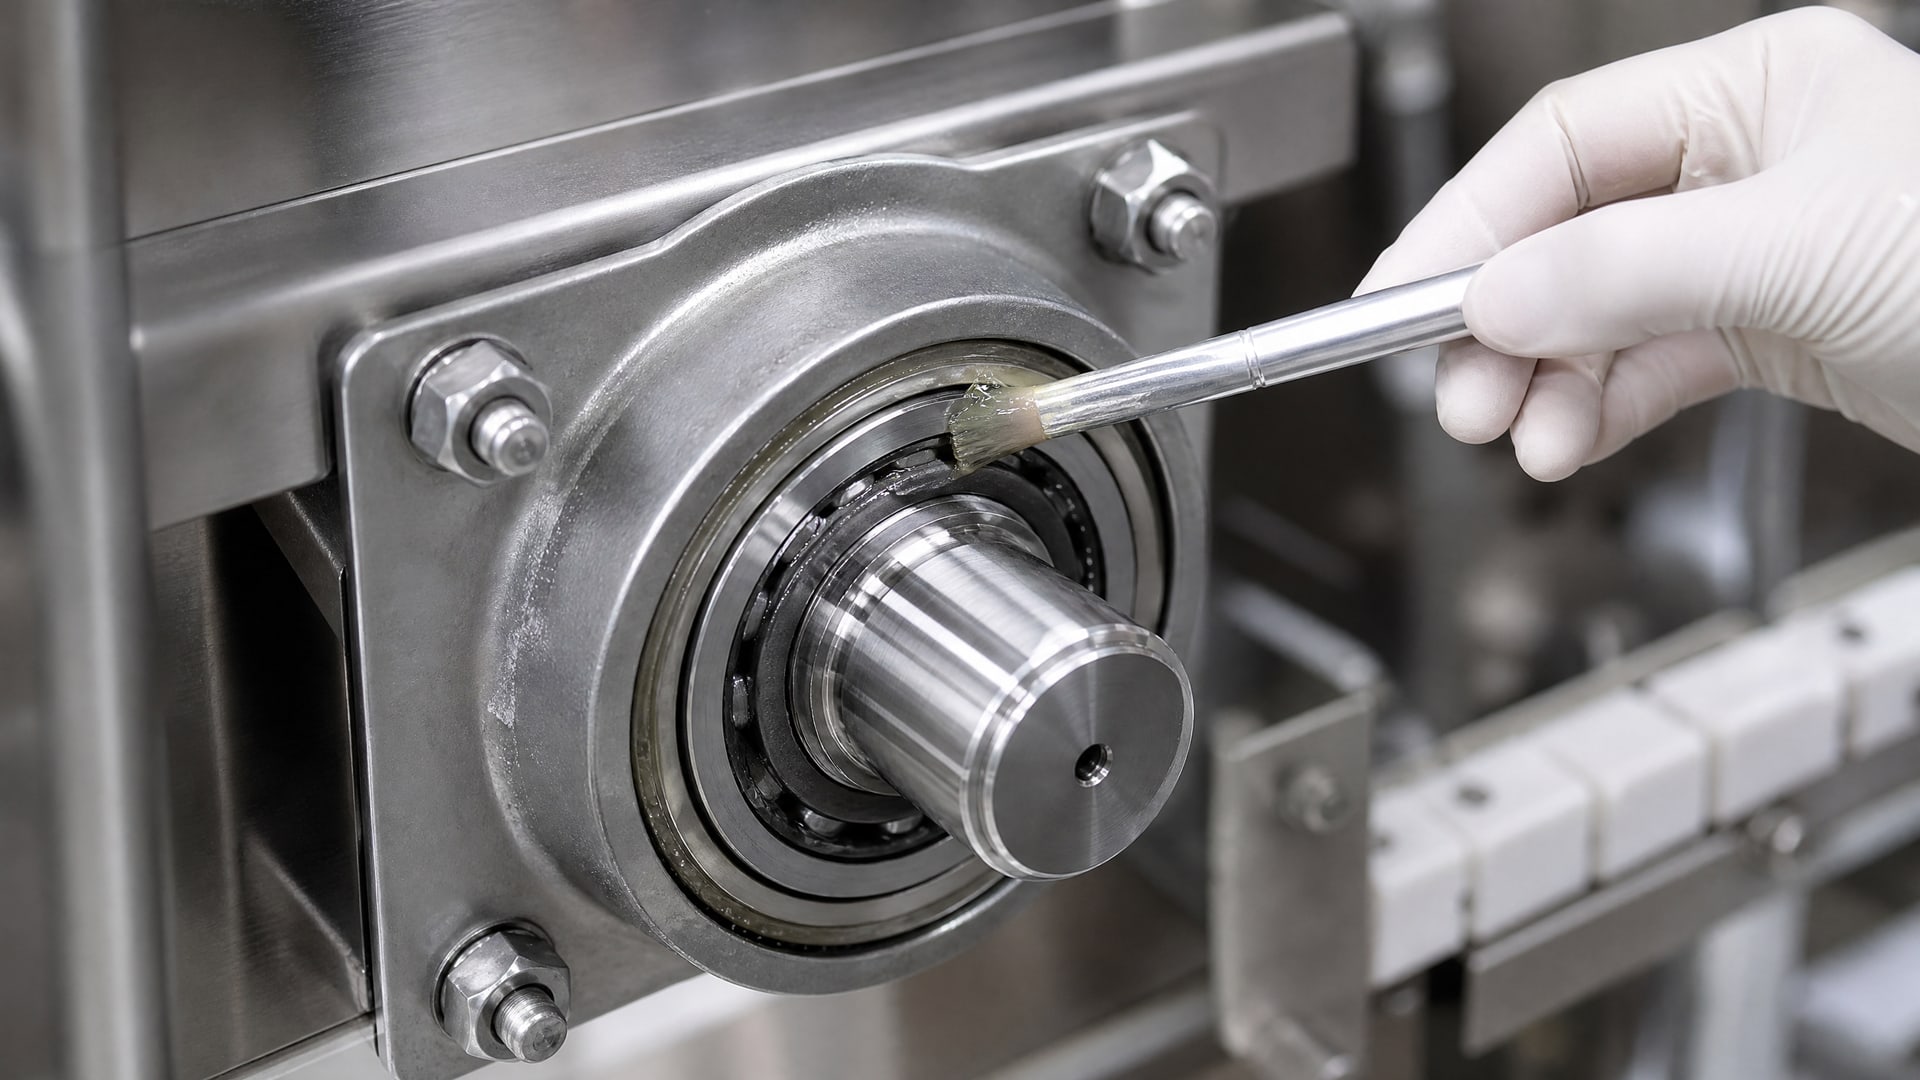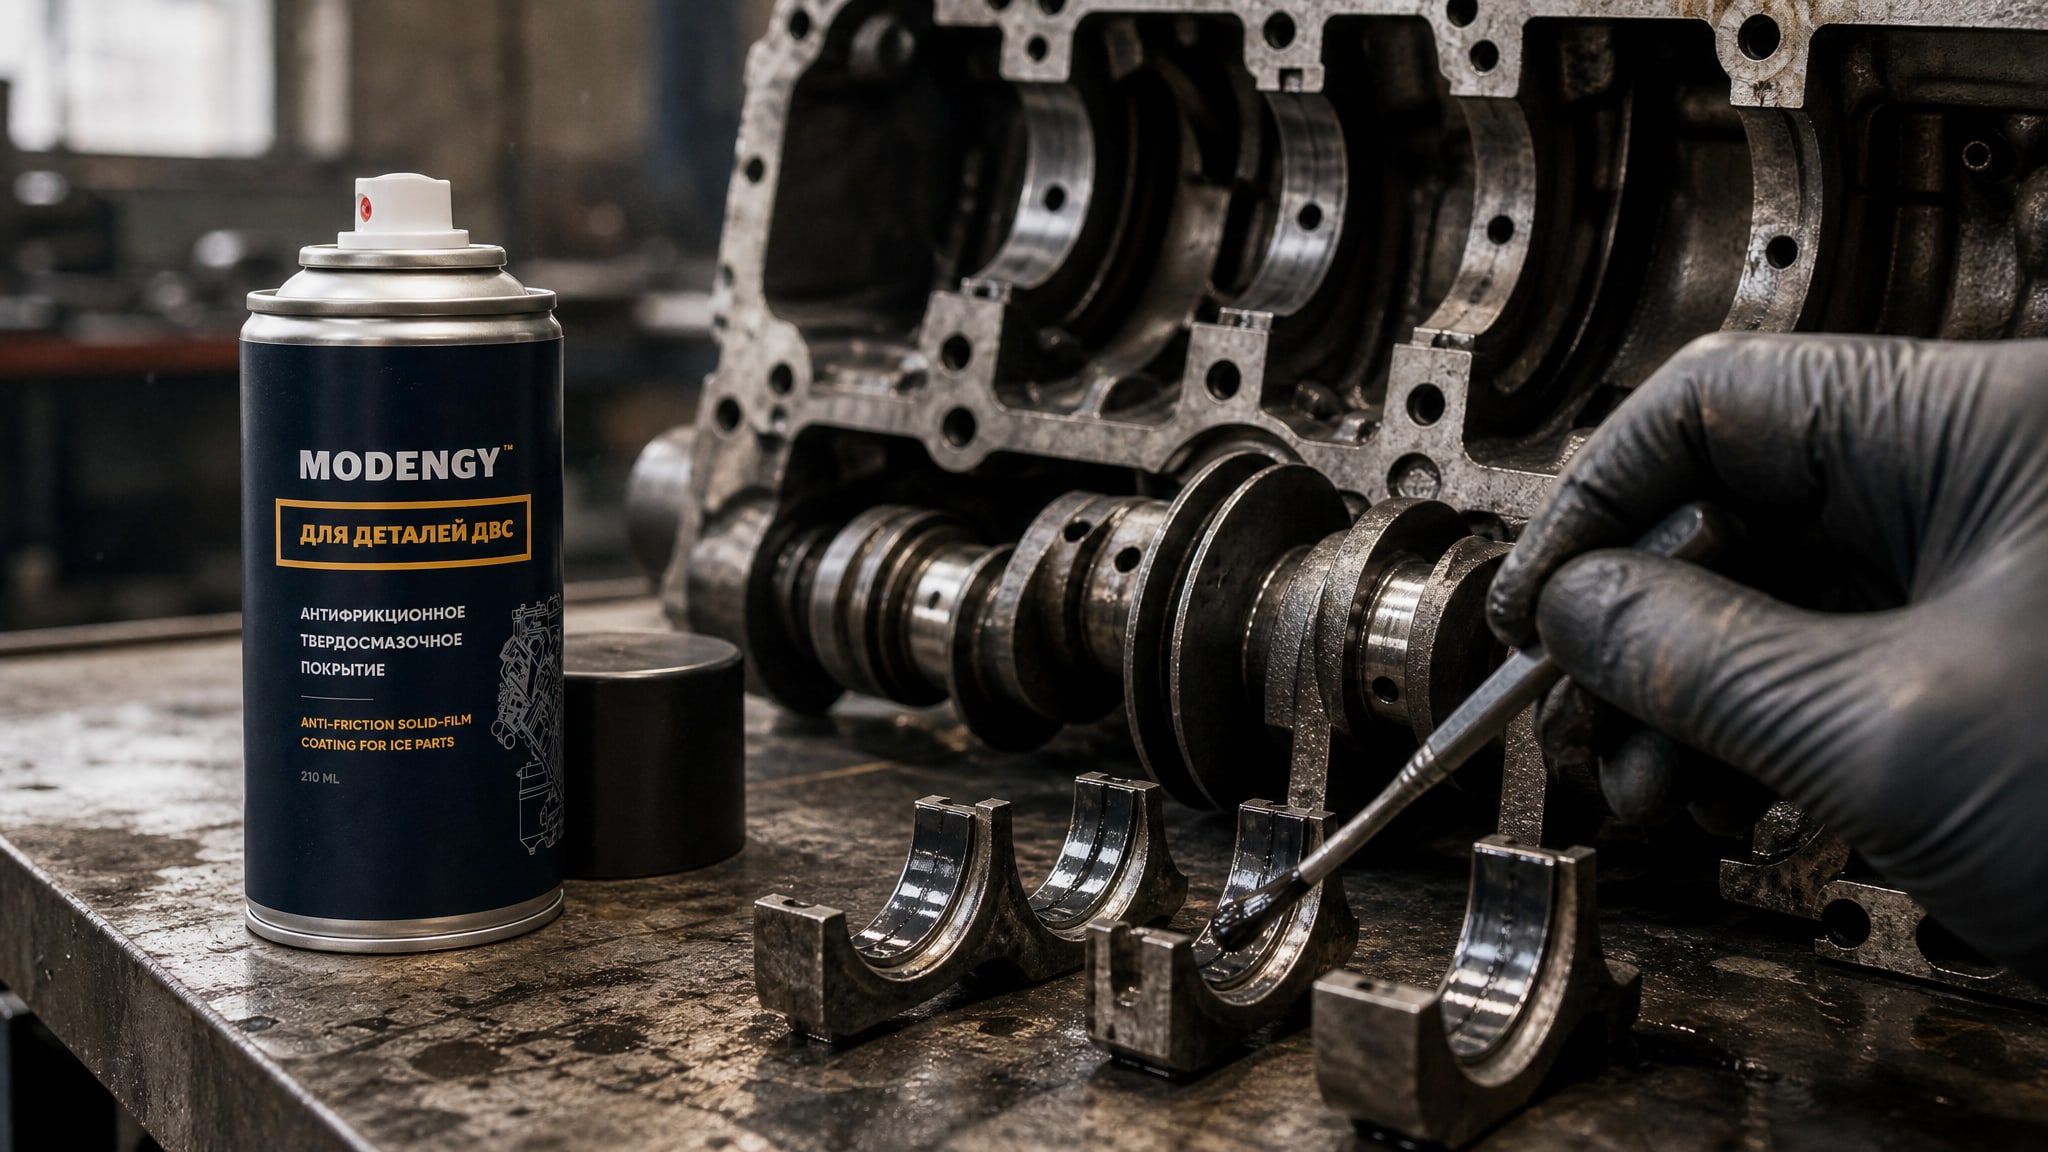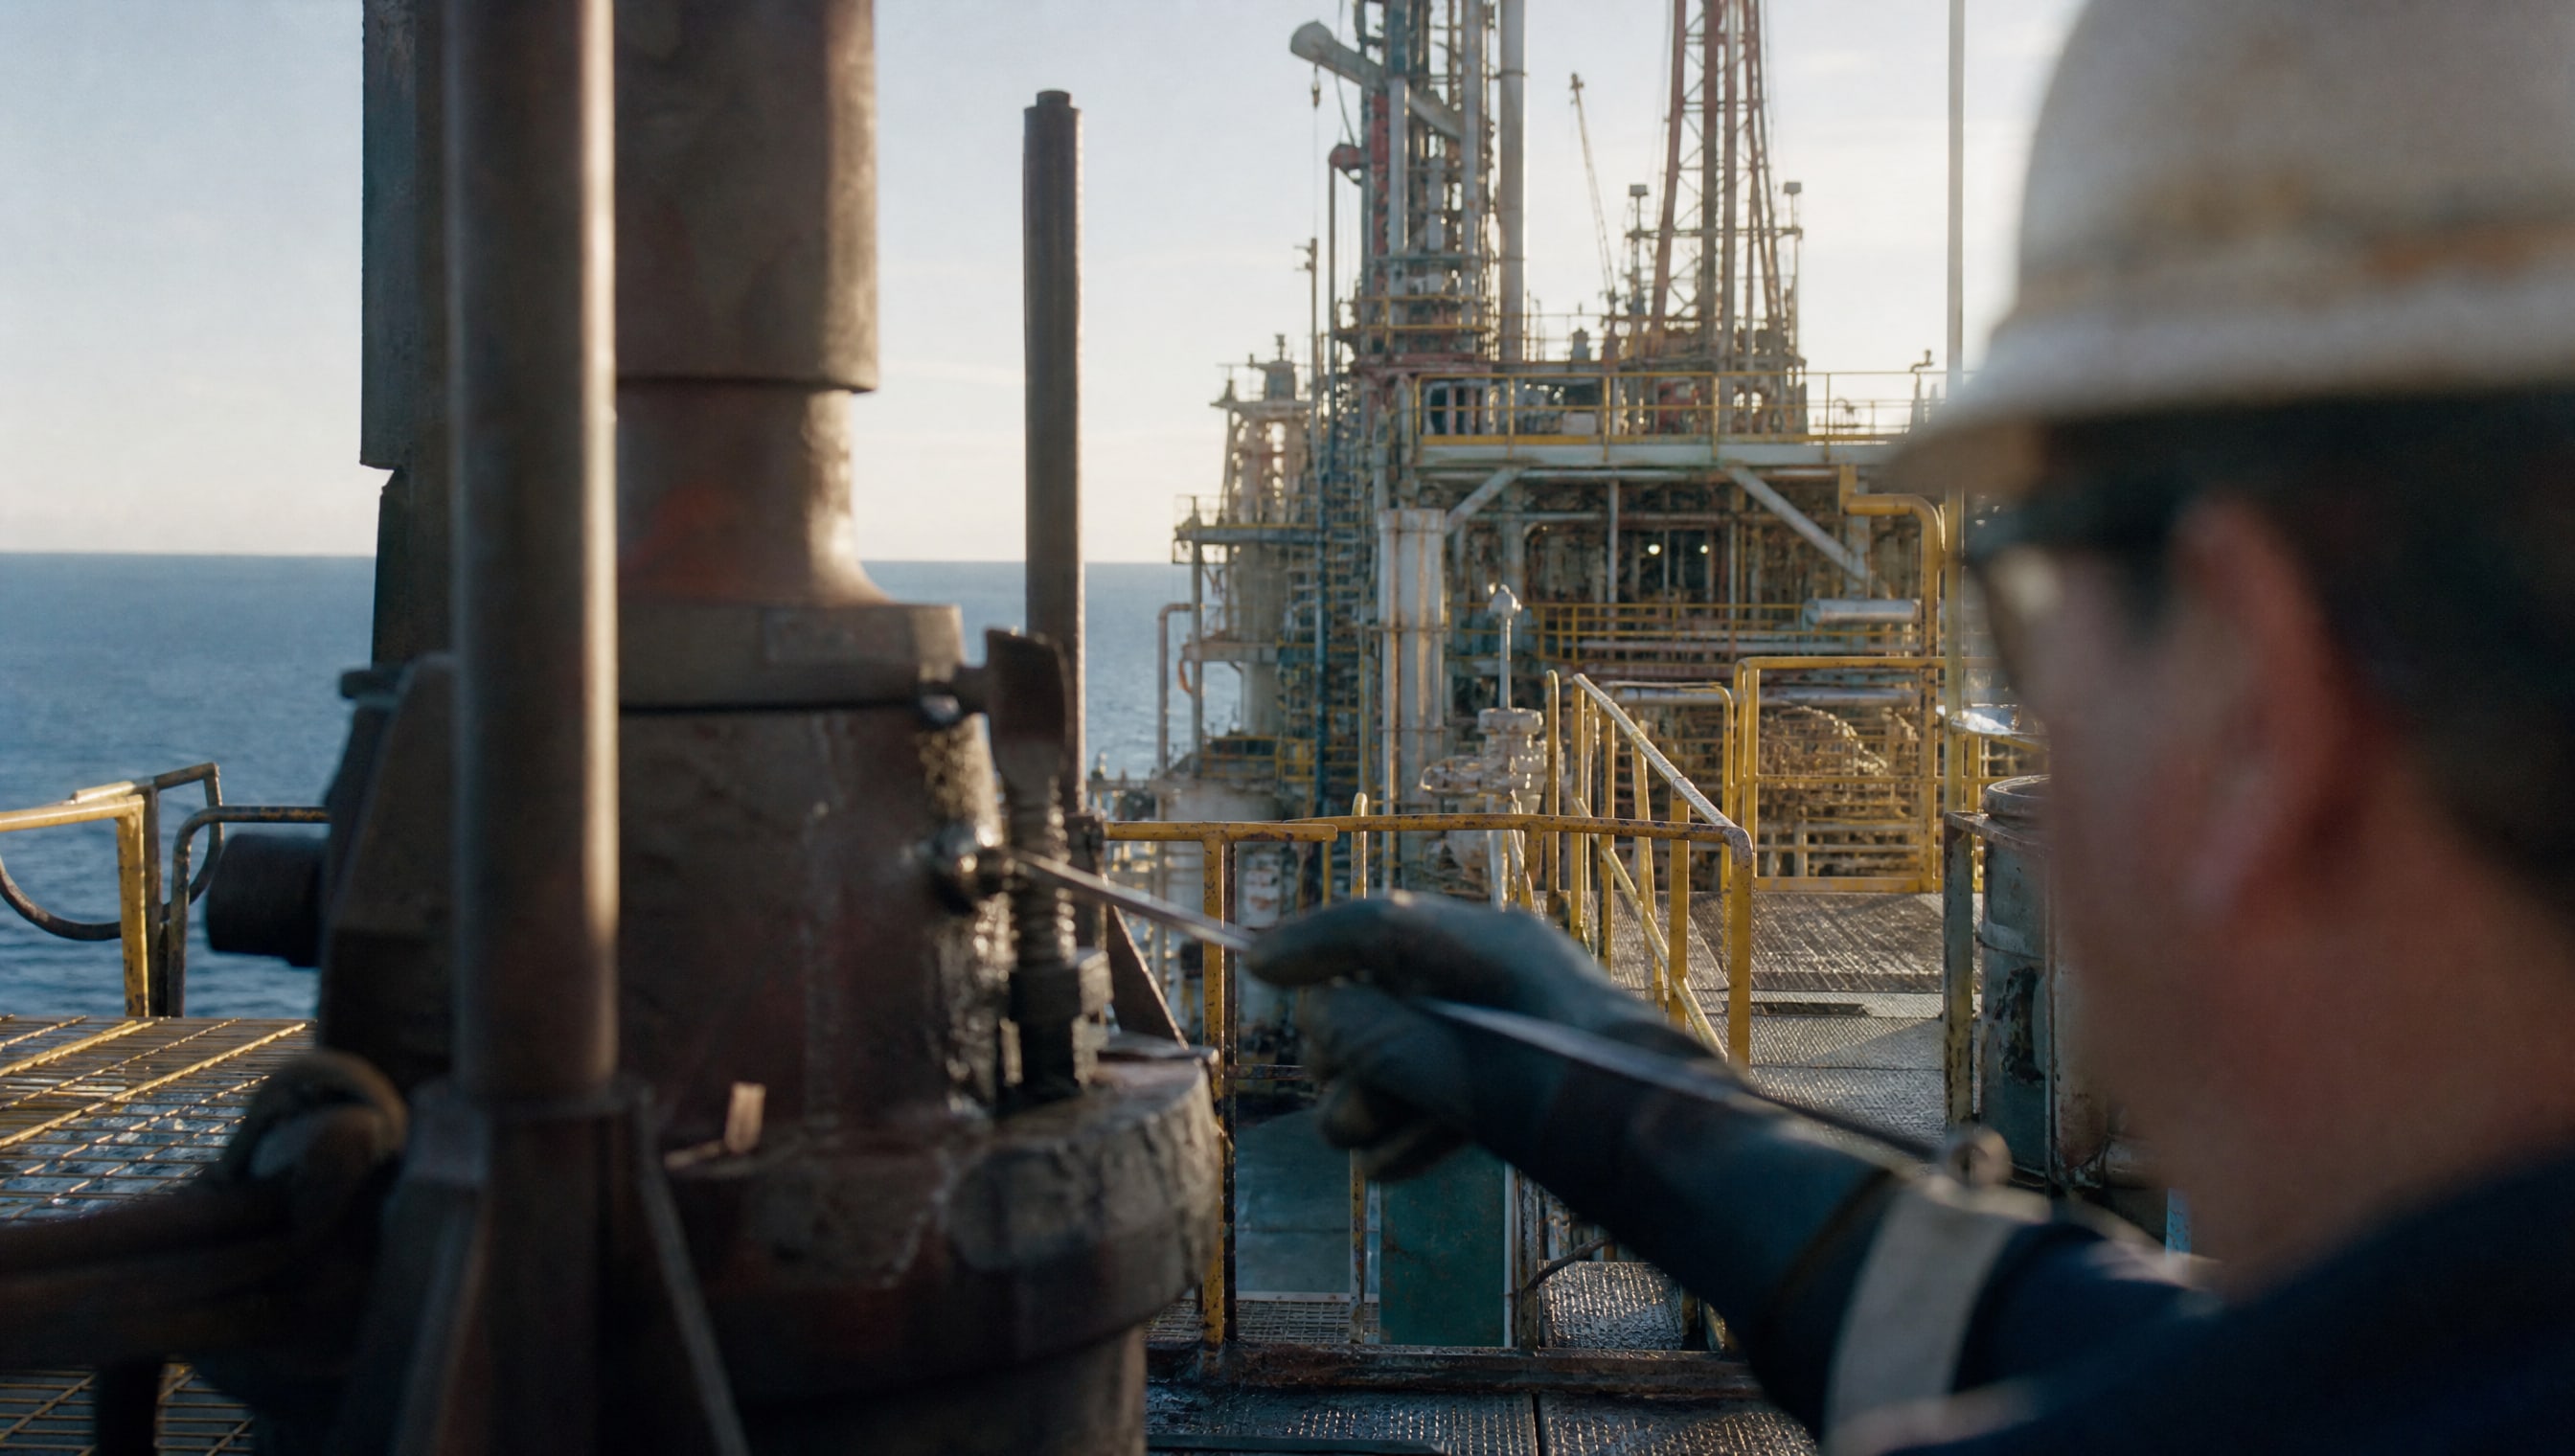
Морская вода - один из самых агрессивных факторов для промышленного оборудования нефтегазовой отрасли. Болты, соединительные элементы и детали механизмов работают в условиях повышенной влажности, солевых брызг и перепадов температуры, что ускоряет коррозию и приводит к заеданию резьбовых соединений. Антифрикционное твердосмазочное покрытие решает эту задачу комплексно: защищает металл от коррозии, снижает трение при сборке и разборке, предотвращает задиры и фреттинг на поверхностях контакта.
В условиях морской добычи это становится критично - оборудование должно работать надежно без внеплановых остановок, а монтажные работы требуют точного управления усилиями затяжки. Антифрикционные покрытия на основе PTFE и дисульфида молибдена обеспечивают стабильное трение и антикоррозионную защиту одновременно, что делает их эффективной альтернативой традиционному цинкованию для специальных узлов.
Зачем нужно антифрикционное твердосмазочное покрытие в морской среде
Морская вода содержит хлориды, которые разрушают оксидные пленки на стали и легких сплавах.
На нефтяных платформах, подводных скважинах и буровых установках крепеж и движущиеся элементы подвергаются одновременному воздействию коррозии и высоких механических нагрузок. Обычная смазка здесь неэффективна: она смывается водой, вызывает налипание песка и морского ила, требует постоянного переприсыпания. Кроме того, в узлах с гидравлическими нагрузками толстый слой смазки провоцирует гидроудары и нарушает точность регулировок.
Антифрикционное покрытие решает эту проблему иначе. Его полимерная матрица, содержащая PTFE и дисульфид молибдена, создает сухой и прочный барьер, который:
Изолирует металл от прямого контакта с соленой водой и кислородом.
Обеспечивает стабильный коэффициент трения (от 0,05 до 0,15) независимо от влажности и температуры.
Не налипает абразив, что упрощает монтажные операции и осмотр деталей.
Позволяет предсказать усилия затяжки болтов и конус клапанов при температурах от -80 до +450 °C.
Для морского оборудования это означает, что детали остаются функциональными при повторной разборке даже после нескольких лет эксплуатации в агрессивной среде.
Структура и состав антифрикционного твердосмазочного покрытия
Антифрикционные покрытия строятся по двухслойной системе.
Первый слой - праймер адгезионного типа, обеспечивающий прилипание к основному металлу. Второй слой - основное антифрикционное покрытие, содержащее полимерную матрицу (обычно на основе уретана или эпоксидной смолы) с частицами твердых смазочных материалов.
Толщина защитного слоя составляет 15–25 микрометров. Это достаточно для полной изоляции металла и обеспечения антифрикционных свойств, но не настолько велико, чтобы нарушить посадки и калибры деталей. Твердые смазочные компоненты распределены равномерно:
PTFE (тефлон) - обеспечивает низкий коэффициент трения и химическую стойкость к маслам, водам и растворителям.
Дисульфид молибдена (MoS2) - усиливает несущую способность при граничном трении и повышает коррозионную стойкость слоя.
Графит - в некоторых составах используется для дополнительного снижения трения при абразивном износе.
После отверждения покрытие становится твердым и сухим, а твердые смазочные частицы остаются активными даже при микроскопических колебаниях и фреттинге. Это особенно важно для морского оборудования, где тонкие слои смазки между резьбовыми витками должны работать годы без переприсыпания.
Коррозионная стойкость в условиях морской воды: испытания по ISO 9227
Главный критерий надежности покрытия в морской среде - его способность выдерживать атаку хлоридов.
Эта стойкость проверяется стандартным методом ISO 9227 (камера соляного тумана). Образцы помещают в среду с соляным туманом при температуре 35 °C, и наблюдают, как долго покрытие сохраняет целостность и не допускает язвы коррозии вокруг царапин.
Для антифрикционных покрытий в комплексе с адгезионным праймером указана коррозионная стойкость более 1000 часов без очагов коррозии. Для самого покрытия в системе отдельно могут быть указаны 670+ часов. Эти показатели соответствуют требованиям морского оборудования и превосходят стандарты для береговых установок.
Важно понимать, что коррозионная стойкость в камере соляного тумана не равна простому цинкованию. Цинковые покрытия работают за счет химических реакций с морской водой (цинк окисляется вместо стали - "жертвенная защита"), тогда как антифрикционное твердосмазочное покрытие работает как изолирующий барьер. Оно не "работает" и не расходуется - оно держит металл отдельно от агрессивной среды. Благодаря этому защита остается стабильной весь срок эксплуатации детали.
На практике в морских условиях антифрикционные покрытия часто применяют в сочетании с другими методами (например, протекторной защитой для подводного оборудования), образуя многоуровневую систему защиты. Это повышает общий ресурс и позволяет выбрать оптимальное соотношение затрат и надежности для каждого узла.
Применение на нефтегазовом оборудовании и морских платформах
В морской добыче антифрикционные покрытия используют на крепежных деталях, которые периодически требуют сборки и разборки: болтах крепления трубопроводов, штифтах гидравлических цилиндров, направляющих подшипниках скольжения, конусах клапанов и обсадных трубах буровых установок.
Критичность применения обусловлена двумя факторами:
1. Предсказуемость монтажа. При затяжке болта усилие затяжки должно быть точным: недостаточное усилие приведет к утечкам, чрезмерное - к пластической деформации. Стабильный коэффициент трения (0,05–0,15) позволяет инженеру точно рассчитать момент затяжки и проверить качество соединения спустя годы работы.
2. Отсутствие заедания при разборке. В условиях фреттинга (микроколебания на границе контакта) и воздействия солей возникает локальное окисление, которое "склеивает" детали. Традиционная пластичная смазка здесь неэффективна - она высыхает или вымывается. MODENGY 1014, твердосмазочное покрытие на основе ПТФЭ и дисульфида молибдена, остается активным и удерживает детали в разъемном состоянии, позволяя провести ремонт без риска сорвать болт или пережать гайку.
На платформах используют покрытие для деталей, работающих в агрессивной морской среде, - от крепежа палубных устройств до компонентов подводных месторождений. В расчетных условиях снижение трения и предотвращение заедания повышают ресурс оборудования на 40–60% по сравнению с традиционным методом (гидрид с жидкой смазкой).
Отличие антифрикционного твердосмазочного покрытия от цинкования и других методов защиты
Цинкирование - наиболее привычный способ защиты стального крепежа.
Слой цинка образуется гальванически и работает за счет окисления (жертвенная защита: цинк окисляется вместо стали). Толщина цинкового слоя обычно 5–25 мкм. Преимущества: дешево, быстро, проверено временем. Недостатки: цинк хрупок при ударных нагрузках, нарушает точные калибры, при монтаже болтов трение непредсказуемо (коэффициент трения 0,15–0,3 и выше), требует дополнительной смазки.
Антифрикционное твердосмазочное покрытие работает принципиально иначе. Это не жертвенная защита, а полимерный барьер с твердыми смазочными вставками. Преимущества: стабильное трение, сухая поверхность, высокая коррозионная стойкость в морской воде, точное предсказание усилий при сборке. Недостатки: выше цена за килограмм, требует контролируемого нанесения и сушки, не подходит для всех типов материалов (например, для алюминия нужен специальный праймер).
Для морского оборудования нефтегазовой отрасли выбор между цинкованием и антифрикционным покрытием зависит от функции детали:
Статичный крепеж без переборки (например, болт палубного ограждения) - цинкование может быть достаточным.
Крепеж, требующий точной затяжки и возможной разборки (болты фланцев трубопроводов, насосов, клапанов) - антифрикционное покрытие дает преимущества.
Детали в агрессивной подводной среде (штоки гидроцилиндров, шпильки подводного оборудования) - антифрикционные покрытия часто предпочтительнее, так как полимерная матрица лучше изолирует от галеничных пар и обеспечивает более стабильную защиту.
Наружные системы окрашивания (эпоксидные или полиуретановые краски) тоже защищают от коррозии, но не решают проблему трения и заедания. Они скорее дополняют, чем заменяют антифрикционные покрытия.
Нанесение антифрикционных покрытий: технология и контроль качества
Нанесение антифрикционного покрытия требует соблюдения технологической цепочки.
Сначала деталь подготавливается: обезжиривается органическими растворителями и мягко абрадируется (чтобы поверхность была немного шероховатой для адгезии, но не повреждена царапинами). Затем наносится праймер адгезионного типа тонким слоем (5–8 мкм) и сушится согласно техническому данному листу.
После этого наносится основное антифрикционное покрытие методом напыления (пневматический распыл или HVLP) или погружением. Толщина конечного слоя должна быть в пределах 15–25 мкм - это проверяют толщиномером. Слишком тонкое покрытие не даст полную защиту; слишком толстое нарушит посадочные размеры и может растрескаться при эксплуатации.
Сушка - критичный этап. Большинство антифрикционных покрытий содержат растворители и требуют полного испарения перед сборкой детали. Время сушки зависит от температуры и влажности: обычно 4–24 часа при комнатной температуре или ускоренно при нагреве (30–60 °C). Недосушенное покрытие может "запотеть" при контакте с холодной деталью и потерять свойства.
Контроль качества включает:
Визуальный осмотр на предмет потеков, вздутий, отслоений.
Проверку толщины слоя толщиномером (не менее двух измерений на детали).
Испытание адгезии (кросс-хат тест по ASTM D3359 или эквивалент).
В критичных случаях - ускоренное испытание на коррозионную стойкость (камера соляного тумана, минимум 168 часов).
Для морского оборудования рекомендуется документировать каждую партию: сертификат на материал, запись о температурных условиях нанесения и сушки, результаты контрольных измерений. Это позволяет отследить соответствие требованиям и при необходимости провести разбирку и переполировку, не рискуя потерять данные о покрытии.
Часто задаваемые вопросы
Чем антифрикционное твердосмазочное покрытие лучше обычной смазки для морского оборудования?
Смазка (жидкая или пластичная) смывается морской водой, высыхает под ультрафиолетом и требует переприсыпания. Твердосмазочное покрытие образует полимерный слой, который остается на поверхности постоянно. Оно обеспечивает стабильный коэффициент трения (0,05–0,15) независимо от влажности и не налипает абразив, что критично для резьбовых соединений, работающих в агрессивной среде.
Подходит ли антифрикционное покрытие для всех типов крепежа?
Нет. Антифрикционные покрытия хорошо работают на стальном крепеже, где адгезия прочна. Для алюминия, титана и медных сплавов требуются специальные адгезионные системы. Кроме того, покрытие неудачно наносится на детали со сложной геометрией (глубокие отверстия, внутренние полости), где сушка затруднена. Перед нанесением всегда сверяйте спецификацию с техническим данным листом материала.
Как долго работает антифрикционное покрытие в подводной среде?
Коррозионная стойкость в камере соляного тумана подтверждается свыше 670 часов, что эквивалентно нескольким годам морской эксплуатации при регулярном контакте с солечным брызгом. Для глубоководного оборудования (постоянное погружение) рекомендуется комбинировать покрытие с протекторной защитой. Точный ресурс зависит от конкретных условий и требует расчета с учетом температуры, давления и химического состава среды.
Можно ли наносить антифрикционное покрытие поверх цинкования?
Теоретически возможно, но не рекомендуется на серийном производстве. Цинк - гладкий и слабо адгезирует полимерные составы, особенно в морской среде. Лучше выбрать либо цинкование, либо антифрикционное покрытие с адгезионным праймером на чистый металл. Если необходима двойная защита, применяют специальные грунты, совместимые с цинком.
Как проверить, что покрытие нанесено правильно?
Используйте толщиномер для проверки толщины слоя (норма 15–25 мкм). Проведите визуальный осмотр при хорошем освещении (нет потеков, вздутий, оголения металла). Для критичного крепежа - испытание адгезии (кросс-хат тест) и испытание в камере соляного тумана не менее 168–336 часов. Все результаты должны быть задокументированы в паспорте партии.
Заключение
Антифрикционное твердосмазочное покрытие - это эффективный способ защиты нефтегазового оборудования от морской коррозии при одновременном обеспечении стабильного трения и исключении заедания резьбовых соединений. Полимерная матрица толщиной 15–25 мкм с PTFE и дисульфидом молибдена изолирует металл от хлоридов морской воды, а твердые смазочные компоненты гарантируют низкий коэффициент трения на протяжении всего ресурса детали.
Коррозионная стойкость свыше 670 часов в камере соляного тумана подтверждает пригодность таких покрытий для платформ, буровых установок и подводного оборудования. Преимущество перед цинкованием заключается в предсказуемости усилий монтажа, отсутствии налипания абразива и возможности многократной разборки без нарушения функциональности. Перед внедрением покрытия согласуйте с поставщиком материала технические требования, условия эксплуатации и результаты контрольных испытаний на адгезию и коррозионную стойкость - это обеспечит надежность и долговечность оборудования на шельфе.