Антифрикционные покрытия - это специальные защитные слои, которые снижают коэффициент трения в узлах оборудования, продлевая ресурс деталей и повышая надежность работы. Для импортного производственного оборудования, в том числе с тайваньским происхождением, выбор правильного покрытия критично влияет на ресурс фильер, направляющих, поршневых группп и узлов скольжения. Вместо того чтобы пользоваться зарубежными спецификациями, российские технические специалисты, инженеры и закупщики все чаще опираются на отечественные стандарты и решения, которые не только отвечают тем же требованиям качества, но и обеспечивают предсказуемый результат при знании ключевых параметров выбора.
Статья разбирает, какие характеристики действительно важны при выборе антифрикционного покрытия, какие стандарты применяются для контроля качества, и как правильно сопоставить требования оборудования с доступными классами материалов.
Какие типы антифрикционных покрытий используют в промышленности
Антифрикционные покрытия делятся на несколько основных классов, каждый из которых оптимален для своих условий работы.
DLC (Diamond-Like Carbon) достигает коэффициента трения 0,05–0,12 в сухом режиме и 0,005–0,02 со смазкой; твердость достигает 1200–4500 HV. Это покрытие работает до 300–400 °C и применяется на поршневых кольцах, направляющих и деталях двигателей внутреннего сгорания.
MoS₂ (дисульфид молибдена) в чистом виде показывает коэффициент трения 0,03–0,06 в сухом трении; в связующем слой держит 0,05–0,10 и 0,02–0,04 со смазкой. Температурный предел достигает 350 °C на воздухе, а в вакууме может доходить до 1200 °C. Твердость MoS₂-покрытия -100–300 HV, толщина 5–50 мкм. Этот материал выбирают для узлов, работающих при пульсирующих нагрузках и высоких температурах.
PTFE (политетрафторэтилен, тефлон) обеспечивает коэффициент трения 0,05–0,20 в сухом режиме и 0,04–0,10 со смазкой, но работает только до 260 °C и имеет низкую твердость (20–50 HV). Применяется в узлах с низким давлением и требованиями к химической стойкости.
Графит дает коэффициент трения 0,10–0,20 и может работать выше 700 °C; твердость 50–200 HV, толщина 10–200 мкм. Это выбор для высокотемпературных систем, где другие покрытия не справляют.
Каждый класс имеет свой диапазон твердости, температуры и толщины; правильный выбор начинается с анализа режима работы узла, а не с предпочтения одного материала.
Подготовка поверхности и контроль шероховатости
Качество нанесения антифрикционного покрытия зависит от подготовки основания так же, как от состава самого материала.
Стандарт ГОСТ 2789-73 устанавливает параметры шероховатости; для большинства антифрикционных систем рекомендуется диапазон Ra 0,4–0,8 мкм. Если основание грубее или мельче, адгезия покрытия снижается, и ресурс узла сокращается.
Причина проста: слишком грубая поверхность создает воздушные карманы под покрытием, которые становятся очагами отслаивания при циклических нагрузках. Слишком гладкая поверхность не дает механического закрепления молекул покрытия. Диапазон Ra 0,4–0,8 мкм - результат опыта применения таких покрытий на узлах трения коленвал-втулка, направляющих и фильер, и этот параметр одинаково важен для российских и импортных систем.
Контроль шероховатости ведется профилографом и калибруется перед каждой сменой подготовки поверхности. Многие закупщики и инженеры недооценивают этот этап, полагая, что достаточно очистить деталь. На практике подготовка может занимать до 30% времени технологического цикла нанесения, и игнорирование этого приводит к браку и переделкам.
Толщина сухого слоя: требования и контроль
Толщина антифрикционного покрытия - это не просто характеристика; она определяет, насколько долго покрытие будет защищать узел от износа.
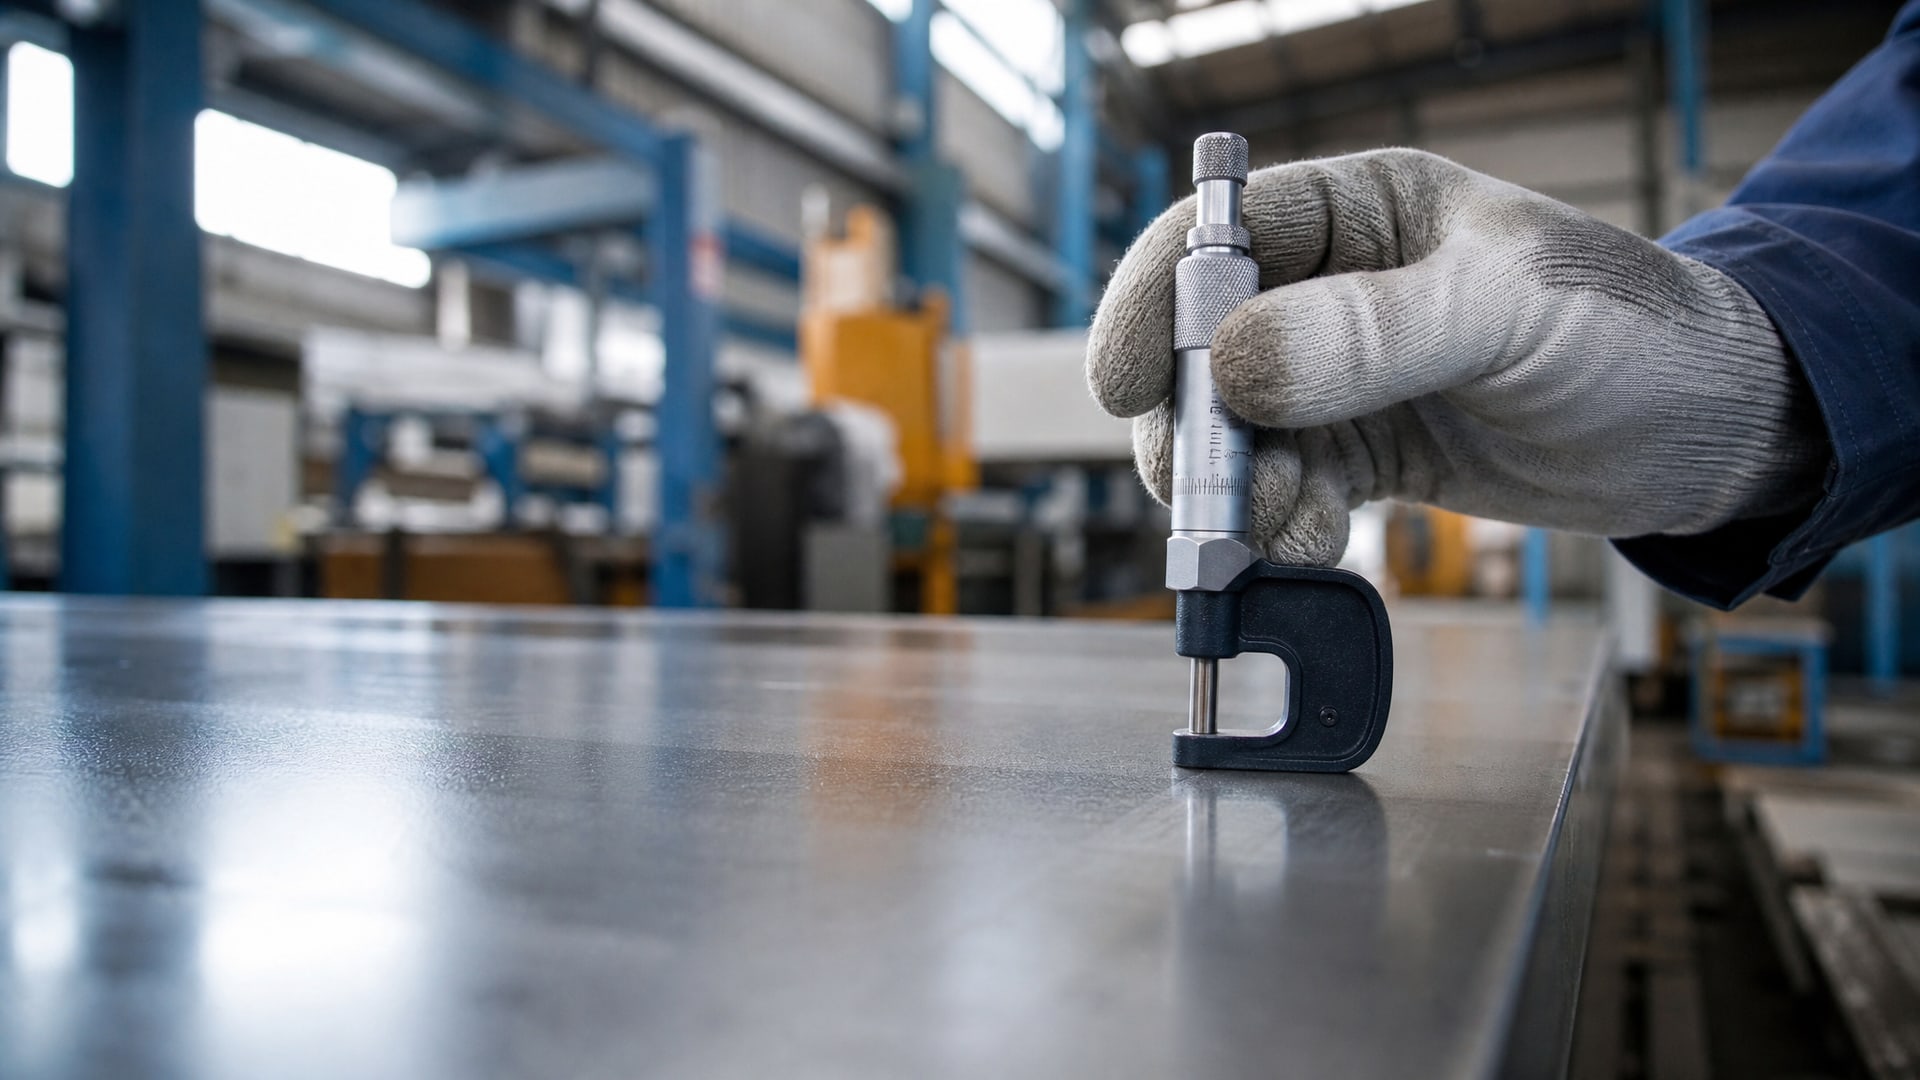
Для большинства систем рабочий диапазон составляет 5–20 мкм; в некоторых специализированных применениях (например, при нанесении на детали с большой площадью) диапазон расширяется до 15–40 мкм.
Распространенное заблуждение - чем толще слой, тем лучше. На деле избыточная толщина приводит к неравномерному распределению смазочного компонента (если речь идет о твердосмазочном покрытии), к хрупкости слоя и к риску отслаивания при вибрациях. С другой стороны, слой менее 5 мкм может оказаться недостаточным для защиты при пиковых нагрузках.
Контроль толщины сухой пленки ведется по ISO 19840:2012. Методика включает использование калибровочных эталонов и специализированных приборов (толщиномеров покрытия), которые измеряют сухой слой до и после высыхания. Измерения проводят минимум в трех точках на детали, чтобы убедиться в равномерности. Это требование одинаково для оборудования европейского, тайваньского или российского происхождения.
Стандарты и требования к качеству антифрикционных покрытий
Для антифрикционных материалов в России действует ГОСТ 26802-86, который распространяется на материалы для деталей узлов трения машин и механизмов.
Стандарт определяет марки материалов, требования к химсоставу, твердости (не менее 200 НВ для основных групп), пористости (17–34 %), и другим физико-механическим свойствам.
Международным аналогом, с которым часто сопоставляют российские покрытия, выступает ISO 5755/1. Оба документа требуют:
наличие сертификата на материал;
указание коэффициента трения и его диапазона;
подтверждение температурной стойкости;
результаты испытаний на адгезию и износ.
Кроме того, для контроля геометрии применяют ГОСТ 2789-73 (шероховатость) и уже упомянутый ISO 19840:2012 (толщина сухого слоя). При закупке следует убедиться, что поставщик может предоставить испытательные протоколы, подтверждающие соответствие выбранному стандарту.
Многие инженеры ошибочно думают, что достаточно одного сертификата на покрытие. На деле закупщик должен требовать не только сертификат на сам материал, но и результаты измерений на конкретной партии: коэффициент трения, адгезию (испытание на отслаивание), твердость, пористость и толщину сухого слоя. Это дополнительная защита от брака и претензий со стороны конечного потребителя оборудования.
Импортозамещение: как выбрать отечественное покрытие для узла фильеры
Фильеры - это узлы формования, через которые проходит расплавленный материал (полистирол, полипропилен и др.).
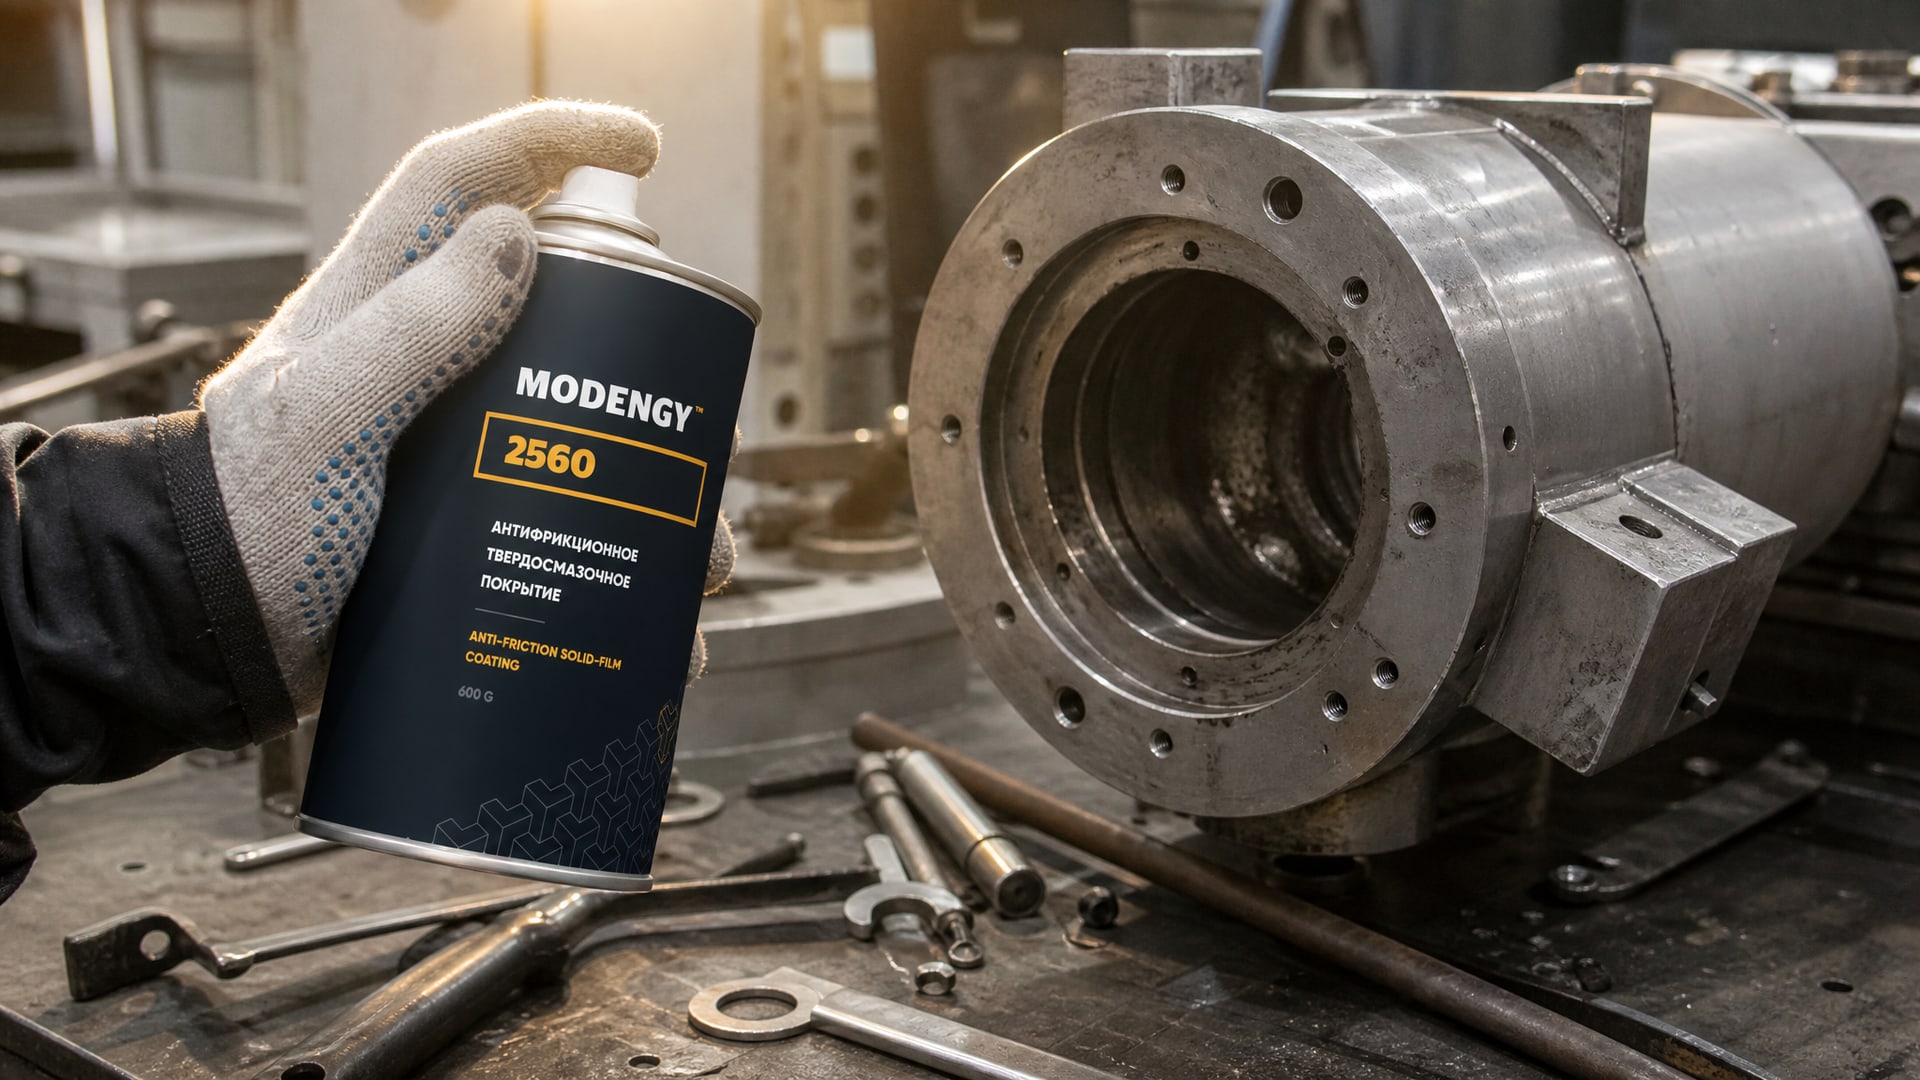
Работают они при температуре 200–280 °C, испытывают абразивный износ от частиц материала, вибрации и фреттинг (микродвижения) в сопряжениях. Импортное оборудование часто поставляется с предустановленными импортными покрытиями, которые недоступны на вторичном рынке или требуют согласования с производителем.
Отечественное импортозамещение начинается с анализа режима работы. Для фильеры вполне подходит покрытие на основе MoS₂ в связующем: оно работает в диапазоне температур фильеры, имеет приемлемый коэффициент трения 0,05–0,10 при сухом режиме, и при этом твердость 100–300 HV защищает от абразивного износа расплава. Толщина слоя при нанесении на детали фильеры обычно составляет 10–20 мкм.
Для решения задачи клиента по импортозамещению антифрикционного покрытия для узла фильеры, работающего при высоких температурах и в условиях трения вспененного полистирола, оптимально подходит MODENGY 2560, обладающий широким температурным диапазоном и высокой износостойкостью. Материал прошел испытания на адгезию и коэффициент трения в условиях, близких к реальной работе фильеры, и поставляется с полным набором документации по ГОСТ 26802-86.
Перед выбором отечественного аналога убедитесь, что поставщик может предоставить не только образец для испытания, но и технический лист с указанием коэффициента трения, температурного диапазона, твердости и рекомендаций по нанесению. Это позволит провести оценку совместимости с оборудованием и режимом его работы, не обращаясь к первоначальному производителю.
Часто задаваемые вопросы
Чем антифрикционное твердосмазочное покрытие отличается от обычной смазки?
Твердосмазочное покрытие - это слой материала (часто на основе MoS₂ или графита), который наносится прямо на поверхность детали и содержит смазочный компонент в связующей матрице. Обычная смазка наносится жидкостью или пастой в зазоры узла. Покрытие не вымывается при работе, держит свои свойства при высоких температурах и, при правильной подготовке поверхности, служит дольше жидкой смазки в узлах с чистым трением и абразивным износом.
Какая толщина сухого слоя считается нормальной для антифрикционного покрытия?
Стандартный диапазон -5–40 мкм в зависимости от типа системы и условий работы. Для большинства узлов трения подходит 10–20 мкм. Контроль ведется по ISO 19840:2012 с помощью толщиномера покрытия; измерения проводят минимум в трех точках на детали. Избыточная толщина не улучшает ресурс, а может привести к хрупкости слоя.
Почему шероховатость основания важна перед нанесением покрытия?
Шероховатость Ra 0,4–0,8 мкм (по ГОСТ 2789-73) обеспечивает механическое закрепление молекул покрытия. Если поверхность грубее, под слоем образуются воздушные карманы, ведущие к отслаиванию при нагрузке. Слишком гладкая поверхность не дает адгезии. Это правило одинаково для российских и импортных покрытий.
Какой коэффициент трения должен быть у антифрикционного покрытия?
Для определения покрытия как антифрикционного коэффициент трения должен быть менее 0,15 при эталонных условиях. На практике DLC достигает 0,005–0,02 со смазкой, MoS₂ -0,02–0,04, PTFE -0,04–0,10. Более низкий коэффициент снижает нагрев узла и продлевает ресурс.
Как узнать, подходит ли отечественное покрытие вместо импортного аналога?
Сравните основные параметры: коэффициент трения, температурный диапазон, твердость, толщину слоя и требования к подготовке основания. Попросите у поставщика протоколы испытаний, подтверждающие соответствие ГОСТ 26802-86 и ISO 5755/1. Проведите пилотные испытания на образцах деталей вашего оборудования перед полной заменой.
Заключение
Антифрикционное покрытие для производственного оборудования - это не просто выбор между брендами, а результат анализа режима работы узла, требований к температуре, нагрузке и ресурсу. Российские стандарты ГОСТ 26802-86 и ГОСТ 2789-73, а также международные аналоги ISO 5755/1 и ISO 19840:2012 дают четкие критерии для оценки качества независимо от происхождения оборудования.
Импортозамещение антифрикционных покрытий для тайваньского и другого импортного оборудования возможно при условии, что закупщик и инженер знают, какие параметры действительно важны: коэффициент трения, температурный диапазон, твердость, толщину и требования к подготовке поверхности. Начните с получения от потенциального поставщика полного набора технической документации и проведите испытания на образцах. Это гарантирует, что выбранное отечественное решение будет надежно работать в вашем оборудовании и обеспечит ожидаемый ресурс узла.