Налипание полимерных пленок на разогретые детали - частая проблема в производстве упаковки, текстильной обработке и машиностроении. Когда температура на поверхности достигает 150–280°C, пластик прилипает к металлу, оставляя остатки, которые требуют ручной очистки, замораживают производительность и повреждают материал. Традиционные смазочные материалы здесь не помогают: они вымываются или окисляются при первой же температурной нагрузке.
Решение - антифрикционное высокотемпературное покрытие, нанесенное методом термонапыления. Такие покрытия создают на поверхности детали стойкий защитный слой, который одновременно препятствует прилипанию пластика, снижает трение и выдерживает многократные циклы нагрева. Инженеры и закупщики выбирают именно эту технологию, потому что она дает предсказуемый результат без переделок.
Почему стандартные решения не работают при высокой температуре
Закупщики часто начинают с поиска просто «антипригарного состава» - берут тонкий фторполимерный слой или аэрозольное покрытие на основе PTFE.
На холодных поверхностях это срабатывает, но на разогретой детали оборудования картина совсем другая.
Полимерные пленки сами теряют жесткость уже при 150–200°C и становятся липче; если на поверхности детали нет защиты, пластик просто приклеивается. Тонкие фторполимерные покрытия (толщина несколько микрон) начинают истираться при первых же контактах с движущейся пленкой. Как только защитный слой изнашивается, голый металл снова притягивает полимер, и налипание возвращается в полной мере.
Еще одна ошибка - выбор покрытия только по максимальной температуре стойкости. Производитель может заявить +500°C или даже +1 000°C, но это кратковременная стойкость или пиковая характеристика неорганического слоя. Реальная долговечность в цехе определяется адгезией покрытия к основе, его толщиной и устойчивостью к циклическому нагреву и механическому истиранию. Без этих параметров высокая температурная граница - только маркетинговая цифра.
Термонапыление: технология создания надежного защитного слоя
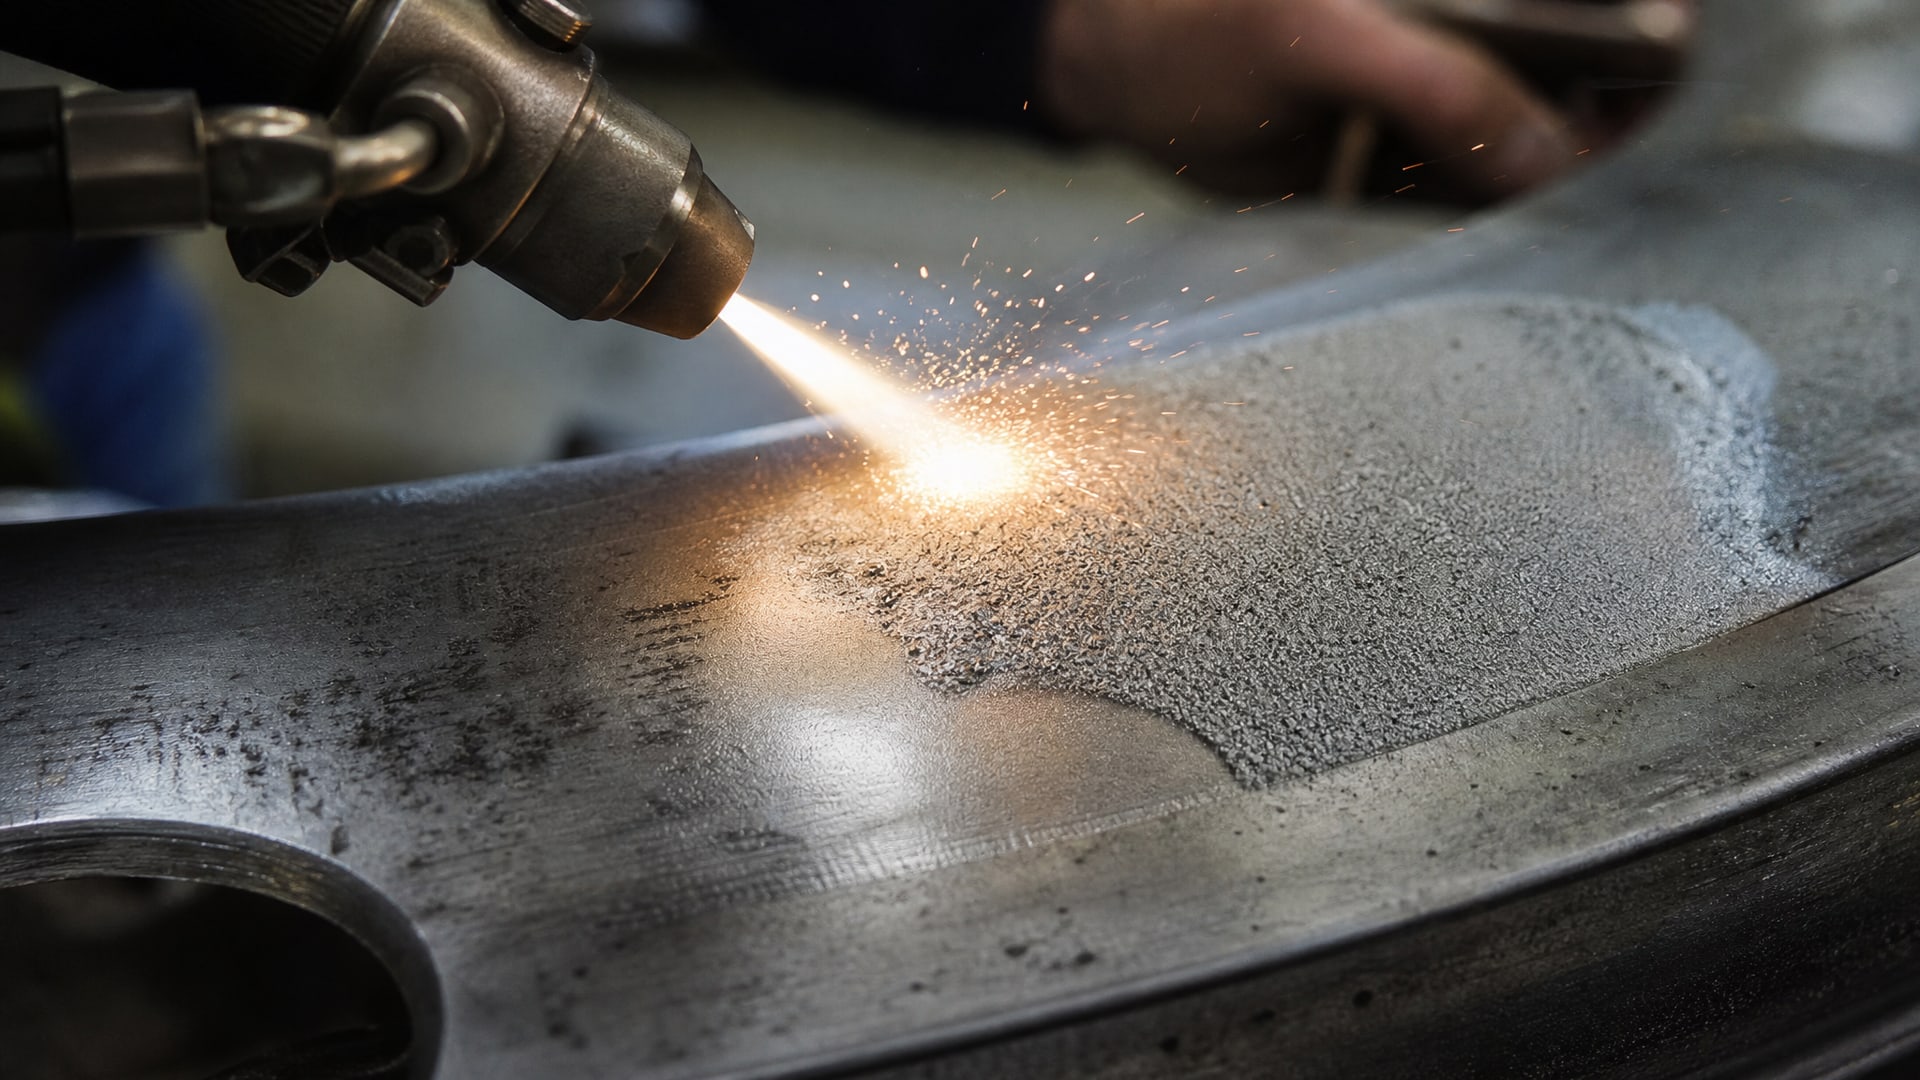
Антифрикционное высокотемпературное покрытие наносится методом термонапыления - это процесс, при котором материал (порошок, проволока или пруток) разогревается до расплавленного или полурасплавленного состояния, ускоряется к подготовленной поверхности и формирует слоистое покрытие при ударе.
Основные используемые процессы:
Flame spraying (напыление пламенем) - наиболее доступный метод, температура пламени около 3 000°C; подходит для полимерных и металлических покрытий среднего назначения.
Plasma spraying (плазменное напыление) - температура плазмы достигает 15 000 K, позволяет наносить теплочувствительные материалы на холодные подложки (температура компонента около 100°C); дает плотный слой.
HVOF/HVAF (высокоскоростное кислородно-топливное или воздушно-топливное напыление) - обеспечивает максимальную плотность и адгезию покрытия; применяется для самых жестких условий износа.
Cold spraying (холодное напыление) - материал остается твердым, ударяет о поверхность на высокой скорости и уплотняется; минимальный нагрев подложки.
Выбор метода влияет на структуру покрытия, его пористость, адгезию и срок службы. Для задачи с налипанием пленок на разогретые детали обычно берут либо плазменное, либо HVOF-напыление, потому что они дают наиболее плотный и адгезивный слой.
Критичные параметры высокотемпературного антиадгезионного покрытия
Выбор покрытия не сводится к одному параметру.
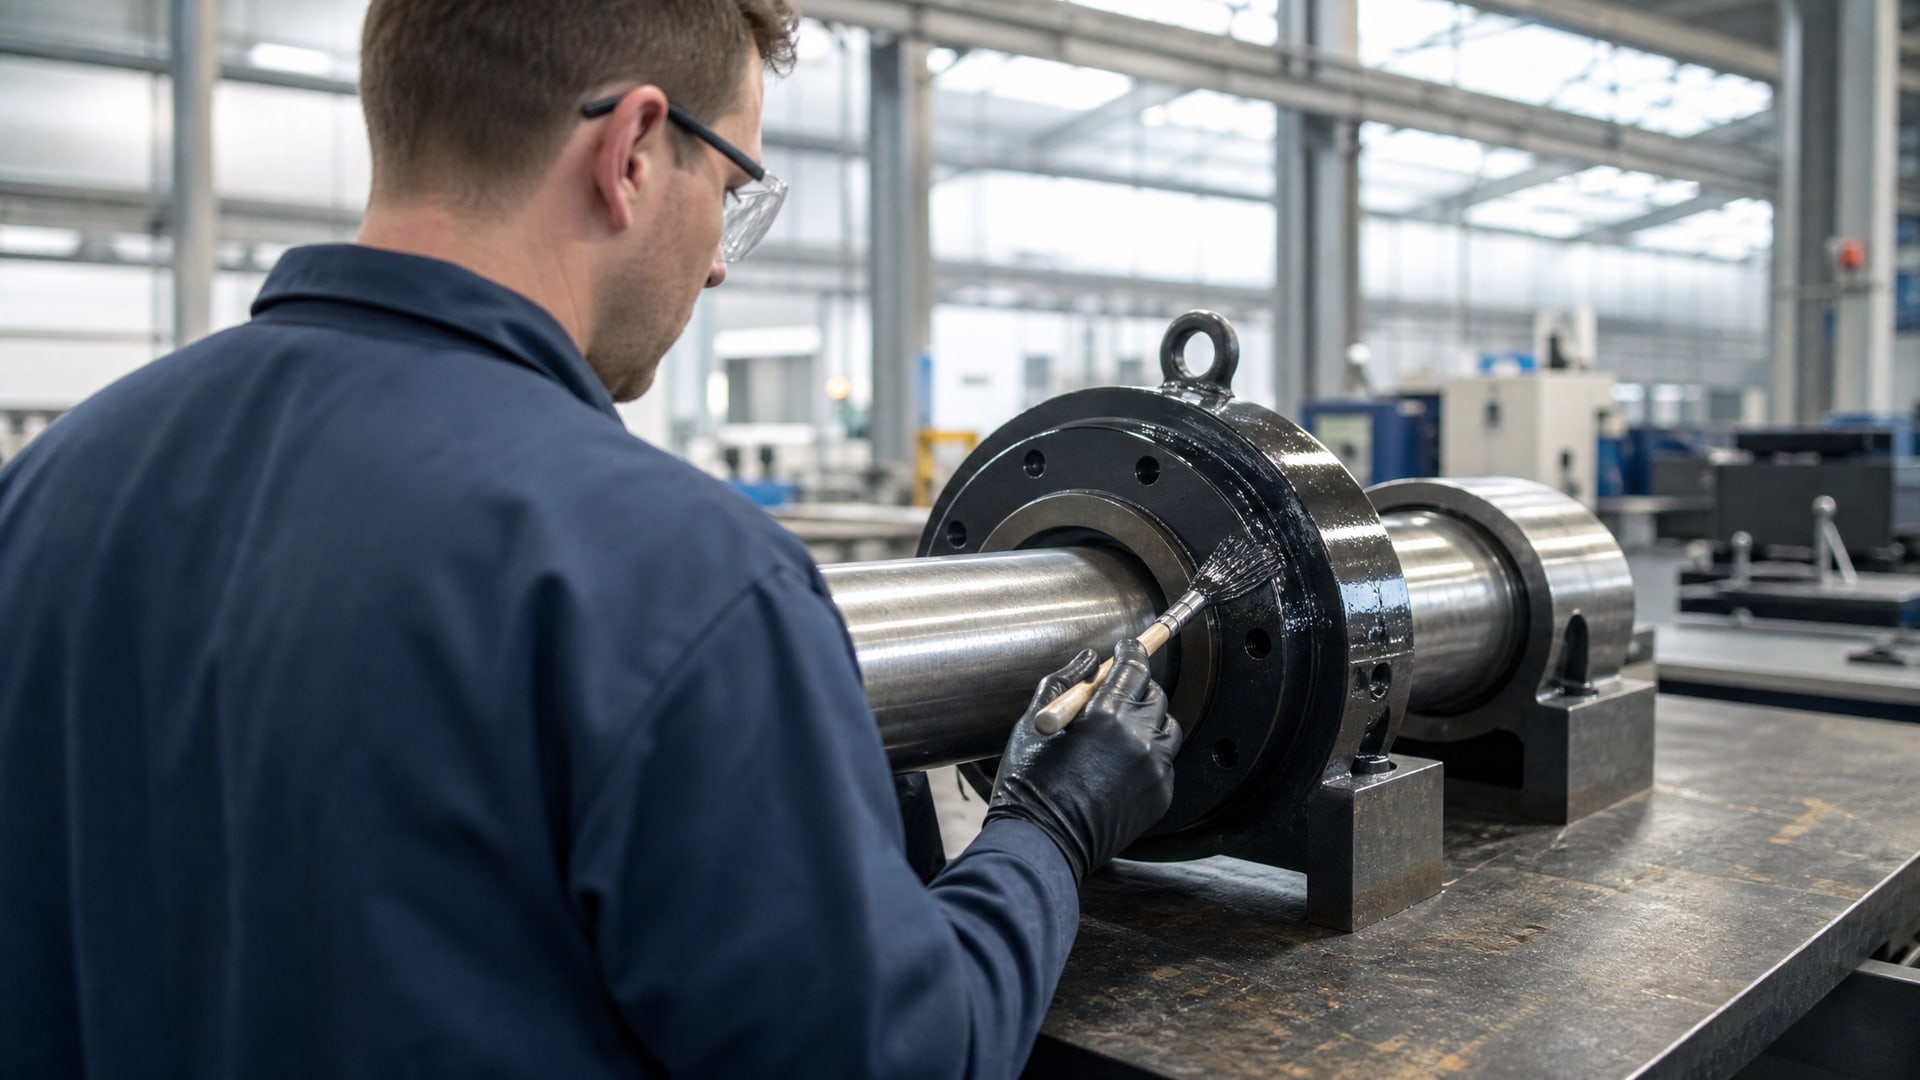
Инженеры и снабженцы смотрят на комплекс характеристик:
Адгезия и механическое сцепление
Адгезия - это прочность связи между покрытием и основной деталью. Если адгезия слабая, то при первом же нагреве и охлаждении слой может отслоиться. Для термонапыленных покрытий стандартный метод контроля адгезии - ASTM C633 (Adhesion or Cohesion Strength of Thermal Spray Coatings). В техдокументации обычно указывается численное значение в МПа; для надежной работы в высокотемпературных условиях адгезия должна быть не менее 5–10 МПа в зависимости от класса покрытия.
Перед напылением поверхность обязательно очищают и шероховатят (абразивной обработкой) для повышения механического зацепления. Без этого даже отличное по составу покрытие не будет держаться.
Твердость и стойкость к истиранию
Антиадгезионный слой быстро приходит в негодность, если у него низкая твердость. Пока пленка скользит по детали, она действует как абразив - трет поверхность, вырывает частицы покрытия. Если слой мягкий, он сотирается за несколько часов работы, и тогда налипание возвращается.
Твердость обычно измеряют по методу ASTM E384 (микротвердость). Для высокотемпературных условий с абразивным износом рекомендуется твердость 300–500 HV (единицы микротвердости по Виккерсу) и выше. Толщина слоя тоже играет роль - чем толще, тем больше запас по стойкости к износу. Типичная толщина защитного слоя при термонапылении составляет 100–500 микрон.
Рабочая температура и термоциклирование
Полимерные пленки (в том числе на основе PTFE/PFA/FEP) теряют прочность уже при 150–200°C, а их температура плавления - около 250–310°C в зависимости от типа. Детали оборудования часто работают при 150–285°C; отдельные узлы могут разогреваться до 300–350°C на короткие периоды.
Покрытие должно быть рассчитано не на разовый нагрев до максимальной температуры, а на многократные циклы нагрева и охлаждения. При каждом цикле материал расширяется и сжимается; если коэффициенты теплового расширения покрытия и основы сильно отличаются, может возникнуть внутреннее напряжение, которое приведет к трещинам и отслоению. Поэтому в техспецификации важно указывать не только максимальную температуру, но и тип рабочего режима (непрерывный или циклический).
Как выбрать покрытие: на что обращать внимание
При заказе антифрикционного высокотемпературного покрытия в цехе нужно запросить у поставщика несколько конкретных данных:
| Параметр | Почему это важно | На что смотреть |
|---|---|---|
| Адгезия по ASTM C633 | Определяет, не отслоится ли слой при нагреве | Минимум 5–10 МПа для высокотемпературных узлов |
| Твердость (ASTM E384) | Показывает стойкость к абразивному износу от трущей пленки | 300–500 HV и выше |
| Толщина слоя | Больше запас прочности, дольше ресурс | 100–500 микрон, в зависимости от интенсивности контакта |
| Рабочая температура | Должна соответствовать реальным условиям в печи или на валу | Подтвержденная непрерывная стойкость (не максимальная пиковая) |
| Метод напыления | Влияет на плотность и адгезию | Для жестких условий - plasma или HVOF |
| Состав (материал) | Антиадгезионные свойства зависят от химии | PTFE, полиимиды, композиты с керамикой - в зависимости от задачи |
Прежде чем заказывать массовое нанесение покрытия на всю партию деталей, имеет смысл сделать пробное покрытие на образце и провести контрольные испытания. Это позволит убедиться, что покрытие держится и действительно предотвращает налипание в ваших реальных условиях.
Антиадгезионные покрытия в борьбе с налипанием пленок
Налипание происходит потому, что горячий полимер имеет низкую вязкость и прилипает к любой поверхности с достаточно высокой поверхностной энергией.
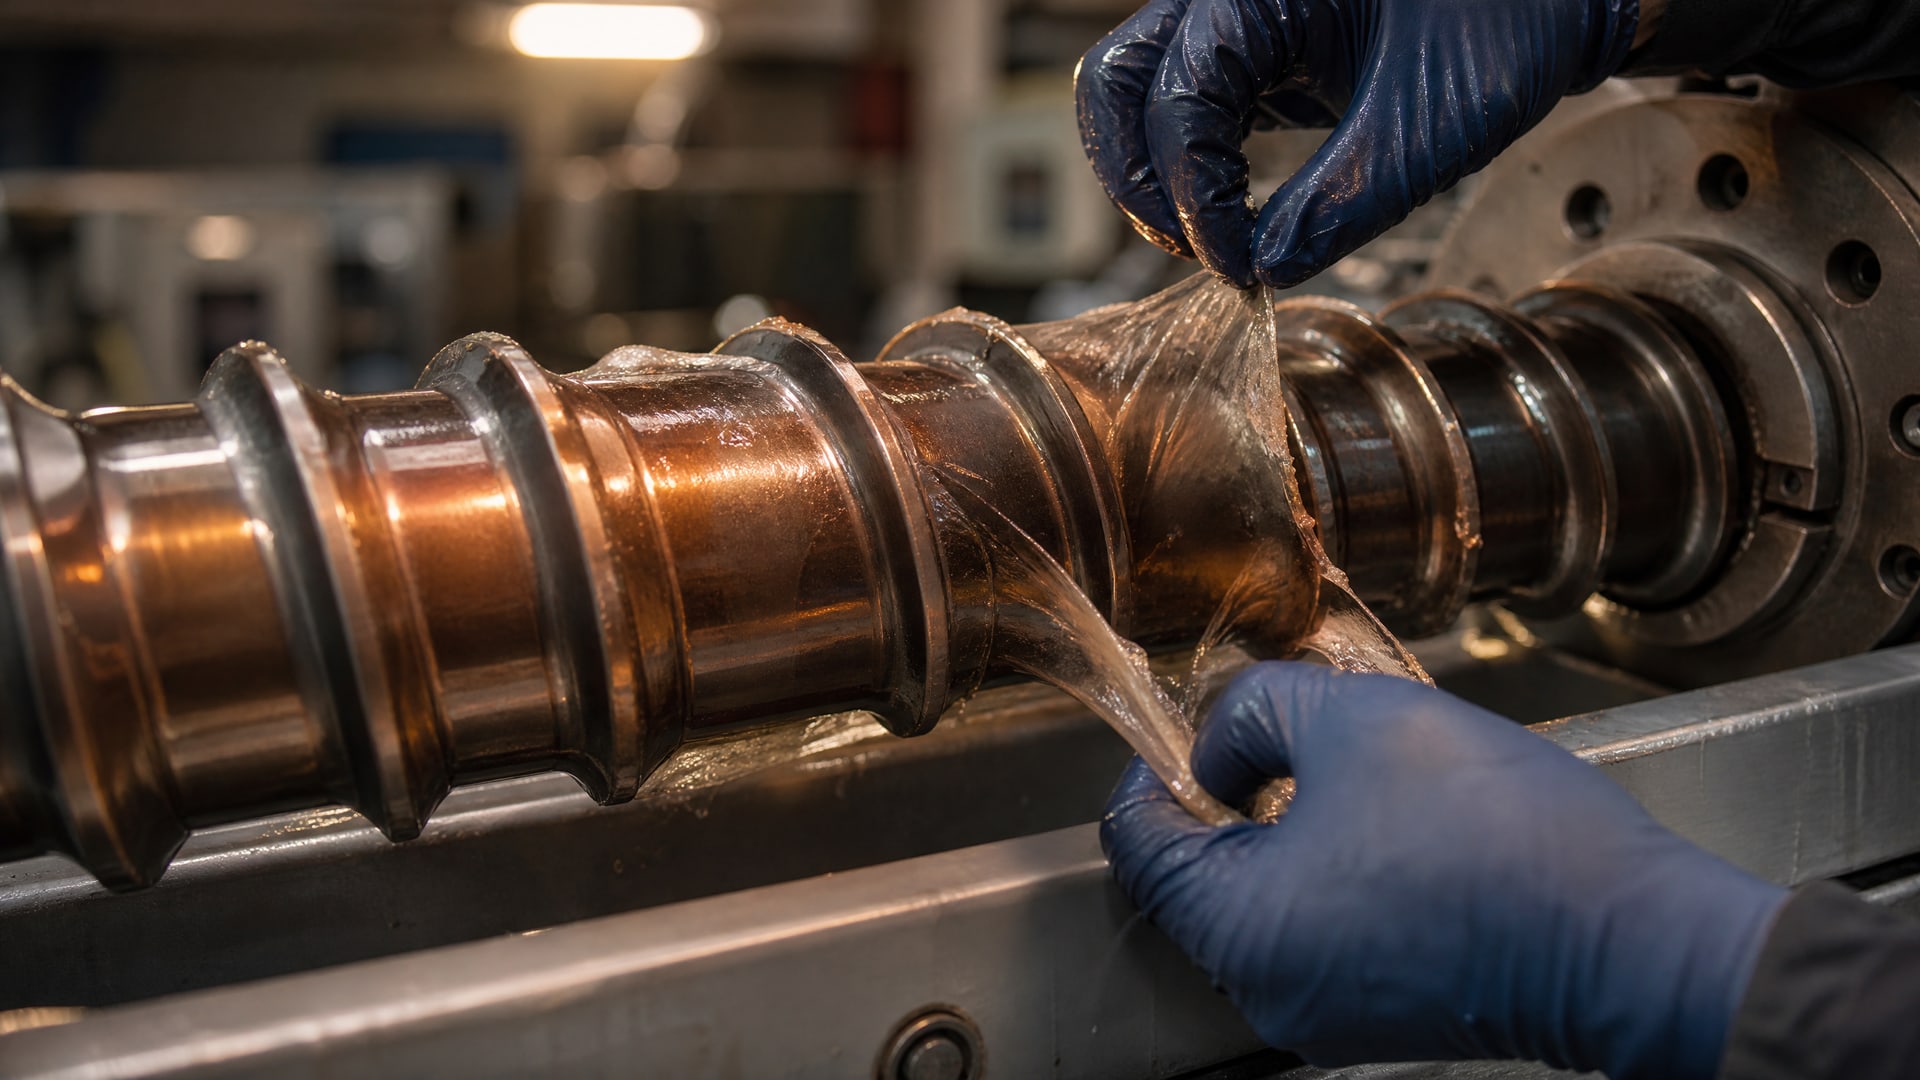
Металл (особенно сталь и алюминий) как раз обладает такой энергией - полимер «мочит» поверхность и прилипает намертво.
Антиадгезионное покрытие работает иначе: оно имеет низкую поверхностную энергию, похожую на энергию воска или тефлона. Полимерная пленка не может хорошо адгезировать к такой поверхности, поэтому она скользит или даже отскакивает при контакте.
Однако просто низкая энергия недостаточна. Если слой очень тонкий или мягкий, он быстро сотрется от трения, и под ним останется голый металл. Именно поэтому антиадгезионное покрытие должно быть:
Твердым - чтобы выдерживать абразивный контакт с пленкой.
Толстым - чтобы было достаточно запаса перед полным износом.
Хорошо приклеенным к основе - чтобы не отслаивалось при тепловом расширении.
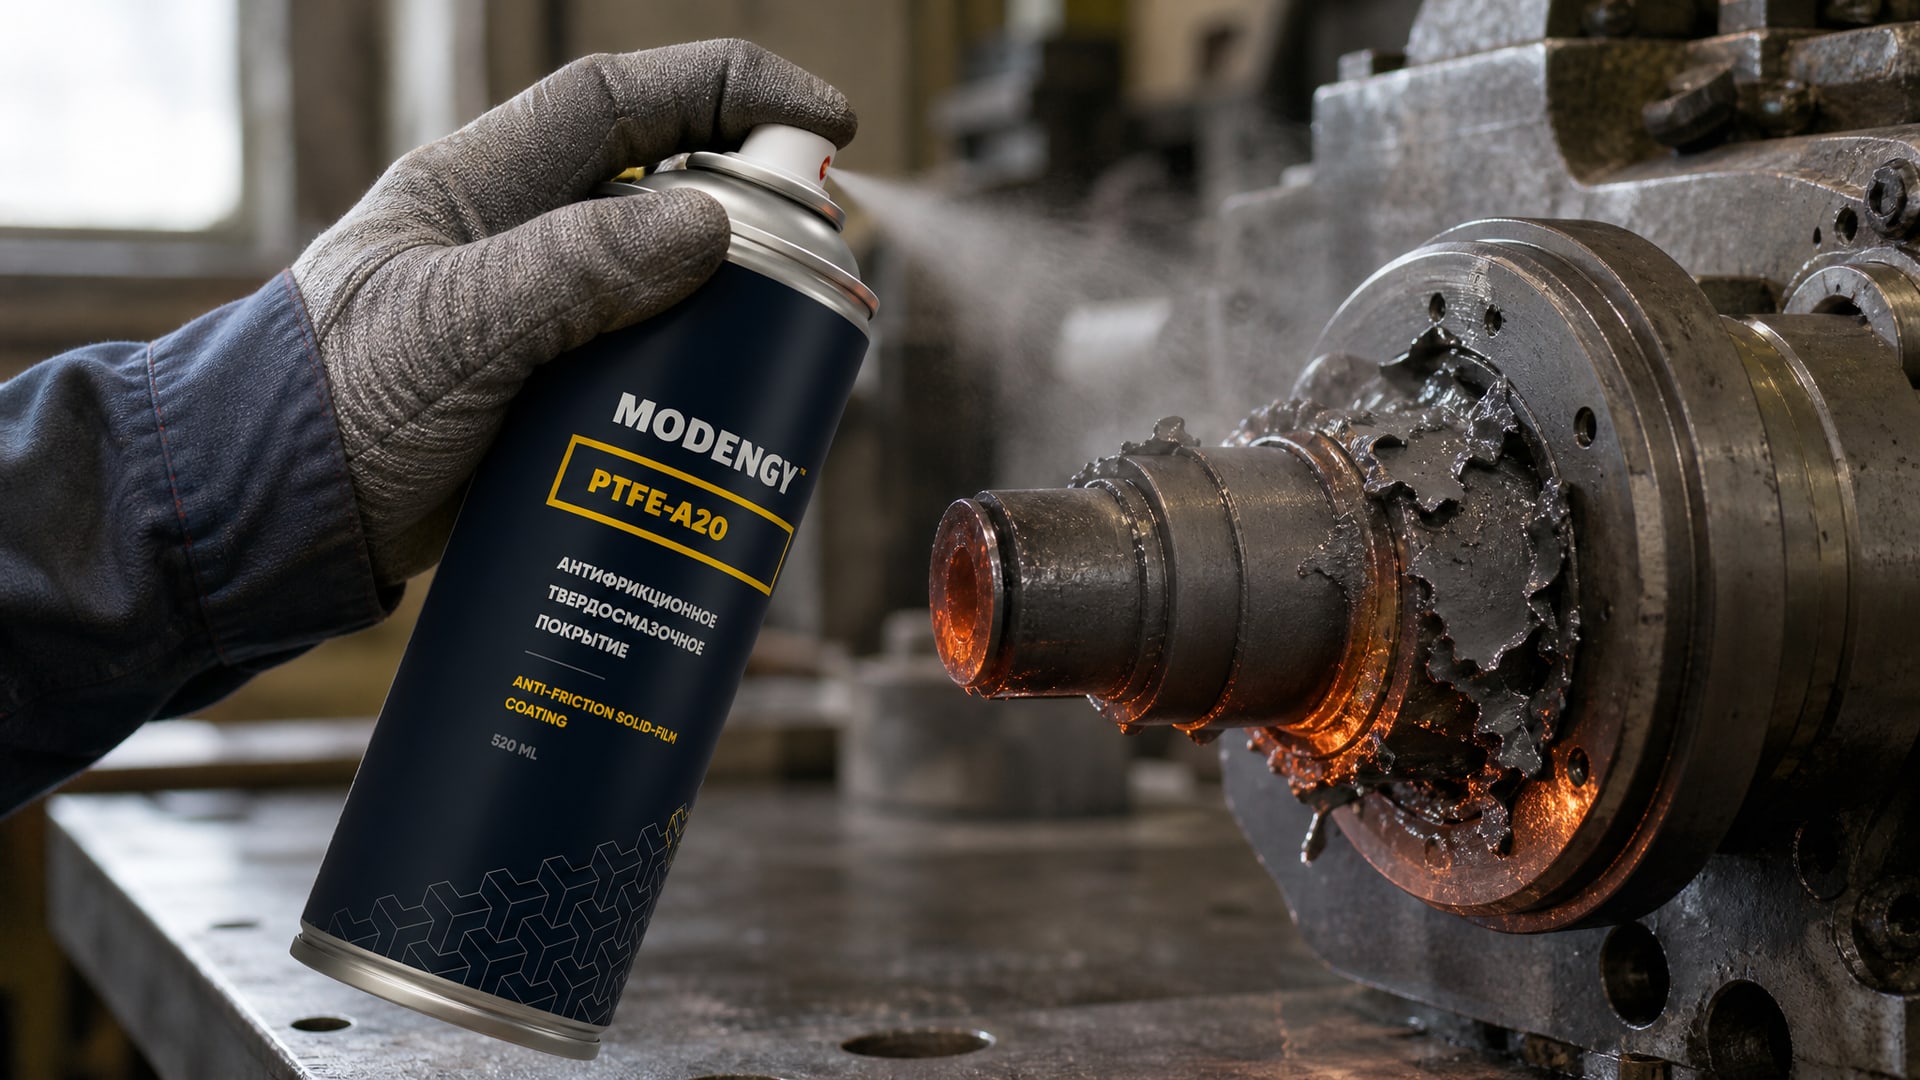
В высокотемпературных узлах упаковочного оборудования, печей полимеризации и экструдеров проблема налипания пленки решается именно комбинацией этих свойств. Для предотвращения налипания полимерных пленок на разогретые детали оборудования рекомендуется использовать антифрикционное покрытие типа MODENGY PTFE-A20, обладающее не только антиадгезионными свойствами, но и необходимой твердостью для работы с движущейся пленкой.
Подготовка поверхности и технология полимеризации в печи
Успех антиадгезионного покрытия на 70% зависит от подготовки поверхности.
Даже самое хорошее покрытие плохо держится на грязной, окисленной или гладкой поверхности.
Перед напылением деталь проходит несколько этапов:
Механическая очистка - удаление ржавчины, старых покрытий, окалины с помощью дробеструйной обработки, абразивных щеток или растворителей. Цель - до блеска.
Шероховатость (Ra) - поверхность специально шероховатят до класса Ra 3–6 мкм, чтобы создать «якоря» для механического сцепления частиц напыляемого материала.
Обезжиривание - последняя промывка для удаления остатков масла и влаги, иначе они помешают адгезии.
После напыления покрытие часто герметизируют или отверждают в печи. Если речь идет о технологии полимеризации в печи (например, при нанесении полимерных покрытий на текстильные или бумажные изделия), то детали находятся при повышенной температуре длительное время. Высокотемпературное антиадгезионное покрытие на деталях оборудования (например, на валах, прессующих пластик) должно выдержать эти условия без деградации.
При необходимости дополнительной защиты используют герметизирующий слой, который может быть рассчитан на еще более высокие температуры (до +500°C или выше в отдельных неорганических составах). Такой двухслойный подход - антиадгезионный слой плюс герметизация - гарантирует максимальный ресурс.
Когда выбирать между обычным и специальным высокотемпературным покрытием
При возникновении проблемы налипания первый вопрос, который задает себе инженер: нужно ли заказывать специальное высокотемпературное решение или можно обойтись чем-то более простым?
Вот критерии выбора:
Температура ниже 80–100°C, контакт с пленкой кратковременный или эпизодический - можно попробовать обычное тонкое антиадгезионное покрытие на основе PTFE или фторопласта в виде спрея или кисти.
Температура 150–200°C, контакт частый, но детали не подвергаются интенсивному абразивному трению - подойдет среднетемпературное термонапыленное покрытие средней толщины.
Температура выше 200°C, интенсивный контакт с движущейся пленкой, многочасовой цикл работы - нужно специальное высокотемпературное антиадгезионное покрытие, нанесенное методом plasma или HVOF с адгезией не менее 7–10 МПа.
Режим работы включает циклические перепады температуры (нагрев-охлаждение) - критична стойкость к термоциклированию; требуется покрытие с высокой адгезией и толщиной 200–500 микрон.
В случаях, когда требуется не только антиадгезия, но и снижение трения в высокотемпературных узлах, можно рассмотреть применение материалов, полимеризующихся при повышенных температурах. Такие составы образуют дополнительный защитный слой прямо в печи, усиливая эффект антипригарности.
Закупщики часто спрашивают, какой ресурс у такого покрытия. Ответ зависит от интенсивности контакта с пленкой: при умеренной нагрузке (20–40 часов в неделю непрерывной работы) одного слоя хватает на 1–2 года; при экстремальных условиях требуется переделка через 6–12 месяцев. Со временем покрытие можно подновлять точечно или переносить детали на переслойку.
Часто задаваемые вопросы
Почему мы не можем просто регулярно смазывать горячую деталь, чтобы пластик не прилипал?
Смазка при 150–250°C окисляется и сгорает; минеральное масло испаряется, а пластик все равно прилипает к голому металлу. Твердое или спеченное покрытие работает иначе: оно химически связано с поверхностью и не испаряется. Это надежнее и долговечнее повседневной смазки.
Какая минимальная адгезия покрытия нужна для высокотемпературных условий?
Для надежной работы без отслоения при термоциклировании адгезия должна быть не менее 5–10 МПа по методу ASTM C633. Это стандартный параметр, который всегда должен быть указан в техдокументации от поставщика покрытия.
Можно ли нанести антиадгезионное покрытие прямо на уже работавшую и окисленную деталь?
Нет, это будет брак. Окисление и старое покрытие помешают адгезии. Деталь обязательно нужно очистить (дробеструй, абразивная щетка), заново шероховать до Ra 3–6 мкм и только потом напылять. Пропуск этого этапа - главная причина отслоения покрытия через несколько месяцев.
На какую толщину наносится высокотемпературное антиадгезионное покрытие?
Обычно 100–500 микрон в зависимости от интенсивности контакта с пленкой. При экстремальных условиях (24/7 работа, высокоскоростной контакт) берут 300–500 микрон; при более спокойных режимах 100–200 микрон достаточно.
Как проверить, что покрытие действительно предотвращает налипание, перед запуском всего оборудования в работу?
Закажите пробное покрытие на одной-двух деталях. После этого установите их на оборудование и проведите испытания в реальных условиях - прогоните пластик несколько часов. Если налипания нет и поверхность остается чистой, значит, система подобрана правильно.
Заключение
Налипание полимерных пленок на разогретые детали оборудования - это проблема, которая требует комплексного решения, а не одного простого средства. Антифрикционное высокотемпературное покрытие, нанесенное методом термонапыления, сочетает три ключевых свойства: низкую поверхностную энергию (антиадгезия), достаточную твердость и стойкость к абразивному износу, а также надежную адгезию к основе для работы при многократных циклах нагрева.
При выборе такого решения обращайте внимание на адгезию (ASTM C633), твердость (ASTM E384), подтвержденную рабочую температуру и не забывайте о подготовке поверхности - это 70% успеха. Запросите у поставщика полную технспецификацию, проведите пробное покрытие образца и испытайте его в реальных условиях вашего оборудования. Правильно подобранное покрытие прослужит 1–2 года и более, избавив вас от ручной очистки, простоев и брака продукции.