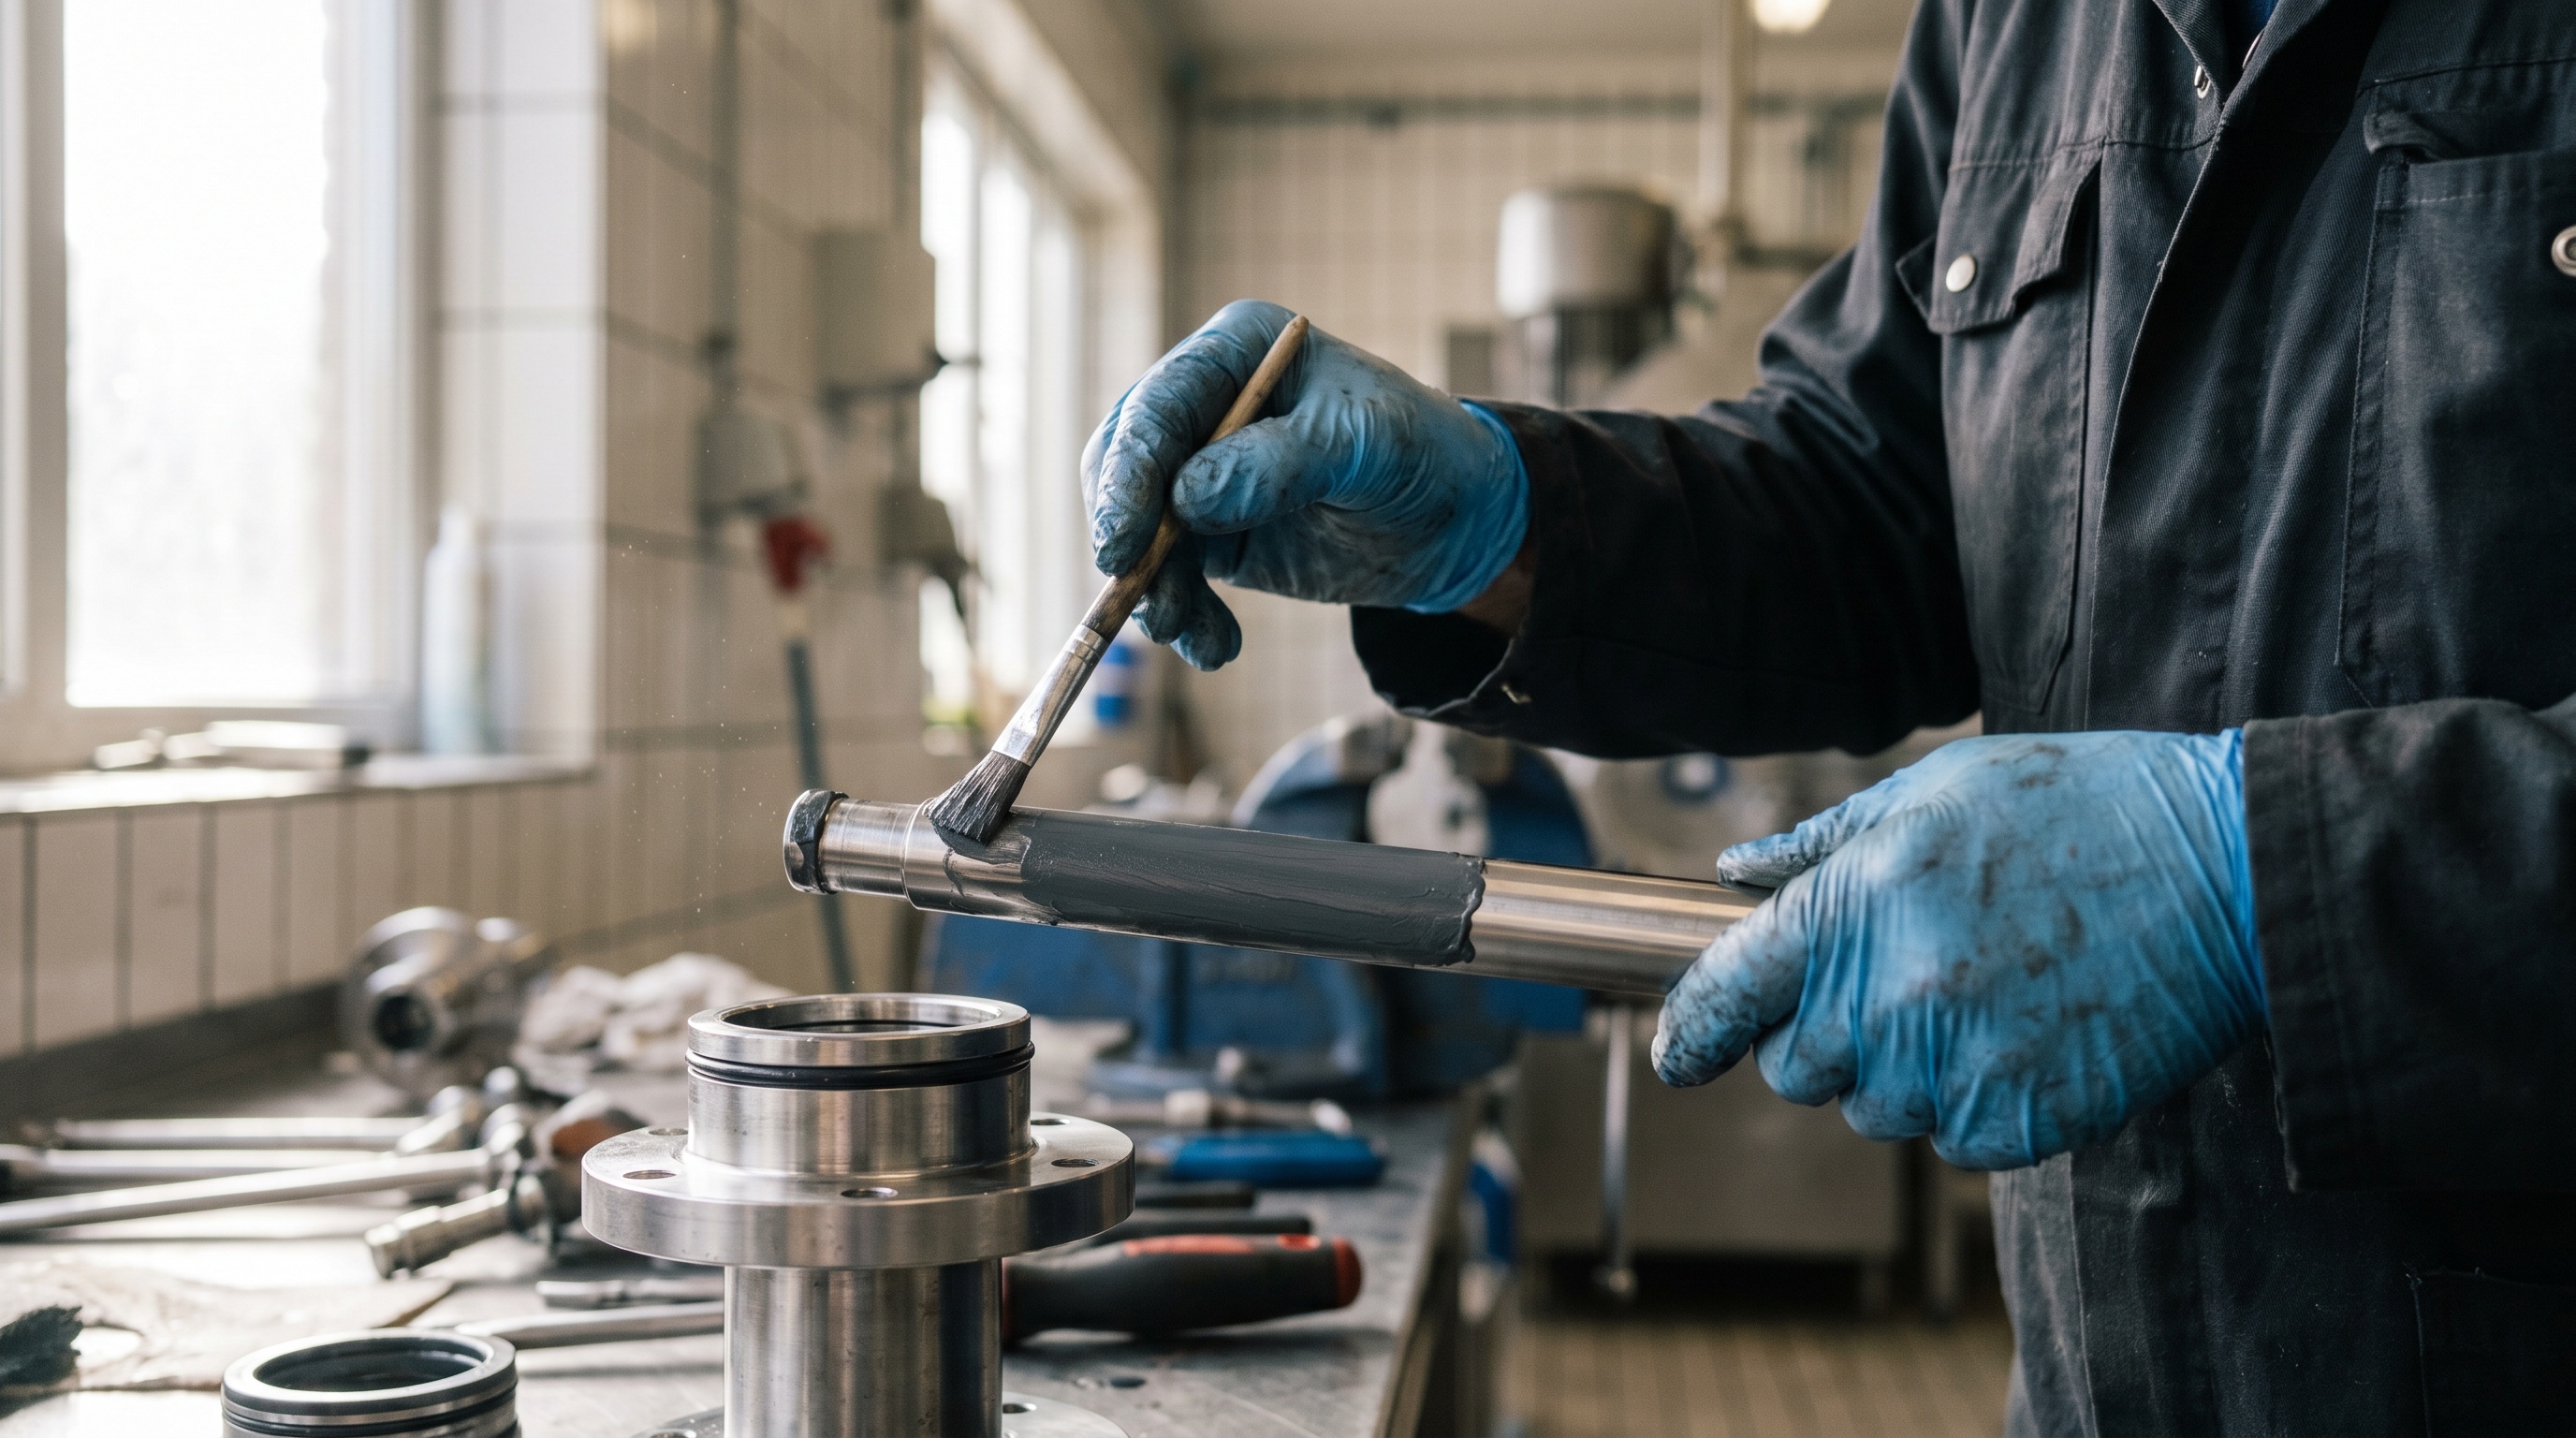
Узел трения вал–сальник на пищевом оборудовании работает в условиях, которые стандартные пластичные смазки переносят плохо: здесь нужна одновременно и защита от вымывания, и совместимость с пищевой средой, и стабильное снижение трения на протяжении всего цикла работы. Антифрикционное твердосмазочное покрытие — это тонкая композиционная пленка (толщиной 5–20 мкм) на основе твёрдых смазочных компонентов, которая наносится один раз и работает без регулярного переобслуживания. Такое покрытие решает две критические задачи: снижает коэффициент трения до 0,03 при низких скоростях скольжения и одновременно исключает проблему миграции смазки на пищевую поверхность. В этой статье разберёмся, как выбрать и применить антифрикционное твердосмазочное покрытие конкретно для узла вал–сальник, какие стандарты и пищевые допуски проверить, и какие параметры материала гарантируют надёжность в длительной работе.
Статья предназначена для технических специалистов, инженеров и закупщиков пищевого производства, которые сталкиваются с задачей выбора смазочного материала для узлов с высокой ответственностью.
Что такое антифрикционное твердосмазочное покрытие
Антифрикционное твердосмазочное покрытие (сокращённо АТСП) — это не традиционная смазка, а тонкая защитная пленка, которая формируется на поверхности детали путём нанесения дисперсии твёрдых смазочных частиц в полимерном связующем.
После отверждения образуется прочный, но скользкий слой, который работает на снижение трения и износа контактирующих поверхностей.
Компонентный состав АТСП:
В качестве твёрдых смазочных компонентов используются: - дисульфид молибдена (главный компонент для высоконагруженных узлов); - поляризованный графит (дополняет молибден, снижает трение при низких скоростях); - политетрафторэтилен (ПТФЭ, тефлон) — для высокотемпературных режимов и совместимости; - дисульфид вольфрама, нитрид бора, фториды кальция и бария — в специализированных составах.
Толщина и механизм работы:
Типовой рабочий слой имеет толщину 5–20 мкм, в некоторых случаях рекомендуется 15–25 мкм. Так малая толщина имеет практический смысл: тонкий слой сохраняет точность посадки узла (особенно важно для вала–сальника с жёсткими допусками), не влияет на геометрию детали и при этом достаточен для формирования стабильного смазочного режима. Твёрдые частицы встроены в связующую матрицу и при контакте создают низкотрение́ное скольжение благодаря послойной структуре твёрдых смазок.
Совместимость с пищевым производством:
В пищевом производстве ключевое требование — отсутствие миграции вредных веществ в пищевую среду. АТСП на этапе применения исключает жидкую смазку в контактной зоне, что принципиально снижает риск загрязнения. Однако сам факт наличия АТСП не гарантирует пищевой допуск: необходимо отдельно проверить, содержит ли связующее и компоненты разрешённые для пищевого производства вещества. Эта информация указывается в техническом паспорте и декларации соответствия продукта.
Особенности узла вал–сальник и требования к покрытию
Узел трения вал–сальник работает в режиме низких скоростей и высоких контактных давлений.
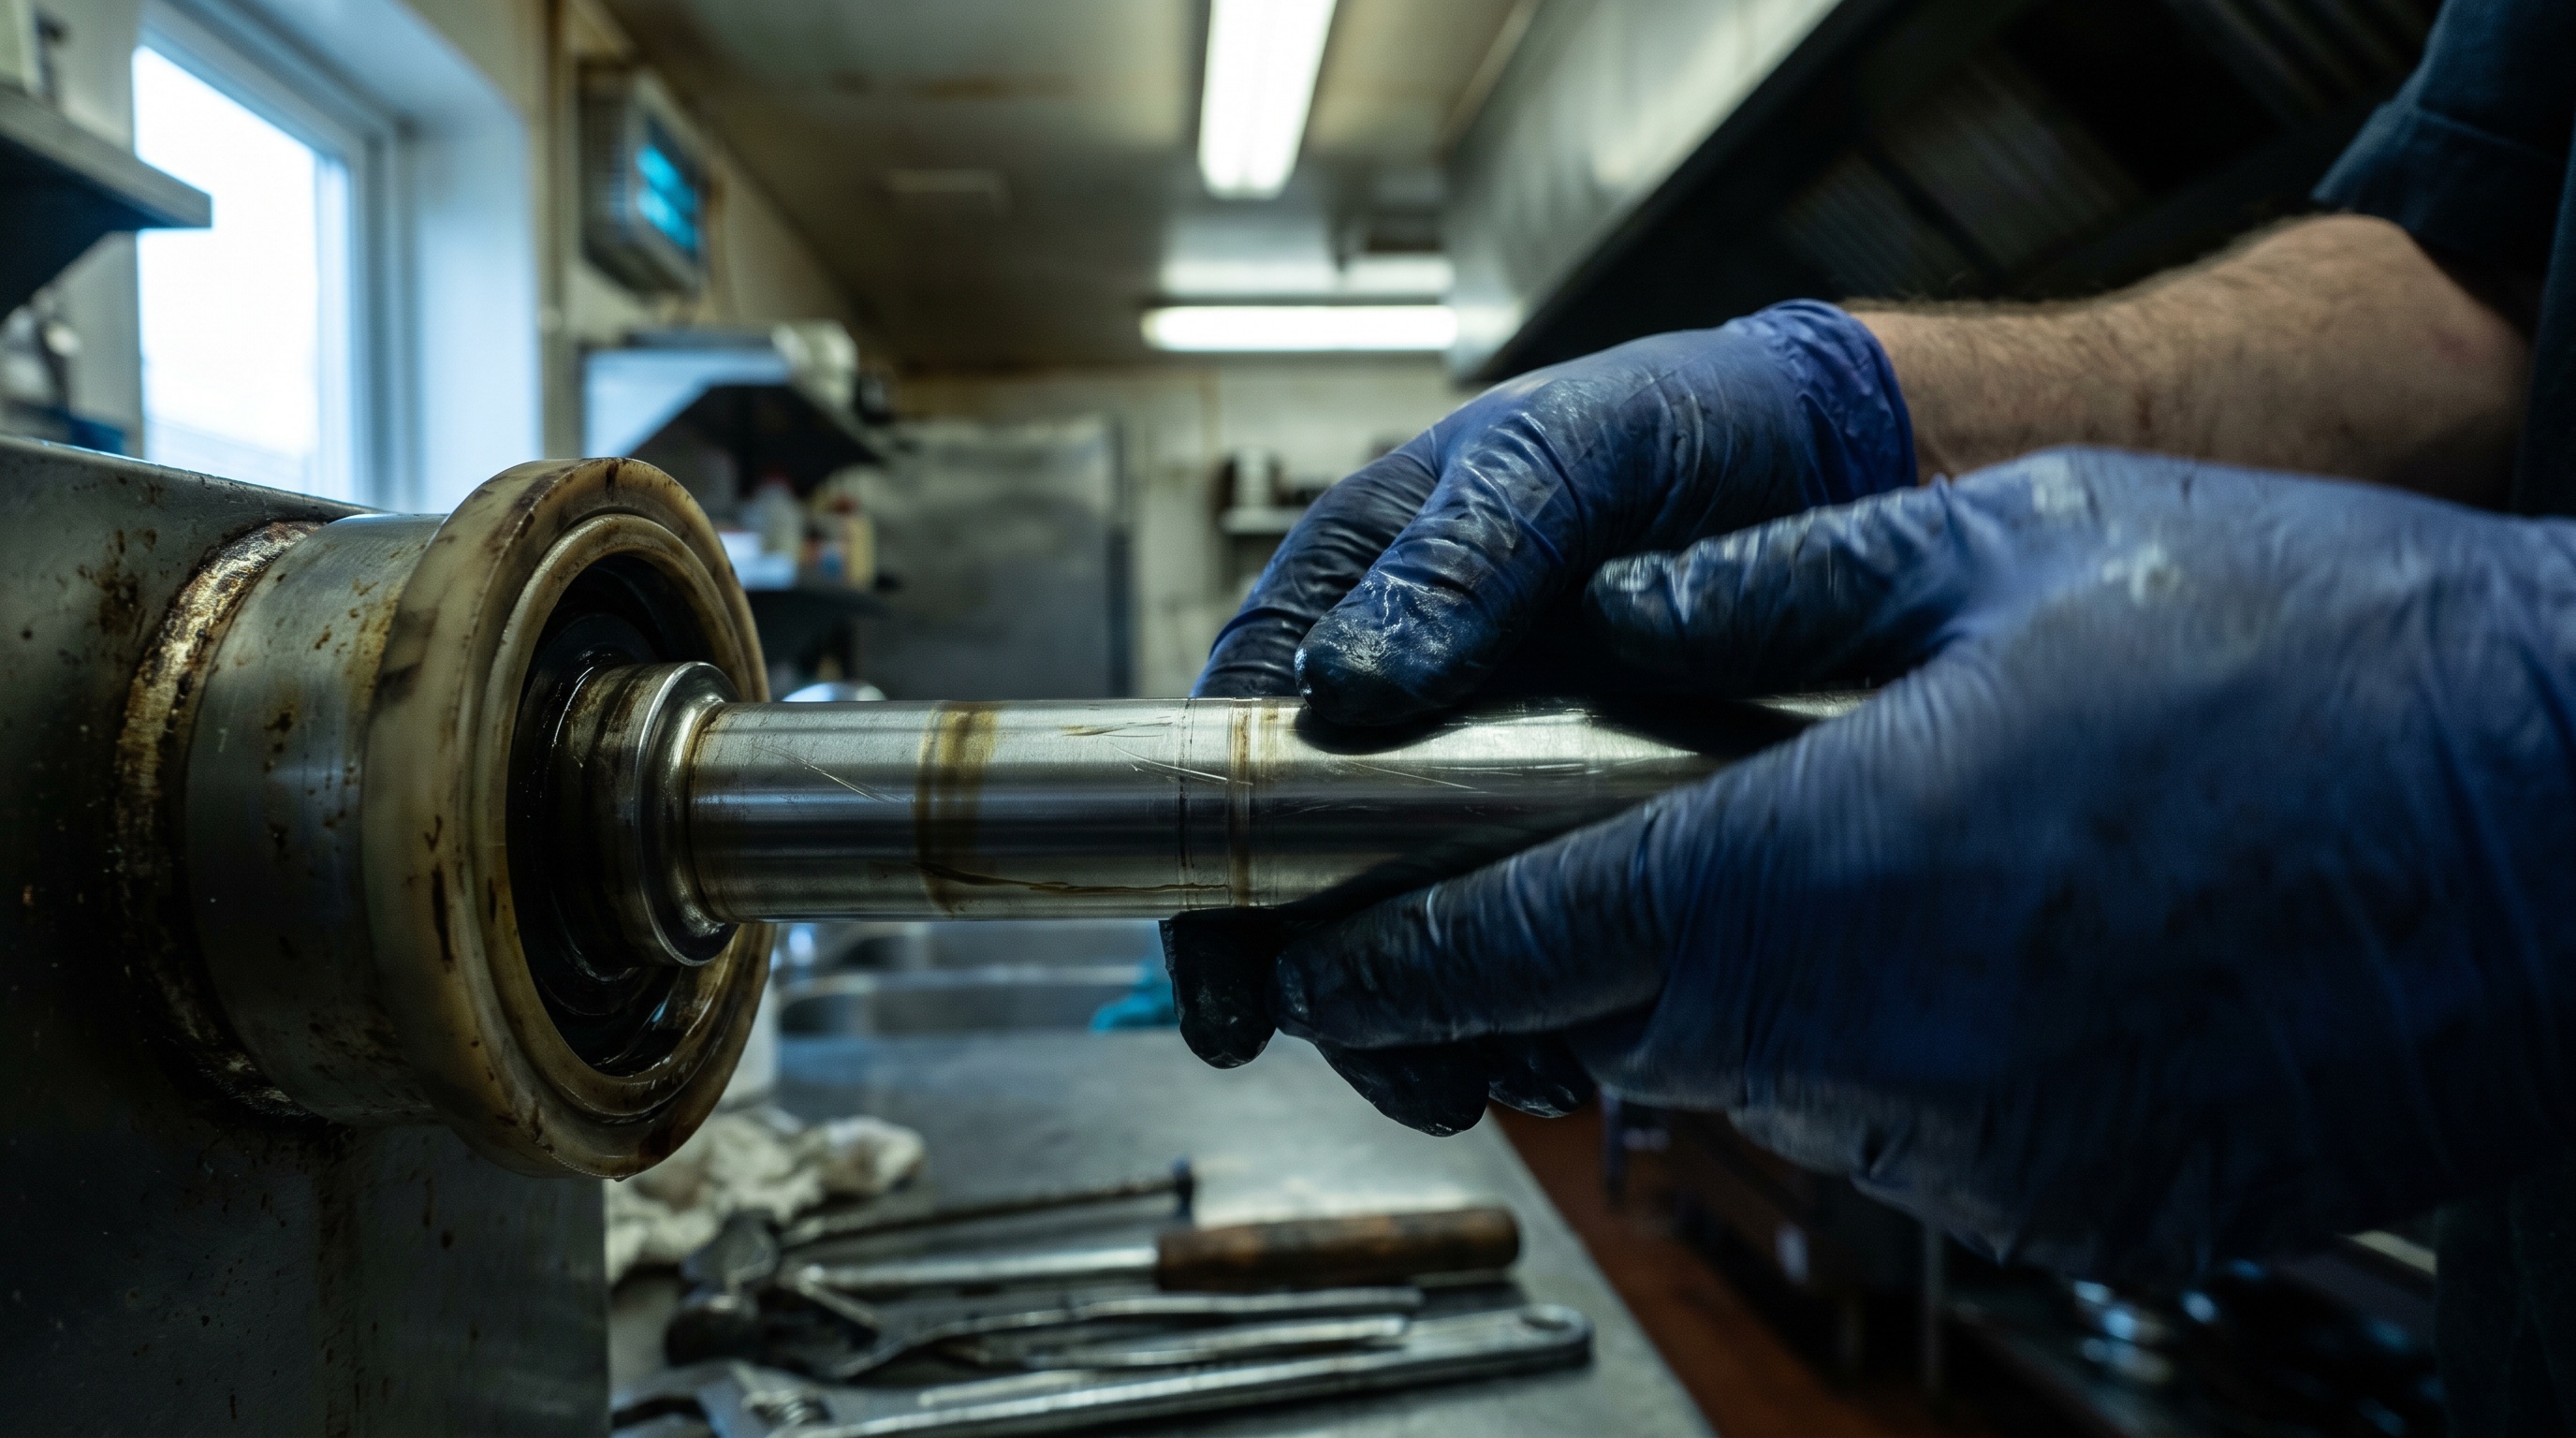
Вал вращается с частотой от нескольких оборотов в минуту до сотен оборотов в минуту, при этом кромка манжеты сальника прижимается к поверхности вала с усилием, создавая давление от сотен мегапаскалей до 2500 МПа в пике нагрузки.
Почему традиционные смазки неэффективны:
Пластичные смазки (литол, ЦИАТИМ и подобные) вымываются или вытираются из щели между валом и сальником. Жидкие масла, в свою очередь, могут просочиться в пищевую камеру или вытечь под центробежным эффектом при высоких оборотах. Для пищевого оборудования необходимо решение, которое одновременно защищает и исключает контакт смазки с пищевой средой — именно эту функцию выполняет антифрикционное твердосмазочное покрытие.
Критические параметры для пары «вал–сальник»:
Коэффициент трения должен быть минимален (до 0,03 при скорости скольжения до 0,5 м/с), чтобы снизить нагревание кромки сальника и её деградацию.
Адгезия к металлу вала обязательна: покрытие должно крепко держаться при циклических нагрузках и вибрации.
Совместимость с материалом сальника (обычно NBR, FKM или силикон) предотвращает разбухание или растворение эластомера.
Температурный диапазон работы покрытия должен соответствовать условиям: среда может быть от холодильных камер (–20…–40 °C) до варочных котлов (+80…+120 °C).
Стойкость к моющим средствам — поскольку оборудование регулярно моется, покрытие не должно разрушаться под воздействием санитарных растворов и пара.
Антифрикционное твердосмазочное покрытие на основе дисульфида молибдена: свойства и ресурс
Дисульфид молибдена (MoS₂) — наиболее распространённое основание для антифрикционных твердосмазочных покрытий в высоконагруженных узлах.
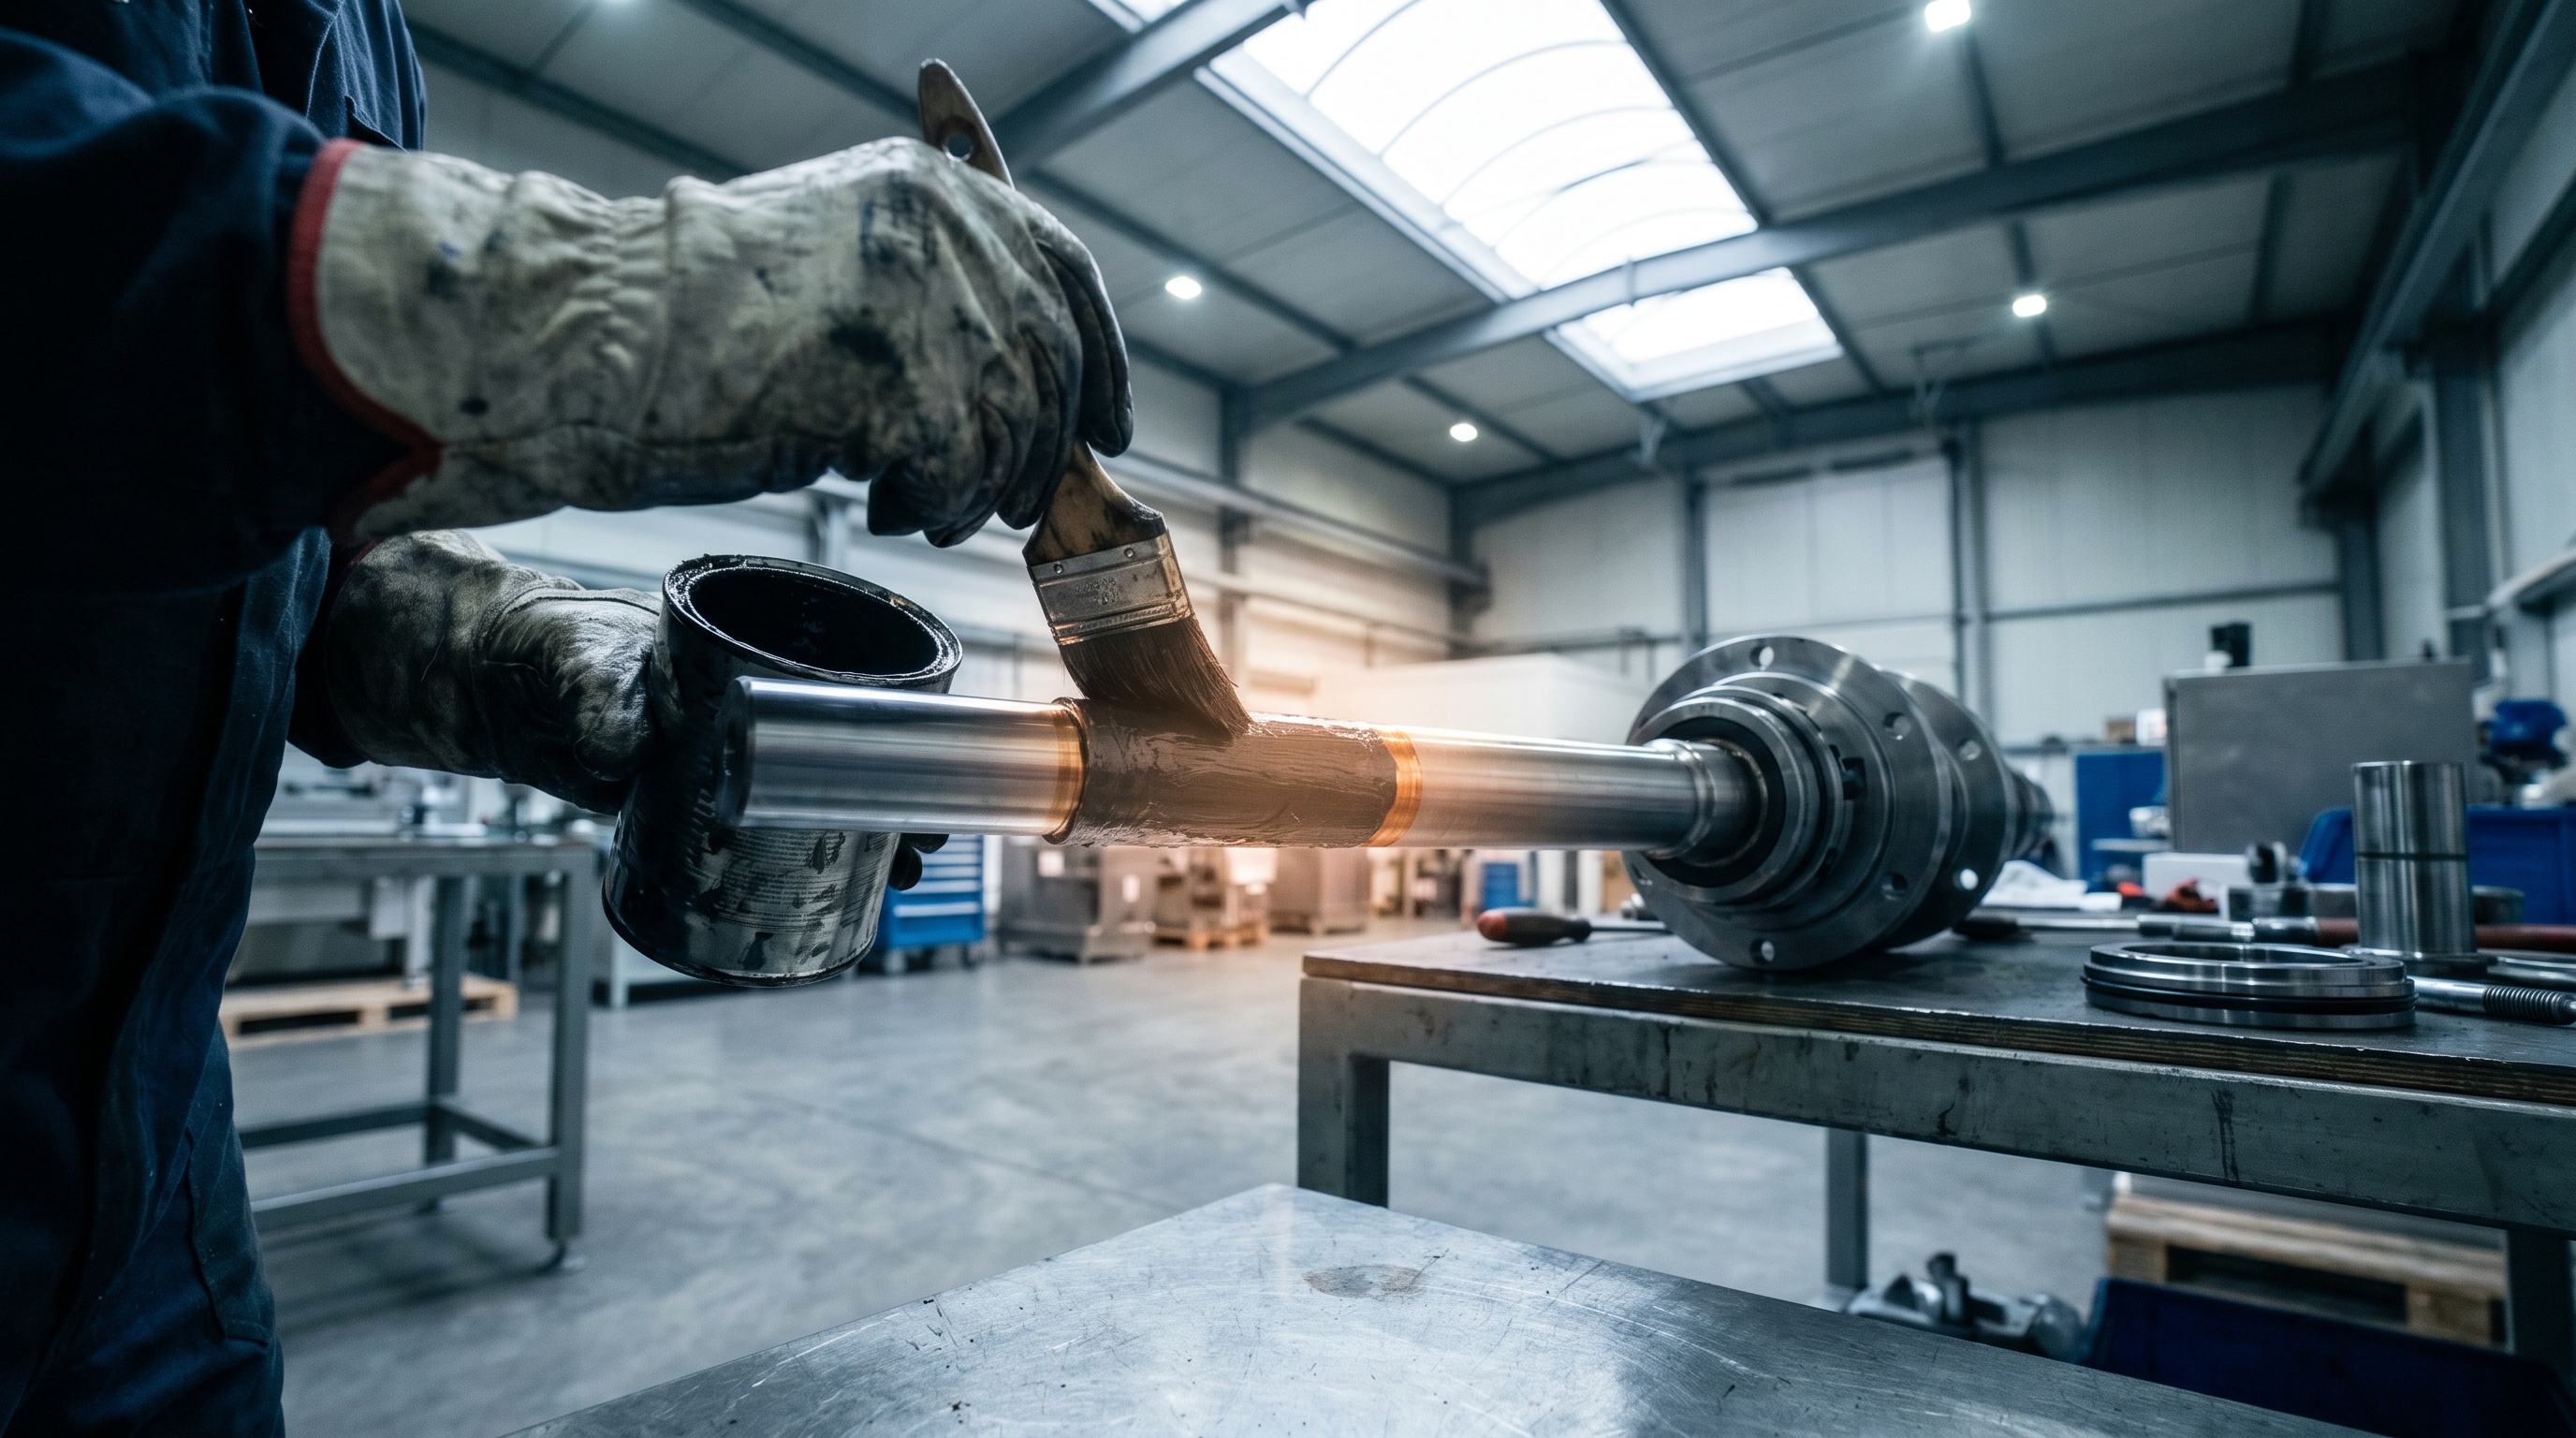
Его слоистая кристаллическая структура обеспечивает исключительно низкое сопротивление скольжению: молекулы скользят относительно друг друга с минимальным трением.
Типовые параметры покрытия на основе MoS₂:
| Параметр | Значение |
|---|---|
| Коэффициент трения (при 0,5 м/с) | 0,03–0,05 |
| Рабочий диапазон температур | −20 до +600 °C |
| Контактное давление | до 2500 МПа |
| Толщина пленки | 5–20 мкм |
| Время отверждения при +20 °C | 15 минут |
| Износостойкость (ASTM D2714) | 400 000 циклов |
| Адгезия к стали | хорошая при подготовке поверхности |
Механизм работы в условиях высокого давления:
При контакте давление компрессирует покрытие и слегка сдвигает слои MoS₂, но они не разрушаются. На границе пары трения возникает тонкая адаптивная пленка, в которой происходит микроскольжение с минимальным коэффициентом трения. Такой режим称为 boundary lubrication (граничное смазывание) — он типичен именно для узлов с низкой скоростью и высоким давлением. Вот почему MoS₂ идеален именно для вала–сальника.
Сочетание с другими компонентами:
Чистый дисульфид молибдена неустойчив к влаге и окислению. Поэтому в промышленных АТСП его всегда комбинируют с ПТФЭ и графитом: графит дополняет смазывающий эффект при средних скоростях, ПТФЭ добавляет стойкость к химикатам и теплу. Такой трёхкомпонентный состав обеспечивает стабильность ресурса вплоть до 400 000 циклов при испытании по стандарту ASTM D2714.
Пищевой допуск смазочных материалов: требования и проверка
Для пищевого производства требование пищевого допуска — это не рекомендация, а обязательное условие соответствия санитарным регламентам.
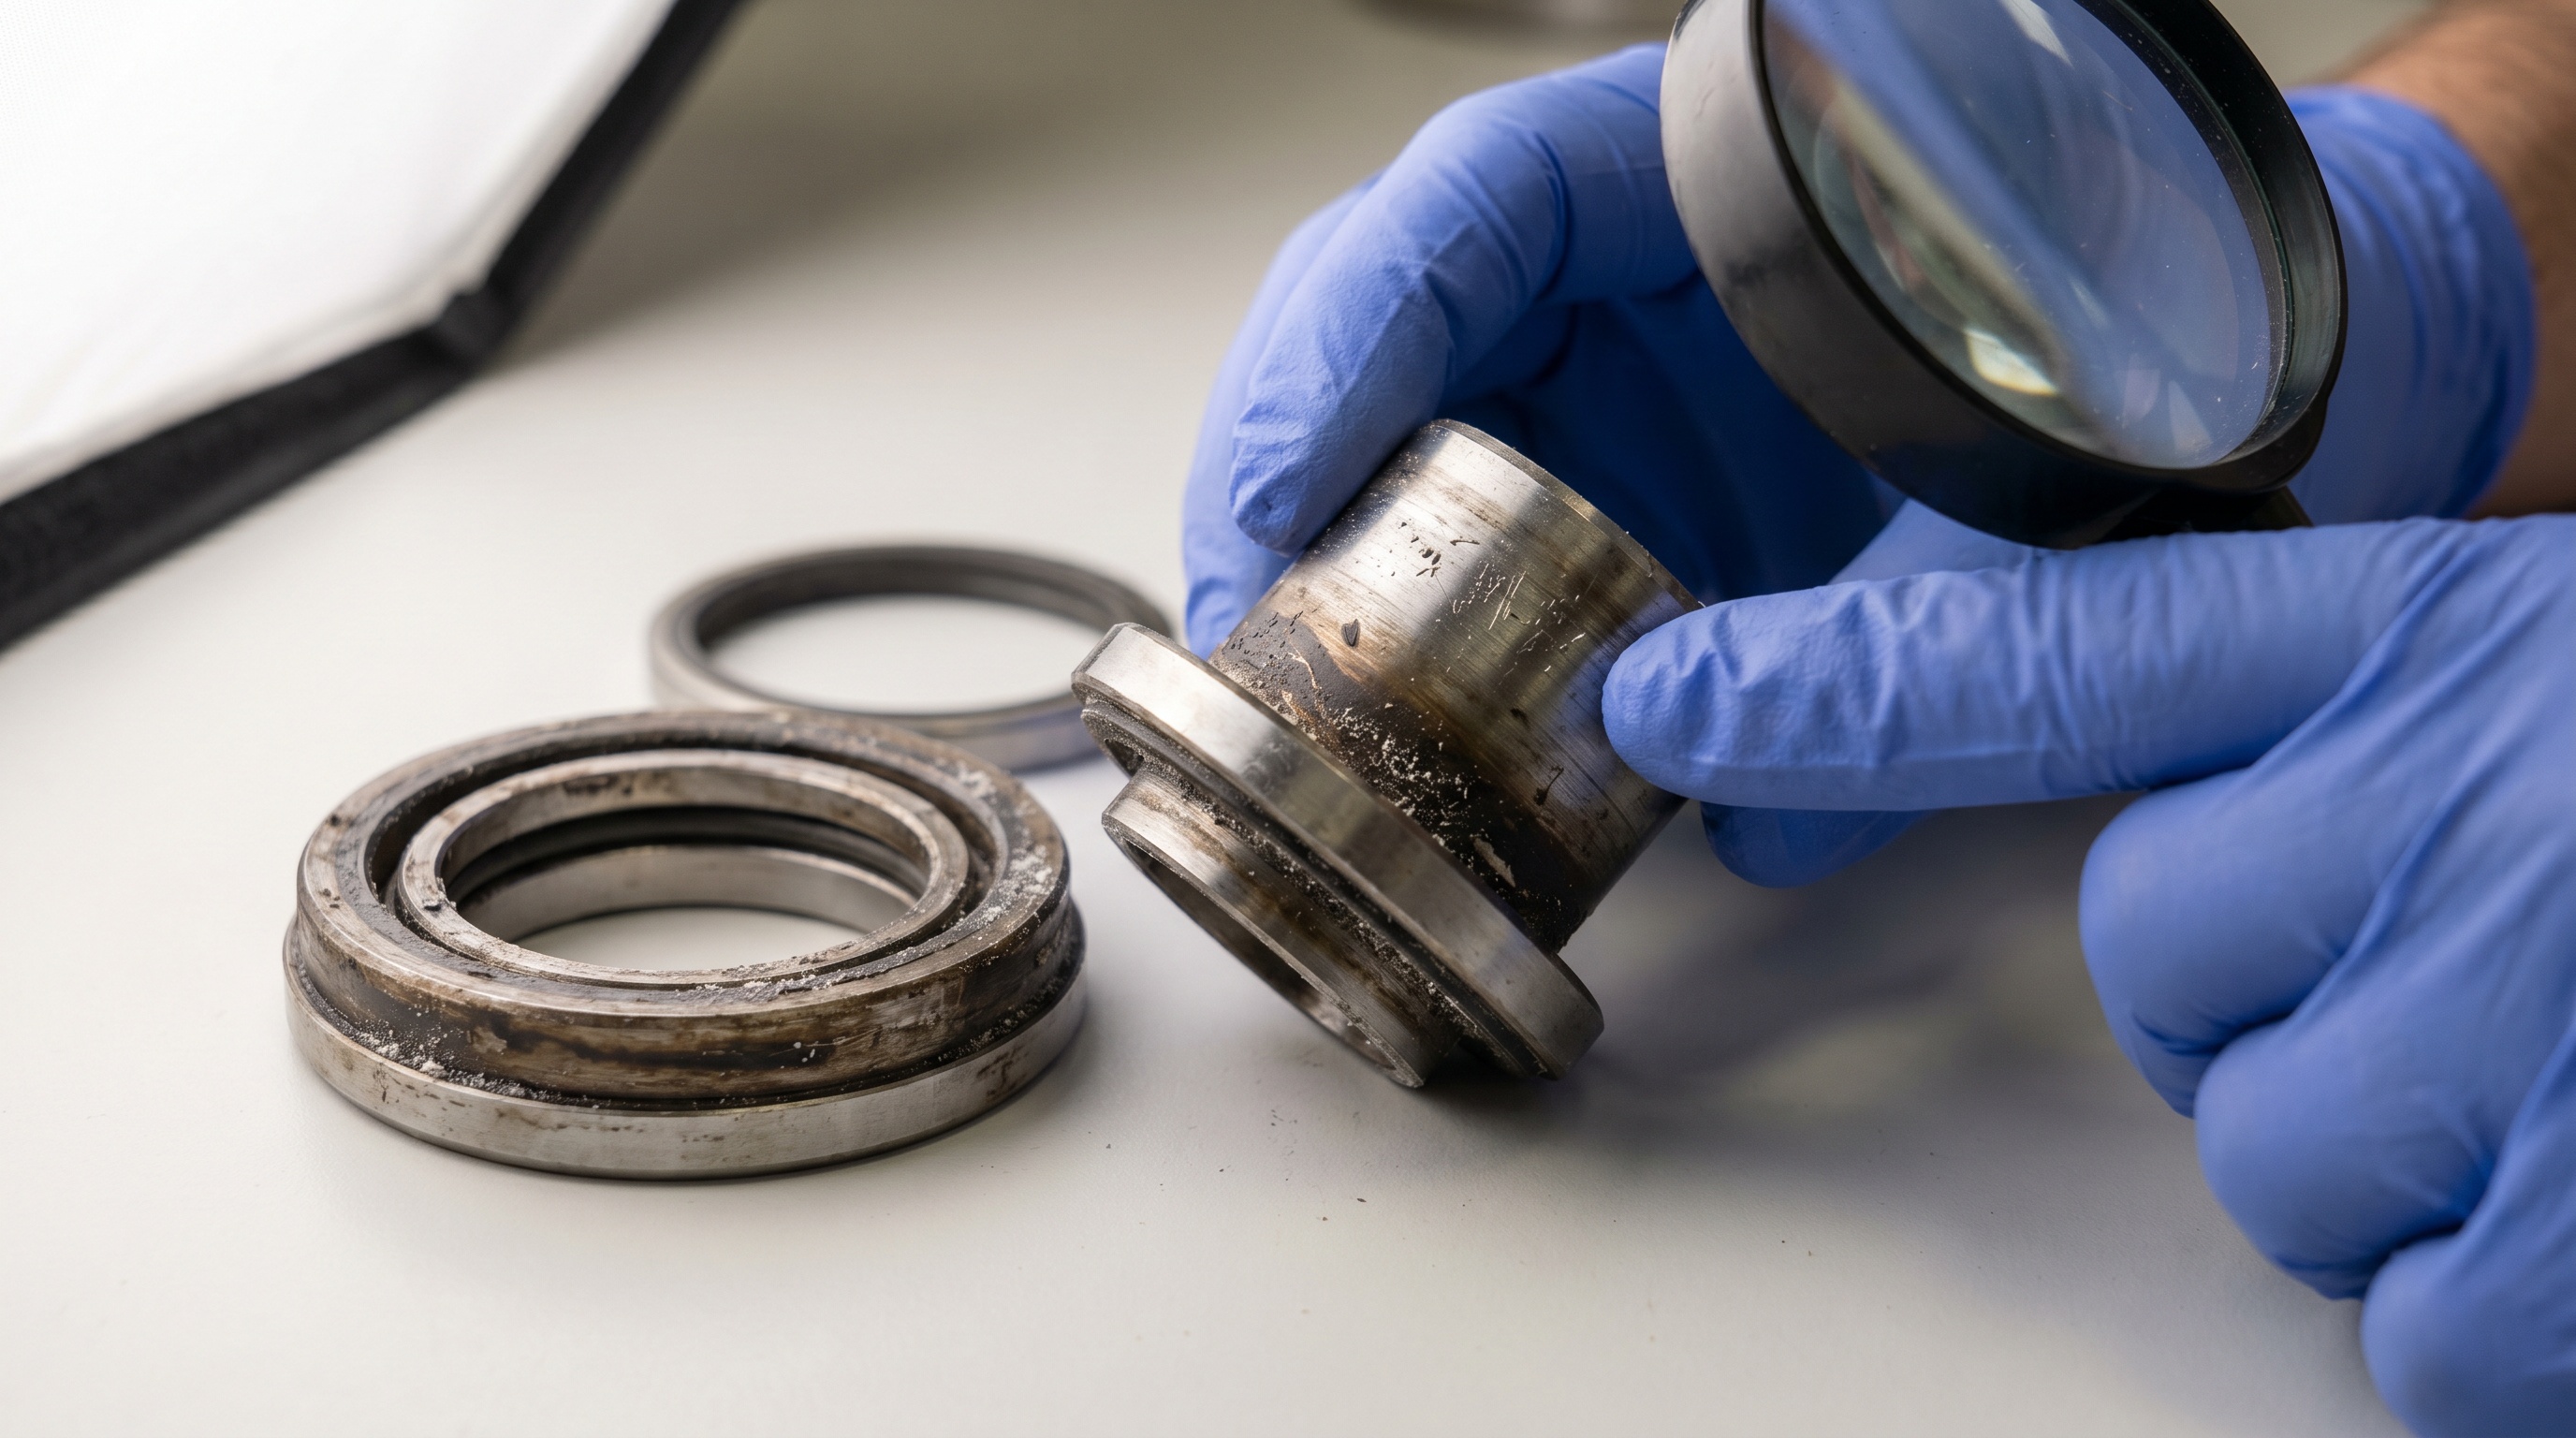
Однако между антифрикционными свойствами и пищевым допуском нет прямой причинно-следственной связи: покрытие может быть отличным по трибологии, но содержать компоненты, запрещённые в пищевом производстве.
Что проверяет пищевой допуск:
Прямой контакт с пищей — допускаются ли компоненты при случайном контакте с пищевыми продуктами.
Миграция в пищевую среду — способность вредных веществ переходить в пищу при нормальных условиях хранения и использования.
Совместимость с санитарными процедурами — стойкость покрытия к растворам хлора, щелочам, промывке горячей водой и паром.
Регуляторное соответствие — наличие допусков согласно Техническому регламенту ТР ТС 005-2011, европейской рекомендации (ЕК) 10/2011 или аналогичным стандартам для экспорта.
Как верифицировать допуск:
Запросите у производителя техдокументацию (TDS) и декларацию соответствия для конкретной марки покрытия.
Найдите в TDS раздел, озаглавленный Food Grade, FDA Compliance, EC Regulation или аналогичный.
Проверьте, указана ли марка в реестре разрешённых ингредиентов для пищевого производства вашей страны.
Если речь идет об экспорте, убедитесь, что допуск соответствует требованиям целевого рынка (например, FDA для США, EC 10/2011 для ЕС).
Частая ошибка:
Инженеры иногда предполагают, что если покрытие содержит дисульфид молибдена и графит — природные вещества — то оно автоматически пищевое. Это неверно. Пищевой допуск зависит от связующего материала, добавок, технологии производства и загрязнений, которые могут быть в составе. Всегда требуется письменное подтверждение производителя.
Как выбрать и правильно нанести антифрикционное твердосмазочное покрытие
Выбор и применение АТСП требует систематического подхода: сначала определяют режим работы узла, затем подбирают марку покрытия, потом правильно наносят и проверяют результат.
Шаг 1. Определение режима работы узла вал–сальник:
Соберите данные: - Диапазон температур рабочей среды (например, для молочного производства это часто +4…+80 °C). - Скорость вращения вала в оборотах в минуту. - Наличие вибраций, ударных нагрузок. - Тип флюида, контактирующего с сальником (молоко, вода, молочная сыворотка, растительное масло и т. д.). - Требования к чистоте (прямой контакт с пищей или косвенный через стерильную зону).
Шаг 2. Выбор состава покрытия:
Для большинства узлов вал–сальник в пищевом производстве рекомендуется выбирать антифрикционное твердосмазочное покрытие с основанием из дисульфида молибдена и ПТФЭ, так как это сочетание обеспечивает низкое трение, стойкость к влаге и совместимость с эластомерами. Если требуется работа при температуре выше +150 °C, следует проверить верхний температурный предел конкретной марки и убедиться, что связующее выдерживает эту температуру без деградации.
Шаг 3. Подготовка поверхности вала:
Это критический этап, часто недооцениваемый в практике: - Вал должен быть чист от масла, ржавчины и окислов. Используйте либо обезжиривание в щелочной ванне, либо механическую очистку абразивом. - Шероховатость поверхности (Ra) должна быть в диапазоне 0,8–3,2 мкм. Слишком гладкая поверхность даёт плохую адгезию, слишком шероховатая — чрезмерное впитывание связующего. - Если на валу были старые смазки или покрытие, их необходимо полностью удалить.
Шаг 4. Нанесение покрытия:
Типовая толщина для узла вал–сальник составляет 15–25 мкм (толще, чем для некоторых других узлов, чтобы обеспечить запас адгезии при циклических нагрузках).
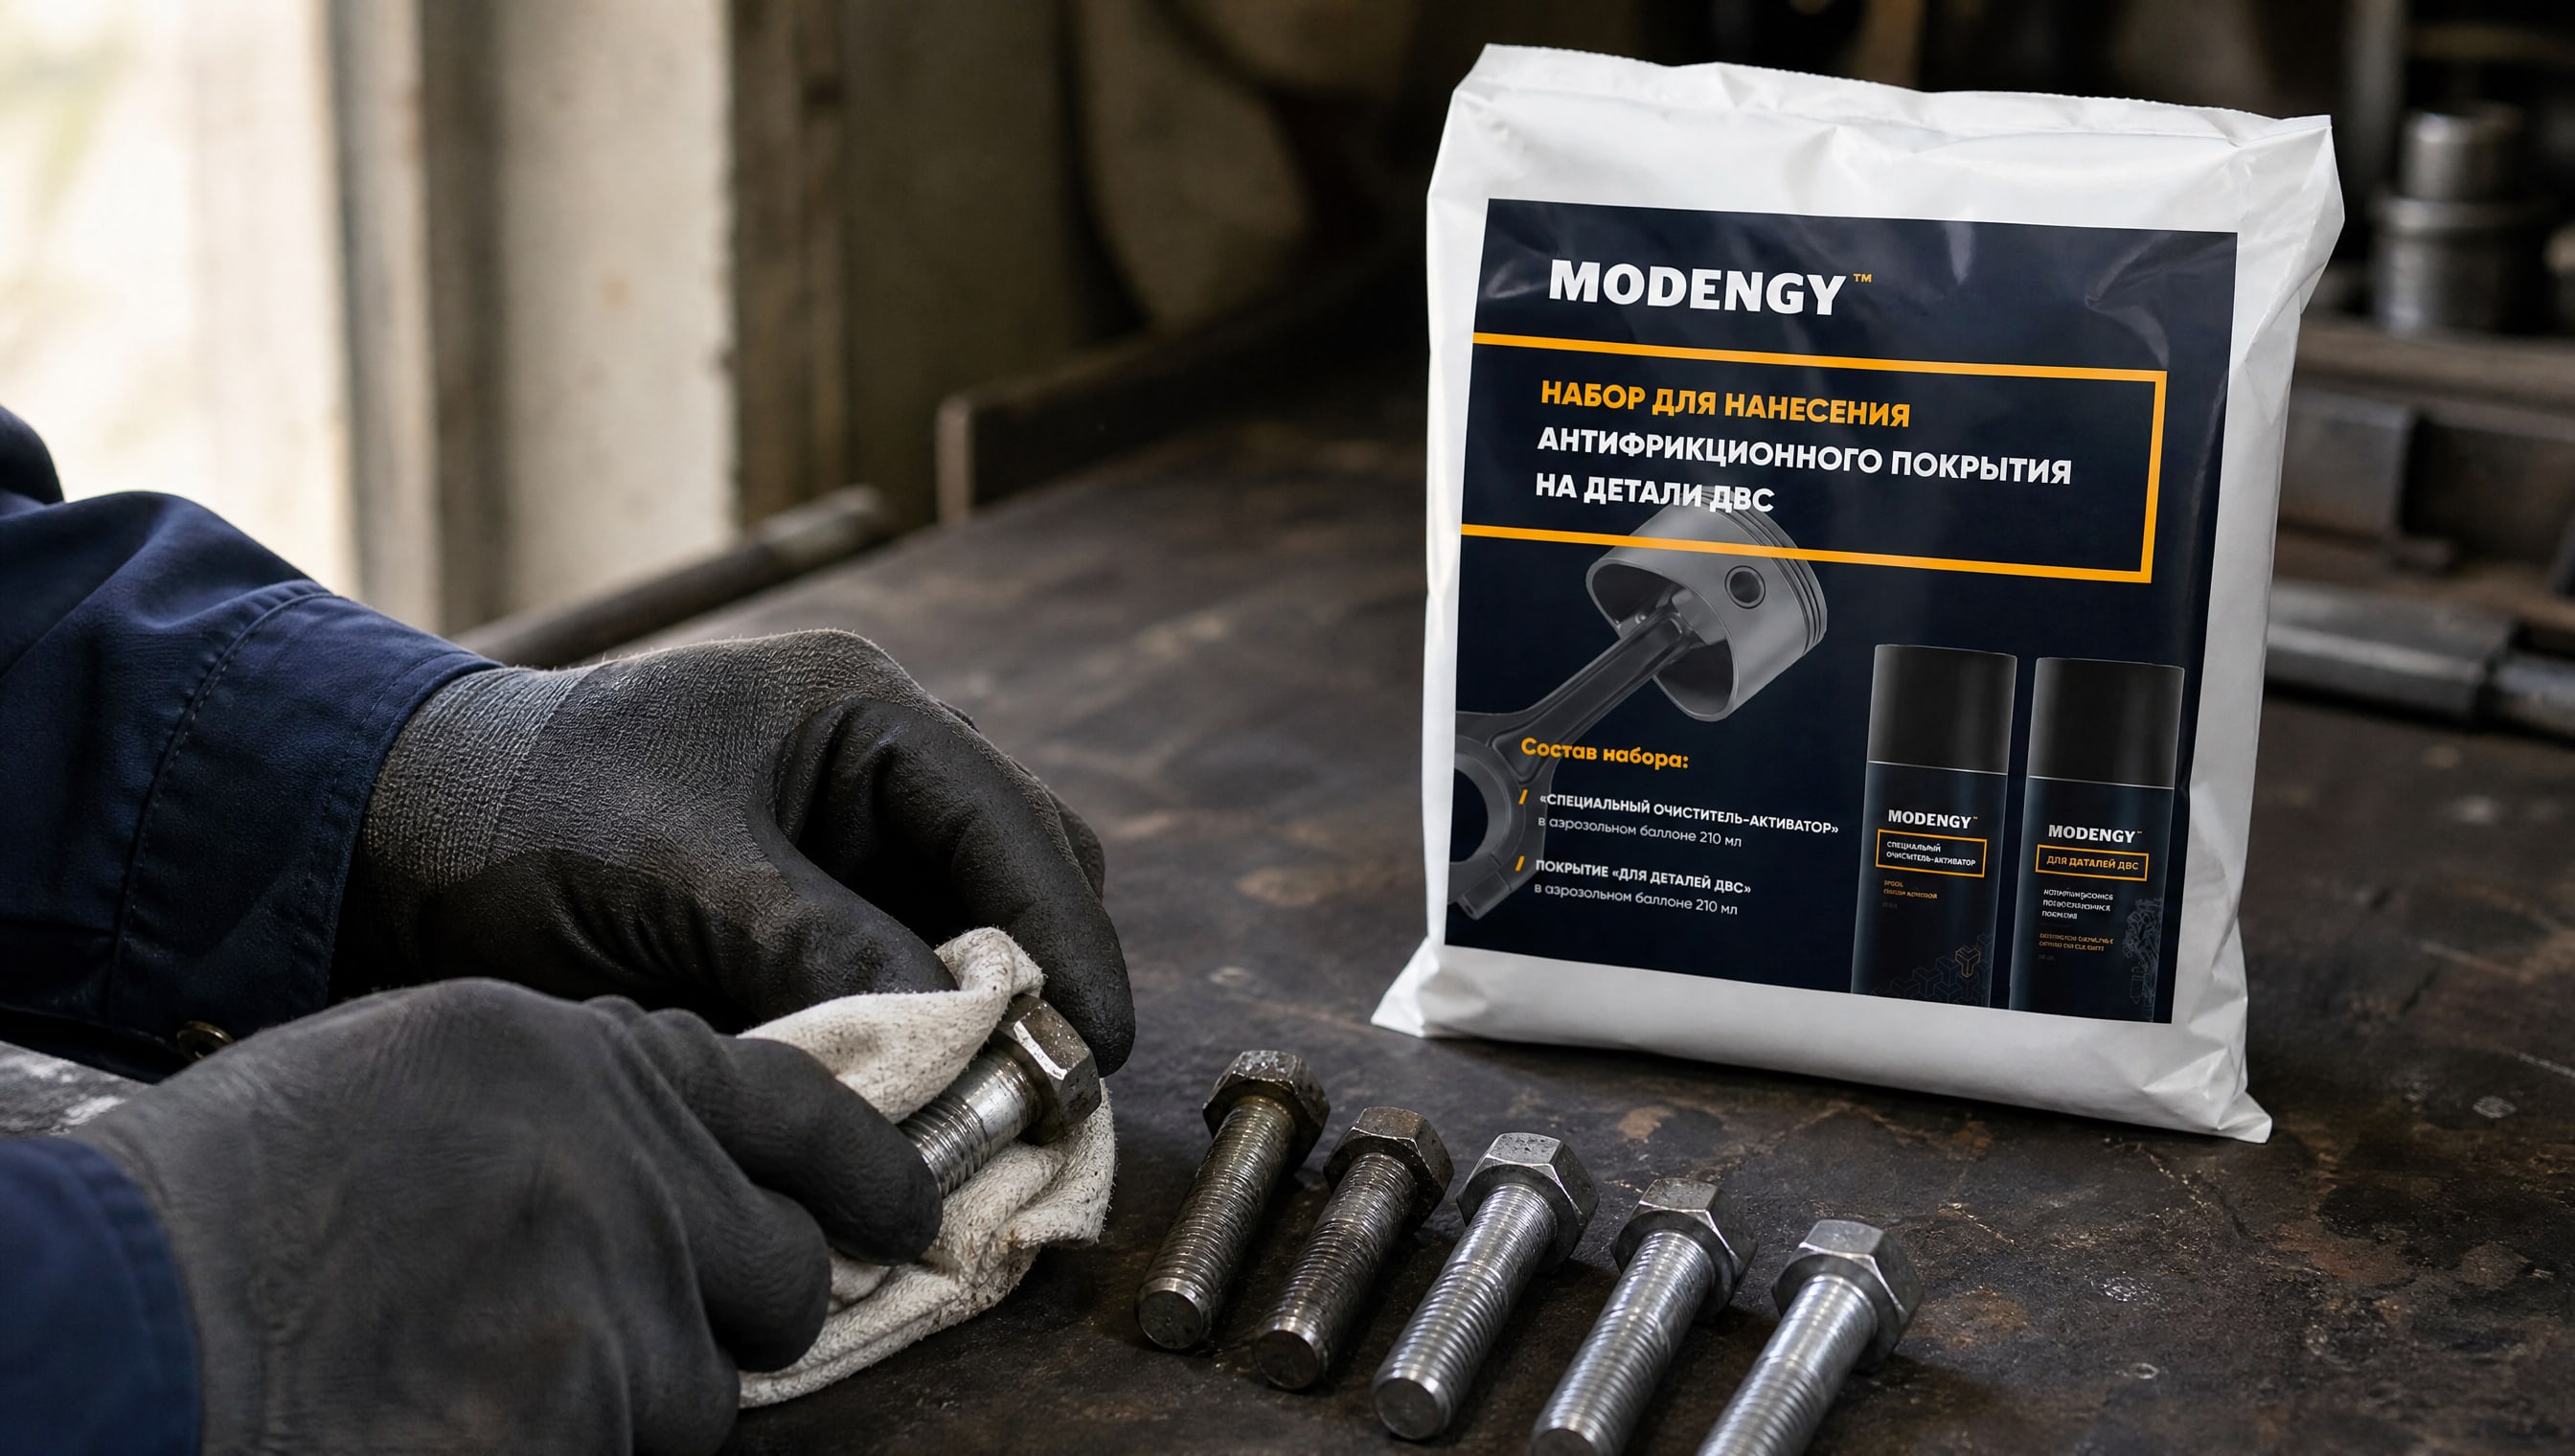
Покрытие наносится методом распыления (краскопулт, аэрозоль) или погружением; для промышленного применения чаще используется распыление из аэрозольного баллона мощностью 200–600 г, что обеспечивает равномерное распределение.
Наносите в два тонких слоя с промежутком 2–3 минуты между ними, а не один толстый слой: это гарантирует лучшую адгезию и однородность.
Шаг 5. Отверждение и проверка:
После нанесения покрытие отверждается за 15 минут при температуре +20 °C. Более низкая температура замедлит полимеризацию, более высокая может ускорить, но снизить окончательную твёрдость. После отверждения проверьте адгезию (тест на скотч или вырезание алмазной сеткой по ГОСТ 15140 или ISO 2409).
Специфика для пищевого производства:
В процессе нанесения необходимо минимизировать попадание частиц покрытия на соседние элементы оборудования, особенно на внутренние поверхности, контактирующие с пищей. Наносите в отдельном помещении или используйте защитные экраны. После отверждения вал проходит полную промывку и санитарную обработку перед установкой.
Когда стоит обратиться к готовому решению:
Если у вас нет опыта или нужно снизить риск ошибки при выборе марки и режиме нанесения, есть смысл использовать покрытие, которое уже прошло типовую валидацию для пищевого оборудования. Например, для узлов вал–сальник с высокой ответственностью в пищевом производстве применяются специализированные антифрикционные твердосмазочные покрытия, где основной проблемой остаётся вымывание обычной смазки или её контакт с пищей; такие покрытия разработаны с учётом высокой частоты санитарной обработки и требуют минимум переводов в технологический процесс — они наносятся один раз и работают до планового ремонта узла.
Часто задаваемые вопросы
Для чего нужно антифрикционное твердосмазочное покрытие, если существуют пластичные смазки?
Пластичные смазки вымываются из узла вал–сальник под действием центробежных сил и давления, особенно при частой мойке оборудования. Твердосмазочное покрытие прочно сцеплено с поверхностью и не вымывается. Кроме того, в пищевом производстве смазка должна быть максимально локализована, чтобы исключить контакт с пищей. Покрытие изначально находится только на валу и не мигрирует.
Какой коэффициент трения считается нормальным для узла вал–сальник?
Для узла вал–сальник желателен коэффициент трения не выше 0,05–0,1. Антифрикционные твердосмазочные покрытия на основе дисульфида молибдена обеспечивают коэффициент 0,03–0,05, что существенно ниже и снижает тепловыделение, износ кромки сальника и энергопотребление оборудования. Стабильность этого параметра в течение длительного времени — вот что отличает качественное покрытие от среднего.
На основе дисульфида молибдена — это значит, что покрытие абразивное и может повредить сальник?
Нет. Дисульфид молибдена в составе АТСП встроен в полимерную матрицу и не крошится. Твёрдые частицы заякорены в связующем и поэтому не воздействуют на сальник абразивно. Напротив, низкое трение снижает вероятность задиров. Однако подготовка поверхности вала (удаление заусенцев, чистка, полировка до Ra 0,8–3,2 мкм) критична.
Как долго служит антифрикционное твердосмазочное покрытие на пищевом оборудовании?
Ресурс зависит от режима работы и качества нанесения. Лабораторные испытания показывают 400 000 циклов для стандартных условий, что в реальных узлах часто соответствует 2–5 годам работы при интенсивной мойке и эксплуатации. Практический срок определяется проверкой адгезии и степени износа покрытия при плановом обслуживании. Если адгезия осталась — покрытие продолжает работать; если появились места отслаивания — требуется переделка.
Какой пищевой допуск проверять — FDA, EC, или требования России?
Сначала определите регион реализации продукции и экспортные направления вашего оборудования. Для России обязателен Техрегламент ТР ТС 005-2011; если есть экспорт в ЕС — требуется EC Regulation 10/2011; для США — FDA CFR Title 21. Указывайте в закупке эти требования производителю и запрашивайте соответствующие сертификаты в техдокументации.
Заключение
Антифрикционное твердосмазочное покрытие — это практически единственное решение для узла вал–сальник на пищевом оборудовании, которое одновременно решает проблему вымывания смазки, исключает контакт с пищей и снижает трение при высоких давлениях. Технология давно известна и проверена в индустрии, но требует точного выполнения трёх условий: правильный выбор состава (с учётом температурного диапазона и пищевого допуска), подготовка поверхности вала и контроль адгезии после нанесения.
При подборе и закупке конкретного покрытия начните с технических данных узла (диапазон температур, давление, среда, требования к пищевому контакту), затем найдите в TDS производителя подтверждение пищевого допуска и износостойкости, и только после этого согласуйте процесс нанесения с технологическим подразделением. Ресурс 400 000 циклов при соблюдении технологии гарантирует надёжность на 2–5 лет интенсивной работы и дорогостоящего оборудования.