Антифрикционные покрытия могут помочь снизить трение в подвижных узлах трубопроводной арматуры, но сами по себе не гарантируют уменьшения крутящего момента. Результат зависит от состава и толщины покрытия, подготовки поверхности, конструкции узла и условий работы. Для арматуры больших диаметров эффект следует подтверждать испытанием момента или усилия на конкретном изделии.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для задвижек, кранов и клапанов. Разберем, где применяют сухие смазочные пленки, какие поверхности важно защитить от нанесения и как проверить результат. Отдельно рассмотрим требования стандартов и параметры, которые стоит зафиксировать в техническом задании.
Как антифрикционные покрытия влияют на крутящий момент
Крутящий момент при управлении арматурой складывается из сопротивления в нескольких узлах.
В зависимости от конструкции это могут быть контактные поверхности затвора, штока и других подвижных деталей. Антифрикционное покрытие изменяет свойства контакта на обработанной поверхности: сухая пленка помогает контролировать трение и износ, в том числе в условиях загрязнения.
Однако снижение трения на отдельной поверхности не означает автоматического уменьшения момента на приводе. На результат влияют геометрия и состояние деталей, нагрузка, качество обработки, равномерность пленки и совместимость покрытия с узлом. Поэтому нельзя заранее обещать определенный процент снижения момента без испытаний конкретной арматуры.
Материалы по сухим смазочным покрытиям описывают пленки толщиной всего в несколько микрон. Такая толщина не сопоставима с типовыми наружными защитными покрытиями клапанов, для которых приводятся значения 200–350 мкм. Это разные решения с разными задачами: антифрикционная пленка работает в контакте деталей, а наружное покрытие защищает арматуру от коррозии.
Для повторных циклов сборки и разборки важна стабильность коэффициента трения. Но даже если покрытие сохраняет свойства в таких циклах, это не заменяет проверки момента на арматуре. Для крупных изделий следует учитывать не только материал покрытия, но и весь узел управления, включая привод и условия эксплуатации.
Где применяют антифрикционные покрытия в трубопроводной арматуре
Антифрикционные покрытия применяют там, где нужно управлять трением в сопряженных деталях.
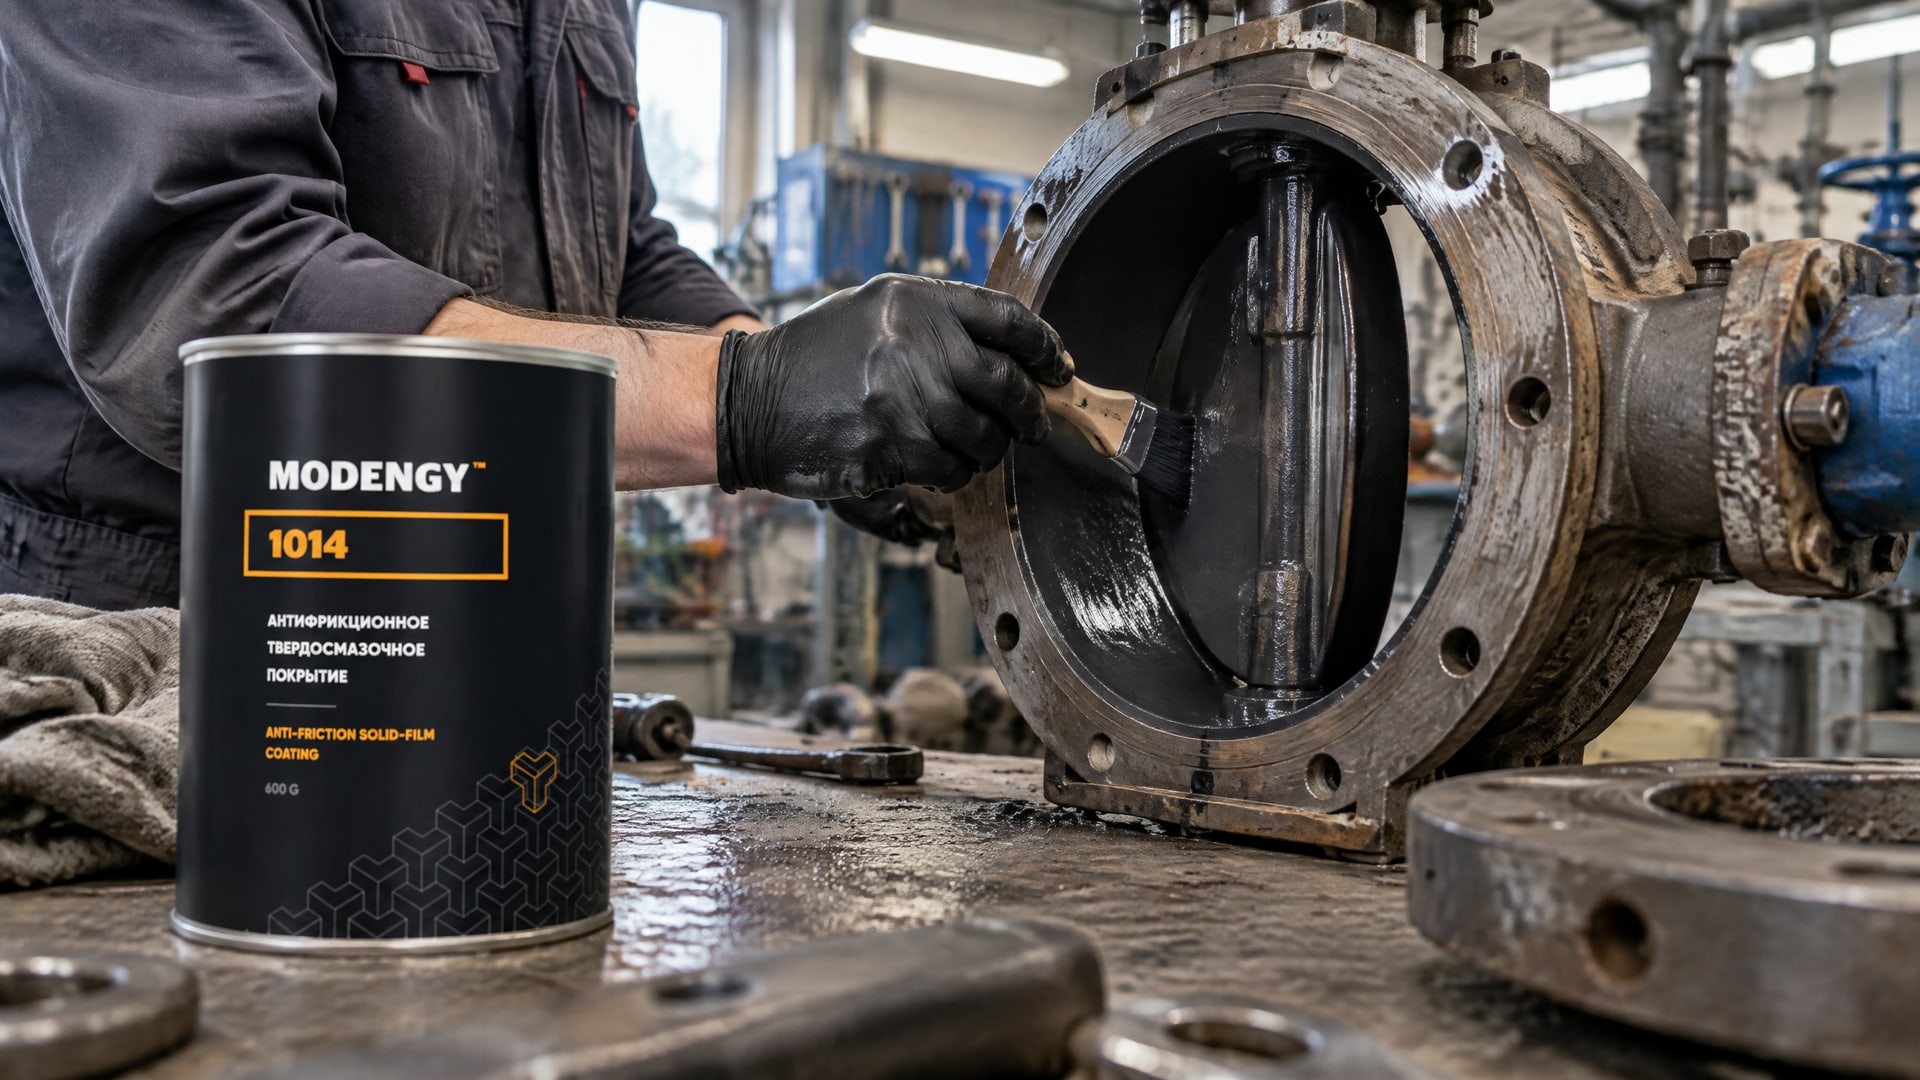
В трубопроводной арматуре это могут быть выбранные подвижные или контактные поверхности задвижек, кранов и клапанов. Конкретную зону определяют по конструкции изделия: покрытие не должно менять размеры посадки, нарушать уплотнение или мешать перемещению деталей.
При выборе учитывают режим работы. Для сухого трения и повторных циклов рассматривают сухие пленки, а для высоких нагрузок и ремонтных задач выбирают системы, рассчитанные на соответствующий режим. На результат также влияет способ отверждения: воздушное отверждение может быть удобно для ремонта и полевых работ, а термическое применяют, когда технологический процесс и изделие допускают нагрев. Источники не задают универсального температурного режима отверждения для всех покрытий, поэтому его уточняют по технической документации конкретной системы.
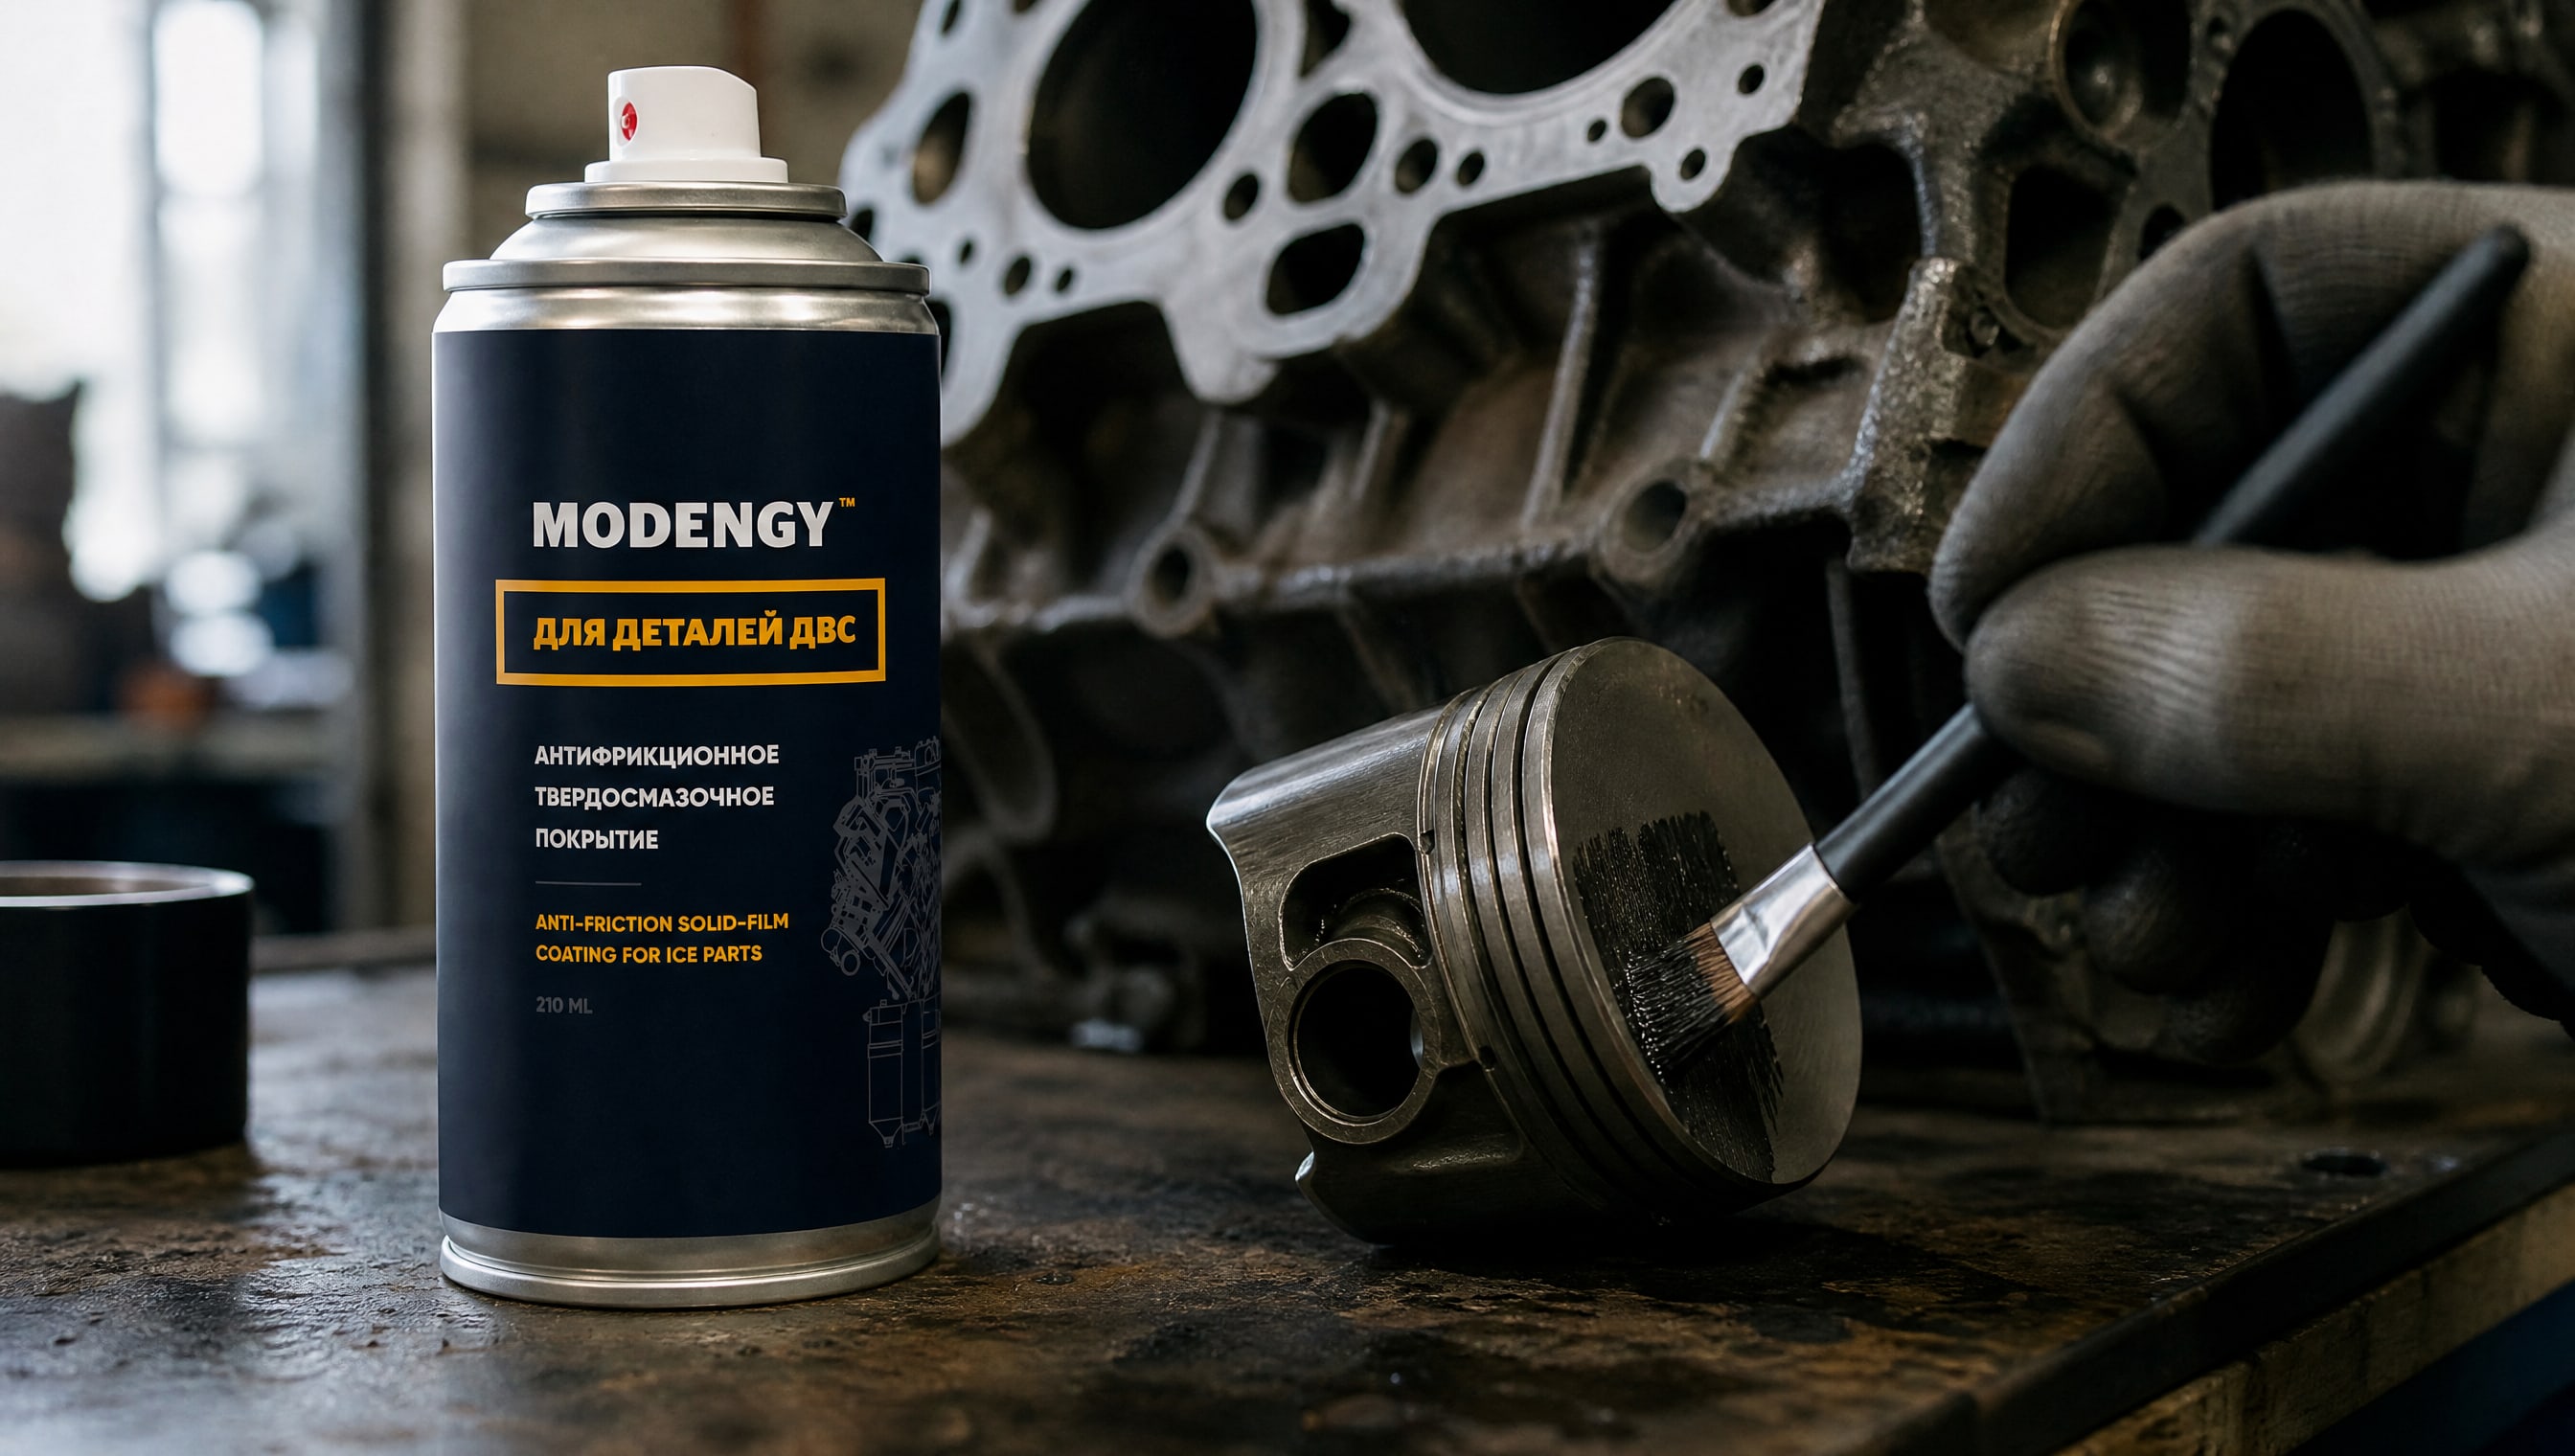
Для химических насосов и трубопроводной арматуры в рабочих диапазонах от -75 до +255 °C применяется MODENGY 1014. Это антифрикционное твердосмазочное покрытие на основе политетрафторэтилена (ПТФЭ) и дисульфида молибдена.
| Параметр | Значение |
|---|---|
| Покрытие | MODENGY 1014 |
| Основа | Политетрафторэтилен (ПТФЭ) и дисульфид молибдена |
| Рабочий диапазон | От -75 до +255 °C |
| Указанные области применения | Химические насосы и трубопроводная арматура, задвижки, краны, клапаны |
При оценке антифрикционного покрытия MODENGY инженер сверяет техническую документацию с материалом деталей и режимом арматуры. Само соответствие температурному диапазону не доказывает, что момент снизится до требуемого значения: это проверяют испытанием на готовом изделии.
Подготовка поверхности и нанесение покрытия
Качество антифрикционного покрытия начинается с подготовки поверхности.
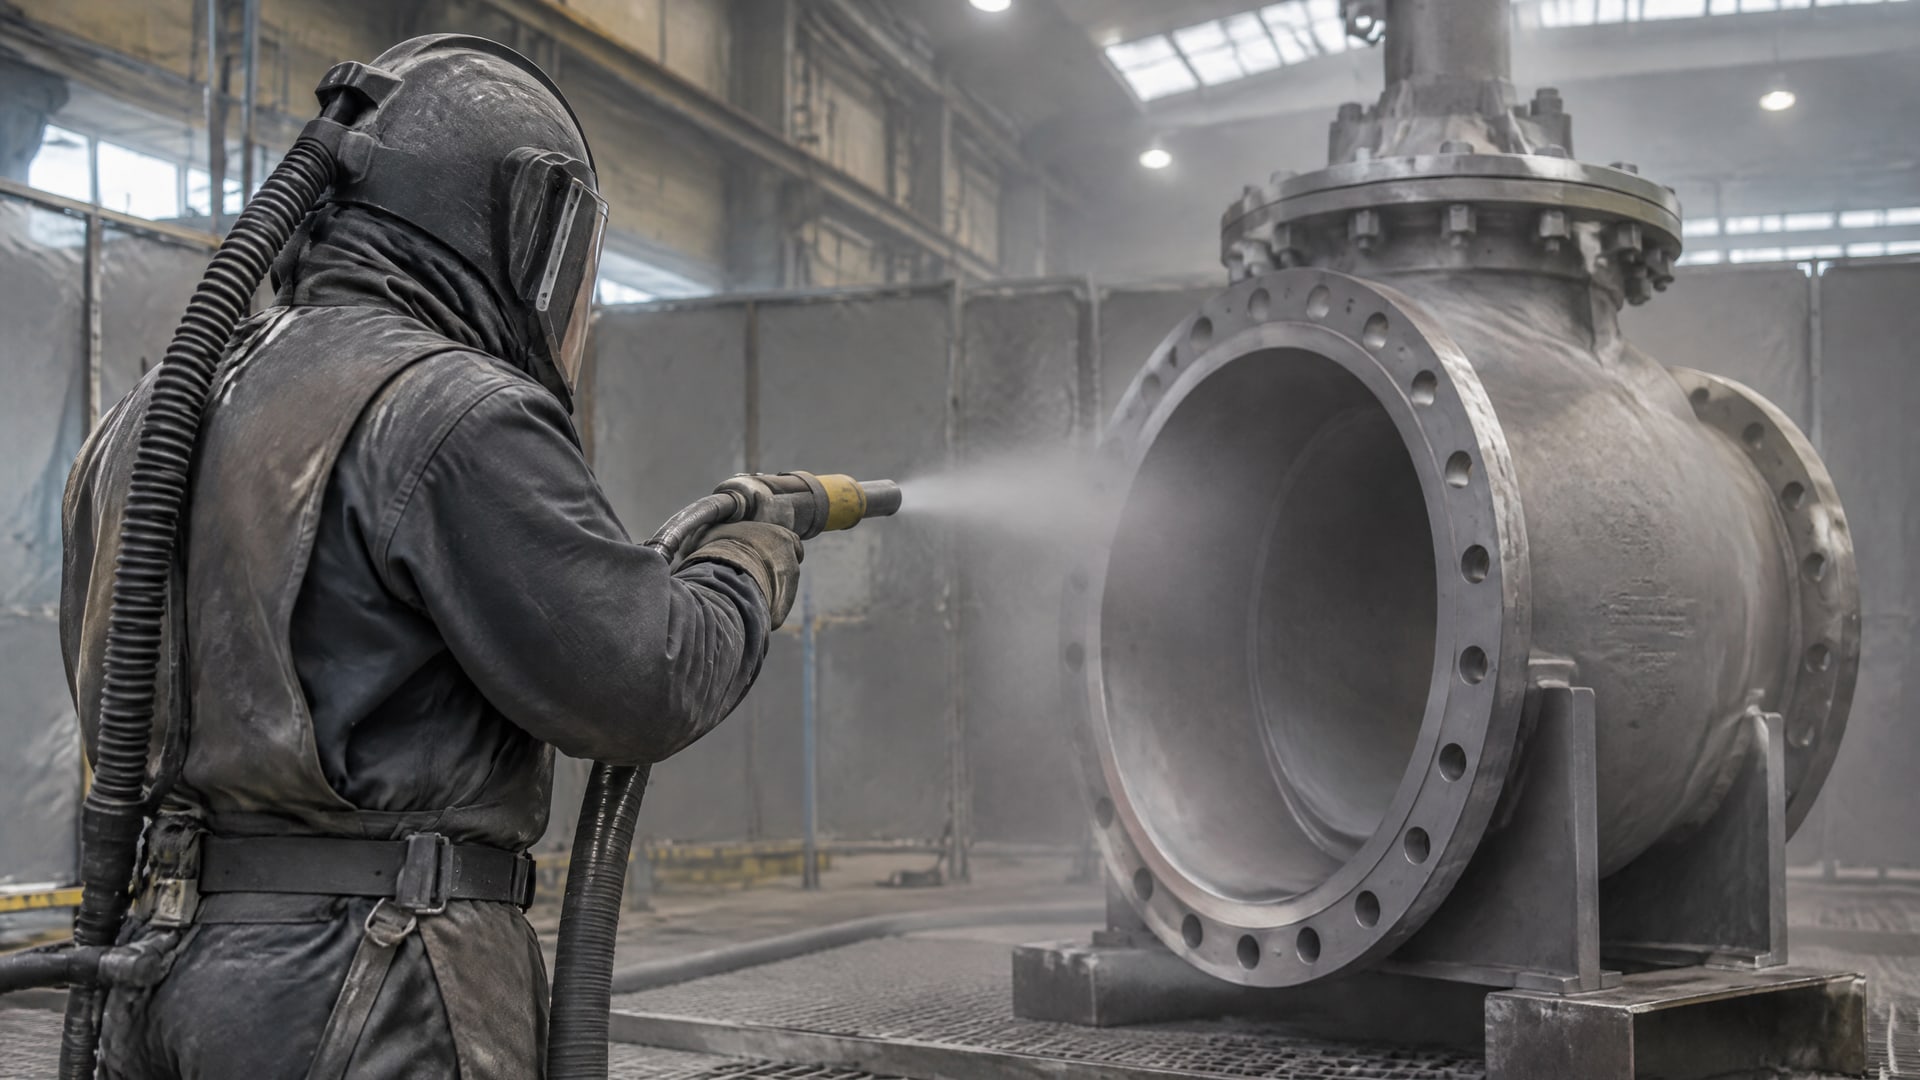
Загрязнения, остатки прежних материалов и недостаточная очистка могут ухудшить сцепление пленки с деталью и сделать результат неоднородным. В отраслевых спецификациях для покрытий арматуры предусматривают очистку и абразивоструйную обработку, в том числе подготовку до состояния near-white metal blast. Конкретные требования к поверхности устанавливают для выбранной системы и фиксируют в технологии нанесения.
До начала работ определяют, какие зоны покрывают, а какие оставляют без покрытия. API 6D требует для некоррозионностойкой арматуры наружное покрытие по стандарту производителя, если не оговорено иное. При этом стандарт исключает покрытие фланцевых поверхностей, кромок под сварку и открытых штоков. Для антифрикционной системы дополнительно проверяют функциональные посадочные и уплотнительные поверхности: изменение их состояния может повлиять на герметичность или кинематику узла.
Толщину сухой пленки задают по требованиям к конкретному покрытию. Не следует переносить на нее значения наружных защитных слоев: типовая толщина внешних покрытий клапанов составляет 200–350 мкм, а для заглубленной арматуры указывается 350 мкм и выше. Для антифрикционных покрытий приводится ориентир в несколько микрон, поэтому важно использовать технологию и метод контроля, подходящие именно для тонкой пленки.
Перед нанесением также проверяют условия процесса. В одной спецификации для двухкомпонентного полиуретанового покрытия указаны температура воздуха выше 5 °C, влажность ниже 85% и температура поверхности минимум на 3 °C выше точки росы. Эти условия относятся к описанной системе, а не являются универсальными требованиями для антифрикционных покрытий. Для выбранного материала параметры нанесения и отверждения берут из его технической документации.
Как проверить снижение крутящего момента
Визуально ровное покрытие не подтверждает, что арматура будет работать с заданным моментом.
Для проверки оценивают состояние поверхности и пленки, а затем испытывают изделие в соответствии с согласованной процедурой. На арматуре больших диаметров важно измерить момент или усилие управления на конкретной конструкции, поскольку стандарт на покрытие не устанавливает требуемое снижение крутящего момента.
Контроль покрытия включает проверку толщины и сплошности. Для наружных защитных систем в отраслевых материалах упоминается holiday test: контроль проводят при напряжении 5 В на 1 мкм толщины покрытия. Этот способ описан для выявления дефектов защитного покрытия и не должен автоматически переноситься на тонкую антифрикционную пленку. Метод контроля выбирают по типу материала и документации на систему.
При испытаниях клапанов важно учитывать состояние покрытия после проверки. EN 12266-2 допускает испытание окрашенных, покрытых или футерованных клапанов с сохранением покрытия, при условии что тест его не повреждает. Это требование касается испытаний арматуры, но не подтверждает конкретное значение момента. Измерение момента или усилия остается отдельным параметром приемки, который нужно согласовать для изделия.
В протоколе испытаний целесообразно фиксировать:
тип и состояние арматуры до нанесения покрытия;
обработанные поверхности и зоны, оставленные без покрытия;
параметры подготовки, нанесения и отверждения;
метод проверки толщины и сплошности;
момент или усилие управления по согласованной процедуре.
Такой набор данных помогает сопоставить результаты до и после нанесения, а также оценить повторяемость при последующих циклах работы. Без исходных измерений нельзя надежно отделить влияние покрытия от состояния деталей и особенностей конструкции.
Стандарты и ограничения при выборе покрытия
Стандарты на арматуру и покрытия регулируют отдельные аспекты конструкции, защиты и испытаний.
Они не дают универсальной формулы, по которой можно вычислить снижение момента от нанесения антифрикционной пленки. Поэтому при проектировании важно разделять требования к антикоррозионной защите и к снижению трения.
API 6D задает ограничение по наружным поверхностям: фланцы, кромки под сварку и открытые штоки не покрывают, если применяются указанные в стандарте условия. ISO 7259 содержит требование тщательно очищать и покрывать снаружи чугунные компоненты, удерживающие давление, для защиты от коррозии. Эти положения относятся к защитным покрытиям и сами по себе не определяют зоны нанесения сухой смазочной пленки внутри узла.
EN 12266-2 рассматривает испытания промышленной металлической арматуры, в том числе клапанов с покрытием. Испытание не должно повреждать покрытие, если оно сохраняется на изделии. В отраслевых материалах также упоминается NACE SP0394 как практический ориентир по покрытиям для клапанов и устьевого оборудования. Ни один из этих документов не заменяет технического задания на требуемый момент управления.
При подготовке требований к покрытию инженеру и закупщику полезно разделить задачу на три части:
защита корпуса и наружных поверхностей от коррозии;
снижение трения в выбранных функциональных зонах;
подтверждение момента или усилия управления испытанием.
Такое разделение не позволяет ошибочно принять большую толщину наружного слоя за преимущество для снижения трения. Для заглубленной арматуры в источниках приводится толщина наружного покрытия до 1500 мкм, тогда как антифрикционная пленка имеет толщину в несколько микрон. Это решения для разных поверхностей и целей, их требования нельзя смешивать в одной спецификации.
Как составить техническое задание на нанесение
В техническом задании следует описать не только материал покрытия, но и ожидаемый результат для арматуры.
Формулировки вроде «снизить трение» недостаточно, если не указаны измеряемый параметр и метод испытания. Для крупных диаметров отдельно согласуют способ измерения крутящего момента или усилия управления и условия, при которых проводят сравнение.
Зафиксируйте конструкцию и зоны нанесения. Отдельно обозначьте поверхности, которые должны остаться без покрытия из-за требований к герметичности, посадке, сварке или монтажу. Укажите состояние деталей до обработки и требования к подготовке поверхности. Если предполагается ремонтное нанесение, согласуйте его с выбранным способом отверждения.
Параметры толщины задают по документации антифрикционной системы, а не по требованиям к наружной защите. Для проверки сплошности также выбирают подходящий метод: контроль, используемый для защитных покрытий, может оказаться неприменимым к тонкой сухой пленке. Если проект включает испытания клапана, заранее определяют, как сохранить покрытие и не повредить его во время проверки.
В закупочной документации полезно запросить сведения о совместимости покрытия с материалами деталей, режиме работы, подготовке поверхности и отверждении. Затем технический специалист сверяет эти данные с конструкцией арматуры и подтверждает требования к приемке. Такой порядок помогает оценивать не рекламное обещание снижения момента, а технологию и проверяемый результат.
Часто задаваемые вопросы
Можно ли заранее определить снижение крутящего момента от антифрикционного покрытия?
Нет, без испытаний конкретной арматуры надежно определить величину снижения нельзя. На результат влияют состав и толщина покрытия, подготовка поверхности, конструкция узла и нагрузка. Для арматуры больших диаметров момент или усилие управления следует проверять на изделии по заранее согласованной процедуре.
Антифрикционное покрытие заменяет обычную смазку?
Не во всех условиях. Сухие смазочные пленки предназначены для работы в режиме сухого трения и могут применяться в загрязненной среде, но выбор зависит от нагрузки, температуры и требований к обслуживанию. Покрытие и жидкая или пластичная смазка решают разные задачи, поэтому заменять один материал другим без проверки режима нельзя.
Почему нельзя наносить покрытие на все поверхности внутри клапана?
Пленка может повлиять на посадку деталей, герметичность или кинематику узла. Кроме того, API 6D исключает покрытие фланцевых поверхностей, кромок под сварку и открытых штоков при указанных в стандарте условиях. Зоны нанесения определяют по конструкции арматуры и требованиям к конкретному узлу.
Достаточно ли проверить толщину и внешний вид покрытия?
Нет. Проверка толщины и сплошности помогает оценить качество нанесения, но не подтверждает требуемый момент управления. Для этого арматуру испытывают отдельно, а метод измерения согласуют заранее. Также нужно учитывать, что тестирование не должно повреждать покрытие, если оно должно сохраниться на изделии.
Заключение
Антифрикционные покрытия применяют для управления трением в выбранных узлах трубопроводной арматуры, но снижение крутящего момента нельзя гарантировать только фактом нанесения пленки. Для результата важны подготовка поверхности, точный выбор зон, совместимость материала с конструкцией и испытание момента или усилия на готовом изделии. Требования стандартов к наружной защите и испытаниям арматуры не заменяют такой проверки.
Следующий шаг для технического специалиста или снабженца - подготовить карту зон нанесения и техническое задание на покрытие. В нем стоит указать метод подготовки и контроля пленки, исключенные функциональные поверхности и процедуру измерения момента до и после обработки.