Пищевые смазки категории H1 - это не просто материалы с соответствующим сертификатом; это часть системы контроля химических опасностей, которая напрямую влияет на результаты аудита ХАССП. Допуск NSF H1 означает, что смазка предназначена для зон пищевого производства, где может случиться технически неизбежный контакт с пищей - но только контакт случайный, а не намеренный внос в продукт. На практике аудиторы проверяют не наличие сертификата на столе, а документированную систему контроля: реестры примененных смазок, процедуры их внесения в программу ХАССП, записи применения и подтверждение актуальности регистрации. Статья разберет, какие требования выдвигают аудиторы, как правильно выстроить логику использования H1 и почему формальный подход к смазкам обходится дороже, чем продуманный.
Закупщики и технические специалисты пищевых предприятий часто видят в H1-смазке универсальное решение для всех участков или, наоборот, считают выбор смазки маркетинговой затеей. На самом деле подход к смазкам в пищевом производстве определяется картой рисков, требованиями нормативных документов и логикой ХАССП - система, которая аудитор проверит в первую очередь.
Что такое NSF H1 и почему это важно для аудита
Категория H1 в системе NSF (National Sanitation Foundation) обозначает смазки для зон пищевого производства с допуском на случайный, неизбежный контакт с пищей.
Это не означает, что смазку можно вносить в продукт или использовать как пищевую добавку - такое применение предусмотрено только для категории 3H, которая используется в разделительных агентах при производстве хлеба и кондитерских изделий. H1 работает в ситуациях, когда смазка находится на оборудовании, но контакт с продуктом хотя бы теоретически возможен.
Для допуска к H1 формула смазки должна опираться на разрешенные компоненты согласно требованиям FDA 21 CFR 178.3570. Это регуляторная база, которая определяет, какие минеральные масла, синтетические основы, загустители и присадки могут входить в состав. Сама база смазки (минеральная, синтетическая или комбинированная) не гарантирует автоматически статус H1; ключевую роль играет именно соответствие компонентов и документированная конформность с FDA.
Для аудитора NSF H1 - это не просто номер в каталоге. Это означает, что предприятие осознанно выбрало смазку для конкретной опасности (контакт с пищей), что эта опасность учтена в ХАССП, и что на площадке применяется именно зарегистрированный в системе NSF продукт, а не его аналог. Разница между сертификатом прошлого года и актуальной регистрацией может быть критична: NSF периодически пересматривает допущенные компоненты, и смазка, зарегистрированная пять лет назад, может потерять актуальность.
Как аудитор проверяет смазки при контроле ХАССП
Аудит ХАССП строится на логике: опасность → контроль → документ → фактическое применение.
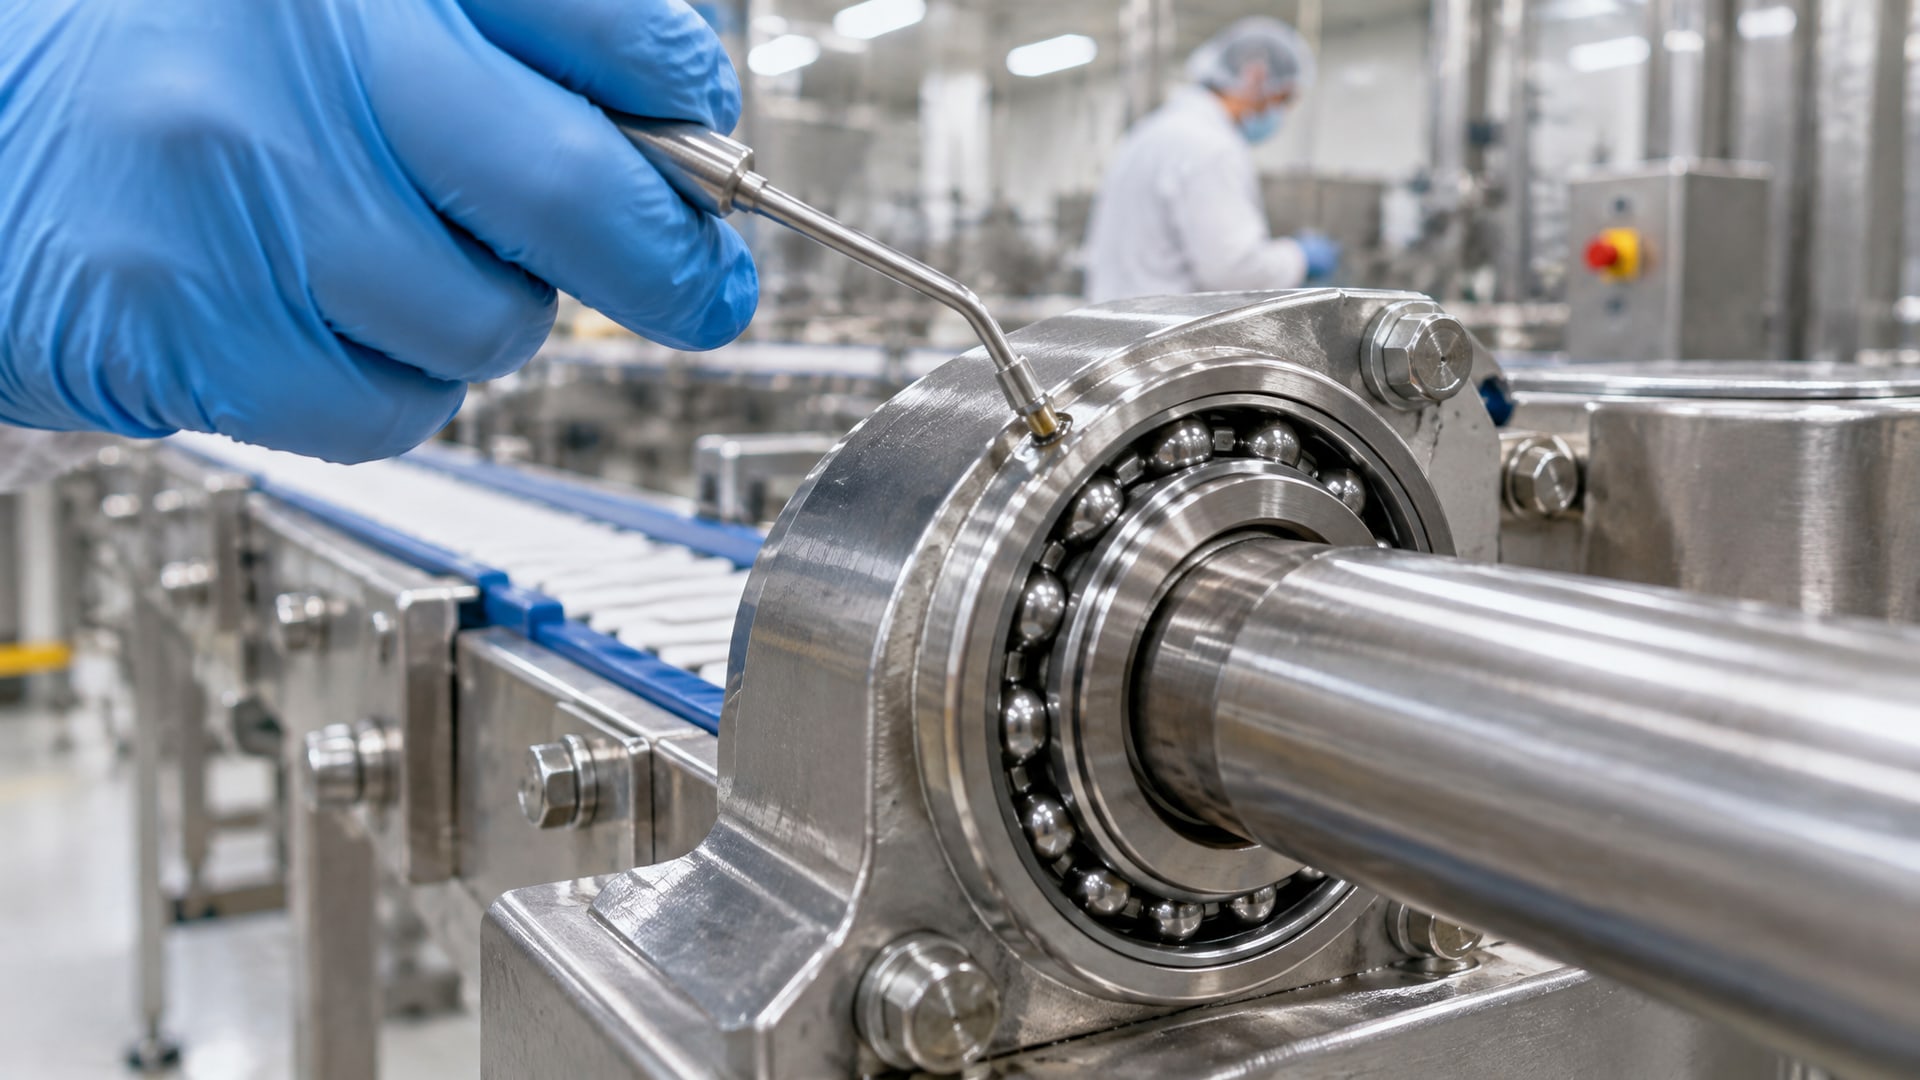
Для смазок эта цепь выглядит так: на этапе анализа опасностей предприятие определило, что смазка в узле X может случайно попасть в продукт; для управления этой опасностью введен контроль (H1-смазка, минимально необходимое количество, процедура применения); этот контроль описан в программе ХАССП или в процедурах PRP (программах предпосылок); ведутся записи о его выполнении; периодически проводится верификация.
Аудитор проверит прежде всего наличие реестра смазок. Реестр должен содержать название каждого применяемого на площадке продукта, его регистрационный номер NSF (если применяется H1), допущенные точки применения, максимальное количество на точку и ответственное лицо. Это не обязательно огромная таблица - в небольших цехах может быть и одна-две смазки, но реестр должен быть и легко предъявляться при проверке.
Второй момент - документирование в процедурах. Смазка должна быть явно упомянута в процедуре ХАССП или PRP как контролируемый химический материал. Процедура должна содержать описание опасности (попадание смазки в продукт или на упаковку), контрол (вид смазки, объем, способ применения, зона применения), критический предел (например, "используется только H1-смазка, нанесение минимально необходимым количеством"), мониторинг (как и кто проверяет, ведется ли журнал) и корректирующие действия (что делать, если на смазку повлияла вода, если она окислилась, если был использован неправильный продукт).
Аудитор также сверяет, что фактически применяемая на площадке смазка совпадает с той, что записана в реестре и в процедурах. Если инженер говорит: "Мы используем H1-смазку", но в процедуре указана совсем другая, или если на баночке, которую вы показали, дата выпуска, когда NSF уже изменил допуски - это замечание. Практическая рекомендация: перед аудитом проверьте, что на складе лежит именно то, что в реестре, и что этот продукт по-прежнему в действительной регистрации NSF.
Встраивание смазок в программу ХАССП: практический алгоритм
Правильный подход начинается с обследования всех точек смазки на производстве.
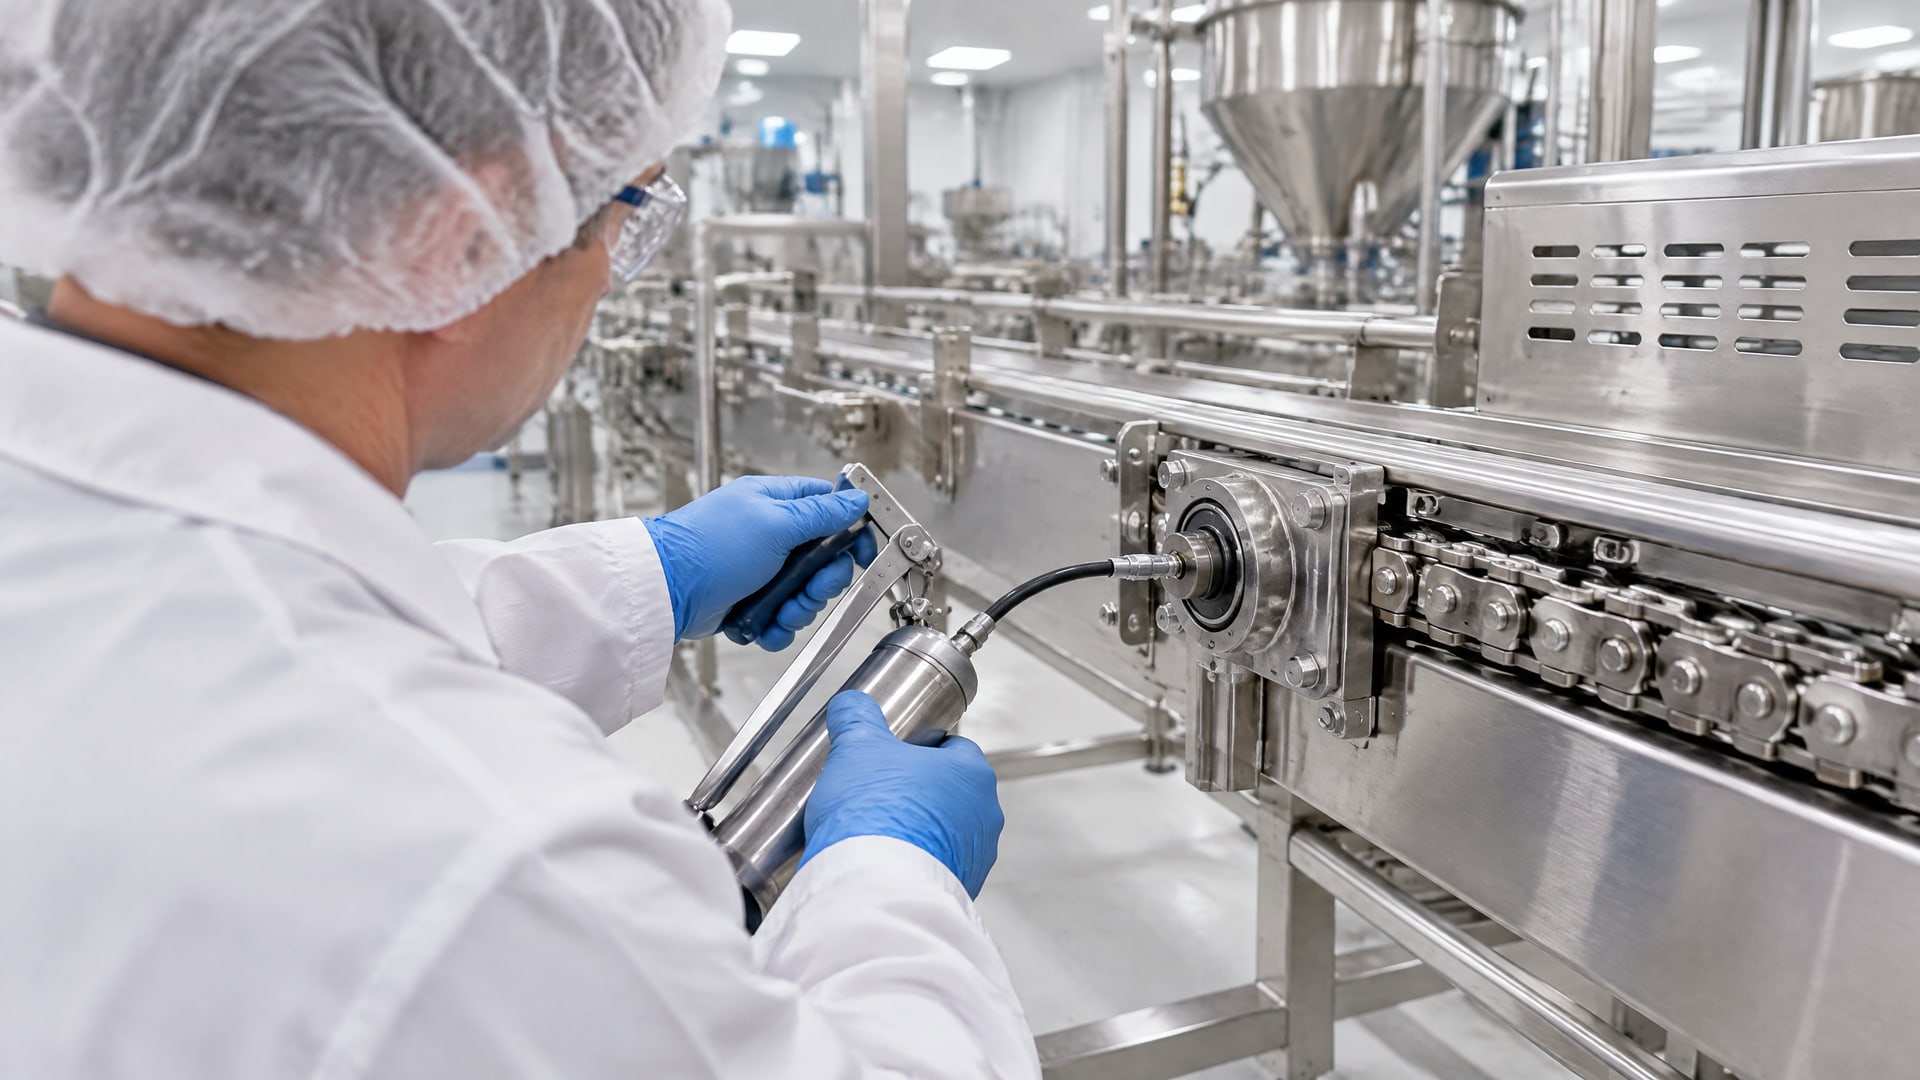
Вы должны понять, где смазка может контактировать с пищей, упаковкой или предметами, входящими в контакт с пищей. Это могут быть подшипники цепного конвейера, направляющие расходного стола, редуктор, если его корпус находится над продуктом, или подвижные части оборудования для нарезки, если зазоры недостаточны.
На основе этого обследования вы заполняете таблицу рисков. Для каждой точки указываете: оборудование, узел, вид опасности (контакт смазки с продуктом, упаковкой или предметами контакта), вероятность попадания (высокая, средняя, низкая), тяжесть последствий (если смазка попадет в продукт, это может быть химический риск). На основе этой оценки вы решаете, нужна ли здесь H1-смазка или достаточно обычной промышленной с хорошей адгезией (на адгезию - способность смазки удерживаться на узле при вибрации и температурных колебаниях - часто смотрят именно для снижения риска смыва).
Для каждой точки, где требуется H1, вы выбираете конкретную смазку по техническим параметрам. Здесь важна совместимость с узлом: класс консистенции NLGI (пластичные смазки, к примеру, могут быть NLGI 1, 2, 3 в зависимости от условий), температурный диапазон (вязкость при минимальной и максимальной рабочей температуре), тип базового масла (минеральное, синтетическое), совместимость с материалами (некоторые синтетические смазки могут размягчать резиновые уплотнения). Например, если на участке ручная дозировка смазки для цепной передачи в холодильной камере, вам может подойти жидкая смазка с хорошей текучестью. Если подшипник работает при 80 °C с высокой нагрузкой, нужна литиевая или полиочевинная смазка с более высокой температурной стойкостью.
После выбора продукта вы вносите его в реестр смазок с указанием регистрационного номера NSF и в процедуру ХАССП. Процедура должна содержать инструкцию по нанесению: кто наносит (мастер, механик, оператор), как часто (по расписанию, по мере необходимости), какое количество (в граммах или в нажатиях дозатора), как проверить, что смазка в правильном состоянии (визуальный осмотр на окисление, загрязнение водой, изменение цвета), как хранить смазку на площадке (в закрытой таре, в защищенном от влаги месте). Персонал, применяющий смазку, должен пройти обучение: понимать, почему эта точка требует H1, как правильно использовать минимально необходимое количество (избыток смазки может попасть на продукт при вибрации или скоплении в карманах оборудования) и куда обращаться при сомнениях.
На участках с риском попадания смазки можно применять дополнительные меры контроля: защитные экраны, оборудование дозаторов-ограничителей, визуальные метки на оборудовании, предупреждающие об опасности. Минимально необходимое количество - это не только требование аудита, но и вопрос экономики и безопасности продукта. Большинство производителей оборудования указывают рекомендуемый объем смазки на точку в руководстве; если такого нет, можно ориентироваться на практику: для подшипника часто достаточно 1-2 грамма, для редуктора - объем согласно техпаспорту. Перемазанное оборудование работает хуже, греется, а избыток смазки может попасть на продукт.
Документация, которую проверит аудитор
Аудит ХАССП требует письменного доказательства каждого этапа.
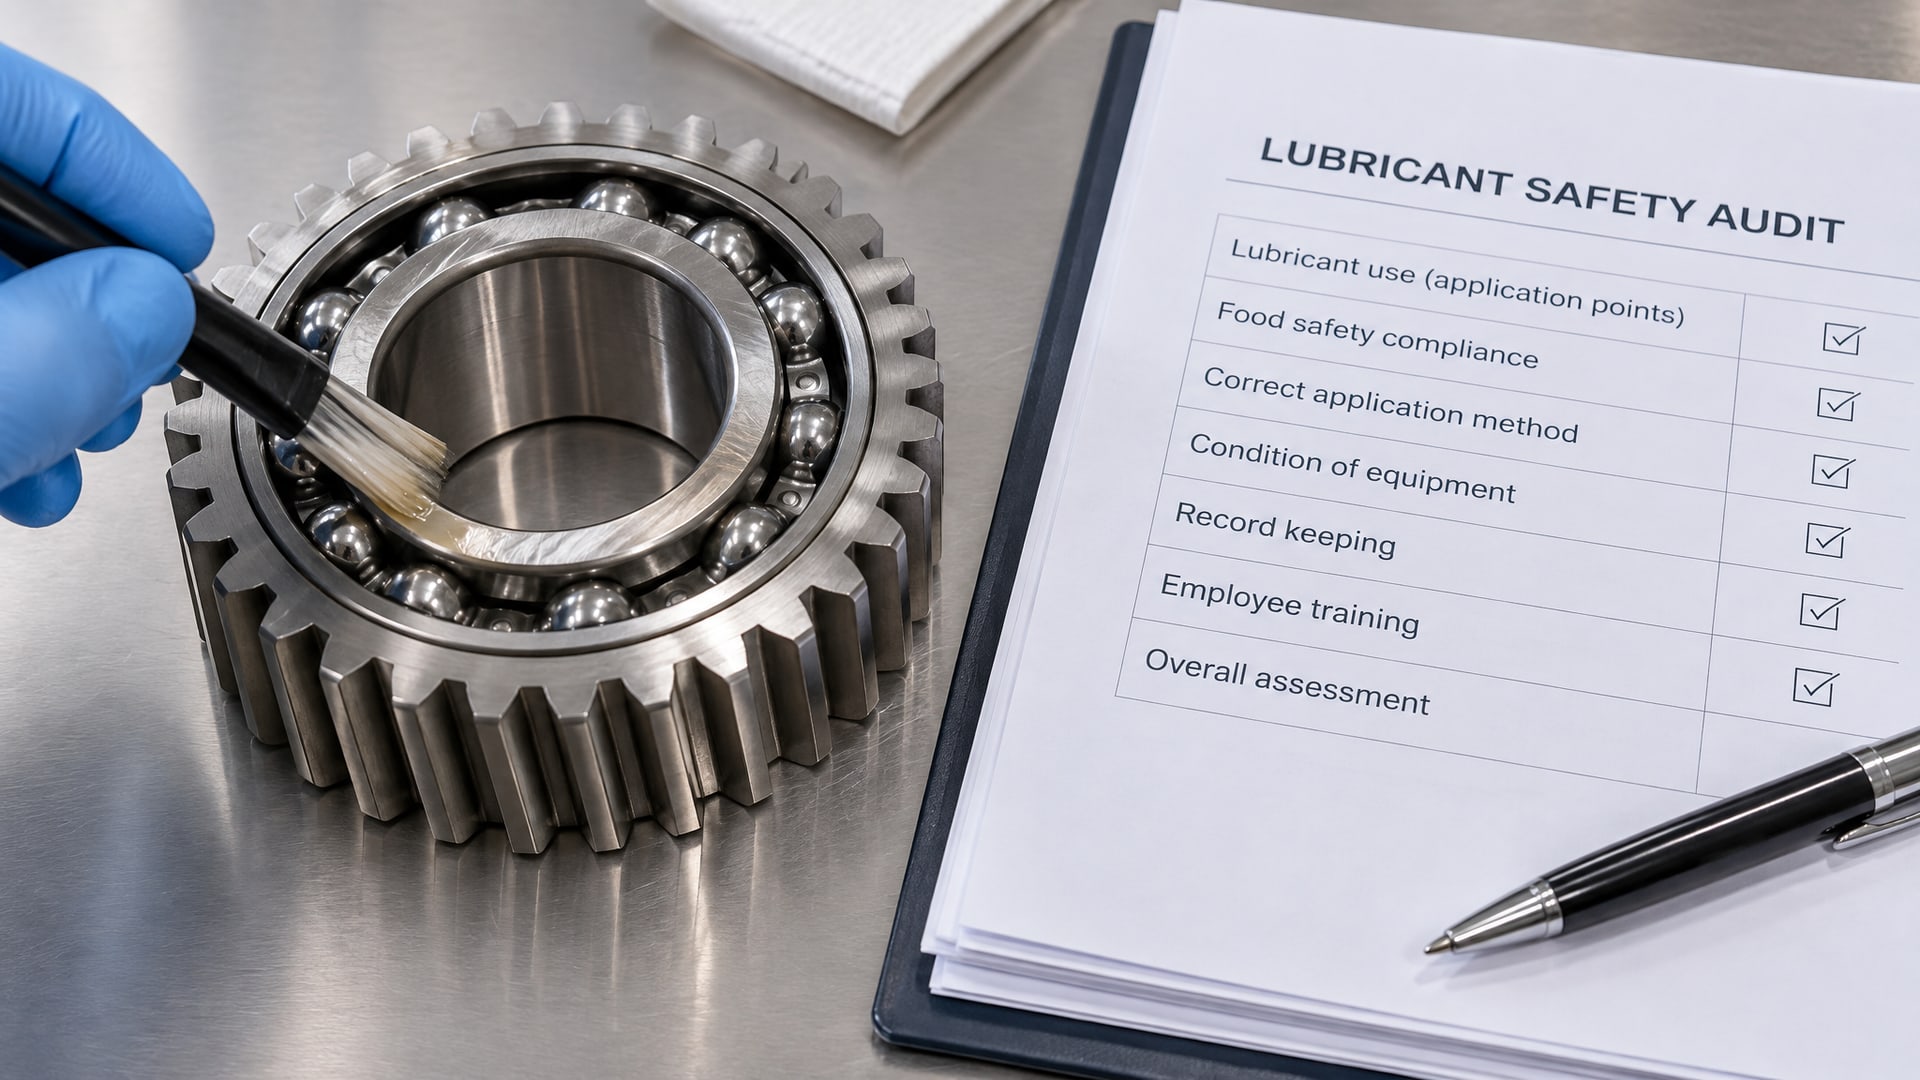
Для смазок это означает несколько документов.
Во-первых, матрица опасностей (таблица анализа ХАССП), в которой вы указываете, где вы выявили риск контакта смазки с пищей, какой это риск (химический), почему вы считаете его значимым (вероятность, тяжесть), как вы его контролируете (выбор H1-смазки, минимальный объем, обучение персонала).
Во-вторых, процедура или рабочее руководство по применению смазок. Оно может быть частью общей процедуры ХАССП или отдельной инструкцией. В процедуре указывается: список оборудования и узлов, которые смазируют; для каждого узла - регистрационный номер H1-смазки, объем на нанесение, периодичность, ответственное лицо; как проверить состояние смазки (визуально или по записям в журнале); что делать при обнаружении проблемы (размягчение, загрязнение, образование корки).
В-третьих, реестр смазок - таблица со всеми продуктами, которые используются на площадке. Для H1-смазок указываете полное название, номер регистрации NSF, область применения, максимальное допустимое количество на точку, дату получения сертификата и срок его действия. Для обычных промышленных смазок (которые применяются в зонах без риска контакта с пищей) можно указать меньше информации, но они тоже должны быть задокументированы.
В-четвертых, журнал применения смазок. Это может быть электронная таблица или бумажный лист, где фиксируется дата, время, оборудование, объем примененной смазки, ФИО лица, проводившего смазку. Журнал нужен для верификации - чтобы показать, что контроль проводился систематически и в соответствии с процедурой.
В-пятых, копии сертификатов NSF для каждой H1-смазки. Аудитор будет проверять, что продукт, внесенный в реестр, действительно имеет допуск H1 и что этот допуск актуален (регистрация не истекла). Важно хранить актуальные версии сертификатов, а не те, которые "были" при первой закупке.
На практике многие проблемы возникают именно потому, что документация разрознена: реестр на одном столе, журнал применения на другом, сертификаты в архиве. Рекомендуется собрать все в одну папку (физическую или электронную) и назначить ответственного лица за ее актуальность.
Выбор правильной H1-смазки для каждой точки оборудования
H1-смазки выпускаются в разных видах: пластичные (более густые, держатся на узле под действием адгезии), жидкие (текучие масла, легче попадают в зазоры, но быстрее стекают) и особые составы (спреи для цепей, синтетические смазки для экстремальных температур).
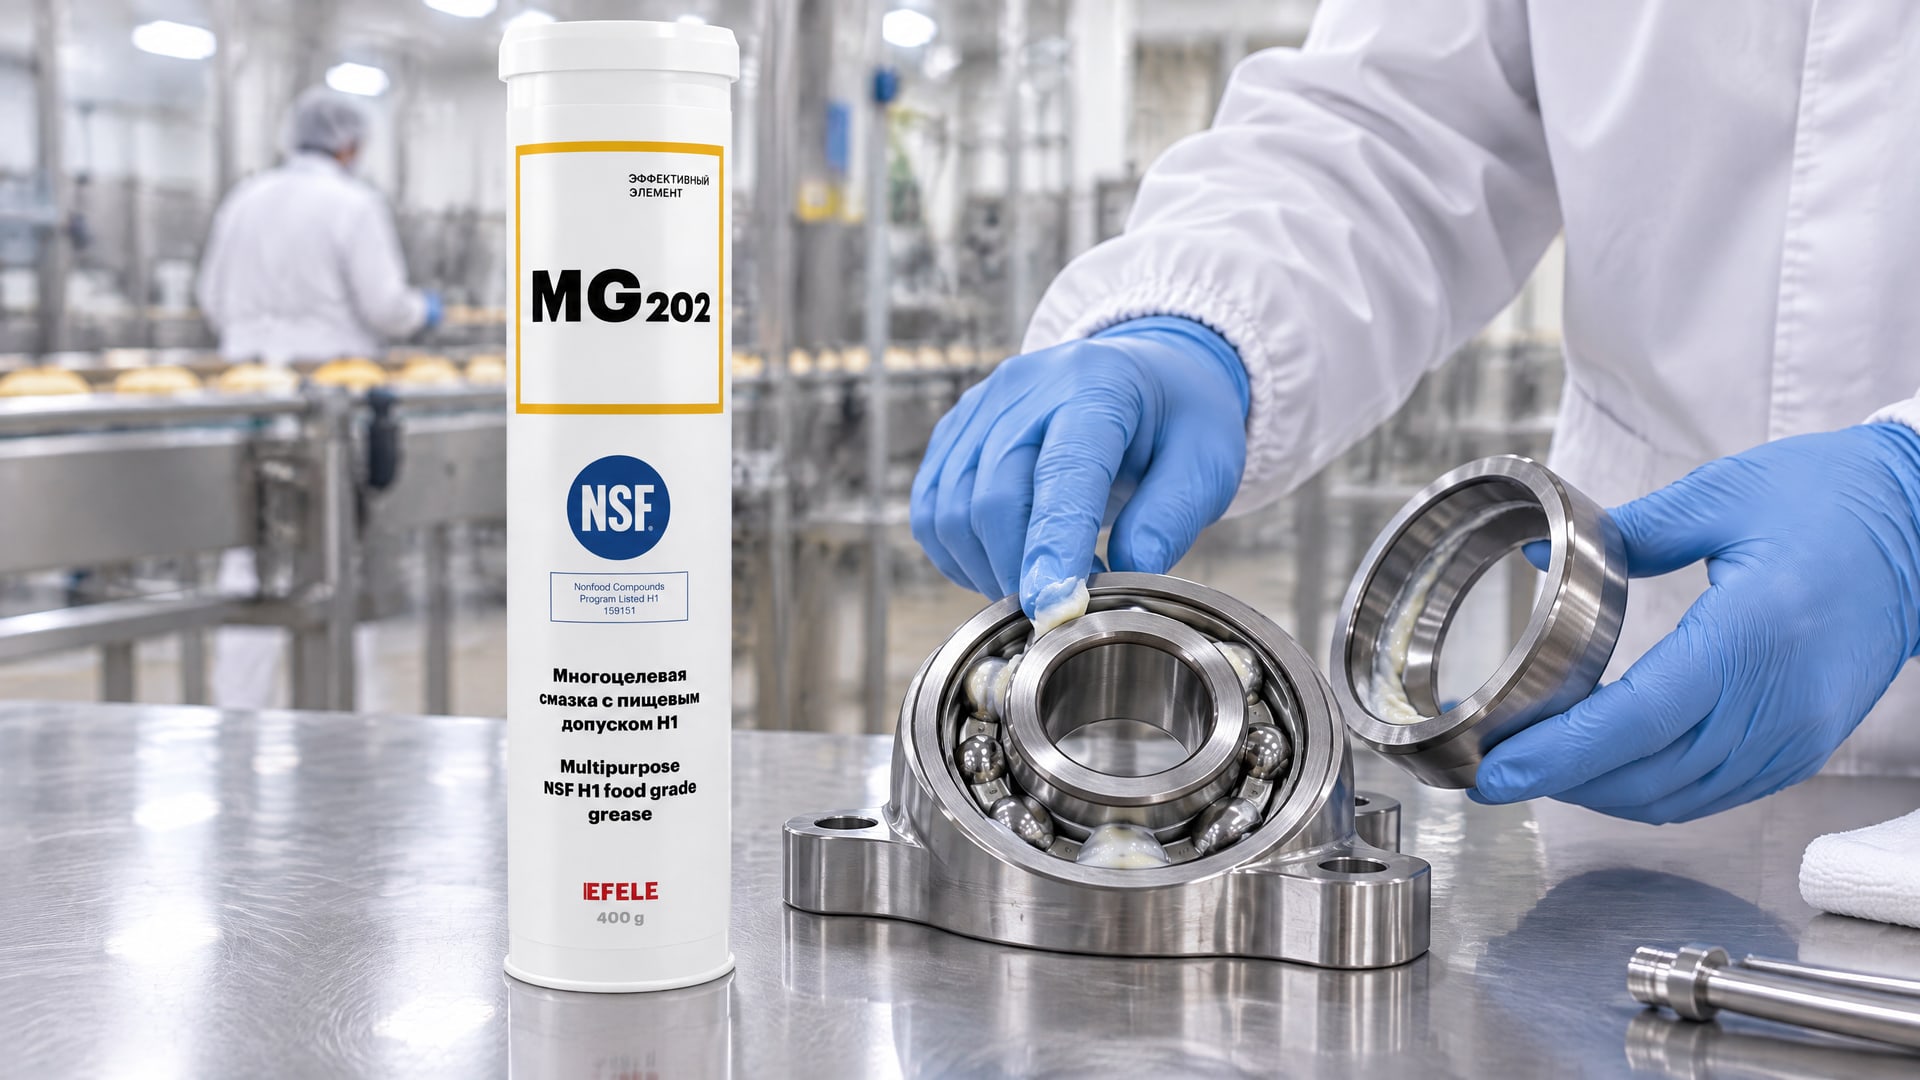
Выбор зависит от типа оборудования и условий работы.
Для подшипников редукторов, электромоторов, вентиляторов обычно используют пластичные смазки класса NLGI 2 - это консистенция, которая держится на подшипнике и не стекает при вибрации. Для направляющих, скользящих по горизонтали, может подойти NLGI 1 или даже жидкая смазка, чтобы минимизировать трение. Для цепных передач в холодильном оборудовании берут текучую H1-смазку, которая легче проникает между звеньями и не загустевает при низких температурах. Для шпинделей, работающих на высоких оборотах, может потребоваться синтетическая смазка с улучшенной стабильностью вязкости.
Важным параметром является адгезия смазки - ее способность оставаться на смазываемой поверхности при вибрации, ударах, центробежных силах. Смазка с плохой адгезией быстро слетает с узла, и если она попадает на конвейер, это опасность. Смазка с хорошей адгезией остается на месте. При выборе H1 обращайте внимание, обозначена ли адгезия в техпаспорте продукта; большинство качественных пластичных смазок это указывают.
Температурный диапазон также критичен. Если оборудование работает при 50 °C, а смазка теряет вязкость выше 70 °C, то на 50 °C она будет густой и неэффективной. Если оборудование включает холодильную камеру при -10 °C, а смазка загустевает ниже 0 °C, возникнет проблема при запуске. На участках с особыми условиями (высокие температуры, низкие, высокие нагрузки, водяные брызги) рекомендуется предварительно протестировать смазку или консультироваться с производителем оборудования о рекомендуемых составах.
Пример рационального выбора: на сборочной линии применяется H1-пластичная смазка NLGI 2 для подшипников и направляющих, потому что она универсальна для большинства узлов, имеет хорошую адгезию, работает в диапазоне 5-60 °C, что охватывает помещение, и имеет регистрацию NSF H1 с документированными компонентами. Вместо того чтобы иметь пять разных смазок, вы уменьшаете запас на складе, упрощаете обучение персонала и снижаете риск ошибок при выборе продукта.
На участках с экстремальными условиями (например, холодильная камера -20 °C) можно использовать отдельную синтетическую H1-смазку с расширенным температурным диапазоном. Это отражается в реестре смазок: например, "EFELE MG-202 (NSF H1, NLGI 2) - для подшипников при 5-60 °C; смазка H1-синтетическая (регистр. №…, NLGI 2) - для холодильного оборудования, -20…+50 °C".
Верификация программы смазок: контроль и переобучение
Верификация - это проверка того, что система контроля смазок на самом деле работает так, как написано.
Это не одноразовая процедура, а систематическая деятельность.
Начните с контроля соответствия фактического применения плану. Раз в месяц или в квартал (в зависимости от критичности участка) проверяйте, что на складе и в использовании находится именно та смазка, которая указана в реестре. Если вы увидели на полке банку без этикетки или смазку, которая не внесена в процедуру, это сигнал к проверке. Если смазка окислилась (изменила цвет, появился запах), это причина для ее замены и записи в журнал.
Обучение персонала должно проводиться при приеме на работу и периодически (раз в год или два) переосмысляться. Работник, применяющий смазку, должен знать: почему эта точка требует смазки, почему здесь используется H1, какое количество нужно наносить (избыток так же плох, как и недостаток), как правильно пользоваться дозатором или масленкой, что делать со старой смазкой, когда переходить на новый продукт. Практический способ проверить понимание: попросите механика объяснить, почему он применяет именно эту смазку и в каком количестве. Если ответ "потому что так сказано" без понимания логики - обучение нужно повторить.
Контроль минимально необходимого количества - это измеримый критерий. На каждой точке должна быть отметка или инструкция, показывающая нормальное состояние смазки. Если смазка начала накапливаться, стекать на продукт или на упаковку, это означает, что применяется избыток. Причины могут быть разные: дозатор забит, механик не правильно понял инструкцию, смазка слишком жидкая для этого узла. Корректирующее действие: проверить дозатор, переобучить механика или выбрать более вязкую смазку.
Верификацию записывают в журнал верификации. Туда входит дата проверки, кто проводил, что проверяли (состояние смазки на участке, наличие записей в журнале применения, хранение смазок на складе), какие найдены отклонения и какие приняты корректирующие действия. Этот журнал - один из ключевых документов, которые покажет аудитору.
Если при верификации обнаружено, что заменители смазки вводились без пересмотра рисков (например, механик применил дешевую обычную смазку вместо H1), это критическое отклонение. Необходимо провести переоценку риска, убедиться, что на момент применения заменителя не произошло загрязнение продукта, обновить процедуру (усилить контроль, переобучить персонал, применить дополнительные меры) и документировать это действие.
Часто задаваемые вопросы
Можно ли применять одну H1-смазку для всех точек оборудования?
Не всегда. H1-смазка должна соответствовать техническим условиям каждой точки: температуре, нагрузке, типу узла. Универсальная NLGI 2 подойдет для большинства подшипников и направляющих, но холодильное оборудование может потребовать смазку с расширенным низкотемпературным диапазоном, а цепные передачи - текучую смазку. Реестр смазок должен содержать минимум 1-2 вида H1 в зависимости от оборудования.
Что проверит аудитор в первую очередь при контроле смазок?
Аудитор попросит показать реестр смазок и сверить с фактическим применением на площадке. Затем проверит процедуру ХАССП (описание опасности, контроля, критических пределов), журнал применения смазок и актуальность сертификатов NSF. Если что-то не совпадает - замечание гарантировано.
Какое количество смазки считается правильным?
Правильное количество - минимально необходимое для эффективной смазки узла. Для большинства подшипников это 1-2 грамма, для редуктора - согласно техпаспорту оборудования. Избыток смазки может накапливаться, стекать, попадать на продукт или упаковку. Недостаток приводит к износу и шуму. При сомнениях обратитесь к документации производителя оборудования.
Если смазка H1 имеет более высокую цену, чем обычная промышленная, стоит ли ее везде применять?
Нет. H1 нужна только в точках, где есть риск контакта с пищей или упаковкой. В остальных местах (внутри редукторов, если нет риска попадания на продукт, в приводах, находящихся вдали от пищи) можно применять обычные промышленные смазки. Правильная логика: анализ опасностей → выбор H1 только для критичных точек → экономия там, где риска нет.
Как часто нужно переобучать персонал по применению смазок?
Базовое обучение проводится при приеме на работу. Периодическое переобучение (раз в год или два) рекомендуется для подтверждения навыков. Дополнительное обучение требуется при смене смазки, при изменении оборудования или при обнаружении нарушений процедуры.
Заключение
Пищевые смазки категории H1 - это инструмент управления химическим риском на пищевых предприятиях, а не самоцель. Их влияние на прохождение аудита ХАССП зависит не от наличия сертификата, а от выстроенной системы контроля: анализа опасностей, выбора правильного продукта для каждой точки, документирования процедур, ведения журналов и периодической верификации. Аудитор проверит логику цепи "опасность → контроль → документ → факт", и если она не смыкается - не поможет даже самый лучший сертификат.
На практике предприятия, прошедшие аудит успешно, придерживаются простого правила: составить реестр смазок, внести H1 в процедуру ХАССП с описанием опасности и критических пределов, ведут журнал применения и раз в квартал проверяют соответствие фактического применения плану. Это требует дополнительной работы, но снижает риск замечаний и создает видимость того, что предприятие серьезно относится к безопасности.
Следующий шаг: если вы еще не составили реестр смазок, начните с обследования всех точек оборудования, определите, где нужна H1, выберите подходящие по техническим параметрам продукты и внесите их в процедуру ХАССП. Если реестр уже есть, проверьте, что указанные в нем смазки по-прежнему имеют актуальную регистрацию NSF и что персонал понимает, почему применяется именно эта смазка на каждой точке.