Микроподвижки в соединении вал-подшипник, вибрационное ослабление и фреттинг-коррозия сокращают ресурс узла в среднем на 30-40%, даже если геометрия и допуски соответствуют чертежам. Анаэробные фиксирующие составы решают эту проблему прямо на месте сборки: они заполняют зазор между сопрягаемыми поверхностями, исключают микроподвижки и предотвращают коррозию без нагрева деталей и сложной механизации.
Статья адресована инженерам, технологам и закупщикам промышленного сектора, которые ищут надежный способ зафиксировать подшипники, втулки и роторы на валах, сократить простои из-за переборок и избежать заклинивания узлов при демонтаже.
Как анаэробный фиксатор защищает подшипник от ослабления
Основная угроза для подшипников на валу - прогрессирующее ослабление соединения из-за вибрации.
При циклических нагрузках детали начинают микроподвижко, что приводит к фреттинг-коррозии контактных поверхностей. Коррозионные частицы еще больше увеличивают зазор, и процесс набирает скорость: узел дребезжит, качество подшипника быстро деградирует, возрастает риск заклинивания или полного выхода из строя.
Анаэробный фиксатор подшипников полимеризуется в отсутствие воздуха и при контакте с металлом - именно в той щели между валом и внутренней обоймой, где обычно никакой механический стопор не поместится. После отверждения состав занимает весь доступный объем зазора, образуя жесткое, но хрупкое тело, которое физически предотвращает любые микроподвижки. Вибрация больше не может «раскачать» посадку - энергия поглощается отвердевшим полимером.
Вторичный эффект: полимер изолирует металлические поверхности друг от друга и от воздуха, блокируя кислородный доступ. Это снижает вероятность фреттинг-коррозии на контактных площадях, которая иначе накапливается годами и превращает гладкую поверхность в шероховатую, еще больше ускоряя ослабление.
Когда фиксация становится ключевой
На валах с интенсивной вибрацией (кривошипно-шатунные механизмы, валы редукторов, центрифуги), при работе в условиях высокой влажности или агрессивной среды, а также на переборочных узлах, которые часто снимаются и устанавливаются заново, надежная фиксация предотвращает до 30-50% отказов, связанных с вибрационным ослаблением.
Выбор фиксатора подшипников по типу посадки и зазору
Не существует одного универсального анаэробного фиксатора для всех случаев.
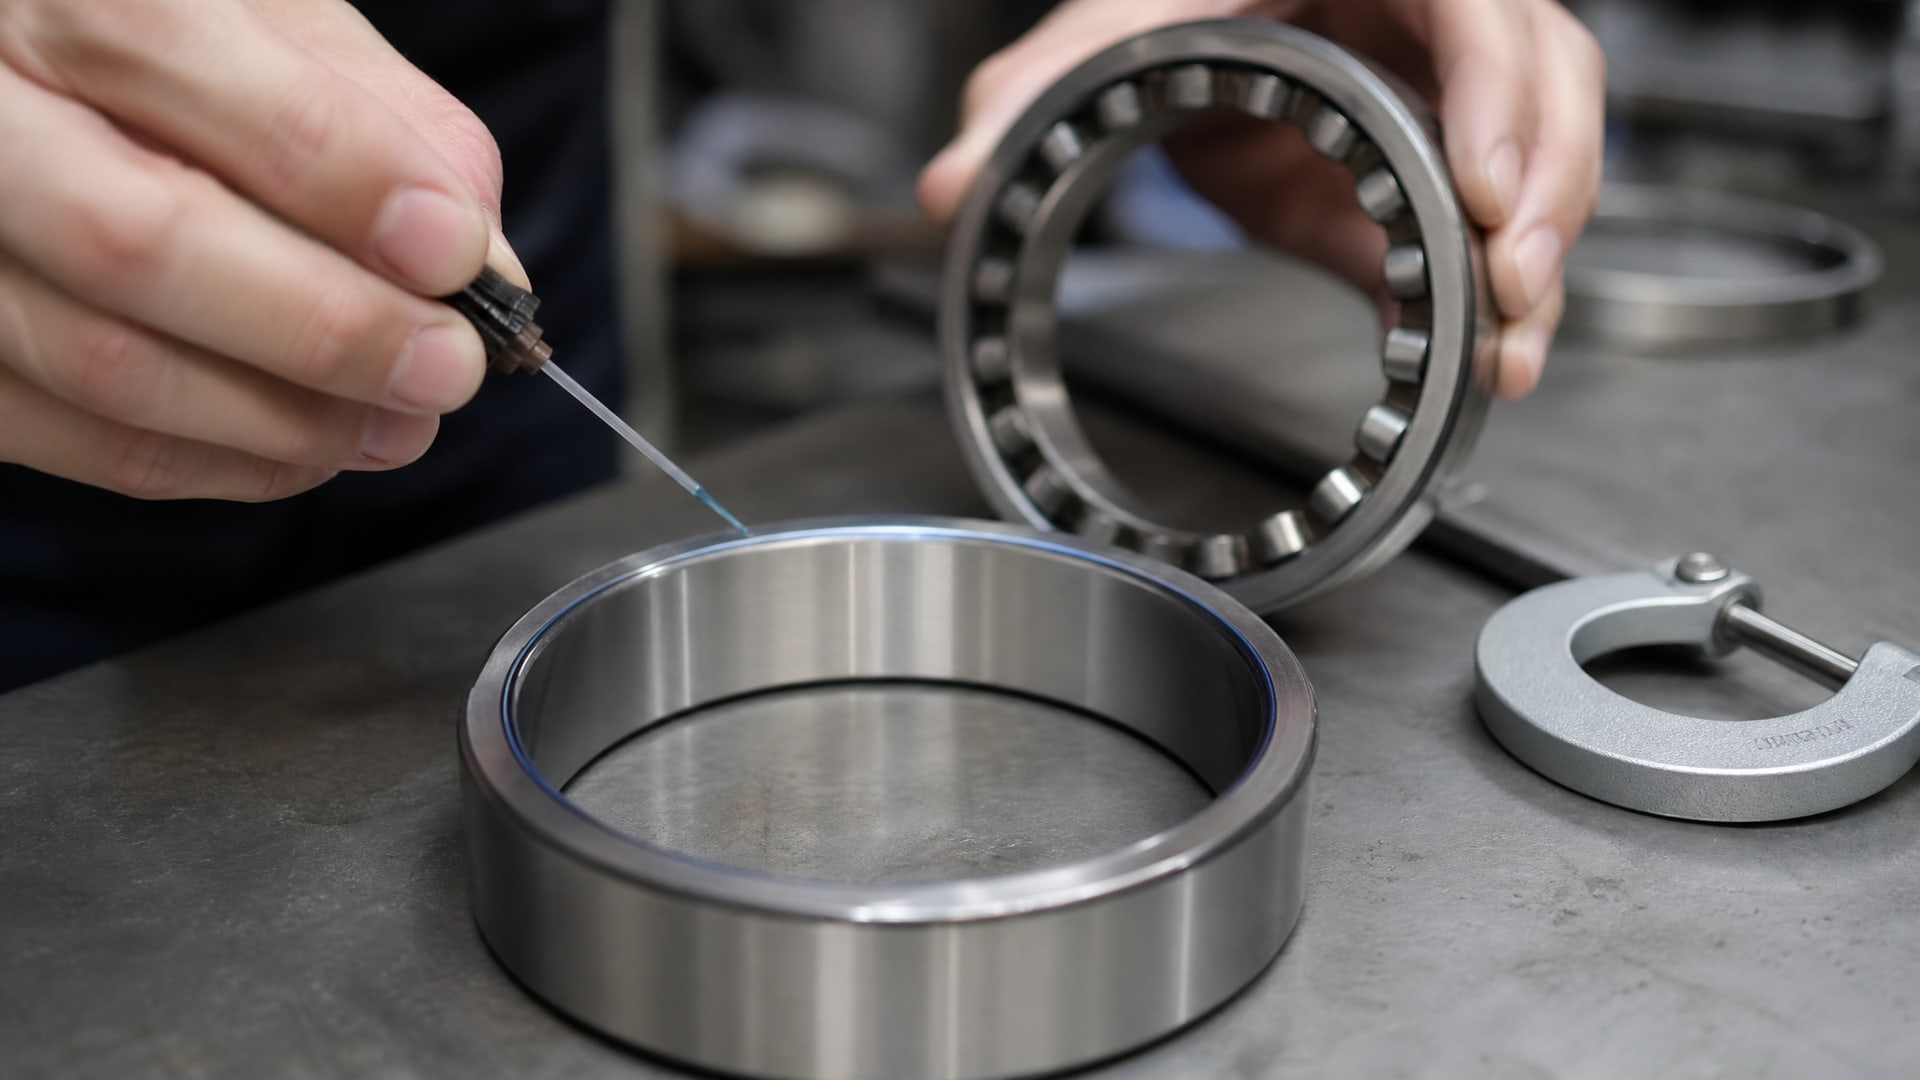
Выбор зависит от трех параметров: диаметрального зазора между валом и внутренней поверхностью втулки или подшипника, типа посадки (скользящая, плотная, прессовая) и необходимости последующего демонтажа.
| Тип посадки и зазор | Уровень прочности фиксации | Типовое применение | Особенности демонтажа |
|---|---|---|---|
| Скользящая посадка, зазор до 0,15 мм | Средняя (17 MPa) | Подшипники выжимные, роторы на валах двигателей | Разборка возможна с применением съемника или рычага при отсутствии нагрева |
| Обычная посадка втулок, зазор 0,15-0,25 мм | Средняя-высокая (17-25 MPa) | Втулки скольжения, шкивы, звездочки на валах | Съемник + слабый нагрев (до 100°C) |
| Плотная прессовая посадка, зазор 0,25-0,38 мм | Высокая (25 MPa и выше) | Подшипники качения на вращающихся валах, опорные подшипники редукторов | Обязателен локальный нагрев: 200-250°C, демонтаж в горячем состоянии |
| Посадки со специальными требованиями по разборке | Низкая-средняя | Узлы, которые часто переносят в сервис | Демонтаж без специального оборудования |
Для небольших зазоров (до 0,15 мм) рекомендуется состав средней прочности - вязкость ниже, и он проникает глубже в щель. Для крупных зазоров (более 0,25 мм) нужна высокопрочная формула, которая создает более толстый полимерный слой и держит детали надежнее. Ориентир из технических руководств: максимальный радиальный зазор, при котором фиксация эффективна, составляет около 0,38 мм; при большем зазоре выбор анаэробного фиксатора становится рискованным.
Фиксатор выжимного подшипника: особенности применения
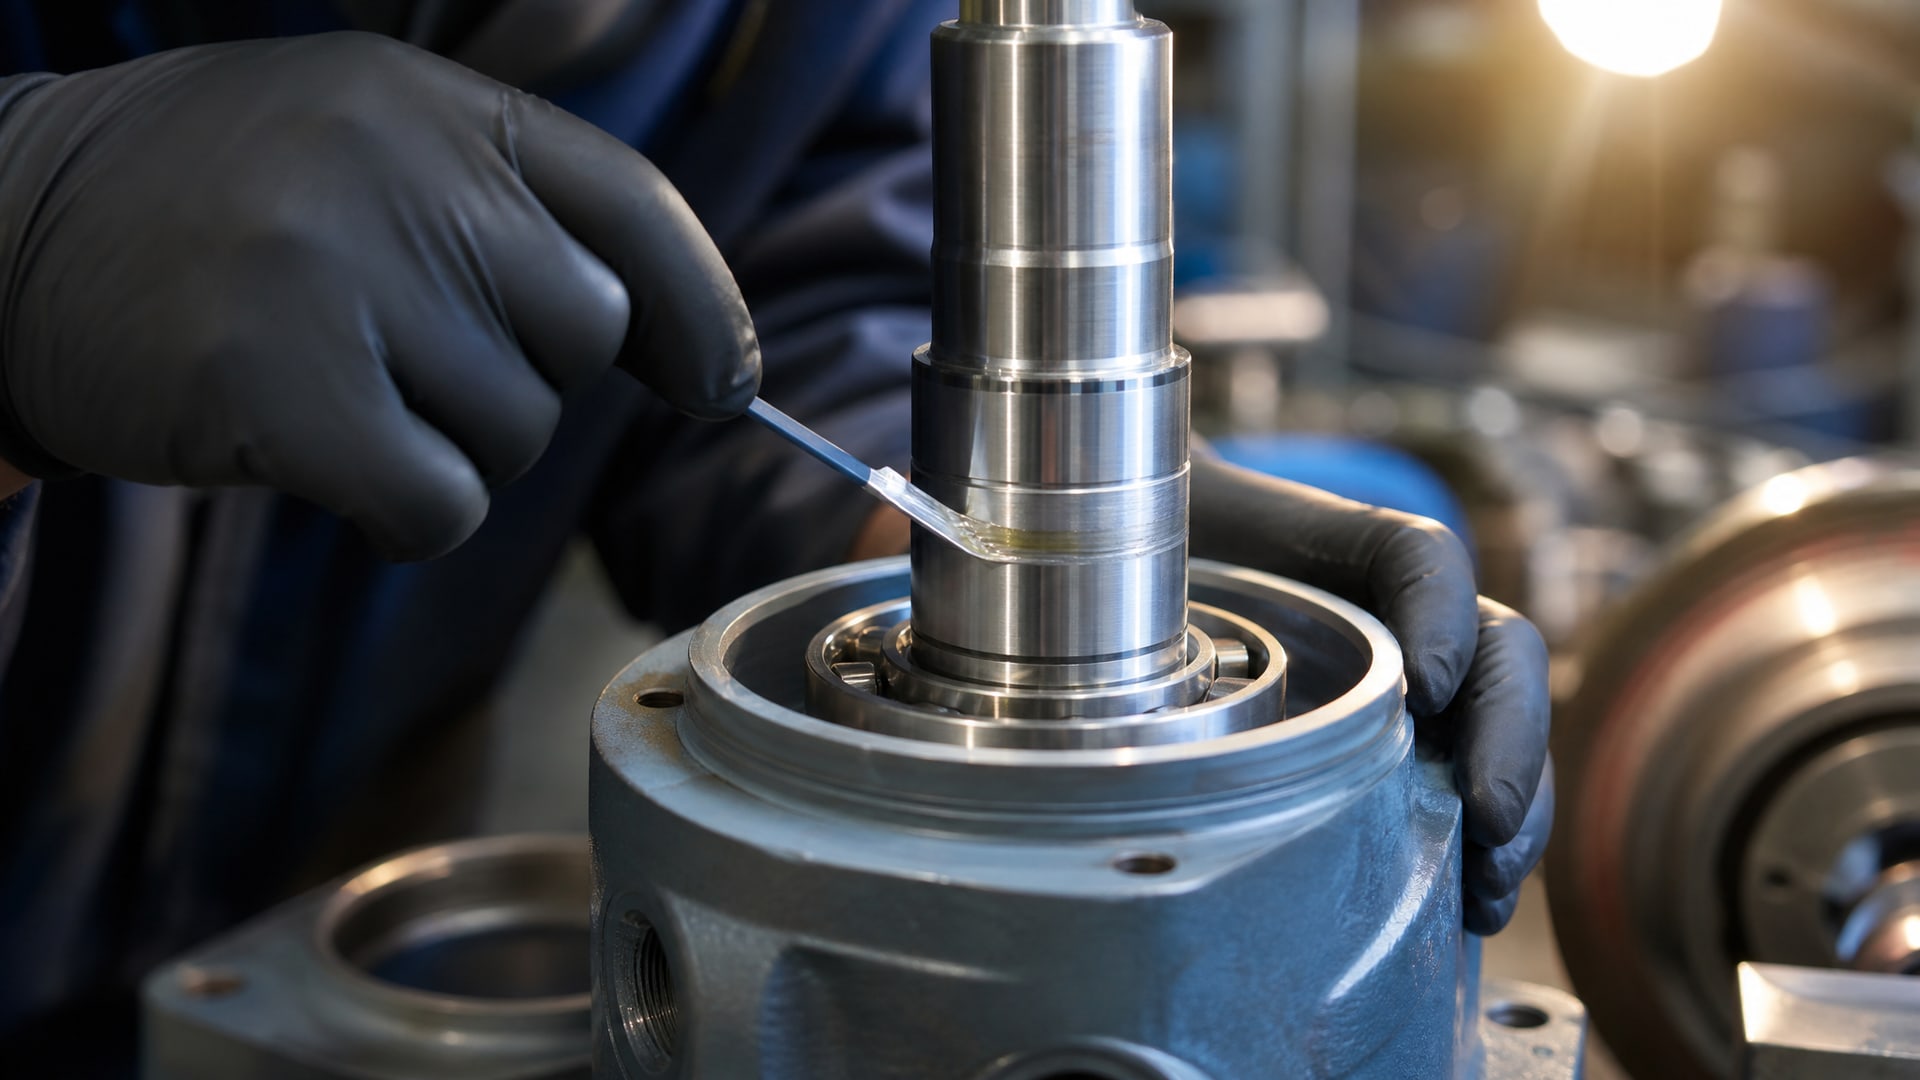
Выжимные подшипники (которые нажимаются на вал с большой силой и удерживаются упорным кольцом) требуют особого внимания. Здесь зазор минимален, и основная угроза - вибрационное ослабление именно между валом и внутренней обоймой. Для таких узлов берут анаэробный фиксатор средней прочности с низкой вязкостью, чтобы состав полностью заполнил щель. Наносят его перед запрессовкой подшипника на шейку вала; после отверждения (обычно 24 часа при комнатной температуре) микроподвижки исключены, а демонтаж при сервисе остается возможным с использованием съемника.
Подготовка поверхности: главный критерий успеха
Все без исключения технические данные подчеркивают одно: если поверхность не подготовлена, фиксатор не будет работать предсказуемо.
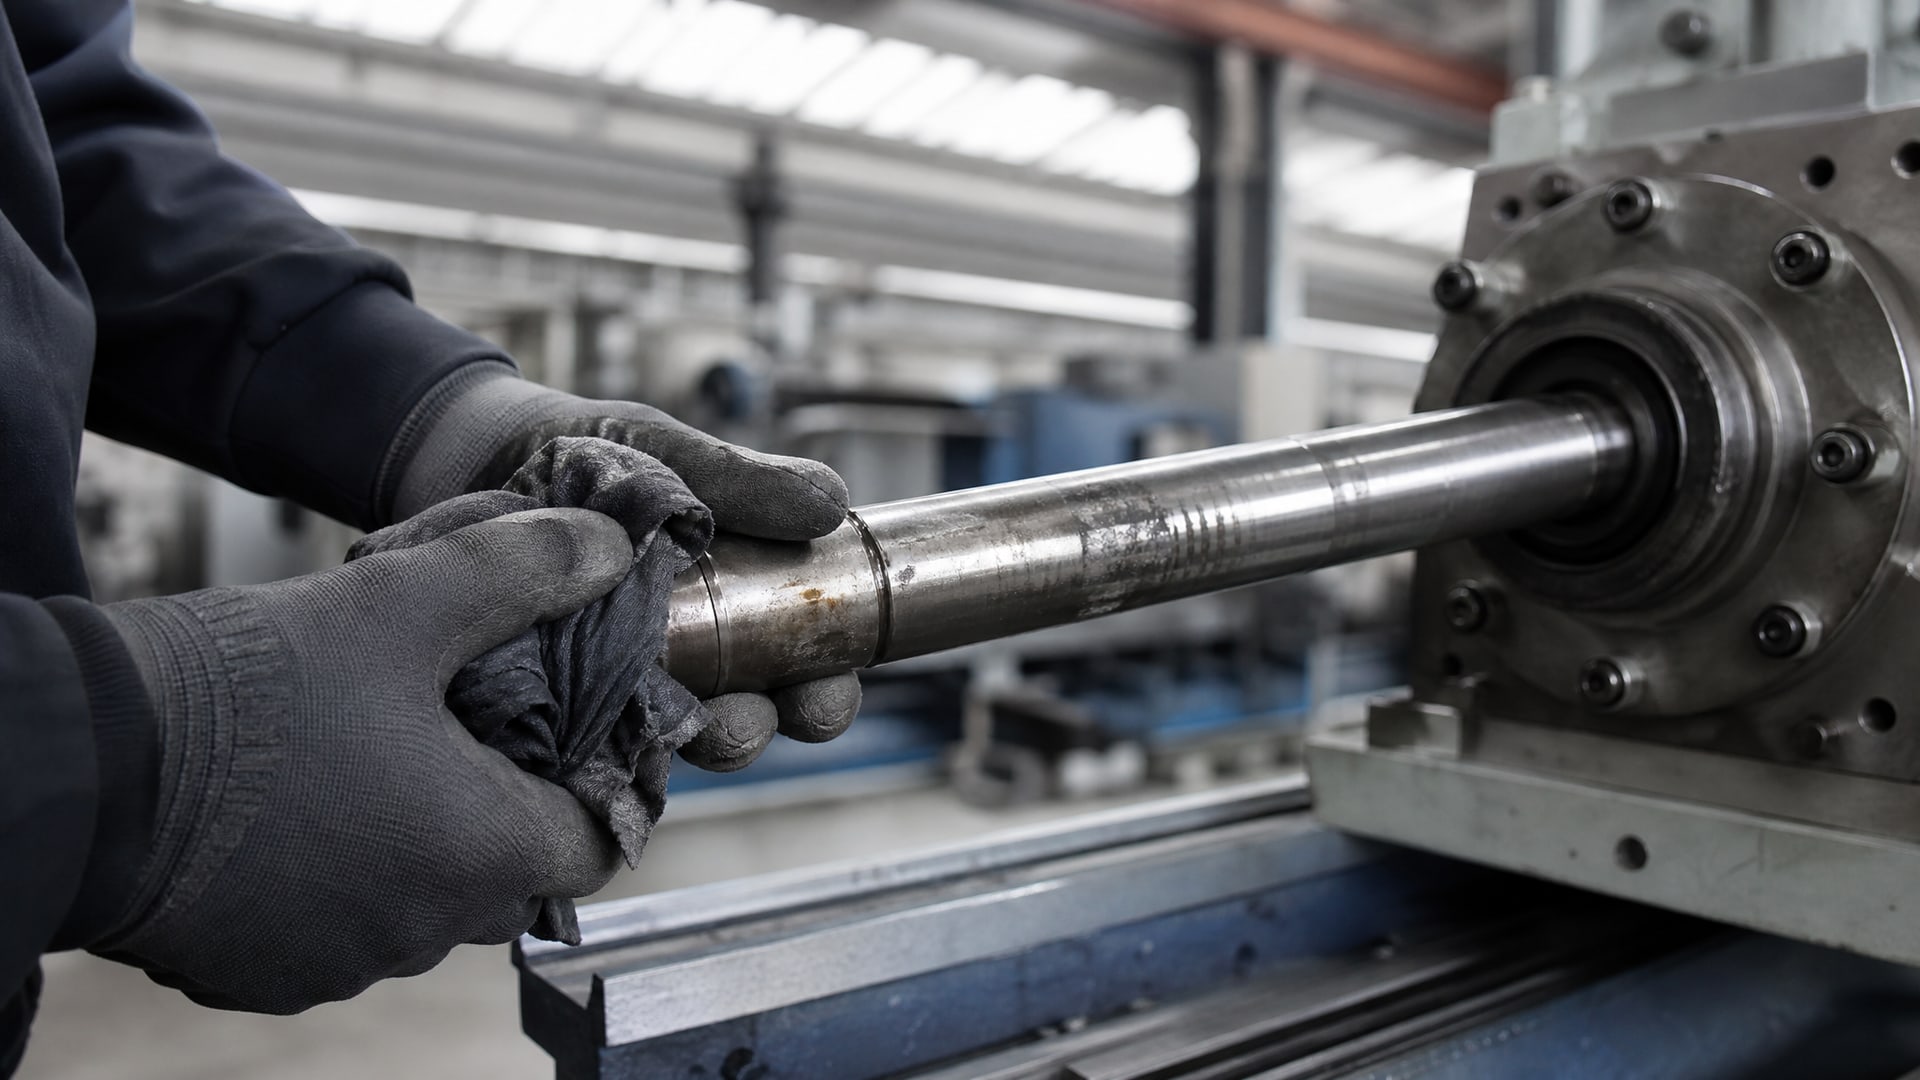
Грязь, масло, окисная пленка, влага - каждый из этих факторов замедляет полимеризацию, может привести к неполному отверждению или вообще к отказу фиксации.
Обезжиривание и сушка
Вал и внутренняя поверхность втулки или обоймы подшипника должны быть чистыми и абсолютно сухими. Обезжиривание проводят растворителем (спирт, ацетон или специализированный индустриальный очиститель); после этого детали вытирают чистой ветошью и оставляют сохнуть на 10-15 минут в защищенном от пыли месте. Если попадает вода или остатки растворителя, отверждение может замедлиться на несколько часов или полностью не произойти.
На «инертных» металлах (хром, никель, некоторые марки нержавеющей стали) полимеризация идет медленнее, чем на углеродистой стали или чугуне. В этом случае используют активатор - добавку, которая ускоряет химическую реакцию. Активатор наносят тонким слоем на одну из поверхностей непосредственно перед нанесением фиксатора, и тогда отверждение идет в 2-3 раза быстрее.
Нанесение состава
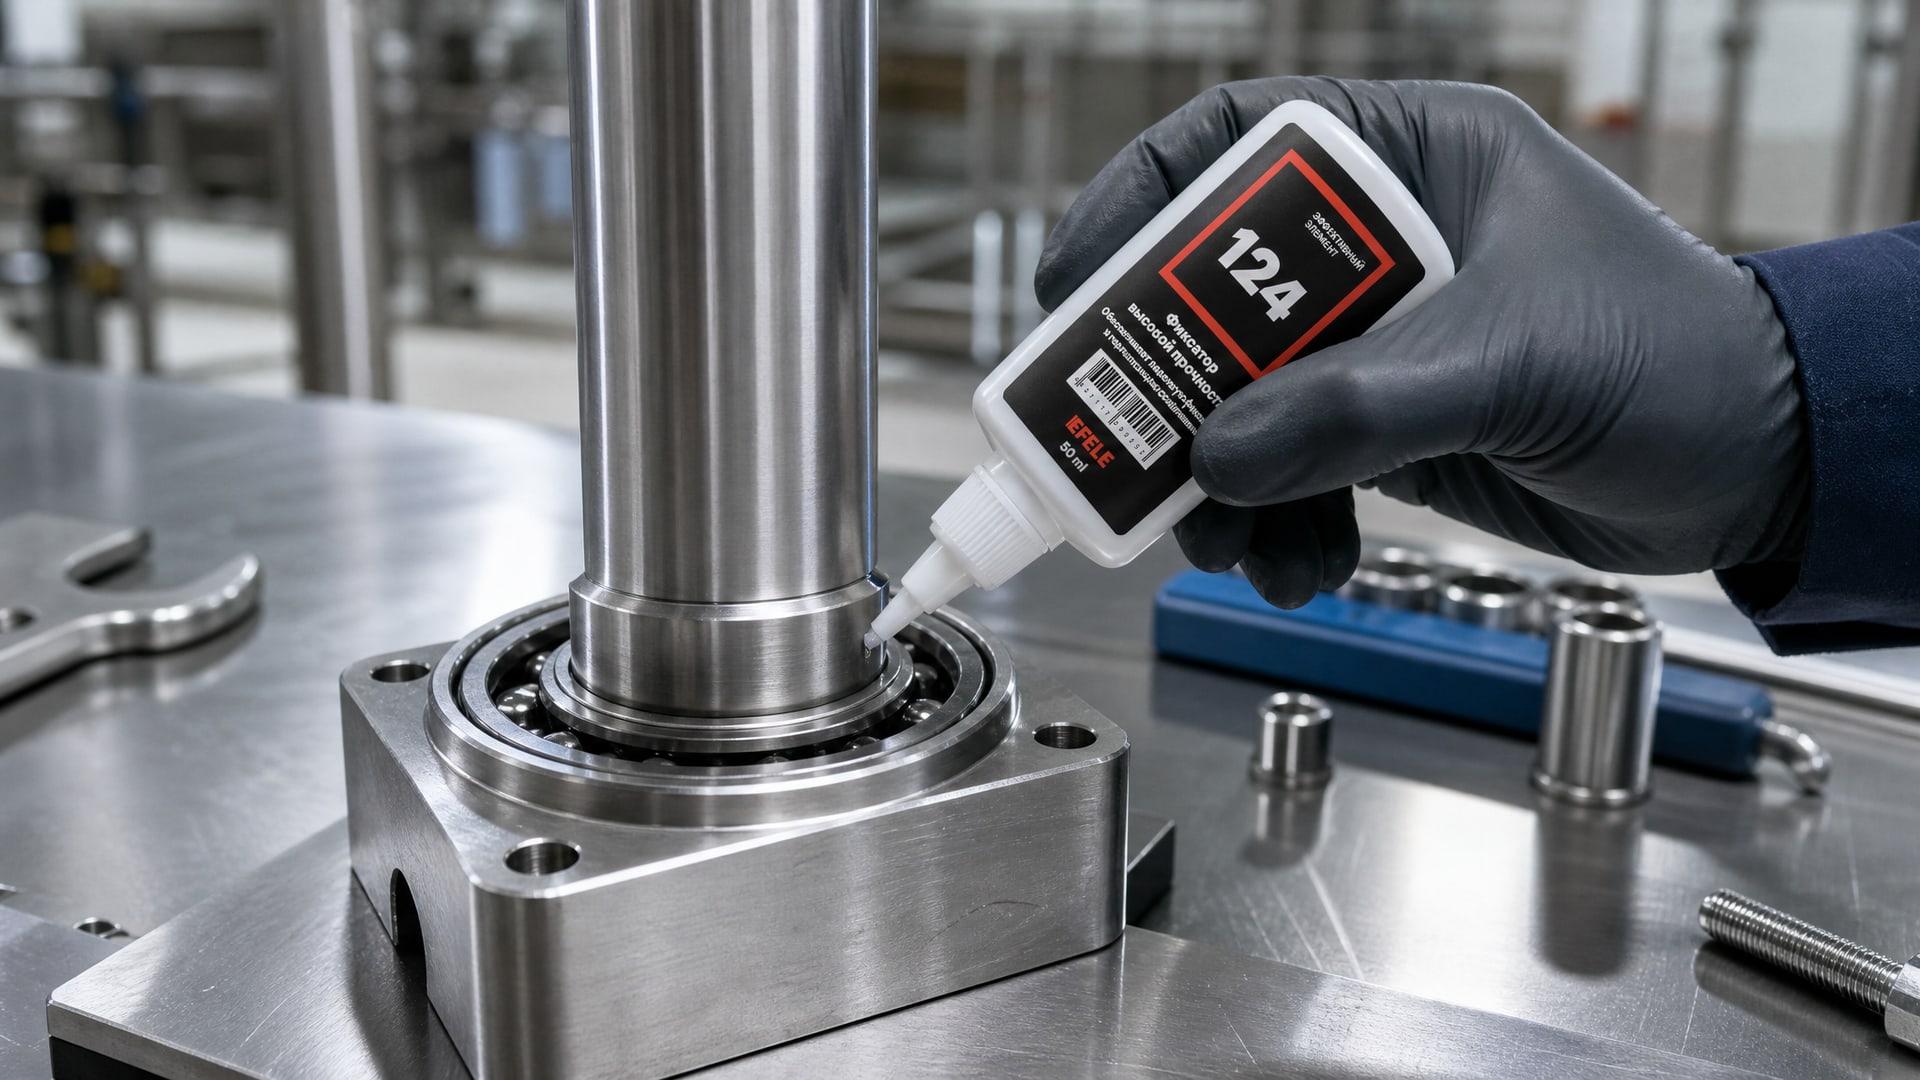
Фиксатор наносят либо на вал, либо на внутреннюю поверхность втулки/подшипника, а лучше - на обе поверхности сразу. Это обеспечивает полное заполнение зазора по всей окружности. При посадке «вал-втулка» можно работать капельным дозатором (если вязкость состава высокая) или шприцем; для обойм подшипников нанесение часто проводят тонким слоем по окружности внутренней поверхности, затем сразу собирают узел.
После нанесения и сборки дают выстояться согласно техническому листу (обычно 24 часа при комнатной температуре) перед запуском в работу. Преждевременная нагрузка на узел может привести к сдвигу деталей до полного отверждения.
Температурные ограничения и условия эксплуатации
Большинство стандартных анаэробных фиксаторов подшипников сохраняют прочность при непрерывной работе до температуры 150°C.
Это означает, что для узлов, работающих при нагреве (горячие валки, подшипники рядом с нагревательными элементами), выбор состава нужно делать с запасом или переходить на специальные высокотемпературные формулы.
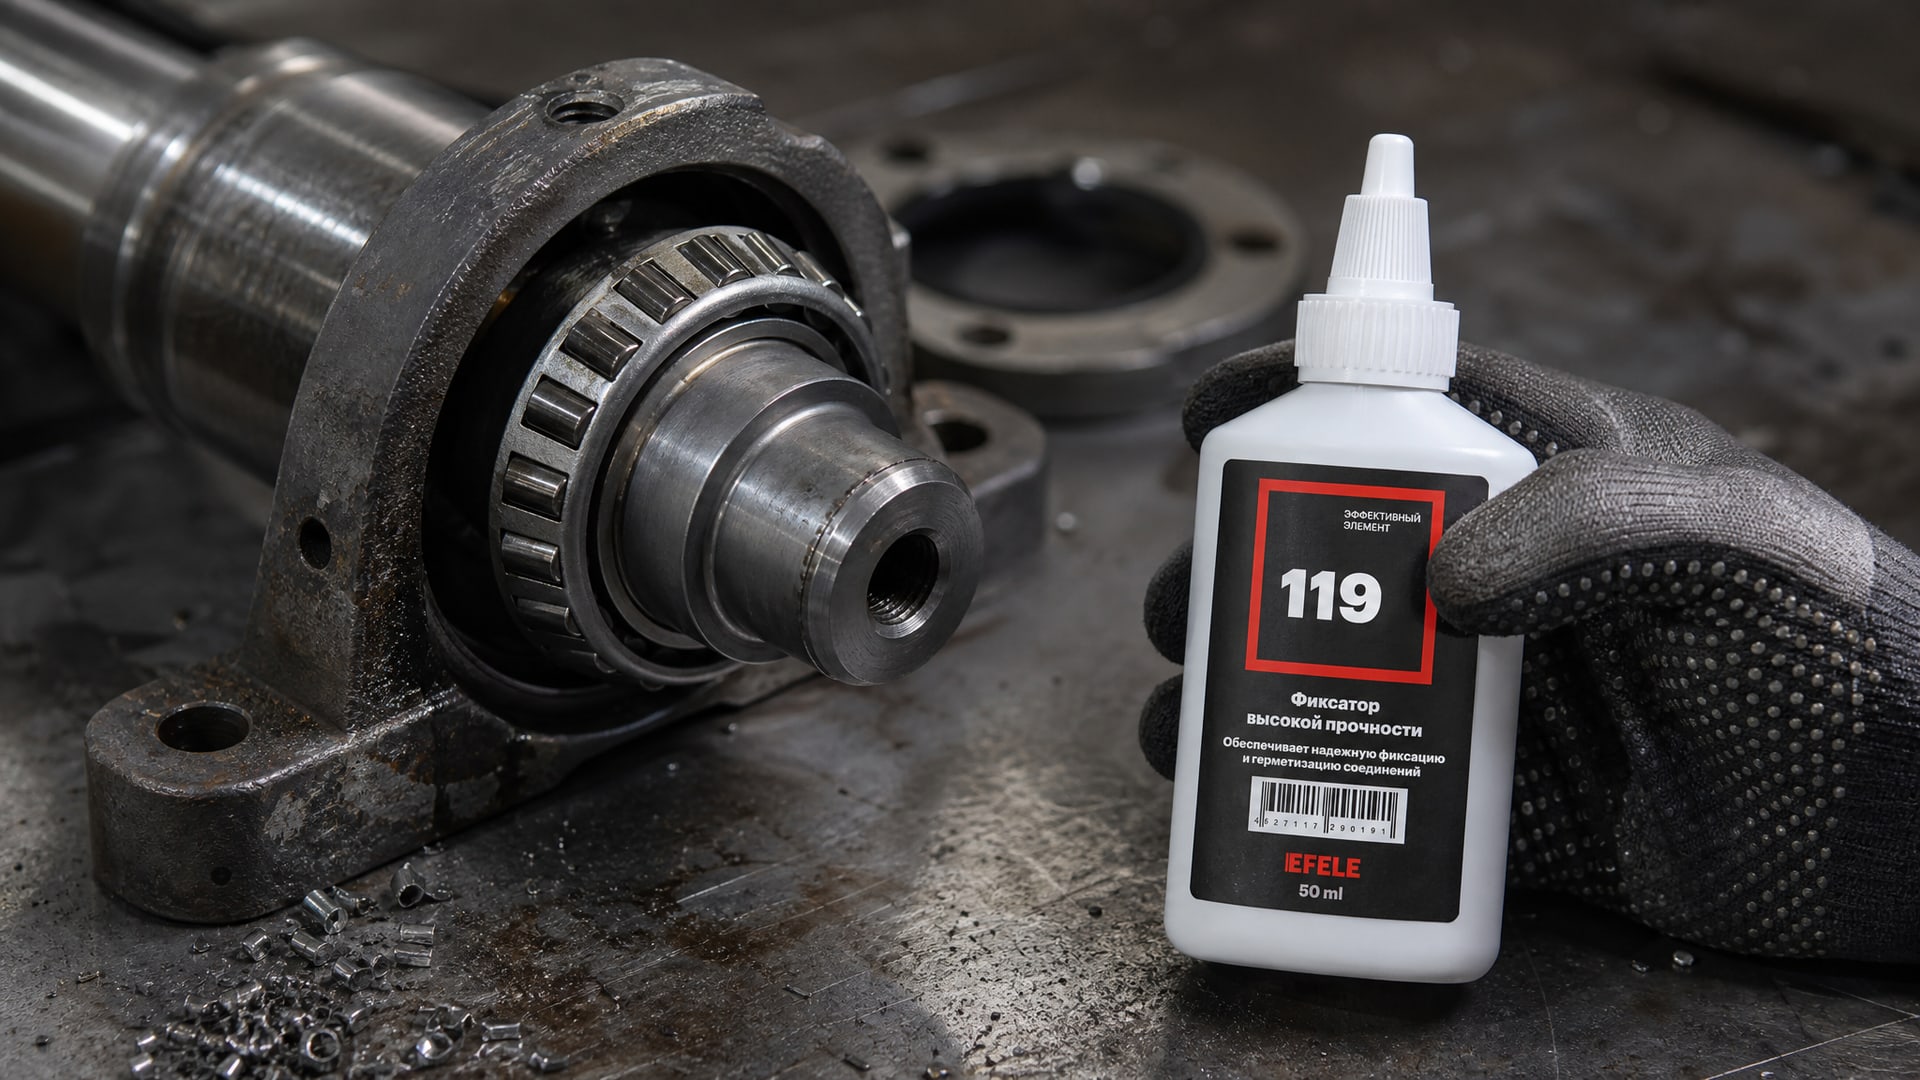
Высокопрочные анаэробные клеи предназначены именно для таких условий. Они сохраняют фиксирующую способность при температуре работы до 280°C и выше, хотя полимеризуются немного дольше (30-36 часов вместо 24 часов). В случае, когда требуется особо термостойкая фиксация вал-втулочных соединений с зазором до 0,3 мм и рабочими температурами до +280°C, подойдет анаэробный клей EFELE 119. Это решение позволяет избежать проблемы с размягчением полимера и расшатыванием узла при длительной работе в горячих условиях.
Демонтаж при сервисном обслуживании
Здесь возникает частый вопрос: если фиксатор так хорошо держит, можно ли потом разобрать узел без повреждений? Ответ: да, но нужно соблюдать технологию.
Для разборки узла, где использован анаэробный фиксатор средней прочности, можно применить съемник подшипников или механический рычаг при полном отсутствии нагрева. Если же фиксация высокопрочная, производители рекомендуют локальный нагрев узла до примерно 250°C (феном, горелкой или инфракрасным излучателем), после чего полимер становится пластичным, и детали разделяются с приложением умеренной силы. Одна из рекомендаций: разборку проводить, пока узел еще горячий - после охлаждения материал вновь затвердеет и процесс придется повторять.
Никогда не стоит пытаться «срывать» холодный узел силой: риск повредить внутреннюю обойму подшипника или деформировать вал превышает потенциальную экономию времени.
Фиксация втулок и подшипников на валу: типовые узлы и примеры
Кроме выжимных подшипников, анаэробные фиксаторы широко применяют для:
Подшипников качения в опорных узлах редукторов и мотор-редукторов: вибрация от зубчатого зацепления может вызвать проворачивание обоймы относительно вала, что ускоряет выход подшипника из строя. Фиксатор удерживает обойму в фиксированном положении.
Роторов электромоторов на валах: асинхронные двигатели работают при постоянной вибрации на частоте 50 Гц (и гармониках). Фиксатор предотвращает смещение ротора по оси вала.
Шкивов и звездочек на приводных валах: здесь микроподвижки вызывают изнашивание шпонок, разбалтывание резьбовых посадок и нарушение синхронизма в цепных/ременных передачах. Фиксатор стабилизирует положение.
Втулок скольжения в опорных корпусах: особенно важно при работе под нагрузкой, когда втулка может смещаться и перекашиваться, что приводит к повышенному износу и нагреву.
Обойм подшипников в корпусах редукторов и коробок передач: фиксация предотвращает вращение обоймы внутри корпуса под воздействием сил трения от масла и вибрации.
Во всех этих случаях закупщики подбирают фиксатор по размеру зазора, типу материала (сталь, чугун, нержавеющая сталь) и условиям работы. Для узлов, которые часто переносят в ремонтные цехи, выбирают среднюю прочность; для постоянно собранных узлов - высокую.
Анаэробные фиксаторы подшипников: стандарты и нормативы
Качество анаэробных фиксирующих составов в России и странах СНГ контролируется по ГОСТ и техническим условиям производителей.
Международные стандарты включают испытания на сдвиг при сжатии (компрессионный сдвиг), которые определяют минимальную усилие разрушения соединения.
Ориентир прочности, приводимый в технических руководствах: для стандартных составов минимум 17 MPa, для высокопрочных - не менее 25 MPa. Эти значения получены на цилиндрических образцах с контролируемым зазором и испытаны после полного отверждения.
Для пищевого сектора (если подшипник находится в узле, где возможен контакт с продуктом) используют фиксаторы с допуском NSF H1. В случае, когда требуется особо надежная фиксация вал-втулочных соединений с зазором до 0,15 мм, особенно при контакте с пищевыми продуктами, рекомендуется использовать анаэробный клей EFELE 124. Такие составы безопасны при случайном прямом контакте с продукцией и используются в пищевой и фармацевтической промышленности.
Часто задаваемые вопросы
Как выбрать между средней и высокой прочностью фиксации?
Средняя прочность подходит для узлов, которые обслуживают регулярно: выжимные подшипники, шкивы, звездочки. Высокая прочность - для сборок, которые не разбирают или разбирают редко (постоянно собранные редукторы, опорные подшипники). Выбор также зависит от вибрации: при высоких динамических нагрузках берут более прочный состав, при статической посадке можно ограничиться средней.
Нужен ли активатор для всех типов металлов?
Активатор необходим для инертных металлов (нержавеющая сталь, никель, хром) и мягких деталей (алюминий, латунь). Для углеродистой стали и чугуна активатор часто не требуется - полимеризация идет за 24 часа при комнатной температуре. Если вал из нержавейки, активатор ускорит отверждение в 2-3 раза.
Можно ли использовать фиксатор вместо запрессовки на жесткую посадку?
Нет. Фиксатор дополняет, но не заменяет правильно спроектированную механическую посадку. Если зазор слишком большой (более 0,38 мм) или геометрия нарушена, даже высокопрочный состав не сможет обеспечить надежную работу. Всегда нужно сначала выполнить корректную механообработку и посадку согласно техническому заданию.
Какая рабочая температура безопасна для фиксаторов подшипников?
Для стандартных анаэробных фиксаторов - непрерывная работа до 150°C. Если узел работает горячее, перейдите на специальные высокотемпературные составы, рассчитанные на 200-280°C. При переходе через граничную температуру полимер начинает размягчаться, и фиксирующая способность снижается.
Как правильно разобрать узел после фиксации?
Для средней прочности - механический съемник или рычаг без нагрева. Для высокой прочности - локальный нагрев феном или горелкой до 200-250°C, затем разборка пока узел горячий. Никогда не применяйте ударный инструмент или попытку срыва с холодного узла - риск повреждения велик.
Заключение
Анаэробный фиксатор подшипников - это простой и надежный способ исключить вибрационное ослабление, фреттинг-коррозию и микроподвижки в цилиндрических соединениях вал-втулка без нагрева и механизации. Ключ к успеху - правильный выбор уровня прочности по типу посадки и размеру зазора, плюс обязательная подготовка поверхности (обезжиривание, сушка, активатор при необходимости).
Перед закупкой фиксатора сверьте спецификацию узла: диаметральный зазор, материалы деталей, рабочие температуры, условия демонтажа. После выбора состава внимательно соблюдайте технологию нанесения и дайте полное время на отверждение перед запуском. Этот подход увеличит срок службы подшипников на 30-50% и сократит количество переборок в ремонтных цехах.