Выбор между анаэробным фиксатором и механическими способами стопорения резьбы - один из ключевых вопросов на производстве, в ремонтных службах и при организации централизованной смазки. Оба метода работают, но по разным принципам, требуют разных условий применения и дают разные результаты. Прямой ответ: не существует универсального лучшего варианта. Выбор зависит от механизма отказа соединения, температурного режима, необходимости разборки и критичности отказа. В этой статье разберем, как работают анаэробные фиксаторы, какие существуют механические альтернативы, какие стандарты регулируют их применение и как правильно подойти к выбору для конкретной задачи.
Статья ориентирована на технических специалистов, инженеров и закупщиков, которые сталкиваются с проблемой самоотвинчивания болтов на вибрирующих узлах, фреттингом и потерей герметичности резьбовых соединений.
Как работают анаэробные фиксаторы и почему они останавливают самоотвинчивание
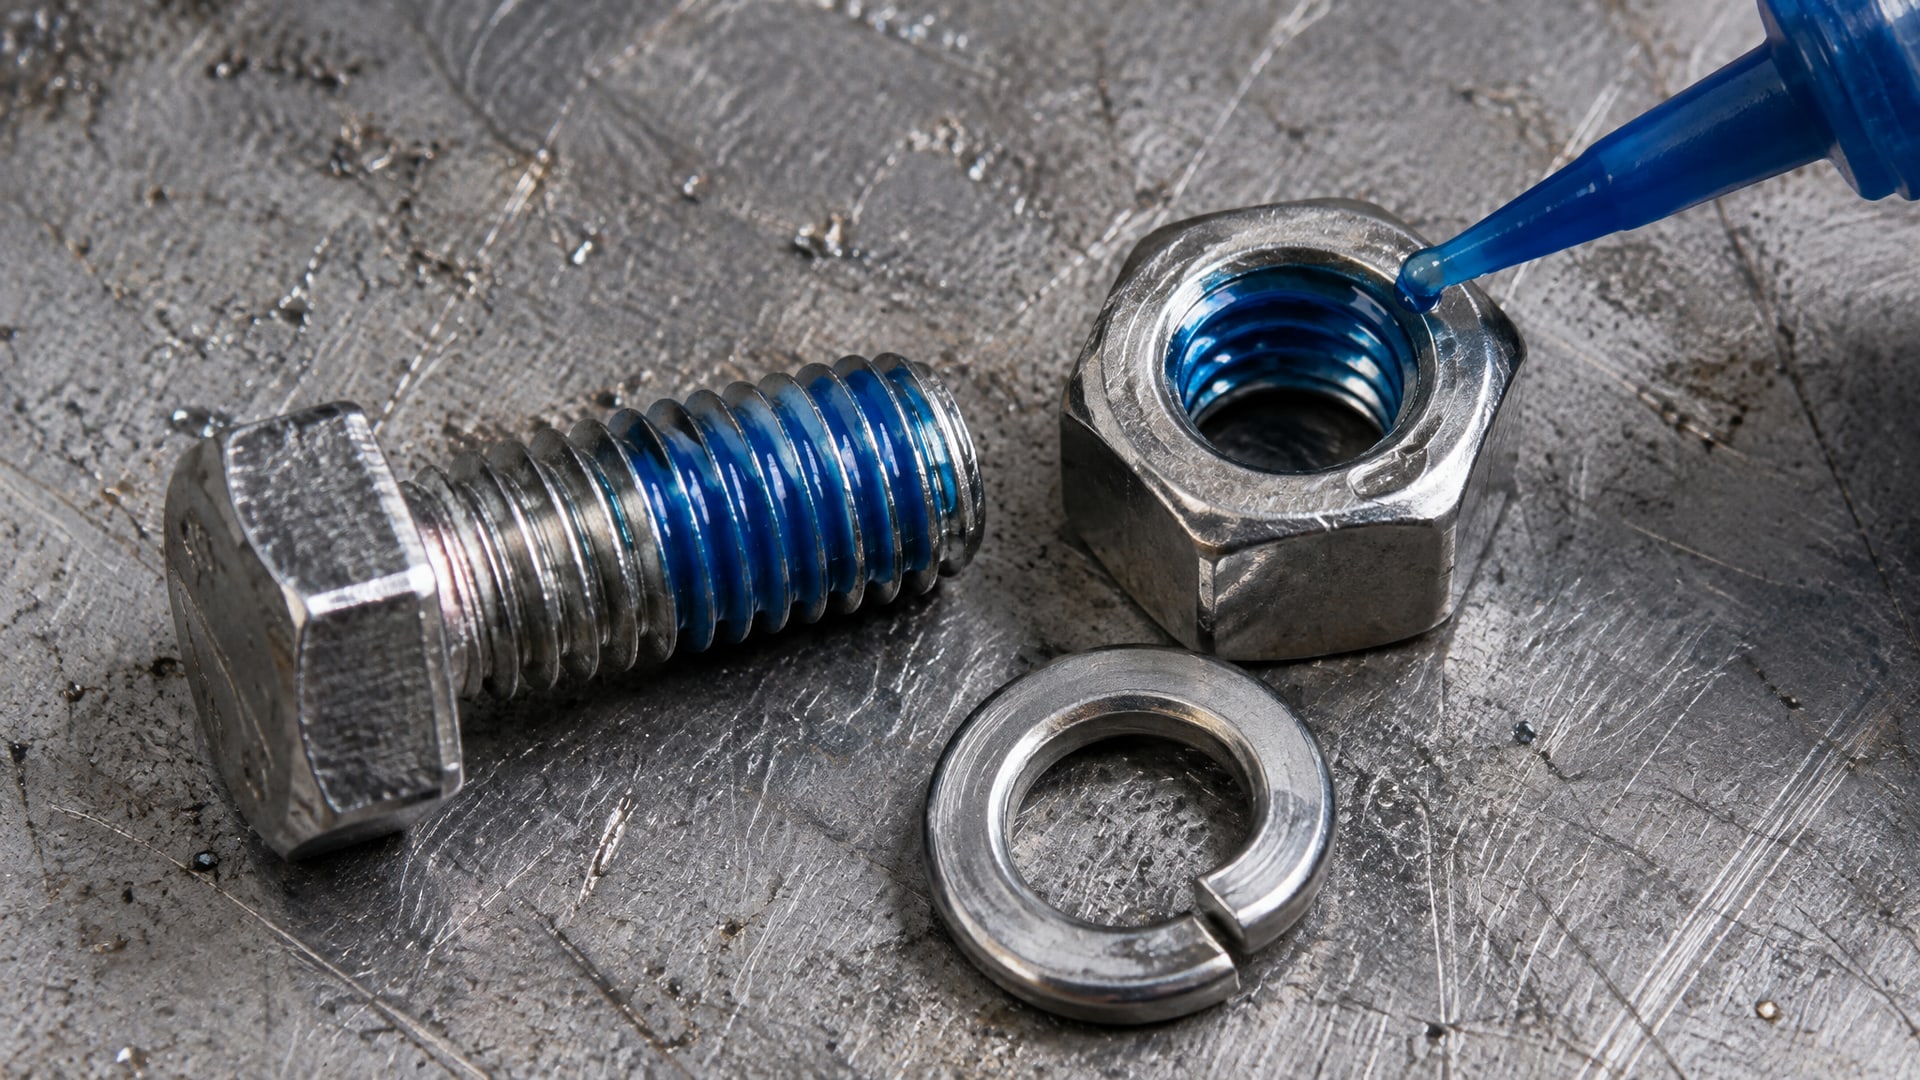
Анаэробный фиксатор отверждается только в отсутствие кислорода, образуя внутри резьбового зазора твердый полимер.
Этот полимер заполняет микронеровности резьбы и герметизирует зазор между витками. Когда болт пытается провернуться под действием вибрации, фиксатор гасит микросдвиги, которые обычно запускают процесс самоотвинчивания.
Процесс работает так: после нанесения капли состава на резьбу он остается жидким до сборки соединения. При вхождении болта в отверстие фиксатор лишается доступа кислорода. В присутствии ионов металла (железа, меди и других) начинается полимеризация. Начальная фиксация наступает через 10–20 минут при комнатной температуре, полное отверждение - через 24 часа. Чем выше рабочая температура, тем быстрее идет реакция.
Ключевое отличие от механических способов: анаэробный состав создает сплошное соединение по всему периметру резьбовой линии. Микрозазоры между витками полностью заполняются, что устраняет embedment relaxation - релаксацию, вызванную微压уплотнением поверхностей. Это делает анаэробы особенно эффективными против вибрационного самоотвинчивания в диапазоне частот 4–8 кГц, где механические шайбы теряют эффективность.
Стандарт ISO 10964 определяет две ключевые характеристики: break-away torque (момент, необходимый для первого сдвига болта после отверждения) и prevailing torque (момент, требуемый для постоянного вращения). Чем выше эти значения, тем прочнее фиксация.
Механические способы стопорения резьбы и их ограничения
К механическим методам относят контргайку, пружинную (волнистую) шайбу, стопорную шайбу с язычком, а также специальные гайки с нейлоновым кольцом, создающие момент сопротивления вращению.
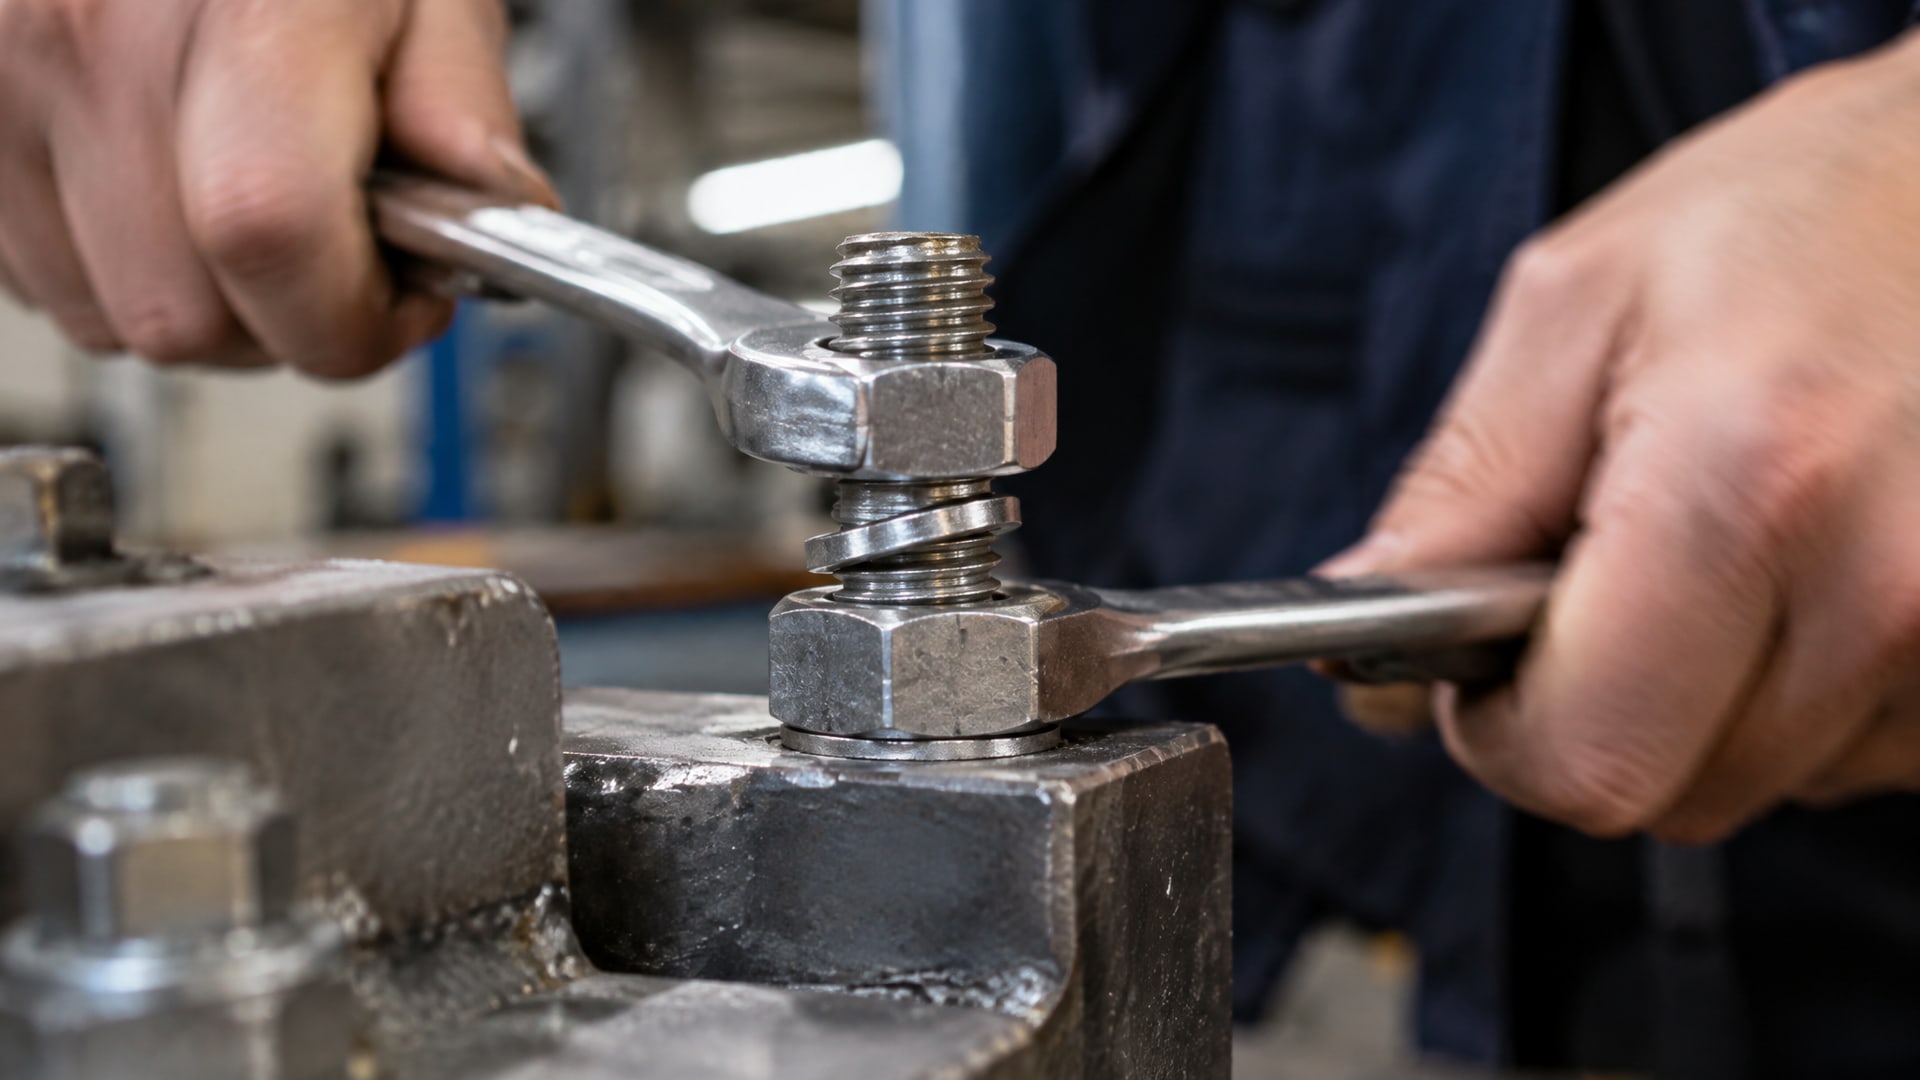
Контргайка работает за счет дополнительного трения в резьбе. При затягивании на основную гайку она создает осевое усилие, которое прижимает витки и увеличивает момент сопротивления вращению. Однако со временем под нагрузкой и вибрацией усилие ослабевает, что требует периодического перетягивания.
Пружинная шайба (гровер) работает иначе: ее волнистый профиль создает упругое усилие, которое поддерживает натяг. Под нагрузкой и вибрацией она деформируется, но теоретически продолжает создавать сопротивление. На практике эффект зависит от качества закалки, материала и чистоты поверхности.
Стопорная шайба с язычком или шайба со стопорными лапками физически препятствует вращению болта относительно конструкции. После затягивания один конец лапки загибают в паз основания, другой - в прорезь болта.
Преимущества механических способов: - Работают без химических веществ, что критично для пищепрома и фармацевтики. - Выдерживают повторный демонтаж и переборку без замены материала. - Надежны при очень высоких температурах (свыше +200 °C), где анаэробные составы теряют эффективность. - Не требуют времени на полимеризацию - эффект действует сразу после затягивания.
Ограничения: - Не устраняют embedment relaxation так же, как химическая фиксация. - Требуют дополнительных деталей (гайка, шайба), что усложняет сборку и увеличивает количество элементов, которые надо держать в запасе. - Волнистые и стопорные шайбы повышают риск продавливания поверхностей из мягких материалов (алюминий, пластмасса). - Не герметизируют резьбовое соединение, что может привести к утечкам на гидравлических и пневматических линиях.
Сравнение анаэробных фиксаторов и контргайки как способов стопорения
Выбор между анаэробным фиксатором и контргайкой часто встает при модернизации производства или при разработке нового узла.
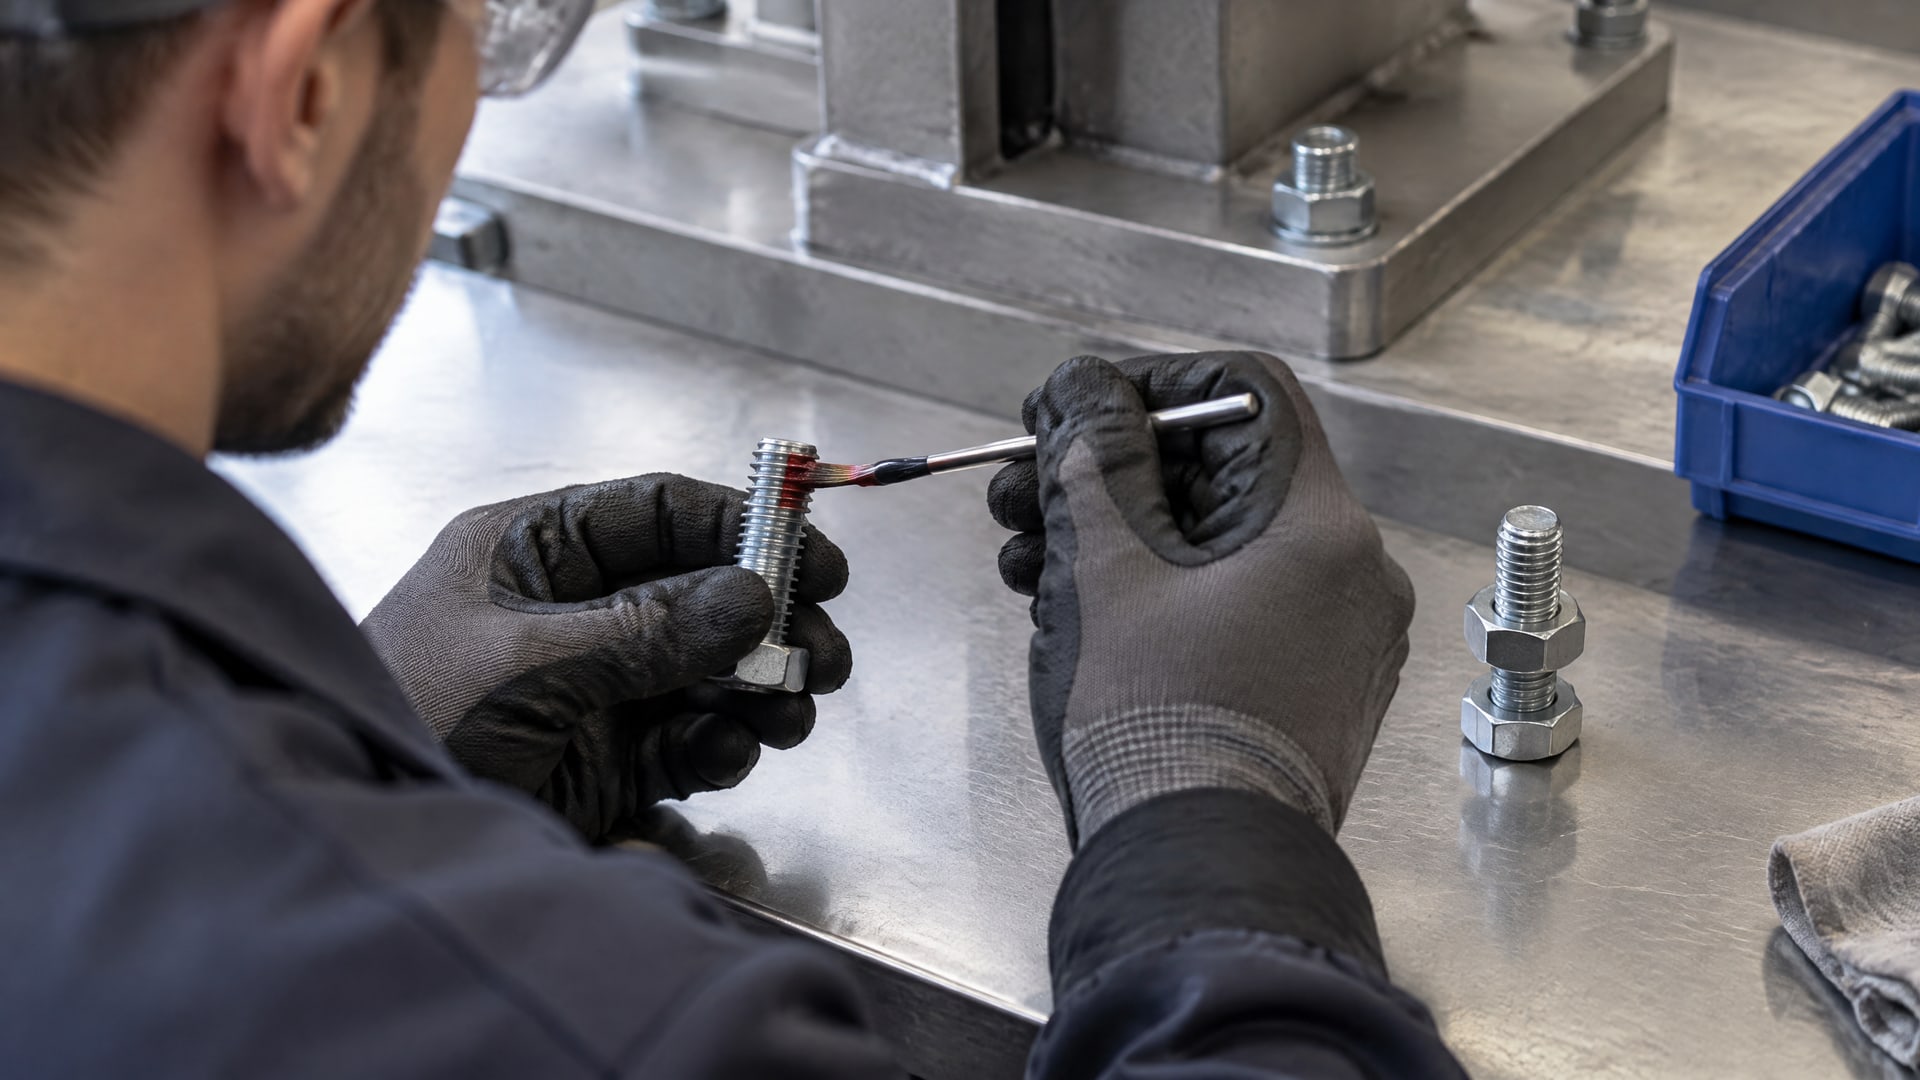
Оба метода проверены и допускаются международными стандартами.
Для анаэробного фиксатора: - Требуется только одна гайка и один болт вместо основной гайки + контргайки. - Герметизирует резьбу, что важно для смазочных систем, масло- и газопроводов. - Снижает вибрационное самоотвинчивание за счет заполнения микрозазоров. - При демонтаже обычно требуется прогрев или применение специального размягчителя, если фиксация очень прочная.
Для контргайки: - Быстрая сборка - нет ожидания на полимеризацию. - Легко переразбирается вручную или обычным инструментом в холодном состоянии. - Не требует специальной подготовки поверхности (очистки от ржавчины). - Со временем контргайка ослабевает и требует перетягивания.
На практике в ремонтных службах часто видят комбинированное применение: анаэробный фиксатор на одну резьбовую линию, контргайка на соседнюю. Это подстраховка от разных механизмов отказа.
Анаэробный фиксатор против пружинной шайбы (гровера)
Гровер (пружинная волнистая шайба) - один из самых распространенных способов стопорения.
В сравнении с анаэробным фиксатором:
| Характеристика | Анаэробный фиксатор | Пружинная шайба |
|---|---|---|
| Механизм работы | Заполнение микрозазоров, полимеризация | Упругое сопротивление деформации |
| Герметизация резьбы | Да, полная | Нет |
| Время на срабатывание | 10–20 мин, полная прочность 24 ч | Сразу, при затягивании |
| Повторный разбор | Требует прогрева или размягчителя | Обычный инструмент |
| Надежность против вибрации 4–8 кГц | Высокая | Средняя (зависит от чистоты и закалки) |
| Рабочий диапазон температур | −55…+180 °C (типово); высокотемпературные до +350 °C | −40…+150 °C |
| Защита от микроподвижек (фреттинга) | Да | Нет |
Шайба работает пока упруга и не теряет форму. На грязной поверхности, с окисью и ржавчиной эффект снижается. Под циклической нагрузкой шайба устает, выкрашивается и теряет упругость. Инженеры отмечают, что в техническом отношении гровер - это скорее предохранитель от случайного раскручивания, чем полноценный фиксатор против систематической вибрации.
Закупщики на производстве часто выбирают пружинную шайбу за дешевизну и привычку, но потом фиксируют подвижку соединения. В этом случае добавляют анаэробный фиксатор поверх шайбы, что является непроизводительным усложнением сборки.
Синий и красный фиксатор: в чем разница и как выбрать
Цвет анаэробного фиксатора - это не просто маркировка, а указание на прочность фиксации и нужда в разборке.
Синий фиксатор (средняя прочность, низкая температура затвердевания): - Рекомендуется для соединений, которые нужно разбирать в сервисе. - Демонтируется рукой или обычным инструментом без предварительного прогрева. - Типовая область применения: шпильки для закрытия люков, винты приборных панелей, съемные крышки гидроагрегатов. - Момент срыва обычно 8–16 N·м в зависимости от размера резьбы.
Красный фиксатор (высокая прочность, высокая температура затвердевания): - Для соединений, которые редко разбираются или собираются один раз. - Требует прогрева выше +200 °C или применения размягчителя для демонтажа. - Область применения: фиксация впускных коллекторов, крепление двигателей, валы и оси в корпусах редукторов. - Момент срыва 20–50 N·m и выше.
На вопрос «какой фиксатор лучше, красный или синий», правильный ответ зависит от задачи: - Если соединение разбирается 1–2 раза в год - синий. - Если разбирается один раз в пять лет или вообще не разбирается - красный. - Если неясно - выбирают синий (меньше хлопот при демонтаже).
Важно не путать цвет с универсальностью. Красный фиксатор применяют на двигателях не потому, что он «лучше всех», а потому, что двигатель собирают один раз на конвейере, а при текущем ремонте разбирают редко. Синий выбирают для ремонтных служб, где нужна частая переборка.
Выбор фиксатора резьбы по критериям применения
Решение должно приниматься на основе четырех ключевых параметров:
1. Рабочая температура: Для диапазона −55…+180 °C подходят стандартные анаэробные фиксаторы. Высокотемпературные составы держат до +350 °C. Механические способы работают шире (пружинная шайба до +150 °C, контргайка до +200 °C в зависимости от материала), но теряют прижимное усилие при прогреве.
2. Необходимость повторного демонтажа: - Разборка каждый месяц и чаще - только механические способы или синий фиксатор. - Разборка 1–2 раза в год - синий или контргайка. - Разборка один раз в несколько лет или никогда - красный фиксатор.
3. Размер резьбы: Для резьбы до М12 любой метод работает хорошо. Для М16…М36 анаэробные фиксаторы эффективнее механических (контргайка становится тяжелой, гровер - неудобным). Выше М36 надежнее комбинированный подход: анаэробный фиксатор + дополнительная механическая подстраховка.
4. Герметичность соединения: Если резьба пропускает жидкость или газ, нужен фиксатор с герметизирующей способностью - только анаэробный состав. Механические способы (особенно контргайка) не герметизируют.
Практический пример: при разработке централизованной масло-воздушной системы смазки на производстве закупщик встречается с выбором между затяжкой всех соединений контргайками (долгая сборка, сложность переборки) и применением анаэробного фиксатора (быстрая сборка, герметизация, но требует времени на полимеризацию и специальных приспособлений при демонтаже).
Стандарты оценки и испытаний: ISO 10964 и ISO 10123
Чтобы корректно выбрать фиксатор, нужно смотреть на результаты испытаний по международным стандартам, а не на маркетинговые описания («сверхсильный», «промышленный»).
ISO 10964 - основной стандарт для оценки резьбовых фиксаторов. Измеряет три параметра: - Break-away torque - момент, необходимый для первого движения болта сразу после отверждения. - Break-loose torque - момент, требуемый через 24 часа после нанесения. - Prevailing torque - момент, требуемый для постоянного вращения болта после его срыва.
Тестируют на резьбах М6, М8, М10 и М12 из стали различной твердости. Результаты показывают реальную прочность соединения в сравнении с механическими методами.
ISO 10123 используется для измерения сдвиговой прочности анаэробных клеев в конструкции «штифт в отверстие». Метод показывает, как материал держится при сдвиге, что важно для понимания его стойкости к микроподвижкам.
Зная эти стандарты и имея паспорт продукта с результатами испытаний, технический специалист может обоснованно выбрать, какой фиксатор резьбы лучше подходит для конкретной задачи. Например, если требуется prevailing torque 25 N·m на М10, смотрят паспорт и выбирают состав, дающий именно такой результат.
Анаэробный фиксатор и герметизация: двойная функция
Одна из главных преимуществ анаэробного фиксатора - одновременная фиксация и герметизация резьбы.
Это особенно важно на производстве там, где требуется и прочное соединение, и отсутствие течей.
На гидравлических и пневматических линиях, масло- и газопроводах анаэробный фиксатор заполняет не только витки резьбы, но и микроперекосы в резьбовом канале, предотвращая утечку. Это позволяет отказаться от дополнительного фум-ленты или другого герметизирующего материала на ту же резьбу, что ускоряет сборку.
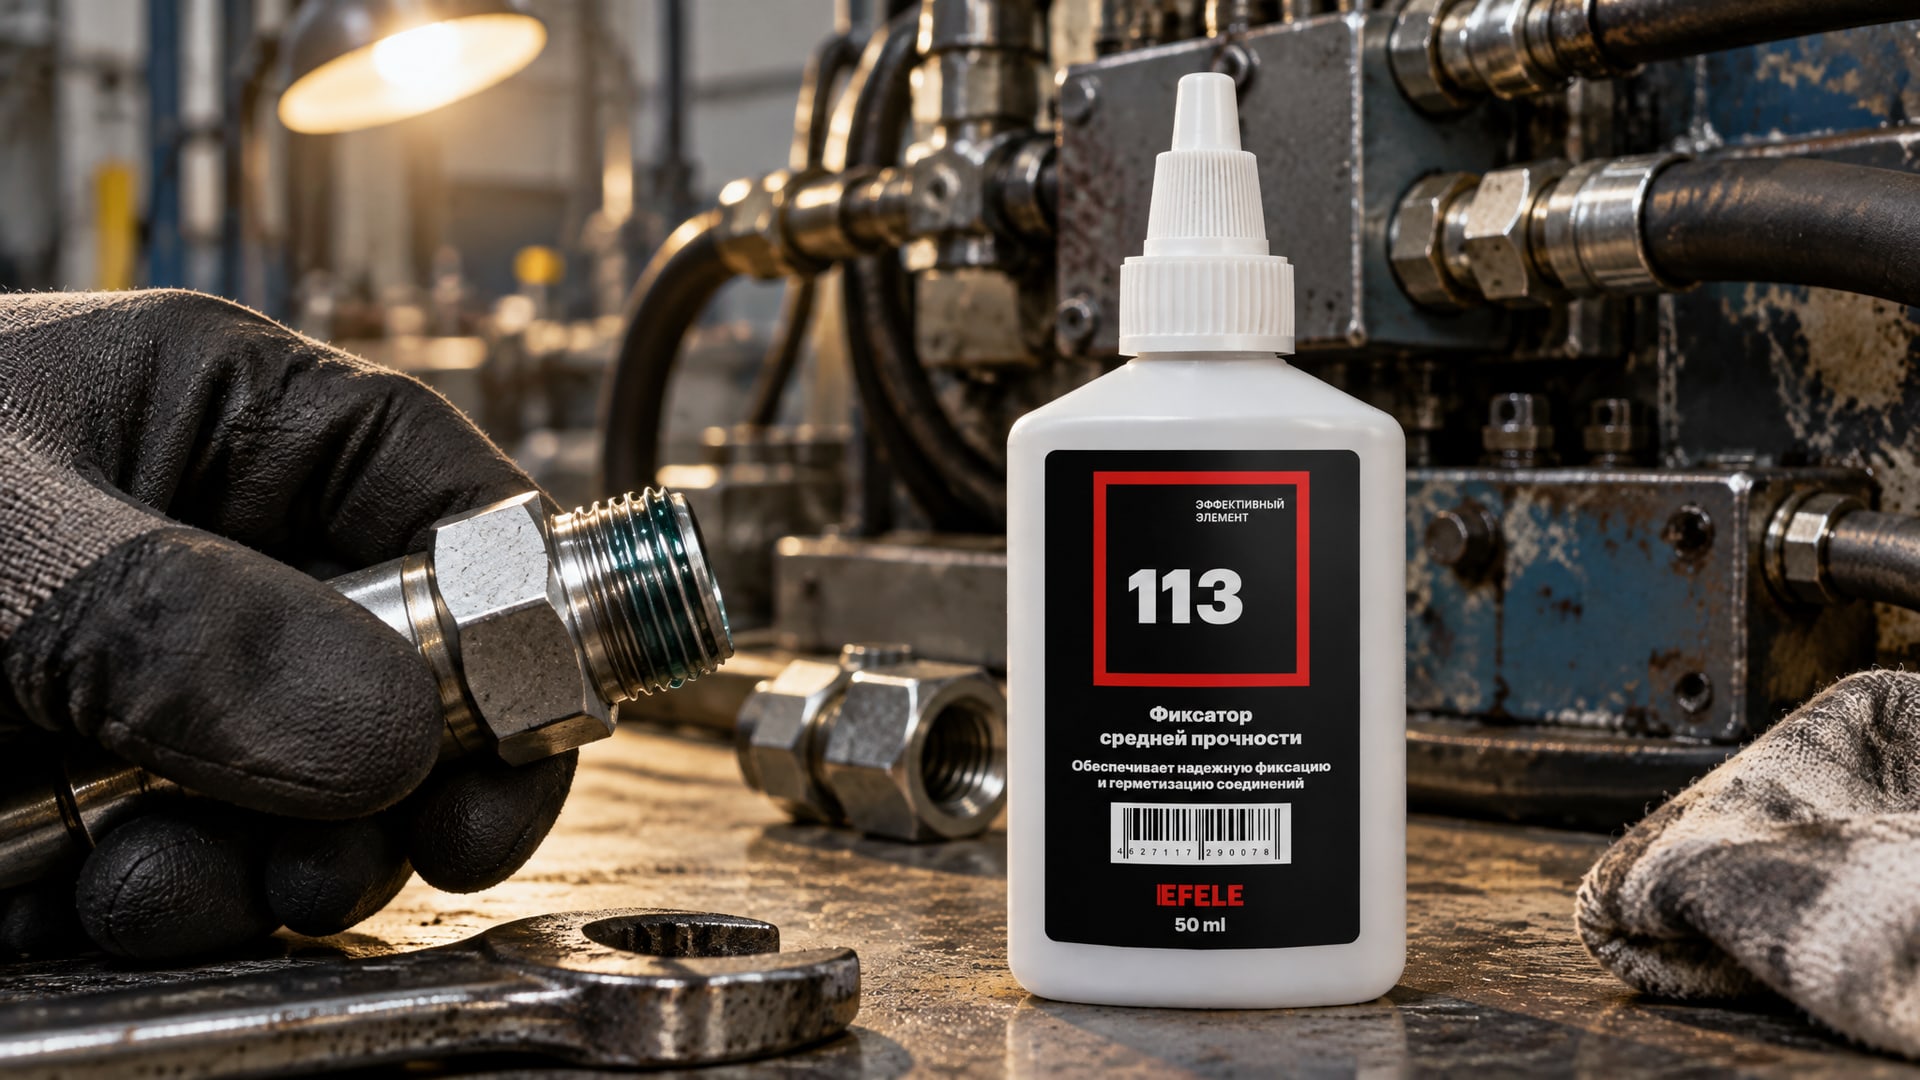
Для часто разбираемых соединений, где требуется средняя прочность фиксации, оптимальным выбором будет анаэробный фиксатор EFELE 113, который обеспечивает надежное стопорение резьбы до М36 и легко демонтируется при необходимости. Состав одновременно герметизирует соединение, что исключает необходимость в дополнительных уплотняющих материалах.
При выборе фиксатора важно убедиться, что он имеет требуемую химическую стойкость. На пищевых производствах, в фармацевтике и пищевой логистике анаэробные фиксаторы используют редко из-за требований санитарии, в этом случае выбирают механические методы или специальные санитарно-одобренные составы.
Часто задаваемые вопросы
Какой фиксатор резьбы лучше выбрать для болтов на вибрирующем оборудовании?
Для оборудования с вибрацией 4–8 кГц лучше анаэробный фиксатор, так как он гасит микросдвиги и заполняет зазоры в резьбе. Контргайка и гровер менее эффективны при частой вибрации. Выбирают прочность (синий для периодической разборки, красный для редкой). Размер резьбы М10–М20 - стандартный диапазон, где анаэробы показывают лучший результат.
Как долго ждать, пока фиксатор полностью высохнет?
Начальная фиксация наступает через 10–20 минут при комнатной температуре, что позволяет переместить узел. Полное отверждение с максимальной прочностью достигается через 24 часа. Повышение температуры ускоряет процесс. Если невозможно дождаться сутки, используют механические методы или специальные составы с быстрой полимеризацией.
Можно ли применять анаэробный фиксатор и гровер одновременно?
Технически можно, но это неправильно. Шайба на загрязненной поверхности снижает адгезию фиксатора к резьбе. Если нужна подстраховка, берут контргайку или два анаэробных слоя. Комбинация фиксатора и гровера приводит к перерасходу материала и усложнению сборки без явной пользы.
Какой фиксатор резьбы лучше для высокотемпературных соединений?
Для диапазона до +180 °C подходит стандартный красный фиксатор. Выше +180 °C требуется высокотемпературный состав (до +350 °C). При температуре свыше +250 °C анаэробные фиксаторы теряют рентабельность, переходят на механические методы (стопорная шайба, контргайка) или специальные высокотемпературные клеи.
Чем отличается синий фиксатор от красного, кроме цвета?
Синий - это код для средней прочности и низкой температуры отверждения (удобнее демонтировать). Красный - высокая прочность и высокая температура отверждения (сложнее разбирать). Синий выбирают для сервиса, красный - для стационарных узлов. Цвет не говорит о качестве, это просто условная маркировка прочности.
Заключение
Выбор между анаэробным фиксатором и механическими способами стопорения резьбы - это инженерная задача, которая решается не по привычке и не по цвету, а по четырем критериям: рабочая температура, необходимость разборки, размер резьбы и требуемая герметичность. Анаэробные фиксаторы выигрывают на вибрирующих узлах среднего и крупного размера, где нужна герметизация и частая разборка не предполагается. Механические методы остаются незаменимы при очень высоких температурах, частых переборках и запретах на химические материалы.
В случаях, когда требуется максимальная прочность и термостойкость для редко разбираемых соединений, например, в условиях высоких температур, рекомендуется использовать EFELE 115, способный выдерживать до +180 °C и фиксировать резьбу до М56. Стандарты ISO 10964 и ISO 10123 помогают объективно оценить реальные характеристики фиксатора без маркетинговых преувеличений. Далее - получите техпаспорт конкретного продукта и сравните его параметры с условиями вашего оборудования. Это даст точный ответ на вопрос, какой фиксатор резьбы лучше для вашей задачи.