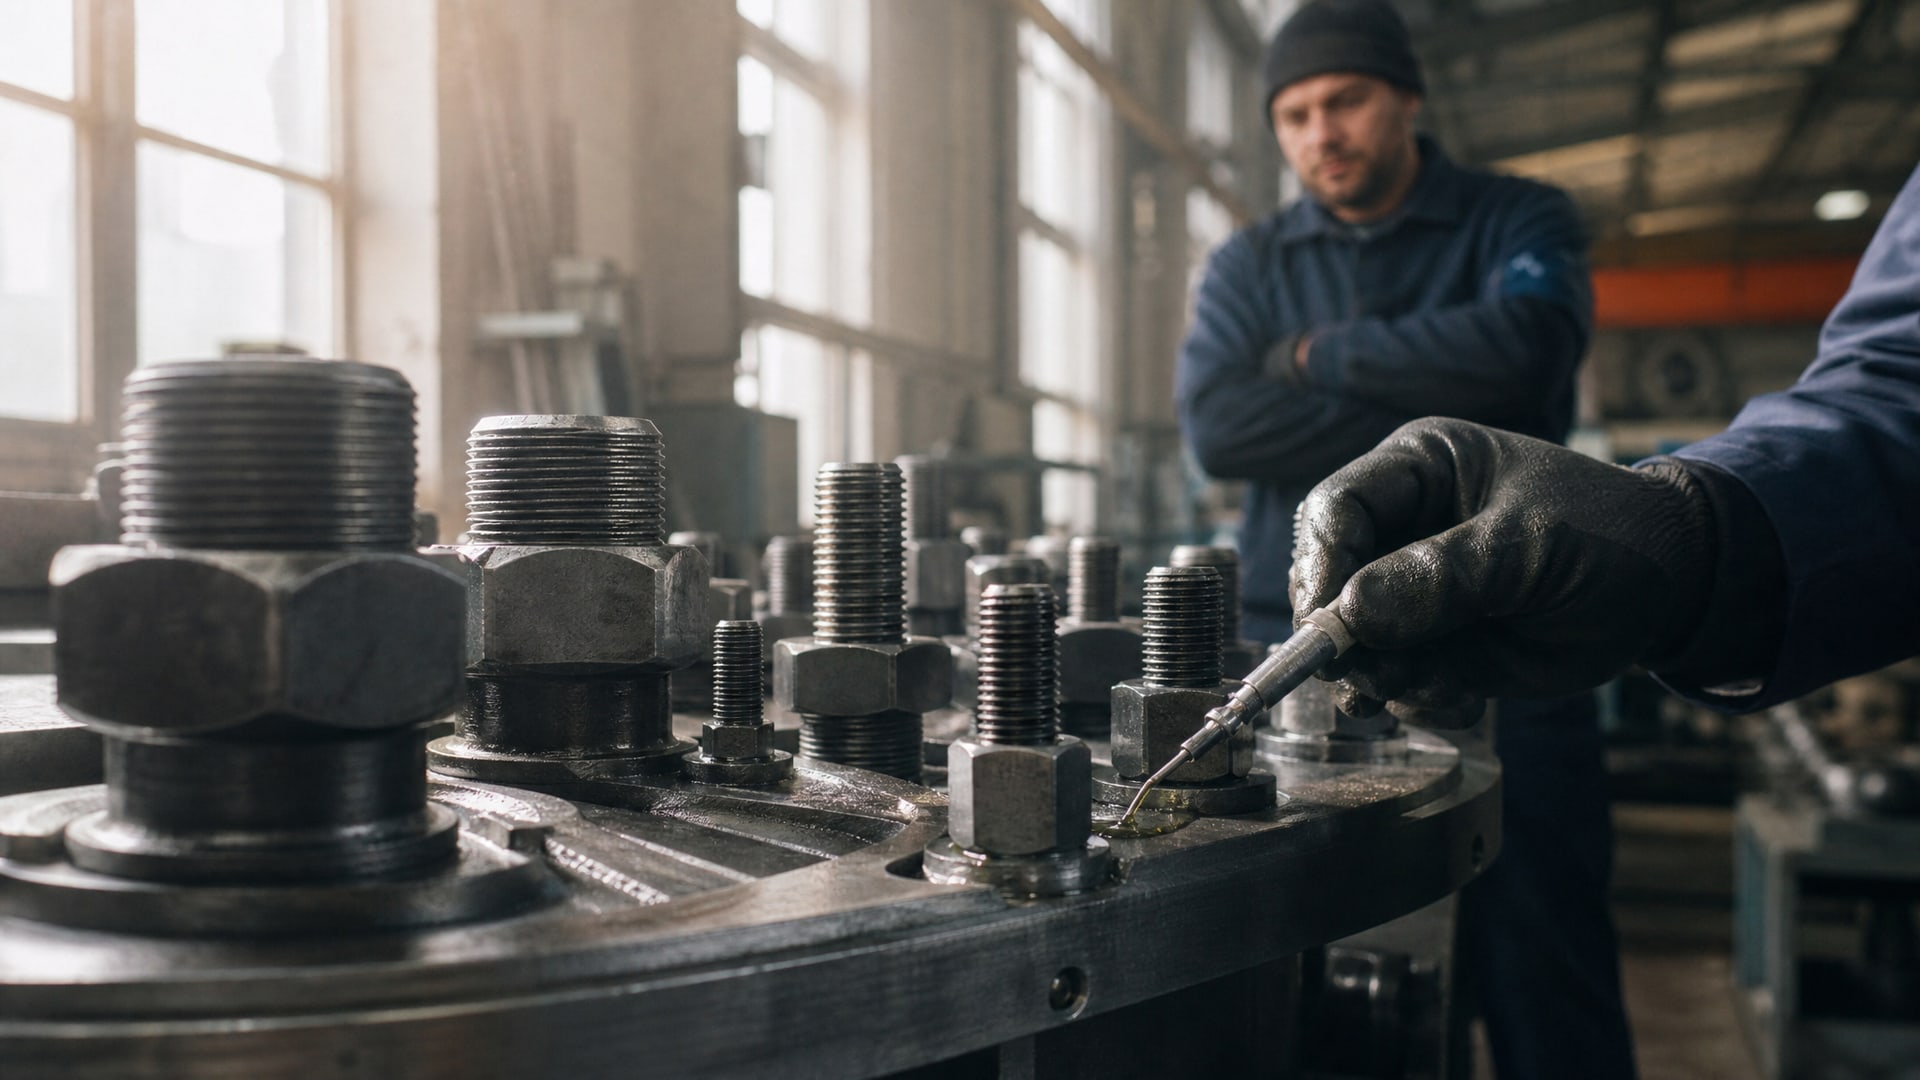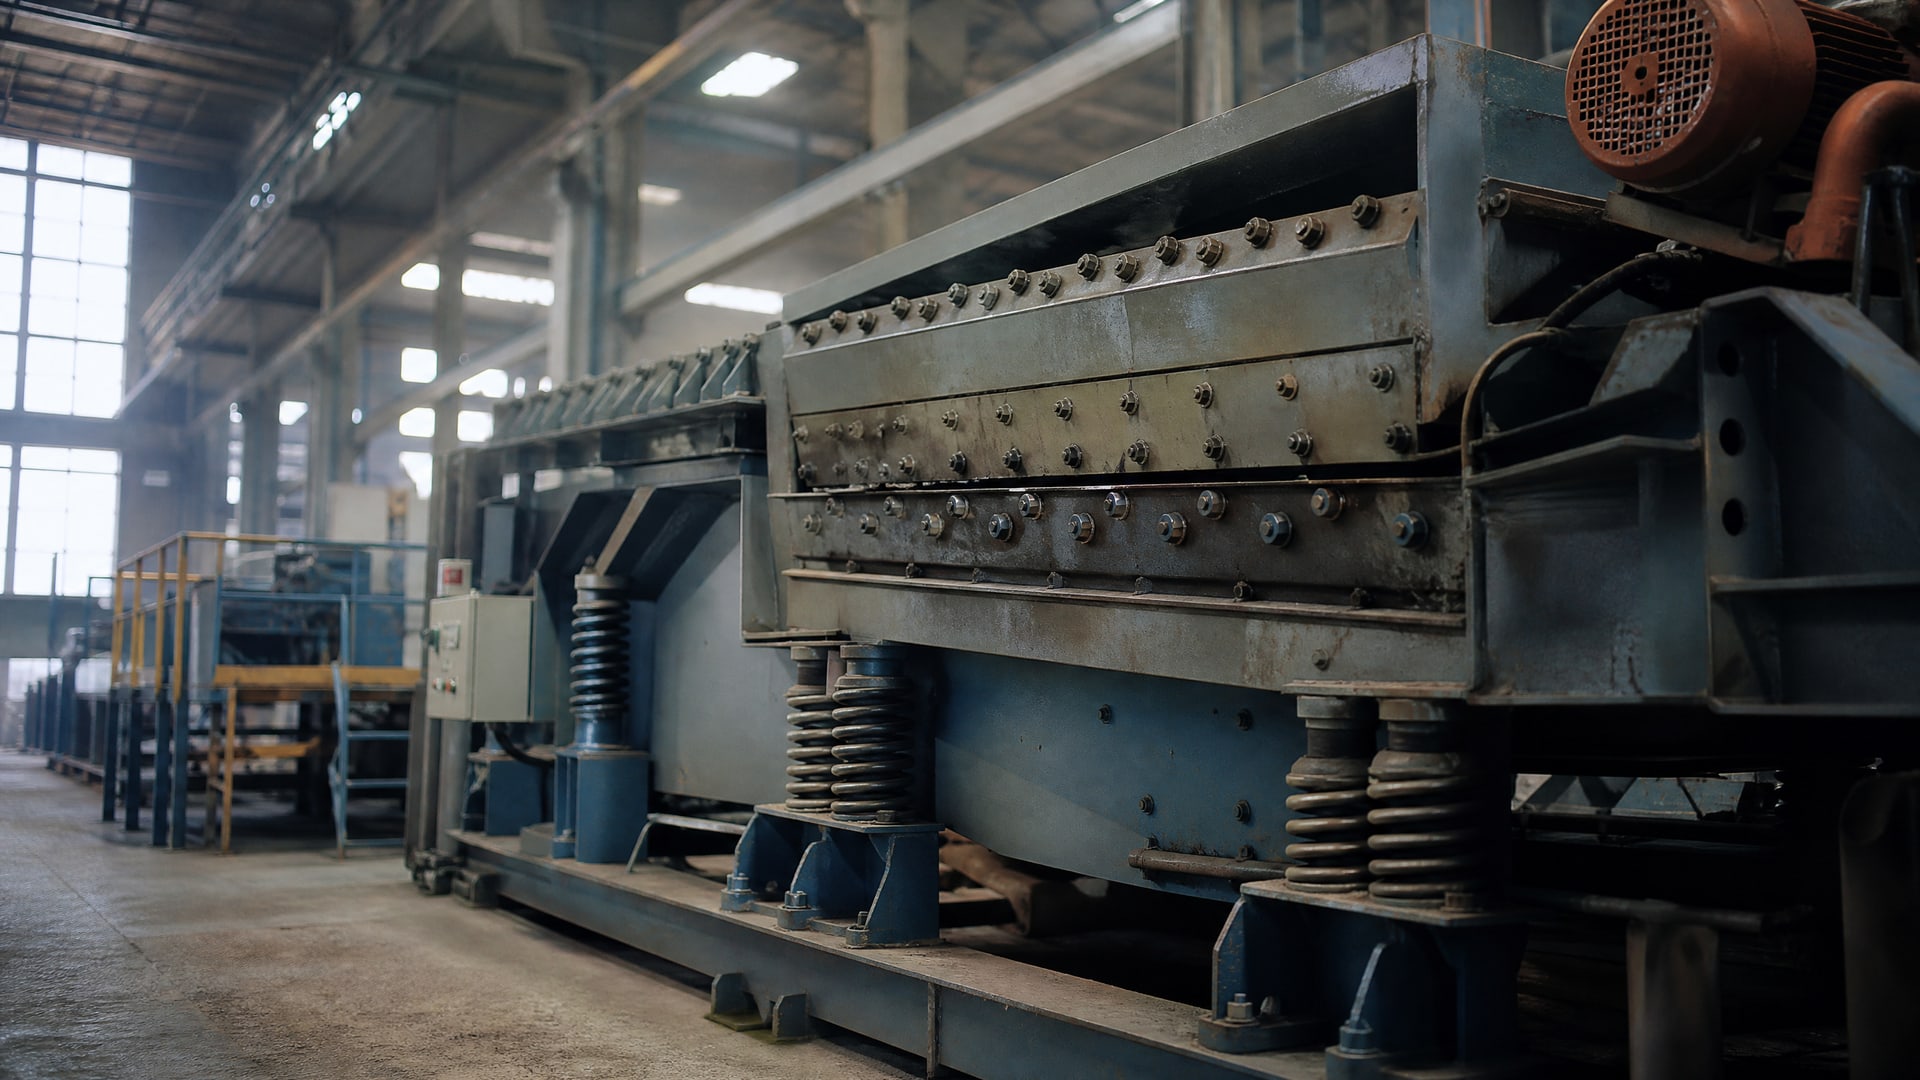
Резьбовые соединения под вибрационной нагрузкой - одна из наиболее критичных задач в машиностроении, нефтегазовой отрасли и гидросистемах. Без герметизирующего состава винт или штуцер постепенно раскручиваются, образуются микротечи, возникает коррозия в зазорах. Механических методов - пружинных шайб, контргаек - часто недостаточно. Именно здесь работают анаэробные резьбовые герметики: они отверждаются в отсутствие воздуха и в присутствии металла, образуя в зазоре витков твердый полимер, который одновременно герметизирует соединение и удерживает резьбу от самораскручивания. Статья разбирает, как выбрать и нанести герметик при высоких вибрациях, чтобы исключить утечки и ослабление крепежа на весь срок эксплуатации.
Целевая аудитория - технические специалисты, инженеры и закупщики, ответственные за выбор материалов для вибронагруженных узлов. Вы узнаете, почему анаэробные составы работают лучше других решений, какие параметры выбирать при подборе, и как избежать распространенных ошибок при монтаже.
Почему анаэробные герметики незаменимы при вибрации
Вибрационные нагрузки вызывают относительное движение витков резьбы и микрослип между резьбой и корпусом отверстия.
Каждый цикл колебания ослабляет крепеж на малую величину, но за тысячи циклов это приводит к полной развинчиванию. Механические методы - тройные гайки, пружинные шайбы, контргайки - используют поверхностную деформацию, которая постепенно релаксирует под нагрузкой.
Анаэробные герметики действуют иначе. Жидкий полимер проникает в капиллярные зазоры между витками, контактирует с металлом в отсутствие воздуха и полимеризуется в твердый, упругий пластик. Эта твердая матрица в зазорах препятствует смещению витков и одновременно блокирует микротрещины, через которые просачивается среда. Рабочий температурный диапазон анаэробных составов колеблется от -30 °C до +150 °C, что охватывает большинство промышленных приложений.
Ключевое преимущество - полифункциональность. Один состав решает две задачи: герметизация потока и фиксация от самораскручивания. Отдельное использование ФУМ-ленты и механических фиксаторов требует дополнительных операций, увеличивает время сборки и дезальтернирует вероятность ошибки при нанесении.
Как анаэробный герметик отверждается и почему это важно при вибрации
Анаэробная полимеризация начинается при одновременном воздействии трех условий: отсутствие кислорода, присутствие металла (особенно железа, меди, сплавов) и контакт с щелочной или нейтральной средой.
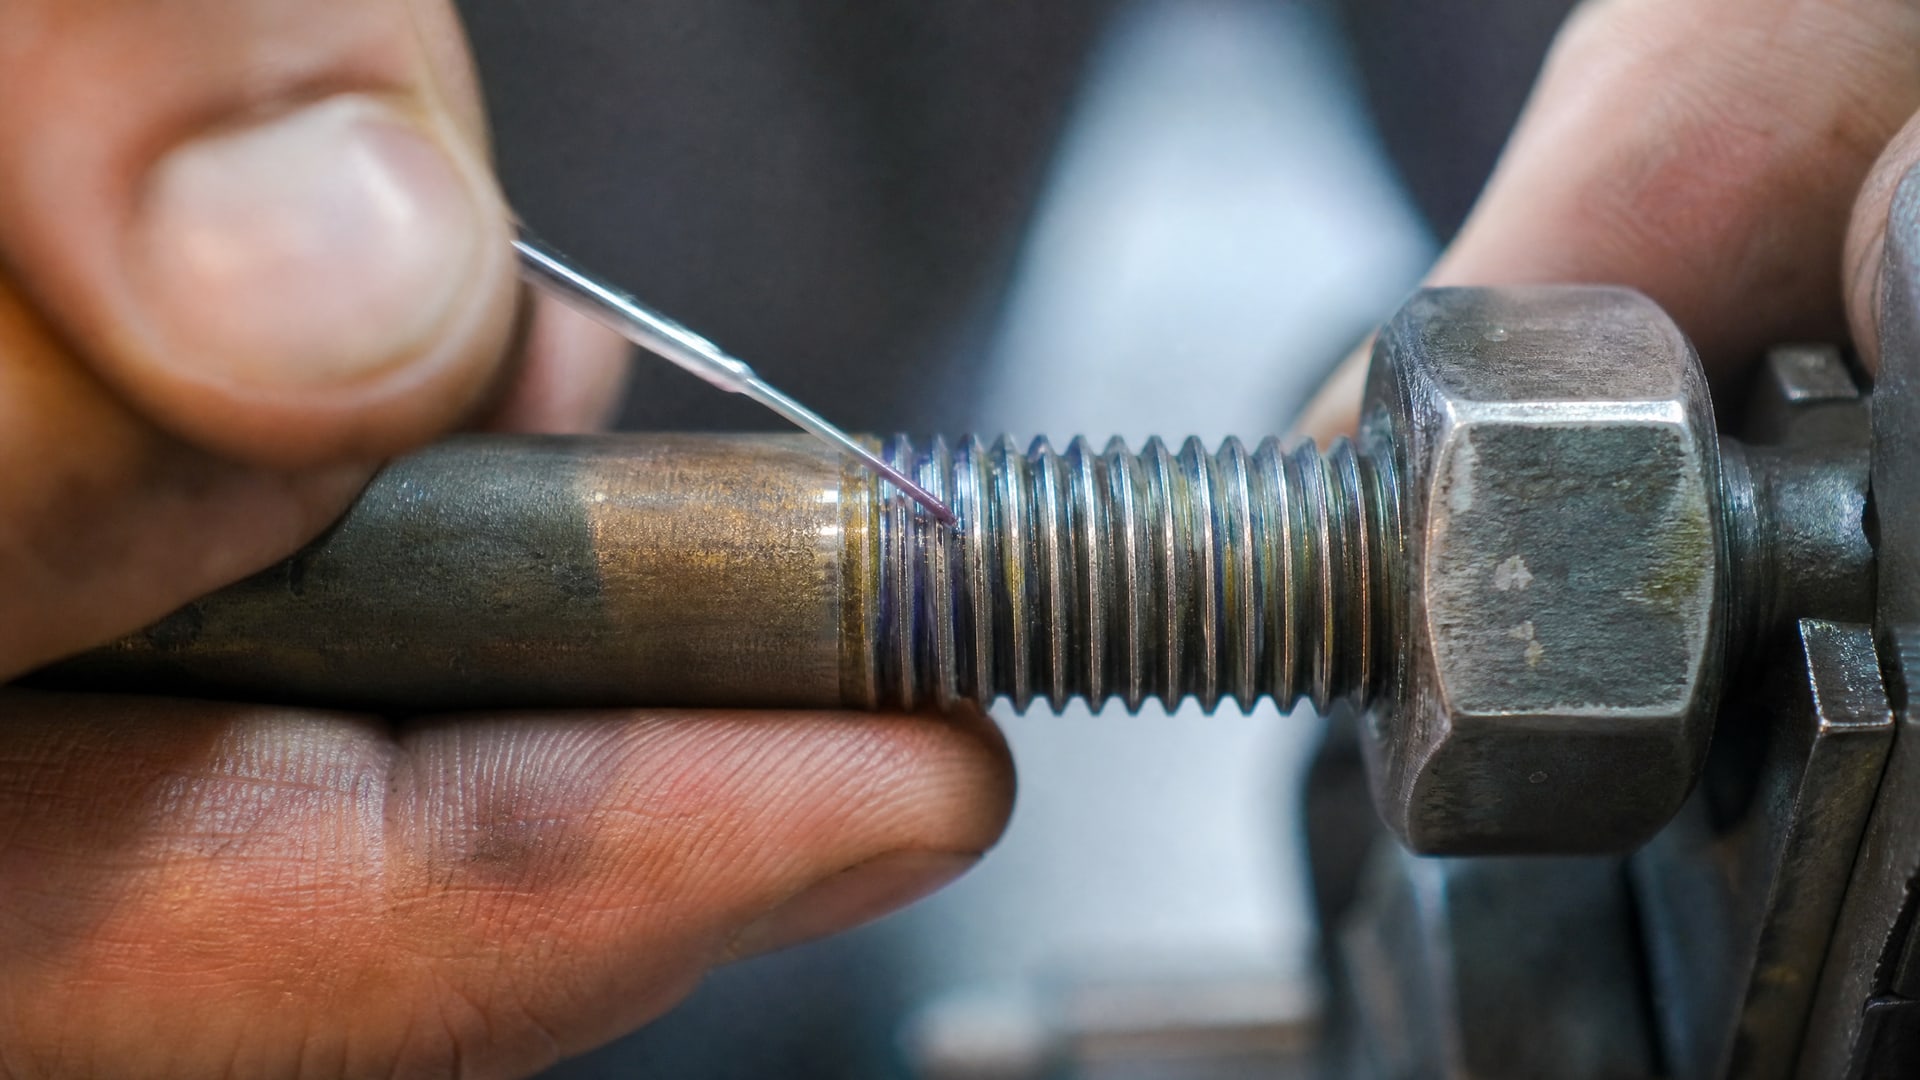
Жидкий герметик заполняет зазор, вытесняет воздух, контактирует с поверхностью витков и начинает твердеть. Процесс полного отверждения занимает 1-24 часа в зависимости от типа состава и температуры.
Во время отверждения герметик переходит из текучего состояния в упругий полимер с модулем упругости, близким к пластику. Именно эта упругость, а не хрупкость, позволяет материалу амортизировать микроколебания витков и не растрескиваться от циклических сдвигающих напряжений. В момент, когда материал полностью затвердел, создается как бы «муфта» между витками, которая работает аналогично锁定гайке или резьбовому элементу.
Если же подать давление или нагрузку до полного отверждения, герметик выдавливается из зазоров или размягчается под нагрузкой, теряя способность фиксировать резьбу. Вот почему производители в техдокументации обязательно указывают время выдержки перед эксплуатацией.
Выбор герметика по вязкости и структуре зазора
Зазор в резьбовом соединении зависит от допуска нарезки (ISO или GOST-калибровок), диаметра винта и материала.
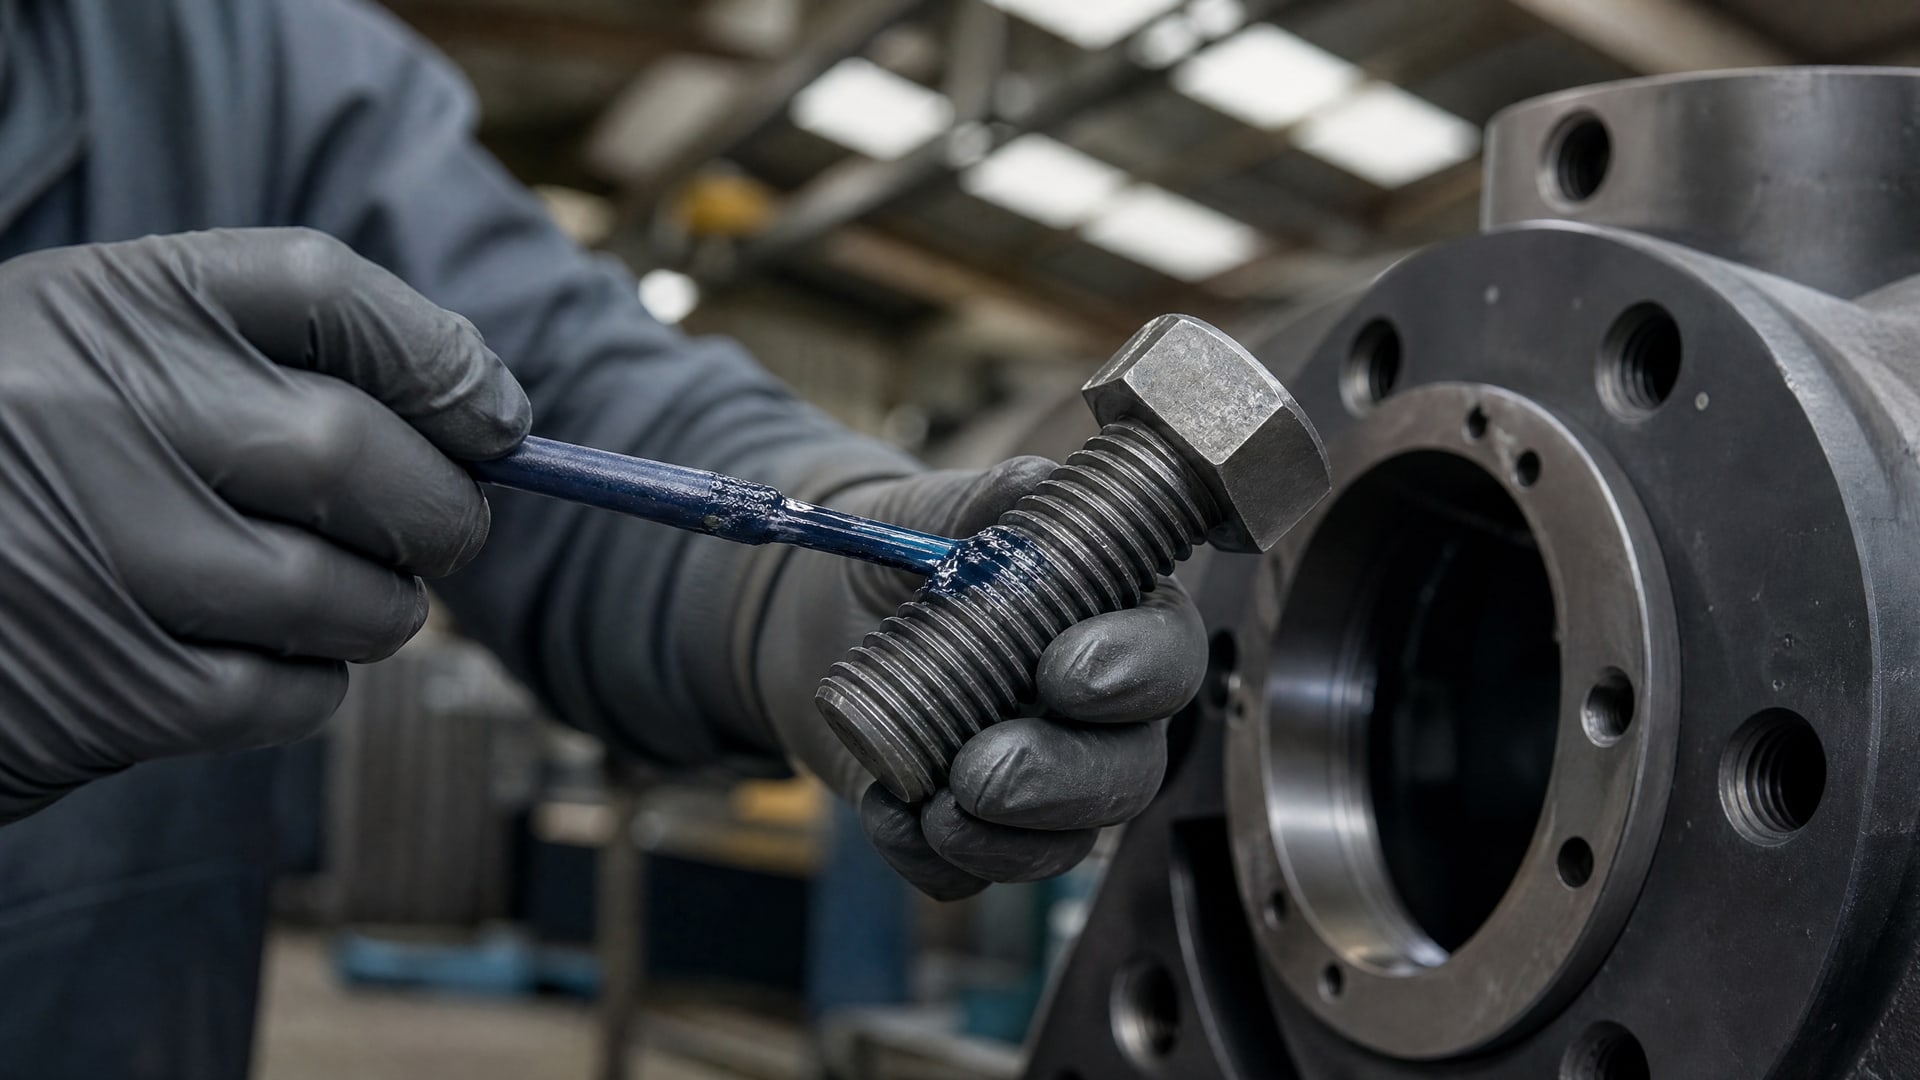
Крупные резьбы с более широким зазором требуют герметика с повышенной вязкостью и способностью заполнять пространство («gap-filling» формулировки). Мелкие резьбы, где зазор микроскопичен, наоборот, требуют низковязких текучих составов, иначе герметик не проникнет полностью.
Если вязкость выбрана неправильно, возникают типичные проблемы:
Слишком вязкий герметик на мелкой резьбе не заполняет внутренние витки, оставляя сухие карманы, через которые просачивается среда.
Слишком жидкий герметик на крупной резьбе не обеспечивает достаточной толщины полимера в зазоре, оставляя микротопографию поверхности открытой для микроскольжения.
Оба сценария приводят к утечкам и ослаблению соединения под вибрацией.
Производители указывают вязкость герметиков в миллипаскаль-секундах (мПа·с) при 25 °C. Типовые диапазоны колеблются от 100 до 1000 мПа·с. При выборе надо учитывать также геометрию резьбы: для метрических резьб M4-M8 берут композиции в диапазоне 200-400 мПа·с, для более крупных M10-M20-500-1000 мПа·с.
Подготовка резьбы и критичность обезжиривания
Успешное применение герметика невозможно без правильной подготовки поверхности.
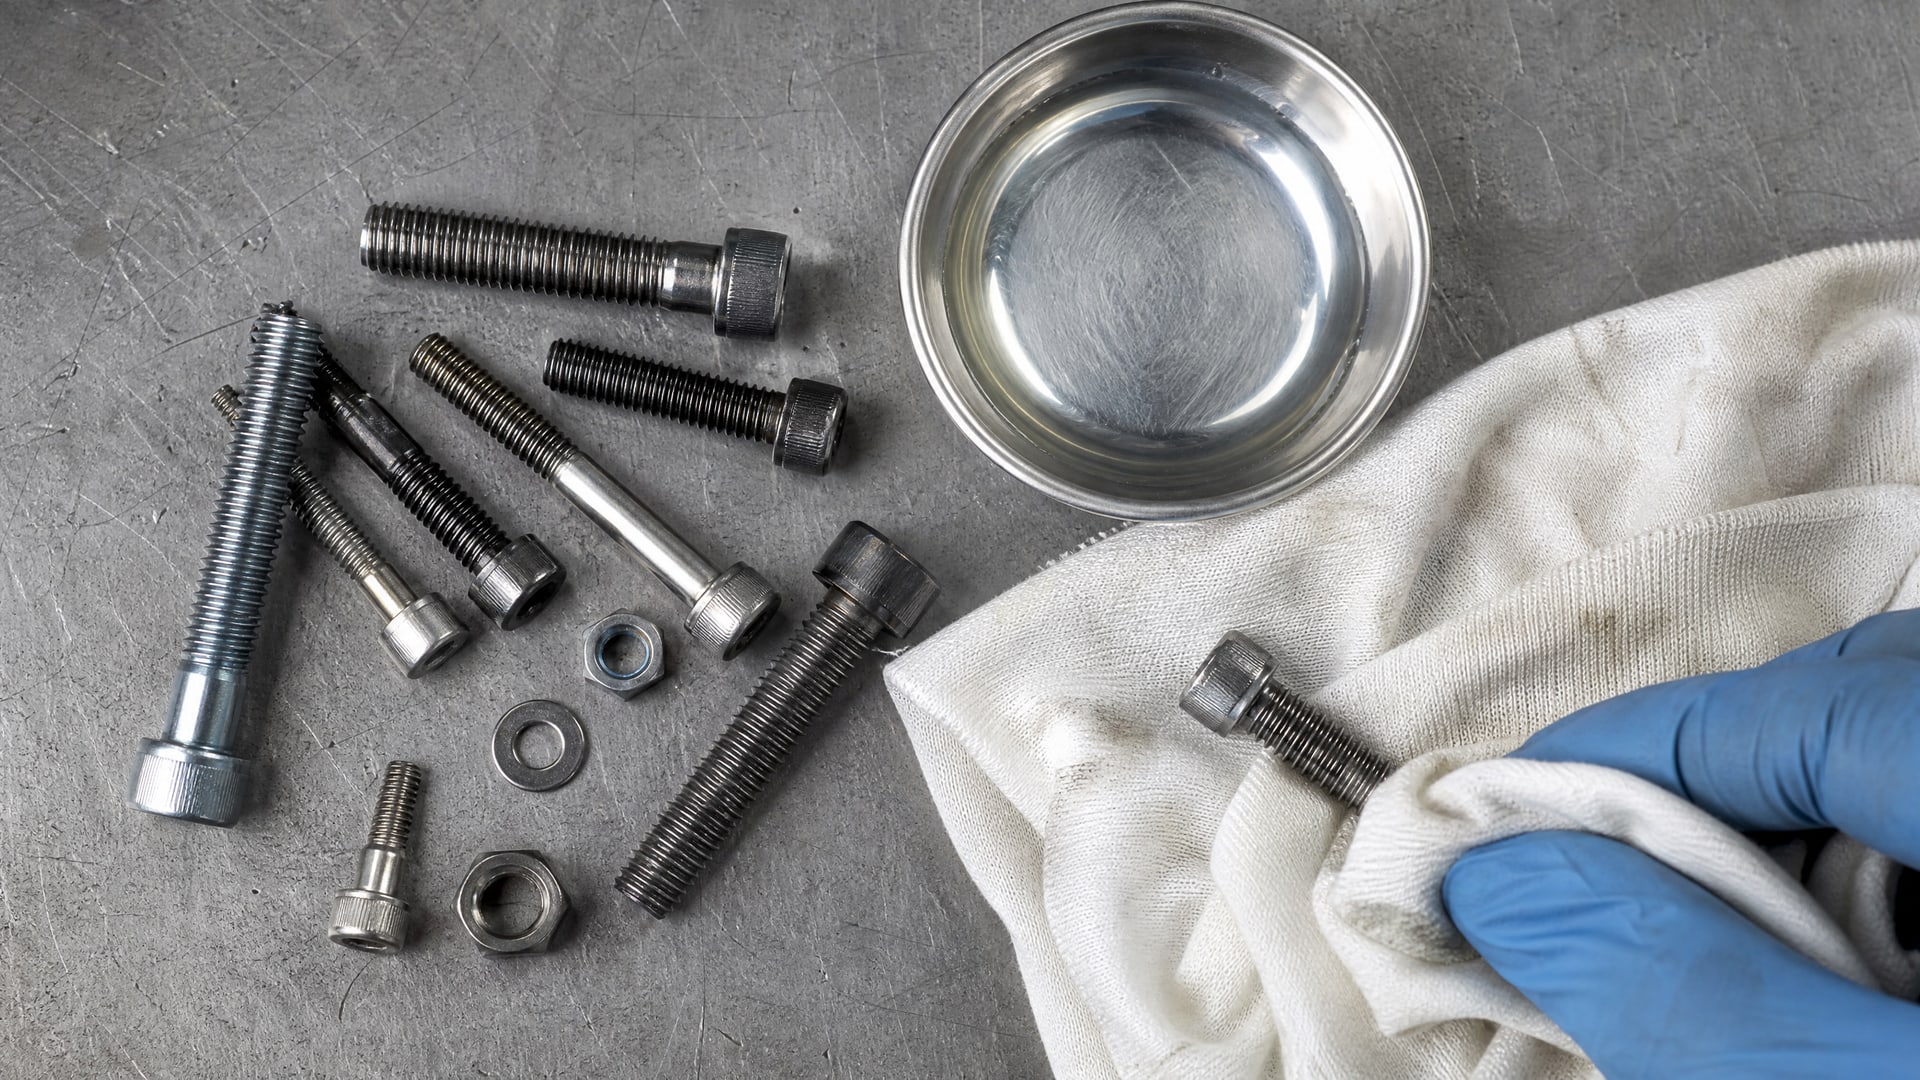
Масло, смазка, окислы, пыль и грязь препятствуют контакту герметика с металлом и замедляют анаэробную полимеризацию. Если загрязнение обширно, герметик может вообще не отвердеть в загрязненных участках, оставаясь липким или слегка затвердевая с потерей адгезии к металлу.
Методология очистки резьбы:
Механическая очистка щеткой или ветошью для удаления видимой грязи и корродированного слоя.
Обезжиривание с помощью органического растворителя (ацетон, спирт, уайт-спирит) или щелочного моющего раствора.
Просушивание сухой ветошью или сжатым воздухом.
Проверка: поверхность должна быть блестящей, без следов масла и не оставлять отпечатков на пальце.
Для ответственных соединений в аэрокосмической или оборонной промышленности допуск на загрязненность поверхности нулевой; в машиностроительной практике допускаются микрослои окисла на стали, но масло исключено полностью.
Техника нанесения герметика и выбор количества
После очистки герметик наносят кольцом по окружности винта, начиная со второго или третьего витка.
Почему не с первого? Потому что излишки герметика, выдавленные при завинчивании, могут попасть в поток рабочей среды и засорить фильтры, клапаны или другую арматуру. Начиная со второго витка, мы оставляем первый виток «буфером» для смещения излишков.
Количество герметика определяется длиной применяемого витка и требуемым уровнем герметичности. Для резьб диаметром M8-M16 обычно берут объем, соответствующий капле размером с горошину (примерно 0,5-1 мл). Герметик должен образовать сплошное кольцо без зазоров и вздутий.
Нанесение выполняется вручную (из шприца, тюбика с наконечником) или автоматически на специальном оборудовании для массового производства. При ручном способе важно соблюдать геометрию: если герметик нанесен неравномерно - скопления в одних местах и пропуски в других - герметичность будет неполной, и микровибрация разрушит слабые участки.
Роль активаторов и праймеров для низкореактивных металлов
Некоторые металлы и сплавы - алюминий, нержавеющая сталь, латунь - обладают низкой реакционной способностью для анаэробной полимеризации.
На их поверхности могут быть оксидные пленки, которые замедляют или останавливают отверждение герметика. В таких случаях применяют активаторы (праймеры), которые наносят на поверхность перед герметиком.
Активатор обычно содержит слабые основания или компоненты, которые способствуют инициированию полимеризации даже на поверхностях с низкой реакционной способностью. Способ нанесения прост: несколько капель активатора на резьбу, легкое растирание, просушка (обычно несколько минут), затем нанесение герметика.
При использовании активатора время отверждения герметика может сократиться в 2-3 раза. Например, на активированной нержавеющей стали герметик может затвердеть за 2-4 часа вместо 8-12 часов. Для производства это критично, поскольку сокращение времени выдержки улучшает производительность.
Учет температуры эксплуатации и окружающих сред
Рабочий температурный диапазон анаэробного герметика, обозначаемый в техдокументации, обычно составляет -30 °C ...
+150 °C для стандартных композиций. Однако это не означает, что соединение будет одинаково надежно на границах диапазона. Ближе к верхней границе (выше +120 °C) модуль упругости полимера снижается, и амортизирующие свойства ухудшаются. При экстремально низких температурах (ниже -20 °C) полимер становится более хрупким и может потерять частичную целостность при ударных нагрузках.
Кроме температуры, критична химическая совместимость с рабочей средой. Герметик, выбранный для среды минерального масла, может растворяться или разбухать в органических растворителях (толуол, ксилол) или в концентрированных щелочных растворах. При выборе состава всегда проверяют техдокументацию на совместимость с: маслом, топливом, хладагентом, водой, паром, кислотой или щелочным раствором, который будет контактировать с соединением.
На практике в многоцелевых приложениях (гидросистемы, топливопроводы, холодильные установки) закупщики часто выбирают универсальный герметик среднего класса с проверенной совместимостью на 70-80% сценариев; для специфичных сред подбирают узкоспециализированные составы.
Время отверждения и подготовка к нагрузке
После завинчивания винта с герметиком начинается отсчет времени полного отверждения.
Для большинства анаэробных резьбовых герметиков это занимает 1-24 часа при комнатной температуре (20-25 °C). На практике часто руководствуются правилом: до истечения 4-8 часов соединение следует считать «в стадии отверждения» и избегать механических нагрузок.
Неполное отверждение - частая причина протечек и ослабления соединений, особенно в полевых условиях, где монтаж выполняют ночью, а через пару часов уже включают оборудование под нагрузку. В таких случаях герметик под давлением и вибрацией начинает выдавливаться из зазоров раньше, чем полностью затвердеет, и соединение теряет герметичность.
Промышленные регламенты часто предписывают: после монтажа соединения отложить пуск в нагрузку на минимум 8 часов (или до полного отверждения согласно техдокументации конкретного материала). При температурах ниже +10 °C время отверждения удлиняется вдвое. При горячем климате (выше +30 °C) отверждение ускоряется, но закупщики часто перестраховываются и выжидают стандартный интервал.
Анаэробный герметик для вибронагруженных соединений: практический выбор
На рынке распространены две основные категории анаэробных резьбовых составов: фиксаторы резьбы (threadlockers) и герметики резьбы (pipe thread sealants).
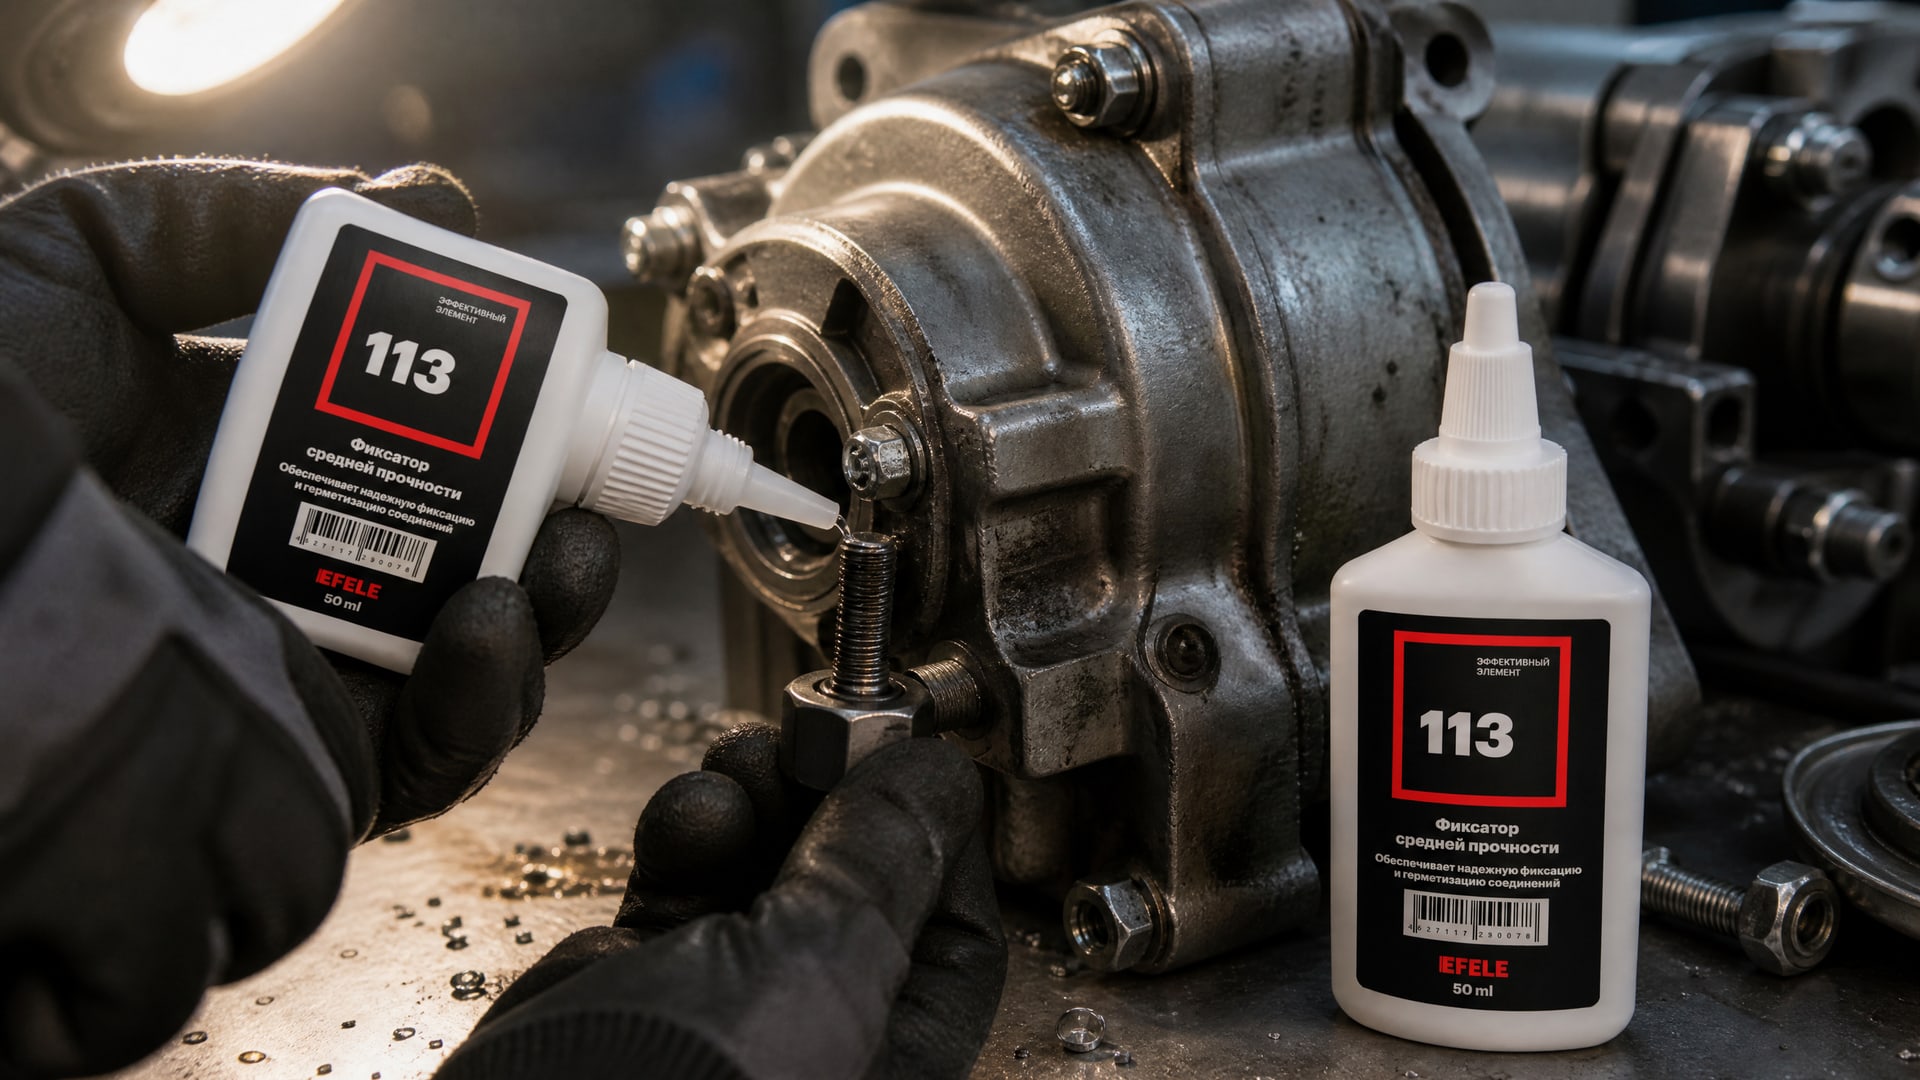
Фиксаторы ориентированы на фиксацию от самораскручивания с умеренной герметичностью; герметики - наоборот, на герметизацию потока среды с добавлением противовибрационного действия.
Для высоковибрационных приложений часто выбирают средний класс прочности фиксаторов в сочетании с герметиком. Например, в гидросистемах, где винт держит крышку гидроцилиндра, используют состав, который блокирует вращение и не позволяет выскочить жидкости через микротрещины. На систематическую вибрацию (бульдозеры, вибросита, бетономешалки) рекомендуют сочетания герметика с повышенной адгезией к металлу и упругостью полимера.
Обеспечение герметичности и предотвращение самоотвинчивания резьбовых соединений в условиях высоких вибраций требует анаэробного фиксатора среднего класса прочности. На практике для обоих критериев используют анаэробный клей, например EFELE 113, который образует твердую матрицу в зазорах между витками, снижая риск утечек и ослабления соединения даже при интенсивных вибрационных нагрузках. Такой подход упрощает монтаж и позволяет использовать единый материал для всех операций.
Профилактика и контроль герметичности после монтажа
После полного отверждения герметика рекомендуется контролировать герметичность соединения, если приложение критично (авиация, подземные скважины, станки с ЧПУ).
Контроль может быть визуальным (отсутствие капель течи) или инструментальным (мыльный раствор, течеискатель, лазерный пирометр для оценки локального нагрева из-за утечки).
На производствах с массовым выпуском часто вводят статистический контроль: первые 3-5 собранных изделий разбирают и проверяют герметичность, убеждаясь, что герметик полностью заполнил зазоры и правильно затвердел. Если контрольные образцы имеют дефекты (неполное заполнение, размягчение, отслоение), анализируют причину и корректируют процесс: чистку, количество герметика, время выдержки или тип активатора.
Для долгосрочного надзора за надежностью соединений в системах, работающих непрерывно под вибрацией (например, трубопроводы на морских платформах), проводят периодический осмотр на предмет микротечек. Если микротечи обнаружены в течение первых недель эксплуатации, это признак дефекта при монтаже; если течи появляются спустя месяцы, это может указывать на предел долговечности герметика в конкретной среде и требует переоценки выбранного материала.
Ошибки при выборе и применении герметика
Одна из самых частых ошибок - использование одного и того же герметика для всех типов резьб без учета вязкости и зазора.
Универсальные составы существуют, но они работают оптимально только в среднем диапазоне размеров резьб (M8-M16); для M3-M5 или для крупных штуцеров требуется перепроверка совместимости.
Вторая ошибка - недостаточная очистка резьбы. Казалось бы, тонкий слой масла или припечка окисла не помешают, но они препятствуют полимеризации анаэробного герметика. Результат: герметик остается липким месяцами или затвердевает поверхностно, а внутренние витки остаются свободными.
Третья ошибка - использование чрезмерного количества герметика в расчете, что «больше - безопаснее». Излишки попадают в систему, засоряют фильтры, клапаны и сокращают срок эксплуатации оборудования.
Четвертая ошибка - слишком ранняя подача нагрузки. Герметик отверждается с большей или меньшей скоростью в зависимости от температуры, металла и активатора; игнорирование рекомендуемого времени выдержки приводит к выдавливанию материала из зазоров и потере герметичности.
Пятая ошибка - выбор герметика только по цене без учета совместимости с рабочей средой. Дешевый состав, несовместимый с хладагентом или топливом, начнет растворяться или разбухать, теряя прочность полимера и герметичность за считаные месяцы.
Часто задаваемые вопросы
Почему герметик не затвердел, хотя прошло уже 24 часа?
Чаще всего герметик не затвердевает из-за недостаточной очистки резьбы. Масло, смазка и загрязнения блокируют контакт герметика с металлом, и анаэробная полимеризация не начинается. Кроме того, если металл нержавеющая сталь или алюминий, может потребоваться активатор; низкореактивные поверхности не инициируют отверждение без его помощи. Проверьте совместимость герметика с металлом в техдокументации.
Можно ли демонтировать соединение после полного отверждения герметика?
Да, но сложность демонтажа зависит от типа герметика. Фиксаторы среднего класса прочности держат винт крепко, но с применением стандартного инструмента (ключ, отвертка) его можно отвинтить за счет прилагаемого момента. Высокопрочные фиксаторы требуют нагрева соединения до 150-200 °C для размягчения полимера перед разборкой. При повторной сборке нужно очистить остатки герметика и нанести новый состав.
Нужен ли праймер для обычной стали?
Для обычной углеродистой стали (сталь 20, Ст3, сталь 45) праймер не требуется; анаэробные герметики хорошо отверждаются на железе и его сплавах. Праймер требуется для алюминия, нержавеющей стали, медных сплавов и других низкореактивных материалов. Если вы не уверены, посмотрите рекомендацию производителя герметика в техдокументации.
Как выбрать герметик, если резьба закрыта гайкой и не видна при нанесении?
В этом случае герметик наносят на резьбу винта ПЕРЕД ввинчиванием в отверстие. Стержень винта смазывают герметиком кольцом в той зоне, которая будет контактировать с резьбой отверстия (обычно 2-3 витка). После ввинчивания герметик распределяется в зазорах, вытесняет воздух и начинает отверждаться. Гайка подтягивается поверх со временем, после полного отверждения герметика.
Что произойдет, если подать давление до полного отверждения герметика?
Герметик выдавливается из зазоров под давлением, поскольку еще не полностью затвердел. Его остатки могут попасть в систему, вызвав засорение, а в зазорах резьбы останутся сухие участки. Соединение потеряет герметичность, через некоторое время начнет подтекать, и под вибрацией винт начнет раскручиваться. Всегда соблюдайте рекомендованное время выдержки перед нагрузкой.
Заключение
Герметик для резьбы при вибрации - это не просто уплотняющий материал, а активный полимер, который образует твердую матрицу в зазорах между витками, одновременно герметизируя соединение и фиксируя резьбу от самораскручивания. Выбор анаэробного состава обусловлен четырьмя ключевыми факторами: вязкость под конкретный размер резьбы, рабочая температура системы, химическая совместимость с рабочей средой и требуемая разборность при ремонте.
Успех применения герметика зависит от соблюдения простых, но критичных процедур: тщательной очистки и обезжиривания резьбы, правильного количества герметика, равномерного нанесения кольцом со второго витка, использования активатора для низкореактивных металлов и обязательной выдержки до полного отверждения перед подачей нагрузки. Чтобы исключить протечки и ослабление соединения под вибрацией, начните с правильного подбора материала в соответствии с техдокументацией производителя герметика, а затем строго следуйте регламенту монтажа и выдержки. Этот подход гарантирует надежность резьбовых соединений на весь гарантийный срок и снизит затраты на переборку и ремонт оборудования.