Герметик высокотемпературный - это специализированный состав для уплотнения резьбовых соединений в условиях теплового стресса. Металлические резьбы в системах отопления, промышленном оборудовании, нефтегазовых скважинах и гидравлических линиях нуждаются в надежной защите от утечек, которую обычные пасты не обеспечивают. Выбор правильного герметика определяется не только температурой, но и давлением, материалом металла, рабочей средой и возможностью разборки соединения. В этой статье разберемся, как классифицируются термостойкие герметики для металла, какие критерии выбора учитывать и как грамотно наносить состав на резьбу.
Материал полезен техническим специалистам, инженерам и закупщикам, которые сталкиваются с необходимостью герметизации горячих соединений и хотят избежать утечек, прорывов и незапланированного демонтажа.
Анаэробные герметики против высокотемпературных составов: в чем разница
Анаэробные герметики полимеризуются в отсутствие кислорода при соприкосновении с металлом и наносятся жидкой пастой.
Типичные составы этого класса работают в диапазоне от -55°C до +150°C и полностью отверждаются за 24 часа при комнатной температуре. Такие герметики идеальны для стандартных промышленных и коммунальных систем.
Высокотемпературные герметики включают несколько подклассов: PTFE-содержащие анаэробные составы (диапазон -54°C до +204°C с отверждением за 1 час при 93°C), специализированные thread compounds для нефтегаза (ISO 13678, каплепадение минимум 138°C) и силиконовые термостойкие пасты. Если обычный анаэробный герметик держит потолок +150°C, то для более жарких условий нужен специальный grade. Это не просто маркетинговое название: состав действительно содержит добавки с более высокой температурой размягчения и полимеризации.
Пример высокотемпературного решения на основе PTFE: диапазон -54°C до +204°C и гарантированное отверждение за 24 часа при комнатной температуре или за 1 час при 93°C. Такой состав используют именно там, где стандартный герметик деградирует.
Критерии выбора: температура, давление и среда
При подборе герметика высокотемпературного смотрят не только на максимальную температуру на этикетке.
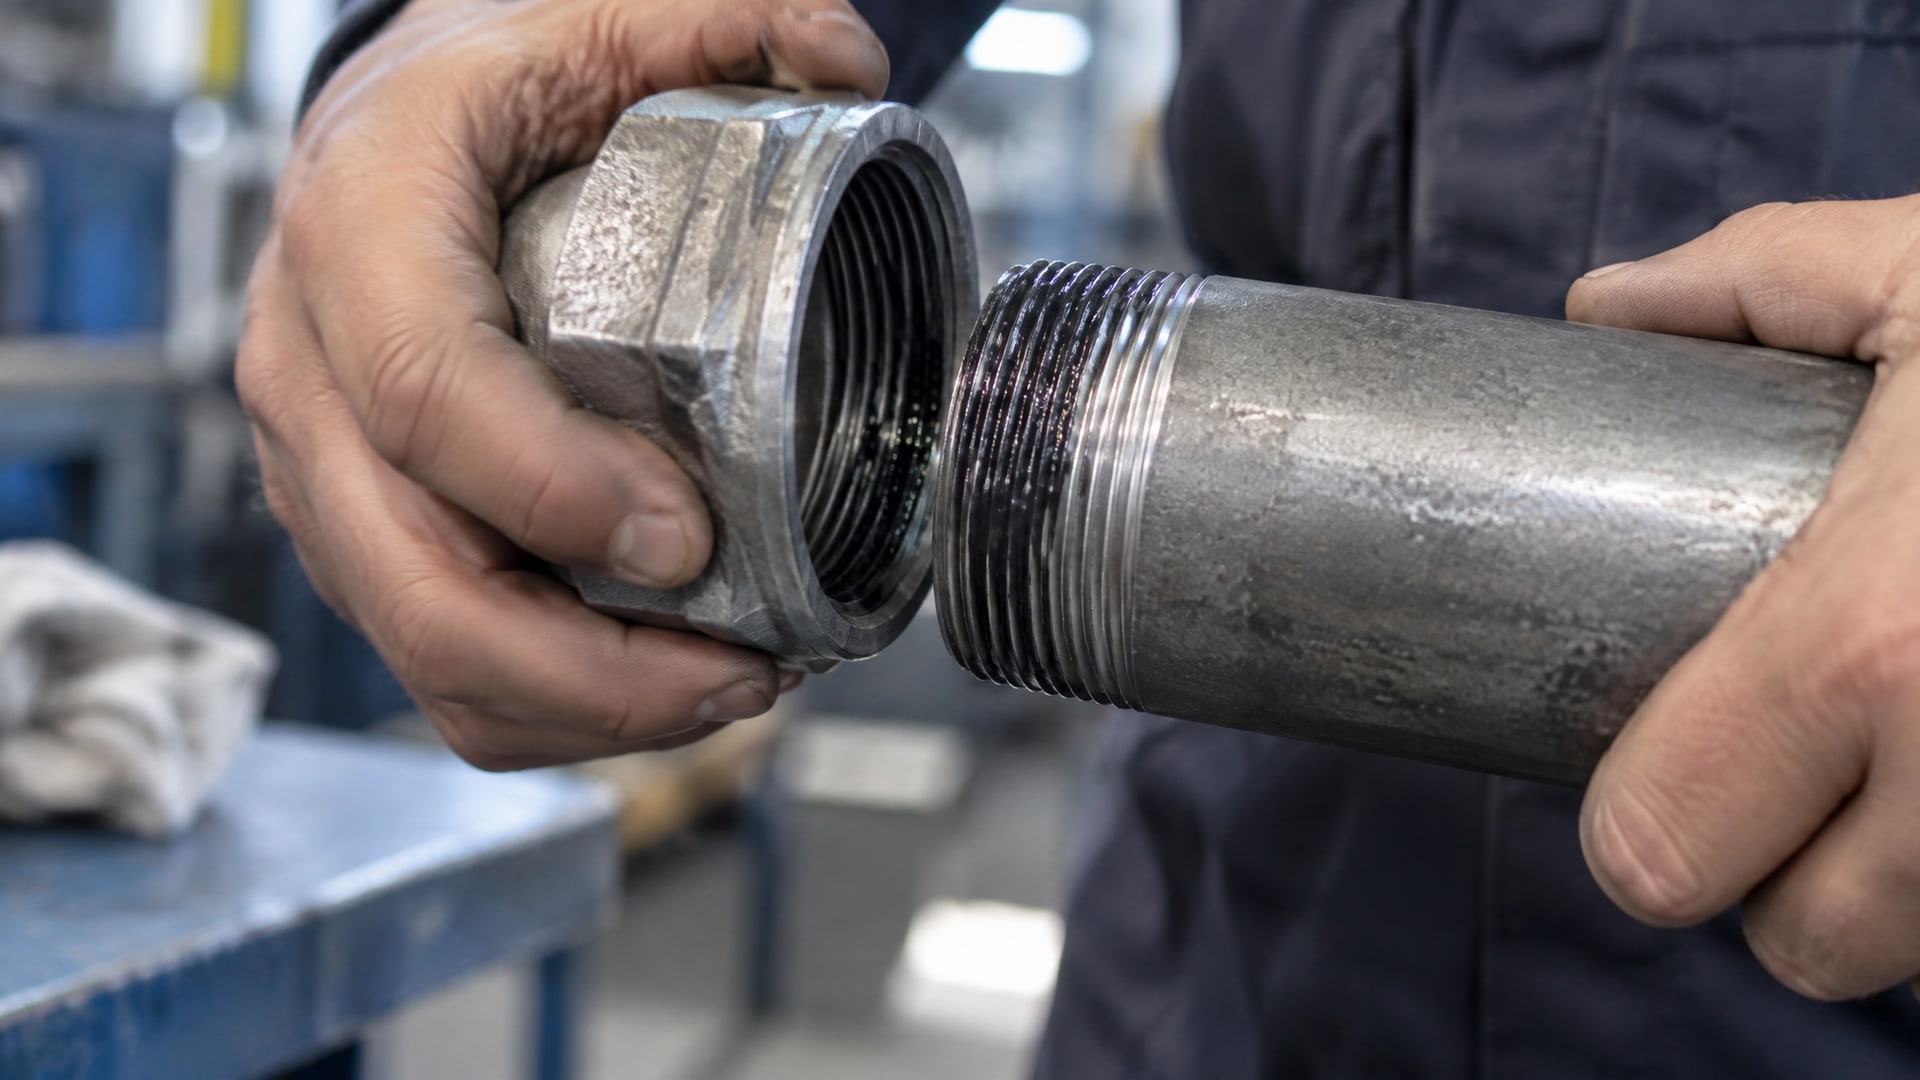
Нужно учитывать четыре переменные одновременно.
Рабочая температура и запас прочности. Измеренная или расчетная температура на резьбе должна быть не менее 30-50°C ниже верхнего предела герметика. Если линия работает на пике в +170°C, герметик должен выдерживать не менее +200°C, чтобы запас остался при шпилях. Пик - это не средняя температура, а максимальная, которую соединение может достичь в экстремальном режиме.
Давление. Резьбовые соединения в гидравлических системах испытывают давление 350-700 бар. Герметик заполняет микропоры и впадины резьбы, но не заменяет механику посадки. Недостаточный момент затяжки приведет к утечке независимо от качества герметика, а избыточный момент может привести к срыву резьбы. Стандарт ISO 13678 специально регламентирует испытания на давление для thread compounds.
Материал и активация. На углеродистой стали и чугуне анаэробные герметики отверждаются классически: за счет ионов железа в металле. На нержавеющей стали, алюминии и латуни отверждение может замедлиться в 2-3 раза или не произойти вообще. В таких случаях в технических картах производители рекомендуют активатор (обычно гидроксид этила или праймер), который нужно наносить перед герметиком.
Среда. Анаэробные герметики обладают разной стойкостью к маслам, топливу, охлаждающим жидкостям и щелочам. Герметик, подходящий для линии отопления, может не выдержать контакта с трансмиссионным маслом - произойдет набухание или размягчение. Для нефтегазовых скважин, гидравлических систем и топливопроводов существуют специальные составы, испытанные по ISO 13678.
Высокотемпературные резьбовые герметики: классификация и технические параметры
В России и по стандартам ISO/EN распространены несколько категорий термостойких герметиков.
| Тип герметика | Диапазон работы | Отверждение | Применение |
|---|---|---|---|
| Анаэробный стандартный | -55°C до +150°C | 24 ч при 20°C | Коммунальные системы, линии отопления |
| Анаэробный высокотемпературный (PTFE-содержащий) | -54°C до +204°C | 1 ч при 93°C; 24 ч при 20°C | Промышленное оборудование, дымоходы, горячие трубопроводы |
| Thread compound (ISO 13678) | До +200°C и выше | 2-6 ч | Нефтегазовые скважины, насосно-компрессорные трубы |
| Силиконовый высокотемпературный | До +230°C | 1-7 сут в зависимости от толщины | Фланцы, крышки, некритичные соединения |
Для резьбовых соединений в металле рекомендуется выбирать именно анаэробные thread sealants или специализированные pipe compounds, а не универсальные силиконовые пасты. Силиконовые составы чаще работают на фланцах и крышках, где требуется эластичность и долгое отверждение; они дают худшую фиксацию резьбы и медленнее твердеют при низких температурах.
Герметик красный высокотемпературный - это обычно анаэробный состав со стандартной формулировкой, где красный цвет добавлен для визуализации. Красный цвет не означает повышенную термостойкость; это просто маркер. Настоящий высокотемпературный герметик может быть красным, черным, желтым или прозрачным - окраска не связана с характеристиками.
Подготовка поверхности и правильное нанесение
Герметичность резьбы начинается не с самого состава, а с чистоты поверхности.
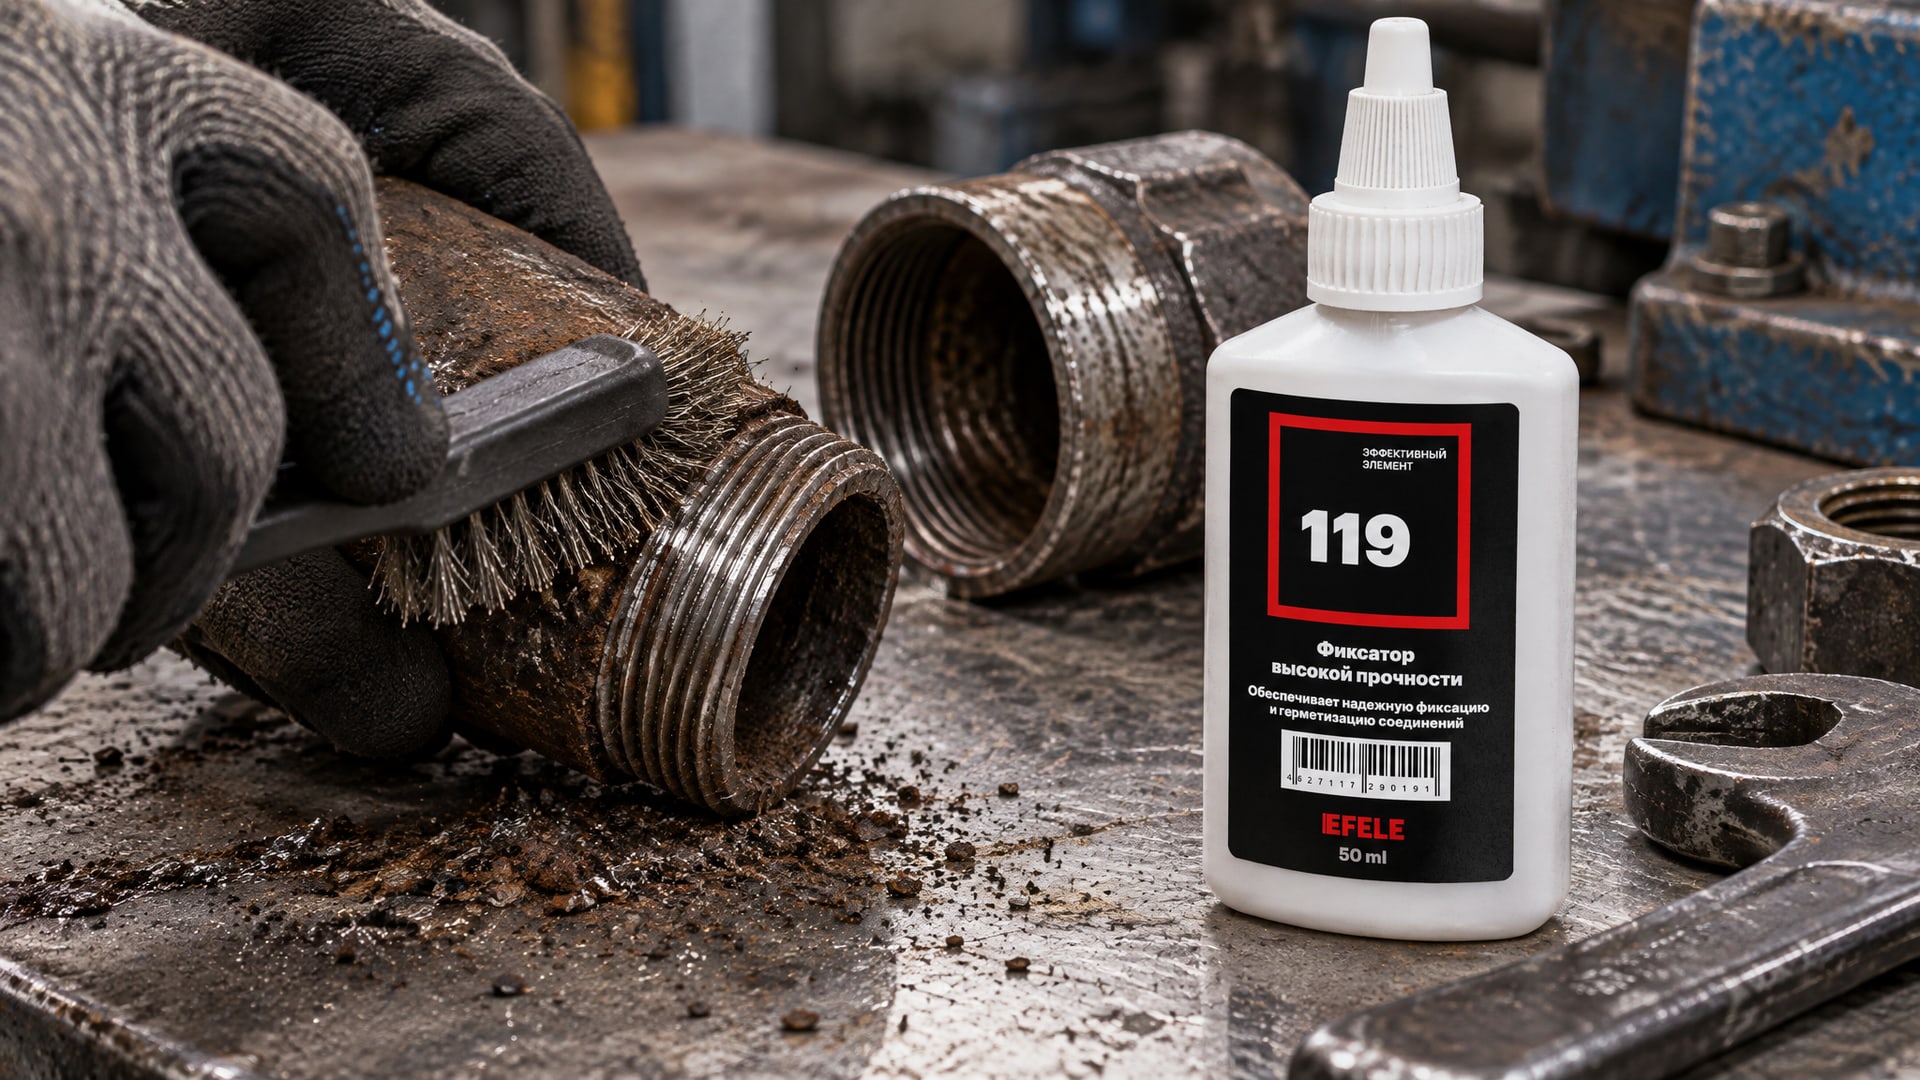
Производители единодушны: обезжиривание и очистка - это не опция, а обязательный шаг.
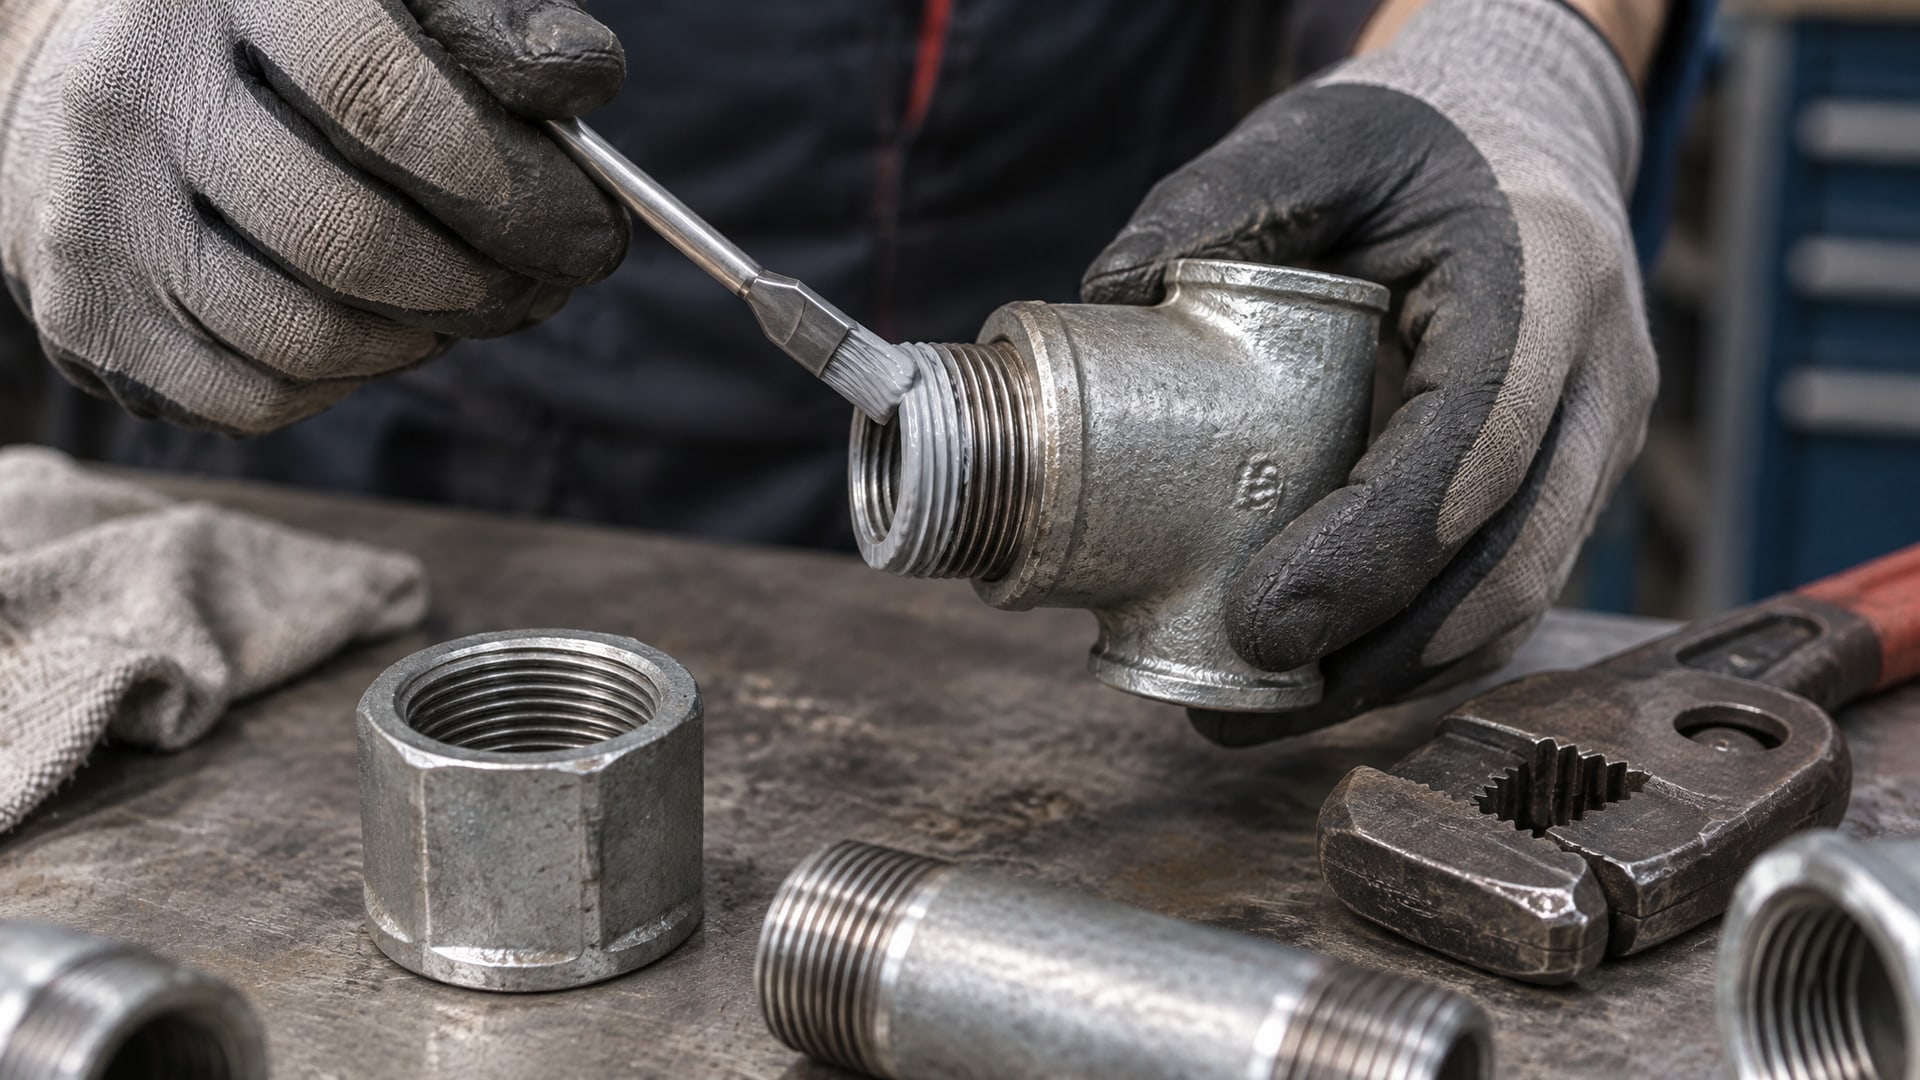
Очистка и обезжиривание. Удалите ржавчину, окалину, масло и грязь с витков резьбы. Используйте щетку, металлическую мочалку или обезжиривающий растворитель. Поверхность должна быть сухой перед нанесением: влага замедляет или блокирует отверждение анаэробного герметика.
Локальное нанесение на ведущие витки. Наносите герметик тонкой линией, обходя вокруг резьбы на 360°, но только на ведущую (рабочую) часть соединения. Первый виток резьбы остается свободным, чтобы герметик не выдавился внутрь систему при сборке. Избыток состава попадет в трубопровод, может забить фильтр или создать пробку.
Рекомендованный момент затяжки. Каждое резьбовое соединение имеет допусковый момент в зависимости от диаметра, шага и материала. Герметик НЕ компенсирует недостаточный момент и не предотвращает срыв резьбы при чрезмерном. Придерживайтесь спецификации: для дюймовой трубной резьбы NPT М½ это обычно 15-25 Н·м, для метрической M16×2-40-60 Н·м.
Активация при необходимости. Если соединение выполнено из нержавеющей стали или алюминия, нанесите активатор (праймер) перед герметиком. Он ускорит полимеризацию с 8-12 часов до 30-60 минут. Активатор летучий, наносится тонко и локально.
На линиях фасовки, где используются резьбовые соединения высокого давления с локальным нагревом, герметик высокотемпературный применяется по той же схеме: обезжиривание, нанесение на ведущие витки, затяжка, выдержка перед пуском. Для обеспечения герметичности резьбовых соединений при температурах до +280°C рекомендуется использовать особо термостойкий анаэробный клей EFELE 119, который применяется также для фиксации вал-втулочных соединений в условиях вибрации и температурного перепада.
Демонтаж и разборка горячих соединений
Одна из забот инженеров - как разобрать соединение после герметизации, особенно если герметик высокопрочный.
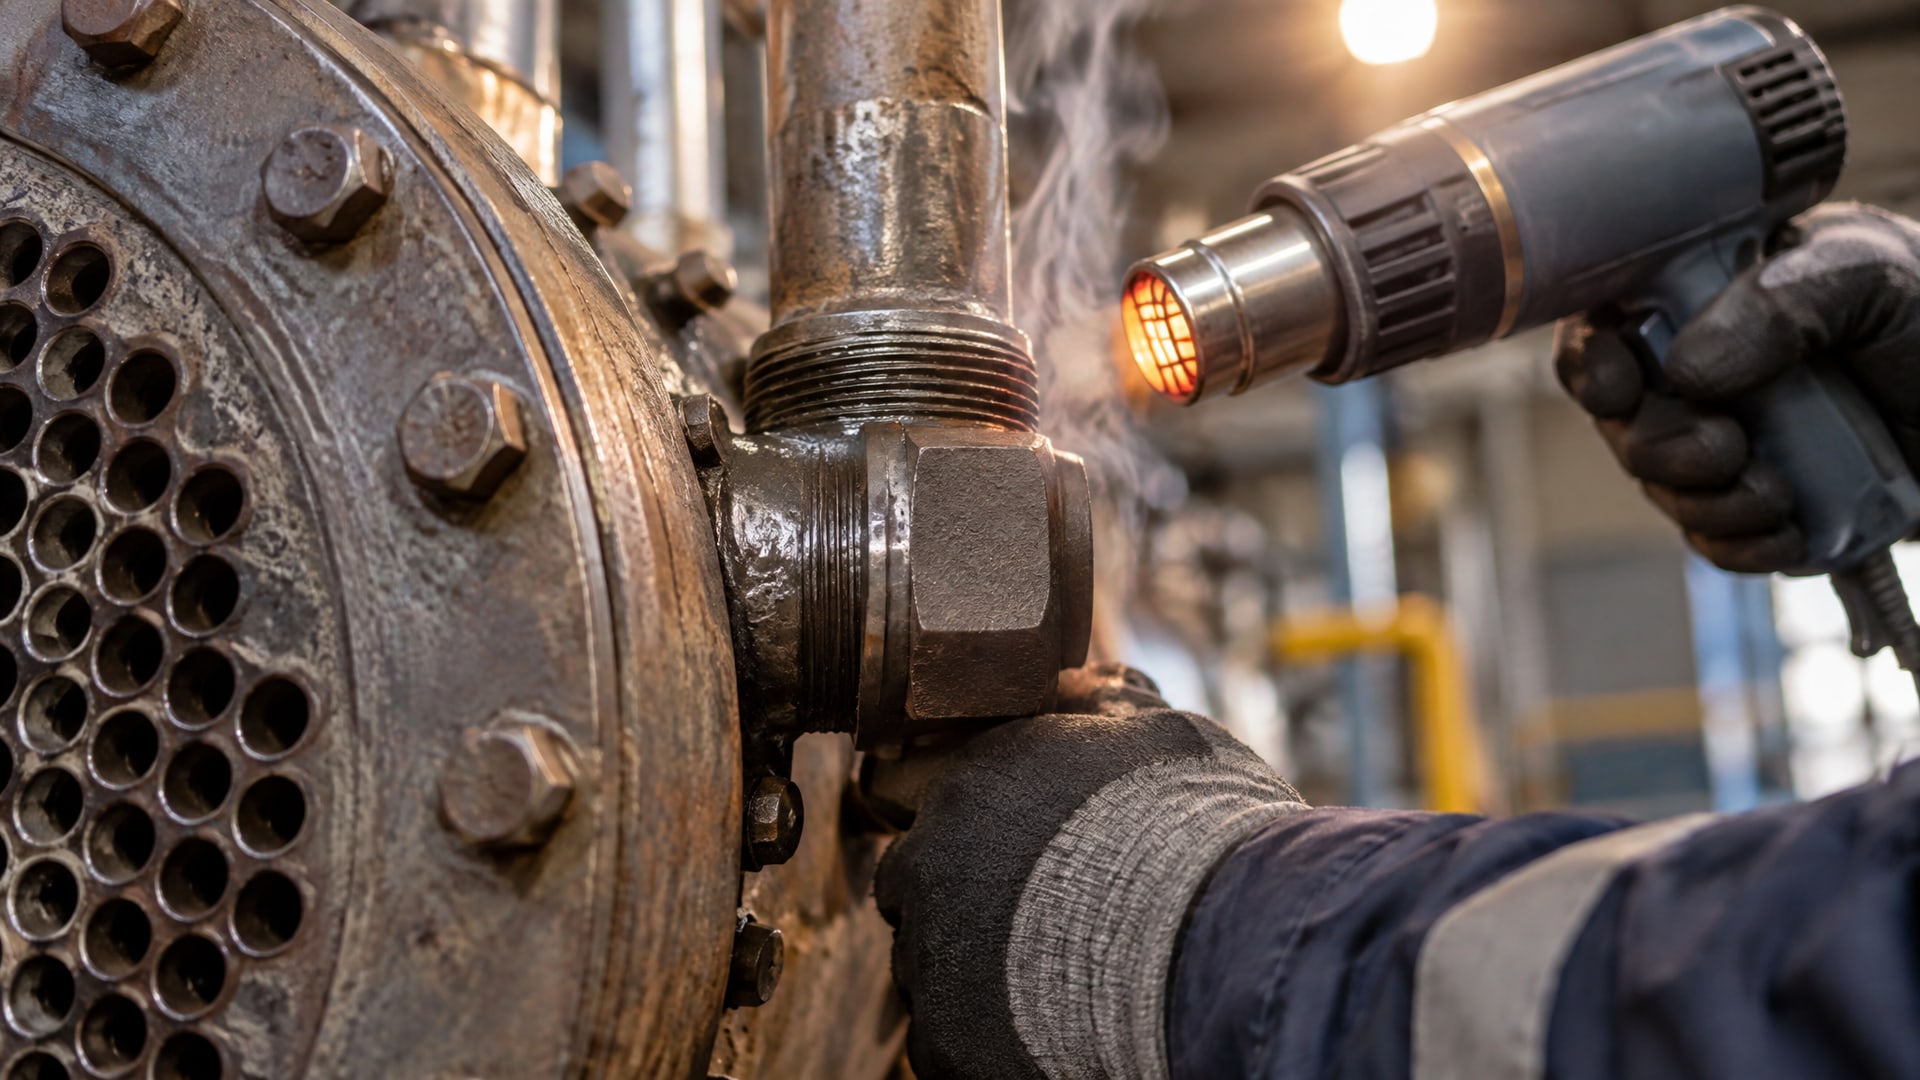
Разборка горячего соединения - это отдельный процесс.
Для высокотемпературных анаэробных составов высокой прочности может потребоваться локальный нагрев примерно до +260°C. Это делается строительным феном, газовой горелкой или термопистолетом. Сочетание тепла и химического воздействия (иногда применяют проникающее масло) позволяет размягчить герметик и разобрать резьбу без срыва.
Разборка проводится в горячем состоянии: дайте соединению остыть - и герметик вновь затвердеет. Используйте гаечный ключ или трубный ключ подходящего размера, приложите достаточное усилие плавно, без рывков. Для критичных соединений нефтегаза закладывайте сметы на периодическое техническое обслуживание с учетом возможности нагрева и разборки.
Стандарты и испытания: на что опираться
Для ответственных резьбовых соединений недостаточно смотреть только на температуру на упаковке.
Стандарты определяют методы, требования и область применения.
ISO 13678. Это международный стандарт для thread compounds применяемых на обсадных, насосно-компрессорных, линейных трубах и бурильных элементах. Стандарт задает требования к температуре каплепадения (минимум 138°C для современных высокотемпературных условий), вязкости, совместимости с маслами, стойкости к водным растворам и методам испытания давления. Если герметик заявляет совместимость с нефтегазовой отраслью, он должен пройти испытания по ISO 13678.
EN 751. Европейский стандарт для резьбовых уплотнителей, регламентирует тесты на герметичность, давление, температурный диапазон и совместимость с водой и кислородом.
Проверка совместимости. Прежде чем применять герметик в новой системе, убедитесь, что он испытан на совместимость с рабочей средой. Пример: герметик, рассчитанный на водяные системы, может деградировать при контакте с дизельным топливом. Это не является браком продукта - это правильный подбор по условиям.
Часто задаваемые вопросы
Что лучше выбрать: герметик силиконовый высокотемпературный или анаэробный?
Для резьбовых соединений в металле рекомендуется анаэробный герметик или специализированный thread compound. Силиконовые пасты дают слабую фиксацию резьбы, медленнее отверждаются при низких температурах и чаще используются на фланцах и крышках. Силиконовые составы хороши для теплоизоляционных или эластичных уплотнений, где требуется долгое движение, а анаэробные герметики - это жесткая фиксация.
Герметик высокотемпературный для печей: можно ли использовать тот же состав для трубных соединений?
Герметики для печей часто рассчитаны на кратковременное воздействие высокой температуры (локальная зона пламени) и не обязательно подходят для давления и непрерывной работы в трубопроводе. Для трубных резьбовых соединений в системах отопления выбирайте герметик, испытанный на давление, вибрацию и непрерывный температурный режим. Проверьте техническую карту и применение в примерах из отрасли.
Как долго отверждается герметик красный высокотемпературный?
Отверждение зависит от конкретного состава, материала резьбы и активации. Стандартные анаэробные герметики отверждаются за 24 часа при комнатной температуре на углеродистой стали. Высокотемпературные PTFE-содержащие составы могут полимеризоваться за 1 час при 93°C или за 24 часа при 20°C. На нержавеющей стали или алюминии без активатора процесс может растянуться на 8-12 часов. Учтите это при планировании ввода оборудования в работу.
Когда нужен активатор для герметика?
Активатор требуется, если резьба выполнена из нержавеющей стали, алюминия, латуни, оцинкованного покрытия или других материалов, где ионная активность ниже, чем на углеродистой стали. На чистой углеродистой стали или чугуне активатор обычно не нужен. Посмотрите техническую карту герметика - там указано, какие материалы требуют активации.
Можно ли использовать герметик высокотемпературный вместо механического уплотнения (прокладки)?
Герметик дополняет механическое уплотнение, но не заменяет его полностью. Правильная механика посадки резьбы (соответствующий шаг, диаметр и момент затяжки) - это основа. Герметик заполняет микропоры и неровности, улучшает герметичность и предотвращает коррозию. Если рассчитать резьбу неправильно или затянуть недостаточно, герметик не спасет соединение.
Заключение
Герметик высокотемпературный - это не просто паста из баллончика, а технически сложный состав, выбор которого определяется рабочей температурой, давлением, материалом и средой. Анаэробные герметики работают от -55°C до +150°C в базовом исполнении, а специальные высокотемпературные формулировки выдерживают до +204°C и выше. Правильное применение включает чистоту поверхности, локальное нанесение на ведущие витки, соблюдение момента затяжки и активацию при необходимости.
Для ответственных соединений в промышленности и нефтегазе герметик должен соответствовать стандартам (ISO 13678, EN 751) и пройти испытания на совместимость с рабочей средой. Демонтаж горячих соединений требует нагрева до +260°C и разборки в горячем состоянии. Перед закупкой сверьтесь со спецификацией системы, консультируйтесь с техподдержкой производителя герметика и заложите в регламент техническое обслуживание с учетом периодической разборки соединений.