После разборки резьбового узла герметичность восстанавливают не повторным использованием старого отвердевшего слоя, а очисткой резьбы и нанесением свежего герметика. Если витки повреждены серьезно, состав не заменит ремонт или замену детали. Такой порядок помогает избежать протечек и не полагаться на остатки материала, которые уже не обеспечивают расчетное уплотнение.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают герметик для трубных соединений и организуют их обслуживание. Ниже разобраны причины потери герметичности после повторной сборки, оценка состояния резьбы, выбор состава и порядок нанесения. Отдельно рассмотрены стандарты, которые помогают определить тип соединения и требования к его уплотнению.
Почему теряется герметичность после повторной сборки
При разборке резьбового соединения нарушается сформировавшийся герметизирующий слой.
У анаэробного состава этот слой отверждается внутри металлического резьбового зазора при отсутствии кислорода. После демонтажа его нельзя считать готовым к повторному применению: инструкции по работе с такими герметиками требуют удалить старый материал и нанести свежий.
Попытка просто снова закрутить детали с остатками отвержденного состава не восстанавливает исходное уплотнение. Между витками могут остаться частицы старого материала, масло, грязь или смазка. Эти загрязнения мешают новому составу контактировать с поверхностью резьбы и заполнять зазор. Поэтому герметизация изношенной резьбы начинается не с увеличения количества герметика, а с проверки соединения и подготовки обеих деталей.
Износ также может быть разным. Небольшие неровности и увеличенные зазоры не всегда исключают применение герметика, но сорванные витки, задиры или перекос требуют отдельной оценки. Анаэробный состав может герметизировать резьбовой зазор, однако он не восстанавливает геометрию поврежденной детали и не заменяет ремонт.
Не следует компенсировать состояние резьбы чрезмерной затяжкой. Слишком сильное усилие способно повредить витки и ухудшить герметичность. Герметизирующее действие обеспечивает состав, подобранный по типу резьбы и зазору, а не максимальное механическое усилие при сборке.
Повторная сборка допустима, если ее предусматривают конструкция и применяемый способ уплотнения. Для анаэробного герметика рабочий порядок включает очистку после демонтажа и повторное нанесение состава. Отдельные незатвердевающие герметизирующие материалы допускают повторную установку без нанесения нового слоя, но это свойство относится только к конкретным продуктам и не отменяет осмотра резьбы.
Как оценить состояние резьбы перед восстановлением герметичности
До выбора состава осматривают наружную и внутреннюю резьбу.
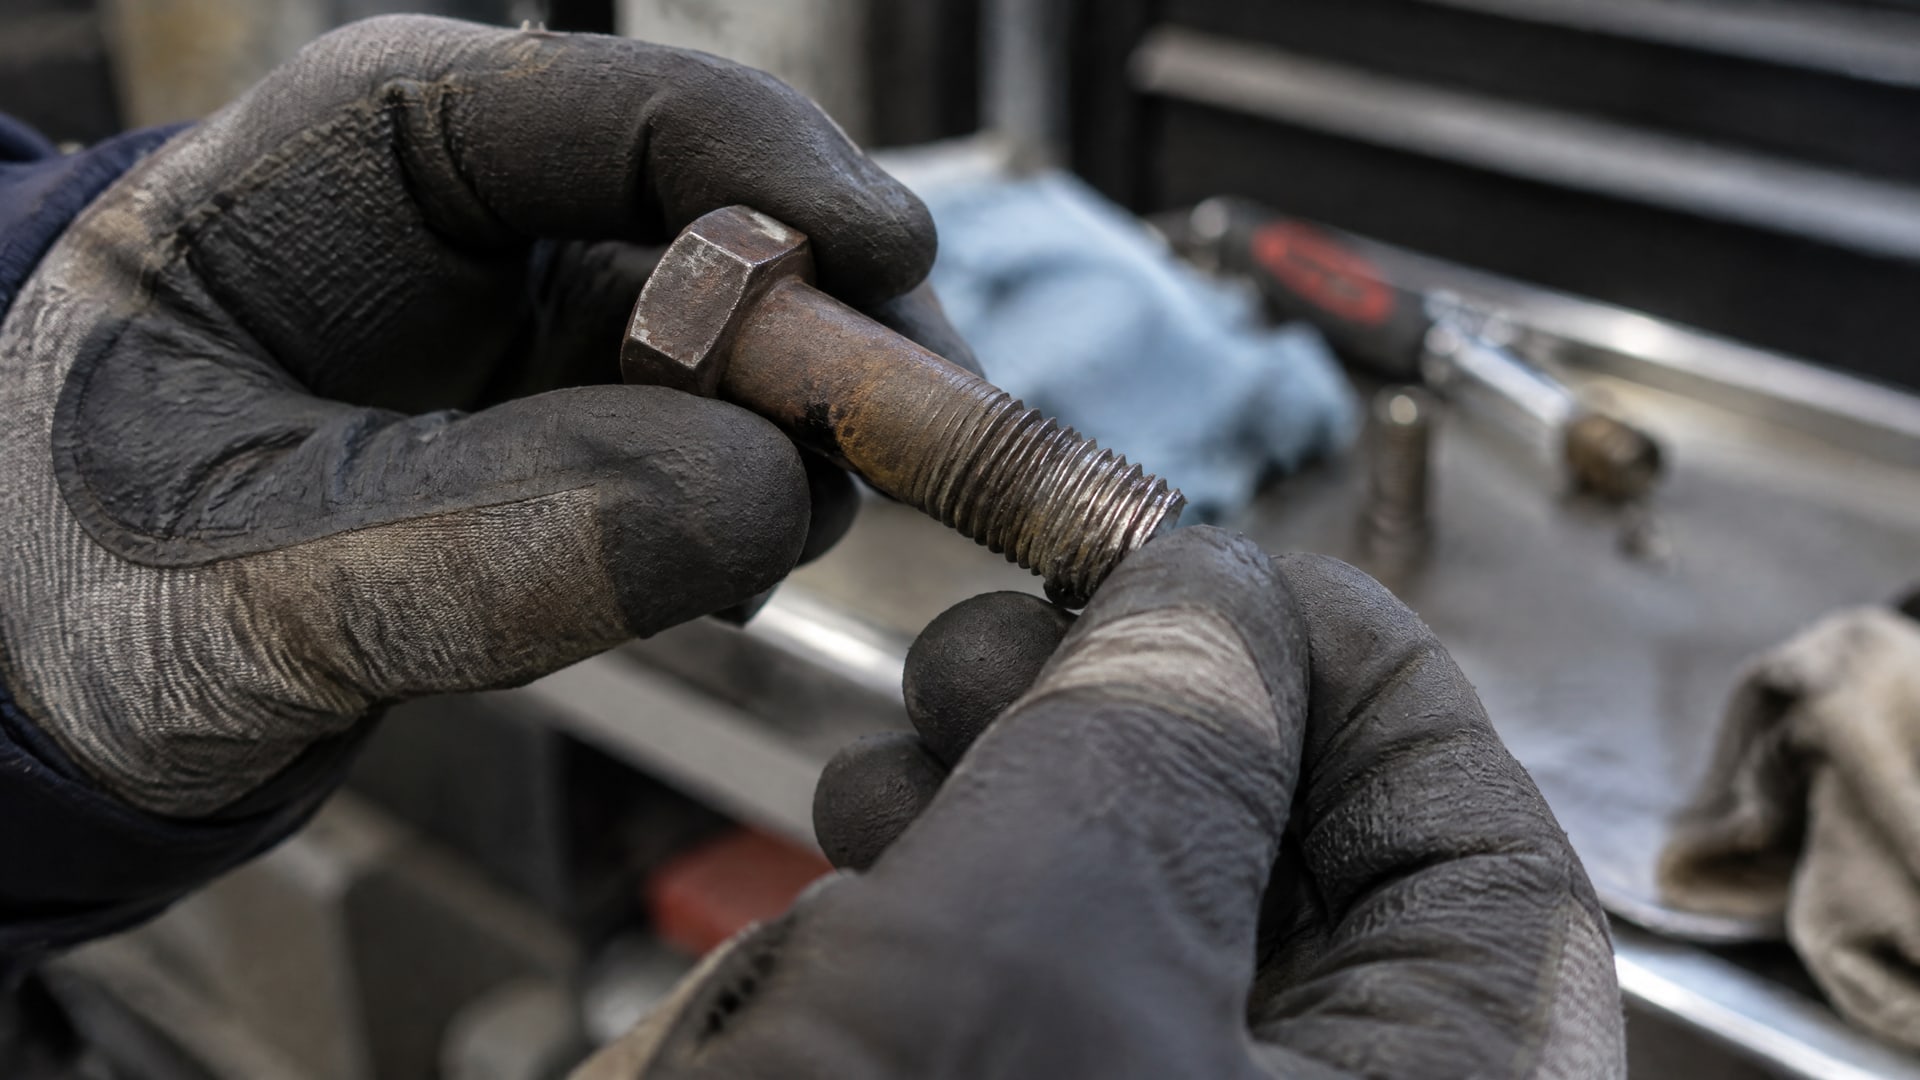
Нужно проверить, нет ли задиров, сорванных витков и перекоса. Если повреждение серьезное, герметик не решит проблему: потребуется ремонт или замена детали. Это важная граница между восстановлением герметичности и восстановлением самой резьбы.
Затем определяют тип резьбы и оценивают зазор между витками. Для грубой резьбы и больших зазоров используют более вязкие составы, способные заполнить пространство между витками. Для тонкой резьбы подходят материалы, рассчитанные на проникновение в малые зазоры. Универсальный выбор без учета геометрии соединения может привести к тому, что состав не заполнит нужный участок или будет нанесен в избыточном количестве.
Нужно также понять, чем именно обеспечивается уплотнение узла. В некоторых соединениях герметичность создают отдельный эластомерный элемент или контакт металл-металл, а резьба выполняет другую функцию. Для резьбовых портов и штуцеров общего назначения и гидравлики с резьбой ISO 228-1 применим ISO 1179-1. Этот стандарт рассматривает соединения с эластомерным или металл-металл уплотнением, поэтому необходимость герметика следует определять по конструкции конкретного узла.
При выборе учитывают и рабочую среду. Для систем питьевой воды дополнительным ориентиром служит NSF/ANSI 61: соответствие этому стандарту указывает на допустимость состава для применения в системах питьевой воды. Само наличие резьбового соединения не подтверждает пригодность герметика для конкретной среды. Требования к материалу сверяют с условиями эксплуатации и паспортом продукта.
Для закупщика полезно зафиксировать в спецификации тип резьбы, конструкцию уплотнения, состояние деталей после демонтажа и требования к среде. Такая информация помогает подобрать герметик по задаче, а не только по общему описанию «для труб». Если узел регулярно разбирают, стоит заранее определить, допускает ли выбранный способ уплотнения повторную сборку и какая подготовка требуется после каждого демонтажа.
Чем загерметизировать резьбовое соединение с увеличенным зазором
Анаэробный герметик для старой резьбы выбирают с учетом ее геометрии и состояния.
Для мелкой резьбы важна способность состава проникать в малые зазоры. Для крупной резьбы и увеличенного зазора нужен материал, который способен заполнить пространство между витками. Если витки сорваны или детали перекошены, сначала решают вопрос ремонта, а не подбирают более густой герметик.
Анаэробные составы работают в металлическом резьбовом узле: при отсутствии кислорода и контакте с металлом материал отверждается внутри зазора. Внешнее покрытие поверхности само по себе не обеспечивает такого механизма. Поэтому состав наносят на резьбу, а не используют как наружную обмазку уже собранного соединения.
При повторных разборках важно учитывать не только герметизирующую способность, но и порядок обслуживания. Для каждого нового цикла старый отвердевший материал удаляют, резьбы очищают, обезжиривают и наносят свежий слой. Именно эта подготовка позволяет восстановить герметичность резьбы после демонтажа. Нанесение нового состава поверх остатков не заменяет очистку.
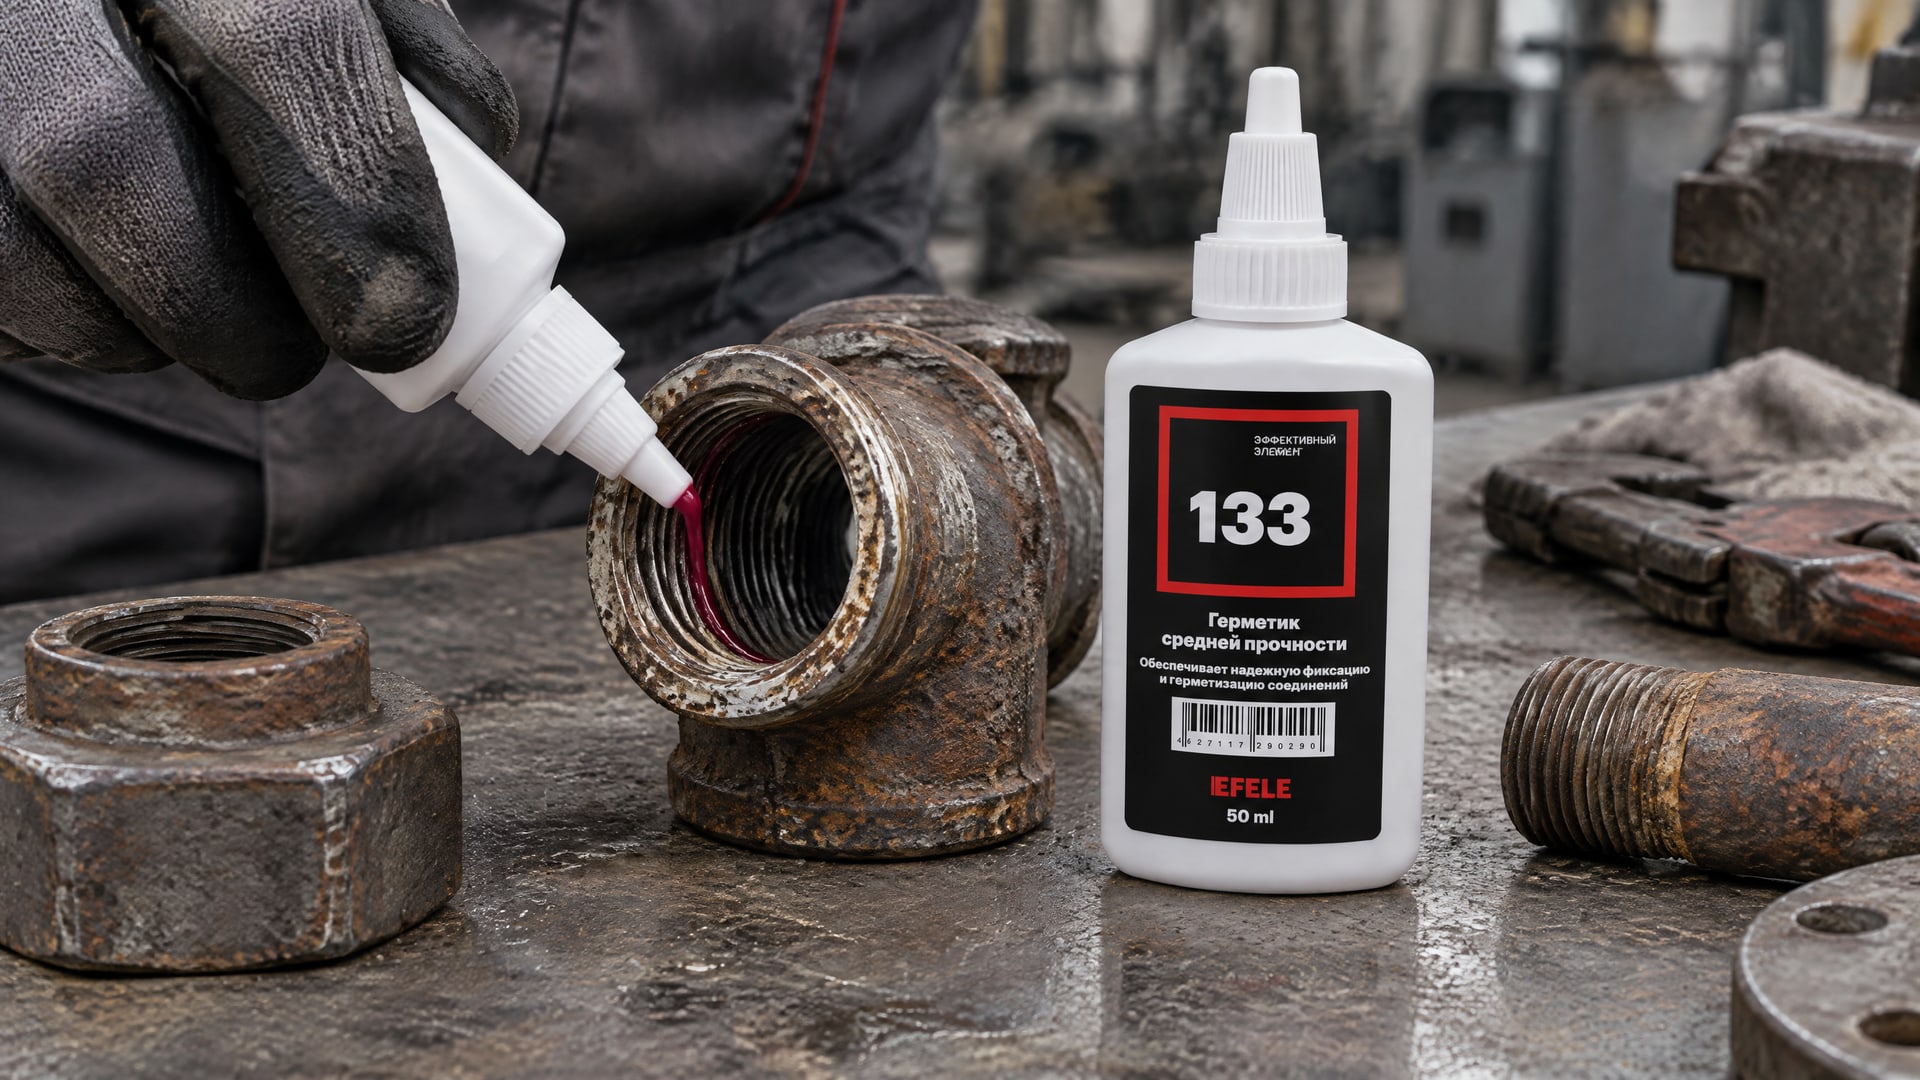
Если на участке повторно собирают металлические трубные соединения, где нужно заполнить резьбовой зазор, в качестве рабочего решения применяют анаэробный герметик для труб EFELE 133. Он полимеризуется в отсутствие воздуха и заполняет зазоры в резьбовом узле. При этом повторная сборка все равно требует удалить прежний отвердевший материал и нанести свежий состав: герметик не превращает изношенные или сорванные витки в исправную резьбу.
Не стоит наносить избыточное количество материала в расчете на более надежное уплотнение. Излишки могут выдавиться внутрь системы, а дополнительный объем не компенсирует неправильный подбор состава или плохую подготовку поверхности. Для конкретного продукта также нужно проверить допустимость применения в рабочей среде и время отверждения по его паспорту.
Как подготовить резьбу и нанести герметик
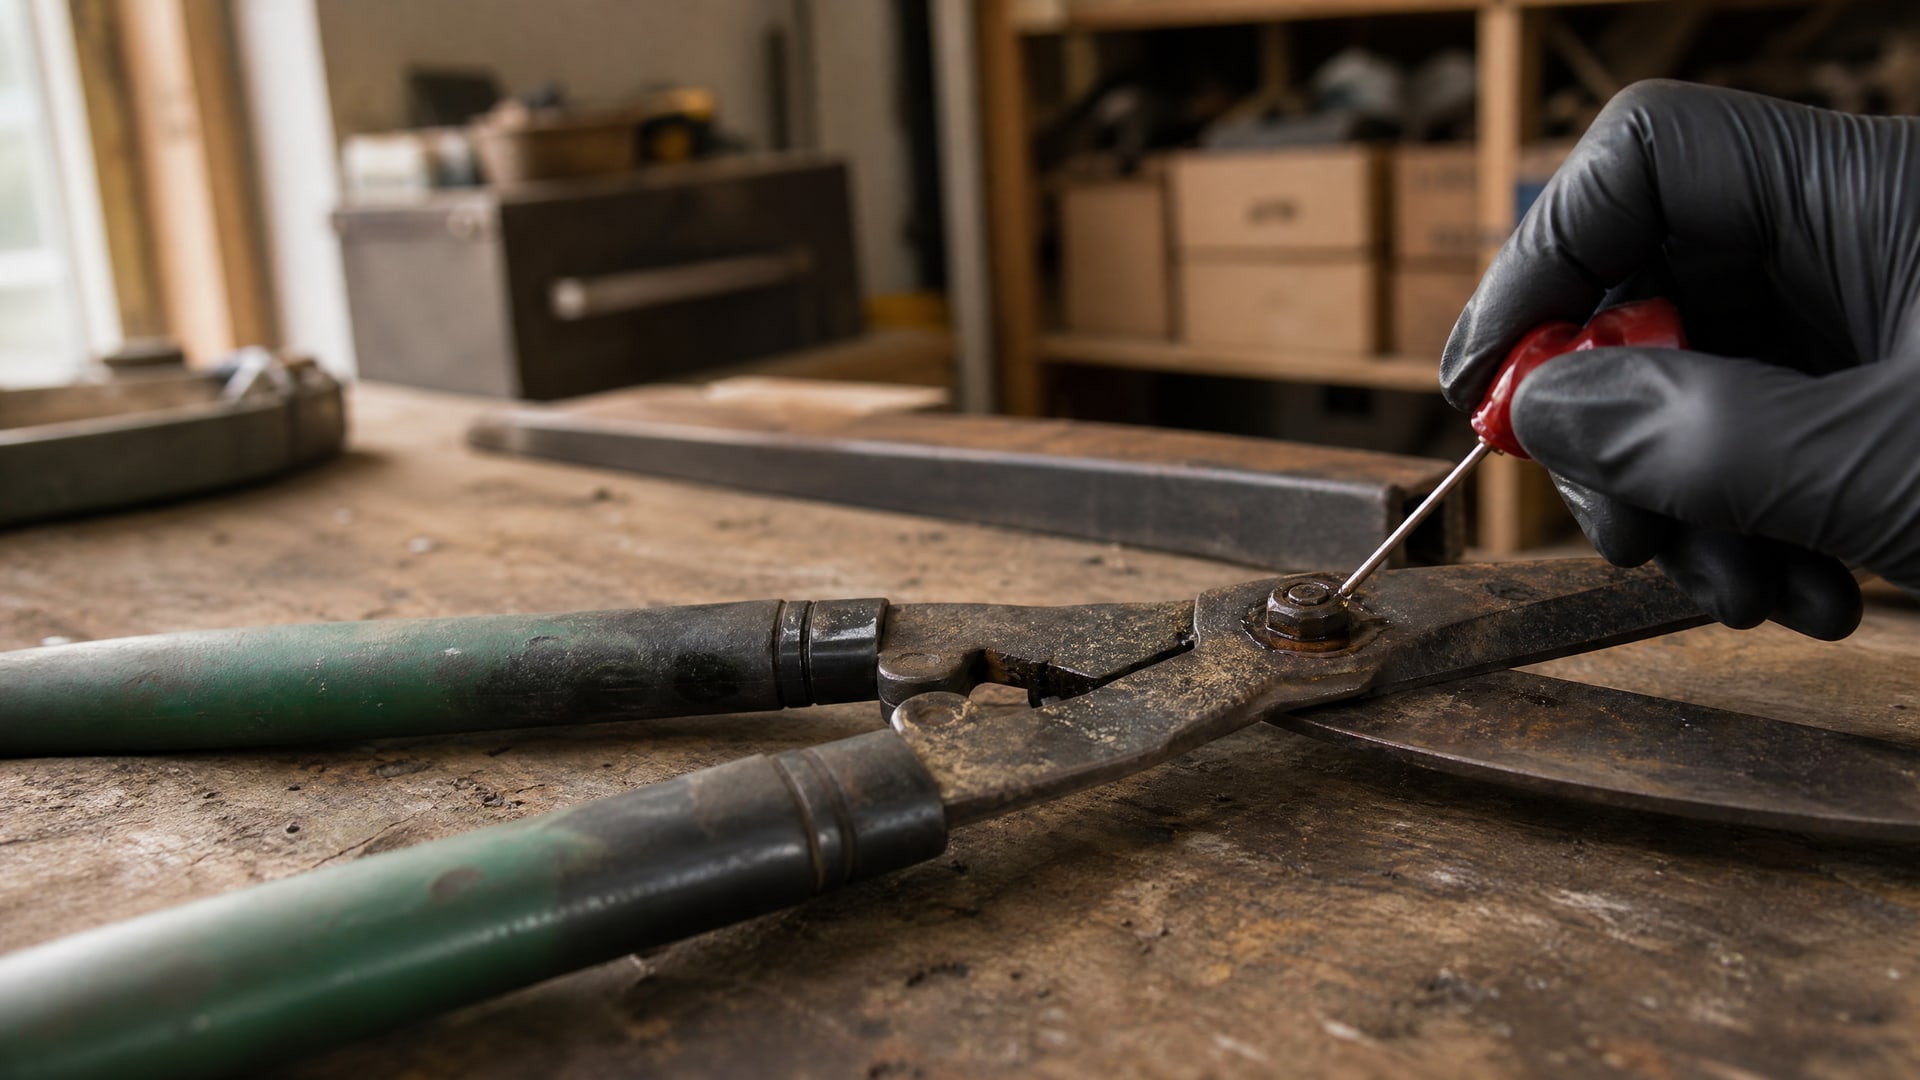
После демонтажа сначала удаляют старый герметик с обеих резьб.
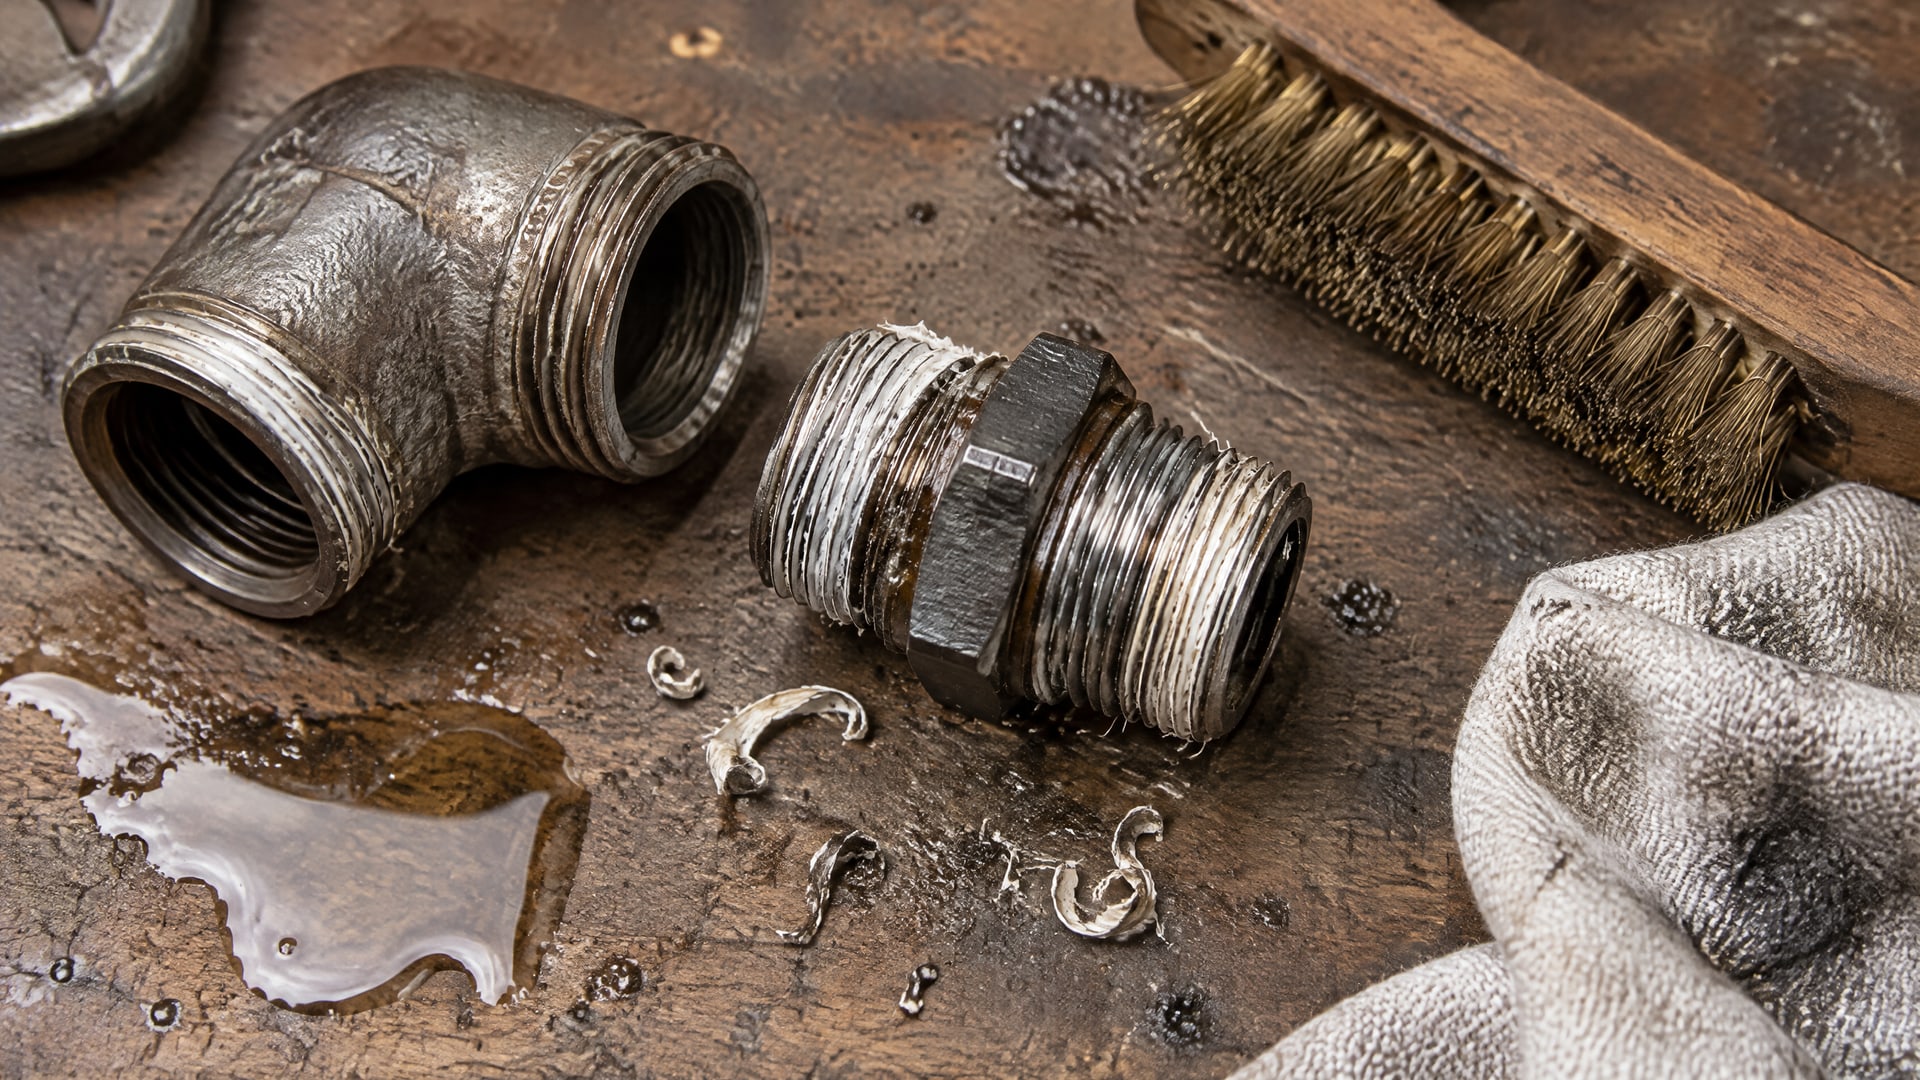
Для очистки используют жесткую или латунную щетку, затем поверхности обезжиривают. На резьбе не должны оставаться старый материал, грязь, масло или жир: загрязнения мешают контакту свежего состава с металлом.
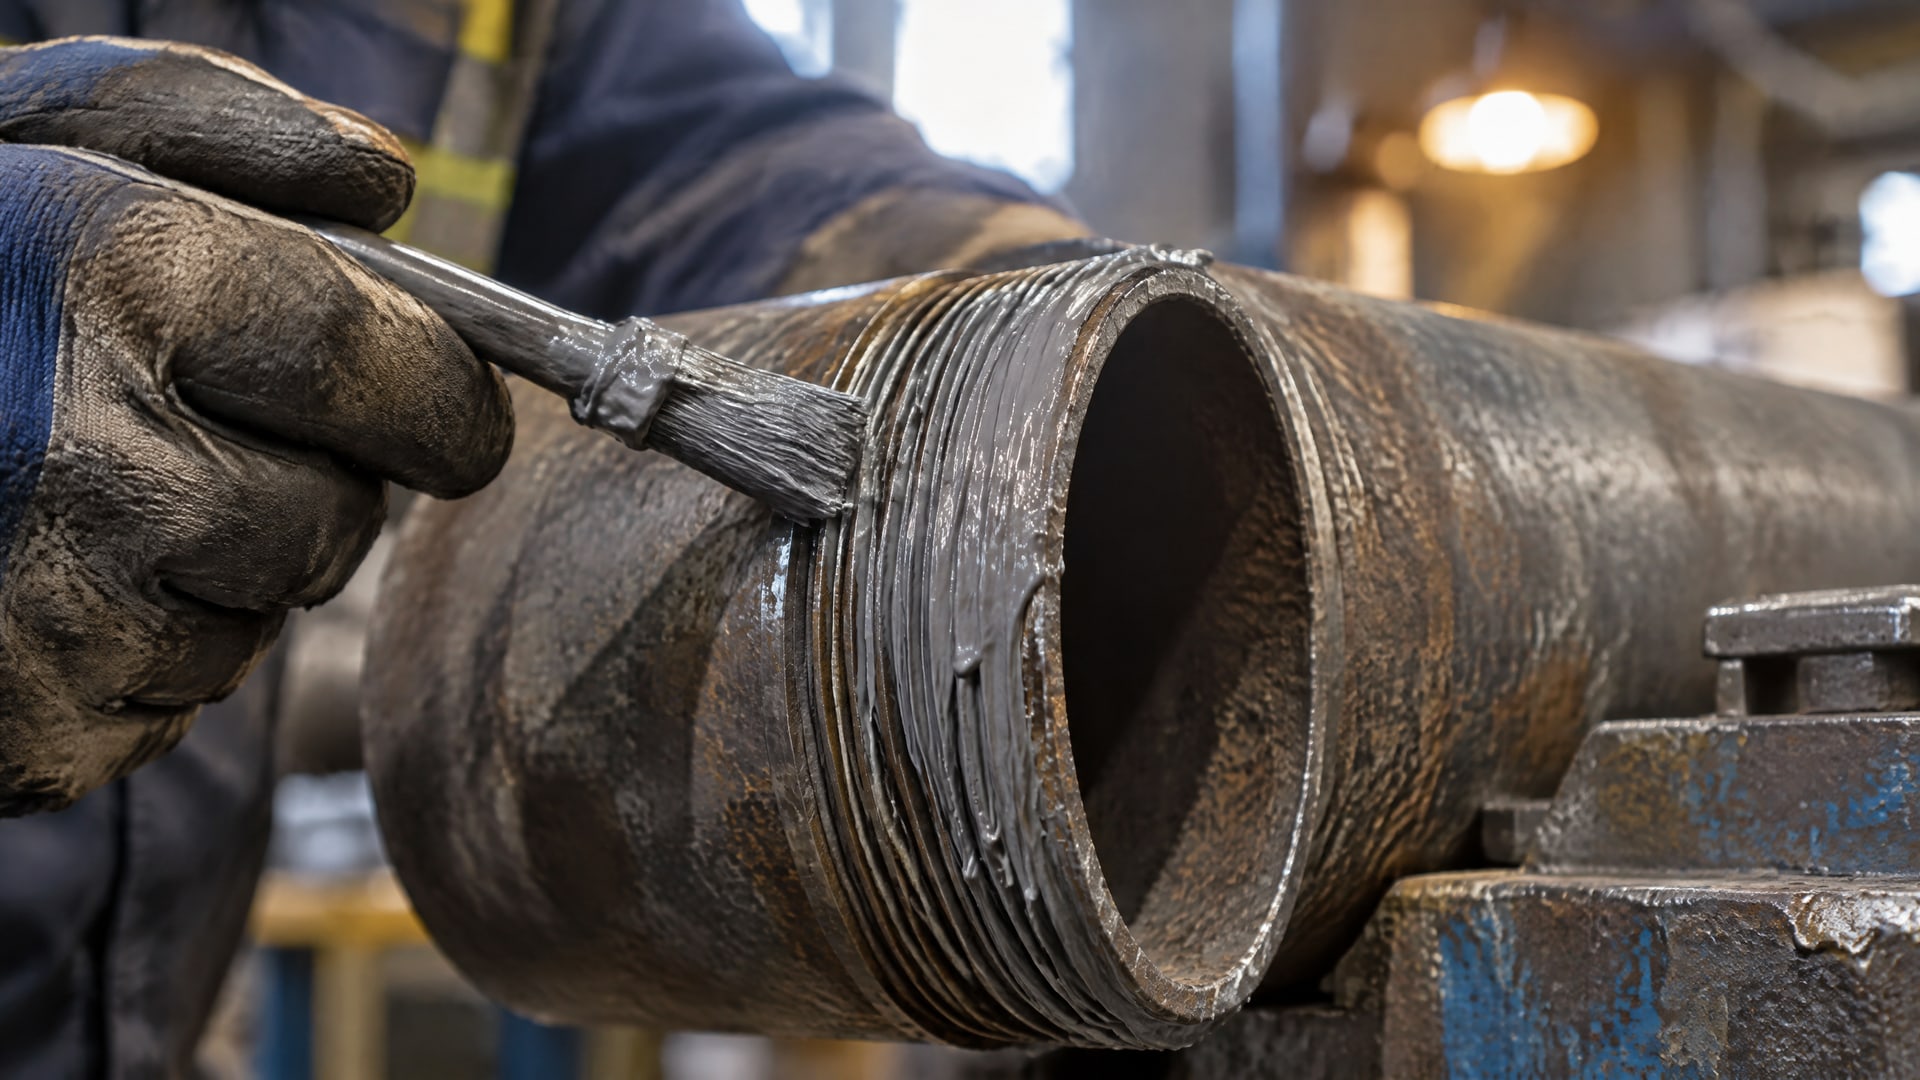
Перед нанесением еще раз проверяют детали на задиры, сорванные витки и перекос. Если выявлены серьезные повреждения, сборку не продолжают в расчете на то, что герметик заполнит дефект. После очистки определяют, на какую резьбовую поверхность наносить состав. Для анаэробного герметика обычно формируют непрерывный слой по окружности наружной резьбы на 360°. Для крупных или грубых резьб в некоторых инструкциях допускается нанесение также на внутреннюю резьбу, чтобы заполнить пустоты.
Первый виток часто оставляют без состава. Это снижает риск попадания излишков внутрь системы. При этом не нужно наносить материал с запасом на всю длину резьбы: избыток может выдавиться при сборке и не повышает герметичность.
Затем детали соединяют без чрезмерной затяжки. Не следует пытаться компенсировать герметиком или усилием дефекты геометрии. Если соединение собрано корректно, его выдерживают до полного отверждения состава. В руководствах для разных герметиков встречается время до 24 часов, но оно зависит от конкретного продукта. Перед подачей давления сверяются с паспортом выбранного состава, а не используют общее значение для всех материалов.
При работе с пассивными металлами, например нержавеющей сталью, отверждение может идти медленнее. В таких случаях в инструкциях к анаэробным составам может быть предусмотрен активатор. Его применение и порядок выдержки также определяют по документации конкретного продукта.
Какие стандарты учитывать при выборе герметика и конструкции узла
ISO 13678 задает требования и рекомендации к thread compounds для соединений casing, tubing и line pipe.
В числе рассматриваемых свойств - стабильность фрикционных характеристик, защита от заедания и повреждения при свинчивании и развинчивании, а также достаточные герметизирующие свойства. Стандарт также ссылается на требования к контактному давлению для герметичности соединений в ISO 10400.
При этом ISO 13678 относится к указанным типам трубных соединений. Его не следует трактовать как универсальное руководство для любого резьбового узла на промышленном оборудовании. Сначала определяют тип соединения и его назначение, затем сверяют применимые требования и рекомендации.
Для портов и штуцеров с резьбой ISO 228-1 в соединениях общего назначения и гидравлики следует учитывать ISO 1179-1. Он охватывает варианты с эластомерным и металл-металл уплотнением. Если герметичность обеспечивает отдельное уплотнение, нанесение герметика на резьбу может не требоваться: решение зависит от конструкции, а не от общего правила «герметизировать любую резьбу».
Для систем питьевой воды в качестве дополнительного ориентира рассматривают NSF/ANSI 61. Проверяют, относится ли соответствие конкретного состава к нужному применению. Нельзя переносить его на другие герметики или считать, что любой материал для резьбовых соединений подходит для контакта с питьевой водой.
При подготовке требований к закупке указывают конструкцию соединения, тип уплотнения, материал деталей, рабочую среду и порядок повторного обслуживания. Если узел предполагает частый демонтаж, в спецификации отдельно фиксируют, требуется ли после каждой разборки очистка и новое нанесение. Это помогает согласовать требования инженера, технической службы и снабженца еще до выбора материала.
Часто задаваемые вопросы
Можно ли повторно собрать резьбу со старым герметиком?
Если использовался анаэробный герметик, старый отвердевший материал перед повторной сборкой удаляют. Затем резьбу очищают и обезжиривают, а на подготовленную поверхность наносят свежий состав. Повторное использование застывшего слоя не рекомендуется: после демонтажа он не обеспечивает исходное уплотнение.
Можно ли герметизировать сильно поврежденную резьбу?
Герметик подходит для уплотнения резьбового зазора, но не заменяет ремонт поврежденной детали. При сорванных витках, серьезных задирах или перекосе сначала оценивают необходимость ремонта или замены. Нанесение большего количества состава и чрезмерная затяжка не восстанавливают геометрию резьбы.
Нужен ли герметик для соединения с металлическим уплотнением?
Не всегда. В конструкциях с металл-металл уплотнением герметичность может обеспечиваться самим контактом деталей, а резьба не обязательно выполняет уплотнительную функцию. ISO 1179-1 рассматривает резьбовые порты и штуцеры с разными вариантами уплотнения, поэтому решение принимают по конструкции узла.
Заключение
Герметизация изношенной резьбы после многократной сборки требует осмотра деталей, полной очистки обеих резьб и нанесения свежего состава. Для анаэробного герметика важны металлический резьбовой узел, подходящий размер зазора и выдержка до полного отверждения. Если резьба серьезно повреждена, ее ремонтируют или заменяют, а не пытаются компенсировать дефект герметиком.
Перед следующей сборкой зафиксируйте тип резьбы и уплотнения, проверьте состояние деталей и выберите состав по рабочей среде и величине зазора. После демонтажа удалите прежний материал, обезжирьте поверхности и сверьтесь с паспортом герметика по нанесению и времени отверждения.