Сравнение антикоррозионных свойств технических жидкостей требует не просто визуального осмотра образцов, а систематической оценки по стандартизованным методикам. Российская нормативная база (ГОСТ 9.905-82, ГОСТ 9.908-85) и международные DIN-процедуры предусматривают конкретные режимы испытаний, типы поражений и способы измерения результатов. Статья разъясняет, как правильно интерпретировать данные коррозионных испытаний, почему сравнение жидкостей требует идентичных условий, и какие параметры действительно показывают защитные качества СОЖ на практике.
Материал адресован инженерам, закупщикам и техническим специалистам, которые выбирают технические жидкости и хотят понимать, что стоит за результатами лабораторных тестов.
Какие типы коррозии измеряют в испытаниях
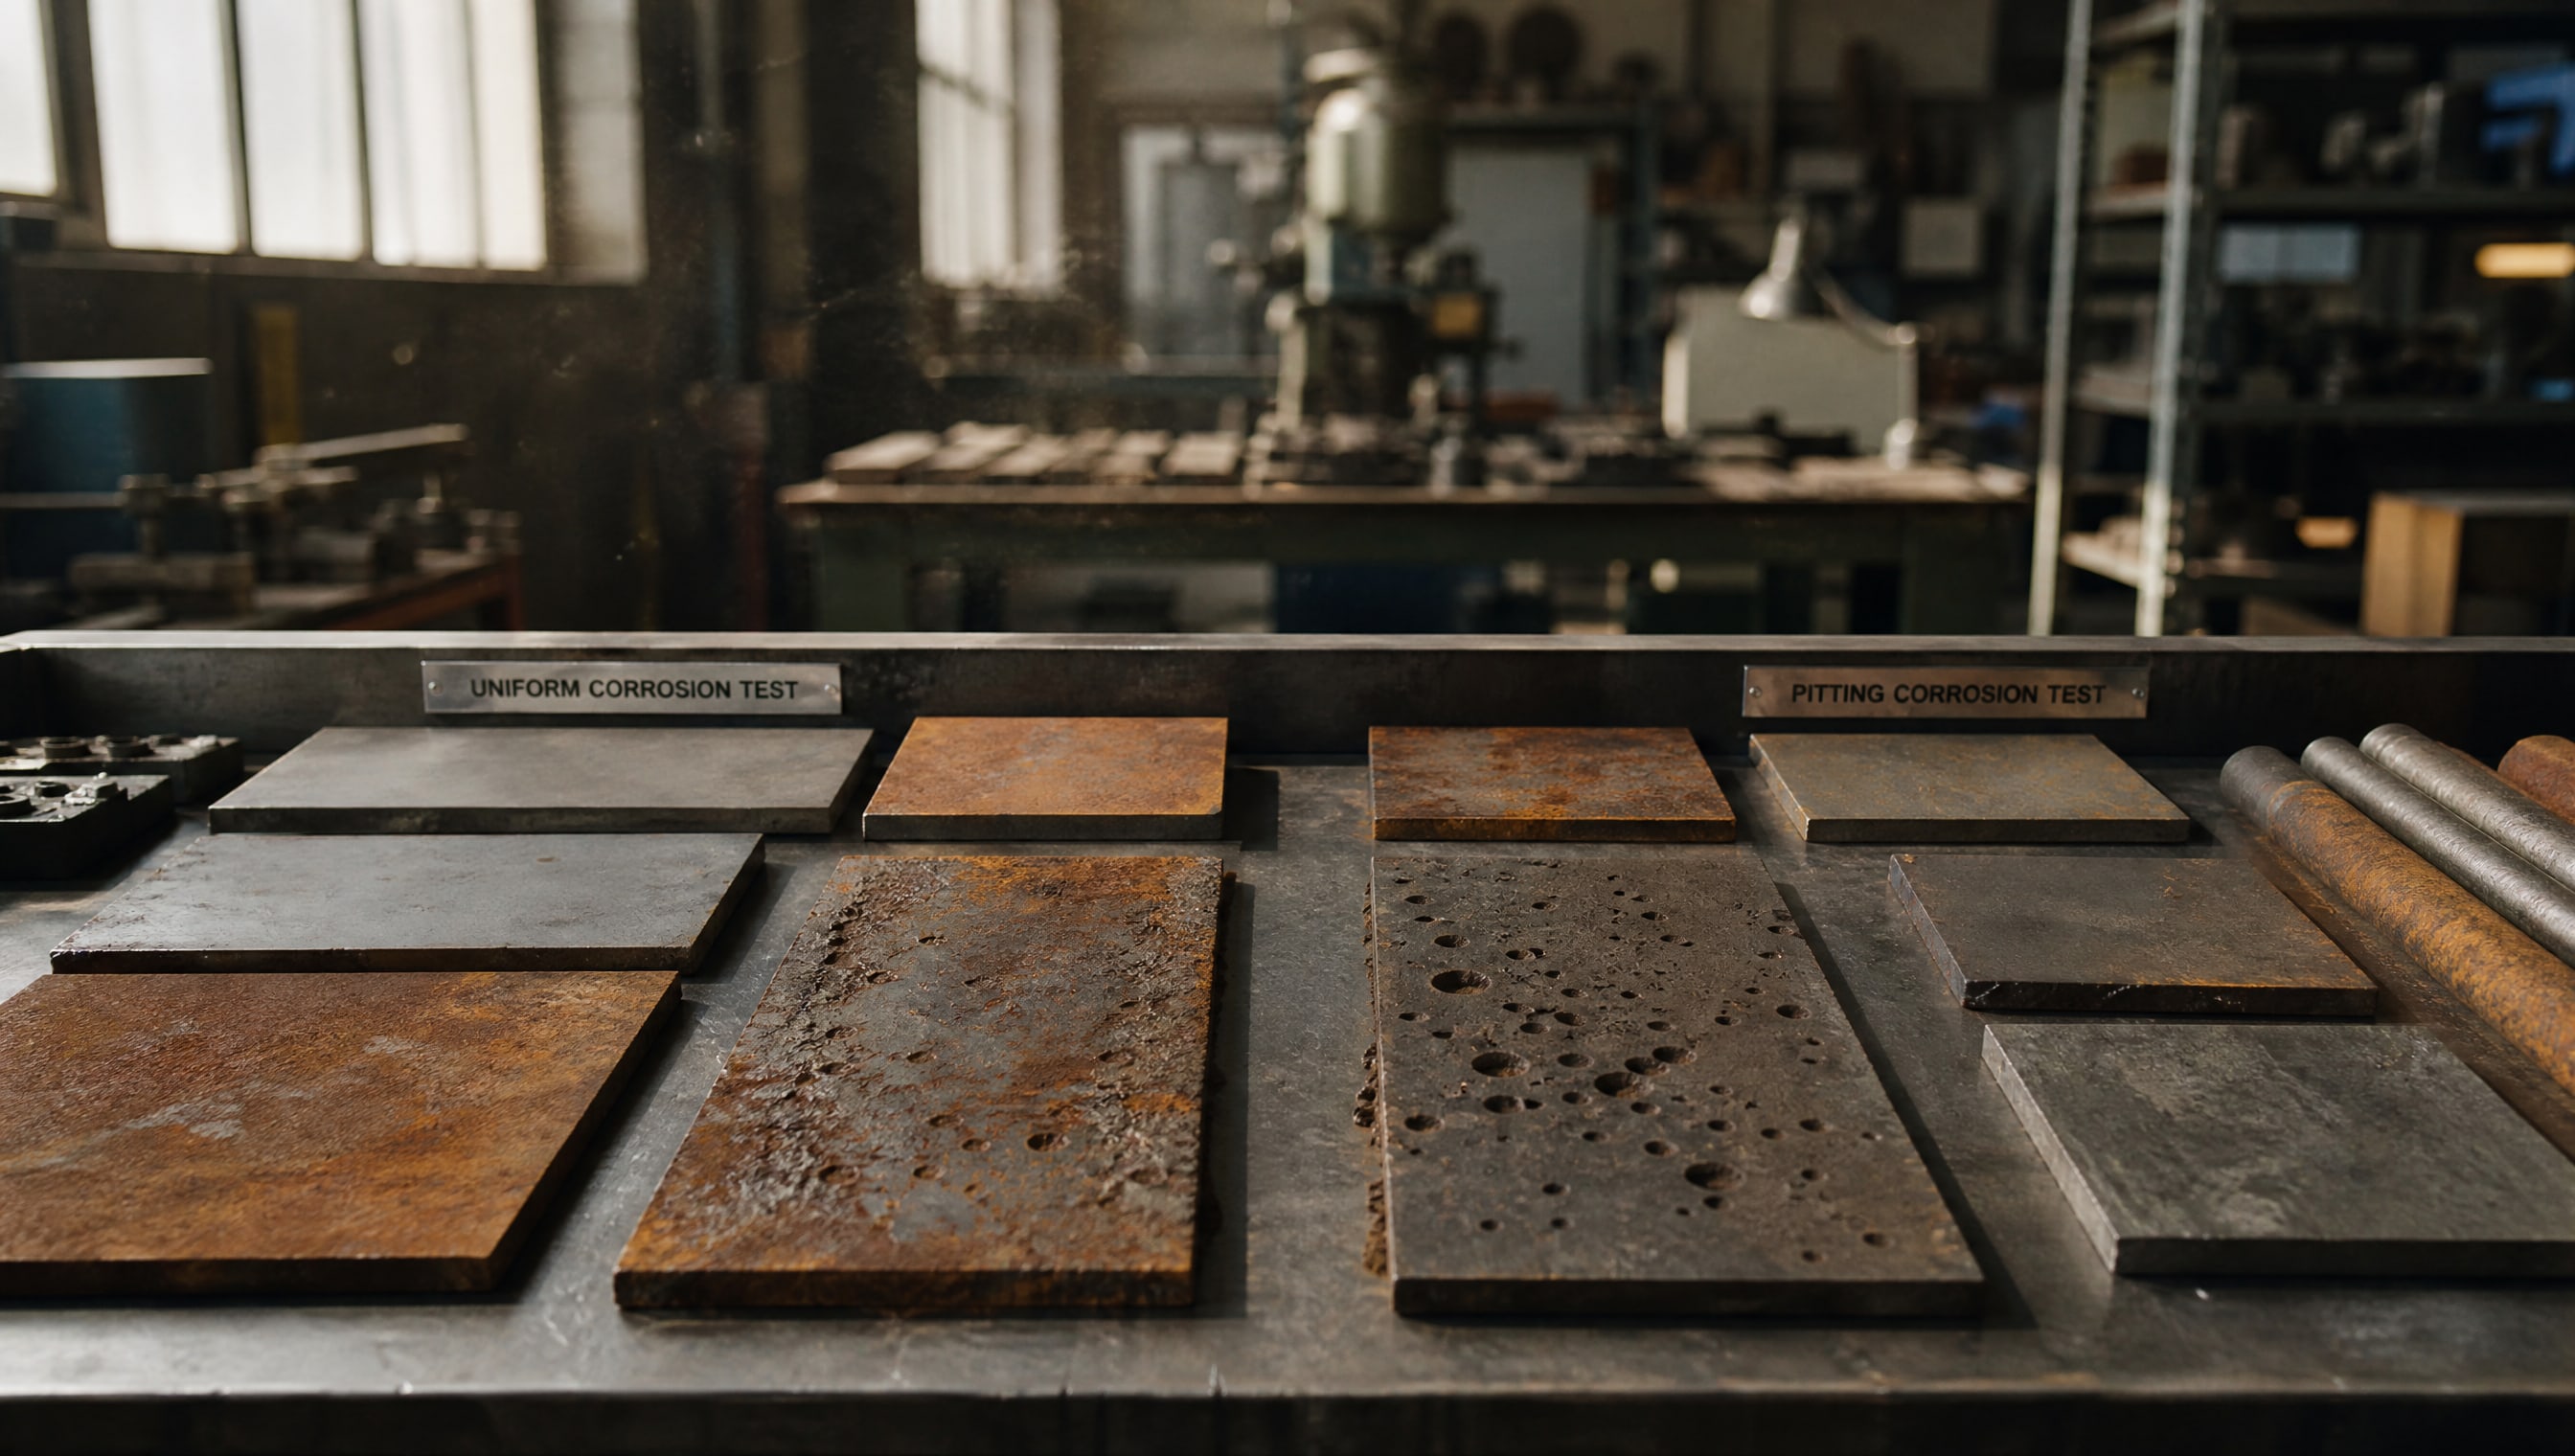
ГОСТ 9.908-85 разделяет коррозионные поражения на несколько категорий, и каждая требует отдельной оценки.
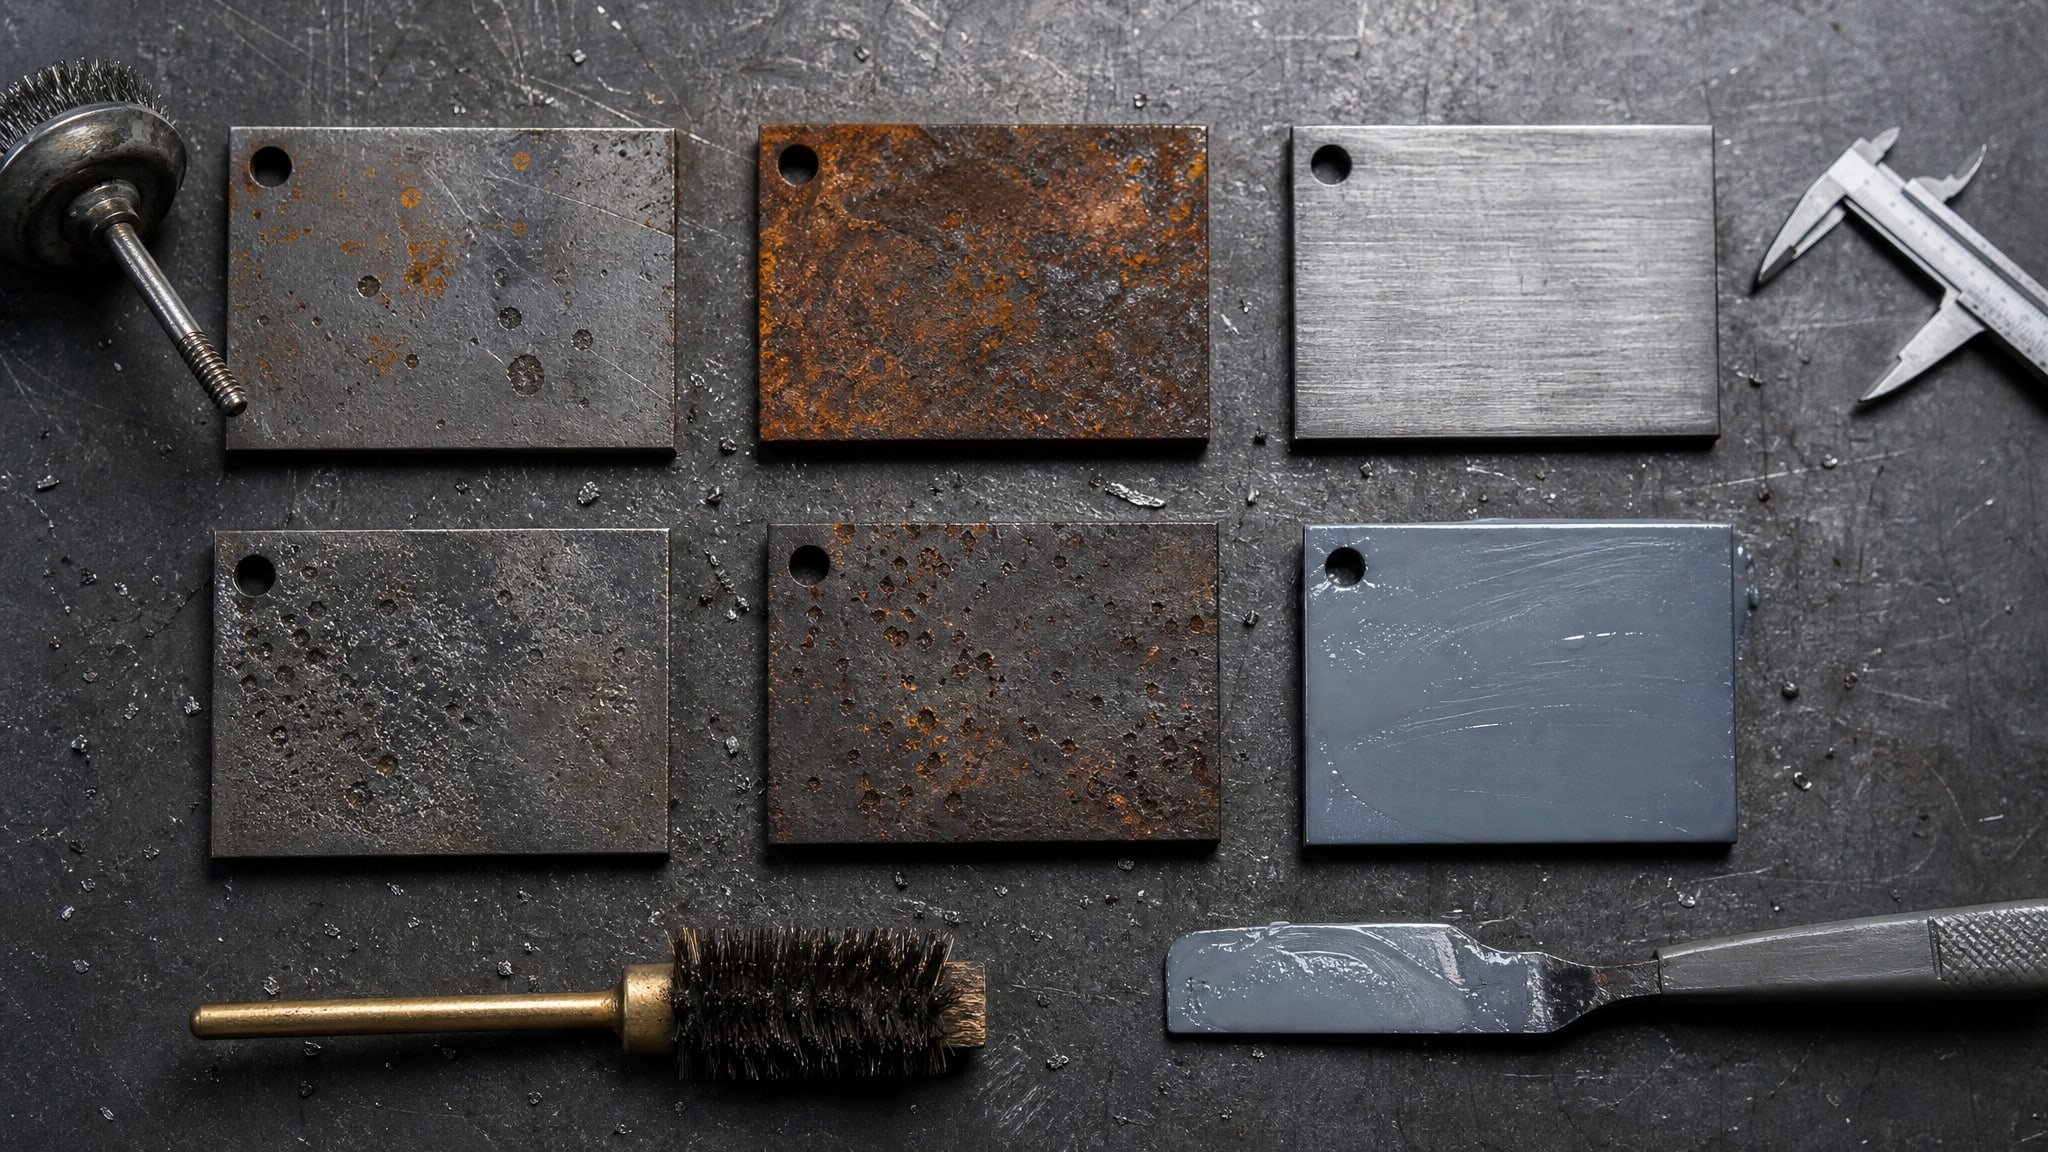
Это критически важно при сравнении технических жидкостей: две жидкости могут показать одинаковую потерю массы, но совершенно разные картины поражения металла.
Основные виды коррозии по ГОСТ 9.908-85
Сплошная коррозия - равномерное поражение поверхности;
Питтинговая коррозия - точечные глубокие язвы;
Межкристаллитная коррозия - поражение границ зерен (актуально для нержавеющих сталей);
Расслаивающая коррозия - расслоение слоев металла;
Коррозия пятнами - локальные очаги без четкой формы;
Коррозионное растрескивание - образование трещин под нагрузкой;
Коррозионная усталость - снижение усталостной прочности из-за коррозии.
При микроскопической оценке образцы рассматривают при увеличении 50, 100, 500 и 1000 раз, чтобы выявить тип поражения на разных уровнях детализации. Глубину измеряют либо окулярной шкалой микроскопа, либо по разности толщины металла на поврежденном и исходном участке.
Закупщик, получивший отчет об испытании, должен видеть не только цифру потери массы, но и описание вида коррозии. Если жидкость защищает от сплошной коррозии, но допускает питтинговую, это критично для деталей, работающих под нагрузкой.
Методика правильного сравнения технических жидкостей
Сравнение СОЖ и других технических жидкостей теряет смысл, если нарушены условия испытания.
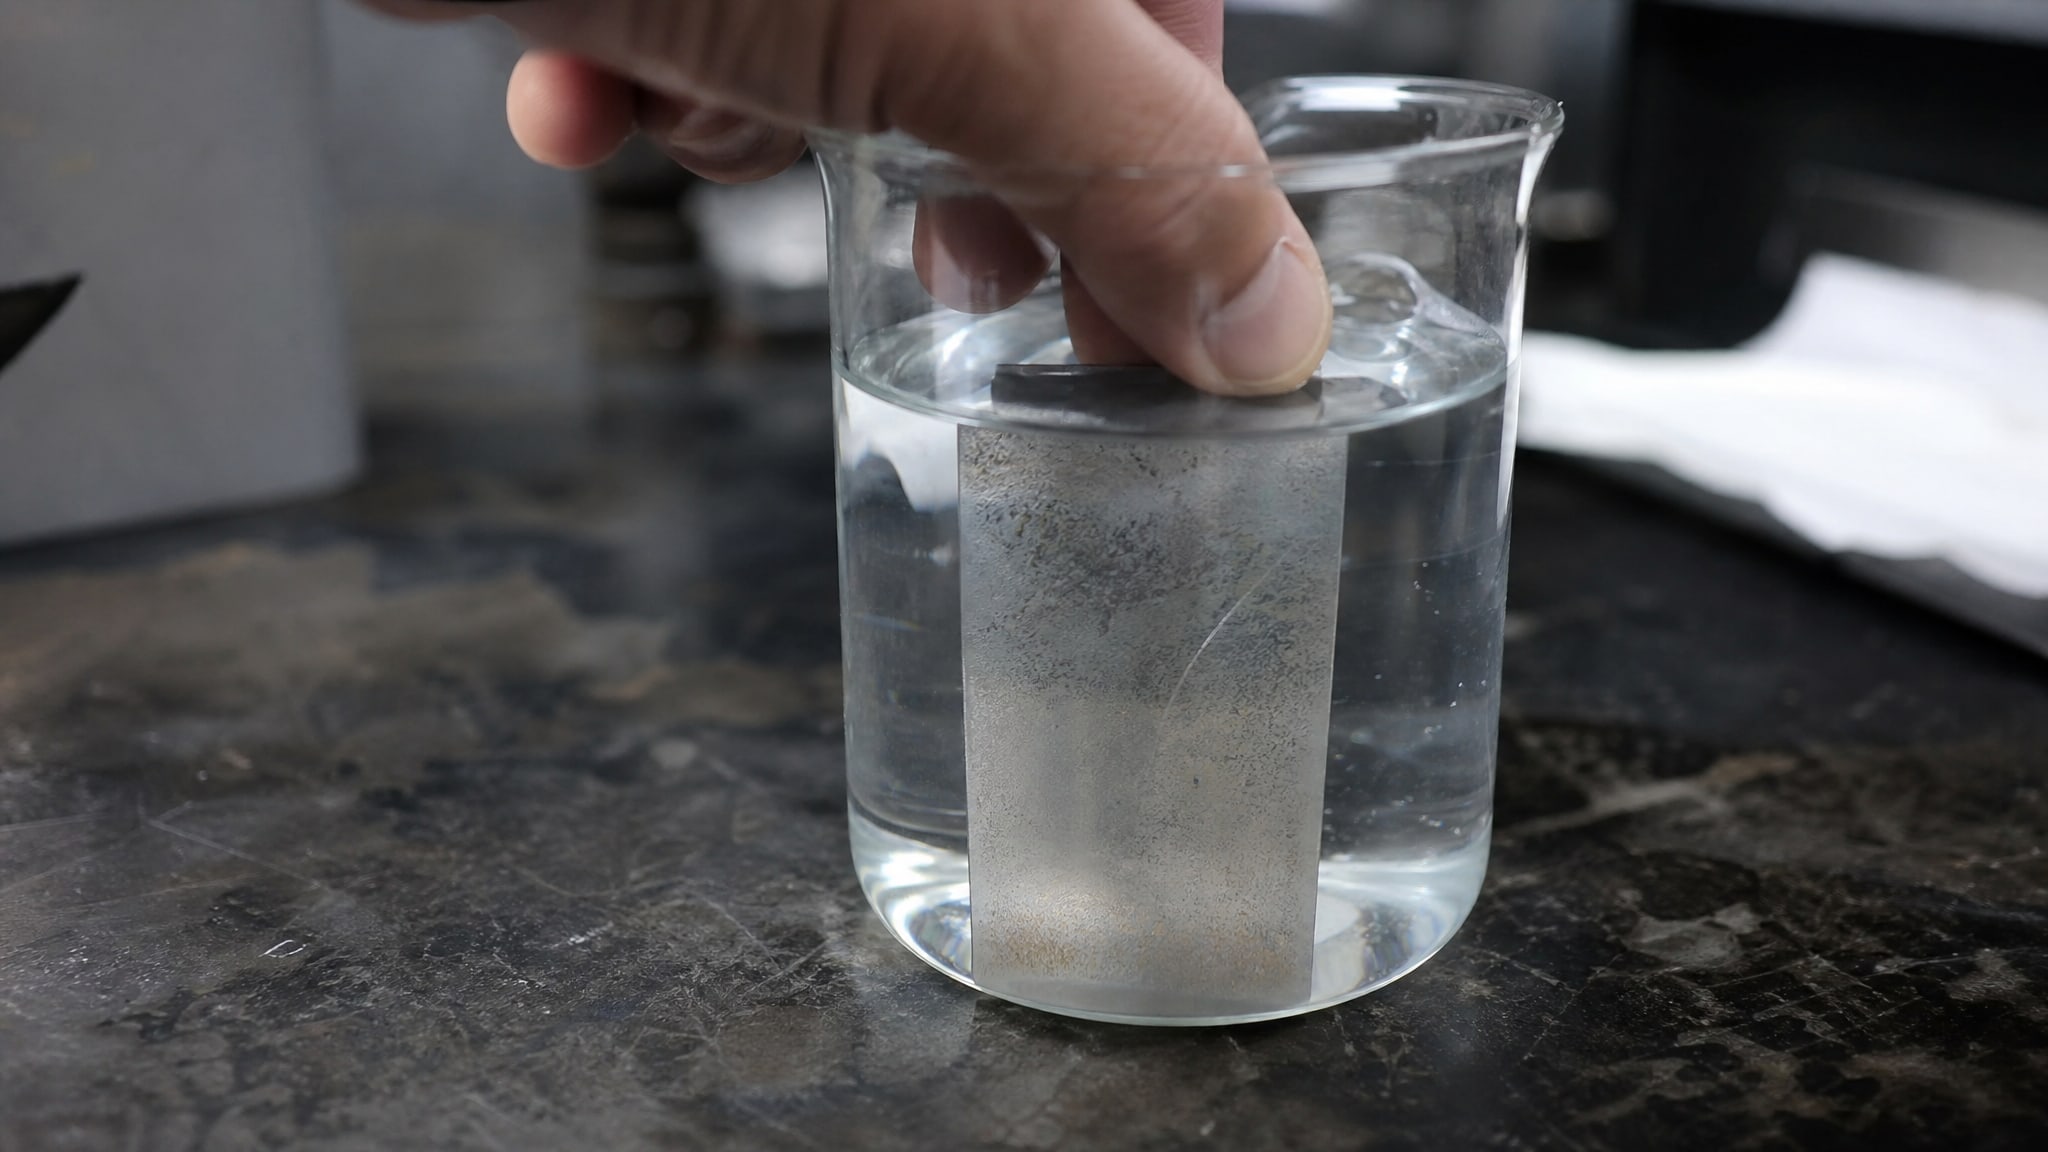
ГОСТ 9.905-82 устанавливает общие требования, которые часто упускают при проведении тестов у разных лабораторий.
Контролируемые параметры программы испытаний
Перед началом испытаний программа должна описать:
Образец: материал, химический состав, способ подготовки поверхности (полировка, зачистка, обезжиривание);
Контролируемые свойства: какой вид коррозии отслеживают, потеря массы, глубина поражения или и то, и другое;
Цель испытания: предварительная оценка, сравнительная оценка или контроль соответствия нормативу;
Условия: температура, влажность, состав среды (например, нейтральный раствор хлорида натрия, кислый раствор, морская вода);
Режим испытаний: время экспозиции, количество циклов, условия между циклами (промывка, сушка, повторное погружение);
Методика съемов: периодичность изъятия образцов (4, 8, 16, 32 сут или по геометрической прогрессии: 1, 3, 6, 12 часов; 1, 2, 4, 8 суток);
Обработка результатов: как измеряют и вычисляют потерю массы, глубину поражения, индексы коррозионной стойкости.
Если один образец вывезут при 20°C, второй при 40°C, третий промывают после каждого дня, а четвертый - раз в неделю, результаты будут несопоставимы. Поэтому при выборе между предложениями разных поставщиков нужно убедиться, что все испытания проведены по одинаковой программе.
Рекомендуемая схема съемов образцов
При длительных испытаниях используют прерывистую схему съемов, чтобы увидеть динамику коррозионного процесса. Если просто положить образец в среду на 100 часов и потом его вынуть, пропустите критический период, когда коррозия протекает быстро. Вместо этого образцы вынимают:
По геометрической прогрессии: 1, 3, 6, 12 часов; 1, 2, 4, 8 суток; 3, 6, 12 месяцев;
Или стандартно: 4, 8, 16, 32 суток.
После каждого съема образец очищают от продуктов коррозии, взвешивают и анализируют под микроскопом. Такой подход позволит увидеть, когда защита начинает отказывать и насколько быстро прогрессирует поражение.
Коррозионная стойкость чугуна и различных сталей в контакте с жидкостями
Чугун, углеродистые стали и коррозионно-стойкие сплавы ведут себя по-разному даже в одной и той же жидкости.
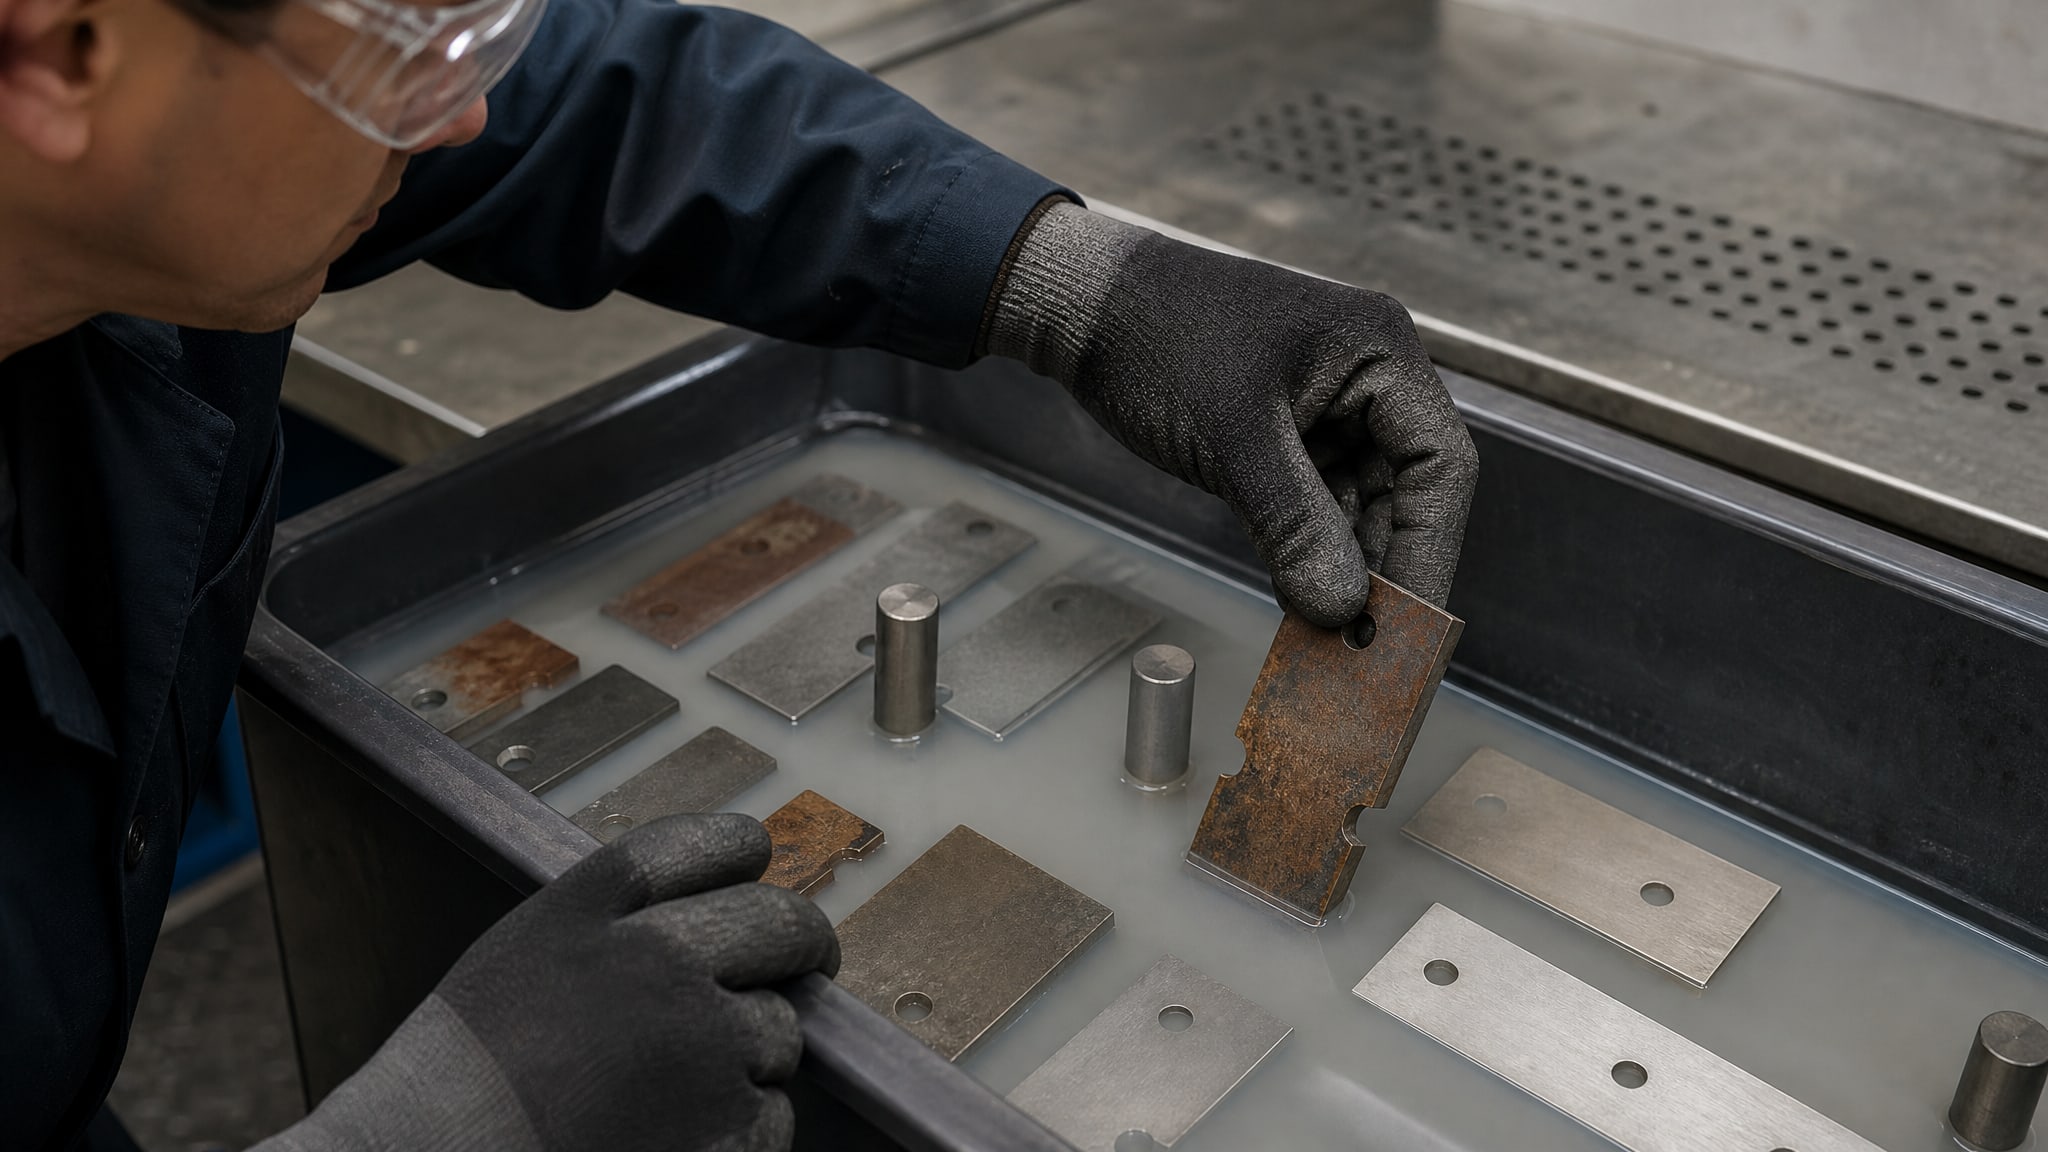
Это требует отдельного внимания при выборе СОЖ для конкретного оборудования.
Почему материал образца имеет значение
ГОСТ 9.908-85 прямо требует учитывать химический состав металла и способ его обработки при оценке коррозионной стойкости. Чугун содержит структурный углерод, который охотнее вступает в реакции окисления, чем сталь с низким содержанием углерода. Углеродистые стали (Ст20, Ст35) теряют массу быстрее, чем нержавеющие (12Х18Н10Т). Легированные стали, содержащие хром, молибден или никель, формируют защитные пленки оксидов и требуют других критериев оценки.
Поэтому при закупке жидкостей важно уточнить: на каком материале проводили тестирование защиты от коррозии? Если отчет говорит об испытании на нержавеющей стали, а вам нужно защитить чугунные направляющие, результаты не применимы напрямую. Надежный поставщик предоставит несколько вариантов отчетов - для разных материалов.
Особенность межкристаллитной коррозии
Для нержавеющих сталей критична межкристаллитная коррозия (МКК) - поражение, которое идет вдоль границ кристаллических зерен и незаметно на поверхности, пока не произойдет разрушение. ГОСТ 6032-2003 и ГОСТ 6032-2017 посвящены методам испытаний именно на МКК.
Стандартный тест - это 5 циклов по 48 часов в кипящем растворе азотной кислоты концентрацией (65 ± 0,2)% по массе с полной заменой раствора после каждого цикла. Итого -240 часов испытания. Оценку ведут по потере массы образца за все циклы. Для некоторых групп сталей нормы потери массы составляют 30 мг/см² за 240 часов - это предельное значение, выше которого считается, что сталь недостаточно коррозионно-стойка.
Эти тесты не входят в стандартные испытания СОЖ, но их учитывают при выборе жидкостей для оборудования с нержавеющими компонентами, особенно если жидкость контактирует с кислотной средой.
Почему нельзя переносить результаты испытаний на все условия
Одна из частых ошибок закупщиков - предположить, что если жидкость прошла испытание в одной лаборатории, она гарантированно защитит металл в любых условиях эксплуатации.
Это не так, и причины лежат в самой методике испытаний.
Влияние условий окружающей среды и режима работы
Испытания на коррозионную стойкость проводят в контролируемых условиях - в камере при заданной температуре и влажности. На производстве же действуют дополнительные факторы: вибрация, механическое воздействие инструмента, перепады температуры, соседство с другими химикатами. Жидкость, которая защитила образец в статических условиях камеры, может не справиться при динамическом нагружении.
Кроме того, время контакта в тесте исчисляется часами или днями. Если же деталь работает в масло- или охлаждающей жидкости месяцы подряд, накапливаются окислительные продукты, жидкость стареет, и ее защитные свойства деградируют. Это отдельный вопрос, который не охватывает краткосрочное испытание на коррозионную стойкость.
Состав и качество самой жидкости
ГОСТ 9.908-85 требует, чтобы в программе испытаний указывались характеристики самого защитного агента (жидкости). Но на практике при поступлении новой партии жидкость может отличаться по концентрации присадок, pH или окисляемости. Если в лаборатории испытывали образец партии № 1, а на производство пришла партия № 2, результаты уже не гарантированы.
Поэтому честный поставщик технических жидкостей проводит контрольные испытания на коррозионную стойкость не один раз в год, а периодически, сверяя каждую партию со спецификацией. Это требует дополнительных затрат, но дает уверенность в предсказуемости результата.
Совет инженера: роль современных СОЖ в коррозионной защите
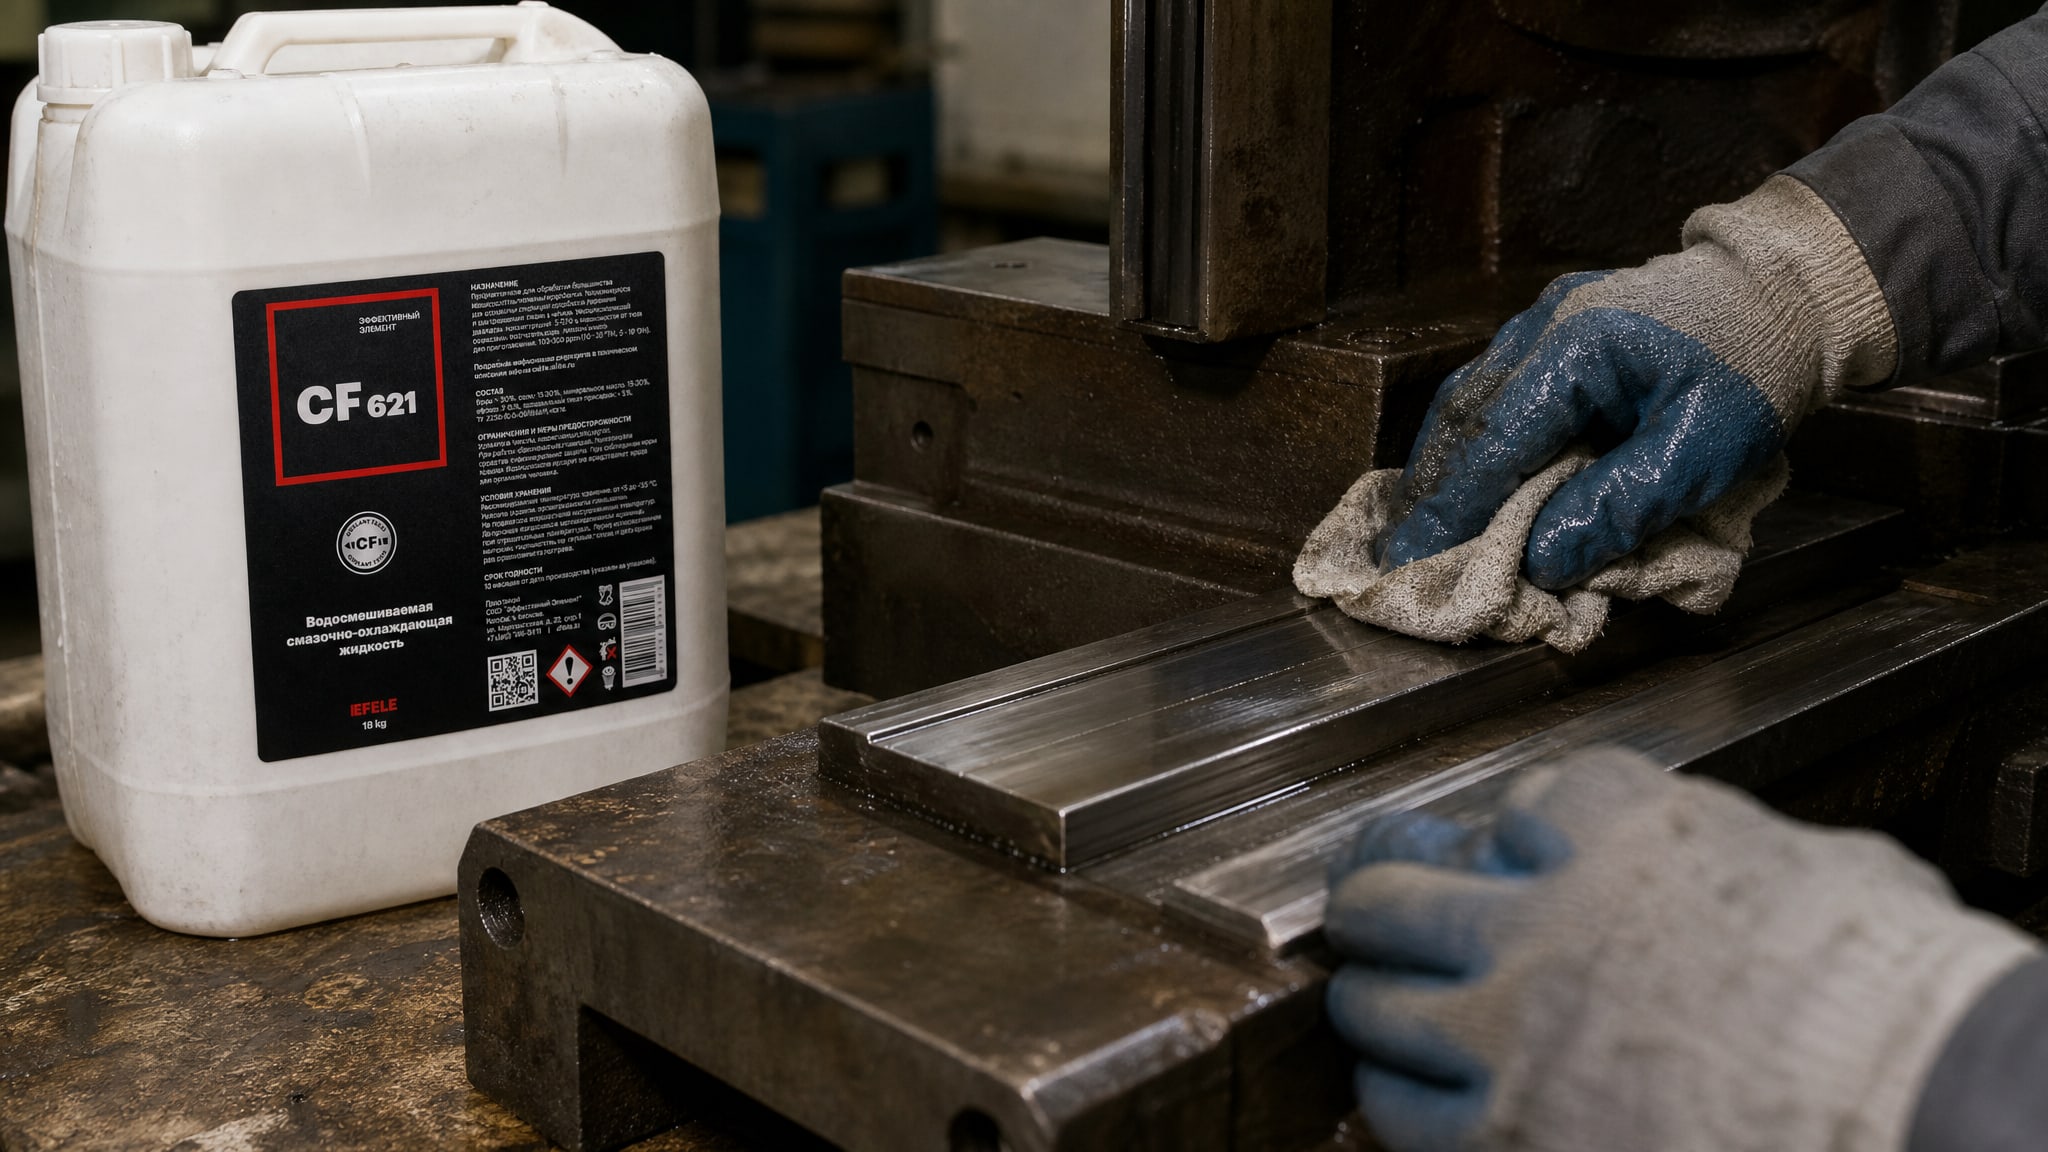
На практике закупщики и инженеры ремонтных служб часто сталкиваются с ситуацией: нужно выбрать универсальную полусинтетическую СОЖ, которая работает и на чугуне направляющих, и на стальных шпинделях, и не требует специальной утилизации.
Здесь возникает противоречие - универсальность редко сочетается с максимальной защитой от коррозии.
Тем не менее, современные составы, такие как EFELE CF-621, демонстрируют, как полусинтетическая база с правильным набором присадок может обеспечить защиту и от сплошной, и от питтинговой коррозии на чугуне, при этом оставаясь совместимой с нержавеющими компонентами. Ключ - в правильном подборе ингибиторов коррозии (как правило, это производные азол-замещенных соединений) и в контроле pH жидкости. Испытания таких жидкостей по ГОСТ проводят на образцах из чугуна марок СЧ20, СЧ30 и стали 45, вызывая коррозию в нейтральном растворе хлорида натрия. Результаты показывают потерю массы в диапазоне 5-15 мг/см² при 240-часовом испытании - это считается хорошим уровнем защиты для универсальной жидкости.
Закупщик, видя такой результат в отчете, может быть уверен: жидкость действительно работает на практике, а не только в рекламе.
Стандарты и допуски: что требуют нормативные документы
Российская система стандартизации коррозионных испытаний развивалась параллельно с западными нормами.
Хотя прямых полных эквивалентов DIN для технических жидкостей в ГОСТ нет, основные принципы совпадают.
Основные российские стандарты
| Стандарт | Применение | Ключевая требуемость |
|---|---|---|
| ГОСТ 9.905-82 | Общие требования к программе коррозионных испытаний | Четко определить материал, условия, режим, методику оценки |
| ГОСТ 9.908-85 | Методы определения показателей коррозии и коррозионной стойкости | Оценивать тип поражения, его форму, распределение, глубину |
| ГОСТ 6032-2003 | Испытания на МКК нержавеющих сталей | 240 часов в азотной кислоте, потеря массы не более 30 мг/см² |
| ГОСТ 6032-2017 | Уточненные методики МКК (включены методы по ISO) | То же, плюс детальнее описаны процедуры подготовки образцов |
Международные стандарты DIN (например, DIN 51357 для испытаний защиты от ржавчины масел) требуют аналогичных процедур, но могут отличаться в деталях: иные материалы образцов, иные среды (например, дистиллированная вода с добавкой соли вместо стандартного раствора хлорида натрия), иные критерии оценки. Поэтому результат испытания по DIN нельзя прямо сравнивать с результатом по ГОСТ без пересчета.
Как выглядит честный отчет об испытании
Если лаборатория проводит испытание на коррозионную стойкость, в отчете должно быть:
Полное название стандарта (например, ГОСТ 9.908-85, не просто «коррозионное испытание»);
Материал образцов (марка стали, чугуна, сплава), способ подготовки;
Условия испытания (температура, влажность, состав среды);
Описание программы съемов (в какие моменты времени вынимали образцы);
Результаты для каждого съема (потеря массы, описание вида поражения под микроскопом);
Итоговая оценка (соответствие или несоответствие нормативу);
Дата, подпись ответственного, печать аккредитованной лаборатории.
Если отчет выглядит как две строки текста без деталей - это не отчет, а квитанция. От такого документа мало пользы при техническом выборе.
Часто задаваемые вопросы
Почему потеря массы - не главный показатель коррозии?
Два образца могут потерять одинаковую массу, но совершенно по-разному. Один равномерно поржавеет тонким слоем (сплошная коррозия), второй покроется точечными язвами (питтинг). При работе детали под нагрузкой язвина глубиной 2 мм опаснее, чем равномерное истончение на 0,1 мм. ГОСТ 9.908-85 требует анализировать тип, форму и распределение поражения, а не только цифру потери массы.
Какая периодичность съемов образцов считается стандартной?
ГОСТ 9.905-82 рекомендует две схемы. При интенсивных тестах - через 4, 8, 16, 32 суток. При долгосрочных - по геометрической прогрессии: 1, 3, 6, 12 часов; 1, 2, 4, 8 суток; 3, 6, 12 месяцев. Выбор зависит от цели: нужна ли динамика за часы или за годы. Без объяснения схемы съемов результаты сравнивать нельзя.
Можно ли результаты испытания на углеродистой стали применить к чугуну?
Нет. ГОСТ 9.908-85 прямо указывает учитывать химический состав материала. Чугун содержит углерод и кремний в других пропорциях, чем сталь, и коррозионный механизм отличается. Защита жидкости на чугуне проверяется отдельно, на образцах из чугуна марок СЧ20, СЧ30 или иных.
Что означает, если жидкость прошла испытание по DIN, а не по ГОСТ?
DIN - немецкий стандарт, и его требования могут отличаться от российских. Например, DIN 51357 использует иные материалы образцов и критерии оценки, чем ГОСТ. Сертификация по DIN говорит о соответствии европейским нормам, но автоматически не гарантирует соответствие ГОСТ. При выборе жидкости для российского производства лучше убедиться в наличии испытаний именно по ГОСТ.
Как часто проводят контрольные испытания на коррозионную стойкость?
Это зависит от графика контроля качества производителя. Честный поставщик испытывает каждую партию СОЖ, масла или техжидкости согласно спецификации. Для полусинтетических жидкостей - минимум один раз в квартал, для минеральных - раз в месяц. Результаты хранят в архиве и предоставляют по запросу.
Заключение
Испытания на коррозионную стойкость - это не просто процедура, а инструмент, который помогает предсказать поведение технической жидкости на производстве. Ключевое значение имеет не одна цифра потери массы, а полная картина: тип и форма поражения, материал образца, условия испытания и периодичность съемов. ГОСТ 9.905-82 и ГОСТ 9.908-85 устанавливают стандартизованные методики именно для того, чтобы результаты разных лабораторий и разных поставщиков были сопоставимы.
При выборе технических жидкостей для производства требуйте у поставщика полные отчеты об испытании на коррозионную стойкость: не просто цифры, а описание материала образцов, условий, схемы съемов и анализа поражения под микроскопом. Убедитесь, что испытание проведено на материалах вашего оборудования (чугун, углеродистая сталь, нержавейка). Это основа для обоснованного выбора и долгосрочной защиты от коррозии.