Анаэробные фиксаторы надежно блокируют резьбовые соединения, образуя полимерную пленку, которая со временем становится монолитной. Проблема возникает при техническом обслуживании, ремонте или замене деталей: обычное механическое усилие часто не срывает такое соединение, а попытки открутить его с избыточным крутящим моментом приводят к срыву резьбы, трещинам или деформации головки болта. Специалисты, сталкивающиеся с демонтажом сильно зафиксированных узлов, знают: универсального решения на основе смазки или химических размягчителей не существует. Единственный проверенный способ - контролируемый нагрев в правильном температурном диапазоне, который ослабляет полимер и позволяет разобрать соединение без повреждений.
В этой статье разберемся, какие методы применяют профессионалы для демонтажа резьбовых фиксаторов, как правильно выбрать температуру нагрева в зависимости от типа фиксатора, какие ошибки допускают закупщики и инженеры, и как подготовить соединение к разборке, чтобы вернуть деталям работоспособность.
Физика ослабления анаэробного полимера при нагреве
Анаэробные фиксаторы отверждаются в отсутствие кислорода и образуют трехмерную полимерную сетку, которая растет и уплотняется в течение суток и более.
Эта сетка стабильна в широком температурном диапазоне, но при нагреве молекулярная связь ослабляется. Большинство анаэробных полимеров начинают размягчаться при температурах выше 180 °C, а прочность связи заметно падает с дальнейшим подъемом температуры.
Для среднепрочных составов достаточно прогрева до 70–80 °C - при этой температуре вязкость полимера резко возрастает, но он не разрушается, и соединение теряет адгезию к металлу. Для высокопрочных фиксаторов нужен диапазон 250–260 °C; в некоторых случаях допускается нагрев до 250–300 °C для массивных резьбовых узлов, где требуется более глубокое прогревание материала. Практический ориентир: нагревайте на 50–100 °C выше рабочей температуры соединения. Если узел работает при 180 °C, готовьтесь к разборке после прогрева до 230–280 °C.
Механизм прост: при повышении температуры молекулы полимера получают больше энергии, межмолекулярные силы ослабевают, и упругость сетки снижается. Это окно редко долгое - поэтому разборку нужно начинать сразу после достижения целевой температуры, пока соединение еще горячее.
Выбор и применение источника тепла при демонтаже
Инструмент для нагрева выбирается в зависимости от размера соединения, доступности и материалов, расположенных рядом.
Мягкий локальный нагрев для узлов с чувствительными деталями
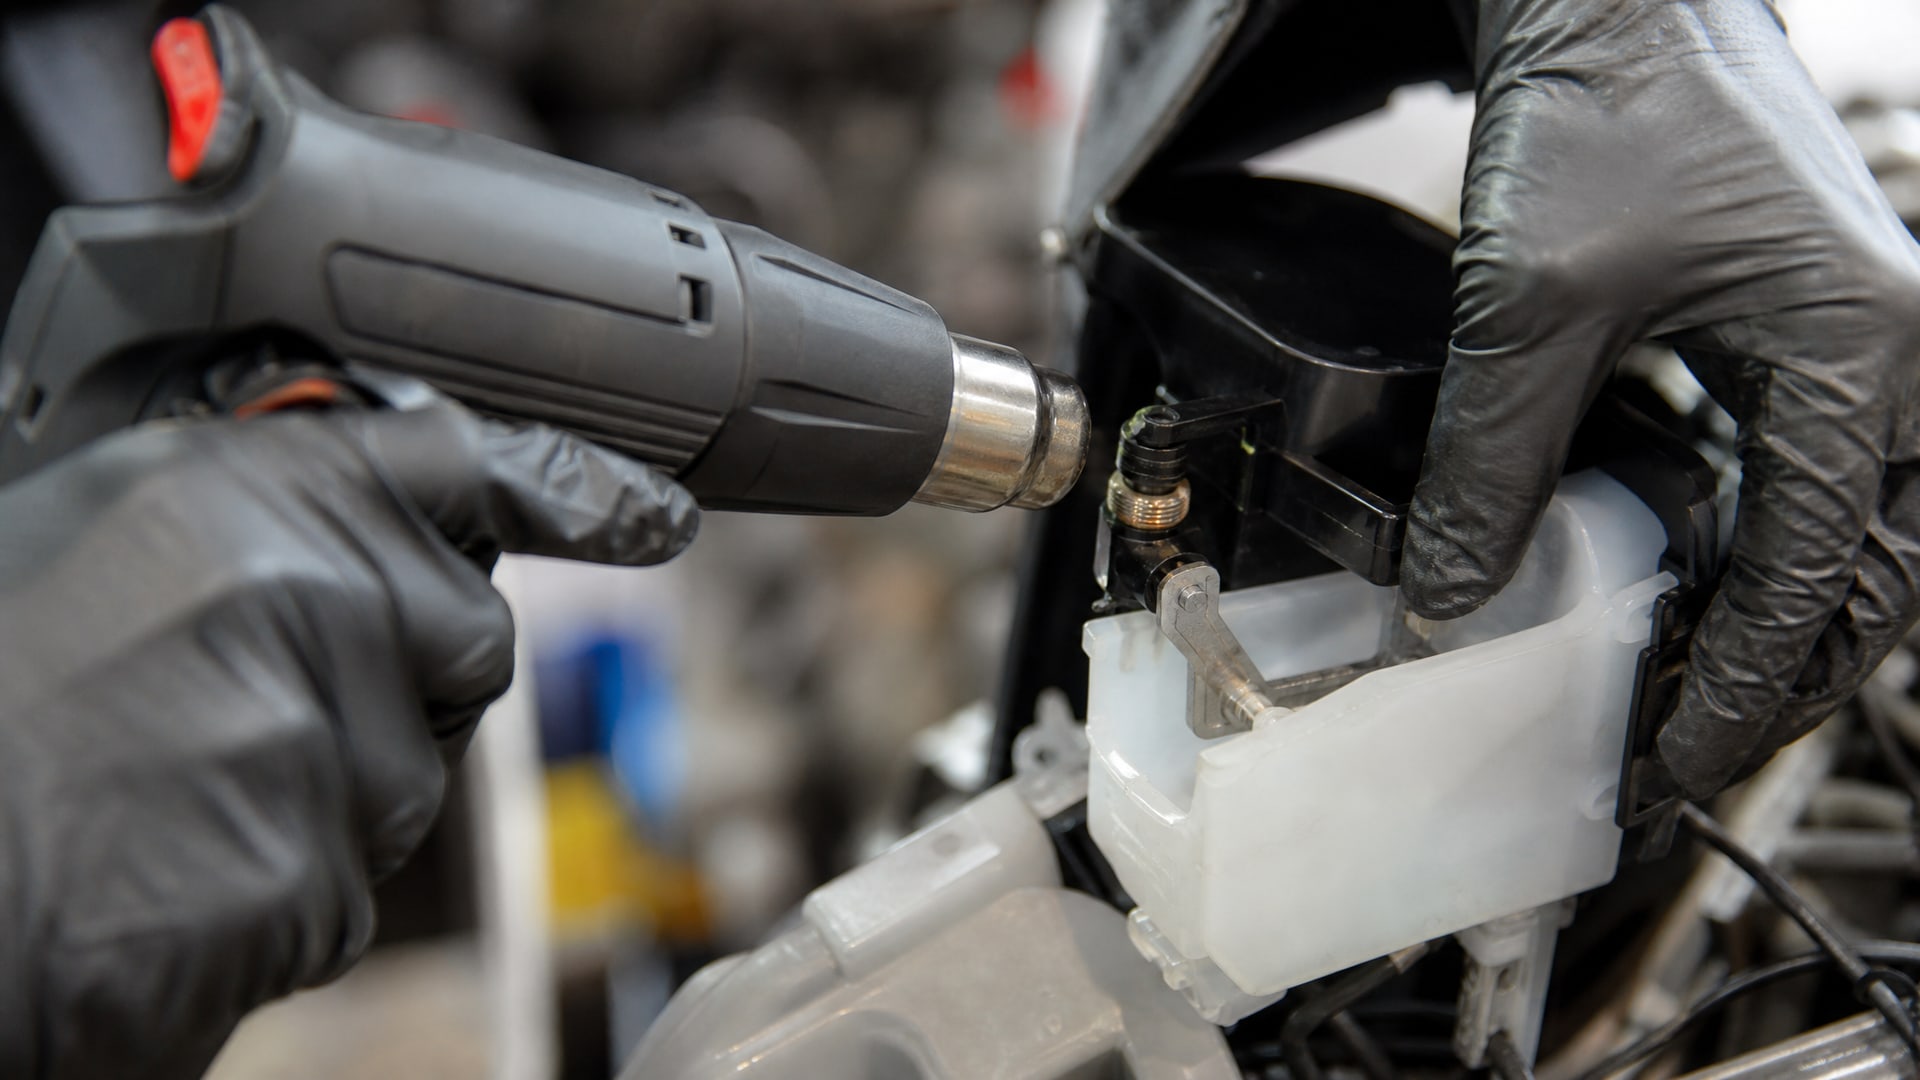
Для соединений, находящихся рядом с пластиком, электрической проводкой, окрашенными деталями или уплотнениями, рекомендуют промышленный строительный фен или термоэлектрическую грелку. Эти источники позволяют нагреть гайку или головку болта до 70–100 °C без риска перегреть окрестности или вызвать пожар. Фен держите на расстоянии 10–15 см от соединения и прогревайте 3–5 минут, периодически проверяя температуру рукой (быстрый касательный тест). Для среднепрочных фиксаторов этого часто достаточно.
Интенсивный локальный нагрев для высокопрочных соединений
На производствах и в сервисных службах для демонтажа высокопрочных фиксаторов используют тепловую пушку, электрический паяльник (прикладывают к гайке), горелку (газовую или паяльную лампу) или промышленный термопистолет с контролем температуры. Если применяется открытое пламя, держите его на безопасном расстоянии (не менее 5 см) и наблюдайте за цветом металла. При нагреве до 250–260 °C металл приобретает еле заметный желтоватый оттенок; при превышении температуры начинает темнеть.
Перед использованием любого источника тепла убедитесь, что рядом нет горючих материалов, изоляция проводов находится вдали от пламени, а соседние детали (например, подшипники с пластиковыми сепараторами или резиновые уплотнения) защищены асбестовой тканью или керамической прокладкой.
Подготовка соединения и пошаговый процесс демонтажа
Правильная подготовка и последовательность действий снижают риск повреждения резьбы и повышают эффективность разборки.
Шаг 1: Очистка резьбы и поверхности соединения
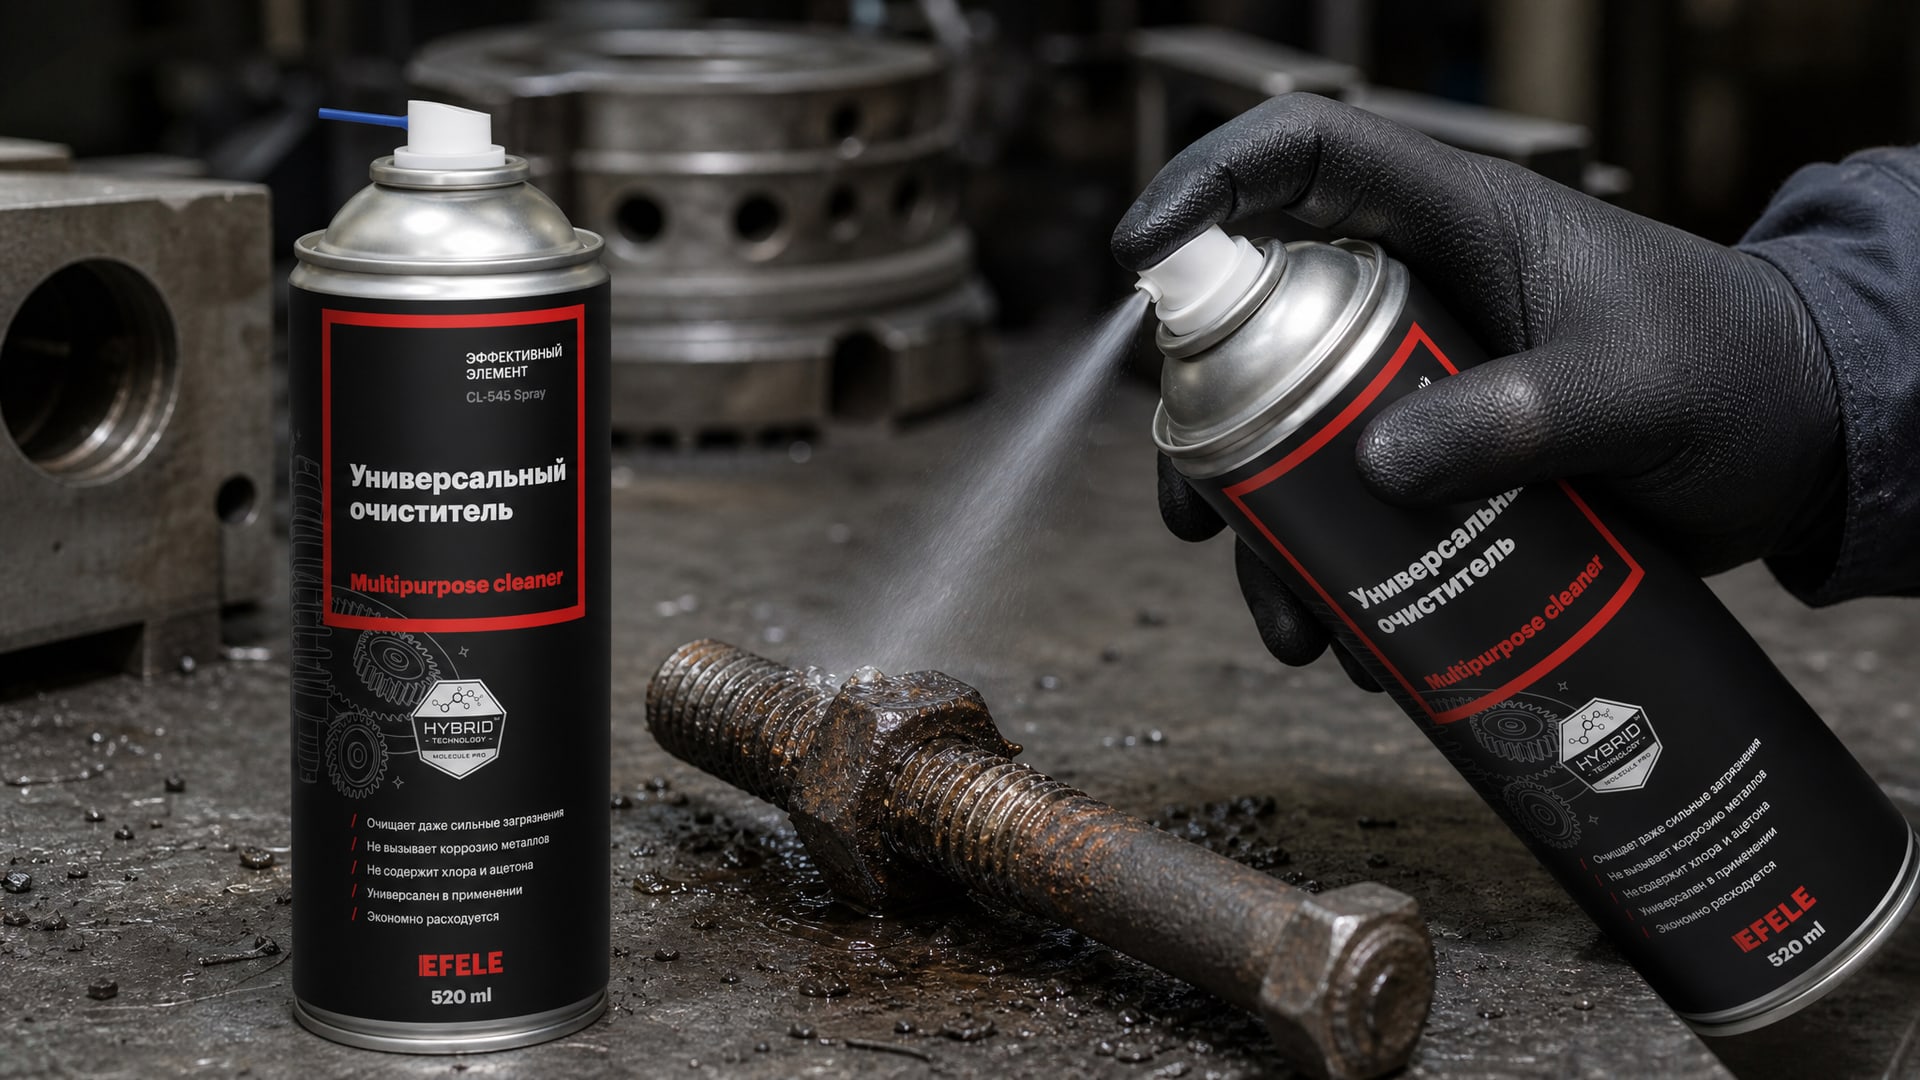
Перед началом нагрева удалите грязь, ржавчину и продукты окисления с резьбы, гайки и головки болта. Используйте щетку с мягким ворсом, сухую тряпку или воздушный компрессор. Остатки масла, грязи и окислов препятствуют теплопередаче и могут скрывать трещины в фиксаторе, которые облегчают разборку. Если на резьбе заметны отложения соли или минеральные наросты (в условиях высокой влажности или морских сред), очистите их аккуратно щеткой и протрите сухой тканью.
Шаг 2: Применение проникающей смазки (вспомогательный этап)
После очистки нанесите проникающую смазку на резьбу и оставьте на 10–15 минут. Смазка проникает в микротрещины полимера, облегчает разборку и улучшает теплопередачу. Это не замена нагреву, а дополнительный шаг. Избыток смазки удалите салфеткой или тряпкой - обильное смачивание не нужно.
Шаг 3: Локальный нагрев в правильном диапазоне
Нагревайте только гайку, головку болта или непосредственно зону резьбы, а не весь узел. Держите источник тепла на одном месте 3–5 минут для среднепрочных фиксаторов или 7–10 минут для высокопрочных. Нагрев должен быть плавным и контролируемым; избегайте резких перепадов температуры, которые могут привести к трещинам в металле или повредить соседние детали.
Шаг 4: Откручивание соединения в горячем состоянии
Как только достигнута целевая температура, немедленно приложите крутящий момент с помощью ключа или накидного ключа нужного размера. Для среднепрочных фиксаторов усилия часто не требуется; соединение откручивается легко. Для высокопрочных - может потребоваться умеренное усилие, но оно значительно ниже, чем на холодное соединение. Если соединение не сдвигается после короткого прогрева, повторите нагрев еще 2–3 минуты и попробуйте снова. На массивных болтах тепло проникает медленнее, и требуется несколько циклов.
Шаг 5: Последующая очистка деталей
После разборки удалите остатки полимера с резьбы. Если фиксатор отвердел в виде пленки, очистите резьбу щеткой или мягким скребком. Для полной очистки перед установкой нового фиксатора используйте очиститель поверхности, чтобы удалить следы старого полимера и масла.
Типичные ошибки и почему они неэффективны
Закупщики и инженеры нередко выбирают неправильный подход, вкладывают усилия впустую и рискуют повредить детали.
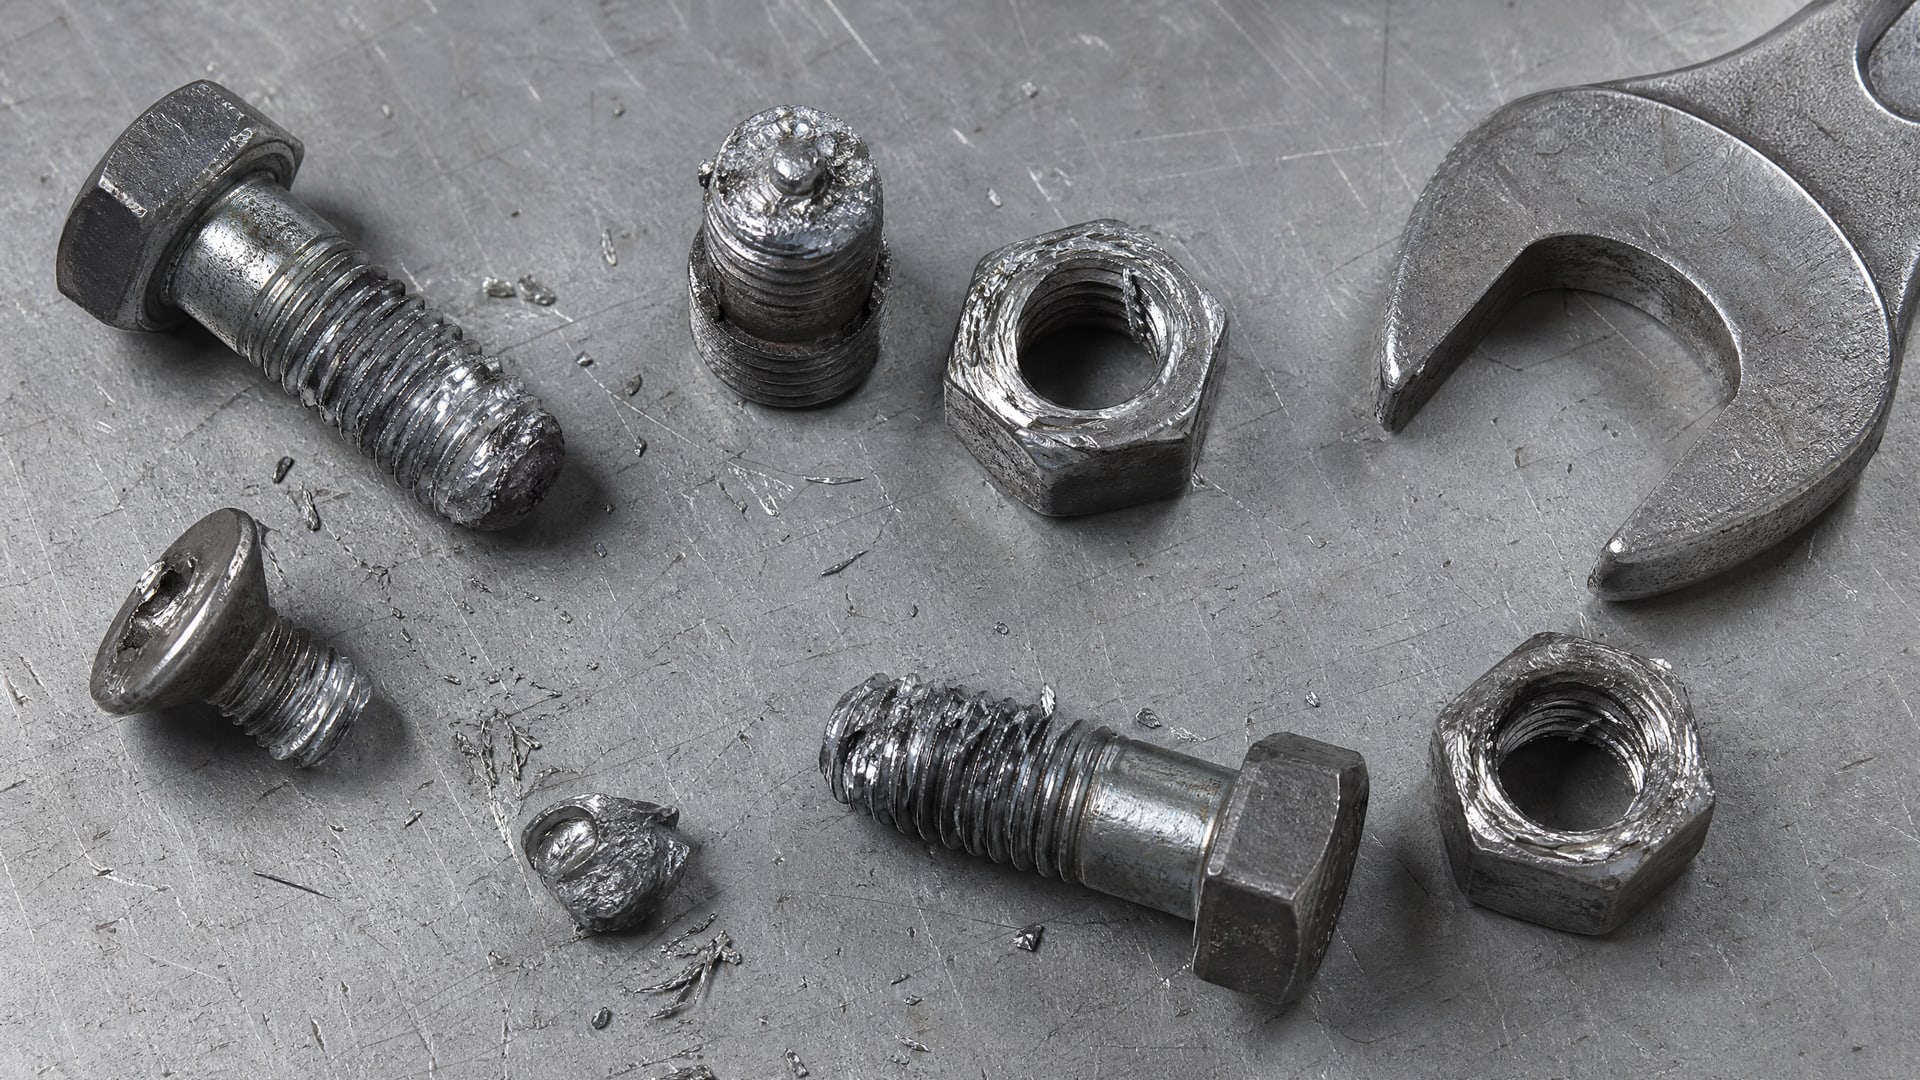
Избыточное механическое усилие без нагрева. Многие пытаются открутить фиксированное соединение мощным ключом или удлинителем, надеясь на чистое мышечное усилие. Это срывает резьбу, крошит металл в зоне контакта гайки и болта, и деталь становится непригодной к повторной сборке. Для высокопрочных фиксаторов момент удержания может превышать 25 Н·м - мышечное усилие не поможет.
Применение только проникающей смазки без нагрева. Смазка облегчает разборку, но не размягчает полимер. На среднепрочных фиксаторах смазка может дать небольшой эффект, но для высокопрочных это неэффективно. Смазку нужно использовать как подготовительный шаг перед нагревом.
Использование универсального химического размягчителя. На рынке встречаются растворители и химические реагенты, которые производители называют «размягчителями анаэробного клея». На практике они дают незначительный результат, требуют часов замачивания, и для полимеров с высокой степенью сшивки неэффективны вообще. Попытка растворить высокопрочный полимер химией - потеря времени.
Неконтролируемый нагрев всего узла. Если греть весь узел целиком без локализации, теплота рассеивается, соседние детали перегреваются, резиновые уплотнения теряют эластичность, и возрастает риск коробления. Кроме того, на массивных узлах тепло не доходит до центра резьбы, и эффект нулевой.
Ожидание после прогрева. Полимер ослаблен в окне 5–10 минут после достижения целевой температуры. Если после нагрева ждать, пока узел охладится, прочность восстанавливается, и разборка снова потребует усилия.
Рекомендации по подбору фиксатора, если требуется повторная сборка
Специалисты, которые часто сталкиваются с демонтажом узлов, советуют заранее выбирать фиксатор по требуемой прочности и температурному режиму, а не ориентироваться только на цвет.
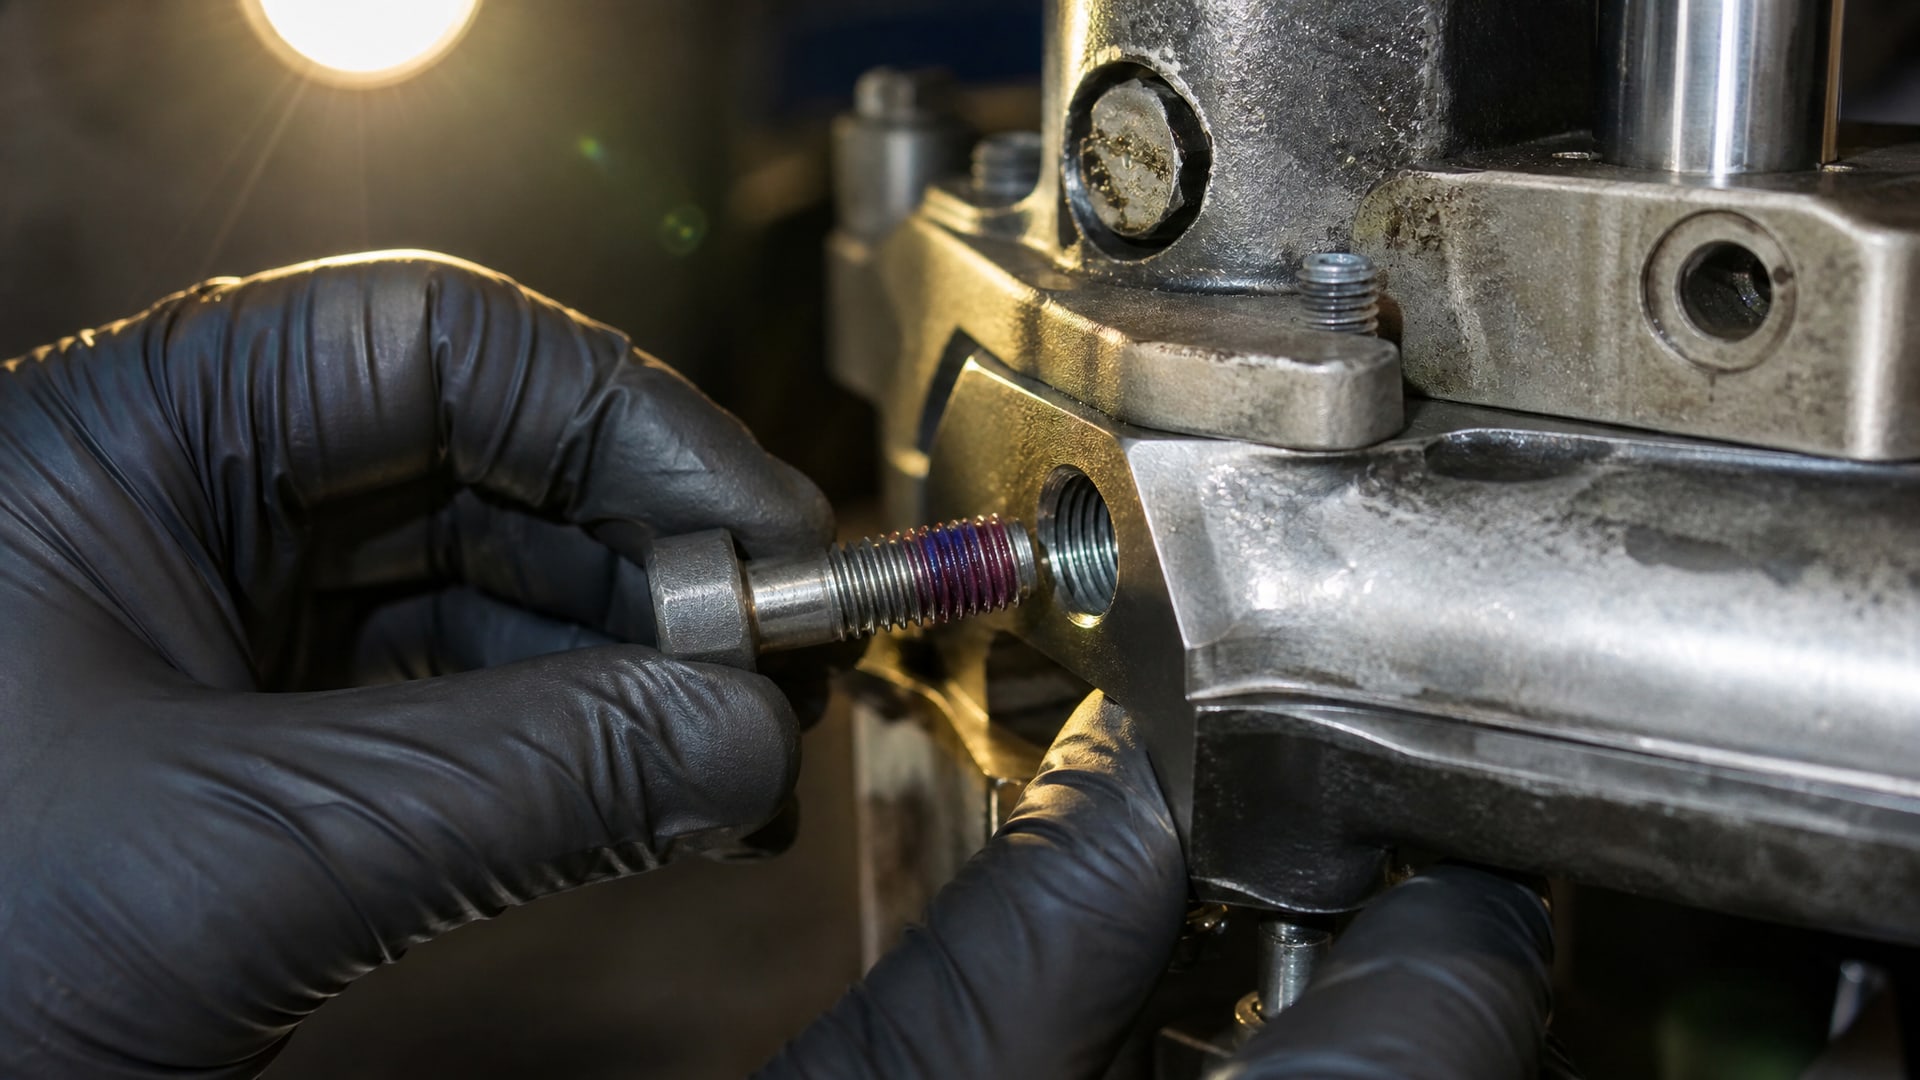
Если соединение планируется обслуживать раз в год или чаще, используйте среднепрочный фиксатор - он держит надежно, но разбирается без сложностей при нагреве 70–80 °C. Высокопрочные фиксаторы применяйте только там, где разборка не предусмотрена или редка (неразборные конструкции, крепежи, которые служат годами без демонтажа).
Для соединений с нагревом смотрите не только на рабочую температуру материала, но и на данные испытаний, которые производитель приводит по стандарту ISO 10964 (измерение крутящего момента анаэробных фиксаторов). Эти данные показывают реальное поведение материала при температуре и помогают выбрать фиксатор, который не будет хронически слабеть или перекрепляться на рабочих режимах вашего оборудования.
На производствах и в сервисных службах перед установкой нового фиксатора резьбовое соединение очищают от остатков старого полимера, грязи и масла. В цехах и ремонтных мастерских это делают механической чисткой щеткой или сухой тряпкой, а затем протирают очистителем поверхности, чтобы убрать следы масел, которые могут помешать отверждению нового фиксатора.
Часто задаваемые вопросы
Чем отличается демонтаж среднепрочного и высокопрочного фиксатора?
Среднепрочные фиксаторы теряют сцепление уже при нагреве до 70–80 °C и разбираются быстро. Высокопрочные требуют 250–260 °C и более интенсивного источника тепла (горелка, тепловая пушка). Соединение, зафиксированное высокопрочным материалом, после нагрева откручивается легче, чем кажется, - полимер становится пластичным и теряет адгезию к металлу.
Может ли смазка заменить нагрев?
Нет. Смазка - вспомогательный шаг перед нагревом. Она очищает резьбу, облегчает проникновение тепла и уменьшает трение, но не размягчает полимер. Для среднепрочных фиксаторов смазка дает небольшой эффект, для высокопрочных - практически бесполезна без нагрева.
Что делать, если соединение не открутилось после первого прогрева?
Повторите нагрев еще 2–3 минуты. На массивных болтах и гайках тепло проникает медленнее, и требуется несколько циклов прогрева. После каждого цикла пробуйте открутить соединение, пока оно горячее.
Насколько опасна открытая горелка рядом с электрической проводкой и пластиком?
Очень опасна. Открытое пламя может повредить изоляцию провода, расплавить пластик и вызвать короткое замыкание или возгорание. Для соединений рядом с чувствительными материалами используйте строительный фен или электрический нагреватель с локальным воздействием.
Как правильно применить проникающую смазку перед нагревом?
Нанесите смазку тонким слоем на резьбу и оставьте на 10–15 минут. Избыток удалите сухой тряпкой или салфеткой. Затем приступайте к нагреву. Обильное смачивание не требуется; достаточно, чтобы смазка проникла в микротрещины полимера.
Заключение
Демонтаж резьбовых соединений, зафиксированных анаэробным фиксатором, требует понимания физики ослабления полимера и выбора правильного температурного диапазона. Среднепрочные фиксаторы разбираются при 70–80 °C, высокопрочные - при 250–260 °C. Нагрев должен быть локальным и контролируемым; разборку выполняют сразу после достижения целевой температуры. Проникающая смазка и очистка резьбы - вспомогательные шаги, которые облегчают демонтаж и защищают детали от повреждений.
Если вы планируете регулярный демонтаж узлов, начните с выбора среднепрочного фиксатора при сборке - это сберегает время и ресурсы на обслуживание. Для подготовки поверхности перед установкой нового фиксатора используйте очиститель поверхности, который удалит остатки старого полимера и масла; в этом помогает специализированный состав вроде EFELE CL-545 Spray, который очищает резьбу от загрязнений и восстанавливает адгезию для надежного отверждения нового материала. Следующий шаг - выполнить сборку соединения согласно инструкции производителя фиксатора, соблюдая минимальное время затвердевания перед нагруженной эксплуатацией.