Отличить оригинал герметика от подделки по цвету, форме упаковки или скорости схватывания нельзя: эти признаки не подтверждают ни происхождение продукта, ни его пригодность для конкретного соединения. На производстве проверяют прослеживаемость партии, документацию и измеряемые характеристики, а затем оценивают герметичность собранного узла в условиях, близких к рабочим.
Статья полезна инженерам, техническим специалистам и закупщикам, которые принимают анаэробный герметик для резьбовых соединений. Разберем, какие документы запросить, как сверить заявленное применение со стандартами и что включить во входной контроль. Отдельно поясним, почему испытания показывают качество и пригодность состава, но сами по себе не доказывают его подлинность.
Как отличить оригинал герметика по документам и партии
Начните с документов на конкретную поставку.
Запросите у поставщика TDS с техническими характеристиками и COA с результатами контроля партии. В документах должны быть данные, которые можно сопоставить с задачей: вязкость при 25 °C, время фиксации, время полного отверждения, показатели крутящего момента, температурный диапазон и совместимость с рабочей средой.
Сверьте наименование и идентификатор партии в документах с маркировкой полученной упаковки. Если данные расходятся или документ не позволяет связать результаты испытаний с конкретной партией, это повод приостановить приемку и запросить разъяснения. Само наличие паспорта или сертификата не доказывает пригодность продукта: документ должен относиться к нужному типу состава и требуемой области применения.
При проверке подлинности важно разделять два вопроса. Первый: прослеживается ли происхождение герметика по цепочке поставки и документам на партию? Второй: подтверждены ли заявленные свойства для конкретного соединения? Испытания отвечают преимущественно на второй вопрос. Даже корректные результаты по вязкости или моменту не заменяют подтверждение происхождения.
Какие сведения запросить у поставщика
Идентификатор партии, указанный на упаковке и в документах.
TDS с измеряемыми характеристиками, а не только с описанием назначения.
COA с результатами контроля конкретной партии.
Сведения о температурном диапазоне и совместимости с рабочей средой.
Подтверждение стандарта или допуска, если он требуется для узла.
В документах не должно быть подмены конкретных требований общим названием вроде «универсальный анаэробный герметик». Для газовой линии, водяного контура и соединения, контактирующего с маслом, важны разные условия применения. Закупщику следует передать поставщику описание узла и запросить подтверждение именно для этой задачи. Если документы не содержат требуемых параметров, внешний вид упаковки не восполнит пробел.
Подделка анаэробного герметика: почему внешнего осмотра недостаточно
Цвет состава, этикетка и упаковка могут быть частью первичной проверки, но не позволяют надежно отличить подлинный продукт от подделки.
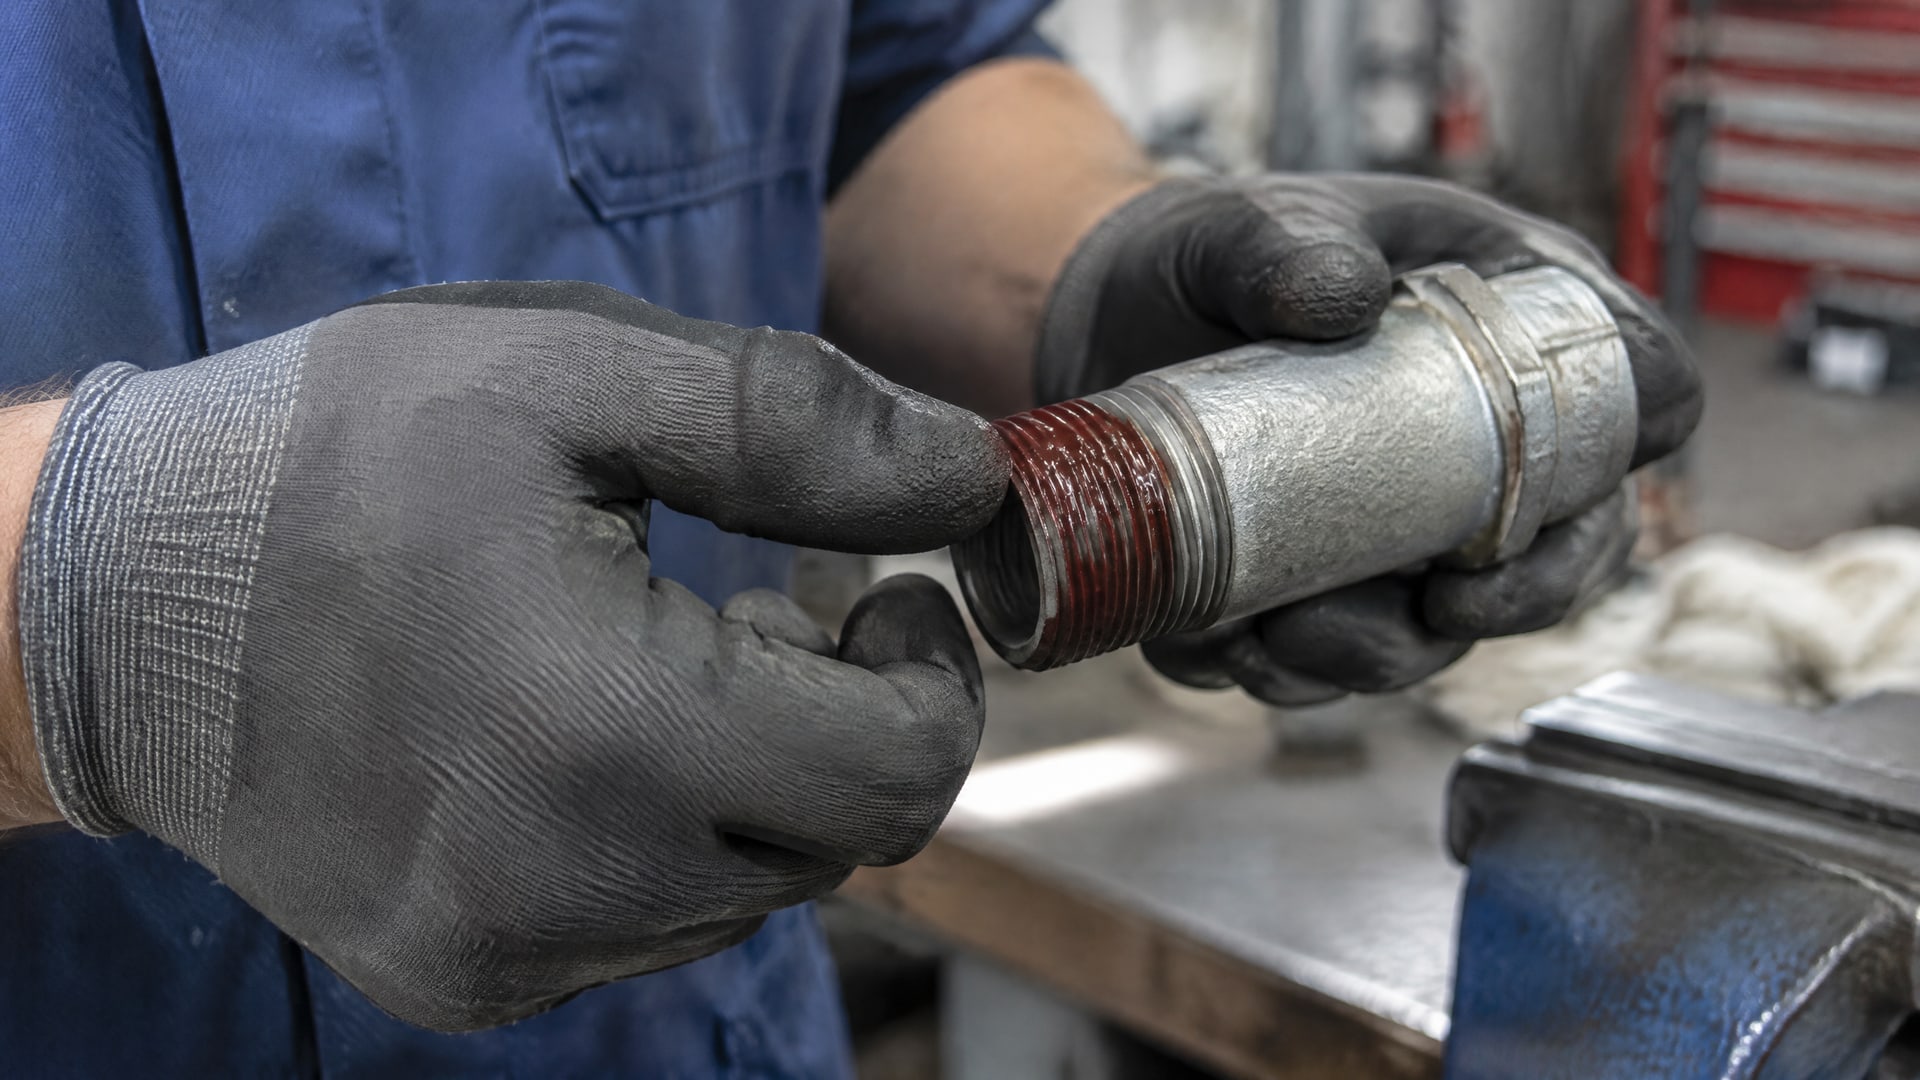
Внешне похожий состав не обязательно имеет те же характеристики. И наоборот, визуальное отличие само по себе не доказывает контрафакт: оценивать его нужно вместе с данными партии, документами и результатами контроля.
Анаэробный герметик отверждается в отсутствие воздуха и при контакте с металлом. Поэтому поведение капли на открытом воздухе не показывает, как состав будет работать в резьбовом соединении. Быстрая фиксация тоже не является достаточным критерием качества: важны полное отверждение и сохранение герметичности после термической нагрузки и циклов.
Если поставка вызывает сомнения, зафиксируйте состояние упаковки, маркировку и полученные документы, затем запросите у поставщика пояснения по партии. Не следует самостоятельно придумывать «тест на оригинальность» по запаху, цвету или нанесению на случайную поверхность. Такие наблюдения не подтверждают происхождение и не заменяют испытание соединения.
В случае с контрафактной промышленной химией риск связан не только с возможной утечкой. Несоответствие характеристик заявленным может привести к тому, что состав не подойдет к резьбе, рабочей среде или температурному режиму. Поэтому приемку партии лучше строить на заранее утвержденных критериях: какие документы нужны, какие свойства сверяют и какие испытания проводят.
Что считать основанием для дополнительной проверки
Не совпадает идентификатор партии на упаковке и в документах.
Поставщик не предоставляет TDS или COA с измеряемыми параметрами.
В документации не указана область применения, необходимая для конкретного узла.
Заявленный стандарт не подтверждает требуемый тип применения.
Результаты входного испытания заметно расходятся с критериями, установленными предприятием.
Эти признаки не дают автоматического заключения о подделке. Они указывают, что партию нельзя принимать только по внешнему виду и общему описанию. До получения объяснений и результатов проверки не используйте спорный состав в ответственных соединениях. Зафиксируйте решение во внутренней процедуре входного контроля, чтобы при повторной поставке оценивать герметик по тем же требованиям.
Проверка качества герметика: какие параметры измерять
Для оценки свойств анаэробного состава используйте показатели из технической документации и испытания собранного соединения.
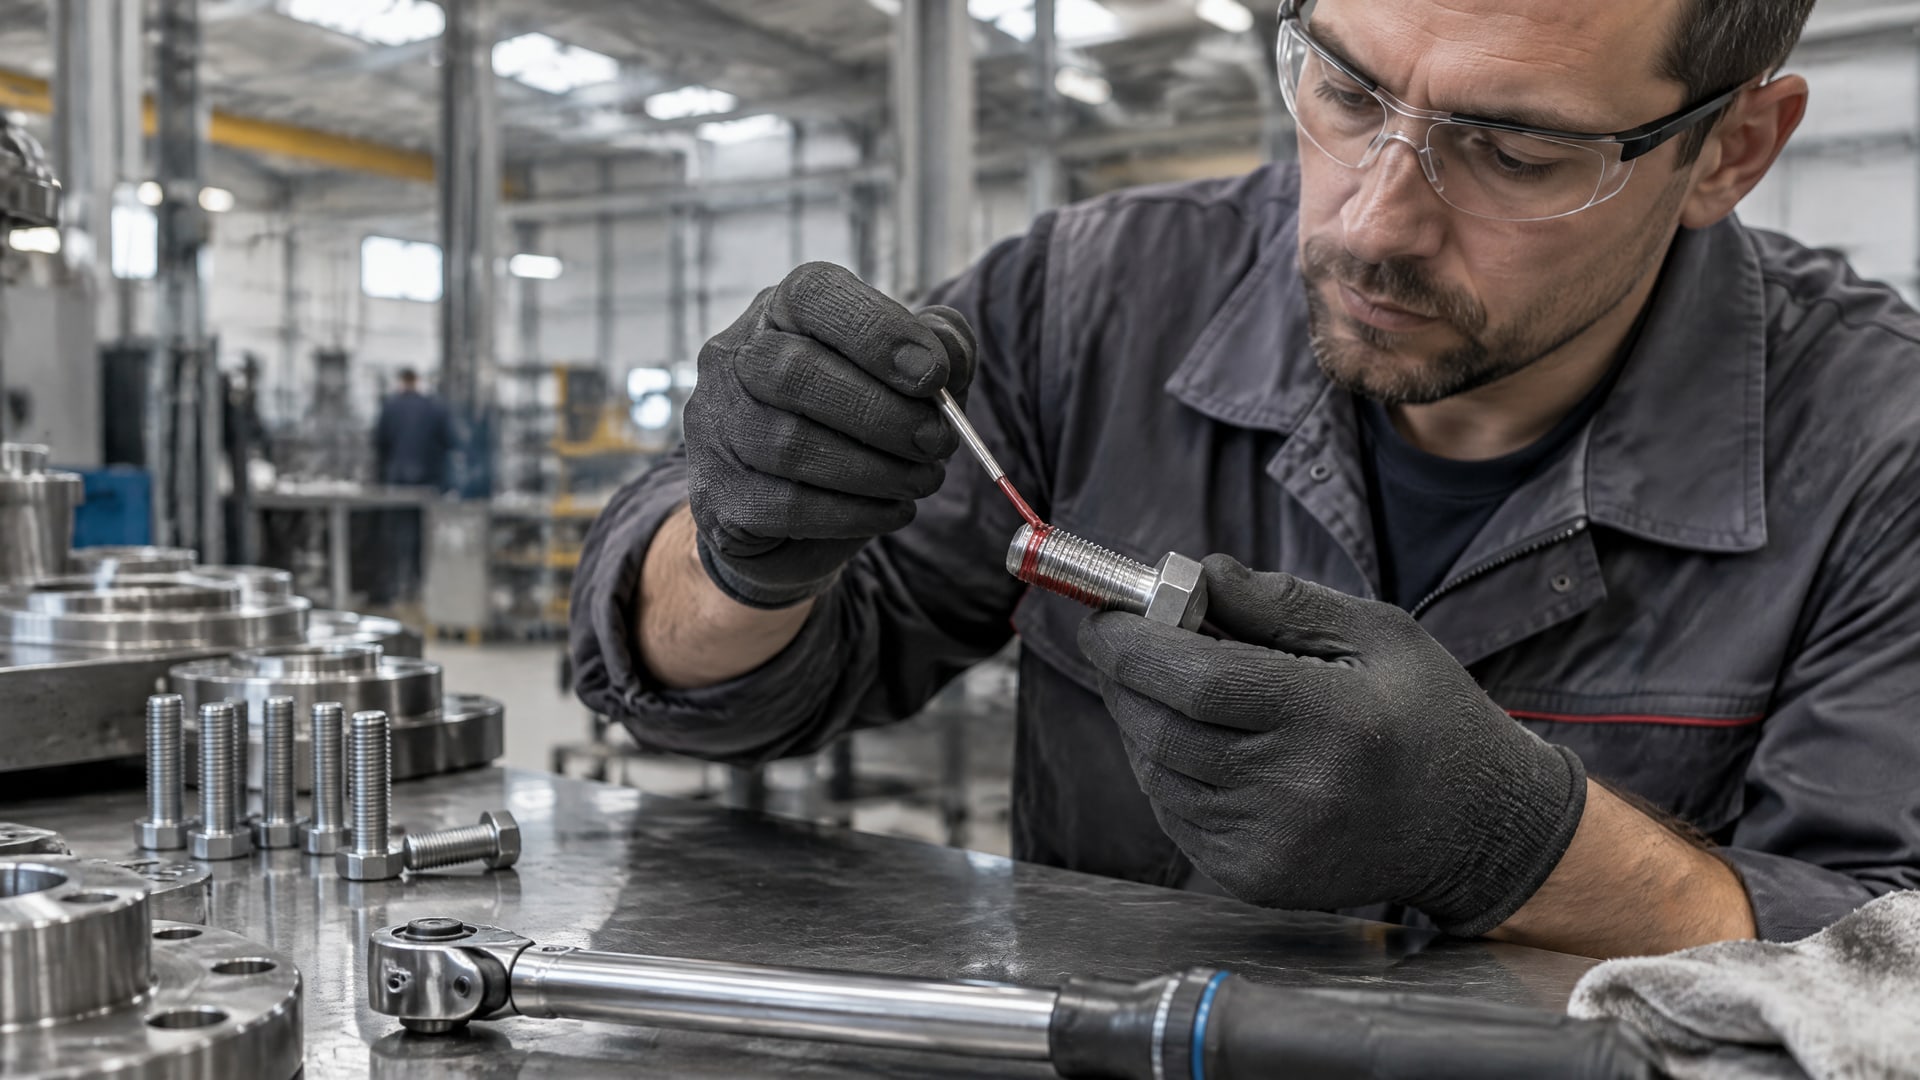
Вязкость при 25 °C помогает сопоставить партию с заявленными данными, но не описывает все рабочие свойства. Дополнительно проверяют время фиксации, время полного отверждения, момент срыва и момент проворачивания.
Для испытаний крутящего момента применяют ISO 10964. Результат зависит от условий испытания и конфигурации соединения, поэтому сравнивать нужно образцы, подготовленные одинаковым способом. В одном из источников для стальных NPT-резьб приведен ориентир: момент срыва не менее 5 N·m на фитинге 1/2″, а момент проворачивания выше 2 N·m после поворота минимум на 120°. Эти значения нельзя автоматически считать универсальным критерием для любой резьбы и любого продукта: их применимость необходимо сверять с документацией и задачей.
Для оценки поведения после термонагрузки приводится испытание с выдержкой 168 часов при 120 °C. Оно помогает проверить сохранение герметизирующей способности после нагрева, но не устанавливает подлинность состава. На производстве критерии приемки задают под конкретный узел и условия службы, а результаты испытаний партии сравнивают с требованиями спецификации.
Как провести испытание без подмены критериев
Подготовьте контрольные соединения одинаковой конструкции и соблюдайте чистоту и сухость поверхностей перед нанесением. Дайте составу отвердеть в соответствии с его технической документацией, затем измерьте предусмотренные параметры. Если испытание проводят под давлением, фиксируйте среду, давление и продолжительность проверки, чтобы результаты можно было сопоставить между партиями.
Для газовых соединений в материалах по EN 751-1 упоминается испытание герметичности собранного соединения при 40 bar азота. Это конкретный режим из источника, а не универсальное требование для всех изделий. Применять его следует только в контексте соответствующего стандарта, конструкции и безопасной испытательной процедуры.
Не заменяйте испытания на соединении наблюдением за каплей герметика. И не делайте вывод о качестве только по одному параметру, например вязкости или скорости фиксации. Для приемочного решения важна совокупность измерений, документы на партию и подтверждение, что выбранный состав подходит к рабочей среде и режиму узла.
Анаэробный герметик подделка или неподходящий состав: проверка стандартов
Стандарт в документации помогает понять, для какой задачи предназначен герметик и какие требования к нему применимы.
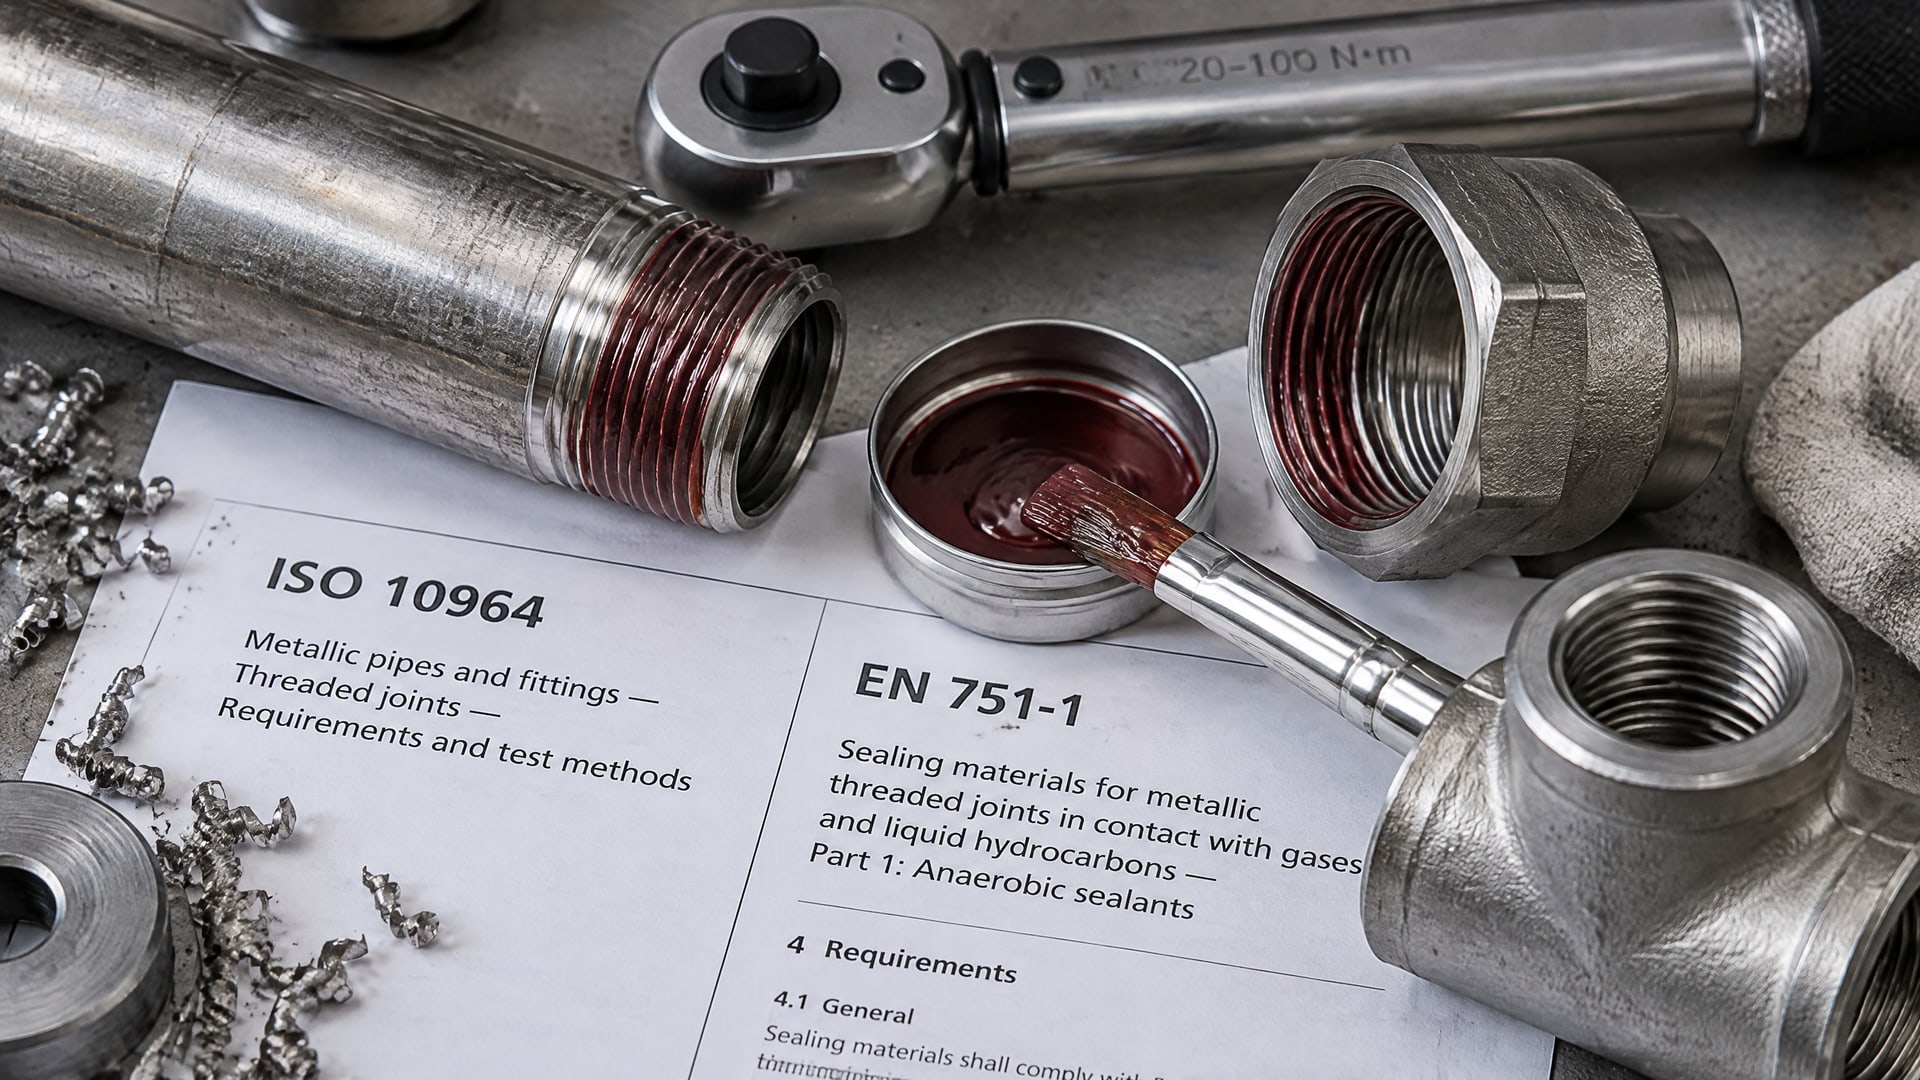
ASTM D5363 относится к анаэробным трубным герметикам, ISO 10964 задает основу для испытаний крутящего момента, а EN 751-1 касается анаэробных материалов для металлических резьбовых соединений в газовой службе. Эти обозначения не взаимозаменяемы: сверяйте стандарт с типом соединения и требуемой средой.
Для EN 751-1 предусмотрены классы температуры T1-T5 с диапазоном применения примерно от минус 10 °C до плюс 150 °C, а также медиа-классы для воды, газа, масел и топлива. При выборе недостаточно увидеть в паспорте упоминание стандарта. Сверьте температурный класс и область применения с условиями конкретного узла. Герметик, подходящий для одной среды, нельзя автоматически считать пригодным для другой.
Для питьевой воды в источниках упомянут NSF/ANSI 61, для газовых систем - DVGW и DIN EN 751-1. Проверяйте, что подтверждение относится к нужному продукту и применению. Наличие обозначения на упаковке без документа, связанного с конкретным составом и областью допуска, не подтверждает соответствие задачи.
Почему стандарт не является проверкой подлинности
Стандарт описывает требования или метод испытания, но сам по себе не подтверждает происхождение конкретной упаковки. Поэтому в приемке отдельно фиксируют прослеживаемость партии, содержание COA и TDS, а также результаты испытаний. Если документ подтверждает стандарт, но не связан с полученной партией или не охватывает нужный тип применения, проверка остается неполной.
В техническом задании указывайте не только слова «анаэробный герметик», но и материал соединения, рабочую среду, температурные условия и требуемый стандарт. Для газовой линии это может быть EN 751-1 с нужным температурным и медиа-классом; для трубного соединения сверяют применимость ASTM D5363. Такой подход снижает риск принять неподходящий продукт за подделку или, наоборот, допустить к работе состав без подтвержденных характеристик.
Если область применения неясна, запросите у поставщика разъяснение по конкретному узлу. Сверяйтесь со спецификацией, а не только с названием или цветом продукта. Именно так отличают вопрос подлинности партии от вопроса правильного подбора: это связанные, но разные этапы промышленной приемки.
Входной контроль герметика на производстве: порядок действий
Чтобы проверка качества герметика не зависела от субъективной оценки сотрудника, закрепите единый порядок приемки.
Сначала закупщик передает техническим специалистам требования к соединению и условиям работы. Затем ответственное лицо сверяет партию с документами, проверяет заявленную область применения и принимает решение о необходимости испытаний.
Для входного контроля удобно разделить этапы:
Сверить наименование продукта и идентификатор партии на упаковке с TDS и COA.
Проверить наличие измеряемых данных: вязкости при 25 °C, времени фиксации, времени полного отверждения и моментов срыва и проворачивания.
Сопоставить указанный стандарт и класс применения с рабочей средой и температурными условиями узла.
При необходимости провести испытания на контрольном соединении и записать условия подготовки и отверждения.
Зафиксировать результаты и решение о приемке, карантине партии или запросе дополнительных документов.
Поверхности перед нанесением должны быть чистыми и сухими. Испытательное соединение готовят по принятой процедуре, чтобы состояние поверхности не искажало результат. Если герметик закупают для нескольких типов узлов, не переносите результат одного испытания на все применения: для каждого сценария нужны подходящие критерии и подтверждения.
Результат входного контроля должен отвечать на два отдельных вопроса: прослеживается ли партия и подтверждена ли ее пригодность. Если происхождение не подтверждено, положительный результат одного теста не решает вопрос подлинности. Если документы в порядке, но характеристики не соответствуют требованиям узла, это вопрос пригодности, а не обязательно контрафакта.
Совет инженера
Сценарий: предприятию нужно проверить герметик для металлического трубного резьбового соединения.
Что сделали: в технических требованиях зафиксировали рабочую среду и применимый стандарт, запросили документы на партию, а затем проверили контрольное соединение по утвержденной процедуре. EFELE 133 - анаэробный герметик для труб; его можно рассматривать в подборе для герметизации трубных соединений и снижения риска протечек.
Итог: решение о приемке принимают по документам и испытаниям, а не по совпадению цвета упаковки или скорости схватывания.
Это пример логики входного контроля, а не описание испытаний конкретной партии EFELE 133. Для применения продукта сверяйте его документацию с требованиями узла. Такой подход помогает не смешивать рекомендацию по подбору с подтверждением подлинности поставки.
Часто задаваемые вопросы
Можно ли отличить оригинальный анаэробный герметик по цвету?
Нет. Совпадение цвета и упаковки не подтверждает происхождение и характеристики состава. Для проверки нужны прослеживаемость партии, TDS и COA с измеряемыми параметрами, а при необходимости - результаты испытаний соединения. Внешний осмотр может быть частью приемки, но не заменяет документы и проверку свойств.
Достаточно ли проверить вязкость, чтобы выявить подделку?
Нет. Вязкость при 25 °C - один из параметров, а не самостоятельное подтверждение подлинности или качества. В документации также сверяют время фиксации, полное отверждение и показатели крутящего момента. Для итоговой оценки учитывают рабочую среду, температурный режим, прослеживаемость партии и результаты испытания соединения.
Как проверить, подходит ли герметик для газа?
Сверьте документацию с требованиями к газовому соединению: проверьте применимость EN 751-1, нужный температурный и медиа-класс, а также наличие требуемых подтверждений, включая DVGW, если оно необходимо. Упоминание стандарта на упаковке само по себе не доказывает пригодность. Документы должны относиться к конкретному продукту и нужной области применения.
Что делать, если документы на герметик есть, но партия вызывает сомнения?
Сопоставьте идентификатор партии на упаковке с TDS и COA. Если данные не сходятся или документы не позволяют связать результаты с поставкой, запросите разъяснение у поставщика и не используйте спорный состав в ответственных соединениях до завершения проверки. Зафиксируйте расхождения и проведите предусмотренные предприятием испытания.
Заключение
Отличить оригинал герметика на производстве только по внешнему виду нельзя. Проверяйте прослеживаемость партии, сопоставляйте TDS и COA с маркировкой, сверяйте стандарт и область применения, а свойства оценивайте по измеряемым параметрам и испытанию собранного соединения. Положительный результат одного теста подтверждает только проверенное свойство, но не происхождение продукта.
Следующий шаг - закрепить в закупочной спецификации требования к среде, температурному режиму, стандартам и документам на партию. До приемки новой поставки сверяйте ее с этими критериями и сохраняйте результаты контроля: так решение будет опираться на данные, а не на цвет упаковки или субъективное впечатление.