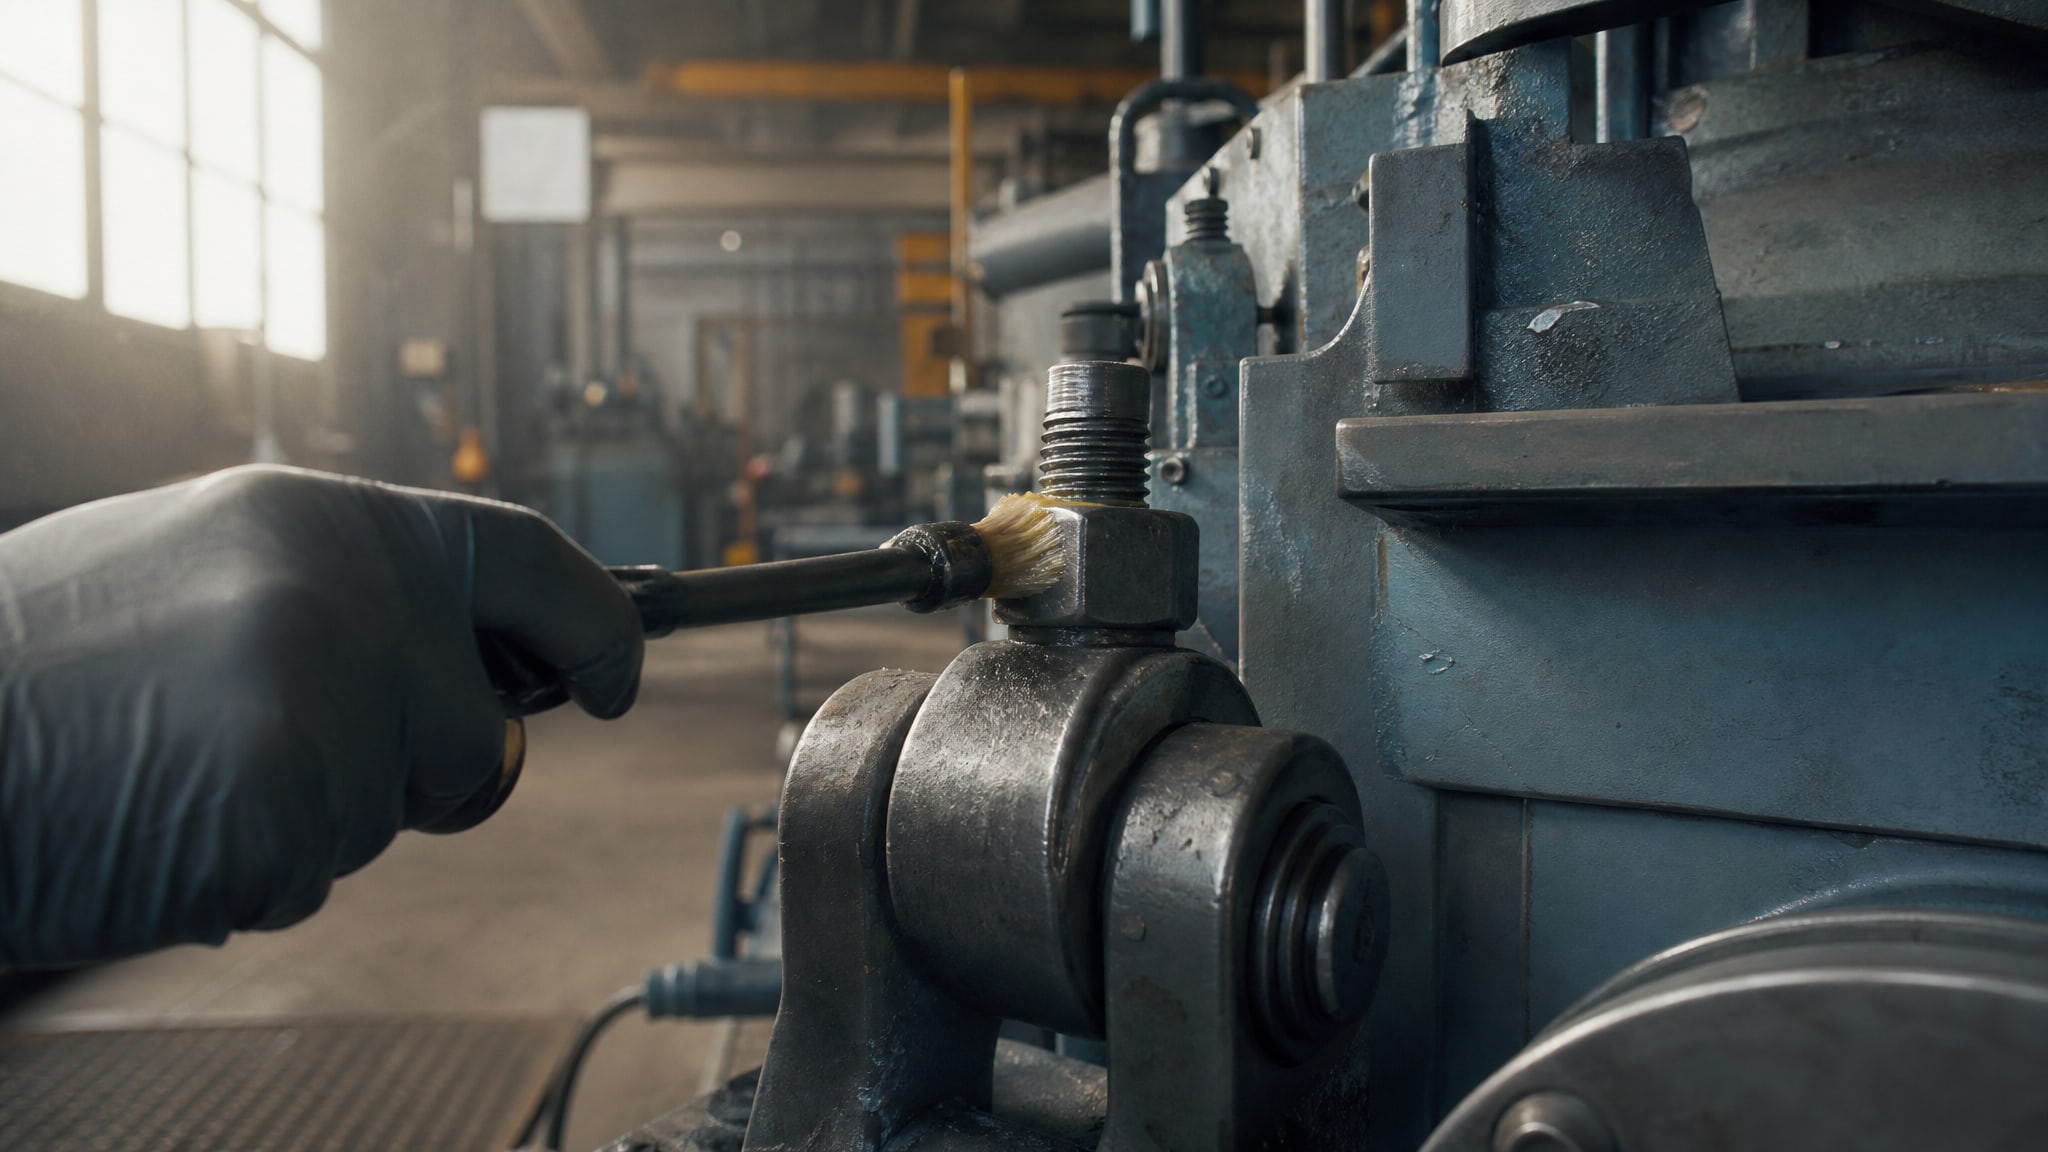
Самоотвинчивание крепежа под действием вибрации - одна из главных причин отказа узлов и систем на промышленном оборудовании. Проблема касается станков, двигателей, насосов, компрессоров и любых механизмов с циклическими нагрузками. Если гайка или болт постепенно ослабляют под вибрацией, узел теряет герметичность, детали смещаются, возникает люфт и фреттинг-коррозия на резьбе.
Классические методы вроде шайб и контргаек работают, но не всегда надежны при высокочастотной вибрации и не предотвращают микросдвиги в зазорах. Анаэробный фиксатор резьбы - синтетический клей, который полимеризуется без доступа воздуха в узких металлических зазорах резьбового соединения и создает жесткую химическую фиксацию. Этот способ давно стал стандартом в машиностроении, энергетике и текстильной промышленности именно потому, что он решает проблему вибрационного ослабления намного надежнее, чем механические приспособления.
Почему вибрация вызывает самоотвинчивание крепежа
Механизм ослабления прост: вибрация вызывает микросдвиги между резьбой болта и гайки.
Каждый такой сдвиг сопровождается микроскопическим проскальзыванием, которое постепенно снижает силу предварительного натяга. На гладких поверхностях это происходит быстро, особенно если зазоры в резьбе большие или болт не идеально затянут.
Даже небольшая вибрация в диапазоне 10–100 Гц способна за часы или дни ослабить крепеж настолько, что узел разберется сам или потеряет герметичность. В циклических машинах (прессы, трамбовки, центрифуги) проблема усугубляется ударными нагрузками. В дополнение, микросдвиги создают фреттинг-коррозию - окисление и разрушение поверхности металла в местах контакта, которое ускоряет деградацию соединения.
Механические стопорные приспособления (контргайки, разрезные шайбы, пружинные шайбы) снижают риск, но не исключают его полностью, особенно на высоких частотах вибрации. Их главная уязвимость в том, что они работают за счет трения и деформации, а не химической фиксации, поэтому с течением времени эффективность падает.
Принцип работы анаэробного фиксатора резьбы
Анаэробный фиксатор - это жидкий полимер на основе ненасыщенных углеводородов, который остается текучим на воздухе, но полимеризуется (затвердевает) в анаэробной среде.
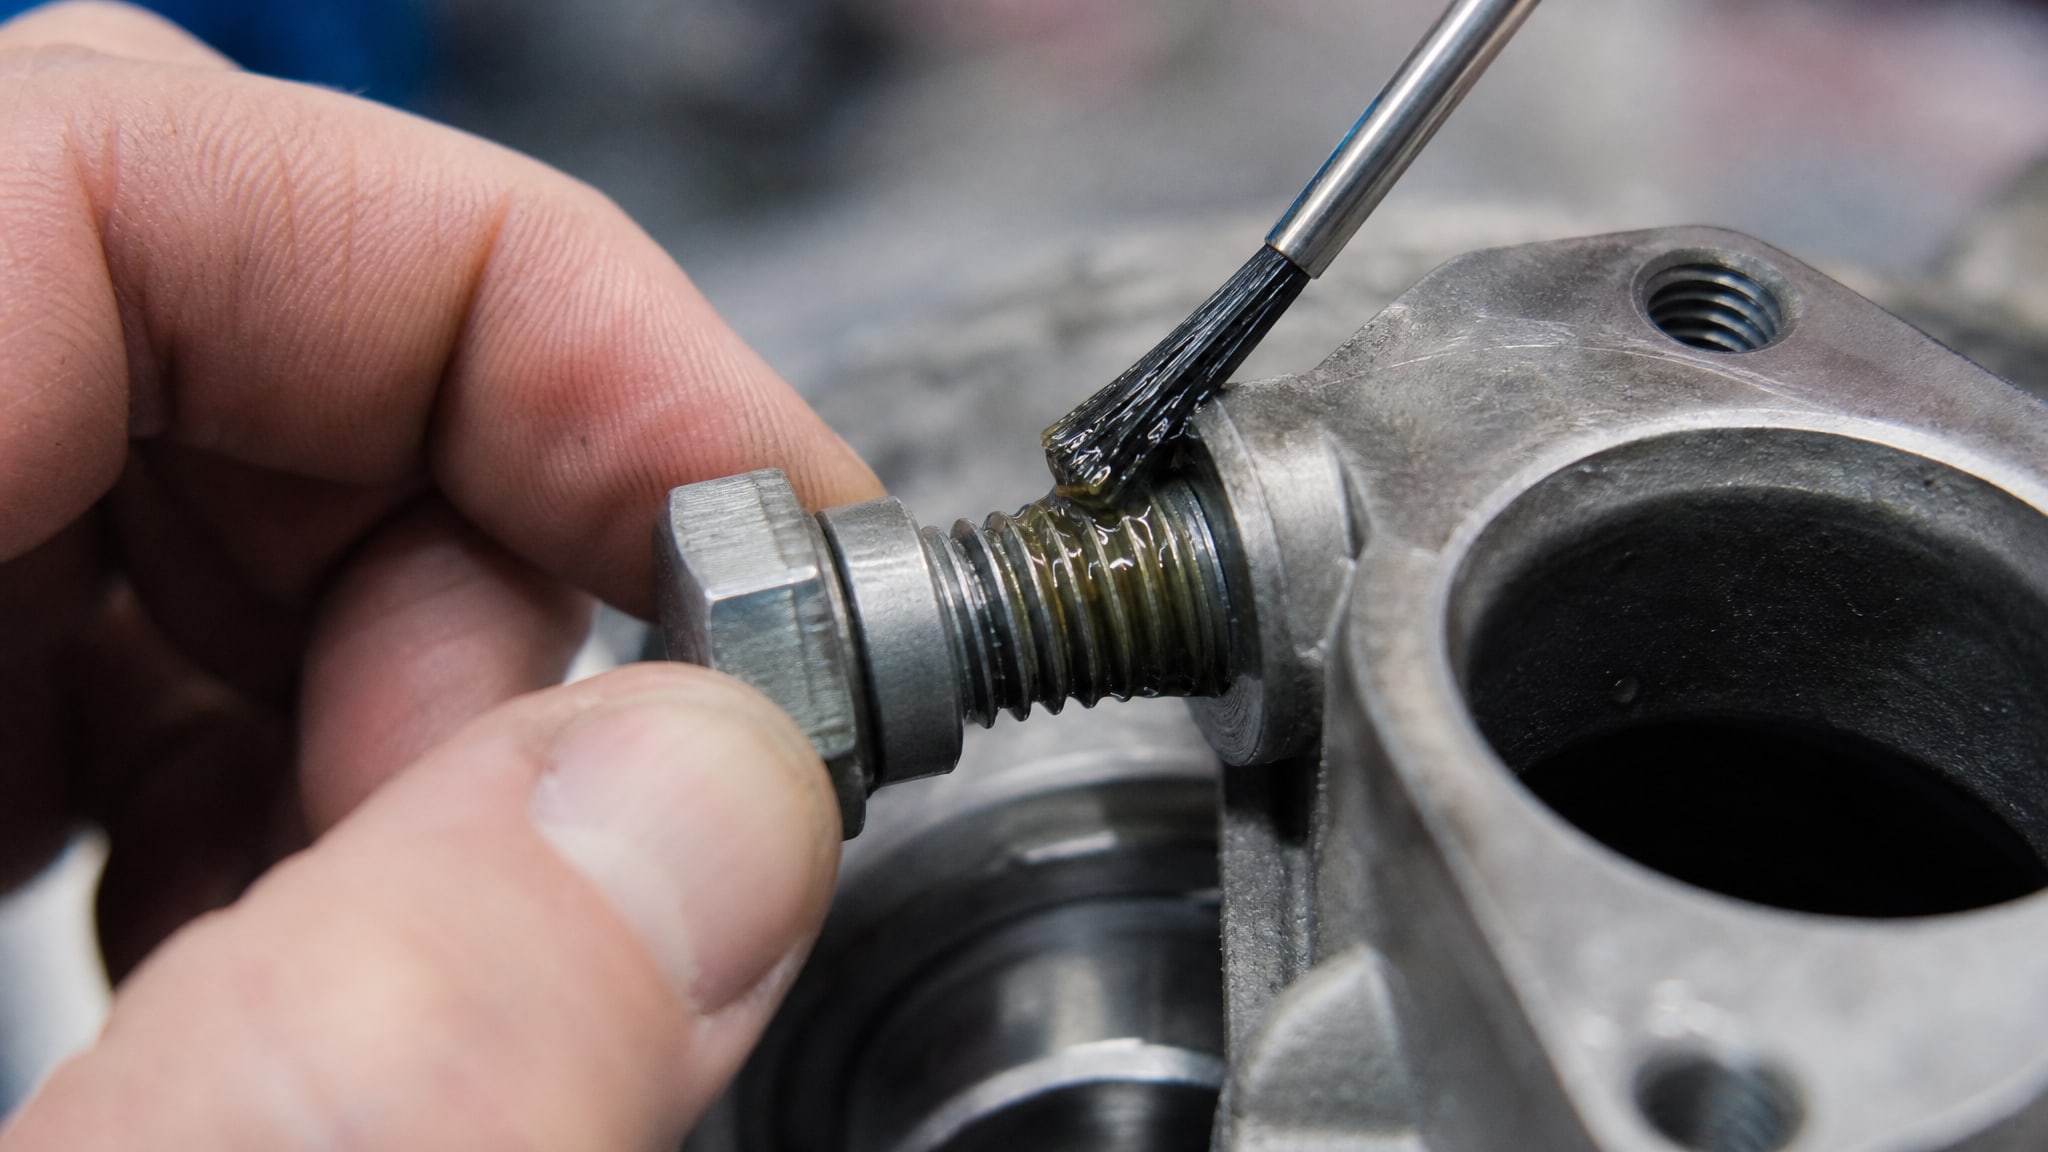
Резьбовой зазор болта и гайки - идеальная анаэробная среда: кислород туда не попадает, зато присутствуют ионы металла (железо, медь), которые катализируют реакцию полимеризации.
После нанесения тонкой пленки состава на резьбу и сборки соединения молекулы полимера связываются в длинные цепи, образуя твердый слой-прокладку, которая:
блокирует микросдвиги между витками резьбы,
заполняет микропустоты и неровности резьбовой поверхности,
предотвращает проникновение влаги и кислорода к металлу, защищая от коррозии,
создает дополнительное сопротивление откручиванию за счет адгезии к металлу.
Рабочая прочность (способность держать нагрузку) возникает за 10–30 минут, что позволяет запустить оборудование в тот же день. Полное отверждение происходит за 24 часа, и именно на этапе полного отверждения фиксатор достигает максимальной устойчивости к вибрации и температурным скачкам.
Типичный момент откручивания для анаэробного фиксатора красного высокопрочного типа составляет не менее 48 Н·м для крепежа среднего размера, что в 2–3 раза выше, чем просто затянутая без фиксатора гайка. Для пары М10 момент срыва находится в диапазоне 6–10 Н·м, а момент отвинчивания после полимеризации -3–8 Н·м.
Выбор фиксатора: синий, красный, разъемный
В источниках и технических каталогах фиксаторы резьбы часто разделяют по цвету, но это условное разделение, которое опытные инженеры учитывают вместе с паспортными характеристиками, а не вместо них.
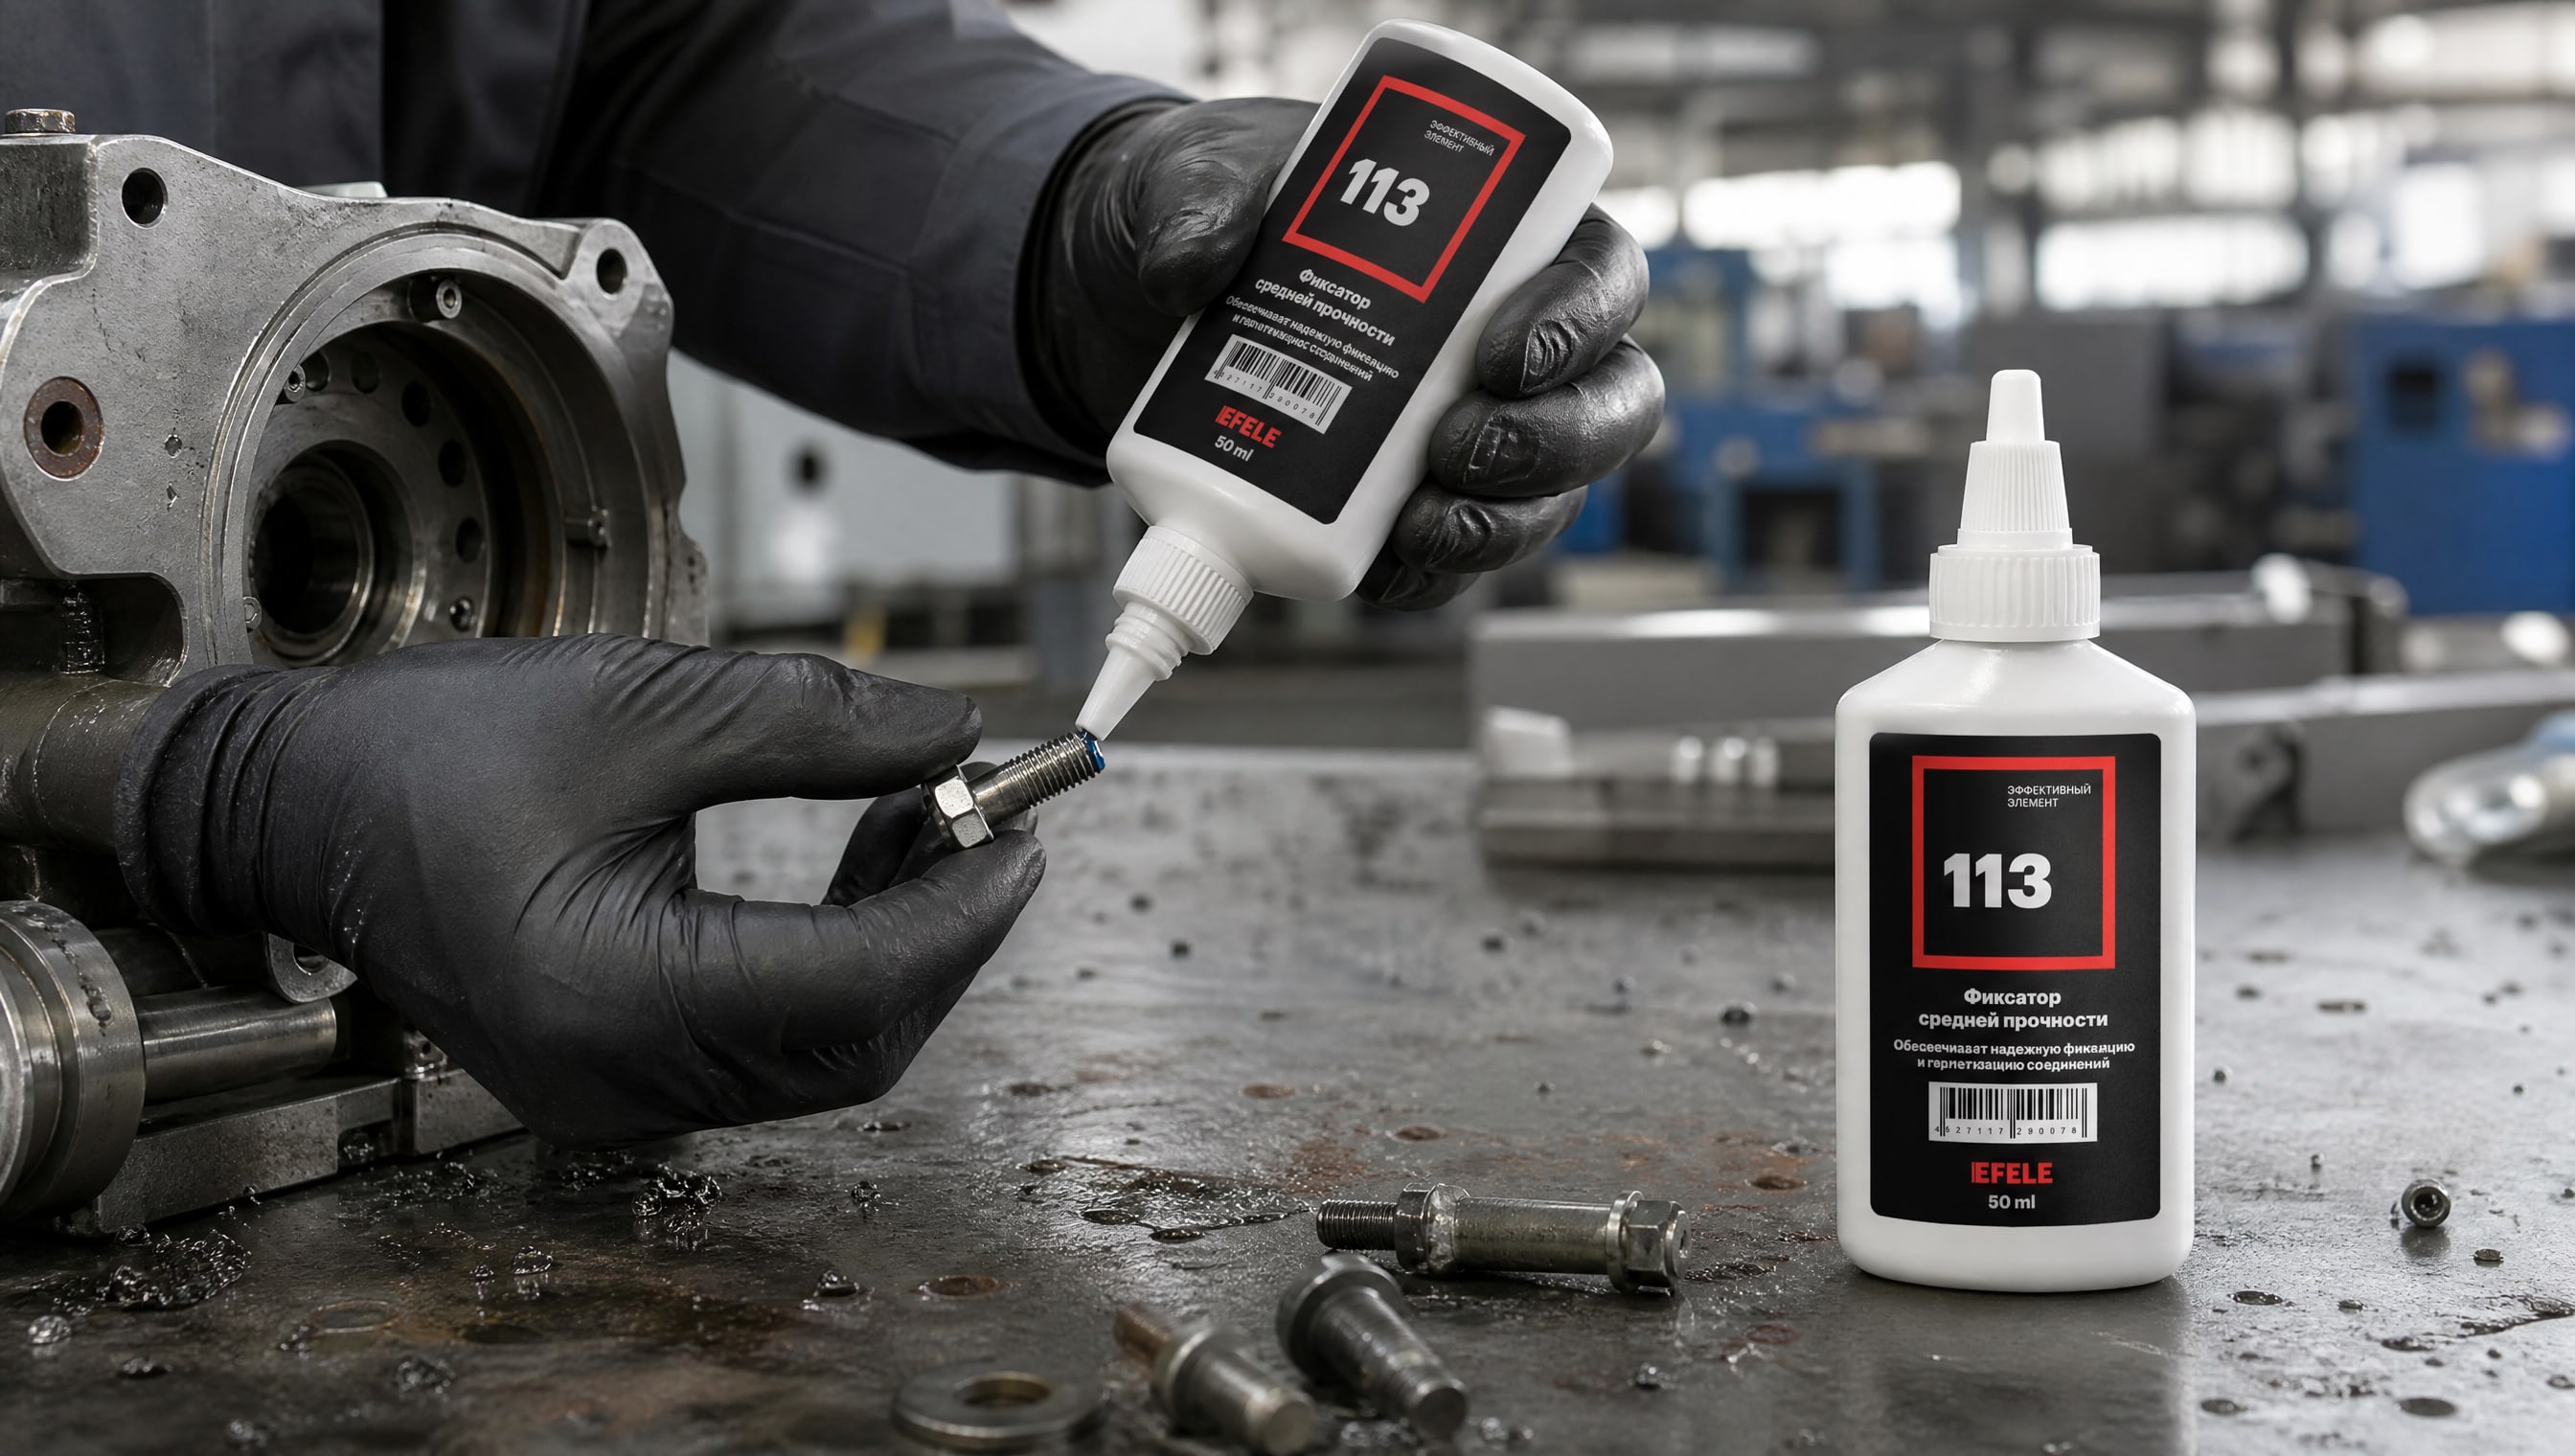
Синий фиксатор (средней прочности). Обычно используется для разборных соединений, где узел может быть легко разобран впоследствии. Типичный момент отвинчивания -3–8 Н·м. Рабочий температурный диапазон обычно −60 °C до +150 °C. Для резьбовых соединений, которые могут быть разобраны, например при плановом техническом обслуживании или замене уплотнителей, рекомендуется использовать анаэробный фиксатор средней прочности, такой как EFELE 113. Это позволяет избежать повреждения резьбы при разборке и снизить затраты труда на демонтаж.
Красный фиксатор (высокопрочный). Предназначен для неразборных или редко разбираемых соединений с высокими требованиями к устойчивости. Момент откручивания может быть ≥ 48 Н·м, предел прочности на сдвиг -27,6 МПа. Температурный диапазон часто расширен до −60 °C до +250 °C, что дает преимущество при использовании на высокотемпературном оборудовании. Красный фиксатор применяется для крепежа вплоть до М36. Для применения в условиях высокой вибрации и температурного стресса (например, в близости к выхлопным коллекторам, насосных отделениях, энергетических установках) выбирают термостойкий состав, обеспечивающий максимальную адгезию к резьбе и сопротивление динамическим нагрузкам.
Разъемный фиксатор. Имеет более низкий момент отвинчивания (примерно 1–3 Н·м), чтобы соединение можно было разобрать обычными инструментами. Обычно заявляет диапазон зазоров 0,07–0,5 мм и применяется на нежестких резьбах или при необходимости часто менять элементы узла.
Ошибка в выборе - полагаться только на цвет. Необходимо сверить спецификацию конкретного состава: момент отвинчивания, температурный диапазон, допустимый зазор, время до рабочей прочности, совместимость с маслом и топливом. Два фиксатора с разным цветом могут иметь одинаковую степень фиксации, если ориентировались на одного производителя.
Вибрационные нагрузки: как анаэробный фиксатор держит соединение
Анаэробные фиксаторы спроектированы специально для соединений, испытывающих высокие вибрационные нагрузки и коррозионное воздействие среды.
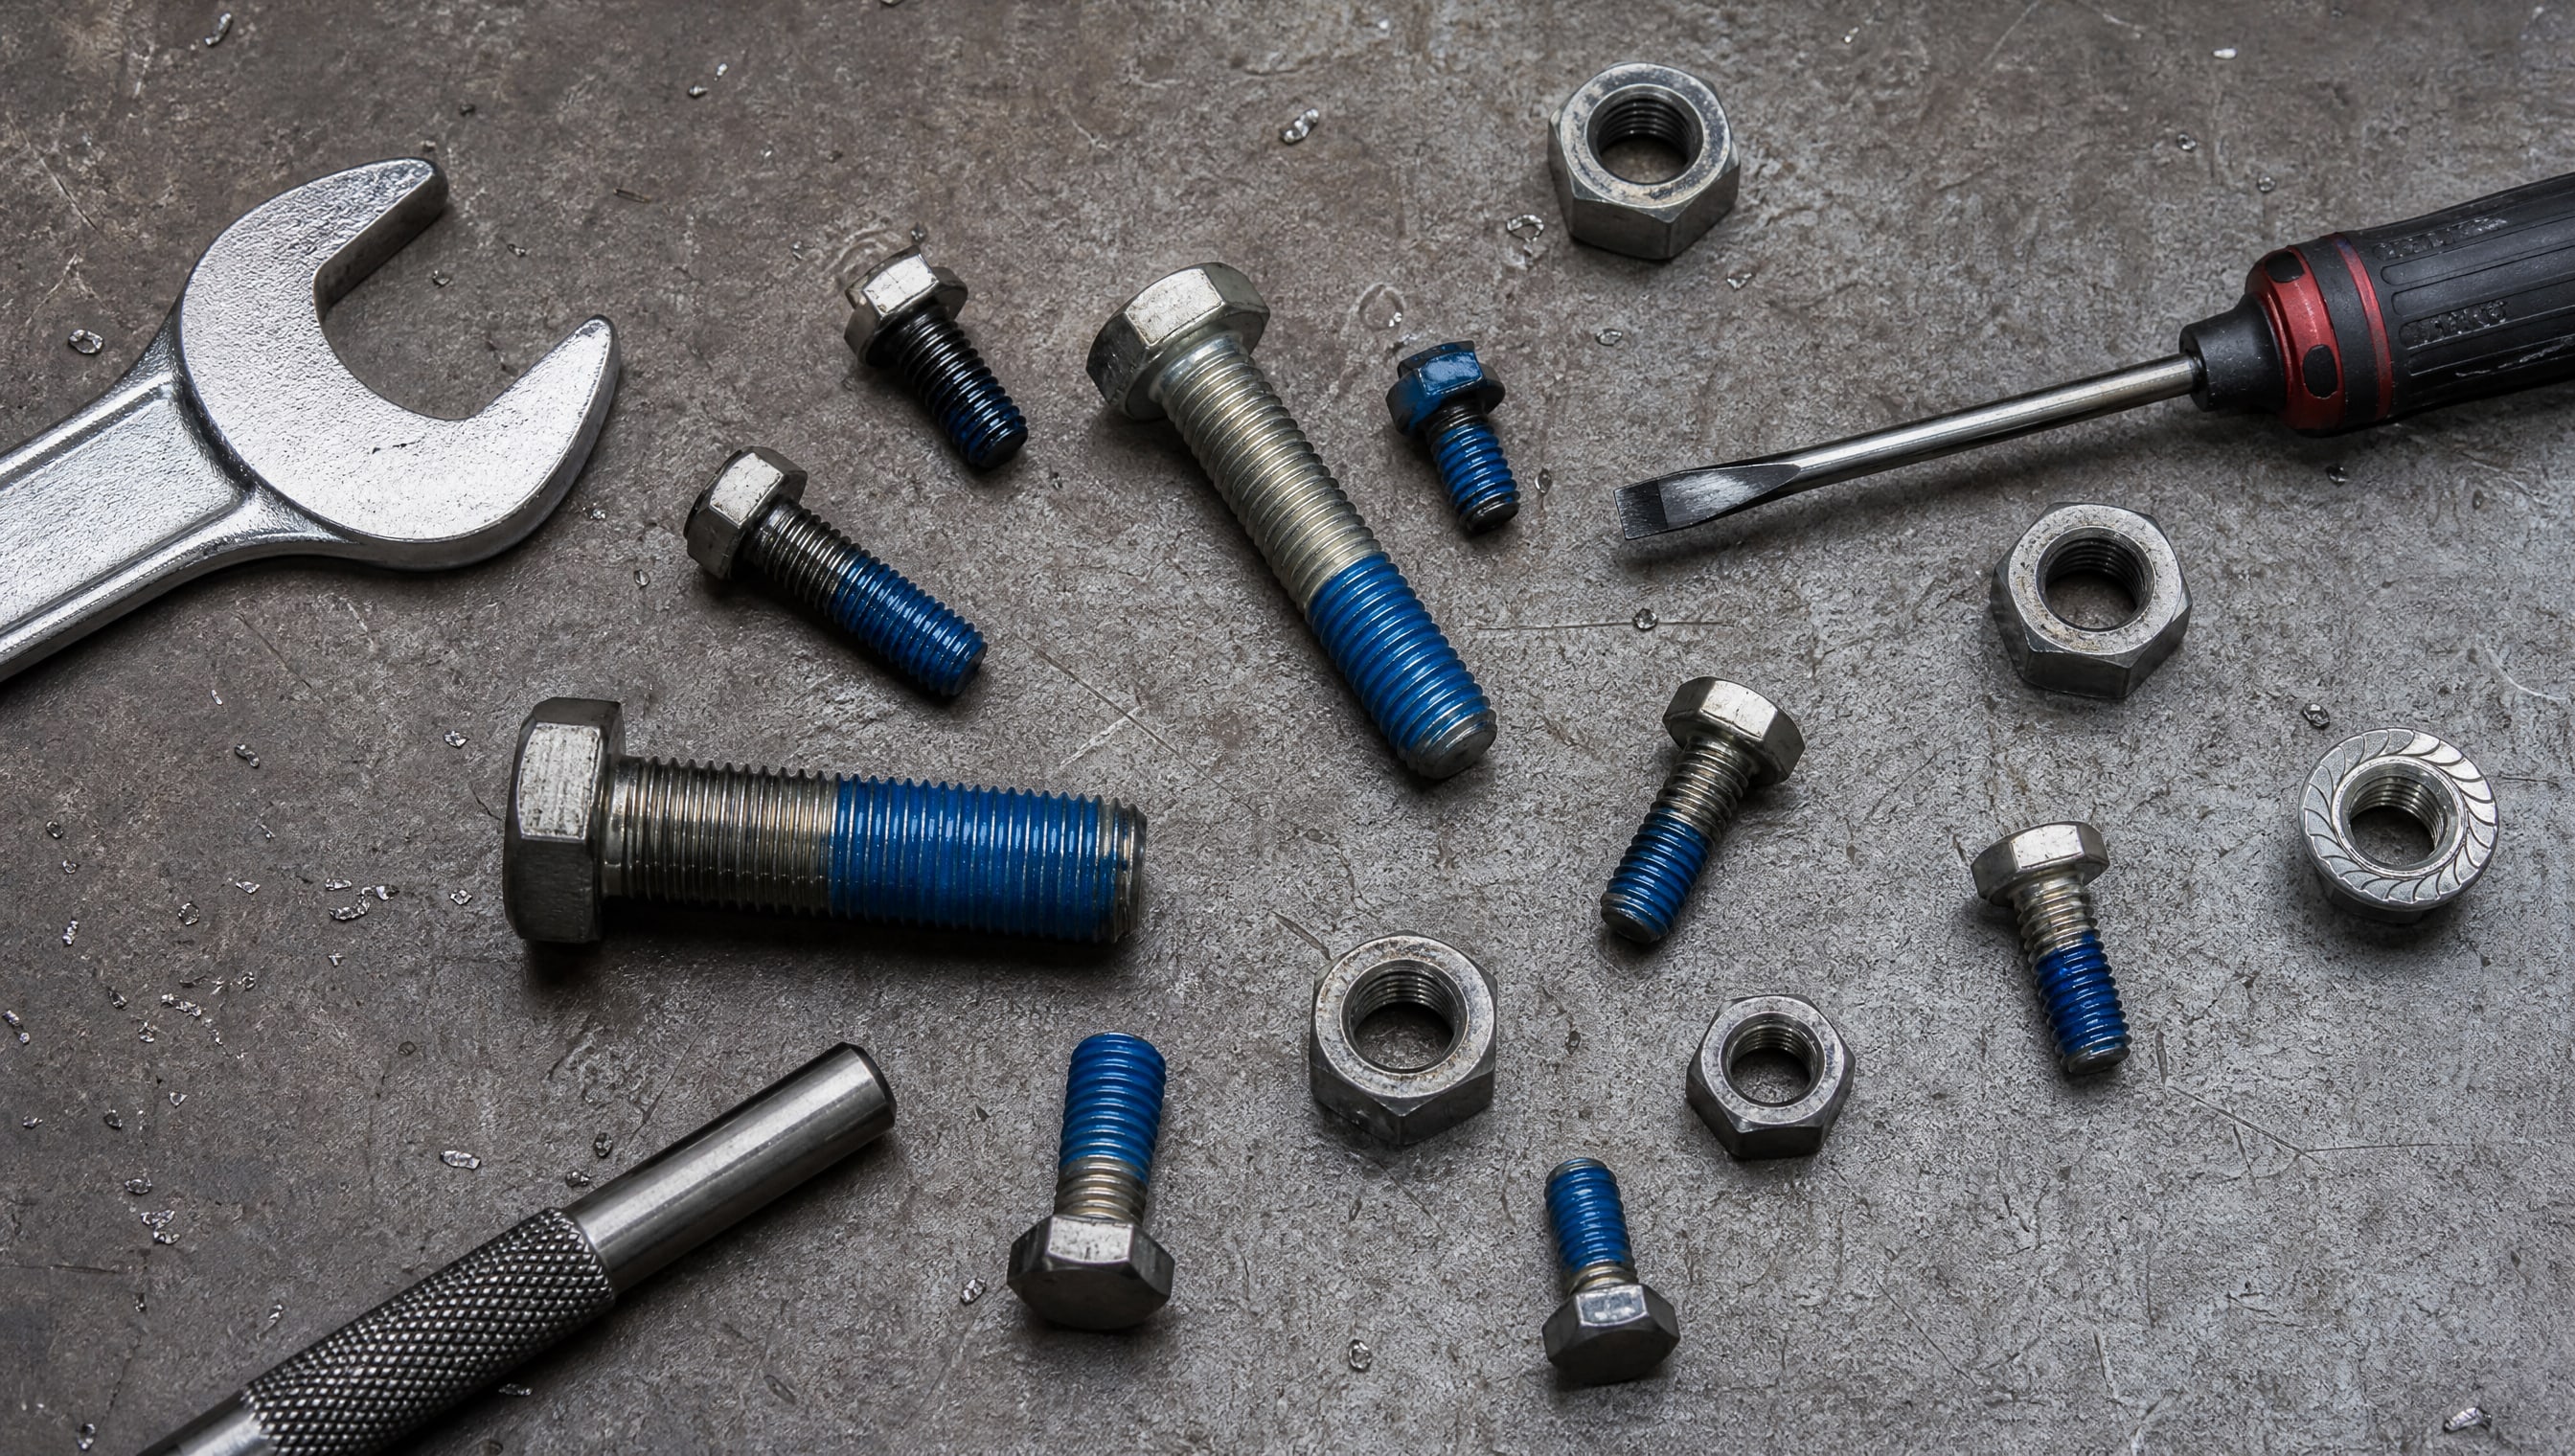
Ключевое отличие от шайб и контргаек в том, что химическая фиксация не ослабляется со временем и не зависит от упругости материала.
Когда узел вибрирует, усилия распределяются между:
остаточным натягом болта (обычно падает за первые часы работы в 5–10%),
трением в резьбе между болтом и гайкой,
адгезией затвердевшего слоя фиксатора к обеим поверхностям резьбы.
Третий компонент - адгезия - остается практически неизменным после полного отверждения (24 часа), потому что молекулы полимера образуют прочные химические связи с окислами и микронеровностями металла. Это и обеспечивает долгосрочную защиту от самоотвинчивания.
Типичный тест на вибрацию для анаэробных фиксаторов проводится по стандартам, включающим циклическую нагрузку в диапазоне 10–100 Гц с амплитудой несколько миллиметров в течение 10–100 часов. После такого испытания соединение с фиксатором остается прочным, тогда как без фиксатора болт ослабляется на 50–80%.
Совместимость с техническими жидкостями и температурными скачками
Одна из критических ошибок при выборе фиксатора - не учитывать контакт с маслами, топливом, антифризом или другими техжидкостями.
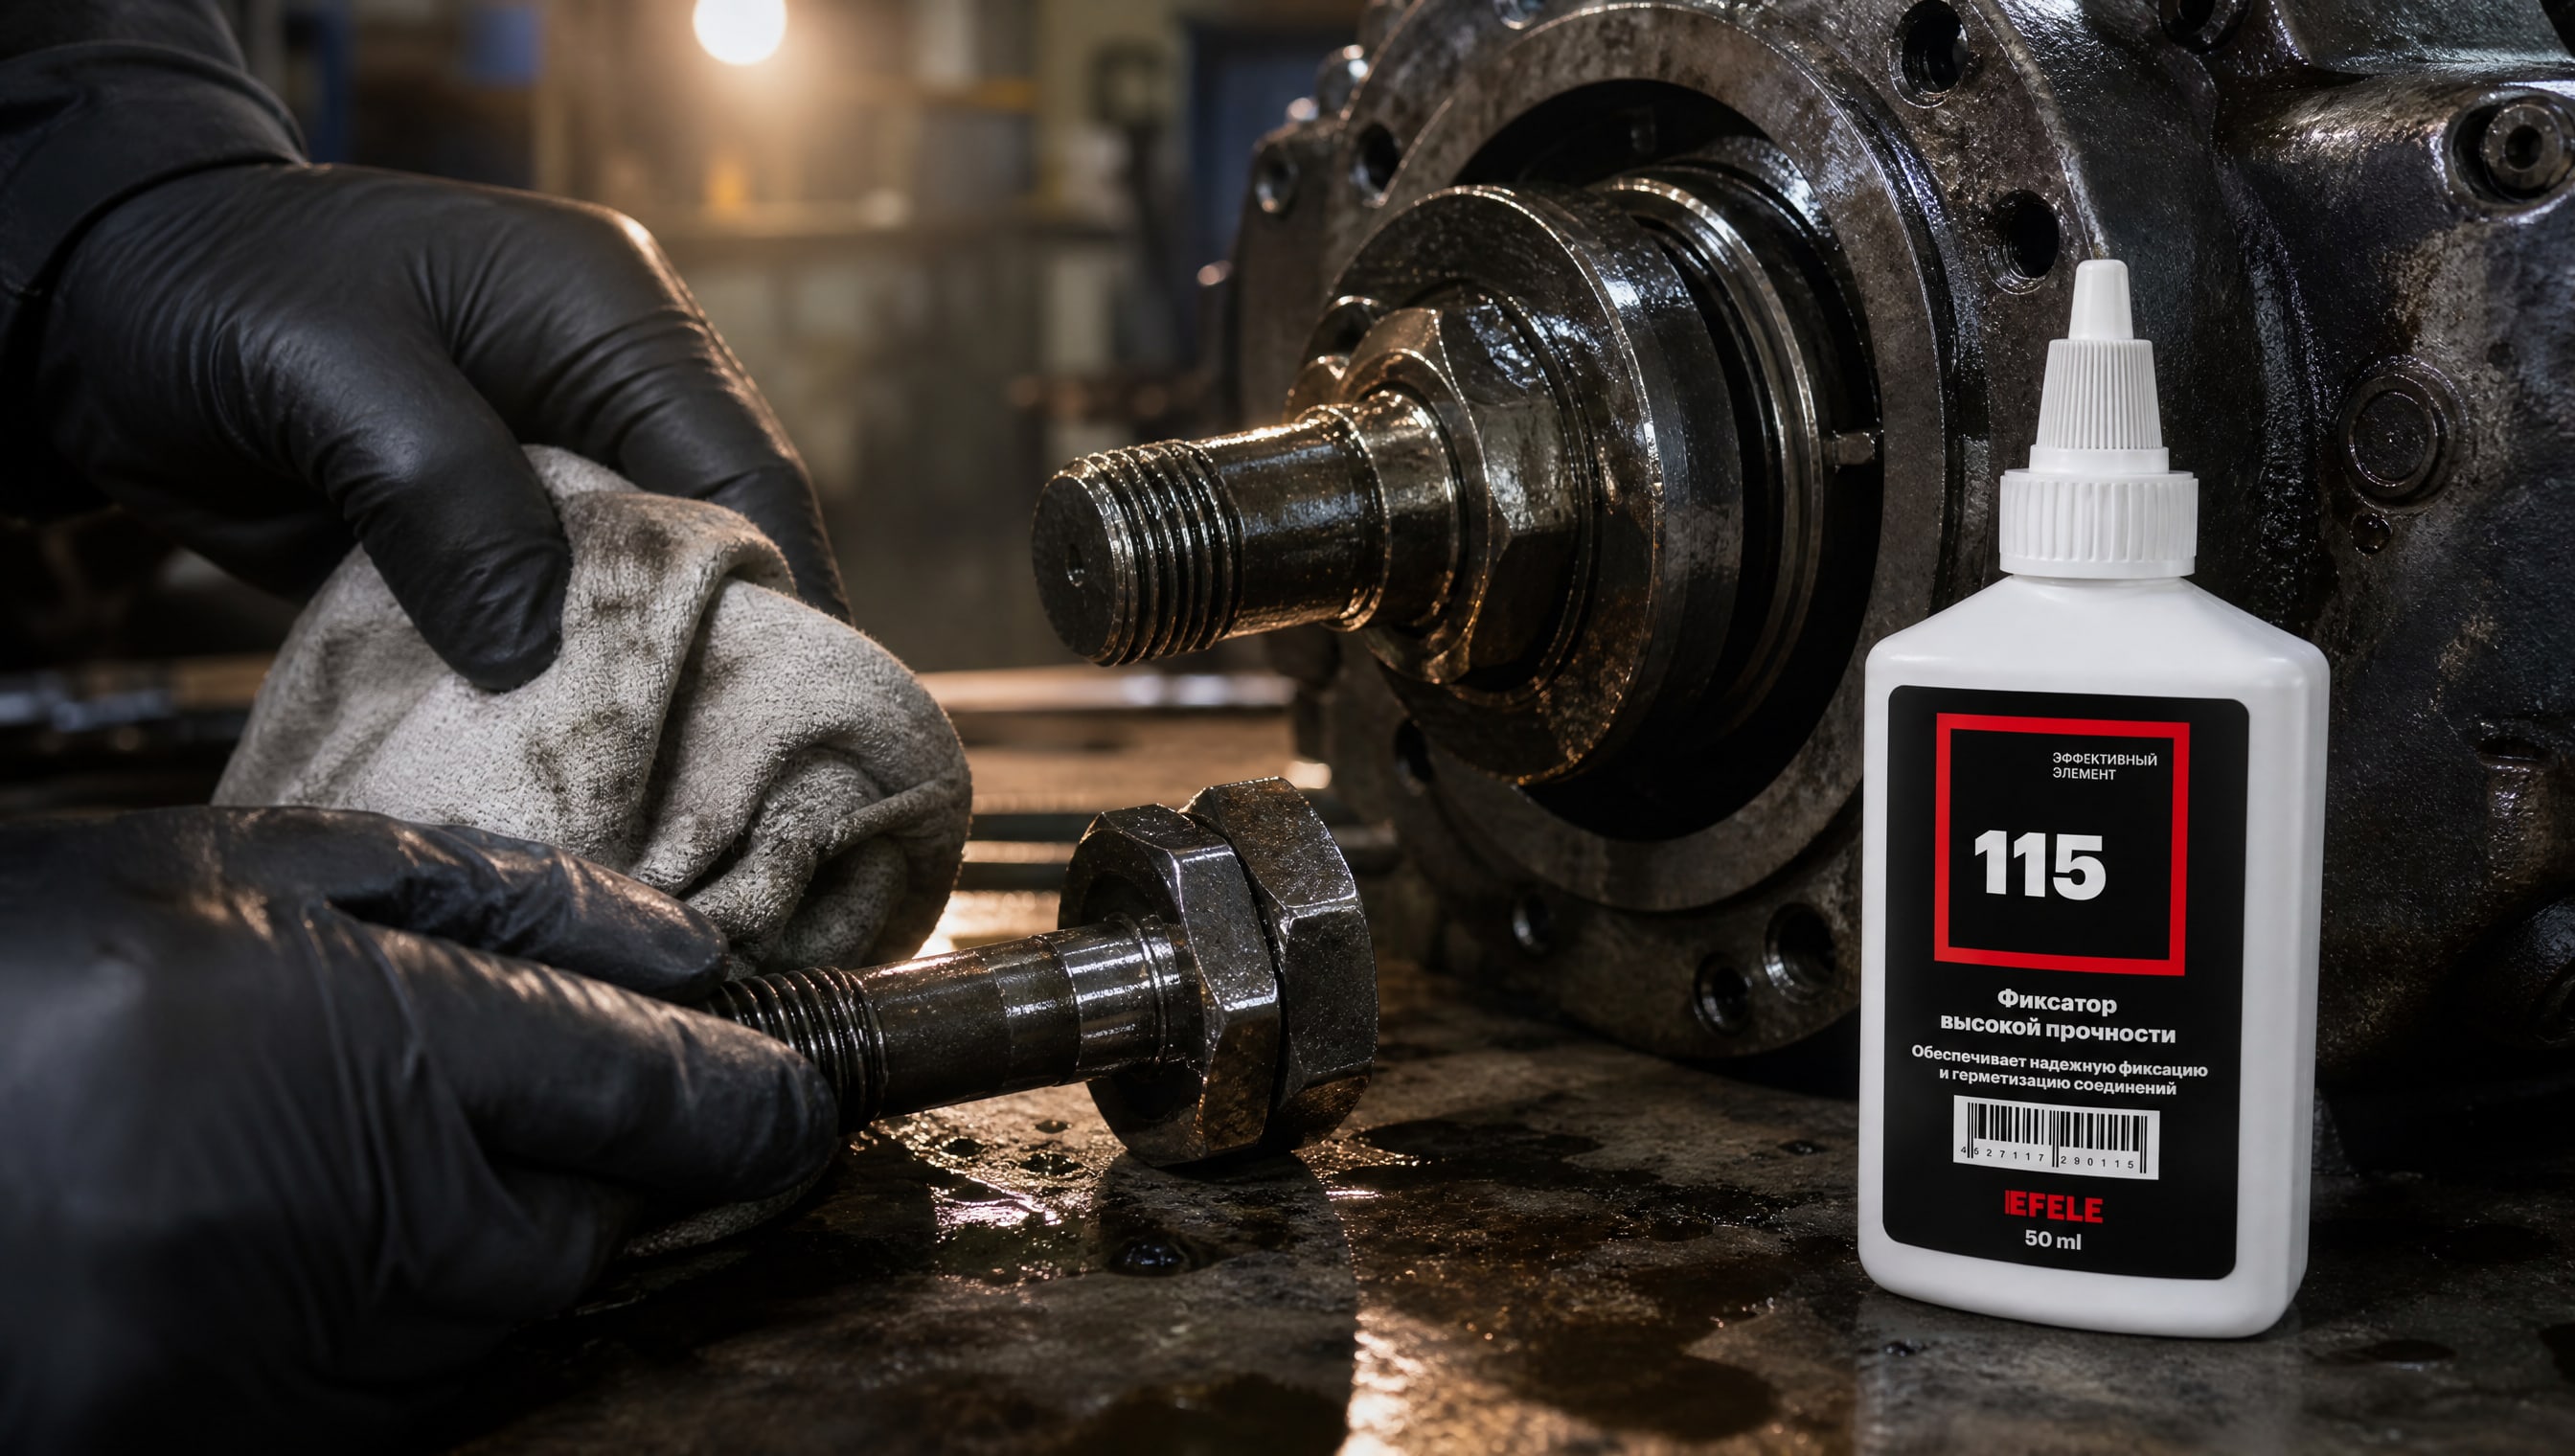
Если на отвернутом болте остались капли масла, часть смазки попадет и в зазор резьбы, и может помешать полимеризации фиксатора или ослабить его адгезию.
В технических листах серьезных производителей прямо указана стойкость к:
минеральным маслам,
моторным маслам и трансмиссионным жидкостям,
дизельному топливу и бензину,
антифризу и охлаждающим жидкостям,
гидравлическим жидкостям.
Отвернутый после полимеризации болт можно вынуть из узла, контактировавшего с маслом, и заново установить с фиксатором в масляное соединение. Однако если рабочая среда содержит масло еще до нанесения фиксатора, поверхность нужно обезжирить растворителем (ацетон, спирт).
Температурный диапазон - второй ключевой параметр. Стандартные анаэробные фиксаторы работают от −60 °C до +150 °C. При низких температурах вязкость растет (состав становится более густым, хуже растекается), поэтому для применения в холодных цехах или на уличном оборудовании рекомендуется предварительный прогрев болта или выбор состава с пониженной вязкостью.
При температурах выше +150 °C обычные составы теряют адгезию и прочность, начинают размягчаться. Для таких приложений выбирают термостойкие красные фиксаторы, работающие до +250 °C. В случаях, когда требуется максимальная стойкость к вибрации и температурам, например на коллекторах выхлопных систем или высокотемпературных компрессорах, подойдет термостойкий анаэробный клей EFELE 115. Он обеспечивает надежную фиксацию при экстремальных условиях и гарантирует, что соединение не ослабнет при колебаниях температуры в диапазоне −60…+250 °C.
Температурные скачки опасны тем, что вызывают расширение и сжатие металла, что создает дополнительные напряжения в резьбе. Фиксатор, заполняющий зазоры и создающий механическую подпорку, гораздо лучше держит соединение при таких скачках, чем просто затянутая гайка.
Как подготовить резьбу и правильно нанести фиксатор
Успех фиксации на 80% зависит от подготовки поверхности.
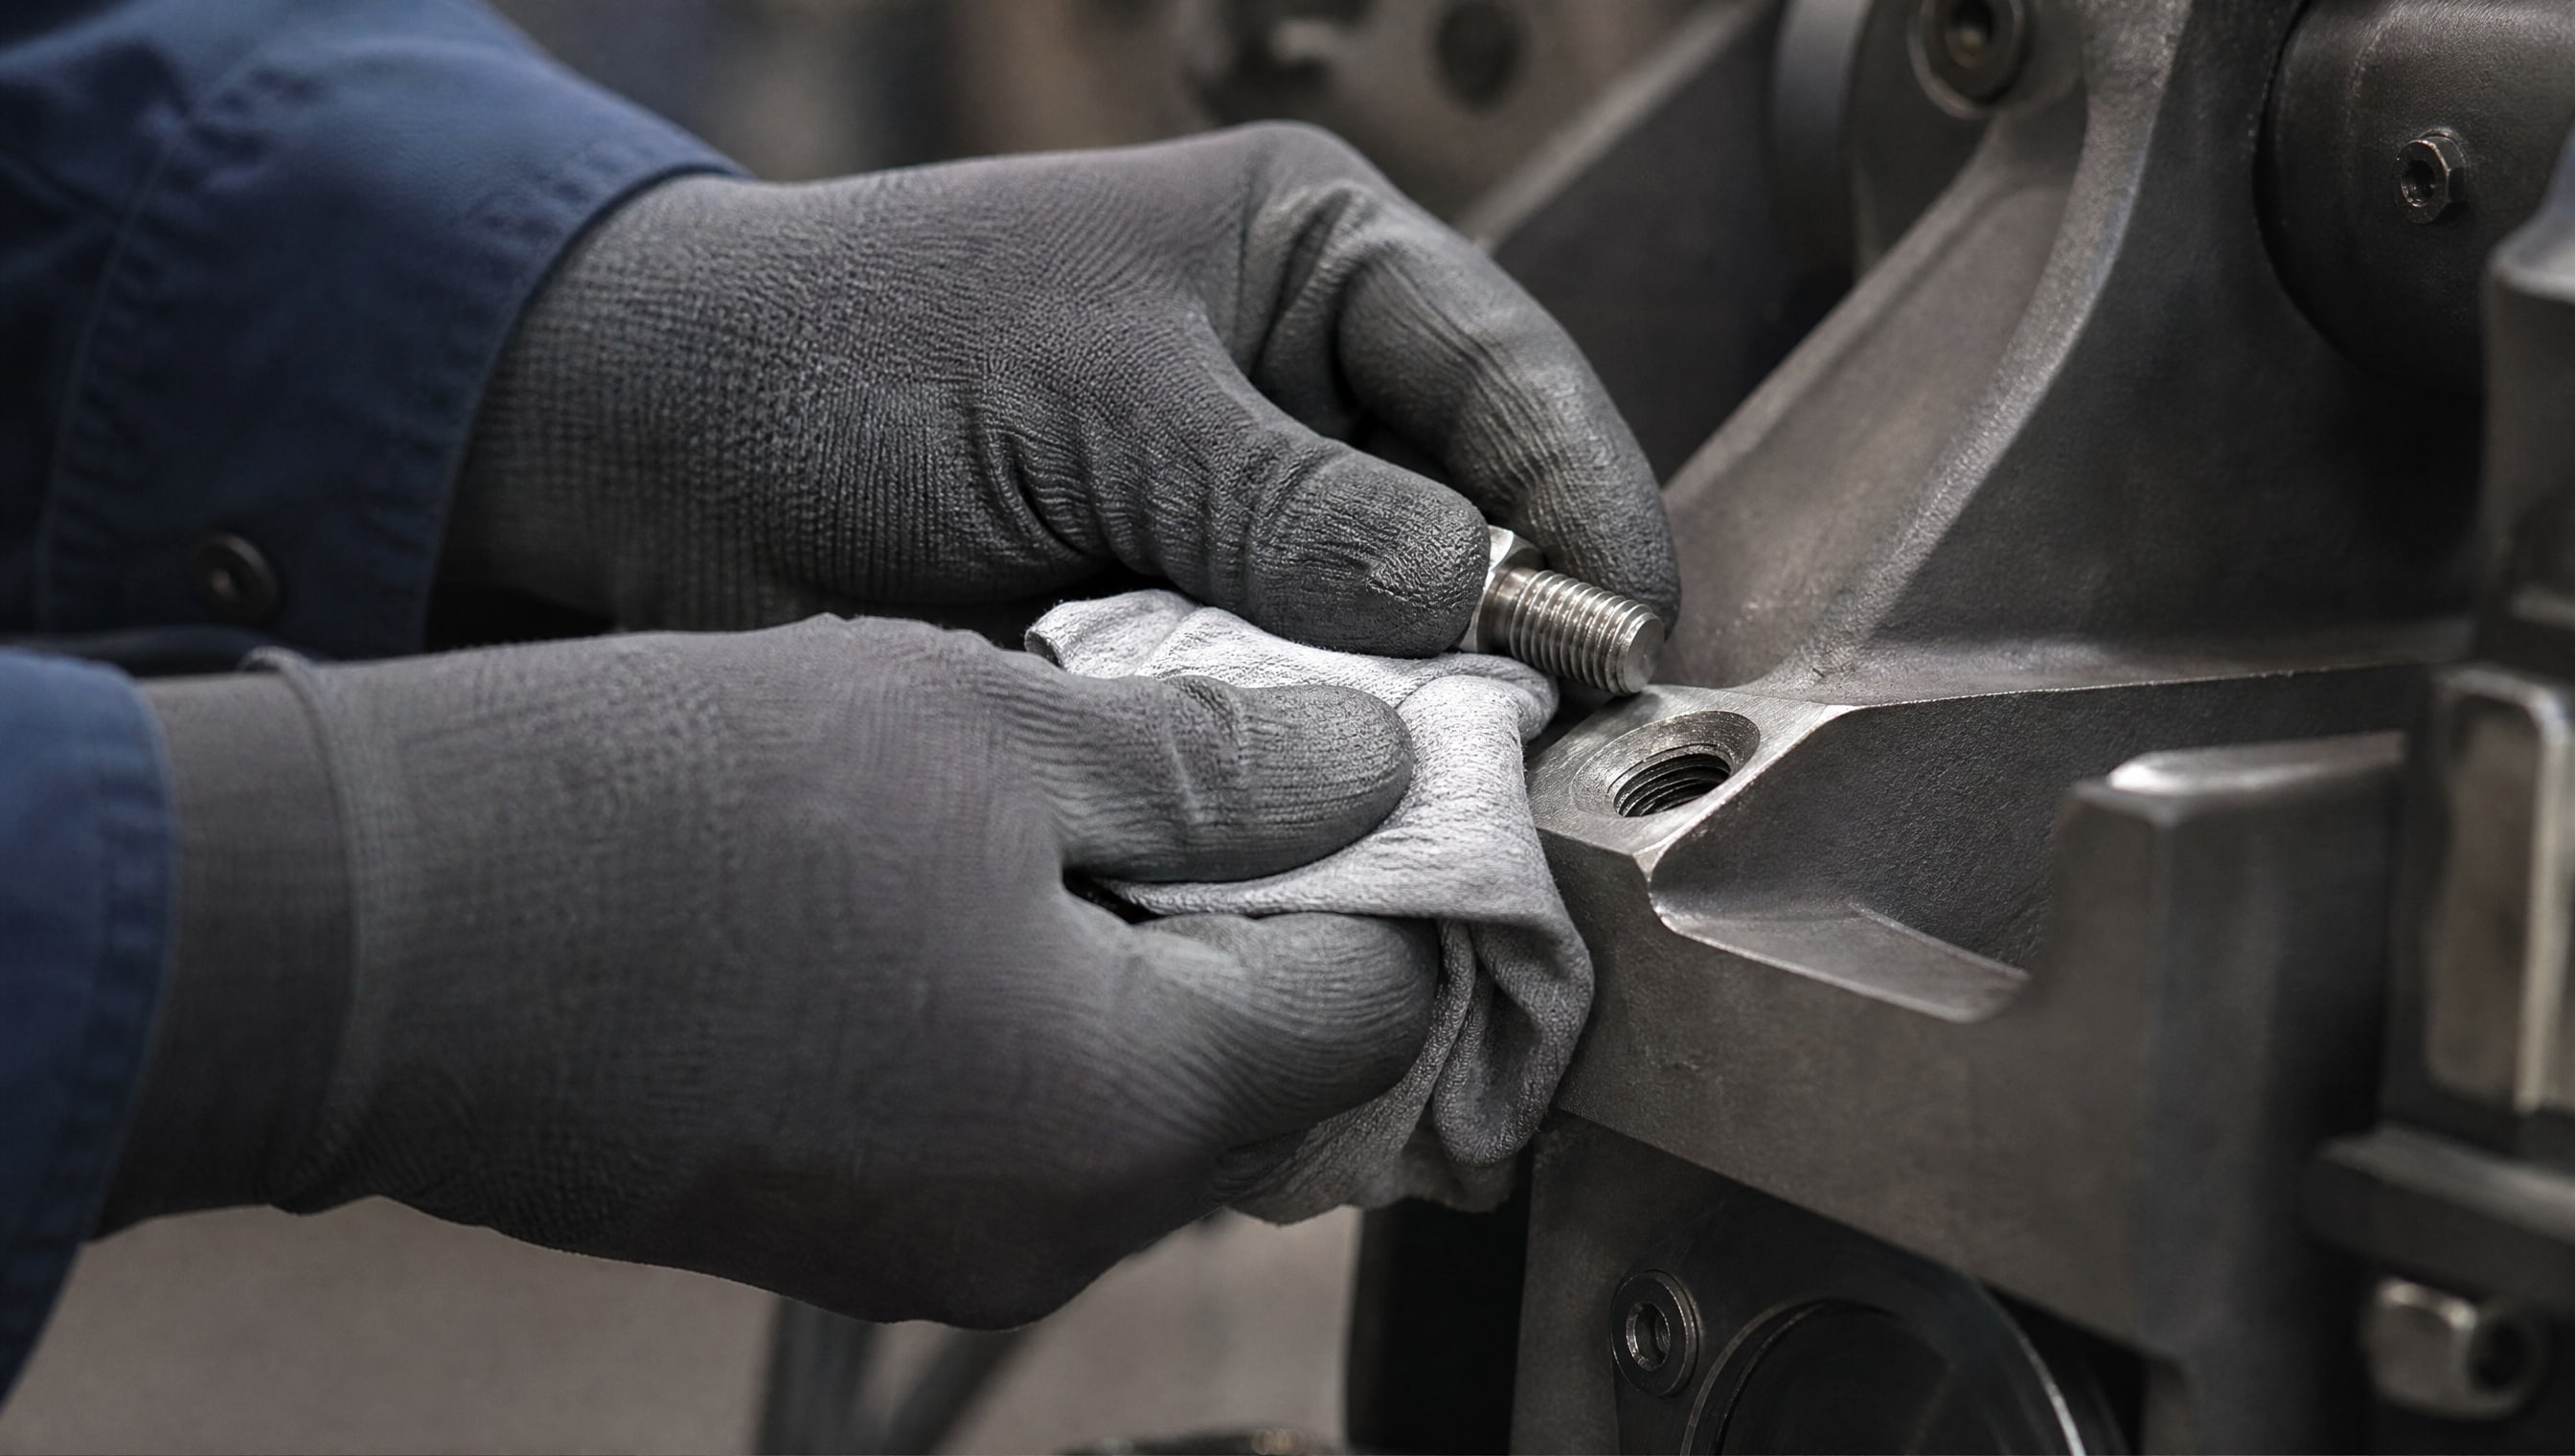
Анаэробные составы работают лучше всего на чистом и сухом металле, потому что полимеризация идет быстрее и адгезия сильнее.
Шаги подготовки:
Протереть резьбу болта и внутреннюю поверхность отверстия сухой чистой тканью или щеткой, чтобы удалить пыль, стружку и окислы.
Обезжирить спиртом или ацетоном, если была контаминация маслом.
Просушить (достаточно нескольких секунд на воздухе или протирки сухой тканью).
Нанести тонкую пленку фиксатора по всей длине резьбы болта или по витках гайки - ровно столько, чтобы слой был однородный и светлый.
НЕ наносить фиксатор толстым слоем (более 0,5 мм): излишки заполняют зазор неравномерно и замедляют полимеризацию.
Завернуть болт в гайку или отверстие, слегка прокрутить несколько раз (не затягивать до конца), чтобы фиксатор равномерно распределился в зазорах.
Затянуть крепеж на рекомендуемый момент (см. техдокументацию узла) и оставить на 10–30 минут для достижения рабочей прочности.
После рабочей прочности узел можно нагружать, но полное отверждение наступит через 24 часа.
Частая ошибка - затягивать болт слишком сильно, пока фиксатор еще жидкий, или пытаться разобрать соединение раньше, чем истечет время полимеризации. Это приведет к вытеканию состава из зазора и неправильной фиксации.
Когда фиксатор резьбы особенно критичен
На промышленных станках и агрегатах есть соединения, где самоотвинчивание опасно чаще всего:
Крепеж на вращающихся валах и муфтах - вибрация от дисбаланса и ударных нагрузок в цехах, работающих с прессами или дробилками.
Болты в топливных системах и двигателях - температурные скачки плюс вибрация от работы двигателя.
Крепеж гидравлических и пневматических систем - высокие давления вызывают пульсации потока, которые ведут себя как вибрация.
Узлы в близости к выхлопным системам и нагревательным элементам - требуют термостойкого фиксатора.
Крепеж на открытом воздухе (насосные станции, электроподстанции) - подвержены коррозии и требуют фиксатора с защитой от окисления.
Быстроходные центрифуги и разделители - эксцентричные нагрузки и высокая частота вибрации.
На таких объектах использование анаэробного фиксатора - не опция, а норма, потому что стоимость профилактики во много раз ниже стоимости внепланового останова и ремонта.
Часто задаваемые вопросы
Как работает анаэробный фиксатор резьбы при разборке?
Анаэробный фиксатор создает прочное адгезионное соединение, но если вы правильно выбрали разъемный или синий состав (момент отвинчивания 3–8 Н·м), болт можно отвернуть обычным инструментом. Красный высокопрочный фиксатор разбирается с большим усилием, но тоже разбирается, если дать ему время прогреться или применить тепло (15–20 минут нагрева до 60–80 °C облегчает разборку). Ключ в том, что адгезия зависит от молекулярных связей, которые ослабевают при нагреве, тогда как механические стопоры деформируются и часто портят резьбу.
Какой момент затяжки резьбовых соединений рекомендуется после нанесения фиксатора?
Момент затяжки не меняется от нанесения фиксатора: вы затягиваете по спецификации оборудования или стандарту, например ГОСТ для конкретного размера крепежа. Фиксатор не заменяет динамометрический ключ и не позволяет затягивать слабее. Однако благодаря фиксатору соединение остается на заданном моменте намного дольше, даже при интенсивной вибрации.
В чем разница между анаэробным фиксатором и герметиком?
Анаэробный фиксатор резьбы рассчитан на создание прочной фиксации резьбовых соединений и работает в узких зазорах (до 0,25 мм). Герметик (например, для уплотнения резьбовых соединений) имеет другую формулу: он более вязкий, растекается шире и гарантирует герметичность при высоком давлении. Фиксаторы тоже герметизируют соединение, но главное их назначение - противодействие вибрации и самоотвинчиванию, а не первичная герметизация под давлением.
Можно ли использовать один фиксатор для всех видов крепежа?
Нет, при выборе нужно учитывать размер крепежа (диаметр резьбы, шаг), рабочую температуру, окружающую среду, требуемый момент отвинчивания и разборность. Например, для М3–М8 часто используют синий фиксатор, для М10–М36 на высокотемпературном оборудовании - красный термостойкий. Универсальность заканчивается при переходе на резко иные условия (например, от комнатной температуры к +250 °C).
Как долго работает анаэробный фиксатор: нужно ли его переносить?
После полного отверждения (24 часа) фиксатор не деградирует годами, если соединение не нагревается выше 250 °C (для стандартных составов - выше 150 °C). Переносить его не нужно. Однако если вы разобрали соединение, остатки старого фиксатора нужно очистить (щеткой, растворителем), а новый слой нанести при повторной сборке, потому что свежий состав полимеризуется в анаэробной среде зазора, а старый уже затвердел и не заполнит микротрещины.
Заключение
Предотвращение отвинчивания крепежа при вибрации - одна из ключевых задач при обслуживании промышленного оборудования. Анаэробный фиксатор резьбы создает химическую фиксацию, которая остается стабильной годами и гарантирует, что болт или гайка не ослабнет даже при интенсивных колебаниях. Выбирать фиксатор нужно по паспортным характеристикам - моменту отвинчивания, температурному диапазону, совместимости с техжидкостями - а не только по цвету, который часто вводит в заблуждение.
Перед применением тщательно подготовьте поверхность резьбы: очистите, обезжирьте, просушите. Нанесите тонкий равномерный слой, соберите соединение, дайте время на рабочую прочность (10–30 минут) и полное отверждение (24 часа). Это займет больше времени, чем просто затянуть гайку, но экономит многократно больше на предотвращении аварийных остановов и ремонтов. Если вы работаете с вибрирующим оборудованием на производстве - не пренебрегайте профилактикой: анаэробный фиксатор - это стандартное средство, которое работает, и инвестиция в его применение всегда окупается.