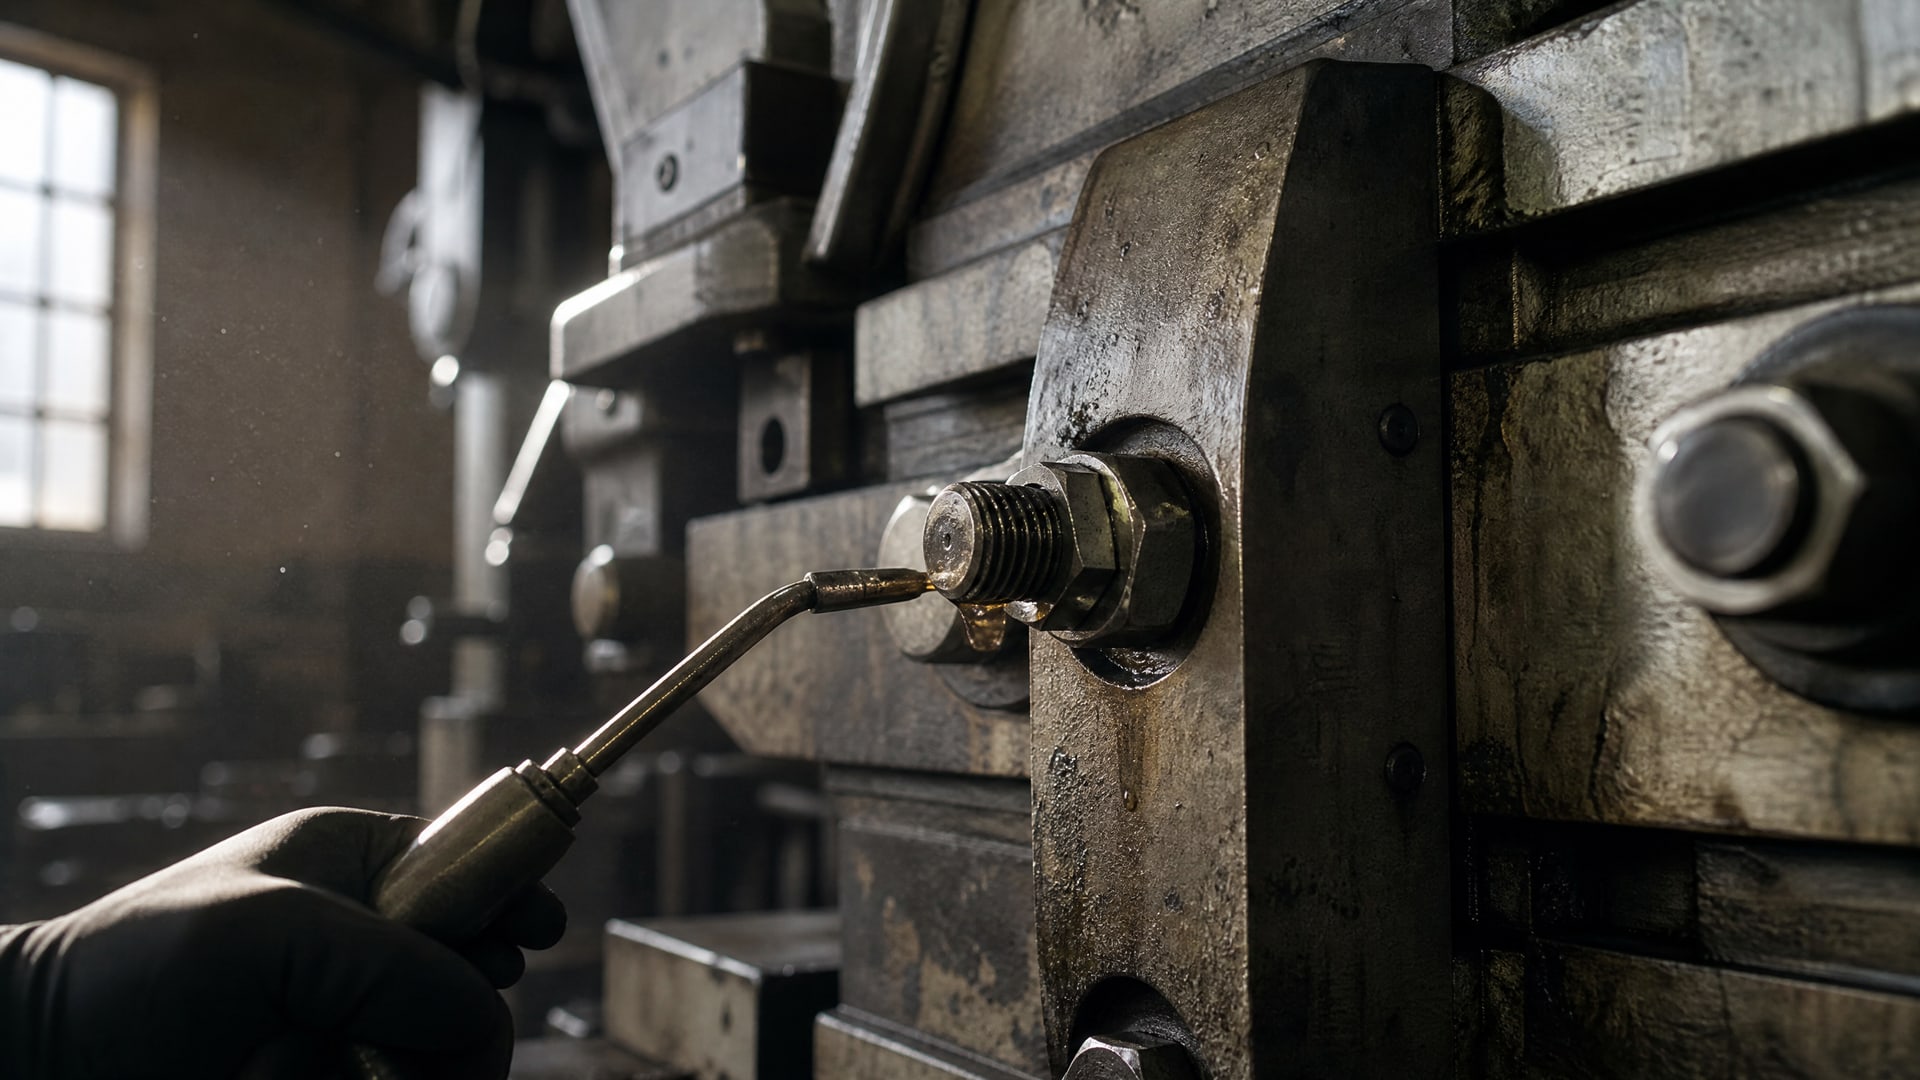
Резьбовые соединения на вибрирующем оборудовании ослабляются не потому, что резьба прямо раскручивается - ослабление происходит из-за поперечных микроперемещений и потери предварительного натяга. При циклической вибрации в паре контактов (гайка-болт или болт-корпус) возникает микроскольжение, которое избирательно разрушает фрикционные связи. Всякий раз контактная поверхность проседает, натяг падает, и при недостаточном трении соединение начинает вращательный срыв.
Эта проблема одинаково актуальна для машиностроительных предприятий, ремонтных служб и закупщиков промышленного оборудования. Статья объясняет механизм виброослабления, правильный подход к предварительному натягу, роль фиксирующих средств и как выбрать решение, проверенное стандартами испытаний.
Механизм ослабления резьбовых соединений при вибрации
Долгое время считалось, что вибрация заставляет резьбу вращаться, как бы откручивая соединение.
Но анализ показал иное: под действием поперечной циклической нагрузки в контакте болта с гайкой (или болта с корпусом) происходит множество микроперемещений. Каждое микроскольжение - это локальное проскальзывание в местах касания витков резьбы.
Результат микроскольжения - разрушение микронеровностей, которые обеспечивают фрикционное сопротивление. Опорные поверхности проседают, натяг падает. Когда натяг упадет ниже уровня, нужного для удержания трением, соединение начинает вращаться. Это не мгновенный процесс - обычно требуется сотни или тысячи циклов поперечной вибрации.
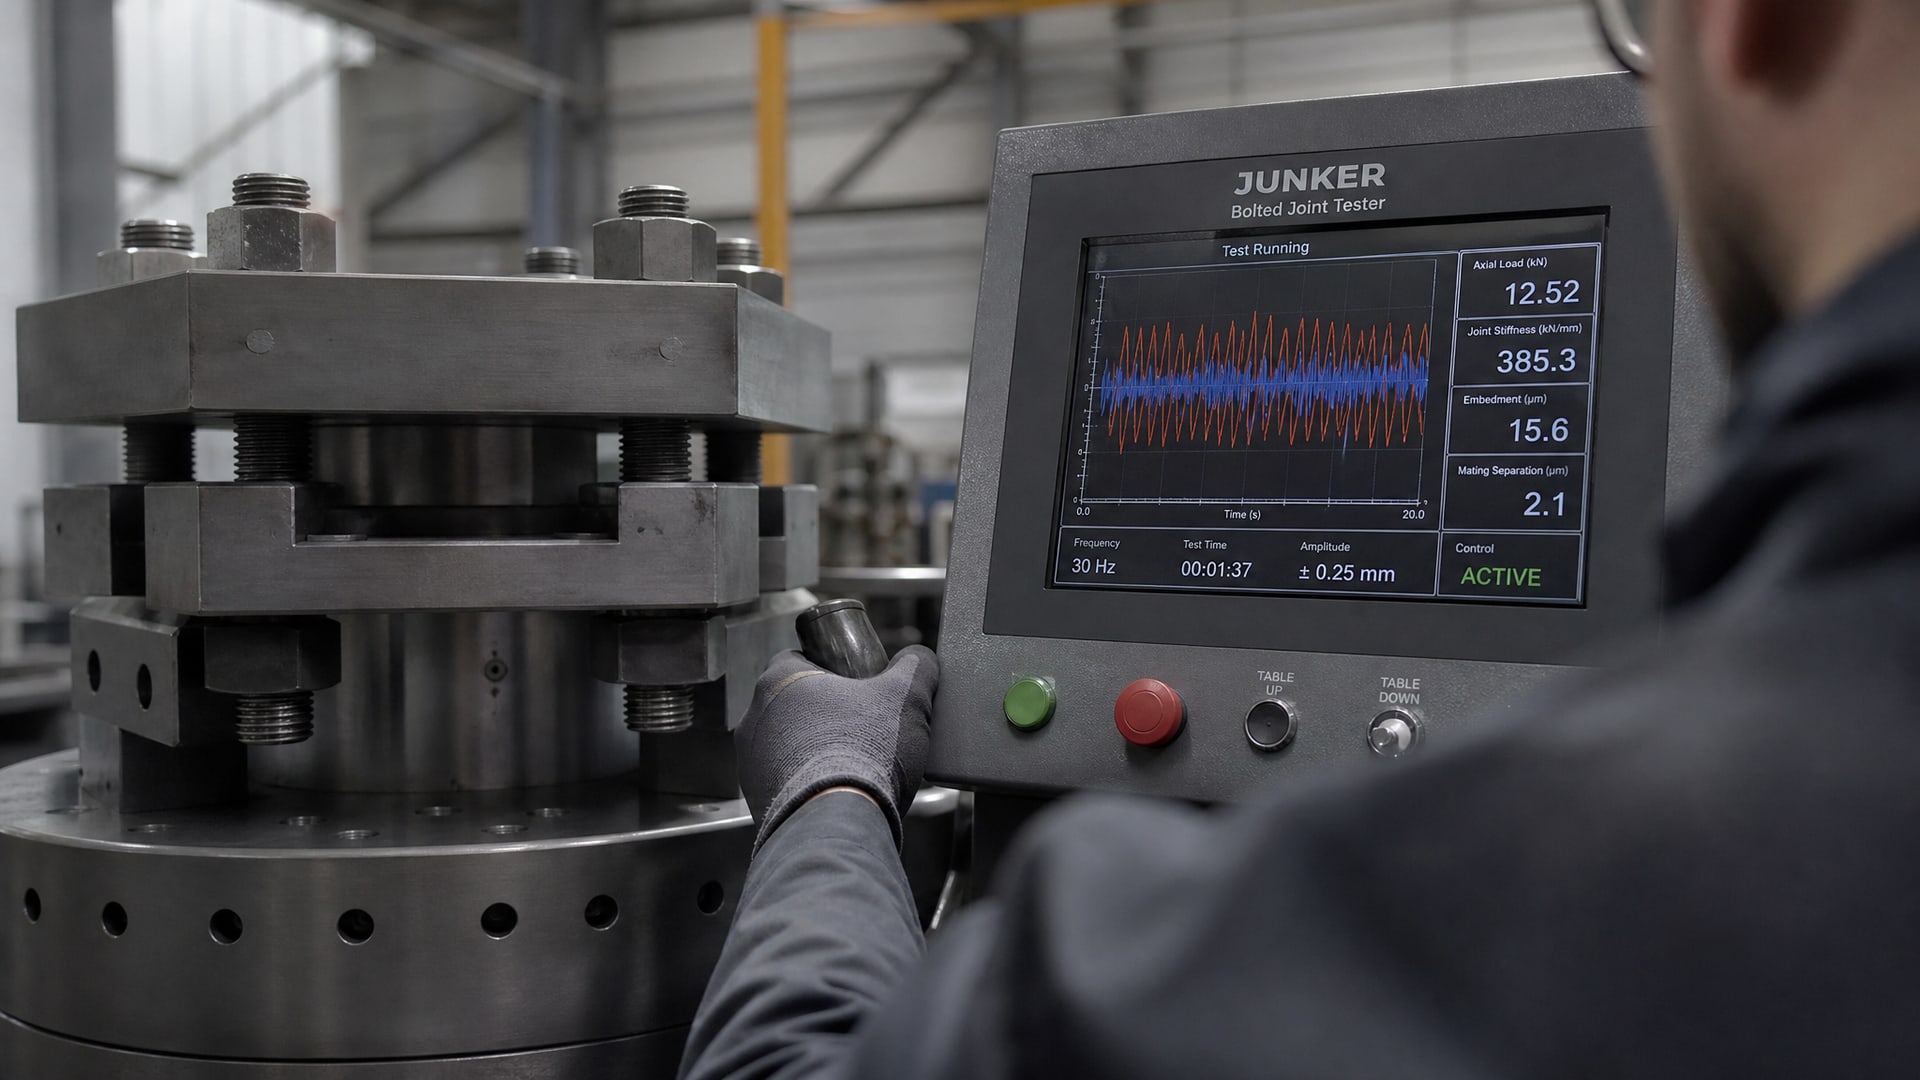
Немецкий инженер Герхард Юнкер в середине XX века смоделировал этот процесс и предложил метод испытания, ставший стандартом: Junker test. К резьбовому соединению одновременно приложены осевое статическое усилие (натяг) и циклическое поперечное смещение. Во время теста непрерывно контролируют, как падает остаточный натяг. Это позволило получить воспроизводимые данные о потере предварительного натяга и сравнивать варианты крепежа и фиксации.
Роль предварительного натяга в защите от самоотвинчивания
Предварительный натяг - это усилие зажима, которое создают при затяжке болта.
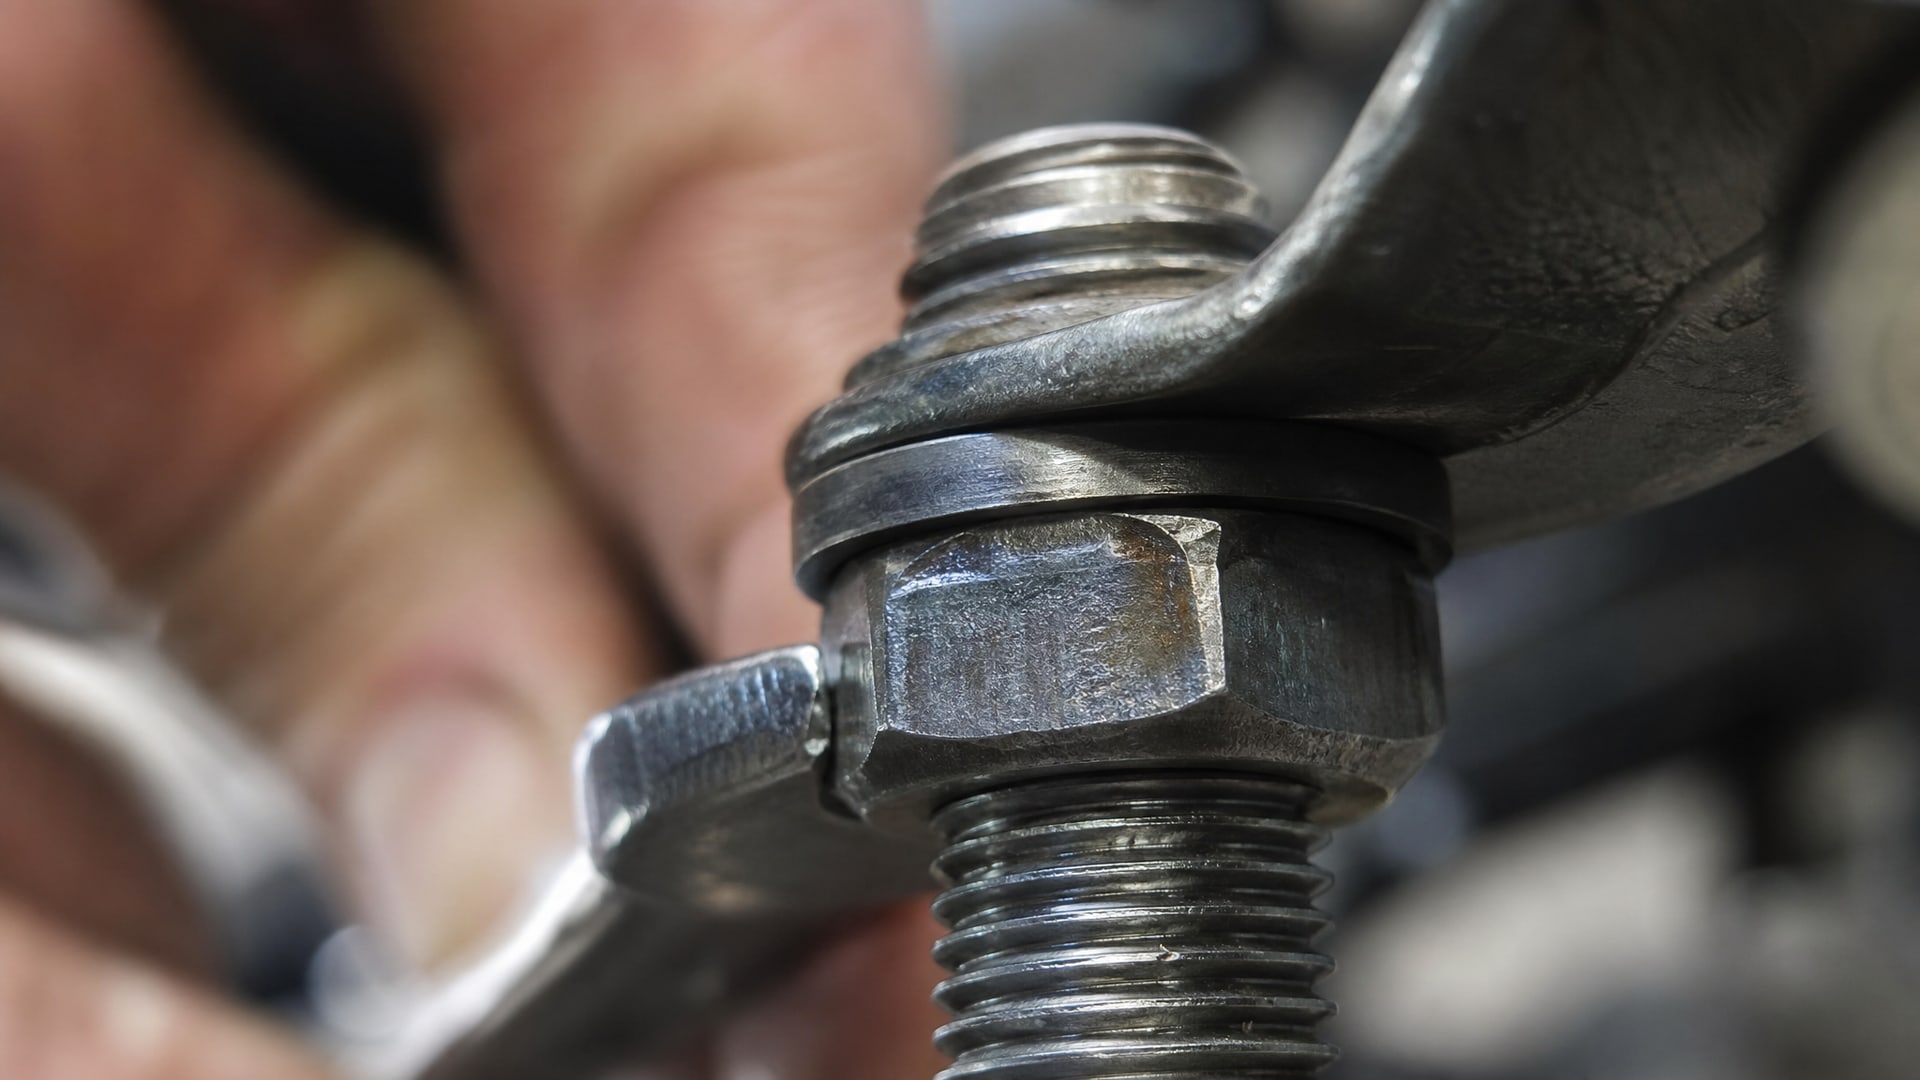
Этот натяг создает трение в контактах витков резьбы и на опорных поверхностях. Чем выше натяг, тем больше сила трения, необходимая для преодоления и начала скольжения.
На основе результатов вибрационных тестов специалисты установили ориентир: натяг примерно 65% от так называемого proof load (максимально допускаемой эксплуатационной нагрузки на крепеж без пластической деформации) обычно предотвращает виброослабление при типичных вибрационных условиях промышленного оборудования. Однако это не универсальное правило - реальный результат зависит от жесткости узла, амплитуды вибрации, частоты и, конечно, от конкретной геометрии соединения.
Поэтому простого назначения натяга недостаточно. Важны:
контроль натяга с помощью динамометрического ключа, а не «на глаз»;
состояние резьбы: ржавчина, загрязнения, задиры существенно снижают фрикцию;
чистота и состояние опорных поверхностей - любые загрязнения уменьшают контактное давление;
наличие смазки на резьбе: при правильной смазке (не избыток, не дефицит) натяг остается более стабильным.
Контроль натяга один раз при сборке - необходимо, но недостаточно. На некоторых критичных узлах обслуживаемые соединения периодически пересматривают (проверяют натяг через отработанный ресурс).
Стандарты испытаний устойчивости к вибрационному ослаблению
Международные стандарты предоставляют методики для оценки поведения резьбовых соединений под вибрацией.
Основные документы:
ISO 16130:2015 - «Dynamic Testing of Bolted Connections Locking Elements» - один из наиболее распространенных стандартов. Описывает процедуру вибрационного испытания с поперечным смещением (аналог классического Junker test) и критерии оценки (падение натяга, начало вращения). Важно: стандарт ориентирован прежде всего на аэрокосмические приложения и на сравнительную оценку вариантов фиксации резьбы, а не на абсолютный прогноз долговечности.
DIN 65151 - исторически первый стандарт, закрепивший методику Junker. Используется в авиации и тяжелом машиностроении.
DIN 25201-4 и NASM 1312-7 - применяются в отдельных отраслях (в основном в аэрокосмосе и оборонной промышленности). Логика та же, но критерии приема строже.
Ключевой момент: все эти стандарты оценивают поведение в лабораторных условиях, на стандартном тест-стенде. Результаты одного образца нельзя механически перенести на другую геометрию узла или другую схему нагружения. Поэтому при выборе средства фиксации следует подбирать решение, испытанное именно в сценариях, близких к вашему (материал крепежа, размер, тип вибрации).
Средства фиксации резьбовых соединений от вибрации
Помимо правильного натяга, инженеры применяют дополнительные средства фиксации.
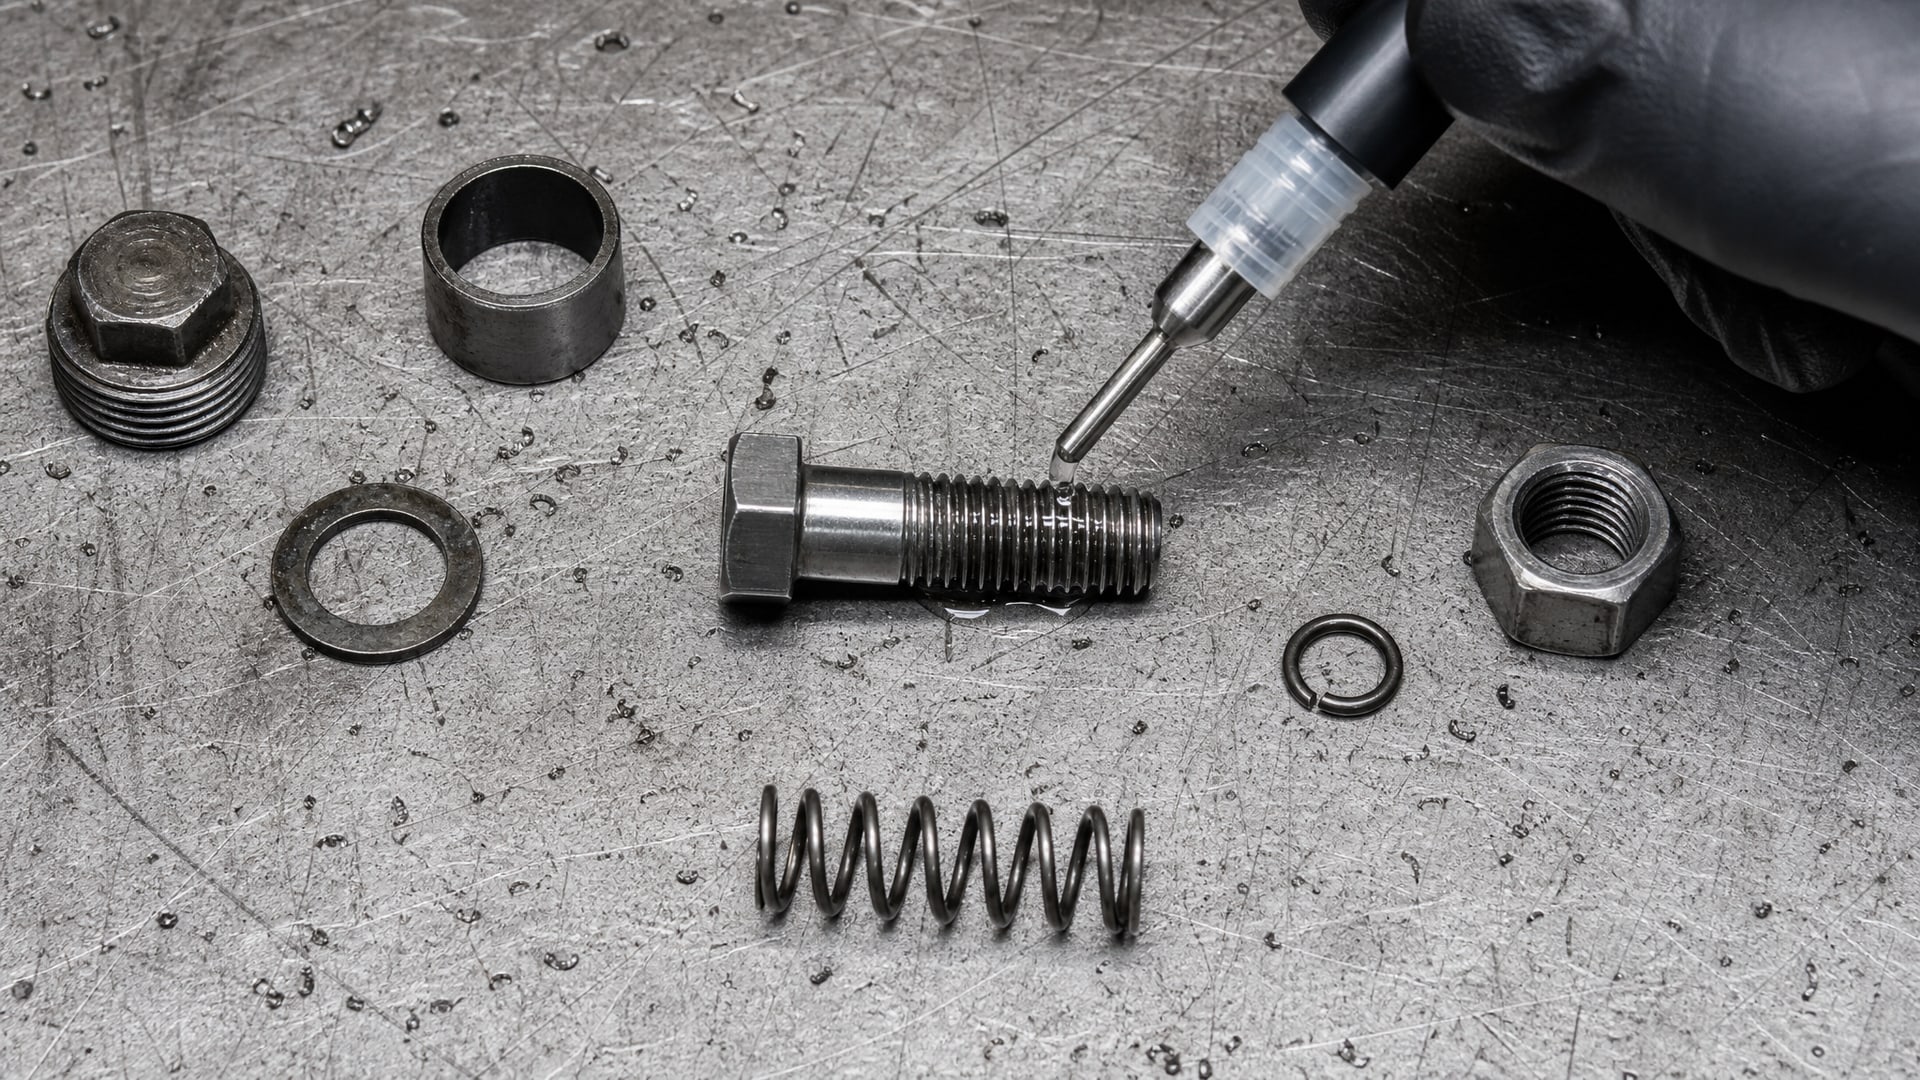
Их можно разделить на несколько групп:
Анаэробные фиксаторы. Это одно- или двухкомпонентные жидкие составы, которые полимеризуются (отверждаются) без доступа воздуха в зазорах между витками резьбы и контактных поверхностях. Полимер образует тонкую прочную пленку, которая механически и адгезионно удерживает соединение. Основное преимущество для промышленности - простота нанесения (капля перед затяжкой), предсказуемость результата и возможность последующего демонтажа, если выбрана правильная прочность фиксации.
Анаэробные фиксаторы выпускаются в разных классах прочности: от низкой (разборные соединения, допускают ослабление при помощи ручного инструмента) до средней и высокой (неразборные соединения или требующие специального инструмента). Для оборудования, которое требует периодического обслуживания и разборки, подходят составы средней прочности.
Резьбовые контрящие элементы (резьбовые вставки, контргайки, замковые шайбы). Механические устройства, которые создают дополнительное трение или препятствие повороту. Замковые шайбы (звездчатые, зубчатые) деформируют контактные поверхности и увеличивают трение. Контргайки удерживают основную гайку благодаря трению между ними. Эти методы хорошо зарекомендованы в условиях, где нельзя использовать химические составы (высокие температуры, агрессивные среды), но требуют больше времени на сборку.
Комбинированные подходы. На практике часто применяют сочетание: правильный натяг + замковая шайба + при необходимости анаэробный фиксатор. Такое решение дает избыточную подстраховку и используется на особо критичных узлах (например, крепления вращающихся механизмов, приборные соединения).
Практический выбор средства фиксации для вашего оборудования
При выборе метода фиксации закупщик и инженер должны ответить на три вопроса:
1. Какова функция соединения? Если узел требует периодической разборки (техническое обслуживание, замена деталей), нужна разборная фиксация. Анаэробные фиксаторы среднего класса прочности допускают демонтаж со стандартным инструментом. Если соединение несъемное, допустима максимальная фиксация.
2. Каков режим вибрации? Высокочастотная вибрация малой амплитуды требует иного подхода, чем низкочастотная с большой амплитудой. Для точного выбора рекомендуется либо провести испытание по ISO 16130 на образце вашего узла, либо обратиться к опыту аналогичного оборудования.
3. Какие условия окружающей среды? Если соединение в горячих зонах, анаэробные составы могут быть ненадежны (полимер деградирует выше определенной температуры). Влажность и агрессивные среды также влияют на выбор. Резьбовые контрящие элементы проще переносят экстремальные условия.
Для отбора решения использовать испытание в условиях, близких к реальным, а не ориентироваться только на репутацию. Именно поэтому разработаны стандартизированные методики вибрационного тестирования: чтобы закупщик и инженер могли сравнить варианты на объективных данных.
Приемы правильной затяжки и подготовки соединения
Правильное выполнение затяжки - основа долговечности соединения.
Вот практические шаги:
Подготовка. Очистить резьбу болта и внутреннюю поверхность отверстия от ржавчины, грязи, масла и окалины. Шероховатость резьбы должна быть в пределах нормы (не сглажена, не задрана). Опорные поверхности гайки или головки болта также очистить - они должны плотно прилегать к деталям узла.
Смазка резьбы. При необходимости (например, на открытых соединениях, подверженных коррозии) нанести тонкий слой смазки, но не переусложнять. Избыток смазки затрудняет выполнение расчетного натяга и может вызвать проскальзывание.
Применение фиксатора. Если используется анаэробный состав, нанести одну-две капли на верхние витки резьбы болта или на внутренние поверхности отверстия. Избыток - опасен: состав может залить смежные поверхности и осложнить сборку.
Затяжка с контролем. Использовать динамометрический ключ с предварительно выставленным усилием (или предварительным уклоном, если ключ аналоговый). Затяжку проводить плавно, без толчков. После затяжки отметить положение гайки относительно болта (например, риской) - это позволит в дальнейшем контролировать, не ослабилось ли соединение.
Время отверждения. Если используется анаэробный фиксатор, дать ему полимеризоваться (обычно 24 ч при комнатной температуре или несколько часов при нагреве согласно техническим данным). До завершения полимеризации соединение нельзя подвергать вибрационным нагрузкам.
На производстве эти операции часто регламентированы в технологических картах. На ремонтных участках знание этих правил позволяет избежать типичных ошибок и повышает качество сборки.
Анаэробные фиксаторы как дополнение к натягу и механическим элементам
Анаэробные жидкие фиксаторы завоевали популярность благодаря простоте использования и надежности.
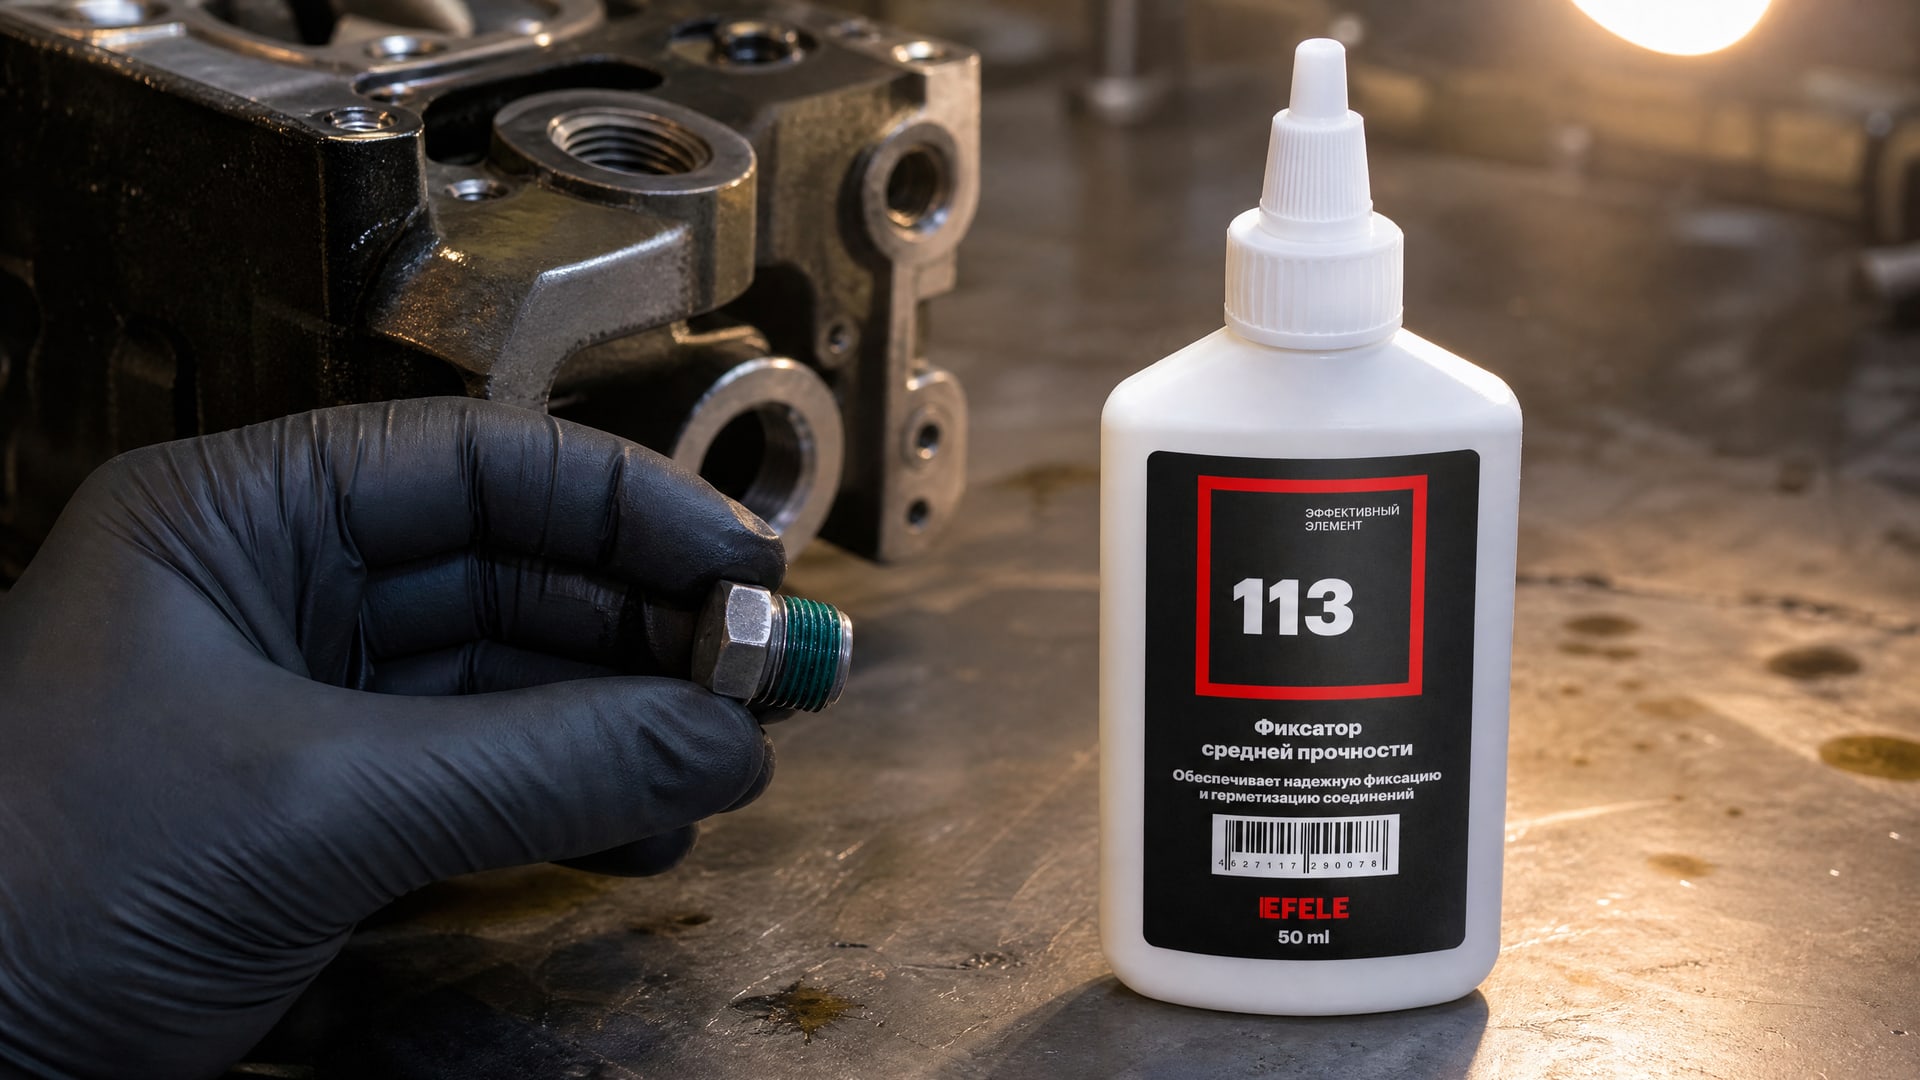
Они работают за счет химической полимеризации в анаэробной среде (без кислорода), создавая прочную адгезионную связь.
На вибрирующем оборудовании анаэробный фиксатор выполняет несколько функций одновременно: препятствует микроскольжению в витках резьбы, уплотняет соединение (в какой-то мере выполняет функцию герметизации) и блокирует ослабление даже при частичной потере предварительного натяга. Однако это не означает, что фиксатор заменяет контроль натяга. Анаэробный состав - именно дополнение к натягу, а не его замена.
Для предотвращения самоотвинчивания резьбовых соединений средней прочности, которые требуют периодической разборки, рекомендуется использовать анаэробный фиксатор EFELE 113. Состав обеспечивает достаточное удержание при вибрации и допускает последующий демонтаж со стандартным инструментом без повреждения крепежа.
При выборе класса прочности анаэробного фиксатора следовать рекомендациям производителя по области применения и материалам крепежа. Для несъемных или высоконагруженных соединений выбирают высокую прочность; для разборных - среднюю или низкую.
Часто задаваемые вопросы
Правда ли, что резьба раскручивается прямо от вибрации?
Нет. Вибрация вызывает поперечные микроперемещения в контактах витков резьбы. Это микроскольжение разрушает микронеровности, обеспечивающие трение, и натяг падает. Когда натяг становится недостаточным, соединение начинает вращаться. Это процесс, требующий множества циклов вибрации, а не мгновенное раскручивание.
Достаточно ли только фиксатора резьбы, без контроля натяга?
Нет. Фиксатор - дополнительная мера, но первичная защита - контролируемый предварительный натяг, правильное состояние резьбы и опорных поверхностей. Даже с лучшим анаэробным составом слабо натянутое соединение будет ненадежным. Правильный натяг плюс фиксатор - это оптимальное сочетание.
Какой натяг считается достаточным для защиты от вибрации?
На основе вибрационных испытаний рекомендуется натяг около 65% от допускаемой нагрузки крепежа (proof load). Однако точная величина зависит от конкретного узла, материала, геометрии и режима вибрации. Для критичных соединений рекомендуется провести испытание по ISO 16130:2015 или DIN 65151.
Можно ли использовать анаэробный фиксатор при высоких температурах?
Большинство анаэробных составов теряют прочность выше 120-150 °C (точная величина указана в техническом паспорте). Для горячих соединений лучше использовать механические средства фиксации (замковые шайбы, контргайки) или специальные высокотемпературные составы.
Как контролировать, не ослабилось ли соединение после длительной эксплуатации?
Перед сборкой отметить положение гайки риской относительно болта или корпуса. После работы в течение отработанного ресурса проверить положение риски - если она сместилась, соединение ослабилось. На критичных узлах проводить периодический контроль натяга динамометрическим ключом.
Заключение
Самоотвинчивание резьбовых соединений от вибрации - результат потери предварительного натяга из-за микроскольжения и проседания контактных поверхностей. Это не мгновенный процесс, и он поддается контролю.
Стратегия защиты трехуровневая: во-первых, обеспечить достаточный и контролируемый предварительный натяг (около 65% от допускаемой нагрузки крепежа); во-вторых, подготовить соединение - очистить резьбу и опорные поверхности, избежать загрязнений; в-третьих, при необходимости применить дополнительное средство фиксации (анаэробный состав, замковую шайбу или контргайку). Выбор средства зависит от того, требуется ли разборка соединения, какой режим вибрации и какие условия окружающей среды. Для уточнения выбора используйте стандартизированные вибрационные тесты (ISO 16130:2015, DIN 65151). Следующий шаг - регламентировать эту методику в технологических картах сборки и периодически контролировать натяг на критичных узлах во время эксплуатации.