На пищевом производстве смазка в пищевом производстве - не просто вспомогательный материал, а критический узел системы безопасности. Каждый раз, когда оборудование подшипников в упаковочной линии или цепной привод в холодильной камере требуют смазки, технологи сталкиваются с парадоксом: остановить производство нельзя, но допустить попадание масла в продукт тоже недопустимо. Решение лежит не в выборе между безопасностью и непрерывностью, а в правильной стратегии подбора материалов и организации рабочего процесса.
Статья дает ответ на главный вопрос: как выбрать смазку и наладить ее применение так, чтобы исключить загрязнение продукции, пройти аудит по ГОСТ Р ИСО 22000-2019 и при этом не прерывать смены. В фокусе - стандарты NSF H1, ISO 21469 и ТР ТС 030/2012, а также практические схемы размещения смазки и контроля на линиях фасовки, упаковки и шоколадного производства.
Различие стандартов: NSF H1, H2, 3H и ISO 21469
Первое заблуждение, с которым встречается закупщик, - путаница между допусками.
NSF H1 предназначен для смазок, контактирующих с пищей случайно: когда смазка может попасть на поверхность оборудования, с которой позже смывается в цех, но не в саму тару с продуктом. Допустимая остаточная концентрация при таком контакте составляет до 10 ppm. Это не значит, что смазка безвредна в больших количествах - это значит, что в условиях производства контакт ограничен и предусмотрен.
NSF H2 применяют в зонах, где контакт исключен конструктивно: смазка находится внутри редуктора, в герметичной муфте, под защитным кожухом. Если линия изолирована, смазка H2 вполне допустима и часто дешевле H1.
NSF 3H предназначен для прямого постоянного контакта с пищей - например, для разделительных агентов на пресс-формах пищевого оборудования. В типовом ремонте и обслуживании линии по фасовке молока или масла он встречается редко.
ISO 21469 - это более широкий стандарт, чем простой допуск NSF H1. Он не только описывает формулу (базовое масло, загуститель, присадки должны быть в реестре NSF H1 или подтверждены соответствием ISO 21469), но и проверяет:
гигиену производства смазки на заводе поставщика;
трассируемость каждого ингредиента;
микробиологический контроль сырья;
условия хранения и упаковки готовой смазки.
Один из ключевых фактов: соответствие ISO 21469 гарантирует соответствие NSF H1, но не наоборот. Смазка с допуском NSF H1, не сертифицированная по ISO 21469, может быть безопасной по составу, но вы не получаете гарантию гигиены производства.
Для российского рынка добавляется требование ТР ТС 030/2012 - техрегламента о безопасности пищевого оборудования. Смазка, поставляемая на линию, должна сопровождаться декларацией о соответствии, а не просто сертификатом. Это разные документы: декларация подписывается производителем (или его уполномоченным представителем в России) и содержит ответственность за указанные параметры.
Как выстроить процесс: от выбора смазки к контролю на линии
Технически грамотный выбор смазки начинается с определения узла и сценария.
Для подшипников упаковочного автомата обычно требуется вязкость ISO VG 32–68, для редукторных узлов - ISO VG 150–220. Классификация ISO 6743-9 уточняет тип: многоцелевая минеральная (ММ), синтетическая (С) или на основе растительного масла.
После этого проверяется сценарий контакта с продуктом:
Рядом с открытым конвейером, но не во влажной среде - рассматривают H1.
Внутри редуктора, герметично - достаточно H2.
На движущихся частях над лентой конвейера - только H1, даже если механический контакт невероятен (потому что возможна воздушная переносимость масла).
Многие предприятия ошибаются, используя в соседних узлах одного автомата разные смазки (H1 и обычную промышленную). Это создает путаницу в хранении, в обслуживании и при аудите. Логичнее выбрать H1 для всей линии, если линия находится в одном цехе пищевого производства, даже если технически некоторые узлы к ней не требуют.
Вязкость выбирается по нагрузкам и скорости вращения. Подшипник качения под небольшой нагрузкой и высокой скоростью (>10 000 об/мин) требует более жидкой смазки; тяжелонагруженный редуктор с низкой скоростью - вязкую. Неправильный выбор приводит к утечкам (слишком жидкая) или к перегреву (слишком вязкая).
Документирование - это не бюрократия, а основа контроля. Для каждого применяемого материала нужно завести карточку товара с указанием:
допуска (H1/H2) и его обоснования (сценарий контакта);
копии сертификата и декларации о соответствии;
вязкости по ISO VG и классификации по ISO 6743-9;
условий хранения и срока годности;
ссылки на спецификацию поставщика.
На линии эта информация вывешивается на видном месте или заносится в электронное меню диспетчера. При обслуживании оборудования техник видит, какую именно смазку использовать, и не берет первый попавшийся контейнер.
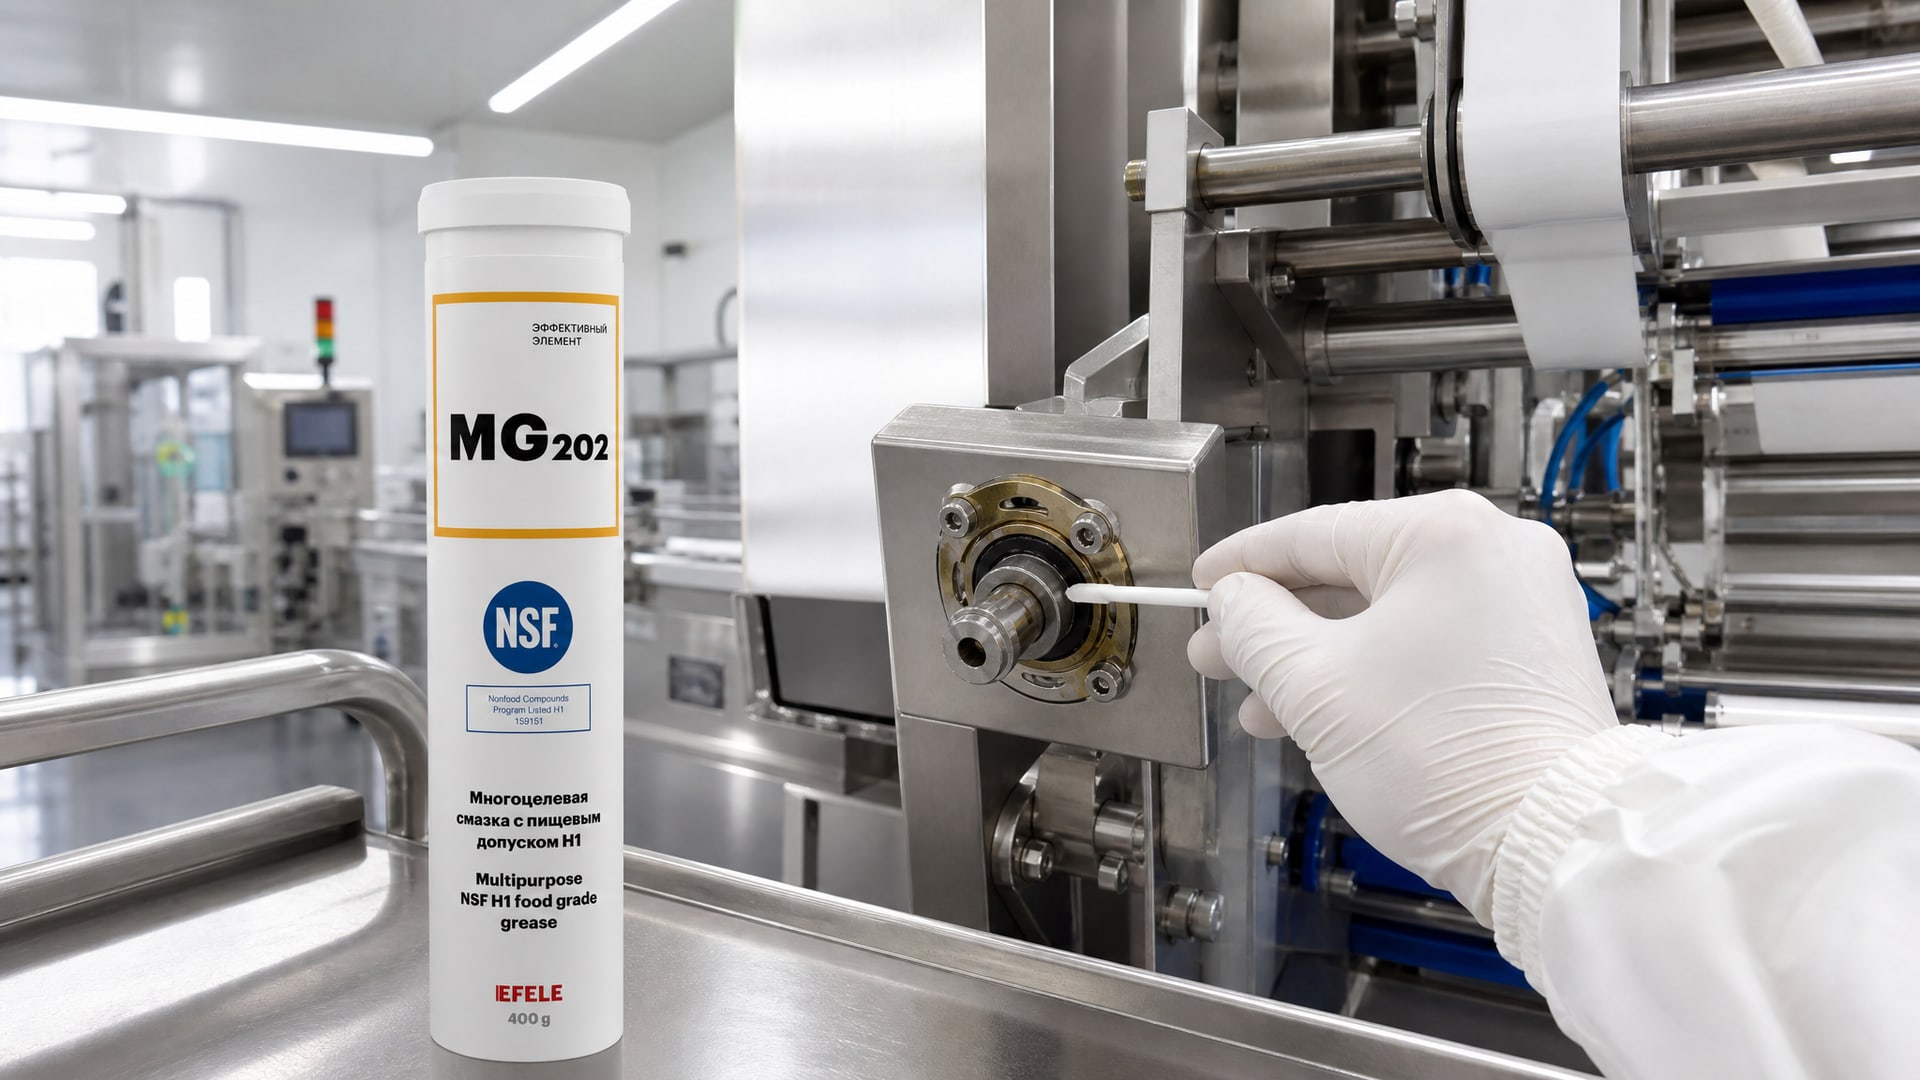
Для предотвращения загрязнения пищевой продукции рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 (NSF H1), которая безопасна при случайном контакте с продуктами питания и прошла полный цикл проверки гигиены производства. Это позволяет применять один универсальный материал по всей линии упаковки без переподбора вязкости для каждого узла отдельно.
Система хранения и подготовки смазки: минимизация рисков загрязнения
Чистая смазка загрязняется, как правило, не в цехе, а перед внесением в цех.
Если контейнер с маслом два дня стоял в неотапливаемом складе с открытым люком, а потом его занесли на производство, внутри уже есть конденсат, пыль и микробная флора. При нанесении на подшипник это все попадет в узел и в окружающее пространство.
Рекомендации по хранению:
Смазку держат в закрытых контейнерах из непрозрачного пластика или металла при температуре 15–25 °C и влажности 30–70%.
Перед вскрытием контейнер осматривают: если на крышке конденсат или видимая грязь, контейнер не вскрывают и возвращают поставщику.
После открытия контейнер герметично закрывают после каждого использования.
Раздаточные емкости (масленки, дозаторы) на линии очищают еженедельно.
На линиях с высокой критичностью (шоколадное производство, молочная переработка) применяют централизованные системы смазки с автоматической подачей через трубки в узлы. Такие системы исключают попадание атмосферного воздуха и ручного контакта - смазка идет из фильтрованного бака прямо в подшипник. При этом снижается риск не только загрязнения продукта, но и перенасыщения узла (ручное нанесение часто излишне щедро).
Для аудита по ГОСТ Р ИСО 22000-2019 проверяют не только сертификат смазки, но и журнал хранения и использования. В документе должны быть записи: дата поступления, номер партии, условия хранения, дата открытия контейнера, кто проводил нанесение, какая дата утилизации.
Контроль загрязнения и интеграция в HАСР-систему
Пищевое предприятие, сертифицированное по ISO 22000 или HАСР, обязано определить критические контрольные точки (ККТ) - моменты, где может произойти загрязнение.
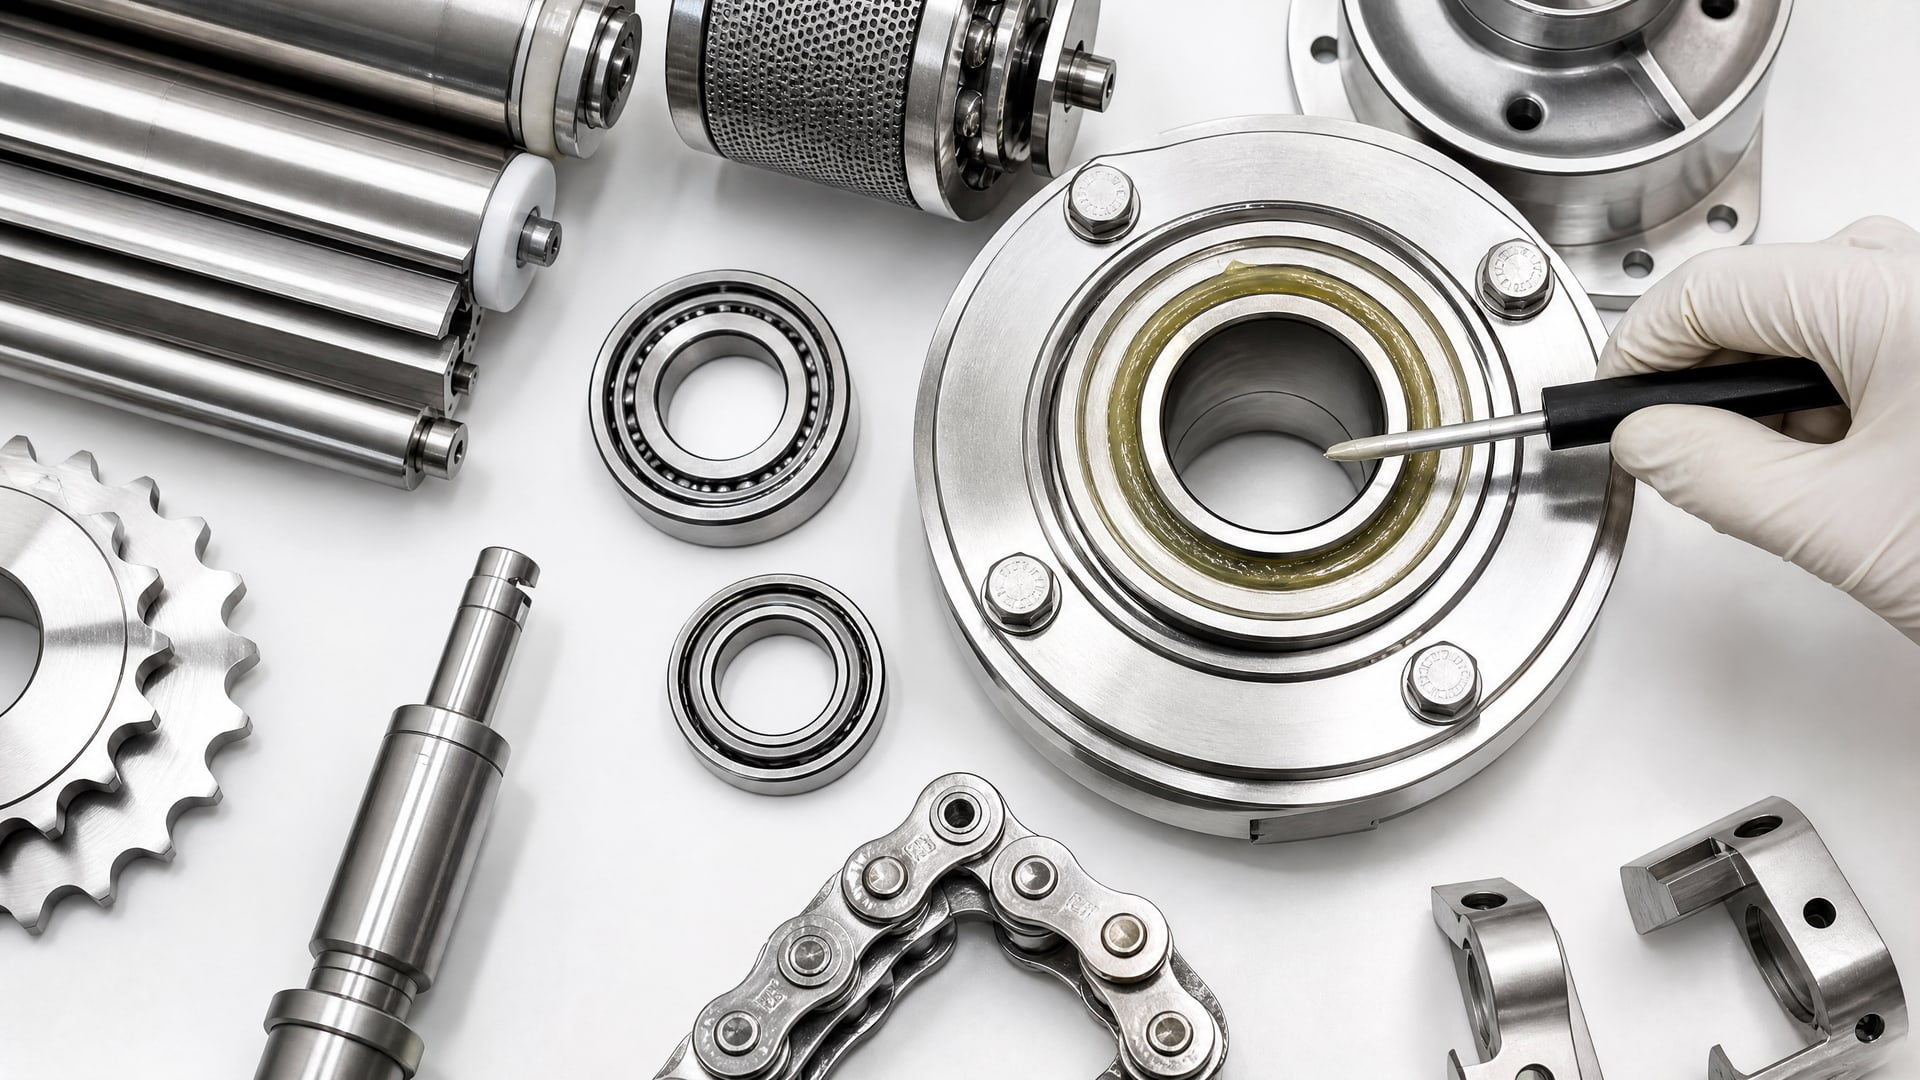
Смазка на упаковочной линии - классическая ККТ.
Для каждой ККТ устанавливают критический предел. Для смазки это может быть:
Визуальный контроль: в течение смены масло не должно капать на ленту конвейера или продукт.
Органолептический: запах масла не должен ощущаться в цехе (это признак повреждения уплотнения).
Микробиологический (для молочных заводов): проба продукта с линии раз в неделю проверяется на наличие минеральных масел.
Если нарушение обнаружено (например, видны капли масла на упаковке), предприятие обязано:
остановить линию и устранить дефект;
провести мойку затронутого участка и переработку партии продукта;
документировать инцидент и причину;
провести коррективное действие (замена уплотнения, переподготовка техника, изменение интервала смазки).
На практике линии фасовки, оснащенные пластичной смазкой с допуском H1, редко дают такие инциденты. Однако контроль должен быть регулярным, а не реактивным. Дежурный техник в начале смены визуально проверяет критические узлы, ведет лист наблюдения.
Обслуживание оборудования без остановки производства: техники и нормативы
Главное преимущество смазки в пищевом производстве H1 - возможность ее применения без остановки конвейера.
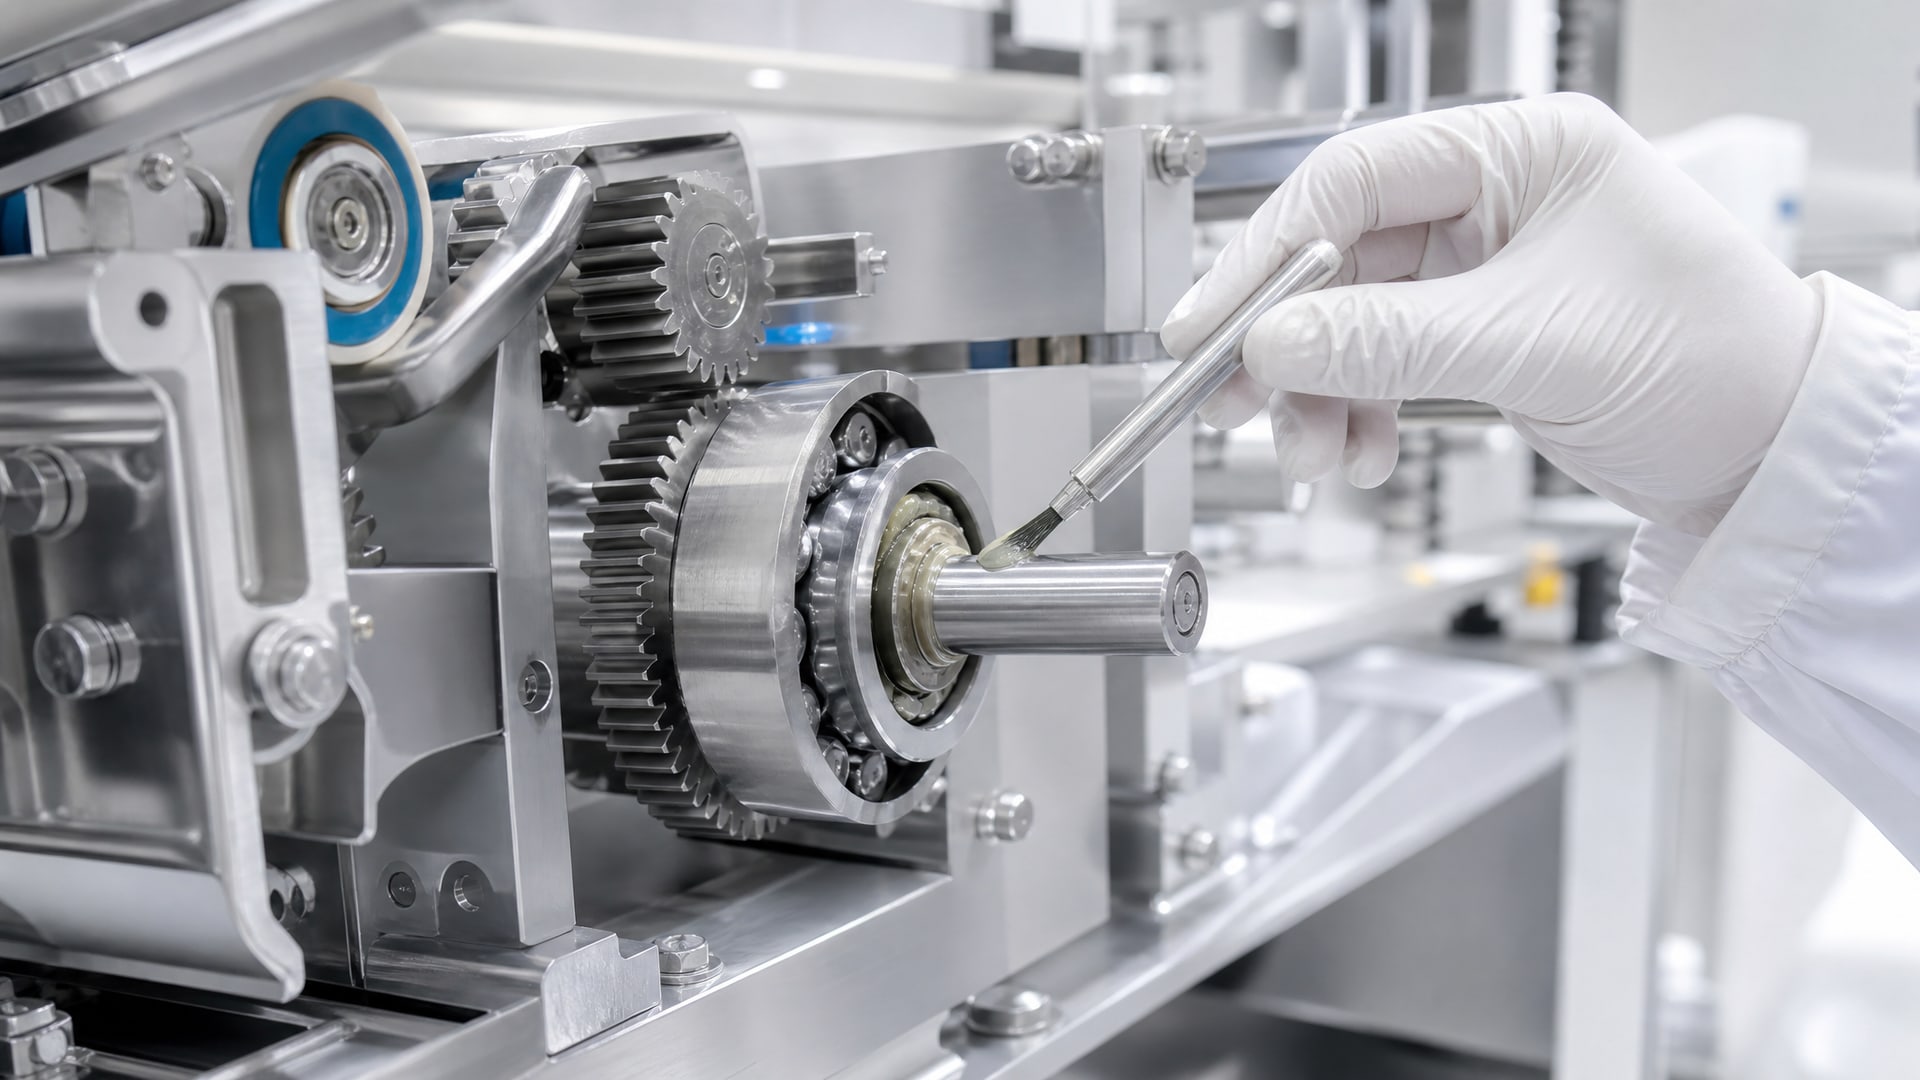
Когда техник видит, что подшипник упаковочного аппарата нагревается или издает странный звук, он может нанести тонкую пленку смазки прямо на ходу, не выключая машину. При этом H1 гарантирует, что случайно попавшая капля не создаст угрозы для продукта в течение ближайших часов.
Это возможно потому, что смазка наносится тонкой пленкой (0,1–0,5 мм, а не слоем в несколько миллиметров, как думают некоторые). После нанесения излишки (если они есть) не протирают - смазка самостоятельно распределяется по контактным поверхностям при вращении. Протирание вернет смазку в атмосферу и создаст больше грязи.
Интервал смазки зависит от узла и нагрузки. Для подшипников на упаковочных линиях типовой интервал - каждые 250–500 часов работы. Для редукторов - реже, обычно ежегодное ТО. На практике многие предприятия переходят на системный график, привязанный к производственному календарю: например, смазка первого вторника каждого месяца в 06:00, когда линия уже разогрета, но суточное производство еще не началось.
Для холодильных камер и цехов с температурой ниже 0 °C используют смазки с депрессантом (присадка, понижающая температуру затвердевания). Вязкость при 40 °C может быть нормальной, но при –10 °C обычная смазка станет твердой; специальная смазка H1 сохраняет текучесть.
Нарушение интервала приводит к:
при недостатке смазки: фреттингу (микроскопическому износу), перегреву, коррозии под нагрузкой;
при избытке смазки: утечкам, загрязнению окружающей площади, повышению нагрева узла.
Техподдержка поставщика смазочных материалов помогает правильно установить интервалы. Закупщик может запросить у поставщика техническое обоснование для конкретного оборудования: например, для ленточного конвейера молочного завода с указанными параметрами редуктора.
Декларирование и аудит: российское регулирование
ТР ТС 030/2012 требует, чтобы все оборудование, контактирующее с пищевыми продуктами, сопровождалось технической документацией с указанием безопасных материалов.
Смазка - часть этой документации. Если оборудование имеет допуск на использование в пищевой отрасли, производитель обязан указать, какие смазочные материалы допустимы.
Для предприятия это означает:
выбрать смазку, совместимую с оборудованием (указано в техспецификации аппарата);
убедиться, что смазка имеет допуск H1 или H2 в зависимости от зоны применения;
потребовать от поставщика смазки копию декларации о соответствии ТР ТС 030/2012 и копию сертификата по NSF или ISO 21469;
внести реквизиты материала в дневник производства и в реестр пищевых добавок и вспомогательных материалов предприятия (требование ГОСТ Р ИСО 22000-2019).
При проверке органом по защите прав потребителей инспектор попросит показать:
сертификат и декларацию по каждому используемому материалу;
журнал хранения смазки;
журнал обслуживания (когда, кем и какая смазка была применена);
результаты внутренних проверок (например, анализ образцов продукта на наличие минеральных масел).
Если документация неполная, предприятие получит замечание или предписание. Если в продукте обнаружено загрязнение смазкой, может быть разбирательство и штраф. Поэтому документирование - не подстраховка, а обязательный контроль.
Часто задаваемые вопросы
Можно ли использовать обычную промышленную смазку в зонах, которые "закрыты", если оборудование на пищевом заводе?
Если зона конструктивно герметична (внутри редуктора, под кожухом), технически допустима смазка H2, то есть обычная промышленная. Однако при аудите это вызовет вопросы: почему не H1, если на пищевом производстве? Проще выбрать H1 один раз для всей линии, чем объяснять смешанный подход. На закупку это скажется минимально - разница в цене между H1 и обычной смазкой редко превышает 15–20%, а гарантия полноты документации стоит дороже.
Нужна ли смазке сертификация одновременно по NSF H1 И по ISO 21469?
NSF H1 - это допуск (разрешение на контакт), ISO 21469 - стандарт гигиены производства смазки. Сертификация по ISO 21469 автоматически подтверждает NSF H1, но не все производители идут дальше самого NSF. Для российского рынка и аудитов рекомендуется ориентироваться на ISO 21469: это полнее и признается российскими органами контроля наравне с NSF.
Что делать, если смазка по ошибке попала на продукт или упаковку?
Если видна капля масла на внешней упаковке, партия пропускается через переработку (переупаковка или рециклирование в соответствии с регламентом предприятия). Если масло попало на сам продукт (например, на молоко в открытой таре), партия утилизируется. Событие документируется, проводится анализ причины (дефект уплотнения, неправильный интервал смазки) и принимаются меры. Повторных случаев в течение года обычно не бывает, если скорректировано обслуживание.
Как проверить, соответствует ли поставленная смазка документам?
Перед поступлением в цех проверяют совпадение данных на этикетке контейнера с данными в сертификате: артикул, номер партии, дата производства. Если на контейнере написано "NSF H1", это не гарантирует наличие сертификата - сертификат запрашивают у поставщика отдельно. После открытия контейнера визуально проверяют цвет и консистенцию (должны совпадать с описанием в спецификации); при явном отличии контейнер не используют.
На какую вязкость ориентироваться при выборе смазки для подшипников упаковочного автомата?
Для подшипников качения под небольшой нагрузкой рекомендуется ISO VG 32–68. Для редукторных узлов с большей нагрузкой - VG 150–220. Точный выбор зависит от скорости вращения: высокая скорость требует более жидкой смазки. Техподдержка поставщика смазочных материалов должна помочь выбрать конкретный класс вязкости по спецификации оборудования.
Заключение
Предотвратить загрязнение пищевой продукции смазкой при работающем оборудовании возможно, если правильно выбрать материал (NSF H1 или ISO 21469 в зависимости от сценария) и наладить контроль. Ключ - понимание разницы между допусками H1, H2 и 3H, правильный расчет вязкости по ISO VG, герметичное хранение и документирование. Российское регулирование (ТР ТС 030/2012 и ГОСТ Р ИСО 22000-2019) требует наличия деклараций и ведения реестра материалов; это не бюрократия, а гарантия безопасности.
Конкретный следующий шаг: составить реестр смазочных материалов вашего предприятия с указанием допусков, вязкости и зон применения, запросить у текущих поставщиков копии деклараций и сертификатов, согласовать интервалы смазки с техподдержкой производителя оборудования. Если документация неполная, переходить на поставщика смазочных материалов, готового предоставить полный пакет: сертификат, декларацию и техническое обоснование для вашего оборудования.