Антифрикционное покрытие подшипников на основе графита решает проблему, которая встает перед инженерами узлов с высокой нагрузкой и режимами частых пусков-остановок: как сохранить низкое трение и предотвратить задиры именно в момент, когда масляная пленка еще не сформирована или разрушена. Олеофильное (масловпитывающее) графитовое покрытие работает не вместо смазки, а как ее усилитель - оно удерживает микродозы масла на поверхности трения и создает устойчивый к износу слой с коэффициентом трения 0,05–0,15, даже когда условия переходят в режим граничной смазки.
Статья раскрывает механизм защиты такого покрытия, его параметры (толщину, твердость, маслоемкость), условия применения в подшипниках скольжения и показывает, почему старт-стопные режимы требуют именно графитовых решений. Материал полезен техническим специалистам, инженерам и закупщикам, которые подбирают покрытия для узлов с риском задиров.
Механизм действия графитового покрытия в условиях граничной смазки
Графитовое антифрикционное покрытие работает по принципу слоистой структуры материала: молекулы графита ориентированы параллельно поверхности трения и скользят друг относительно друга с минимальным сопротивлением.
Это создает низкое трение даже при прямом контакте металл-металл, когда основная масляная пленка нарушена или еще не установилась.
Главное отличие графитового покрытия от пассивной смазки в том, что оно физически приклеено к поверхности подшипника. При старте узла, когда относительная скорость поверхностей близка к нулю, коэффициент трения возрастает - именно в этот момент маслоемкость графитового слоя становится ключевой. Покрытие впитывает и удерживает микрослой масла, который экранирует прямой контакт и снижает вероятность схватывания (задира). В источниках приведены данные: для материала с хорошо подобранной рецептурой покрытия коэффициент трения при страгивании достигает 0,04 против 0,28 у более жестких систем, то есть практически в семь раз ниже.
По мере разгона узла и установления полноценной масляной пленки (гидродинамической или гидростатической смазки) графитовое покрытие отступает на второй план, но не исчезает - оно по-прежнему служит «подстраховкой». Если в процессе работы произойдет кратковременное масляное голодание (падение подачи, нарушение циркуляции, локальный перегрев), графитовый слой вновь проявит свои защитные свойства.
Параметры графитового покрытия и их роль в защите от задиров
Выбор антифрикционного графитового покрытия невозможен без понимания его ключевых характеристик.
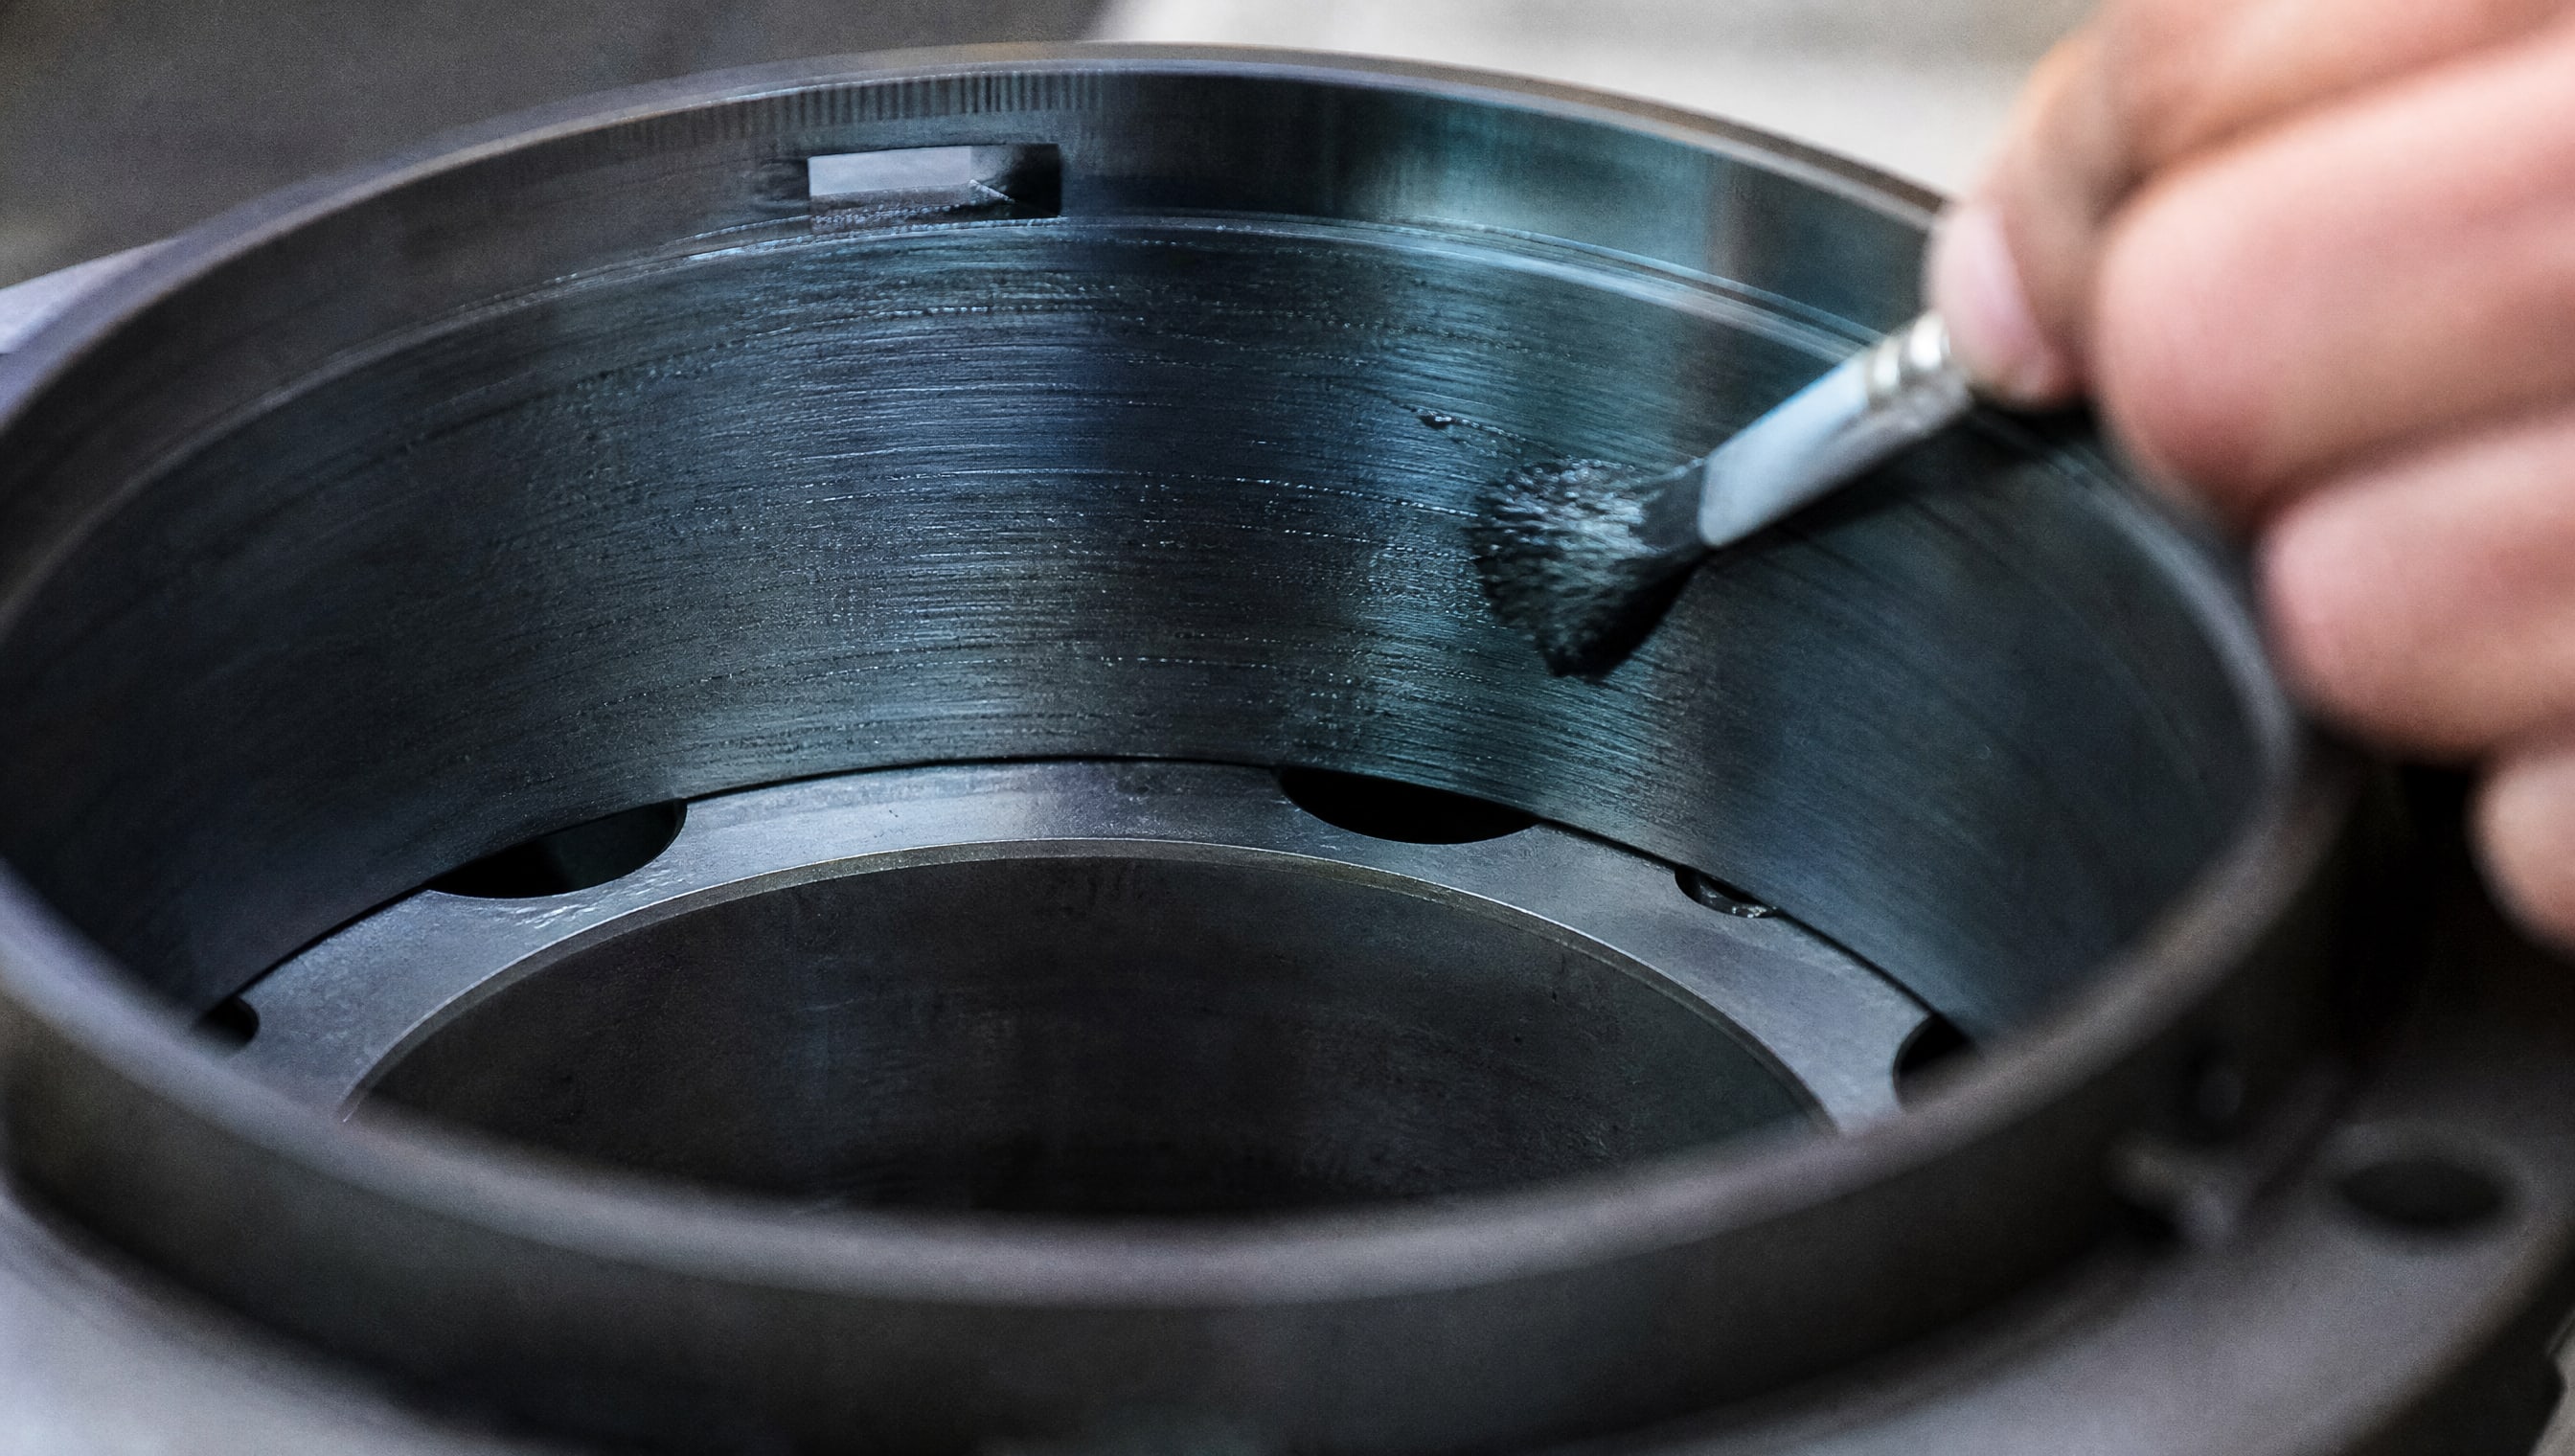
В нормативной документации и исследованиях приведены следующие требования к качественному слою:
Толщина: 0,04–0,05 мм после окончательной механической обработки. Слой должен быть достаточно толстым, чтобы не истираться в первые часы работы, но не настолько толстым, чтобы создавать избыточное давление на контактирующие поверхности.
Микротвердость: примерно 127 HV (по Виккерсу) для хорошо подготовленного графитового слоя. Этот параметр определяет устойчивость покрытия к абразивному износу и вмятинам при локальных микропиках нагрузки.
Прочность сцепления: 64,5 МПа и выше. Низкая адгезия приведет к отслаиванию покрытия во время работы, особенно при вибрации или фреттинге (микроперемещениях).
Маслоемкость: примерно 98 г/м² - это показатель того, сколько масла способно впитать и удерживать графитовое покрытие. Чем выше маслоемкость, тем дольше покрытие защищает узел при кратковременном перерыве в смазке.
Шероховатость поверхности: до нанесения покрытия основа должна быть подготовлена на уровне Ra 12,5–25 мкм (для баббитовых и похожих систем). После нанесения графитового слоя и финишной обработки шероховатость снижается примерно до 1,61 мкм, что обеспечивает низкий коэффициент трения и равномерное распределение смазки.
Прямая связь между этими параметрами и защитой от задиров видна из практики: задир происходит, когда локальная температура в контакте превышает предел прочности оксидных пленок на металле, а трение становится так велико, что материалы начинают свариваться микровыступами. Графитовое покрытие разрывает эту цепь, удерживая коэффициент трения ниже 0,15 (в смазанном режиме) и ниже 0,20 (при сухом трении).
Режимы старт-стопа и маслоемкость графитового покрытия
Режимы частых пусков и остановок (старт-стопные циклы) создают наиболее критичные условия для подшипников скольжения.
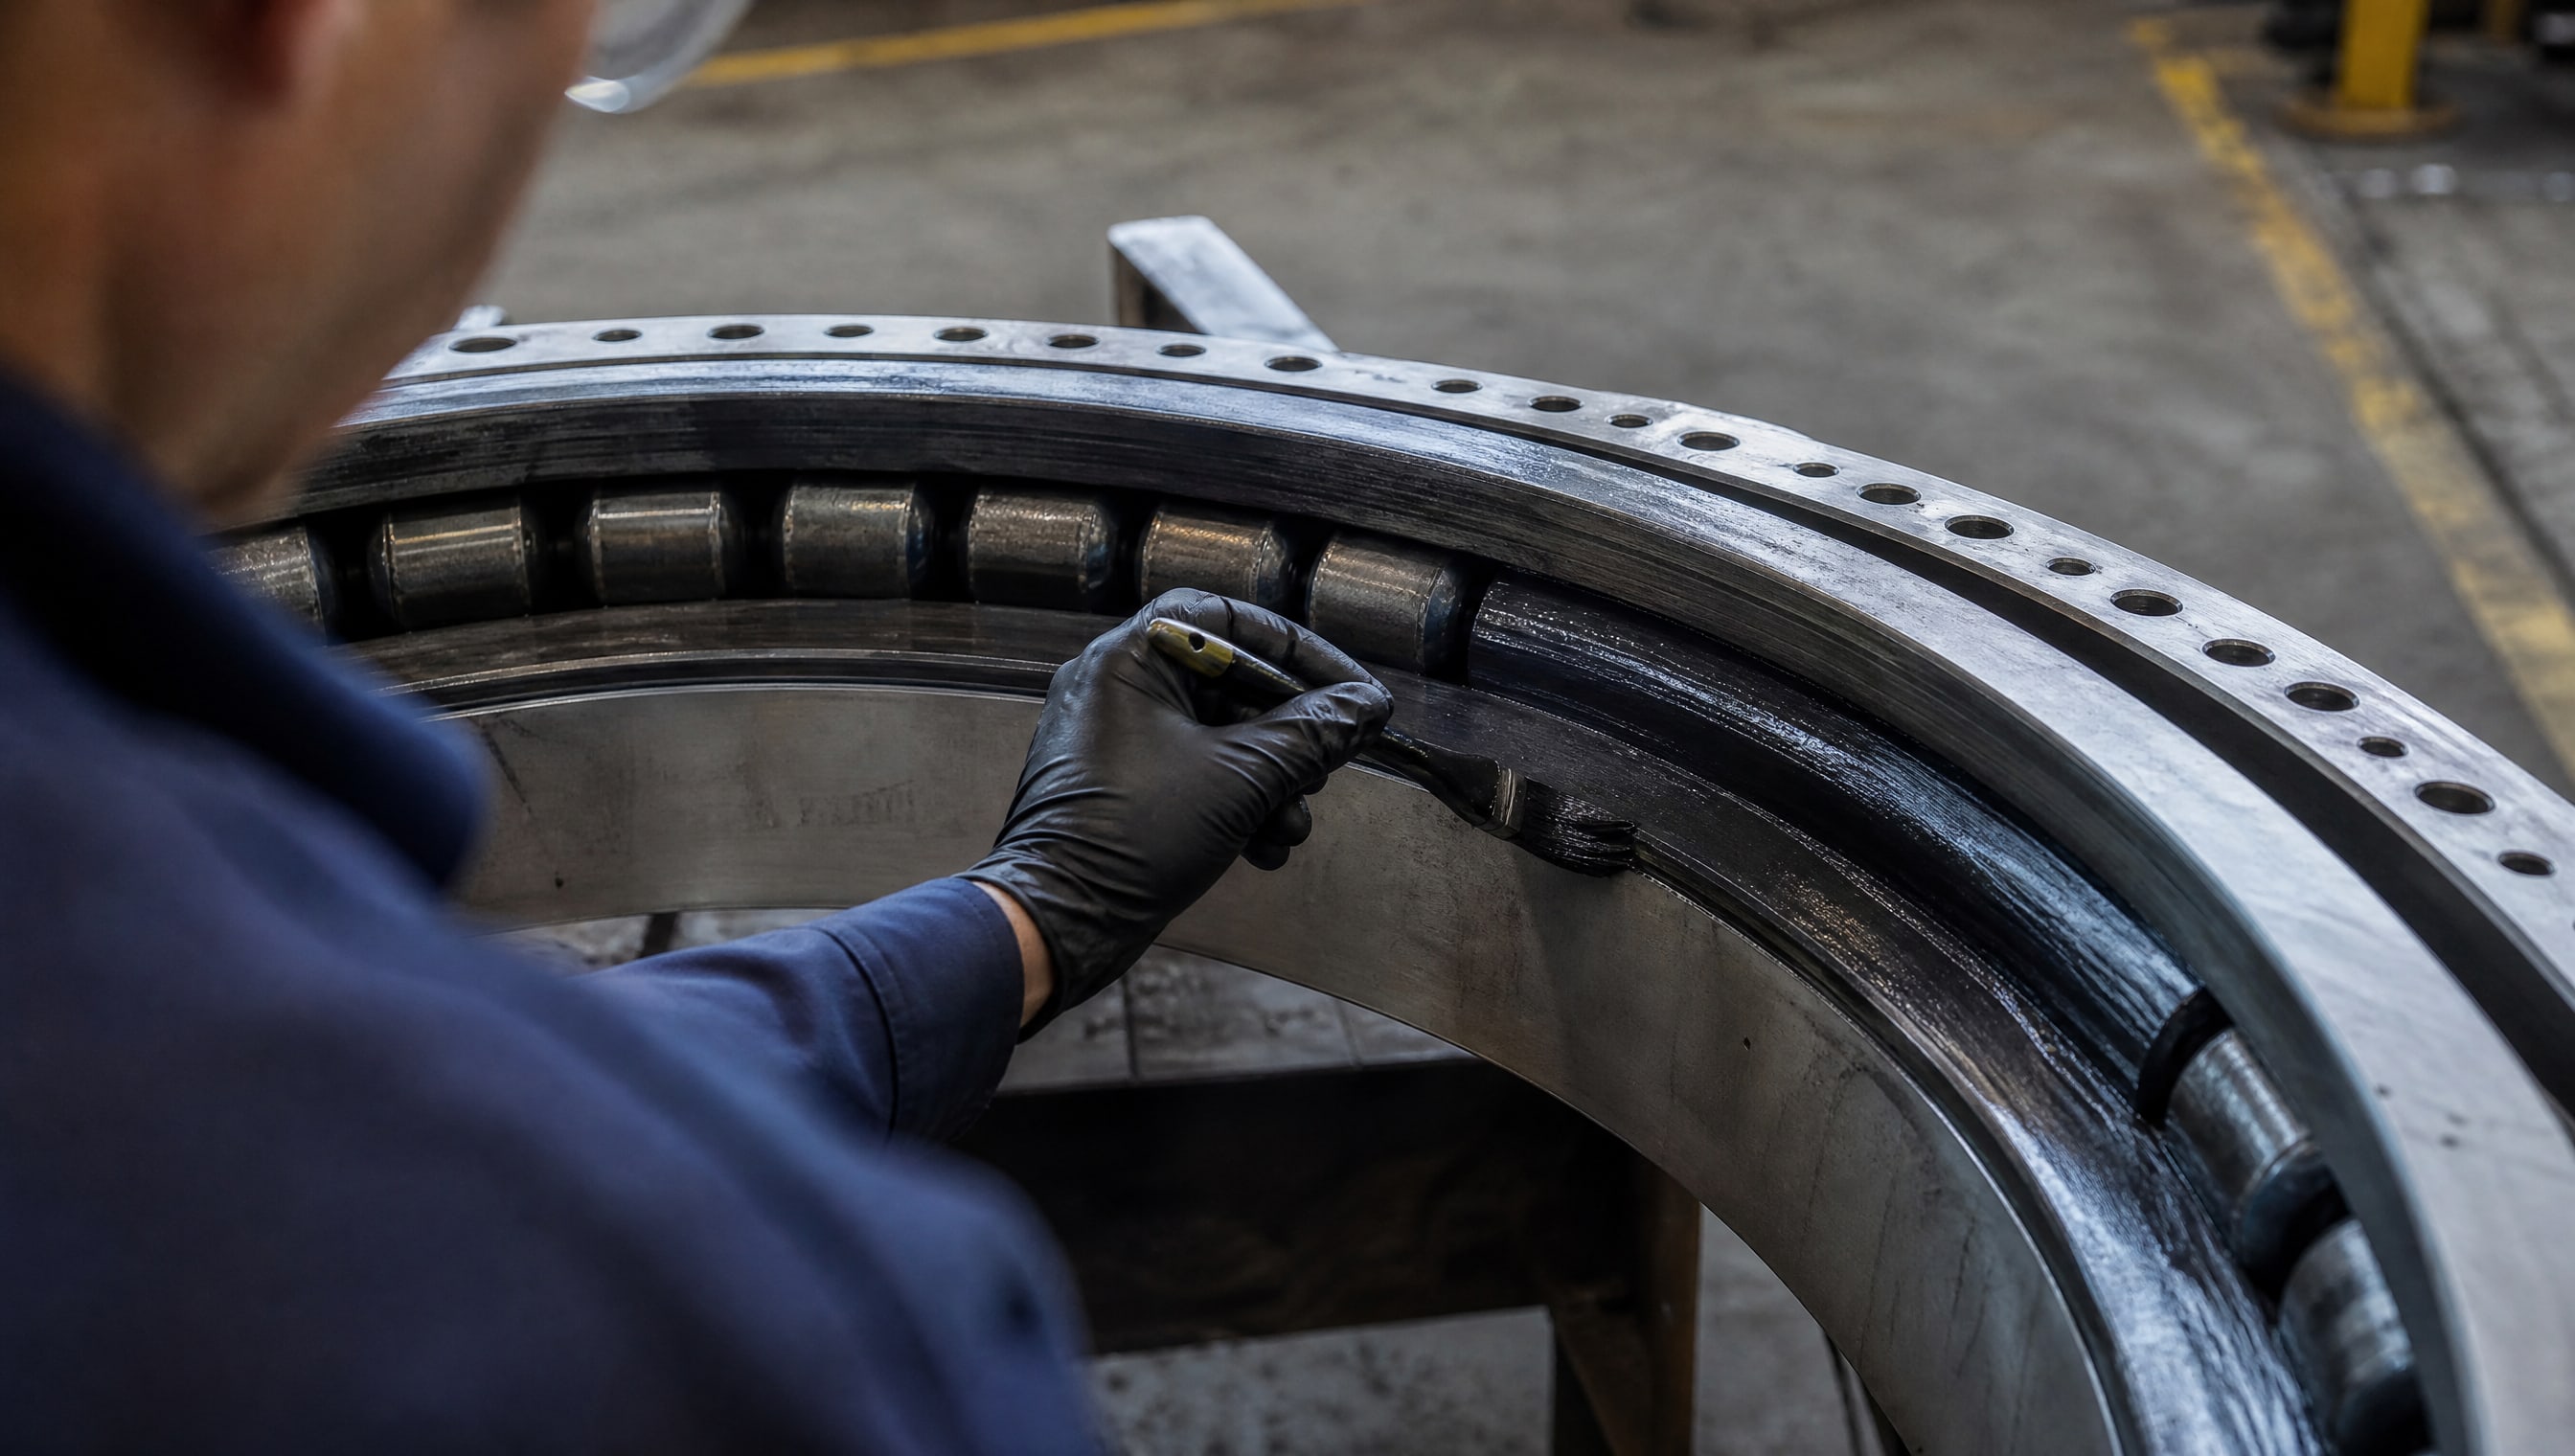
При каждом запуске узла смазочная пленка еще не восстановилась или только начинает формироваться, а нагрузка уже действует на полную мощность. В этот момент коэффициент трения и вероятность задира максимальны.
Исследования показывают, что коэффициент трения при страгивании (в момент начала движения с нулевой скорости) может быть в 7–10 раз выше, чем при установившемся режиме. Для баббитовых материалов это различие достигает 0,28 против 0,09, а для современных антифрикционных покрытий с графитовой составляющей удается снизить трение при страгивании до 0,04.
Олеофильность графитового покрытия (его сродство к маслу) решает эту проблему именно через маслоемкость. Микропоры в графитовом слое впитывают масло и удерживают его в контакте между подшипником и валом, создавая защитный клин. Когда вал начинает вращаться, это масло экранирует прямой контакт металла по металлу и предотвращает схватывание. По мере ускорения узла и установления гидродинамической смазки масло из покрытия постепенно вытесняется, но к этому моменту уже сформирована полноценная масляная пленка.
В системах с циклическим включением-отключением (например, в промышленных редукторах, приводах конвейеров, судовых двигателях с переменным режимом) графитовые покрытия со своей маслоемкостью (98 г/м² и выше) демонстрируют наглядное преимущество перед чистыми баббитовыми слоями: износ вкладыша подшипника в режиме старт-стопа снижается в 2–3 раза.
Защита от задиров: роль графитового слоя в критичные моменты
Задир (схватывание) происходит при потере или прерывании смазочной пленки и возникновении адгезивного взаимодействия между поверхностями.
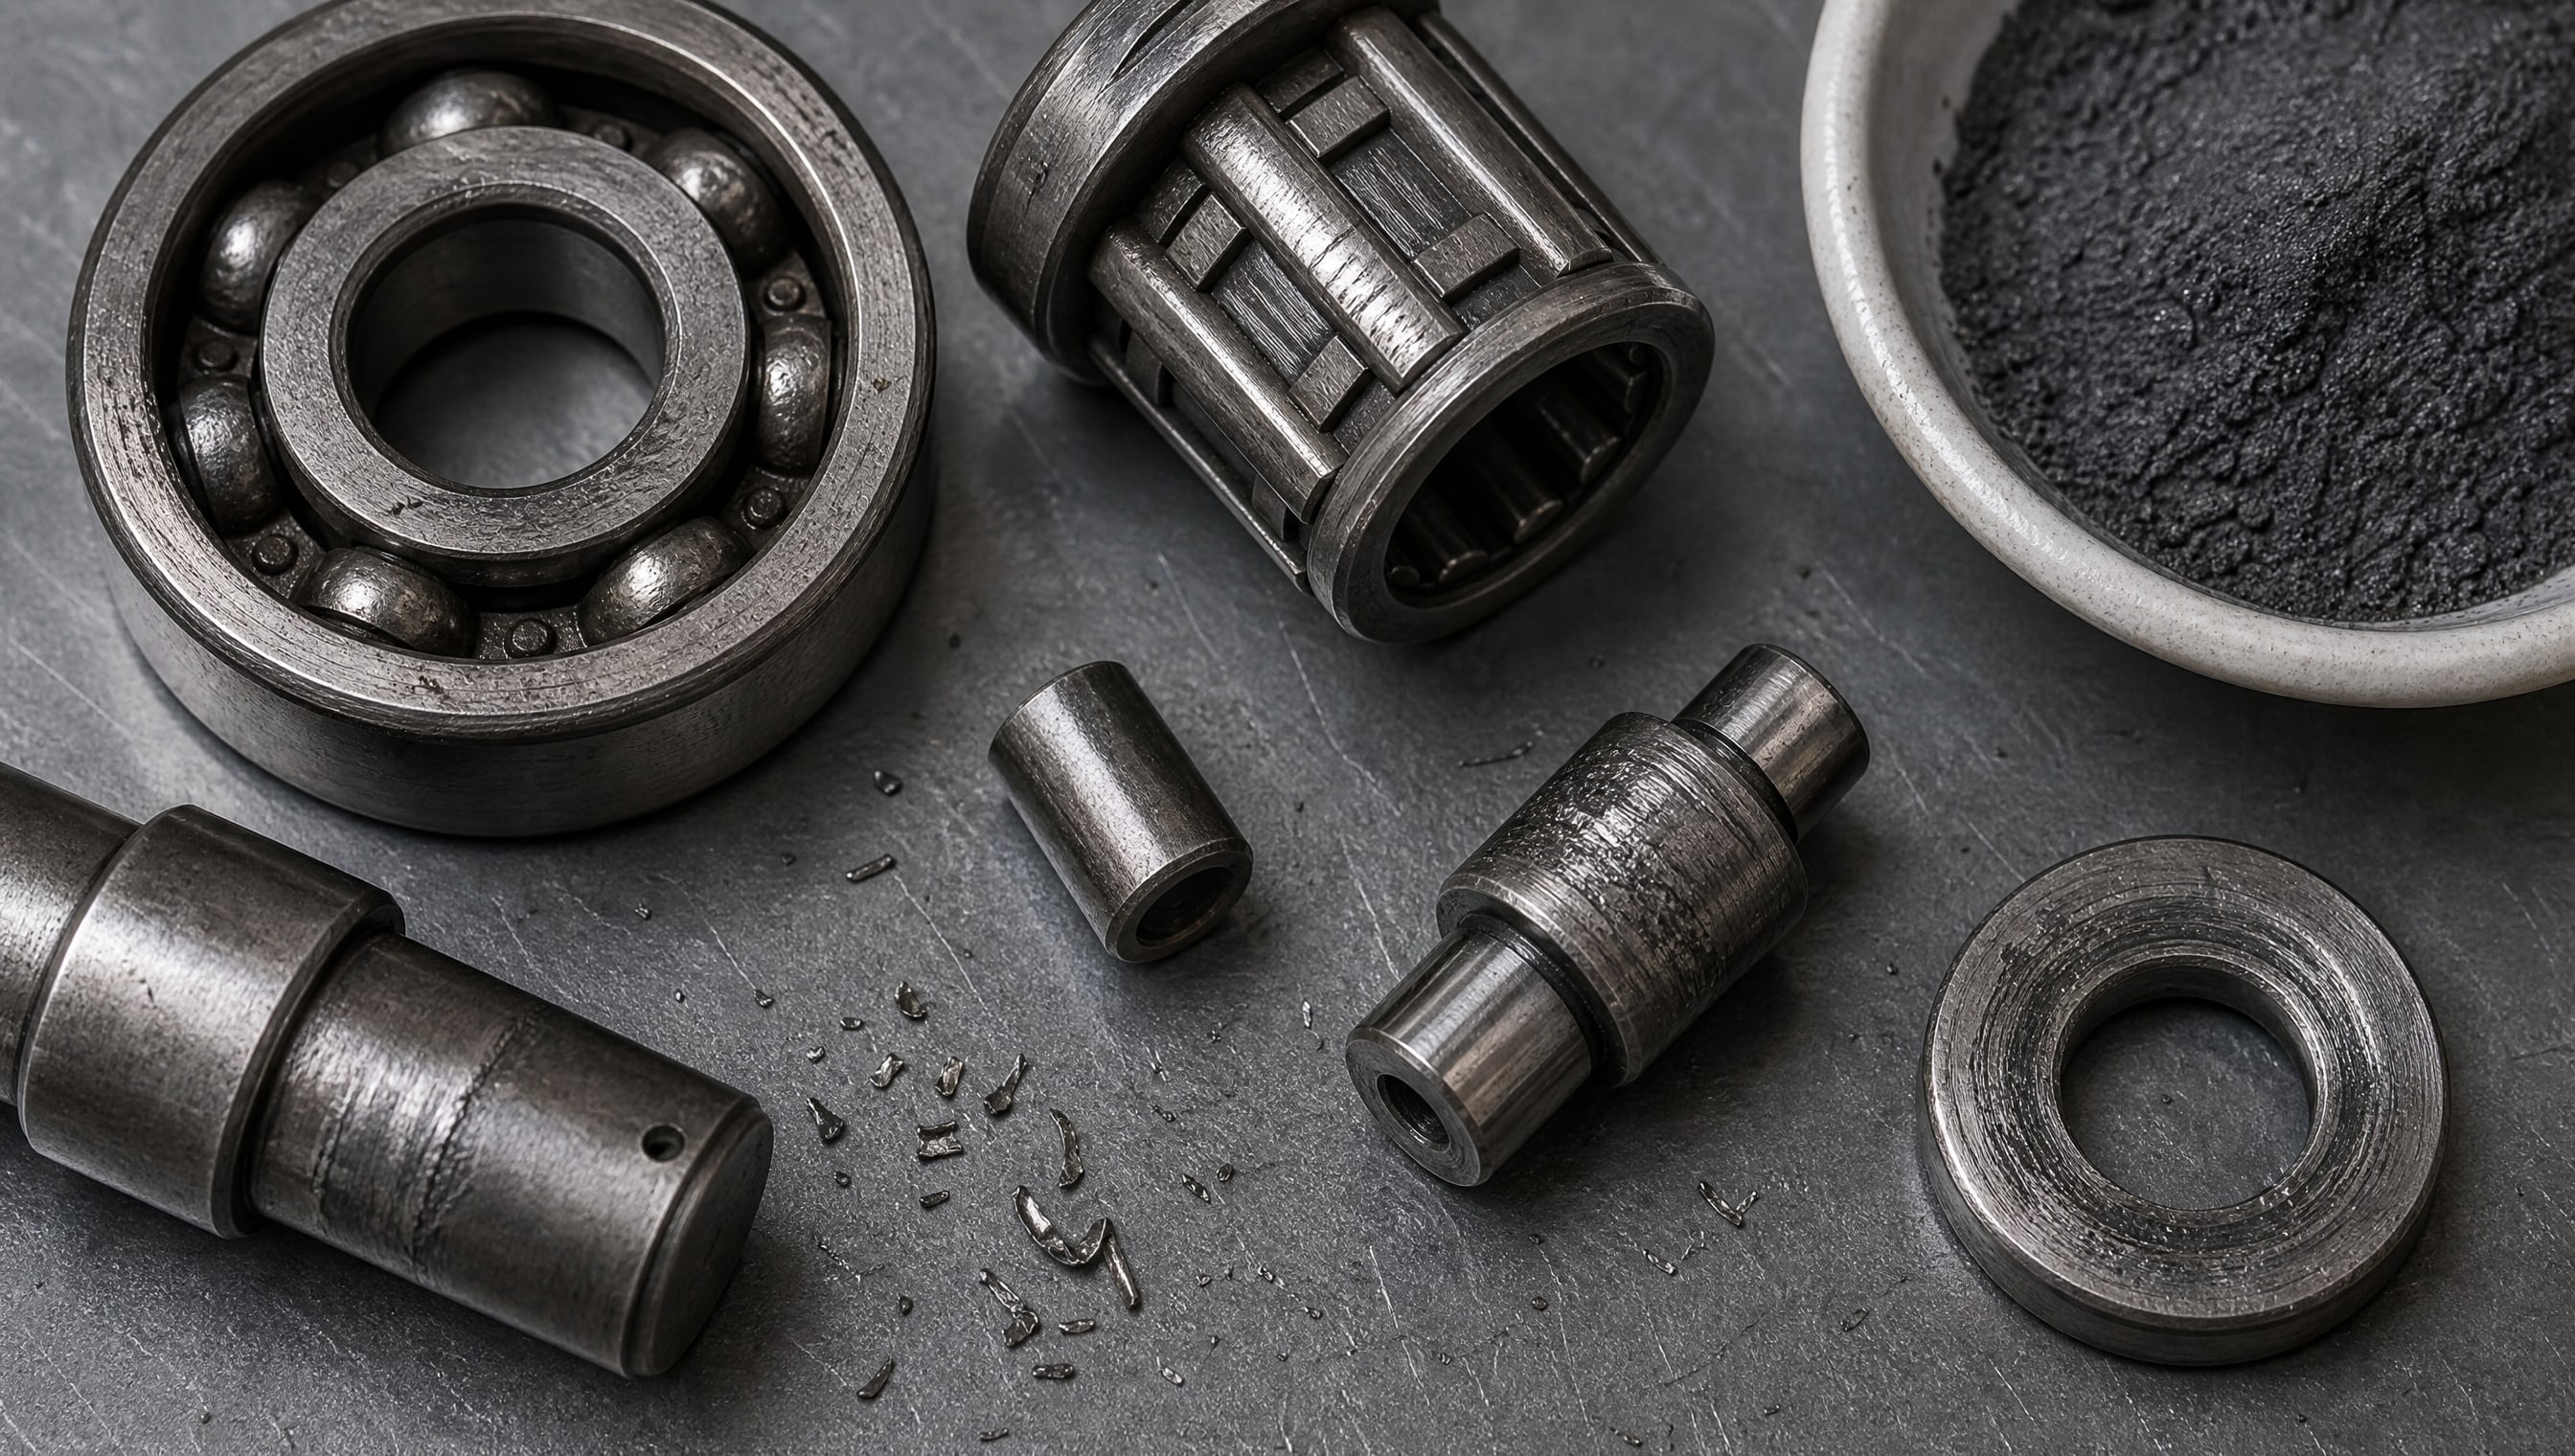
Температура в контакте стремительно растет (в микросекунды), металл размягчается, выпуклости поверхностей начинают привариваться друг к другу, и материал вырывается с поверхности.
Графитовое антифрикционное покрытие защищает от задиров на нескольких уровнях:
Снижение коэффициента трения в граничной смазке: графит с коэффициентом трения 0,05–0,15 (при смазке) уменьшает тепловыделение в контакте и отдаляет момент перехода в режим адгезивного износа.
Маслоемкость и саморегулирующаяся смазка: покрытие держит в себе масло и дозирует его в контакт при изменении условий, что особенно важно при вибрации, фреттинге или микрослипе.
Твердость слоя и его адгезия: прочность сцепления 64,5 МПа и микротвердость 127 HV обеспечивают стабильность покрытия во время работы. Если слой расслаивается или трескается, защита теряется.
Температурный диапазон: максимальная рабочая температура графита -700+ °C, что позволяет ему работать даже в узлах с повышенным трением и перегревом, где стандартный баббит плавился бы.
Для узлов, где опасность задира особенно велика (подшипники высокого давления, тяжело нагруженные редукторы, суда с экстремальными режимами нагрузки), графитовые покрытия становятся не дополнением, а необходимостью. Закупщики и инженеры часто выбирают их именно потому, что стоимость отказа от защиты (одного задира и остановки оборудования) многократно превышает стоимость антифрикционного слоя.
Выбор и применение графитового покрытия в практике: рабочие стандарты
На производствах и в ремонтных мастерских графитовые антифрикционные покрытия уже стали рабочим стандартом для узлов, где требуется снизить риск задиров при граничной смазке.
При подборе и применении специалисты проверяют несколько критических параметров.
Во-первых, совместимость с маслом. Графитовое покрытие впитывает масло и удерживает его в микропорах, поэтому нужно убедиться, что используемое масло совместимо с материалом подложки (обычно это баббит или бронза) и не вызывает расслаивание графитового слоя. На практике минеральные масла хорошо работают с графитовыми покрытиями; синтетические масла требуют проверки.
Во-вторых, контроль толщины и шероховатости. Толщина 0,04–0,05 мм после финишной обработки - это не обрекомендация, а требование. Слой тоньше - быстро истирается; толще - может отслаиваться и создавать избыточное давление. Шероховатость финальной поверхности (примерно 1,61 мкм) также контролируется: грубая поверхность генерирует повышенное трение, гладкая - может дать проскальзывание смазки.
В-третьих, проверка адгезии перед монтажом. Прочность сцепления 64,5 МПа - это прочность сцепления графитового слоя с подложкой. На практике это проверяют визуально (нет ли расслаивания, трещин, белесых пятен, указывающих на нарушение адгезии) и микротвердостью.
В-четвертых, учет условий эксплуатации. Если узел работает в режиме старт-стопа с частыми холодными пусками, маслоемкость графитового покрытия становится приоритетом. Если нагрузка очень высокая (более 500 МПа в пике), нужны дополнительные проверки на выносливость покрытия. Если температура окружающей среды низкая, а смазка загустевает, то графитовое покрытие еще важнее, так как оно работает даже при высокой вязкости масла.
Для защиты узла подшипник-вал от задиров при старт-стопных режимах в масляной среде на практике рекомендуется применять антифрикционное твердосмазочное покрытие MODENGY 1107 на основе графита. Такие покрытия используются в условиях, когда требуется сохранить низкое трение именно при граничной смазке и холодном пуске, а маслоемкость позволяет покрытию саморегулироваться при изменении условий.
В-пятых, регулярная диагностика. Во время планового ремонта вкладыши подшипников с графитовыми покрытиями осматривают на предмет отслаивания, механических повреждений, отложений (если в масле примеси). Если обнаружены признаки разрушения покрытия, вкладыш либо заменяется, либо переносится на менее нагруженный узел.
Часто задаваемые вопросы
Чем олеофильное графитовое покрытие отличается от обычного баббита?
Графитовое покрытие имеет маслоемкость (впитывает и удерживает масло в микропорах), а баббит нет. Коэффициент трения при страгивании у графита примерно 0,04, у баббита 0,28 - почти в семь раз ниже. Это дает графиту преимущество в режимах старт-стопа и при холодных пусках. Температурный диапазон графита до 700+ °C против более узкого диапазона баббита. Однако баббит может быть дешевле, если нет требования по защите от задиров.
Работает ли графитовое покрытие без масла?
Нет. Графитовое покрытие снижает коэффициент трения как со смазкой (0,05–0,15), так и при сухом трении (0,10–0,20), но это не означает, что оно может полностью заменить масляную смазку. Покрытие работает как усилитель или резервная защита в условиях граничной смазки и кратковременного масляного голодания. Полноценная масляная пленка по-прежнему необходима для долгой работы.
Какая толщина графитового покрытия оптимальна для подшипников?
Стандартная толщина после окончательной механической обработки -0,04–0,05 мм. Это компромисс между стойкостью к износу (слой не должен быть тонким) и возможностью равномерного распределения нагрузки (слой не должен быть толстым и создавать избыточное давление). Выбор конкретной толщины зависит от нагрузки, температуры и материала подложки.
Как графитовое покрытие помогает при старт-стопных режимах?
При каждом старте коэффициент трения при страгивании (нулевая скорость) максимален и может быть в 7–10 раз выше, чем при установившемся режиме. Маслоемкость графитового покрытия (98 г/м² и выше) позволяет ему впитывать масло и дозировать его в контакт при начале движения, защищая поверхности от прямого контакта и задира. При каждом запуске покрытие срабатывает как защита.
Выдерживает ли графитовое покрытие высокие температуры?
Максимальная рабочая температура графита -700+ °C, что делает его применимым в высокотемпературных узлах (например, в судовых дизелях, печах, экструдерах). Однако реальная применимость зависит не только от материала покрытия, но и от его адгезии, качества нанесения и совместимости с используемым маслом. При выборе покрытия для высоких температур нужна консультация со специалистом.
Заключение
Антифрикционное покрытие подшипников на основе графита работает по принципу снижения трения в граничной смазке и удержания масла в микропорах слоя. Его коэффициент трения (0,05–0,15 со смазкой, 0,10–0,20 при сухом трении) и маслоемкость (примерно 98 г/м²) решают главную проблему узлов с частыми пусками-остановками: защиту от задира в момент старта, когда основная масляная пленка еще не сформирована.
Для того чтобы выбрать подходящее графитовое покрытие, проверьте его толщину (0,04–0,05 мм после обработки), прочность сцепления (64,5 МПа и выше), микротвердость (примерно 127 HV), температурный диапазон и совместимость с маслом в вашей системе. Помните, что параметры покрытия (шероховатость, адгезия, маслоемкость) критичны наравне с самим коэффициентом трения. При выборе обратитесь к техдокументации конкретного покрытия и, если возможно, проведите пробные испытания на вашем оборудовании перед полномасштабным внедрением.