На молочном производстве фасовочная машина работает в условиях постоянного контакта с пищевым продуктом, упаковкой и санитарными растворами. Любая ошибка при выборе смазочного материала создает риск загрязнения готовой продукции, что недопустимо как с точки зрения гигиены, так и с точки зрения системы ХАССП. Смазка оборудования ХАССП - это не просто использование специальной смазки, а целый процесс управления рисками: выбор нужного класса, контроль применения, предотвращение перекрестного загрязнения и документирование. Статья расскажет, какие смазки выбирать, где их применять и как организовать систему контроля, чтобы она работала без нарушений и сбоев.
Основная задача инженера и снабженца - найти баланс между защитой оборудования и безопасностью продукта. Это требует понимания стандартов, типов узлов фасовочной машины и особенностей молочного производства. Статья даст четкие ответы на все эти вопросы.
Что такое требования ХАССП к смазочным материалам
ХАССП (HACCP - Hazard Analysis and Critical Control Points) - система анализа рисков и управления ими на пищевом производстве.
Смазочный материал в этой системе рассматривается как потенциальный источник контаминации. Для молочного производства это означает, что смазка, попавшая на оборудование рядом с открытым продуктом, тарой или упаковочным материалом, не должна ухудшать качество и безопасность молока или кисломолочных изделий.
Требования ХАССП к смазке состоят из нескольких уровней. Первый уровень - выбор материала с допуском на случайный контакт с пищей. Второй уровень - организация системы применения: маркировка, разделение хранения, предотвращение ошибок персонала. Третий уровень - документирование и контроль: журналы смазывания, обучение, проверки.
Сам по себе материал, даже самый хороший, не решает задачу ХАССП. Нужна совокупность мер: инженер должен понимать, какие узлы машины находятся в зоне риска, закупщик - следить за поставками и сертификатами, а оператор - применять смазку правильно и фиксировать это в журнале.
Стандарты для пищевых смазок: NSF H1 и ISO 21469
На международном уровне пищевые смазки регулируются двумя главными критериями: классификацией NSF и стандартом ISO 21469:2006.
NSF H1 (Incidental Food Contact) - это регистрация Национального фонда санитарии США (NSF International), которая означает, что смазка допустима для использования в и вокруг зон пищевого производства и может применяться на оборудовании, где есть потенциальное воздействие на продукт. H1 ограничивается случайным контактом: смазка может попасть на продукт случайно, но не вносится туда намеренно. Для молочного производства H1 - стандартный выбор для большинства узлов фасовочной машины.
ISO 21469:2006 - гигиенический стандарт, который определяет требования к смазкам, предназначенным для случайного контакта с пищей. Стандарт охватывает не только состав смазки, но и всю цепочку разработки, производства, упаковки, хранения и транспортировки. Если смазка имеет сертификат ISO 21469, это означает, что производитель провел гигиеническую оценку рисков, проверил чистоту производства и гарантирует контроль качества на каждом этапе.
Важный момент: ISO 21469 не применяется к веществам, предназначенным как пищевые добавки или для прямого контакта с продуктом. Рамка стандарта - именно случайное попадание, инцидентный контакт. Для молочного производства это означает, что смазка может применяться на подшипниках, цепях, редукторах и направляющих, но не вводится в молоко или кремы.
На практике для России актуальны оба подхода: закупщик проверяет наличие сертификата NSF H1 и/или подтверждение соответствия ISO 21469. Это дают основные производители пищевых смазок, и это же требуется в системах ХАССП на большинстве молочных предприятий.
Узлы фасовочной машины и выбор смазки
Фасовочная машина состоит из нескольких узлов, каждый из которых требует своего подхода к смазке.
Нельзя применить одну универсальную смазку и считать задачу решенной: узлы отличаются по температуре, нагрузке, скорости, способу нанесения и возможности контакта с продуктом.
Подшипники и направляющие
Подшипники (шариковые, роликовые) и направляющие скольжения - самые критичные узлы с точки зрения контакта с продуктом. Они часто расположены рядом с открытыми зонами машины или под каплеобразным потоком молока. Для них применяют пластичные смазки класса NLGI 2 с допуском H1 и стойкостью к влаге. Смазка должна хорошо держаться в узле и не вымываться водой и моющими средствами во время санитарной обработки.
Типичные требования: температурный диапазон от минус 20 до плюс 100 градусов Цельсия, хорошая адгезия (липкость) к металлу, устойчивость к окислению. Для молочного производства критична также совместимость с санитарными растворами: смазка не должна разбухать, терять консистенцию или образовывать эмульсии при контакте с щелочными и кислотными дезинфектантами.
Цепи и приводы
Цепные передачи на фасовочных машинах часто работают в условиях высокой влажности. Здесь применяют масла или пластичные смазки с хорошей проникающей способностью и влагостойкостью. Смазка должна попадать между звеньями цепи, а не просто оставаться на поверхности.
Для цепей часто выбирают масла класса ISO VG 46 или 68 с допуском H1, потому что они обеспечивают лучший контакт с металлом в условиях динамической нагрузки. Консистенция должна быть достаточно жидкой, чтобы смазка проникала в зазоры, но не настолько текучей, чтобы стекать со звеньев и загрязнять пол.
Редукторы и коробки передач
Редукторы на фасовочной машине работают с повышенной нагрузкой и могут нагреваться. Для них применяют трансмиссионные масла или синтетические смазки с допуском H1, но это актуально только если редуктор расположен в закрытой полости и исключен контакт с продуктом. Если редуктор находится близко к зоне смазывания и возможно капельное загрязнение, то здесь выбор ограничивается.
Пневматические узлы
Пневмоузлы (цилиндры, распределители, сервоприводы) требуют специальных масел для пневмосистем. Они должны быть очень легкие, с низкой вязкостью (обычно ISO VG 32 или ниже) и хорошей смазывающей способностью при малой концентрации. Для молочного производства пневмомасла должны иметь допуск H1.
Как организовать систему смазки в соответствии с ХАССП
Сама по себе правильная смазка не гарантирует безопасность, если ее применение не организовано правильно.
ХАССП требует системы управления, которая предотвращает ошибки и документирует каждый шаг.
Маркировка и разделение хранения
Первая и самая важная мера - физическое разделение пищевых смазок от обычных индустриальных. На складе должна быть отдельная полка или шкаф, ясно обозначенный как «Смазки для пищевого оборудования - H1». Каждый контейнер со смазкой должен иметь этикетку с названием, классом (H1 или ISO 21469), датой открытия и сроком годности после вскрытия.
Обычные смазки (индустриальные масла, дешевые пластичные смазки без допуска) должны храниться отдельно, в другом месте, желательно в другом помещении. Это предотвращает случайную подмену и ошибки при отпуске смазки на участок.
Обучение персонала
Оператор, который смазывает машину, должен знать: - Какая смазка применяется на каждом узле. - Сколько смазки нужно нанести (точка, линия, капля). - Как правильно нанести смазку (например, для подшипников - через смазочный ниппель, для цепи - равномерно по звеньям). - Что делать с излишками смазки.
После обучения персонал должен расписаться в журнале, подтверждая, что инструкцию понял. Переобучение проводится не реже одного раза в год или при смене типа смазки.
Журналирование и контроль
На каждой фасовочной машине должен быть журнал смазывания, в котором фиксируются: - Дата и время смазывания. - Имя оператора. - Название и класс примененной смазки. - Узлы, которые смазывались. - Любые замечания или проблемы (например, утечка, странный звук, остатки старой смазки).
Журнал нужен не для галочки, а для трассировки. Если произойдет загрязнение продукта, по журналу можно вернуться в конкретный момент времени и понять, что было применено и где возможна была ошибка.
Один раз в месяц или в квартал инженер должен проверить визуально состояние узлов машины: нет ли утечек, избытка смазки, окисления смазки, загрязнения посторонними частицами. Все наблюдения фиксируются отдельно.
Процедура замены смазки
При замене смазки одного типа на другой (например, при переходе на новый поставщик) нужна процедура, которая исключает смешение. Старая смазка удаляется полностью: узлы протираются чистой тряпкой (только для сухих узлов), а в случае с маслами дополнительно промываются специальным промывочным маслом. Только после этого наносится новая смазка.
Особенности молочного производства: влага и санитарные обработки
Молочное производство - одна из самых жестких сред для смазочных материалов.
Оборудование работает в условиях постоянной влажности, регулярно моется горячей водой и дезинфицируется щелочными и кислотными растворами.
Влагостойкость
Вода - враг смазки. Минеральные масла и стандартные пластичные смазки плохо переносят влагу: они набухают, теряют консистенцию, становятся вязкими и липкими. Для молочного производства нужны смазки с выраженной водостойкостью. Это достигается либо добавлением гидрофобных присадок, либо использованием синтетических базовых масел, которые менее гигроскопичны, чем минеральные.
Смазка, которая не вытесняет воду из узла, позволяет влаге оставаться под ней, что ведет к коррозии металла. Поэтому для молочного оборудования выбирают смазки с хорошей вытесняющей способностью и защитой от ржавчины.
Совместимость с моющими и дезинфицирующими средствами
Молочное оборудование моют сильными щелочными растворами (обычно pH 12–14) и дезинфицируют кислотными растворами (pH 1–3). Смазка, находящаяся на узле во время такой обработки, может взаимодействовать с химией.
Признаки неправильной совместимости: - Смазка образует эмульсию, то есть смешивается с моющим раствором и уходит с водой. - Смазка затвердевает или наоборот, теряет консистенцию. - На узле остаются липкие или скользкие остатки, которые притягивают грязь.
Правильная смазка либо остается на месте и не смывается, либо, если и смывается, то легко и полностью, без остатков и налета. Для проверки совместимости обычно испытывают смазку в контакте с типичными для производства моющими средствами.
Температурные колебания
На молочной линии машина работает при комнатной температуре (18–25 °С), но после горячей мойки локально нагревается до 60–70 °С. Смазка должна сохранять защитные свойства и консистенцию в обоих режимах. Слишком мягкая смазка будет вытекать при нагреве, слишком жесткая - не будет проникать в узлы при охлаждении.
Типичные требования для молочного оборудования: температурный диапазон от минус 10 до плюс 80 градусов Цельсия (иногда шире).
Практический выбор смазок для основных узлов фасовочной машины
Для закупщика и инженера вот типовая матрица выбора смазок на молочном предприятии.
| Узел машины | Тип смазки | Класс вязкости/NLGI | Требования | Интервал смазывания |
|---|---|---|---|---|
| Шариковые подшипники, кольца скольжения | Пластичная смазка | NLGI 2 | H1, ISO 21469, водостойкость, адгезия | 500–2000 часов работы |
| Цепные передачи | Масло или пластичная смазка | ISO VG 46–68 или NLGI 1–2 | H1, проникающая способность, влагостойкость | 100–500 часов |
| Направляющие скольжения | Масло легкое или смазка NLGI 1 | ISO VG 32–46 или NLGI 1 | H1, антифрикционность, защита от ржавчины | 200–1000 часов |
| Пневмоузлы (цилиндры, распределители) | Специальное пневмомасло | ISO VG 32 или ниже | H1, низкая вязкость, хорошая текучесть | Непрерывная микродозировка через маслоотделитель |
| Редуктор (закрытый, вне зоны продукта) | Трансмиссионное масло | ISO VG 220 | H1 (если требуется ХАССП) или стандартное | 2000–5000 часов работы |
На молочных предприятиях часто предпочитают стандартизировать: выбирают 2–3 смазки, которые покрывают все узлы, и работают только с ними. Это снижает ошибки при хранении и подборе.
Как проверить соответствие смазки требованиям ХАССП
Перед закупкой большого объема смазки нужно проверить ее соответствие требованиям.
Инженер должен получить от поставщика следующие документы:
Сертификаты и декларации
1. Сертификат NSF H1 - официальное подтверждение от NSF International или аккредитованного органа, что смазка прошла испытания и зарегистрирована для incidental food contact.
2. Декларация соответствия ISO 21469 - заявление производителя о том, что смазка разработана, производится и упаковывается в соответствии со стандартом ISO 21469:2006.
3. Техническое описание (TDS) - паспорт смазки, который включает: - Состав базового масла и присадок. - Значения вязкости (для масел) или класса NLGI (для пластичных смазок). - Температурный диапазон применения. - Совместимость с материалами (эластомеры, металлы, краски). - Результаты испытаний на стойкость к воде, окислению, механическую стабильность.
4. Сертификат чистоты - подтверждение, что смазка не содержит недопустимых примесей и соответствует гигиеническим требованиям.
Испытания на месте
Перед введением в стандартную операцию смазка должна пройти испытание на конкретной машине: - Нанести смазку на пробный участок узла. - Дать машине поработать 8–16 часов. - Визуально оценить состояние: держится ли смазка, не вытекает ли, не высыхает ли, не образуются ли посторонние отложения. - Проверить наличие шума, вибрации или перегрева. - После этого провести санитарную обработку машины (горячая вода, щелочь, кислота) и оценить, как смазка себя ведет.
Если все в порядке, смазку одобряют и вводят в стандартный процесс. Если есть проблемы (например, смазка вымывается или твердеет), ее отклоняют и подбирают альтернативу.
Совет инженера: как выбрать смазку для молочного производства на практике
На практике инженеры молочных предприятий часто сталкиваются с проблемой: нужно найти одну смазку, которая подходит для нескольких разных узлов, чтобы упростить управление запасами и снизить риск ошибок.
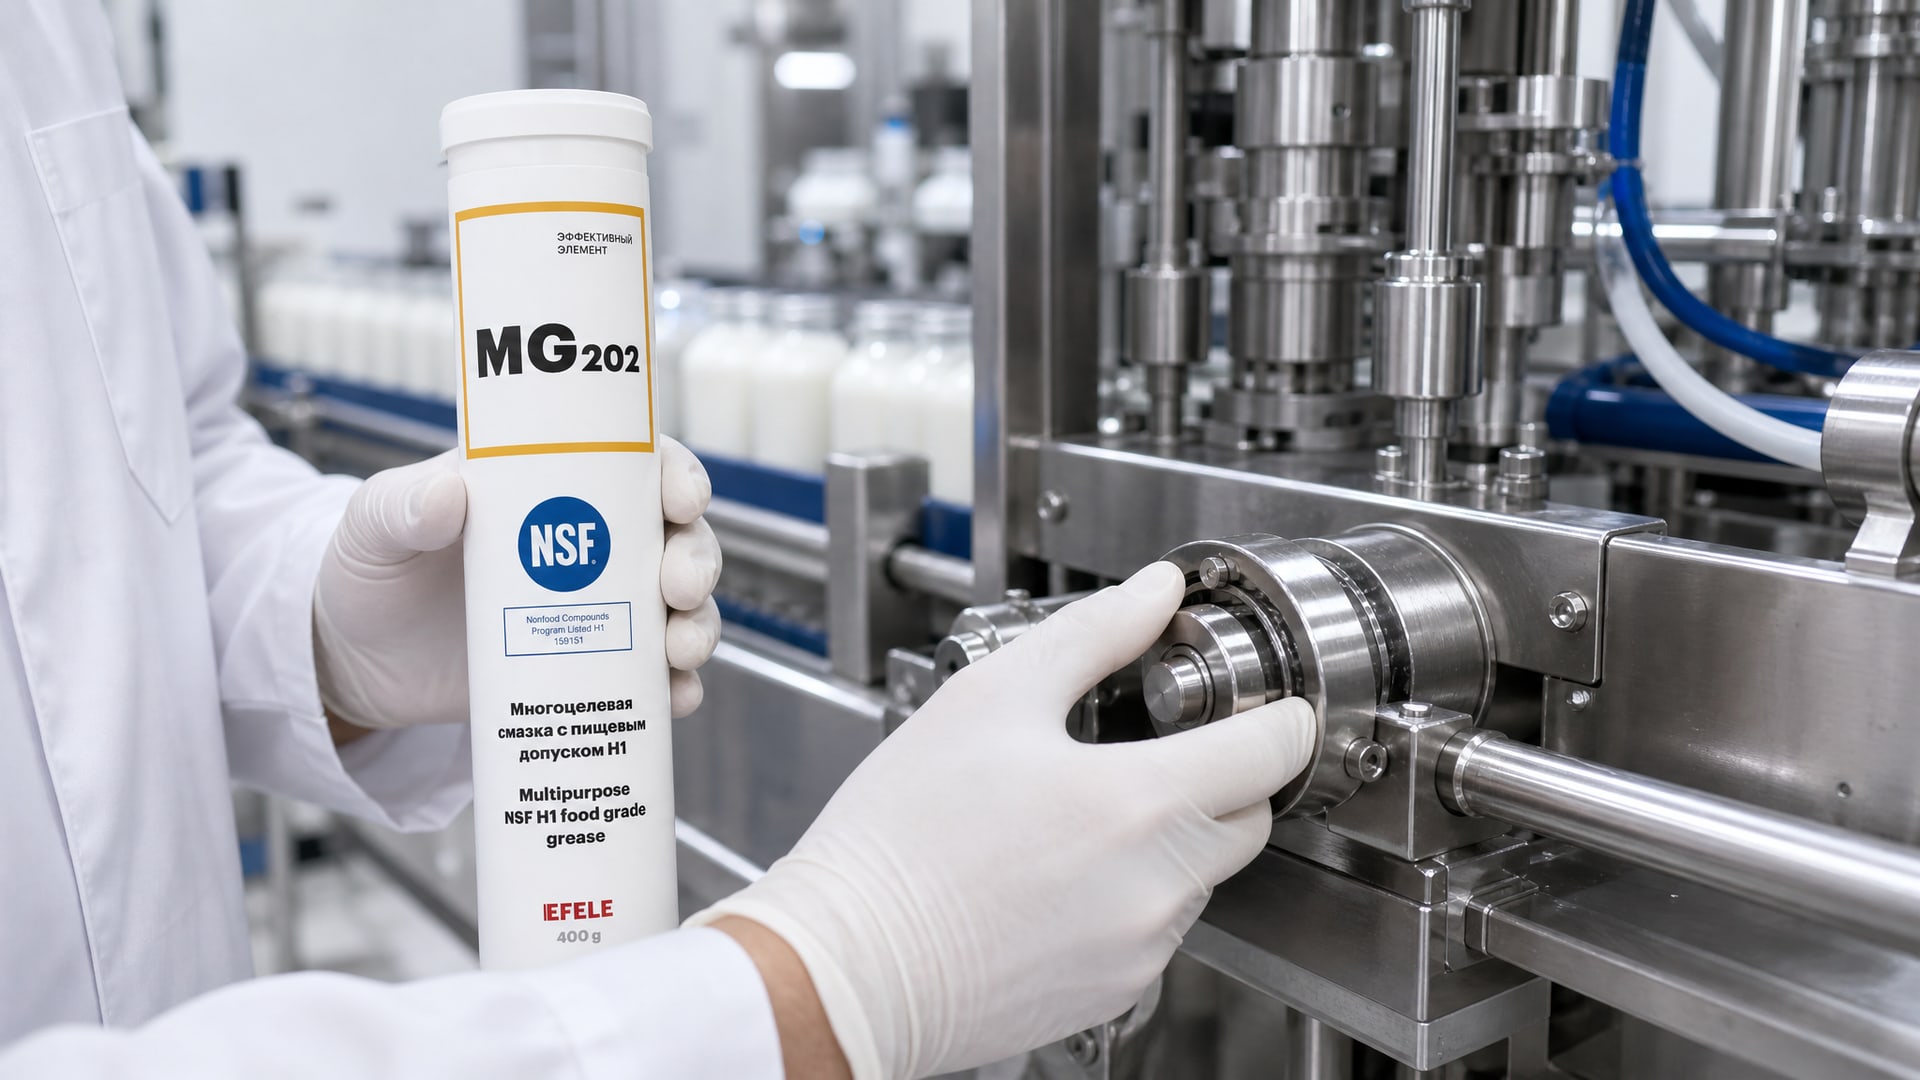
Вот алгоритм выбора.
Сценарий: На фасовочной машине молочного производства нужно смазать шариковые подшипники, цепь и направляющие скольжения. Машина работает 16 часов в день, температура в цехе 15–25 °С, машина моется горячей водой два раза в день.
Решение: Выбрать универсальную пластичную смазку класса NLGI 2 с допуском NSF H1 и хорошей водостойкостью. Такая смазка подходит для подшипников и направляющих - это основной расход. Для цепи использовать легкое масло того же производителя (обычно комплементарные продукты совместимы). Например, EFELE MG-202 (NSF H1) применяют на подшипниках и направляющих, а легкое масло того же производителя - на цепи. Оба продукта из одной системы, что упрощает управление и обучение персонала: рабочий знает, что для этого производителя все смазки совместимы и безопасны.
Итог: Машина работает без сбоев, смазка не вымывается, коррозии нет, записи в журнале ведутся правильно, так как рабочий применяет только два материала вместо шести. При ревизии ХАССП-системы комиссия видит, что выбор смазки обоснован, документирован и контролируется.
Частые ошибки и как их избежать
Ошибка 1: Смешение пищевой и обычной смазки
Проблема: На складе хранят H1-смазку рядом с обычной индустриальной. Рабочий в спешке берет неправильную и смазывает машину.
Решение: Физическое разделение хранения. H1-смазки хранятся в отдельном шкафу с ясной надписью. Запас индустриальной смазки хранится в другом помещении или зоне.
Ошибка 2: Применение одной смазки для всех узлов
Проблема: Закупщик, желая упростить систему, берет одну вязкую пластичную смазку и применяет ее везде: в подшипниках, на цепи, в пневмосистемах.
Решение: Не все узлы одинаковы. Пневмосистема требует легкого масла (VG 32 или ниже), цепь - среднего (VG 46–68), направляющие - смазки или легкого масла (VG 32–46). Нельзя применить жесткую смазку в пневмоузел - она не будет распыляться и забьет микроотверстия.
Ошибка 3: Превышение нормы смазки
Проблема: Рабочий считает, что «чем больше смазки, тем лучше» и наносит ее щедро.
Решение: Избыток смазки вредит так же, как недостаток. На подшипник наносят точку смазки размером с булавочную головку, на цепь - тонкий слой вдоль звеньев. Для каждого узла есть норма, которая указывается в инструкции и показывается при обучении. Журнал смазывания позволит отследить, если рабочий начнет отклоняться.
Ошибка 4: Игнорирование срока годности
Проблема: Смазка куплена давно, лежит на складе два года, но считается, что она по-прежнему хороша.
Решение: Смазки имеют срок годности, обычно 2–3 года в закрытой упаковке и 6–12 месяцев после вскрытия. После вскрытия контейнера на упаковке пишется дата. Если прошло больше года - смазку используют или утилизируют, но не хранят дальше.
Ошибка 5: Отсутствие журналирования
Проблема: Смазывание ведется, но не записывается. Если возникает проблема, невозможно вернуться и понять, что было применено.
Решение: Журнал смазывания - обязательный документ. Даже если машина смазывается автоматически, журнал должен содержать отметки проверки, слива отработанной смазки и пополнения резервуара.
Часто задаваемые вопросы
Нужна ли H1-смазка для редуктора, который находится внутри закрытого корпуса?
H1 требуется только если возможен контакт смазки с продуктом, упаковкой или открытыми поверхностями рядом с ними. Если редуктор полностью герметичен и находится вне зоны молочного потока, можно использовать обычное трансмиссионное масло. Однако многие предприятия стандартизируют H1 по максимуму, чтобы снизить риск ошибок персонала и упростить управление запасами. Это разумный подход для ХАССП-системы.
Что такое ISO 21469 и чем оно отличается от NSF H1?
NSF H1 - это классификация, которая означает, что смазка допустима для incidental food contact. ISO 21469:2006 - это гигиенический стандарт, который определяет требования к разработке, производству, упаковке и хранению такой смазки. Если смазка имеет NSF H1 и сертификат ISO 21469, это означает, что материал проверен и на составе, и на всей системе производства. Оба подтверждения желательны, но минимум требуется NSF H1.
Может ли смазка окисляться или портиться, находясь в полузакрытом контейнере на складе?
Да. Смазка окисляется на воздухе, особенно если контейнер стоит на свету и при повышенной температуре. Поэтому после вскрытия контейнера срок годности смазки сокращается (обычно до 6–12 месяцев). На бирке нужно написать дату открытия. Если прошло больше указанного срока, остаток смазки лучше утилизировать, чем рисковать применить окислившийся материал.
Какие признаки, что смазка не подходит для молочного оборудования?
Неподходящая смазка проявляет себя после нескольких часов работы или после первой санитарной обработки: вымывается водой, затвердевает на узле, образует липкий налет, издает странный звук в подшипнике, капает на продукт или оборудование. Если вы видите такие признаки, смазку немедленно снимают, узел очищают и применяют правильный материал.
Нужно ли проверять совместимость новой смазки с сальниками и уплотнениями машины?
Да. Резиновые сальники и уплотнения в узлах могут разбухать или размягчаться при контакте с некоторыми маслами. Это редко, но возможно. При выборе новой смазки (особенно синтетической) нужно проверить в техническом описании, совместима ли она с эластомерами, используемыми в вашей машине. Как правило, это указано в разделе «Совместимость» техпаспорта смазки.
Заключение
Смазка оборудования на молочном производстве - это не просто покупка нужного материала, а система управления рисками. Она требует правильного выбора смазки (NSF H1 или ISO 21469:2006), правильной организации ее применения (маркировка, обучение, журналирование) и постоянного контроля. Фасовочная машина работает в условиях постоянного контакта с пищей, влаги и частых санитарных обработок, поэтому выбор смазки должен быть основан на понимании каждого узла и его требований.
Практический путь вперед: составьте матрицу смазок для вашей фасовочной машины (какая смазка на каком узле), получите сертификаты NSF H1 для всех материалов, обучите персонал правильному нанесению, введите журнал смазывания и проводите ежемесячные визуальные проверки состояния узлов. Это создаст предсказуемую и документируемую систему, которая защитит ваше оборудование и ваш продукт.