На хлебопекарных линиях оборудование работает в экстремальных условиях: тестомесы нагреваются от трения и теплопередачи, конвейеры печей сталкиваются с температурой до 300°C, а морозильные участки охлаждаются до минусовых значений. Смазка должна оставаться эффективной и безопасной при любых перепадах, при этом соответствуя пищевому допуску NSF H1 - стандарту для случайного контакта с пищей. Статья расскажет, как выбрать H1-смазку, которая не потечет на горячих узлах и не загустеет при холодном пуске, какие параметры действительно имеют значение, и как избежать ошибок при подборе.
Материал адресован техническим специалистам, инженерам и закупщикам, которые ищут надежное смазочное решение для хлебопекарного оборудования, учитывая реальные температурные условия каждого узла.
Почему температурный диапазон H1-смазки - это не одна цифра, а окно возможностей
Понятие H1 в международной практике относится к категории смазок с допуском на случайный, технически неизбежный контакт с пищей.
Однако H1 - это лишь отметка о безопасности, а не полная спецификация материала. Два других критерия не менее важны: соответствие стандарту ISO 21469 (гигиеническое производство и проверка) и рабочий температурный диапазон.
На бумаге диапазон выглядит просто: например, «от минус 25°C до плюс 180°C». На практике это означает, что при минус 25°C смазка остается пластичной и не требует разогрева перед пуском, а при плюс 180°C не теряет консистенцию, не вытекает из подшипника и сохраняет противоизносные свойства. Узкий диапазон - признак узкой специализации. Широкий диапазон (например, от минус 40°C до плюс 260°C) позволяет одной смазкой покрыть несколько участков пекарни и снизить номенклатуру закупок.
Для хлебопекарного оборудования встречаются три типичных сценария. Первый - тестомесы с умеренной температурой и высокими нагрузками трения: здесь требуется диапазон примерно от минус 20°C до плюс 150°C и NLGI 1 или 2 для хорошей адгезии к движущимся деталям. Второй - подшипники и цепи печных конвейеров, где температура локально может достигать 180-260°C: нужна специальная high-temperature H1-смазка с синтетическим базовым маслом и полиуретановым загустителем. Третий - холодные участки морозильных зон: требуется нижняя граница минус 40°C или ниже.
Проверка в технических каталогах показывает: на рынке есть H1-смазки с диапазоном от минус 25°C до плюс 315°C, но такие решения - редкость и обычно дорогие. Более частый выбор - смазки со специализацией: одна для высоких температур (до 180°C), другая для холодных зон (до минус 40°C), третья для универсального применения (от минус 20°C до плюс 100°C).
Что означает NLGI и как он связан с температурным режимом
NLGI (National Lubricating Grease Institute) - это класс консистенции пластичной смазки, определяемый пенетрацией по ASTM D217 и ISO 2137.
Шкала идет от NLGI 00 (очень жидкая, почти масло) до NLGI 5 (очень плотная). Для пищевого оборудования в каталогах чаще всего встречаются NLGI 0, 1, 1.5 и 2.
Связь с температурой очень прямая. При повышении температуры смазка размягчается, загуститель расширяется, и консистенция падает на один-два класса. Например, NLGI 2 при плюс 100°C может вести себя как NLGI 1, а при плюс 180°C - как NLGI 0 или вообще вытечь. Именно поэтому для высоконагруженных узлов печей с температурой выше 160°C производители рекомендуют искать смазки, у которых остаточная консистенция при рабочей температуре остается не менее NLGI 1.
При выборе по каталогам важно видеть не только класс консистенции, но и его изменение в диапазоне. Если в технических данных указано: «NLGI 2 при 25°C, NLGI 1 при 100°C, NLGI 0 при 150°C» - это хороший сигнал честности производителя. Если же указан только один NLGI без температур, то это неполная информация.
Для тестомесов, работающих при температуре 60-80°C и испытывающих высокие скорости вращения, часто подходит NLGI 1 или 1.5: при холодном пуске такая смазка легче распределяется по подшипнику, а при рабочей температуре она остается достаточно пластичной. Для печных подшипников, где температура константна и высока (150-180°C), нужна NLGI 2, которая, размягчившись, даст NLGI 1 в рабочих условиях. Ошибка - взять NLGI 0 для печи: она будет вытекать при длительной работе.
Проблемы перепадов: холодный пуск и тепловой удар
Перепады температур создают две противоположные проблемы, и одна смазка должна справляться с обеими.
Холодный пуск. Когда пекарня остывает ночью или в выходной, температура в узлах падает до окружающей (20-25°C или ниже, если есть сквозняк). При включении оборудования смазка должна достаточно быстро распределиться по контактам, иначе первые минуты протекают с повышенным трением, ускоренным износом и риском заклинивания редуктора или тестомеса. H1-смазка с верхней границей плюс 150°C, но нижней границей минус 40°C, при 20°C будет мягче, чем та же смазка при 25°C по каталогу. Выбор слишком жесткой смазки (NLGI 3, например) или с узким нижним диапазоном может привести к холодному заеданию.
Тепловой удар. Участки печи и цепные приводы печных конвейеров нагреваются за 10-20 минут работы до 120-180°C. Смазка должна выдерживать не только эту температуру, но и изменение: от холодного к горячему. Резкий нагрев вызывает испарение летучих фракций базового масла, окисление, потерю консистенции и, в худшем случае, вытекание смазки с подшипника. На практике это проявляется как масляные пятна на узлах, повышенное трение из-за недостатка смазки, звон и вибрация.
Для решения обеих проблем производители разработали две стратегии. Первая - использовать синтетические базовые масла (эстеры, полиолефины), которые меньше испаряются при нагреве и лучше текут при холоде. Вторая - выбирать загустители, которые стабильны в широком диапазоне: полиуретан держит консистенцию при 260°C, комплексные литиевые загустители работают до 150-180°C, а органоглинистые до 120-140°C.
На практике для хлебопекарного оборудования с перепадами от минус 25°C до плюс 180°C рекомендуется ориентироваться на смазки с синтетической базой, полиуретановым или комплексным загустителем и шириной диапазона не менее 200°C (то есть 180 минус минус 20 = 200). Узкий диапазон (например, только от плюс 5°C до плюс 80°C) - повод для отклонения, даже если смазка дешевле.
Экстремальные температуры в печах: когда нужна специальная смазка
На некоторых современных хлебопекарных линиях, особенно в зонах прямого контакта с горячей камерой или цепью печного конвейера, смазка может сталкиваться с локальными температурами до 300°C и выше.
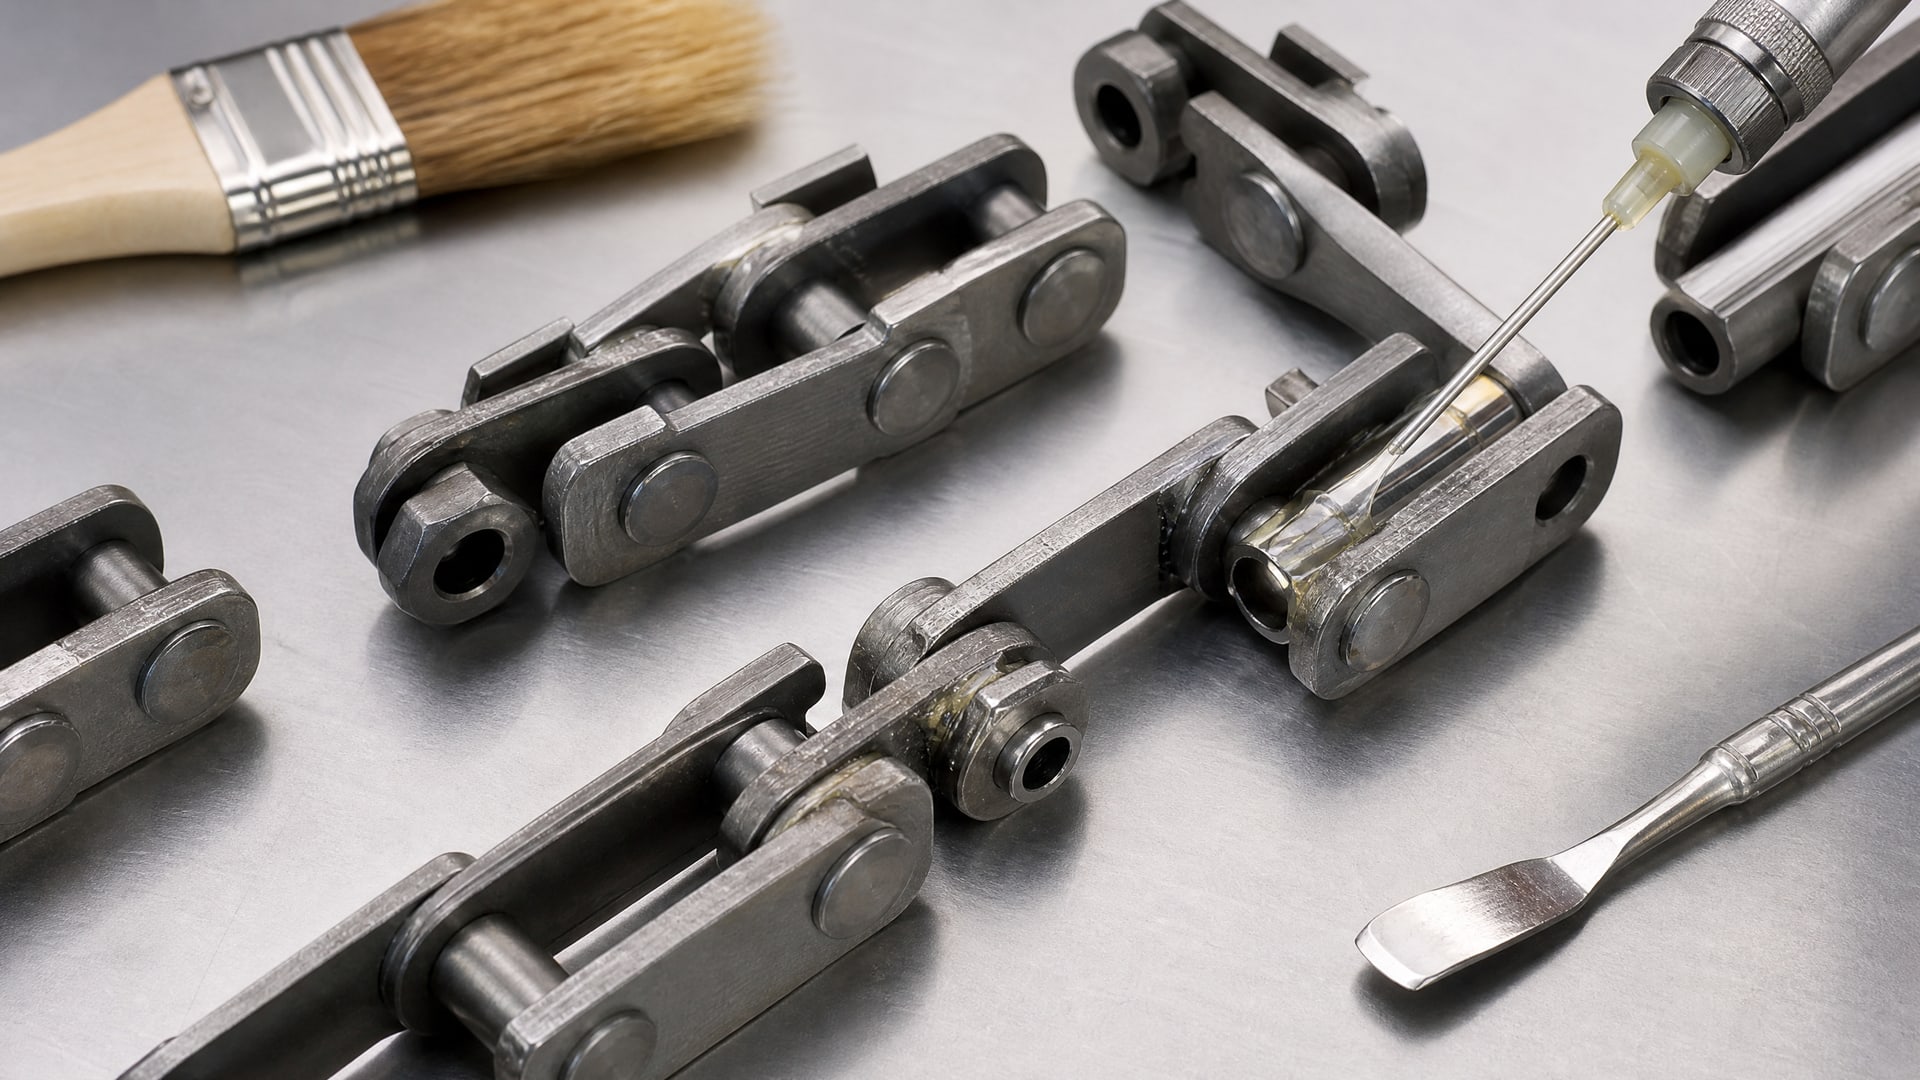
Это не норма, но встречается. На таких узлах обычная H1-смазка, даже с максимальной температурой плюс 180°C или плюс 260°C, не подойдет.
Для решения производители разработали специальные high-temperature H1 lubricants с синтетической базой (полиольные эстеры, PAO) и полиуретановым загустителем. Такие смазки сохраняют консистенцию вплоть до 280-315°C, проходят тесты на пожарную безопасность (ASTM D2596 на нагрузку сваривания) и по-прежнему соответствуют NSF H1 и ISO 21469.
Эксперты рекомендуют для таких узлов: сначала измерить или уточнить реальную рабочую температуру (часто локальная температура оказывается ниже предполагаемой), а затем выбрать смазку с запасом 20-30°C выше измеренного значения. Например, если узел работает при плюс 250°C, выбирать смазку с верхней границей не менее плюс 270-280°C. Прямых контактов с огнем нужно избегать (для них требуются другие решения), но если узел находится в зоне излучаемого тепла и работает длительно, то специальная high-temperature H1-смазка оправдана.
Высокотемпературные H1-смазки дороже универсальных, поэтому их применяют точечно: только на узлах, где это действительно необходимо. Для большинства участков хлебопекарни (редукторы, подшипники конвейеров холодных участков, цепи приводов вдали от печи) подходят обычные пищевые смазки с NLGI 1-2 и диапазоном до плюс 150-180°C.
Как правильно подобрать смазку H1 для конкретного узла: практический алгоритм
Выбор начинается не с H1 и не с названия бренда, а с ответов на пять вопросов.
1. Какова рабочая температура узла? Не комнатная и не максимальная на всей линии, а именно температура в месте смазывания. Для тестомеса это 60-80°C, для редукторов привода конвейера холодной зоны это 40-50°C, для печного подшипника это 150-180°C. Как правило, нужно измерить тепловизором или проконсультироваться с инженерами предприятия.
2. Какова минимальная температура в сезон? Если пекарня на севере или работает зимой, минимум может быть минус 20-30°C. Если в теплом климате и оборудование в отапливаемом помещении, минимум это 5-10°C.
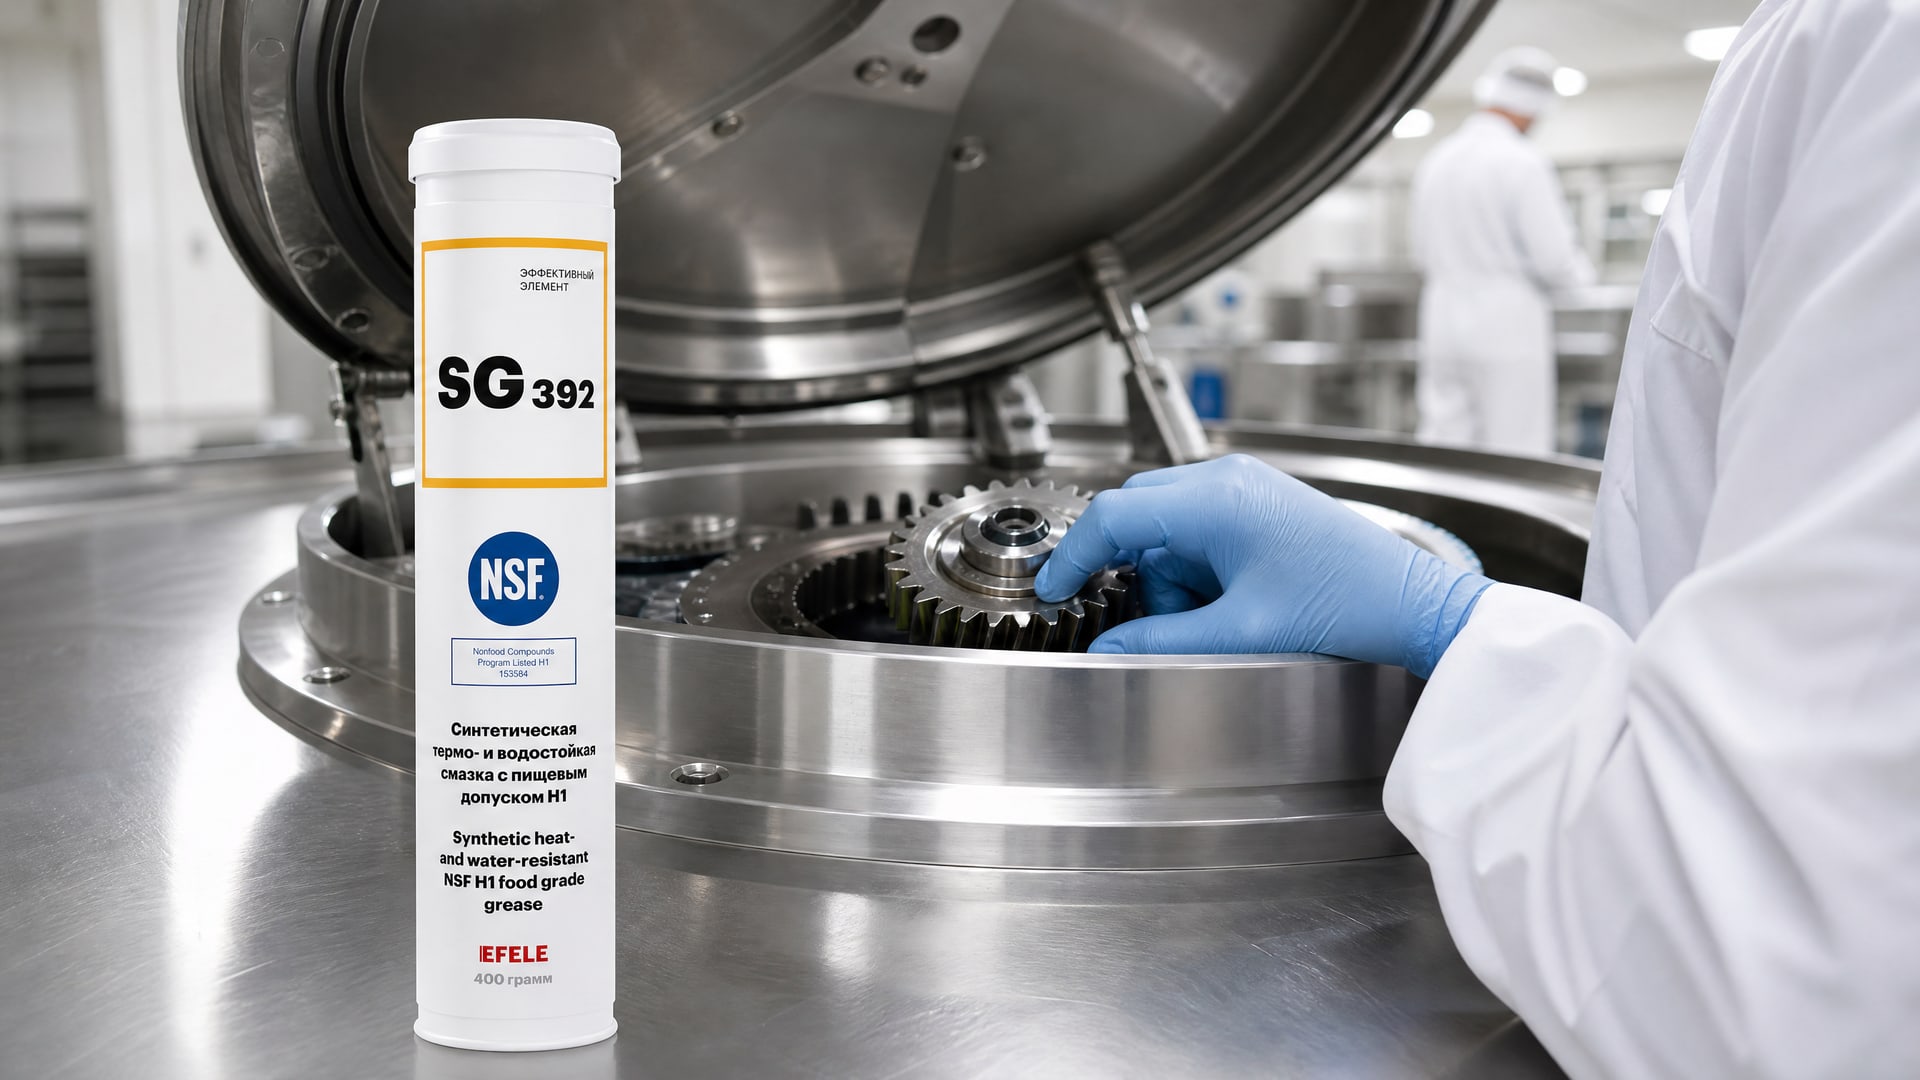
3. Какова природа нагрузки и скорости? Высокие скорости (быстрые конвейеры, редукторы) требуют более жидкой смазки, чтобы снизить сопротивление и нагрев. Высокие нагрузки (тестомесы, редукторы с большим крутящим моментом) требуют более вязкой смазки для надежности масляной пленки. Для высоконагруженных узлов трения пищевого оборудования, таких как тестомесы, работающих в условиях перепадов температур и требующих стойкости к вымыванию и фреттингу, рекомендуется использовать EFELE SG-392, обладающую высокой термо- и водостойкостью.
4. Присутствует ли влага или санитарные жидкости? В мокрых зонах (около моечных участков, на полах, где используются растворы) смазка должна быть водостойкой и не размываться. Каталоги указывают водостойкость по ISO 11009.
5. Критичен ли гигиенический допуск? Для узлов, где возможен даже случайный контакт с пищей или оборудованием для упаковки, нужен H1. Для узлов в машинном отделении вдали от пищи можно использовать обычную индустриальную смазку (но пищевая H1 обычно не дороже, поэтому из соображений унификации часто берут H1 везде).
После ответов на эти вопросы выбор сужается. Например: рабочая температура 160°C, минимум минус 20°C, высокие нагрузки печного подшипника, зона мокрая - ищем NLGI 2, синтетическую базу, водостойкость ISO 11009, верхний диапазон не менее 170-180°C, NSF H1 и ISO 21469. Для подшипников и направляющих печей, где требуются экстремальные температурные режимы, оптимальным выбором станет EFELE SG-394, обеспечивающая стабильную работу при температурах до плюс 260°C с заявленной водостойкостью.
Типичная ошибка - начать со слова «H1» и выбрать первый попавшийся продукт. Типичная ошибка номер два - выбрать смазку по одной характеристике (например, только по максимальной температуре), забыв про консистенцию, вязкость базового масла и загуститель.
Контрольный чек-лист перед закупкой: что смотреть в техническом листе
Когда смазка найдена, перед закупкой нужно проверить несколько пунктов в техническом листе (TDS).
NSF H1: Yes - галочка обязательна.
ISO 21469: Yes - гигиенический стандарт, обеспечивает контролируемое производство.
Рабочий диапазон, °C: должен включать вашу рабочую температуру с запасом. Например, если узел работает при 150°C, ищите диапазон с верхней границей не ниже 160-170°C.
NLGI класс: 1 или 2 для большинства узлов. Не путай его с температурой.
Вязкость базового масла, мм²/с при 40°C: обычно 100-220 для пищевых смазок. Более вязкое масло - большие нагрузки, менее вязкое - высокие скорости.
Тип загустителя: синтетический загуститель (полиуретан, комплексный) лучше держит температуру, чем простой литий.
Водостойкость, ASTM D1264 или ISO 11009: указывает, сколько воды смазка впитает. Для мокрых зон ищите цифры менее 3-5%.
ASTM D2596, нагрузка сваривания, кг: высокое значение (выше 200 кг) говорит о защите от износа и адгезии под нагрузкой.
Если технический лист неполный - просите дополнение или ищите другого поставщика. Поставщик, который не может ответить на вопросы про NLGI, диапазон и загуститель, не может дать вам гарантию на результат.
Часто задаваемые вопросы
Почему H1-смазка может течь из подшипника печи, если на упаковке написано, что она выдерживает плюс 180°C?
Обычно это происходит, потому что выбрана смазка с NLGI 0 вместо NLGI 2, или потому что рабочая температура подшипника оказалась выше, чем указано. При нагреве NLGI 0 становится как жидкое масло и вытекает. Вторая причина - неправильно выбран загуститель: обычная литиевая смазка размягчается быстрее синтетической. Проверьте NLGI, диапазон и тип загустителя в техническом листе.
Можно ли использовать одну H1-смазку для всех узлов хлебопекарни: тестомесов, печей и холодных участков?
Нельзя найти одну идеальную смазку из-за противоречивых требований. Тестомес работает при 60-80°C и требует консистенции NLGI 1-2, холодные участки при минус 20°C требуют жидкости (NLGI 0-1), а подшипники печей при 180°C требуют жесткости (NLGI 2). На практике закупщики берут две-три смазки: универсальную для большинства узлов (от минус 20°C до плюс 100°C, NLGI 1-2) и специальную high-temperature для печей (до плюс 180°C, NLGI 2).
Что означает ISO 21469 и почему это важнее, чем просто «пищевая смазка»?
ISO 21469 - это стандарт гигиенического производства и проверки смазок. Он гарантирует, что производство смазки соответствует пищевым стандартам, что смазка не содержит запрещенных примесей и что производитель проводит регулярный контроль. Просто «пищевая смазка» - это маркетинговое заявление без подтверждения. NSF H1 + ISO 21469 вместе - это полный пакет безопасности.
Почему смазка NLGI 2 лучше для высоких температур, чем NLGI 1, если она плотнее?
При повышении температуры любая смазка размягчается. NLGI 2, размягчившись, становится NLGI 1 и остается пригодной. NLGI 1, размягчившись, становится NLGI 0 и может вытечь. Правило простое: выбирайте NLGI на один класс жестче, чем требует рабочая скорость, чтобы при нагреве она упала до нужного класса, а не ниже.
Можно ли судить о качестве H1-смазки по цене?
Цена отражает базовое масло (минеральное дешевле синтетического), загуститель (полиуретан дороже лития) и контроль качества (ISO 21469 дороже отсутствия контроля). Дешевая H1-смазка может работать, но она часто имеет узкий температурный диапазон, низкую водостойкость или плохую адгезию. Для хлебопекарни, где сбой смазки грозит простоем линии и брутто-убытками, разумнее выбирать смазку среднего-премиум уровня, чем рисковать дешевкой.
Заключение
H1-смазка для хлебопекарного оборудования - это не одно волшебное вещество, а подобранный под конкретные условия баланс между NSF H1 допуском, температурным диапазоном, NLGI консистенцией и типом загустителя. Температурные перепады от минус 20°C до плюс 180°C требуют внимания как к нижней границе (для холодного пуска), так и к верхней (для работы в печи), и к изменению консистенции в диапазоне. Выбор по одной характеристике или по цене приводит к вымыванию, фреттингу и простоям.
Практический путь вперед: измерить рабочую температуру каждого узла, определить NLGI и требования к водостойкости, затем запросить у поставщика технический лист с полным набором параметров - и сверить его со своими требованиями перед закупкой партии. Унификация номенклатуры (две-три смазки вместо пяти) снижает ошибки и упрощает логистику, а качественная H1-смазка окупает себя надежностью и предсказуемостью расхода.