Резьбовые соединения в узлах с вибрацией и ударными нагрузками часто теряют герметичность и прочность из-за самоотвинчивания. Сварка усложняет конструкцию и ремонт, шпонки занимают место и увеличивают стоимость. Анаэробный фиксатор прочности - это простое и эффективное решение: однокомпонентный жидкий состав, который остается текучим на воздухе и твердеет в узком металлическом зазоре при полном отсутствии кислорода. Такой фиксатор надежно блокирует резьбовое соединение от самоотвинчивания, не требует специального оборудования и позволяет при необходимости провести разборку узла. Статья расскажет, как правильно выбрать класс прочности фиксатора, какие параметры учитывать при работе с вибрацией и высокой температурой, и как избежать типичных ошибок при применении.
Принцип действия анаэробного фиксатора
Анаэробный фиксатор - это однокомпонентный полимер, который остается жидким при хранении на воздухе благодаря наличию кислорода, препятствующему полимеризации.
В момент нанесения на очищенную резьбу и затяжки соединения состав попадает в узкий зазор между витками резьбы, где отсутствует свободный кислород. При контакте с металлической поверхностью происходит анионная полимеризация, и жидкий состав преобразуется в твердый пластик.
Эта трансформация особенно активна на чистом железе и его сплавах. Процесс полимеризации начинается уже в первые 5–40 минут: соединение получает первичную фиксацию и может выдержать небольшие нагрузки. Однако полная расчетная прочность достигается только через 24 часа, а иногда требуется 48 часов для максимально нагруженных узлов.
Такой механизм делает анаэробный фиксатор идеальным инструментом для работы с вибрацией: полимер заполняет микронеровности резьбы, исключает люфт между витками и предотвращает циклические подвижки, которые приводят к самоотвинчиванию. Важно понимать, что фиксатор не повышает вращающий момент затяжки болта - он предотвращает обратное вращение.
Фиксатор резьбы средней прочности для разъемных соединений
Для узлов, которые требуют периодического обслуживания и разборки, инженеры выбирают фиксаторы средней прочности.
Такие составы обеспечивают прочность на сдвиг в диапазоне 15–27,6 МПа и момент срыва до 25 Н·м, что достаточно для надежной фиксации при вибрации, но не превращает последующий демонтаж в проблему.
Когда требуется увеличить прочность резьбовых соединений без необратимого связывания, средняя прочность становится оптимальным компромиссом. На практике такие фиксаторы прижились на линиях сборки оборудования с частой разборкой, в ремонтных службах и на участках, где сопровождение узла предполагает регулярный доступ к болтам и винтам.
При выборе фиксатора средней прочности закупщик сначала проверяет диапазон рабочих температур: для помещений с климат-контролем достаточно -55...+149 °C, для производств с локальным нагревом нужны составы с верхним пределом +200...+350 °C. Затем сверяется момент срыва с требованиями конструкции - часто для резьб M6–M16 бывает достаточно 15–20 Н·м.
Крепление резьбы вибрация хорошо стабилизируется фиксатором средней прочности при условии, что амплитуда колебаний не превышает допустимый для данного типа резьбы предел и узел не работает в режиме, требующем максимальной герметичности. EFELE 113 применяется на линиях, где требуется баланс между надежностью и удобством технического обслуживания.
Фиксатор резьбы анаэробный высокой прочности для постоянных соединений
Высокопрочные анаэробные фиксаторы достигают значений 207 МПа и момента срыва до 48 Н·м и выше, что позволяет использовать их для ответственных соединений, которые не планируется часто разбирать.
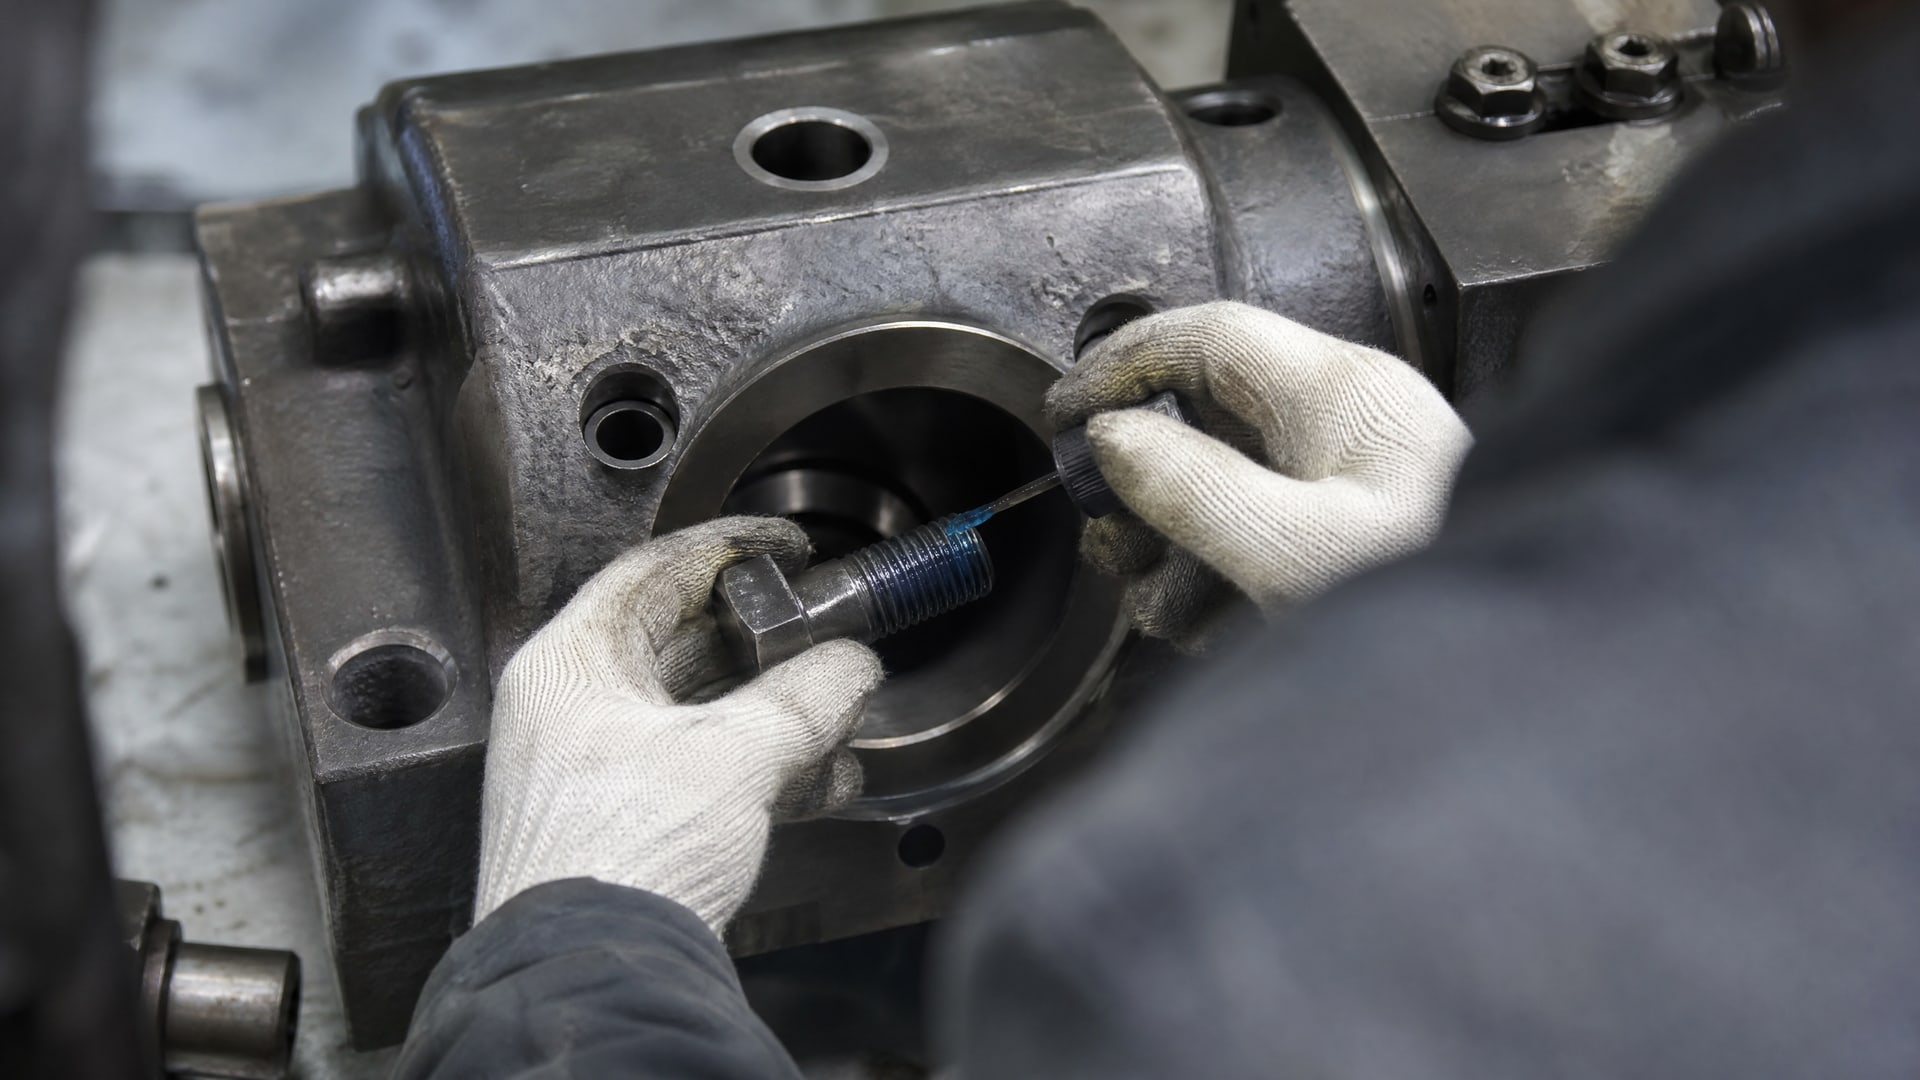
Такие составы выбирают для узлов под постоянной вибрацией, при температурных колебаниях и ударных нагрузках.
Красный цвет упаковки часто ассоциируется с максимальной прочностью, однако эксперты советуют не ориентироваться только на цвет. Техническая карта должна подтверждать не только оттенок, но и конкретные значения: прочность на сдвиг, момент срыва, верхний температурный предел и время полимеризации.
Для соединений с высокой прочностью полимеризация обычно занимает чуть больше времени - до 48 часов для полного набора расчетной вязкости. В этот период узел можно нагружать осторожно, но интенсивную эксплуатацию рекомендуется отложить. Увеличить прочность резьбы на постоянной основе помогает правильный подбор состава под конкретные условия: если работа идет при +250...+300 °C, то обычный высокопрочный фиксатор может размягчиться, и потребуется специальный термостойкий вариант.
EFELE 115 рекомендуется для неразъемных или редко разбираемых соединений, где критична максимальная фиксация и демонтаж допустим только при специальном техническом обслуживании.
Как выбрать правильный класс прочности
Выбор анаэробного фиксатора начинается не с цвета упаковки, а с анализа четырех ключевых параметров одновременно.
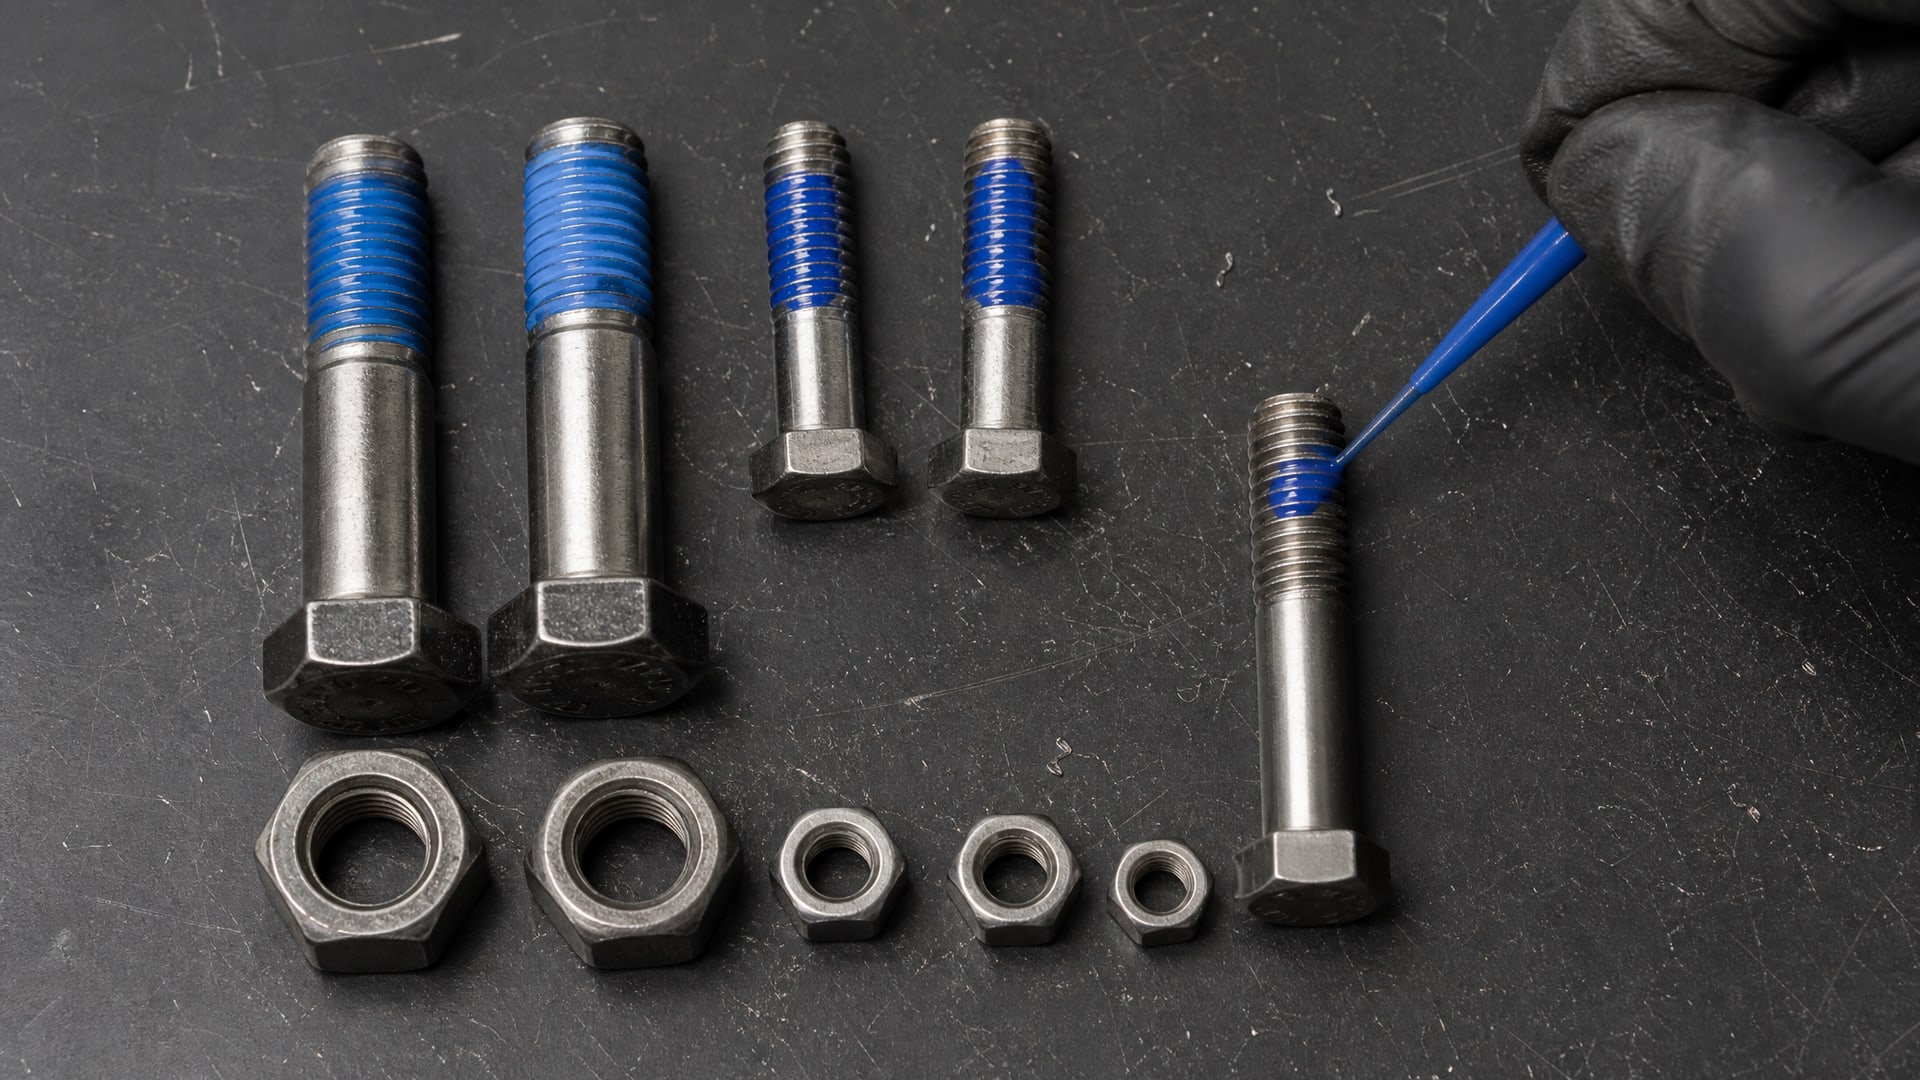
Первый параметр - тип соединения и условия разборки. Если узел нужно разбирать без сварки и шпонок каждые 6–12 месяцев, выбирайте фиксатор средней прочности. Если разборка не предполагается или случается раз в несколько лет, можно взять высокопрочный вариант.
Второй параметр - рабочая температура. Многие закупщики ошибочно думают, что один и тот же фиксатор работает при -55 и +350 °C. На самом деле при превышении верхнего температурного предела полимер теряет прочность, размягчается и не выполняет свою функцию. Проверьте диапазон в техкарте: для холодильных установок часто берут составы с нижним пределом -59 °C, для нагреваемых узлов - с верхним пределом +200...+350 °C.
Третий параметр - момент срыва, выраженный в Н·м. Эта величина показывает, какой вращающий момент нужно приложить, чтобы открутить болт, зафиксированный данным составом. Для резьб M4–M6 обычно выбирают фиксаторы с моментом срыва 10–15 Н·м, для M10–M20-30–48 Н·м.
Четвертый параметр - допустимый зазор. Анаэробные фиксаторы работают только при узком зазоре между витками резьбы; максимально допустимое значение составляет примерно 0,25–0,3 мм. Если зазор больше из-за грубой обработки или износа резьбы, фиксатор не полимеризуется полностью, и прочность падает.
Подготовка резьбы и условия применения
От качества подготовки резьбовой поверхности зависит вся эффективность анаэробного фиксатора.
Первый шаг - механическая очистка резьбы от грязи, ржавчины и старой смазки мягкой щеткой или ветошью. Стружку и пыль удаляют полностью, потому что они препятствуют контакту полимера с металлом.
Второй шаг - обезжиривание. Масло, парафин и воск на поверхности резьбы препятствуют полимеризации анаэробного состава. Для обезжиривания используют растворители: бензин, ацетон или специальные обезжириватели промышленного назначения. После обезжиривания резьбу дают высохнуть на воздухе 5–10 минут.
Нанесение фиксатора производится тонким слоем на витки резьбы болта или шпильки перед затяжкой. Излишки не вытирают с готового соединения - они удаляются естественным образом во время полимеризации. Затяжку выполняют в штатном режиме, без дополнительных усилий.
После затяжки соединение оставляют на 10–30 минут для первичной фиксации. В течение этого времени узел нежелательно трогать. Полная рабочая прочность достигается через 24 часа, при этом узел уже может испытывать умеренные нагрузки. Для максимальных нагрузок рекомендуется выждать полные 24–48 часов.
Особенности применения при вибрации и температурных колебаниях
Вибрация - это основная причина самоотвинчивания резьбовых соединений в промышленности.
Циклические микросдвиги витков резьбы приводят к ослаблению затяжки, потере герметичности и разрушению узла. Анаэробный фиксатор борется с этим благодаря заполнению микронеровностей между витками и ограничению относительного движения.
Однако прочность фиксатора при вибрации зависит от того, насколько правильно подобран класс. Если использовать слишком мягкий состав для высокочастотной вибрации, полимер может накапливать микротрещины и постепенно разрушаться. И наоборот, излишняя жесткость в условиях резкого ударного воздействия приводит к хрупкому разрушению полимера. Оптимальный выбор для узлов под вибрацией - это фиксатор средней прочности анаэробный, подобранный по конкретной частоте и амплитуде колебаний.
При работе при повышенной температуре анаэробные фиксаторы теряют прочность. Каждый состав имеет четко определенный верхний предел эксплуатации: превышение этого предела на 10–20 °C приводит к видимому размягчению полимера. Для узлов, работающих при +200...+350 °C, нужно выбирать специальные термостойкие фиксаторы, рассчитанные именно на такой диапазон. Обычные составы для комнатной температуры не подойдут.
Температурные колебания (например, циклический нагрев и охлаждение) усугубляют нагрузку на полимер из-за различия коэффициентов теплового расширения металла и полимера. На стыках материалов возникают напряжения, которые могут привести к микротрещинам в полимере. Для таких условий выбирают составы с заведомо запасом по верхнему пределу температуры: если узел работает при +150 °C, берут фиксатор, рассчитанный на +200...+250 °C.
Часто задаваемые вопросы
Почему красный фиксатор называют самым прочным?
Красный цвет часто используется производителями для обозначения высокопрочных составов, но это только условная маркировка. Прочность фиксатора определяют не цвет упаковки и не краситель, а молекулярная структура полимера. Техническая карта должна содержать конкретные значения: момент срыва, прочность на сдвиг и верхний температурный предел. Выбирайте по параметрам, а не по цвету.
Сколько времени нужно выждать после нанесения фиксатора перед нагружением узла?
Первичная фиксация наступает за 10–30 минут, но это не означает, что узел готов к полным рабочим нагрузкам. Полная прочность достигается через 24 часа, а в некоторых случаях требуется до 48 часов. Преждевременное нагружение до полной полимеризации приводит к потере герметичности и снижению прочности соединения на 30–50 процентов.
Какой допустимый зазор между витками резьбы для анаэробного фиксатора?
Анаэробные фиксаторы работают в узком зазоре между витками резьбы. Максимально допустимый зазор составляет примерно 0,25–0,3 мм. При зазоре больше этого значения фиксатор не полимеризуется полностью, и соединение теряет прочность. Если резьба изношена или обработана грубо, нужно использовать комбинированное решение или выбрать специальный состав для больших зазоров.
Почему нельзя использовать анаэробный фиксатор на пластиковых резьбах?
Анаэробные фиксаторы полимеризуются при контакте с металлом, особенно с чистым железом. На пластике и других неметаллических материалах процесс полимеризации не запускается, и состав остается жидким. Кроме того, пластиковые резьбы чувствительны к некоторым растворителям, входящим в состав фиксаторов. Для пластиковых соединений нужно выбирать другие методы стопорения.
Как правильно разобрать соединение, зафиксированное анаэробным фиксатором?
Для разьемных соединений используют фиксаторы средней прочности, которые разбираются без приложения чрезмерной силы. Момент срыва таких составов обычно не превышает 25 Н·м. При разборке применяют стандартный инструмент; если винт не поддается, можно слегка нагреть соединение до 50–70 °C, чтобы полимер немного размягчился. Для высокопрочных неразъемных фиксаторов разборка может потребовать специального оборудования или нарезки новой резьбы.
Заключение
Анаэробный фиксатор прочности - это эффективный способ увеличить прочность резьбового соединения без применения сварки и механических стопоров типа шпонок. Правильный выбор класса прочности зависит от четырех параметров: типа соединения, рабочей температуры, требуемого момента срыва и допустимого зазора. Для разъемных узлов, требующих периодического обслуживания, подходит средняя прочность с моментом срыва 15–25 Н·м; для постоянных высоконагруженных соединений нужны высокопрочные составы с прочностью на сдвиг до 207 МПа.
Решающую роль играет подготовка резьбы: очистка от грязи и обезжиривание обеспечивают полную полимеризацию в узком зазоре между витками. Не менее важно выждать полные 24 часа для набора расчетной прочности перед интенсивным нагружением узла. При работе с вибрацией и температурными колебаниями выбирайте состав, рассчитанный именно на ваши условия, а не ориентируйтесь только на цвет упаковки. На практике такой подход позволяет избежать самоотвинчивания, обеспечить надежность соединения на весь срок эксплуатации и провести разборку узла без повреждения резьбы.