Вырубные прокладки на фланцевых соединениях - привычный способ герметизации, но не единственный и не всегда оптимальный. Анаэробный герметик отверждается в отсутствие воздуха при контакте с металлом, заполняя микронеровности жестких металлических фланцев и создавая монолитный герметичный шов. Такой подход позволяет избежать лишних операций по вырезанию и хранению прокладок, снижает риск утечек из-за деградации резины и упрощает разборку узла. Однако замена прокладки герметиком работает не для всех конструкций: требуются правильная подготовка поверхности, соблюдение технологии нанесения и выбор состава под конкретные условия. Эта статья поможет инженерам и закупщикам разобраться, когда герметик действительно заменяет прокладку, как его выбрать и применить, чтобы результат был надежным.
Что такое анаэробный герметик и когда он работает
Анаэробный фланцевый герметик - это тиксотропная жидкость, которая полимеризуется в отсутствие кислорода при контакте с металлическими поверхностями и ионами железа.
Отверждение начинается только при зажатии шва между фланцами, поэтому состав можно хранить долго без затвердевания на открытом воздухе. Герметик заполняет микронеровности и поры металла, создавая микромеханическое сцепление и герметичный монолитный слой.
Основная область применения анаэробных герметиков - жесткие металлические фланцевые соединения с малым и контролируемым зазором. Типичная рабочая щель составляет 0,05–0,25 мм; некоторые высоковязкие тиксотропные составы допускают зазоры до 0,50 мм. Для конструктивно пригодного фланца требуется шероховатость поверхности Ra 0,8–3,2 мкм, плоскостность около 0,1 мм на 400 мм длины, а также минимальное перекрытие герметиком 5 мм по ширине и около 3 мм вокруг болтовых отверстий.
Температурный диапазон эксплуатации большинства составов - от -55 до +150 °C, что охватывает большинство промышленных приложений. Анаэробные герметики хорошо работают в среде масел, охлаждающих жидкостей и топлива, но требуют чистоты и сухости поверхности на момент сборки. При правильном применении такой герметик обеспечивает герметичность не хуже, чем вырубная прокладка, и при этом исключает риски, связанные с деградацией резины под действием масла и УФ-излучения.
Когда герметик можно, а когда нельзя использовать вместо прокладки
Вопрос о том, можно ли использовать герметик вместо прокладки, имеет однозначный ответ только в контексте конкретной конструкции.
Герметик работает, если фланцы металлические, жесткие, хорошо обработанные и относительно ровные. Попытка "лечить" герметиком коробленье, биение, значительные повреждения поверхности или большие неконтролируемые зазоры - бесполезна. В таких случаях эксперты рекомендуют сначала ремонтировать посадочную поверхность механически: шлифовать, полировать или переточить фланец.
Если на фланцах есть следы сильной коррозии, глубокие царапины, гарантирующие пути утечки, или если фланец был использован много раз и пластически деформирован, герметик не является подходящим решением. То же относится к ситуациям, когда конструкторская документация явно требует прокладку из конкретного материала - например, для обеспечения упругости или химической стойкости в специфической среде.
При выборе между жидким герметиком и прокладкой следует также учесть требования по разборке. Если узел разбирается часто, например, при регулярном техническом обслуживании, прокладка может быть удобнее: герметик потребует полной очистки фланцев перед повторным применением, а остатки старого герметика нужно удалить механически. С другой стороны, если узел собирается редко и разбирается в критических ситуациях, герметик минимизирует риск утечки благодаря отсутствию дефектов типа неправильного положения или сжатия прокладки.
Как подготовить поверхность фланца перед нанесением герметика
Чистота и сухость поверхности - ключевые условия для отверждения анаэробного герметика.
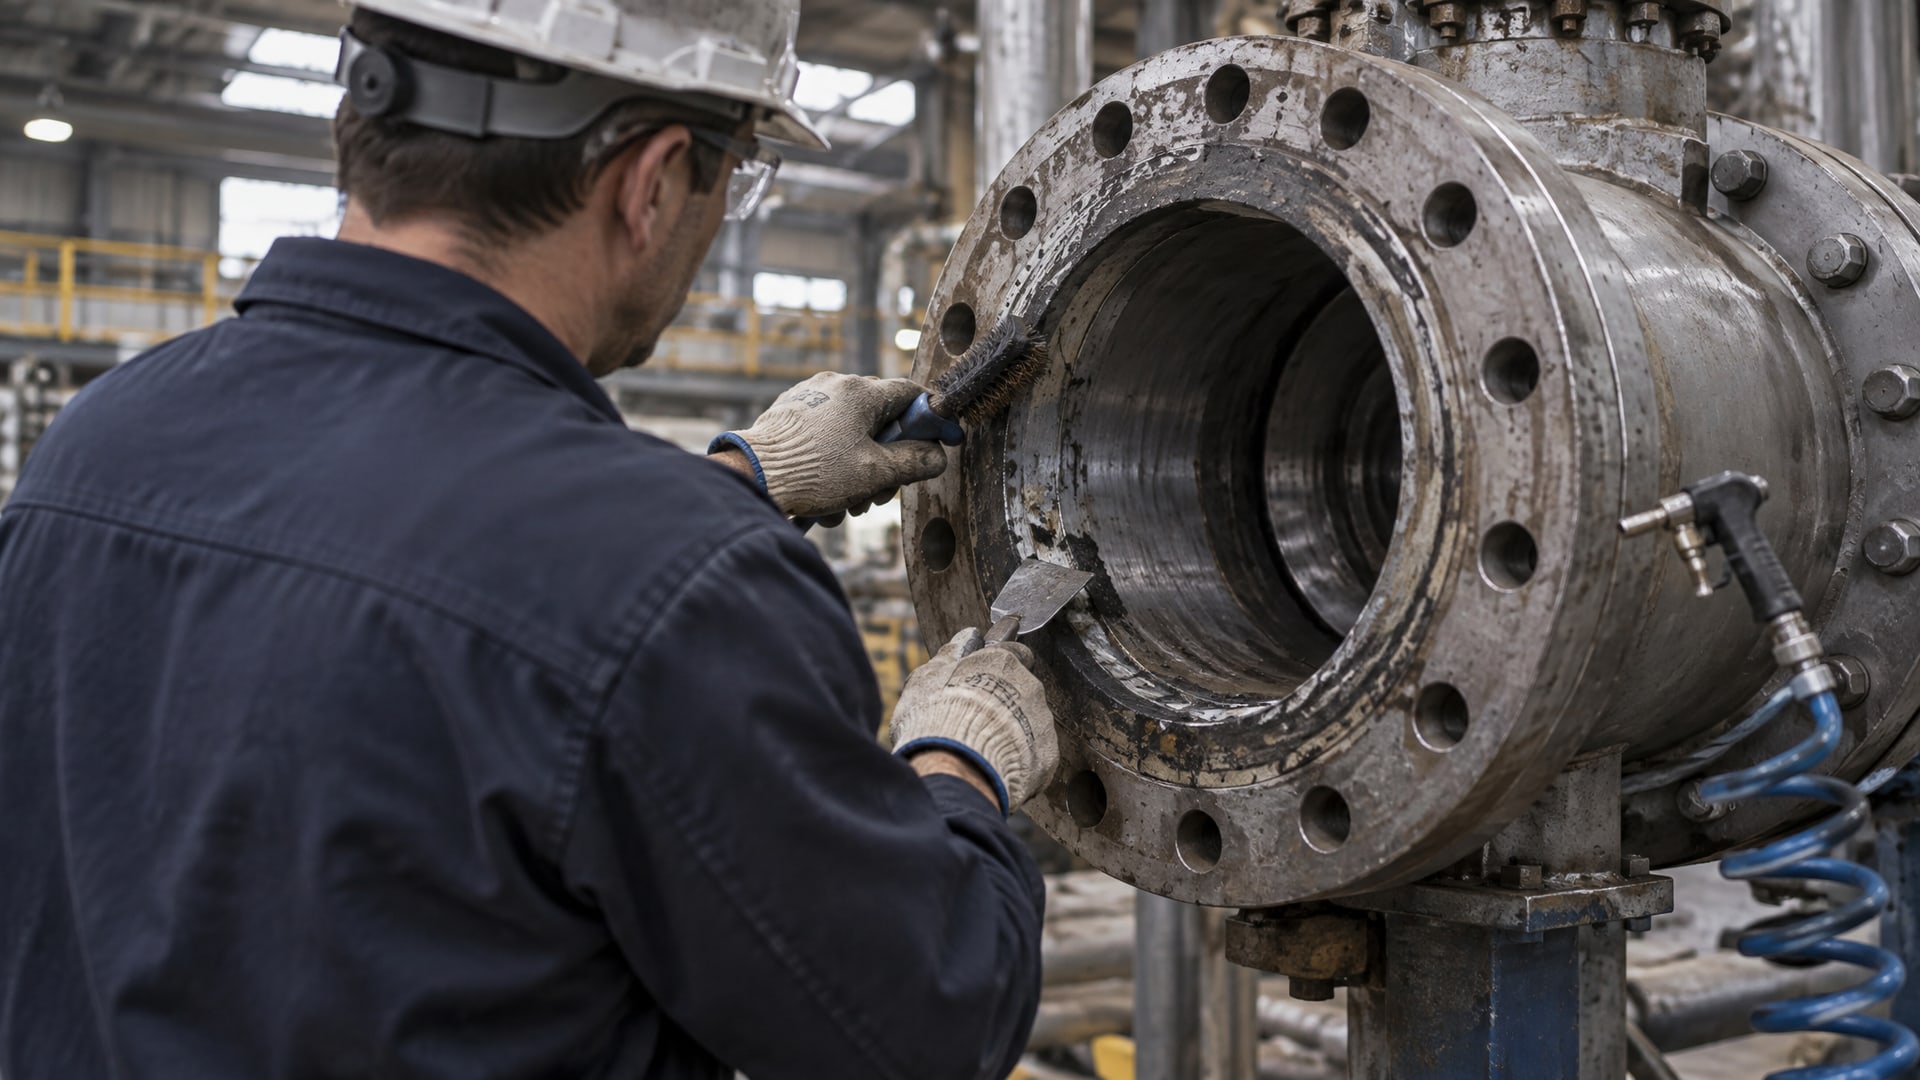
Перед нанесением необходимо полностью удалить старую прокладку, остатки прежнего герметика, масло, грязь и ржавчину. Это можно сделать скребком, щеткой по металлу, наждачной бумагой или, при наличии, сжатым воздухом с керосином или спиртом.
Для достижения требуемой чистоты рекомендуется:
Соскоблить остатки старой прокладки и герметика механически (скребком или щеткой).
Протереть поверхность чистой безворсовой тканью, смоченной растворителем (например, ацетоном или спиртом для технических целей).
Дать поверхности полностью высохнуть перед нанесением герметика.
Проверить чистоту визуально: поверхность должна быть матовой, без блеска масла или налета.
Шероховатость поверхности должна быть в диапазоне Ra 0,8–3,2 мкм (Rz 3–21 мкм). Если фланцы полированы и слишком гладкие (Ra менее 0,8 мкм) или наоборот чрезмерно шероховаты, это может нарушить процесс отверждения. На чересчур гладких поверхностях герметик может не полимеризоваться; на слишком шероховатых возрастает расход материала и снижается предсказуемость процесса.
На пассивных металлах - нержавеющей стали, алюминии, анодированных или хромированных поверхностях - анаэробный герметик может работать медленнее или вовсе не отверждаться без помощи активатора. Активатор (часто спирт или специальный праймер) вносит необходимые ионы, ускоряющие полимеризацию. Если в технической карточке герметика указано требование к активатору, его нужно нанести тонким слоем на подготовленную поверхность перед герметиком.
Технология нанесения герметика и сборки фланцевого соединения
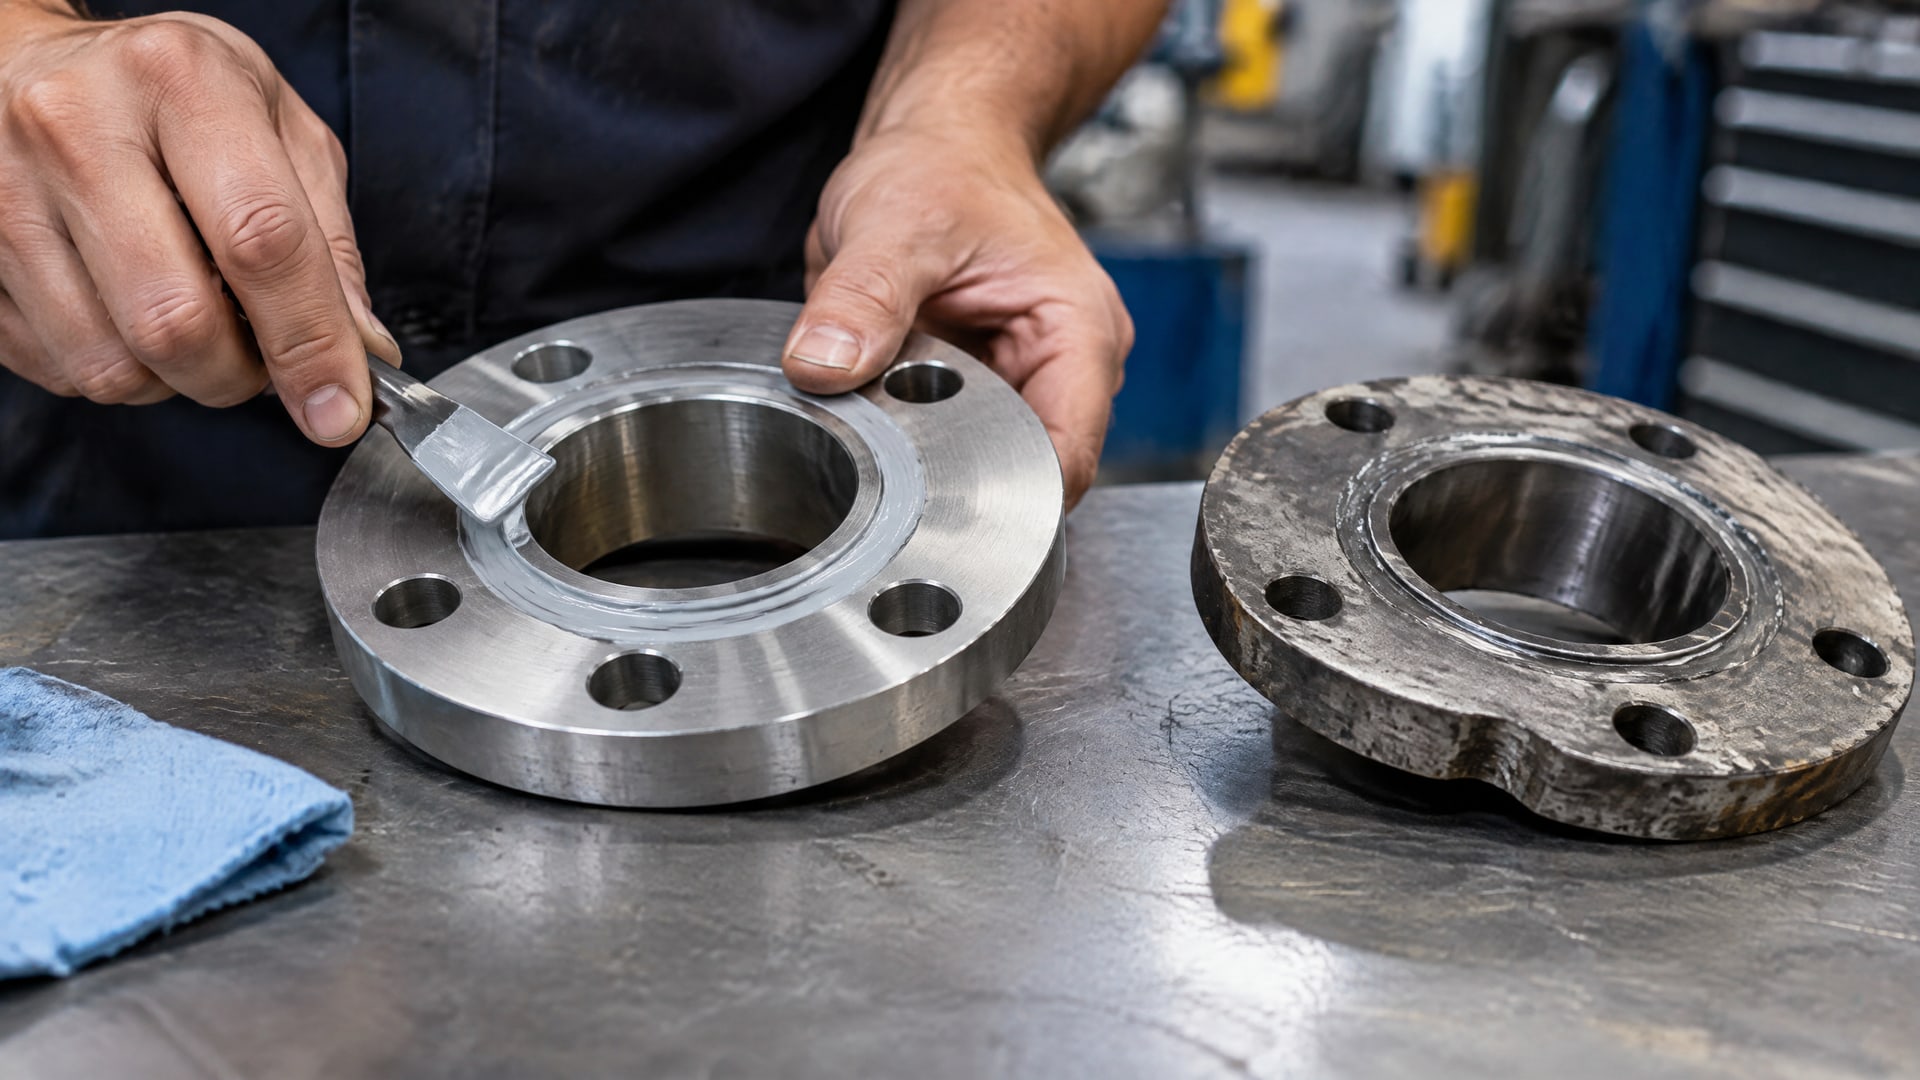
Герметик наносится тонким непрерывным валиком, обычно по внутреннему контуру фланца, с обходом всех болтовых отверстий.
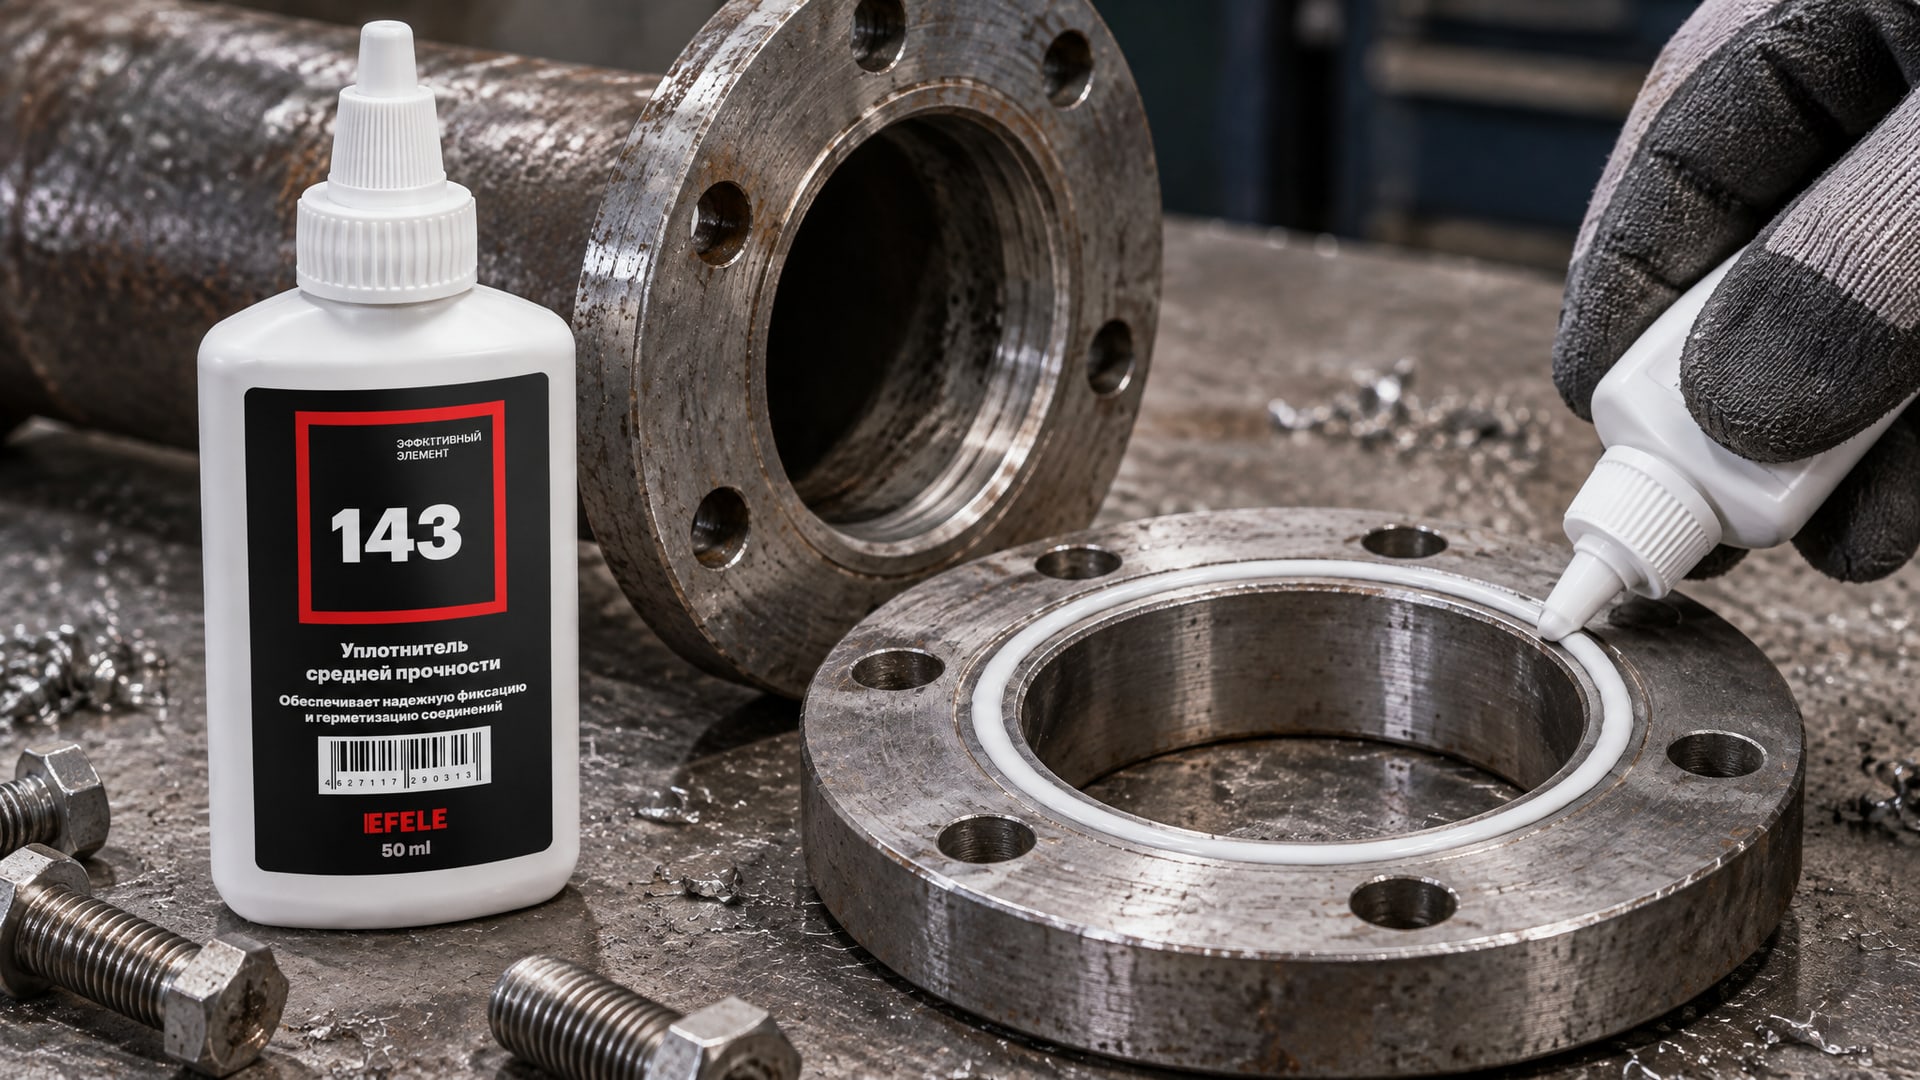
Валик должен быть достаточно тонким (примерно 1–3 мм в диаметре), чтобы при сжатии фланцев герметик равномерно распределился по всей контактной поверхности без излишних выдавливаний.
Пошаговый процесс:
Нанести герметик из тюбика или картриджа непрерывной спиралью по внутреннему периметру фланца, отступив на 2–3 мм от края.
Обойти вокруг всех болтовых отверстий, чтобы герметик не попал в крепежные отверстия.
Собрать узел немедленно, не дожидаясь начала отверждения герметика.
При стяжке болтов избегать сильного бокового смещения деталей, иначе валик может размазаться и появятся пути утечки.
Затянуть болты равномерно, в несколько проходов, соблюдая рекомендованный момент затяжки.
Важный момент: герметик должен быть зажат в отсутствие воздуха. Если не затянуть фланцы сразу или допустить щели, герметик вступит в контакт с кислородом и начнет полимеризоваться в объеме, что приведет к неправильному отверждению и потере герметичности.
Для крупных фланцев критична скорость сборки. После нанесения герметика у конструктора или сборщика есть ограниченное время (от 5 до 15 минут в зависимости от состава и температуры окружающей среды) на то, чтобы собрать узел и затянуть болты. Если герметик начнет отверждаться раньше, чем фланцы будут полностью сжаты, герметичность может быть нарушена.
На линиях фасовки и на производствах, где требуется надежная герметизация в отсутствие вырубных прокладок, широко применяется EFELE 143 - жидкий уплотнитель специально для плоских разборных металлических фланцевых соединений. Состав обеспечивает стабильное отверждение при зазорах до 0,25 мм, легко удаляется при разборке, и благодаря полимеризации в отсутствие воздуха практически исключает утечки, вызванные неправильным положением прокладки или фреттингом под вибрацией.
Какой герметик выбрать для конкретного применения
Выбор герметика зависит от нескольких факторов: типа металла, рабочей температуры, среды (масло, вода, топливо), величины допустимого зазора и требований по времени отверждения.
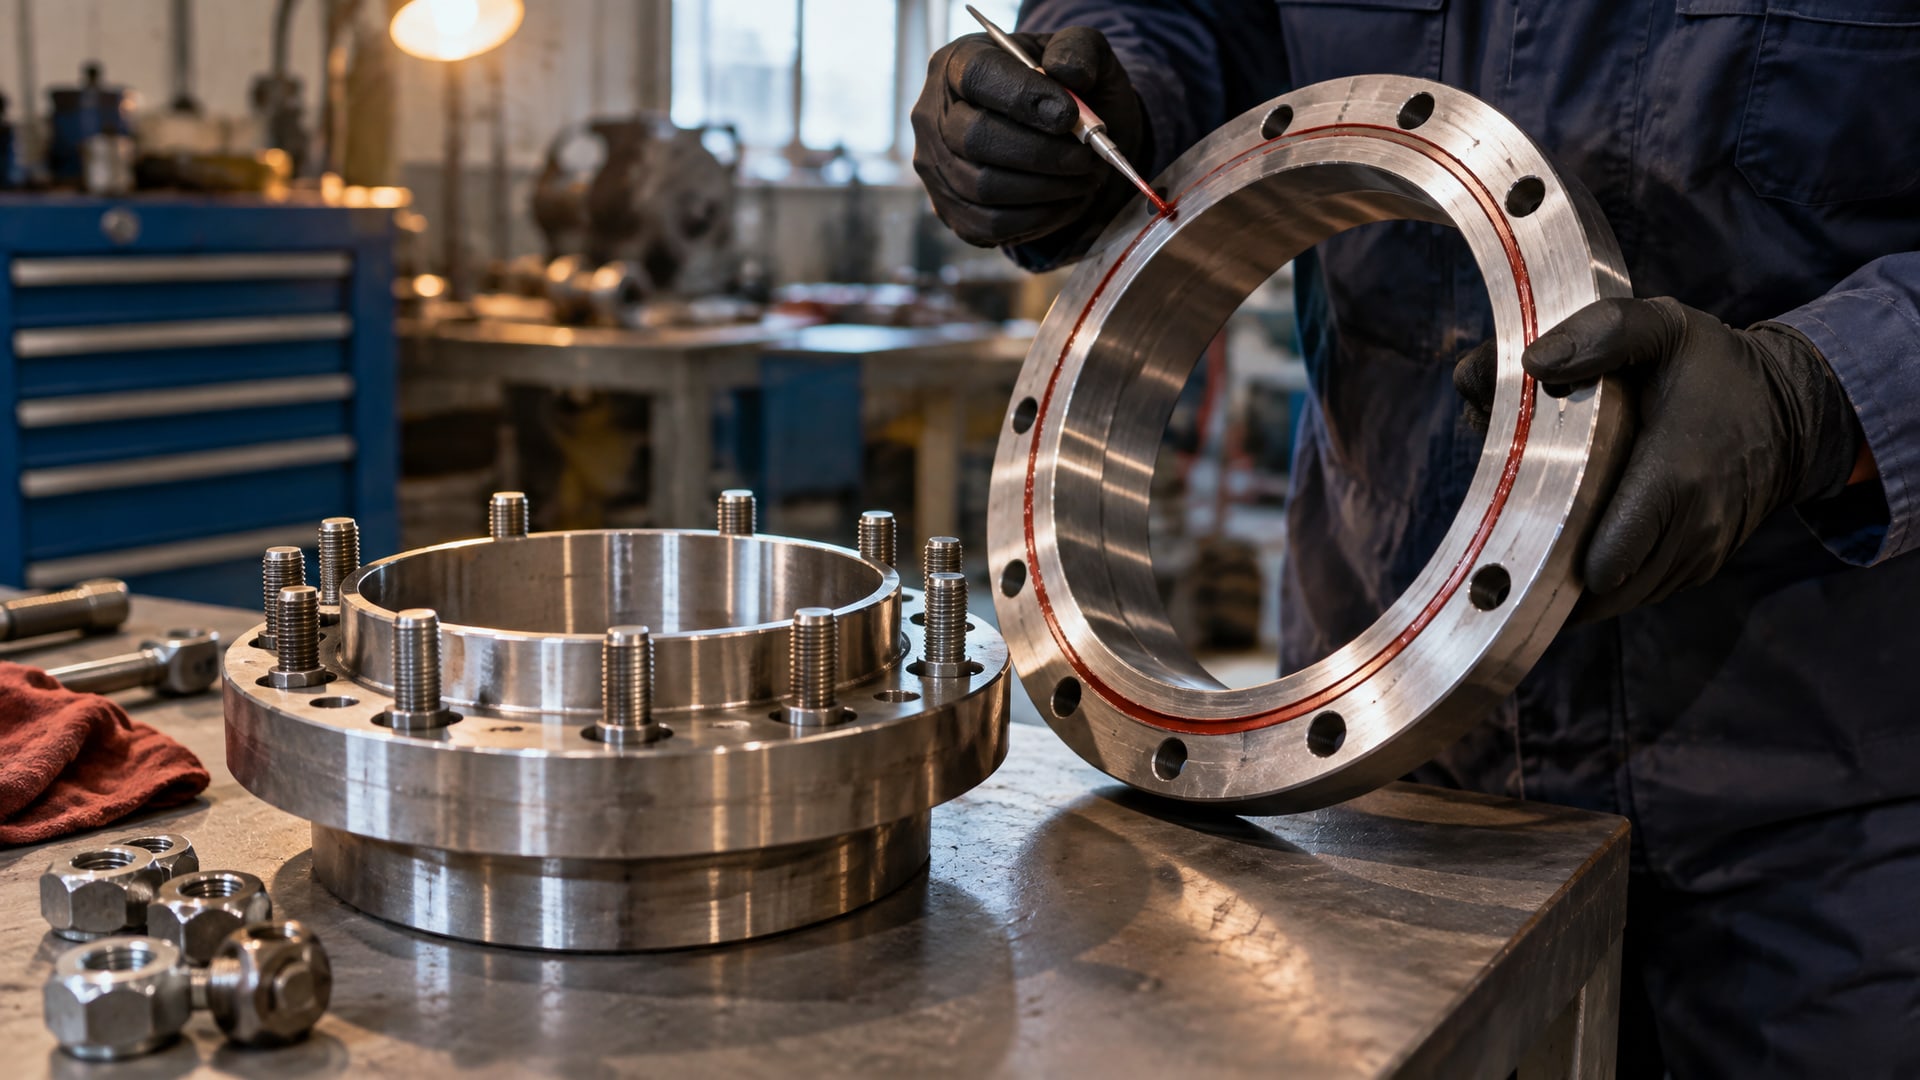
Для стандартных применений на углеродистой стали с зазорами в диапазоне 0,05–0,25 мм подходят универсальные анаэробные герметики общего назначения. Такие составы обычно отверждаются при комнатной температуре за 24 часа, а первичная прочность достигается через 20–30 минут, что позволяет проводить испытания на герметичность не ранее чем через 20 минут после сборки.
Если требуется обеспечить герметичность при вибрации (например, на фланцах с болтовым креплением, подверженных фреттингу), следует выбирать герметики с пометкой "для высоконапряженных соединений" или "vibration-resistant". Такие составы содержат добавки, предотвращающие микросдвиг слоев герметика под действием вибрационной нагрузки.
Для фланцев из нержавеющей стали или алюминия обязательно учитывать требование активатора. Многие производители предлагают герметики специально для пассивных металлов (обозначение "для нержавейки" или "для алюминия") или совместимые с универсальным активатором. Наносить активатор нужно перед герметиком согласно технической карточке.
Если рабочая температура превышает +100 °C или опускается ниже -30 °C, следует выбирать специализированные составы с пометкой "для высоких/низких температур". Такие герметики сохраняют упругость и герметичность в расширенном диапазоне и часто содержат модификаторы, замедляющие отверждение при жаре и ускоряющие его при холоде.
Также имеет смысл обратить внимание на тип упаковки. Герметики предлагаются в тюбиках (50–250 мл для небольших объемов), картриджах (300–330 мл) и ведерках (до нескольких литров). Для серийного производства картриджи с пистолетом-выжимателем удобнее; для единичных ремонтов тюбик экономичнее.
Как проверить герметичность и что делать при разборке
Испытание на герметичность рекомендуется проводить не ранее чем через 20 минут после сборки, при тестовом давлении не более 0,03 МПа (0,3 бара, примерно 4,3 psi).
Это минимальное давление для проверки, при котором герметик успел достаточно затвердеть, чтобы выдержать нагрузку, но еще не набрал полную прочность. Полное отверждение герметика обычно происходит за 24 часа при комнатной температуре.
Если при испытании обнаружена утечка, следует проверить:
Не было ли смещения фланцев при стяжке болтов (это нарушит герметичность валика).
Полностью ли затянуты болты и равномерно ли распределена нагрузка.
Был ли использован активатор на пассивных металлах.
Поверхность ли была чистой и сухой перед нанесением герметика.
При разборке узла в будущем нужно полностью удалить старый герметик механически. Герметик не растворяется в воде или стандартных растворителях, поэтому используют скребок, щетку или шлифовальную машину. Остатки герметика нужно удалить до гладкой поверхности, иначе они будут препятствовать прилеганию нового герметика и нарушат герметичность соединения.
Часто задаваемые вопросы
Вместо прокладки герметик можно ли использовать на любом фланце?
Нет, только на металлических жестких фланцах с малым зазором (до 0,25 мм), хорошей обработкой поверхности и без деформаций. Если фланец пластически деформирован, коробится или имеет значительные повреждения, герметик не поможет. В таких случаях нужно либо ремонтировать посадочную поверхность механически, либо вернуться к традиционной прокладке.
Какой герметик можно использовать вместо прокладки при работе в масле?
Стандартные анаэробные герметики, разработанные для масляной среды, маслостойки по умолчанию. При выборе обратите внимание на техническую карточку: там должно быть указано "устойчив к минеральным маслам" или "для использования в масляных системах". Кроме того, перед нанесением герметика фланцы обязательно обезжиривают - даже тонкий слой масла будет препятствовать отверждению.
Герметик вместо прокладки поддона двигателя: подойдет ли?
Для поддонов некоторых двигателей производитель может требовать либо прокладку, либо жидкий герметик - это указано в сервисной документации. Жидкий герметик действительно работает на поддонах, если фланцы ровные и болты затянуты с правильным моментом. Однако часто встречаются поддоны, где поверхность слишком мягкая (алюминий) или чрезмерно коробится, - в таких случаях прокладка надежнее.
Герметик силиконовый или анаэробный - что выбрать вместо прокладки?
Силиконовые герметики (герметики RTV) отверждаются на воздухе и используются для больших зазоров и ненесущих герметизирующих слоев. Анаэробные герметики отверждаются в отсутствие воздуха и рассчитаны на малые зазоры с высоким давлением контакта. Для замены вырубной прокладки на фланце нужен именно анаэробный герметик; силиконовый не даст достаточной герметичности при циклических нагрузках и вибрации.
Нужен ли активатор при применении герметика на нержавеющей стали?
Да, почти всегда. Анаэробные герметики рассчитаны на реактивность активного железа; нержавеющая сталь - пассивный металл, и герметик может отверждаться очень медленно или вовсе не отвердеть без активатора. Активатор наносится тонким слоем на подготовленную поверхность перед герметиком согласно технической карточке.
Заключение
Анаэробный герметик действительно может заменить вырубную прокладку на фланцевых соединениях, но только при соблюдении ряда обязательных условий: жесткий металлический фланец, ровная поверхность с шероховатостью Ra 0,8–3,2 мкм, малый контролируемый зазор (до 0,25 мм), полная очистка от старой прокладки и масла. Технология проста - нанести герметик валиком, немедленно собрать и затянуть болты - но требует внимания к деталям. При правильном применении герметик обеспечивает герметичность не хуже традиционной прокладки, исключает риски деградации резины и упрощает разборку узла.
Выбирая герметик, уточните у производителя температурный диапазон, совместимость с рабочей средой (масло, вода, топливо), требование к активатору для вашего типа металла и рекомендуемое время сборки. Для каждого конкретного применения проверяйте техническую карточку и требования конструкторской документации. Если поверхность фланца повреждена, коробится или имеет непредсказуемые зазоры, герметик не поможет - в таких случаях сначала восстановите посадочную поверхность. При соблюдении этих рекомендаций герметик станет надежной и экономичной альтернативой вырубным прокладкам на долгие годы.