Анаэробные герметики - стандартное решение для герметизации резьбовых соединений на промышленных объектах. Однако не все составы одинаково эффективны, когда зазор между витками резьбы превышает проектные значения. Разбитая резьба, люфт в соединении или конструктивные допуски могут привести к ситуации, когда обычный резьбовой герметик отверждается медленно и теряет прочность. Эта статья разбирает, какие параметры герметика действительно важны при большом зазоре, как читать технические листы и какие ошибки совершают снабженцы при закупке.
Материал предназначен для технических специалистов, инженеров и закупщиков, которые работают с герметизацией узлов и сборкой оборудования в условиях, когда штатная резьба уже не обеспечивает плотное соединение.
Почему больший зазор - не значит больше проблем, если знаешь параметры
Техники часто предполагают, что если герметик анаэробный, он подходит для любой резьбы.
На практике анаэробные составы полимеризуются в результате контакта с металлом и исключению кислорода в тонком зазоре. Чем шире промежуток между витками, тем больше кислорода остается в полости, и процесс отверждения замедляется.
Исследования производителей показывают четкую закономерность: если зазор превышает 0,30 мм, анаэробный герметик «едва ли может быть обработан» в надежном режиме. Это не означает полный отказ от материала, но требует переход на специальные высоковязкие составы с официально заявленным максимальным зазором в техлисте. Например, некоторые высоковязкие анаэробные решения указывают возможность заполнения зазоров до 0,50 мм, но уже это - исключение, а не норма.
Оптимальный диапазон зазора для универсальных резьбовых герметиков составляет 6–14 микрон (0,006–0,014 мм). При 14–22 микронах работа еще приемлема, однако уже на 22–30 микронах (0,022–0,030 мм) условия становятся неблагоприятными. Это означает, что даже небольшой люфт в соединении или естественный износ резьбы может потребовать смены герметика на более вязкий и с большим заявленным gap fill.
Как читать технический лист и не ошибиться с gap fill
Gap fill (максимальный заполняемый зазор) - это то число, которое инженер должен искать в техническом листе в первую очередь.
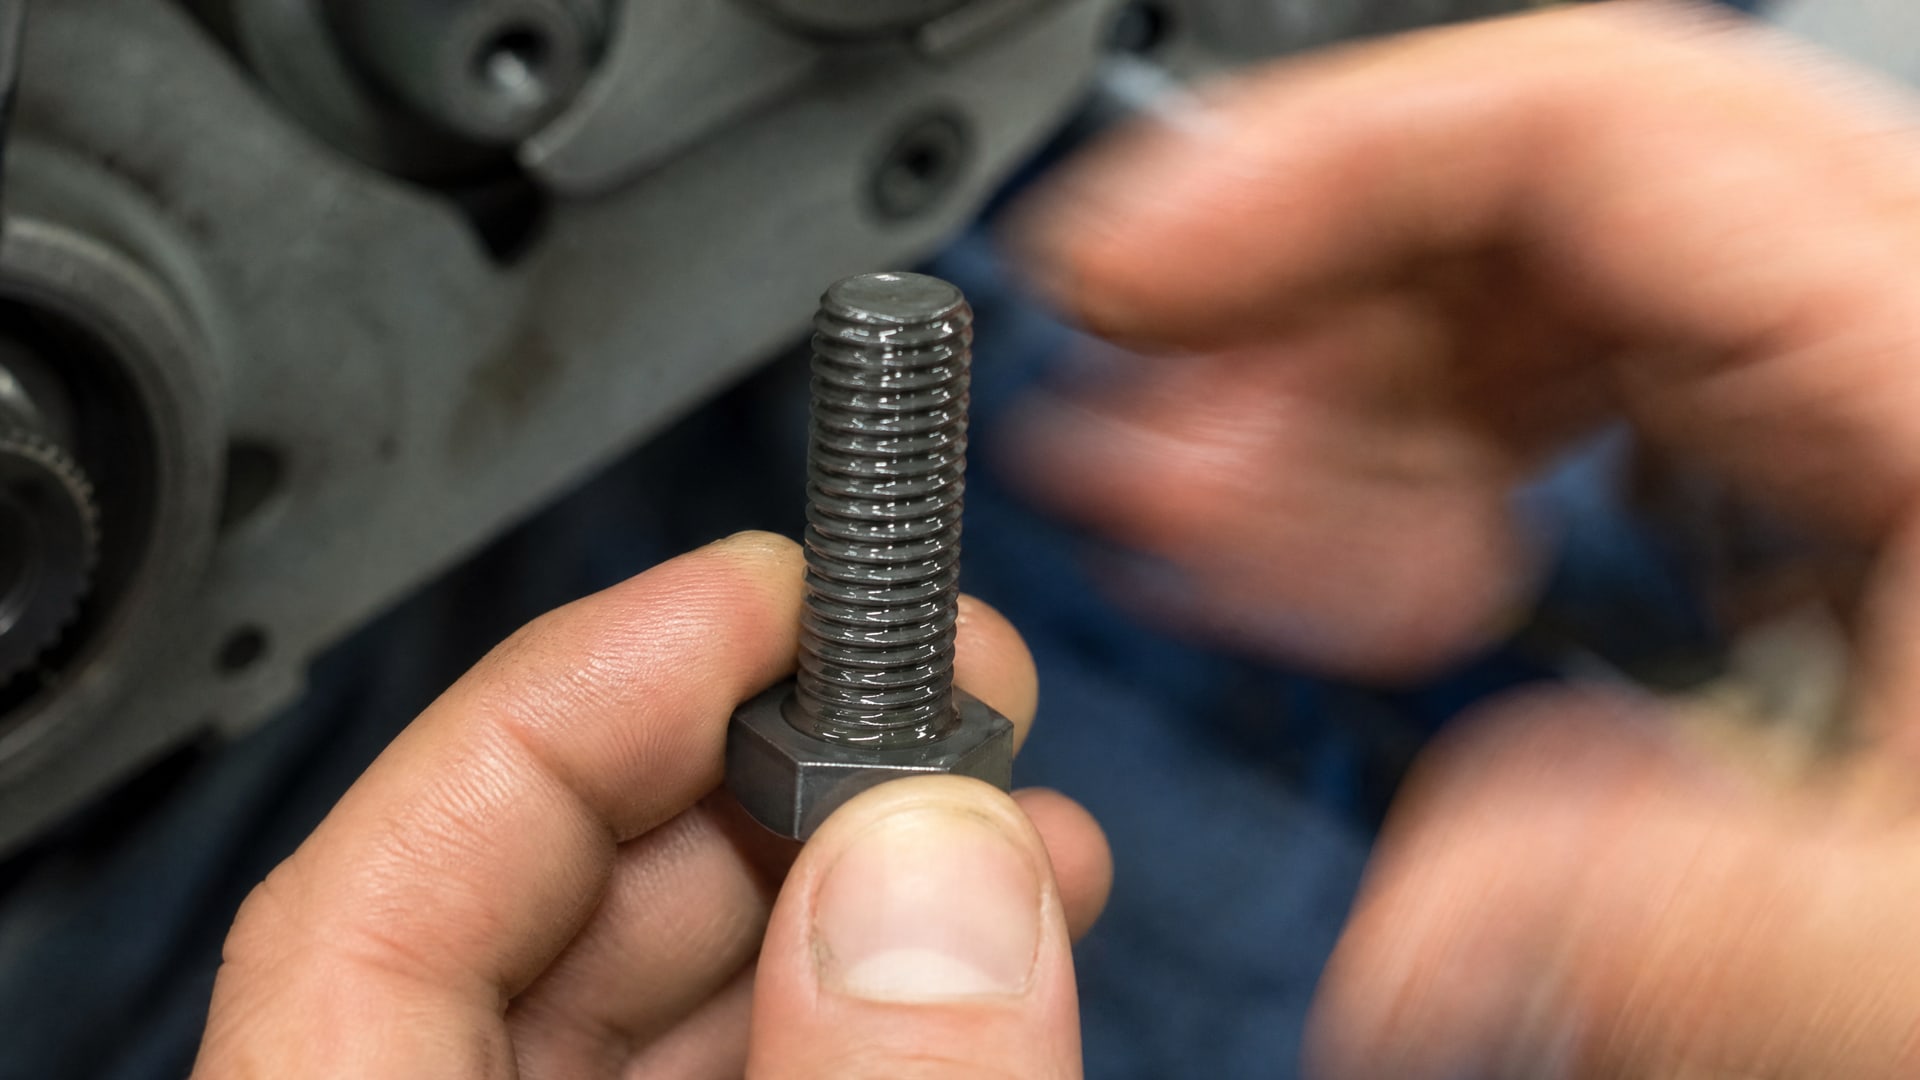
Производители указывают его в миллиметрах и часто привязывают к диаметру резьбы: например, «до M56 / 2 дюйма, максимальный зазор 0,30 мм». Это означает, что герметик гарантирует корректное отверждение только при соблюдении этих условий одновременно.
На упаковке герметика часто пишут только скупые данные: «резьбовой герметик» или «для крупной резьбы». Полная информация живет в техническом листе: там указывают вязкость (обычно в сП - сантипуазах), тиксотропию (способность сохранять форму), диапазон рабочих температур, давление и, главное, точный максимальный gap fill.
Высоковязкие тиксотропные составы важны именно потому, что они не стекают из широкого промежутка. Обычный герметик под собственным весом может вытечь из вертикального соединения или сползти вниз при установке на наклонной поверхности. Тиксотропная смазка пластична и держит форму до отверждения. Это ключевая разница между универсальным резьбовым герметиком (тонкий зазор, текучий) и специальным для больших зазоров (густой, не течет).
Проверь также рекомендуемый диаметр резьбы. Если техлист говорит «M10–M30», то герметик подобран под эти размеры по вязкости и time to cure. Резьба M56 - это совсем другой масштаб, и герметик с параметрами на M10 может работать нестабильно.
Время отверждения и его зависимость от зазора
Анаэробные герметики отверждаются в два этапа: функциональная прочность (герметик схватывается и соединение можно нагружать) и полное отверждение (максимальная химическая прочность достигнута).
Типичные сроки для анаэробных составов - функциональная прочность 1–3 часа, полное отверждение 24–36 часов. Однако при большом зазоре эти сроки растут. Если герметик рассчитан на 0,15 мм, а вы закладываете его в зазор 0,28 мм, отверждение может занять вдвое-втрое больше времени. Источники и техлисты прямо предупреждают: увеличение gap ухудшает скорость полимеризации и итоговую прочность.
Поэтому при выборе герметика для неплотной резьбы нужно закладывать больше времени на набор рабочей прочности. Если конвейер требует сборки за 30 минут, герметик для больших зазоров - неправильный выбор. В таком случае рассматривают либо конструктивное исправление соединения (шлифовка, переточка), либо переход на другой тип уплотнения.
Для герметизации трубной резьбы и систем с высокими требованиями к герметичности существуют специальные составы, которые работают при давлении до 724 кг/см² и температурах от -50 до +200 °C. Но даже такие составы требуют соблюдения максимального gap fill, указанного в техлисте.
Выбор герметика по параметрам: таблица и рекомендации
Перед закупкой составьте таблицу требований вашего соединения: диаметр резьбы, измеренный зазор, рабочая температура, максимальное давление, требуемое время до рабочей прочности.
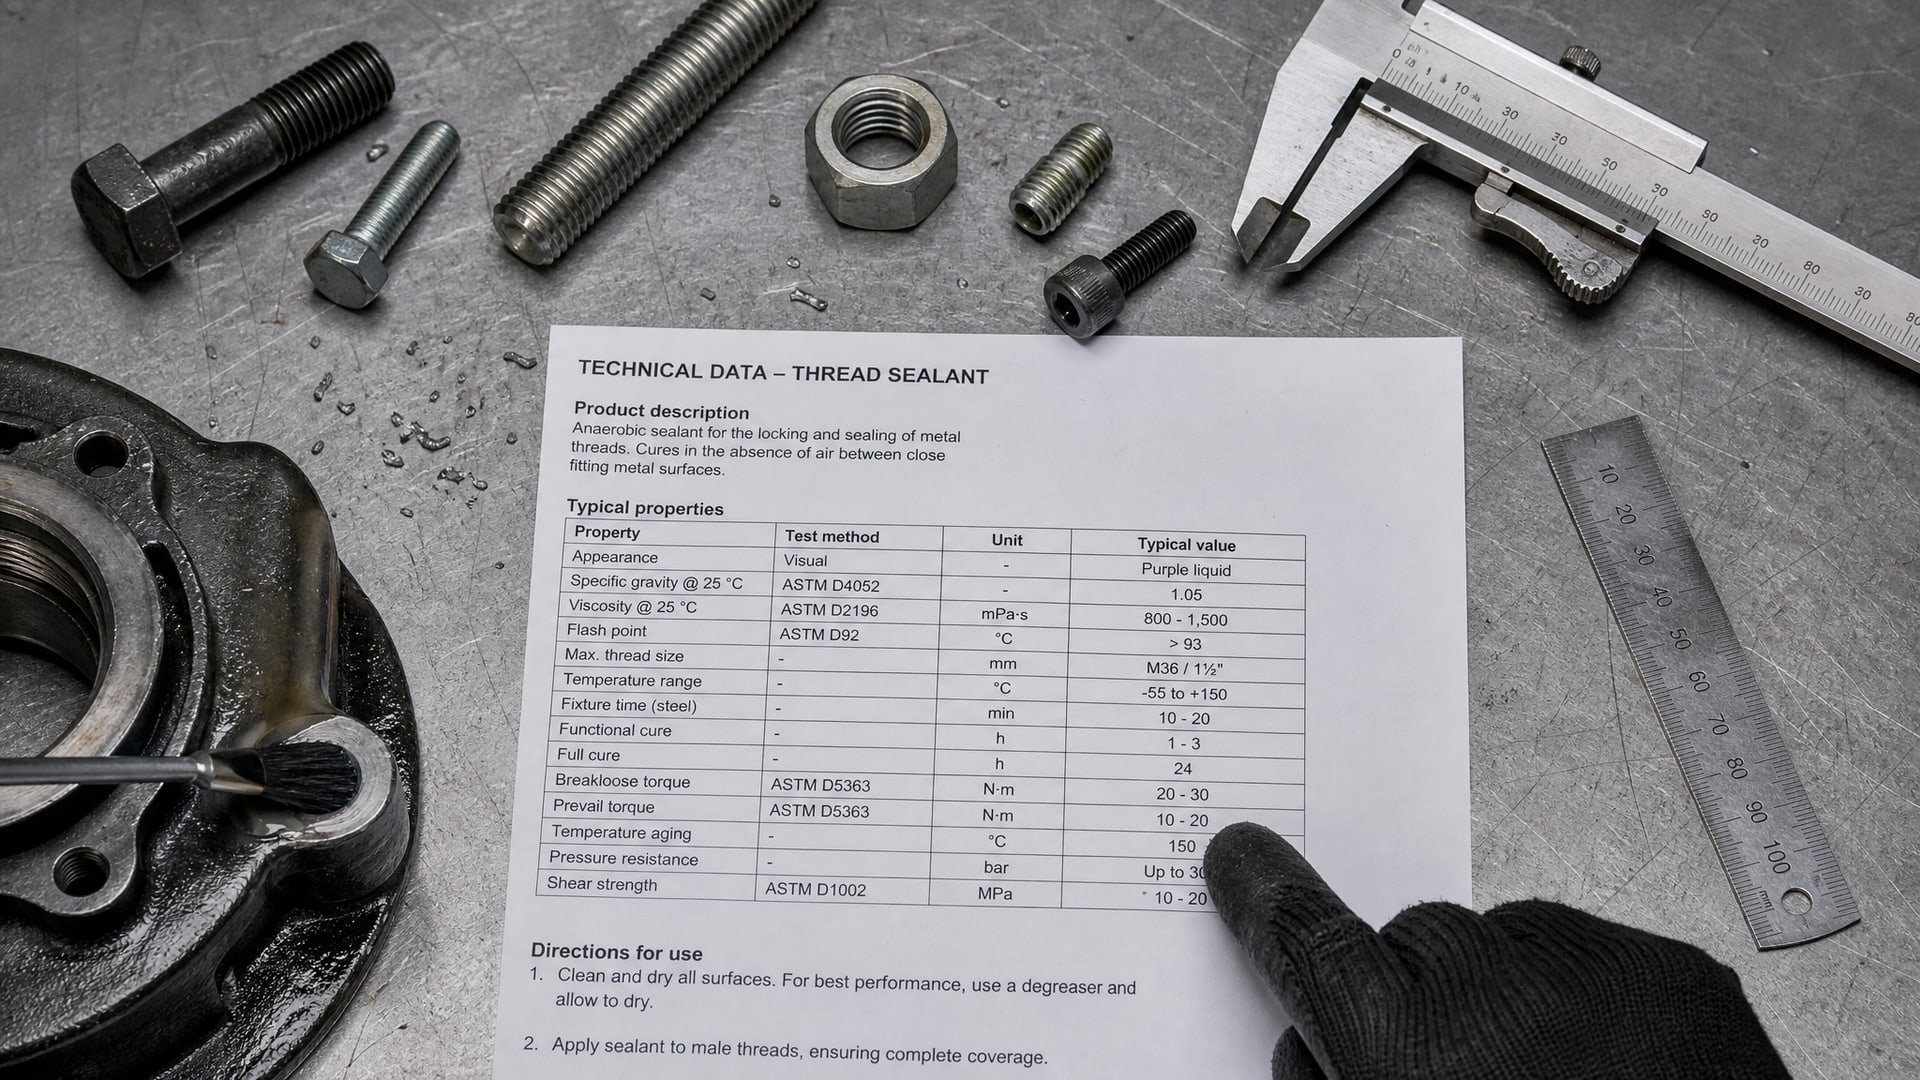
Затем сверьте эти параметры с техническим листом герметика.
| Параметр | Что искать в техлисте | Почему это важно |
|---|---|---|
| Gap fill (максимальный зазор) | Конкретное значение в мм и диаметр резьбы | Главный критерий: если ваш зазор больше, герметик работать не будет |
| Вязкость | Обычно в сП (сантипуазах), чем выше, тем гуще | Для больших зазоров нужна вязкость, которая не позволит составу стечь |
| Тиксотропия | Указана как свойство или тест на сползание | Высокая тиксотропия - герметик держит форму в вертикальном соединении |
| Время фиксации | Обычно 1–3 часа до схватывания | Закладывайте время в график сборки |
| Полное отверждение | 24–36 часов или более | Не нагружайте соединение до полного cure |
| Диапазон температур | От -50 до +200 °C - типичные пределы | Проверьте, что герметик работает в вашем климате и при рабочей температуре |
| Максимальное давление | В кг/см² или bar | Убедитесь, что герметик выдержит рабочее давление |
| Стандарты соответствия | EN 751-1, ASTM D5363, DIN 54452 | Гарантия, что состав испытан по признанным методикам |
При выборе герметика для резьбы с люфтом рекомендуется остановиться на составах, где производитель прямо указывает максимальный диаметр резьбы и максимальный зазор. Не ограничивайтесь общими фразами вроде «для крупной резьбы» - требуйте цифры. Для критичных соединений, особенно в системах под давлением, выбирайте герметики, сертифицированные по EN 751-1 (анаэробные герметики для газовых систем) или ASTM D5363 (испытания анаэробных герметиков). Эти стандарты предъявляют требования к герметичности при давлении до 40 bar и гарантируют надежность.
На производственных участках, где требуется герметизация резьбовых соединений с большими зазорами, прижился выбор в пользу высоковязких тиксотропных составов. EFELE 126 - один из примеров такого подхода: высокая вязкость, тиксотропия и заявленный максимальный gap fill позволяют его применять там, где обычный герметик отверждается ненадежно. Это решение подходит для фрикционных соединений и узлов, подверженных вибрациям, где герметик должен не только герметизировать, но и препятствовать вибрационному расшатыванию.
Герметик для больших зазоров в шлицах и резьбовых соединениях
Шлицевые соединения и резьба - разные структуры, но задача герметизации схожа: предотвратить попадание жидкости, грязи и кислорода в промежутки.
Для шлицев герметик часто наносят тонкой пленкой вокруг соединения или вводят в зазоры капиллярным методом. Анаэробные составы здесь работают, если зазор контролирован.
Большие зазоры в шлицах усложняют задачу: герметик должен распределиться равномерно и отвердеть без пропусков. Для таких случаев выбирают более жидкие, но все еще достаточно вязкие составы, которые протекают в промежуток и затем полимеризуются. Технические листы для шлицевых соединений часто указывают не максимальный зазор, а диапазон рекомендуемых зазоров и метод нанесения: например, «капиллярное введение при зазоре 0,1–0,3 мм» или «поверхностное нанесение перед сборкой».
Если вы работаете с шлицем и герметиком одновременно, убедитесь, что техлист производителя предусматривает именно такое применение. Универсальные резьбовые герметики не всегда подходят для шлицев и наоборот.
Стандарты и проверки: как убедиться в качестве
Существует несколько стандартов, по которым испытывают анаэробные герметики.
Самые распространенные:
EN 751-1 - анаэробные герметики для газовых систем. Устанавливает требования к герметичности соединения при давлении до 40 bar, времени отверждения, адгезии к металлу и стабильности в условиях влажности и температурных циклов.
ASTM D5363 - методика испытаний анаэробных герметиков и клеев в лабораторных условиях. Включает тесты на сдвиг, растяжение и вибрационное сопротивление.
DIN 54452 - немецкий стандарт для анаэробных составов, который встречается в технических листах ряда производителей и используется для испытаний на соответствие в отдельных отраслях.
Если герметик сертифицирован по одному из этих стандартов, это означает, что состав испытан по признанным методикам, а его характеристики проверены независимо. Для критичных соединений (системы под давлением, безопасность, длительное хранение при температурных колебаниях) сертификация - обязательный критерий.
Часто задаваемые вопросы
Почему анаэробный герметик медленнее отверждается в большом зазоре?
Анаэробные составы полимеризуются без кислорода. В тонком промежутке кислорода мало, реакция идет быстро. В широком зазоре больше воздуха, полимеризация замедляется. Чем больше gap, тем дольше ждать схватывания и окончательного отверждения.
Можно ли применять обычный резьбовой герметик для сильно разбитой резьбы?
Нет, если зазор превышает 0,30 мм. Обычный герметик не гарантирует надежное отверждение, может вытечь из соединения и потерять прочность. Нужна высоковязкая специальная формула с заявленным максимальным gap fill.
Какой максимальный зазор может заполнить анаэробный герметик?
Типичный предел 0,30 мм для универсальных составов. Некоторые высоковязкие специальные герметики указывают до 0,50 мм, но это исключение. Точное значение всегда указано в техническом листе производителя.
Нужно ли ждать полного отверждения герметика перед нагрузкой?
Функциональной прочности (герметик схватился, соединение можно собирать) хватает за 1–3 часа. Но полное отверждение - это 24–36 часов. Для критичных узлов под вибрацией или давлением лучше дождаться полного cure.
На что еще смотреть при выборе герметика, кроме gap fill?
Проверь вязкость (для больших зазоров нужна густая смесь), тиксотропию (герметик не должен стечь), рабочий диапазон температур, максимальное давление и соответствие стандартам EN 751-1 или ASTM D5363.
Заключение
Выбор анаэробного герметика для резьбы с большим зазором - это не просто выбор между «густой» и «жидкой» смазкой. Решающее значение имеет максимальный заполняемый зазор, указанный в техническом листе, вязкость, тиксотропия и время отверждения. Анаэробные составы работают надежно в тонких зазорах; при превышении 0,30 мм скорость полимеризации падает, прочность становится непредсказуемой.
При закупке герметика для неплотной резьбы требуй от поставщика технический лист с конкретными цифрами: максимальный gap fill в миллиметрах, диапазон диаметров резьбы, вязкость, время фиксации и соответствие стандартам EN 751-1 или ASTM D5363. Выбирай высоковязкие тиксотропные составы специально для больших зазоров, а не универсальные решения. Если вы уже столкнулись с ненадежным отверждением герметика в разбитой резьбе, следующий шаг - пересчитать параметры соединения, найти точный gap fill и подобрать состав с официальным допуском на больший зазор или рассмотреть конструктивное исправление резьбы.