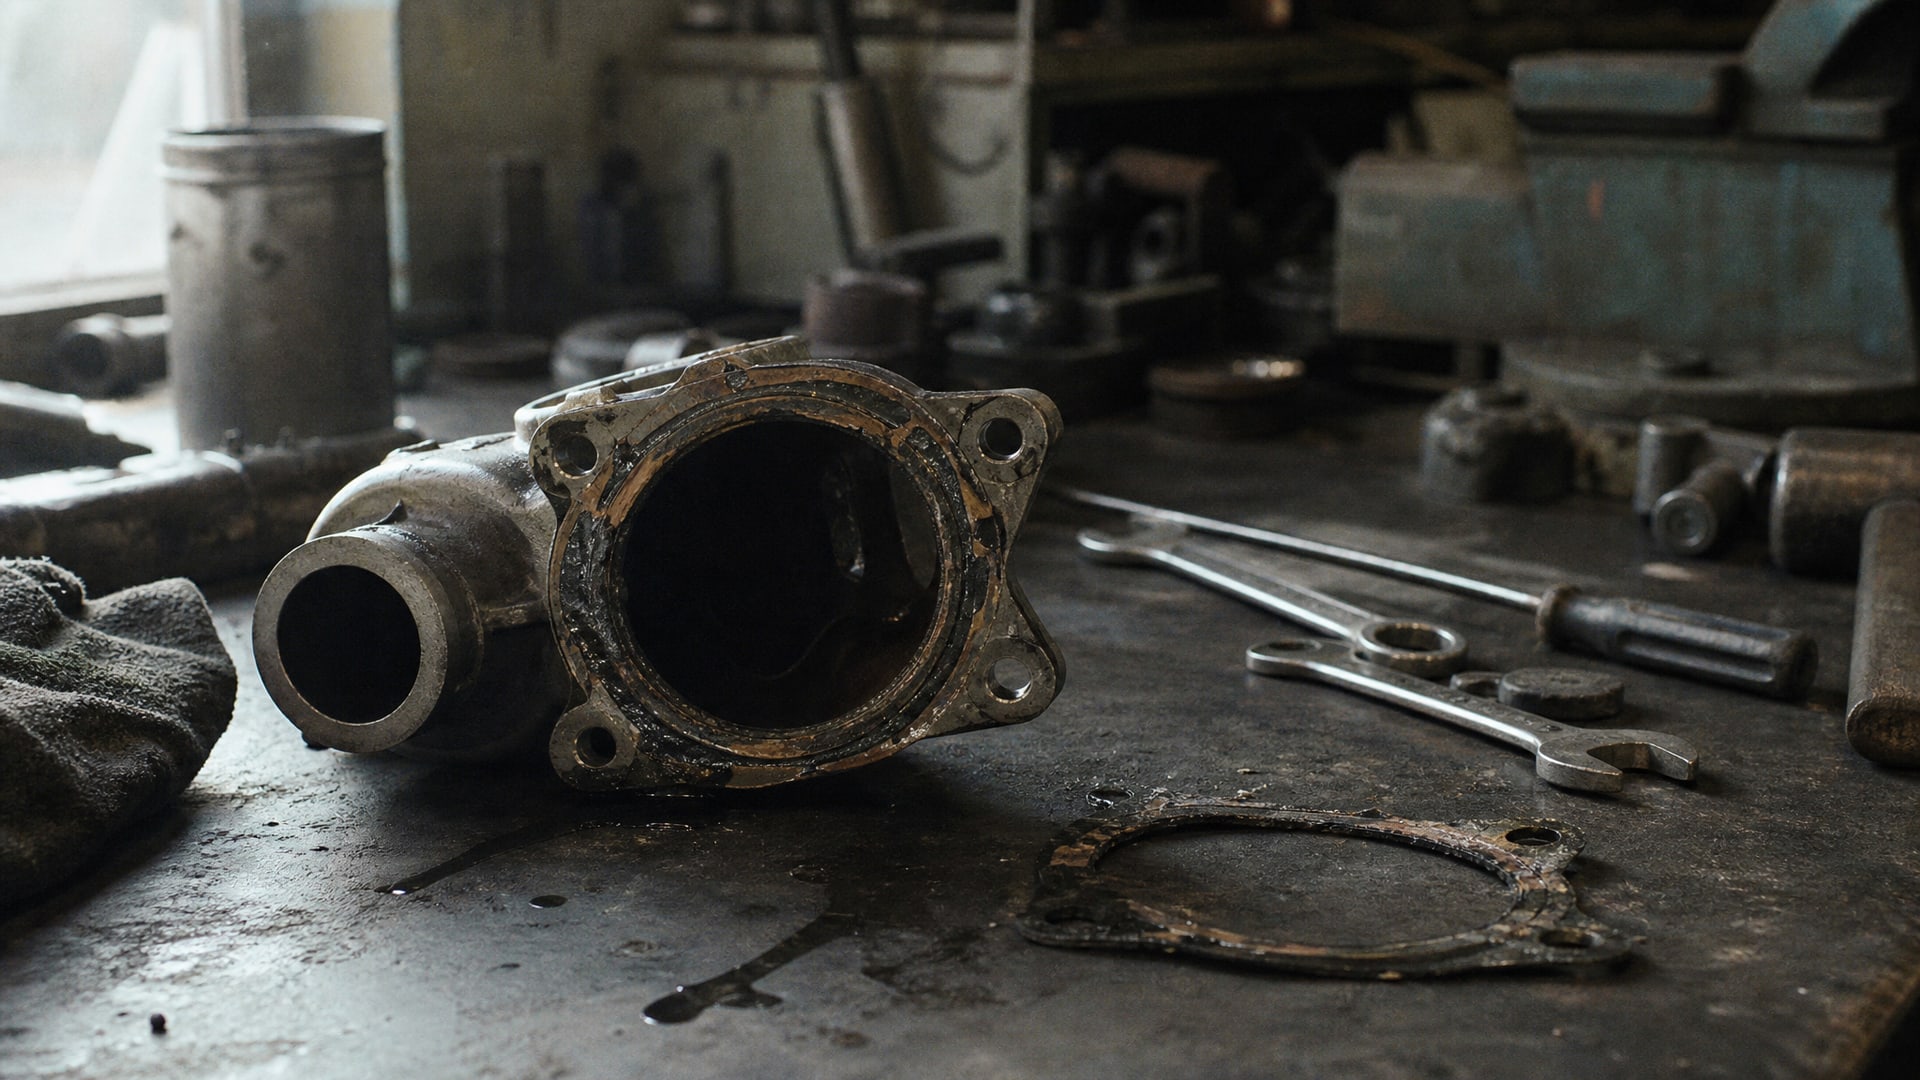
Вырубные прокладки на фланцах двигателя со временем теряют упругость, крошатся и начинают подтекать масло. Замена такой прокладки традиционно требует разборки узла и новой детали, но есть более практичный способ - использование анаэробного формирователя прокладок. Это жидкий герметик, который наносится между фланцами, отверждается в отсутствие воздуха при контакте с металлом и образует плотное герметичное уплотнение вместо традиционной вырубной прокладки. Метод уже отработан в ремонтных службах и на производствах: он экономит время на поиск прокладки нужного типа и размера, снижает риск ошибки при выборе материала и обеспечивает надежное уплотнение, если правильно подготовить поверхности и соблюдать технологию нанесения.
Статья раскрывает пошаговую технологию замены, ошибки, которые чаще всего приводят к неудаче, и рекомендации по выбору формирователя для конкретных условий.
Когда замена вырубной прокладки на формирователь оправдана
Вырубная прокладка служит годами, но в определенных ситуациях замена на анаэробный герметик становится правильнее.
Это происходит, когда прокладка проседает, начинается утечка масла, а снять или найти точно такую же прокладку сложно. Герметик для фланцев двигателя избавляет от необходимости искать аналог нужного сечения, толщины и материала - достаточно купить универсальный тюбик анаэробного уплотнителя.
Замена вырубной прокладки целесообразна в таких случаях:
Течь масла из-под крышки, поддона или блока цилиндров при условии, что фланцы не деформированы.
Снятие узла для текущего ремонта и необходимость собрать его обратно без штатной прокладки под рукой.
Профилактическое укрепление уплотнения на критичных соединениях, когда вибрация и перепады температур ослабляют прокладку.
Однако нужна осторожность: если фланцы имеют заметный люфт, коробление или повреждение плоскости, герметик не спасет. Анаэробный формирователь прокладок работает на жестких, плотно подогнанных металлических поверхностях - для больших зазоров и деформированных фланцев нужны другие решения.
Подготовка поверхности - критический этап
Успех замены вырубной прокладки на герметик на 80 процентов зависит от качества подготовки фланца.
Многие ремонтники это недооценивают и сразу переходят к нанесению - это ошибка.
Полное удаление старой прокладки и загрязнений:
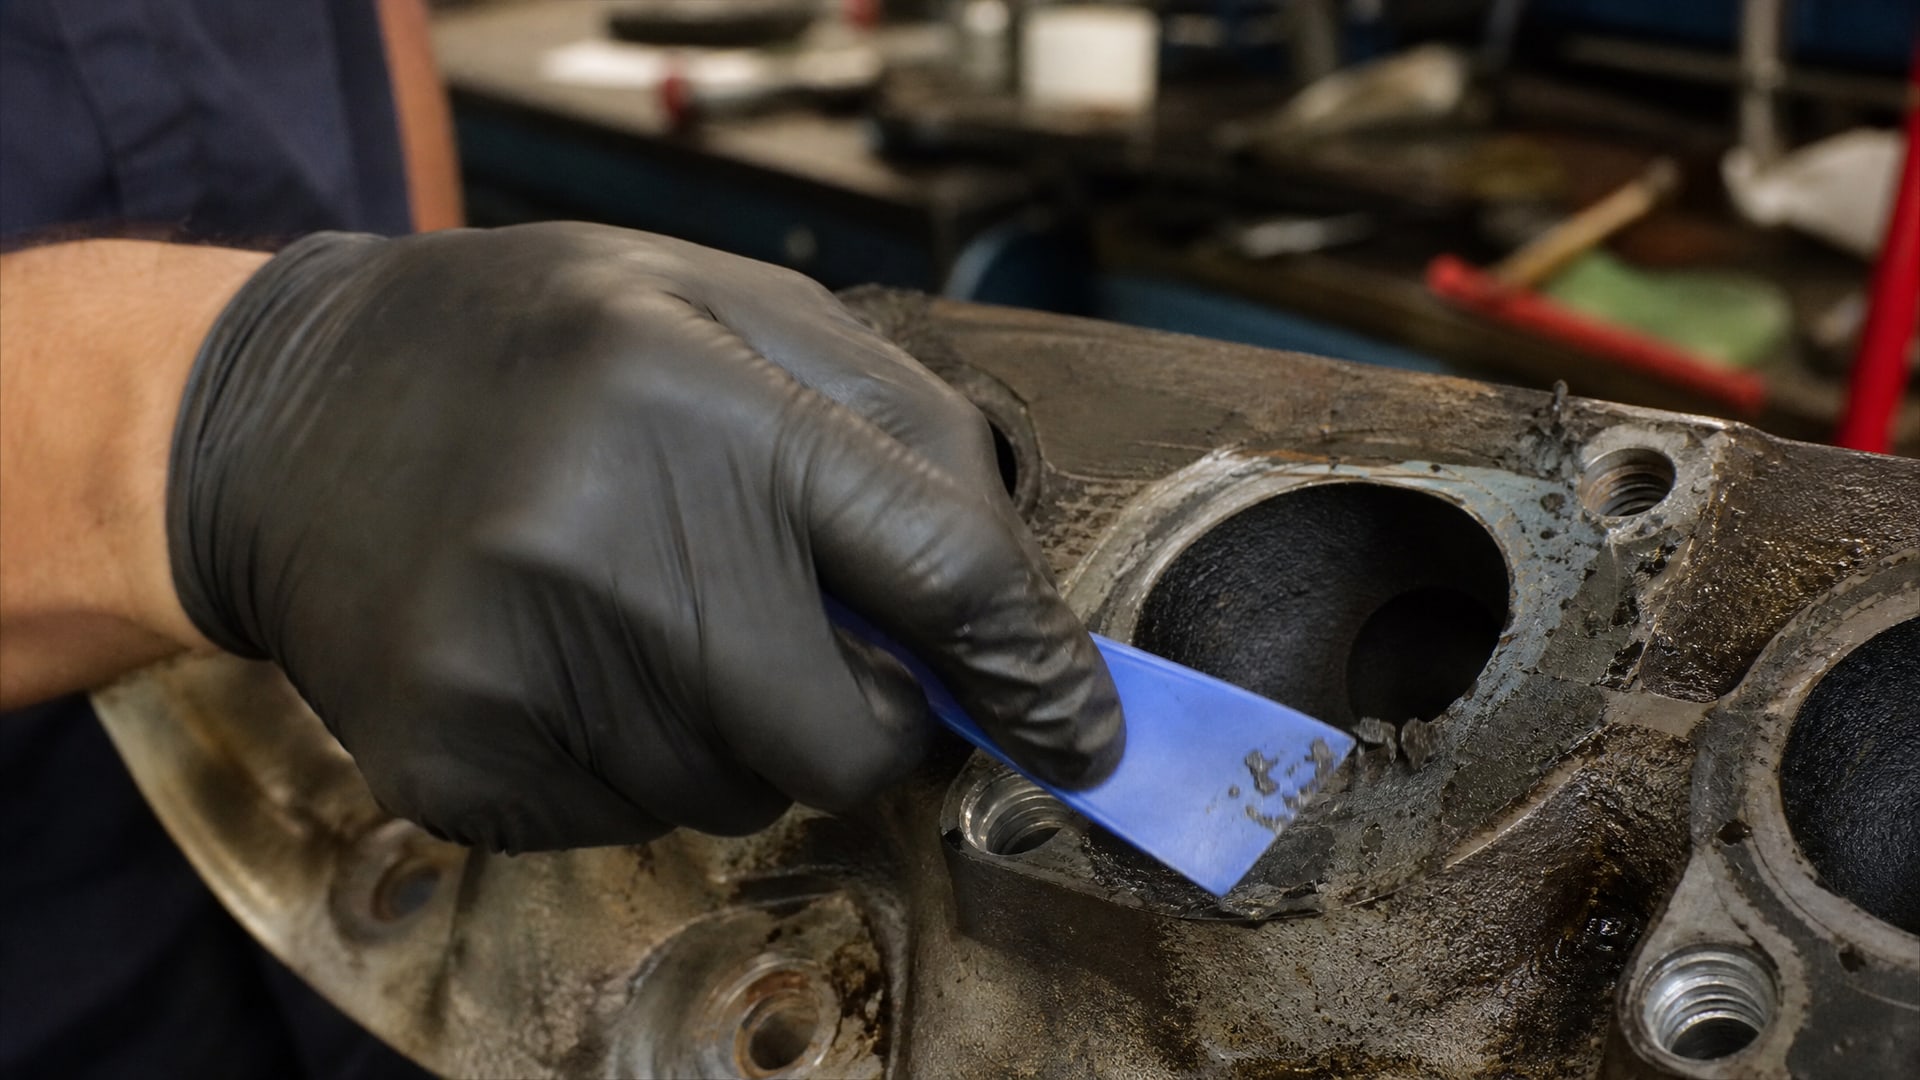
Снять фланцы и отделить остатки прокладки пластиковым скребком или специализированным средством для удаления прокладок. Не использовать острые инструменты, чтобы не нанести риски и заусенцы на плоскость фланца.
Удалить остатки силиконовых герметиков (RTV-силикона) - они препятствуют отверждению анаэробных составов.
Обезжирить поверхность растворителем, чистой тряпкой протереть до тех пор, пока на тряпке не останется грязи.
Осмотреть фланец на предмет ржавчины, коррозии, коробления; при необходимости отполировать мелкой наждачной бумагой и еще раз протереть.
Проверка геометрии фланца:
Перед финальной сборкой прозвучите фланец линейкой или щупом. Прогиб более 0,5 мм на большом фланце означает, что герметик не обеспечит герметичность - потребуется шлифовка или замена фланца. Для маленьких соединений (например, крышка клапанов) допустим люфт до 0,25 мм.
Технология нанесения анаэробного герметика
После подготовки можно переходить к нанесению.
Процесс прост, но требует точности.
Выбор формирователя и подготовка к нанесению:
Убедитесь, что герметик - это именно анаэробный формирователь для жестких фланцев, а не универсальный силикон. На упаковке должно быть указано назначение: «anaerobic flange sealant» или «form-in-place gasket». Для пассивных металлов (алюминий, нержавеющая сталь, лакированные поверхности) подготовьте активатор или промотор - компонент, который активирует отверждение на слабореактивных поверхностях.
Нанесение валиком:
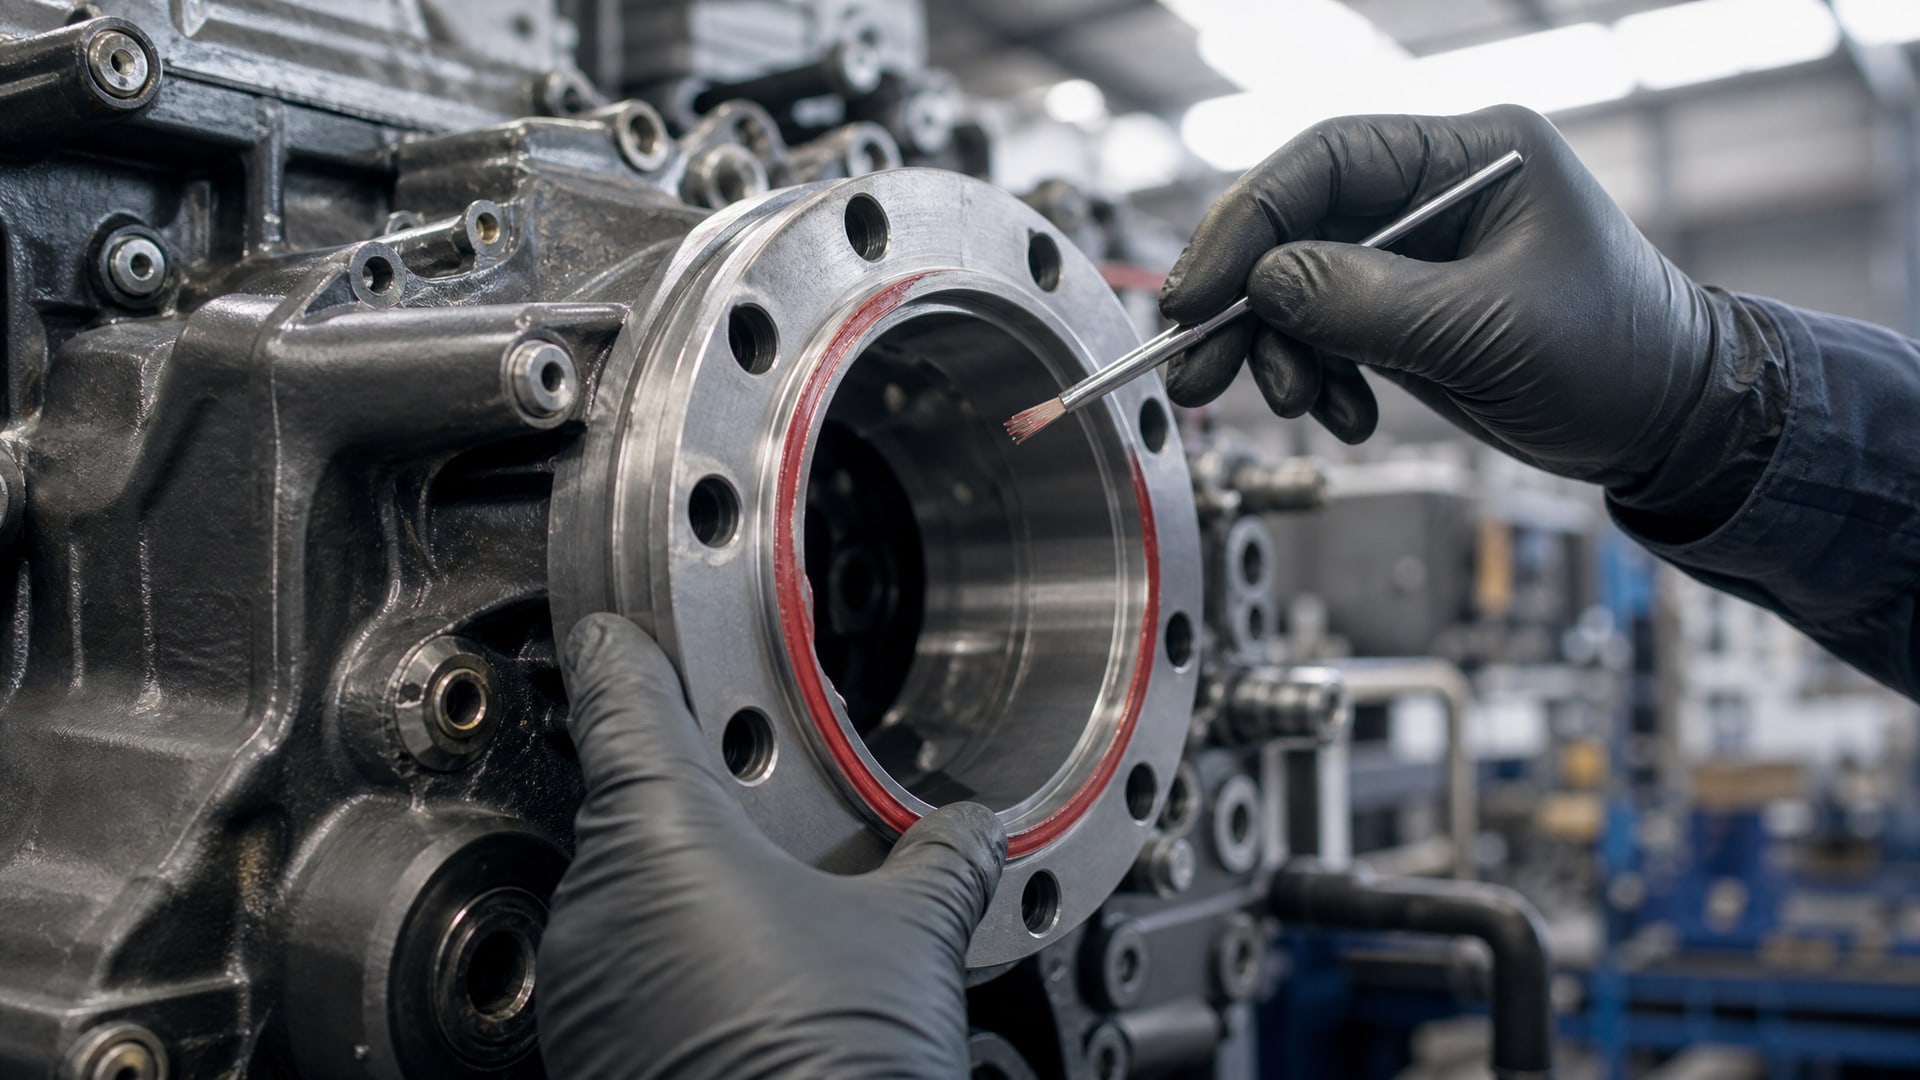
Выдавите герметик из тюбика непрерывным валиком на одну из поверхностей фланца, ближе к внутренней кромке уплотнительной плоскости.
Обойдите все отверстия под болты, но не наносите герметик прямо в них - он не должен попадать внутрь резьбы.
Толщина слоя - тонкая, как линия от маркера; избыток только выдавится при сборке и ничего не улучшит.
Для больших фланцев допускается использование мягкого валика или тампона, чтобы распределить герметик равномерно.
Если фланцы пассивные, нанесите активатор (несколько капель или тонкий слой спреем) на одну из сторон за 1–2 минуты до сборки.
Сборка без смещения:
Совместите фланцы так, чтобы они совпали по отверстиям под болты.
Вставьте болты и затяните крест-накрест, начиная с центра; это обеспечит равномерное распределение герметика по окружности.
Момент затяжки - по спецификации производителя двигателя или узла (для маленьких фланцев обычно 10–15 Н·м, для крупных -20–40 Н·м).
Не смещайте фланцы боковым скольжением после совмещения - это разрушит валик герметика.
Герметик для фланцев двигателя и скорость отверждения
Анаэробный герметик работает благодаря химической реакции: в отсутствие кислорода и при контакте с металлом анаэробные смолы на основе диметакрилатных эфиров полимеризуются и затвердевают.
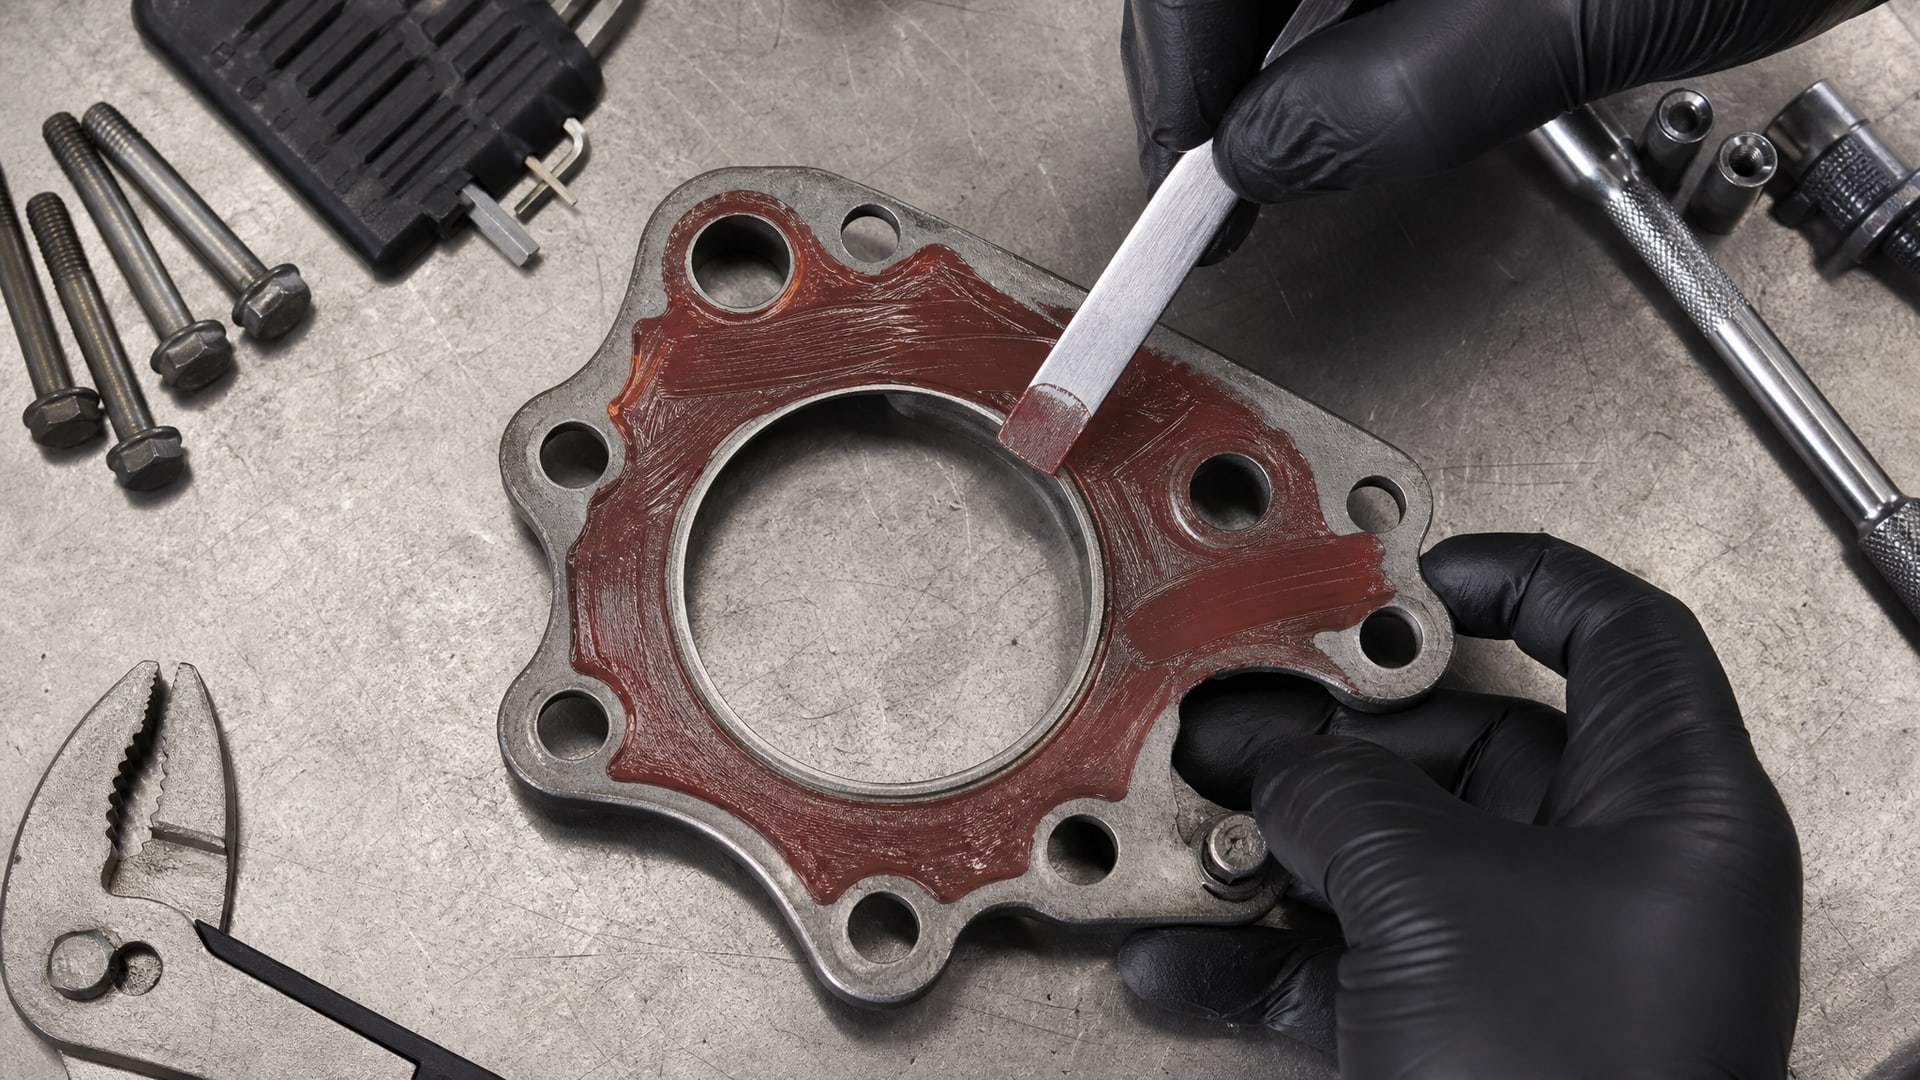
Это происходит внутри замкнутого зазора между фланцами.
Временная шкала отверждения:
20–40 минут: ранняя фиксация, герметик начинает держать форму, но еще не достаточно прочен для снятия нагрузок.
2–4 часа: функциональная прочность, можно переместить узел и работать с ним, но под нагрузкой лучше не запускать.
24 часа: полное отверждение, герметик приобретает полную прочность и устойчивость к температурам и давлениям.
Запуск двигателя под нагрузкой сразу после сборки - частая причина неудачи. Даже при ранней фиксации герметик еще не набрал достаточную прочность, вибрация расшатывает уплотнение, и появляется утечка. Для критичных соединений рекомендуется полная выдержка в течение 24 часов перед включением.
Рабочая температура большинства формирователей - диапазон от -55 °C до +150 °C; для специальных составов - до +200 °C. Для двигателей это достаточно, так как долгосрочное нагревание корпуса двигателя редко превышает 120–130 °C.
Типичные ошибки при замене на анаэробный герметик
Инженеры и закупщики часто допускают ошибки, которые ведут к утечкам и требуют повторной разборки узла.
Недостаточная очистка фланца:
Оставленные на поверхности масло, грязь или остатки старого герметика блокируют контакт герметика с металлом. Результат - герметик не отверждается в нужных местах, и утечка появляется через несколько часов работы.
Слишком толстый слой:
Некоторые считают, что если нанести больше герметика, будет надежнее. На самом деле излишек просто выдавливается при сборке, а плоскость получает менее равномерное покрытие. Тонкий непрерывный валик - это правило.
Сборка с перекосом или смещением:
Если при совмещении фланцев произойдет боковое скольжение, валик разрушится, герметик попадет в масло, и уплотнение не сформируется. Совмещать нужно аккуратно, вертикально.
Нанесение герметика в резьбу болтов:
Герметик в резьбе затруднит последующую разборку и может попасть во внутренние полости двигателя. Валик наносится ближе к внутренней кромке уплотнительной плоскости, но в сами отверстия не попадает.
Запуск узла до полного отверждения:
Вибрация и давление раньше, чем герметик набрал прочность, разрушают уплотнение. Даже если по техлисту указана фиксация за 20 минут, полная работоспособность требует не менее 24 часов.
Игнорирование пассивных металлов:
На алюминии, нержавеющей стали и лакированных поверхностях без активатора герметик не отверждается достаточно быстро. Если не применить промотор, разборка и повторное нанесение с активатором станут неизбежны.
Ремонт фланца двигателя: когда герметик не подходит
Не всякий фланец можно герметизировать анаэробным формирователем.
Есть ситуации, когда нужно вернуться к традиционной прокладке или искать другие решения.
Большие люфты и зазоры:
Если между фланцами более 0,5 мм люфта, герметик не заполнит весь объем и потечет наружу. Для таких случаев нужны прокладки из эластичного материала (резина, паронит, пробка) или герметик повышенной вязкости с добавками наполнителя.
Деформированные и поврежденные плоскости:
Риски, задиры, коррозия и волнистость фланца делают невозможным создание плотного контакта. Перед нанесением герметика фланец нужно отшлифовать или заменить.
Высокие температуры свыше 200 °C:
Стандартные анаэробные герметики теряют прочность выше 150–170 °C. Для выхлопных коллекторов и других горячих узлов нужны специализированные составы повышенной температурной стойкости или жаростойкие прокладки.
Соединения, часто разбираемые:
Если фланец предусмотрен для регулярной разборки (например, крышка для ревизии), герметик может застрять и повредить поверхность при снятии. Тогда лучше использовать демонтируемые прокладки.
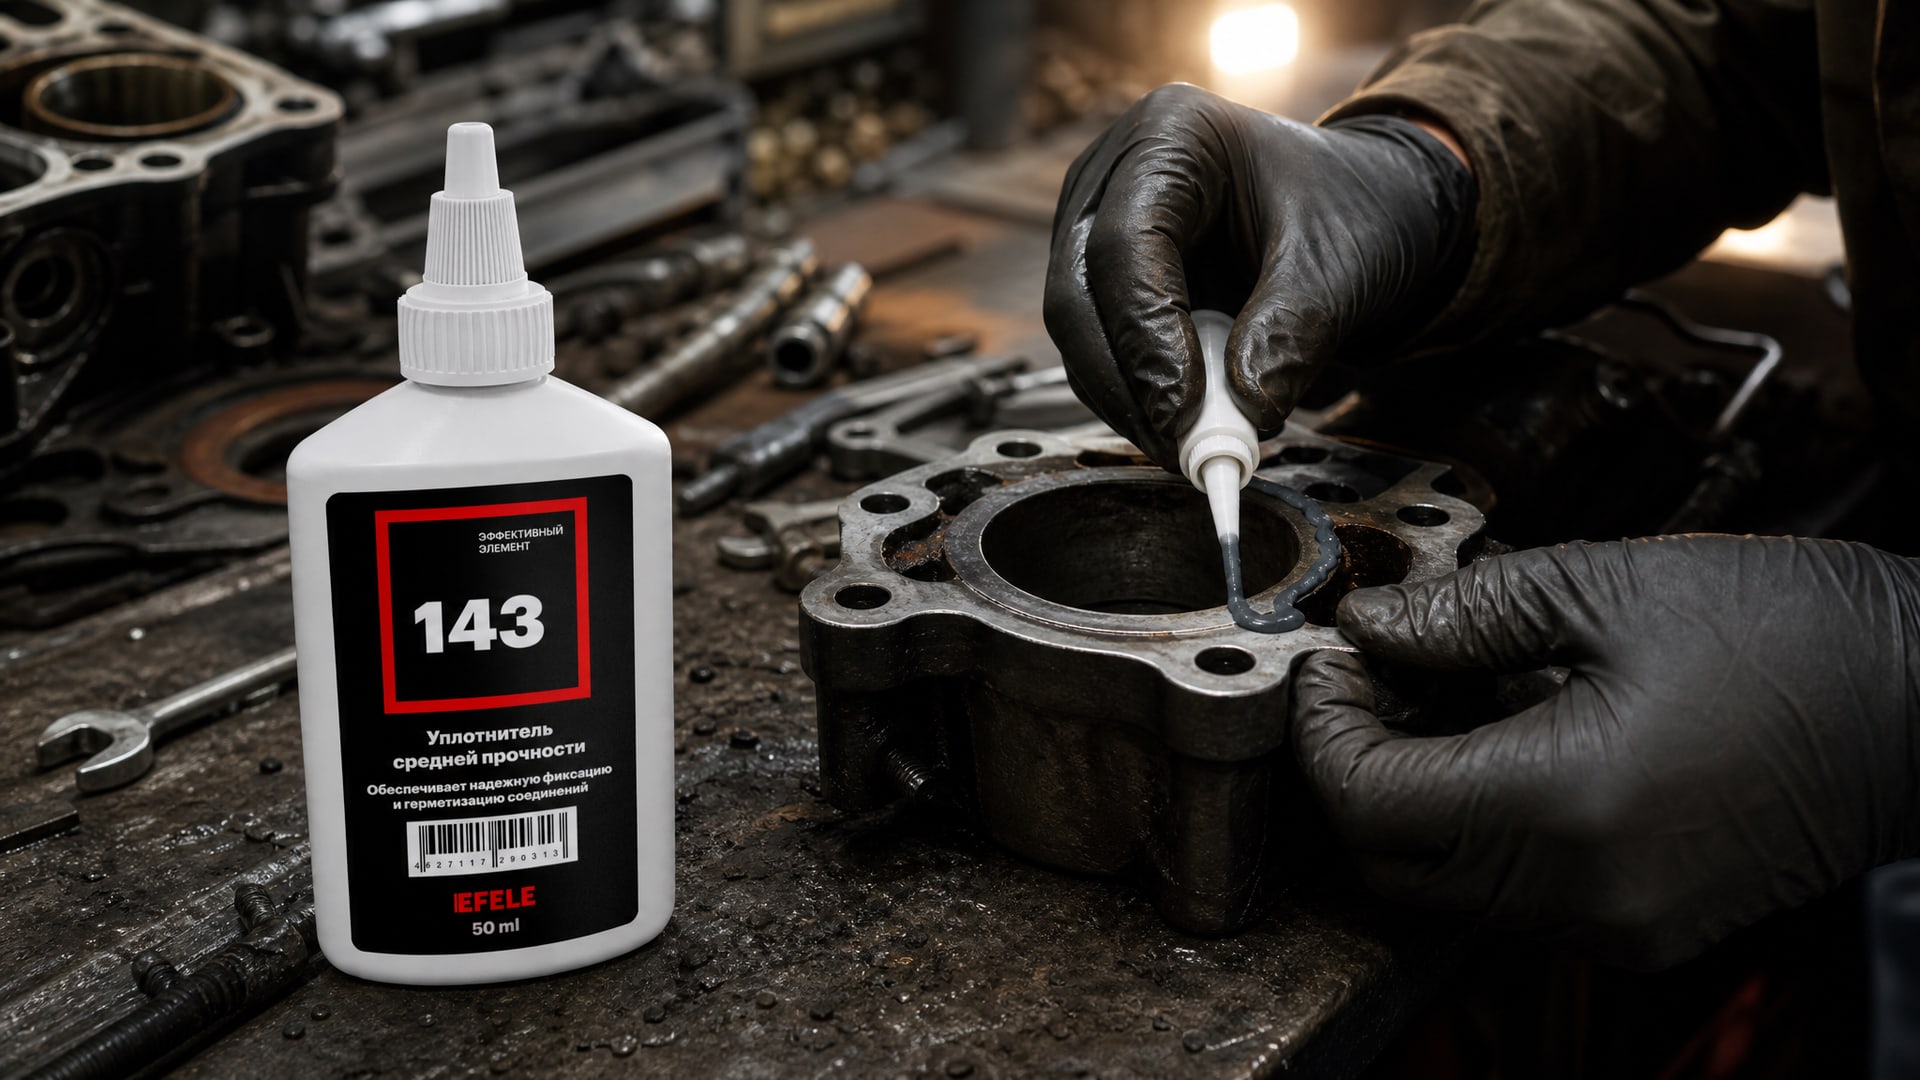
Для быстрой и надежной герметизации фланцевых соединений двигателя на жестких металлических фланцах можно рекомендовать анаэробный жидкий уплотнитель EFELE 143, который обеспечивает высокую прочность на сдвиг и устойчивость к вымыванию маслом при вибрации - это особенно важно в условиях холодного пуска и резких перепадов температур.
Часто задаваемые вопросы
Какой анаэробный герметик выбрать для замены прокладки?
Выбирайте герметик, обозначенный как «anaerobic flange sealant» или «form-in-place gasket maker» для жестких металлических фланцев. Убедитесь, что рабочая температура герметика охватывает диапазон условий в вашем узле (для двигателя обычно достаточно -55…+150 °C). Для алюминиевых и нержавеющих фланцев проверьте наличие активатора в комплекте или способность герметика работать с пассивными металлами.
Почему герметик течет после сборки?
Утечка чаще всего происходит из-за недостаточной очистки фланца: масло и остатки старого герметика блокируют контакт. Вторая причина - слишком большой люфт между фланцами (более 0,38 мм). Третья - нанесение герметика слишком толстым слоем, который не распределяется равномерно. Убедитесь, что фланцы проверены на коробление, герметик нанесен тонким валиком, и узел оставлен для отверждения на полные 24 часа.
Можно ли запустить двигатель через 2 часа после нанесения герметика?
Технически герметик достигает функциональной прочности за 2–4 часа, но это не означает готовность к полным нагрузкам. Вибрация, давление и перепады температур раньше, чем герметик полностью отвердеет, разрушат уплотнение. Рекомендуется выдержка минимум 24 часа перед запуском под нагрузкой.
Нужен ли активатор, если фланц из чугуна?
Чугун - активный металл, и герметик отверждается на его поверхности без активатора. Активатор необходим для алюминия, нержавеющей стали и лакированных покрытий. Проверьте техлист герметика: там указано, на каких металлах нужен активатор.
Что делать, если герметик попал в резьбу болтов?
Герметик в резьбе затвердеет и может затруднить разборку. Если это произошло, попробуйте вывернуть болт с большим усилием сразу после сборки, пока герметик еще не полностью отвердел. Если герметик уже твердый, используйте растворитель для анаэробных герметиков (обычно это ацетон или специальный состав) или аккуратно прочистите резьбу. Важно: при следующей сборке наносите герметик ближе к внутренней кромке, но не в отверстия.
Заключение
Замена вырубной прокладки на анаэробный формирователь прокладок - практичный способ восстановить герметичность фланцевых соединений двигателя без поиска детали нужного размера. Метод работает надежно, если соблюдены три условия: жесткие металлические фланцы с малым зазором (менее 0,38 мм), полная и честная подготовка поверхности (удаление масла, грязи, остатков старой прокладки), и терпение при отверждении (24 часа перед нагрузкой). Ошибки - недостаточная очистка, толстый слой герметика, смещение при сборке, запуск раньше времени - приводят к утечкам и требуют повторной разборки. Если фланцы деформированы, люфт превышает 0,5 мм или температура будет выше 200 °C, герметик не подойдет, и нужно вернуться к традиционной прокладке.
Ваш следующий шаг: осмотрите фланец линейкой, проверьте геометрию на коробление, подберите герметик по температурному диапазону и активности металла, закупите необходимое количество (обычно хватает одного тюбика на несколько соединений), и отведите время на полное отверждение перед пуском. Если фланец в порядке, а герметик правильно выбран и нанесен, утечка будет устранена надолго.