Замена вырубных прокладок на анаэробный герметик - это не универсальное решение, а точная техническая операция с четкими условиями применения. Многие инженеры и закупщики задаются вопросом, можно ли отказаться от традиционных прокладок в пользу жидких герметиков, особенно на фланцевых соединениях оборудования и газопроводов. Ответ: можно, но только если конструкция фланца соответствует определенным требованиям, а поверхности подготовлены правильно. В этой статье разберемся, какие условия необходимы для надежной герметизации, какие типы фланцев подходят для такой замены, и какие ошибки чаще всего приводят к утечкам.
Анаэробные фланцевые герметики - это составы, которые отверждаются в отсутствие воздуха при контакте с металлом и заполняют зазоры между близко подогнанными поверхностями. Они работают только на жестких, точно обработанных металлических фланцах, а не на любых соединениях подряд. Статья поможет техническим специалистам, инженерам и снабженцам правильно оценить возможность замены прокладки герметиком и избежать дорогостоящих отказов оборудования.
Какие фланцы подходят для замены прокладки на герметик
Анаэробный герметик работает только на ригидных, точно обработанных металлических фланцах.
Попытка применить его на деформированных, пластичных или грубо обработанных поверхностях приведет к утечкам и последующему ремонту. Ключевой фактор - жесткость самого материала, потому что герметик не компенсирует кривизну и не создает эластичный буфер между деталями, как прокладка.
Ригидный фланец - это узел, который после болтовки не меняет форму под нагрузкой. Для таких конструкций характерны:
толстостенные или усиленные буртики, препятствующие прогибу;
болтовая группа с достаточным числом крепежей и предварительным натягом;
рабочая поверхность, обработанная фрезерованием или шлифованием до гладкого состояния;
отсутствие видимых потеков, коррозионных каверн или следов абразивной обработки.
На пластичных фланцах (например, на корпусах из легких сплавов или тонкостенных конструкциях) герметик не будет работать надежно. При затяжке болтов поверхности прижимаются, герметик заполняет зазор, но если во время эксплуатации из-за вибрации или теплового расширения зазор увеличивается даже на 0,1 мм, герметик потеряет контакт с металлом и высохнет, а соединение станет течь. Поэтому перед заменой прокладки на герметик необходимо измерить плоскостность фланца индикатором часового типа и убедиться, что отклонение не превышает 0,1 мм на базовой длине 400 мм.
Параметры поверхности и зазора для надежной герметизации
Анаэробные герметики предъявляют жесткие требования к микрогеометрии поверхности, потому что их отверждение зависит от контакта жидкого материала с активированной поверхностью металла.
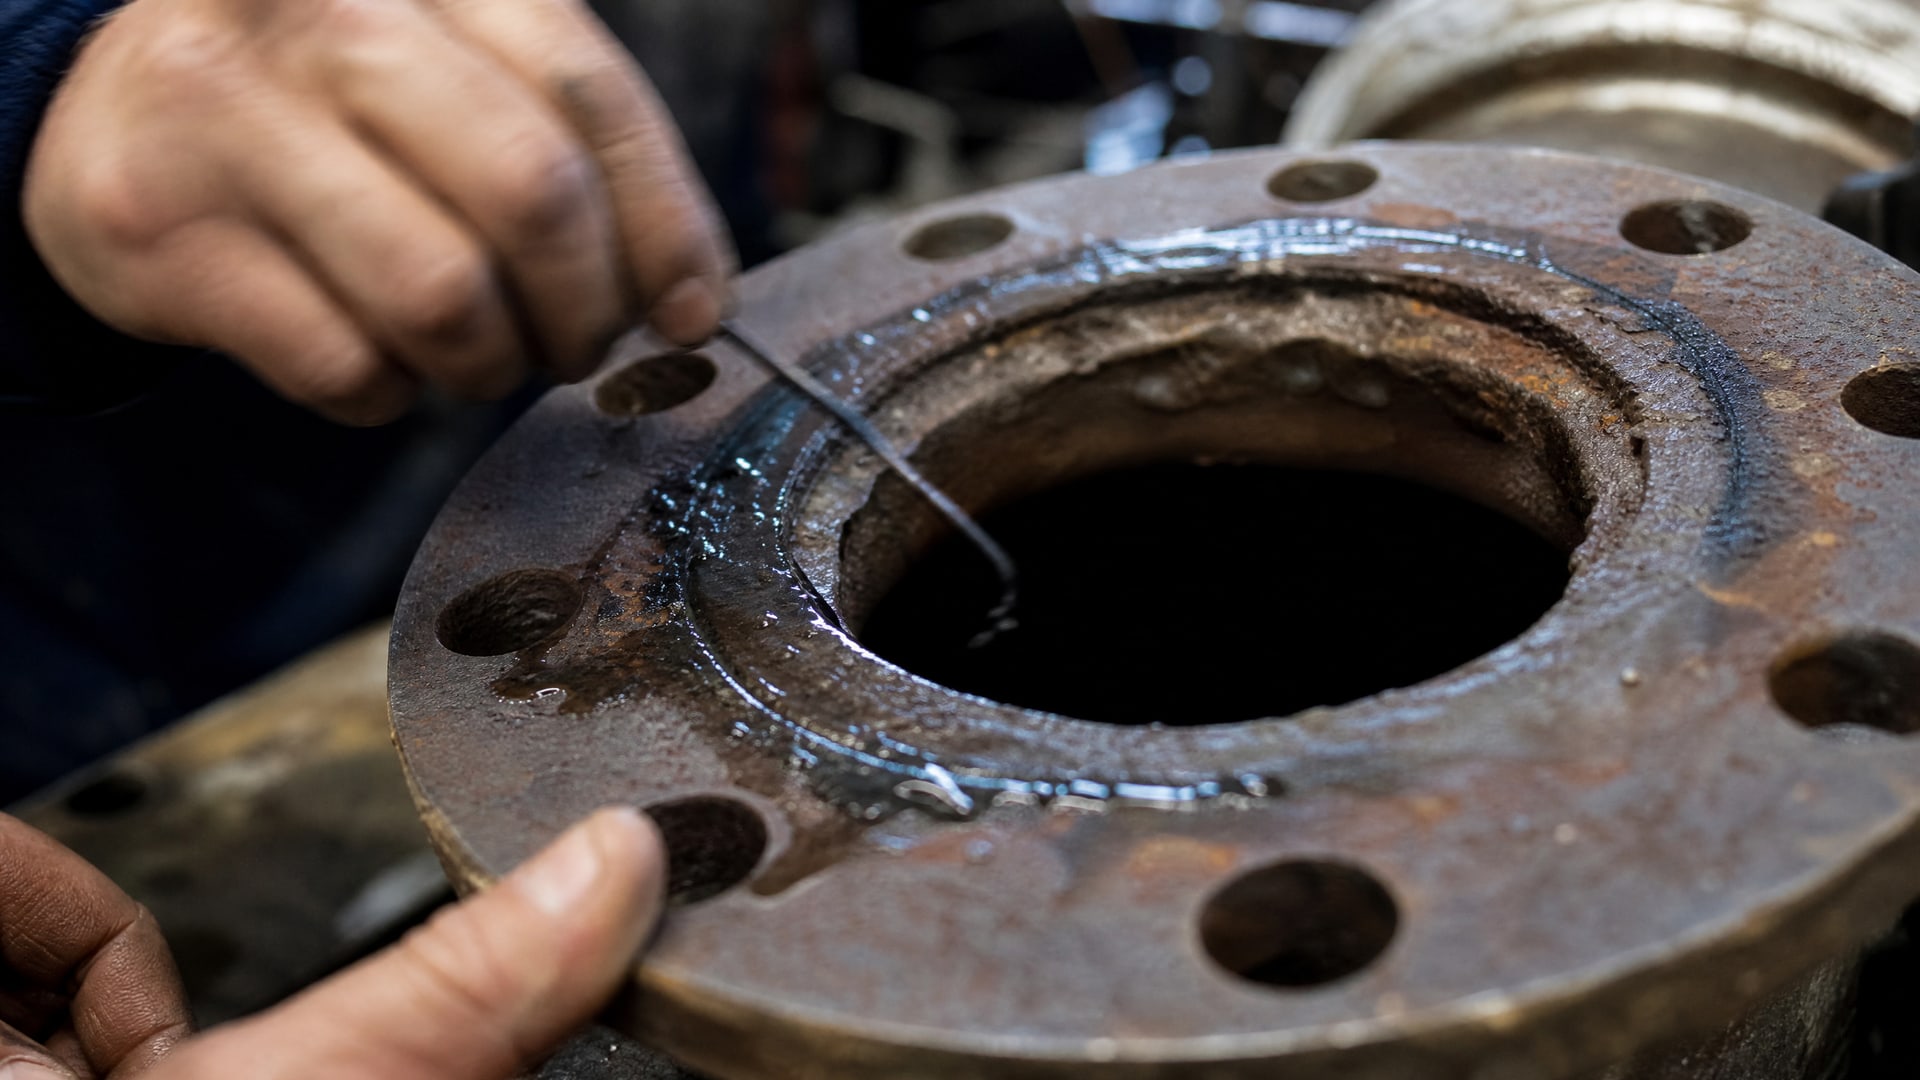
Если поверхность грубая, покрыта окалиной, маслом или коррозией, молекулы герметика не смогут достичь металла и полимеризация либо не произойдет вовсе, либо будет неполной.
Типовые параметры шероховатости для фланцевых герметиков указаны в технических рекомендациях:
Ra (среднее арифметическое отклонение профиля): 0,8–3,2 мкм;
Rz (высота неровностей по 10 точкам): 3–21 мкм;
Rmax (максимальная высота профиля): 4–30 мкм.
На практике это означает, что поверхность должна быть гладкой, но не полированной. Слишком гладкие поверхности (Ra < 0,3 мкм) фактически препятствуют смачиванию и адгезии герметика, потому что микронеровности помогают жидкости «зацепиться» за металл. Если фланцы были отполированы до зеркального блеска, их нужно слегка обработать наждачной бумагой зернистостью 220–320 или абразивной щеткой.
Зазор между близко подогнанными поверхностями - это решающий параметр. Типовый допустимый зазор для анаэробных герметиков составляет 0,1–0,25 мм в зависимости от конкретного состава. Если зазор больше 0,25 мм, герметик может отвердеть неполностью или образовать полость внутри слоя, что приведет к протечке под давлением. Если зазор меньше 0,05 мм, герметик может вообще не затечь в щель между фланцами.
Еще один важный параметр - ширина перекрытия герметика на фланце. В технических рекомендациях указывается минимальная ширина герметизирующего пояса 5 мм, а вокруг крепежных отверстий - не менее 3 мм. Это означает, что герметик должен полностью закрывать рабочую поверхность фланца и не сходить с края, иначе в момент затяжки болтов герметик может быть выдавлен из зазора.
Подготовка поверхности перед нанесением герметика
Качество герметизации на 80 % зависит от подготовки поверхности.
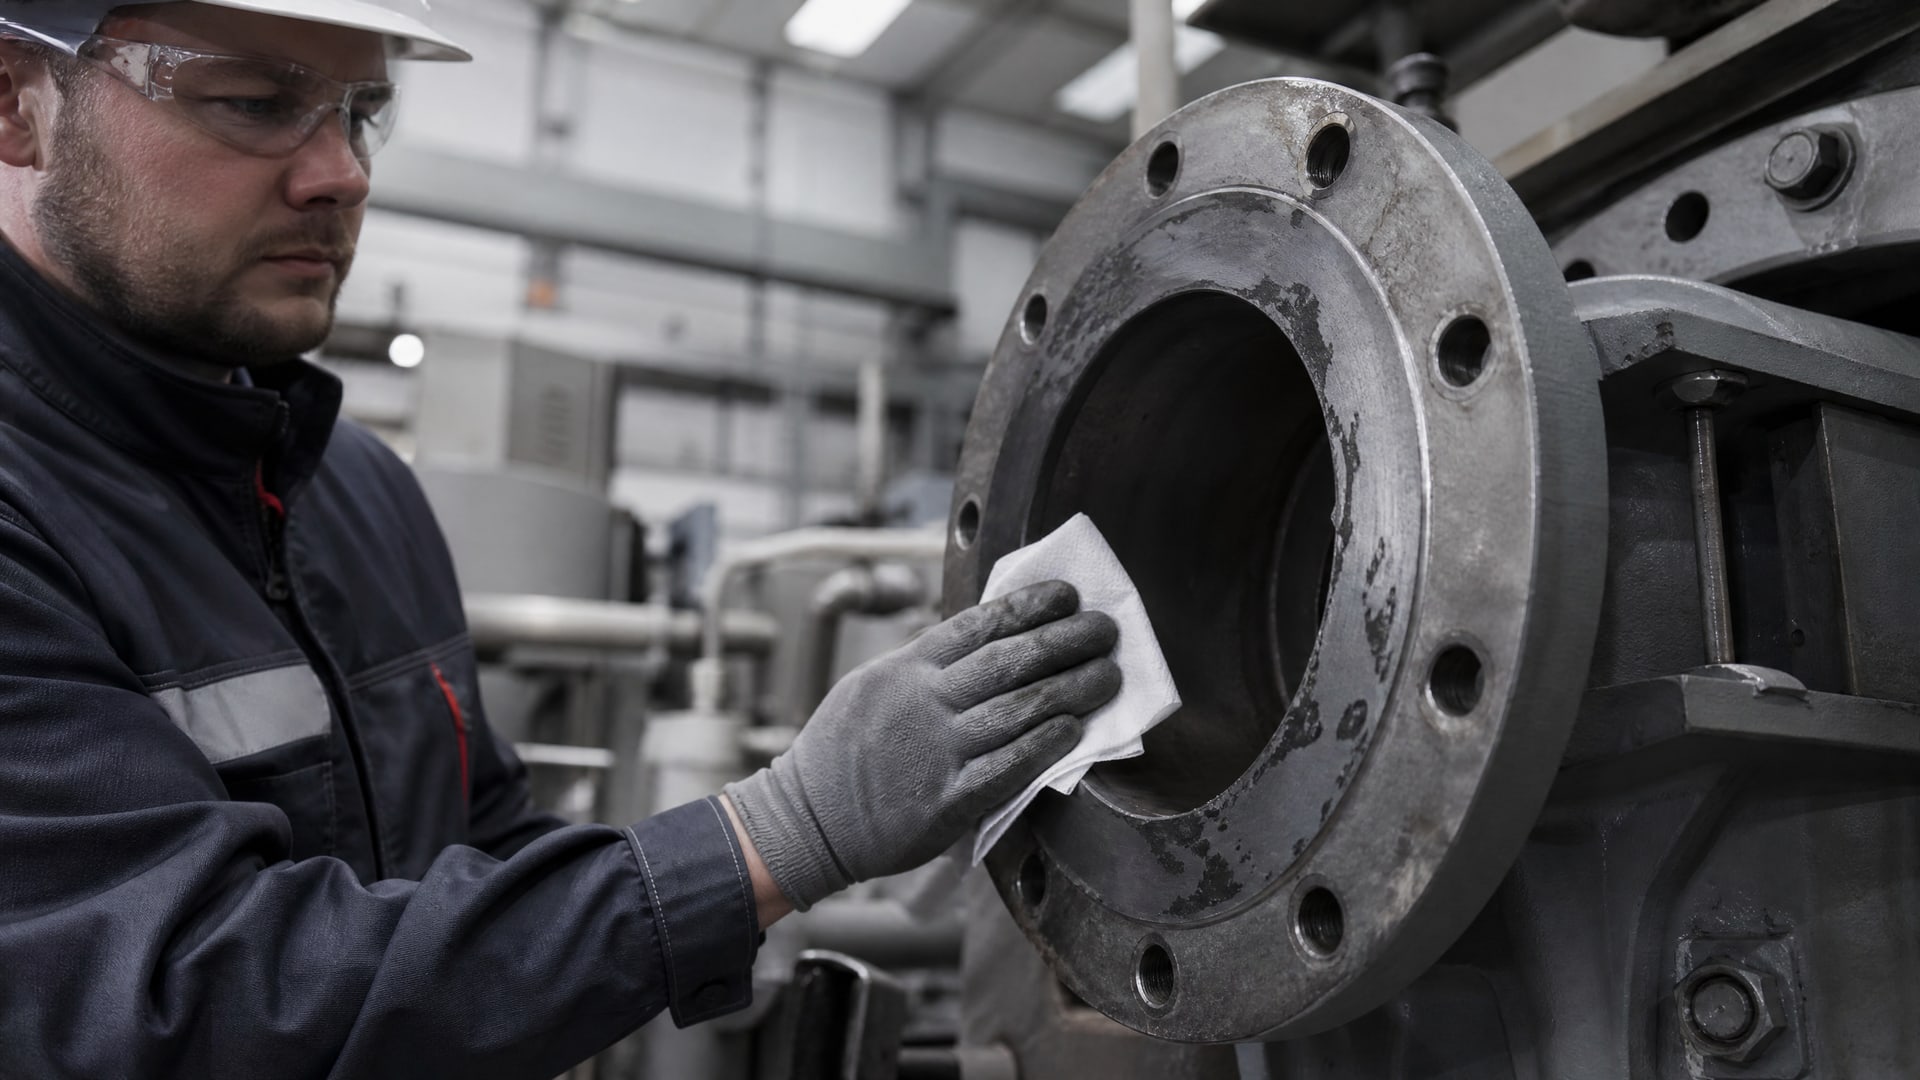
Даже идеально подобранный герметик не сработает, если фланцы содержат следы масла, старой прокладки, ржавчины или грязи. Анаэробный герметик требует сухой, чистой и обезжиренной поверхности, потому что молекулы воды и жира блокируют контакт герметика с металлом и замедляют полимеризацию.
Последовательность подготовки:
Очистить фланец от остатков старой прокладки с помощью шпателя или щетки по металлу. Не использовать наждачную бумагу, чтобы не создать глубокие риски, задерживающие влагу и грязь.
Обезжирить поверхность растворителем (уайт-спирит, ацетон или специальный очиститель), протирая тканью без ворса. Повторить обезжиривание 2–3 раза, пока не останется следов масла и грязи.
Высушить фланцы на воздухе или с помощью сжатого воздуха. Если фланец был промыт водой, дать ему полностью высохнуть - остатки влаги помешают отверждению герметика.
Сверить финальную шероховатость с помощью образца сравнения или профилометра. Если поверхность грубая, обработать абразивной щеткой или наждачной бумагой и повторить очистку.
Провести сборку в течение 30 минут после обезжиривания. Если фланцы были оставлены на несколько часов без защиты, они вновь окислятся и потребуют повторной очистки.
Отдельные продукты допускают незначительное масляное загрязнение (например, при наличии минимального налета консервационного масла), но это не отменяет базового требования к чистоте поверхности. Если на фланце заметны масляные пятна, их все равно нужно удалить обезжириванием, потому что даже микроскопический слой масла может нарушить адгезию герметика.
Как правильно нанести герметик и собрать фланцевое соединение
После подготовки поверхности нужно нанести герметик тонким, равномерным слоем по всей рабочей поверхности фланца.
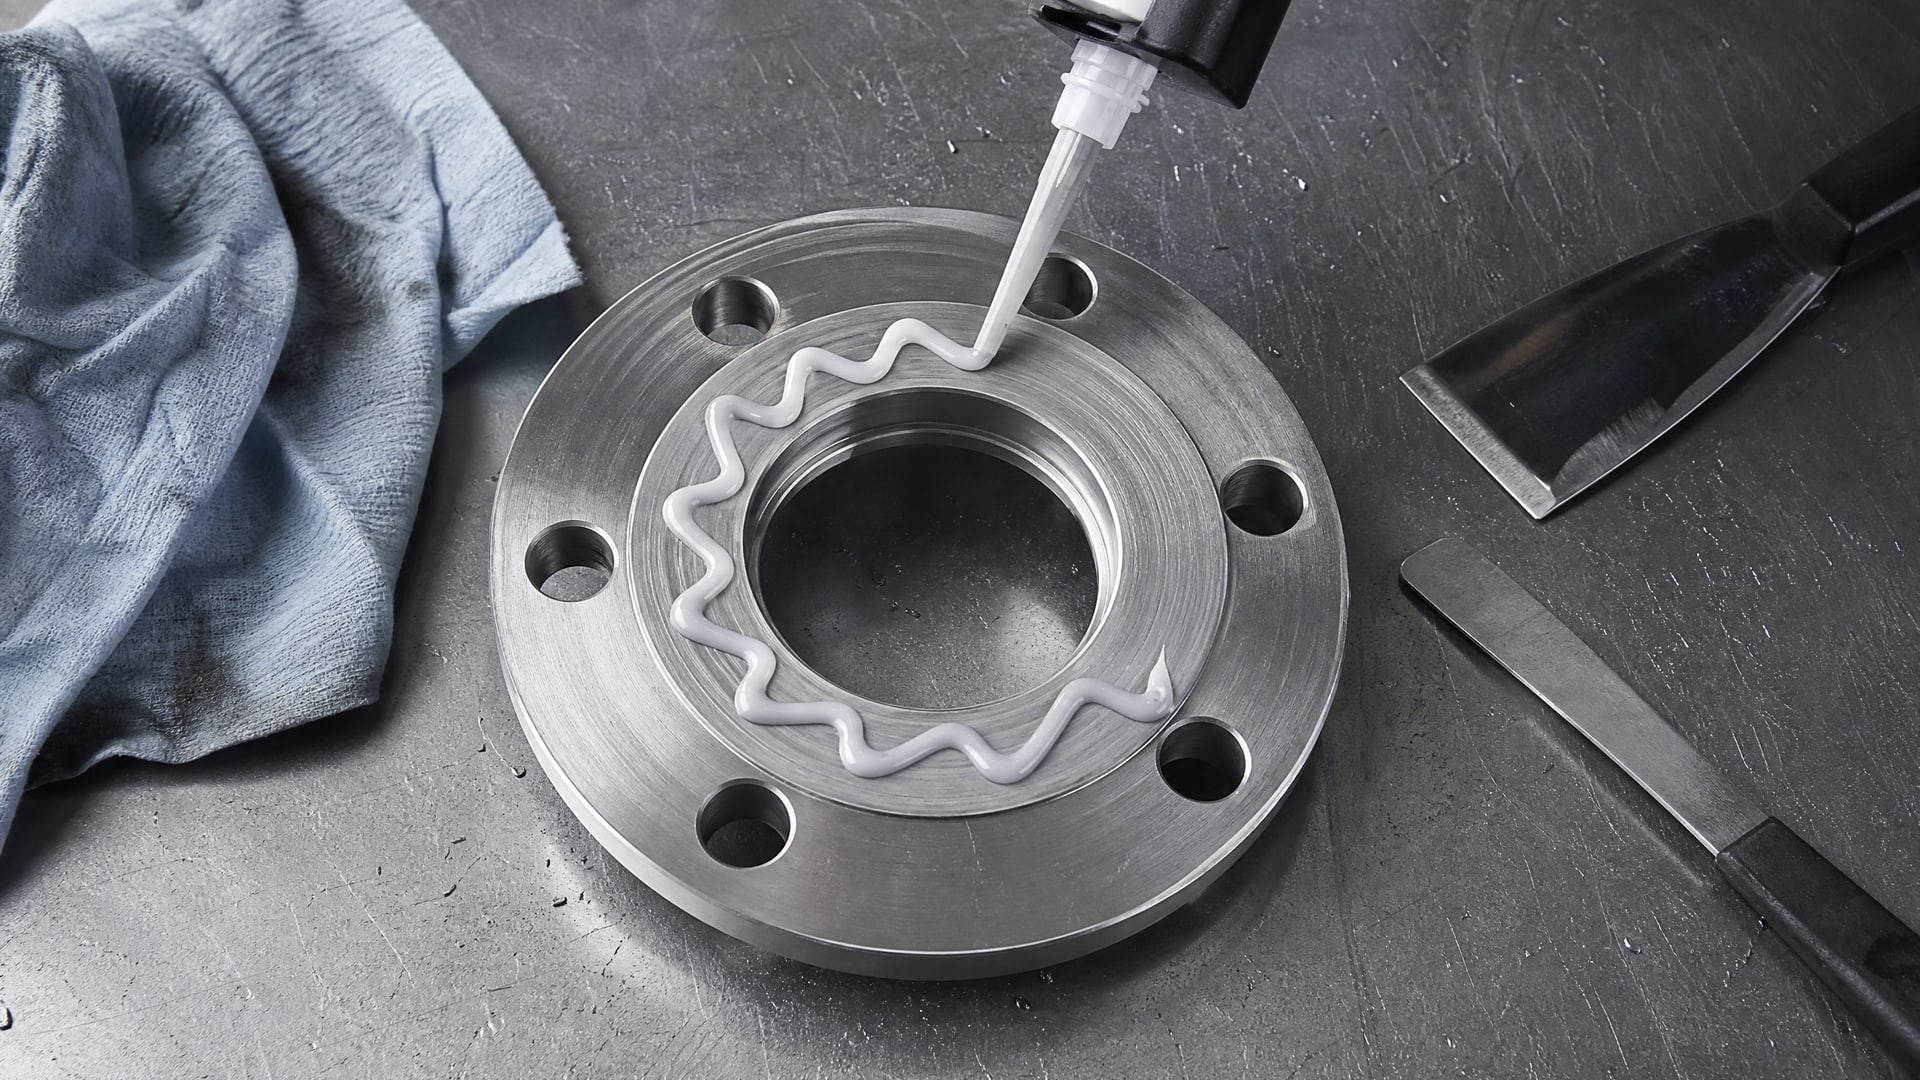
Наносят герметик из тюбика или применяют шприц, выдавливая состав по периметру фланца зигзагообразным рисунком, чтобы обеспечить полное заполнение зазора. Слой герметика должен быть тонким - ровно столько, чтобы при сборке герметик выдавился из щели, но не образовал наружные подтеки.
На промышленных производствах и в ремонтных службах часто используют центровочные штифты или направляющие втулки. Они помогают позиционировать фланцы при сборке и предотвращают смазывание слоя герметика. Без штифтов при затяжке болтов верхний фланец может сместиться боком, герметик будет размазан неравномерно, и зазор в некоторых местах может остаться не заполненным.
Затяжка болтов проводится в два этапа. На первом этапе болты затягиваются вручную или с малым крутящим моментом до полного прижатия фланцев друг к другу. На втором этапе - финальная затяжка крест-накрест с использованием динамометрического ключа. Контактное давление должно быть не менее 2,5 МПа (примерно 25 кгс/см²) для обеспечения полного отверждения герметика. Если давление ниже, герметик может отвердеть неполностью или останется мягким в центре слоя.
После сборки нужно дождаться частичного отверждения герметика, прежде чем проводить испытания. У типовых фланцевых герметиков время фиксации (fixture time) составляет 20–30 минут. Это время, за которое герметик достаточно затвердевает, чтобы выдержать низкое давление (до 0,03 MPa / 0,3 bar) и вибрацию без риска смещения. Полное отверждение происходит в течение 24 часов, но уже через 1–2 часа герметик достаточно прочен для работы при нормальном давлении.
Когда герметик не может заменить прокладку
Существуют ситуации, когда замена прокладки на герметик невозможна, даже если фланцы выглядят подходящими.
В этих случаях попытка сэкономить на прокладке приведет к дорогостоящему ремонту и простою оборудования.
Газопроводы и кислородные системы. Для газопроводных и кислородопроводных фланцевых соединений замена прокладки на герметик допускается только если это явно разрешено технической спецификацией производителя оборудования. В противном случае герметик может быть несовместим с газообразной средой или создать дополнительный риск возгорания при контакте с кислородом. Отдельные типы герметиков имеют прямые ограничения по применению в сильных окислителях, и эта информация указывается в техническом паспорте.
Деформированные и износившиеся фланцы. Если фланец имеет видимые следы коррозии, глубокие риски от предыдущих разборок, или поверхность прогибается под рукой, герметик не будет работать надежно. Грубая поверхность (Ra > 3,2 мкм) препятствует полимеризации, а деформация приведет к нарушению зазора во время эксплуатации.
Системы с циклическим расширением-сжатием. На фланцах, которые работают с частыми перепадами температуры или давления, где поверхности то сжимаются, то расширяются, герметик может потерять герметичность. Анаэробные герметики предназначены для статических или медленно изменяющихся условий. Если давление скачет на десятки атмосфер в минуту или температура меняется на десятки градусов Цельсия за секунды, герметик будет подвергаться постоянным деформациям и может потрескаться.
Пищевое производство и питьевое водоснабжение. Замена прокладки на герметик в пищевом оборудовании или на системах питьевой воды возможна, но только если герметик имеет соответствующий допуск (например, NSF P1 или NSF/ANSI 61). Обычный анаэробный герметик не имеет такого допуска и не может использоваться в этих приложениях, потому что его компоненты не зарегистрированы для контакта с пищей или питьевой водой.
Большие зазоры и грубые поверхности. Если зазор между фланцами больше 0,25 мм, герметик не заполнит его полностью и соединение останется течь. Аналогично, если поверхность очень грубая (Rz > 21 мкм) или неровная (отклонение плоскостности > 0,1 мм на 400 мм), герметик не обеспечит достаточную адгезию. В этих случаях нужно восстановить геометрию фланца переточкой или шлифовкой, либо вернуться к использованию традиционной прокладки.
Ошибки, которые приводят к утечкам после замены прокладки
На практике инженеры и монтажники часто совершают одни и те же ошибки, которые делают герметик неэффективным.
Знание этих ошибок помогает избежать множества проблем при внедрении замены прокладок на герметик.
Использование слишком толстого слоя герметика. Многие ошибочно считают, что чем больше герметика, тем лучше герметизация. На самом деле толстый слой герметика плохо отверждается в центре, потому что анаэробные герметики полимеризуются только при контакте с металлом. Если слой герметика толще 0,5 мм, его сердцевина может остаться мягкой и со временем начнет течь. Герметик нужно наносить тонким слоем, ровно столько, чтобы при затяжке болтов он был выдавлен из зазора.
Сборка со спешкой, без паузы на полимеризацию. Некоторые монтажники собирают фланец и сразу же подают давление или включают оборудование. Герметик еще не отвердел, и под нагрузкой он смещается в зазоре, образуя полости. Нужно соблюдать время фиксации: после сборки подождать не менее 20–30 минут перед тем, как проводить испытания на герметичность, и не менее 1–2 часов перед включением оборудования в работу.
Недостаточное обезжиривание поверхности. Если на фланце остались следы машинного масла, консерванта или старой прокладки, герметик не будет прилипать к металлу. Вместо этого он просто останется лежать на поверхности в виде пленки, которая при малейшем сдвиге соскользнет. Фланцы нужно обезжирить несколько раз подряд, используя чистые тряпки, и дать им полностью высохнуть.
Отсутствие контроля шероховатости и плоскостности. Если фланец был обработан грубо или имеет грубую поверхность от коррозии, герметик может не создать достаточную адгезию. Нужно проверить поверхность с помощью образца сравнения или профилометра и убедиться, что она соответствует требуемой шероховатости.
Игнорирование требований по контактному давлению. Если болты затянуты недостаточно, давление в зазоре будет менее 2,5 МПа, и герметик будет отверждаться медленнее или неполностью. Нужно использовать динамометрический ключ и затягивать болты с требуемым моментом, который обычно указывается в технической документации оборудования.
Работа с загрязненным или влажным герметиком. Если герметик был пролит на пол и собран грязный, или если он был хранен с открытой крышкой и впитал влагу, его свойства ухудшатся. Герметик нужно хранить в герметичном контейнере при комнатной температуре, и перед использованием сверить, что он не загустел и не расслоился.
Альтернативные подходы к герметизации фланцев
Помимо полной замены прокладки на герметик, существуют промежуточные решения, которые могут подойти для конкретных типов фланцевых соединений и условий эксплуатации.
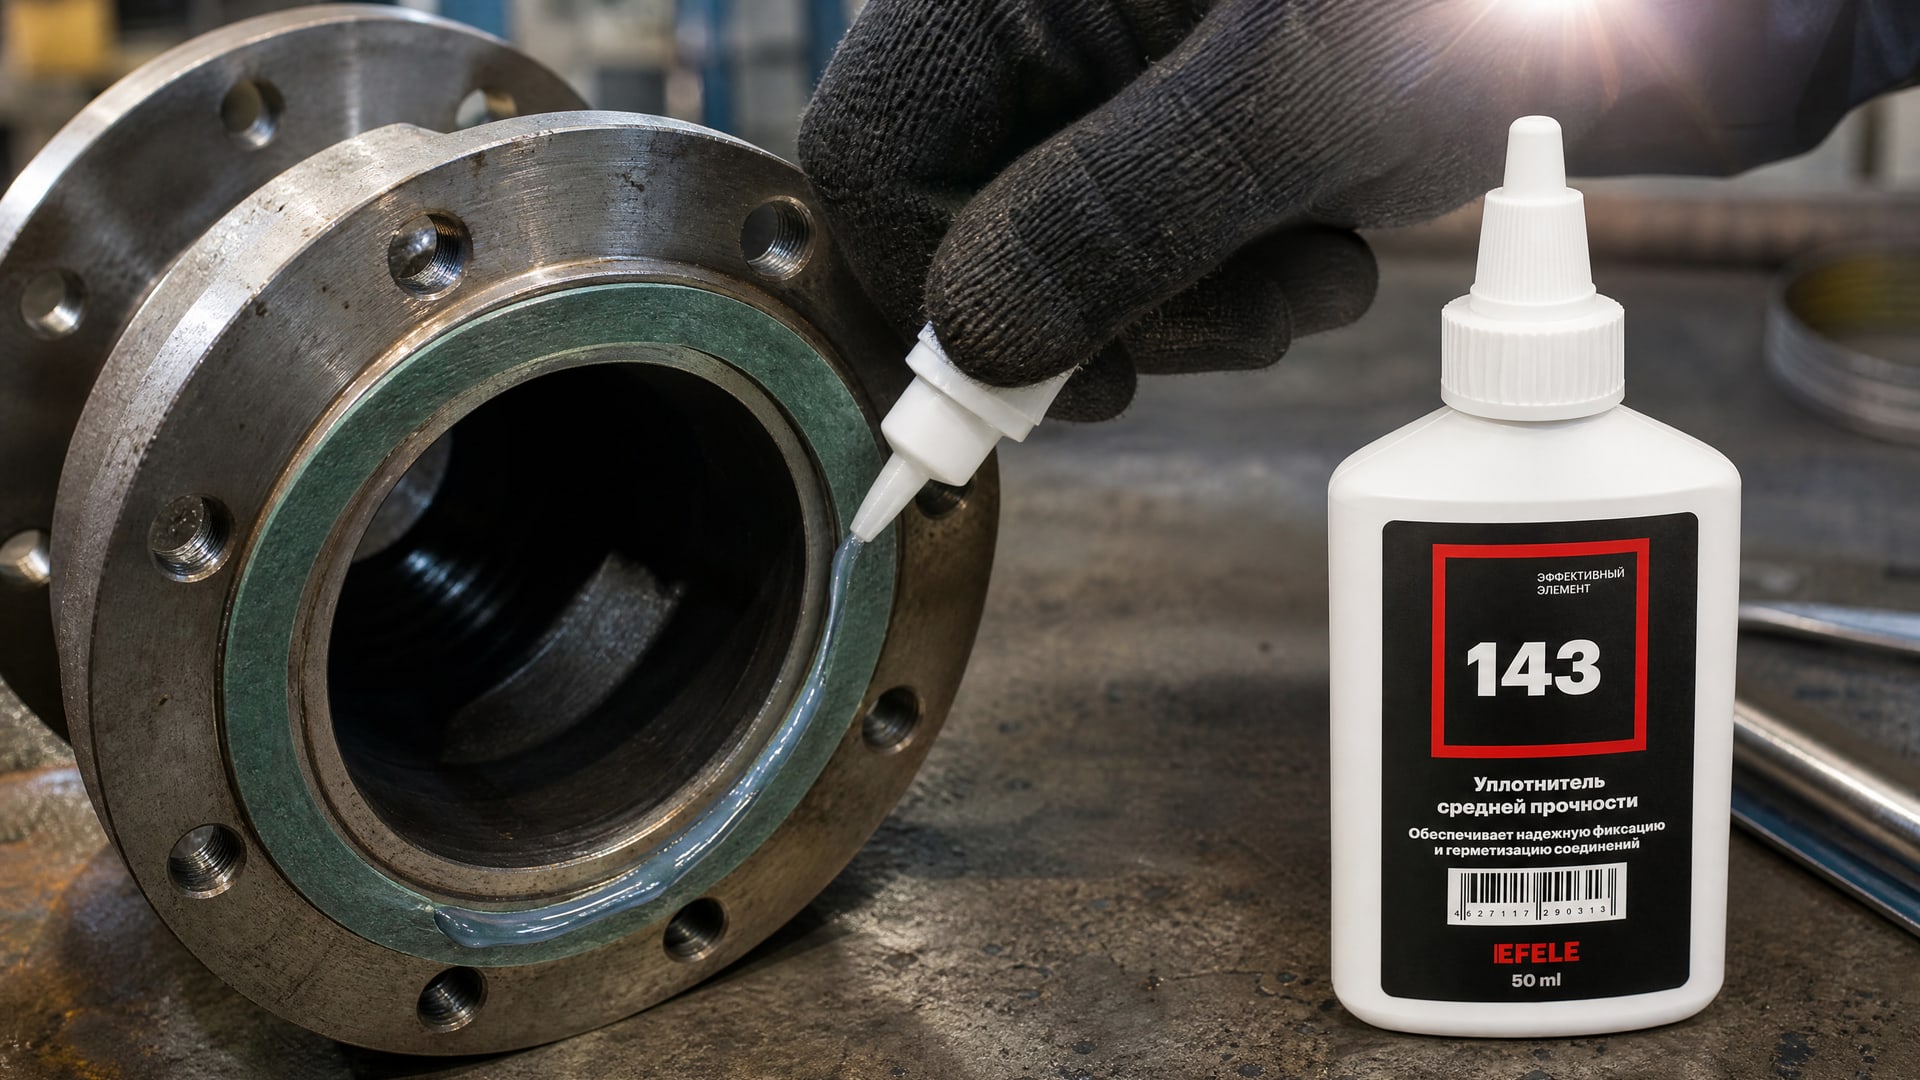
Комбинированный подход: прокладка + герметик. На многих промышленных предприятиях используют тонкую резиновую или паронитовую прокладку, на которую наносят слой герметика. Это дает преимущества обоих решений: прокладка обеспечивает механическую стабильность и компенсирует небольшие дефекты поверхности, а герметик заполняет микронные зазоры между прокладкой и фланцем. Такой подход особенно полезен, если поверхности фланцев не идеальны или есть опасения по поводу вибрационного износа.
Герметик только в критичных зонах. Вместо полного заполнения зазора герметиком, его можно нанести только в областях, где ожидается утечка: вокруг портов, в местах перепада высот или по углам фланца. Это экономит герметик и снижает риск потенциальных проблем с отверждением.
Выбор герметика по типу среды. Для разных рабочих сред (масла, вода, газы, агрессивные химикаты) существуют разные типы анаэробных герметиков. EFELE 143 - пример жидкого уплотнителя, разработанного специально для герметизации фланцевых соединений в промышленном оборудовании, где требуется надежная защита от вымывания и фреттинга поверхностей. Выбор правильного состава в зависимости от среды и температуры критичен для долгосрочной надежности.
Сертификация и согласование с производителем оборудования. Для ответственных систем (газопроводы, кислородопроводы, системы высокого давления) замену прокладки на герметик нужно сначала согласовать с техническим отделом производителя оборудования или с инженерной службой. В их технических рекомендациях часто указано, какие материалы допустимы, а какие - нет. Это особенно важно для оборудования, поставляемого по международным стандартам или имеющего сертификаты ASME, PED, AD 2000 и других.
Часто задаваемые вопросы
Допускается ли замена прокладок фланцевых соединений герметиком на газопроводах?
Замена прокладки на герметик на газопроводах допускается только если это явно разрешено технической спецификацией и регламентом эксплуатации оборудования. Отдельные типы герметиков имеют ограничения по применению в газообразных средах и кислородопроводах. Перед заменой нужно сверить допуски с документацией производителя и проверить совместимость герметика с газом, который будет транспортироваться.
Как часто нужно менять герметик на фланцевых соединениях?
Если герметик нанесен правильно и фланцы хорошо обработаны, герметик не требует замены в течение многих лет эксплуатации оборудования. Однако если фланцевое соединение начало течь или герметичность нарушена, нужно разобрать фланец, удалить остатки старого герметика, переподготовить поверхность и нанести новый. Периодичность обслуживания зависит от условий эксплуатации и вибрационной нагруженности оборудования.
Можно ли заменить прокладку на герметик, если поверхность фланца грубая или деформирована?
Если поверхность фланца грубая (Ra > 3,2 мкм) или деформирована, герметик не будет работать надежно. Анаэробные герметики рассчитаны на точно обработанные металлические поверхности с плоскостностью не хуже 0,1 мм на 400 мм. Если фланц деформирован или имеет ржавчину, его нужно восстановить переточкой, шлифовкой или полировкой перед применением герметика.
Какое время требуется для отверждения герметика перед испытанием соединения?
Типовое время фиксации для фланцевых герметиков составляет 20–30 минут после сборки. За это время герметик достаточно затвердевает, чтобы удерживать низкое давление (до 0,03 MPa). Испытания на герметичность при низком давлении можно проводить не ранее чем через 20 минут. Полное отверждение происходит в течение 24 часов, а рабочая прочность достигается через 1–2 часа.
Что делать, если герметик начал вымываться из зазора при работе оборудования?
Вымывание герметика обычно происходит, если герметик был нанесен неправильно, не полностью отвердел перед включением давления, или зазор был слишком большим. Нужно остановить оборудование, разобрать фланец, удалить остатки герметика растворителем, переподготовить поверхность обезжириванием и проверить плоскостность и зазор. После этого нанести герметик заново, соблюдая все требования подготовки и сборки.
Заключение
Замена вырубных прокладок на анаэробный герметик - это возможный, но не универсальный способ герметизации фланцевых соединений. Успех зависит от четырех ключевых факторов: жесткость и точная обработка фланца, правильная подготовка поверхности, соблюдение зазора 0,1–0,25 мм и достаточное контактное давление не менее 2,5 МПа. Если хотя бы один из этих условий не соблюдается, герметик не обеспечит надежную герметизацию и приведет к утечкам, вибрационному износу и дорогостоящему ремонту.
Для принятия решения о замене прокладки на герметик нужно проверить техническую спецификацию оборудования, убедиться в соответствии фланца требуемым параметрам плоскостности и шероховатости, провести тщательную подготовку поверхности и использовать герметик, совместимый с рабочей средой и температурой. Если фланцы деформированы, поверхности грубые, или система работает с частыми перепадами давления и температуры, лучше остаться на традиционной прокладке или применить комбинированный подход. Ответственные системы (газопроводы, кислородопроводы) требуют согласования замены с производителем оборудования и проверки допусков герметика перед применением.