В фармацевтической промышленности узлы трения работают в условиях, которые кардинально отличаются от обычного машиностроения: частые циклы стерилизации (CIP/SIP), контакт с моющими и дезинфицирующими средами, жесткие требования к чистоте и безопасности. Коэффициент трения - безразмерная величина, показывающая отношение силы трения к нормальной нагрузке, - здесь становится одним из критериев выбора материала или покрытия. Снижение коэффициента трения уменьшает требуемую мощность привода, генерируемый нагрев и ускоренный износ, что напрямую влияет на ресурс оборудования и периодичность наладки.
Однако низкий коэффициент трения сам по себе - еще не гарантия удачного выбора. Специалистам нужно учитывать температурные диапазоны, совместимость с санитарными процедурами, долговечность покрытия при циклических нагрузках и адгезию к подложке. Эта статья разбирает, какие материалы и покрытия действительно работают в реальных условиях фармпроизводства, на что ориентироваться при подборе и какие ошибки встречаются чаще всего.
Коэффициент трения как параметр выбора: определение и роль в фармоборудовании
Коэффициент трения показывает, какую долю нормальной нагрузки составляет сила трения.
Это безразмерная величина, и ее величина напрямую связана с энергетическими потерями в узле. Чем ниже коэффициент трения, тем меньше необходимо мощности для приведения механизма в движение, меньше тепла выделяется в контакте и медленнее развивается износ поверхностей.
Для узлов фармацевтического оборудования это приобретает особое значение. На линиях фасовки, укупорочных машинах, центрифугах и прессах установлены направляющие, подшипники скольжения, кулачки и рычаги, которые совершают тысячи циклов без демонтажа. Частые циклы CIP/SIP (очистка на месте, стерилизация на месте) создают дополнительный стресс: материалы испытывают резкие перепады температуры, контакт с щелочами и кислотами, и все это должно происходить без загрязнения продукта или потери герметичности узлов.
В таких условиях выбор материала или покрытия, который дает низкий и стабильный коэффициент трения при минимальном износе, становится вопросом экономики обслуживания. Если в узле удается снизить коэффициент трения с 0,50 до 0,10 (например, заменив неподходящую пару материалов на DLC-покрытие), это означает пятикратное снижение силы трения при одной и той же нагрузке - соответственно, пятикратное снижение нагрева и существенное удлинение ресурса.
Статический и динамический коэффициент трения: почему различие принципиально
Специалисты часто путают или игнорируют разницу между статическим и динамическим коэффициентом трения, хотя при проектировании узлов это различие может быть критично.
Статический коэффициент трения - это отношение максимальной силы трения к нормальной нагрузке в момент, когда поверхности еще неподвижны друг относительно друга. Этот коэффициент обычно выше. Например, для пары сталь–PTFE статический коэффициент трения может быть близок к 0,15.
Динамический (кинетический) коэффициент трения - это отношение силы трения к нагрузке во время установившегося скольжения, когда относительное движение уже началось. Для той же пары сталь–PTFE динамический коэффициент составляет около 0,05. Эта разница объясняется микромеханизмами взаимодействия: при старте контакт сухой и сильнее оказывает сопротивление; при скольжении поверхностный слой и микрошероховатость изменяют давление на контактных пиках.
Для фармацевтического оборудования это означает следующее: если направляющая должна часто трогаться с места (например, на укупорочной машине рычаг возвращается в начальное положение с каждым циклом), статический коэффициент определяет, большую ли пиковую нагрузку испытает привод. Если же механизм работает в режиме непрерывного скольжения, решающим становится динамический коэффициент и, еще важнее, его стабильность во времени.
В ГОСТ 27492-87 подчеркивается необходимость отдельного определения обоих коэффициентов при испытаниях полимерных материалов. Многие справочные таблицы приводят только один из них, что приводит к неправильному расчету мощности или выбору узла с недостаточным ресурсом. Закупщикам и инженерам нужно всегда уточнять, какой именно коэффициент приведен в характеристиках материала или покрытия.
Антифрикционные материалы для узлов фармоборудования: от PTFE до DLC-покрытий
Выбор антифрикционного материала для узла фармацевтического оборудования начинается с анализа рабочих условий: температура, периодичность контакта с водой и химикатами, требуемый ресурс между наладками, допустимость смазки, пространственные ограничения.
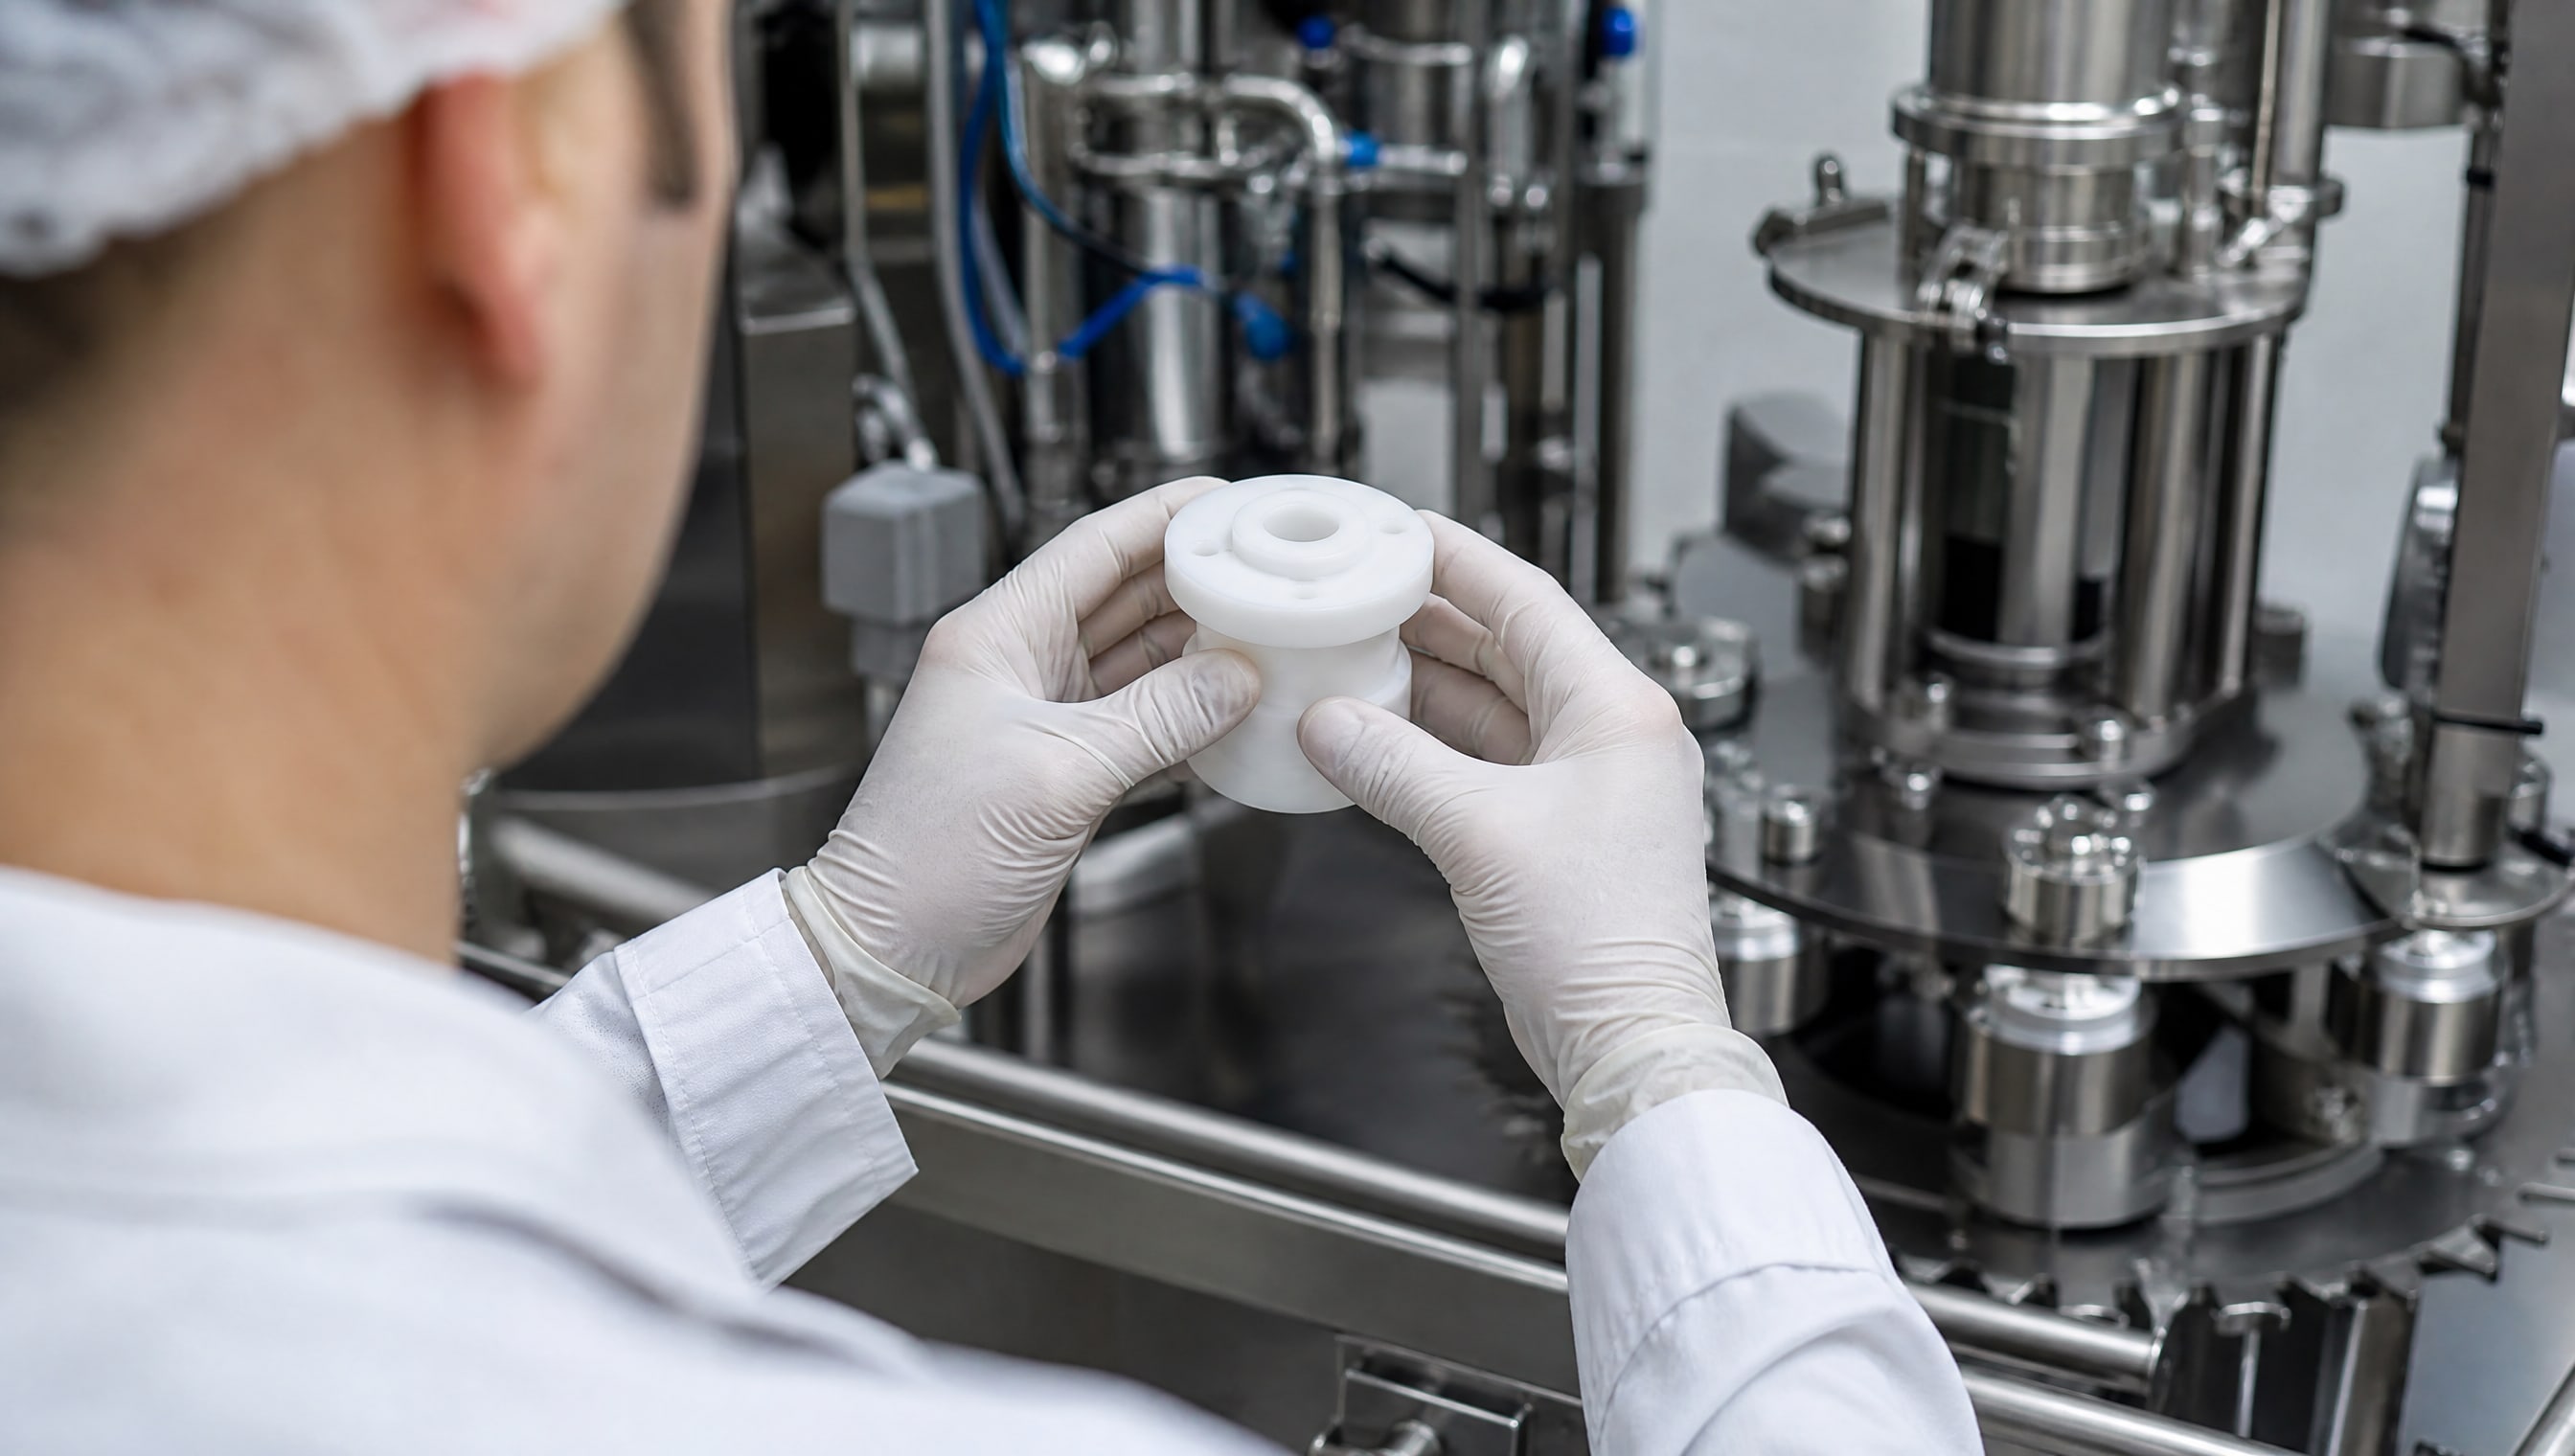
PTFE (политетрафторэтилен, тефлон) долгое время остается одним из наиболее распространенных выборов для скольжения без постоянной жидкой смазки. Его коэффициент трения близок к 0,05 - это одно из самых низких значений среди полимеров. Температурный диапазон PTFE составляет −200…+260 °C, что дает достаточный запас для большинства фармпроцессов, включая стерилизацию паром (обычно до 121 °C). Твердость PTFE по шкале шора - около 100–130, то есть материал мягче, чем сталь, и требует внимательного контроля давлений в контакте.
Однако PTFE имеет существенный недостаток для фармвостях: он подвержен ползучести при постоянной нагрузке, то есть толщина слоя или размер изделия медленно изменяются. На фармоборудовании, где геометрическая точность влияет на производительность и качество упаковки, это может привести к потере герметичности или дополнительным люфтам. Кроме того, при циклическом нагреве и охлаждении (CIP/SIP) PTFE может менять свои микроскопические свойства; хотя материал химически стоек, долгосрочное поведение при многократных циклах требует предварительной проверки для конкретного узла.
Полимерные композиты (PTFE с наполнителем из стекловолокна, углерода или металла) были разработаны именно для компенсации недостатков чистого PTFE. Они имеют более высокую жесткость, меньше ползут, сохраняют низкий коэффициент трения (часто 0,08–0,15) и хорошо работают в сухом режиме. На оборудовании, где требуется точное позиционирование подвижных элементов, такие композиты часто предпочтительнее. Однако они дороже чистого PTFE, и их выбор должен быть обоснован испытаниями.
DLC-покрытия (алмазоподобные углеродные покрытия) - это тонкие пленки (толщина 1–5 мкм), нанесенные на металлическую подложку методом вакуумного осаждения. Существуют несколько типов DLC:
та-С (тетраэдрический аморфный углерод): высокое содержание sp³-углерода, коэффициент трения 0,05–0,12 в сухом состоянии и 0,005–0,02 со смазкой. Это одно из самых низких значений, но та-С чувствителен к адгезии к подложке и требует качественной подготовки.
a-C:H (аморфный углерод с водородом): более мягче та-С, коэффициент трения 0,08–0,15 в сухом состоянии и 0,01–0,03 со смазкой. Адгезия обычно лучше, поэтому такое покрытие более надежно.
a-C:H:W (аморфный углерод с водородом и вольфрамом): коэффициент трения 0,10–0,20 в сухом состоянии и 0,02–0,05 со смазкой. Легирование вольфрамом повышает твердость и микротвердость, что может улучшить ресурс при циклических нагрузках.
На фармоборудовании DLC-покрытия применяются на направляющих, кулачках, толкателях и других деталях, где требуется длительный ресурс при относительно сухом или маслянистом контакте. Адгезия покрытия к стальной подложке при правильной технологии нанесения остается высокой (вплоть до отслаивания на краю образца при испытании на адгезию), что гарантирует целостность покрытия при многотысячных циклах.
MoS₂ (дисульфид молибдена) - твердое смазочное покрытие с коэффициентом трения 0,03–0,06 в сухом трении и 0,01–0,03 со смазкой. Материал стабилен в широком диапазоне нагрузок и хорошо работает при повышенных температурах. Однако MoS₂ менее устойчив к влажности, чем DLC, и при контакте с водой или агрессивной средой может деградировать, поэтому на фармлиниях с частыми цикле очистки нужна дополнительная защита или предварительное испытание.
Графит часто используется как добавка или самостоятельное покрытие. Коэффициент трения графита составляет 0,10–0,20 в сухом состоянии и 0,05–0,15 со смазкой. Графит хорошо переносит циклы нагрева-охлаждения и обладает хорошей несущей способностью, что ценно для узлов с высокими контактными давлениями. На фармоборудовании графитовые пленки или композиты применяют в контактах, где допустимо небольшое количество запекшейся графитовой пыли или где контакт закрыт от основного продукта.
Сравнение твердого хрома и DLC-покрытий в условиях фармпроизводства
Твердый хром - традиционное металлическое покрытие, широко применявшееся на оборудовании машиностроения, авиации и других отраслей.
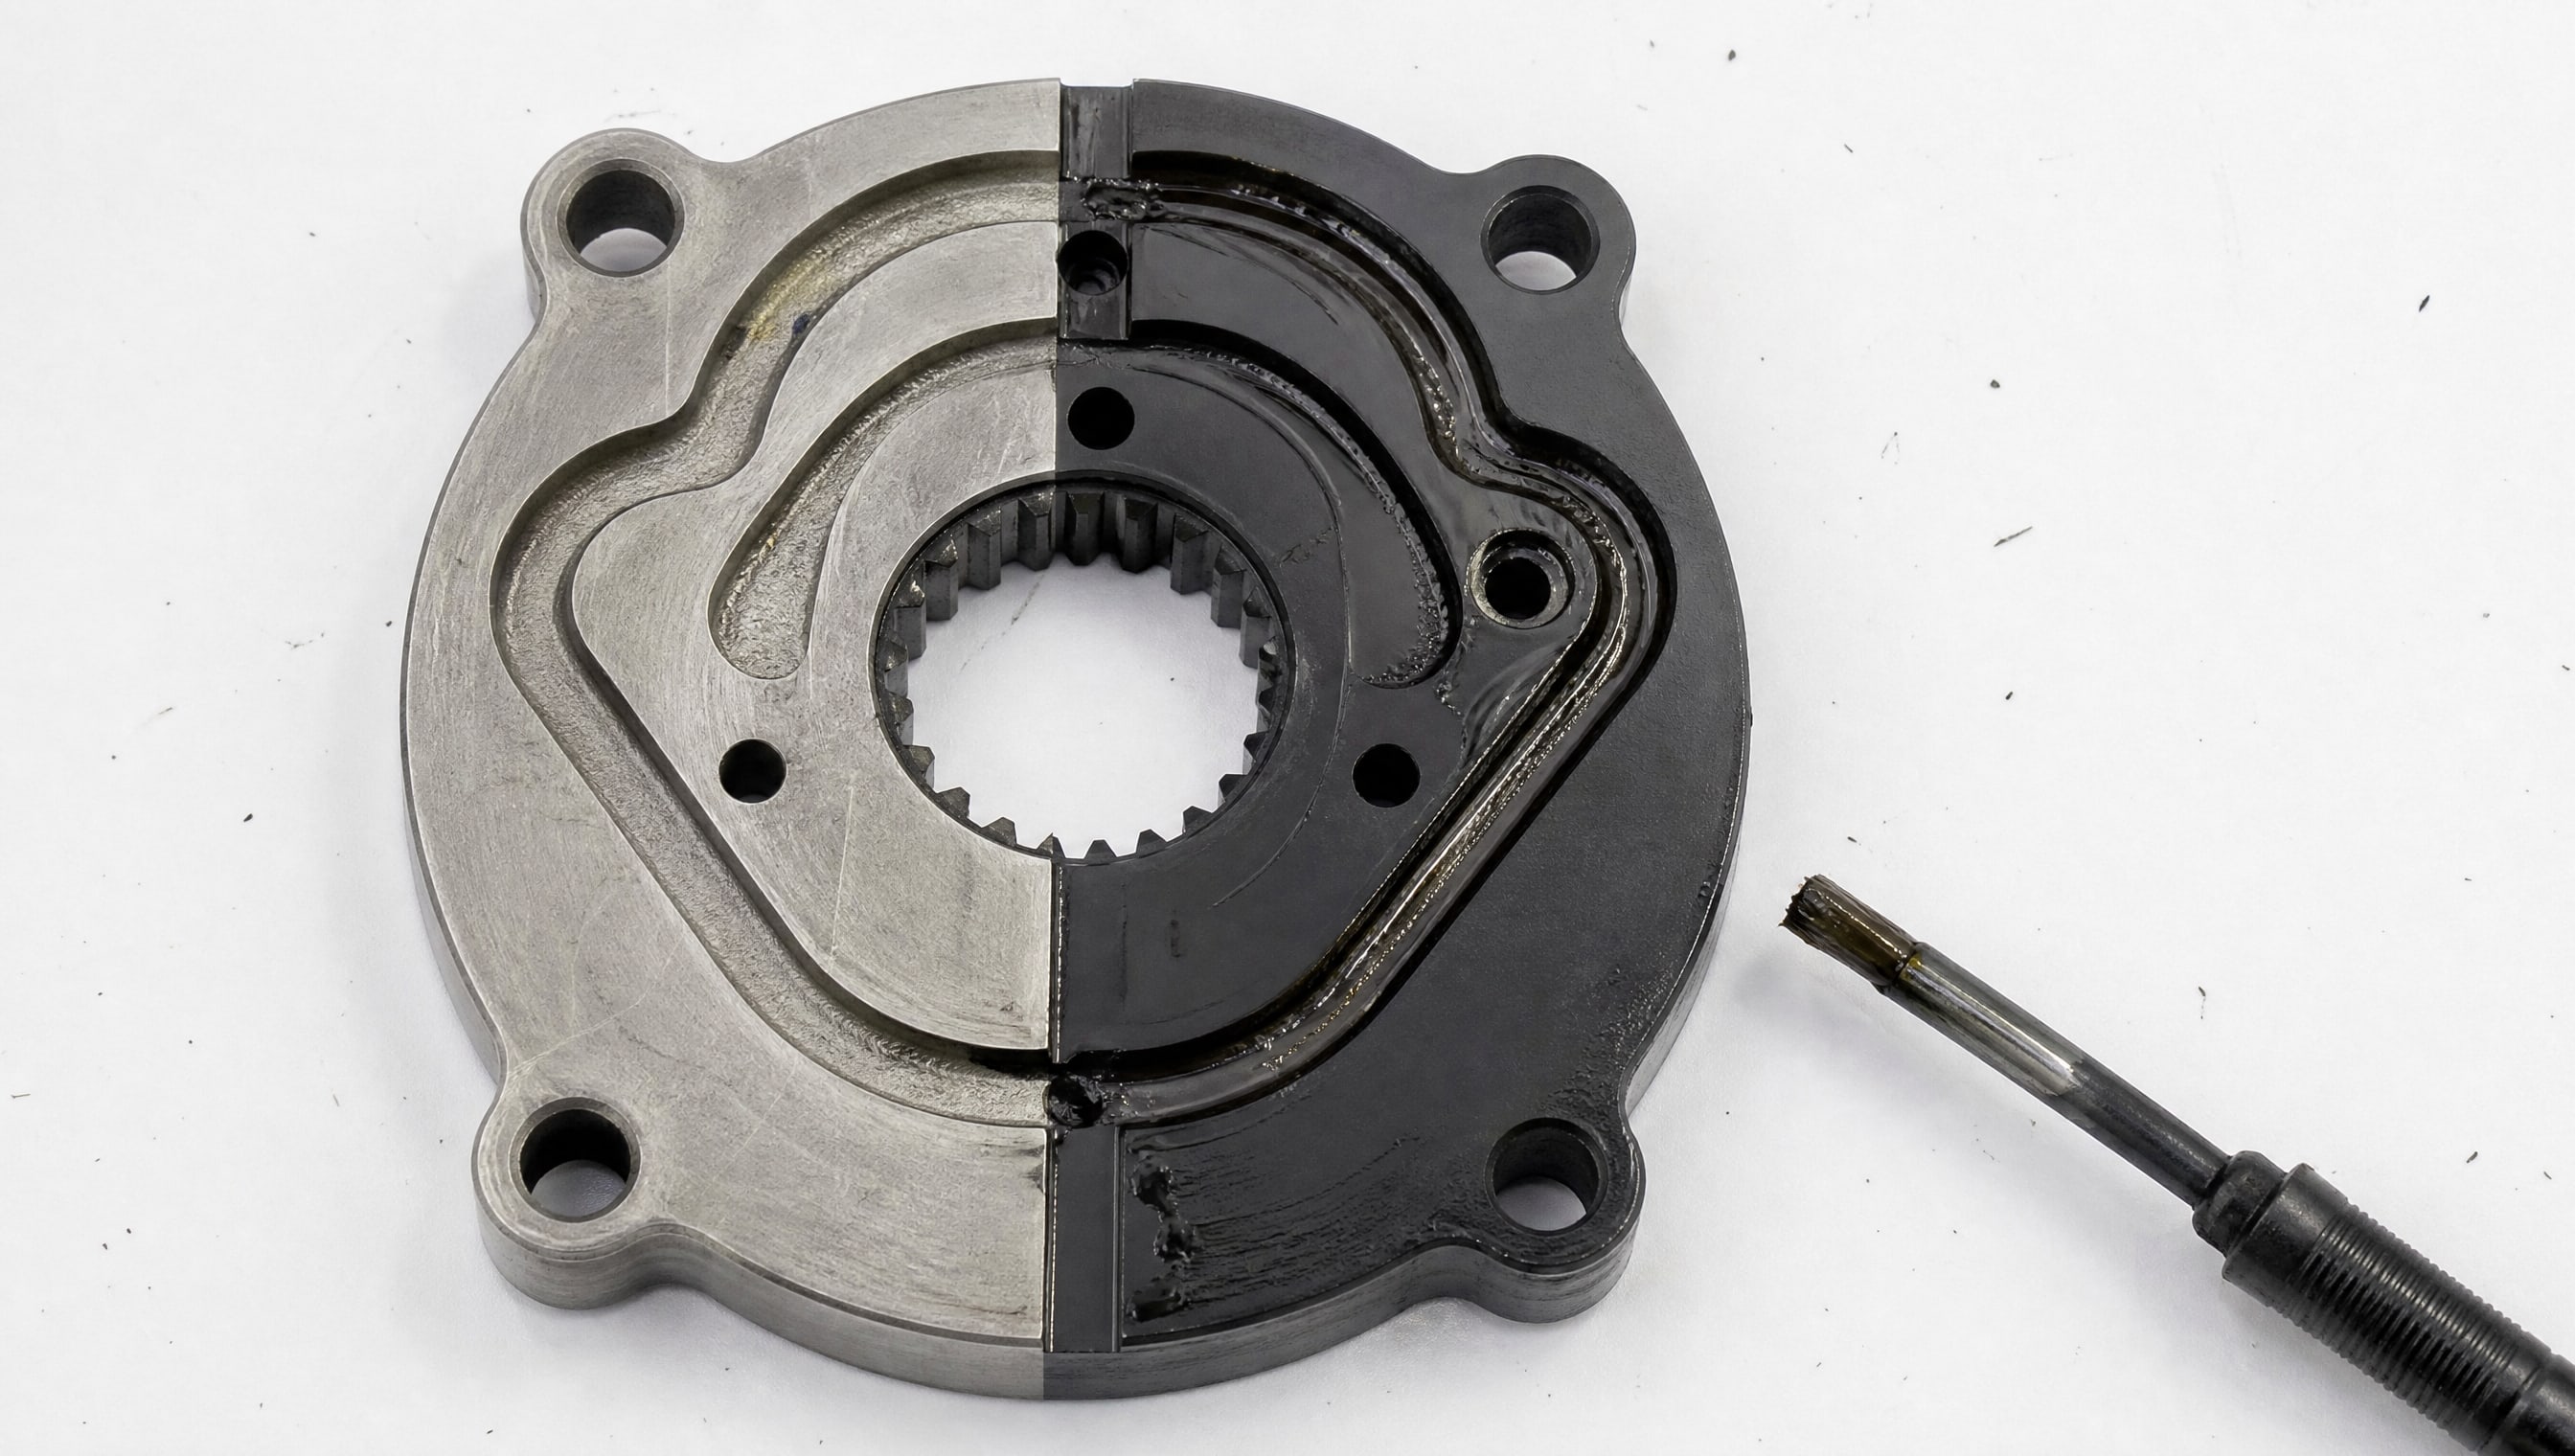
Его основные преимущества: высокая твердость (HV 900–1200), химическая инертность, относительная простота нанесения гальваническим методом.
Однако в фармацевтической промышленности твердый хром имеет существенные ограничения. Коэффициент трения пары сталь–твердый хром составляет обычно 0,25–0,40 в сухом состоянии - это в 3–5 раз выше, чем у DLC. Это означает, что узел с хромированной деталью потребует большей мощности привода, будет сильнее нагреваться и быстрее износиться сопрягаемая неподвижная деталь.
Кроме того, гальванический процесс нанесения твердого хрома генерирует сточные воды, богатые хромом и другими химикатами, что требует специальной очистки и соответствия экологическим нормам. В условиях растущих требований к устойчивому производству многие фармпредприятия переходят на DLC как на экологически более приемлемый вариант.
При сравнении триботехнических испытаний в условиях, приближенных к фармпроцессам, DLC-покрытия обычно показывают преимущество:
Более низкий коэффициент трения (0,05–0,12 против 0,25–0,40 у хрома) - меньше нагрева, меньше пиковых нагрузок на привод.
Лучшая совместимость с циклами CIP/SIP: DLC не подвергается корросии при контакте с щелочами и кислотами так же, как хром (который может испытать микротрещины).
Более высокая адгезия при правильном нанесении: если покрытие нанесено качественно, оно не шелушится и не оставляет частиц на оборудовании.
Однако выбор не всегда однозначен. Твердый хром проще восстанавливать при износе (переделка гальванического покрытия стандартна), тогда как DLC требует специализированного оборудования. На небольших или редко демонтируемых участках хром может быть приемлем; для критичных узлов, где требуется длительный ресурс между наладками, DLC становится рациональнее.
Триботехнические испытания: от справочных таблиц к реальным условиям
Коэффициент трения, приведенный в справочнике или тех-листе, - это не более чем ориентир.
Реальное значение зависит от множества факторов: давления в контакте, скорости скольжения, температуры, состояния поверхностей, качества смазки и даже влажности окружающего воздуха.
Для критичных узлов фармоборудования, где неудача приводит к остановке производства или потере партии, необходимо провести триботехнические испытания на экземпляре или макете, максимально приближенном к эксплуатационным условиям.
Типовая схема испытаний включает:
Выбор машины для испытаний, которая воспроизводит рабочий режим: если узел работает при возвратно-поступательном движении, используется соответствующая машина; если при вращении - другая.
Воспроизведение нагрузки, скорости и температуры, приближенных к реальным параметрам.
Используемую смазку (или ее отсутствие) - ровно такую же, которая будет на оборудовании.
Число циклов или время испытания, достаточное для наблюдения тренда износа и стабильности коэффициента трения.
Измерение коэффициента трения в ходе испытания (обычно записывается кривая, которая вначале может быть нестабильной, а затем выходит на плато).
Контроль адгезии покрытия (если оно есть) - визуально и микроскопически.
ГОСТ 27492-87 дает методику определения коэффициентов трения для полимерных материалов и описывает приборы, конструкцию образца и процедуру испытания. Этот стандарт полезен как основа, но для фармузлов часто требуются модификации, учитывающие специфику оборудования и материалов.
Практический совет: перед закупкой больших партий деталей с покрытием или изменением материала узла поставщик или инженер должен запросить результаты триботехнических испытаний в условиях, максимально близких к эксплуатации. Это вложение времени и средств окупится многократно благодаря избежанию рисков неудачи на производстве.
Выбор смазочного материала в условиях фармапроцессов
Если коэффициент трения полимера или покрытия удовлетворителен в сухом состоянии, это не означает, что смазка не нужна.
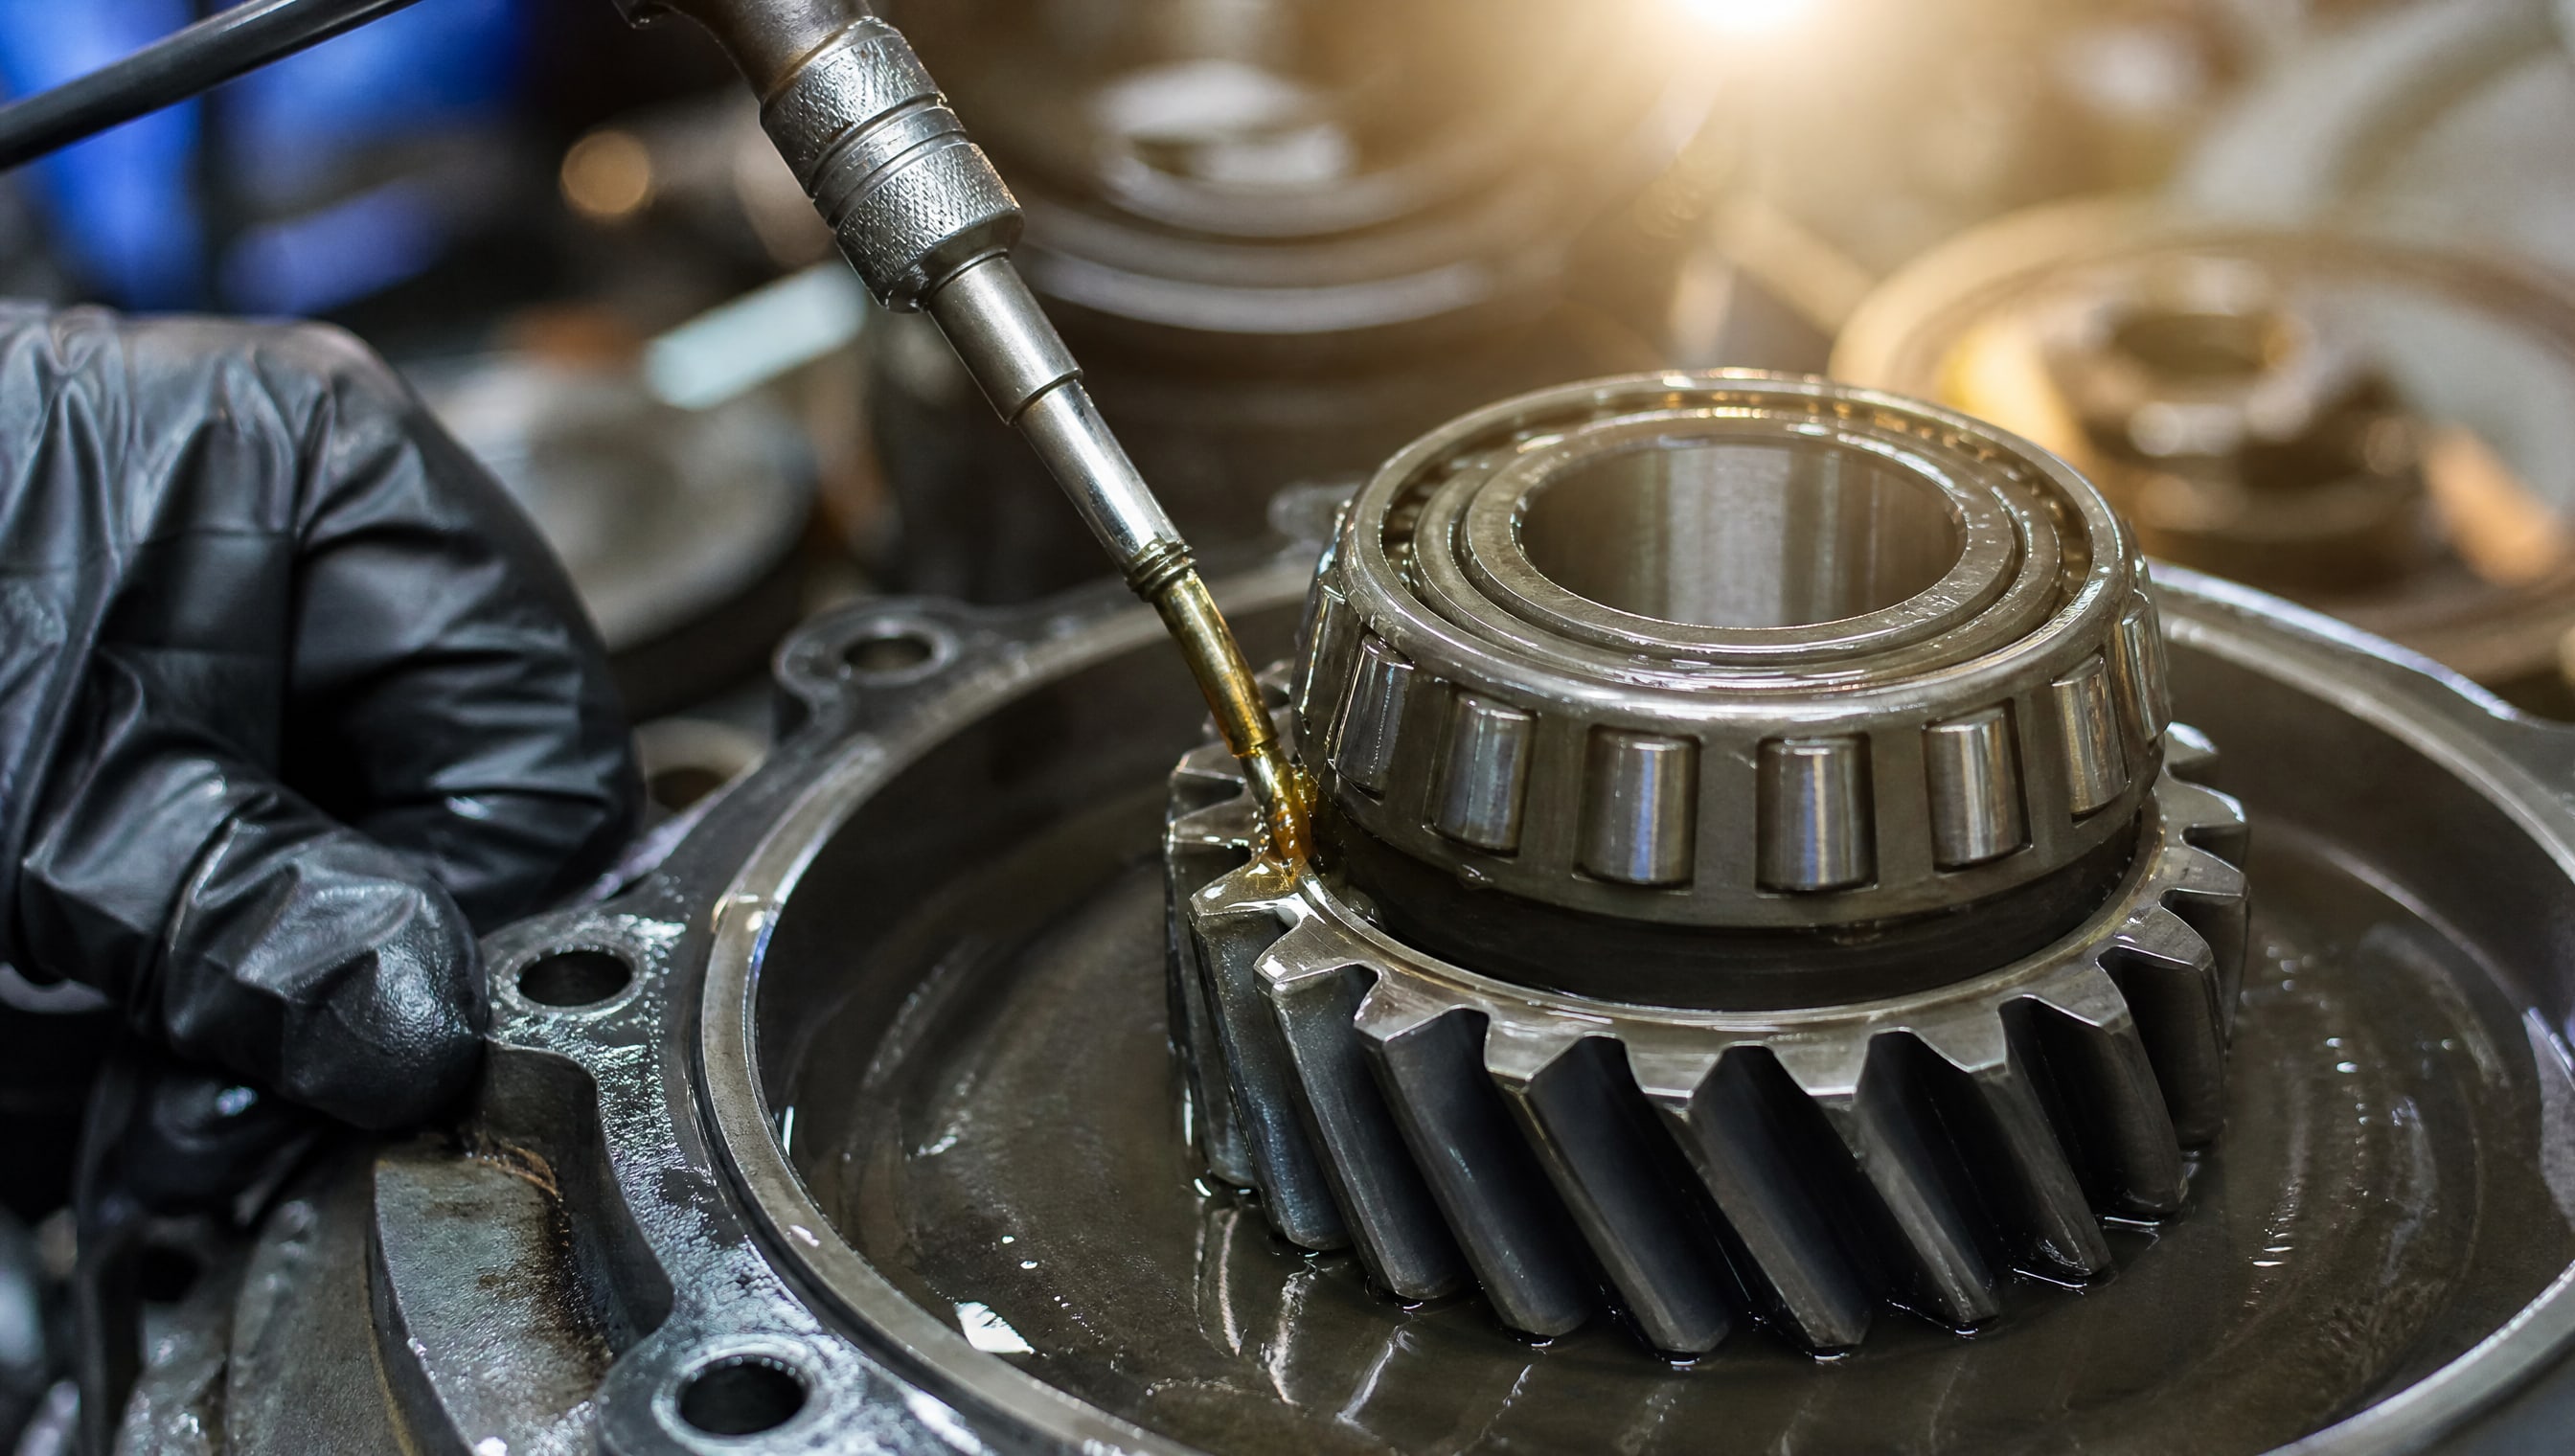
На многих фармузлах смазка служит не столько для снижения трения, сколько для защиты от попадания частиц, отвода тепла и предотвращения адгезии (слипания) поверхностей.
Однако выбор смазки в фармацевтике жестко ограничен. Любая смазка, которая может попасть в продукт или оставить следы на таре, должна быть безопасной пищевой или фармакопейной. Это означает, что обычные минеральные масла или синтетические углеводородные смазки во многих узлах неприемлемы.
Допускаются смазочные материалы с пищевым допуском NSF H1 (случайный контакт с пищей разрешен) или NSF 3H (прямой контакт с пищей). Для узлов трения, где требуется не только снижение износа, но и соответствие строгим санитарным нормам, применяются смазочные материалы с такими допусками, например линейка пищевых материалов EFELE с допуском NSF H1. Эти материалы часто имеют синтетическую основу (полиальфаолефины, сложные эфиры) и подвергаются тщательной очистке от примесей.
Важный момент: если оборудование работает в условиях частых CIP/SIP, смазка должна быть совместима с моющими и дезинфицирующими средствами, которые используются. Некоторые щелочные очистители могут вызвать омыление смазки (разложение эмульгаторов), что приведет к потере ее смазывающих свойств и образованию отложений в узле. Проверка совместимости - обязательный шаг перед применением нового материала.
В случаях, когда смазка допустима, она может заметно снижать коэффициент трения: например, для DLC данные показывают, что при переходе из сухого состояния в состояние со смазкой коэффициент трения может упасть с 0,10 до 0,01–0,02. Это вновь подчеркивает необходимость испытаний с использованием реальной смазки, которая будет применяться на оборудовании.
Частые ошибки при выборе материалов: чего следует избегать
Ошибка 1: ориентировка только на коэффициент трения.
Низкий коэффициент трения - необходимое, но не достаточное условие. Если материал или покрытие имеет низкий μ, но плохую адгезию, быстро абрадируется или несовместимо с санитарной обработкой, узел прослужит недолго. Нужна комплексная оценка: коэффициент трения, износостойкость, адгезия, совместимость с химикатами и температурными циклами.
Ошибка 2: доверие только справочным таблицам. Данные из таблиц - ориентир, но не приговор. Реальное значение коэффициента трения зависит от условий измерения, и для разных подложек, температур и скоростей результаты могут отличаться на десятки процентов. Перед применением нужны испытания на макете.
Ошибка 3: предположение, что DLC везде одинаково работает. Разные типы DLC (та-С, a-C:H, a-C:H:W) дают разные диапазоны коэффициентов трения, и одно покрытие, которое идеально работало на направляющей, может оказаться неудачным на кулачке с другой кинематикой. Поставщик должен уточнить тип DLC и предоставить результаты испытаний для конкретного применения.
Ошибка 4: пренебрежение статическим коэффициентом трения. Если в узле часто происходит пусконаладка (старт с места), статический коэффициент может быть существенно выше динамического и определить пиковую нагрузку на привод. Для такого узла нужны испытания, включающие многократные циклы старт-стоп.
Ошибка 5: выбор материала без учета CIP/SIP. Фармоборудование отличается от других отраслей именно частыми циклами очистки и стерилизации. Если материал или покрытие не протестированы на совместимость с горячей щелочью, горячей водой и паром при 121 °C, его применение рискованно. Некоторые полимеры размягчаются, некоторые покрытия отслаиваются.
Ошибка 6: замена проверенного материала без триботехнических испытаний. Искушение сэкономить часто приводит к принятию решения заменить проверенный материал (например, PTFE) на более дешевый аналог. Результат: узел выходит из строя быстрее ожидаемого. Экономия на стоимости детали оборачивается расходами на ремонт и потерю производства.
Часто задаваемые вопросы
Что означает коэффициент трения 0,05 и как его интерпретировать?
Коэффициент трения 0,05 означает, что при нормальной нагрузке в 100 Н сила трения составит 5 Н. Это одно из самых низких значений, которое встречается у PTFE, та-С DLC и некоторых других материалов. Для сравнения: коэффициент трения металлических пар может быть 0,4–0,8, то есть в 8–16 раз выше. Низкий коэффициент означает меньше нагрева и медленнее изнашивается узел.
Как правильно интерпретировать разницу между статическим и динамическим коэффициентом трения?
Статический коэффициент - это максимальное сопротивление перед началом движения, динамический - это сопротивление во время скольжения. Часто статический коэффициент выше. Для фармоборудования, которое часто стартует и останавливается, оба значения важны: статический определяет пиковую нагрузку на привод, динамический - среднюю нагрузку и нагрев.
Может ли DLC-покрытие полностью заменить смазку?
Для многих узлов да: DLC имеет такой низкий коэффициент трения, что узел может работать в сухом режиме с приемлемым нагревом и износом. Однако на фармоборудовании смазка часто нужна не только для трения, но и для защиты от частиц и отвода загрязнений. Если смазка используется, она должна быть совместима с санитарными требованиями (пищевой допуск NSF H1 или 3H).
Какой материал выбрать для узла, который испытывает циклы нагрева-охлаждения CIP/SIP?
Материалы, которые стойко переносят CIP/SIP: PTFE и полимерные композиты (с проверкой ползучести), DLC-покрытия (та-С или a-C:H при правильной адгезии), графитовые пленки. Для каждого случая нужны испытания на макете оборудования с воспроизведением реальных циклов очистки и стерилизации, чтобы убедиться, что коэффициент трения и адгезия покрытия остаются приемлемыми после нескольких десятков циклов.
Почему справочные значения коэффициента трения не совпадают с результатами испытаний на оборудовании?
Справочные значения приводятся в условиях стандартных испытаний (определенные нагрузка, скорость, температура, влажность, состояние поверхности). На реальном оборудовании все эти параметры могут быть другими, и микроскопические отличия в составе материала (примеси, твердость, пористость) также влияют на результат. Поэтому для критичных узлов обязательны испытания в условиях, максимально приближенных к эксплуатации.
Заключение
Выбор материалов и покрытий для узлов трения в фармацевтической промышленности требует глубокого понимания того, как коэффициент трения влияет на энергетику, износ и ресурс оборудования. Низкий коэффициент трения -0,05–0,10 вместо традиционных 0,25–0,50 - может пятикратно снизить нагрев и тем самым удлинить ресурс между наладками и реставрациями. Однако слепое следование справочным таблицам и незнание различий между статическим и динамическим коэффициентами, между разными типами DLC или между типами смазки часто приводят к выбору неоптимального решения.
Практический путь: сформулируйте рабочие условия узла (нагрузка, скорость, диапазон температур, контакт с водой и химикатами, допустимость смазки), выберите 2–3 наиболее перспективных материала или покрытия на основе литературных данных и опыта отрасли, затем проведите триботехнические испытания на макете оборудования с воспроизведением реальных циклов CIP/SIP. Это потребует времени и средств, но избавит вас от дорогостоящих ошибок при внедрении в производство.