Выбор способа нанесения защитного покрытия на метизы напрямую влияет на качество, однородность слоя и стойкость крепежа к коррозии. Распыление и центрифугирование - два принципиально разных подхода, каждый с собственной областью применения. Распыление разбивает жидкий состав потоком газа в мелкие капли и распределяет их по поверхности; центрифугирование наносит раствор на вращающуюся подложку и использует центробежную силу для формирования тонкой равномерной пленки. Первый метод масштабируется на деталях сложной формы и крупногабаритных изделиях, второй гарантирует однородность на небольших плоских элементах. В этой статье разберем технологию каждого метода, сравним результаты и выясним, когда какой способ работает эффективнее.
Статья адресована инженерам, закупщикам и производственникам, которые подбирают оптимальный метод защиты крепежа для конкретного производственного цикла.
Как работает центрифугирование: от нанесения к отверждению
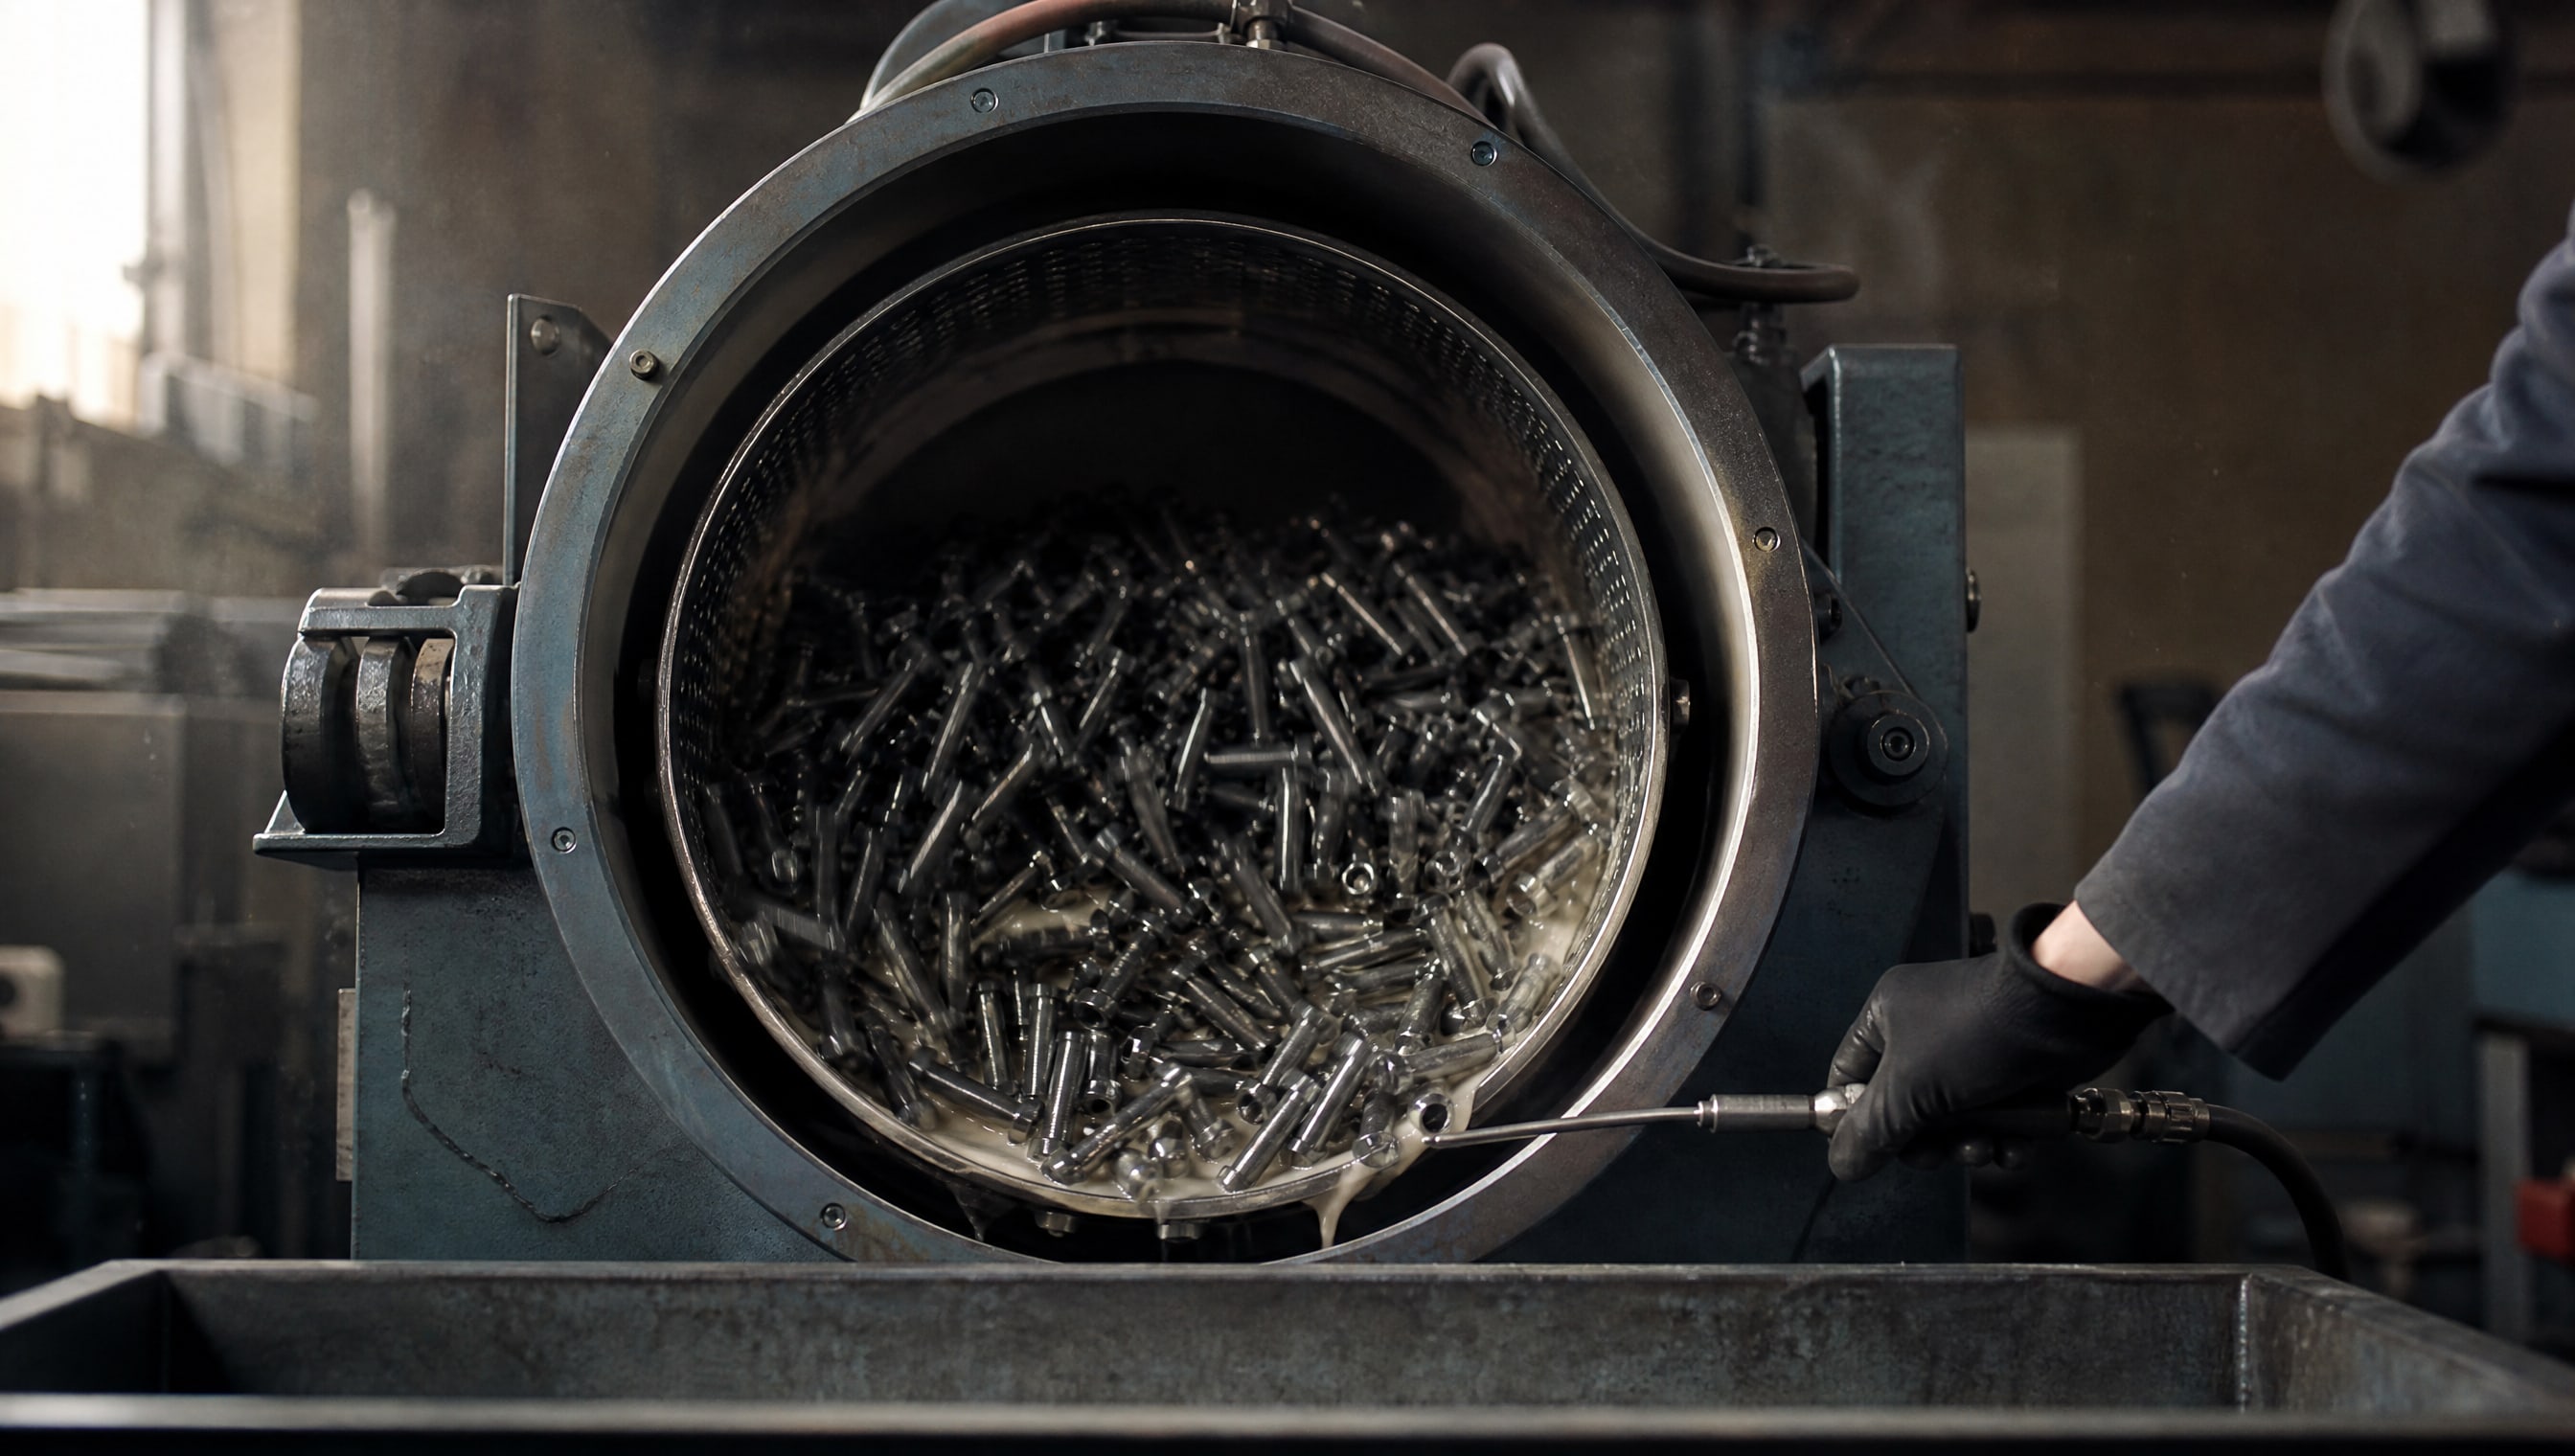
Центрифугирование (spin coating) - это метод нанесения жидкого защитного состава на вращающуюся подложку.
Процесс состоит из четырех этапов: нанесение композиции на центр вращающегося крепежа, разгон барабана до рабочей скорости, утонение слоя при постоянной скорости вращения и испарение растворителя. Толщина итогового покрытия зависит в основном от скорости вращения (достигает 20 000 об/мин) и от свойств применяемой жидкости.
На практике эффективность центрифугирования определяется тремя факторами: чистотой исходного раствора, контролем потока при нанесении и управлением испарением. Даже микроскопические частицы пыли или несмешанные компоненты могут нарушить однородность слоя, поэтому перед использованием состав обязательно проходит микронную фильтрацию. При оптимальной подготовке метод гарантирует пленки толщиной от нанометров до микронов с минимальной дисперсией.
Центрифугирование особенно эффективно для мелкого и среднего крепежа с плоскими или слабовыпуклыми поверхностями - болтов с головкой, винтов, шайб. На сложнопрофильных или крупногабаритных деталях метод теряет преимущество, поскольку центробежная сила не гарантирует равномерного заполнения всех углублений и полостей. Время цикла обычно не превышает 2–5 минут, включая собственно нанесение и начальное высыхание.
Распыление: универсальность и масштабируемость
Распыление - это нанесение защитного состава через распыляющее сопло потоком сжатого газа (чаще всего воздуха).
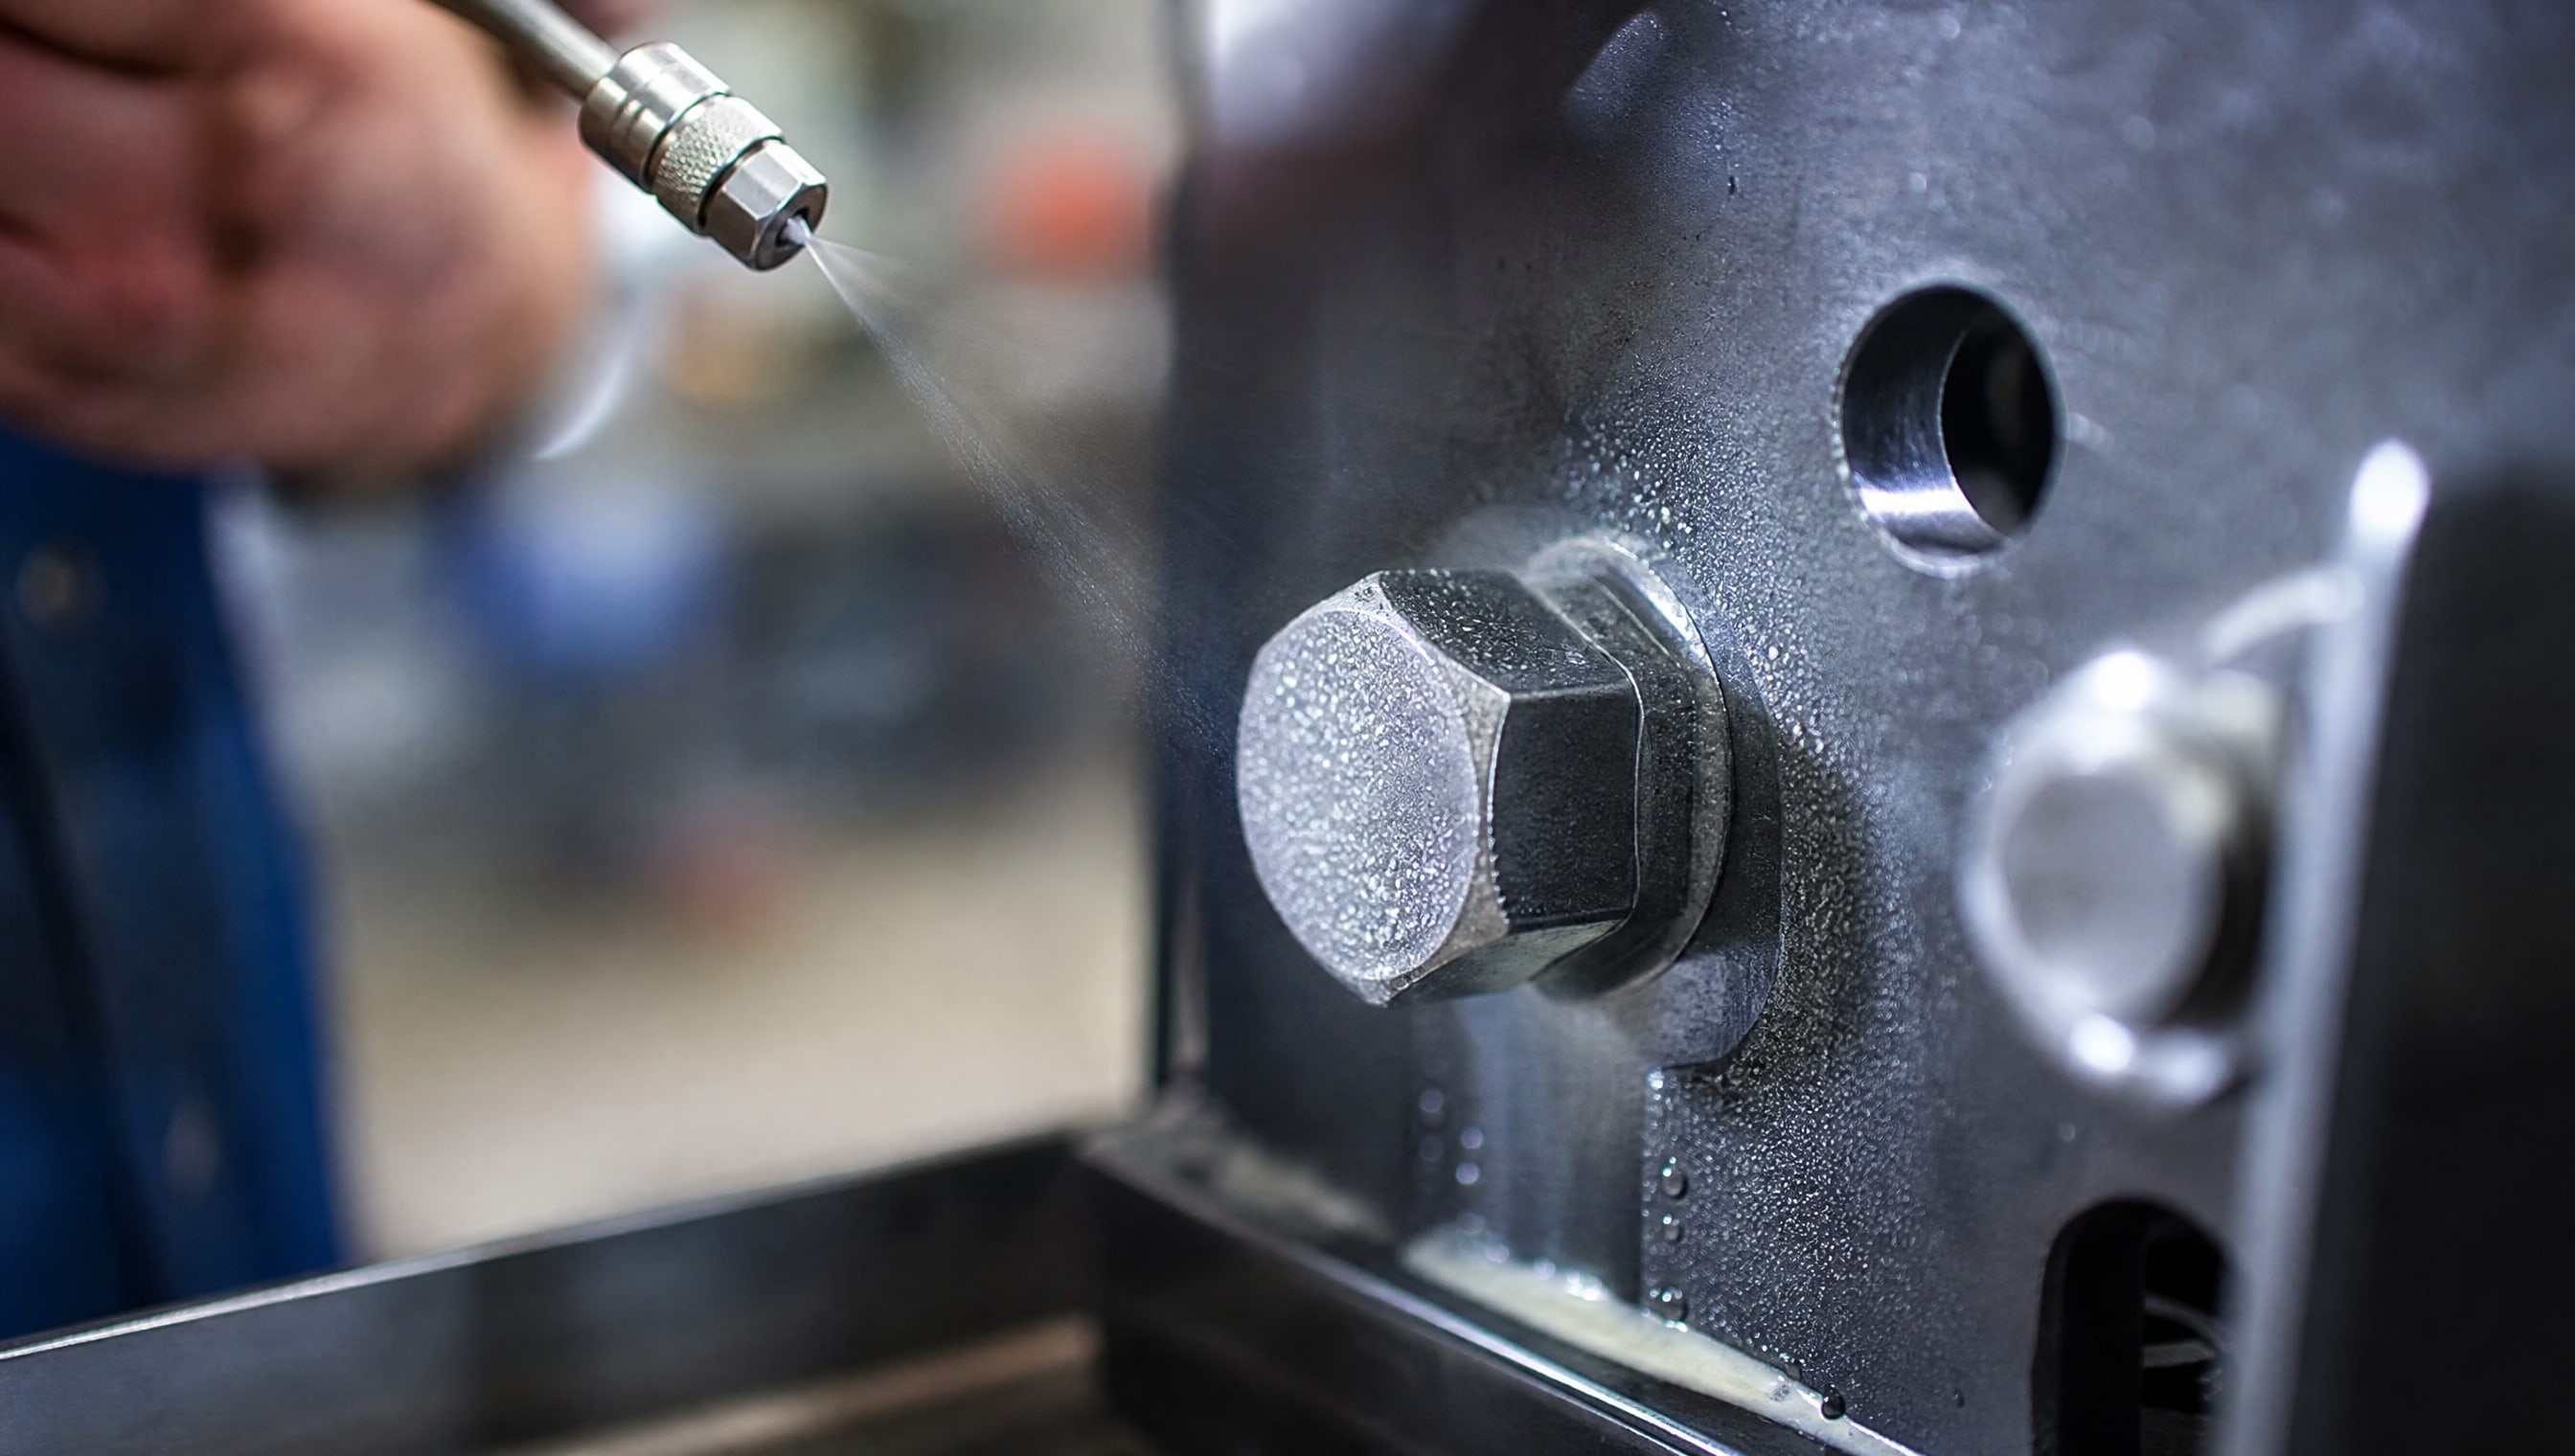
Жидкость разбивается на мельчайшие капли и в виде аэрозоля попадает на поверхность крепежа. В отличие от центрифугирования, распыление не требует особых ограничений на геометрию деталей и работает одинаково эффективно как на плоских болтах, так и на винтах с глубокими пазами или гайках.
На толщину и равномерность слоя при распылении влияют несколько параметров: вязкость состава, поверхностное натяжение, характеристики сопла, давление газового потока, расстояние от сопла до деталей и скорость продвижения покрывающей головки. Изменение любого из этих факторов может привести как к усилению, так и к ослаблению покрытия. Это требует более тонкой наладки оборудования, но зато позволяет адаптировать процесс под конкретный тип крепежа и требуемую толщину слоя.
На промышленных линиях распыление часто интегрируют в автоматизированный цикл: окунание в ванну, удаление излишков, распыление финишного слоя, термополимеризация в печи. Этот подход особенно популярен при нанесении цинк-ламельных и полимерных антикоррозионных покрытий на крупные партии метизов.
Сравнение методов: когда применяется каждый
| Критерий | Центрифугирование | Распыление |
|---|---|---|
| Геометрия деталей | Плоские и слабовыпуклые | Сложнопрофильные и массивные |
| Толщина покрытия | От нанометров до микронов | От микронов до десятков микронов |
| Контроль однородности | Высокий при правильной фильтрации | Требует отладки параметров газового потока |
| Производительность | Циклический, 2–5 минут на партию | Непрерывный, подходит для конвейера |
| Подготовка раствора | Обязательна микронная фильтрация | Достаточна стандартная очистка |
| Скорость нанесения на крупногабаритный крепеж | Ограничена | Оптимальна |
| Расход материала | Минимальный, точное нанесение | Может быть выше из-за напыления в воздух |
Выбор между методами зависит от конкретной производственной задачи. Если нужно покрыть сотни мелких болтов тонким равномерным слоем фосфатного или цинка с минимальным расходом материала - центрифугирование. Если требуется защитить крупный крепеж на автоматической линии или обеспечить заполнение всех впадин и пазов - распыление. Для золотой середины некоторые производства используют оба метода параллельно или комбинируют их в одной технологической цепочке.
Технологические цепочки в промышленности
На практике методы нанесения редко применяют изолированно.
Типовая схема для антикоррозионной защиты крепежа выглядит так: подготовка поверхности (очистка, травление или фосфатирование) → нанесение основного слоя окунанием с центрифугированием или распылением → полимеризация в печи при температуре 230 °C. Такой цикл позволяет получить стойкое многослойное покрытие с минимальными потерями материала.
Для цинк-ламельных покрытий на крупногабаритных деталях часто используют пневматическое распыление с последующим отверждением при 320 °C в течение 30–40 минут. Этот режим обеспечивает не только защиту от коррозии, но и улучшенные фрикционные свойства благодаря полимерной матрице. Для защиты метизов от коррозии и снижения трения можно использовать антифрикционные покрытия, такие как EFELE AF-511 Spray, которое отверждается при комнатной температуре и не требует печного цикла.
При горячем цинковании деталь погружают в расплав цинка, а затем излишки удаляют с помощью центрифуги; толщина итогового слоя составляет не менее 80 мкм. При термодиффузионном цинковании процесс проходит в нагреваемых барабанах при 300–400 °C; в зависимости от толщины покрытия стойкость к коррозии в соляной туман составляет 96–250 часов.
Испытания и контроль качества покрытий
После нанесения защитного слоя качество проверяют несколькими методами.
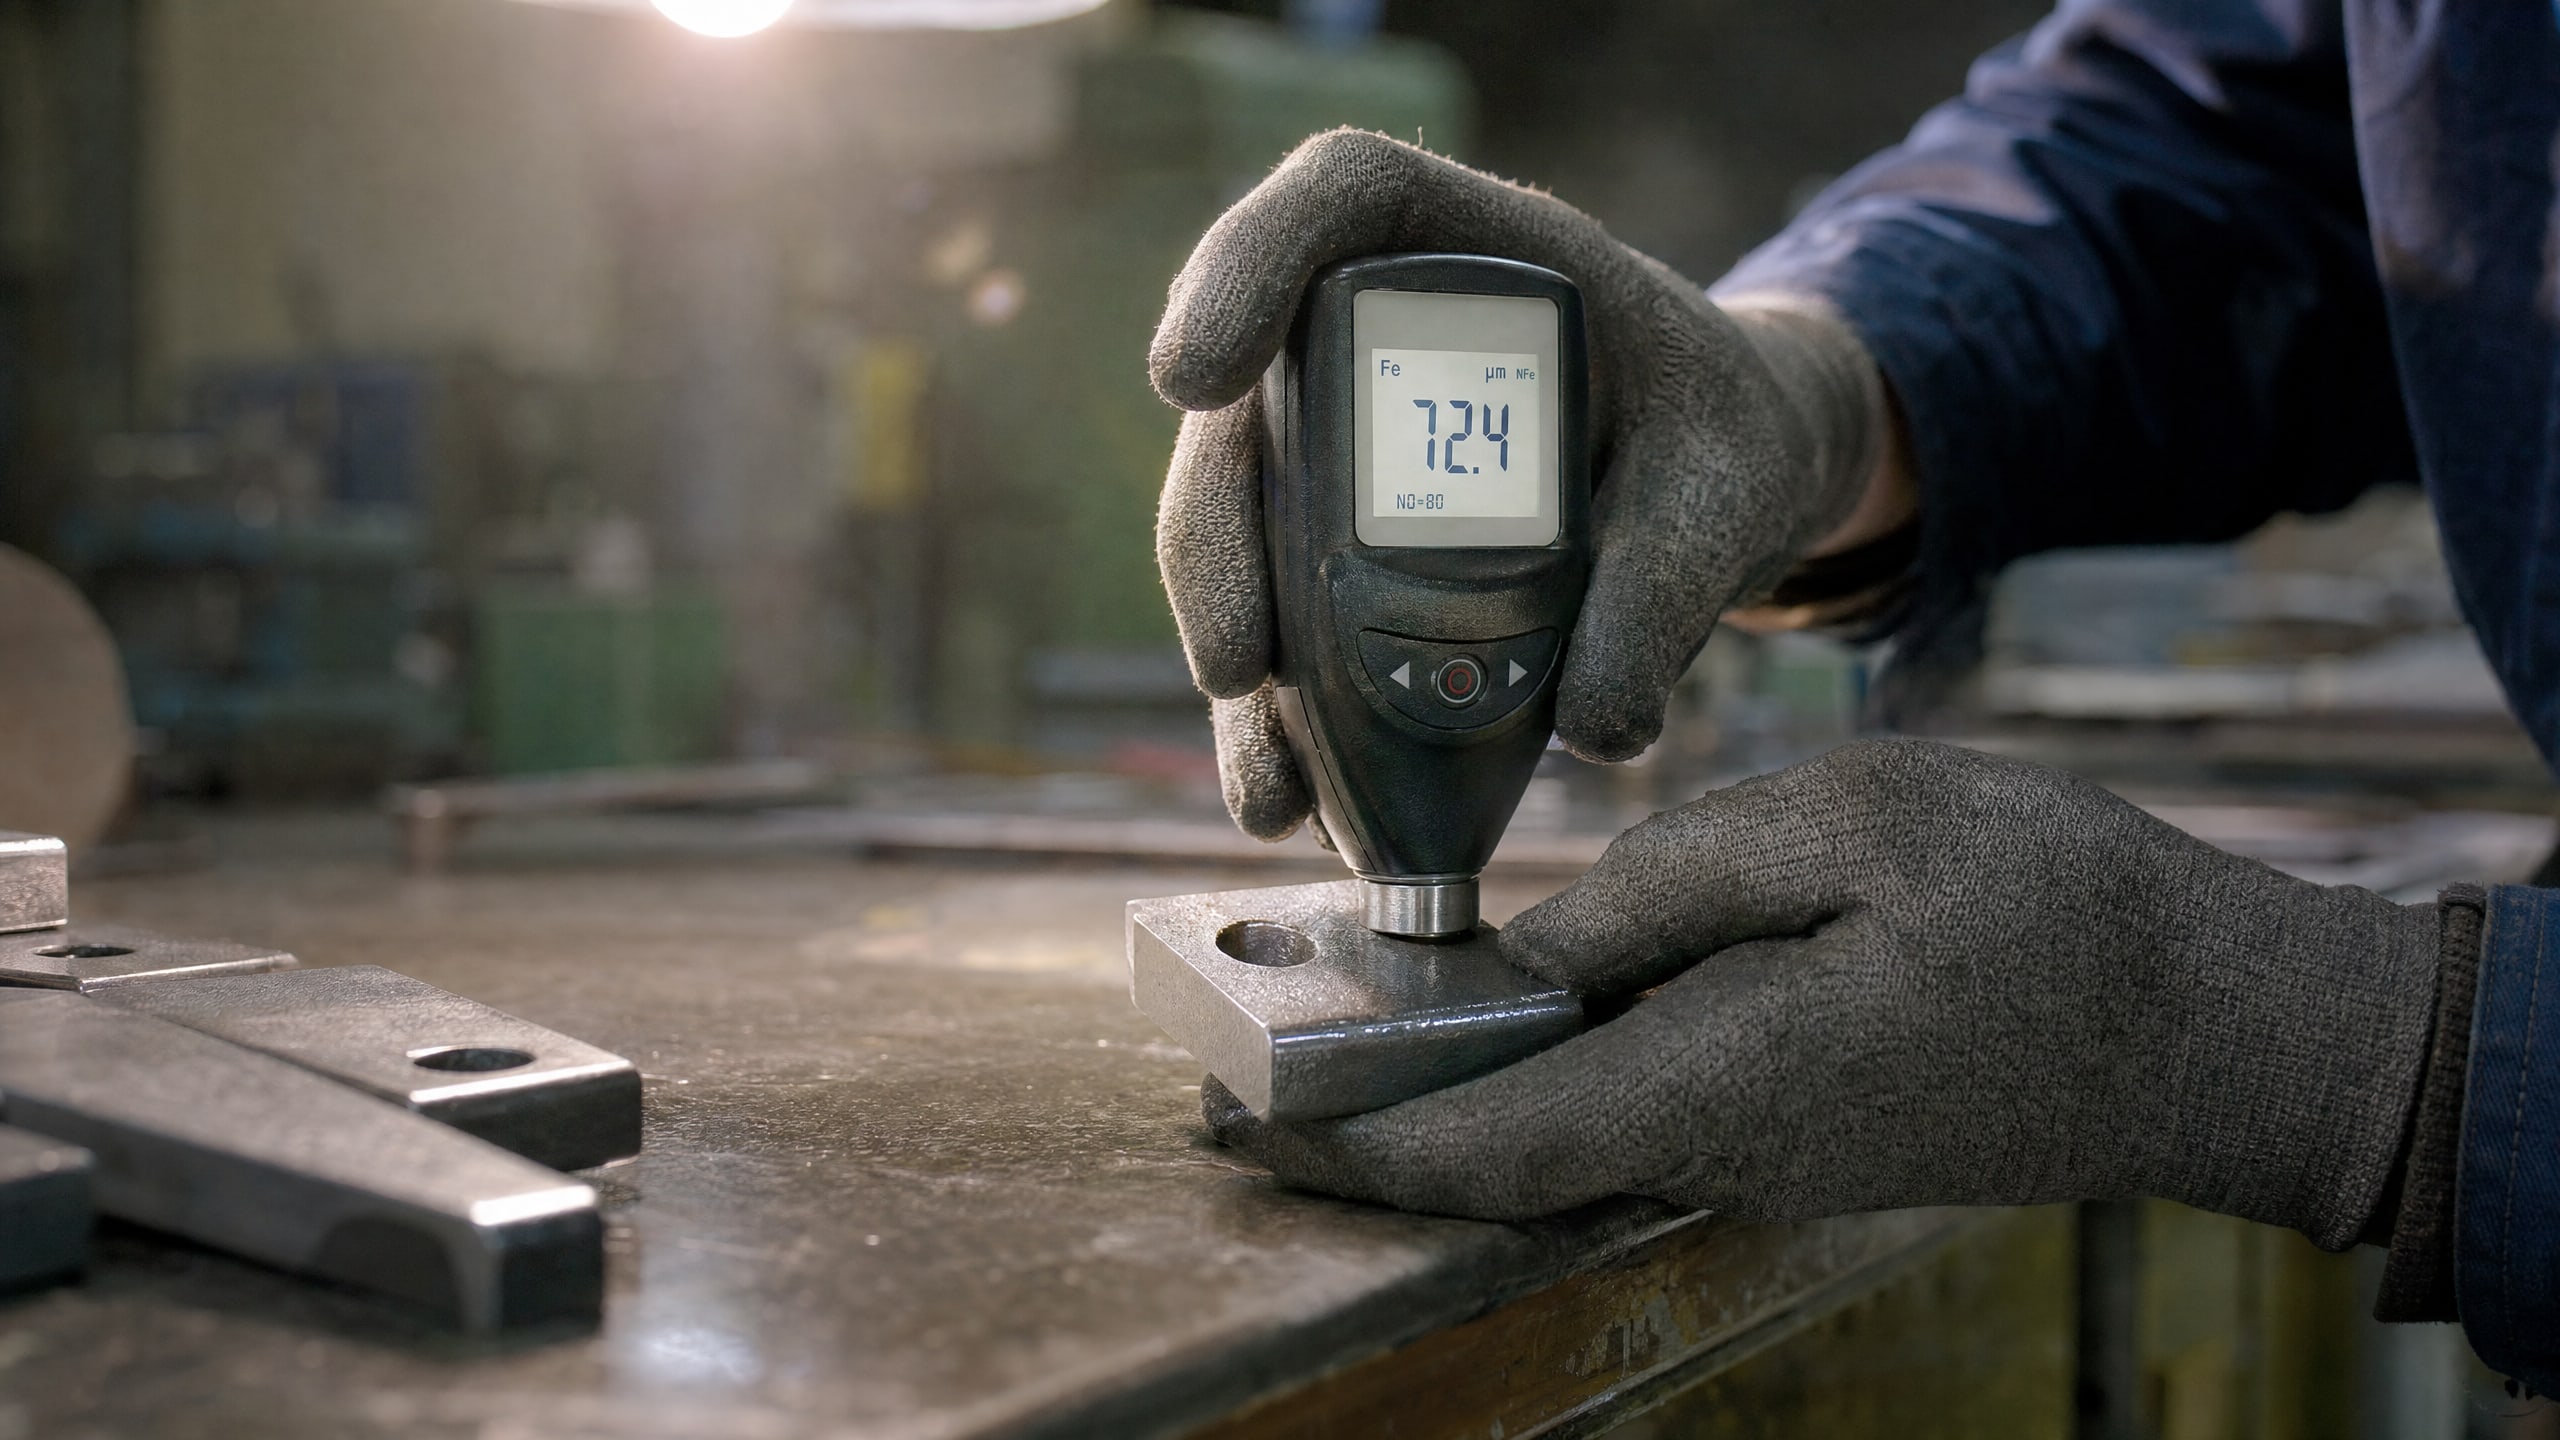
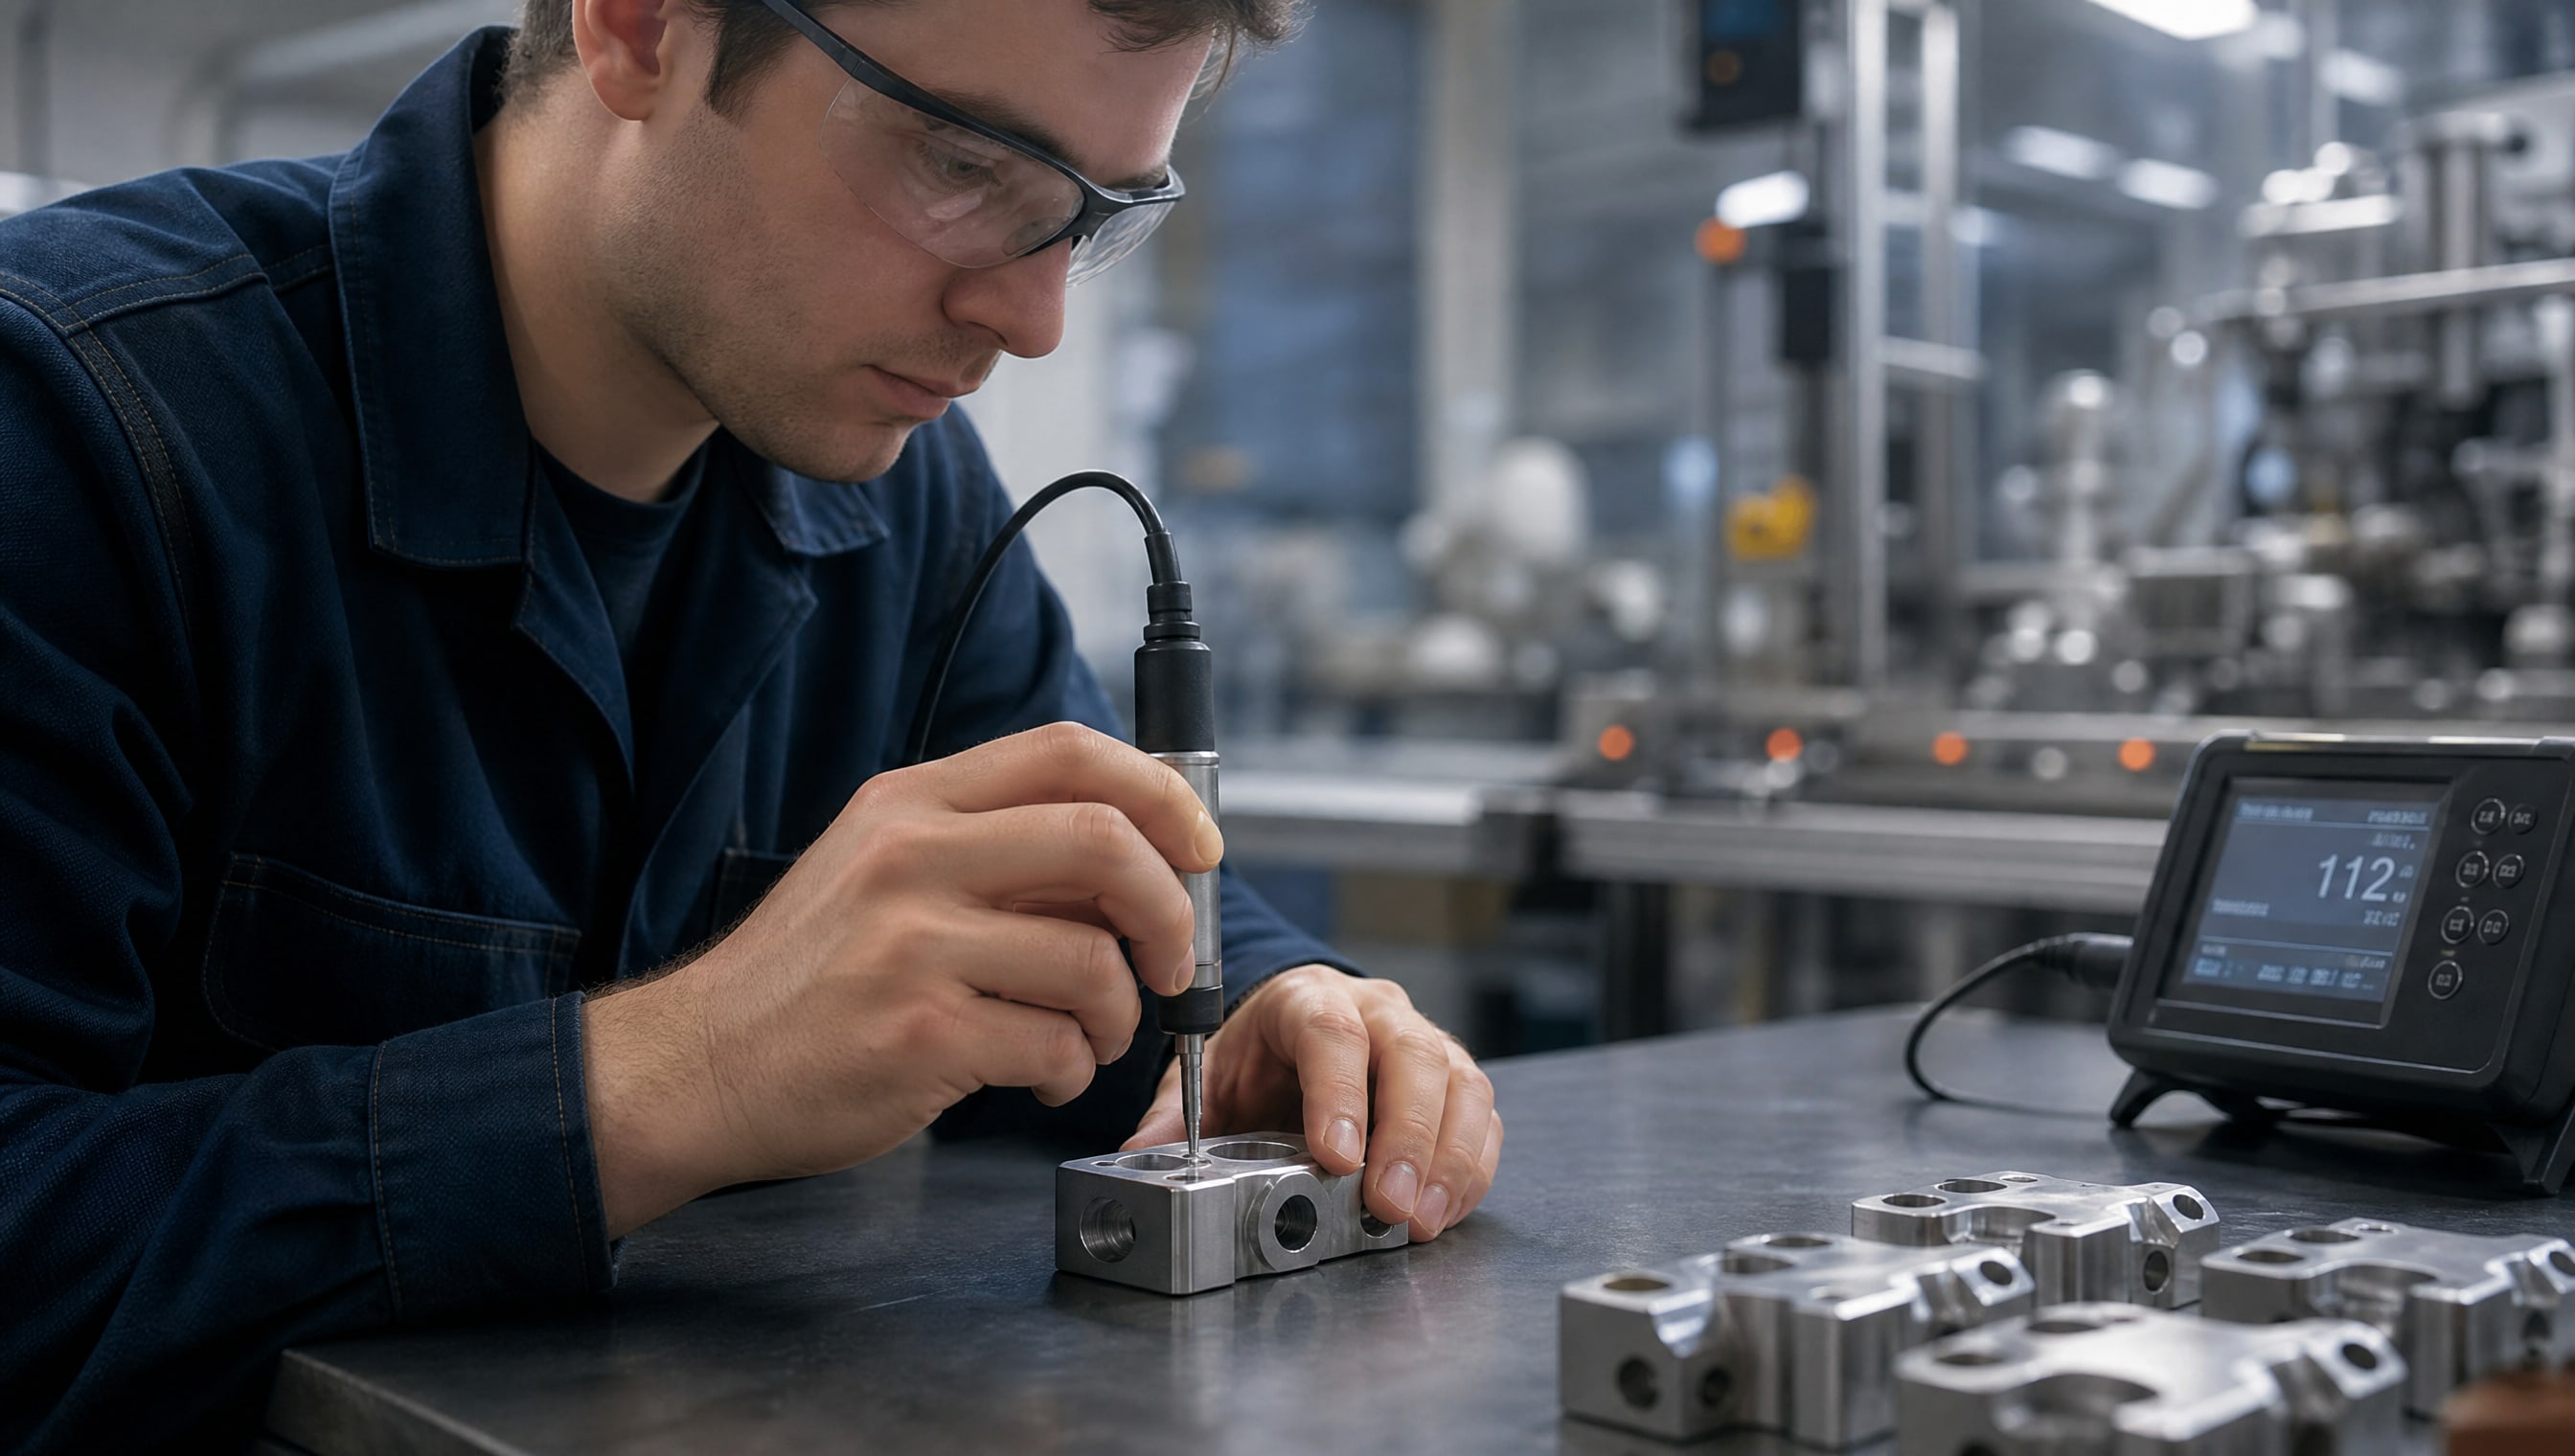
Визуальный контроль выявляет грубые дефекты: подтеки, непокрытые участки, следы высыхания. Толщину слоя измеряют толщинометром на несколько точках деталей с разных участков партии. Адгезию (прочность связи покрытия с основой) оценивают методом сетки ГОСТ - царапают поверхность крест-накрест и осматривают результат через лупу.
Для критически важного крепежа применяют ускоренные коррозионные испытания: камеру соляного тумана (КСТ). Образцы выдерживают в циклических условиях влажность-высыхание с подачей соляного аэрозоля и фиксируют, через сколько часов проступает ржавчина. Покрытие считается приемлемым, если образец выдержит минимум 96 часов без видимой коррозии; для высокотребовательных применений нужны сотни часов стойкости.
В качестве альтернативы традиционным покрытиям, таким как цинк и оксидирование, антифрикционные покрытия MODENGY обеспечивают длительную защиту и снижение коэффициента трения для различных метизов, что может сократить время приработки и снизить износ сопрягаемых деталей.
Частые ошибки при выборе метода
Главная ошибка - попытка применить один метод ко всем типам крепежа.
Закупщики иногда ищут универсальное решение, но реальность такова: центрифугирование отлично работает на плоских деталях малого размера, но неэффективно на гайках; распыление универсально, но требует постоянной наладки параметров.
Вторая ошибка - игнорирование подготовки раствора. При центрифугировании даже микроскопические загрязнения нарушают однородность пленки. Много производств закупают качественный состав, но наносят его без фильтрации - результат оказывается браком. Для распыления фильтрация менее критична, но контроль вязкости и консистенции остается обязательным.
Третья распространенная ошибка - недооценка параметров отверждения. Покрытие, нанесенное идеально, может потерять защитные свойства, если температура в печи была ниже нормы или время выдержки сокращено. Для фосфатирования нужно 230 °C, для цинк-ламельных составов часто требуется 320 °C; замена на наугад приводит к потере адгезии и ускоренной коррозии.
Часто задаваемые вопросы
Может ли одно предприятие использовать одновременно оба метода?
Да, многие производства применяют оба метода параллельно для разных типов крепежа. Центрифугирование задействуют для мелкого и среднего болтов, распыление - для крупного и гайками. Это требует организационных затрат на переналадку оборудования, но обеспечивает оптимальную эффективность и качество.
Какая толщина покрытия считается достаточной для защиты от коррозии?
Это зависит от типа среды. Для внутреннего оборудования и сухих помещений достаточно 10–30 мкм. Для наружного применения и влажных сред требуется минимум 50–80 мкм. При горячем цинковании стандартная толщина составляет не менее 80 мкм, при термодиффузионном - варьируется от 40 до 100 мкм в зависимости от требований.
Нужна ли специальная подготовка деталей перед нанесением покрытия?
Да, это обязательно. Сначала детали очищают (обезжиривают и удаляют окисления), затем травят в специальных растворах, часто проводят фосфатирование. Плохая подготовка поверхности приводит к отслаиванию покрытия независимо от качества метода нанесения и самого состава.
Почему после горячего цинкования используют центрифугу?
Центрифуга удаляет излишки расплавленного цинка с деталей. Без этого этапа слой получится неравномерным, а изделие будет тяжелее. Центрифугирование после окунания - обязательная часть процесса горячего цинкования.
На что влияет скорость вращения при центрифугировании?
Скорость вращения определяет толщину итогового слоя. Чем выше скорость, тем тоньше пленка (потому что центробежная сила выбрасывает большую часть жидкости). При этом важно не просто увеличивать обороты, а подбирать оптимальное значение под конкретный состав, вязкость и требуемую толщину.
Заключение
Распыление и центрифугирование - это не конкурирующие, а дополняющие друг друга методы нанесения защитных покрытий на метизы. Центрифугирование обеспечивает тонкие однородные пленки на мелком крепеже, гарантирует минимальный расход материала и простоту управления. Распыление дает гибкость по геометрии деталей, масштабируется на автоматических линиях и подходит для крупногабаритного или сложнопрофильного крепежа.
Выбор метода зависит от типа крепежа, требуемой толщины защитного слоя, производительности и доступного оборудования. На практике многие производства используют оба способа: центрифугирование для массового мелкого крепежа, распыление для специальных или крупных партий. Главное - не забывать о подготовке поверхности, фильтрации растворов и соблюдении режимов отверждения. Следующий шаг для вашего производства: проанализировать структуру ассортимента крепежа, определить, какой процент изделий можно обрабатывать центрифугированием, а какой требует распыления, и составить производственную схему, оптимальную по времени и затратам.