Когда инженер или закупщик получает два паспорта смазки - один от импортного производителя, другой от российского - первое, что бросается в глаза: цифры отличаются. Нагрузка сваривания смазки в одном паспорте указана 5000 Н, в другом 6500 Н. Вязкость масляной основы, результаты теста на окисление, размер частиц твердых добавок - все несопоставимо. Возникает вопрос: какой паспорт верен? Ответ прост: оба верны, но получены они по разным методикам испытания.
Дело в том, что каждая страна и международная организация (ГОСТ, DIN, ASTM) применяет свои стандарты испытания, которые используют разное оборудование, нагрузки, температуры, скорости и критерии фиксации результата. Это приводит к тому, что одна и та же смазка покажет разные значения нагрузки сваривания, если ее протестировать по ГОСТ 9490-75 или по ASTM D 2266. Без понимания этого различия закупщик рискует выбрать неправильный продукт при замене импортной смазки на российскую или наоборот.
Почему показатели смазок из разных паспортов несопоставимы
Представьте, что два производителя решили испытать одну и ту же смазку.
Первый использует методику ГОСТ 9490-75, второй - ASTM D 2266. Казалось бы, результат должен быть одинаковым. Но это не так. Вот почему.
В основе методик лежит одна идея: использовать 4-х шариковую машину (машину Тимкена) для определения антизадирных свойств смазки под нагрузкой. Однако детали реализации существенно различаются. Первая разница - в критериях определения самого момента, когда нужно остановить испытание. ГОСТ 9490 фиксирует сваривание как момент автоматической остановки машины (когда момент трения резко возрастает). ASTM D 2266 использует аналогичный критерий, но процедура нагружения отличается по шагам и времени выдержки под каждой нагрузкой.
Вторая разница - в ряде нагрузок. Начальная нагрузка одинакова: 1 Н (примерно 10 кгс), но способ увеличения нагрузки, интервалы между шагами и максимальная нагрузка различаются. Это приводит к тому, что смазка, прошедшая испытание по ГОСТ, может показать более высокую или более низкую нагрузку сваривания, чем по ASTM, просто потому что машина работала по-другому.
Третья разница - в интерпретации результата. Если смазка свариваться не начала, оба стандарта используют условную нагрузку, связанную с пятном износа, но критерии могут отличаться. Например, ГОСТ фиксирует пятно износа диаметром ≥ 3 мм, и это считается условной нагрузкой сваривания (load welding условный).
К этому добавляются еще факторы: температура смазки во время теста, влажность, качество подготовки шариков, калибровка машины. Все это в совокупности создает ситуацию, когда паспортные данные двух производителей становятся несопоставимы. Закупщик видит цифры, но не видит методики, и делает неправильный выбор.
Что такое нагрузка сваривания смазки и как ее определяют
Нагрузка сваривания смазки - это наименьшая нагрузка, при которой происходит автоматическая остановка 4-х шариковой машины Тимкена из-за того, что шарики свариваются между собой или момент трения резко возрастает, что приводит к срабатыванию защиты машины.
Это определение критично для понимания: нагрузка сваривания - это НЕ максимальная нагрузка, которую смазка выдержит, а наименьшая нагрузка, вызвавшая отказ.
На практике испытание работает так. На 4-х шариковую машину (состоит из одного стационарного шарика и трех вращающихся) наносят тонкую пленку смазки и начинают нагружать систему, начиная с 1 Н (20 кгс). Если при этой нагрузке сваривания не происходит, нагрузку увеличивают до следующего уровня - обычно с шагом 400 Н или 1000 Н (в зависимости от стандарта), и повторяют процедуру. Машина вращается при каждой нагрузке определенное время (от 10 до 60 секунд в зависимости от методики), и оператор наблюдает за поведением шариков.
Когда нагрузка становится достаточной, происходит одно из двух: либо шарики свариваются и машина автоматически останавливается (классический случай свариванья), либо на поверхности контакта образуется интенсивный след износа. Для смазок, которые не свариваются (например, содержащих твердые смазочные вещества), критерием определения условной нагрузки сваривания служит пятно износа диаметром ≥ 3 мм. Эта цифра -3 мм - фиксируется во всех основных стандартах (ГОСТ, ASTM, DIN), но способ ее измерения и интерпретация могут отличаться.
Результат выражается в Ньютонах (N) или килограммах-силы (кгс). Например, если смазка свариваться начала при нагрузке 6300 Н, в паспорте будет указано: «Load Welding: 6300 N» или «Нагрузка сваривания: 6300 Н (630 кгс)». Это значение используется как маркер антизадирных свойств смазки: чем выше нагрузка сваривания, тем лучше смазка справляется с тяжелыми нагрузками в реальных узлах (например, в подшипниках, редукторах, шпинделях).
Однако здесь таится подвох: высокая цифра нагрузки сваривания по ГОСТ не гарантирует хорошую работу в условиях, где к смазке предъявляются требования по ASTM, и наоборот. Это одна из основных причин, почему при замене смазки нельзя просто сравнивать числа из паспортов.
Ключевые методики испытания: ГОСТ 9490, ASTM D 2266, DIN 51350
Три основных международных стандарта определяют антизадирные и противоизносные свойства смазок с помощью одинакового типа оборудования (4-х шариковой машины Тимкена), но процедуры испытания различаются кардинально.
Разбор каждого из них показывает, почему результаты несопоставимы.
ГОСТ 9490-75: Российский стандарт испытания антизадирных свойств
ГОСТ 9490-75 определяет методику испытания смазок на 4-х шариковой машине для определения условной нагрузки сваривания и индекса задира. Испытание начинается с нагрузки 1 Н (20 кгс) и последовательно увеличивается. Время выдержки под каждой нагрузкой составляет 10 секунд. Если сваривания не происходит, следующая нагрузка зависит от наблюдений: обычно увеличивается на 200-400 Н до момента сваривания или образования пятна износа диаметром ≥ 3 мм.
Критерий остановки испытания четкий: либо автоматическая остановка машины (сваривание), либо достижение максимальной нагрузки (часто 10 000 Н или 12 000 Н, но это зависит от типа смазки). Результат фиксируется как наименьшая нагрузка, вызвавшая одно из этих явлений.
ASTM D 2266: Американский стандарт с другой системой нагружения
ASTM D 2266 использует ту же машину Тимкена, но нагружение происходит иначе. Испытание начинается с 1 Н и увеличивается с шагом 450 Н (1000 фунтов-силы) при каждой ступени. Время выдержки под нагрузкой -60 секунд (в шесть раз больше, чем в ГОСТ). Критерий сваривания - автоматическая остановка машины или момент трения свыше определенного значения (например, свыше 5 кг).
Интересный момент: ASTM D 2266 позволяет определить не только условную нагрузку сваривания, но и индекс задира (wear index), который вычисляется на основе трех нижних нагрузок и отражает скорость образования пятна износа при умеренных нагрузках. Эта цифра часто присутствует в паспортах смазок американского или европейского происхождения, но может быть отсутствует в российских паспортах, что создает дополнительную путаницу при сравнении.
DIN 51350: Немецкий стандарт с промежуточными шагами
DIN 51350 занимает среднее положение между ГОСТ и ASTM. Начальная нагрузка 1 Н, шаг увеличения 392 Н, время выдержки 10-60 секунд (в зависимости от варианта метода). DIN 51350 часто используется в европейской промышленности и часто совпадает с требованиями европейских производителей оборудования (например, SKF, FAG для подшипников).
Главное различие между этими тремя стандартами: даже если все три получат результат «нагрузка сваривания 6300 Н», это будет означать разные физические явления и разные условия нагружения. Смазка, показавшая 6300 Н по ГОСТ, может показать 5000 Н по ASTM или 7000 Н по DIN, просто потому что машины работали с разными скоростями и длительностью нагружения.
Оборудование и критерии: 4-х шариковая машина, пятно износа, вытекание
Хотя основное оборудование для определения нагрузки сваривания одинаковое (4-х шариковая машина Тимкена), параметры ее работы и критерии интерпретации результатов различаются в разных методиках.
Это создает принципиальные различия в результатах.
Параметры 4-х шариковой машины
Все методики (ГОСТ, ASTM, DIN) используют одинаковый принцип: три стальных шарика вращаются в чашке, содержащей смазку, под нагрузкой от одного стационарного шарика сверху. Размер шариков одинаков (примерно 12,7 мм), материал одинаков (сталь 52100 или эквивалент). Однако скорость вращения может отличаться. Например, ASTM D 2266 рекомендует 1500 об/мин, ГОСТ 9490 предусматривает 1550 об/мин. Эта казалось бы незначительная разница в скорости влияет на температуру в зоне контакта и, следовательно, на вязкость смазки во время испытания, что приводит к различиям в результатах.
Температура во время испытания также регулируется по-разному. Классические методики (ГОСТ, ASTM) предусматривают испытание при комнатной температуре (20-25°C), но в некоторых версиях (например, ASTM D 2266 имеет варианты с нагревом) испытание может проводиться при 40°C, 60°C или даже 100°C. Это существенно меняет результат.
Пятно износа ≥ 3 мм: критерий для смазок без сваривания
Для смазок, содержащих твердые смазочные вещества (графит, дисульфид молибдена, твердые частицы размером < 25 мкм), сваривание часто не происходит даже при очень высоких нагрузках. В этом случае оба стандарта (ГОСТ и ASTM) переходят на альтернативный критерий: измеряют диаметр пятна износа на поверхности стационарного шарика. Если это пятно достигает ≥ 3 мм в диаметре, испытание считается завершенным, и нагрузка фиксируется как условная нагрузка сваривания (часто обозначается как «Load Welding (по пятну износа)» или просто «Нагрузка сваривания условная»).
Однако здесь возникает новый источник несопоставимости: способ измерения пятна износа в разных методиках может отличаться. В ГОСТ используется измерительный микроскоп, в ASTM - часто компьютерная обработка фотографии контактной поверхности. Разница в точности измерения может составлять 0,2-0,5 мм, что при малых пятнах (близких к критерию 3 мм) приводит к определению разных нагрузок.
Кроме того, в некоторых методиках (например, DIN 51805-2 для смазок) используется критерий давления вытекания смазки, а не пятна износа. Метод Кестерниха определяет минимальное давление, при котором смазка начинает вытекать из патрубка в условиях динамического сдвига. Это совсем другой критерий, и его результаты несопоставимы с нагрузкой сваривания, определенной по 4-х шариковой машине.
Индекс задира и скорость образования пятна
Некоторые методики (прежде всего ASTM D 2266) предусматривают расчет индекса задира (wear index, WI) на основе размера пятна износа при трех низших нагрузках (например, 200 Н, 600 Н, 1000 Н). Формула такова:
WI = (6,9 - 0,4 × d) × 10^5,
где d - диаметр пятна износа в миллиметрах.
Этот индекс отражает не только наличие сваривания, но и скорость образования пятна при умеренных нагрузках. В ГОСТ 9490 индекс задира обычно не рассчитывается. Это приводит к тому, что смазка может иметь одинаковую нагрузку сваривания (например, 6000 Н) по обеим методикам, но разные индексы задира, что указывает на разное поведение при умеренных нагрузках.
Как выбрать смазку при замене импортной на российскую
Когда перед инженером стоит задача заменить импортную смазку на российскую (или наоборот), возникает естественный вопрос: как убедиться, что новая смазка будет работать не хуже?
Прямое сравнение паспортных данных часто приводит к неправильному выбору. Вот практические шаги для правильного решения.
Запросить данные по одной методике
Первый и наиболее надежный способ - попросить у российского производителя данные по ASTM (если смазка закупалась под спецификацию ASTM) или получить данные импортной смазки по ГОСТ 9490. Некоторые крупные производители (в том числе отечественные) располагают технической базой для проведения испытаний по различным стандартам и могут предоставить сравнительные данные. Например, если смазка закупалась под спецификацию «ASTM D 2266: нагрузка сваривания ≥ 5900 Н», следует попросить у российского аналога ровно такой же результат, полученный по ASTM D 2266, а не по ГОСТ 9490.
Провести сравнительные испытания
Если получить данные по одной методике невозможно, следующий шаг - провести собственные сравнительные испытания. Для этого нужно направить образцы обеих смазок (импортной и российской) в специализированную лабораторию, которая проведет испытание на одной и той же 4-х шариковой машине Тимкена в одних и тех же условиях. Стоимость такого испытания в России составляет обычно от 5000 до 15000 рублей за смазку, но результаты будут полностью сопоставимы.
При таком тестировании важно попросить лабораторию провести испытание не только на нагрузку сваривания, но и на индекс задира (если это требуется спецификацией), и на стабильность консистенции при качении (ASTM D 1831-20 при 60°C и 80°C в течение 24 и 50 часов). Это обеспечит полное понимание того, как новая смазка будет вести себя в реальных условиях эксплуатации.
Сравнивая результаты, имейте в виду, что новая смазка не должна быть идентична по всем параметрам, но должна обеспечивать функциональный эквивалент. Например, если импортная смазка показала нагрузку сваривания 6000 Н и индекс задира 82, российская смазка должна показать не менее 5800 Н и индекс задира не менее 80. Маленькие различия (2-5%) часто находятся в пределах погрешности испытания.
Анализ спецификаций и допусков
Если смазка закупалась под конкретную спецификацию оборудования (например, SKF LGET 2 для подшипников, DIN 51825 для редукторов), то при выборе замены следует сверяться не с паспортом импортной смазки, а с самой спецификацией. Спецификация содержит требования, выраженные обычно в одной методике (например, «нагрузка сваривания не менее 5600 Н по ASTM D 2266»). Оба кандидата на замену (и импортная, и российская смазка) должны соответствовать этим требованиям, полученным по одной методике.
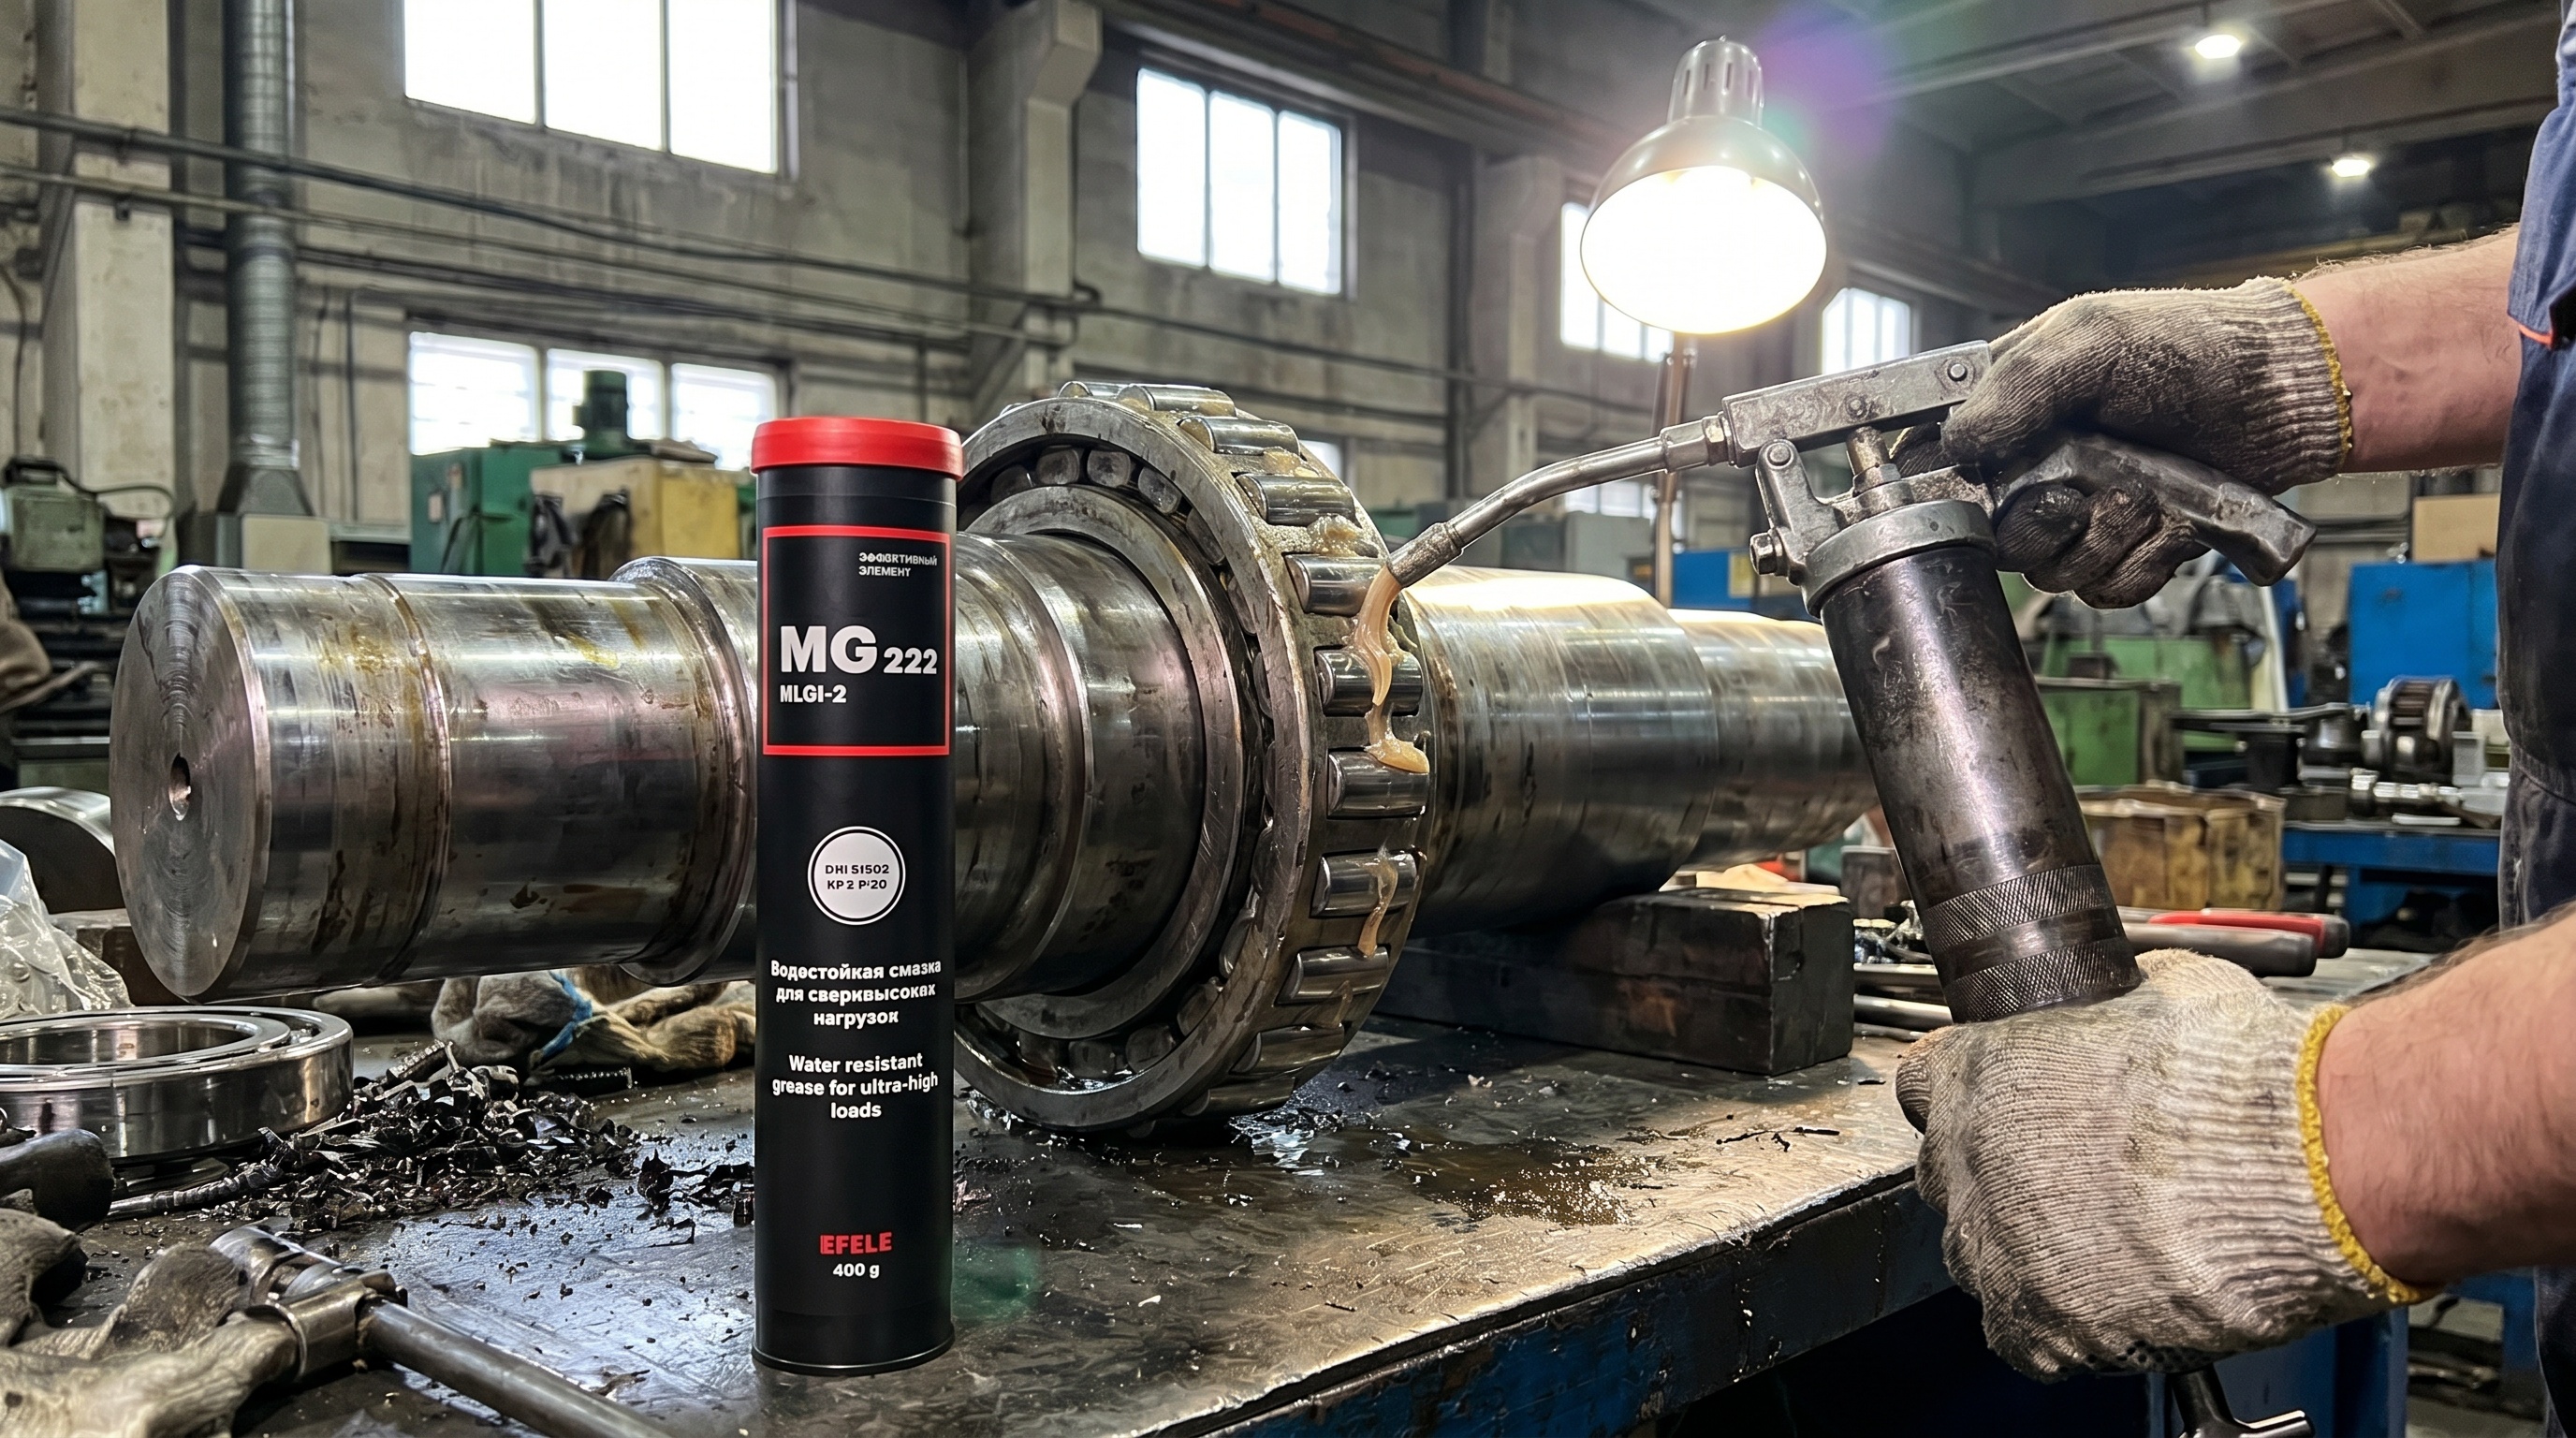
При наличии смазки EFELE MG-222 (водостойкая, нагрузка сваривания > 6300 Н) ее можно рассматривать как вариант для замены импортных смазок при условии совпадения спецификаций и методик испытания. Однако итоговое решение должно быть основано на сравнительных тестах, а не на прямом сопоставлении цифр из разных паспортов.
Параметры, на которые обратить внимание при выборе смазки
Помимо нагрузки сваривания, паспорт смазки содержит множество других показателей, и они тоже получены по разным методикам.
Вот на что инженер должен обратить внимание при выборе.
Размер частиц твердых смазочных веществ
Если смазка содержит твердые добавки (графит, дисульфид молибдена, борный нитрид), в паспорте должна быть указана их содержание (обычно 30-50% по массе, примерно 40% для многих промышленных смазок) и размер частиц. Размер частиц критичен: если частицы превышают 25 мкм в диаметре, они могут заклинить узел с малым запасом, особенно в подшипниках, редукторах с малым модулем зубьев, или в высокоточных направляющих.
При замене смазки убедитесь, что размер частиц ТСВ в новой смазке не превышает размера в исходной смазке. Если исходная смазка имела ТСВ размером < 10 мкм, а новая имеет < 25 мкм, это может привести к заклиниванию. Размер частиц определяется методом лазерной дифракции или электронной микроскопией и указывается в техническом паспорте.
Стабильность при качении (ASTM D 1831-20)
Этот показатель определяет, как смазка ведет себя при нагреве и динамическом сдвиге (в условиях качения подшипника). Испытание проводится на машине для испытания стабильности консистенции при качении (например, динамометре ASTM D 1831). Смазку нагревают до 60°C или 80°C, прокатывают 24 часа или 50 часов, затем измеряют изменение проникновения конуса (консистенции) по ASTM D 217.
Критерий стабильности: изменение проникновения не должно превышать определенного значения (обычно 30-40 единиц конуса по ASTM D 217, в зависимости от класса смазки NLGI). Если смазка показывает большое изменение проникновения (например, 60 единиц за 50 часов прокатки при 80°C), это указывает на то, что при нагреве масляная основа будет вытекать из смазки, и она потеряет смазывающую способность.
Тест на окисление и коррозию
Смазка подвергается старению при 99°C в течение 100 часов. Критерий: снижение давления масла (при условии, что это масляная смазка) не должно превышать 0,1 бар. Если давление упадет больше, это означает интенсивное окисление и потерю текучести масла, что приведет к быстрому высыхаению смазки в реальных условиях эксплуатации.
Дополнительно проверяется тест на коррозию (EMCOR/SKF или аналоги) для смазок, которые будут работать во влажной среде. В этом тесте смазку наносят на медную или стальную пластину, погружают в дистиллированную воду и проверяют, произошла ли коррозия металла. Если смазка не содержит коррозионных ингибиторов, металл может быть покрыт ржавчиной.
Часто задаваемые вопросы
Что означает нагрузка сваривания смазки?
Нагрузка сваривания - это наименьшая нагрузка, при которой стальные шарики в специальном испытательном аппарате (4-х шариковой машине Тимкена) свариваются между собой или образуют пятно износа диаметром ≥ 3 мм. Это показатель, который указывает, может ли смазка защитить поверхности от износа при высоких нагрузках. Однако цифра нагрузки сваривания в паспортах разных производителей несопоставима, если они получены по разным стандартам (ГОСТ, ASTM, DIN).
Почему одна смазка имеет меньшую нагрузку сваривания, но лучше работает в реальном оборудовании?
Это происходит, когда смазки испытаны по разным методикам. Например, смазка, показавшая 5200 Н по ASTM D 2266 (с выдержкой 60 секунд под каждой нагрузкой), может перекрывать смазку с 6500 Н по ГОСТ 9490 (с выдержкой 10 секунд), если в реальном оборудовании контакт происходит длительное время. Смазка, которая выдерживает длительное нагружение (по ASTM), может быть лучше смазки, выдерживающей короткие импульсные нагрузки (по ГОСТ).
Как правильно заменить импортную смазку на российскую?
Запросите у российского производителя данные, полученные по тому же стандарту, что и у импортной смазки (например, оба по ASTM D 2266). Если это невозможно, отправьте образцы обеих смазок в сертифицированную лабораторию на сравнительное испытание по одной методике. Убедитесь, что новая смазка соответствует требованиям спецификации оборудования (например, SKF LGET 2), а не просто имеет похожие цифры в паспорте.
Что означает пятно износа 3 мм в паспорте смазки?
Это критерий для смазок, которые не свариваются. После испытания на 4-х шариковой машине на поверхности стационарного шарика остается пятно контакта. Если диаметр этого пятна достигает 3 мм, испытание считается завершенным, и данная нагрузка фиксируется как условная нагрузка сваривания (для смазок с твердыми добавками). Это не означает дефект смазки - напротив, отсутствие сваривания при высоких нагрузках часто указывает на хорошие антизадирные свойства.
Влияет ли размер частиц твердых добавок на качество смазки?
Да, размер частиц ТСВ (твердых смазочных веществ) критичен. Частицы размером > 25 мкм могут заклинить узел, особенно в подшипниках и редукторах с малым допуском. При замене смазки убедитесь, что размер частиц в новой смазке не превышает размера в исходной смазке.
Заключение
Показатели смазок в паспортах разных производителей нельзя сравнивать напрямую, потому что они получены по разным методикам испытания (ГОСТ 9490-75, ASTM D 2266, DIN 51350 и другие), которые используют разное оборудование, нагрузки, температуры, скорости и критерии фиксации результата. Нагрузка сваривания смазки - это не максимальная нагрузка, а наименьшая нагрузка, вызвавшая отказ (сваривание или пятно износа ≥ 3 мм). Одна и та же смазка может показать разные цифры при испытании по ГОСТ и ASTM, даже если она идентична по составу.
При замене смазки инженер и закупщик должны либо получить данные по одной методике, либо провести собственные сравнительные испытания на одном оборудовании. Простое сравнение цифр из паспортов, полученных по разным стандартам, может привести к выбору неправильной смазки. Дополнительно следует проверить размер частиц твердых добавок, стабильность консистенции при качении и стойкость к окислению. Только при таком комплексном подходе можно уверенно заменить смазку и гарантировать, что оборудование будет работать без сбоев.