Антифрикционное покрытие юбки поршня - один из самых действенных способов снизить потери на трение и предотвратить задиры в цилиндре. Однако качество нанесения и соблюдение режимов сушки прямо влияют на адгезию, долговечность и равномерность защитного слоя. Для инженеров и закупщиков промышленного сектора это означает, что выбор правильной технологии нанесения - не менее важен, чем выбор самого материала.
В статье разберем два основных способа нанесения (распыление и трафаретная печать), ключевые параметры подготовки поверхности, режимы сушки, специфику новых типов покрытий и типичные ошибки, которые допускают на стадии монтажа. Материал будет полезен как при комплектации производственной линии, так и при организации восстановления поршней в условиях ремонтной мастерской.
Два основных способа нанесения покрытия на поршни
В практике применяют трафаретную печать и распыление.
Выбор метода определяется объемом партии, геометрией детали и доступностью оборудования.
Трафаретная печать для серийного производства
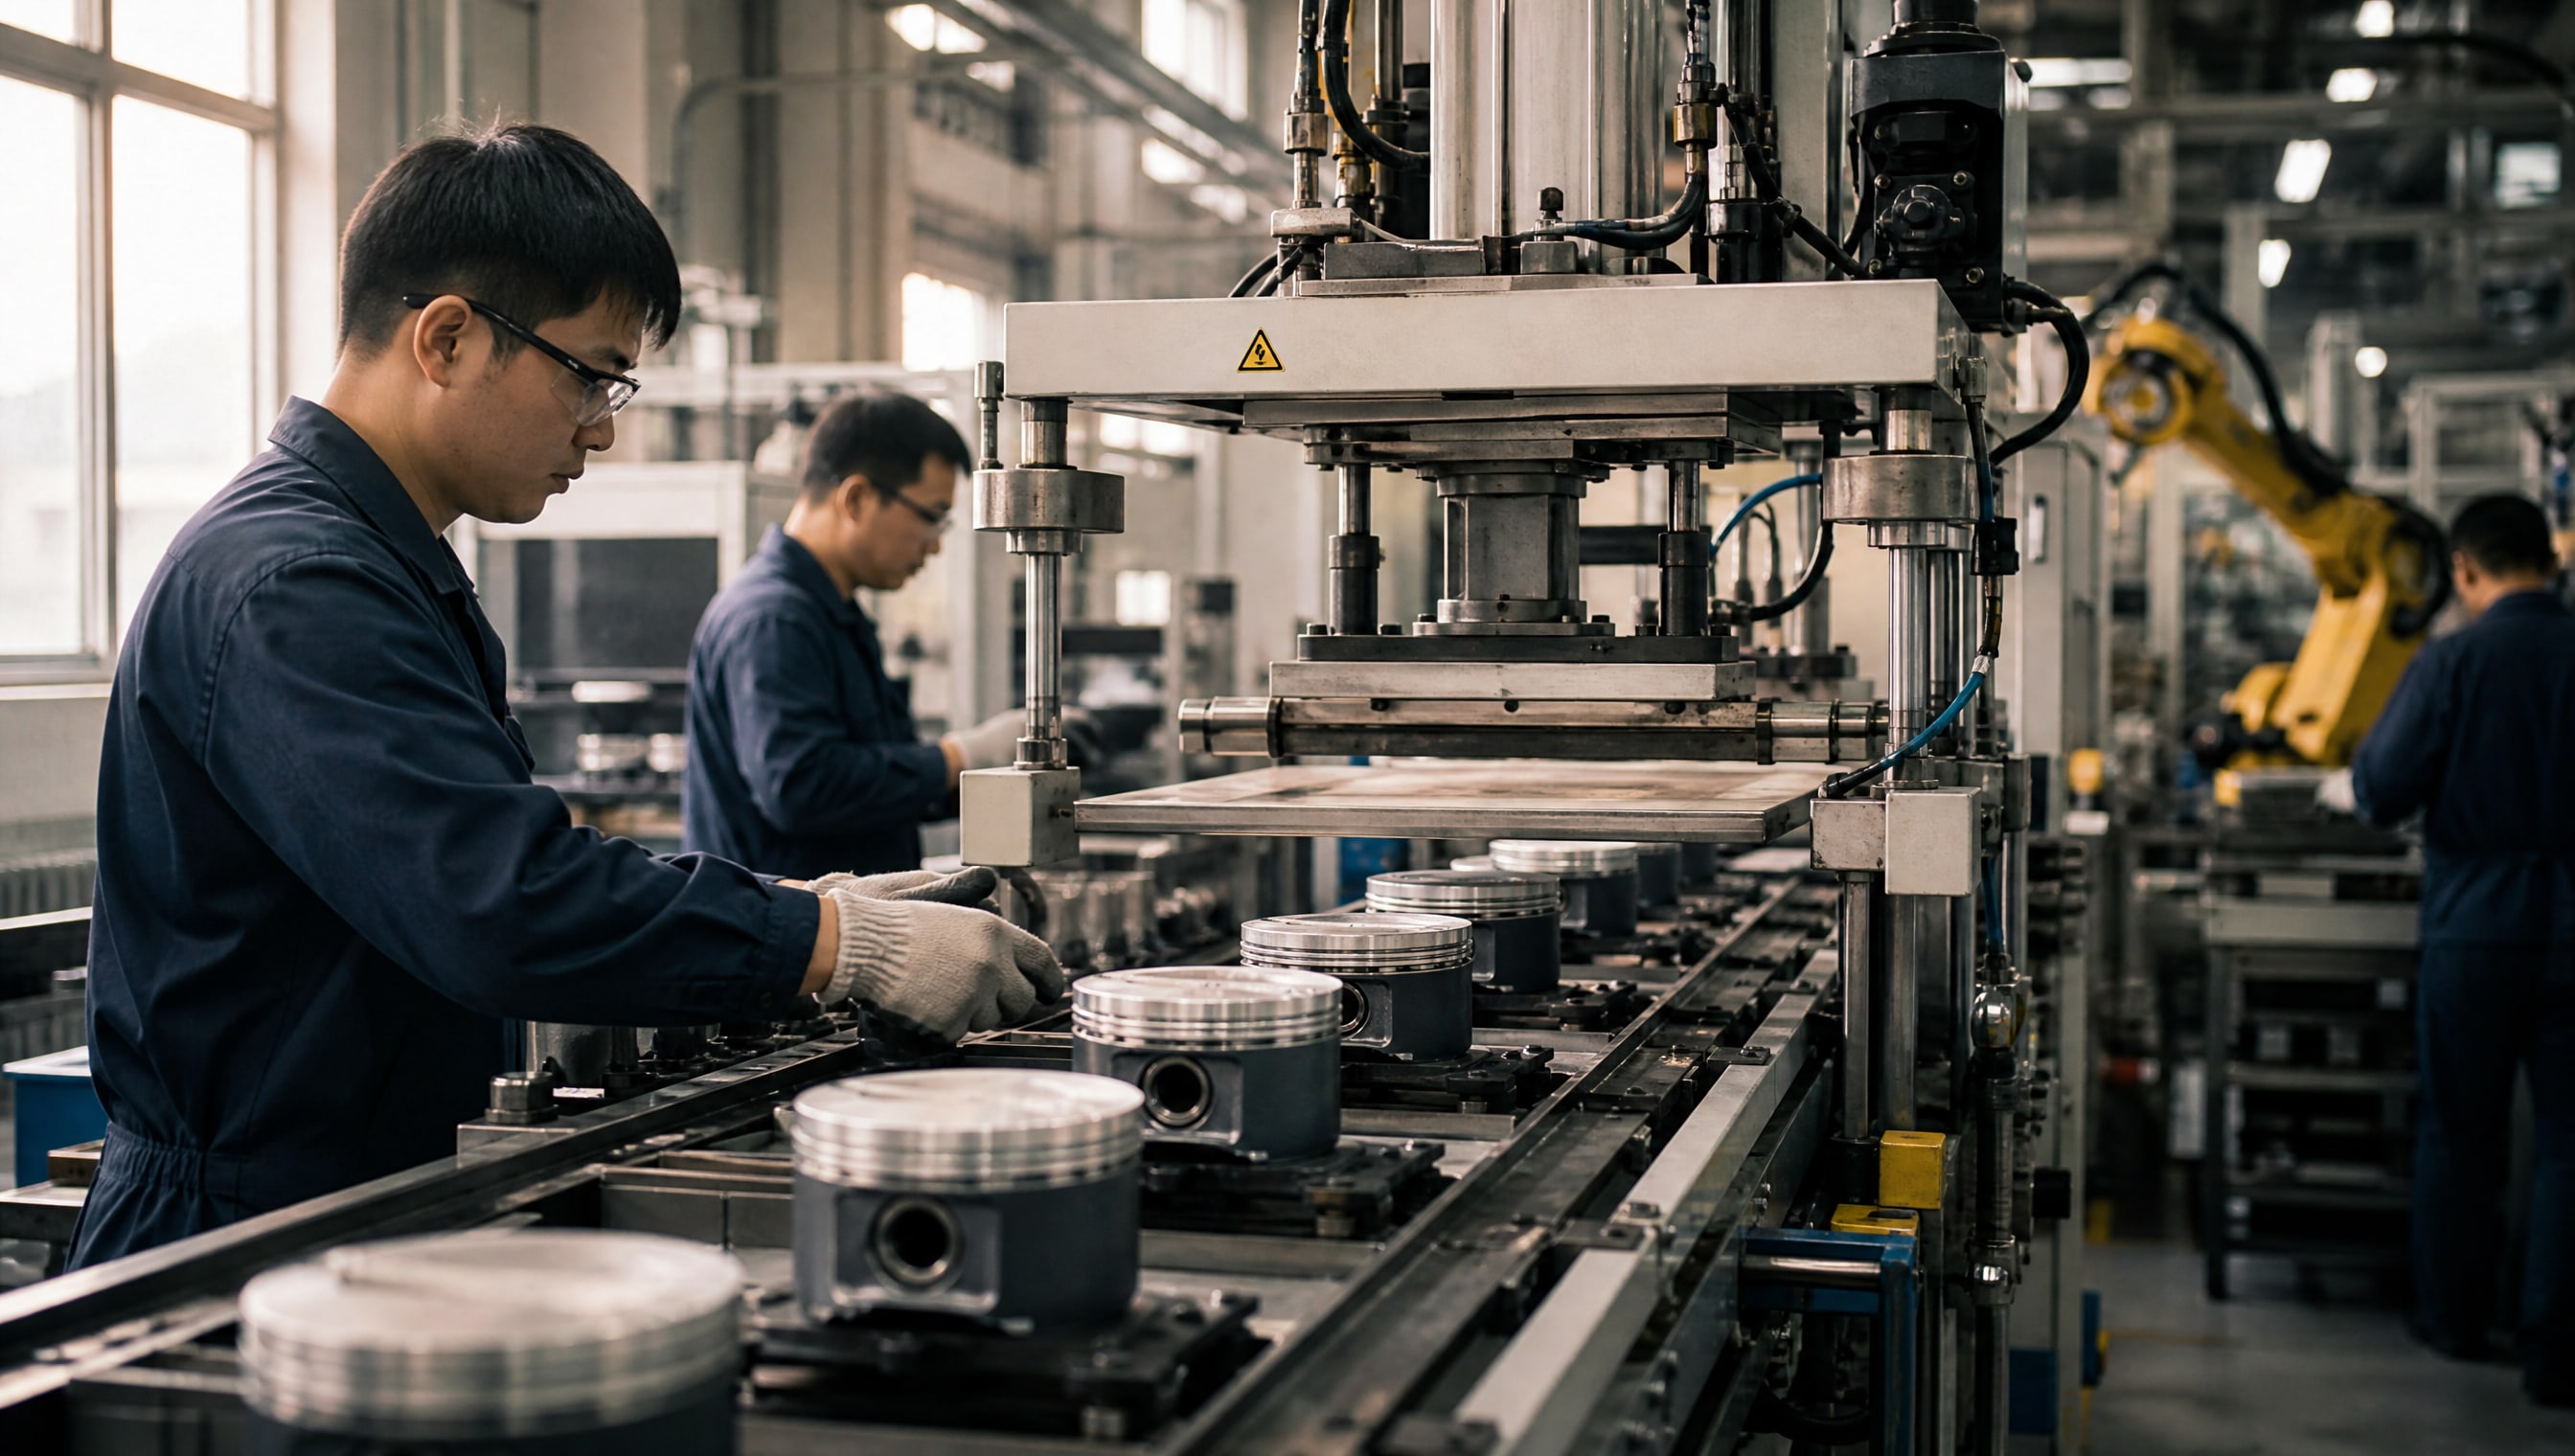
Трафаретную печать используют на конвейерных линиях при производстве поршней тысячными и десятитысячными сериями. Способ обеспечивает высокую повторяемость толщины слоя, минимальные потери материала и простоту автоматизации. Печать позволяет точно ограничить зону нанесения только рабочими участками юбки, не попадая на запрещенные зоны.
Жидкое антифрикционное покрытие наносится через трафарет за один или несколько проходов; толщина регулируется характеристиками сетки и вязкостью состава. При такой технологии время межслойной сушки составляет 10–15 минут, затем изделия отправляют в печь или оставляют на воздухе для полного отверждения.
Недостаток трафаретной печати - необходимость изготовления отдельного трафарета для каждого размера поршня. Для малых партий и восстановления деталей эта технология экономически неоправданна.
Распыление: гибкость для ремонта и малых серий
Распыление подходит для ремонтных служб, восстановления изношенных поршней, работы с нестандартными размерами и единичных заказов. Способ не требует изготовления трафарета и дорогостоящего оборудования - достаточно аэрозольного баллона или пневматического распылителя.
Перед распылением баллон встряхивают не менее 3 минут, чтобы равномерно перемешать твердые смазочные частицы в связующем. Расстояние распыления -15–30 см; состав должен ложиться тонким равномерным слоем и оставаться влажным при достижении поверхности. Один проход дает толщину 5–8 мкм; для достижения целевой толщины (5–25 мкм в зависимости от системы) наносят 2–3 слоя с межслойной сушкой 10–20 минут.
На практике распыление часто выбирают в ремонтных мастерских и у автопроизводителей, когда серии поршней малы или когда нужно восстановить единичную деталь без переналадки производственной линии.
Подготовка поверхности: ключевое условие адгезии
Адгезия покрытия на 80 % определяется качеством подготовки поверхности.
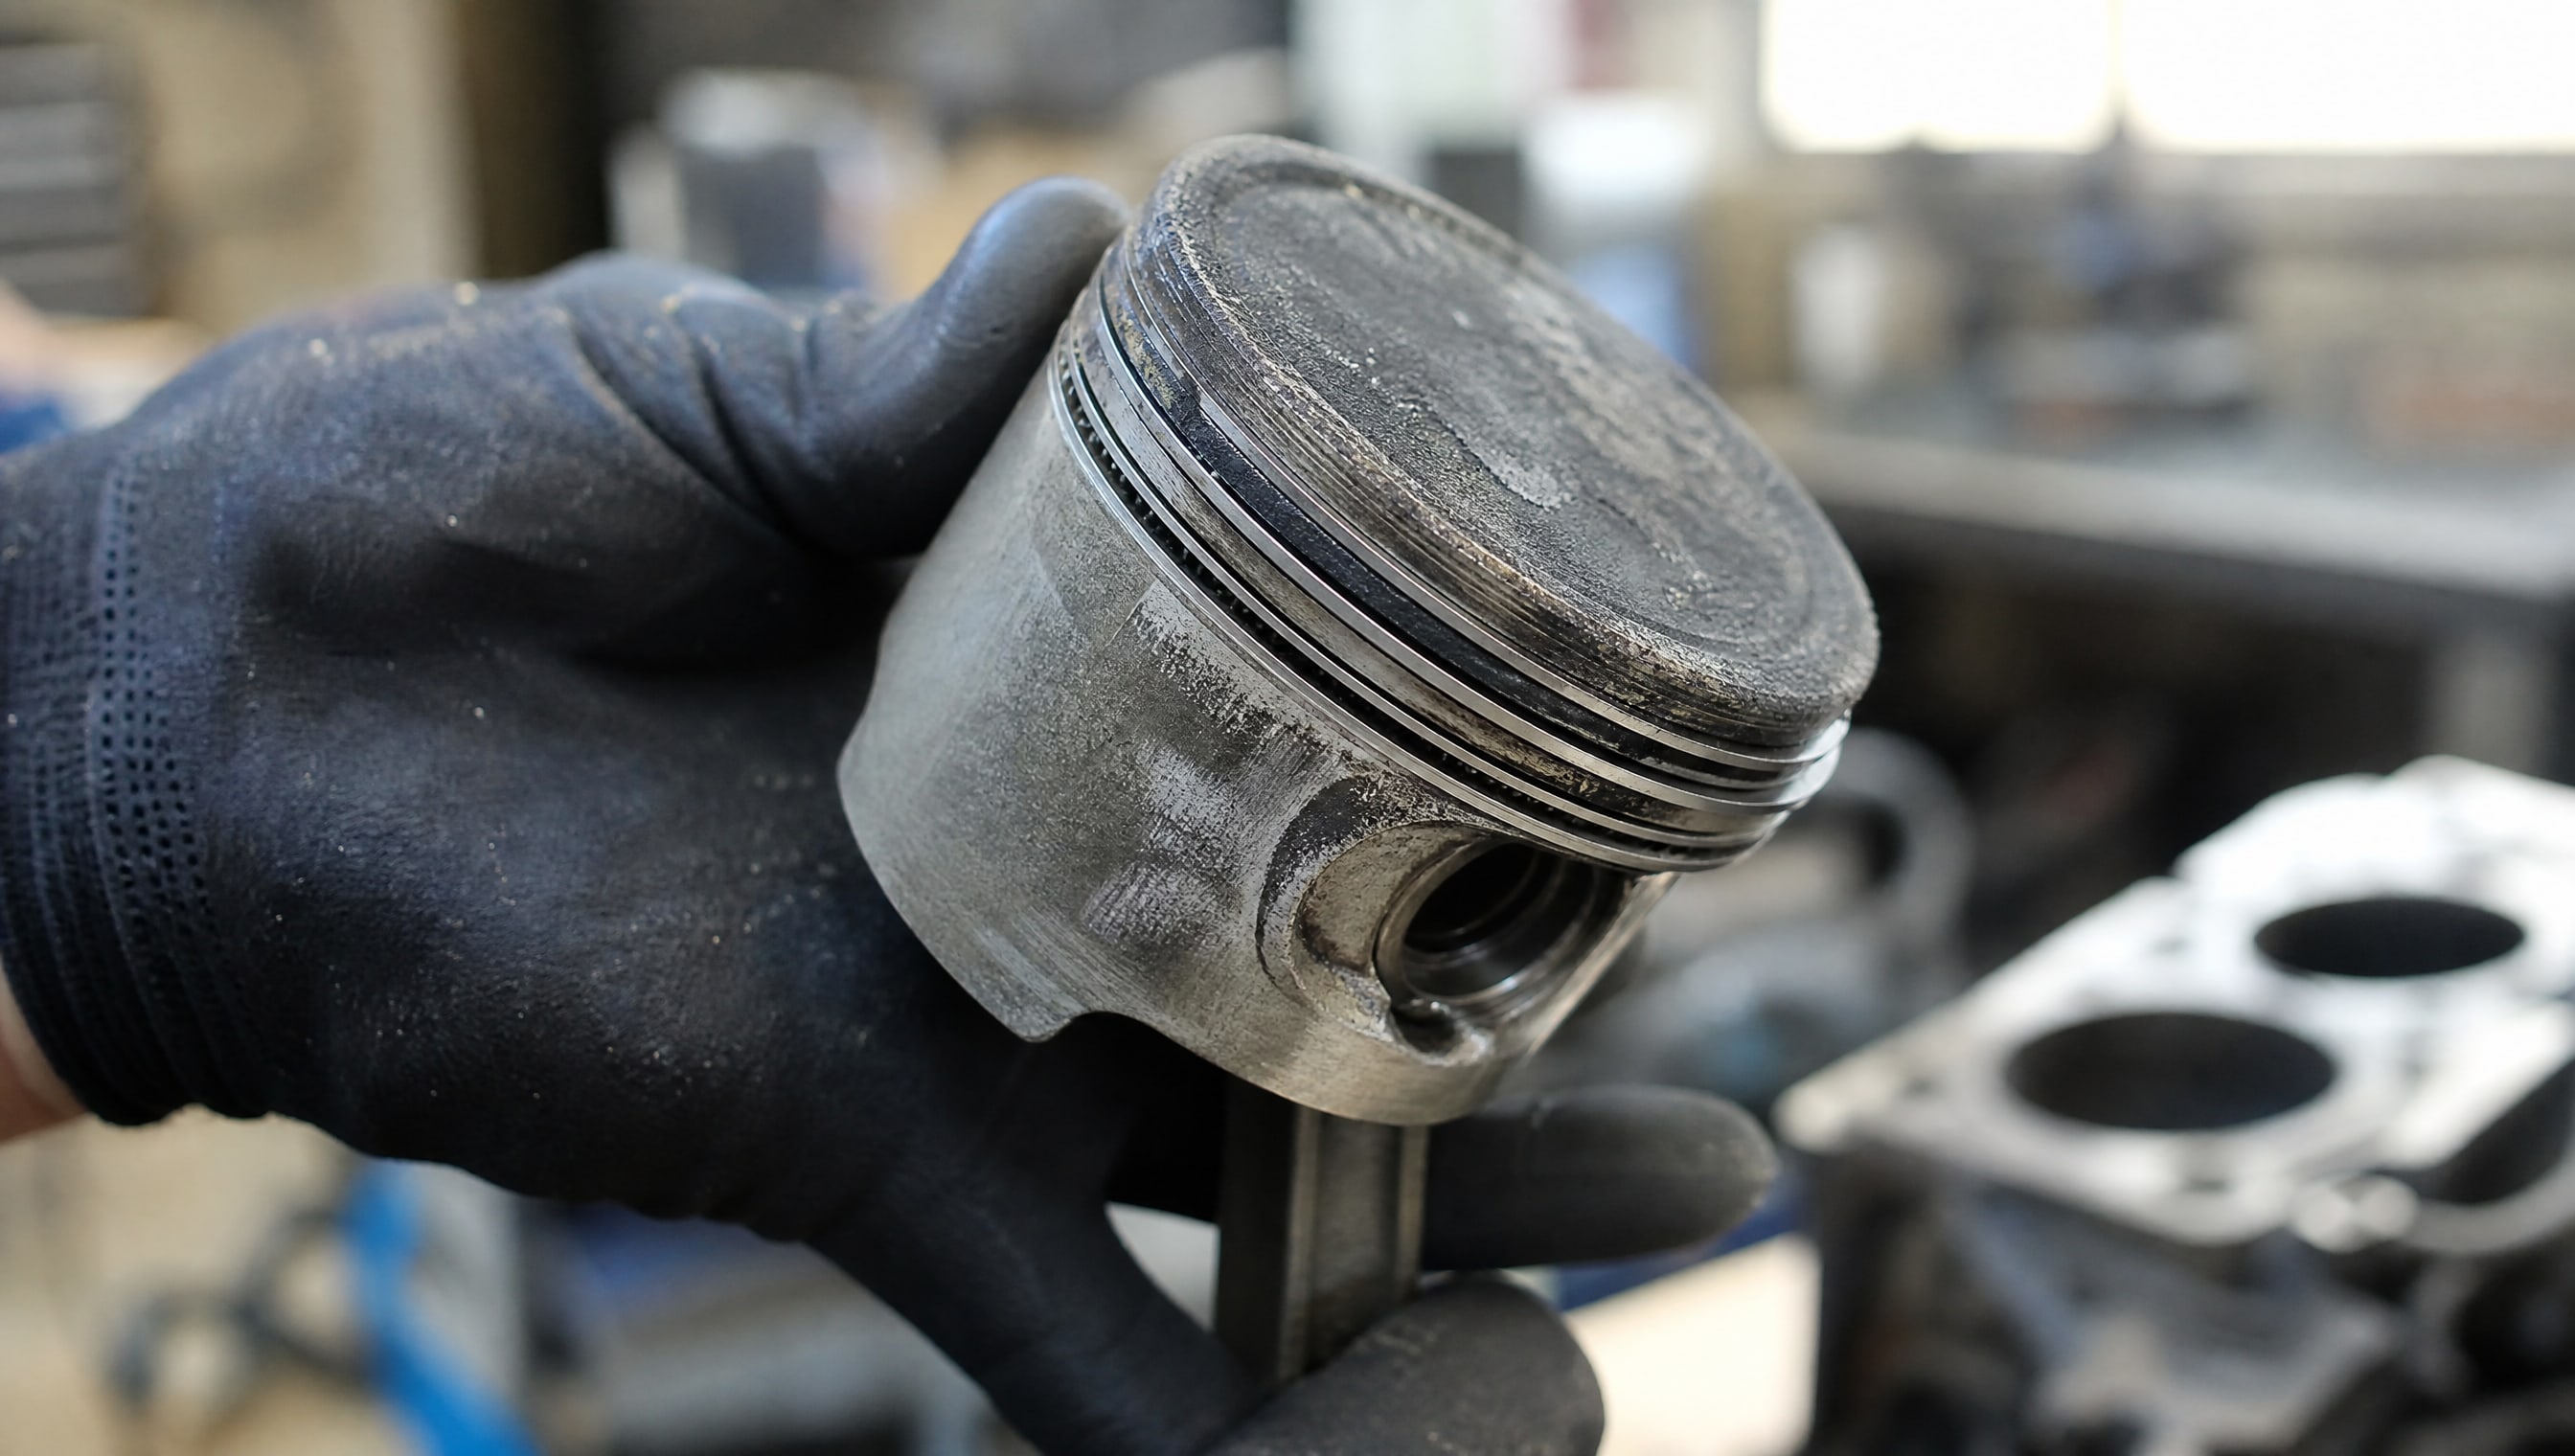
Даже следы масла, нагара и отпечатки пальцев снижают сцепление и ведут к отслаиванию слоя при работе.
Этапы очистки и обезжиривания
Поршень сначала очищают от нагара, ржавчины и старого покрытия механическим способом (щеткой, абразивной бумагой или пескоструйкой), затем обезжиривают. Полная очистка требует промывки в органическом растворителе или использования специализированного очистителя-активатора. Поверхность должна быть совершенно сухой; оставшаяся влага препятствует смачиванию и нарушает адгезию.
Критично не допустить контакта подготовленной поверхности с руками, лентой и металлическим инструментом после обезжиривания. Жиры и соли кожи, закрепленные на поверхность, создают микроскопические промежутки между материалом и покрытием.
Перед распылением многие инструкции рекомендуют нанести тонкий слой очистителя-активатора - это финишный этап, повышающий смачиваемость и сцепление материала с подложкой.
Контроль атмосферных условий
Для распыления важно выдерживать контролируемую среду: температура воздуха около 20 ± 4 °C и влажность менее 50 %. При высокой влажности на поверхности образуется конденсат, который нарушает адгезию и ведет к образованию пузырей в покрытии. При низких температурах вязкость состава возрастает, и он ложится неравномерно.
Режимы нанесения и толщина слоя
Толщина антифрикционного слоя прямо связана с его рабочими свойствами и долговечностью.
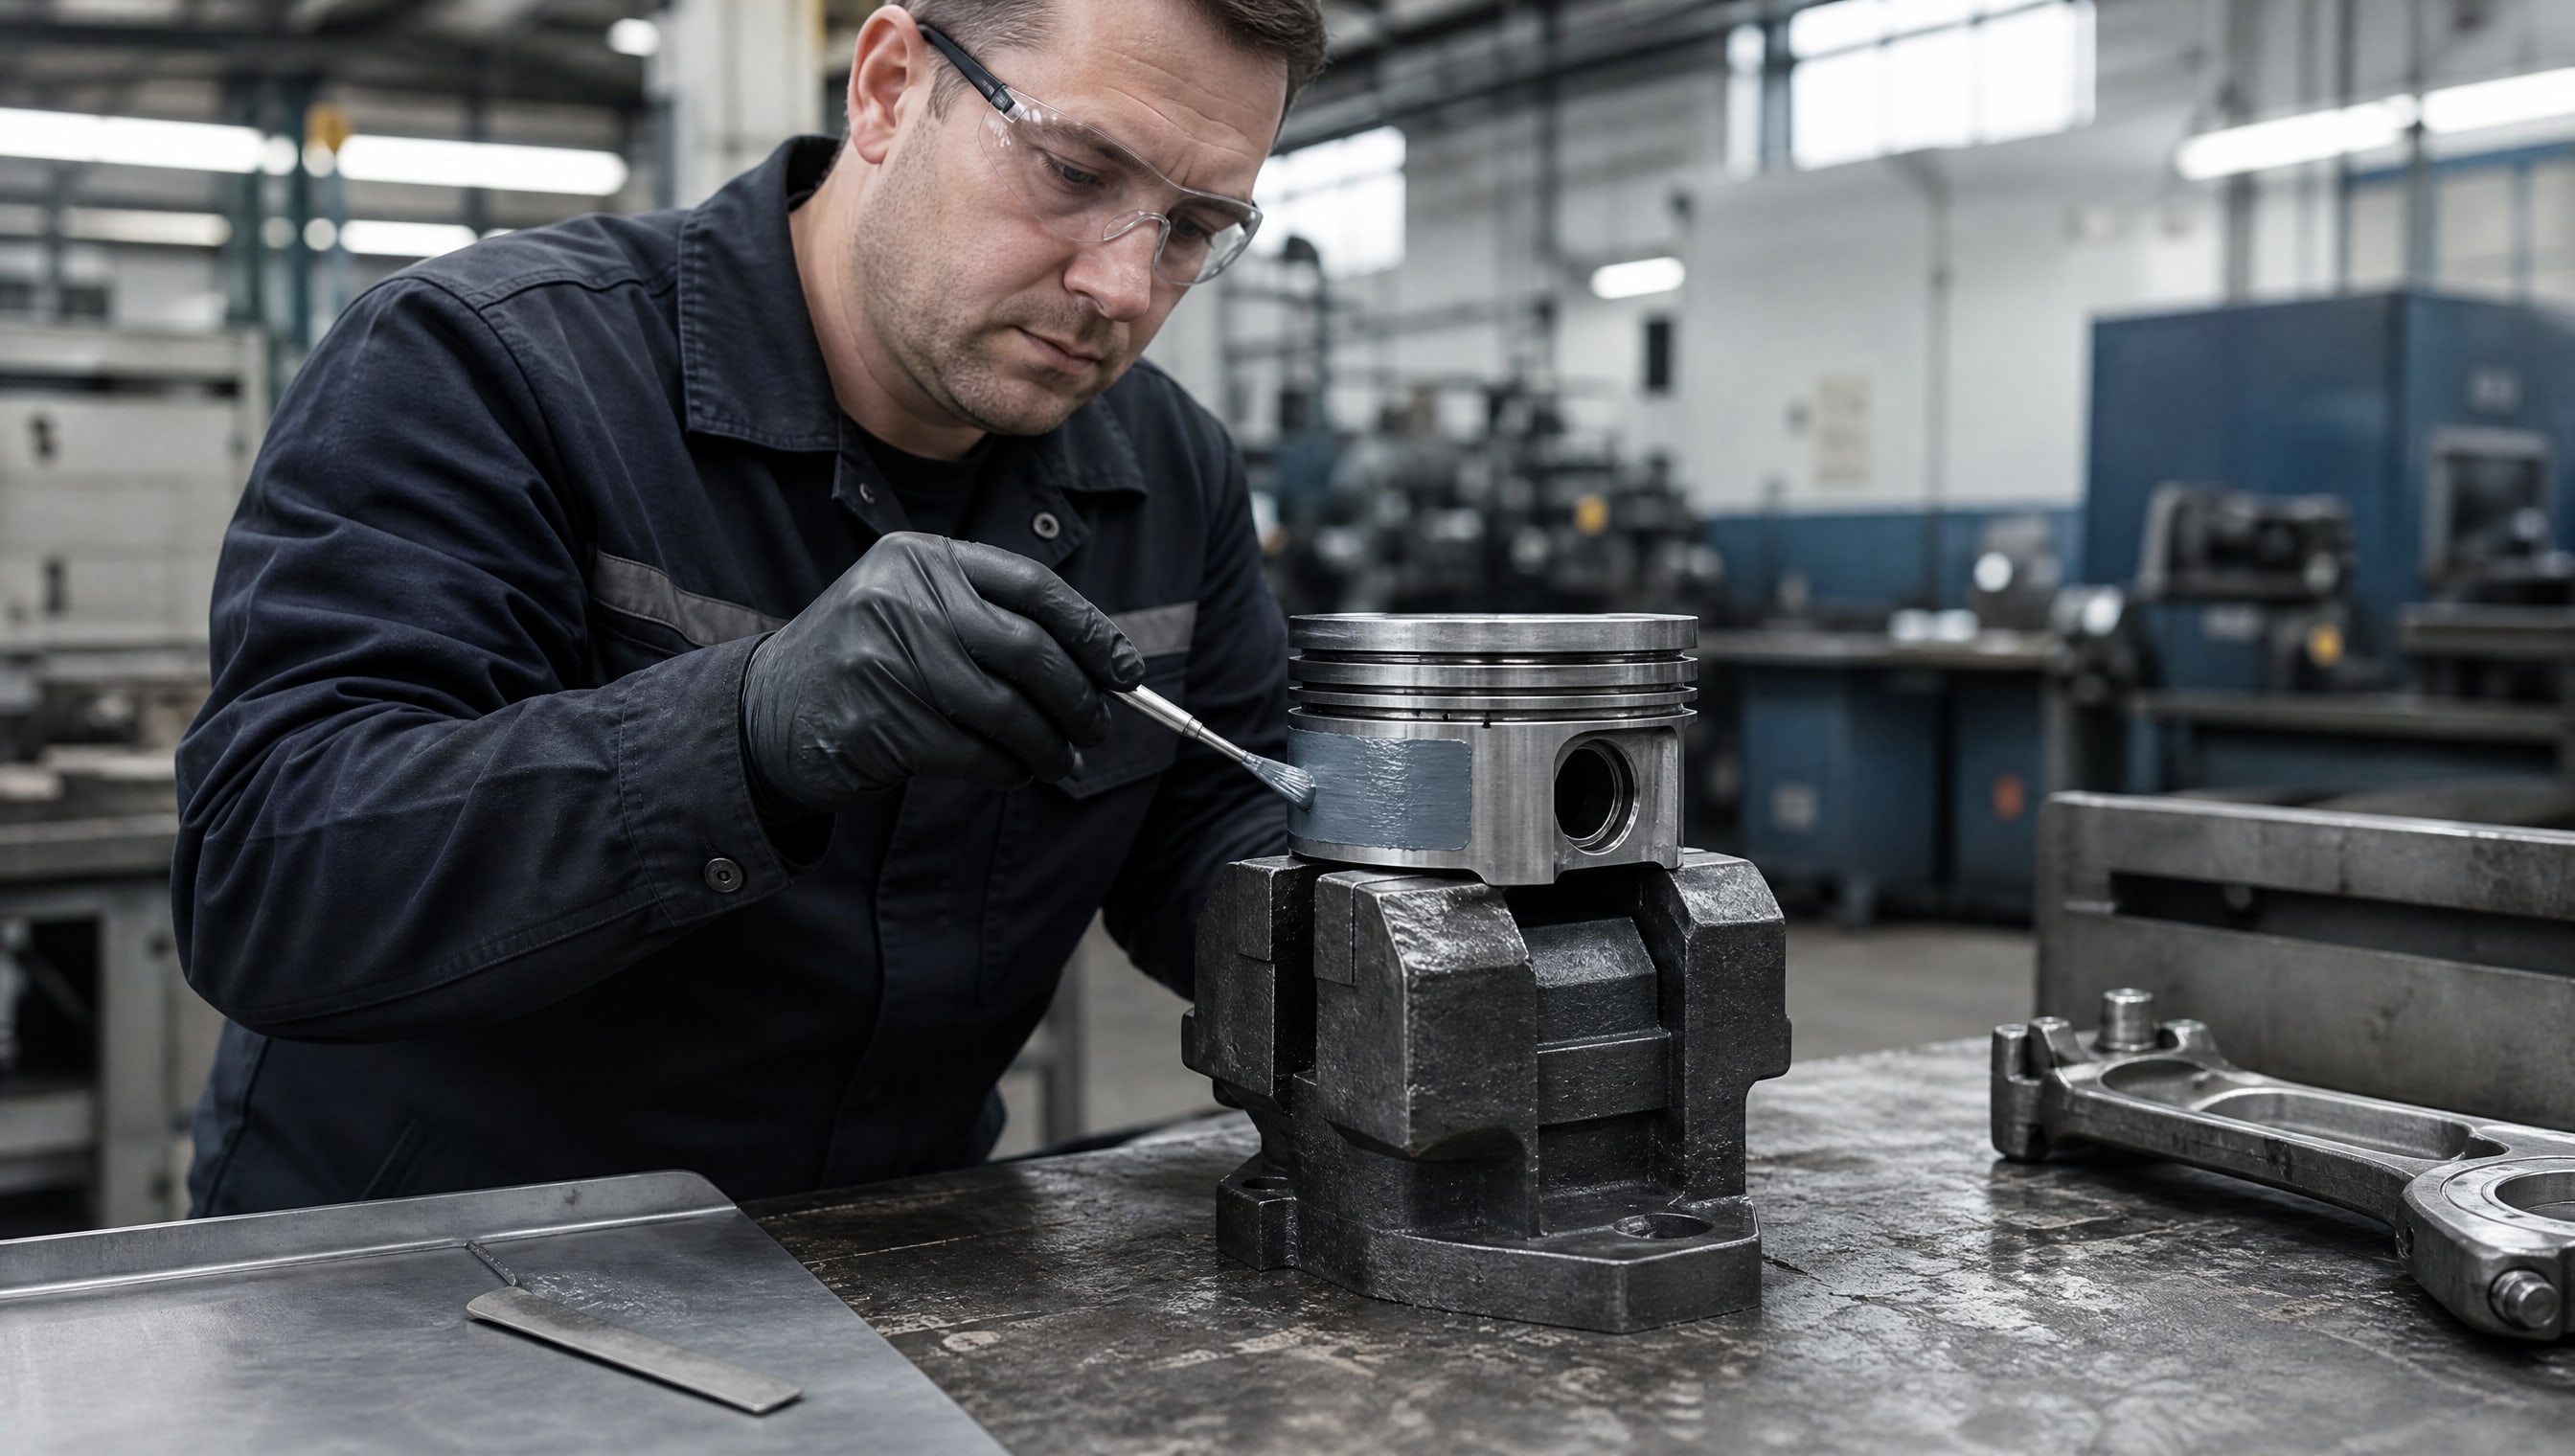
Слишком тонкий слой не обеспечивает защиту, а слишком толстый приводит к потекам, комкам и неравномерной структуре.
Оптимальная толщина и количество слоев
Для поршневых покрытий типовой диапазон -5–25 мкм в зависимости от состава и условий работы. Прикладная практика показывает, что лучший результат дает несколько тонких слоев, а не один толстый. Один проход при распылении дает 5–8 мкм; при печати толщину контролируют параметрами сетки и давлением. Для достижения целевой толщины наносят 2–3 слоя с межслойной сушкой 10–20 минут до появления матовости.
При каждом проходе избегают переувлажнения - подтеки следует удалять до полного отверждения, иначе они станут постоянными дефектами.
Межслойная сушка и полное отверждение
После каждого слоя требуется межслойная сушка 10–20 минут. Это время зависит от толщины слоя, влажности воздуха и типа материала. Признак готовности к следующему слою - появление матовой поверхности вместо блеска.
Полное отверждение при комнатной температуре составляет примерно 12 часов. После этого периода покрытие достигает максимальной твердости и адгезии. Ускоренный горячий режим в печи при +170 °C сокращает время до 20 минут, однако требует наличия оборудования и контроля температуры.
Собирать двигатель или монтировать поршень в цилиндр следует только после полного отверждения. Ранняя сборка приведет к отслаиванию и потере защиты.
Новые типы покрытий и восстановление поршней
Кроме жидких антифрикционных материалов, для восстановления изношенных алюминиевых поршней применяют химическое никелирование.
Этот способ особенно полезен, когда требуется достичь равномерной толщины на сложнопрофильных поверхностях.
Химическое никелирование как альтернатива
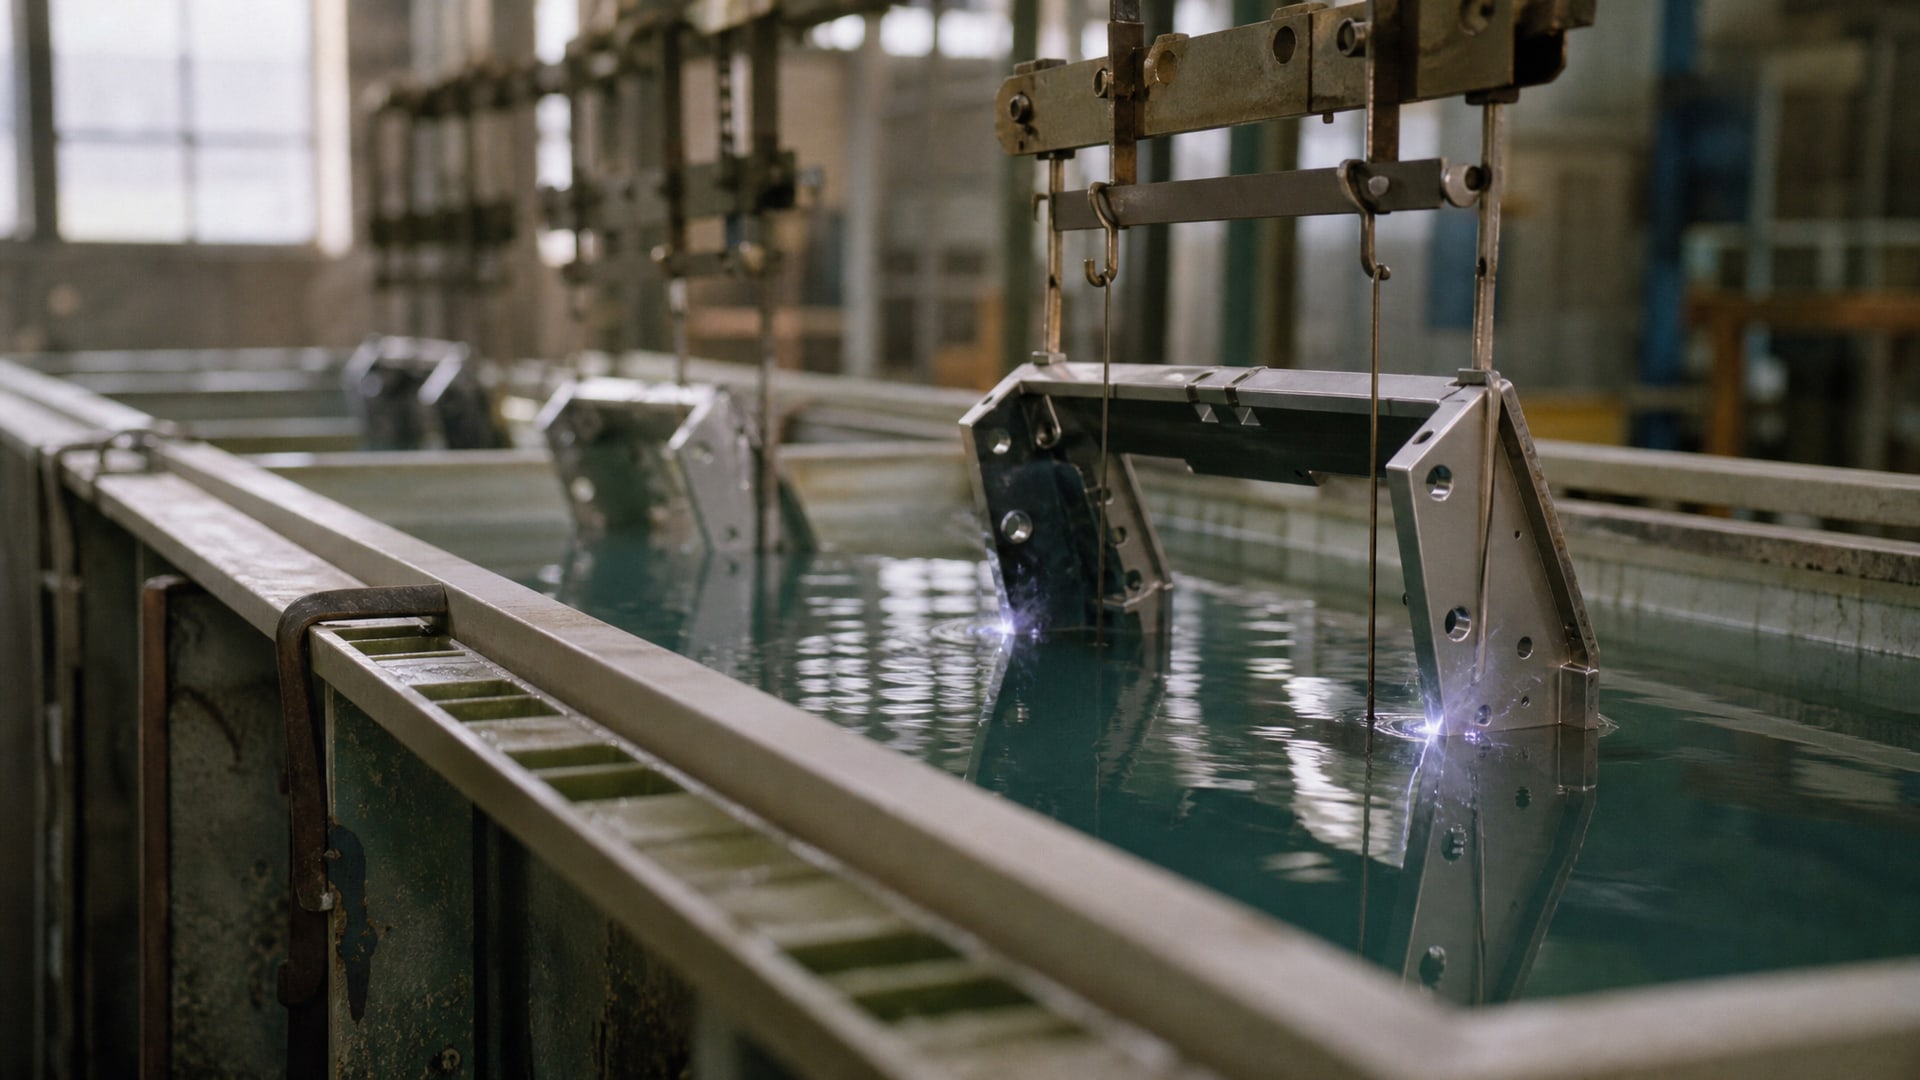
При химическом никелировании поршень погружают в ванну с восстанавливающим раствором при температуре ванны 90 °C. Слой наращивается равномерно, толщина составляет 5–100 мкм в зависимости от времени выдержки; отклонение по толщине удерживается на уровне не более ±0,2 мкм. Эта технология обеспечивает высокую равномерность даже на внутренних полостях и сложных геометриях, где распыление и печать менее эффективны.
Преимущество способа - не требуется дорогостоящее электролизное оборудование, а результат предсказуем и воспроизводим. Недостаток - более длительный цикл подготовки и требование к содержанию в рабочем состоянии химической ванны.
Графеновые и композитные покрытия
Новые типы покрытий на основе графена или многослойных композитов обещают улучшенные антифрикционные свойства при сохранении адгезии. Однако нанесение таких материалов требует более строгого контроля параметров: толщины, температуры, влажности и последовательности слоев. При выборе новых материалов важно смотреть не только на коэффициент трения в лабораторных условиях, но и на совместимость с зазорами, тепловым расширением, равномерностью слоя и технологичностью нанесения на имеющемся оборудовании.
Типичные ошибки и как их избежать
На практике регулярно встречаются одни и те же ошибки, которые приводят к отслаиванию, неравномерности и потере защиты.
Неправильная подготовка поверхности
Частая ошибка - недостаточная очистка. Многие думают, что протирка тряпкой достаточна, однако это не убирает следы старого покрытия, окислов и микроскопических загрязнений. Правильный подход требует механической очистки (щеткой, абразивом или пескоструйкой), промывки в растворителе и финишного обезжиривания перед распылением.
Другая типичная ошибка - попадание влаги или отпечатков пальцев на подготовленную поверхность. Это нарушает адгезию; поверхность требуется повторно обработать перед распылением.
Нанесение в неправильных условиях
Распыление в холодной мастерской или при высокой влажности ведет к образованию конденсата на поверхности и неравномерному нанесению. Состав становится вязким, слой ложится комками, а покрытие теряет адгезию. Необходимо выдерживать температуру воздуха около 20 ± 4 °C и влажность менее 50 %.
Слишком толстый слой за один проход
Многие операторы пытаются нанести всю требуемую толщину за один проход, чтобы сэкономить время. Результат - потеки, комки, неравномерная структура и плохая адгезия. Правильно наносить несколько тонких слоев; каждый слой должен быть однородным и матовым перед нанесением следующего.
Ранняя сборка и монтаж
Собрать двигатель сразу после распыления нельзя. Покрытие должно полностью отвердеть (не менее 12 часов при комнатной температуре). Ранний монтаж приведет к отслаиванию, и вся работа будет потеряна.
Нанесение на запрещенные зоны
Покрытие следует наносить только на рабочие участки юбки поршня. Днище, канавки под кольца, посадочное место пальца и стопорные кольца покрывать нельзя - это приведет к нарушению геометрии, затруднению сборки и отказу в работе. При использовании аэрозольного баллона рекомендуют закрывать запрещенные зоны специальной маской или скотчем.
Сравнение способов нанесения
| Параметр | Трафаретная печать | Распыление |
|---|---|---|
| Производительность | Высокая, подходит для серий тысячами | Средняя, подходит для ремонта и малых партий |
| Точность геометрии | Точная, благодаря трафарету | Зависит от навыка оператора; требует защиты трафаретом |
| Подготовка к производству | Требует изготовления отдельного трафарета | Минимальная; баллон или распылитель готовы к работе |
| Толщина слоя | 5–20 мкм за несколько проходов | 5–8 мкм за один проход; 2–3 слоя для целевой толщины |
| Гибкость под размеры | Низкая; новый трафарет на каждый типоразмер | Высокая; один баллон для всех размеров |
| Контроль качества | Автоматизирован; однородность высока | Зависит от оператора; требует контроля влажности и температуры |
Часто задаваемые вопросы
Какая толщина слоя считается оптимальной?
Оптимальная толщина для поршневых покрытий -5–25 мкм в зависимости от типа материала и условий работы. Более точное значение уточняют в технических данных производителя материала. Слишком тонкий слой (менее 5 мкм) не дает достаточной защиты, а слишком толстый (более 25 мкм) приводит к потекам и неравномерности. Лучший результат дает несколько тонких слоев (5–8 мкм каждый) с межслойной сушкой 10–20 минут.
Почему не рекомендуют наносить покрытие одним толстым слоем?
Один толстый слой не высыхает равномерно: внешняя часть схватывается, а внутренняя остается влажной. Это приводит к образованию потеков, комков, неравномерной структуре и плохой адгезии к подложке. Несколько тонких слоев позволяют каждому слою отвердеть полностью перед нанесением следующего, что обеспечивает однородность и максимальную адгезию.
Как проверить, что покрытие полностью отвердело?
При комнатной температуре полное отверждение составляет примерно 12 часов. Признаки готовности: покрытие теряет блеск, становится твердым и не оставляет отпечатков при нажатии. При ускоренном горячем режиме в печи при +170 °C время сокращается до 20 минут; поршень можно монтировать после охлаждения. Собирать двигатель раньше срока нельзя - слой отслоится при нагреве.
Какая влажность воздуха оптимальна при распылении?
Влажность менее 50 % - оптимальный диапазон. При влажности свыше 50 % на поверхности образуется конденсат, который нарушает адгезию и вызывает образование пузырей и неравномерности. Если мастерская влажная, используют осушители воздуха или выполняют работы в другое время суток.
Какие участки поршня нельзя покрывать антифрикционным материалом?
Покрытие наносят только на рабочие участки юбки. Запрещено покрывать: днище поршня, канавки под компрессионные и маслосъемные кольца, посадочное место пальца, стопорные кольца и любые посадочные поверхности. Нарушение этого правила приводит к нарушению геометрии, затруднению сборки и отказам в работе.
Заключение
Качество нанесения антифрикционного покрытия на поршни зависит от трех факторов: правильного выбора способа нанесения, строгого соблюдения режимов подготовки и сушки, и квалификации оператора. Для серийного производства трафаретная печать дает надежный и повторяемый результат; для ремонта и малых партий подходит распыление. В обоих случаях качество адгезии определяется чистотой и сухостью поверхности, правильной толщиной слоя (несколько проходов по 5–8 мкм вместо одного толстого) и полным отверждением перед монтажом (не менее 12 часов при комнатной температуре).
При выборе новых типов покрытий важно смотреть не только на коэффициент трения в испытаниях, но и на технологичность нанесения, совместимость с имеющимся оборудованием и требования к подготовке поверхности. Соблюдение этих правил предотвращает типичные ошибки и обеспечивает долговечную защиту рабочих поверхностей поршня в условиях высоких температур и давления.
Следующий шаг - согласовать режимы нанесения с поставщиком материала или с производителем оборудования, если вы вводите новую технологию на своем предприятии. Небольшие изменения толщины, времени сушки или условий хранения материала могут существенно повлиять на результат.