Правильная концентрация СОЖ - основа качественной обработки черных металлов. Производители определяют рабочие диапазоны для каждого типа операции, материала и условий работы, но многие инженеры и закупщики полагаются на опыт или интуицию вместо точных параметров. Результат: нестабильность качества, преждевременный износ инструмента, рост себестоимости продукции.
Эта статья дает ответ на главный вопрос: какие цифры концентрации применять для стали и чугуна, как их контролировать и почему диапазон отличается в зависимости от операции и типа материала. Материал предназначен для технических специалистов, инженеров и снабженцев, которые отвечают за выбор и поддержание параметров СОЖ на производстве.
Диапазоны концентрации для основных операций обработки
Универсальных значений концентрации СОЖ не существует.
Они зависят от операции, материала, типа инструмента и скорости резания. Для стали рекомендуемые стартовые разведения при сверлении составляют 4%, при фрезеровании -5%, при точении -5%, при шлифовании -5%. Эти значения обеспечивают баланс между смазывающей способностью и промывкой зоны резания.
Для чугуна ситуация иная: минимальные значения концентрации составляют 4% при сверлении, 4% при механической обработке и 4% при шлифовании. Однако для тяжелых условий (глубокое точение, абразивное шлифование) часто повышают до 7–10% с целью обеспечить достаточную защиту от коррозии и продлить ресурс эмульсии.
При прочих равных условиях режимы шлифования требуют более высокую концентрацию, чем сверление или фрезерование, поскольку в этом процессе значительно выше теплогенерация и интенсивнее износ абразивного инструмента. Для умеренной обработки и шлифования рекомендуют 5–7%, для тяжелой обработки и шлифования -7–10%.
| Материал | Операция | Рекомендуемая концентрация, % |
|---|---|---|
| Сталь | Сверление | 4 |
| Сталь | Фрезерование | 5 |
| Сталь | Точение | 5 |
| Сталь | Умеренное шлифование | 5–7 |
| Сталь | Тяжелое шлифование | 7–10 |
| Чугун | Сверление | 4 |
| Чугун | Механическая обработка | 4 |
| Чугун | Шлифование | 4 |
| Чугун | Общая механическая обработка | 7–10 |
| Чугун | Шлифование (тяжелое) | 7 |
Почему концентрация для черных металлов выше, чем для легких сплавов
Черные металлы - сталь и чугун - требуют иной подход к концентрации СОЖ, чем алюминий или медные сплавы.
Это связано с рядом технологических факторов, которые определяют выбор диапазона параметров.
Прежде всего, стружка стали и чугуна содержит в составе элементы, которые активнее окисляются в присутствии воды. Для защиты от коррозии инструмента и поверхности детали используют более высокую концентрацию, чем для легких сплавов, - это обеспечивает толщину защитной пленки на металле. Минеральное масло, входящее в состав концентрата СОЖ, образует эту пленку; при низкой концентрации пленка становится нестабильной.
Второй фактор - режимы резания. Обработка чугуна часто идет при более низких скоростях, но с большей силой подачи, что требует стойкой смазывающей пленки. Стальные детали, напротив, часто обрабатывают на высоких скоростях, где смазка должна хорошо отводить тепло, - здесь концентрация влияет на вязкость рабочей смеси.
Третий фактор - состав и загрязнение. Чугунная пыль и шлам быстрее накапливаются в ванне из-за хрупкости материала и образования мелкодисперсных частиц. Эти частицы действуют как абразив и ускоряют разложение компонентов СОЖ. Поэтому для чугуна часто требуется повышенная концентрация, чтобы компенсировать ускоренную деградацию.
Контроль концентрации: методы и инструменты
Поддерживать оптимальную концентрацию - значит иметь надежный инструмент для ее измерения.
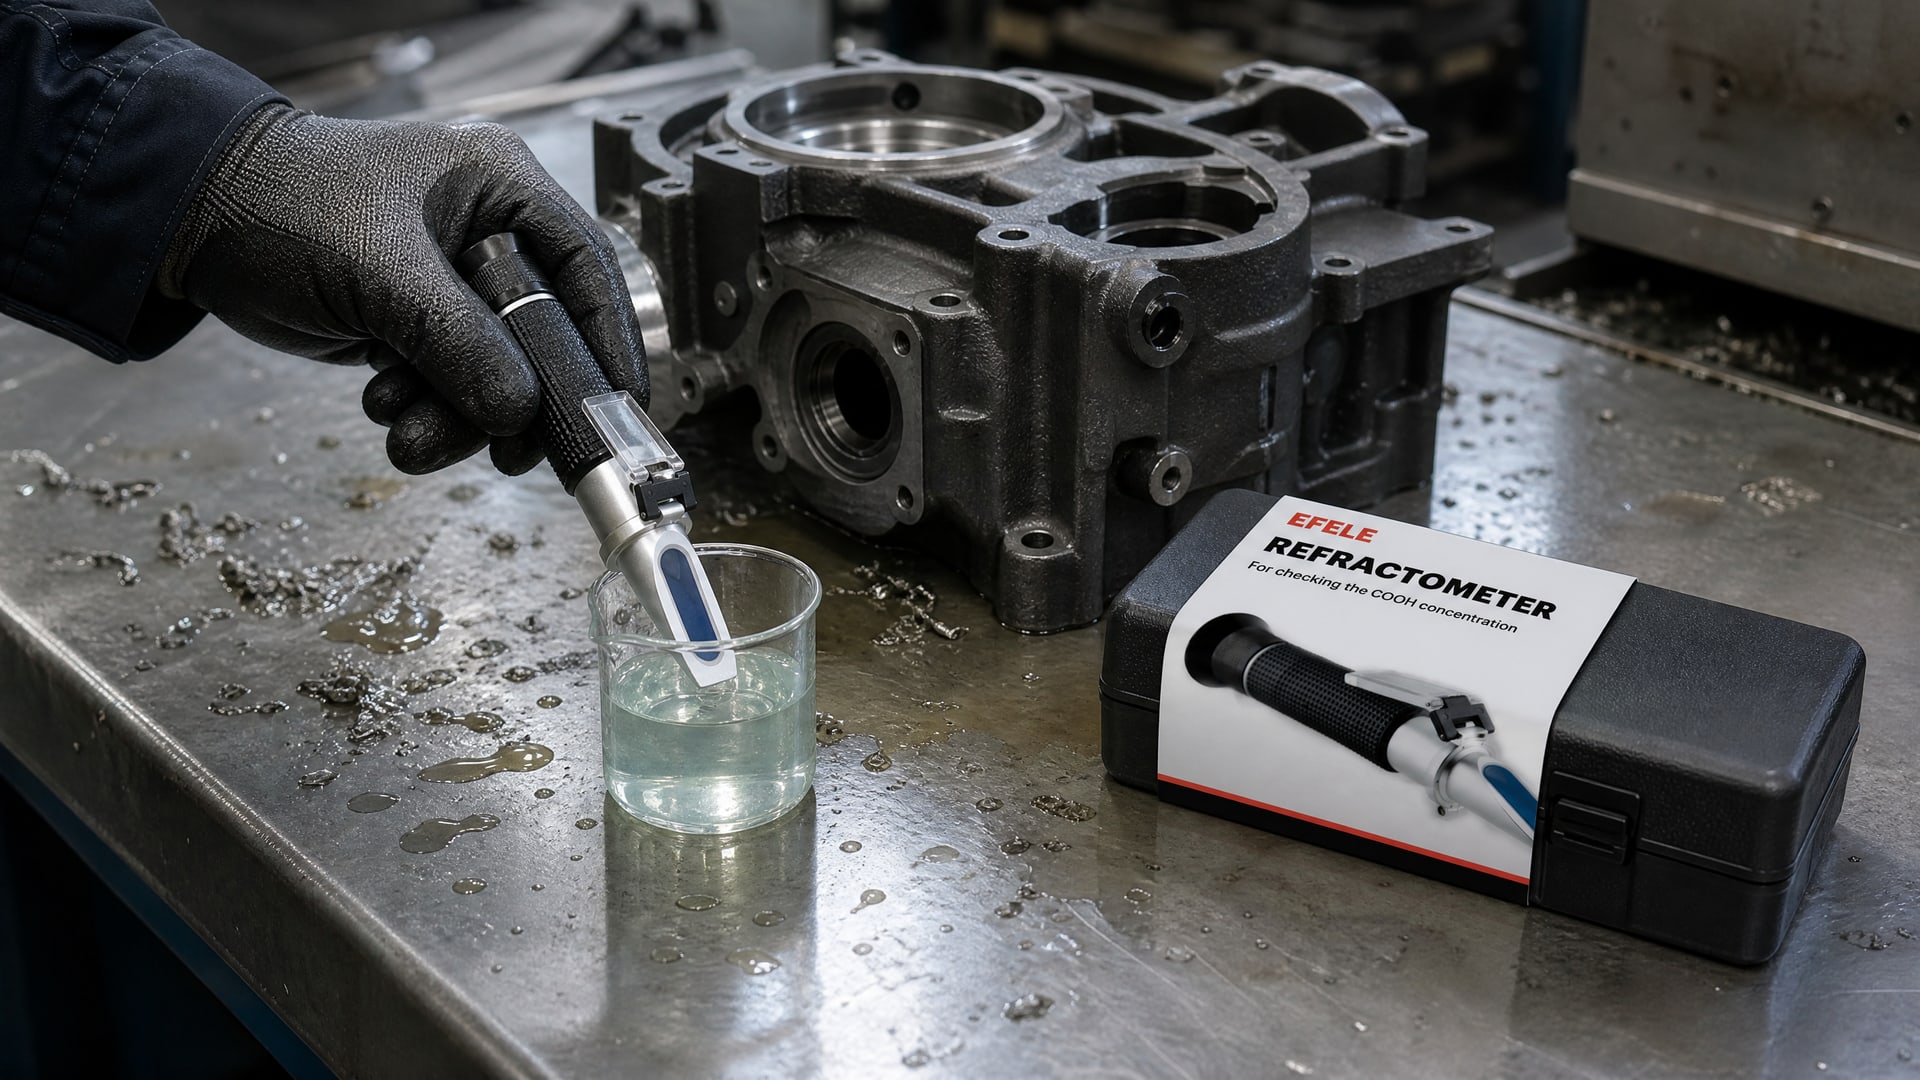
На практике применяются три основных метода: рефрактометр, титрование щелочности (тест BCG) и визуальный контроль плотности.
Рефрактометр - портативный оптический прибор, который показывает показатель преломления рабочей смеси в единицах Brix. Для конкретной СОЖ производитель указывает коэффициент пересчета (обычно от 1.5 до 2.0), по которому показания рефрактометра переводят в процент концентрации. Без знания этого коэффициента прибор бесполезен: его показания не дадут верный результат.
Титрование BCG (бромкрезоловый зеленый) применяют для СОЖ с защитой от коррозии на основе щелочей. Метод основан на измерении общей щелочности (TBN - total base number), которая прямо связана с концентрацией. Этот способ требует химическими реактивами и более трудоемкий, но он точен и позволяет определить не только концентрацию, но и степень деградации СОЖ.
Визуальный контроль - быстрая ориентировка, но не основной метод. Опытный оператор по прозрачности, цвету и консистенции смеси может заметить грубые отклонения (например, расслоение или появление масляного налета), но для учета и документирования требуется измеренное значение.
На производстве рекомендуется вести журнал контроля с датой измерения, показаниями рефрактометра, пересчетом в концентрацию и отметкой об объеме долива (если проводился). Регулярность контроля -1–2 раза в смену при интенсивной работе, 1–2 раза в неделю при умеренной загрузке.
Приготовление эмульсии и поддержание параметров при эксплуатации
Правильное приготовление водосмешиваемой СОЖ начинается с порядка смешивания.
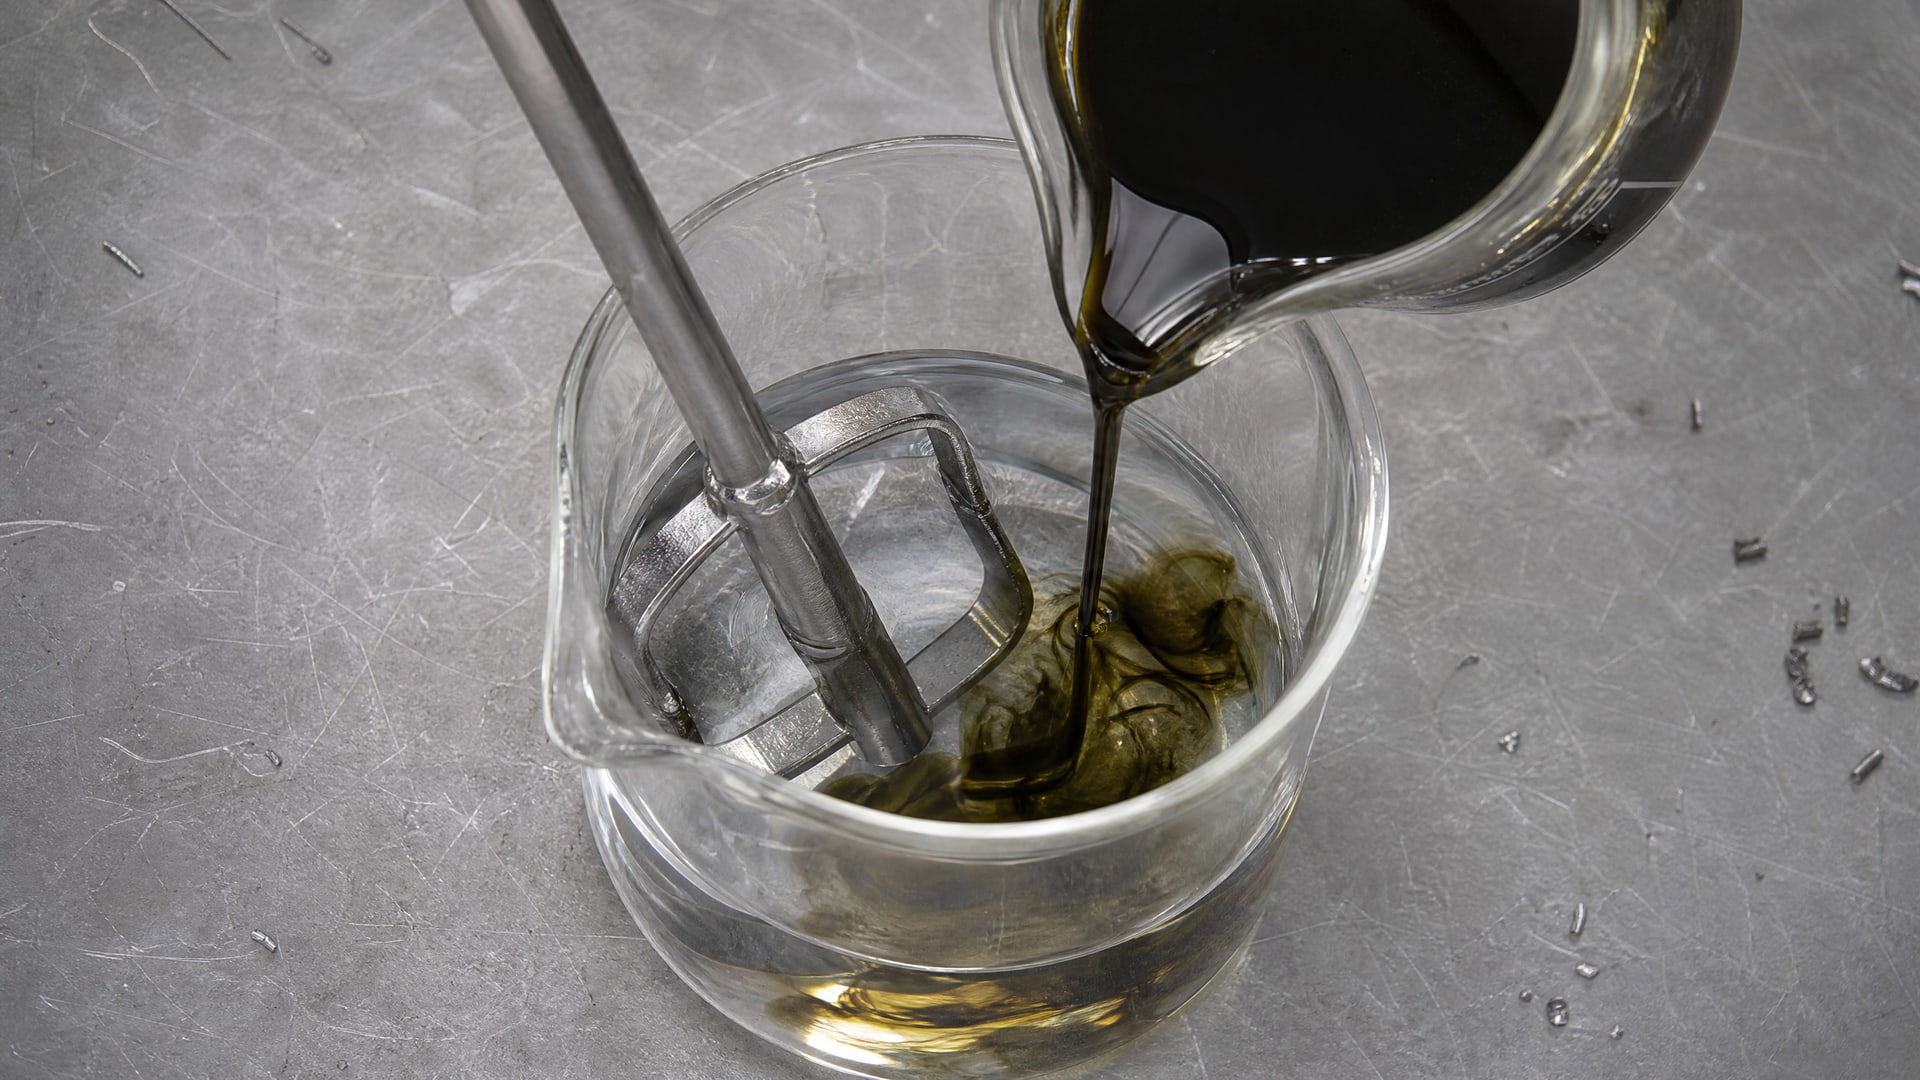
Концентрат всегда добавляют в воду при перемешивании, а не наоборот. Если концентрат попадет в чистую воду без движения, он может образовать комки и не растворится равномерно. Порядок: запустить мешалку → налить воду нужного объема → медленно добавить концентрат → продолжить перемешивание 10–15 минут до однородности.
Вода для разведения должна быть питьевой или деионизированной, особенно для синтетических и полусинтетических СОЖ. Жесткая вода (с высоким содержанием солей кальция и магния) может нарушить эмульсию и привести к расслоению смеси. Если локальная вода жесткая, применяют кондиционеры или используют доставленную воду.
При эксплуатации возникает две главных проблемы: испарение воды и накопление загрязнений. Испарение воды во время работы приводит к тому, что оставшаяся смесь становится более концентрированной - это ведет к повышению вязкости, ухудшению промывки и, в итоге, к перегреву инструмента. Загрязнение стружкой, пылью и грязью разлагает компоненты СОЖ и нарушает стабильность эмульсии.
Правило долива простое: восполняют потери только чистой водой, а не готовой смесью. Это позволяет поддержать концентрацию в рабочем диапазоне. Однако нужно регулярно проверять фактическую концентрацию рефрактометром, так как скорость испарения зависит от температуры и влажности в цехе, а скорость загрязнения - от интенсивности обработки чугуна или стали.
Для чугуна полезна усиленная фильтрация. Мелкая чугунная пыль и шлам действуют как абразив и ускоряют окисление компонентов СОЖ. Использование сетчатого фильтра с размером ячеи 50–100 мкм помогает удалить крупные частицы, а более тонкие системы (картридж 10–25 мкм) очищают смесь дополнительно. На производствах с большим объемом обработки чугуна часто устанавливают отдельную фильтрацию-сепарацию для продления ресурса СОЖ.
Подбор концентрации по типу СОЖ и условиям
Тип СОЖ влияет на рекомендуемую концентрацию.
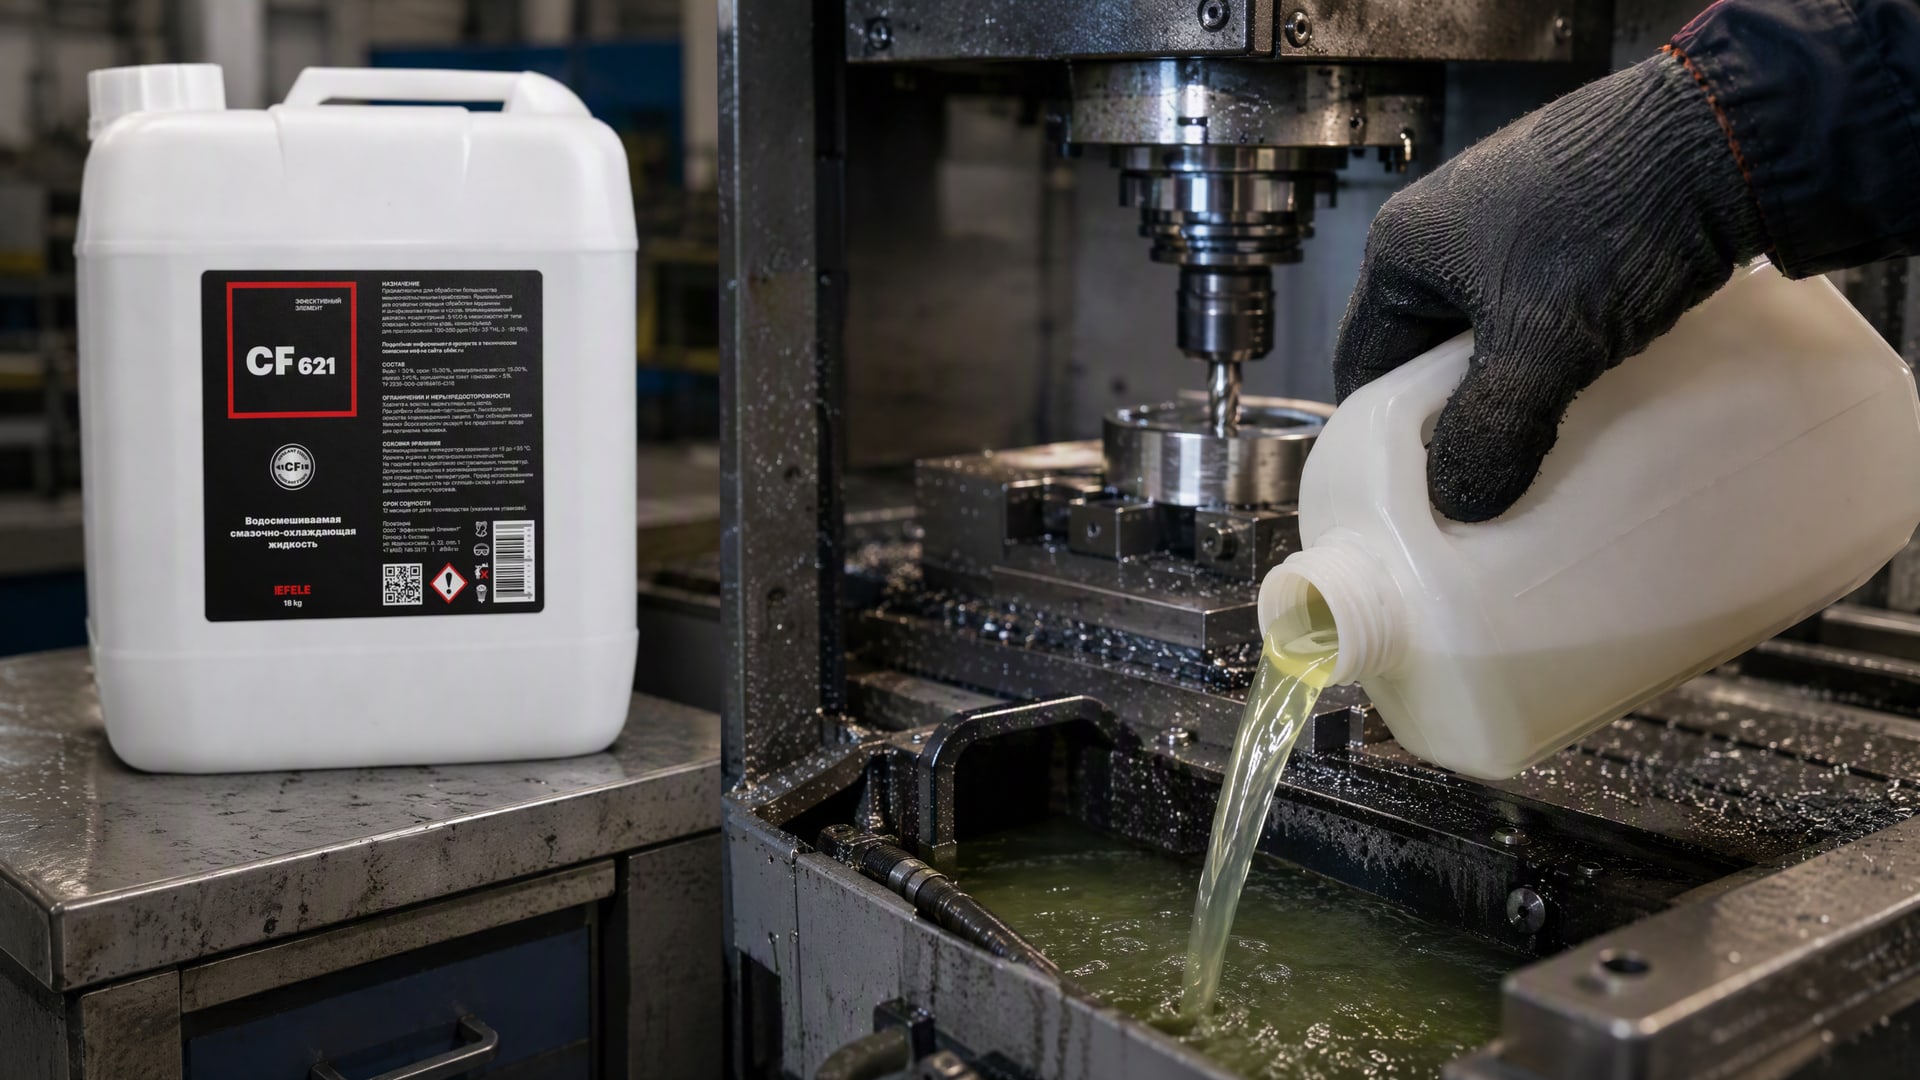
Для минеральных водорастворимых СОЖ (эмульсионные) типичные диапазоны -4–10% в зависимости от операции. Для синтетических и полусинтетических СОЖ диапазоны могут быть уже - от 2–5% для некоторых современных продуктов, так как они содержат более активные поверхностно-активные вещества и синтетические масла с лучшей смазывающей способностью.
Для обработки стали и чугуна рекомендуется использовать полусинтетическую водорастворимую СОЖ типа EFELE CF-621, которая содержит до 15% минерального масла и обеспечивает оптимальные результаты при концентрации 5–10%. Эта смазка подходит для широкого спектра операций на станках и обладает хорошей биостойкостью, что позволяет продлить ресурс между заменами.
Кроме основного типа, важны вспомогательные характеристики: противовспенивающие присадки (для предотвращения пены), биоцидные добавки (для защиты от микроорганизмов), ингибиторы коррозии (для защиты металла) и присадки для улучшения скольжения. Все эти компоненты влияют на то, какую концентрацию нужно поддерживать для получения желаемого эффекта.
При тяжелых условиях (шлифование высокотвердых сталей, обработка вязкого чугуна с повышенной силой подачи) концентрацию часто поднимают в пределах рабочего диапазона. Это дает дополнительный запас по смазывающей пленке и компенсирует ускоренное окисление смеси от высокого тепловыделения. Однако превышение верхней рекомендуемой границы не приводит к дополнительному улучшению и может привести к увеличению расходов на СОЖ и затруднениям с промывкой обработанных деталей.
Проблемы при неправильной концентрации и их решение
Если концентрация оказалась ниже оптимума, первые признаки появляются в качестве обработки: инструмент быстрее тупится, поверхность детали теряет чистоту, возникает фреттинг (механическое вырывание материала из-за микроскопических движений).
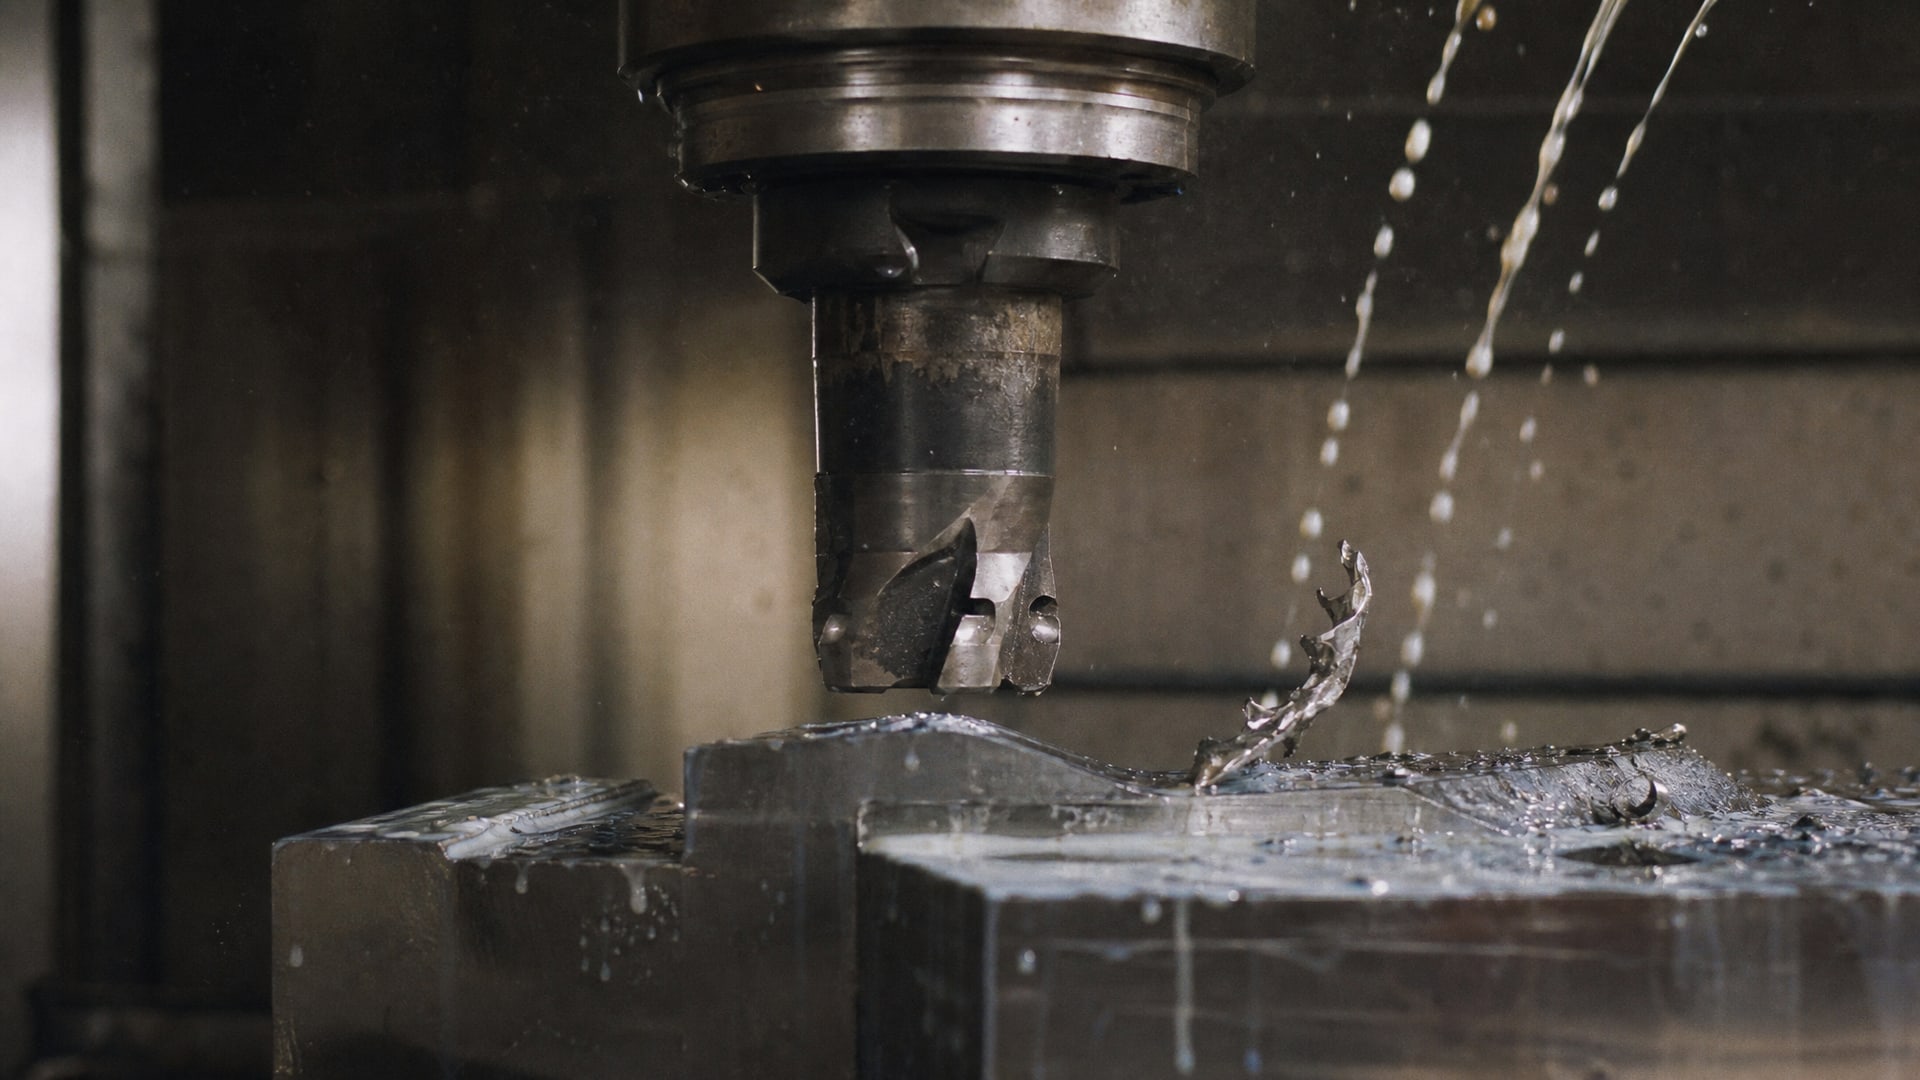
На стали это видно как оплавленный край стружки, на чугуне - как исчерченность на обработанной поверхности. Решение: измерить рефрактометром и довести концентрацию до нижней границы рекомендуемого диапазона путем добавления концентрата.
Если концентрация выше оптимума, проблемы иные: смесь становится вязкой, плохо циркулирует по системе подачи, образует отложения в каналах инструмента и на поверхности детали. Промывка затруднена, что особенно заметно при переходе на другую операцию - остаток старой смеси может нарушить параметры новой. Решение: разбавить смесь чистой водой и контролировать результат рефрактометром.
Для чугуна часто возникает еще одна проблема: при недостаточной фильтрации мелкая пыль накапливается в системе и становится «абразивной суспензией», которая разрушает покрытие внутренних каналов системы подачи и ускоряет окисление СОЖ. В этом случае рекомендуется провести полную промывку и замену СОЖ, установить более частую фильтрацию (2–3 раза в смену вместо одного раза) и, если есть возможность, перейти на отдельную централизованную фильтрацию для линии обработки чугуна.
Часто задаваемые вопросы
Почему для чугуна рекомендуют концентрацию не ниже 4–7%, а не 2–3% как для некоторых алюминиевых сплавов?
Чугун содержит углерод и железо, которые активнее окисляются в присутствии воды, чем алюминий. Без достаточной концентрации минерального масла (в составе СОЖ) защитная пленка на металле разрушается, и начинается коррозия. Кроме того, чугунная пыль ускоряет деградацию смеси, поэтому требуется более высокая исходная концентрация, чтобы компенсировать эту потерю.
Можно ли контролировать концентрацию «на глаз» по цвету и плотности смеси?
Нет. Визуальный контроль дает только грубую ориентировку (например, явное расслоение). Для точного контроля нужен рефрактометр и знание коэффициента пересчета конкретного продукта. Без измерения вы рискуете работать вне рекомендуемого диапазона и получить брак или преждевременный износ инструмента.
Если концентрация повысилась из-за испарения воды, достаточно ли долить воды один раз, или нужен регулярный контроль?
Нужен регулярный контроль - как минимум 1–2 раза в неделю, а при интенсивной обработке - каждые 1–2 смены. Скорость испарения зависит от температуры, влажности в цехе и производительности оборудования. Долив один раз не гарантирует, что через неделю концентрация останется прежней; кроме того, накапливаются и загрязнения, которые также нарушают параметры.
Какой диапазон концентрации считается критичным для шлифования?
Для шлифования рекомендуемый диапазон 5–7% при умеренных режимах и 7–10% при тяжелых режимах (глубокое шлифование твердых сталей). Работа ниже 5% приводит к перегреву инструмента и быстрому его затуплению; выше 10% нежелательна, так как не дает дополнительных выигрышей и увеличивает расход смеси.
Почему при приготовлении нужно добавлять концентрат в воду, а не наоборот?
При добавлении концентрата в воду с перемешиванием происходит постепенная эмульгация: молекулы минерального масла окружаются молекулами поверхностно-активных веществ и равномерно распределяются. Если налить воду в концентрат, масло образует комки и плохо эмульгирует. Кроме того, вода, попав на концентрат, может вызвать локальное нагревание и разложение присадок.
Заключение
Концентрация СОЖ для стали и чугуна - не произвольный выбор, а параметр, определяемый операцией, типом материала и условиями работы. Для стали рабочий диапазон 4–10%, для чугуна -4–7% при умеренной обработке и 7–10% при тяжелых режимах. Отклонение от этих значений приводит к ускоренному износу инструмента, ухудшению качества и росту себестоимости.
Контроль концентрации ведется только измеренно - рефрактометром или титрованием, с применением коэффициента пересчета конкретного продукта. При приготовлении смеси соблюдают порядок смешивания (концентрат в воду), а при эксплуатации отслеживают испарение и загрязнение регулярным контролем. Для чугуна обязательна усиленная фильтрация. Следующий шаг: определить для каждой операции на вашем оборудовании стартовую концентрацию из технических рекомендаций производителя СОЖ, измерить текущее значение рефрактометром и, при необходимости, отрегулировать долив или разбавление. Внесите процедуру контроля в производственный календарь - это займет 5 минут в смену и гарантирует стабильность параметров.