РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Пассивация нержавеющей стали: сложности подготовки поверхности перед нанесением АФП

      Пассивация нержавеющей стали: сложности подготовки поверхности перед нанесением АФП

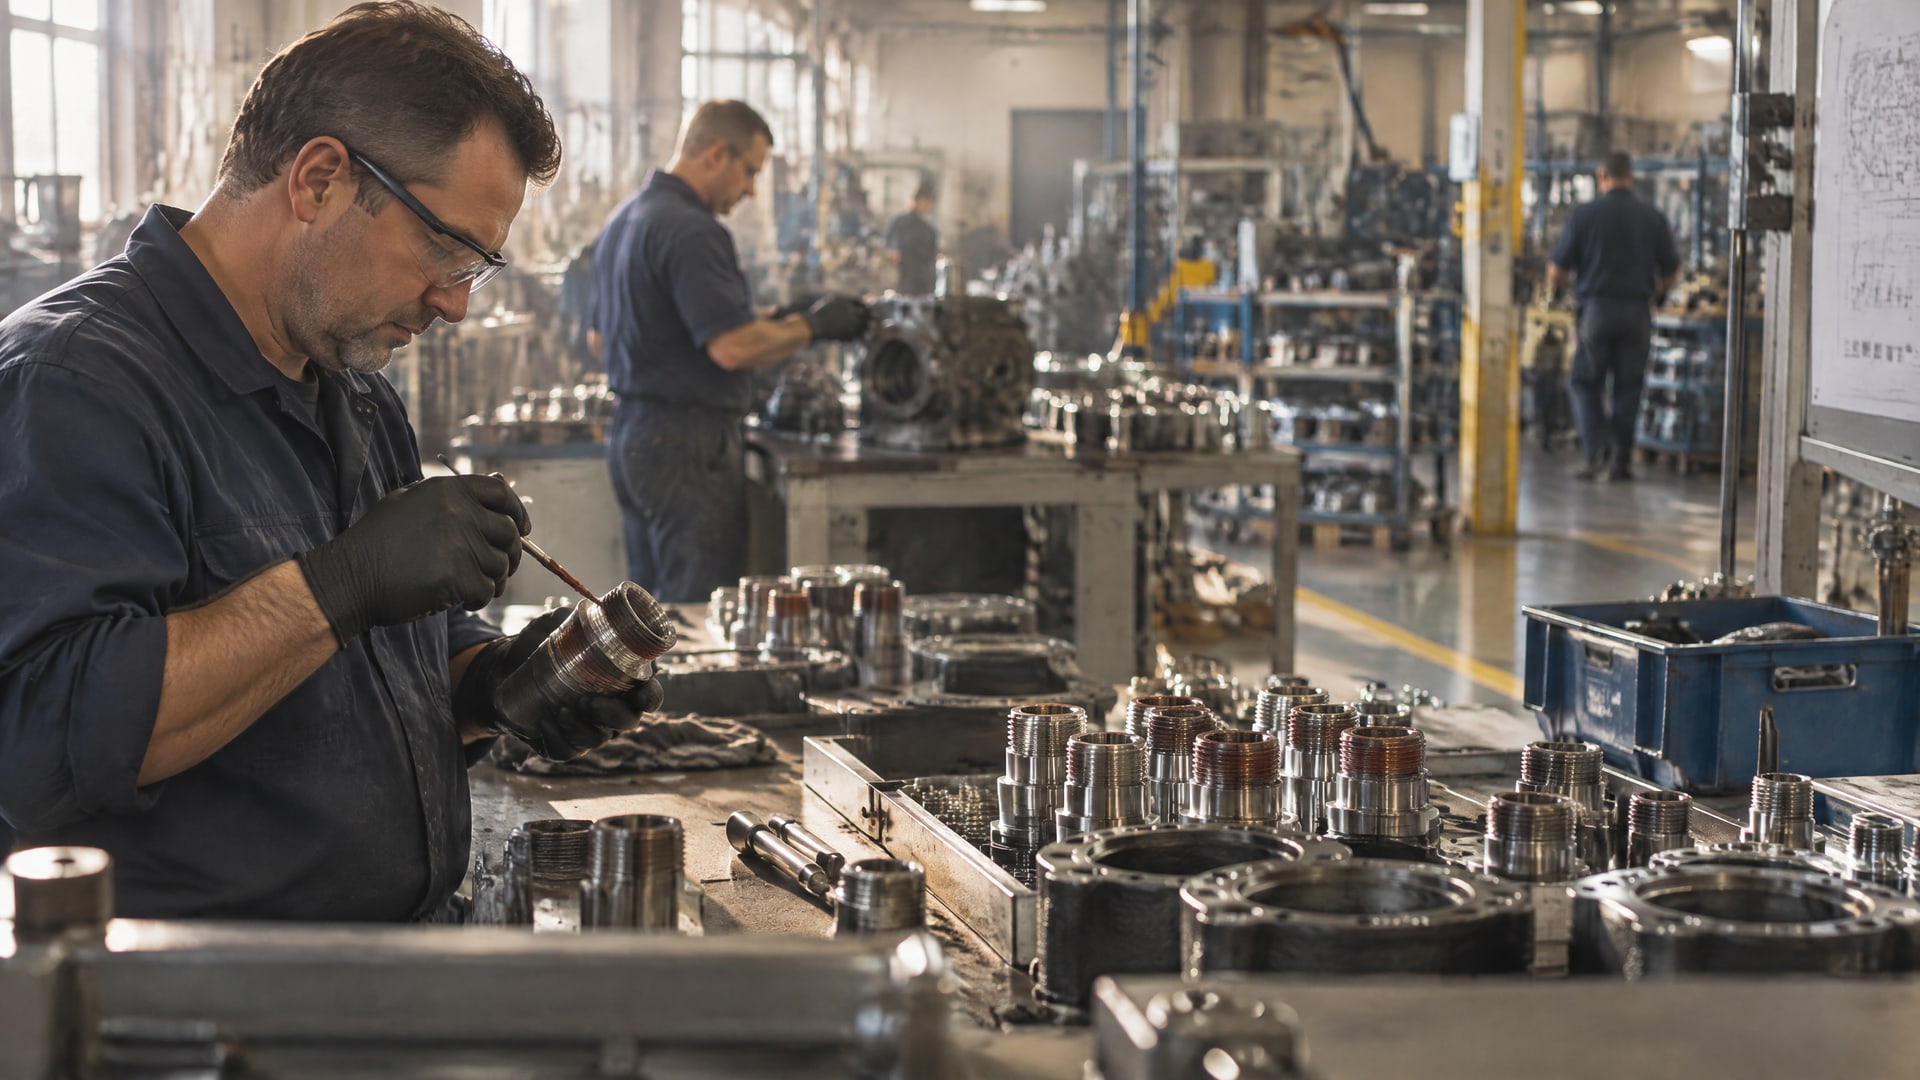
      Нержавеющие детали в цехе ожидают обработки; у одних пассивация нержавеющей стали уже проведена.
      Пассивация нержавеющей стали - ключевой этап подготовки поверхности перед нанесением антифрикционных покрытий для предотвращения дефектов и отслоений.

      Подготовка поверхности нержавеющей стали перед нанесением антифрикционного покрытия - это комплекс операций, где каждый пропуск или ошибка ведет к дефектам адгезии, неравномерной толщине слоя и преждевременному отслоению. Главная сложность в том, что нержавейка требует не просто механической или растворяющей обработки, а химического восстановления защитного состояния поверхности. Инженеры и закупщики часто сталкиваются с противоречием: естественная оксидная пленка нержавейки одновременно защищает материал и препятствует адгезии покрытия. В этом материале разберем ключевые этапы подготовки, нормативные требования, типовые ошибки и практические решения для деталей под микронные антифрикционные слои.

      Статья полезна технологам, инженерам и снабженцам производств, где требуется стабильное нанесение тонкопленочных покрытий на нержавеющий крепеж, сварные узлы и мелкие детали с высокой точностью и надежностью.

      Химическое состояние поверхности нержавейки и его влияние на адгезию


      Нержавеющая сталь защищена естественной оксидной пленкой, но эта пленка может быть нарушена в процессе производства, сварки, хранения или механической обработки. 

      При пассивации происходит химическое восстановление и утолщение именно этой защитной пленки за счет окисления поверхностных слоев. По ГОСТ ISO 16048-2014 пассивация определяется как химическая обработка, которая увеличивает толщину естественной оксидной пленки, богатой хромом.

      Суть проблемы в том, что даже визуально чистая поверхность может содержать микроскопические остатки масла, полировальной пасты, технологической смазки или продукты коррозии. Эти загрязнения нарушают смачивание антифрикционным составом и препятствуют формированию прочного контакта между основой и покрытием. Для тонкопленочных систем, где толщина слоя исчисляется микронами, такие дефекты приводят к локальному вздутию, отслоению или неоднородности механических свойств слоя.

      Пассивация решает эту задачу в два этапа: сначала удаляются ионы железа и примеси с поверхности, затем происходит их замещение на хром-содержащие оксиды, которые образуют более устойчивую и однородную защитную пленку. Толщина такой пленки составляет примерно 0,002 микрометра - величина невидимая глазом, но критичная для адгезии и долговечности покрытия.

      Обезжиривание и его место в подготовке нержавейки


      Обезжиривание и пассивация - это разные операции, но часто их путают. 
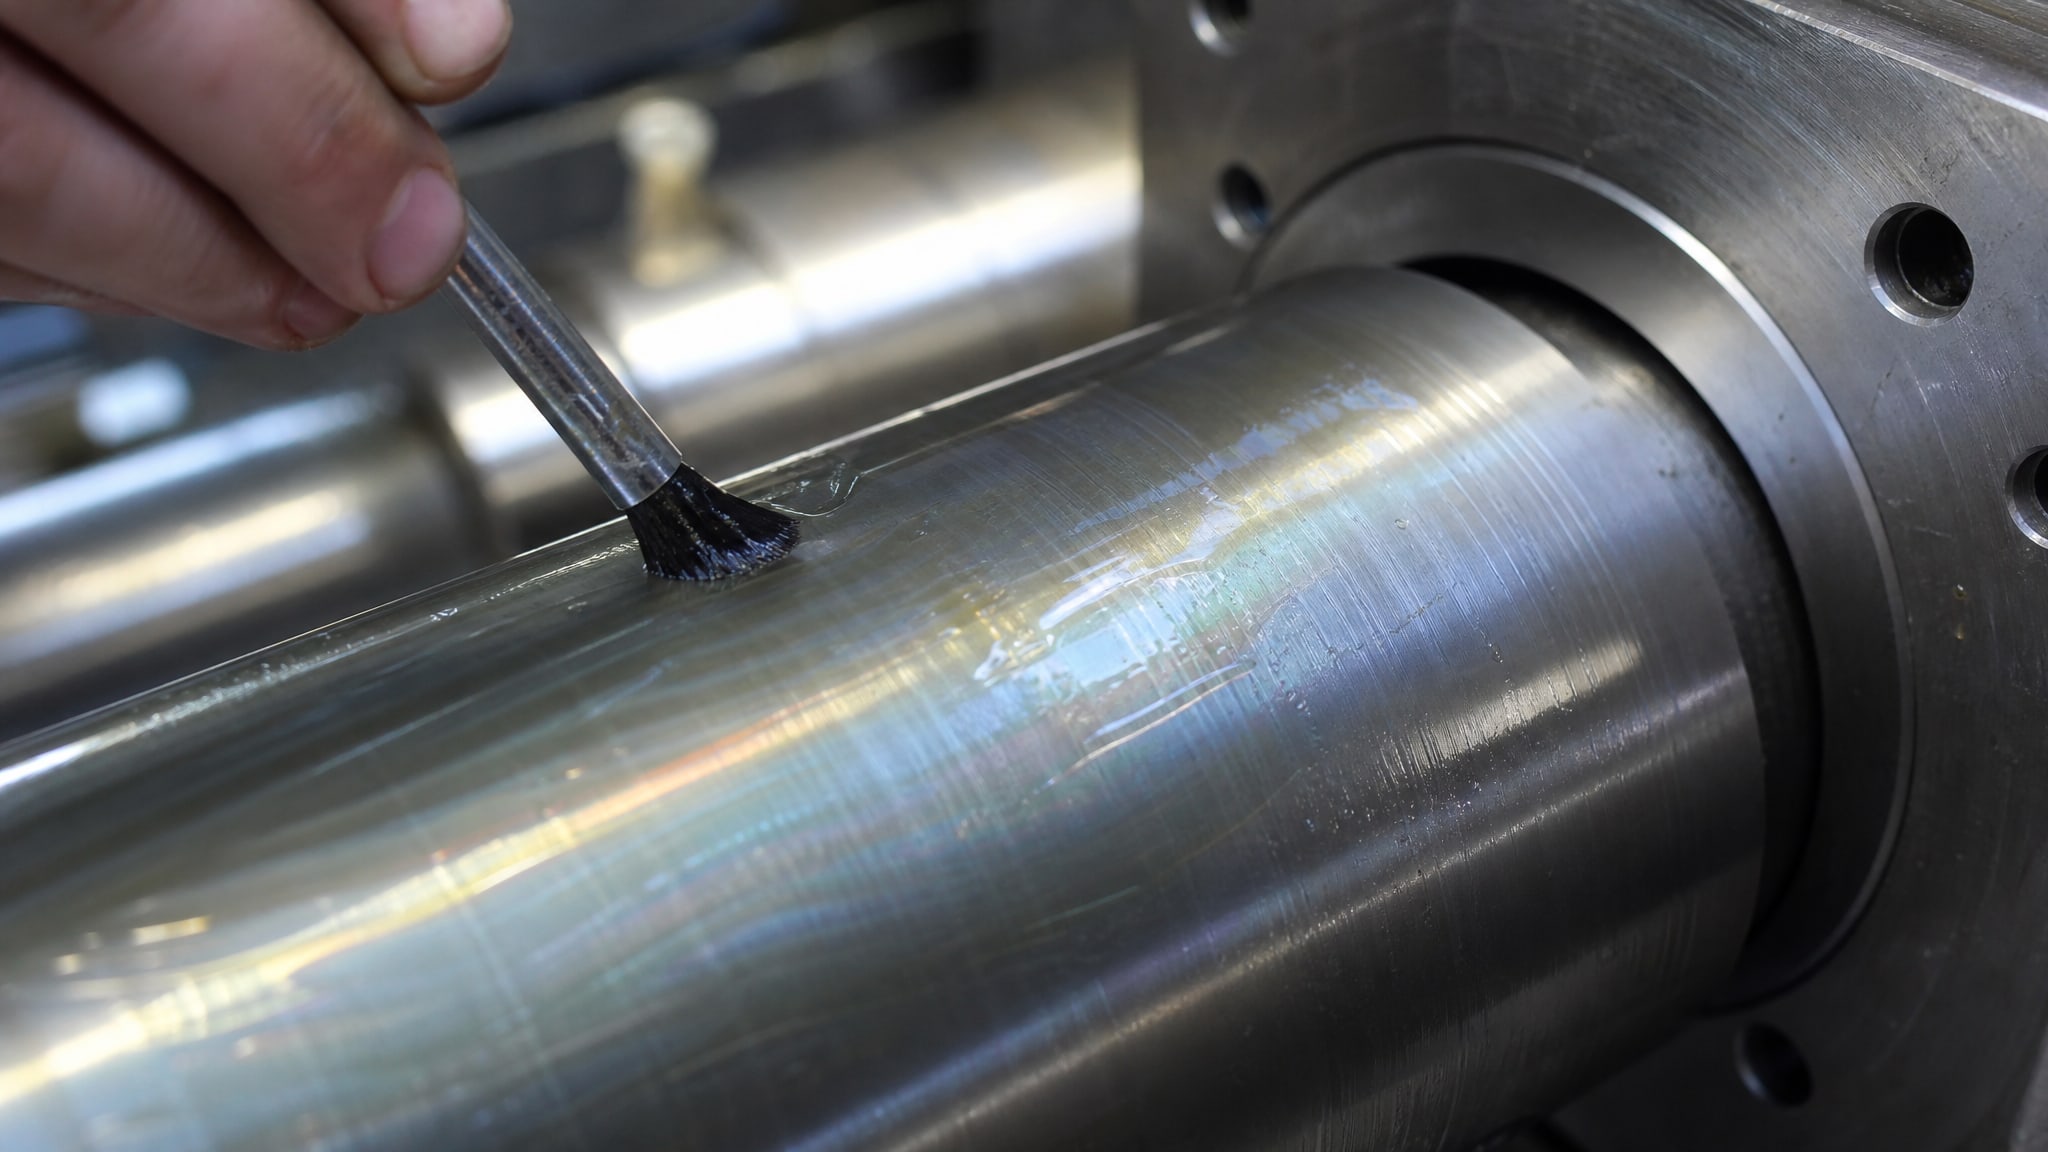
      Масляные загрязнения на нержавеющей стали, демонстрирующие жирную пленку.

      Обезжиривание удаляет органические загрязнения (масла, смазки, остатки охлаждающих жидкостей), а пассивация восстанавливает химическое состояние самой поверхности материала. Для многих производств порядок процедур становится критичной точкой: если провести пассивацию на загрязненной поверхности, она не достигнет нужного эффекта, так как кислотные реагенты не смогут контактировать с металлом.

      Типовая схема подготовки выглядит так: механическая очистка (удаление крупных частиц грязи и окалины) → обезжиривание (растворение масел и органики) → промывка (удаление остатков обезжиривателя) → пассивация (восстановление оксидной пленки) → промывка → сушка. Для мелких деталей и сварных узлов эта цепочка усложняется: после сварки требуется дополнительная операция удаления теплового побежаления и окалины, которая нарушает однородность поверхности.

      На практике закупщики часто выбирают универсальные моющие композиции, которые совмещают функции обезжиривания и слабой химической активности. Для нержавейки это может быть неправильным подходом, так как некоторые обезжиривающие среды могут содержать хлориды, которые в свою очередь ускоряют коррозию. ГОСТ ISO 16048-2014 акцентирует внимание на том, что реагенты для пассивации должны подбираться в зависимости от конкретной марки нержавейки и типа детали.

      Пассивация сварных швов: восстановление защитного слоя после термического воздействия


      Сварка нарушает защитное состояние поверхности нержавейки в зоне шва и в прилегающей области. 
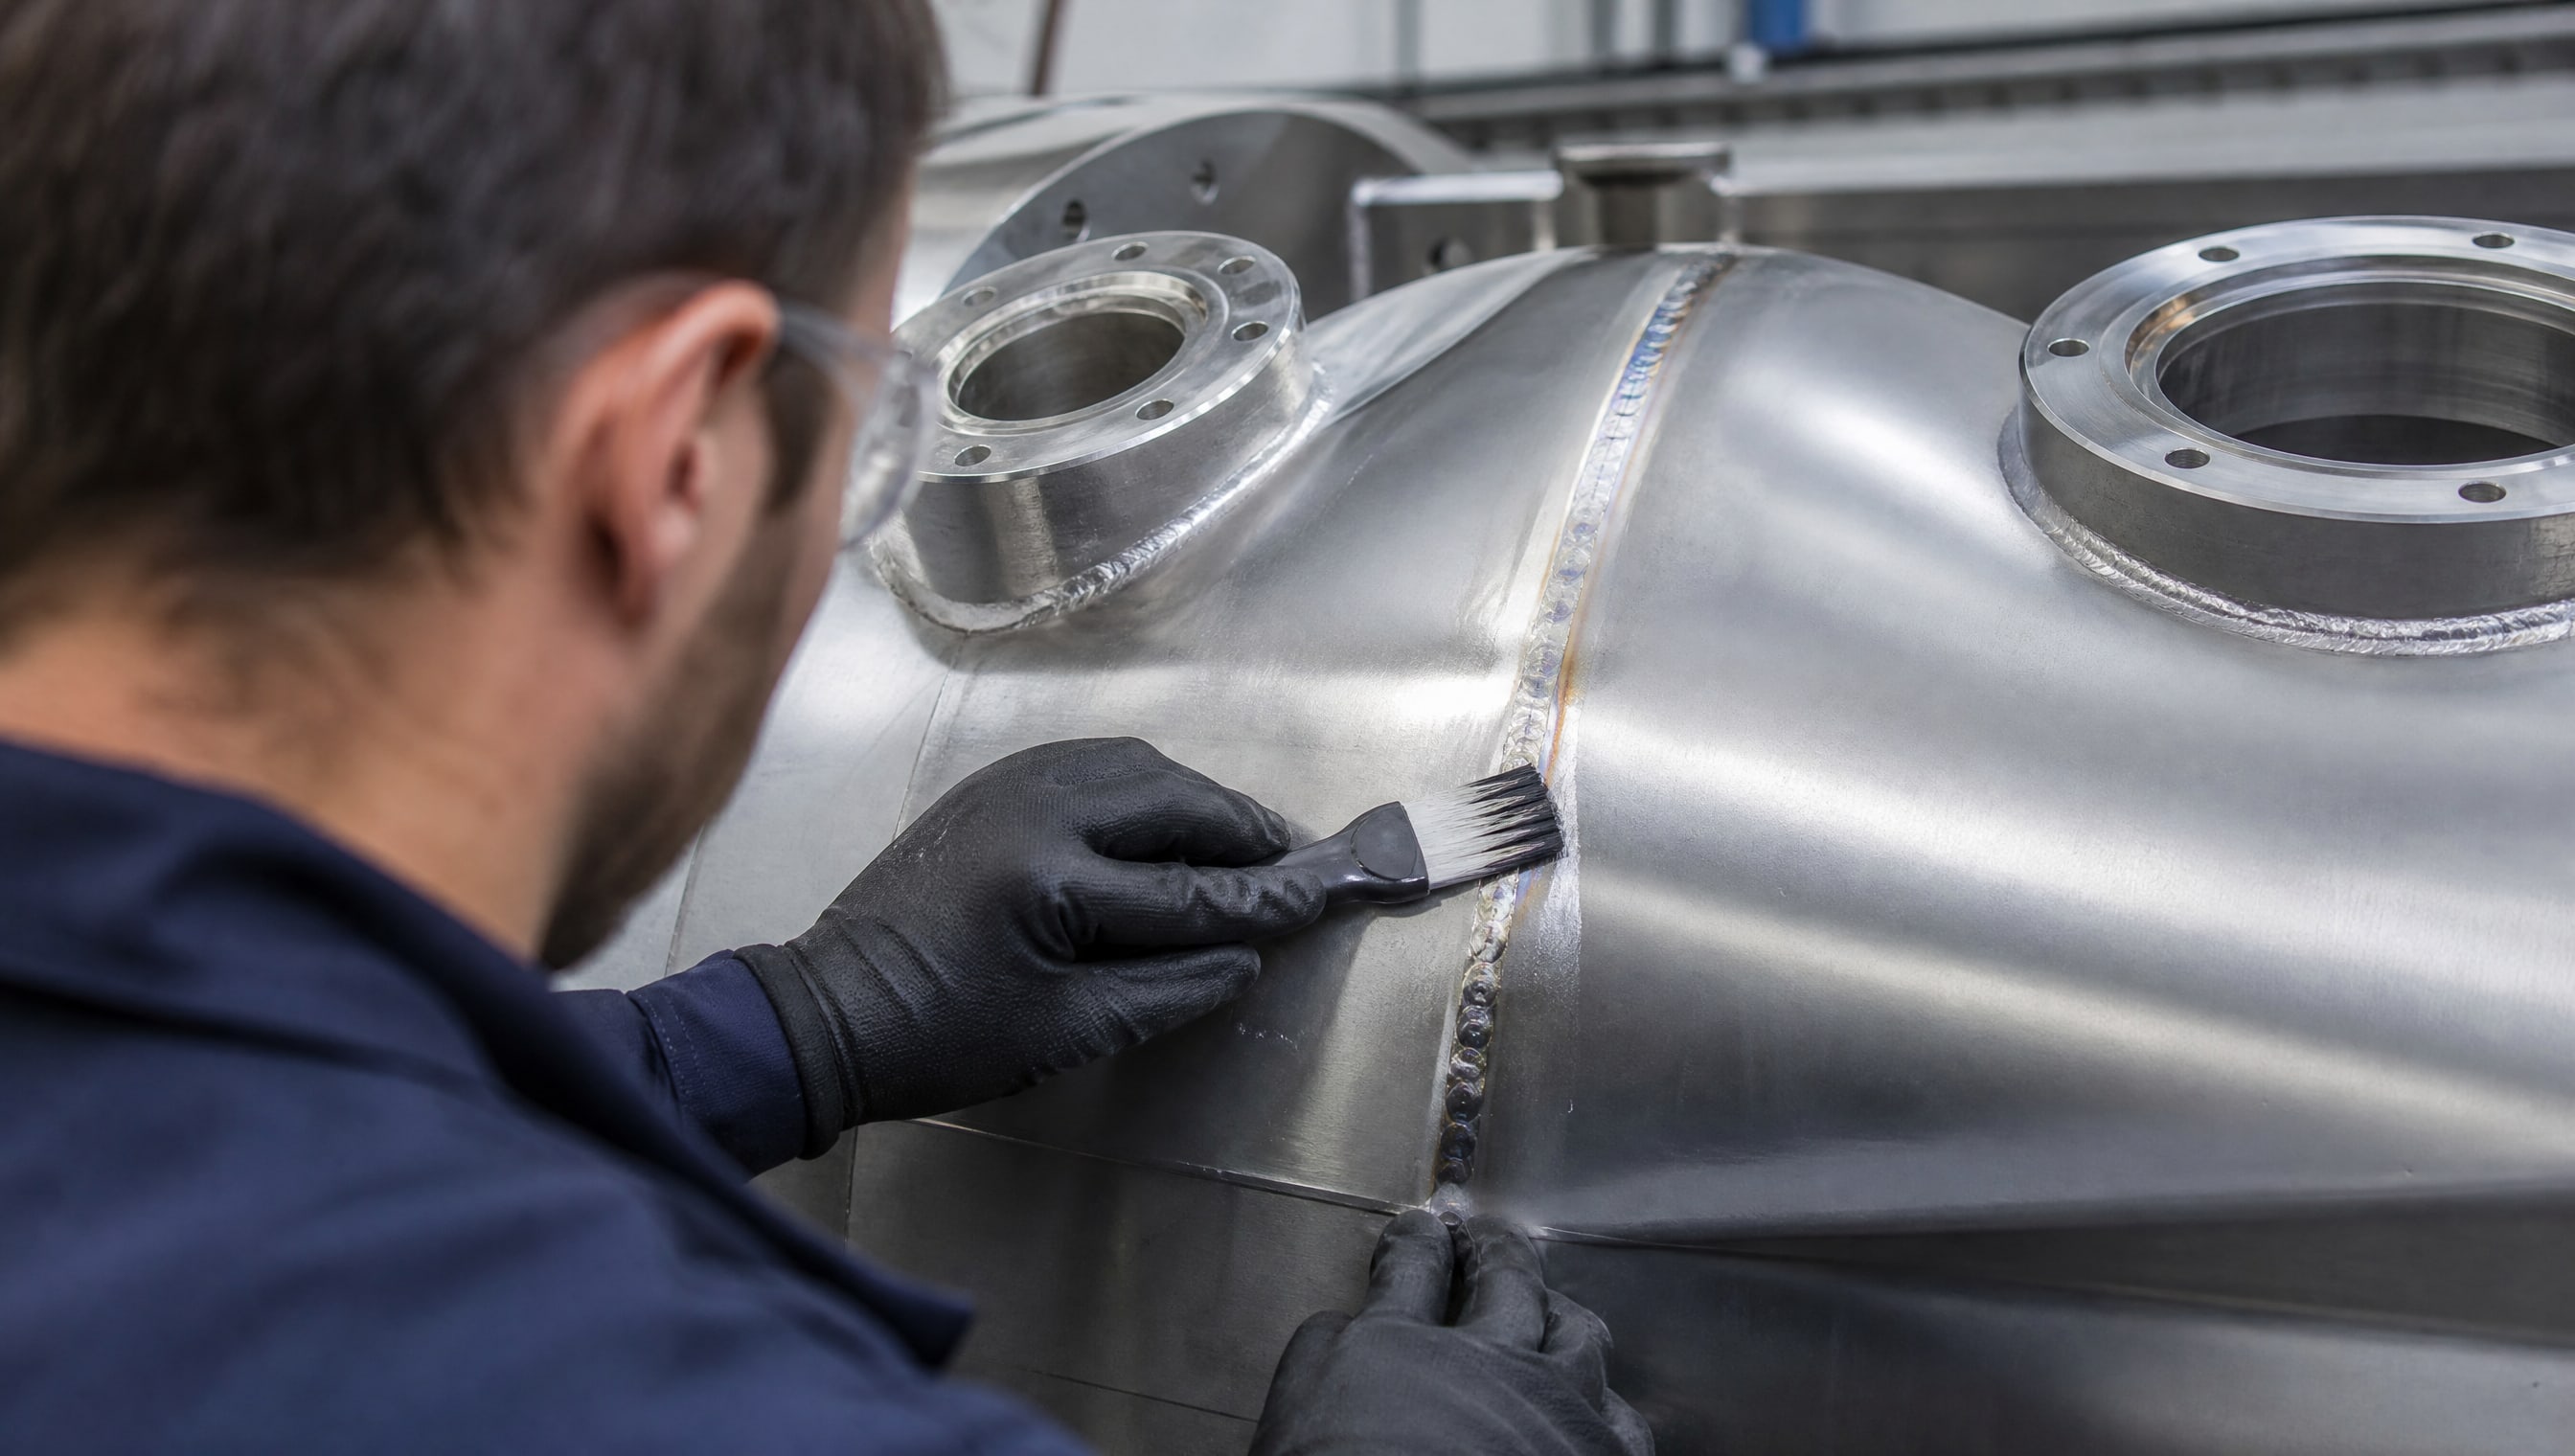
      Рабочий очищает сварной шов на детали из нержавеющей стали, готовясь к пассивации поверхности.

      При нагреве хром частично выгорает из поверхностных слоев, образуется окалина и тепловое побежаление, которые ослабляют корозионную стойкость. Если сразу после сварки нанести антифрикционное покрытие без надлежащей обработки зоны шва, то под слоем покрытия начнется локальная коррозия, которая приведет к отслоению и выходу детали из строя.

      Восстановление защитного слоя после сварки включает несколько шагов. Сначала удаляется окалина и побежаление - это может быть механическое шлифование или травление (химическое растворение). Затем проводится пассивация всей поверхности детали, включая шов, чтобы восстановить хром-содержащую оксидную пленку. Контроль качества пассивации сварных швов по международным стандартам включает испытания, которые проверяют отсутствие коричневых пятен медного купороса за 6 минут, отсутствие синих пятен ферроцианида калия за 10 минут и устойчивость к соляному туману в течение 24 часов.

      Для мелких деталей с микронными антифрикционными слоями критично, чтобы зона шва не выступала над основной поверхностью и имела ту же шероховатость. Неравномерность толщины покрытия в этом случае ведет к неравномерности трения и износа, что особенно важно для подвижных соединений. На производствах, где требуется высокая точность, после пассивации часто проводят финишное полирование или шлифование сварных швов для достижения микрометровой однородности.

      Стандарты и методы контроля пассивации


      В России действует ГОСТ ISO 16048-2014, который является национальным стандартом, идентичным международному ISO 16048:2003. 
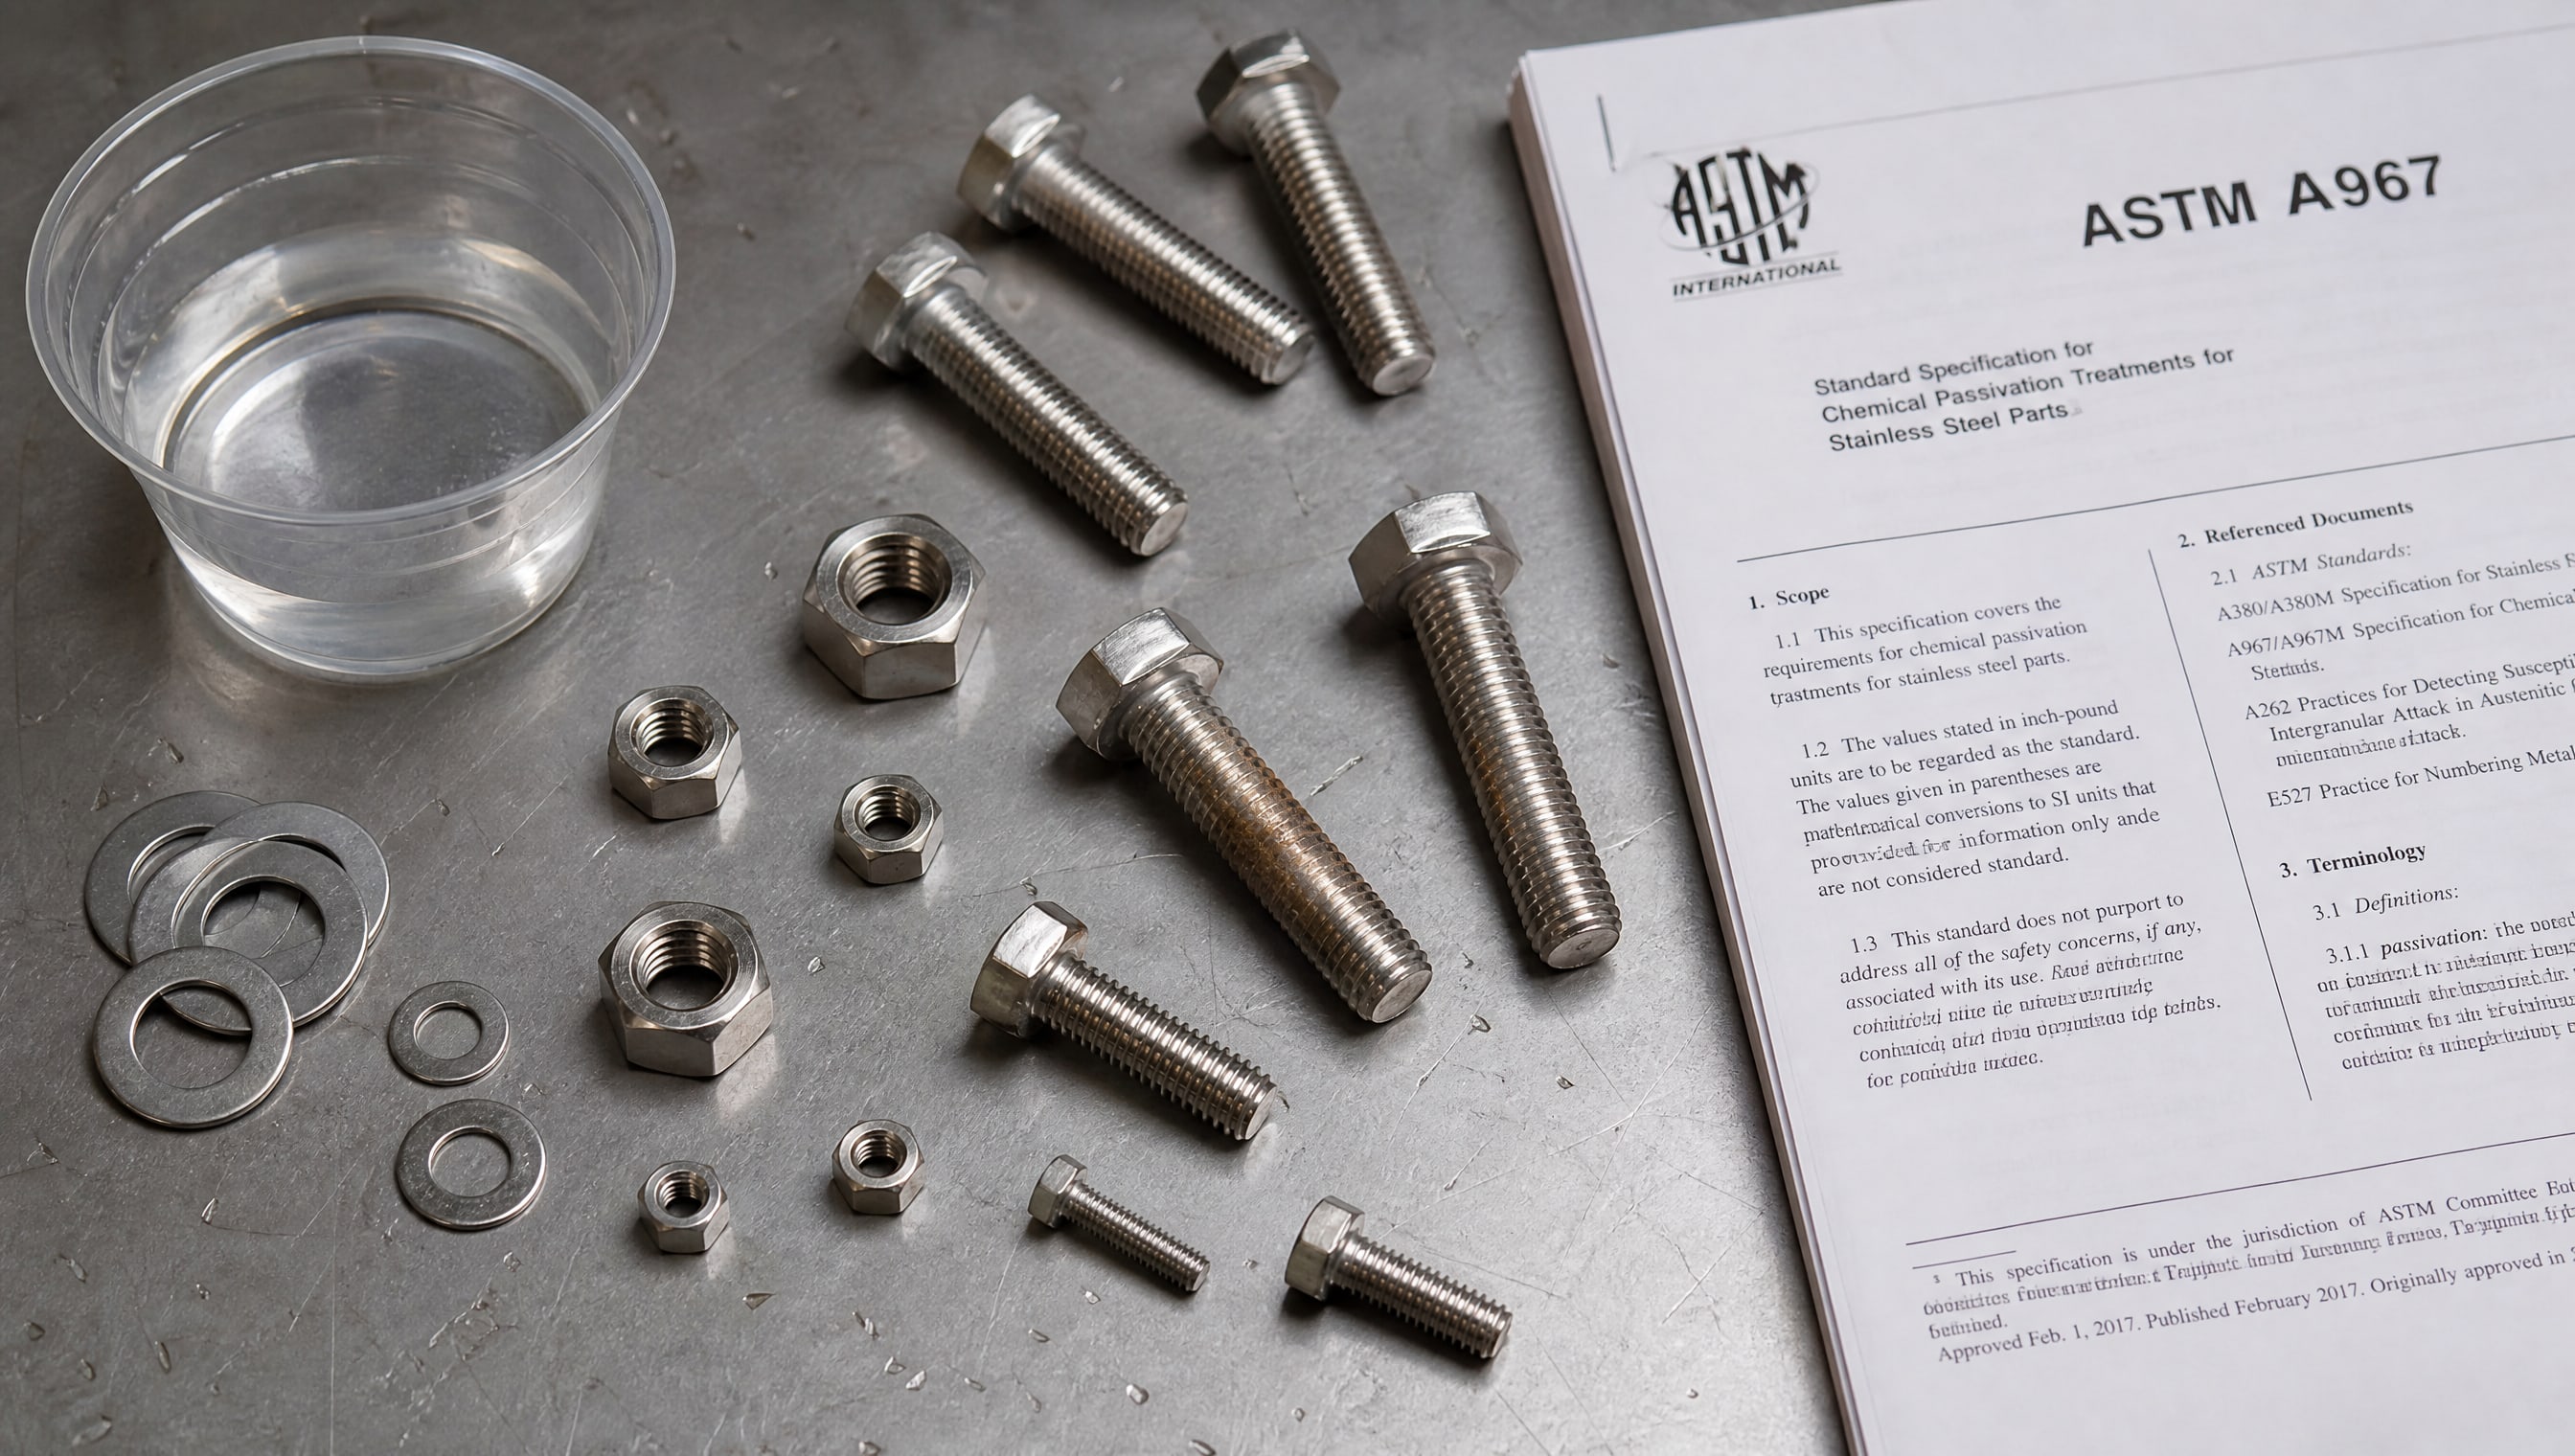
      Набор крепежных изделий из нержавеющей стали, стандартный документ и емкость с раствором для контроля пассивации.

      Этот стандарт устанавливает методы пассивации крепежных изделий из коррозионно-стойкой нержавеющей стали. В США и других странах применяются ASTM A967/A967M-17 и AMS 2700F, которые содержат иные методики и критерии приемки, но в целом описывают одно и то же явление.

      Контроль качества пассивации проводится по нескольким тестам. Испытание медным купоросом - это визуальная проверка: образец погружается в раствор сульфата меди, и если пассивация успешна, на поверхности не должны появиться коричневые пятна в течение 6 минут. Пятна указывают на наличие активного железа и означают, что пассивация не сработала или была проведена неправильно.

      Испытание ферроцианидом калия - еще один простой и быстрый тест, который проводится 10 минут. Если на поверхности появляются синие пятна, это также говорит о неполной пассивации. Для высоконадежных соединений применяется испытание соляным туманом: образец находится в камере с соляным туманом в течение 24 часов, и поверхность должна оставаться без признаков коррозии.

      На практике предприятия часто выбирают сочетание этих методов в зависимости от критичности деталей. Для крепежа, работающего в морской среде или во влажных условиях, требуются более строгие критерии. Для общепромышленного крепежа и мелких деталей под антифрикционные покрытия обычно достаточно теста медным купоросом и визуального осмотра.

      Химические реагенты для пассивации: кислоты и формы выпуска


      Основные реагенты для пассивации - это кислоты, чаще всего лимонная, азотная или хромовая. 

      Каждая из них имеет свои преимущества и ограничения. Лимонная кислота считается более экологичной и безопасной для работников, но требует более длительного контакта и нагрева. Азотная кислота работает быстрее и эффективнее удаляет железные загрязнения, но требует соблюдения более строгих мер безопасности. Хромовая кислота обеспечивает самый прочный защитный слой, но во многих странах ограничена из-за токсичности и канцерогенности.

      На рынке представлены три основные формы выпуска пассивирующих средств: растворы (жидкие кислоты, разведенные в воде), гели (вязкие составы, облегчающие работу с вертикальными поверхностями и сварными швами) и пасты (полутвердые формы для локальной обработки). Для массового производства крупных партий деталей используют жидкие растворы в ванне или проточной системе. Для мелкого ремонта, локальной обработки сварных швов и деталей сложной геометрии применяют гели и пасты.

      Гель для пассивации нержавеющей стали особенно удобен при обработке вертикальных поверхностей и внутренних полостей, так как не стекает и обеспечивает равномерный контакт с материалом. Режим применения (концентрация, температура, время контакта) всегда должен проверяться в соответствии с совместимостью конкретного средства с маркой нержавейки и требованиями стандарта контроля.

      Подготовка мелких деталей и микронные антифрикционные покрытия


      Мелкие детали (крепеж, пружины, направляющие валики, контакты) предъявляют повышенные требования к чистоте поверхности перед нанесением антифрикционного покрытия. 

      На мелкой детали даже микроскопический остаток масла или абразивной пыли может занять значительный процент поверхности и вызвать локальное скопление дефектов слоя. Для антифрикционных твердосмазочных покрытий микронной толщины (от 0,5 до 10 микрометров) адгезия является критическим параметром.

      На производствах, где требуется высокая точность подготовки мелких деталей, используют многоступенчатые ультразвуковые или проточные системы очистки. После обезжиривания в ультразвуковой ванне детали дополнительно промываются в деионизированной воде, чтобы полностью удалить остатки реагентов. Затем проводится пассивация, снова промывка в деионизированной воде и сушка в горячем воздухе или в инертной атмосфере.

      Для защиты мелких деталей из нержавеющей стали от износа и коррозии, особенно при микронных толщинах антифрикционного покрытия, применяются твердосмазочные системы, которые обеспечивают высокую адгезию после надлежащей подготовки поверхности. В цехах, где требуется стабильный результат, прижился подход, при котором каждая партия мелких деталей проходит контрольную пассивацию перед нанесением покрытия, что гарантирует однородность и надежность слоя.

      Типовые ошибки и их последствия


      Первая типовая ошибка - путаница между пассивацией и обезжириванием. 

      Некоторые производства полагают, что если деталь прошла обезжиривание, то она готова к покрытию. На самом деле пассивация - это самостоятельная химическая операция, и ее пропуск приводит к нестабильной адгезии и риску коррозии под слоем покрытия.

      Вторая ошибка - пренебрежение обработкой сварных швов. Если деталь содержит сварной шов, а специалист проводит пассивацию без предварительного удаления окалины и теплового побежаления, результат будет неудовлетворительным. Под слоем покрытия начнется локальная коррозия, и покрытие отслоится в течение нескольких месяцев эксплуатации.

      Третья ошибка - использование универсальных моющих средств вместо специализированных реагентов. Дешевые универсальные составы часто содержат хлориды и другие ионы, которые ускоряют коррозию нержавейки. Для нержавейки всегда нужно выбирать средства, специально разработанные или протестированные для этого материала.

      Четвертая ошибка - недостаточный контроль качества. Многие производства проводят пассивацию, но не проверяют результат простыми тестами (медный купорос, ферроцианид). Это приводит к скрытым дефектам, которые обнаруживаются только при эксплуатации изделия.

      Пятая ошибка - неправильное хранение деталей после пассивации. Если обработанная деталь хранится во влажной среде без защиты, поверхность может повторно окисляться неконтролируемо, что ухудшает адгезию последующего покрытия.

      Часто задаваемые вопросы

      Пассивация нержавеющей стали кислотой - это то же самое, что травление?

      Нет, это разные процессы. Травление - это агрессивное удаление поверхностного слоя для удаления окалины, ржавчины и загрязнений; при этом удаляется и часть основного металла. Пассивация - это мягкая химическая обработка, которая восстанавливает и утолщает защитную оксидную пленку без значительного удаления металла. Часто травление может предшествовать пассивации, но они выполняют разные функции.

      Электрохимическая пассивация отличается от химической пассивации нержавеющей стали?

      Да. Электрохимическая пассивация использует электрический ток для ускорения окисления поверхности и формирования защитной пленки. Химическая пассивация полагается только на химическую активность реагентов. Электрохимический метод часто быстрее и позволяет лучше контролировать толщину и однородность пленки, но требует специального оборудования. Для мелких партий и локальной обработки химическая пассивация проще и доступнее.

      Какой контроль необходим после пассивации нержавеющей стали перед нанесением антифрикционного покрытия?

      Как минимум - визуальный осмотр и тест медным купоросом (не должны появиться коричневые пятна за 6 минут). Для критичных деталей добавляют тест ферроцианидом калия (не должны появиться синие пятна за 10 минут). Для высоконадежных изделий, работающих во влажных условиях, проводят испытание соляным туманом. Контроль проводится на образцах из той же партии, что и основные детали.

      Пассивация после сварки нержавеющей стали - обязательна ли для деталей под покрытие?

      Да, крайне желательна. Сварка нарушает защитный слой в зоне шва, и если не провести восстановительную пассивацию, под слоем покрытия может начаться локальная коррозия. Для деталей, которые будут работать во влажных или агрессивных средах, пассивация сварных швов - это практически обязательное требование.

      Травление и пассивация нержавеющей стали - в каком порядке их проводить?

      Типовый порядок: удаление крупных загрязнений → травление (для удаления окалины и старой окиси) → промывка → пассивация (восстановление защитной пленки) → промывка → сушка. Травление идет первым, потому что открывает чистую металлическую поверхность, на которой пассивация может работать эффективно. Если провести пассивацию на загрязненной или окисленной поверхности, результат будет неполным.

      Заключение

      Подготовка нержавеющей стали перед нанесением антифрикционного покрытия - это не просто очистка, а комплексная химическая обработка, которая включает обезжиривание, восстановление защитной оксидной пленки и контроль качества по нормативным стандартам. Ключевая сложность в том, что нержавейка одновременно хорошо защищена естественным оксидным слоем и требует специальной подготовки для достижения надежной адгезии покрытия. ГОСТ ISO 16048-2014 устанавливает методы пассивации крепежа и деталей из коррозионно-стойкой нержавейки, а простые тесты (медный купорос, ферроцианид) позволяют контролировать качество работы.

      Для мелких деталей под микронные антифрикционные слои критично сочетание всех этапов подготовки: механической очистки, обезжиривания, пассивации и пассивации сварных швов (если они есть). На практике производства, которые инвестируют в многоступенчатые системы очистки и проводят контроль по стандартам, получают стабильную адгезию и долговечность покрытия, что окупается через снижение брака и повышение надежности готовых изделий. Начните с проверки: выберите конкретный стандарт (ГОСТ ISO 16048-2014 или аналогичный в вашей нормативной системе), проведите контрольную партию с применением всех этапов подготовки и проверьте результат тестами, рекомендованными стандартом - это даст вам объективное понимание, требуется ли корректировка вашего текущего процесса.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • Рука наносит EFELE Смазку для пресс-грануляторов, предотвращая закоксовывание.
        Закоксовывание смазки в экструдерах и шнеках: причины и способы предотвращения
      • Заводской цех, где компоненты готовятся к сборке, а анаэробный герметик срок годности проверяется перед нанесением.
        Анаэробный герметик: срок годности и правила хранения на складе
      • Замерзшие ледяные кристаллы на металлическом механизме автомобильного замка в гараже.
        Смазка для замков автомобиля: как защитить от замерзания зимой
      • Механическая рука наносит тонкое покрытие на металлическую поверхность, движущуюся по конвейеру.
        Методика испытаний антифрикционных покрытий на испарение летучих растворителей
      • Промышленные цеха, где видно разделение оборудования для полиальфаолефиновых и полиэфирных процессов.
        Смазка для сальника стиральной машины: сравнение ПАО и полиэфирных масел
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения