Смазки с допуском H1 предназначены для производств, где возможен случайный и технически неизбежный контакт с пищей. Для многих пищевых предприятий переход на H1 - это не просто обновление материала, а комплексное изменение логистики, промывки оборудования и контроля качества. В отличие от обычных промышленных смазок, H1 требует серьезной подготовки: инвентаризации узлов, удаления остатков старого материала, промывки механизмов и последующего документирования каждого этапа. Ошибки при переходе могут привести к загрязнению продукции, остановкам оборудования и неудачам на аудитах HACCP. Статья рассказывает, как организовать переход на H1 без рисков, какие этапы критичны и как документировать всю работу.
Что такое допуск H1 и почему его выбор влияет на весь процесс производства
Допуск H1 (NSF H1) означает, что смазка зарегистрирована для применения в местах, где возможен случайный и технически неизбежный контакт с пищевым продуктом.
Это не означает, что смазку можно есть или что она безопасна при прямом контакте с едой в больших объемах. H1 регулируется стандартом FDA 21 CFR 178.3570, который устанавливает предел остаточного содержания 10 ppm (10 мг/кг) при контакте смазки с продукцией. Кроме того, смазка должна соответствовать требованиям ISO 21469, стандарта гигиенического производства смазочных материалов.
Выбор H1 важен не только с точки зрения безопасности пищи, но и потому, что такая смазка имеет иной состав базового масла и загустителя по сравнению с обычной промышленной смазкой. Например, для смазок в условиях пищевого оборудования часто требуется лучшая стойкость к влаге, моющим растворам и дезинфицирующим средствам. Температурный диапазон, вязкость, адгезия (прилипаемость к поверхности) - все эти параметры подбираются с учетом конкретного узла и режима работы. Поэтому универсальной H1-смазки для всего оборудования не существует.
На практике переход на H1 требует переосмысления всей системы закупок и управления смазочными материалами. Вместо того чтобы закупать несколько видов смазок и хранить их вразброс, приходится развернуть централизованную систему, где каждый узел «привязан» к определенному H1-продукту. Это усложняет процесс, но обеспечивает защиту от контаминации и упрощает прохождение аудитов HACCP и ISO 22000.
Этап 1: Инвентаризация узлов смазки и аудит текущего состояния
Первый и критичный этап - полная инвентаризация всех точек, где применяется смазка.
Без этого нельзя запланировать закупку, подобрать H1-продукты и организовать промывку. На этом этапе нужно:
Обойти все участки производства и зафиксировать каждый узел смазки: конвейеры, редукторы, подшипники, направляющие, упаковочные машины, контрольно-сортировочное оборудование.
Определить для каждого узла текущий применяемый материал, объем (в граммах или миллилитрах), периодичность смазки и условия работы (температура, влажность, вероятность контакта с пищей).
Оценить риск контакта смазки с пищевым продуктом: высокий (смазка может попасть в пищу), средний (вероятен контакт с упаковкой) или низкий (смазка находится в защищенном от пищи месте).
Заполнить таблицу на каждом узле: наименование механизма, расположение, текущая смазка, артикул, объем, температурный диапазон, нагрузка, скорость вращения/движения, дата последней замены, ответственное лицо.
Эта информация нужна не только для закупки H1-смазок, но и для планирования промывки. Например, для направляющих линейного конвейера, работающих при влажности 80% и температуре 5–15 °C, потребуется H1-смазка с отличной влагостойкостью. Для редуктора с нагрузкой 50 кН и температурой до 60 °C нужна смазка с той же несущей способностью. Если этот анализ не провести, переход на H1 станет случайным и приведет к проблемам.
При аудите также проверяют, не произошла ли уже контаминация: есть ли признаки старения смазки (окисления, потери адгезии), загрязнения (крошки, влага, посторонние частицы). Если смазка уже деградировала, это указывает на нарушение режимов смазки и требует коррекции графика ухода за оборудованием.
Этап 2: Подбор H1-смазок для каждого узла
После инвентаризации нужно выбрать подходящую H1-смазку для каждого типа узла.
Выбор зависит от четырех параметров: температуры работы, нагрузки, скорости движения и влажности окружающей среды.
Температура: H1-смазки выпускаются для разных температурных диапазонов. Для холодильных камер нужна смазка, работающая при -20 °C, для камер упаковки при комнатной температуре - при 0–40 °C, для участков тепловой обработки - при 40–80 °C. Выбор температурного диапазона влияет на вязкость базового масла и точку каплепадения.
Нагрузка и скорость: Высокие нагрузки требуют смазки с хорошей несущей способностью и противоизносными присадками. Высокие скорости вращения требуют низкой вязкости, чтобы избежать перегрева. Медленные движения при высокой нагрузке часто требуют пластичную смазку NLGI 2 или даже NLGI 3.
Влажность: В цехах с высокой влажностью (70–90%) важна влагостойкость H1-смазки. В сухих условиях можно выбрать смазку с обычной устойчивостью к влаге.
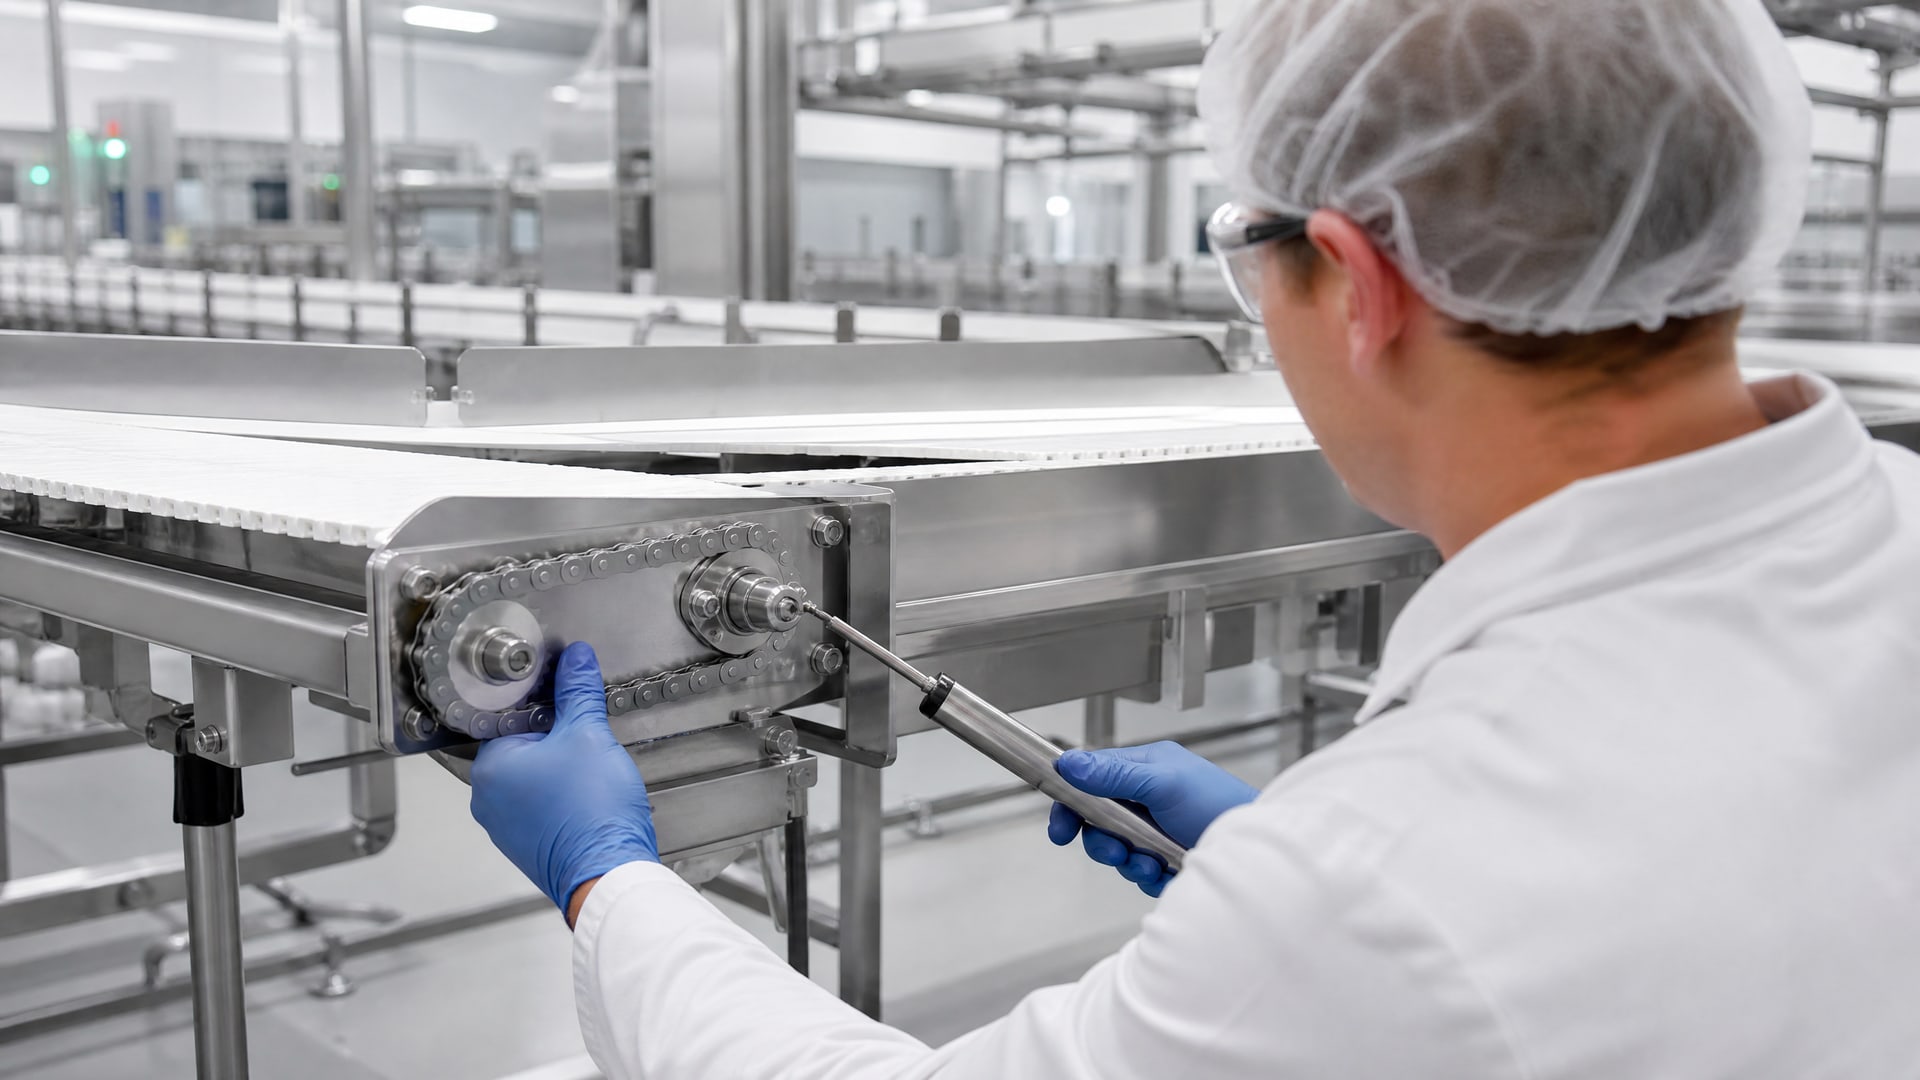
Тип узла: Для подшипников и направляющих, работающих при низкой нагрузке и средней скорости, часто используют пластичные смазки NLGI 2. Для редукторов и цепных передач - смазки с лучшей несущей способностью. Для центрифуг и быстровращающихся узлов - жидкие масла или тонкие пластичные смазки. Для центральных систем смазки - масла с подходящей вязкостью.
На этапе подбора нужно составить таблицу, где каждому узлу соответствует определенный H1-продукт, его краткое описание (тип, NLGI, базовое масло), объем для переходного периода и поставщик. Это предотвратит путаницу при закупке и хранении.
Этап 3: Механическое удаление старой смазки и первичная подготовка
Перед началом промывки нужно механически удалить основную массу старой смазки.
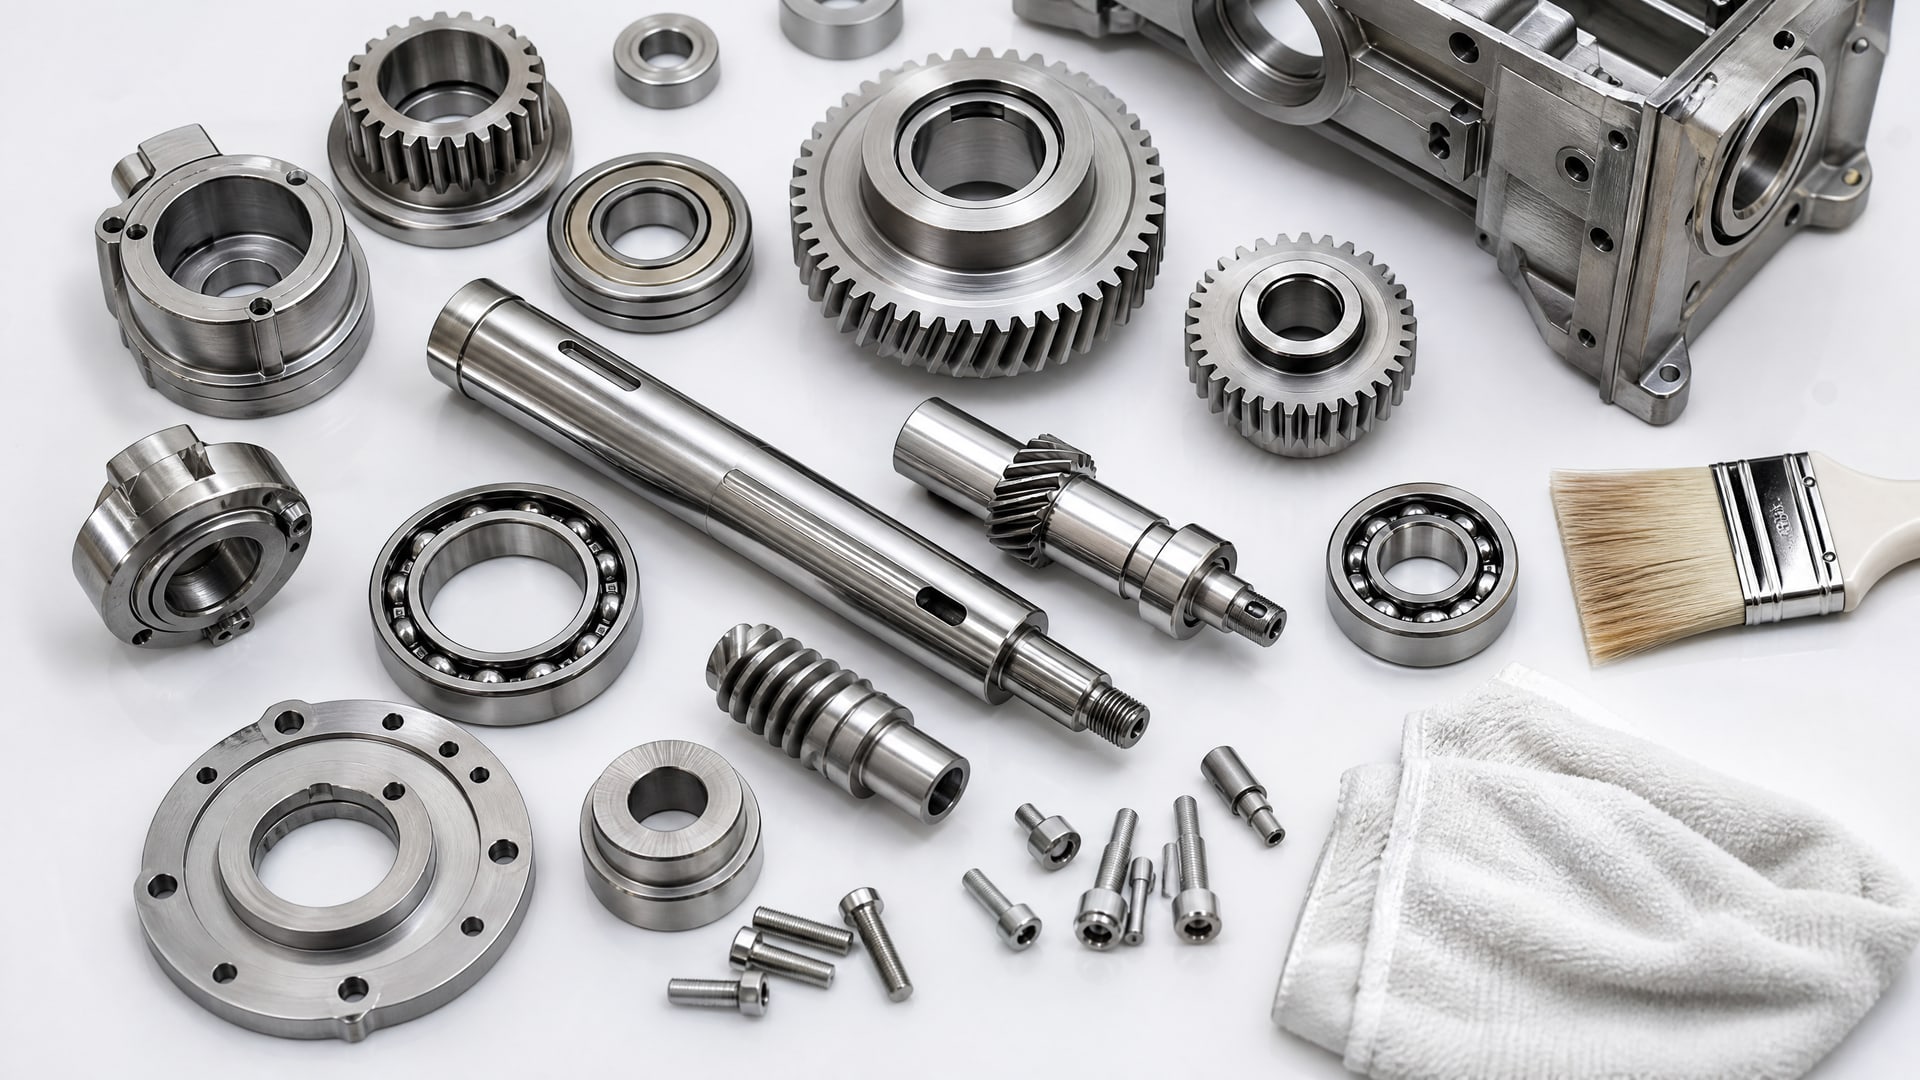
Это экономит время и реагенты для последующей циркуляционной промывки.
На практике процесс выглядит так:
Разберите узел (если конструкция позволяет) и вручную удалите видимую смазку с поверхностей тряпкой или щеткой.
Для узлов с картером (редукторы, коробки передач) слейте масло в теплом состоянии (прогрейте оборудование до 40–60 °C перед сливом). Теплое масло вязче, течет быстрее и захватывает больше загрязнений.
Если в системе есть магнитный уловитель, очистите его от накопившихся металлических частиц.
Замените основной фильтр и фильтроэлементы, чтобы в системе не осталось грязи от старого масла.
Для конвейерных цепей и открытых механизмов механическое удаление может быть единственным способом, так как ездить циркуляцию невозможно. В таком случае тряпкой и щеткой счищают весь видимый остаток.
Этап 4: Циркуляционная промывка и химическая очистка
Если узел имеет закрытый картер и циркуляционную систему, обязательна циркуляционная промывка.
Это ключевой этап, и его нельзя пропускать, иначе остатки старой смазки загрязнят новую H1.
Порядок:
1. Подготовка системы: проверьте герметичность всех патрубков, убедитесь, что фильтр новый, а магнитный уловитель чист.
2. Заливка промывочного раствора: используйте промывочное масло или смывку на основе углеводородов. Объем должен быть достаточным для полного заполнения системы и нескольких циклов циркуляции.
3. Циркуляция: запустите систему на холостом ходу или под нормальной нагрузкой. Минимальное время циркуляции -1 час, для сильно загрязненных систем -2–3 часа. Контролируйте температуру: не выше 70 °C, иначе смывка быстро потеряет моющую способность.
4. Промежуточная проверка: остановите систему, дайте оседать примесям (15–20 минут), посмотрите на фильтр. Если он сильно загрязнен, замените его и продолжите циркуляцию еще на 30 минут.
5. Финальный слив: слейте промывочный раствор в теплом состоянии (50–60 °C) в отработанное масло. Убедитесь, что из картера выходит чистая жидкость, а не мутная смесь.
6. Повторная промывка (если нужна): если слив был сильно загрязнен, залейте свежий промывочный раствор и повторите циркуляцию еще на 1 час.
7. Замена фильтра: перед заливкой H1 замените фильтр еще раз, чтобы в системе не было осадка.
Этап 5: Просушка оборудования и проверка чистоты перед заливкой H1
После промывки в системе может остаться влага.
Это критично, так как вода ускорит окисление H1-смазки и создаст коррозию. Поэтому просушка - обязательный этап.
Для открытых узлов (цепи, направляющие, редукторы с открытым картером) используйте сухую тряпку и оставьте узел в теплом, хорошо вентилируемом помещении минимум на 2 часа.
Для закрытых систем прогрейте оборудование до 50–60 °C и запустите на холостом ходу 30–45 минут. Это испарит остатки влаги.
Если есть возможность, измерьте влажность воздуха в картере пикосекундным или электронным гигрометром. Влажность не должна превышать 30–40%.
Чистоту можно проверить визуально (нет видимых следов смазки и ржавчины) или сдать образец промывного раствора в лабораторию на анализ. Для критичных узлов рекомендуют отправить образец на анализ чистоты по ISO 4406 (калий-кремниевый индекс частиц).
Этап 6: Нанесение H1-смазки и запуск оборудования
После просушки можно переходить к нанесению новой H1-смазки.
Для пластичных смазок это нужно делать аккуратно:
Наносите смазку тонким слоем, а не щедро. Избыток смазки может выдавиться из зазоров, загрязнить оборудование и привести к утечкам.
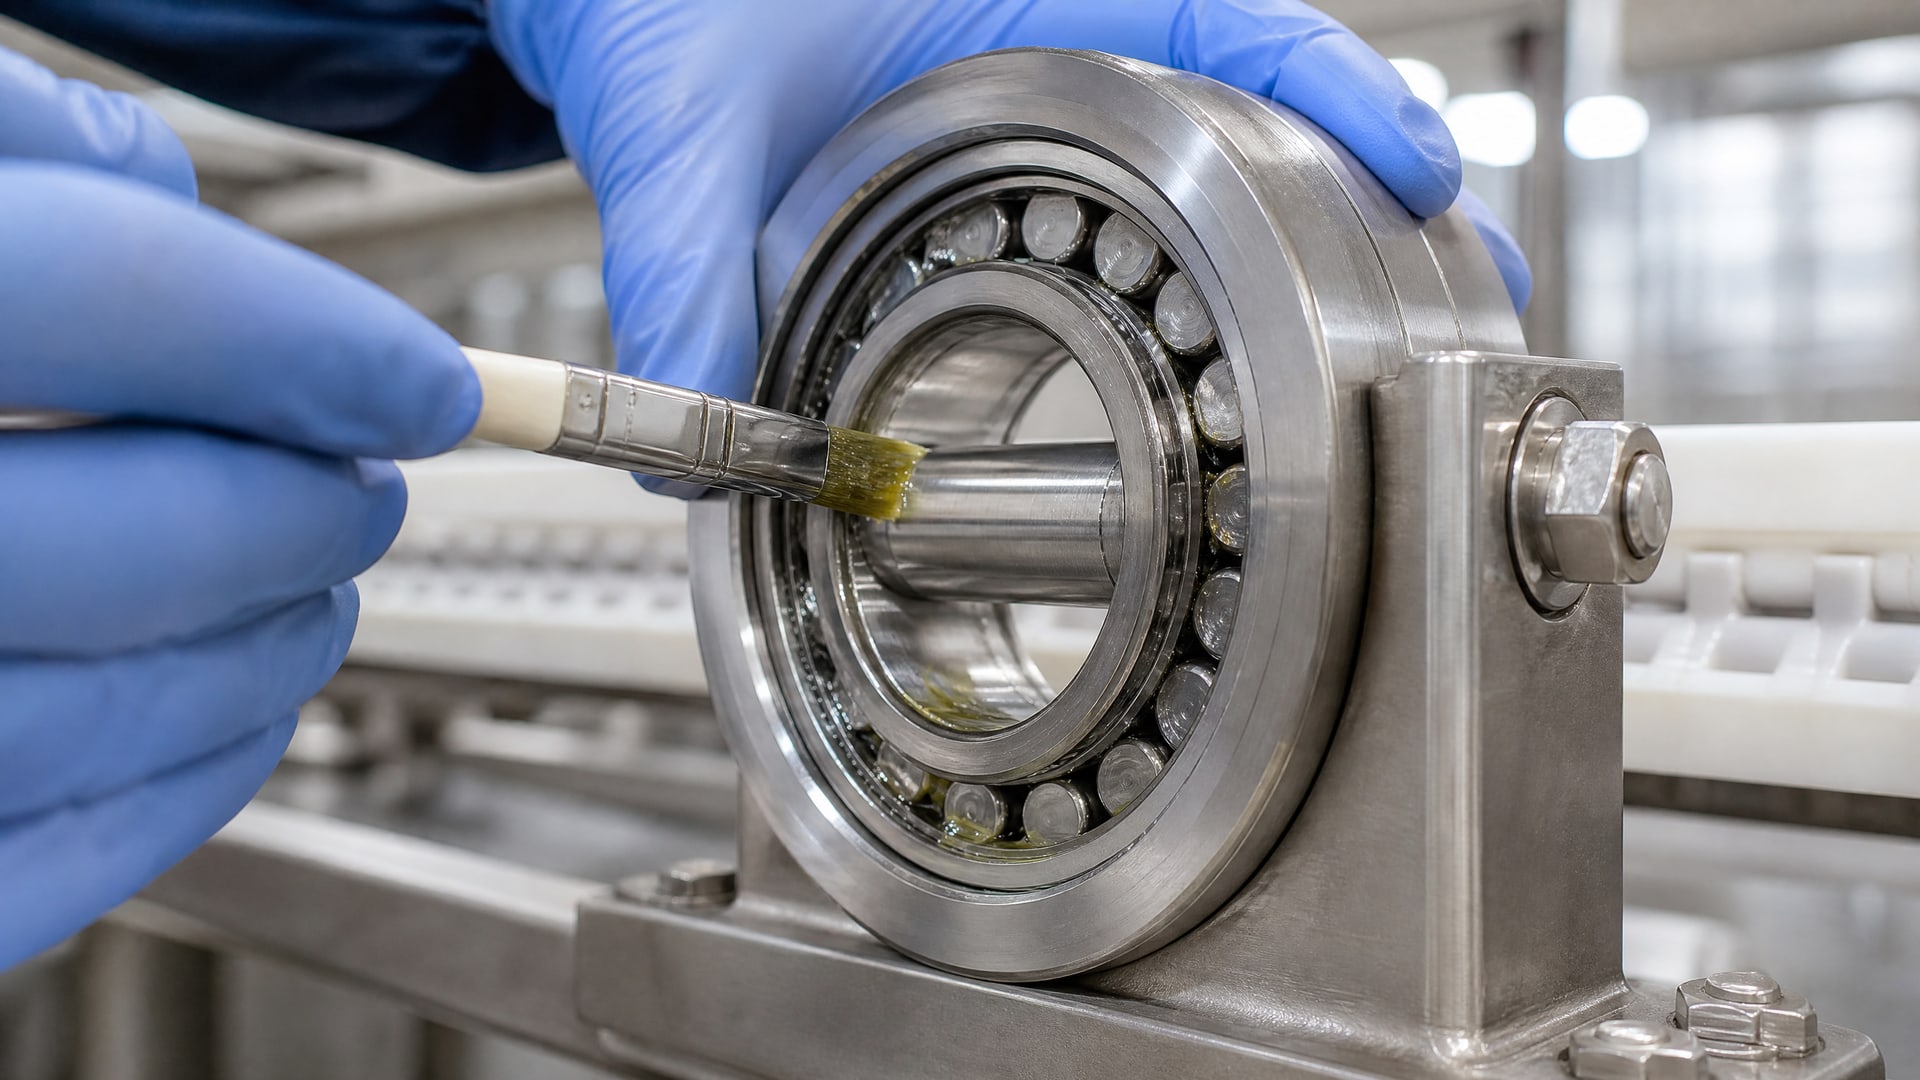
Используйте чистые инструменты (шпатель, кисть, шприц для центральной системы смазки). Не окунайте пальцы напрямую в смазку.
Маркируйте узел наклейкой или краской с указанием нового материала и даты нанесения.
Запуск оборудования:
Запустите узел на холостом ходу в течение 5–10 минут. Смазка должна распределиться равномерно.
Проверьте утечки: нет ли смазки, вытекающей из сальников, подшипников или редуктора.
Измерьте температуру на корпусе узла (тепловизор или пирометр). Температура не должна быстро расти. Нормальный рост -2–5 °C за 10 минут, затем стабилизация.
Прислушайтесь к звукам: не должно быть скрежета, стука или необычного шума.
Проверьте вибрацию (если есть виброанализатор). Вибрация не должна резко измениться.
Если все проверки прошли успешно, можно переводить узел на нормальную нагрузку.
Этап 7: Пилотное внедрение на одной производственной линии
Перед тем как перевести все оборудование, рекомендуется пилотное внедрение на одной линии.
Это снижает риск внезапных отказов и позволяет собрать данные о совместимости новой смазки с вашим оборудованием.
Продолжительность пилота: 1–2 недели нормальной работы с контролем параметров.
Что контролировать:
Температура узла (ежедневно, в одно и то же время).
Вибрация (в начале, середине и конце пилота).
Утечки смазки (визуально, ежедневно).
Поведение оборудования: нет ли рывков, гулов, увеличения энергопотребления.
Качество продукции: не поменялась ли скорость обработки, не появились ли брак или загрязнения.
После 1–2 недель проанализируйте данные. Если температура стабильна, нет утечек, вибрация в норме и качество продукции не упало, смазка подходит. Если есть отклонения, необходимо либо подобрать другую H1-смазку, либо скорректировать режим нанесения.
Контроль после пилота: даже если пилот прошел успешно, рекомендуется проверять узел ежедневно в течение первого месяца, затем 1–2 раза в неделю. Это выявит отложенные проблемы.
Этап 8: Расширение переходы на весь парк оборудования
Если пилот прошел успешно, переходите на все оборудование постепенно.
Не пытайтесь перевести все узлы в один день - это перегружает сервисную команду и снижает качество работы.
План расширения:
Разделите оборудование на группы по технологическим участкам: линия упаковки, холодильный блок, линия обработки, вспомогательное оборудование.
Перевод одной группы в неделю. Это позволяет сосредоточить внимание и быстро ответить, если возникнут проблемы.
Для каждой группы повторите этапы 1–6 (инвентаризация, подбор смазки, промывка, нанесение).
Ведите реестр переводимого оборудования: дата, узел, старая смазка, новая H1, ответственный, результаты проверки.
Во время расширения продолжайте контролировать параметры на узлах из пилота. Они должны оставаться стабильными. Если параметры ухудшились, это может указывать на проблему в системе (например, контаминация в централизованной системе смазки) и требует срочного расследования.
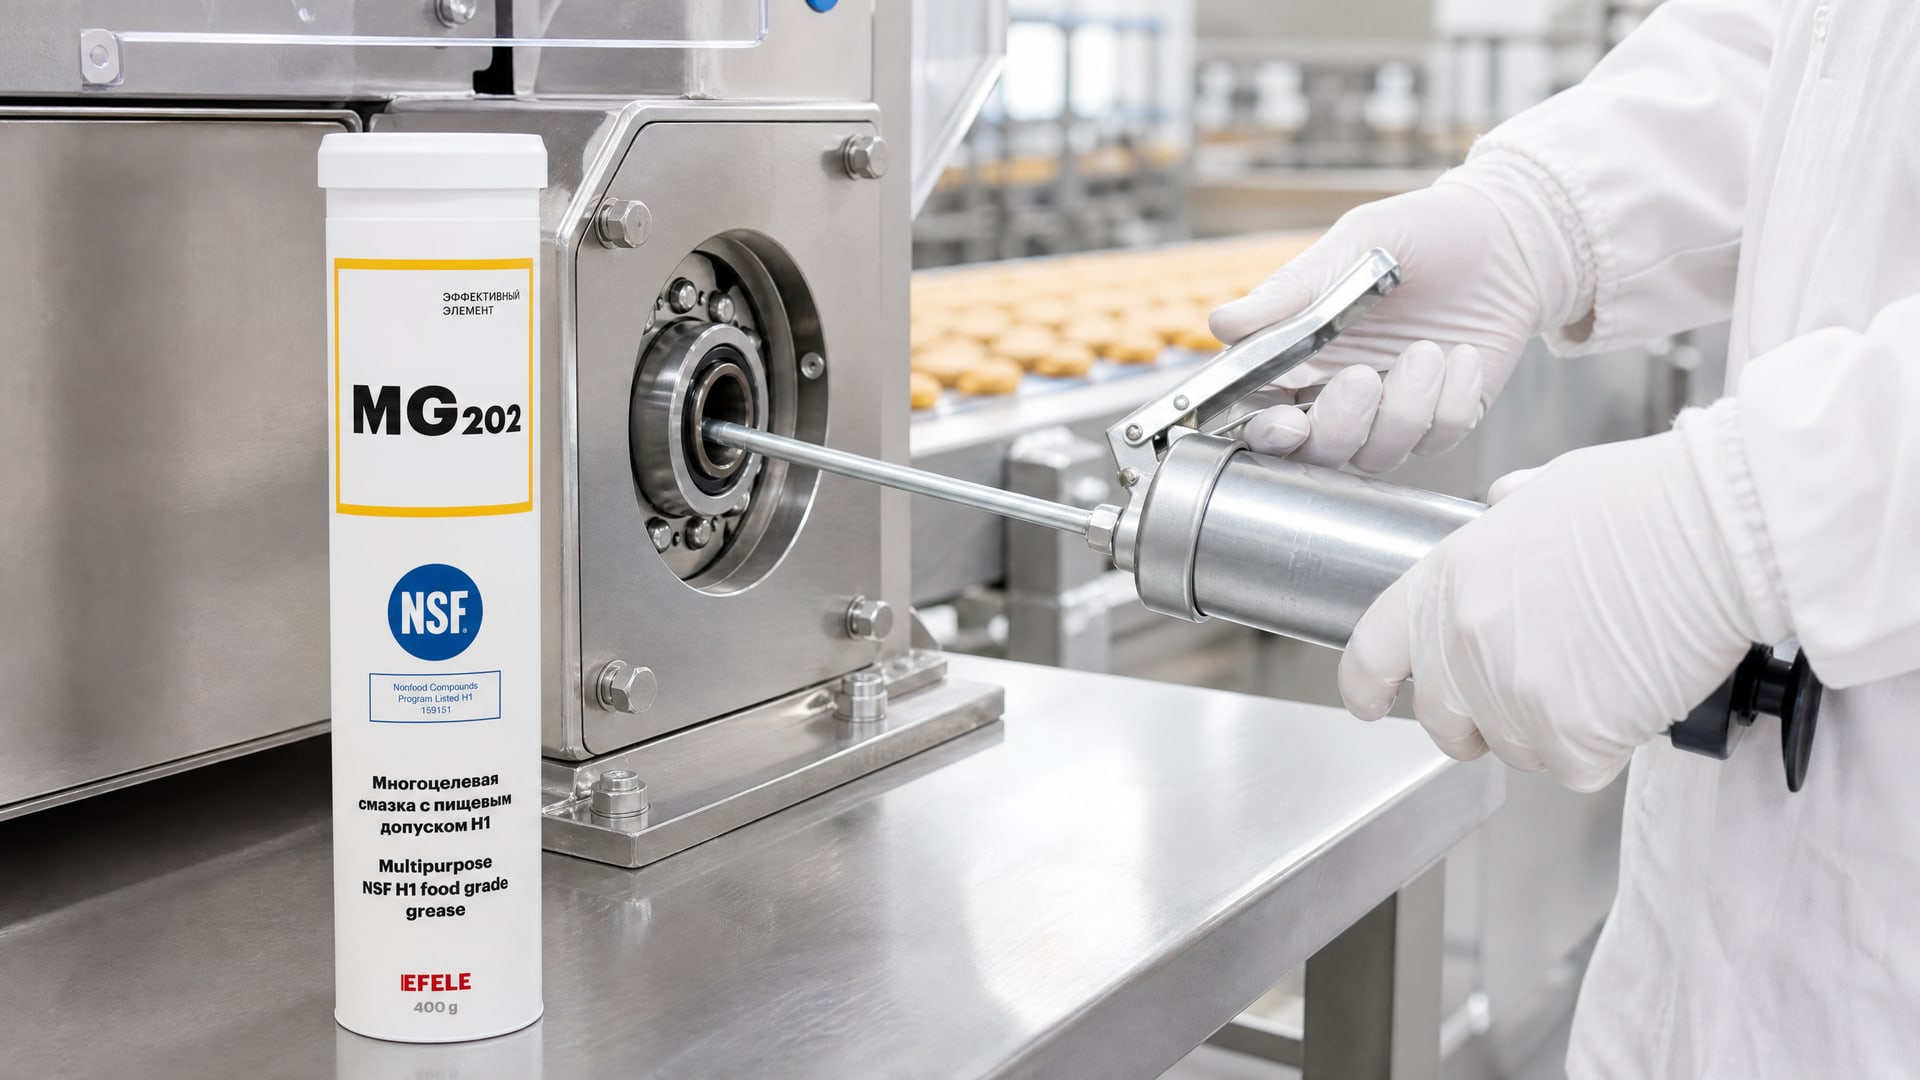
При переходе на H1 смазку для направляющих и подшипников, работающих в условиях переменной нагрузки и влажности выше 70%, стоит обратить внимание на материалы, которые обеспечивают стабильное распределение и влагостойкость. Для таких узлов EFELE MG-202 (NSF H1) показал себя как универсальное решение в цехах с конвейерами и линейными движениями, обеспечивая надежную работу без утечек и при этом сохраняя пищевой допуск.
Этап 9: Документирование и подготовка к аудитам
Все этапы перехода на H1 должны быть задокументированы.
Это требуется для прохождения аудитов HACCP, ISO 22000 и других стандартов пищевой безопасности.
Обязательные документы:
Реестр смазок: таблица всех узлов с указанием текущей смазки, адреса применения, периодичности смазки и ответственного.
Паспорт переходы: для каждого узла отдельный лист с датой старта переходы, датой завершения промывки, типом и объемом удаленной смазки, условиями циркуляции (время, температура), типом и объемом новой H1, датой нанесения, ФИО ответственного.
Сертификаты H1-смазок: для каждого использованного продукта сохраняйте копию сертификата NSF H1 и выписку из ТУ/ГОСТ о соответствии ISO 21469.
Журнал контроля параметров: ежедневные записи температуры, вибрации, внешних признаков за каждый узел (особенно в первый месяц).
Акт о завершении переходы: по окончании переходы всего парка составляется акт с подписями ответственных лиц и даты начала и окончания.
Храните эти документы минимум 1–2 года. На аудитах проверяющие попросят показать реестр смазок, сертификаты H1, журналы контроля и фотографии маркировки оборудования.
Как чистить оборудование перед переводом на H1: практические советы
Для тех узлов, где нельзя организовать циркуляционную промывку (конвейерные цепи, открытые направляющие, механизмы без картера), рекомендуется использовать универсальные смывки.
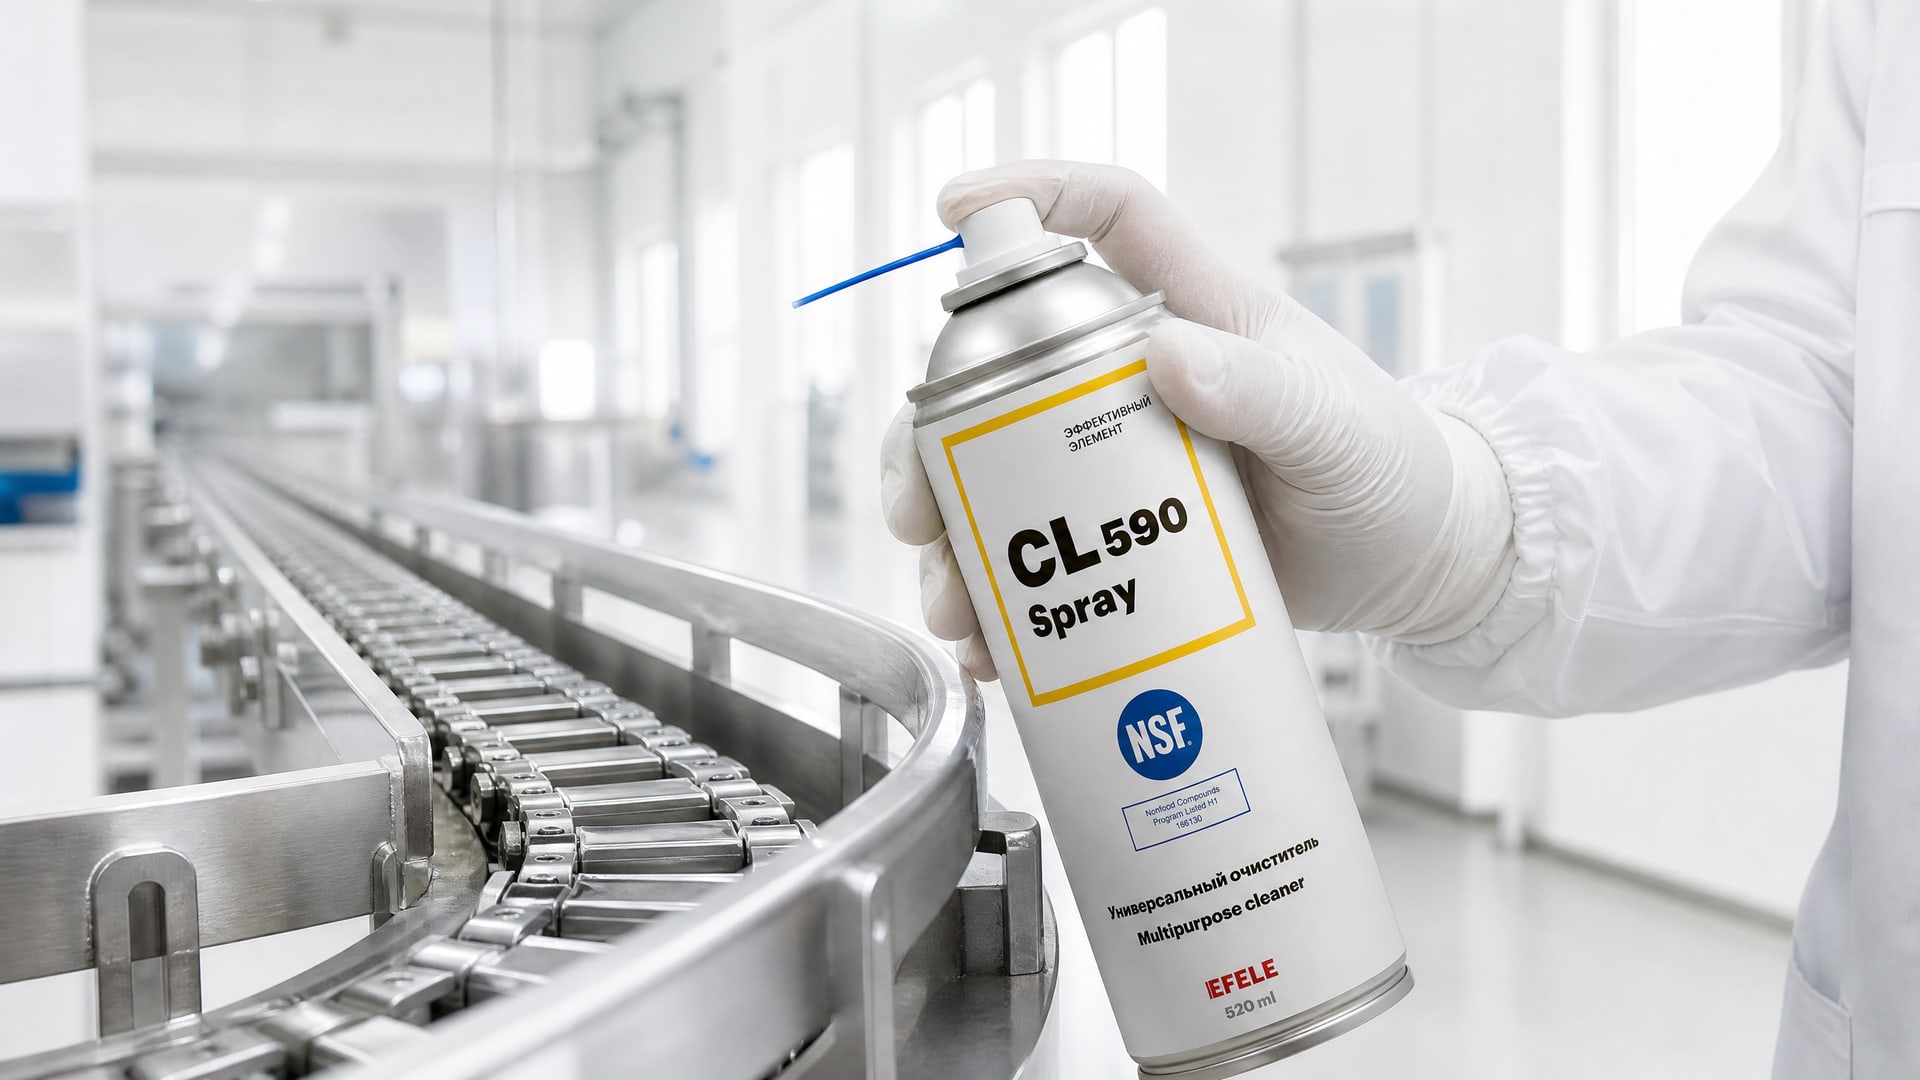
Для эффективной очистки оборудования перед переходом на H1 рекомендуется использовать EFELE CL-590 Spray, который имеет пищевой допуск NSF H1 и удаляет органические загрязнения, окисленные остатки и следы старой смазки. Аэрозольная форма позволяет добраться в труднодоступные места: щели редуктора, зазоры цепной передачи, внутренние полости подшипников.
Процесс очистки:
Распылите смывку на загрязненную поверхность, дайте ей подействовать 2–3 минуты.
Мягкой щеткой или тряпкой очистите размягченный остаток смазки.
Повторите, если остались следы.
Дайте узлу высохнуть или протрите сухой тряпкой.
Не запускайте оборудование, пока остатков смывки не испарятся полностью (5–10 минут на воздухе).
Этот метод экономит время по сравнению с механической разборкой и минимизирует риск повреждения узлов.
Частые ошибки при переходе на смазки H1 и как их избежать
Многие предприятия совершают одинаковые ошибки при переходе на H1:
Ошибка 1: пропуск промывки. Некоторые закупщики думают, что если они заказали H1-смазку, смазка на оборудование можно сразу заливать поверх старой. Это приводит к смешиванию несовместимых материалов, загустению, потере смазывающих свойств и отказам оборудования. Промывка обязательна.
Ошибка 2: случайный выбор H1 без учета параметров узла. Часто закупщики заказывают первую найденную H1-смазку, не проверив, подходит ли она по температуре, нагрузке и вязкости для конкретного узла. Результат: смазка либо слишком текучая (утечки), либо слишком густая (вязкое сопротивление, перегрев), либо не держится на вертикальных поверхностях.
Ошибка 3: отсутствие маркировки оборудования. Если не обозначить, какая H1-смазка используется на каждом узле, рискуете, что во время следующей смазки наймут неверный материал. Это приведет к контаминации и потребует повторной промывки.
Ошибка 4: щедрое нанесение смазки. Некоторые сервисные рабочие наносят смазку «с запасом», думая, что чем больше, тем лучше. Для H1 это ошибка: излишняя смазка выдавится из узла и загрязнит соседние узлы и пищевой продукт. Напоминайте команде: тонкий слой, достаточный для смазывания, но не создающий шлаки.
Ошибка 5: переход всего парка за один день. Если наносить H1 на все узлы одновременно, невозможно контролировать качество работы и быстро ответить на проблемы. Пилотное внедрение + пошаговое расширение значительно безопаснее.
Ошибка 6: недокументирование процесса. Без документов аудиторы HACCP не смогут подтвердить, что вы соответствуете требованиям пищевой безопасности. Кроме того, документы помогут разобраться, если позже возникнет проблема: можно будет точно определить, когда был сделан переход и какой материал применялся.
Часто задаваемые вопросы
Что означает допуск H1 и чем он отличается от H2?
H1 допускает случайный и технически неизбежный контакт смазки с пищей, но не предназначен для прямого использования в продукции. H2 - это допуск для смазок в местах, где контакт с пищей невозможен (например, редукторы, расположенные вдали от линии упаковки). H1 строже по составу (исключены опасные присадки, запрещены минеральные масла с токсичными добавками), поэтому H1-смазка дороже и требует более строгого хранения. Если вероятности контакта с пищей нет, можно использовать H2 - это экономит средства, но рискованно выбирать H2 для узлов, расположенных близко к упаковке.
Зачем нужна циркуляционная промывка, если я просто слил старое масло?
Слив удаляет основную массу старого масла, но не избавляет систему от осадков, окисленных частиц, воды и ржавчины, прилипших к стенкам картера и фильтре. При заливке новой H1 эти загрязнения будут циркулировать в масле, ускорят его окисление, забьют фильтр и привьют фирму. Циркуляционная промывка (особенно с использованием смывочного масла или специального реагента) размягчает и удаляет эти отложения. Это увеличивает время переходы на 2–3 часа, но гарантирует чистоту системы на 5–10 лет.
Какая продолжительность пилотного периода считается достаточной?
Минимум 1–2 недели нормальной работы с ежедневным контролем температуры и визуальной проверкой. Однако если узел работает прерывисто или сезонно, пилот должен включать полный цикл работы узла (например, если редуктор работает только в летний период, пилот нужно проводить летом, даже если это затянется на 3–4 недели). После пилота рекомендуется наблюдение минимум 1 месяц: ежедневная проверка параметров в течение первой недели, затем 2–3 раза в неделю.
Как определить, правильная ли вязкость выбрана для H1-смазки?
Смазка правильной вязкости будет распределяться равномерно по узлу без перегрева и утечек. После запуска на холостом ходу температура на корпусе узла должна подняться на 2–5 °C и стабилизироваться. Если температура растет быстрее (более 10 °C за 10 минут) - смазка слишком густая, нужна тонкая вязкость. Если смазка вытекает из сальников - вязкость слишком низкая. Проверяйте также по звукам: при правильной вязкости узел работает тихо, без скрежета и гула.
Нужно ли проверять H1-смазку после переходы или она работает сама по себе?
H1 требует того же контроля, что и обычная смазка: ежедневная визуальная проверка на утечки и загрязнения, еженедельная проверка температуры, ежемесячная проверка вибрации. Кроме того, каждые 3–6 месяцев рекомендуется отбирать образец смазки на анализ в лабораторию (вязкость, кислотное число, содержание воды, чистота по ISO 4406). Это позволяет рано выявить деградацию смазки и отреагировать до отказа оборудования. H1 служит дольше обычных смазок благодаря лучшему составу, но это не означает, что она работает без контроля.
Заключение
Переход на смазки с допуском H1 - это многоэтапный процесс, требующий подготовки, внимания к деталям и документирования. Ключевые шаги: полная инвентаризация узлов, подбор H1-смазок по параметрам, механическое удаление старого материала, циркуляционная промывка не менее 1 часа, просушка оборудования, тщательное нанесение новой смазки и пилотное внедрение на одной линии. Любой из этих этапов, если его пропустить, может привести к загрязнению продукции, отказу оборудования или неудаче на аудите HACCP.
Следующий шаг: составьте реестр всех узлов смазки на вашем производстве, определите тип риска контакта с пищей для каждого узла, выберите подходящие H1-смазки и согласуйте с руководством и сервисной командой планы пилота и расширения. Начните пилотное внедрение на одной линии в течение ближайших 2 недель и затем расширяйте постепенно. Все документы о переходе сохраняйте для аудитов. При такой организованной подходе переход на H1 не вызовет сбоев и укрепит репутацию вашего производства как надежного поставщика пищевой продукции.