Для печей и горячих узлов выбирают смазку, у которой подтверждены два независимых свойства: допуск NSF H1 для возможного случайного контакта с пищей и рабочий температурный предел, подходящий конкретному узлу. Маркировка H1 сама по себе не означает, что состав термостойкий. Если в зоне смазывания температура превышает примерно 180 °C, источники чаще советуют рассматривать синтетические основы: минеральные масла при сильном нагреве быстрее коксуются, теряют смазывающие свойства и образуют отложения.
Материал поможет инженерам и техническим специалистам оценить условия работы подшипников, цепей и направляющих возле горячих камер и открытого пламени, а закупщикам - сверить характеристики смазки с задачей. Разберем, как читать допуски, выбирать консистенцию, наносить состав и учитывать режимы сухого хода, пара и циклического нагрева.
Как выбрать смазку для печи H1
Сначала определяют, возможен ли контакт смазки с пищей.
NSF H1 предназначен для узлов, где такой контакт может произойти случайно, но не является целевым. Если контакт с продуктом исключен конструкцией и условиями эксплуатации, выбирать H1 только из-за высокой температуры не требуется. H2, напротив, предназначен для зон без контакта с пищей: его нельзя трактовать как более строгую категорию H1.
Затем отдельно проверяют рабочую температуру смазки. H1 описывает допустимость случайного контакта, но не гарантирует устойчивость к нагреву. В материалах по высокотемпературным составам встречаются пределы до 180 °C, 240 °C и 288 °C; для отдельных применений указывают диапазоны до 240-300 °C. Эти значения относятся к разным продуктам и не взаимозаменяемы: для выбранной смазки сверяются с заявленным производителем пределом.
При возможном контакте с пищей проверяют регистрационные данные NSF для H1 и соответствие 21 CFR 178.3570. ISO 21469 оценивает гигиенические требования к смазке на всем жизненном цикле - от формуляции до производства и применения. Эти обозначения не заменяют температурную характеристику и не означают, что один состав подойдет для любого горячего узла.
Для H1-смазок в справочных материалах приводят уровни загрязнения пищевой продукции не более 10 ppm для минеральных и большинства синтетических составов и 1 ppm для силиконовых. При этом базовое правило применения остается неизменным: используют минимальное количество, достаточное для технического эффекта. Если состав наносят на поверхность как антикоррозионную или антиокислительную пленку, излишки удаляют протиркой или мойкой, чтобы снизить риск их перехода в пищу.
Какая термостойкая смазка нужна для хлебопекарной печи
В печах и хлебопекарных линиях смазывают, в частности, подшипники и цепи.
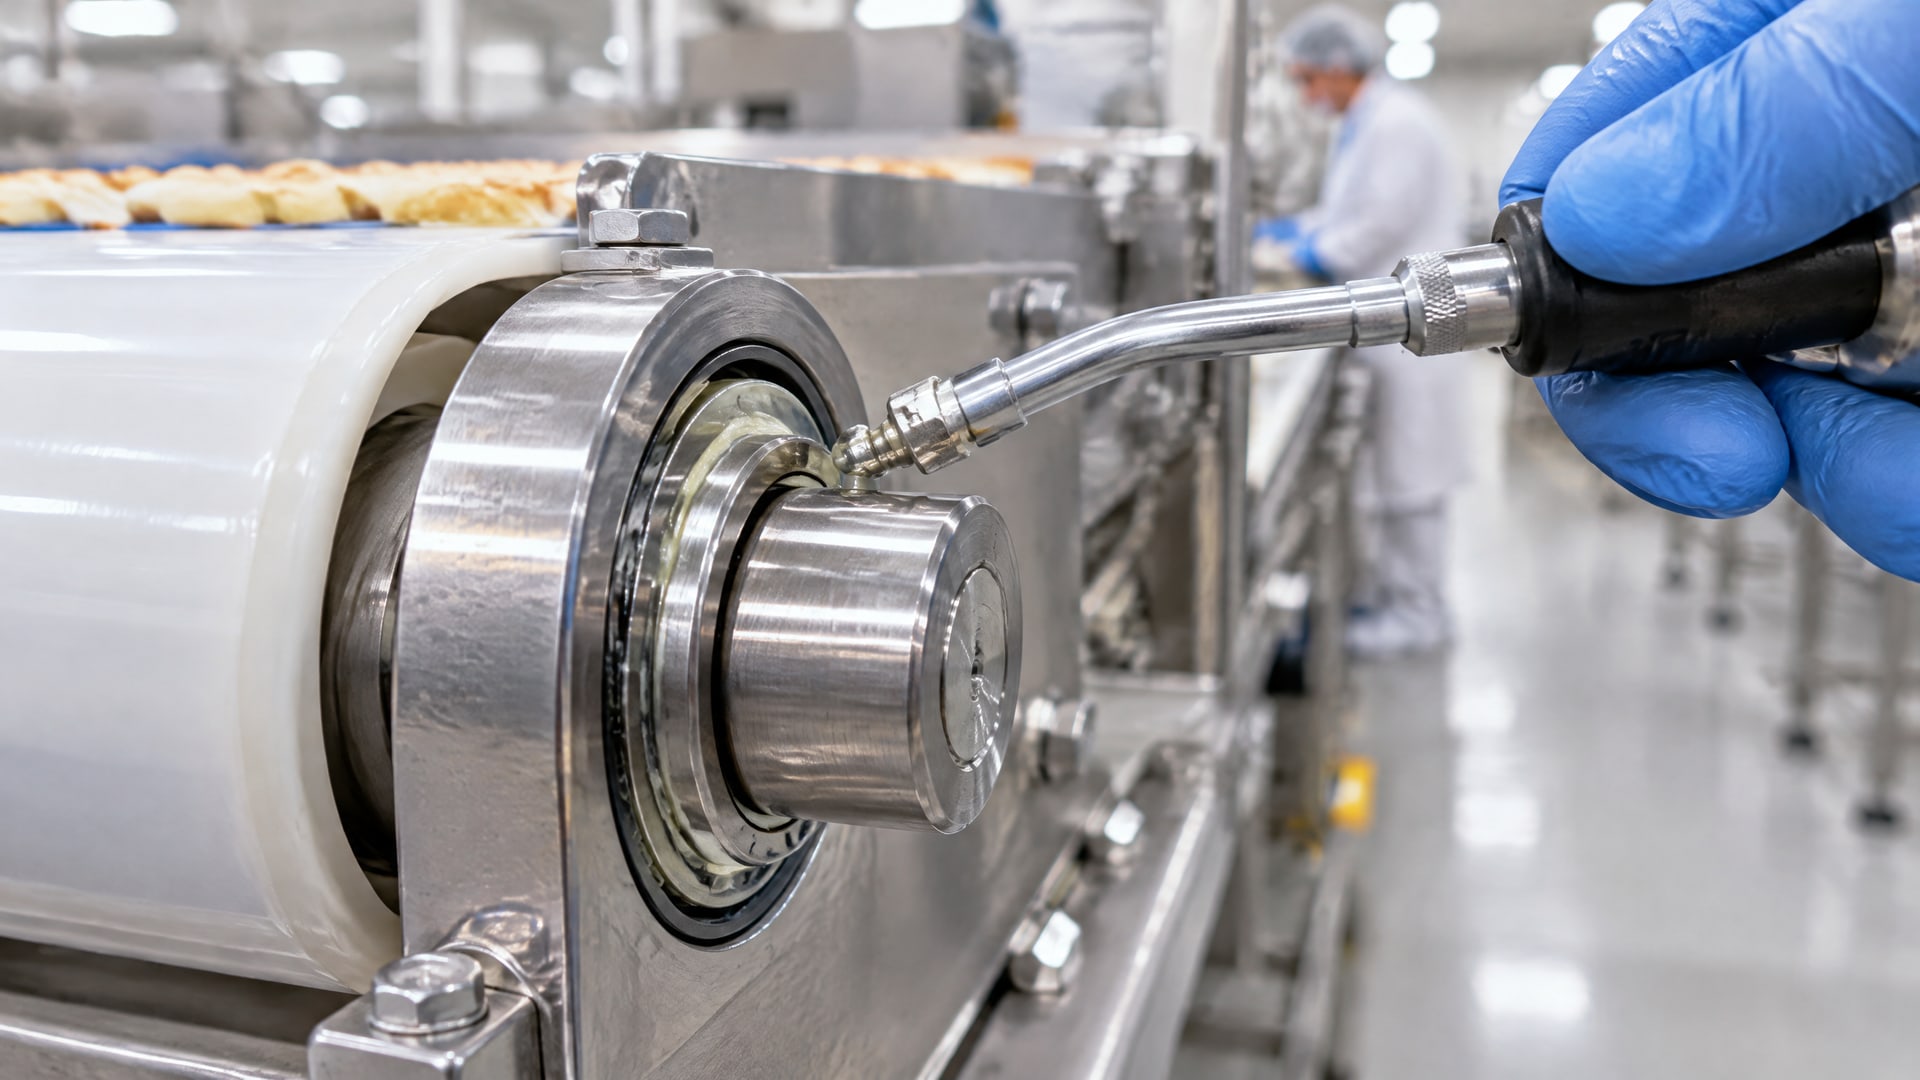
В источниках для таких узлов указаны температуры до 250 °C, а в более экстремальных условиях - до 300 °C. При этом температура воздуха в камере и температура непосредственно в точке смазывания могут различаться, поэтому ориентируются на условия работы конкретного узла и технические данные состава.
Если температура в зоне смазывания стабильно выше 180 °C, чаще рассматривают синтетическую основу. Минеральные масла при сильном нагреве быстрее окисляются и коксуются, из-за чего теряют смазывающие свойства и оставляют отложения. В высокотемпературных составах встречаются загустители PTFE, bentone и кальций-сульфонат; для некоторых применений подходят также смазки на основе PAO. Само название основы или загустителя не заменяет проверку температурного предела готового продукта.
Для подшипников печей и других горячих узлов распространен ориентир NLGI 2. Это класс консистенции пластичной смазки, а не показатель термостойкости и не обозначение типа основы. Для централизованных систем и насосной подачи чаще выбирают NLGI 1, если нужна лучшая прокачиваемость. Поэтому при выборе учитывают одновременно температуру, конструкцию узла, способ подачи и рекомендации изготовителя оборудования.
При риске длительного перегрева и агрессивной среды рассматривают PFPE/PTFE-составы: в источниках их относят к наиболее устойчивым вариантам для таких условий. Для отдельных смазок на этой основе указывают рабочую температуру до 288 °C. Однако такой выбор оценивают с учетом стоимости и экономики применения, а конкретный предел сверяют с документацией на состав. Для зоны возле открытого огня это особенно важно: наличие H1 не дает основания считать смазку пригодной при любой температуре.
Как наносить смазку пищевого оборудования возле огня
Перед обслуживанием определяют точку смазывания, способ подачи и вероятность попадания состава в продукт.
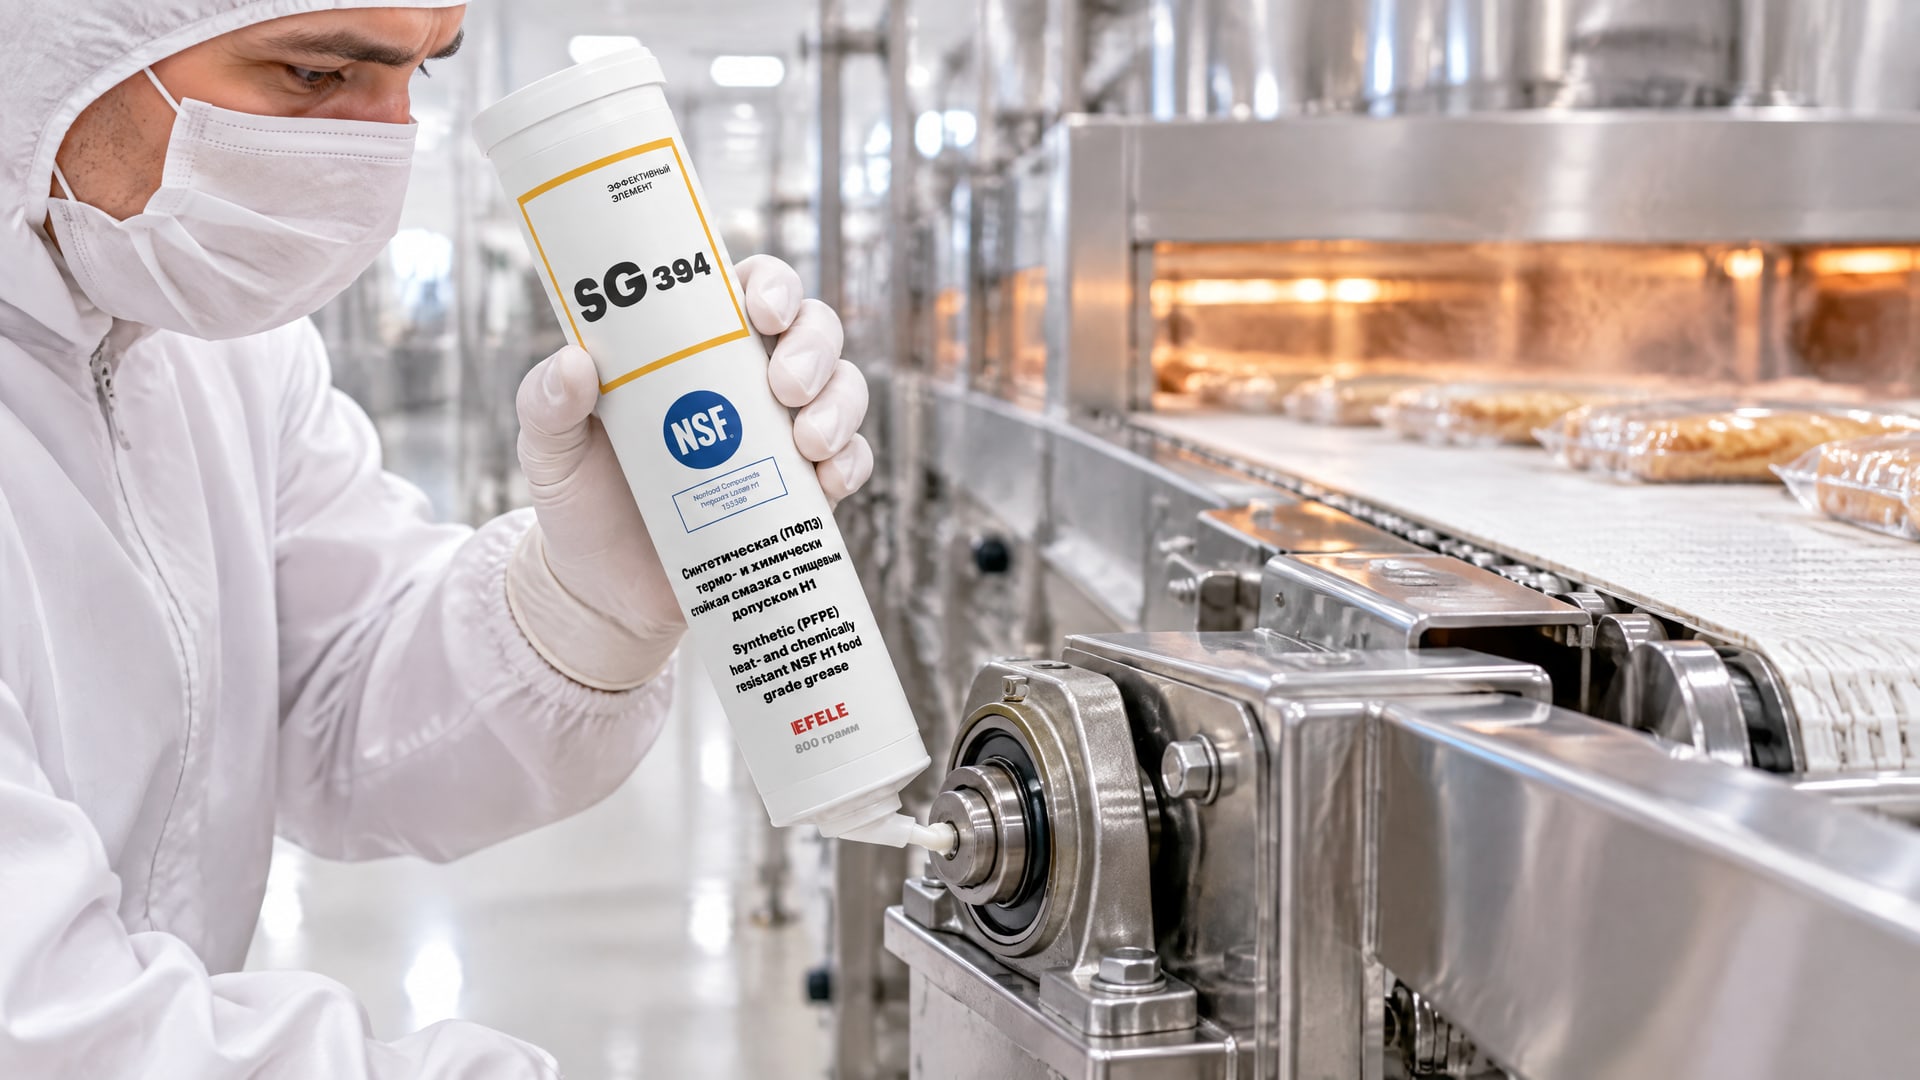
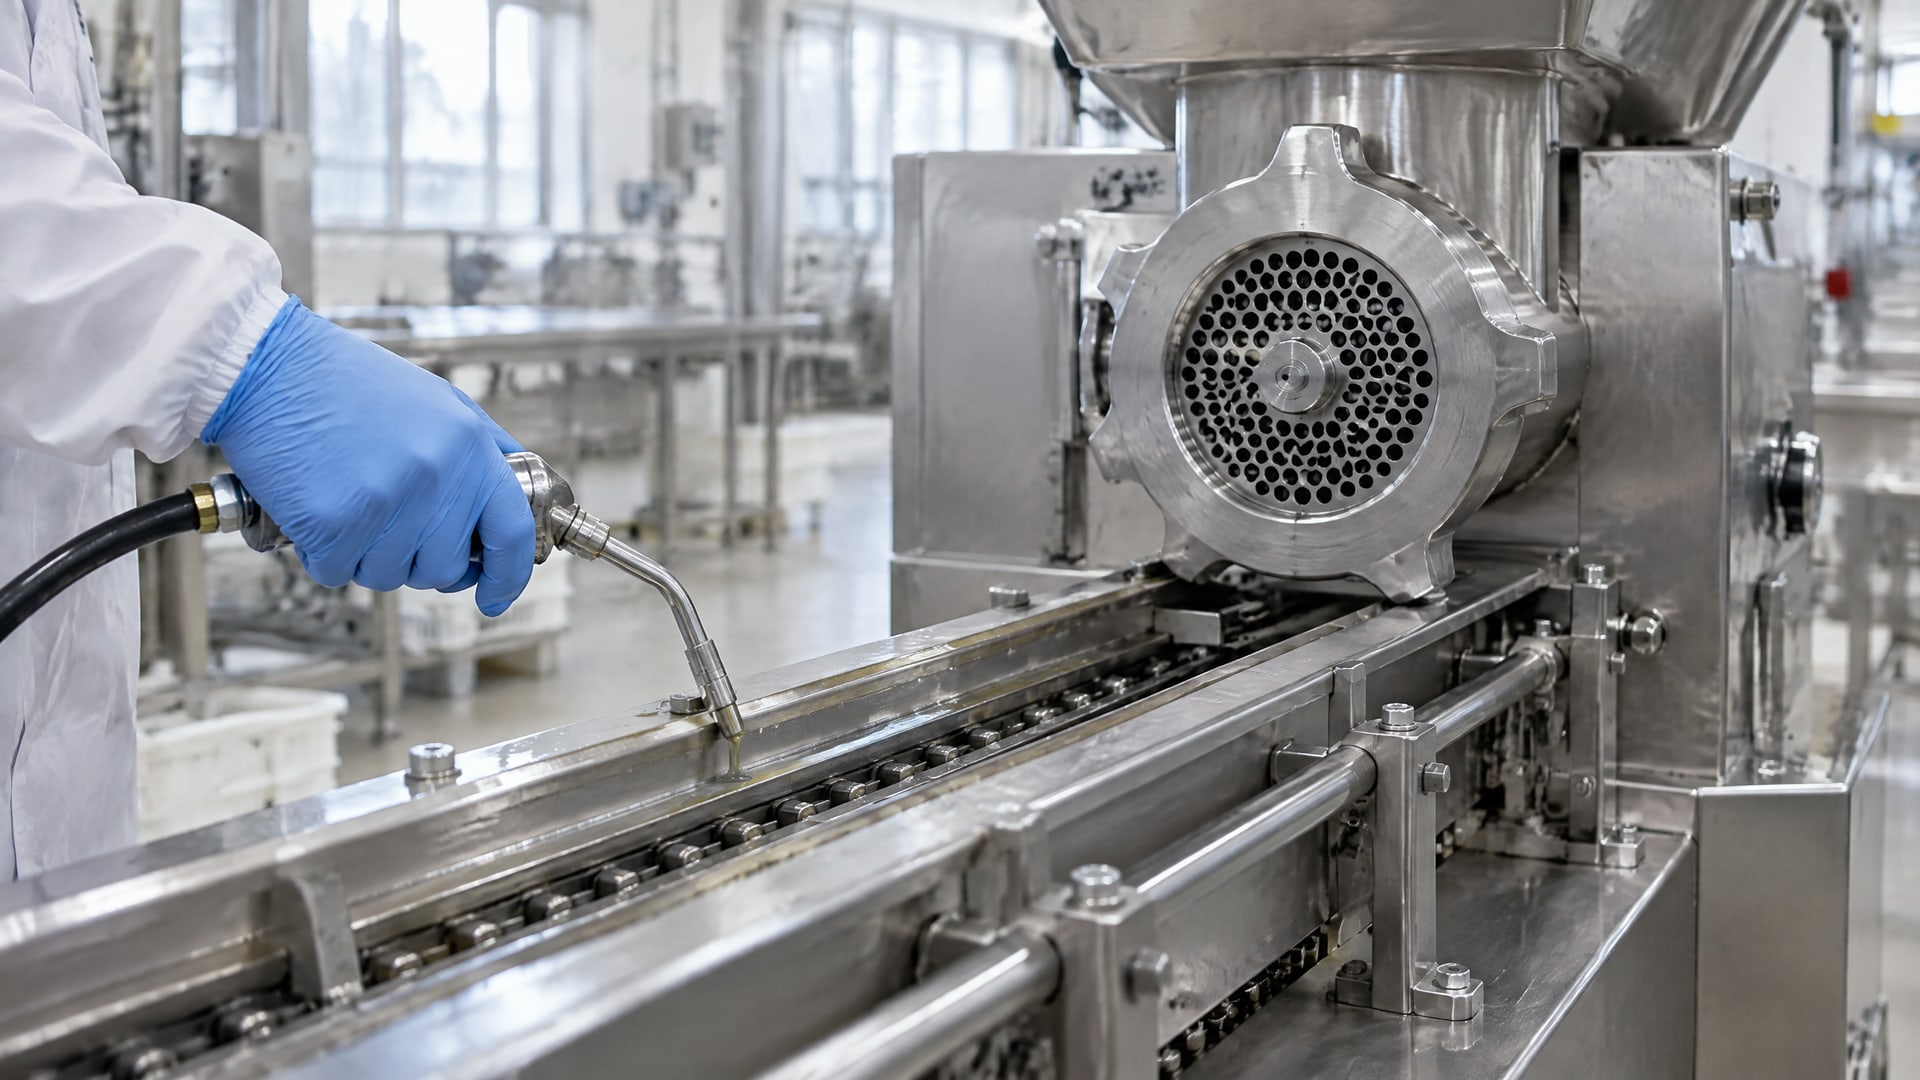
Для подшипника, цепи и направляющей условия могут различаться даже на одной линии. Смазку подают в минимальном количестве, достаточном для технического эффекта, и следят, чтобы при работе узла избыток не выдавливался в зону продукта. Частое добавление состава не компенсирует неправильный выбор температурного класса.
Режим работы печи тоже влияет на выбор. Сухой ход, пар и частые циклы нагрева и остывания ускоряют окисление и могут повышать риск испарения и образования отложений. Поэтому для смазки оценивают не только максимальную температуру, но и стабильность в условиях конкретного цикла. Если узел регулярно перегревается, добавление обычной пищевой смазки общего назначения не устраняет причину: нужно проверить соответствие состава температуре, условиям подачи и конструкции узла.
На участках, где возможны вымывание, фреттинг или затрудненный холодный пуск, дополнительно учитывают химическую стойкость, удержание смазки в узле и работу при запуске после остывания. Для таких задач в линейках EFELE есть термо- и химстойкая пластичная смазка с допуском NSF H1 EFELE SG-394. Ее рассматривают для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при высоких температурах и открытом огне; температурный предел конкретного узла при этом сверяют с документацией на смазку.
После нанесения проверяют узел в рабочем режиме и контролируют, не появляется ли избыток смазки на поверхностях, откуда он может перейти в продукт. Если состав применяли как пленку для защиты от окисления или коррозии, излишки удаляют протиркой или мойкой. Регламент обслуживания строят с учетом реального состояния узла и температурного режима, а не по принципу «чем горячее, тем чаще добавлять».
Как выбрать консистенцию и основу смазки
Сначала сопоставляют тип узла и способ подачи.
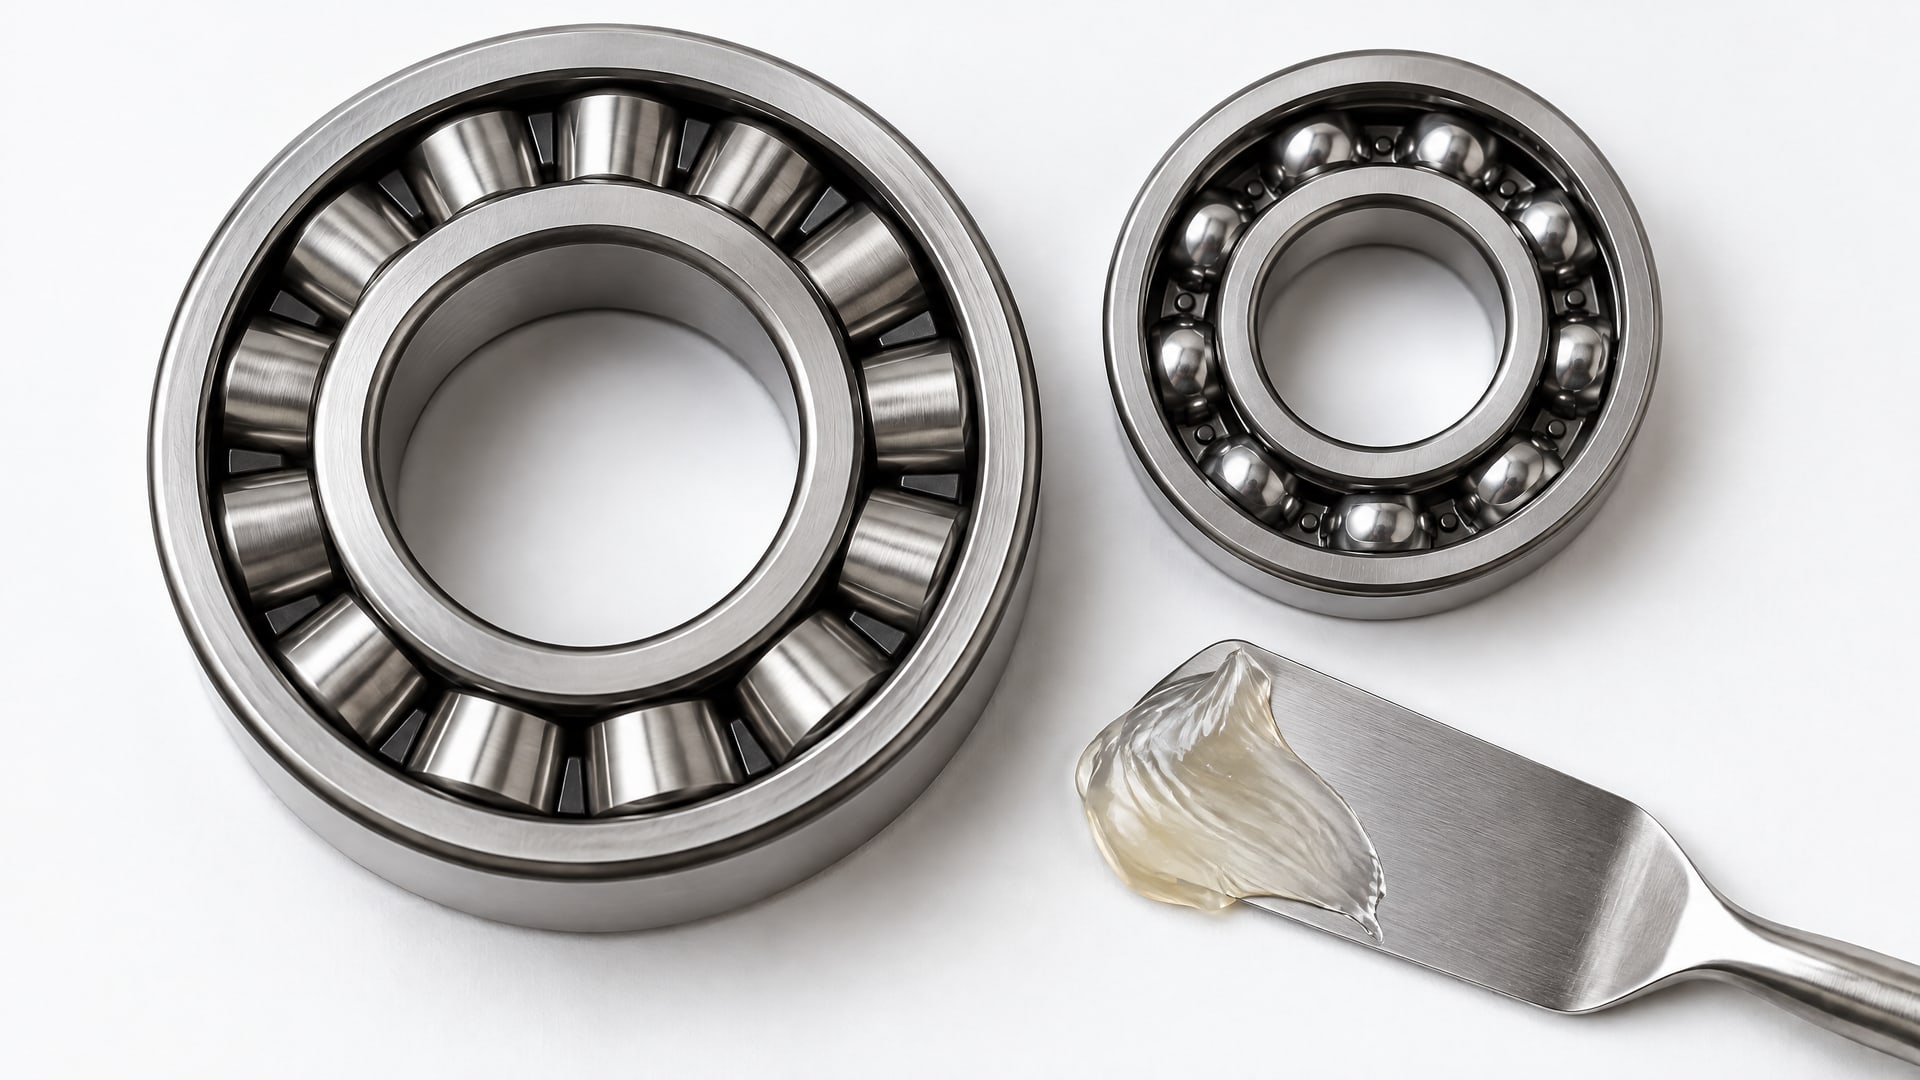
Для подшипников печей часто выбирают NLGI 2, тогда как для централизованных систем важна подача по магистрали, где может подойти NLGI 1. Оба значения обозначают классы консистенции: они сами по себе не подтверждают ни пищевой допуск, ни пригодность для высокой температуры.
Затем сравнивают базовую основу и загуститель с условиями эксплуатации. Для высокотемпературных пищевых смазок в источниках упоминаются PTFE, bentone и кальций-сульфонат; отдельные задачи допускают составы на PAO-основе. Для работы при температуре выше примерно 180 °C чаще рассматривают синтетические варианты, поскольку минеральные масла в таких условиях быстрее коксуются и оставляют отложения. Конкретное решение принимают по данным на готовый продукт, а не только по названию компонента.
Термостойкость важна и при наличии циклов нагрева и остывания. При сухом ходе, воздействии пара и частых температурных циклах состав должен сохранять смазывающие свойства и не образовывать нежелательные отложения. Это не означает, что для каждой печи требуется одна и та же смазка: условия различаются у подшипников, цепей и направляющих, а способ подачи может ограничивать выбор консистенции.
Закупщику полезно сверять спецификацию по нескольким позициям:
допуск NSF H1, если возможен случайный контакт с пищей;
верхний температурный предел для конкретной смазки;
класс NLGI и совместимость со способом подачи;
тип основы и загустителя;
пригодность для условий сухого хода, пара и циклов нагрева и остывания;
требования к применению и удалению излишков.
Какие ошибки приводят к отложениям и потере смазывающих свойств
Распространенная ошибка - считать любую пищевую смазку подходящей для печи.
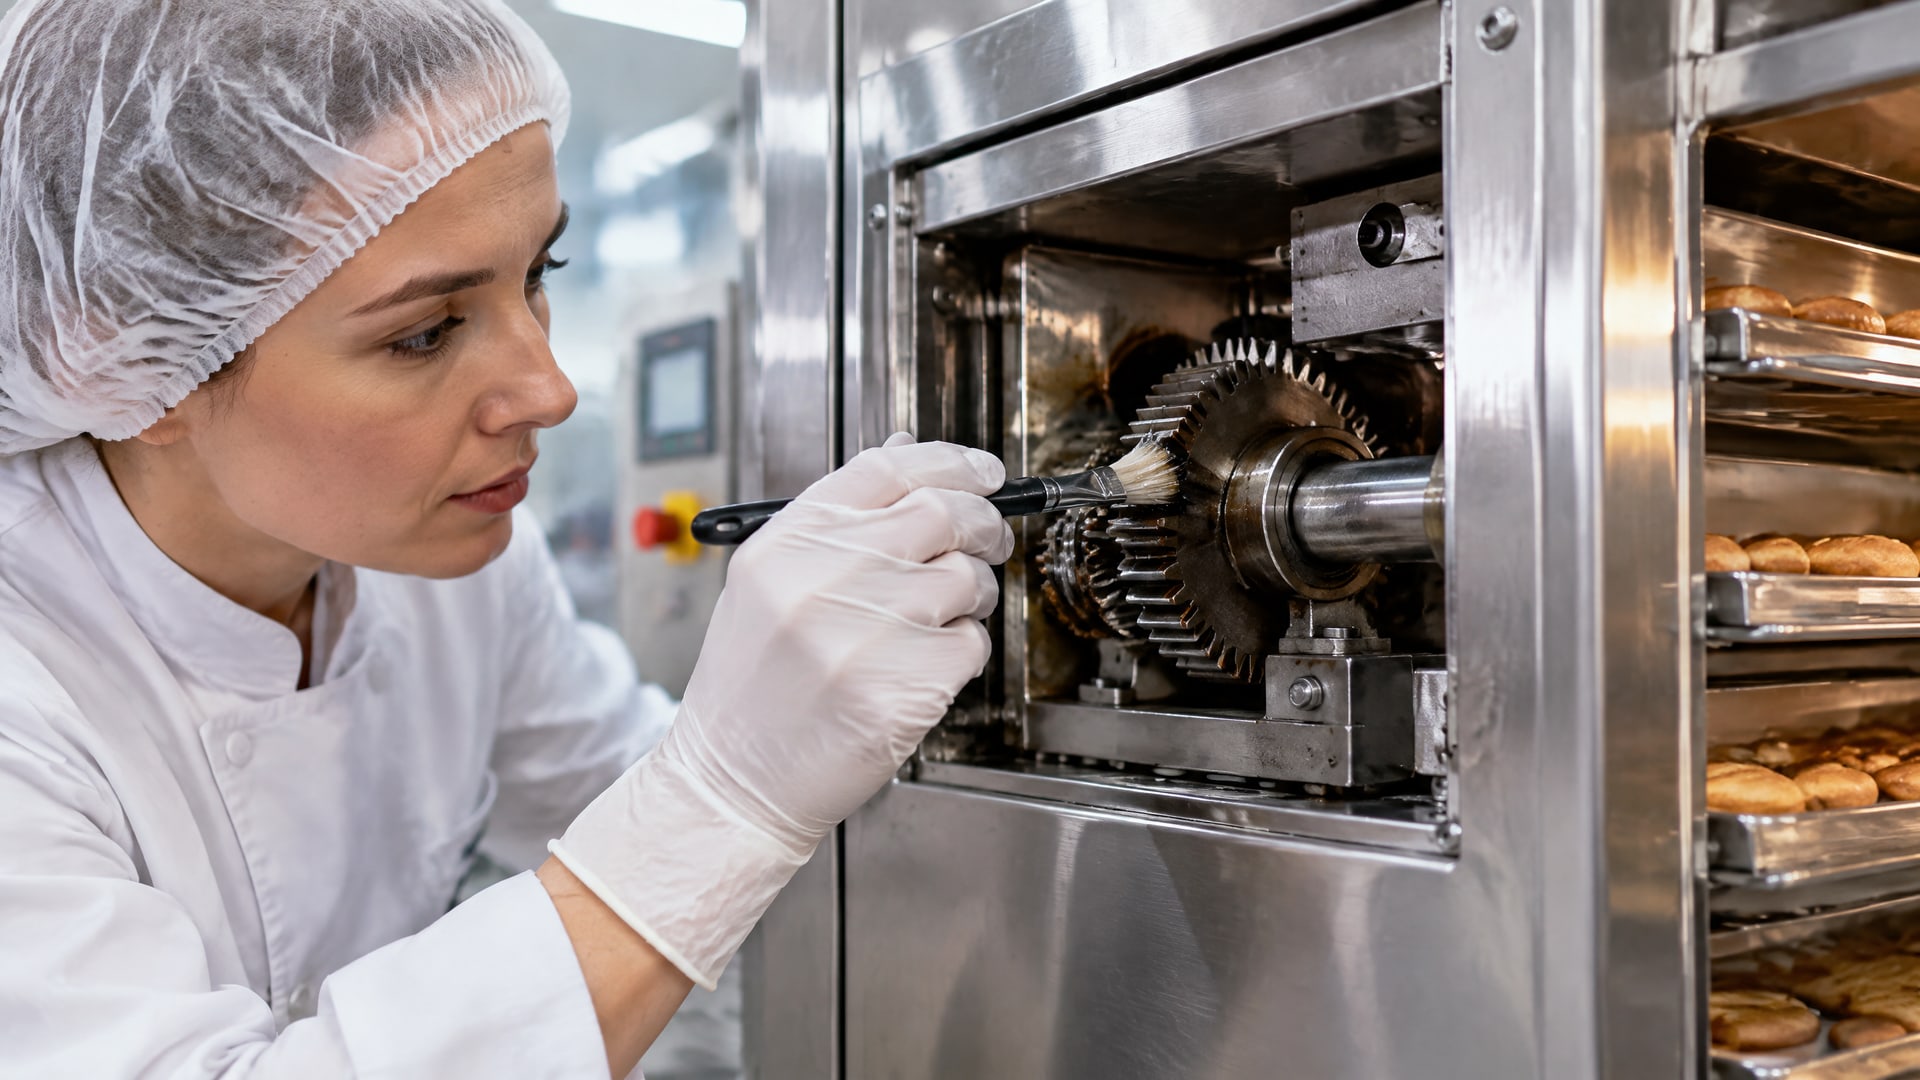
H1 указывает на допустимость случайного контакта с пищей, а не на устойчивость к нагреву. Один H1-состав может быть предназначен для 149 °C, другой - для 180 °C, 240 °C или более высокой температуры. Поэтому по одной маркировке нельзя определить, подойдет ли смазка для подшипника или цепи у горячей камеры.
Вторая ошибка - ориентироваться только на максимальное значение температуры, не учитывая режим. Для хлебопекарного и жарочного оборудования важны сухой ход, пар и частые циклы нагрева и остывания. Они ускоряют окисление и могут способствовать испарению и образованию отложений. Если минеральная основа быстро коксуется в конкретных условиях, увеличение частоты смазывания не заменит подбора более подходящего состава.
Третья ошибка - использовать слишком много смазки. Для H1-продуктов действует принцип минимального количества, достаточного для технического эффекта. Избыток может выдавливаться из узла в зону продукта, поэтому объем нанесения и интервалы обслуживания связывают с конструкцией оборудования и реальным состоянием смазываемых деталей. Для пленочного применения излишки удаляют протиркой или мойкой.
Наконец, не стоит выбирать смазку только по слову «food grade» или классу NLGI. Перед применением проверяют H1-статус, температурный диапазон, консистенцию, совместимость с узлом и нужные регистрационные данные. Если контакт с пищей возможен, сверяются с регистрацией NSF для H1 и соответствием 21 CFR 178.3570; если нужен более широкий контроль гигиенических требований на жизненном цикле, учитывают ISO 21469.
Часто задаваемые вопросы
Можно ли использовать H1-смазку в хлебопекарной печи?
Можно, если температурный предел конкретной смазки соответствует условиям узла. H1 означает, что смазка предназначена для участков с возможным случайным контактом с пищей, но не гарантирует термостойкость. Для печных подшипников и цепей в источниках встречаются температуры до 250 °C, а в более экстремальных случаях - до 300 °C.
Какая смазка для печи H1 подходит при температуре выше 180 °C?
При температуре в зоне смазывания выше примерно 180 °C чаще рассматривают синтетические составы, поскольку минеральные масла быстрее коксуются и теряют смазывающие свойства. Выбор делают по заявленному пределу конкретной смазки, а не только по допуску H1. В источниках встречаются специальные составы с пределами 240 °C и 288 °C.
Что выбрать для подшипника печи: NLGI 1 или NLGI 2?
Для подшипников печей чаще рассматривают NLGI 2. Если смазка должна проходить через централизованную систему или насосную подачу, важна прокачиваемость, поэтому может подойти NLGI 1. Это классы консистенции, а не показатели термостойкости: температурный предел проверяют отдельно для выбранного продукта.
Нужна ли H1-смазка, если оборудование работает рядом с открытым огнем?
H1 нужна не из-за огня или высокой температуры, а при возможном случайном контакте смазки с пищей. Для горячего узла отдельно проверяют термостойкость состава и условия эксплуатации. Если контакт с пищей исключен, требования к пищевому допуску определяются иначе, но температурные характеристики все равно должны соответствовать узлу.
Заключение
Для оборудования возле печей и открытого огня выбирают состав по двум отдельным параметрам: допуску NSF H1 при возможном случайном контакте с пищей и подтвержденному рабочему температурному пределу. Затем проверяют консистенцию, способ подачи, устойчивость к циклам нагрева и остывания, пару и сухому ходу. Маркировка H1 и класс NLGI не заменяют оценку этих характеристик.
Следующий шаг для технического специалиста или закупщика - зафиксировать температуру в точке смазывания, тип узла и способ подачи, затем сверить их с технической документацией на смазку. Для участков с возможным контактом с пищей дополнительно проверяют регистрацию NSF H1 и планируют нанесение в минимальном достаточном количестве, чтобы избежать выдавливания избытка в зону продукта.