Антифрикционные покрытия - это тонкие смазочные пленки, которые снижают трение между соприкасающимися поверхностями и заполняют микронеровности. Однако многие специалисты ошибочно считают, что более толстый слой сможет скрыть или замаскировать глубокие рытвины, раковины и серьезные дефекты, оставленные металлообработкой. На самом деле антифрикционное покрытие работает только на хорошо подготовленной поверхности и не может компенсировать отсутствие механической обработки базового металла. Статья объясняет, почему попытка "спрятать" дефекты покрытием - ошибочная стратегия, и показывает правильный порядок подготовки деталей перед нанесением защитного слоя.
Если вы закупщик, инженер или технолог, столкнувшиеся с отказом покрытия «держать» на деталях с явными дефектами поверхности, или пытавшиеся решить проблему увеличением толщины слоя - эта информация поможет вам выстроить правильную последовательность операций и избежать дорогостоящих переделок.
Что такое антифрикционное покрытие и как оно работает на поверхности
Антифрикционное покрытие формирует на детали тонкую смазочную пленку, которая заполняет впадины микронеровностей и уменьшает прямой контакт металла о металл.
Толщина этой пленки обычно составляет 5–20 мкм - это десятки микронов, а не миллиметры. Такой слой эффективен только если поверхность имеет небольшие неровности естественной шероховатости, которые остаются после правильной обработки.
Условие нормальной работы покрытия - шероховатость исходной поверхности не должна превышать 0,5–1,0 мкм. Эту шероховатость дает пескоструйная обработка окисью алюминия или литой сталью с зерном примерно 55 мкм, либо механическое шлифование под контролем. Когда поверхность подготовлена правильно, покрытие равномерно ложится, хорошо прилипает и работает как предусмотрено.
Важно понимать, что антифрикционное покрытие - это не шпатлевка и не грунт, который может заполнить впадины в сыром виде. Это сухая смазочная пленка, которая стабилизирует контакт, но не переформирует геометрию детали. Если на детали есть глубокая рытвина, оставленная неправильной подачей во время токарной обработки, или раковина от микропроскока фрезы, покрытие не восстановит утраченный металл.
Почему толщина покрытия не решает проблему глубоких дефектов
Первое логичное предположение: если нанести слой толще, он заполнит дефект.
На практике это не работает по нескольким причинам.
Физические ограничения материала. Антифрикционные покрытия разработаны на определенную толщину, потому что они должны оставаться пленкой, а не слоем. Утолщение слоя сверх 20–25 мкм приводит к потере свойств: пленка становится хрупкой, теряет адгезию, может растрескиваться при динамических нагрузках. Для одного из технологических примеров в специализированных источниках указана толщина всего 2,5 мкм - и она обеспечивает свой результат именно благодаря точности, а не избытку материала.
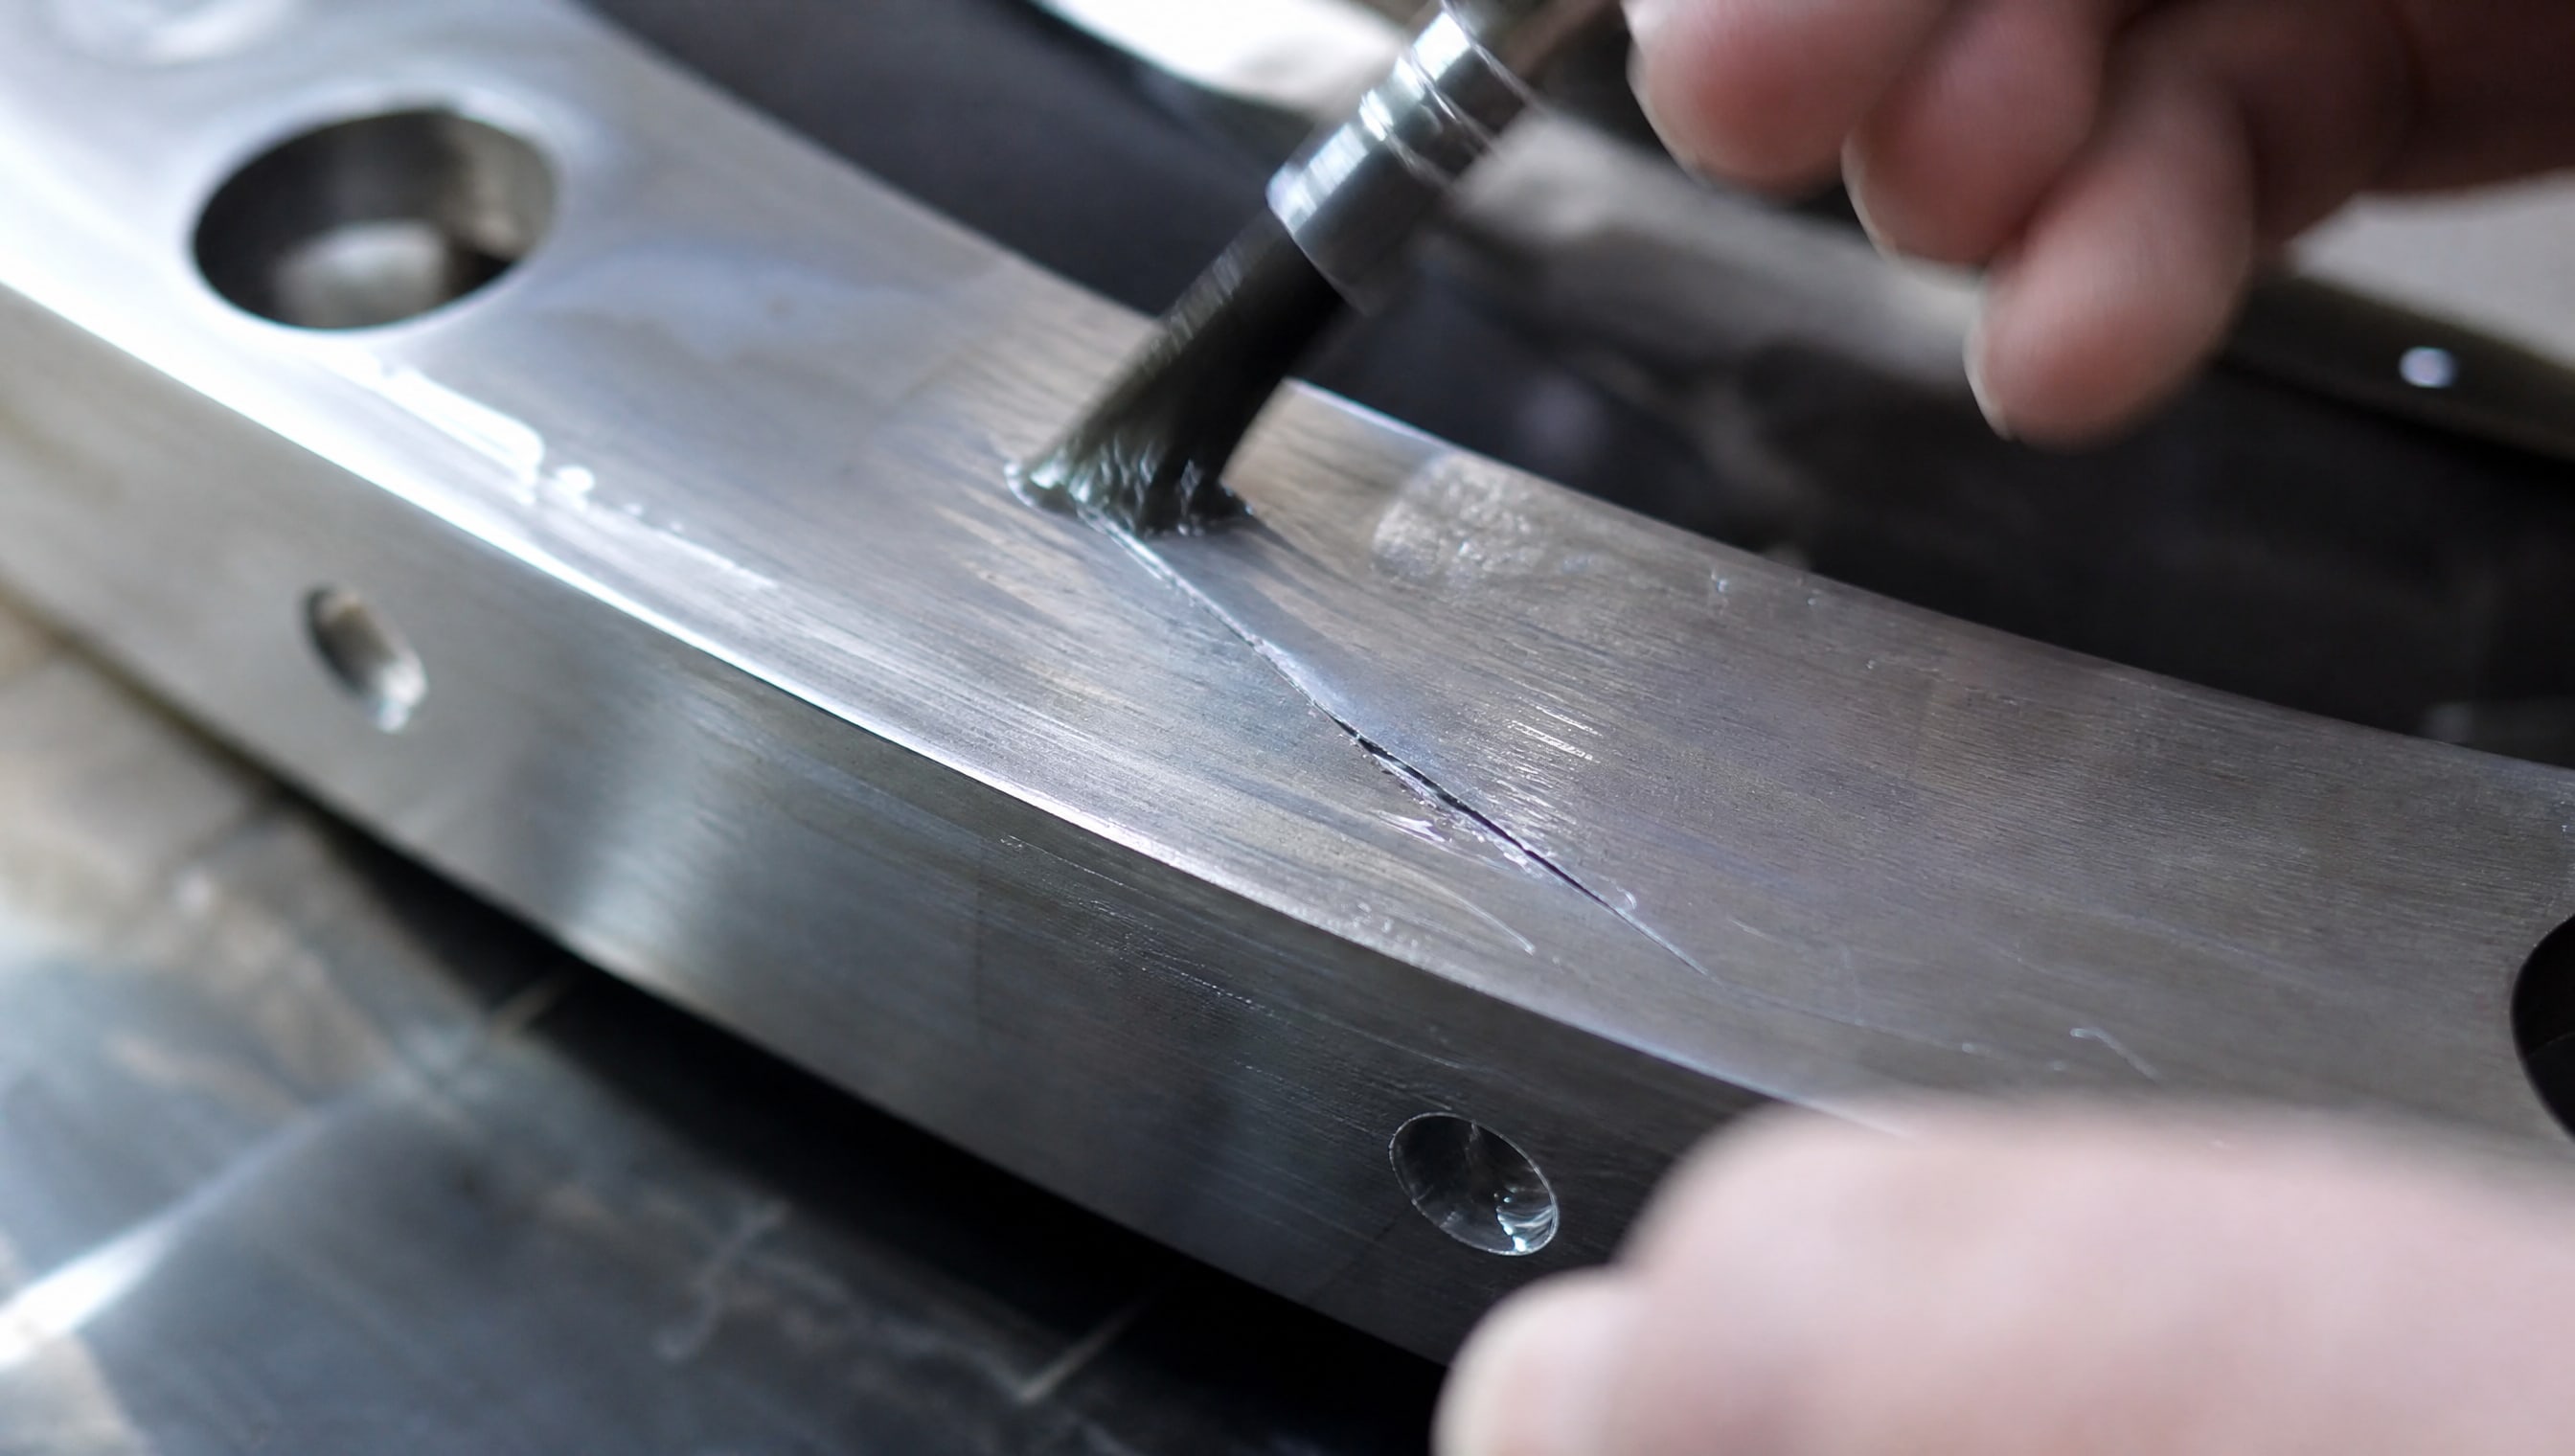
Проблема адгезии и механики. Если под покрытием остается глубокая впадина, слой нависает над ней, как потолок над ямой. При вибрации, тепловом расширении или механическом контакте покрытие прогибается, растягивается, прилипание нарушается. Со временем оно отслаивается или проваливается в дефект. Покрытие, которое пытается "заполнить" рытвину, испытывает разнонаправленные напряжения и не держится.
Укрывистость и видимость. Глубокий дефект остается дефектом даже под толстым слоем - его граница будет видна, потому что поверхность остается неровной. Слой не превратит впадину в плоскость; он только скроет дно впадины цветом. При механическом контакте или разборке-сборке детали эта скрытая впадина по-прежнему будет создавать проблемы: местное напряжение, скопление загрязнений, неравномерное давление.
На практике увеличение толщины часто приводит к противоположному результату: появляются новые дефекты покрытия - потеки, кратеры, проколы - потому что материал не успевает правильно полимеризоваться в толстом слое. Специалисты, работающие с защитными покрытиями, давно знают: дефектную поверхность без выравнивания покрытие не "исцеляет". Глубокие проблемы требуют шлифования и перекраски, а не утолщения.
Классификация дефектов: что покрытие скроет, а что - нет
Не все дефекты поверхности одинаковы.
Разделение на категории помогает понять, какие проблемы решаются покрытием, а какие требуют предварительной механической работы.
Микронеровности (Ra 0,2–1,0 мкм). Это естественная шероховатость поверхности после полировки, тонкого шлифования или финишной операции. Такие впадины имеют размер в доли микрона, и 5–20-микронный слой покрытия полностью их перекрывает, создавая сплошную смазочную пленку. Вот здесь антифрикционное покрытие работает отлично.
Волнистость и зарытвинение (Ra 1,0–5,0 мкм). Эти дефекты уже требуют внимания. Они возникают при неправильной подаче инструмента, вибрации шпинделя или прерывистых режимах резания. Рытвины глубже микронеровностей, и слой покрытия их перекрывает частично. Адгезия ухудшается, риск отслаивания растет. На этом этапе нужна пескоструйная обработка или шлифование под контролем шероховатости.
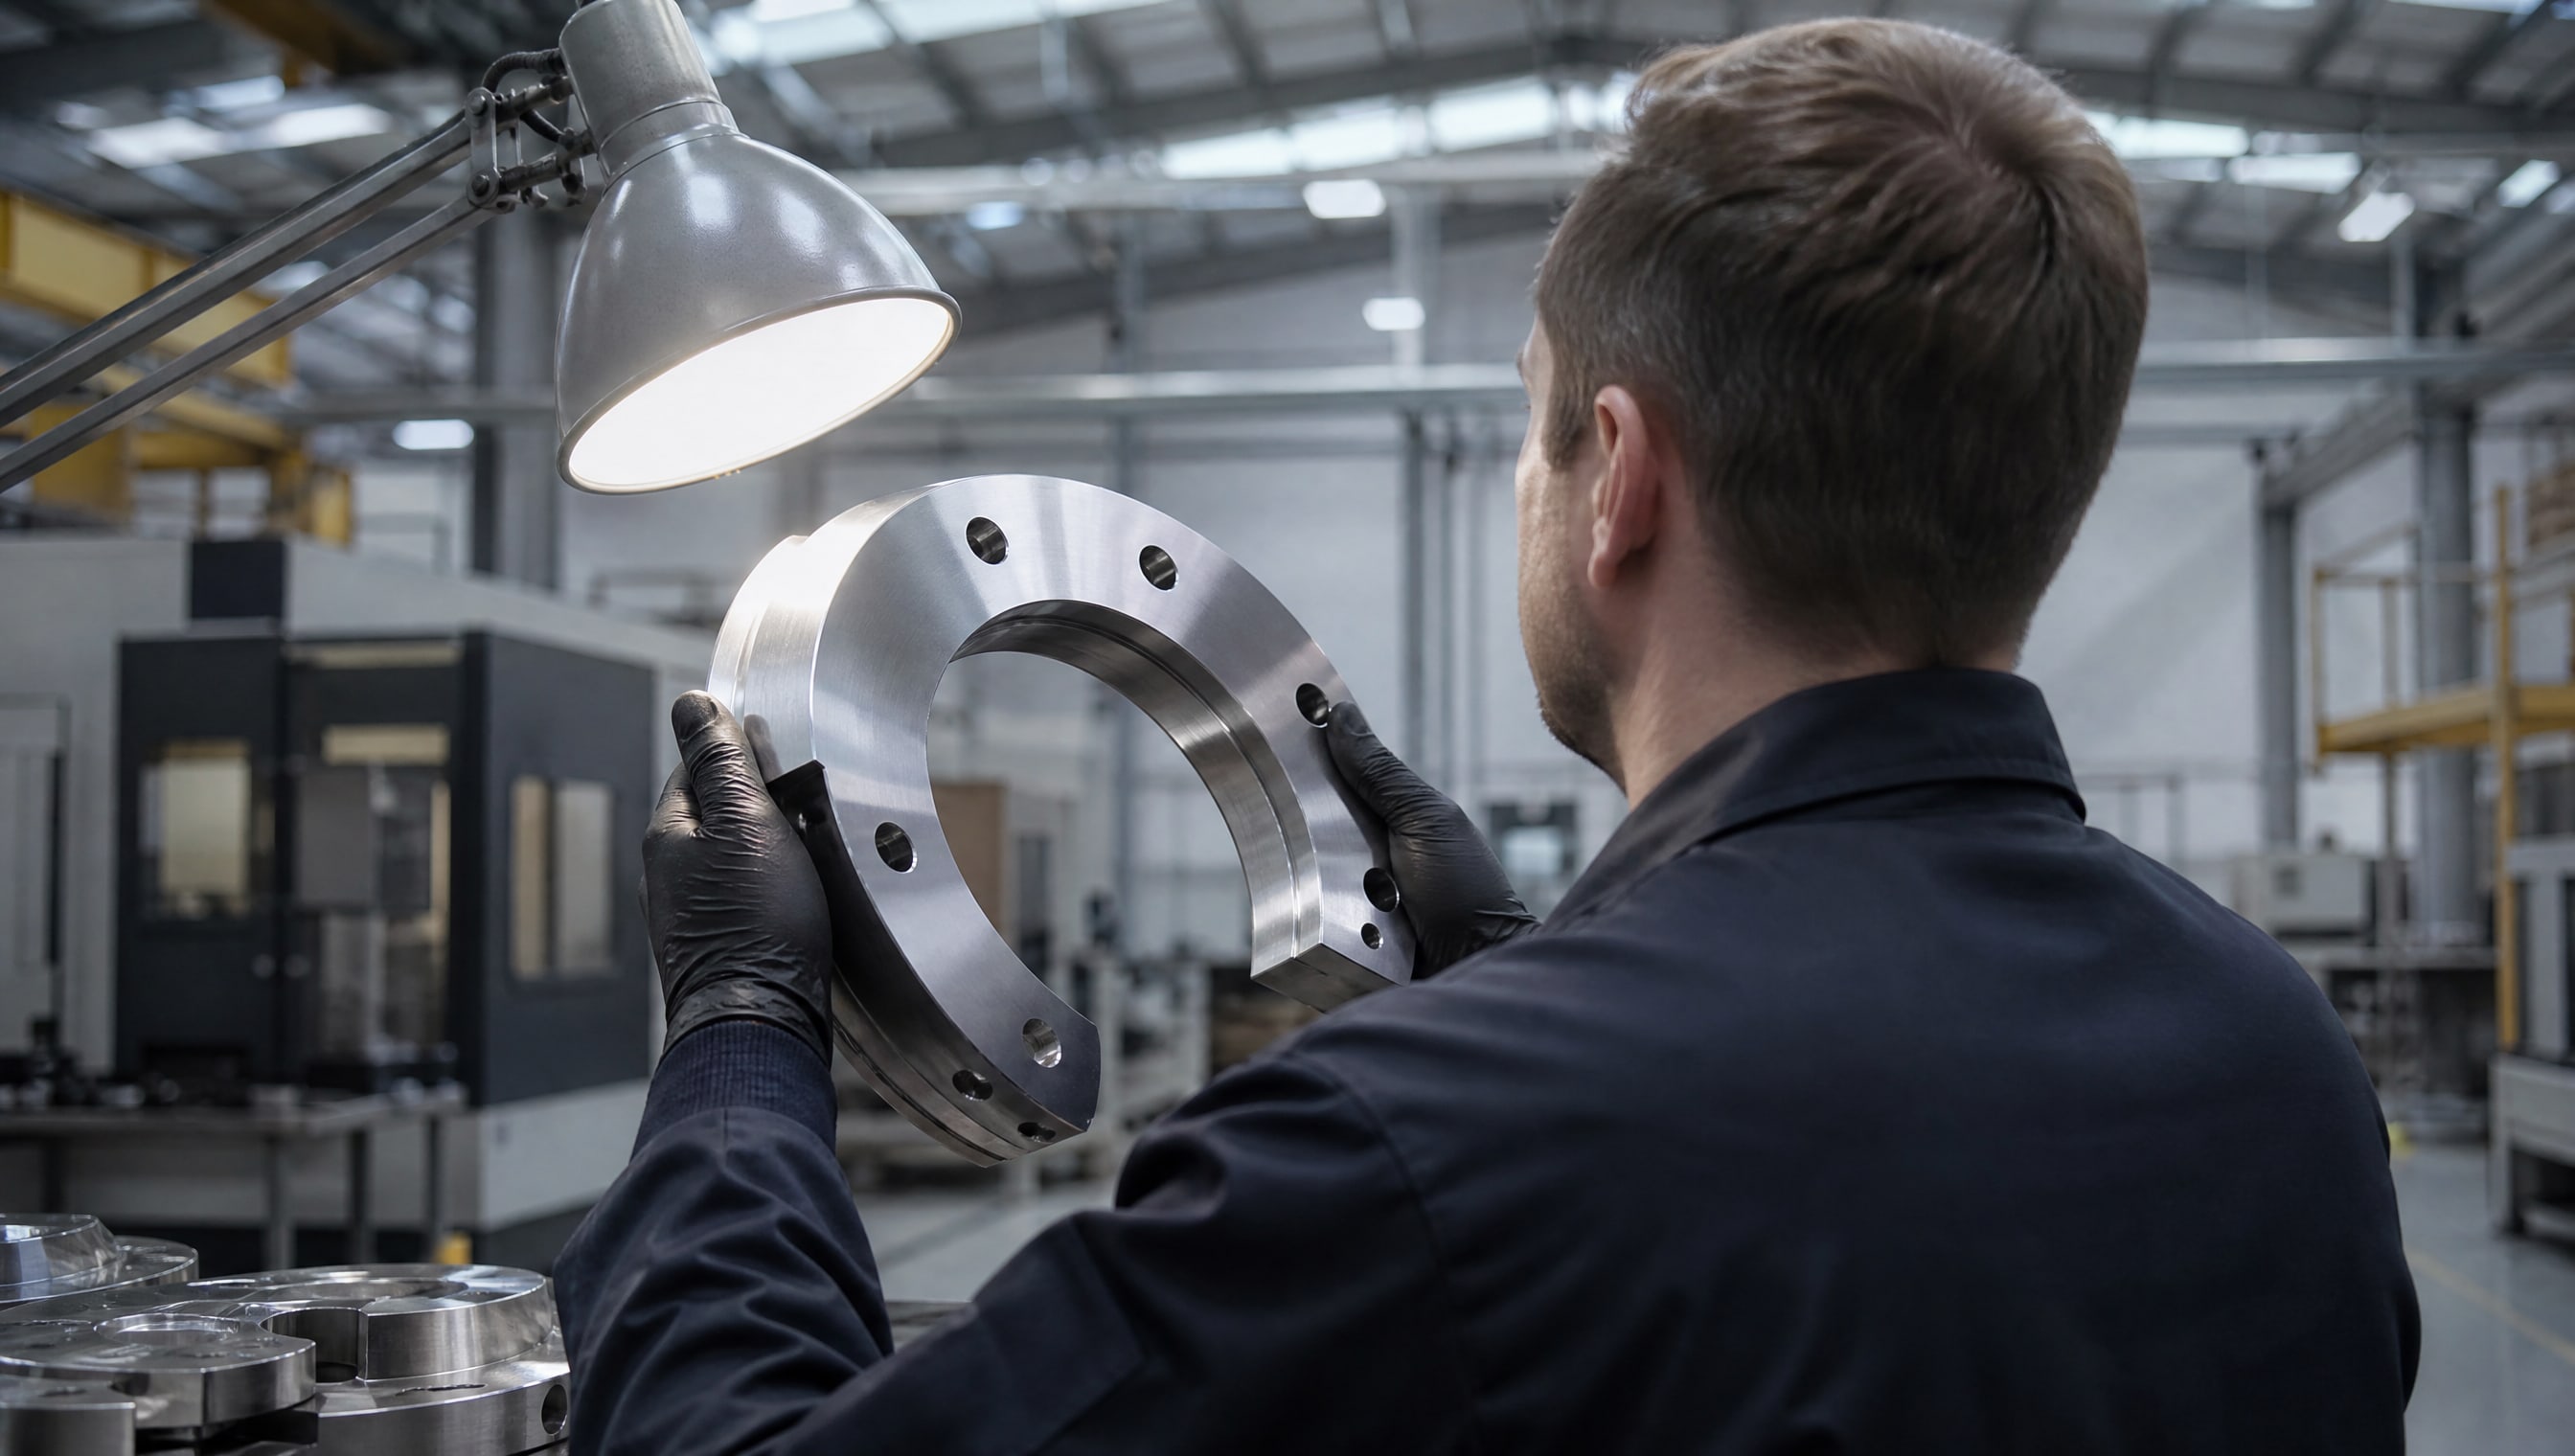
Глубокие рытвины и раковины (более 5–10 мкм). Это видимые невооруженным глазом дефекты: заметные борозды от неправильной токарной работы, раковины от микропроскока фрезы, следы от сломанного инструмента. Слой покрытия в 20 мкм не может скрыть дефект, оставляя под собой пустоты и неравномерное распределение материала. Покрытие здесь не решит проблему - требуется шлифование или повторная мехобработка.
Коррозионные язвы и питтинг. Если металл уже поврежден коррозией, дефект - это не только поверхностный, но и внутренний. Покрытие изолирует поверхность, замедляя дальнейшее развитие коррозии, но не восстанавливает потерянный металл. Такие детали требуют зачистки до чистого металла, а затем нанесения защитного слоя.
Правило просто: если дефект видно невооруженным глазом и его можно зацепить ногтем, то покрытие не скроет его. Требуется механическая обработка.
Почему подготовка поверхности важнее толщины слоя
Закупщики часто спрашивают: "Что главнее - толстый слой или качественная подготовка?" Источники по защитным покрытиям однозначно отвечают: подготовка.
Адгезия зависит от шероховатости. Если поверхность гладкая, ржавая или жирная, молекулы покрытия не закрепляются на ней. Даже толстый слой будет держаться как наклейка на глянцевой бумаге - отслоится от первой вибрации. Пескоструйная обработка или шлифование создает микроскопические канавки, в которые покрытие "вцепляется" механически. Даже при тонком слое адгезия будет намного лучше, чем при толстом слое на неподготовленной поверхности.
Контаминация сокращает срок службы. Если на деталь нанести покрытие поверх пыли, окисла или масла, слой не проникнет до металла. Вода и кислород будут просачиваться под покрытие, вызывая подслойную коррозию. Никакая толщина не защитит деталь, которая не очищена перед нанесением.
Равномерность толщины достигается подготовкой. Когда поверхность ровная и чистая, покрытие наносится слоем одинаковой толщины. Если же под покрытием остаются дефекты, материал распределяется неравномерно: на гребнях тонко, в впадинах - толсто или вообще не попадает. Результат - неконтролируемое качество.
Стоимость переделки выше стоимости подготовки. Переделка детали с отслоившимся или треснувшим покрытием стоит дороже, чем изначально правильно сделать пескоструйную обработку и шлифование. Правильная подготовка - это инвестиция в надежность, а не дополнительные затраты.
Порядок операций при правильной технологии: очистка детали (удаление загрязнений и консервирующей смазки) → обезжиривание → пескоструйная обработка или механическое шлифование до требуемой шероховатости → визуальный контроль → нанесение покрытия → контроль толщины и адгезии.
Дефекты, возникающие при попытке скрыть проблемы утолщенным слоем
Когда покрытие наносят толще, чем требуется, возникает целый спектр дефектов, которые сложнее исправить, чем исходный дефект поверхности.
Кратеры и проколы. При полимеризации толстого слоя газы, захваченные в материале, выходят неравномерно. Образуются воронки и отверстия, через которые влага может проникать внутрь. Это считается браком и требует шлифования и перекраски.
Морщины и потеки. Толстый слой плохо растекается, особенно при нанесении распылением. Материал прилипает неравномерно, образуя складки на краях и потеки в углах. После высыхания такие дефекты не исправляются без шлифования.
Слабая адгезия и отслаивание. Если слой вдвое толще нормы, он быстрее высыхает снаружи, а внутри остается пластичным. При охлаждении слой сжимается неравномерно, создавая внутренние напряжения. Покрытие отслаивается полосами или осколками, особенно на углах и кромках.
Трещины при динамической нагрузке. Толстый хрупкий слой не гибкий. При вибрации или тепловом расширении-сжатии он трескается. Трещины становятся точками входа для влаги и кислорода, ускоряя коррозию под слоем.
Невозможность контроля. Толщину слоя контролируют с помощью специальных приборов (толщинометров). Если слой превышает рекомендуемый диапазон, это считается дефектом, и деталь отправляется на переделку. Никакого "бонуса" за толщину - только брак.
Специалисты по защитным покрытиям знают, что после высыхания и полимеризации дефект обычно устраняется только шлифованием, зачисткой и полным перенесением слоя. Попытка замазать проблему еще одним слоем приводит к еще худшему результату.
Правильный порядок: сначала механика, потом покрытие
Антифрикционное покрытие, такое как MODENGY 1010, имеет ограниченную толщину слоя и работает только на подготовленной поверхности.
Если деталь имеет видимые дефекты, покрытие не скроет их - требуется предварительная обработка.
Этап 1: диагностика дефекта. Специалист должен определить, является ли дефект микронеровностью (которую покрытие скроет) или глубокой рытвиной (которую нужно устранить механически). Если дефект заметен визуально или ощущается пальцем при касании, это сигнал к механической обработке.
Этап 2: механическое выравнивание. На этом этапе используют: - шлифование с абразивом соответствующей зернистости для достижения требуемой шероховатости; - пескоструйную обработку окисью алюминия или литой сталью с зерном около 55 мкм; - механическую зачистку или вибрационную полировку для удаления окисла и старого покрытия.
Результат должен быть контролируемым: шероховатость в пределах 0,5–1,0 мкм, поверхность чистая и без признаков ржавчины.
Этап 3: очистка и обезжиривание. Деталь должна быть очищена от пыли, осколков абразива и механических загрязнений. Затем - обезжирена, чтобы удалить остатки смазки или консервирующих масел. Это критично для адгезии.
Этап 4: нанесение покрытия. После подготовки покрытие наносят согласно рекомендациям производителя. Толщина должна быть в диапазоне 5–20 мкм, но не произвольной. Контроль толщины - обязателен с помощью толщинометра или калибровочных пластин.
Этап 5: полимеризация и контроль. Покрытие высыхает согласно технологии (время и температура указаны производителем). После полимеризации проводят визуальный контроль и, если требуется, тестирование адгезии (например, кросс-хэтч по ГОСТ 15140 или аналогичным стандартам).
При соблюдении этого порядка деталь получает надежное, предсказуемое антифрикционное покрытие, которое прослужит в течение всего назначенного срока.
Часто задаваемые вопросы
Какие краски скрывают мелкие дефекты поверхности?
Ни какие краски и покрытия не скрывают глубокие дефекты. Мелкие микронеровности (менее 1 мкм) перекрываются любым покрытием достаточной толщины. Если дефект заметен глазу, его нужно устранить шлифованием или механической обработкой перед нанесением покрытия. Укрывистость краски - это способность закрыть цвет основания, а не способность заполнить геометрические дефекты.
Можно ли наносить покрытие на необработанную поверхность?
Нет. Без очистки, обезжиривания и пескоструйной обработки покрытие не закрепится надежно. Адгезия резко упадет, и слой отслоится при первой вибрации или тепловом цикле. Подготовка поверхности - обязательный этап, а не опция.
На сколько микрон толщина антифрикционного покрытия?
Обычно 5–20 мкм. Это тонкая смазочная пленка, а не массивный слой. Контроль толщины ведется приборами, и превышение этого диапазона считается дефектом.
Что важнее: толщина покрытия или подготовка поверхности?
Подготовка важнее. Тонкий слой на хорошо подготовленной поверхности будет держаться и работать лучше, чем толстый слой на грязной и необработанной поверхности. Адгезия, равномерность и срок службы зависят в первую очередь от подготовки.
Если дефект скрыт под покрытием, будет ли он развиваться?
Если под покрытием остается дефект (рытвина, раковина), там скапливаются влага и загрязнения. При динамических нагрузках покрытие может потрескаться в этом месте, позволяя коррозии или абразивному износу ускориться. Проблема не исчезает - она только замаскирована временно.
Заключение
Антифрикционное покрытие - это тонкая смазочная пленка толщиной 5–20 мкм, предназначенная для заполнения микронеровностей и снижения трения на хорошо подготовленной поверхности. Оно не может и не должно использоваться для маскировки глубоких рытвин, раковин или серьезных дефектов металлообработки. Попытка утолщить слой, чтобы скрыть дефект, приводит к новым проблемам: потекам, кратерам, отслаиванию и трещинам.
Правильный подход всегда одинаков: сначала механическое выравнивание дефектной поверхности (шлифование, пескоструйная обработка, зачистка), затем очистка и обезжиривание, и только потом нанесение тонкого, контролируемого по толщине слоя покрытия. Такой порядок обеспечивает надежную адгезию, предсказуемый результат и долгий срок службы детали. Инвестируйте в правильную подготовку, а не в надежду спрятать проблемы под толстым слоем - это экономит деньги и время на переделки.