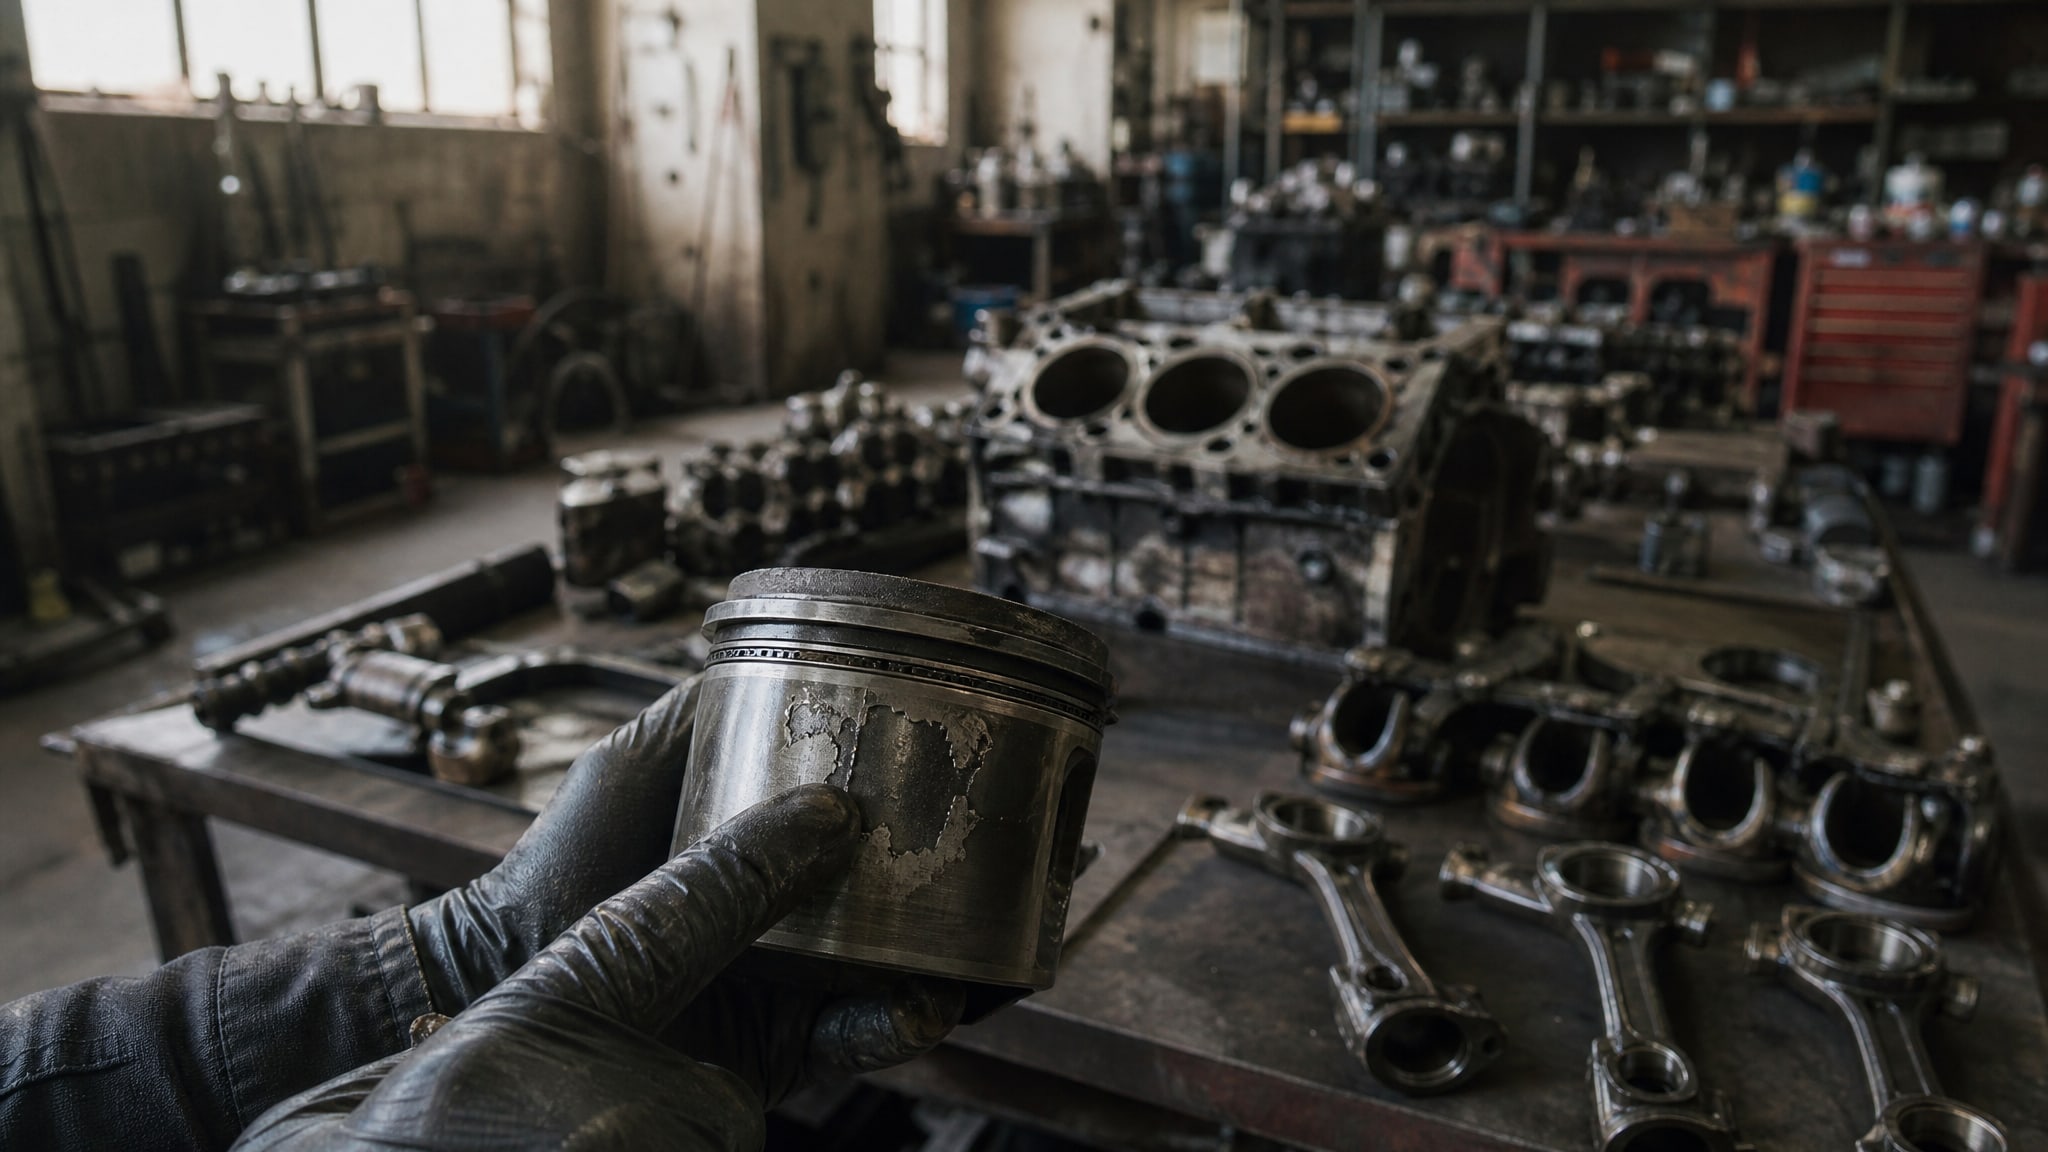
Отслаивание антифрикционного покрытия с поршней двигателя - одна из основных причин ускоренного износа деталей и преждевременного отказа силовой установки. Качество адгезии материалов определяет, будет ли защитный слой работать весь ресурс двигателя или начнет разрушаться уже на сборке и в первые часы эксплуатации. Инженеры и закупщики часто сталкиваются с партиями покрытий, которые выглядят привлекательно, но не держатся на поршне, что влечет простои, переделки и потери бюджета. В этой статье разбираем физические и технологические причины адгезивного отказа, методы контроля качества, которые его предупреждают, и как правильно выбирать материал, чтобы избежать брака в производстве.
Статья адресована техническим специалистам, инженерам подготовки производства и снабженцам, которые отвечают за выбор и входной контроль антифрикционных покрытий для ДВС.
Роль адгезии в долговечности антифрикционного слоя
Адгезия - это способность материала покрытия прилипать и удерживаться на поверхности поршня под действием температурных, механических и фрикционных нагрузок.
На двигателе поршень испытывает циклические удары, вибрацию, нагрев до 180–200 °C и холодные пуски; если слой держится слабо, даже тонкие микротрещины в межфазной границе начинают расти, и за несколько часов работы покрытие крошится и вымывается масло.
Качество адгезии зависит не только от химического состава покрытия, но в первую очередь от чистоты подложки. Масляная пленка, оксидный налет, пыль, влага на поверхности - это все образует барьер, через который молекулы покрытия не могут проникнуть в микронеровности металла и создать прочную сцепку. Если подложка загрязнена, даже самый качественный материал не обеспечит надежной адгезии.
Сама природа сцепки механическая: покрытие проникает в поры и впадины структуры поршня, и при отвердении образует "якоря", которые удерживают слой. Чем лучше подготовлена поверхность, тем больше таких якорей, и тем выше прочность сцепки. При нарушении подготовки якоря либо не образуются совсем, либо остаются недостаточно глубокими - и при первой же ударной нагрузке слой начинает отслаиваться с краев.
Основные причины отслаивания покрытия
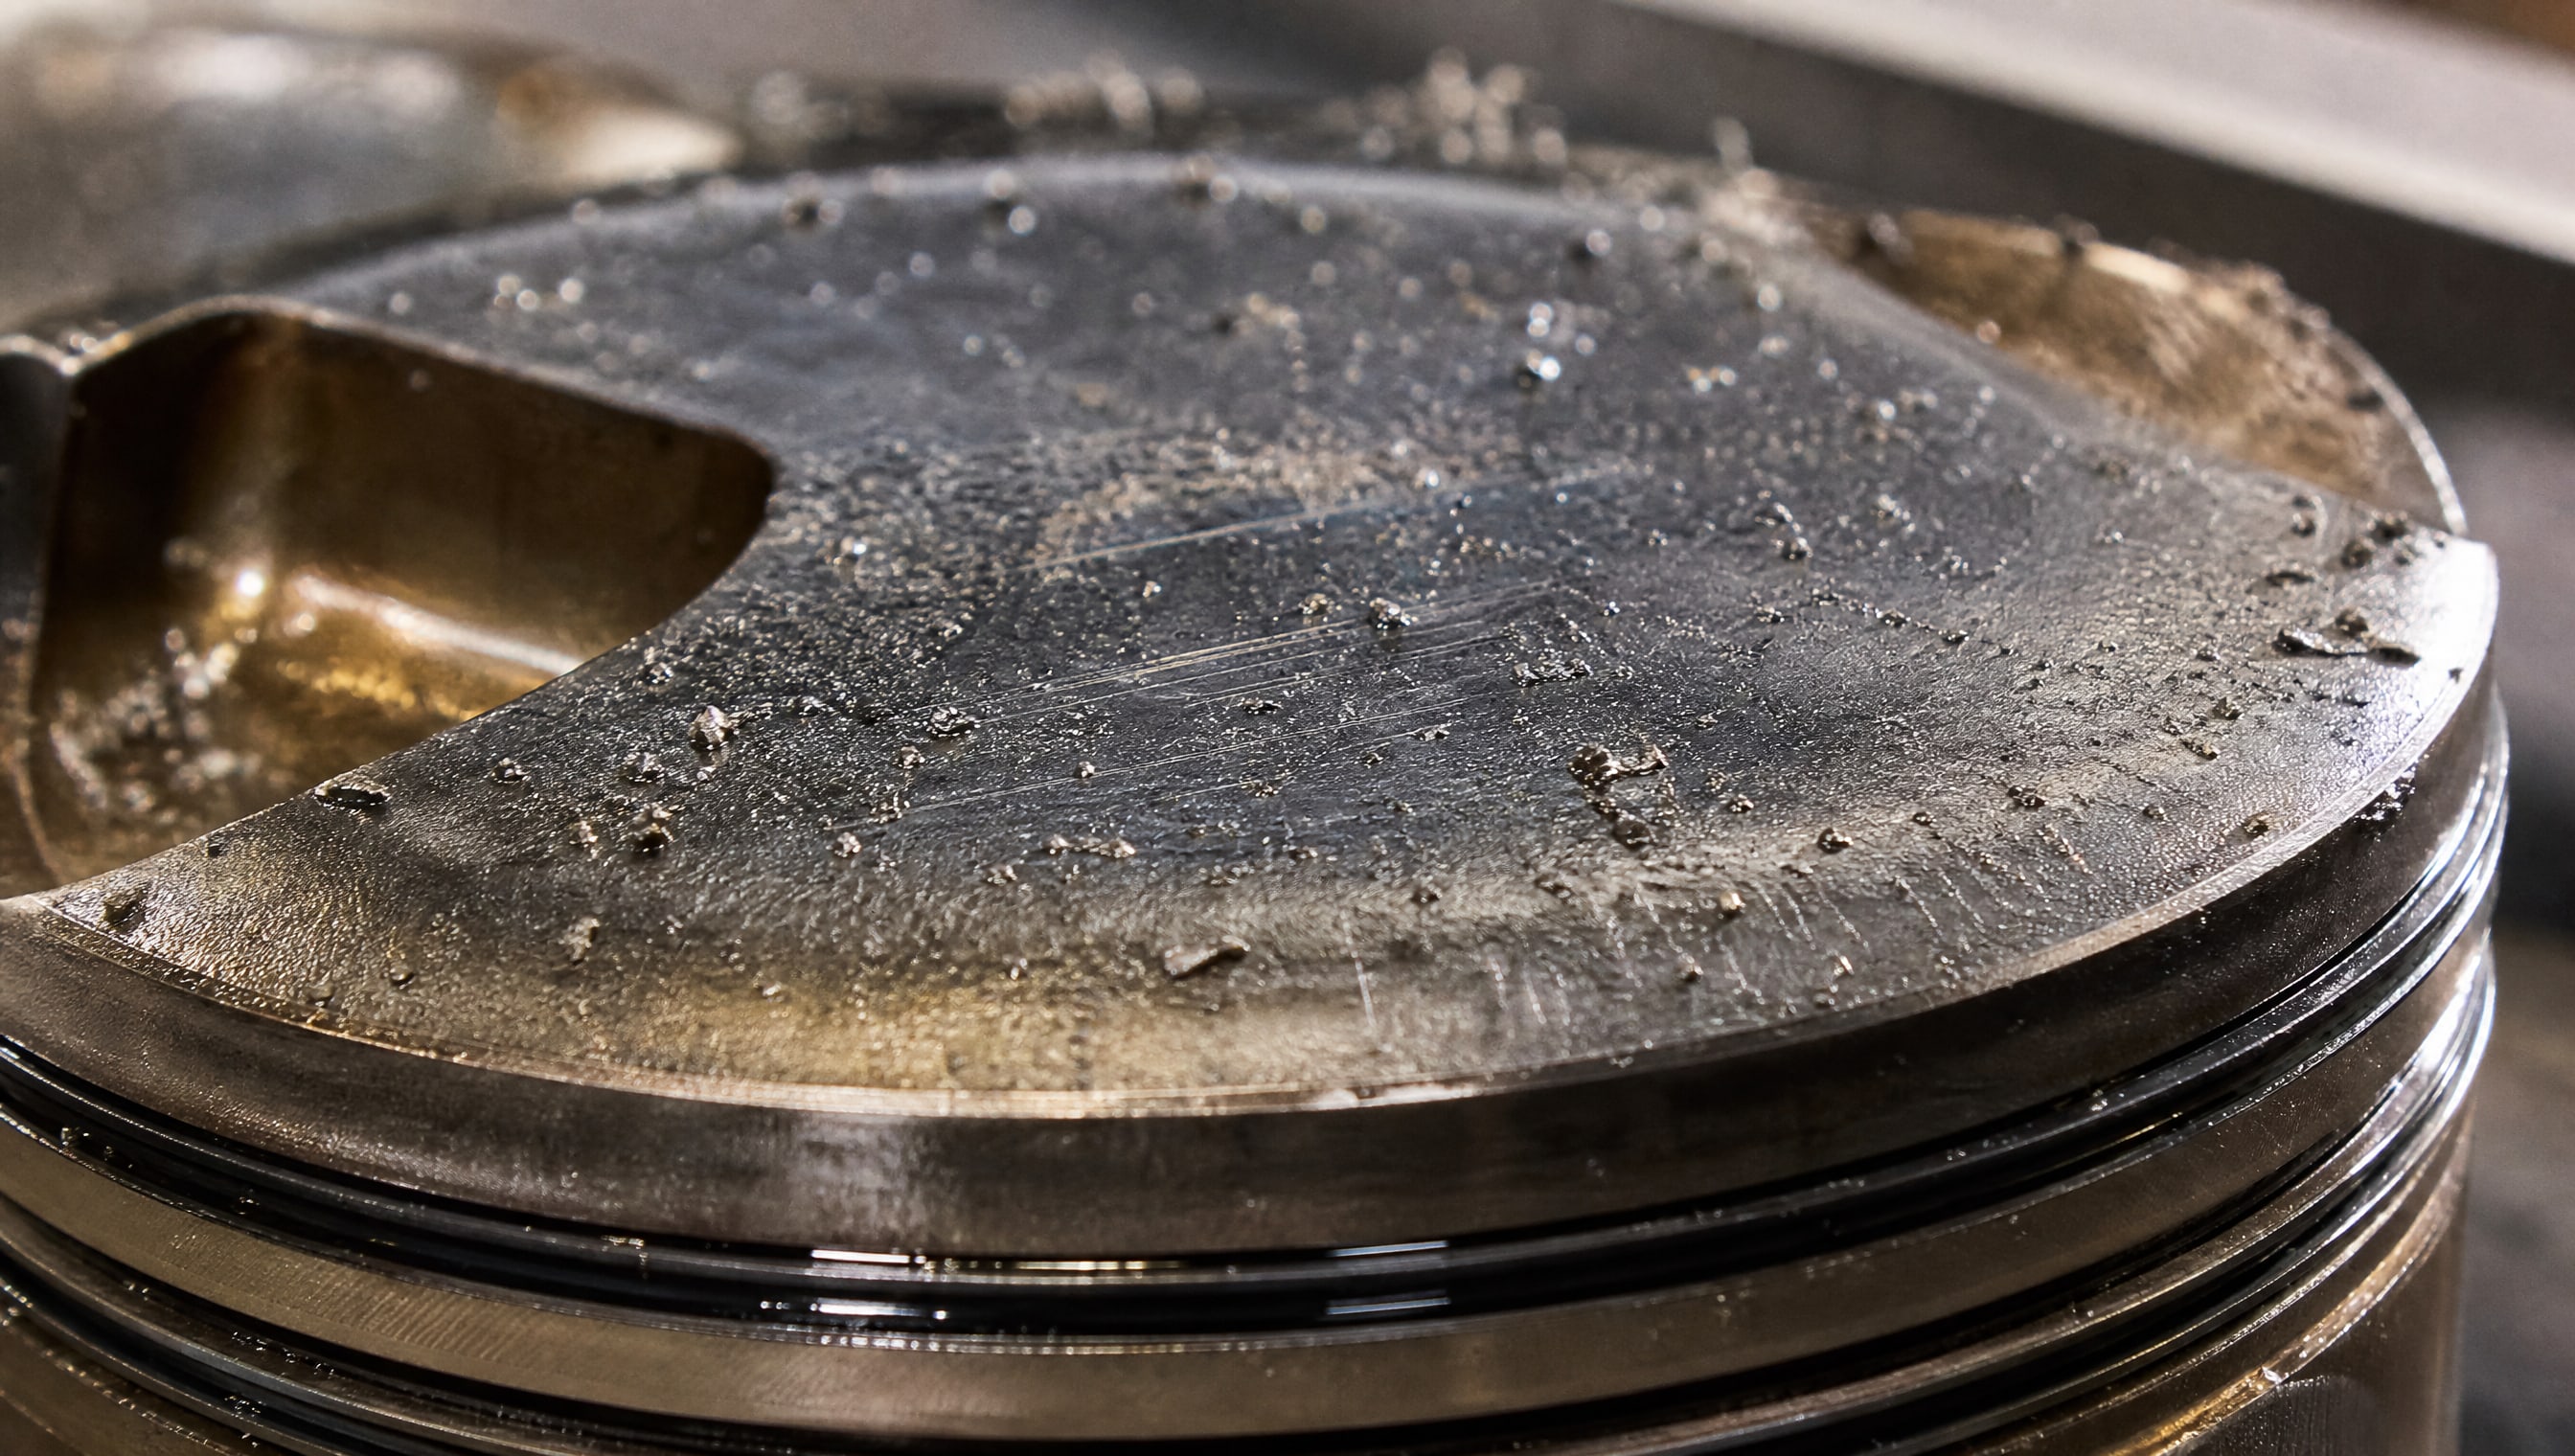
Загрязнение и недостаточная очистка поверхности
Это самая частая причина адгезивного отказа в производстве. Поршни перед нанесением покрытия проходят механическую обработку, где образуется стружка, абразивная пыль и микроскопические частицы. Если их не удалить на 100%, они остаются на поверхности и мешают покрытию схватиться. Масло от станка и гидравлики машин также оседает на детали; его тонкая пленка почти невидима глазом, но для адгезии она - непроходимая преграда.
Вода в цехе (конденсат, брызги от охлаждения, влажный воздух) также создает микроскопические водяные разводы, которые вытесняют молекулы покрытия из микропор и не позволяют ему закрепиться. Источники подчеркивают, что поршни следует защищать от загрязнения как минимум сутки перед нанесением покрытия - это критическое требование часто нарушается в цехах с непрерывным производством.
Стандартный алгоритм очистки включает обезжиривание специальными растворителями, промывку и сушку. Однако если процедура сокращена по времени или сделана с использованием грязных тряпок и баков, результат будет неудовлетворительным. В некоторых производствах практикуется ультразвуковая очистка, которая дает лучший результат, но требует дополнительного оборудования.
Пористость и микротрещины в металле поршня
Чугун и стальные сплавы, из которых отливают поршни, неоднородны по структуре. При литье в теле детали остаются микропоры и усадочные раковины - это нормально, но при повышенной пористости (более 5–7% по объему) эти дефекты проникают близко к поверхности. Покрытие заполняет поры, но не может образовать прочный якорь, потому что материал в дне поры недостаточно плотен и связен. При тепловом расширении разница в расширении между хрупким покрытием и пористым металлом создает внутренние напряжения, и слой начинает отслаиваться локально.
Если поршень был заранее подготовлен некачественно (например, его уронили, и на поверхности образовались микротрещины), то они также станут центрами отслаивания. Волокна в матрице металла не дадут покрытию возможности распределить нагрузку равномерно, и трещина будет прогрессировать.
Неравномерность слоя
Антифрикционные покрытия должны наноситься равномерно. Стандартный диапазон толщины -5–25 мкм, практический оптимум -10–12 мкм для базовой защиты. Если на одном участке поршня слой 5 мкм, а на другом 20 мкм, то тонкие участки могут не обеспечить необходимое снижение трения, а толстые начнут отслаиваться под собственным весом и вибрацией.
Неравномерность возникает при ручном нанесении (кистью, аэрозольным баллончиком), когда мастер недостаточно опытен или спешит. При механизированном нанесении (окраска распылением, окунание) неравномерность минимальна, но требует точной подготовки оборудования и чистоты поршней.
Контроль толщины должен проводиться в 3–5 точках по поверхности детали, а допустимое отклонение от целевого значения составляет ±2–3 мкм. Если отклонение больше, партию следует браковать до монтажа в двигатель.
Термический стресс при отвердении
Большинство антифрикционных покрытий отвердевают при нагреве - от 80 до 200 °C в течение 0,5–2 часов. При резком нагреве или неравномерном прогреве детали во времени и в пространстве возникают тепловые напряжения. Покрытие имеет один коэффициент теплового расширения, металл поршня - другой; если они сильно отличаются, то при охлаждении слой начинает "отжиматься" от поверхности.
Если покрытие окунули в холодную деталь и тут же положили в печь, градиент температуры внутри слоя создаст внутреннее напряжение, и высыхание будет неравномерным. Правильный режим предусматривает предварительный нагрев поршня до 50–70 °C перед нанесением и плавное увеличение температуры в печи с заданной скоростью.
Методы контроля качества адгезии
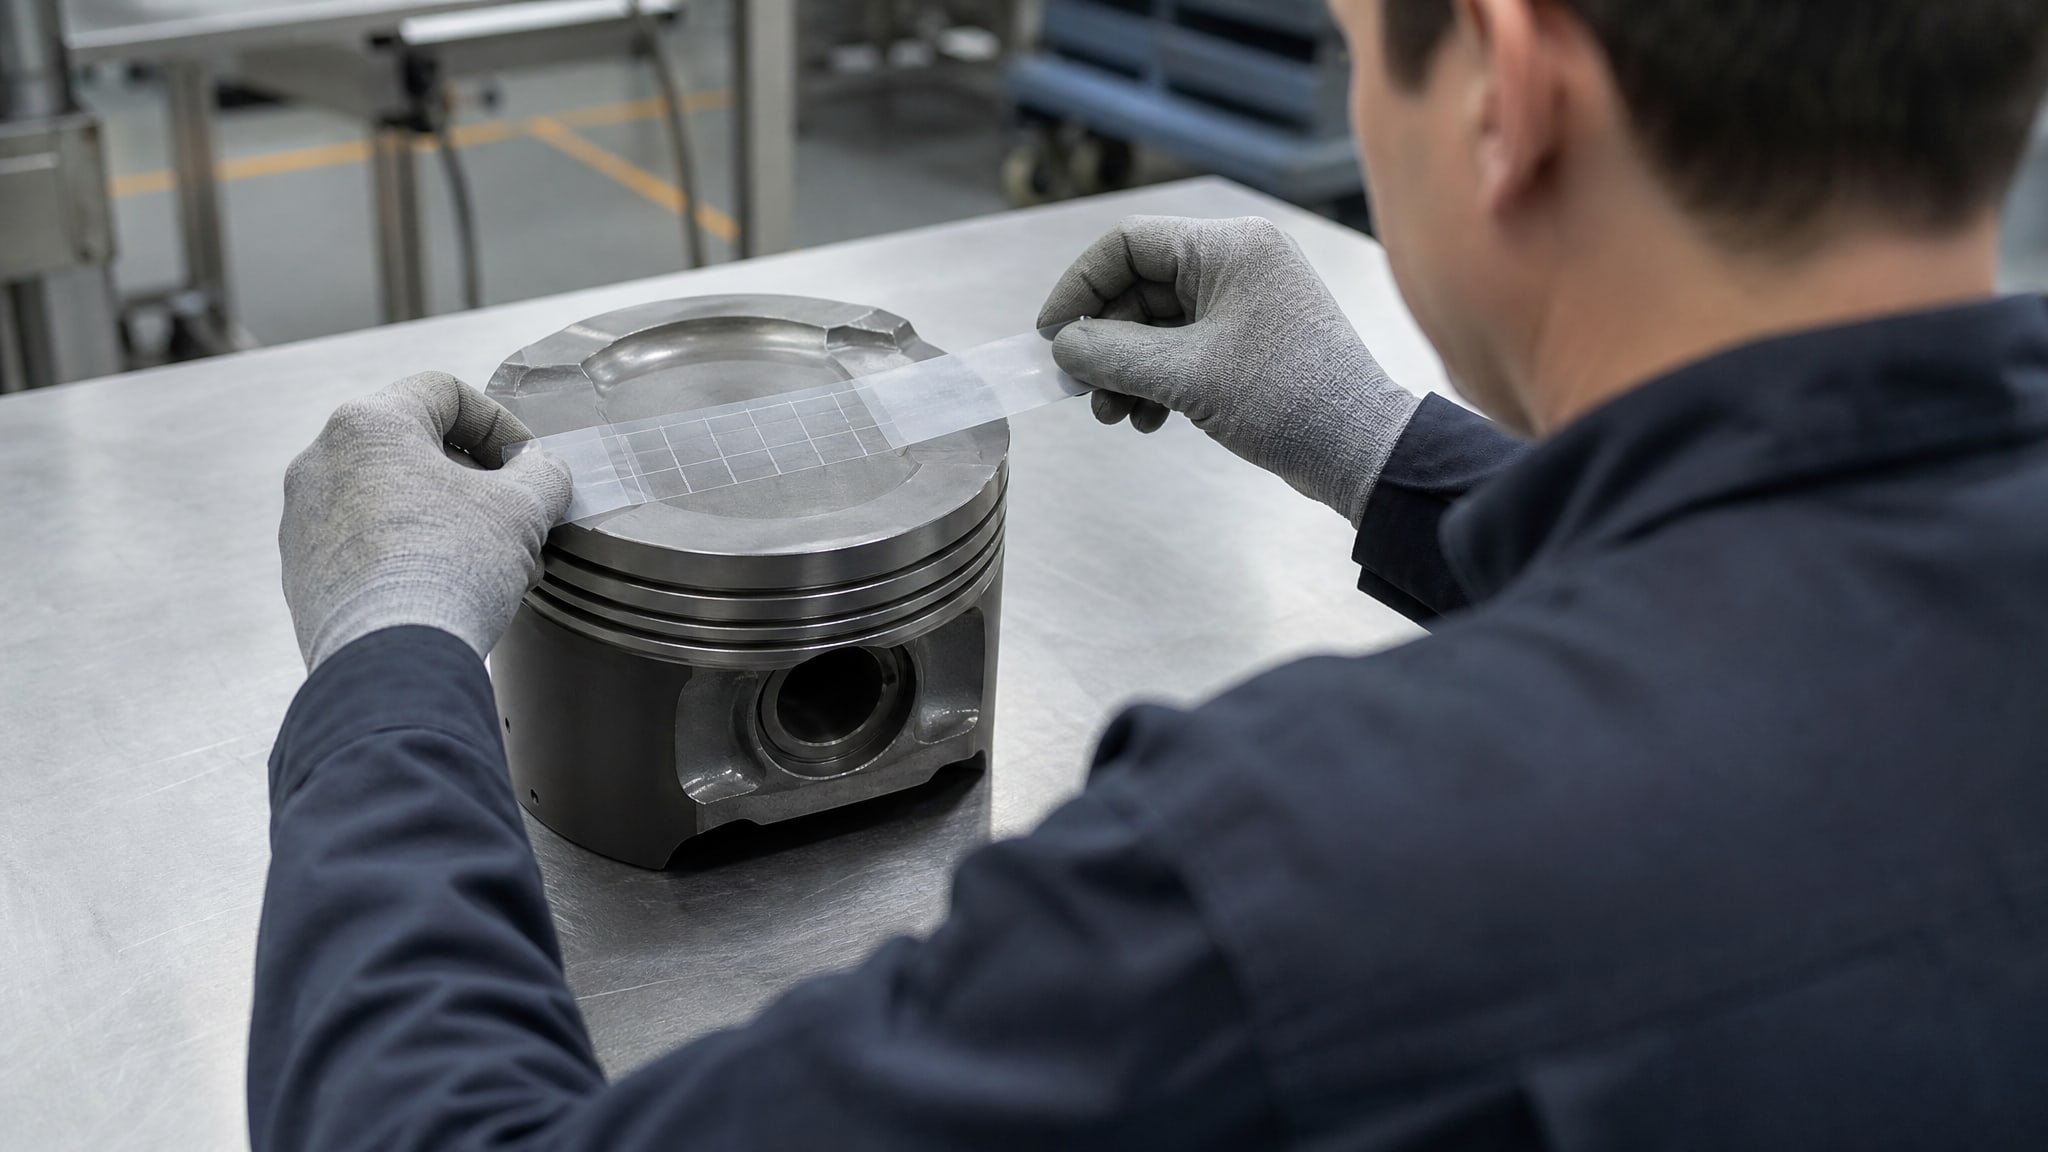
Тест решетчатых надрезов по ASTM D3359
Это быстрый и воспроизводимый метод проверки адгезии, который широко используется на производстве для входного контроля партий. На поверхность покрытого поршня наносятся параллельные надрезы (сетка 6x6 мм), которые прорезают весь слой и касаются подложки. Затем к этому месту прижимается стандартная клейкая лента с известной адгезионной прочностью.
После прижима ленту резко отрывают. Если покрытие остается на ленте или происходит выщипывание клеток решетки, адгезия признается неудовлетворительной, и партия должна быть забракована. Если слой остается полностью на поршне, адгезия хорошая.
Этот тест занимает 5–10 минут и не требует дорогого оборудования - только набор для надрезов и тестовая лента. Он дает рейтинг от 0 до 5 (где 5 - идеальная адгезия, 0 - полное отслоение), и в технических требованиях обычно указывается минимальный рейтинг 4 или 4–5.
Ускоренный тест кипячения
Этот тест выявляет дефекты подготовки поверхности, которые метод решетчатых надрезов может пропустить. Покрытый поршень помещают в кипящую воду на 0,5–1 час. Вода проникает в микротрещины, между слоем и подложкой, и если адгезия слабая, то под действием давления пара слой начинает вздуваться и отслаиваться.
После выемки из кипячей воды поршень осматривают на предмет пузырей, вздутий и зон отслоения. Любые видимые дефекты - повод для браковки. Этот тест более жесткий, чем надрезы, и лучше выявляет скрытые проблемы с пористостью основы и очисткой поверхности.
Тест рекомендуется применять выборочно - на каждую 10-ю или 20-ю деталь партии, чтобы контролировать стабильность процесса без избыточных затрат времени.
Измерение толщины и однородности
Толщину измеряют электромагнитным толщиномером или микрометром в 3–5 точках на поршне: в центре юбки, по краям, на кольцевых поясках. Все значения должны попадать в допуск ±2–3 мкм от целевого значения. Если средняя толщина 12 мкм, то допустимый диапазон -9–15 мкм; если на одном участке 8 мкм, а на другом 16 мкм, это неравномерность, и партию следует пересмотреть.
Визуальный осмотр должен проводиться при хорошем освещении, но только его недостаточно. Тонкие слои (5–10 мкм) могут выглядеть хорошо, но при измерении окажутся ниже допуска. Толстые слои могут скрывать под ровной поверхностью внутренние напряжения и плохую адгезию, которые обнаружат только тесты адгезии.
Специальные условия при нанесении и хранении
Подготовка поверхности как ключевой фактор
Перед нанесением любого антифрикционного покрытия поршень должен быть очищен от масла, грязи и окислов. Стандартный метод - обезжиривание в специальном растворителе (ацетон, спирт, изопропанол), промывка дистиллированной водой и сушка в горячей камере при 60–80 °C. Время между промывкой и нанесением должно быть минимальным - не более 15–20 минут, чтобы избежать повторного окисления и конденсации влаги.
В крупных производствах практикуется пассивирование поверхности - обработка слабым окислителем (например, раствором перекиси водорода) для создания микроскопического защитного слоя, который улучшает адгезию. Этот метод дает больший эффект, но требует дополнительного оборудования и соблюдения временных интервалов.
Условия хранения готовых деталей
После нанесения и отвердения поршень следует хранить в сухом помещении, защищенном от пыли, влаги и прямого солнца. Если покрытие уже образовало твердый слой, оно относительно стабильно, но микроповреждения при транспортировке могут нарушить его целостность. В процессе отвердения, пока слой еще не полностью затвердел, воздействие влаги или механических ударов может привести к растрескиванию и локальному отслаиванию.
Некоторые производители рекомендуют выдерживать поршни 24–48 часов после нанесения перед монтажом в двигатель, чтобы покрытие полностью стабилизировалось и набрало максимальную твердость.
Предотвращение отслаивания: выбор и контроль материала
На производстве предотвращение отслаивания начинается с выбора поставщика и материала.
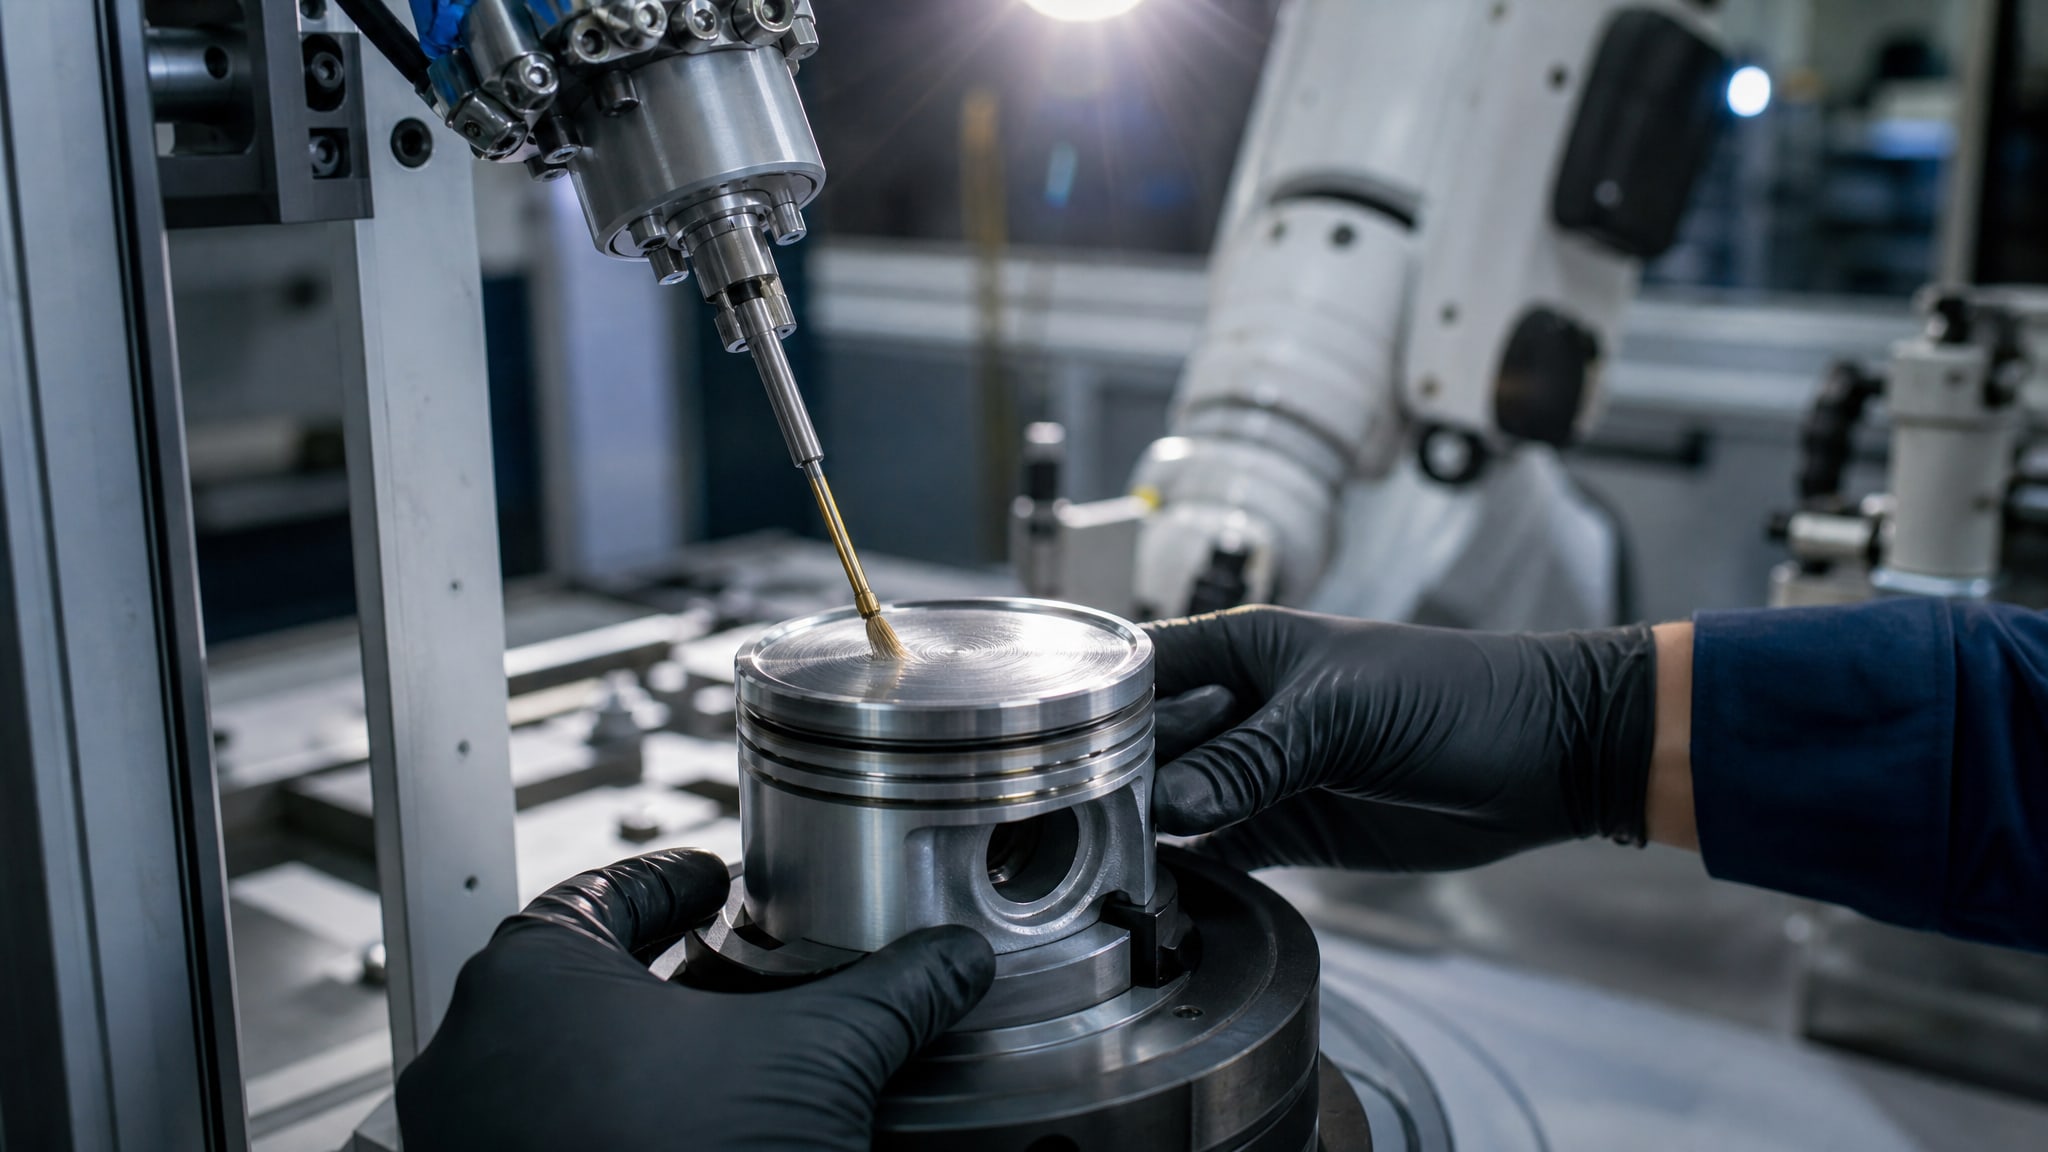
Необходимо потребовать от поставщика документ с техническими характеристиками: диапазон рекомендуемой толщины, условия нанесения (температура, влажность, время между слоями), режим отвердения, результаты тестов адгезии. Если поставщик не может предоставить этих данных, это повод для беспокойства.
При входном контроле партии необходимо провести как минимум три проверки: визуальный осмотр, измерение толщины и тест адгезии. Для предотвращения отслаивания антифрикционных покрытий с поршней ДВС рекомендуется использовать специализированные покрытия, такие как MODENGY Для деталей ДВС, которые обеспечивают высокую адгезию и долговечность в условиях высоких температур и циклических нагрузок. Такие материалы проходят жесткие испытания на адгезию и однородность, что снижает риск брака в производстве.
Если при проверке обнаружены дефекты (низкий рейтинг адгезии, неравномерная толщина, видимые трещины), партию следует возвращать поставщику с требованием замены. Не следует попытаться исправить дефект нанесением второго слоя - это обычно усугубляет проблему, так как второй слой не улучшает адгезию первого и только увеличивает внутренние напряжения.
Часто задаваемые вопросы
Может ли толстое покрытие компенсировать плохую адгезию?
Нет. Толстый слой со слабой адгезией опаснее, чем тонкий, но хорошо приклеенный. При динамических нагрузках толстый слой начнет отслаиваться локально, и куски покрытия попадут в масло, где будут работать как абразив и ускорять износ остальных деталей двигателя. Правильный подход - тонкий, хорошо приклеенный слой в диапазоне 10–12 мкм, чем толстый и слабый.
Почему визуальный осмотр недостаточен для приемки партии?
Глазом можно оценить только внешний вид - ровность, отсутствие видимых трещин и отслоений. Но адгезия, пористость основы и внутренние напряжения невидимы. Слой может выглядеть идеально, а при первой ударной нагрузке начать отслаиваться. Поэтому необходимо дополнить осмотр измерением толщины и тестом адгезии по стандартной методике.
Как долго хранить поршни после нанесения покрытия перед монтажом?
Рекомендуется выдерживать поршни в сухом помещении 24–48 часов для полной стабилизации слоя. Во время этого периода покрытие достигает максимальной твердости, и адгезия становится окончательной. Если монтировать поршни раньше, слой может быть еще не полностью отвержден, и при нагреве в двигателе может произойти дополнительная усадка с отслаиванием.
Может ли обезжиривание грязным растворителем испортить качество?
Да. Если растворитель содержит масло, грязь или воду, то он не очищает поршень, а переносит загрязнение с одного места на другое. Это эквивалентно отсутствию очистки. Растворитель должен быть свежим, чистым, и храниться в закрытой емкости, защищенной от пыли и влаги. Рекомендуется использовать технический спирт или специальные очистители, сертифицированные для подготовки поверхности под нанесение покрытий.
Почему при кипячении появляются пузыри, если при тесте надрезов адгезия была хорошей?
Тест надрезов выявляет локальные дефекты адгезии; кипячение срывает скрытые дефекты, которые находятся глубже под слоем. Это может быть пористость в переходной зоне между покрытием и подложкой, микротрещины в металле, которые закрывались под давлением, или неполное заполнение микронеровностей. Кипячение - более жесткий и информативный тест; его результаты имеют приоритет над надрезами.
Заключение
Качество адгезии антифрикционного покрытия - это не столько свойство самого материала, сколько результат соблюдения технологии на каждом этапе: от выбора качественного поставщика и правильной подготовки поверхности поршня до контроля толщины, режима отвердения и условий хранения. Отслаивание вызывается в первую очередь загрязнением, неравномерностью слоя и нарушением подготовки поверхности, а не дефектами материала.
Для предотвращения отслаивания необходимо применять комплексный входной контроль: визуальный осмотр, измерение толщины в 3–5 точках, тест адгезии по ASTM D3359 и выборочное кипячение. Эти процедуры занимают немного времени и стоят недорого, но надежно отсеивают дефектные партии до монтажа в двигатель. Следующий шаг - разработать внутренний стандарт входного контроля для вашего производства, который четко определит допуски, методы измерения и критерии браковки; это исключит субъективность и обеспечит стабильность качества.