Выбор цвета смазки часто кажется косметическим решением, но в инженерной практике он выполняет куда более важную роль. За каждым оттенком стоит определенный состав с конкретными физико-химическими свойствами: типом загустителя, базовым маслом, антифрикционными присадками и диапазоном рабочих температур. Инженеры и закупщики выбирают смазку не по цвету ради цвета, а потому что цвет служит визуальным маркером сборки, типа узла и режима нагрузки. Статья разберет, как технические параметры смазок связаны с их окраской, почему смазка с дисульфидом молибдена стала стандартом для высоконагруженных соединений, и как правильно подбирать состав не по внешнему виду, а по спецификации узла.
Для инженера, технолога и снабженца это означает одно: цвет - только входная дверь к выбору. Дальше начинаются вопросы о нагрузке сваривания, температуре каплепадения, типе загустителя и совместимости с материалами. Статья поможет разобраться, когда цвет действительно значит, а когда это просто визуальный признак, и почему смазка для сборки с молибденом работает в условиях, где обычные составы выходят из строя.
Смазка для сборки: роль цвета и состава
Когда на конвейере или в ремонтной мастерской говорят «возьми черную смазку», часто имеют в виду смазку с молибденом.
Но это упрощение скрывает важный момент: цвет возник как практический код, потому что молибдено-содержащие смазки действительно часто окрашивают в черный или темно-серый оттенок. Однако в техническом описании, паспорте и допусках цвет не фигурирует как нормируемый показатель. Вместо этого нормируются загуститель (литиевый стеарат, сульфонат кальция, комплекс), рабочий диапазон температур, пенетрация при 25°C (консистенция NLGI) и тест на нагрузку сваривания.
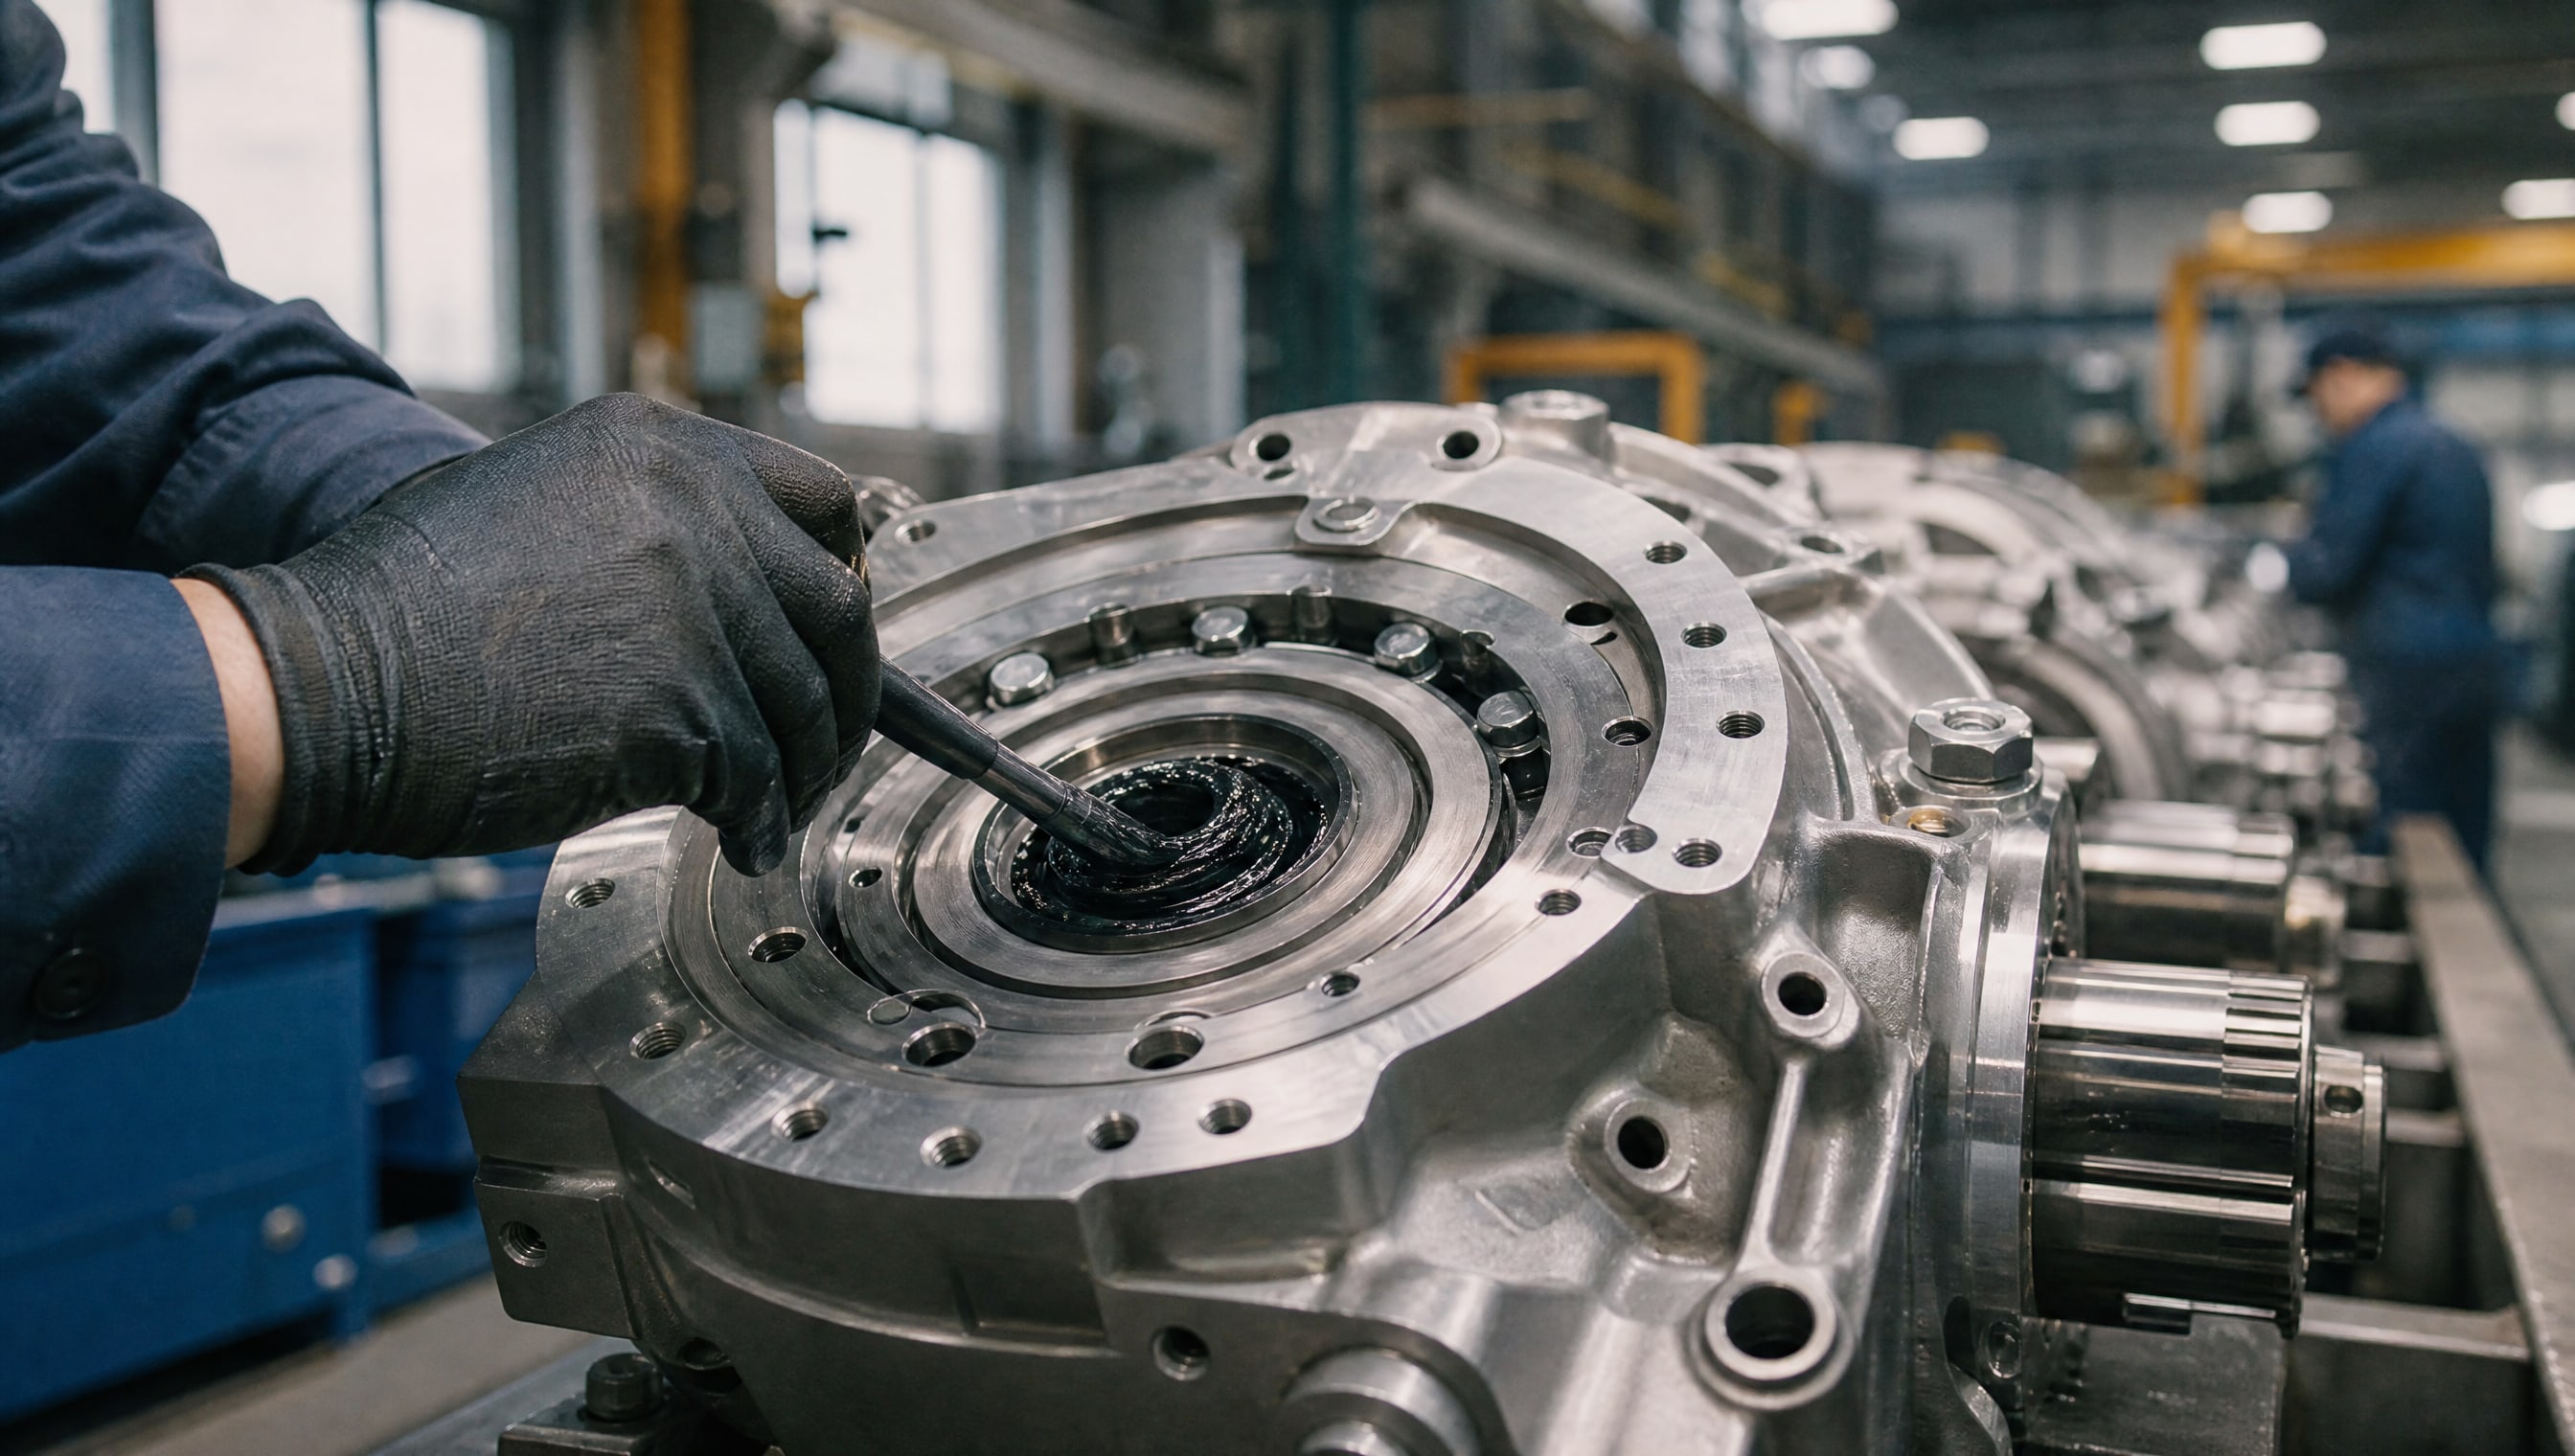
Для сборочных операций смазка имеет две основные задачи: облегчить монтаж и защитить узел при пуске. В этих условиях цвет становится визуальным сигналом о типе состава. Если на участке используют литиевую смазку общего назначения (часто кремовая или желто-бежевая), ее отличают от специализированной смазки для тяжелых нагрузок с молибденом (черная) просто по тому, что видно невооруженным глазом. Это упрощает контроль: технолог быстро замечает, правильный ли состав нанесли на сборочной линии. На практике такой цветовой код экономит время и снижает риск ошибок при спешке.
Однако полагаться на цвет как на критерий качества опасно. Производитель может изменить оттенок смазки без изменения состава (например, из-за смены партии пигмента или поставщика сырья), и инженер может принять это за отступление от нормы. Наоборот, два разных состава с молибденом можно окрасить в одинаковый черный цвет, но они будут различаться по температуре каплепадения, NLGI и адгезии. Поэтому первое правило при выборе смазки для сборки: смотри на паспорт, а не на окраску.
Смазка с дисульфидом молибдена: антифрикционные свойства и применение
Дисульфид молибдена (MoS₂) работает как твердая смазка не благодаря цвету, а благодаря своей микроструктуре.
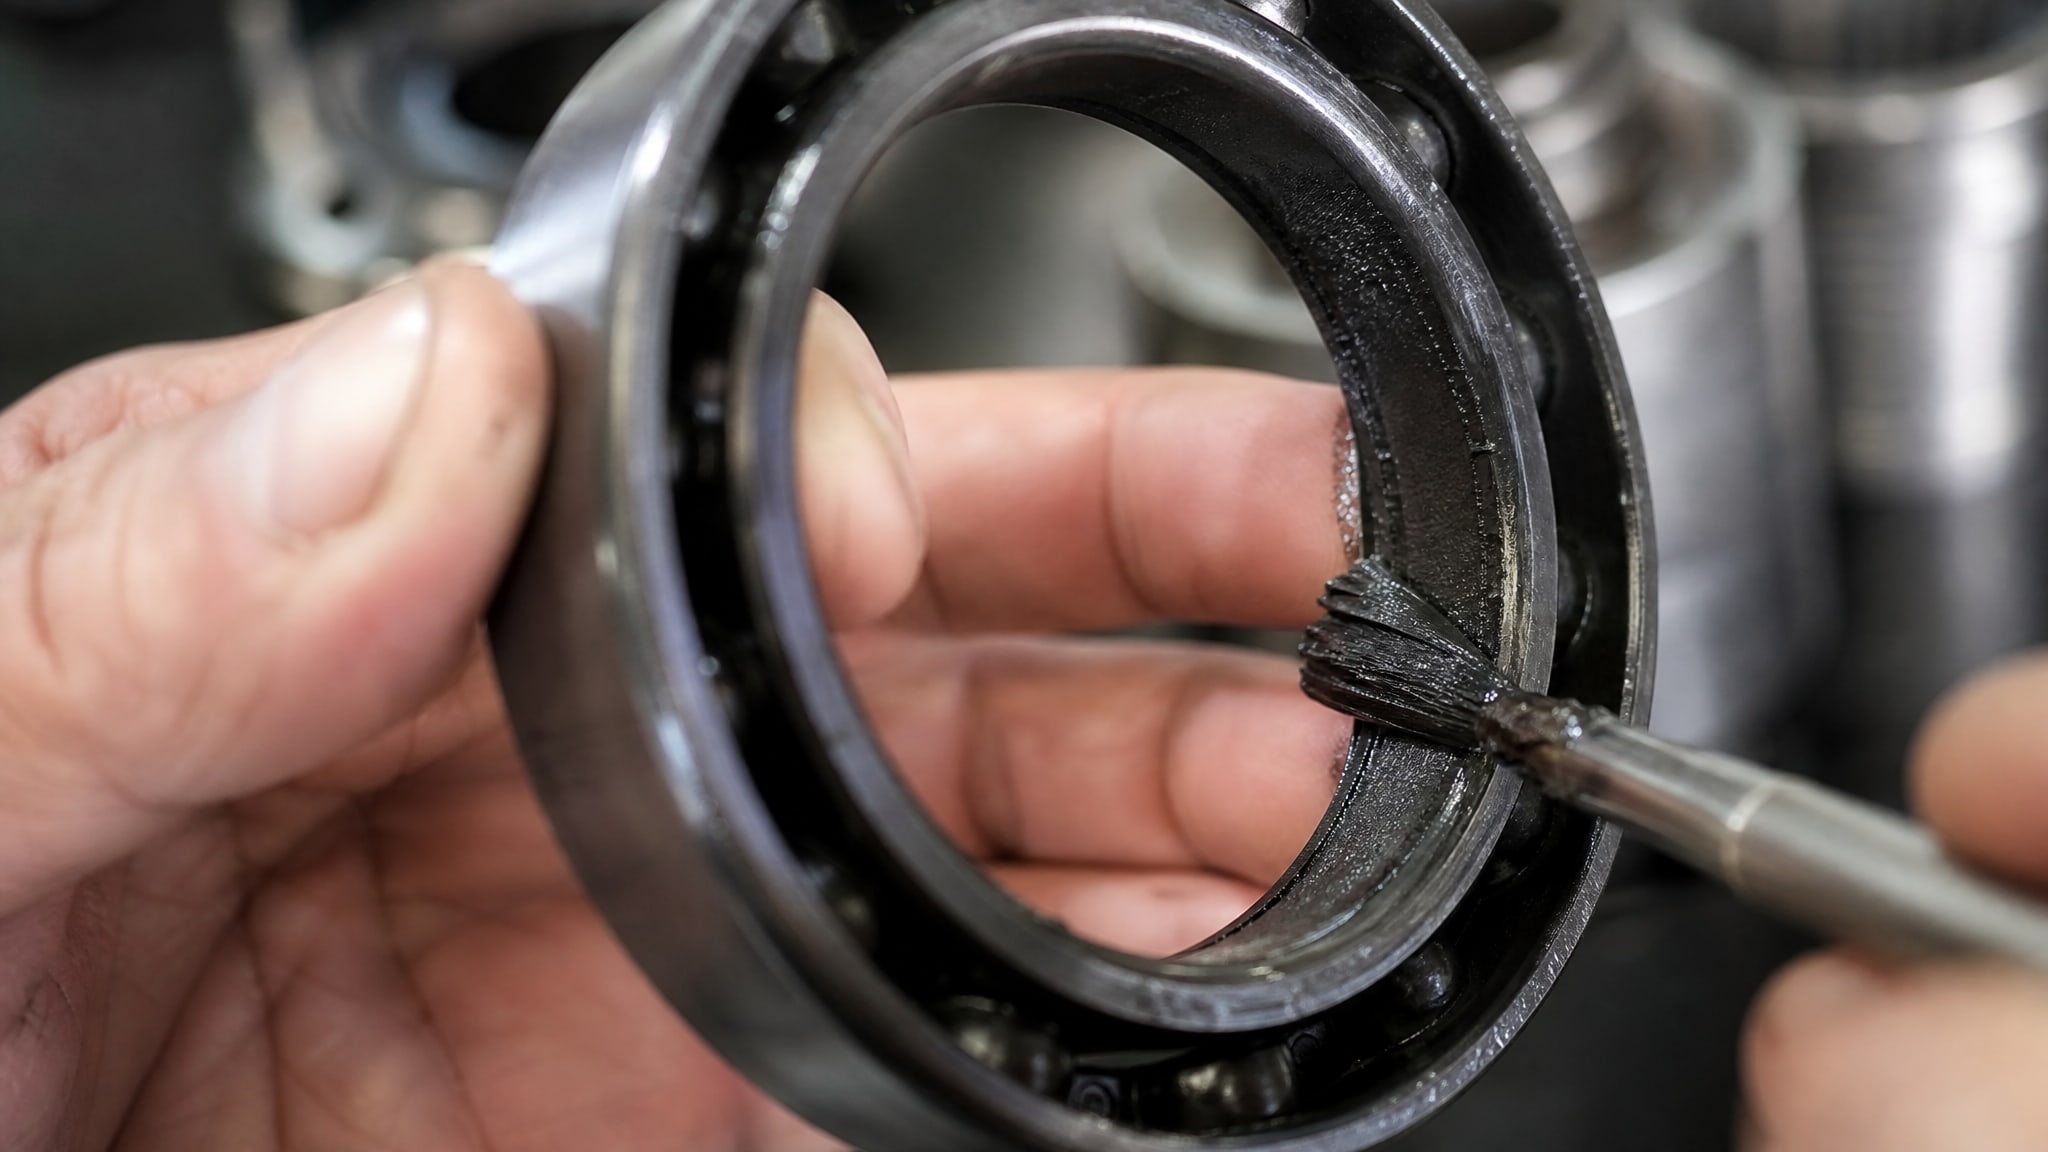
Частицы MoS₂ имеют слоистое строение и легко раскалываются вдоль слоев, создавая низкое трение между поверхностями. В технических материалах указывается, что коэффициент трения для MoS₂ составляет 0,03–0,06 - это в 5–10 раз ниже, чем у большинства обычных смазок. Такие характеристики достигаются не окраской, а именно активными компонентами смеси.
При добавлении MoS₂ в базовое масло с загустителем получается смазка для высоконагруженных узлов и склонных к заеданию соединений. Именно поэтому смазка с молибденом выбирается для редукторов, открытых передач, шарниров равных угловых скоростей (шрусов) и других механизмов, где риск заедания велик. В источниках приводится пример: смазка ВНИИНП-242 на основе стеарата лития с MoS₂ показывает нагрузку сваривания по ЧШМ в 2250 кгс и рабочий диапазон от −30 до +110°C. Эти цифры - не результат оттенка, а результат правильного подбора загустителя, масла и содержания твердой добавки.
При выборе смазки с молибденом для сборки нужно помнить простую вещь: содержание MoS₂ в готовой смазке обычно ограничивают на уровне 2–3%. Это не случайность и не скупость производителя. Если добавить больше молибдена, смазка теряет коллоидную стабильность, выделяет осадок при хранении, становится абразивной и может даже повреждать подшипники вместо того, чтобы их защищать. Поэтому лучшая смазка с молибденом - не самая "черная" и не самая густая, а та, которая сбалансирована так, чтобы обеспечить антифрикционность без ущерба для стабильности.
Литиевые и кальциевые смазки: загуститель как ключевой фактор выбора
Цвет смазки во многом определяется типом загустителя, а загуститель - это основа, которая удерживает базовое масло и твердые компоненты в одной консистенции.
Литиевые смазки (загуститель - литиевый стеарат) чаще всего имеют желто-бежевый или кремовый оттенок. Кальциевые смазки (загуститель - сульфонат кальция, обычно комплексный) могут быть коричневатыми, оливковыми или даже зеленоватыми в зависимости от компонентов. При добавлении MoS₂ к любому из них смазка темнеет или становится черной.
Выбор между литиевой и кальциевой смазкой для сборки зависит не от цвета, а от условий эксплуатации. Литиевые смазки хороши для средних и высоких температур (до 110–120°C), обладают хорошей механической стабильностью и не боятся воды в умеренных количествах. Кальциевые смазки (особенно комплексные на основе сульфоната кальция) отличаются исключительной водостойкостью и работают при высоких температурах, но требуют более аккуратного подбора для специфических узлов.
На практике при сборке тяжелых редукторов или шрусов часто выбирают литиевую смазку с MoS₂, потому что литиевый стеарат обеспечивает предсказуемую консистенцию, хорошую адгезию к металлу и температуру каплепадения в диапазоне 170–205°C, что достаточно для большинства механизмов. Если же узел работает во влажной среде или под прямыми брызгами воды, могут выбрать кальциевую смазку той же мощности, но с лучшей водостойкостью. И в первом, и во втором случае цвет будет отличаться, но критерий выбора - не окраска, а совместимость с условиями работы.
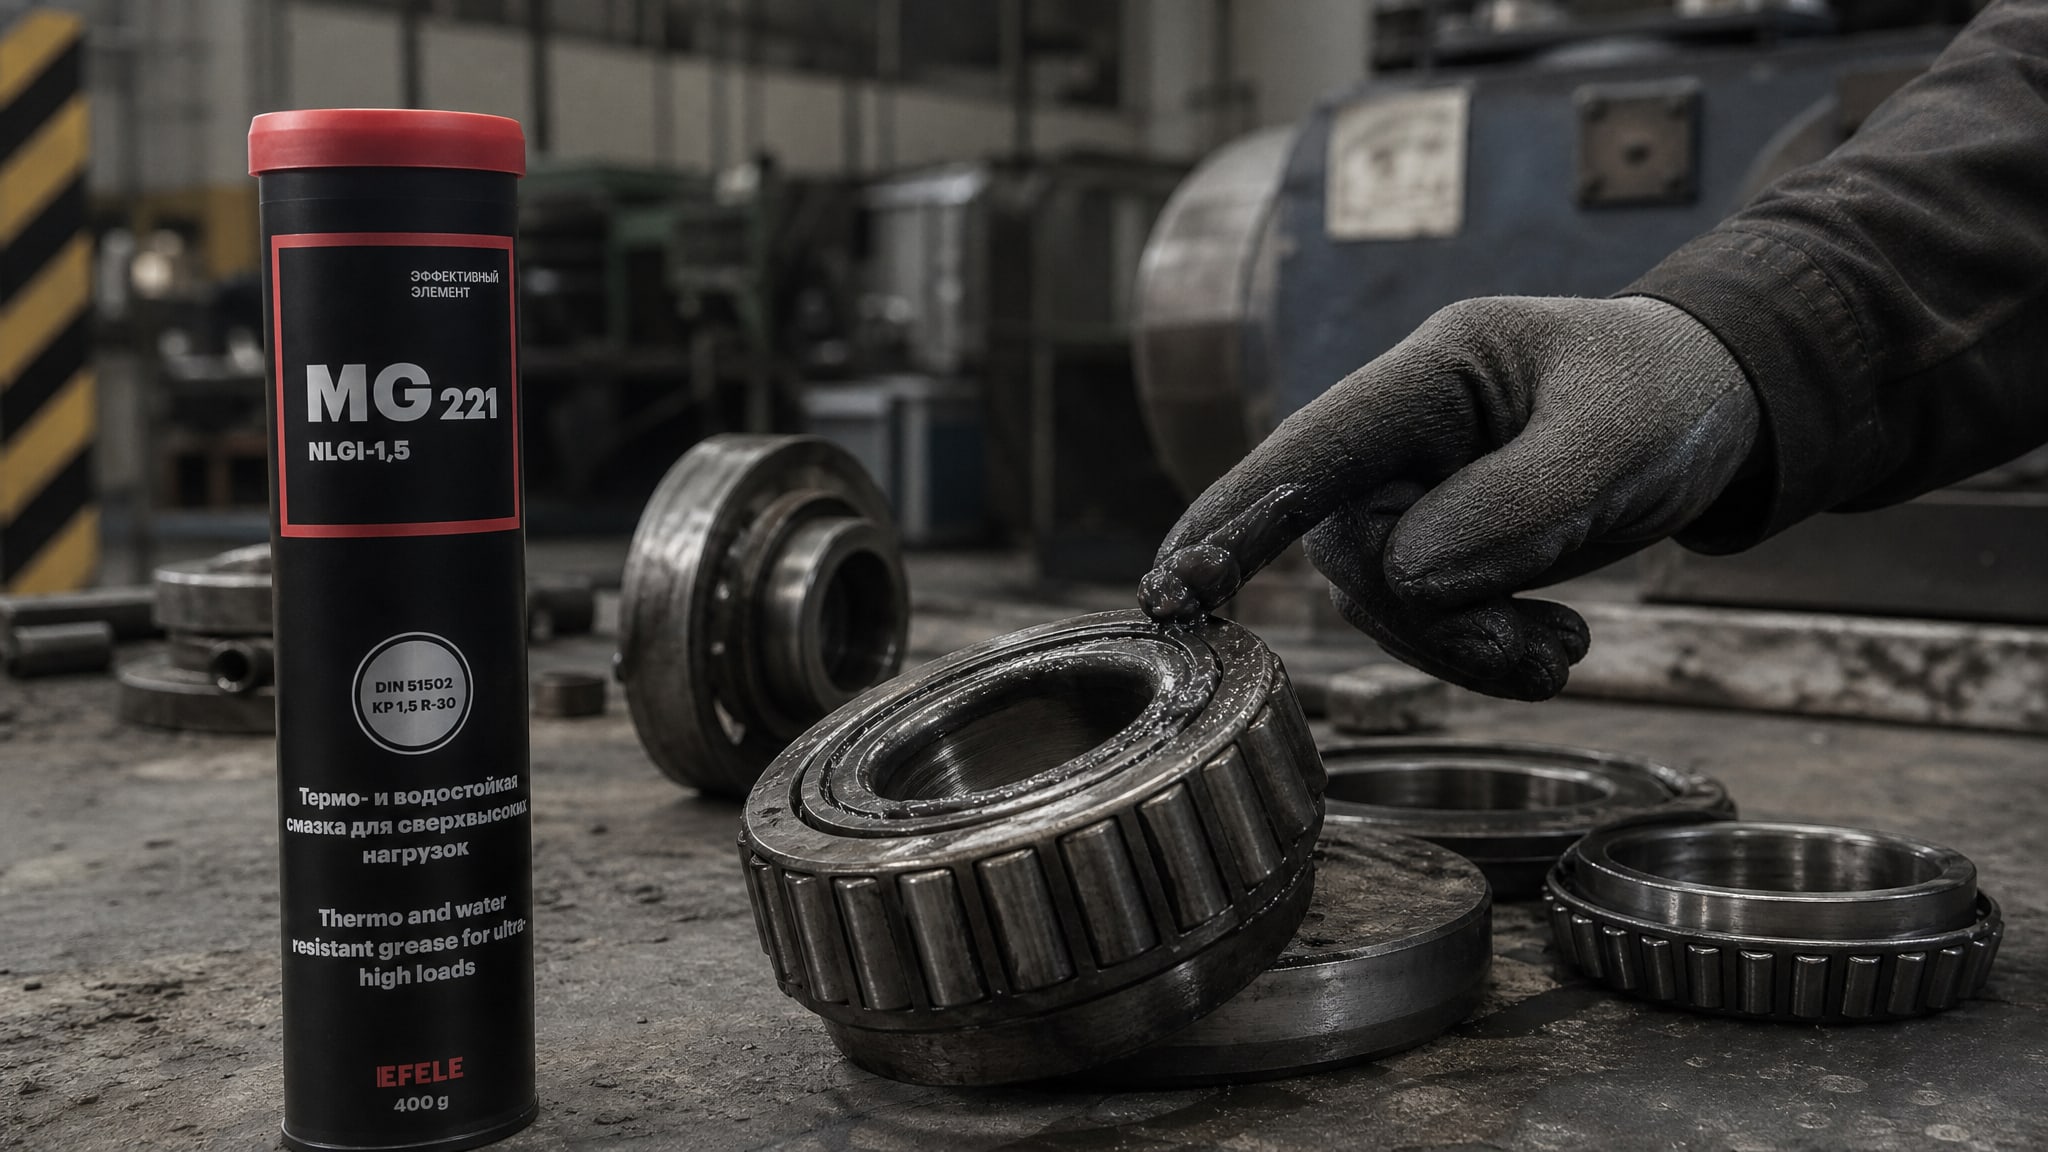
Инженеры, подбирающие смазку в ремонтную мастерскую или на производственную линию, часто проверяют совместимость загустителя и масла не по цвету, а по техническому описанию. EFELE MG-221, например, - многофункциональная смазка на основе комплекса сульфоната кальция, предназначена для высоконагруженных узлов при повышенных температурах; этот выбор делается на основе данных о совместимости и диапазоне работы, а не потому что смазка имеет определенный оттенок.
Температура каплепадения и консистенция NLGI: почему это важнее цвета
Один из первых вопросов при выборе смазки для сборки звучит так: «Какая консистенция нужна?» И почти никогда не звучит: «Какой цвет выбрать?» Это правильный приоритет.
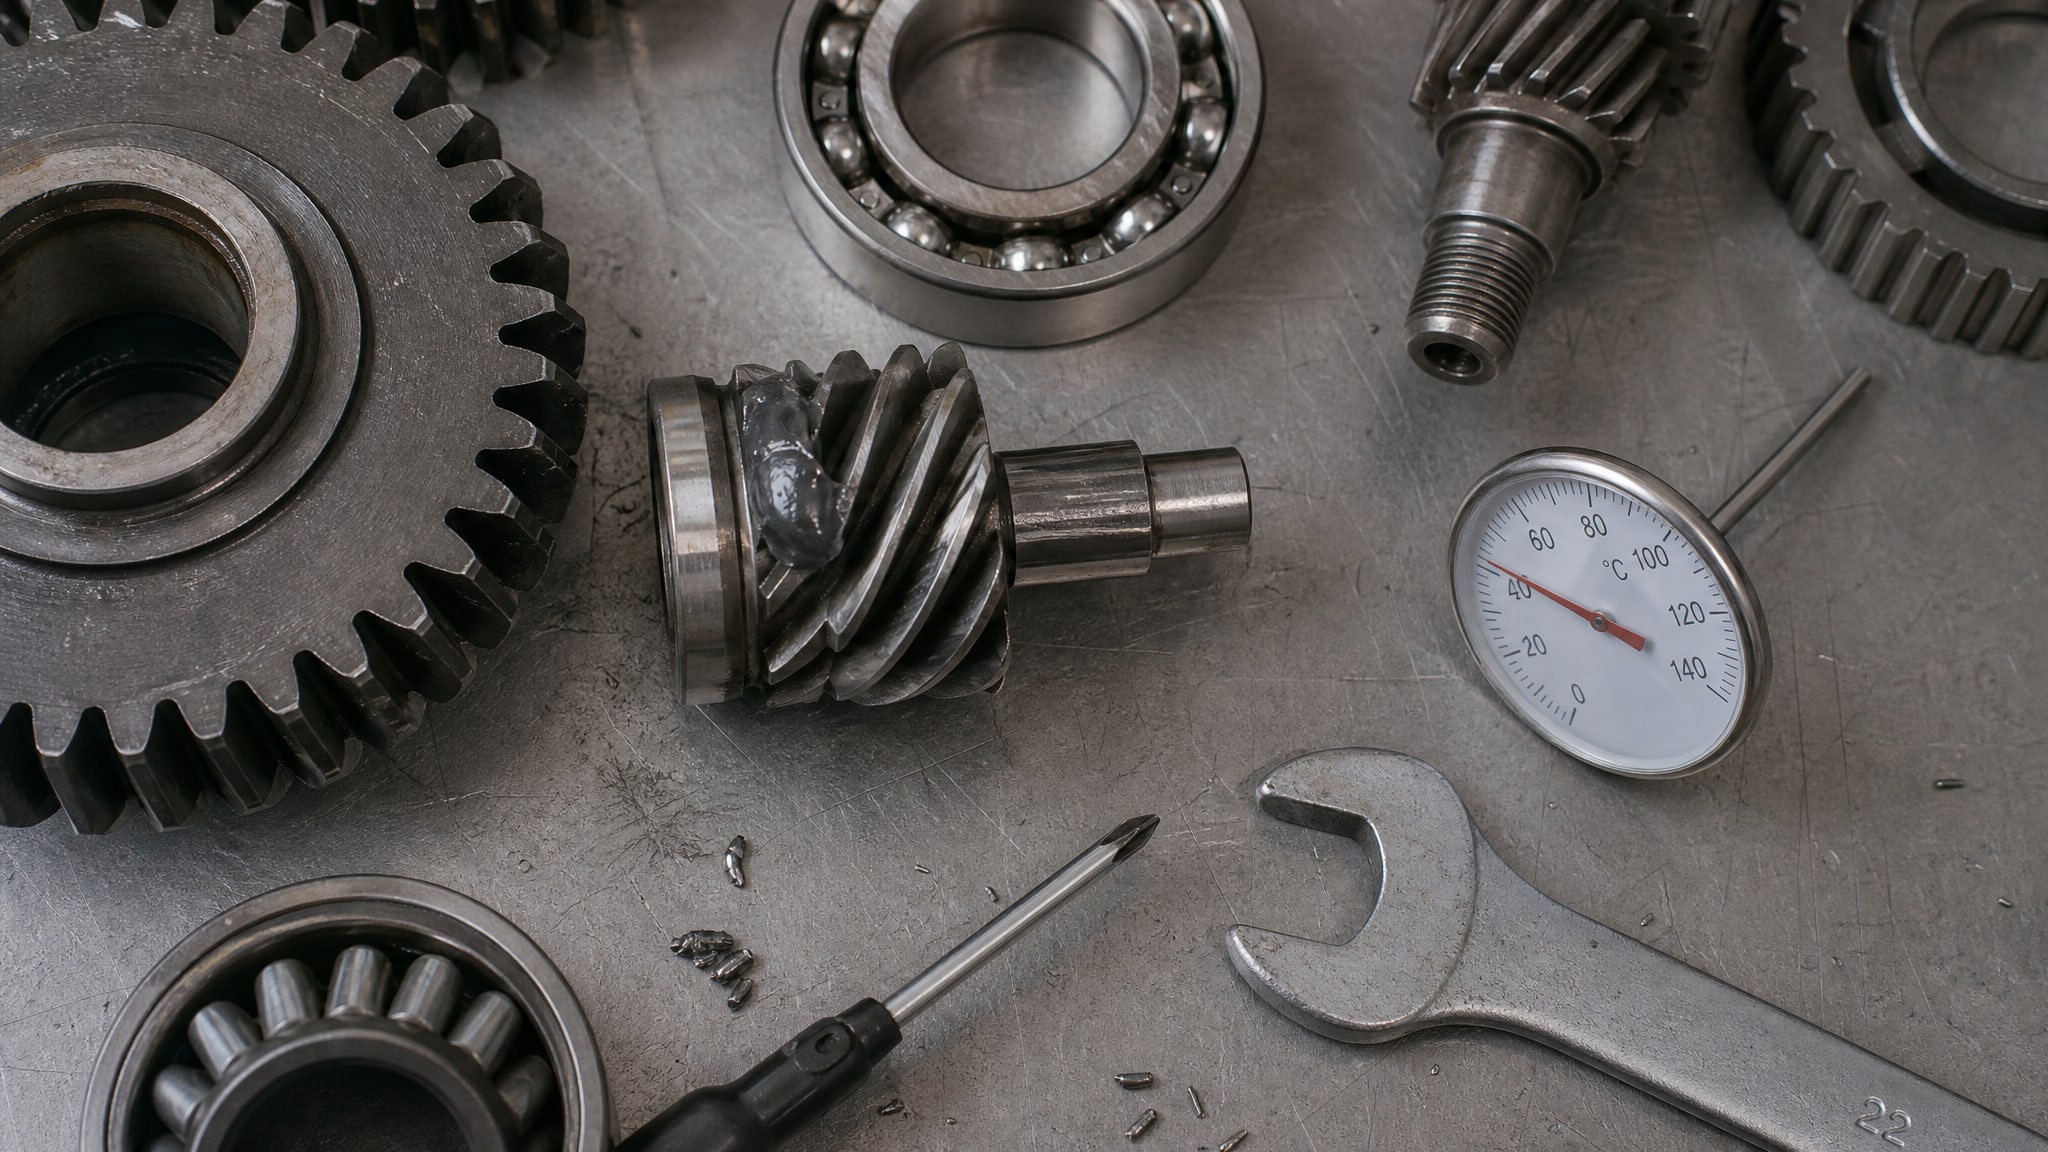
Температура каплепадения показывает, при какой температуре смазка теряет вязкость и начинает стекать; это критично для узлов, которые нагреваются при работе. Если смазка выбрана с температурой каплепадения ниже, чем рабочая температура узла, она испарится или стечет, и узел останется без защиты.
Инженеры рекомендуют держать запас между температурой каплепадения и максимальной рабочей температурой узла в 20–30°C. Если редуктор работает при +80°C в пике нагрузки, смазка должна иметь температуру каплепадения не менее 100–110°C, а лучше -140–160°C. На этот параметр цвет смазки вообще не влияет; это вопрос химии загустителя и базового масла.
Консистенция NLGI (пенетрация при 25°C) определяет, насколько густая смазка. NLGI 0 - очень мягкая, почти жидкая, подходит для подшипников с высокой скоростью вращения. NLGI 1–2 - средняя, универсальная для большинства сборочных узлов. NLGI 3–4 - жесткая, для медленно вращающихся узлов и открытых передач. При сборке тяжелого редуктора вам нужна не черная смазка, а смазка консистенции NLGI 2 с высокой нагрузкой сваривания; цвет в этом уравнении посторонний.
На практике таблицы выбора смазки в технических справочниках никогда не начинаются с цвета. Они начинаются с вопросов: температурный диапазон узла? тип нагрузки (статическая, циклическая, ударная)? наличие воды или других агрессивных сред? нужна ли пищевая допуск? Ответы на эти вопросы приводят к конкретной консистенции, температуре каплепадения и, как следствие, к определенному цвету смазки. Но причина выбора находится не в спектре, а в технических параметрах.
Нагрузка сваривания и антизадирные свойства: почему MoS₂ работает на сборке
Нагрузка сваривания по методу ЧШМ (четырехшаровый метод) - это стандартный тест, который показывает максимальное давление, при котором смазка еще может защитить металлические поверхности от «схватывания» или «заедания».
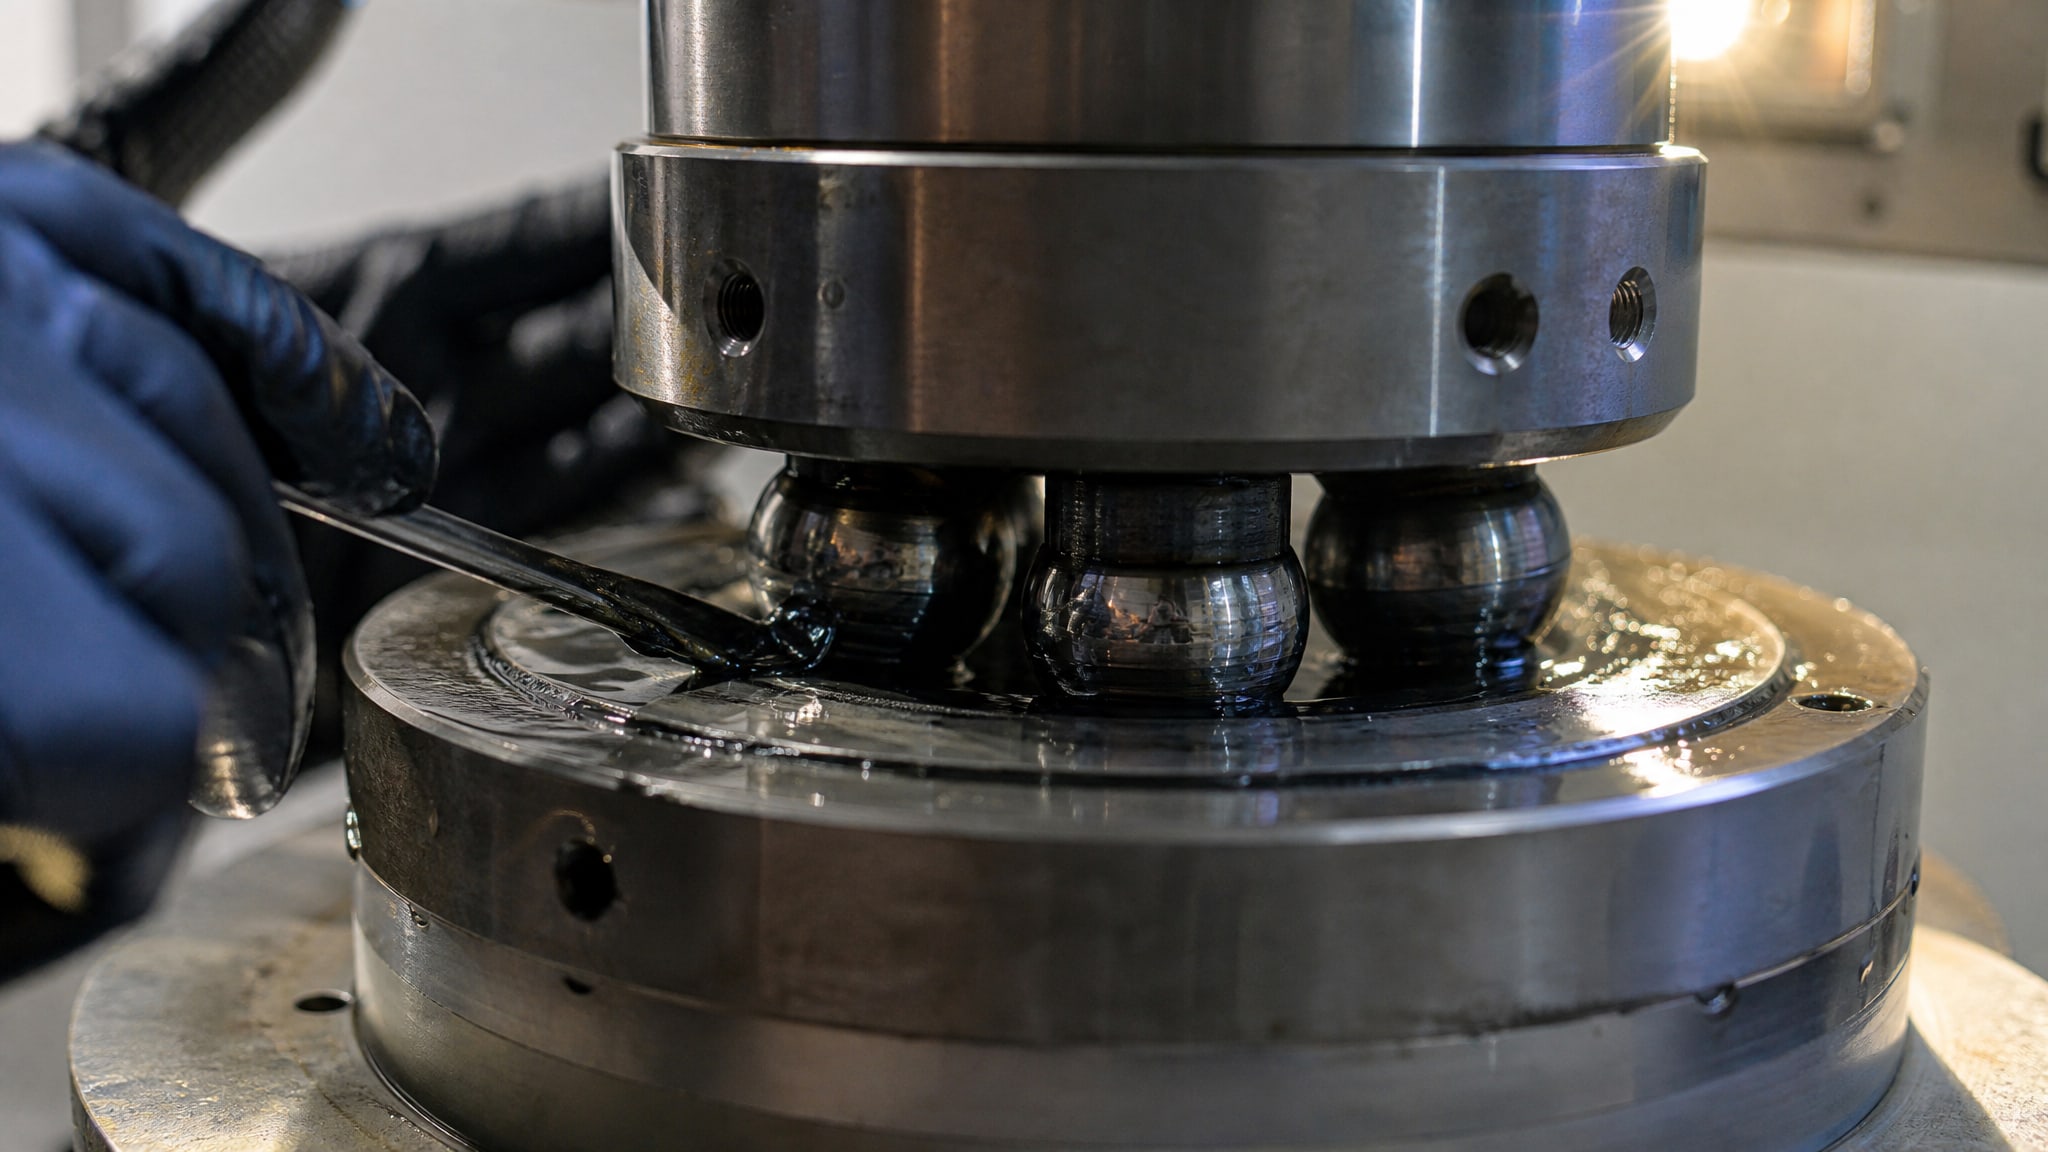
Для обычной литиевой смазки этот параметр может быть 600–800 кгс. Для смазки ВНИИНП-242 с молибденом -2250 кгс. Это не просто большее число; это означает, что при одной и той же нагрузке молибдено-содержащая смазка работает спокойнее, с меньшим выделением тепла и меньшим риском деградации.
Почему молибден так эффективен? Потому что при высоком давлении и граничном трении масло выдавливается из зазора, и остается только тонкий слой смазки. На этом этапе литиевый стеарат или сульфонат кальция уже не в состоянии защитить металл от микроскопических всплесков. Но частицы MoS₂ своей слоистой структурой создают дополнительный барьер, предотвращая прямой контакт металла с металлом. Вот почему смазка для редуктора с молибденом выбирается не потому, что она черная, а потому что она предотвращает заедание в условиях, когда безмолибденовая смазка уже не справляется.
На практике при сборке шруса (шарнира равных угловых скоростей) или редуктора главной передачи оборудования нужно избежать заедания при первом пуске, когда узел еще «холодный» и смазка работает в режиме границы. Здесь смазка с молибденом показывает преимущество. Но это преимущество не зависит от оттенка; оно зависит от содержания и качества MoS₂, а также от совместимости загустителя и масла. Черная смазка без молибдена (например, с углеродной сажей, окрашенная для контроля нанесения) этих свойств не даст.
Смазка для сборки при ударных нагрузках и влажной среде
На производстве часто встречаются условия, когда стандартная смазка вдруг начинает капать, высыхать или даже смываться.
Это происходит в цехах с влажным микроклиматом, на участках с интенсивной мойкой или где механизм работает под открытым небом. Здесь цвет смазки перестает быть вопросом эстетики и становится вопросом выживания узла.
Смазка с MoS₂ в этих условиях часто выигрывает у обычной из-за трех факторов. Во-первых, молибден обладает гидрофобными свойствами и помогает вытеснять влагу с поверхности металла. Во-вторых, смазки с молибденом часто формулируют с повышенной совместимостью с кальциевыми или комплексными загустителями, которые сами по себе водостойче, чем классические литиевые. В-третьих, при ударных нагрузках и тряске молибден помогает смазке «держаться» в зазоре, не отжимаясь полностью даже при сильных динамических нагрузках.
Закупщики часто замечают, что смазка для редуктора с молибденом держится дольше, чем универсальная литиевая, особенно если редуктор работает в открытых передачах или на влажном участке. Это не магия; это результат правильного подбора состава под конкретные условия. И хотя такая смазка часто темнее, чем универсальная, цвет - лишь визуальный побочный эффект.
Часто задаваемые вопросы
Почему смазка с молибденом обычно черная?
Дисульфид молибдена - вещество темного, почти черного цвета. Когда его добавляют в светлое базовое масло с литиевым стеаратом, общий оттенок смазки темнеет. Производители часто оставляют этот естественный цвет, чтобы визуально отличить противозадирную смазку от обычной. Однако цвет - побочный эффект, а не назначение. Смазку с молибденом выбирают за антифрикционные свойства и высокую нагрузку сваривания (часто 2000+ кгс по ЧШМ), а не за окраску.
Чем отличается литиевая смазка с молибденом от кальциевой?
Литиевая смазка с MoS₂ обычно имеет лучшую механическую стабильность, предсказуемую консистенцию NLGI и хорошую работоспособность в диапазоне −30…+110°C. Кальциевая смазка с молибденом (на сульфонате кальция) отличается исключительной водостойкостью и может работать при более высоких температурах, но требует проверки совместимости с конкретным узлом. При сборке редуктора в закрытом пространстве часто выбирают литиевую; если узел открыт и контактирует с влагой - кальциевую или комплексную.
Нужна ли специальная цветная смазка для контроля нанесения?
Цвет смазки действительно помогает технологу визуально контролировать нанесение на сборочной линии. Темная смазка видна на светлом металле, светлая - на темных поверхностях. Однако цвет - вспомогательный инструмент, а не критерий качества. Если на участок поступила смазка другого оттенка, но с теми же техническими параметрами (NLGI, нагрузка сваривания, совместимость), это не причина отказывать ей. Проверь паспорт и спецификацию узла; если параметры совпадают, сложности не будет.
Можно ли использовать черную смазку вместо обычной, если я не знаю точный состав?
Нет. Черный цвет может означать молибден, но может означать и что-то другое (технический углерод, масляный краситель и т.п.). Смазка без молибдена может вообще не подойти для узла, рассчитанного на противозадирные свойства. Прежде чем менять смазку, обратись к паспорту текущего материала и к спецификации узла. Убедись, что новая смазка имеет совместимый загуститель, близкую или равную NLGI и не меньшую нагрузку сваривания. Цвет проверяй последним.
Почему смазка с молибденом дороже, если цвет одинаковый?
Цена зависит не от цвета, а от стоимости сырья и производственного процесса. Дисульфид молибдена - дорогостоящий компонент; его добыча, переработка и включение в смазку требуют затрат. Кроме того, смазки с молибденом часто содержат более качественные базовые масла и присадки, чтобы обеспечить высокую нагрузку сваривания и стабильность при хранении. Черная смазка без молибдена может быть дешевле, но ее технические характеристики будут отличаться. Выбирай по спецификации узла, а не по цене за килограмм.
Заключение
Цвет смазки - это не маркетинг, но и не самостоятельный критерий выбора. За каждым оттенком стоит определенный набор физико-химических свойств: тип загустителя, содержание MoS₂, температура каплепадения, нагрузка сваривания и совместимость с материалами. Инженеры выбирают смазку определенного цвета потому, что этот цвет исторически связан с нужным им типом состава. Смазка с дисульфидом молибдена работает при высоких нагрузках и в условиях граничного трения не благодаря черному оттенку, а благодаря низкому коэффициенту трения (0,03–0,06) и усиленной несущей способности; температура каплепадения 170–205°C и нагрузка сваривания до 2250 кгс по ЧШМ - вот подлинные причины ее выбора для сборки редукторов и шрусов.
При подборе смазки для конкретного узла начни не с цвета, а с паспорта текущего материала и спецификации оборудования. Проверь требуемые NLGI, температурный диапазон, тип нагрузки (статическая, циклическая, ударная) и совместимость с материалами узла. Убедись, что новая смазка имеет сопоставимые или лучшие характеристики по этим параметрам. Цвет проверь последним - как визуальный маркер правильного выбора, а не как причину выбора. На большинстве производственных участков и в ремонтных службах этот подход экономит время, предотвращает ошибки и гарантирует надежность узлов при сборке и в эксплуатации.