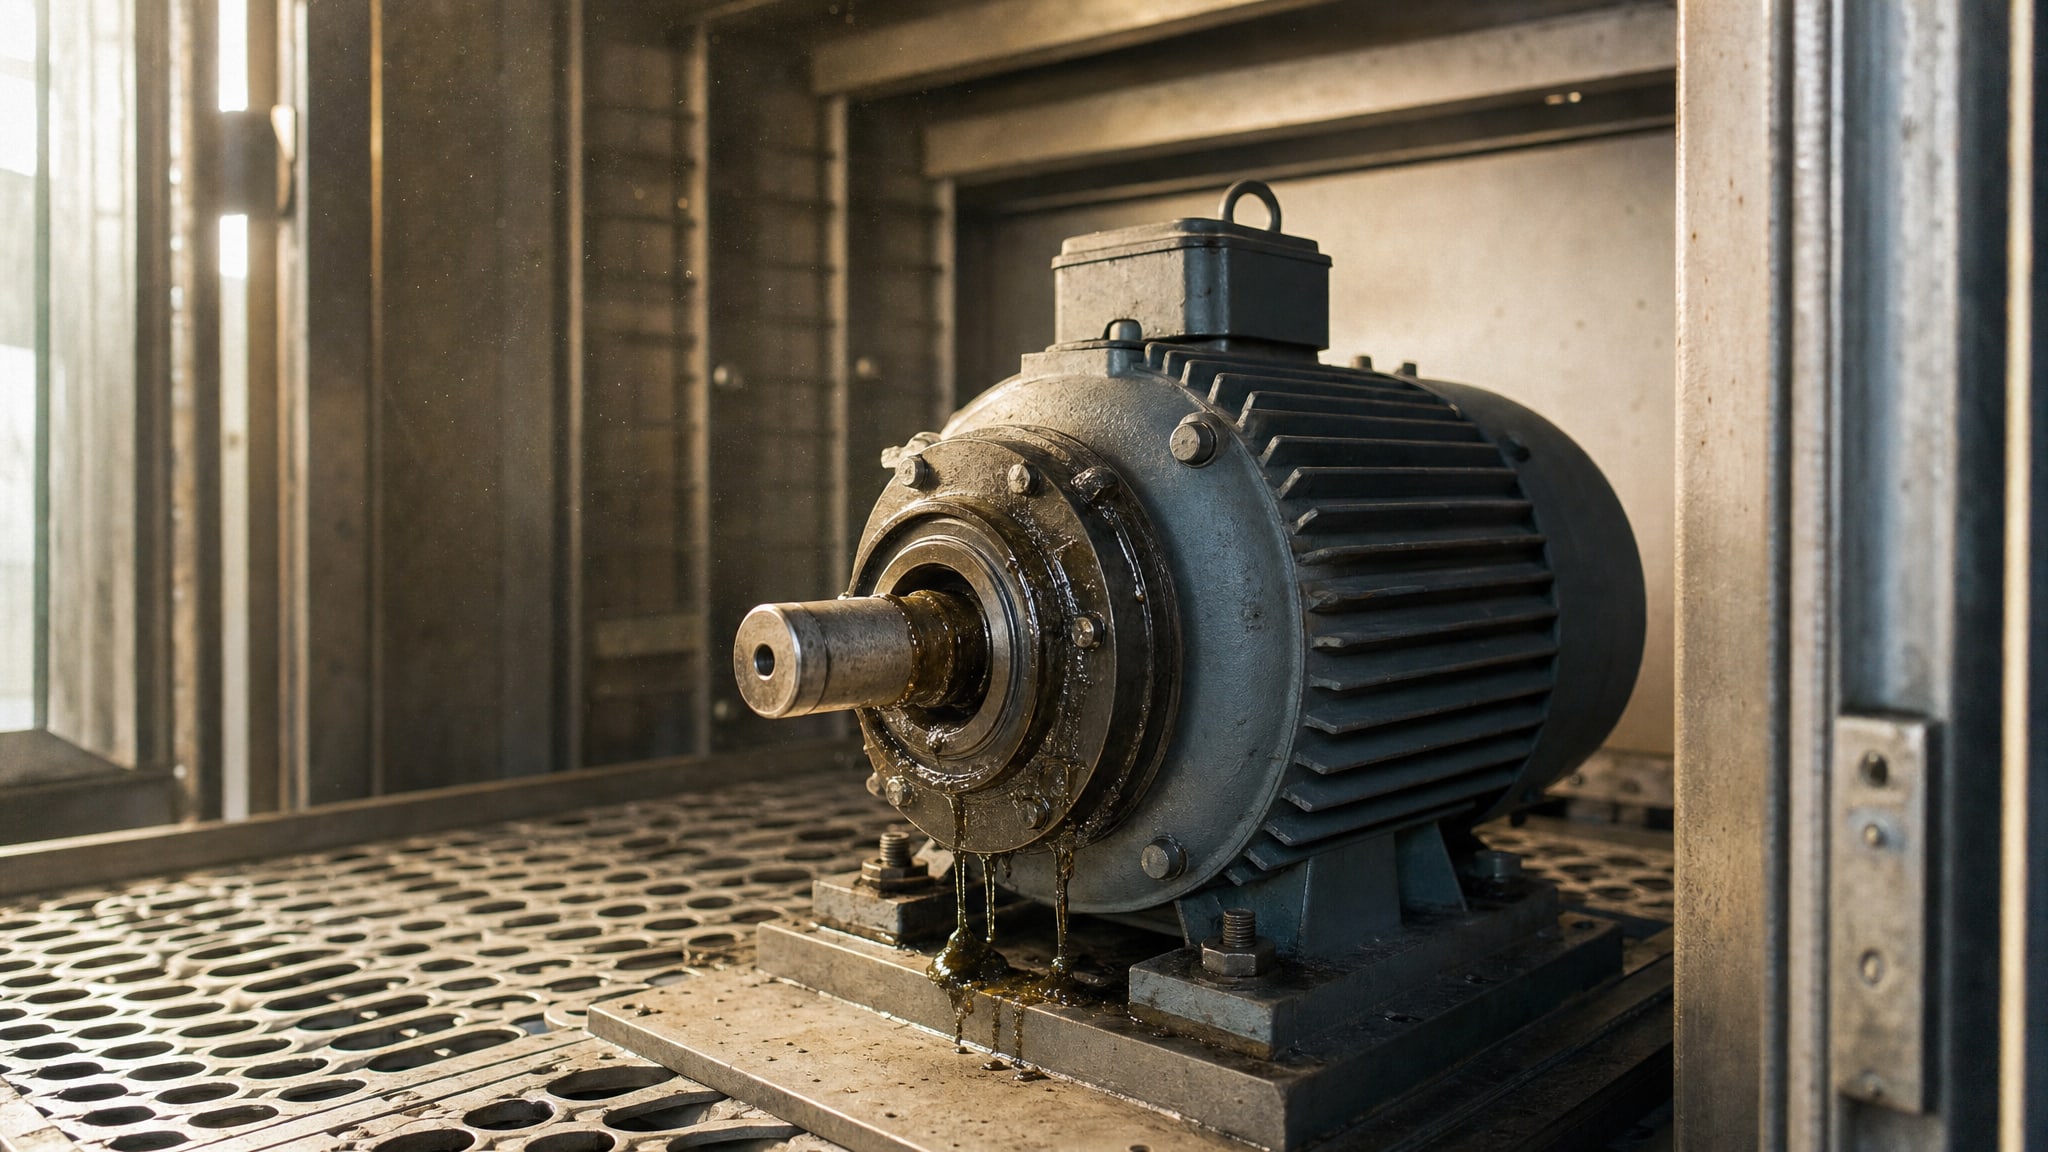
Вытекание смазки из подшипников электродвигателей в сушильных камерах - не случайность, а закономерный результат несоответствия смазочного материала условиям эксплуатации. Главная причина: перегрев разрушает структуру смазки, отделяя базовое масло от загустителя, который уже не может его удержать. В результате узел теряет защиту, а на поверхности остаются лак, нагар или сухая черная масса.
Статья поможет техническим специалистам и закупщикам разобраться, почему вытекает смазка для подшипников при высоких температурах, как отличить конструктивный перелив от признака неисправности, и какую высокотемпературную смазку выбрать для реальных условий сушильной камеры, а не просто для подшипника.
Как перегрев разрушает структуру смазки
Смазка состоит из базового масла и загустителя, который удерживает масло в нужном месте.
При нагреве загуститель теряет эластичность и начинает размягчаться. Если температура превышает допуск конкретной смазки, загуститель уже не справляется с удержанием масла, и оно отделяется и вытекает наружу.
Особенно чувствительны к перегреву смазки на кальциевой основе: они теряют структуру уже при 70–80 °C, становясь слишком жидкими. Литоловые смазки рассчитаны на работу в диапазоне −40…+120 °C, а кратковременно - до +130 °C. Сушильные камеры часто разогреваются выше, причем температура подшипника может быть на 20–40 °C выше, чем воздух в камере, из-за фрикционного выделения тепла в самом узле.
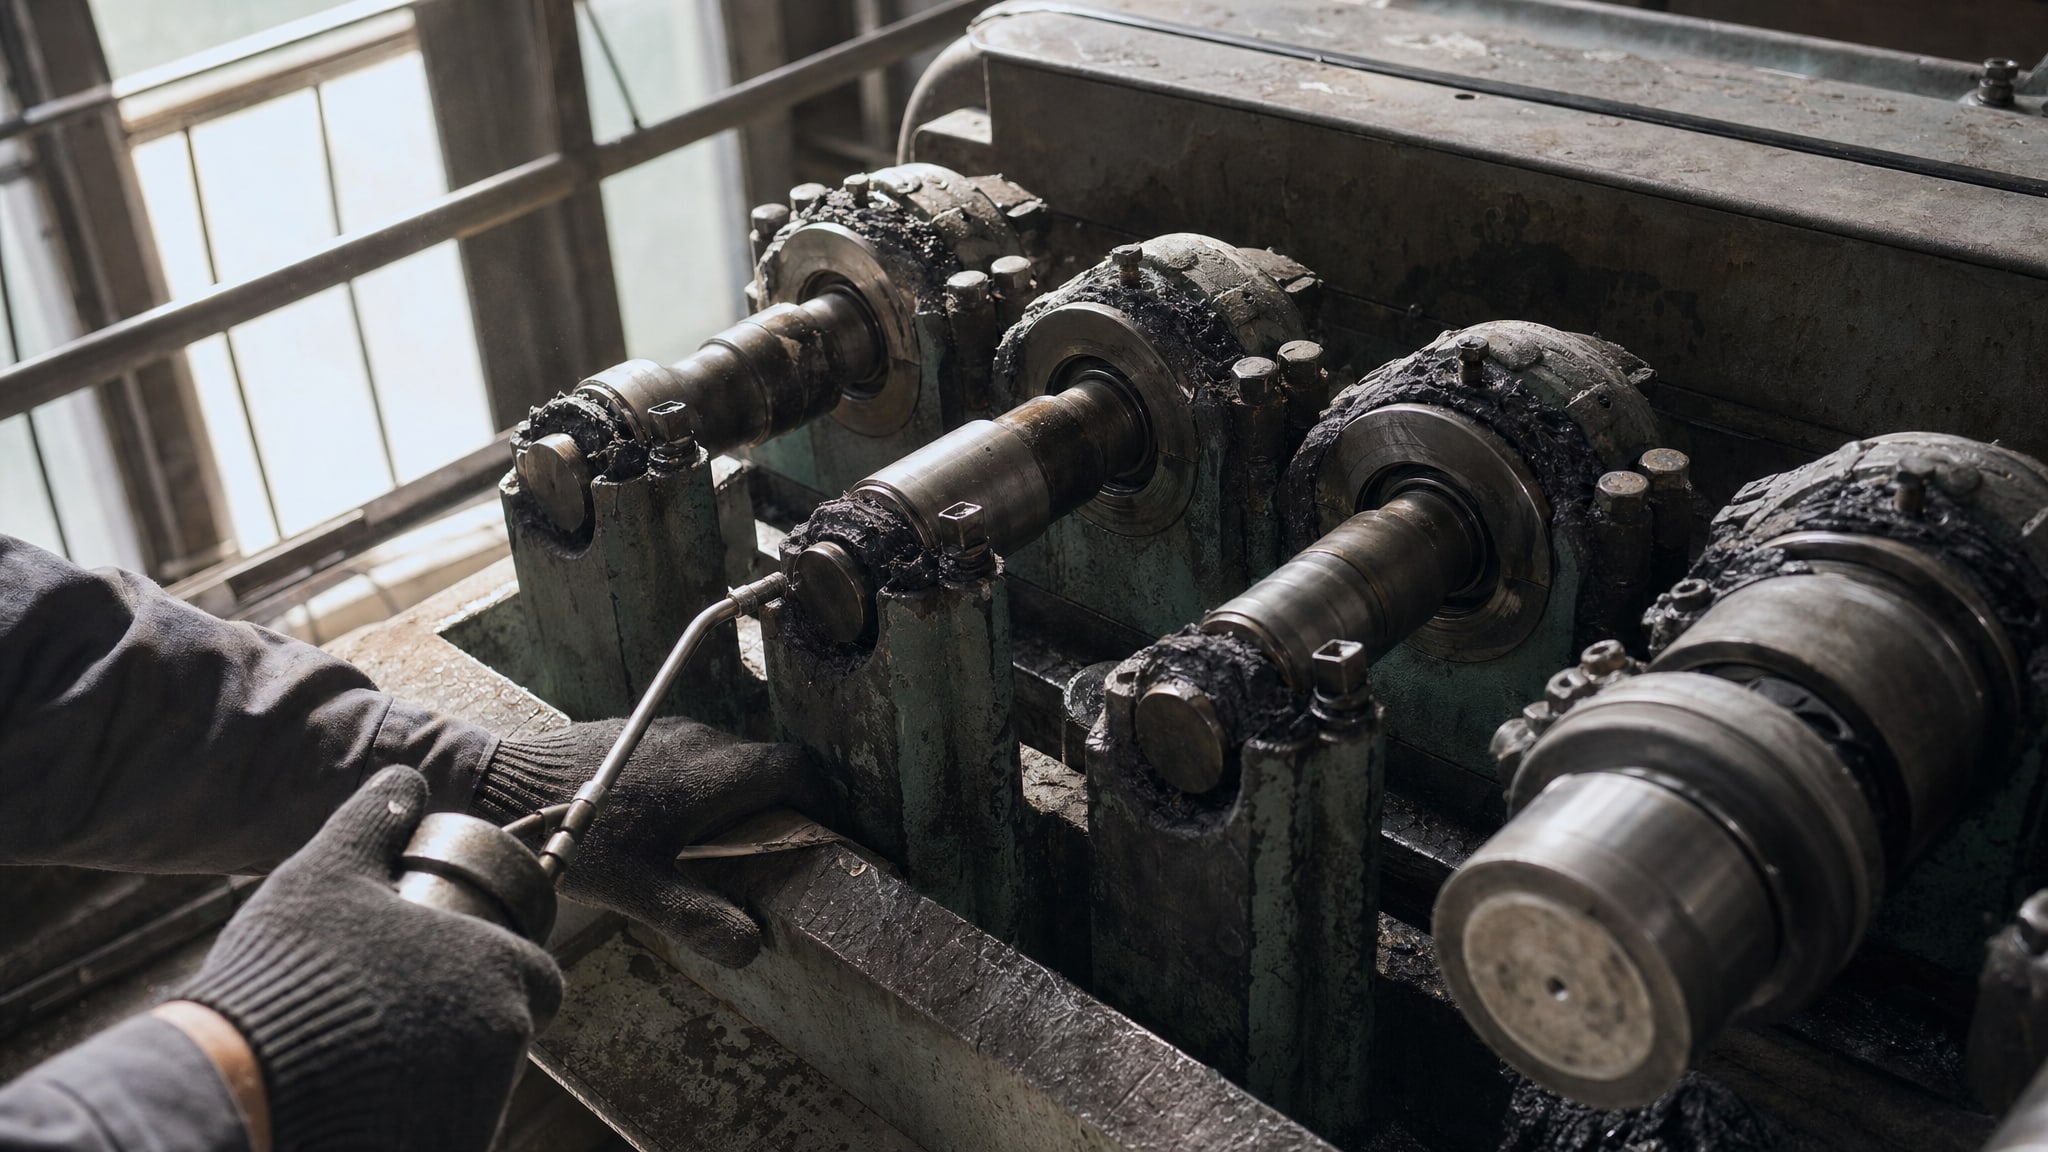
В результате разрушения смазки на дне корпуса подшипника остается сухой черный осадок - результат окисления и закоксовывания масла при перегреве. Это состояние опасно: без полноценной смазочной пленки металл начинает контактировать с металлом, резко возрастает трение, температура еще больше растет, и подшипник переходит в режим ускоренного износа, вплоть до заклинивания.
Различие между конструктивным выделением масла и признаком неисправности
Не любое выделение жидкости из подшипника - это проблема.
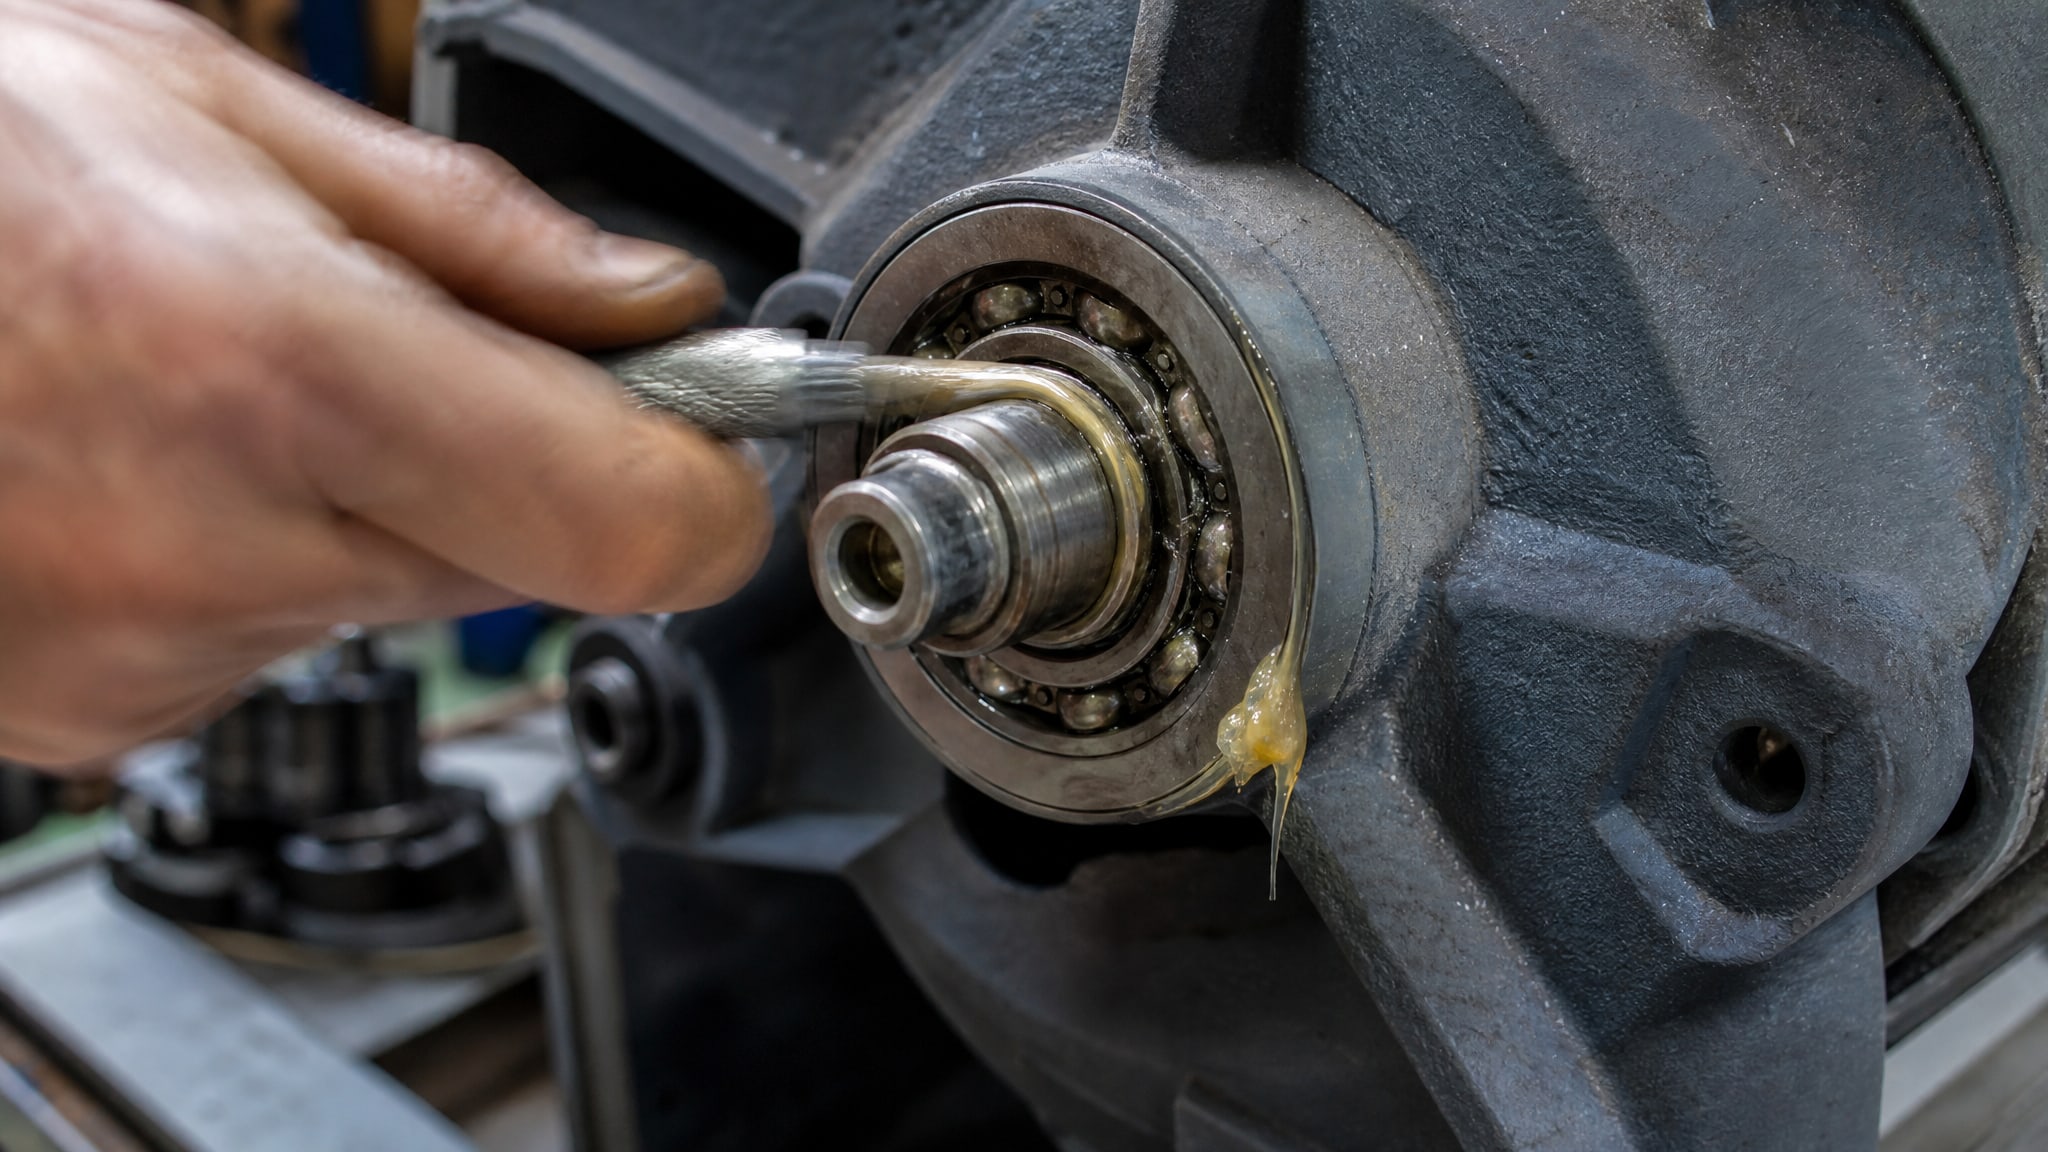
Испытания синтетических высокотемпературных смазок проводят при температуре 160 °C и 1000 об/мин в течение 20 часов. При таких условиях нормальным считается вытекание 10–20 % массы. Это не дефект: так работают пластичные смазки на синтетической основе, когда их точно подобрали под режим.
Опасный признак - когда из подшипника вытекает чистая жидкая фракция, а узел остается без смазки. Это указывает не на «слишком много смазки при закладке», а на несоответствие загустителя условиям: либо смазка недостаточно термостойка, либо произошло смешивание несовместимых типов, либо интервал пересмазки превышен и смазка окислилась.
Второй опасный сценарий - когда остаток в подшипнике превращается в липкий, плотный лак или нагар. Это признак окисления и перегрева. Если подшипник при этом издает повышенный шум, вибрирует или ощутимо горячее, требуется немедленная замена смазки.
Несовместимость загустителей как причина вытекания
Множество аварийных ситуаций происходит из-за ошибки на стадии переходов между смазками.
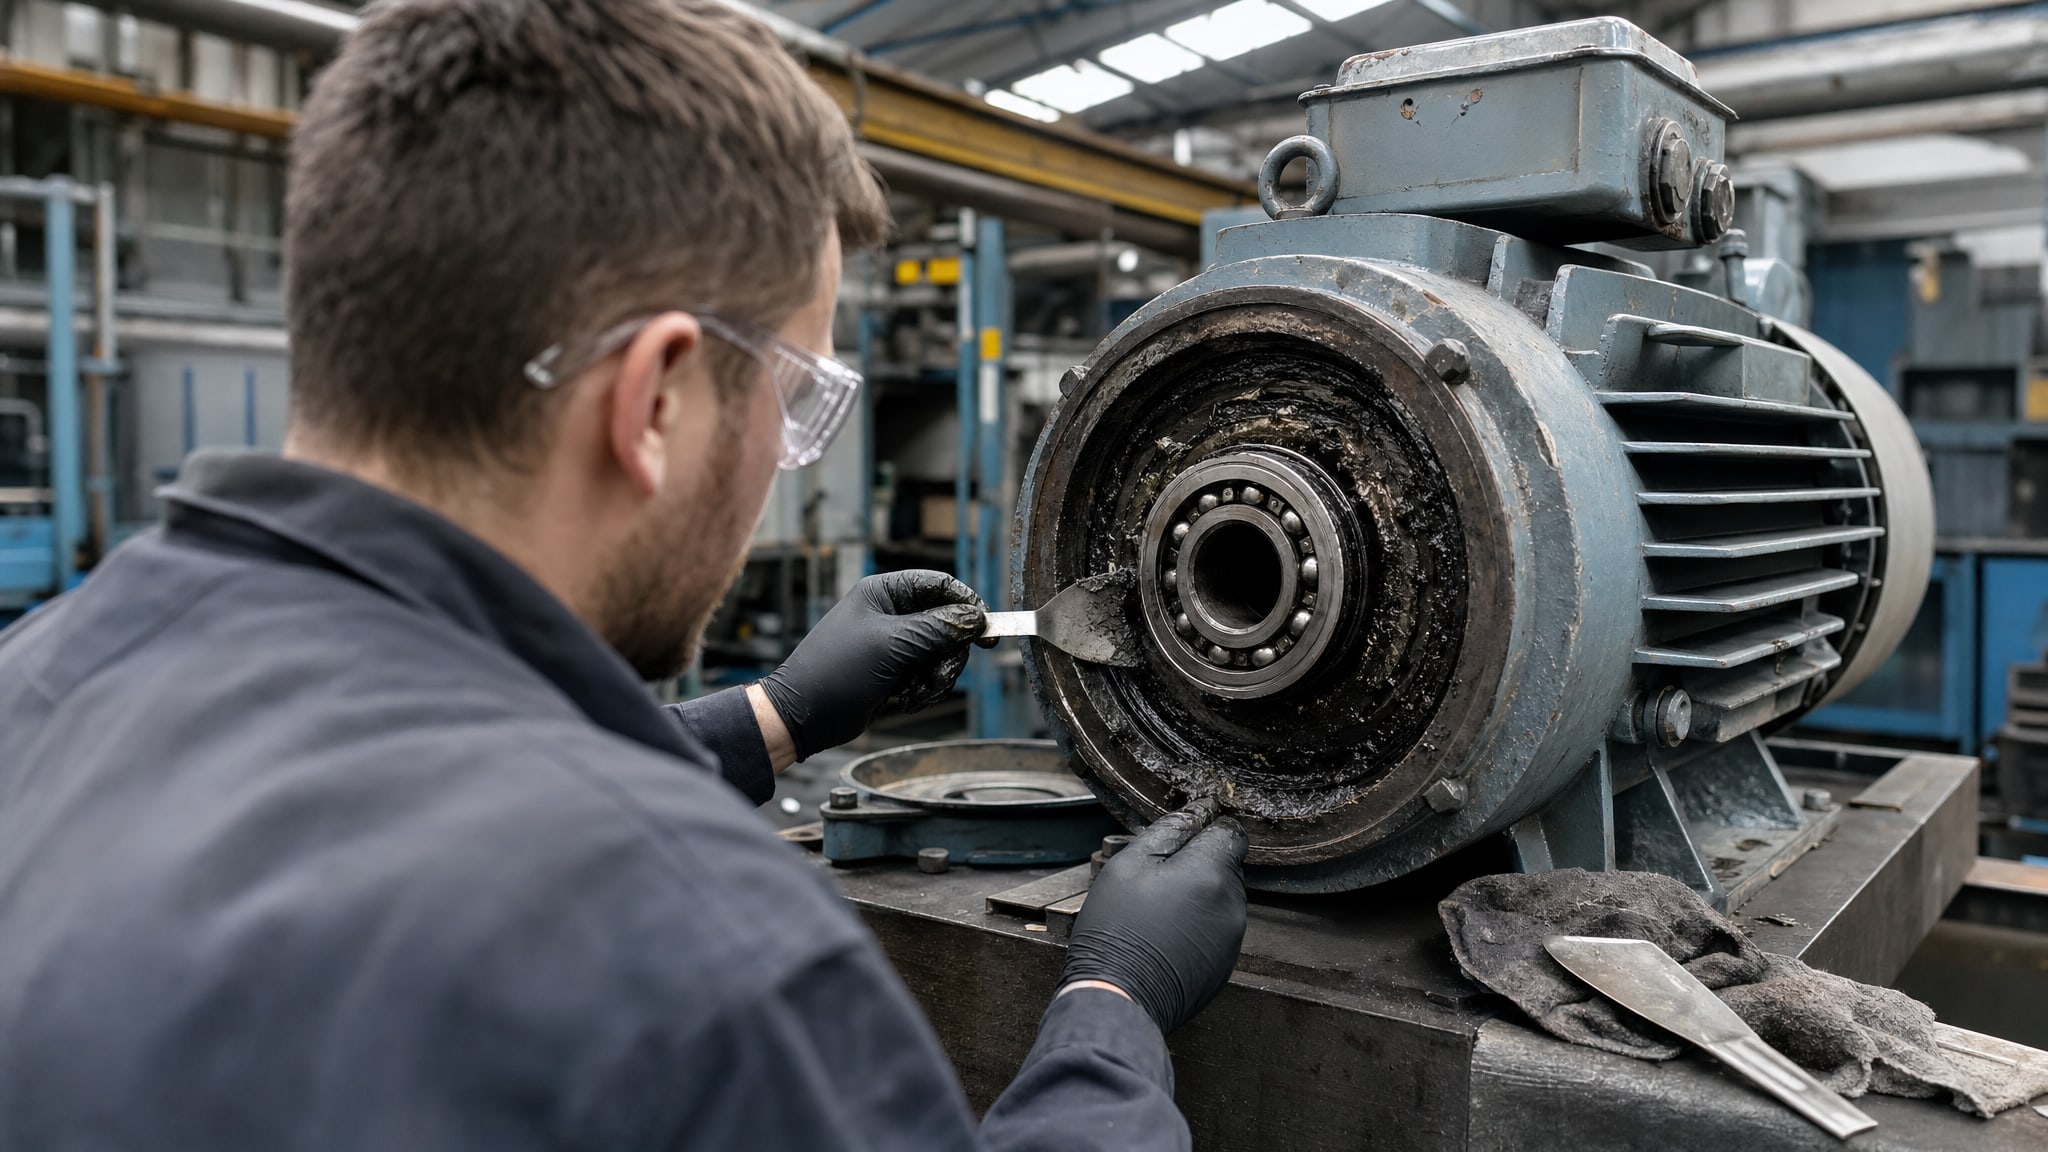
Если закупщик или механик просто пополнил подшипник новой смазкой, не удалив остаток старой, и эти смазки несовместимы по загустителю, произойдет разжижение.
Литиевые и кальциевые загустители при смешивании образуют комплекс, который теряет способность удерживать масло. Полимочевинные загустители могут быть несовместимы с литиевыми. Результат: смазка внезапно становится жидкой, вытекает из узла за несколько часов работы, и подшипник остается «голодным».
Стандартная ошибка: предположить, что все смазки «для подшипников» взаимозаменяемы. На практике требуется либо полная замена с промывкой узла керосином или специальным составом, либо использование универсальной смазки, совместимой с предыдущей. При переходе на иной тип загустителя промывка обязательна: нужно удалить остаток старой смазки со всех поверхностей подшипника, сепаратора и корпуса.
Выбор высокотемпературной смазки для сушильной камеры
Главное правило: выбирать смазку по реальной температуре подшипника, а не по воздуху в камере.
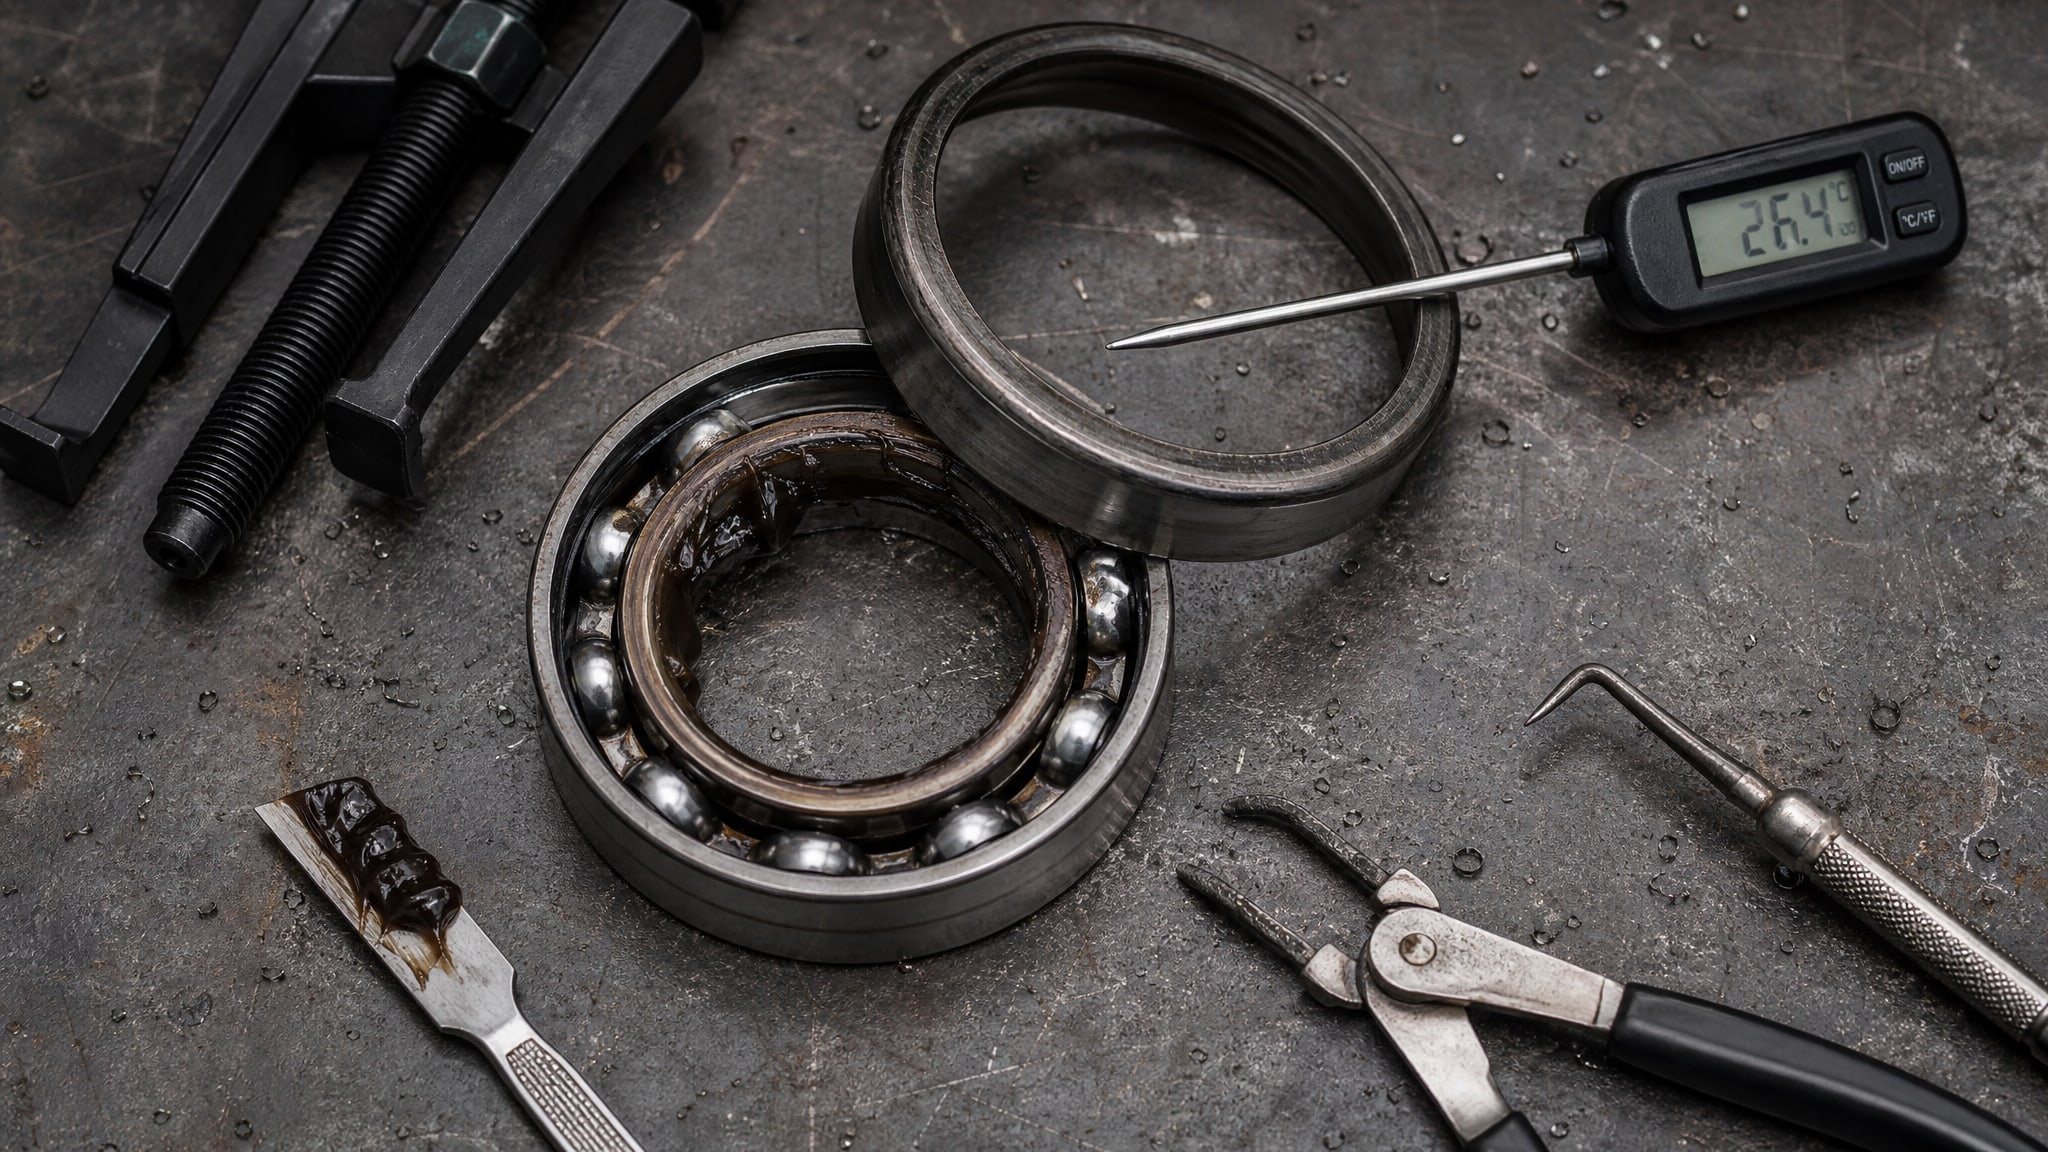
Если камера настроена на 80 °C, подшипник электродвигателя может греться на 20–30 °C выше из-за собственного нагрева, плюс фрикционный разогрев на дорожках качения. Итого - потенциально 110–120 °C и выше.
Для таких условий универсальная смазка с рабочим диапазоном до 120 °C уже работает на пределе, а при нестабильных режимах камеры может периодически перегреваться. Специализированная высокотемпературная смазка обеспечивает запас: она рассчитана на 140, 160 или даже 180 °C, что позволяет узлу работать в более безопасном режиме.
Важные характеристики при выборе: не только температурный диапазон, но и окислительная стабильность (способность не образовывать лак при длительном нагреве), механическая стабильность (смазка не должна размягчаться при нагреве и вибрациях), совместимость с материалами подшипника и уплотнений. На производствах с высокой температурой в узлах пересмазку делают чаще: не раз в год, а раз в 3–6 месяцев, чтобы контролировать состояние смазки и заменять ее до критического окисления.
Правильная техника смазывания и переход на новый тип
Частое заблуждение: чем больше смазки, тем лучше.
На практике подшипник заполняют примерно до одной трети полости. Избыток смазки не улучшает защиту, а напротив, вызывает избыточное перемешивание масла, дополнительный нагрев и излишнее вытеснение смазки наружу.
При переходе на новую высокотемпературную смазку первую пересмазку следует провести с укороченным интервалом - через 50–100 часов работы вместо стандартных 500–1000 часов. Это позволит:
убедиться, что новая смазка хорошо распределилась в узле и не вызывает аномального вытекания;
проверить, совместима ли она с остатком старой смазки в труднодоступных местах;
оценить температуру подшипника и убедиться, что она осталась на прежнем уровне или снизилась.
После укороченного интервала контролируют температуру (ее не должно быть заметного прироста), прислушиваются к шуму и вибрации, а затем переходят на обычный график пересмазки. Если после замены смазки подшипник вдруг начал сильнее греться или издавать шум, это признак несовместимости, и требуется повторная промывка узла и выбор другого типа смазки.
Решение проблемы вытекания смазки часто лежит на пересечении правильного выбора загустителя и техники смазывания. Для решения проблемы вытекания смазки из подшипников электродвигателей в сушильных камерах при высоких температурах и оборотах рекомендуется рассмотреть специализированные составы с полимочевинными загустителями, которые обеспечивают долговременную смазку подшипников в условиях до +180 °C, сохраняя стабильность структуры и минимизируя вытекание даже при перегреве.
Диагностика состояния смазки в сушильной камере
Регулярный осмотр подшипников помогает предотвратить аварии.
Вот простые признаки, на которые нужно обращать внимание:
Чистая масляная лужа под подшипником - смазка недостаточно термостойка или произошло смешивание несовместимых типов.
Сухой черный или коричневый остаток в узле - смазка перегрелась, окислилась и потеряла способность смазывать. Нужна срочная замена.
Липкий черный лак на деталях подшипника - признак окисления при высокой температуре и длительной эксплуатации без пересмазки.
Повышение температуры подшипника на 10–15 °C относительно обычного режима - смазка стареет, ее структура деградирует, приближается момент замены.
Шум и вибрация, возросшие за последние дни работы - возможна локальная неполнота смазки или микротрещины в дорожке качения из-за сухого трения.
Если визуально из подшипника вытекает минимум, а температура и шум в норме - это допустимое состояние и немедленной замены не требует. Если же вытекание обильное, подшипник горячий и шумный - требуется полная диагностика и замена смазки.
Часто задаваемые вопросы
Почему смазка вытекает, если я ее заложил совсем немного?
Причина часто не в количестве, а в термостойкости. При перегреве загуститель размягчается и перестает удерживать масло, которое отделяется и вытекает даже при минимальной закладке. Проверьте, соответствует ли температурный диапазон смазки реальной температуре подшипника (а не воздуха в камере). Если подшипник греется выше 120 °C, потребуется смазка с более высоким допуском.
Могу ли я смешивать литиевую и кальциевую смазки?
Нет, это приведет к разжижению и вытеканию. Несовместимость загустителей нарушает структуру смазки. При переходе на другой тип требуется полная промывка узла, удаление остатков старой смазки со всех поверхностей и только затем закладка новой. Игнорирование этого правила - частая причина аварий.
Какая смазка нужна для подшипников до 140 градусов?
Нужна специализированная высокотемпературная смазка, рассчитанная минимум на 160 °C, чтобы было достаточно запаса. Выбирайте по характеристикам производителя: интересует температурный диапазон, каплепадение (обычно выше 220 °C), окислительная стабильность и совместимость с уплотнениями вашего подшипника. Литиевые и полимочевинные загустители работают в таком диапазоне хорошо.
Как узнать, нужна ли пересмазка подшипника в сушильной камере?
Контролируйте температуру: если она поднялась на 10–15 °C выше обычного, смазка стареет. Слушайте шум и вибрацию - их рост указывает на дефицит смазки. Визуально проверяйте остаток: если он черный и липкий, пересмазка давно нужна. При высокотемпературных условиях пересмазку делают чаще - раз в 3–6 месяцев вместо годовой.
Отличается ли высокотемпературная смазка для ступичных подшипников от обычной?
Принцип один: специальная высокотемпературная смазка рассчитана на непрерывный нагрев, тогда как обычная нет. Однако ступичные подшипники в стандартных условиях греются меньше, чем подшипники электродвигателя в сушильной камере. Если ступица работает в нормальных условиях (до 100 °C), обычной смазки достаточно. Для экстремально горячих сушилок все же лучше применить состав, рассчитанный на 160–180 °C.
Заключение
Вытекание смазки из подшипников в сушильных камерах - это сигнал о несоответствии смазочного материала реальным условиям работы. Перегрев разрушает структуру загустителя, отделяя базовое масло и лишая узел защиты. Чтобы избежать проблемы, нужно честно оценить температуру подшипника (включая фрикционный разогрев), выбрать высокотемпературную смазку с запасом по диапазону, полностью промыть узел при переходе на новый тип и регулярно контролировать состояние смазки в процессе эксплуатации.
Следующий шаг: сверьте паспортные данные своей сушильной камеры (максимальная температура воздуха), добавьте к ней 20–40 °C на разогрев подшипника, и подберите смазку, рассчитанную минимум на 160 °C. Если вы еще не делали этого ранее, первую пересмазку проведите с укороченным интервалом и контролируйте температуру - это подтвердит, что выбор верен.