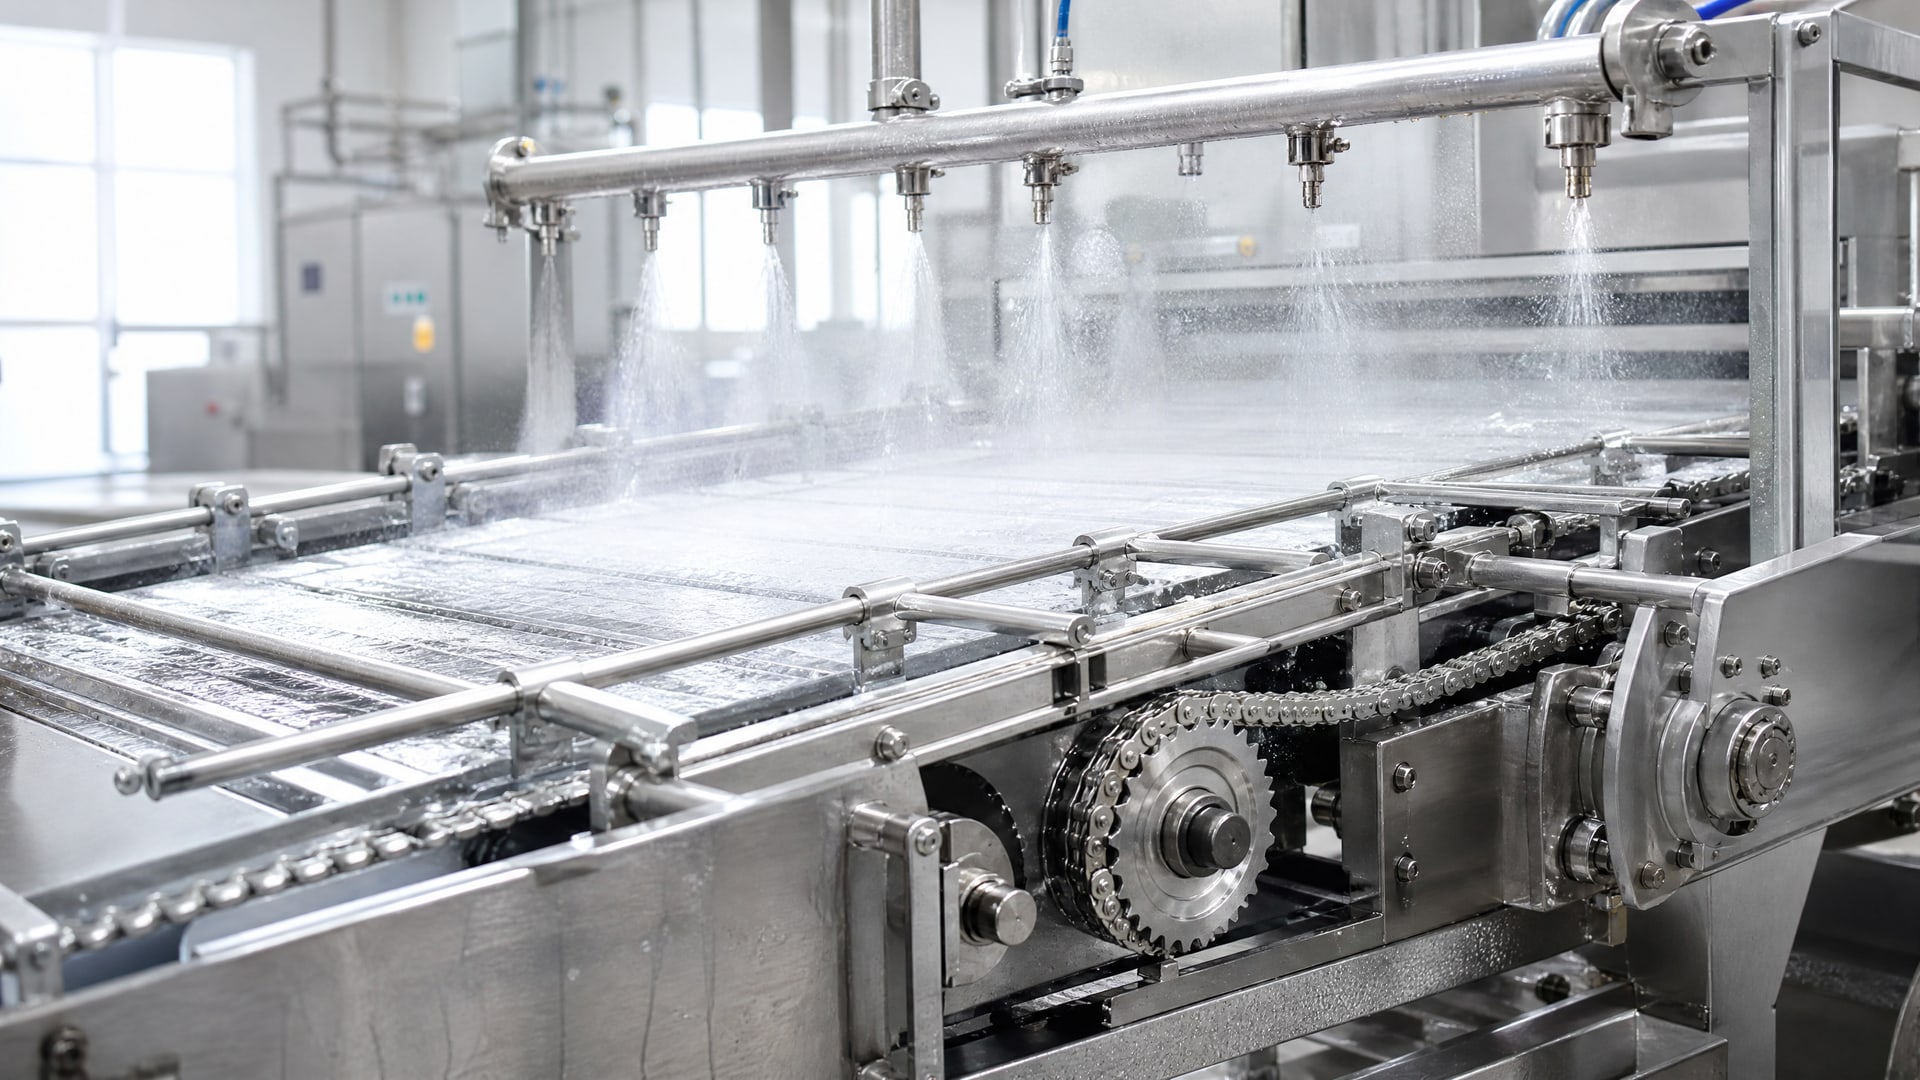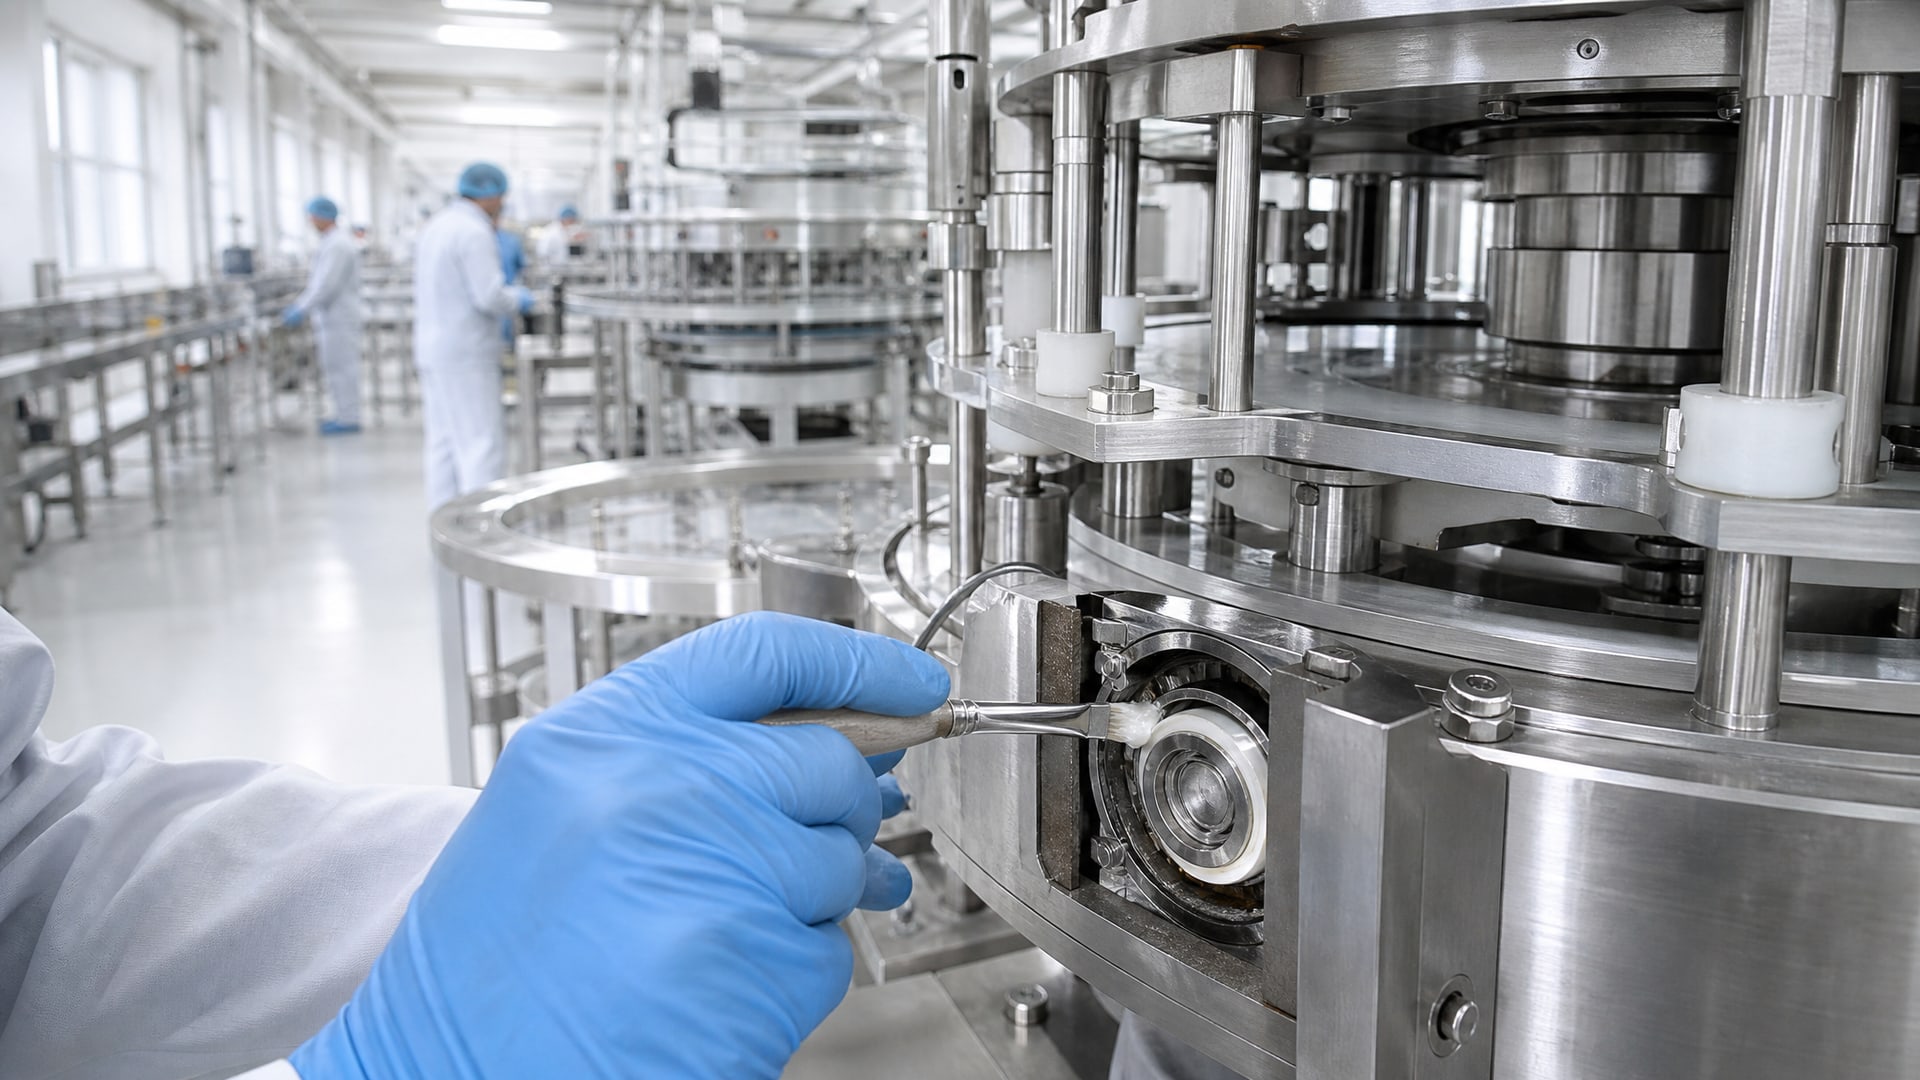
Карусели розлива работают в самых жестких условиях пищевого производства: высокие температуры, постоянные циклы, контакт с влагой и прямая опасность попадания смазки в продукт. Подшипники центральной колонны и приводных узлов требуют не просто смазки, а решения, сочетающего гигиеническую безопасность, термостойкость и устойчивость к вымыванию водой.
Когда исходный продукт завершил срок поставки или встает вопрос о переходе с импортного аналога на отечественное решение, возникает задача технически грамотного подбора смазки. Неправильный выбор грозит не только отказом узла, но и загрязнением продуктовой линии. Статья объясняет, на какие параметры обратить внимание при замене, как оценить совместимость и почему стандартные допуски здесь мало.
Почему NSF H1 - не просто маркетинг, а обязательность
Многие закупщики считают, что если смазка белого цвета и называется пищевой, она безопасна.
На практике это не так. Смазка для пищевого оборудования должна иметь сертификацию NSF H1 - это означает допуск на случайный контакт с пищевым продуктом. H1-регистрация подтверждает, что состав прошел испытания на токсичность, миграцию и совместимость с пищевыми полимерами.
Для каруселей розлива NSF H1 критична потому, что герметизация узлов часто неполная, особенно на центральной колонне, где используются скользящие уплотнения. Даже если смазка не попадает напрямую, микроколичества могут быть перенесены через контаминированные поверхности на упаковку или в производственную зону.
При замене смазки проверьте в техническом паспорте наличие строки «NSF H1» или ссылку на регистрационный номер NSF. Отсутствие этого пункта - повод отклонить предложение, даже если остальные параметры совпадают.
ISO 21469 как дополнение к H1
Помимо NSF H1, современные пищевые смазки часто имеют сертификацию ISO 21469 - стандарт гигиенических требований к смазочным материалам для машин пищевой, фармацевтической и косметической отраслей. ISO 21469 проверяет наличие микробиологического загрязнения, стабильность pH и совместимость с процедурами санитарного контроля.
Для каруселей розлива, где проводятся регулярные мойки и дезинфекция, такая регистрация снижает риск попадания смазочного материала в проводимые санитарные тесты и упрощает согласование новой смазки с отделом качества. Ищите в паспорте одновременное указание NSF H1 и ISO 21469.
Совместимость загустителей: почему нельзя смешивать все смазки подряд
Одна из самых частых ошибок при замене смазки - предположение, что если обе смазки пищевые и имеют одинаковый NLGI, их можно смешивать или наносить поверх старой.
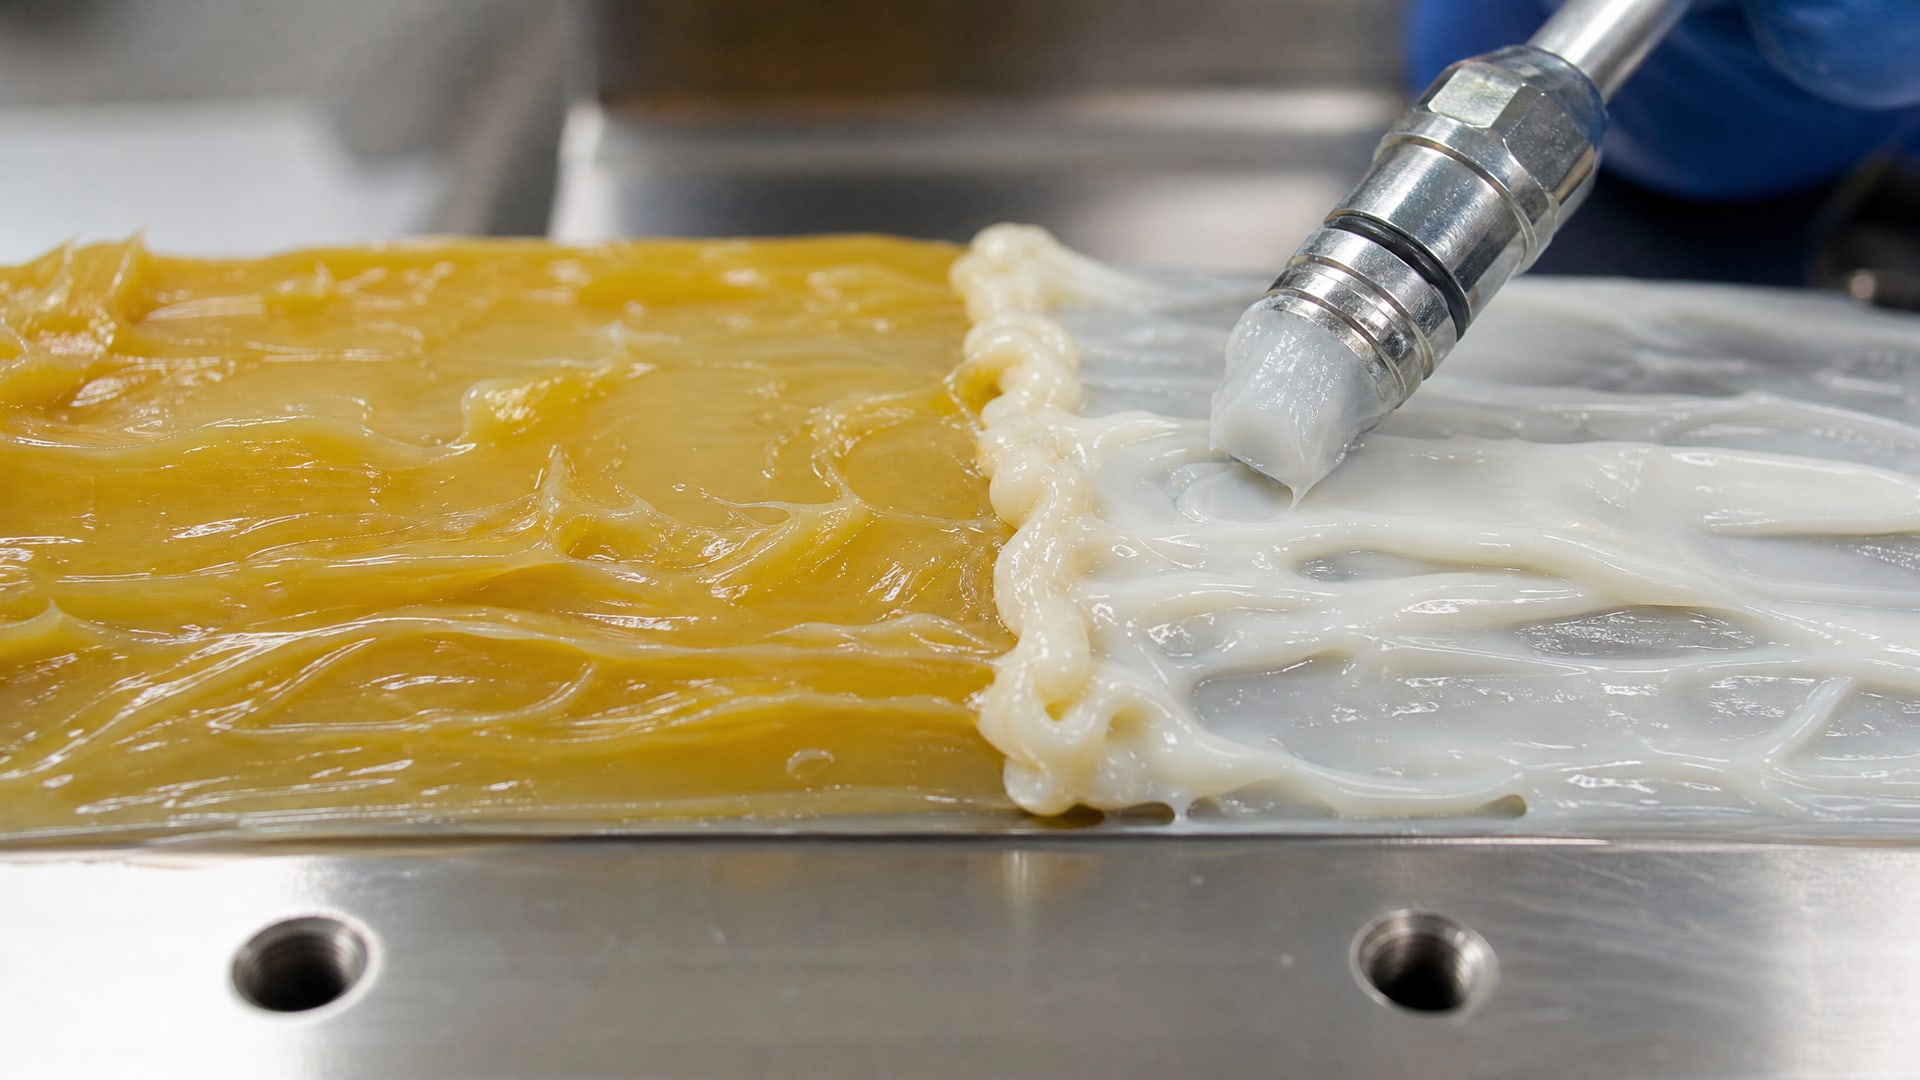
Это неправильно.
Совместимость смазок зависит в первую очередь от типа загустителя. Загустители - это основной компонент, придающий смазке консистенцию и определяющий ее поведение при температурных циклах. В пищевой промышленности встречаются следующие типы:
Литиевые (lithium)
Литиевые комплексные (lithium complex)
Кальциевые комплексные (calcium complex)
Натриевые комплексные (sodium complex)
Алюминиевые комплексные (aluminium complex)
Полиуреа (polyurea)
Глинистые (clay, bentonite)
Когда вы смешиваете смазку с литиевым загустителем со смазкой с полиуреа-загустителем, может произойти несколько сценариев. Во-первых, загустители могут отслаиваться от масла, и смазка потеряет консистенцию. Во-вторых, отдельные пары загустителей окисляют друг друга, что приводит к преждевременному старению смазки. В-третьих, химическая реакция между ними способна повысить точку каплепадения и сделать смазку хрупкой при холодном пуске.
Таблица SKF по совместимости смазок прямо указывает: для многих пар загустителей требуется дополнительный тест, а некоторые сочетания считаются несовместимыми без каких-либо условий. Поэтому при замене смазки обязательно:
Обезжирьте все полости узла перед нанесением новой смазки - не оставляйте остатки старой.
Убедитесь, что загуститель новой смазки совпадает с исходным или имеет документально подтверденную совместимость.
Если исходная смазка неизвестна, проведите контрольный тест на участке карусели перед полной заменой по всей производственной линии.
Для центральных колонн каруселей розлива эта предосторожность особенно важна: узел работает в циклах с наличием воды, температурных колебаний и часто подвергается прямой мойке. Неправильная смазка либо отслаивается от воды, либо густеет до состояния, при котором узел начинает работать с большими люфтами и вибрацией.
Температурные диапазоны и выбор высокотемпературной смазки
Для каруселей розлива температуры рабочих зон варьируются.
Подшипники электродвигателей часто работают при 80–120 °C, в то время как узлы в зоне розлива горячих напитков или близ нагреваемых форм могут достигать 180 °C и выше. Высокотемпературные пищевые смазки должны пережить эти условия без потери консистенции, не окислиться и не потерять смазывающие свойства.
В материалах производителей встречаются диапазоны рабочей температуры: до 180 °C, 204 °C, 210 °C и даже 232 °C для специализированных синтетических продуктов. Но не все H1-смазки обладают одинаковой термостойкостью.
При подборе аналога сравните два параметра:
Минимальная температура применения: для холодного пуска важно, чтобы смазка не загустела до состояния, затрудняющего проворачивание узла. Это особенно актуально для каруселей, которые стоят ночью в неотапливаемом цехе.
Максимальная температура применения: она должна быть минимум на 20–30 °C выше пиковой температуры, при которой работает узел. Это обеспечивает запас прочности при тепловых выбросах.
Для высокотемпературных узлов (выше 150 °C) выбирайте смазки на синтетической основе - PAO или ester. Минеральные смазки окисляются быстрее и теряют свойства уже при 130–140 °C. Синтетика держит консистенцию и адгезию стабильнее, хотя обойдется дороже. Для центральных колонн каруселей розлива, если температура превышает 150 °C, это вложение окупится за счет увеличения интервала между переподсмазками и снижения браков из-за отказа узла.
Как правильно подобрать аналог имеющейся смазке
Если вы переходите с известного продукта на отечественное решение или меняете поставщика, следуйте логике подбора по четырем ключевым полям:
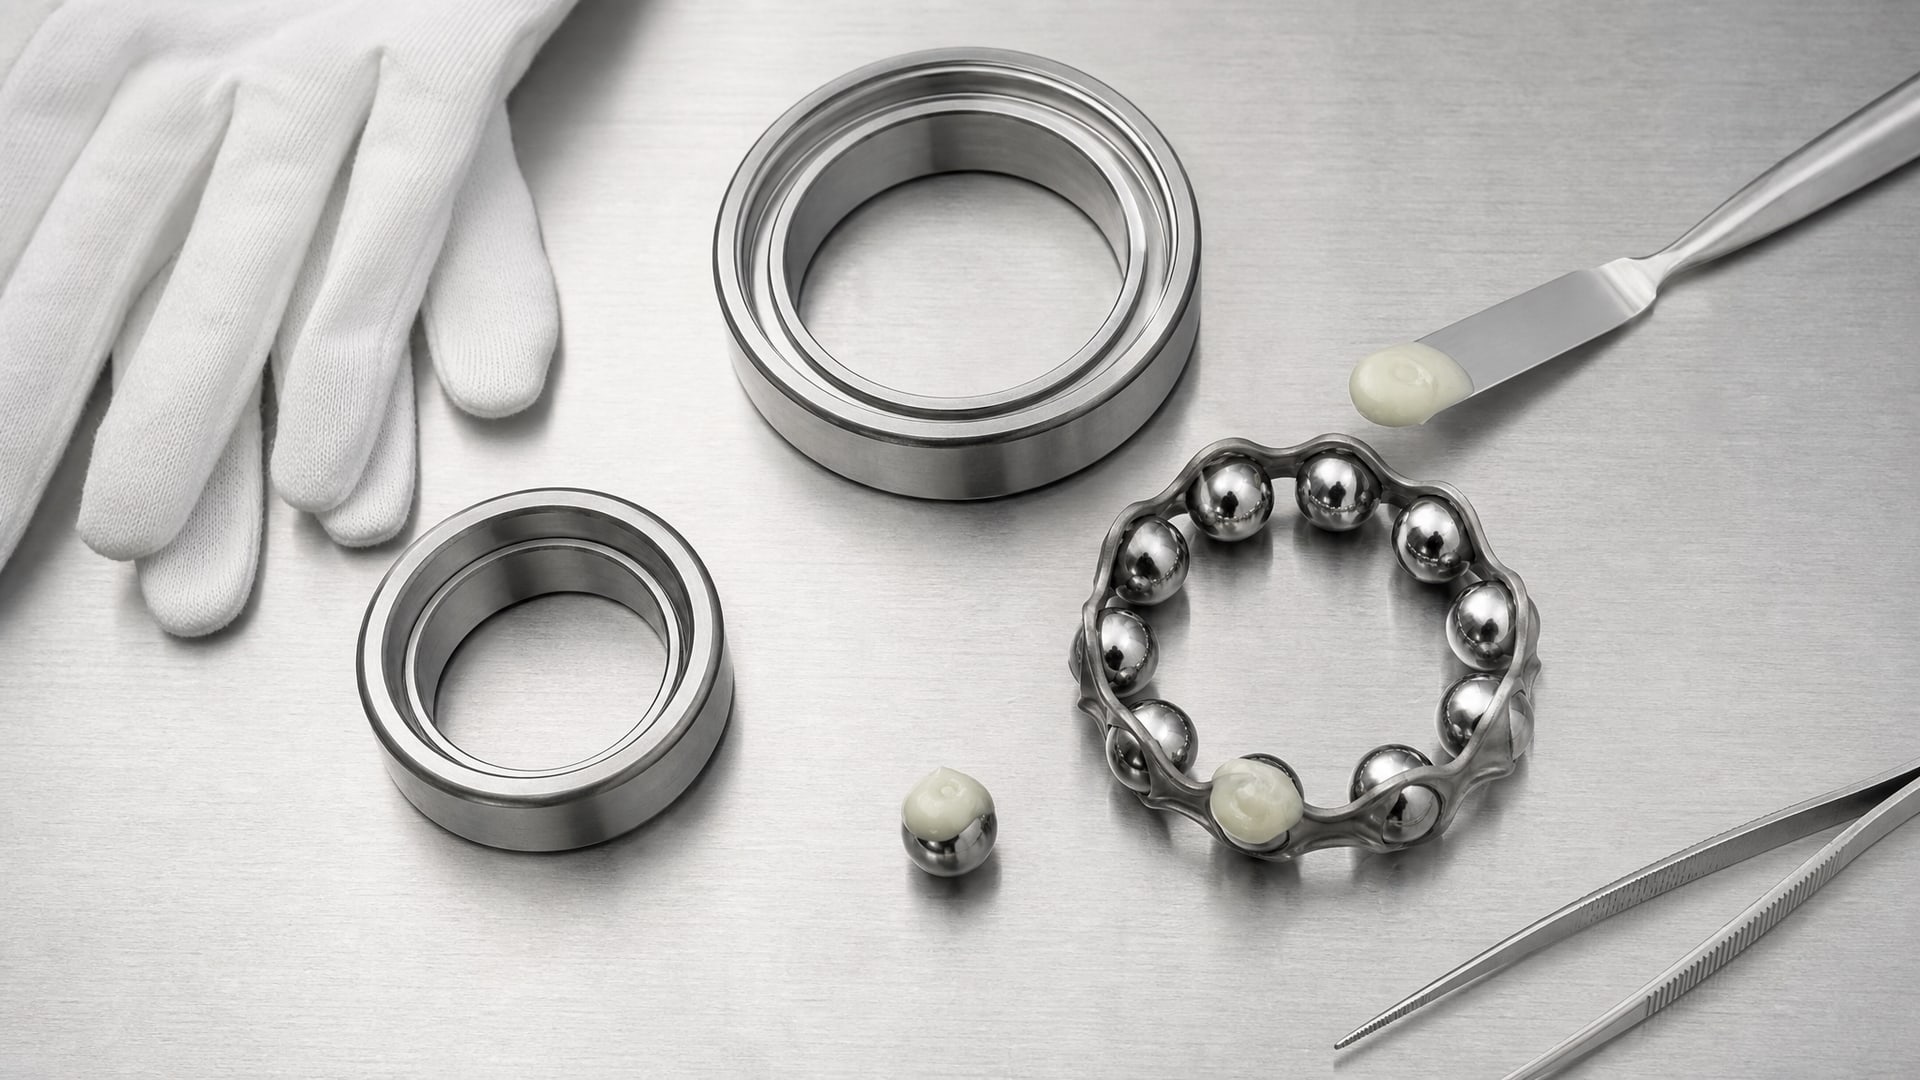
Шаг 1. Определите режим работы узла
Начните не с названия смазки, а с технических параметров самого узла:
Рабочая температура (минимум и максимум)
Скорость вращения подшипника (в об/мин или DN-фактор для сложных расчетов)
Нагрузка на подшипник (осевая, радиальная)
Степень влажности и контакт с водой или моющими растворами
Периодичность смазывания (точечное или через систему централизованной смазки)
Для карусели розлива это может выглядеть так: центральная колонна, 60 об/мин, рабочая температура 140–160 °C, периодический контакт с водой при мойке, подшипник 6205 размер, смазывание один раз в смену вручную.
Шаг 2. Выберите NLGI и тип базового масла
Консистенция смазки (класс NLGI) не выбирается произвольно. Для центральных колонн каруселей розлива, как правило, используются NLGI 1 или NLGI 2. NLGI 2 держит консистенцию стабильнее при температурных колебаниях и лучше противостоит вымыванию водой. NLGI 1 быстрее вводится в действие при холодном пуске и требует меньше усилий на переподсмазку.
Для высокотемпературных узлов (выше 150 °C) в пищевых смазках обычно используется синтетическая основа - PAO (полиальфаолефин) или сложные эфиры (ester). Это дает устойчивость к окислению и лучше держит вязкость при температурных колебаниях, чем минеральное масло.
Шаг 3. Проверьте допуски и совместимость загустителя
Убедитесь, что новая смазка имеет NSF H1 и, желательно, ISO 21469. Затем сверьте тип загустителя старой смазки с типом новой. Если исходная смазка неизвестна (например, при переходе от импортного продукта), найдите паспорт исходного продукта или свяжитесь с поставщиком для уточнения загустителя.
Если совпадения нет, потребуется полное обезжиривание узла перед переходом. Это может занять время, поэтому планируйте замену на плановый ремонт, а не на ходу.
Шаг 4. Проведите контрольный тест
Для центральных колонн каруселей розлива не рекомендуется вводить новую смазку сразу на всю производственную линию. Проведите тест на одной карусели в течение нескольких смен:
Нанесите смазку в соответствии с рекомендациями производителя.
Наблюдайте за температурой подшипника в течение первых 4–8 часов работы.
Проверьте, что смазка не вытекает и не образует сгустки.
После 2–3 суток работы визуально осмотрите узел на предмет потемнения смазки или образования осадка.
Если узел работает стабильно и смазка не деградирует, перейдите на полную замену по всей производственной линии.
Практические ошибки при замене смазки на производстве
На практике закупщики и технические специалисты часто допускают одни и те же ошибки:
Ошибка 1: смешивание смазок разных типов. Думают, что раз обе пищевые, смешивание безопасно. Результат: потеря консистенции, вымывание, преждевременное старение. Решение: обезжирьте узел перед заменой.
Ошибка 2: выбор смазки только по NLGI. NLGI - это просто консистенция, а не гарантия работоспособности. Важны базовое масло, загуститель и допуск H1. Решение: проверьте паспорт не менее чем по четырем параметрам.
Ошибка 3: игнорирование совместимости загустителей. Думают, что если старая смазка исчезла, новая точно будет совместима. На самом деле загустители могут несовместимы химически. Решение: уточните загуститель исходной смазки перед покупкой новой.
Ошибка 4: выбор смазки по минимальной цене без проверки температурного диапазона. Дешевая универсальная пищевая смазка окисляется при 130–140 °C, в то время как узел требует 160 °C. Решение: выбирайте смазку по режиму узла, а не по цене.
Ошибка 5: установка новой смазки без тестирования на участке. Вся карусель перестает работать за одну смену. Решение: всегда проводите контрольный тест на одной машине.
Для центральных колонн каруселей розлива, где требуется водостойкость и высокая адгезия, важно убедиться, что новая смазка прошла испытания на вымываемость и стабильность при циклических нагрузках. При необходимости замены на продукт, отличающийся от исходного, специалист должен полностью перезалить узел: слить старую смазку, промыть полости бензином или другим растворителем, высушить и только потом нанести новую смазку.
Регулярная переподсмазка и мониторинг состояния
После замены смазки важно наладить систему контроля ее состояния.
Для каруселей розлива ведите журнал переподсмазок: дату, количество введенной смазки, видимое состояние (цвет, консистенция, наличие потемнения).
Если вы заметили, что смазка темнеет быстрее, чем ожидалось, или начинает вытекать из узла, это признак неправильного подбора. Возможные причины: смазка недостаточно адгезивна для данной скорости, или ее температурный диапазон не соответствует условиям. В этом случае верните к переподсмазке исходной смазкой и обратитесь к поставщику для консультации.
Для высокотемпературных узлов (выше 160 °C) регулярность переподсмазки может быть чаще, чем для универсальных смазок, потому что синтетика хотя и держит свойства лучше, но окисляется активнее. Чем выше температура, тем чаще требуется внимание.
Часто задаваемые вопросы
Какую смазку выбрать для подшипников пищевой карусели, если исходная смазка неизвестна?
Начните с четырех параметров: NSF H1, NLGI 2 (если узел влажный), минус 20…плюс 180 °C (для стандартных каруселей) и литиевый или литиевый комплексный загуститель. Если смазка должна работать выше 150 °C, выберите синтетическую (PAO). Проведите тест на одной машине перед полной заменой. Перед нанесением обезжирьте узел полностью.
Почему смазка вытекает из подшипника после замены, если старая смазка не вытекала?
Возможных причин две. Первая: вы нанесли слишком много смазки. Вторая: консистенция новой смазки ниже, чем исходной (например, NLGI 1 вместо NLGI 2). Третья: новая смазка несовместима с загустителем старой, и они вступили в химическую реакцию, разрыхлив консистенцию. Слейте смазку, обезжирьте узел и нанесите верную консистенцию.
Можно ли смешивать две разные пищевые смазки в одном узле?
Нет. Совместимость зависит от загустителя и базового масла, а не от пищевого допуска. Таблицы совместимости показывают, что многие пары загустителей требуют тестирования или несовместимы полностью. Всегда обезжирьте узел перед заменой.
На какие параметры смотреть, если меняю смазку для подшипников с пищевым допуском?
Четыре критерия: 1) NSF H1 в паспорте, 2) класс NLGI (обычно 1 или 2), 3) температурный диапазон (минимум и максимум), 4) тип загустителя (должен совпадать с исходной смазкой или иметь подтверждение совместимости). Проверьте все четыре перед закупкой.
Что означает высокотемпературная пищевая смазка для подшипников?
Это смазка на синтетической основе (PAO или ester) с загустителем, рассчитанным на температуры выше 150 °C, имеющая допуск NSF H1 и ISO 21469. Она противостоит окислению лучше минеральной смазки, держит вязкость при температурных скачках и остается адгезивной при влажной среде. Для каруселей розлива со средней температурой 140–170 °C это оптимальный выбор.
Заключение
Подбор аналога пищевой смазки для подшипников каруселей розлива - это не просто замена названия, а согласованный выбор по четырем параметрам: допуск NSF H1, класс NLGI, температурный диапазон и совместимость загустителя. Ошибка в любом из них грозит отказом узла, вымыванием смазки или загрязнением продуктовой линии.
Для центральных колонн каруселей розлива, где требуется водостойкость и высокая адгезия при наличии температурных циклов, оптимальным выбором становится высокотемпературная пищевая смазка на синтетической основе, имеющая сертификацию NSF H1 и ISO 21469 одновременно. При переходе на новую смазку убедитесь, что ее загуститель совпадает с исходным или имеет документально подтверденную совместимость, обезжирьте узел полностью и проведите контрольный тест на одной машине перед полной заменой по всей производственной линии.
Ваш следующий шаг: изучите паспорт текущей смазки на предмет типа загустителя и допусков, сформулируйте четыре критерия подбора аналога и направьте это техническое задание поставщику. Это сократит время согласования и исключит большинство ошибок при замене.