РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Подготовка деталей со сложной геометрией к нанесению твердосмазочных покрытий

      Подготовка деталей со сложной геометрией к нанесению твердосмазочных покрытий

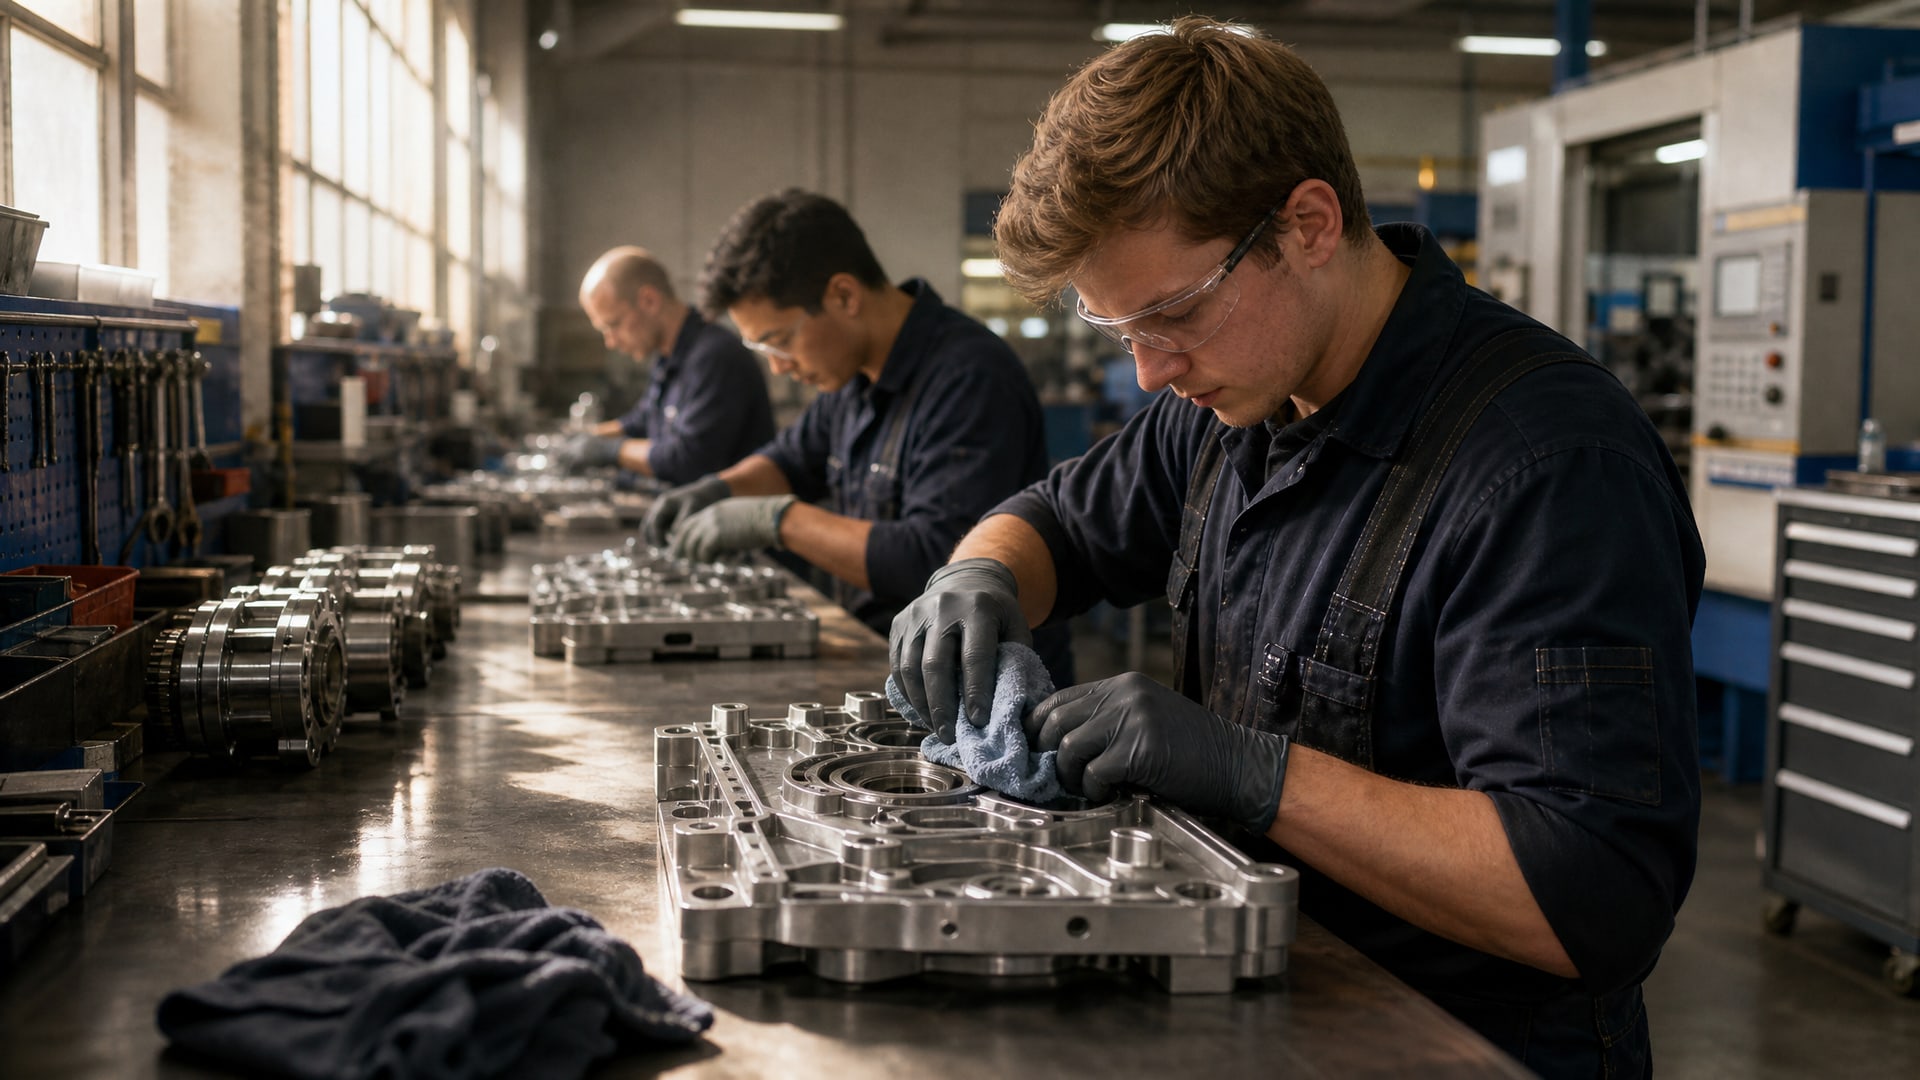
      Индустриальный цех, где рабочие осматривают и очищают детали сложной геометрии.
      Узнайте, как правильно подготовить деталь сложной геометрии к нанесению твердосмазочного покрытия для максимальной адгезии и долговечности.

      Твердосмазочные покрытия - это тонкие функциональные пленки, которые снижают трение и износ между движущимися поверхностями. Но их эффективность полностью зависит от качества подготовки детали. Деталь сложной геометрии требует особого внимания: отверстия, пазы, поднутрения и внутренние полости усложняют как доступ состава, так и контроль качества очистки. Если пропустить хотя бы один этап подготовки - от обезжиривания до удаления окислов и влаги - покрытие либо не приживется, либо отслоится через несколько циклов работы.

      Статья раскрывает, как правильно подготовить детали со сложной геометрией к нанесению твердосмазочного покрытия, какие операции критичны для адгезии, и какие методы контроля защитят от брака. Это поможет технологам, инженерам и закупщикам снизить отказы в полевых условиях и повысить ресурс узлов.

      Визуальная оценка и удаление загрязнений


      Первый шаг - осмотр поверхности. 

      Она должна быть визуально однородной и без дефектов: задиров, царапин, заусенцев, видимых следов жира, масла, пыли, ржавчины и окалины. Если при протирке белой чистой тканью на ней остаются следы окисления, грязи или масла, деталь не готова к покрытию.

      Для стальных и титановых деталей стандартные требования строятся на ISO 8501-1, где вводятся степени визуальной чистоты (Sa 1, Sa 2, Sa 2½, Sa 3). Для нержавеющих сталей и деликатных материалов подключаются стандарты ГОСТ 9.402-2004 и ASTM A380/A380M, которые регламентируют не только осмотр, но и последовательность промывки, сушки и контроля.

      Наиболее критичны скрытые зоны - технологические отверстия, пазы и внутренние полости. Там накапливаются остатки эмульсии, окалина и частицы абразива от предшествующей механической обработки. На практике между визуальной проверкой внешних поверхностей и нанесением покрытия закладывается этап контроля остаточных загрязнений: поверхность промывается повторно и сушится под контролем влажности.

      Типичные загрязнители и методы их удаления

      Машинное масло и эмульсия обрабатывающего центра удаляются щелочным обезжириванием (температура 50–80°C, погружение на 10–15 минут или ультразвук). Ржавчина и окалина требуют абразивной обработки оксидом алюминия (для стали зернистость 180–220 grit) или окунания в слабокислый раствор. Оксидная пленка на цветных металлах (алюминий, медь) удаляется травлением или паротепловой обработкой.

      После каждой операции деталь промывается деионизированной или дистиллированной водой, чтобы удалить остатки реагентов. Сушка проводится горячим воздухом (не менее 50°C) или сухим азотом, чтобы исключить капельную влагу и влажные пятна на поверхности.

      Подготовка поверхности в зависимости от материала основы


      Выбор метода подготовки зависит от типа металла и требований к адгезии твердосмазочного покрытия. 
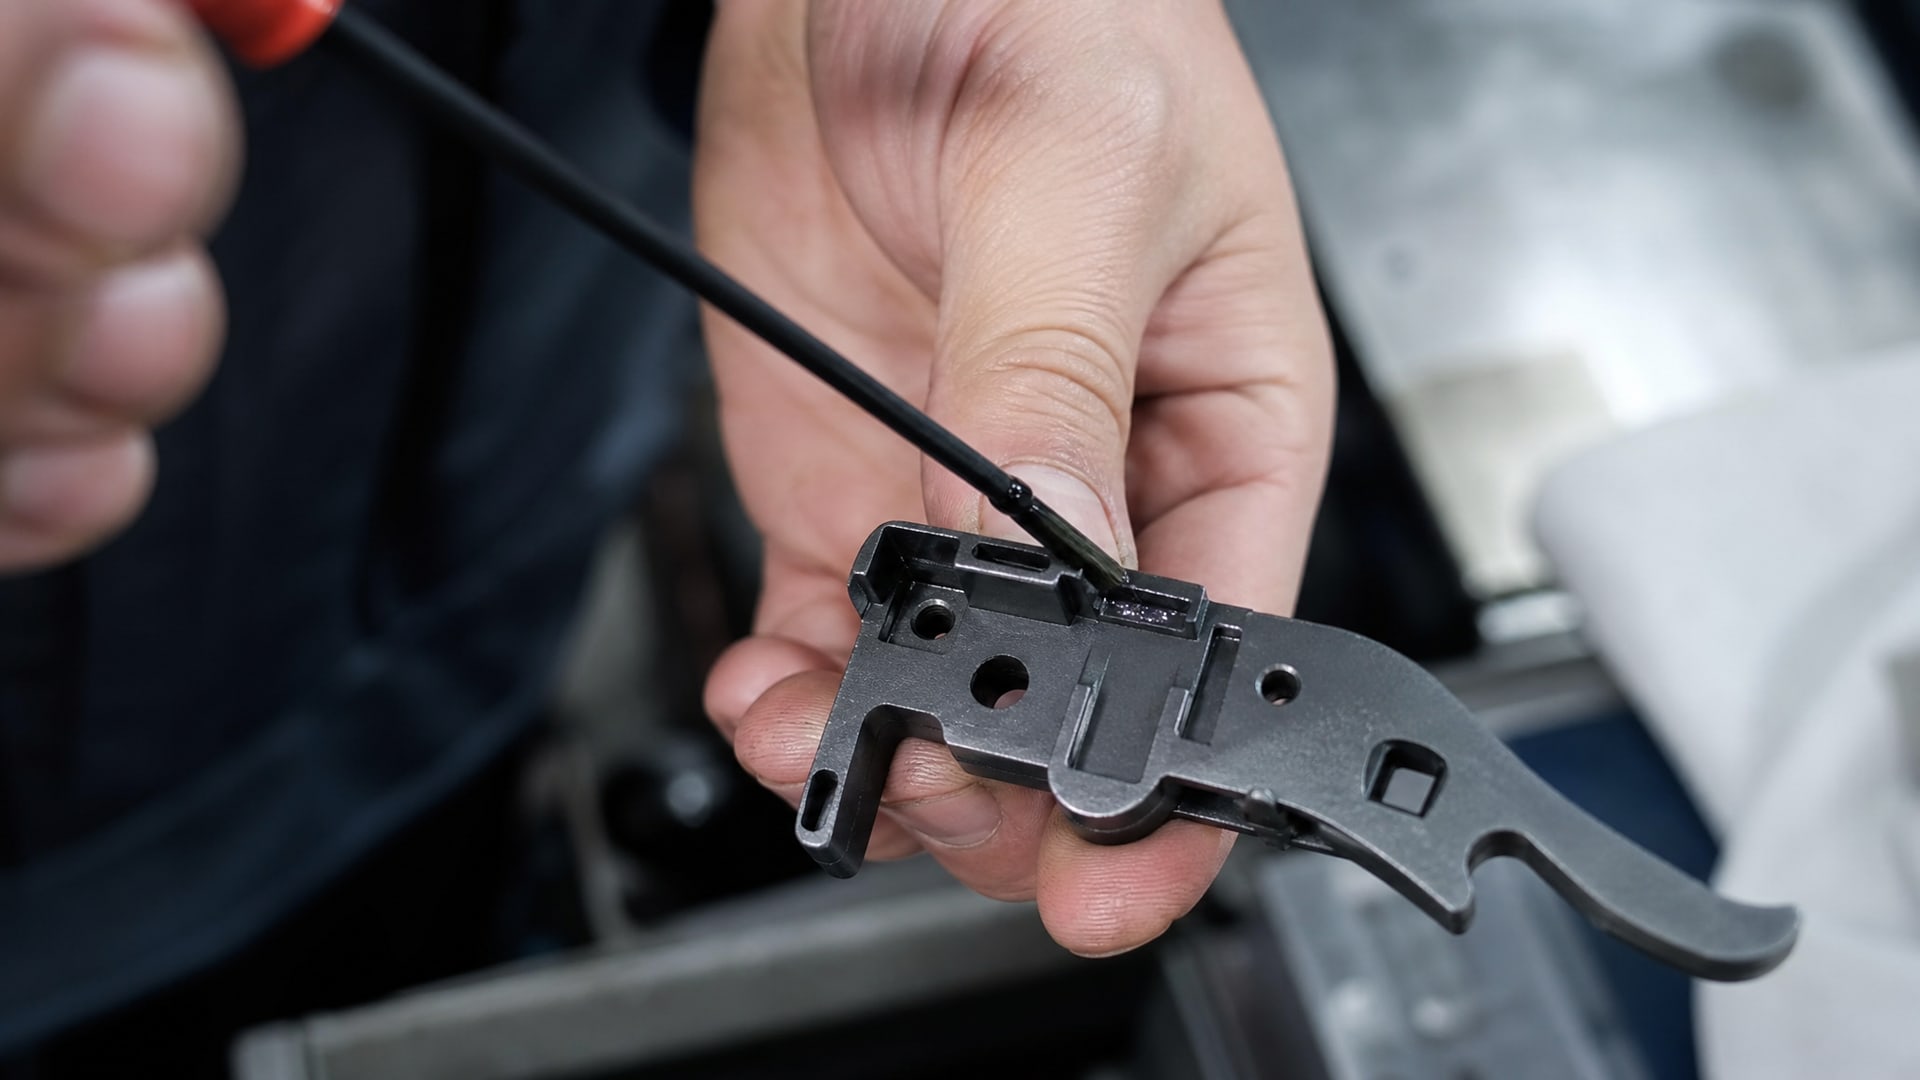
      Стальная деталь сложной геометрии с фосфатным покрытием.

      Универсального рецепта нет: каждый материал требует своей схемы.

      Углеродистая и легированная сталь

      Для стальных деталей стандартная схема: абразивная очистка оксидом алюминия зернистостью 180–220 grit (удаляет окалину и ржавчину), затем фосфатирование по стандарту DOD-P-16232 Type M или Z, Class 3. Фосфатный слой (толщина 2–10 мкм) создает кристаллическую поверхность, к которой адгезия твердосмазочного покрытия намного выше, чем к голому металлу.

      Если деталь прошла термообработку, между ней и подготовкой к покрытию должен быть интервал (обычно не менее суток), чтобы исключить остаточные напряжения и остаточную влагу в микро-трещинах.

      Нержавеющая сталь

      Нержавейка чувствительна к железному загрязнению: мельчайшие частицы обычной стали, попавшие при обработке, вызывают коррозию и расслоение покрытия. Подготовка начинается с абразивной очистки зернистостью 120 grit и промывки в деионизированной воде. Затем выполняется пассивация по ASTM A967 или AMS QQ-P-35: деталь погружается в раствор азотной кислоты (обычно 20–50% HNO3 при комнатной температуре, 20–30 минут). Пассивация растворяет остатки железа и укрепляет оксидный слой (толщина < 0,1 мкм), образуя пассивную поверхность.

      Для нержавейки критично, чтобы между пассивацией и нанесением покрытия прошло не более 24 часов, иначе оксидная пленка может окисляться и терять адгезионные свойства.

      Алюминий и его сплавы

      Алюминий готовится через анодирование и герметизацию по MIL-A-8625 (Type 1, Type 2 или Type 3, Class 1 для неокрашенного покрытия). Анодный слой (обычно 5–25 мкм) обеспечивает коррозионную защиту и хорошую адгезию для последующего покрытия. Герметизация закрывает поры в анодном слое, препятствуя попаданию влаги.

      Если анодирование по каким-то причинам невозможно (например, деталь имеет критичные посадки и не терпит наращивания толщины), применяется химическое травление (щелочное или кислотное) с последующей хромирующей обработкой (например, по ASTM B117 или AMS 2700).

      Титан и его сплавы

      Титановые детали требуют щепетильного подхода. Абразивная очистка выполняется оксидом алюминия зернистостью 180–220 grit, далее следует щелочное анодирование (напряжение 5–25 В, время 15–45 минут) с целью образования оксидной пленки (0,5–5 мкм). Щелочное анодирование, в отличие от кислотного (электрополирования), сохраняет размеры и посадки детали.

      Альтернатива - травление в щелочных или слабокислых растворах, но она менее надежна. На титане критично избегать железного загрязнения, так как при контакте с влагой возникает гальваническая пара.

      Удаление влаги перед нанесением


      Остаточная влага - враг адгезии. 
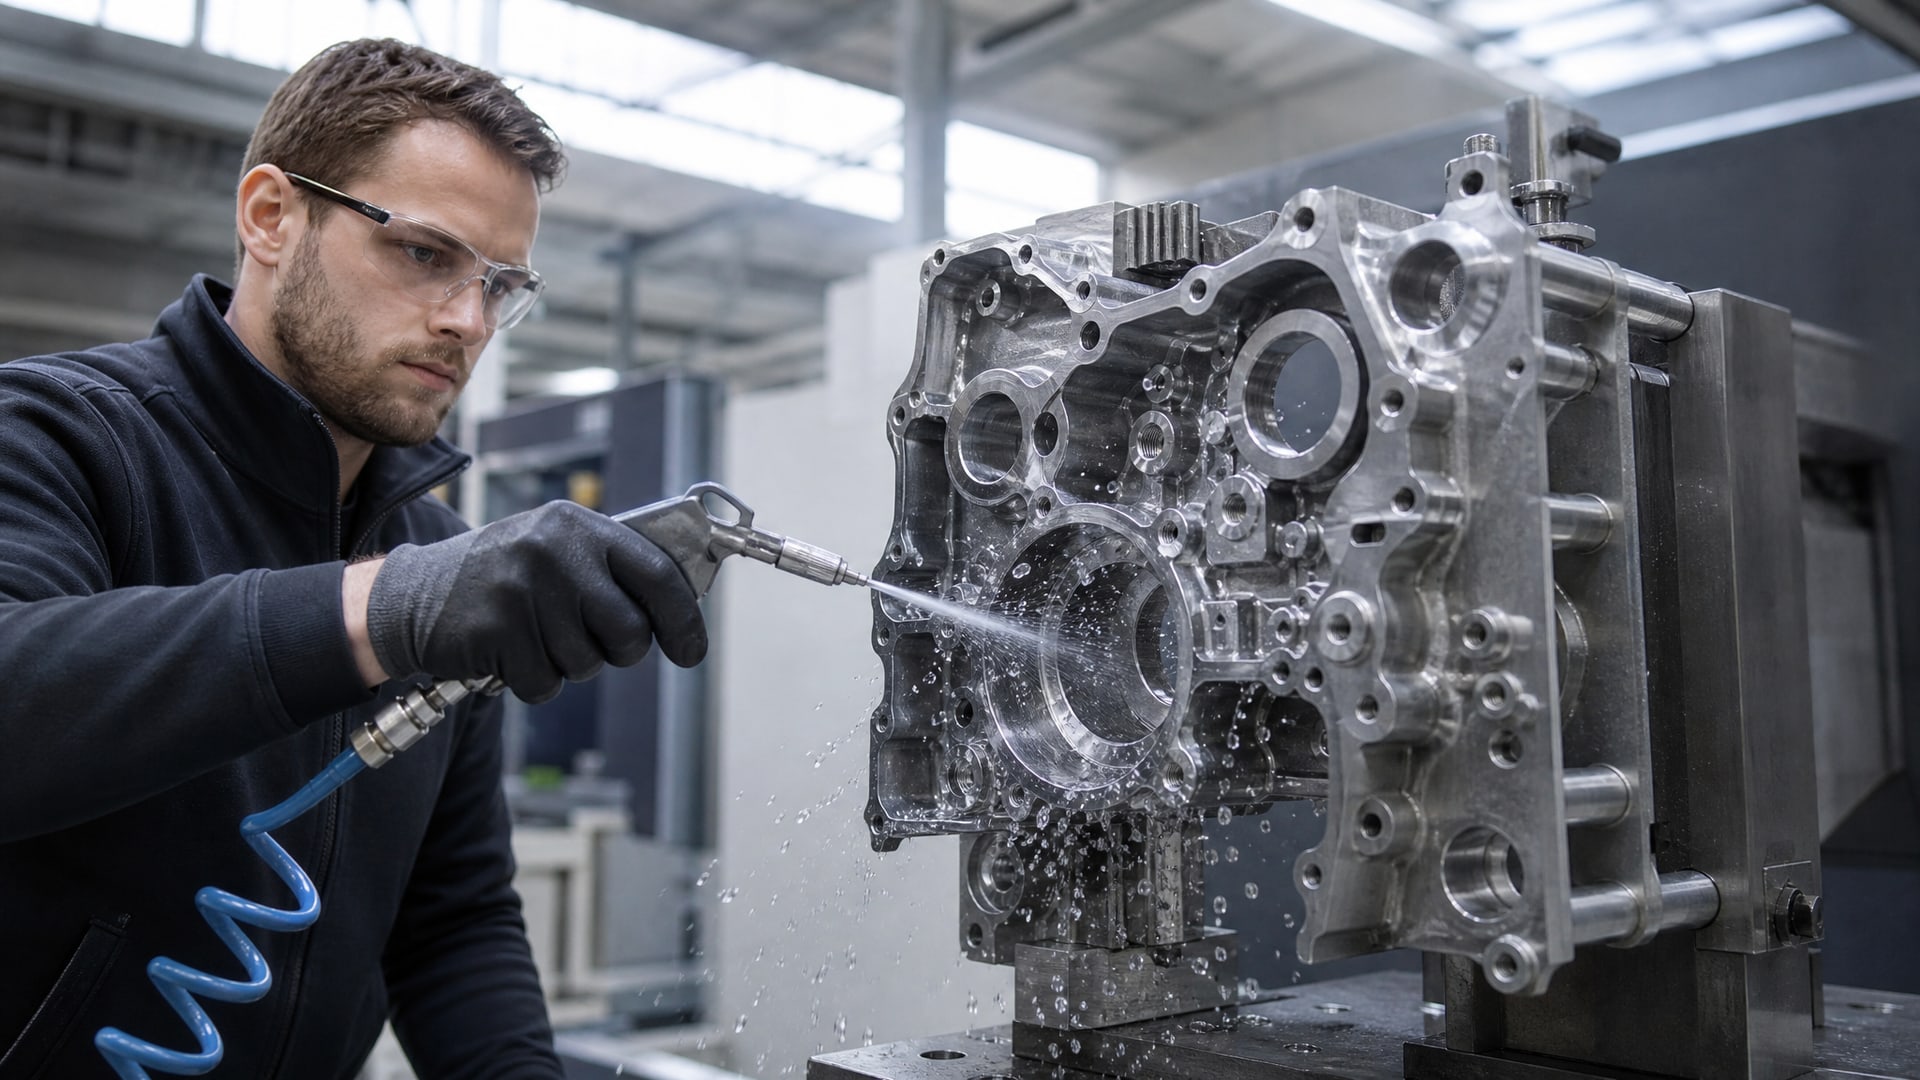
      Инженер обдувает деталь сложной геометрии воздухом, удаляя влагу из отверстий.

      Вода на поверхности образует барьер между подложкой и твердосмазочным покрытием, препятствуя смачиванию и создавая пузырьки при полимеризации. На деталях со сложной геометрией влага может скапливаться в отверстиях и полостях, куда воздушный поток не добирается.

      Для стандартного контроля используется метод визуальной оценки: поверхность не должна иметь мокрых пятен, конденсата или налета. Если требуется более строгий контроль, применяется измерение точки росы на поверхности: разница между температурой поверхности и точкой росы должна быть не менее 3°C (иначе влага будет конденсироваться при охлаждении).

      Сушка выполняется горячим воздухом, циркулирующей печью или сухим инертным газом (азотом). Температура должна быть достаточной (50–80°C), но не превышать допусков материала детали. Если деталь содержит углубления или полости объемом более 10 см³, сушку стоит продлить или использовать дополнительную вакуумную откачку для гарантии.

      Выбор способа нанесения для сложной геометрии


      При подготовке деталей сложной геометрии к нанесению твердосмазочного покрытия стоит заранее просчитать, какой метод обеспечит покрытие в критичных зонах. 
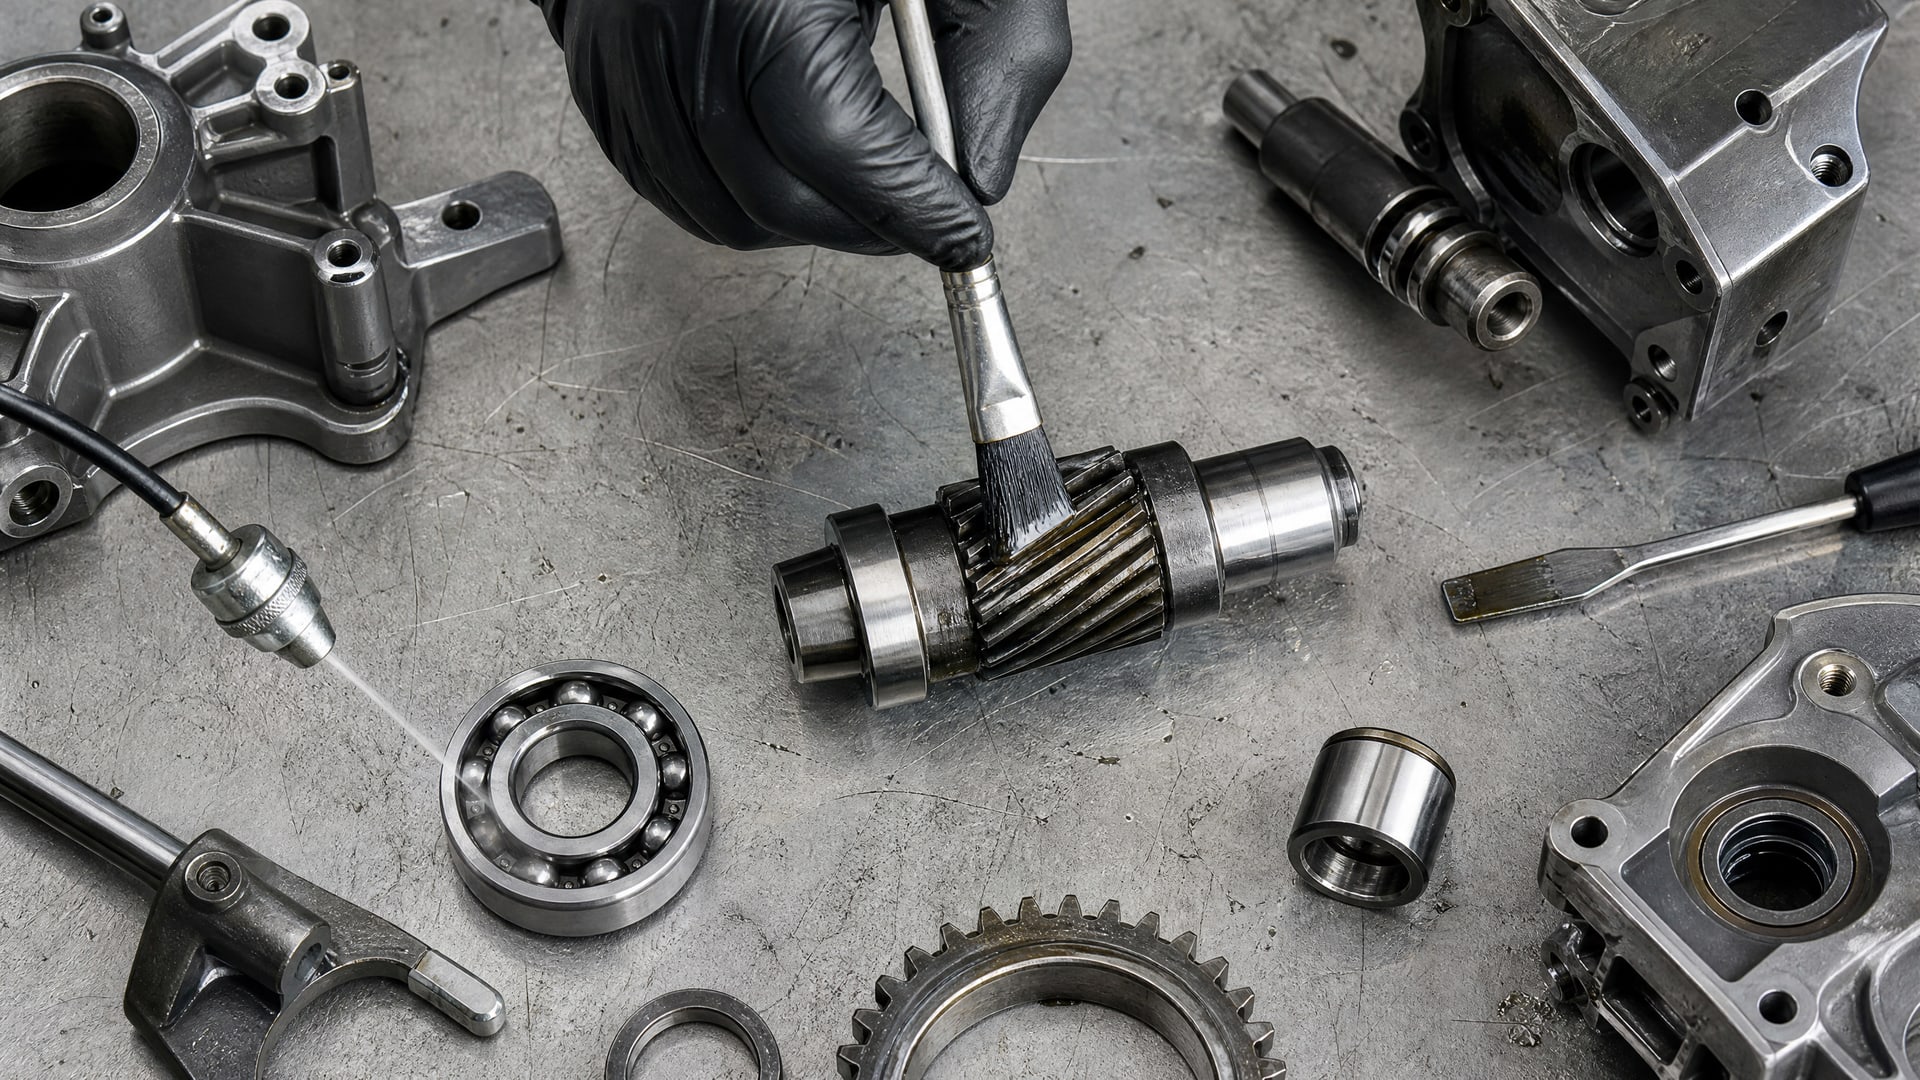
      Металлические детали сложной геометрии на рабочем столе с нанесенным покрытием.

      Разные способы имеют разные преимущества и ограничения.

      Распыление (spray)

      Распыление - универсальный способ. Состав распределяется тонким, относительно равномерным слоем, благодаря чему достигается толщина 5–20 мкм. Но распыление требует хорошей вентиляции, защиты неокрашиваемых участков и калибровки воздушного давления (обычно 2–4 атм для пневматических пистолетов). На деталях с длинными узкими каналами покрытие может быть неравномерным: передняя часть слишком толстая, дальняя - тонкая или вообще непокрытая.

      Окунание (dipping)

      Окунание гарантирует попадание состава во все полости и отверстия, если они открыты. Деталь полностью погружается на 10–30 секунд, затем вынимается и центрифугируется или наклоняется для стекания излишков. Недостаток: на плоских или горизонтальных поверхностях пленка получается толще, чем в отверстиях, и может не соответствовать допуску 5–20 мкм. Требуется точный контроль вязкости состава и времени погружения.

      Кисть (brush)

      Кисть применяется для локального нанесения, когда покрыть нужно только часть детали или когда объемы не оправдывают подготовку оборудования. Толщина пленки варьируется и зависит от мастерства оператора. Преимущество: полный контроль над нанесением в сложных зонах. Минус: неравномерность и длительное время нанесения.

      Центрифугирование (spin coating)

      Деталь закрепляется на вращающейся оправке, состав наносится по центру, а центробежная сила распределяет его по всей поверхности. При подготовке деталей со сложной геометрией центрифугирование хорошо работает для дисков, втулок, валов с осевой симметрией. Для деталей неправильной формы может привести к образованию слепых зон.

      Практическая рекомендация

      Для деталей со сложной геометрией (с отверстиями, пазами, поднутрениями) часто применяется комбинированный подход: основной слой - распыление или окунание, затем локальная доработка кистью в критичных зонах. Это требует дополнительного контроля и времени, но гарантирует покрытие во всех местах.

      Полимеризация и отверждение покрытия


      После нанесения твердосмазочное покрытие проходит фазы высыхания и отверждения (полимеризации). 
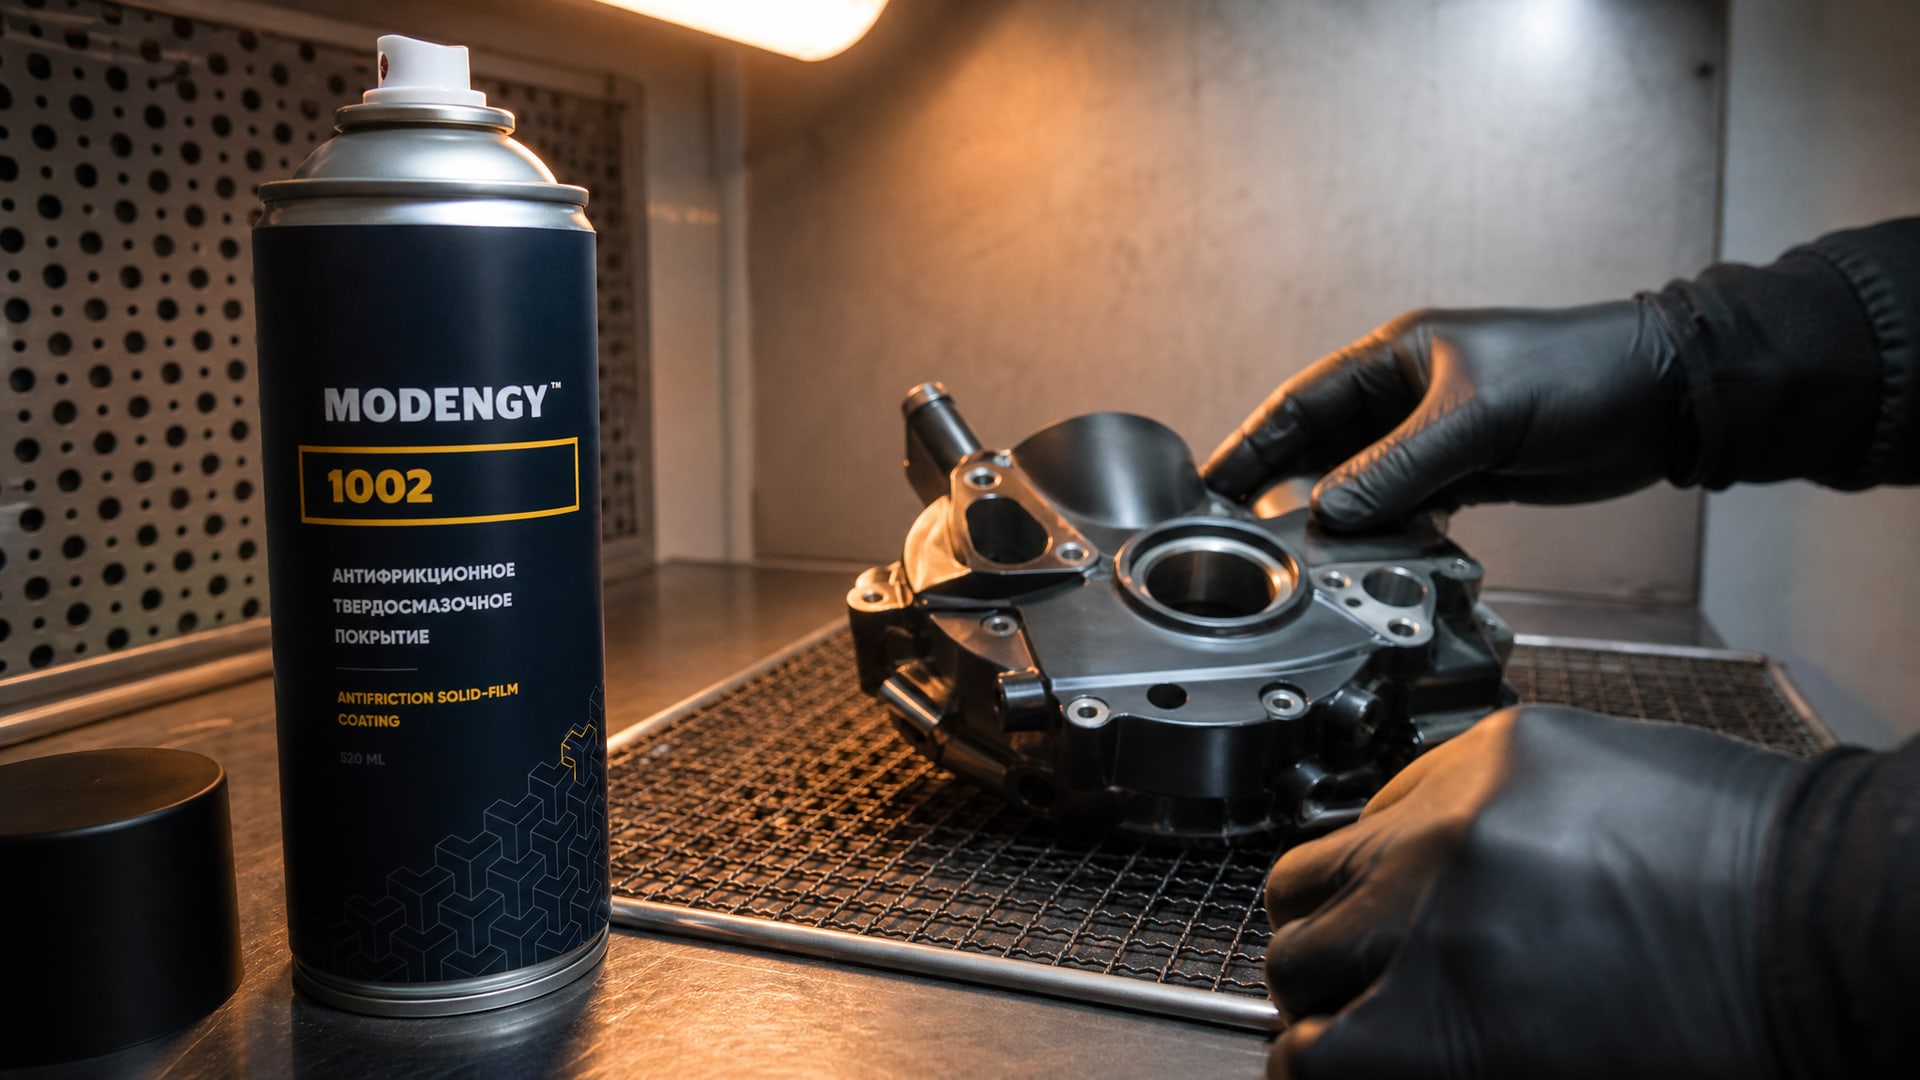
      Рука в перчатке наносит состав MODENGY 1002 на деталь сложной геометрии.

      Режимы варьируются в зависимости от типа состава и материала детали.

      Типичный низкотемпературный цикл: сушка на воздухе при 23°C в течение 30 минут, затем предварительное испарение растворителя при 50–80°C в течение 10 минут, и наконец ускоренное отверждение при 90–150°C в течение 5–60 минут. При такой схеме деталь можно собирать через 1–2 часа после полного охлаждения.

      Высокотемпературные режимы (150–220°C) применяются, когда требуется максимальная адгезия и стойкость к циклическим нагрузкам. Время отверждения при 220°C составляет обычно 30–60 минут. Однако перед использованием высокотемпературного цикла стоит убедиться, что материал детали и предшествующая термообработка его допускают (например, закаленная сталь может отпуститься, а некоторые пластиковые вставки деформироваться).

      На деталях сложной геометрии нужно внимательно отнестись к полости и каналам: они нагреваются медленнее, и если время отверждения рассчитано по внешней поверхности, внутренние слои могут остаться недополимеризованными. Рекомендуется использовать термопару или тепловизор для контроля температуры во внутренних точках либо продлить время цикла на 20–30%.

      При подготовке деталей со сложной геометрией к нанесению твердосмазочных покрытий, таких как MODENGY 1002, важно обеспечить равномерное покрытие и избежать недостаточной полимеризации во внутренних полостях. Составы на основе дисульфида молибдена или политетрафторэтилена (ПТФЕ) требуют полного отверждения для достижения расчетного коэффициента трения и ресурса. Скоропалительное сборка или тестирование детали сразу после окончания официального цикла отверждения может привести к отслоению пленки под нагрузкой.

      Контроль толщины и адгезии


      Толщина сухой пленки твердосмазочного покрытия нормируется в диапазоне 5–20 мкм. 

      Слишком тонкий слой (менее 5 мкм) не обеспечивает защиту от прямого контакта металл-металл; слишком толстый (свыше 20 мкм) нарушает посадочные размеры и может привести к перекосам при сборке.

      Толщину измеряют толщиномерами магнитного или электромагнитного типа (для немагнитных материалов). Измерение выполняется в 5–10 точках на детали: в центре, по краям и в критичных зонах. Для деталей сложной геометрии критично измерять и на внутренних поверхностях отверстий, если они доступны.

      Адгезию проверяют методом сетки (grid test, ASTM D3359) или методом отслаивания (pull-off test, ISO 4624). При методе сетки на покрытие наносят решетку прорезей и приклеивают липкую ленту, затем резко отрывают ленту - хорошее покрытие остается на месте, плохое отслаивается. Эту проверку выполняют на образцах или пробных деталях перед запуском партии. Для деталей со сложной геометрией рекомендуется брать пробные образцы со скрытых поверхностей (внутри отверстий, в пазах), чтобы убедиться в адгезии и в труднодоступных местах.

      Часто задаваемые вопросы

      Обязательно ли фосфатировать или анодировать перед нанесением твердосмазочного покрытия?

      Обезжиривание и высокая степень чистоты поверхности - необходимы всегда. Фосфатирование, пассивация и анодирование - это дополнительные меры для повышения адгезии и долговечности. Если нагрузки невысоки, иногда хватает абразивной очистки плюс обезжиривание, но на ответственных деталях (подшипники скольжения, направляющие, сочленения под циклическими нагрузками) эти этапы критичны.

      Можно ли сушить деталь при комнатной температуре перед нанесением?

      Можно, но с оговоркой: комнатная сушка (23°C) требует больше времени (не менее 4–8 часов) и работает только при относительной влажности воздуха менее 60%. При влажности более 70% риск конденсации повышается. Для деталей со сложной геометрией рекомендуется все же использовать горячий воздух (50–80°C) и сокращать время между сушкой и нанесением.

      Почему отверстия остаются непокрытыми, если я наносил распылением?

      Распыление под углом часто не попадает в глубокие или узкие отверстия. Для гарантии покрытия внутренних поверхностей используйте окунание (если отверстие не глухое) или комбинируйте распыление с нанесением кистью. Также убедитесь, что воздушное давление пистолета оптимально (2–4 атм) и что состав имеет вязкость, соответствующую TDS.

      Толщина пленки получилась неравномерной - что делать?

      Причин несколько: неправильная вязкость состава (проверьте в TDS), неправильное время погружения (при окунании), неравномерное воздушное давление (при распылении) или неправильная подготовка поверхности (задиры, грязь препятствуют смачиванию). Повторите нанесение после повторной подготовки и тщательно перемешайте состав перед использованием.

      Какой режим отверждения выбрать для деталей с пластиковыми вставками?

      Высокотемпературные режимы (выше 120°C) могут повредить пластиковые вставки. Уточните в TDS, какой максимальный цикл допустим, и согласуйте его с производителем пластика. Часто для таких деталей используют режим 40 минут при 23°C плюс 10 минут при 50°C (низкотемпературное отверждение).

      Заключение

      Подготовка деталей сложной геометрии к нанесению твердосмазочного покрытия - это многоэтапный процесс, где каждая операция (обезжиривание, абразивная очистка, химическая конверсия, сушка, выбор способа нанесения) прямо влияет на адгезию, толщину пленки и ресурс покрытия. Критичные моменты: полная очистка от жира и оксидов, удаление влаги из отверстий и полостей, выбор способа нанесения в зависимости от геометрии детали, правильный режим полимеризации с учетом материала основы, и контроль толщины в 5–20 мкм.

      Для инженеров и закупщиков это означает: не экономьте на подготовке, согласуйте подробную технологическую карту с поставщиком покрытия перед запуском партии, проводите испытания адгезии на образцах из скрытых зон детали, и убедитесь, что оборудование для сушки и отверждения позволяет достичь требуемых температур и однородности. Начните с посещения цеха подготовки - часто брак кроется именно там, а не в самом покрытии.
      Назад к списку Следующая статья
      Категории
      • Обзоры924
      Это интересно
      • Мужчина в перчатке наносит почти жидкую смазку на петлю старой деревянной двери в домашней мастерской.
        Чем смазать дверь чтобы не скрипела: выбор консистенции и методика нанесения
      • Запыленный гараж с открытой дверью, грязные ролики и направляющие.
        Чем смазать ролики ворот: полная инструкция для гаражных, откатных и секционных систем
      • Рука наносит вязкое антифрикционное покрытие на юбку поршня разобранного двигателя.
        Антифрикционные покрытия для поршней двигателей внутреннего сгорания
      • Монтажник пытается открутить резьбовой фиксатор большим гаечным ключом, деформируя болт.
        Инструкция по демонтажу соединений, собранных на сильном резьбовом фиксаторе
      • Рабочий в цеху осматривает металлическую фильеру, выявляя дефекты тефлонового покрытия.
        Восстановление тефлонового покрытия фильеры для экструзии полистирола
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения