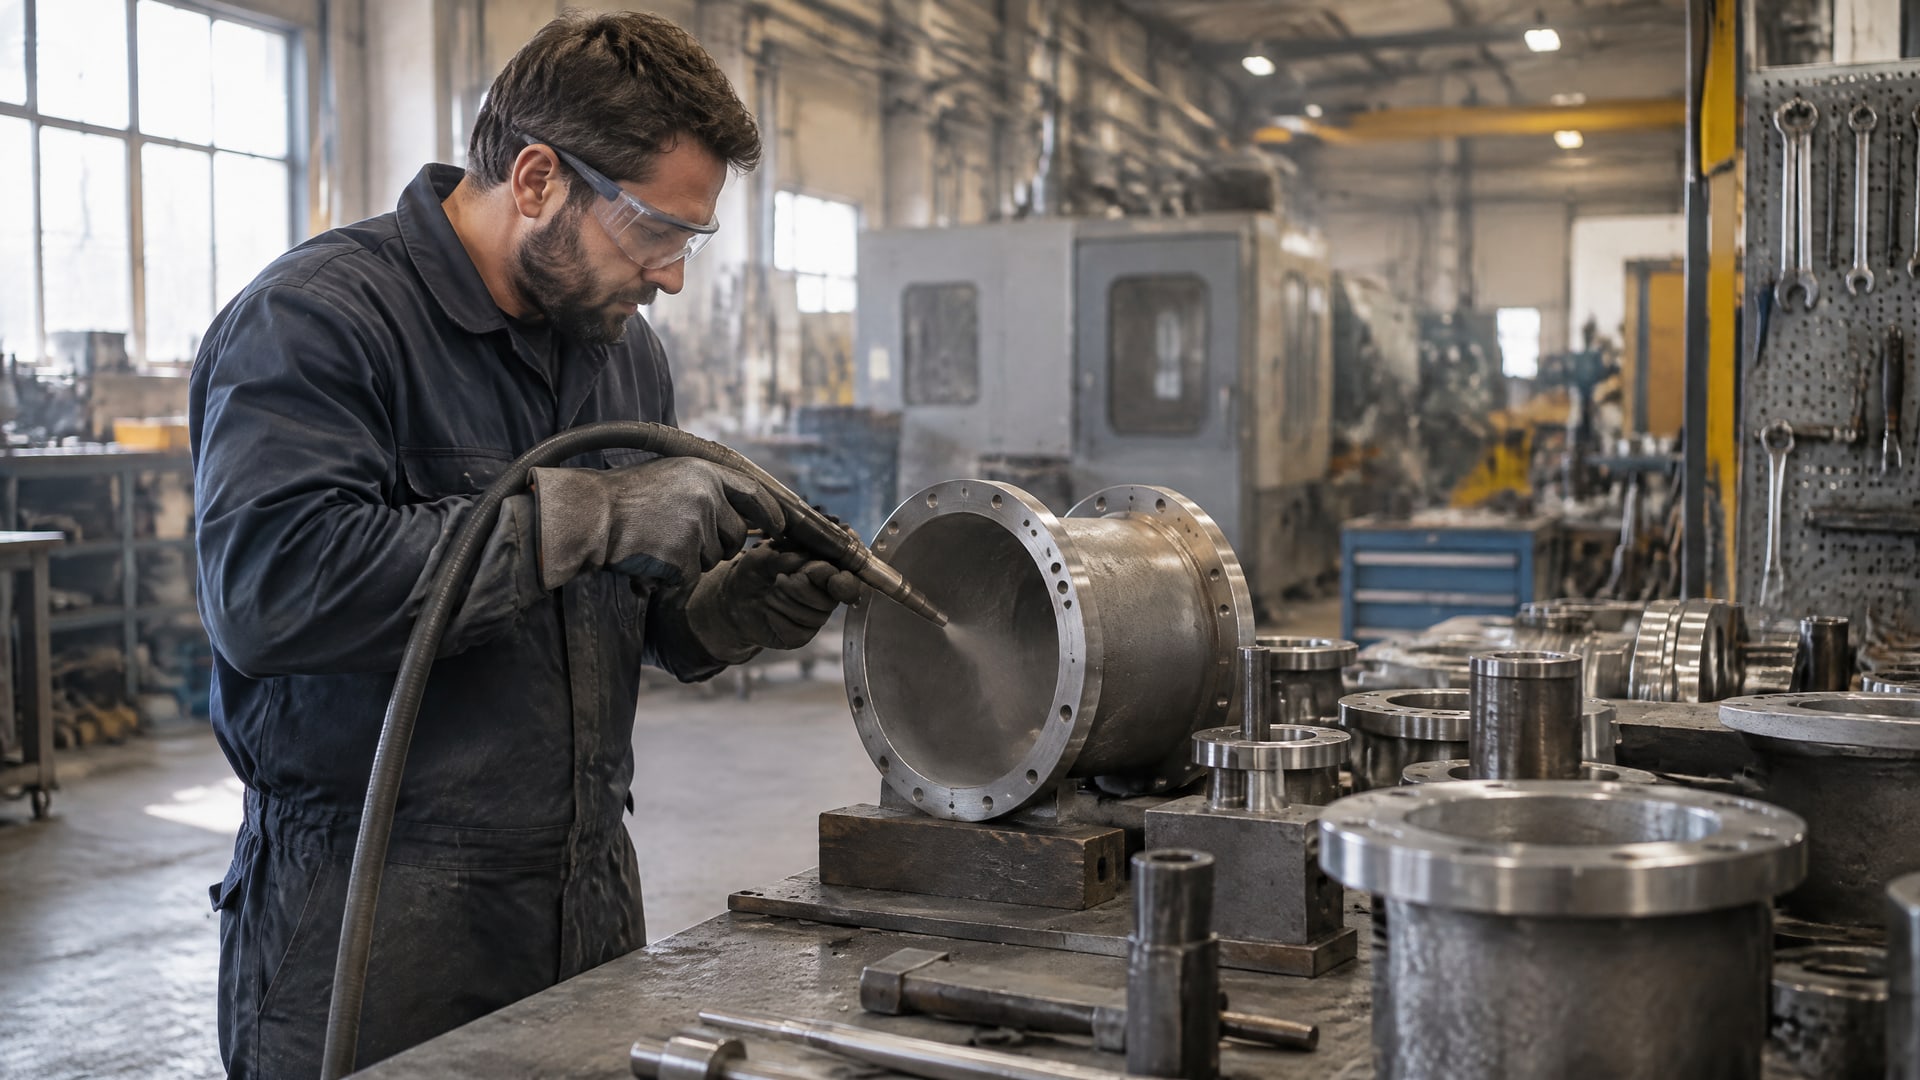
Для деталей с внутренними диаметрами выбор между микропескоструйной обработкой и химической подготовкой зависит прежде всего от геометрии канала и требований к покрытию. Микропескоструй помогает локально сформировать шероховатость, если абразив можно подать внутрь и проконтролировать результат. Химическая обработка, включая фосфатирование, может обеспечить более равномерную подготовку сложной внутренней поверхности, которую трудно обработать механически.
Статья будет полезна инженерам, специалистам по покрытиям и закупщикам, которым нужно выбрать технологию без потери качества на труднодоступных участках. Разберем, как оценивать доступ к внутреннему диаметру, когда нужна пескоструйная обработка стали, чем фосфатирование перед покрытием отличается от очистки и какие требования учесть при подготовке поверхностей деталей под сварку.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
При обработке внутреннего канала важно оценивать не название технологии, а то, можно ли получить нужное состояние поверхности по всей требуемой длине.
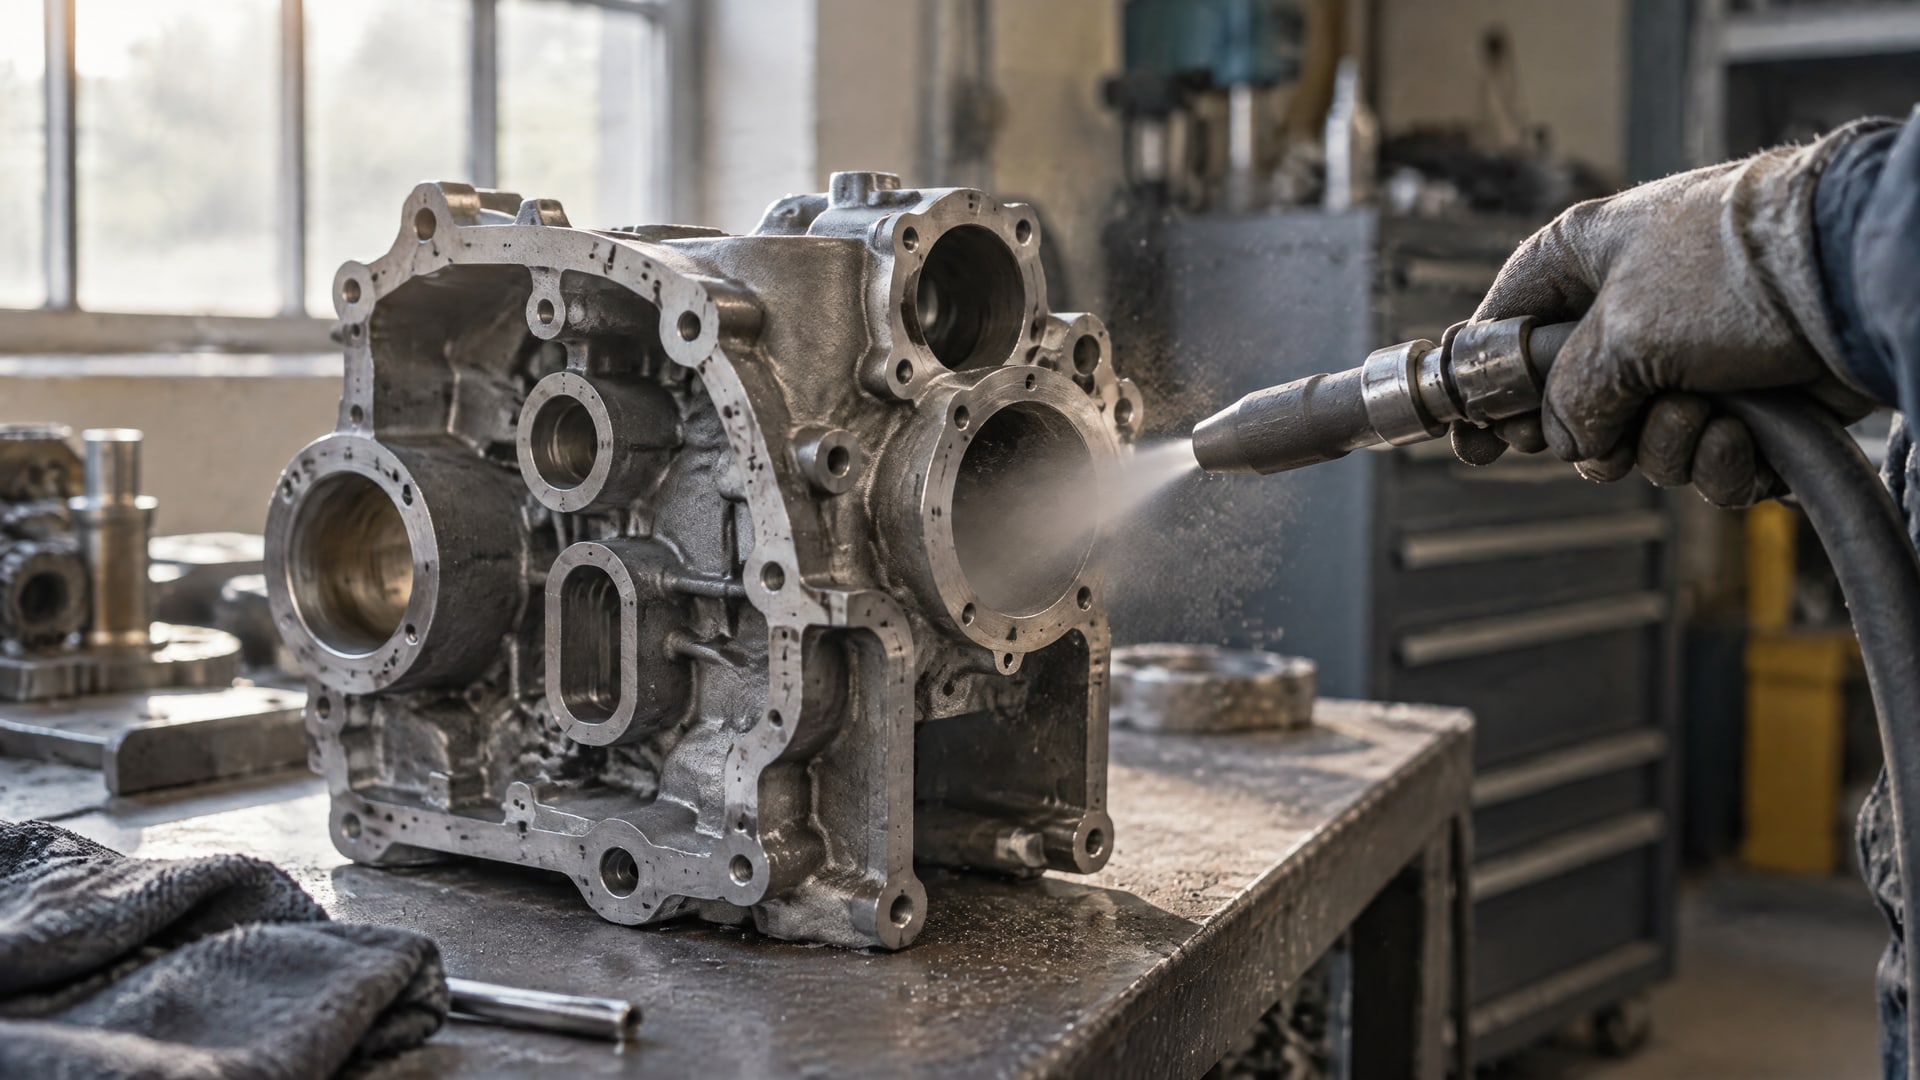
Микропескоструй применим, если абразив физически проходит внутрь, попадает на обрабатываемую поверхность и после обработки можно проверить результат. Этот метод позволяет управляемо формировать шероховатость, что важно для адгезии покрытия к стали.
Если канал имеет сложную форму или доступ к его участкам ограничен, абразивная обработка может оказаться неравномерной. В таком случае рассматривают химическую подготовку или фосфатирование: распыление и погружение позволяют обрабатывать сложную геометрию. Однако равномерность результата зависит от конкретной детали и организации процесса. Важно предусмотреть промывку и удаление остатков химических растворов.
| Условие | Микропескоструйная обработка | Химическая подготовка |
|---|---|---|
| Доступ к внутренней поверхности | Нужна возможность подать абразив и обработать заданные участки | Можно рассматривать при сложной геометрии и доступном способе нанесения раствора |
| Контроль шероховатости | Метод помогает формировать требуемую топографию поверхности | Основная задача может заключаться в очистке и конверсионной обработке |
| Остатки после процесса | Нужно оценить удаление абразива из канала | Требуются контроль промывки и удаление остатков химии |
Это не означает, что один метод всегда предпочтительнее. Если задача состоит в создании заданной шероховатости, механическая обработка может быть рациональным выбором. Если внутреннюю поверхность сложно равномерно обработать абразивом, химический способ может дать более однородный результат. Для выбора фиксируют, какие участки нужно обработать, какое покрытие будет нанесено и как проверят подготовленную поверхность.
Пескоструйная обработка стали: какую шероховатость задавать
При подготовке стали абразивная обработка решает две разные задачи: удаляет загрязнения и формирует рельеф, который влияет на сцепление последующего покрытия.
Для сырой стали в техническом материале по подготовке металлов перед порошковым покрытием указана степень подготовки Sa 2½ по ISO 12944-4. Этот ориентир относится к подготовке стали под покрытие, но сам по себе не определяет, насколько равномерно обработан внутренний канал.
Для хорошей адгезии лакокрасочного покрытия приведен практический диапазон средней шероховатости Rz 40–80 мкм. Это целевой ориентир, а не правило «чем грубее, тем лучше». Если шероховатость чрезмерна или неодинакова по длине внутреннего диаметра, результат может не соответствовать требованиям к конкретной системе покрытия. Поэтому до запуска процесса согласуют целевую шероховатость и способ ее контроля.
Подготовка до нанесения покрытия
Абразивная обработка не должна подменять предварительное удаление загрязнений. Перед обработкой очищают поверхность от масел, жиров, пыли, окалины и других загрязнений. Затем формируют нужную топографию и оценивают, нет ли необработанных участков, особенно у входа в канал, на переходах и в зонах изменения диаметра.
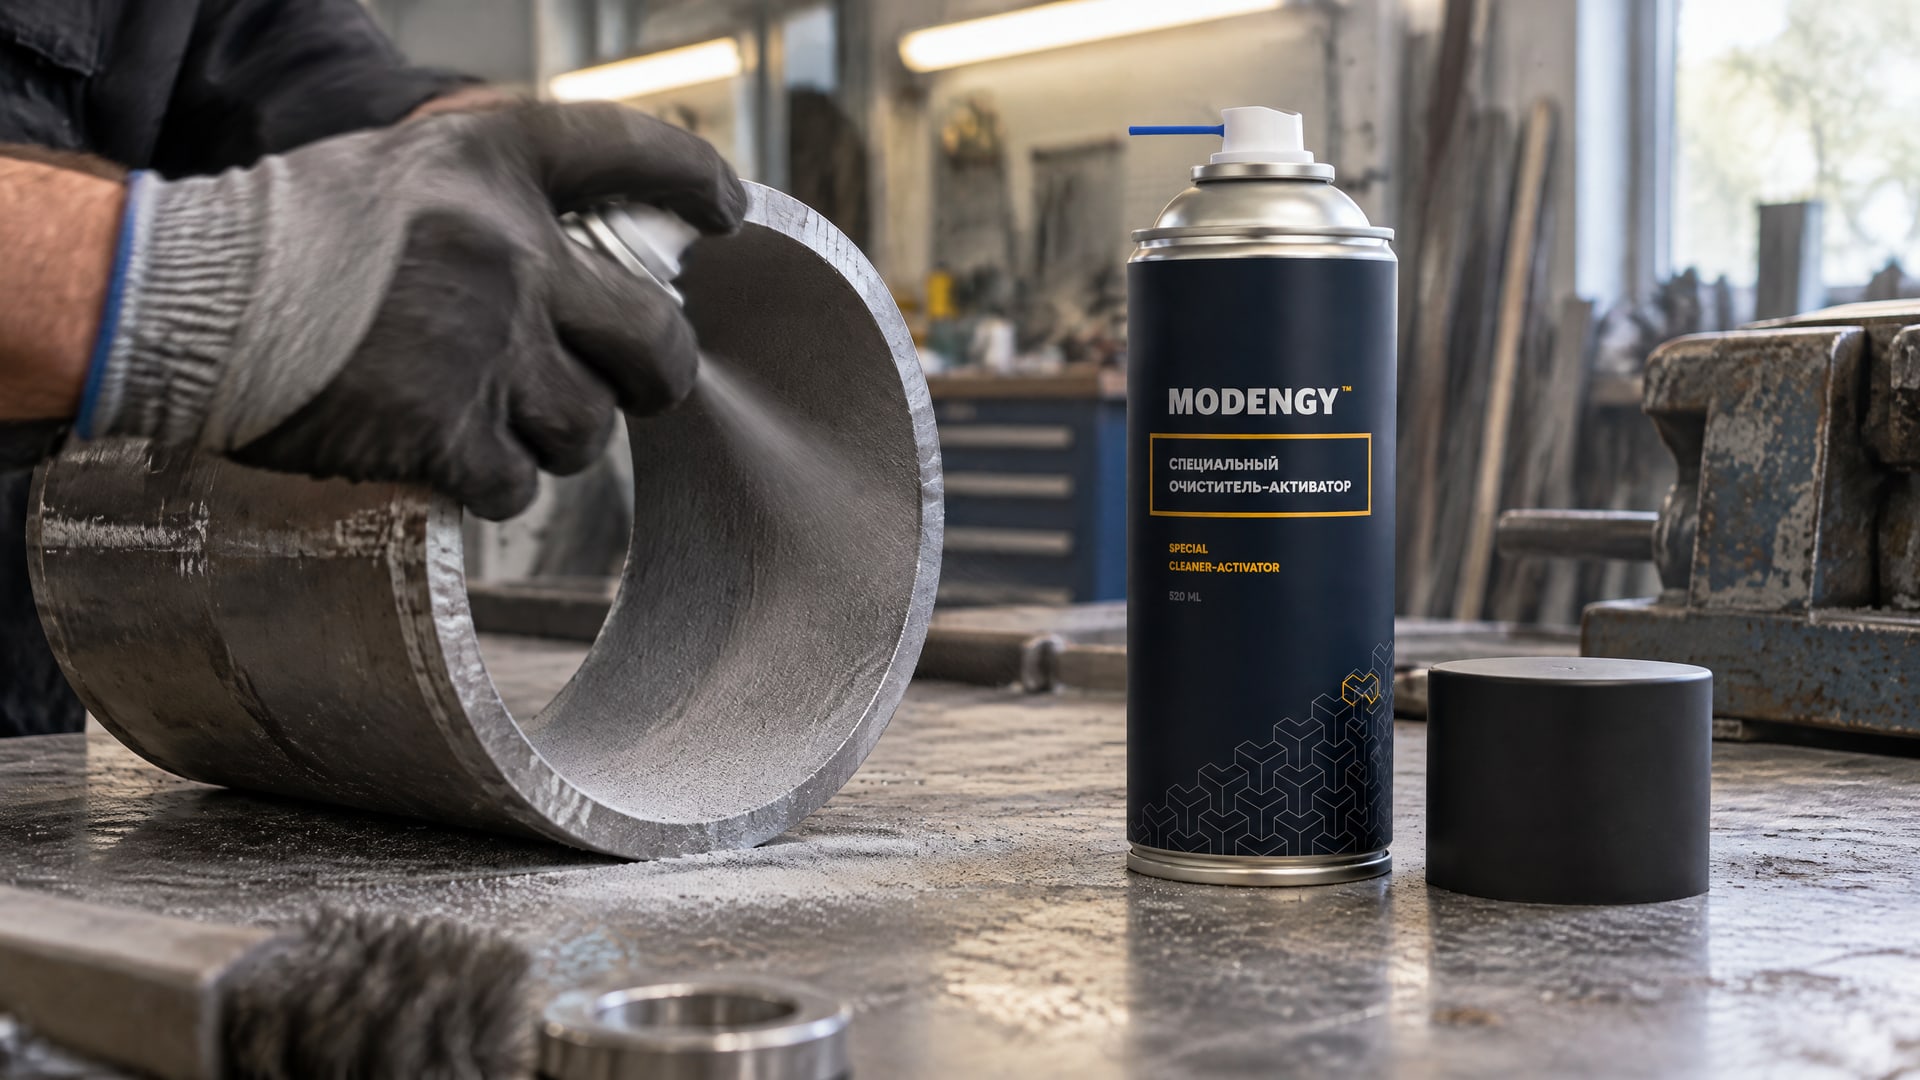
Для антифрикционных покрытий важна чистота поверхности после пескоструйной обработки. В рабочей последовательности, где требуется максимальная адгезия, используют MODENGY Очиститель-активатор: сценарий - очистить деталь после механической обработки; действие - удалить остаточные загрязнения специализированным составом; ожидаемый результат - подготовить поверхность к нанесению покрытия. Этот этап не отменяет необходимости определить целевую шероховатость и проверить, что внутренняя поверхность обработана равномерно.
Фосфатирование перед покрытием: возможности и ограничения
Фосфатирование - конверсионная обработка стали в кислотном фосфатном растворе с окислителями и ускоряющими солями.
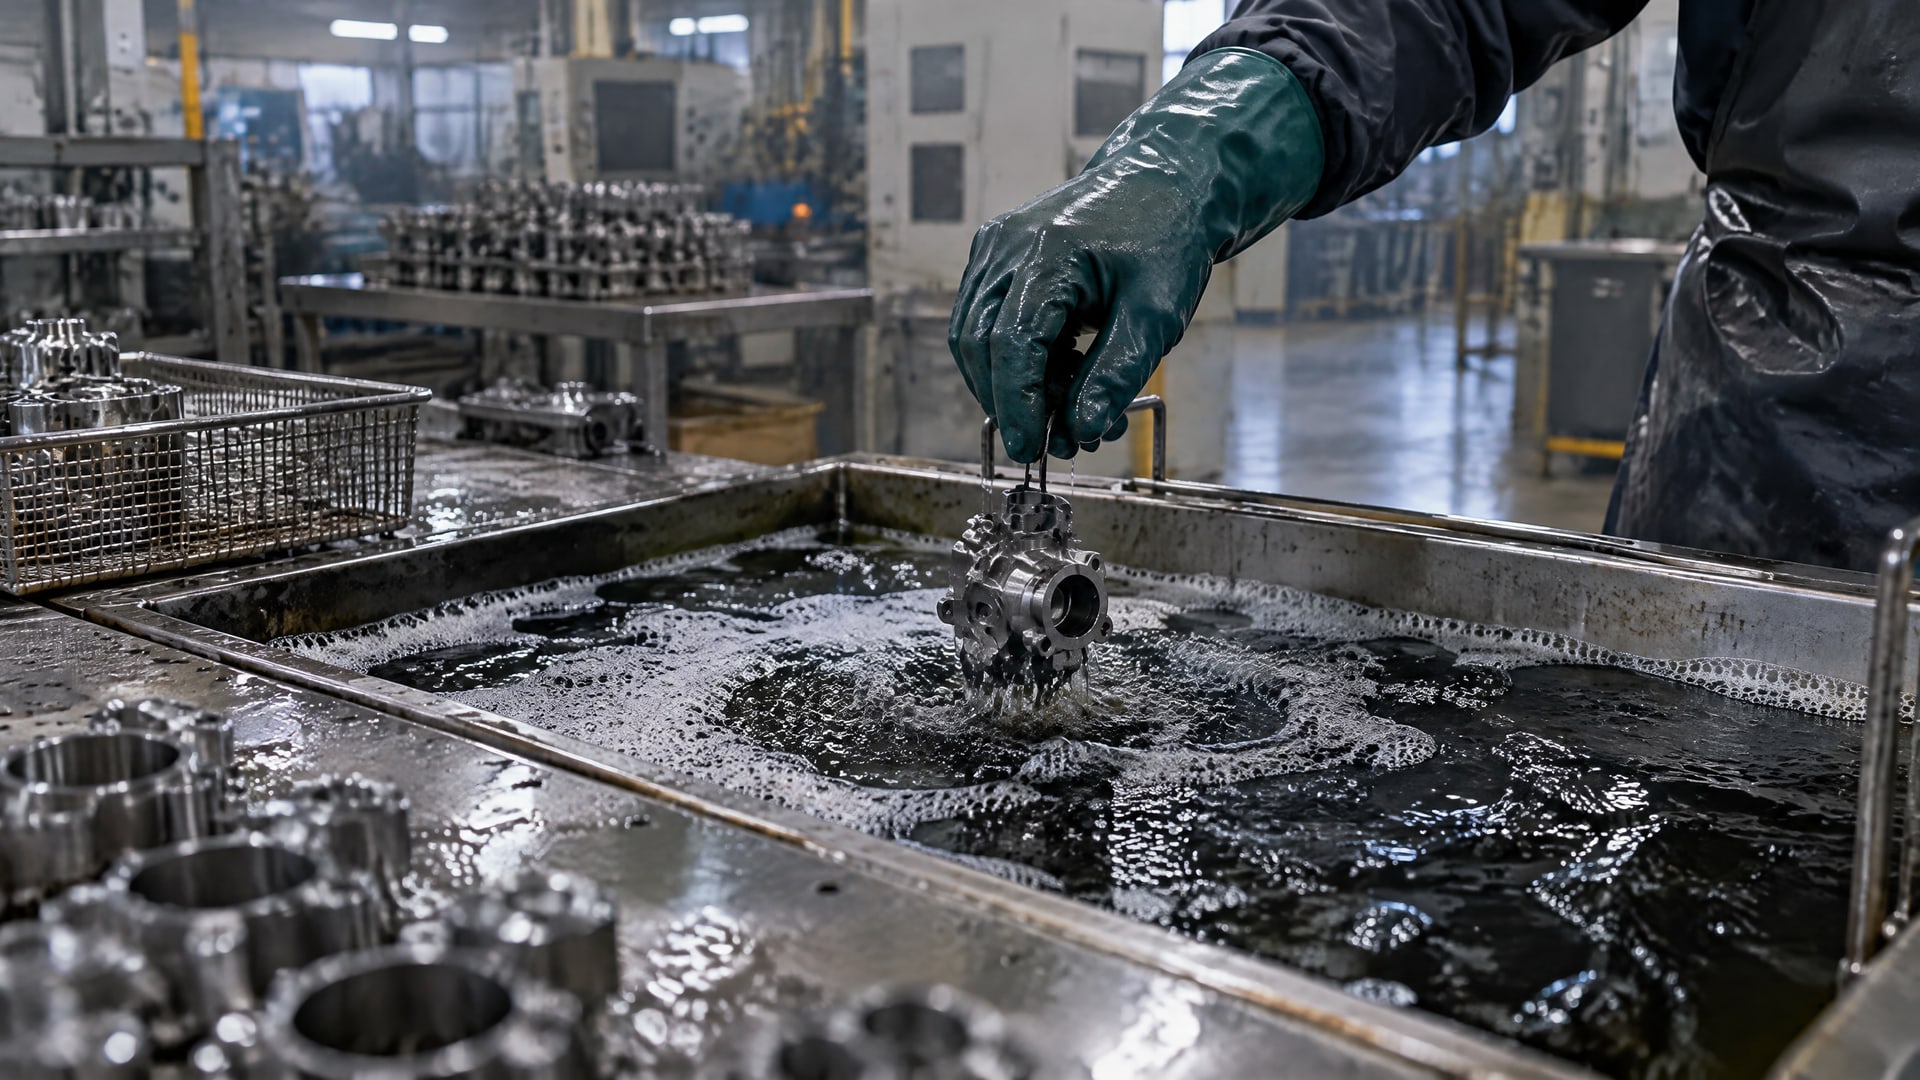
На поверхности формируется аморфное железофосфатное покрытие, которое улучшает адгезию последующего покрытия. При этом такая обработка в меньшей степени препятствует коррозии, чем кристаллическое цинк-фосфатное покрытие. Следовательно, фосфатирование нельзя рассматривать как универсальную замену всем этапам подготовки или как единственную меру защиты от коррозии.
Согласно ISO 1514, конверсионную обработку проводят распылением или погружением. Для внутренних диаметров выбор способа связывают с возможностью обработать канал и обеспечить контролируемую промывку. До нанесения фосфатного слоя удаляют масла, жиры, шлам, окалину, пыль и другие загрязнения. После щелочной очистки и травления детали обычно промывают деминерализованной водой; контроль промывки особенно важен, поскольку остатки растворов могут ухудшить последующее покрытие.
Фосфатирование не формирует абразивную топографию так же, как пескоструйная обработка. Поэтому для повышения адгезии обычно оценивают сочетание этапов: очистку, создание требуемого рельефа и, если это нужно по технологии, нанесение конверсионного слоя. Внутреннюю поверхность проверяют с учетом всей последовательности, а не только факта обработки раствором.
Антифрикционные покрытия MODENGY наносят на детали после соответствующей подготовки, когда требуется снизить трение и защитить поверхность от износа. Для внутреннего диаметра важно заранее определить, каким способом покрытие будет нанесено и как проверить его равномерность. Выбор покрытия не отменяет требований к очистке и подготовке основания.
Подготовка поверхностей деталей под сварку
Подготовка к сварке и подготовка под покрытие решают разные задачи.
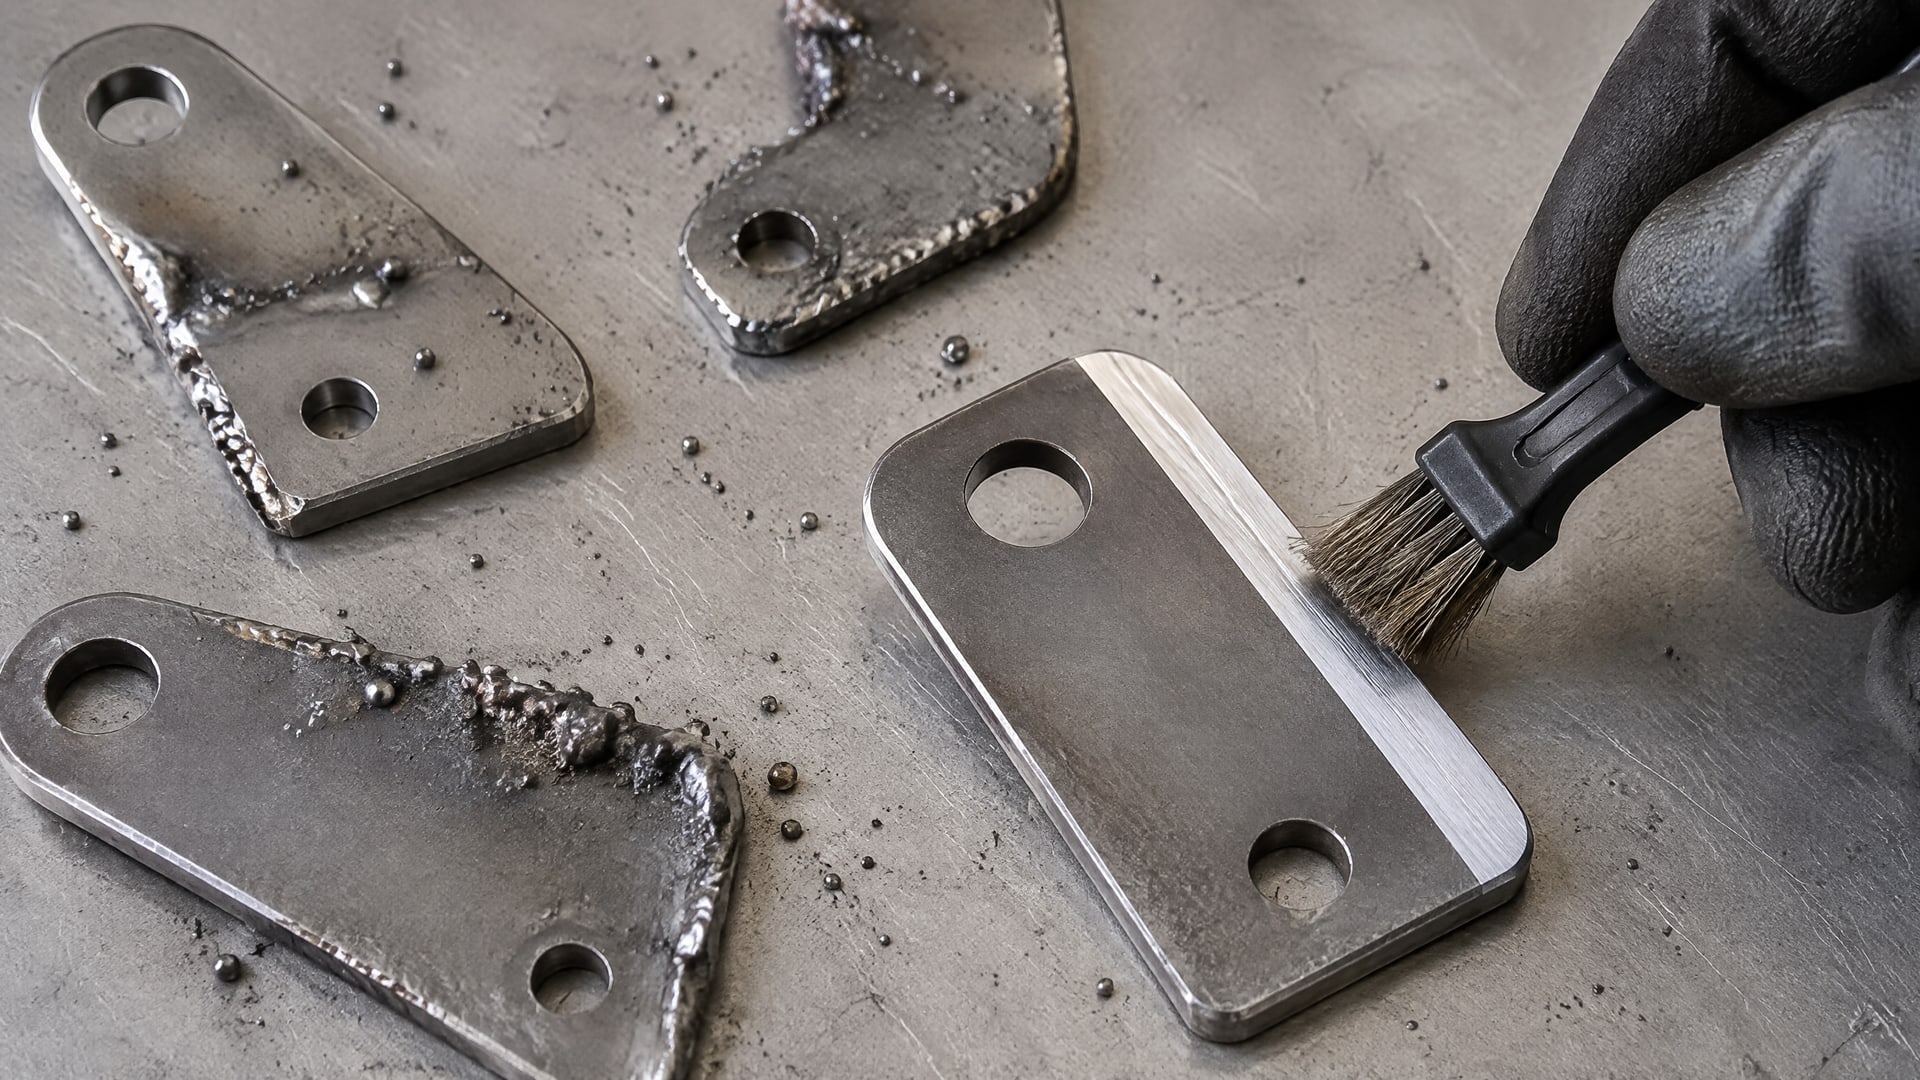
При подготовке сварных деталей важно оценить не только шов, но и кромки, брызги сварки, заусенцы и другие участки с поверхностными несовершенствами. ISO 8501-3 задает визуальные степени подготовки P1, P2 и P3: минимальную, тщательную и очень тщательную. Требуемую степень определяют для конкретной конструкции и фиксируют в технических требованиях.
ISO 12944-4 указывает, что требования к предварительной обработке сварных швов, удалению сварочных брызг, заусенцев и острых кромок нужно определить и согласовать; для сварных швов стандарт отсылает к ISO 8501-3. Это помогает сделать инструкцию по подготовке поверхностей деталей к сварке однозначной для производства и контроля. Указание только на зачистку шва не описывает состояние соседних кромок и других зон.
Что включить в требования к подготовке
В технической документации указывают степень подготовки P1, P2 или P3 и перечисляют участки, подлежащие обработке. Для деталей с внутренними диаметрами отдельно обозначают, какие поверхности канала должны быть подготовлены и каким способом результат будет проверен. Если после сварки планируется нанесение покрытия, требования к сварному шву и подготовке основания под покрытие согласуют между собой.
Чрезмерное шлифование не следует считать способом улучшить подготовку: ISO 8501-3 и ISO 12944-4 обращают внимание на недопустимость ухудшения целостности стали и сварных зон. В частности, чрезмерная обработка может вызвать нежелательные термические и структурные изменения. Поэтому метод и степень обработки задают заранее, а не оставляют на усмотрение исполнителя.
Подготовка поверхности детали и заготовки к разметке также требует учитывать назначение операции. Требования для разметки нельзя автоматически переносить на сварку или окраску: у этих этапов разные критерии приемки. В документации полезно прямо указать, для какой последующей операции готовят поверхность и какие дефекты или загрязнения необходимо удалить.
Контроль результата и рабочая последовательность
Чтобы сравнение микропескоструйной и химической подготовки было предметным, сначала задают конечный результат.
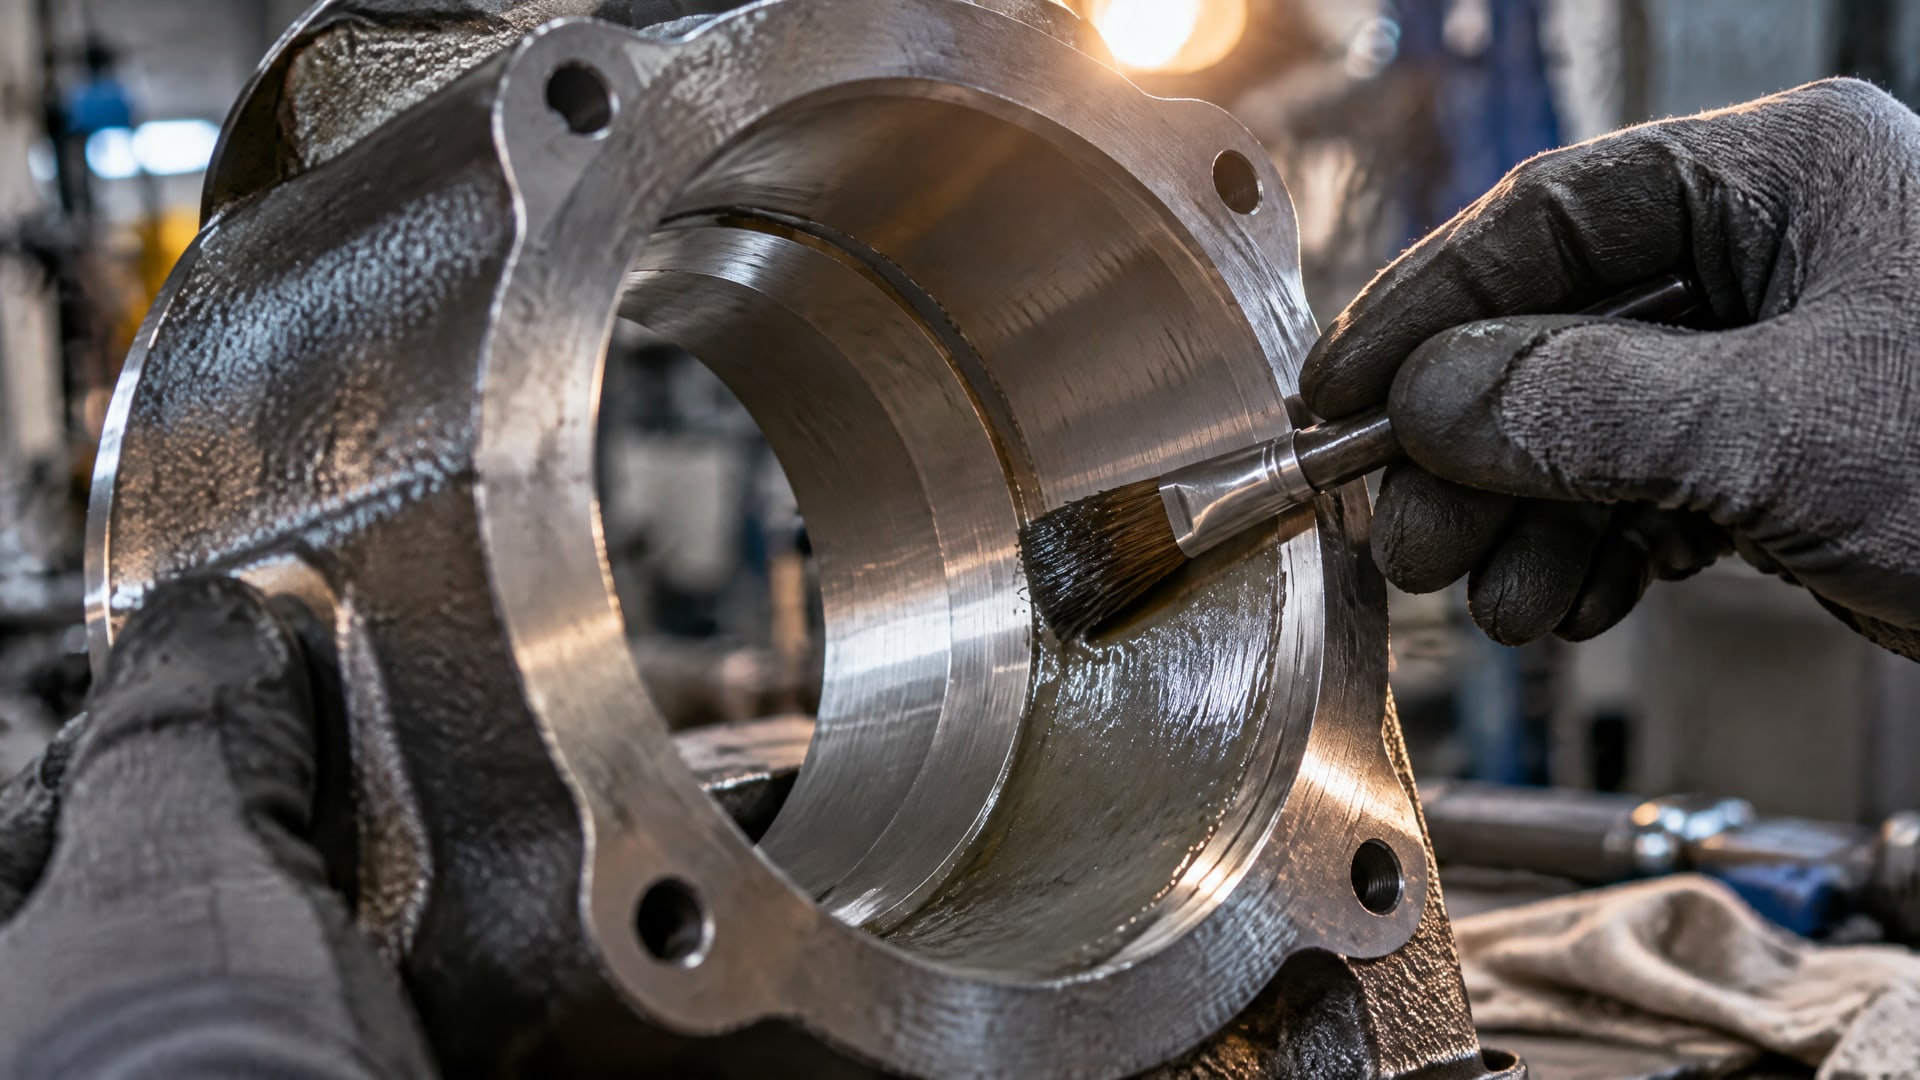
Для покрытия это может быть требуемая чистота, шероховатость или наличие конверсионного слоя; для сварных зон - степень подготовки по ISO 8501-3 и требования к удалению несовершенств по ISO 12944-4. Без этих критериев нельзя корректно оценить, какой процесс справился лучше.
Рабочую последовательность для поверхности под покрытие строят по этапам:
Определяют материал детали, геометрию внутреннего канала и участки, которые должны быть обработаны.
Удаляют масла, жиры, пыль, окалину и другие загрязнения до абразивной или конверсионной обработки.
Выбирают механический или химический способ с учетом доступа к поверхности и возможности контролировать результат.
Для абразивной обработки согласуют целевую шероховатость; практический ориентир для лакокрасочного покрытия - Rz 40–80 мкм.
Если предусмотрено фосфатирование, задают способ обработки и контролируют промывку, чтобы удалить остатки раствора.
Проверяют подготовку внутреннего диаметра и сварных зон по установленным критериям до нанесения следующего слоя.
Критерии приемки должны учитывать всю поверхность, а не только доступный снаружи участок. Для внутреннего канала важно установить, как подтвердить обработку труднодоступных зон. Для сварных деталей проверяют не только сам шов, но и кромки, брызги сварки и заусенцы. Такой подход помогает связать технологию подготовки с последующим покрытием или сварочной операцией и избежать формального выбора метода без проверки результата.
Часто задаваемые вопросы
Что выбрать для обработки внутреннего диаметра: микропескоструй или химическую подготовку?
Если абразив можно подать внутрь канала и проконтролировать шероховатость, рассматривают микропескоструйную обработку. При сложной геометрии, где абразив не обеспечивает равномерной обработки, оценивают химический способ или фосфатирование. Выбор зависит от доступа к поверхности, требований к покрытию и возможности промыть и проверить канал после обработки.
Фосфатирование заменяет очистку перед покрытием?
Нет. Перед фосфатированием удаляют масла, жиры, шлам, окалину, пыль и другие загрязнения. ISO 1514 описывает конверсионную обработку, а не отмену предварительной очистки. После щелочной очистки и травления детали обычно промывают деминерализованной водой; остатки химических растворов могут ухудшить последующее покрытие.
Как подготовить поверхности деталей под сварку?
Требования задают для швов, кромок и других участков с поверхностными несовершенствами. ISO 8501-3 предусматривает степени P1, P2 и P3, от минимальной до очень тщательной подготовки. ISO 12944-4 требует согласовать обработку швов, удаление сварочных брызг, заусенцев и острых кромок, поэтому одной зачистки шва может быть недостаточно.
Какая шероховатость нужна для адгезии покрытия к стали?
В техническом материале по подготовке металла перед порошковым покрытием приведен практический ориентир Rz 40–80 мкм для хорошей адгезии лакокрасочного покрытия. Это не универсальная величина для любого материала и процесса: целевое значение согласуют с требованиями к конкретному покрытию и проверяют на подготовленной поверхности.
Заключение
Для деталей с внутренними диаметрами микропескоструй выбирают, когда абразив можно направить на поверхность и контролировать шероховатость. Если канал сложно равномерно обработать механически, рассматривают химическую подготовку или фосфатирование с обязательной очисткой и промывкой. Для сварных зон требования формулируют по ISO 8501-3 и ISO 12944-4, отдельно учитывая швы, кромки и несовершенства.
Следующий шаг - зафиксировать в технологической документации участки обработки, целевое состояние поверхности и способ контроля внутреннего канала. Для покрытия укажите требуемую шероховатость или необходимость конверсионного слоя; для сварки - степень P1, P2 или P3 и перечень устраняемых дефектов.