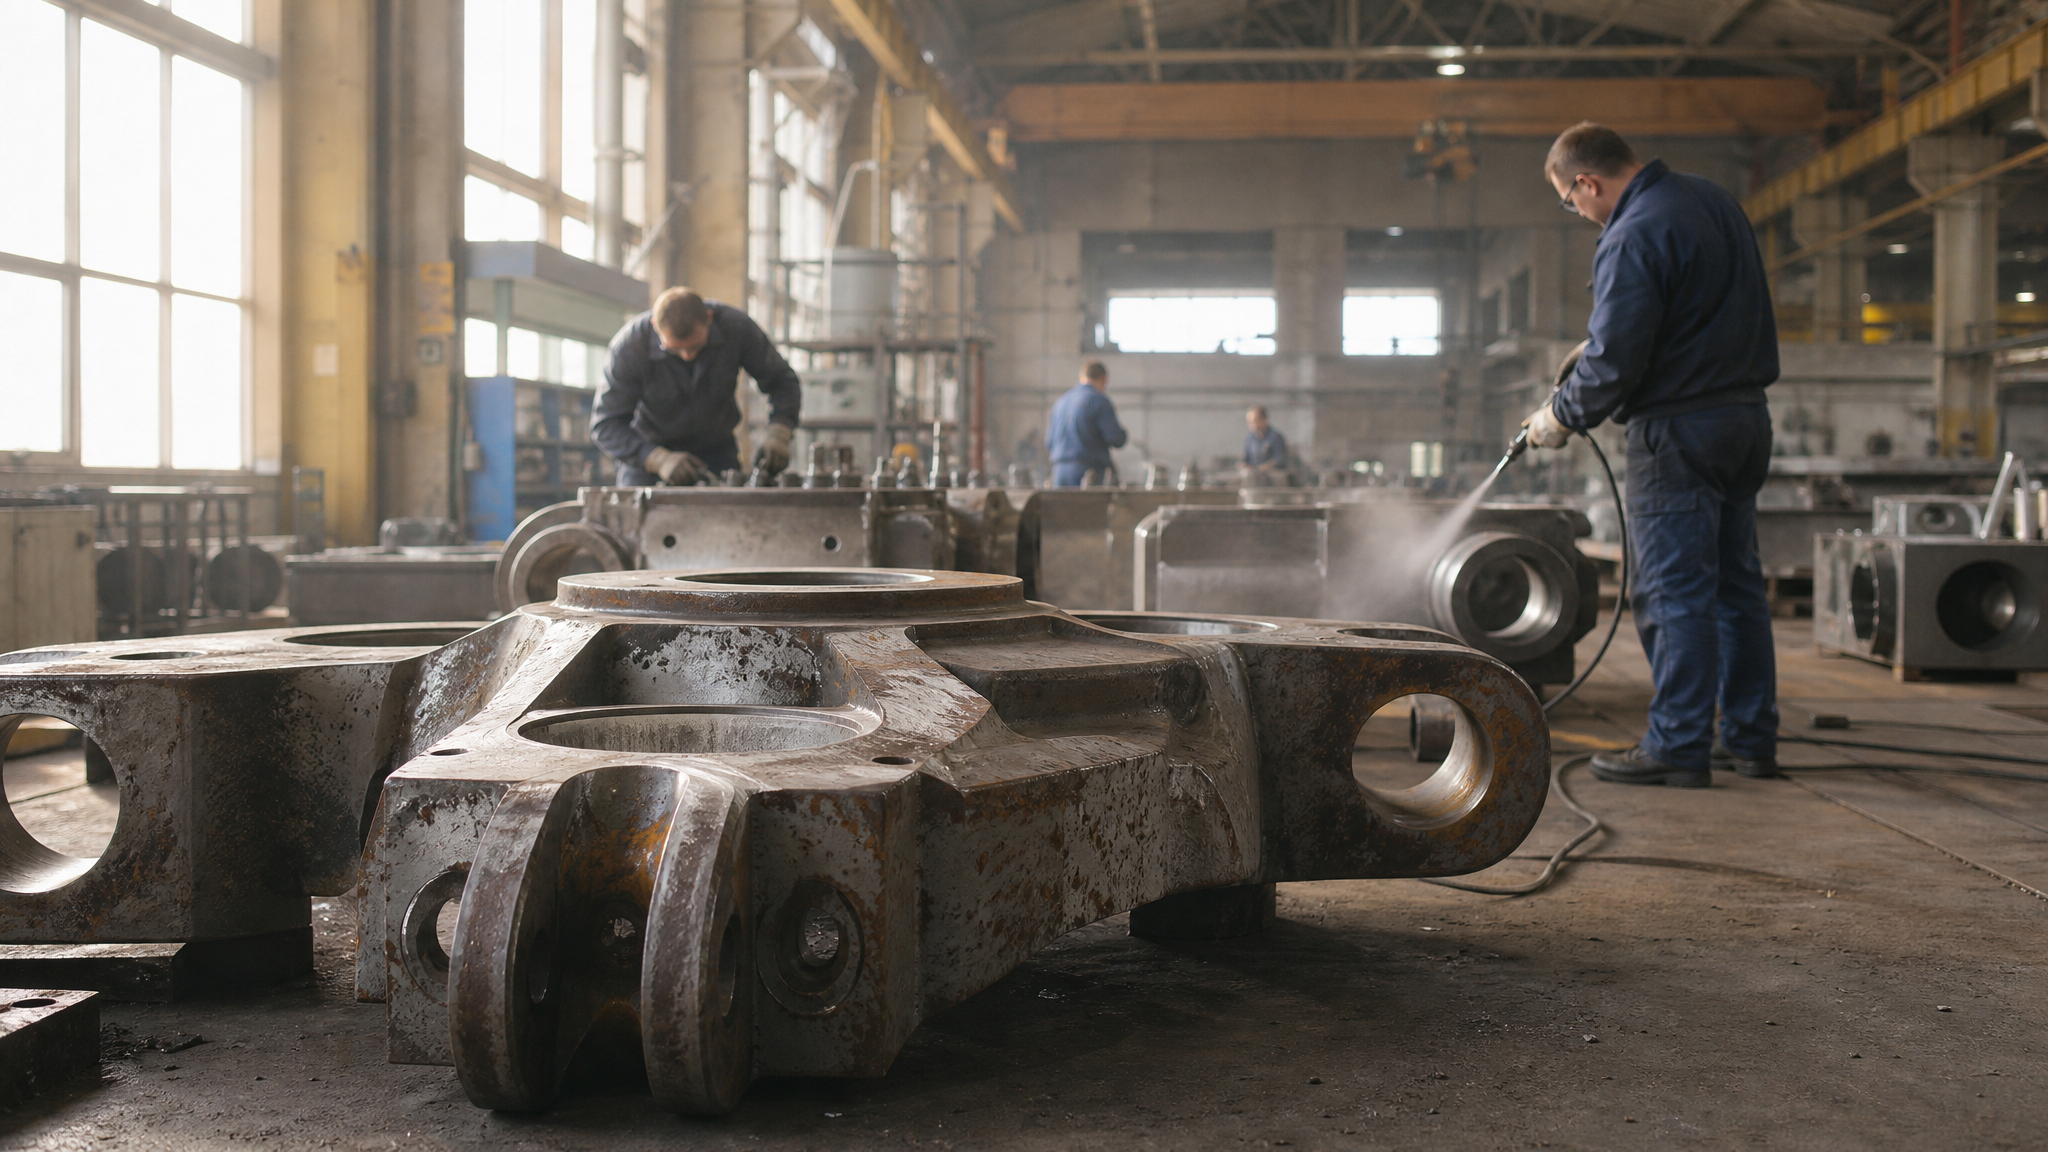
Подготовка поверхности перед нанесением смазочных материалов и твердосмазочных покрытий определяет адгезию, равномерность слоя и долговечность защиты. Для крупногабаритных узлов, где традиционные пластичные смазки часто вымываются или не обеспечивают стабильный коэффициент трения, встает вопрос выбора между быстрым воздушным высыханием покрытия и принудительным термоотверждением. Оба подхода имеют свои ограничения: воздушная сушка занимает более 24 часов и требует значительной производственной площади, а интенсивное отверждение предъявляет высокие требования к качеству подготовки поверхности и тепловой инерции детали. Эта статья поможет инженерам, снабженцам и техническим специалистам принять обоснованное решение о выборе технологии в зависимости от условий работы узла, габаритов и производственных возможностей.
Роль подготовки поверхности в формировании адгезии
Перед нанесением любого смазочного покрытия поверхность должна быть свободна от оксидной пленки, жира, загрязнений и старых слоев материала.
На этом этапе закладывается фундамент адгезии - механической и молекулярной связи покрытия с основой. При медленной воздушной сушке у молекул покрывающего материала есть время на диффузию в поры металла и образование стойких водородных связей. Напротив, при ускоренном отверждении (конвекция, ИК, УФ) адгезия опирается в большей мере на качество механического сцепления, поэтому зачистка поверхности становится критичнее.
Для крупногабаритных узлов подготовка усложняется из-за сложной геометрии, труднодоступных зон и необходимости обработать всю поверхность равномерно. Обезжиривание растворителем, абразивная обработка (дробеструйка, кислотное травление) и финальная активация перед нанесением - каждый этап напрямую влияет на долговечность покрытия. Если на поверхности останутся микролужицы влаги или масла, покрытие будет отслаиваться даже при идеальной программе отверждения.
Методы обезжиривания крупногабаритных деталей
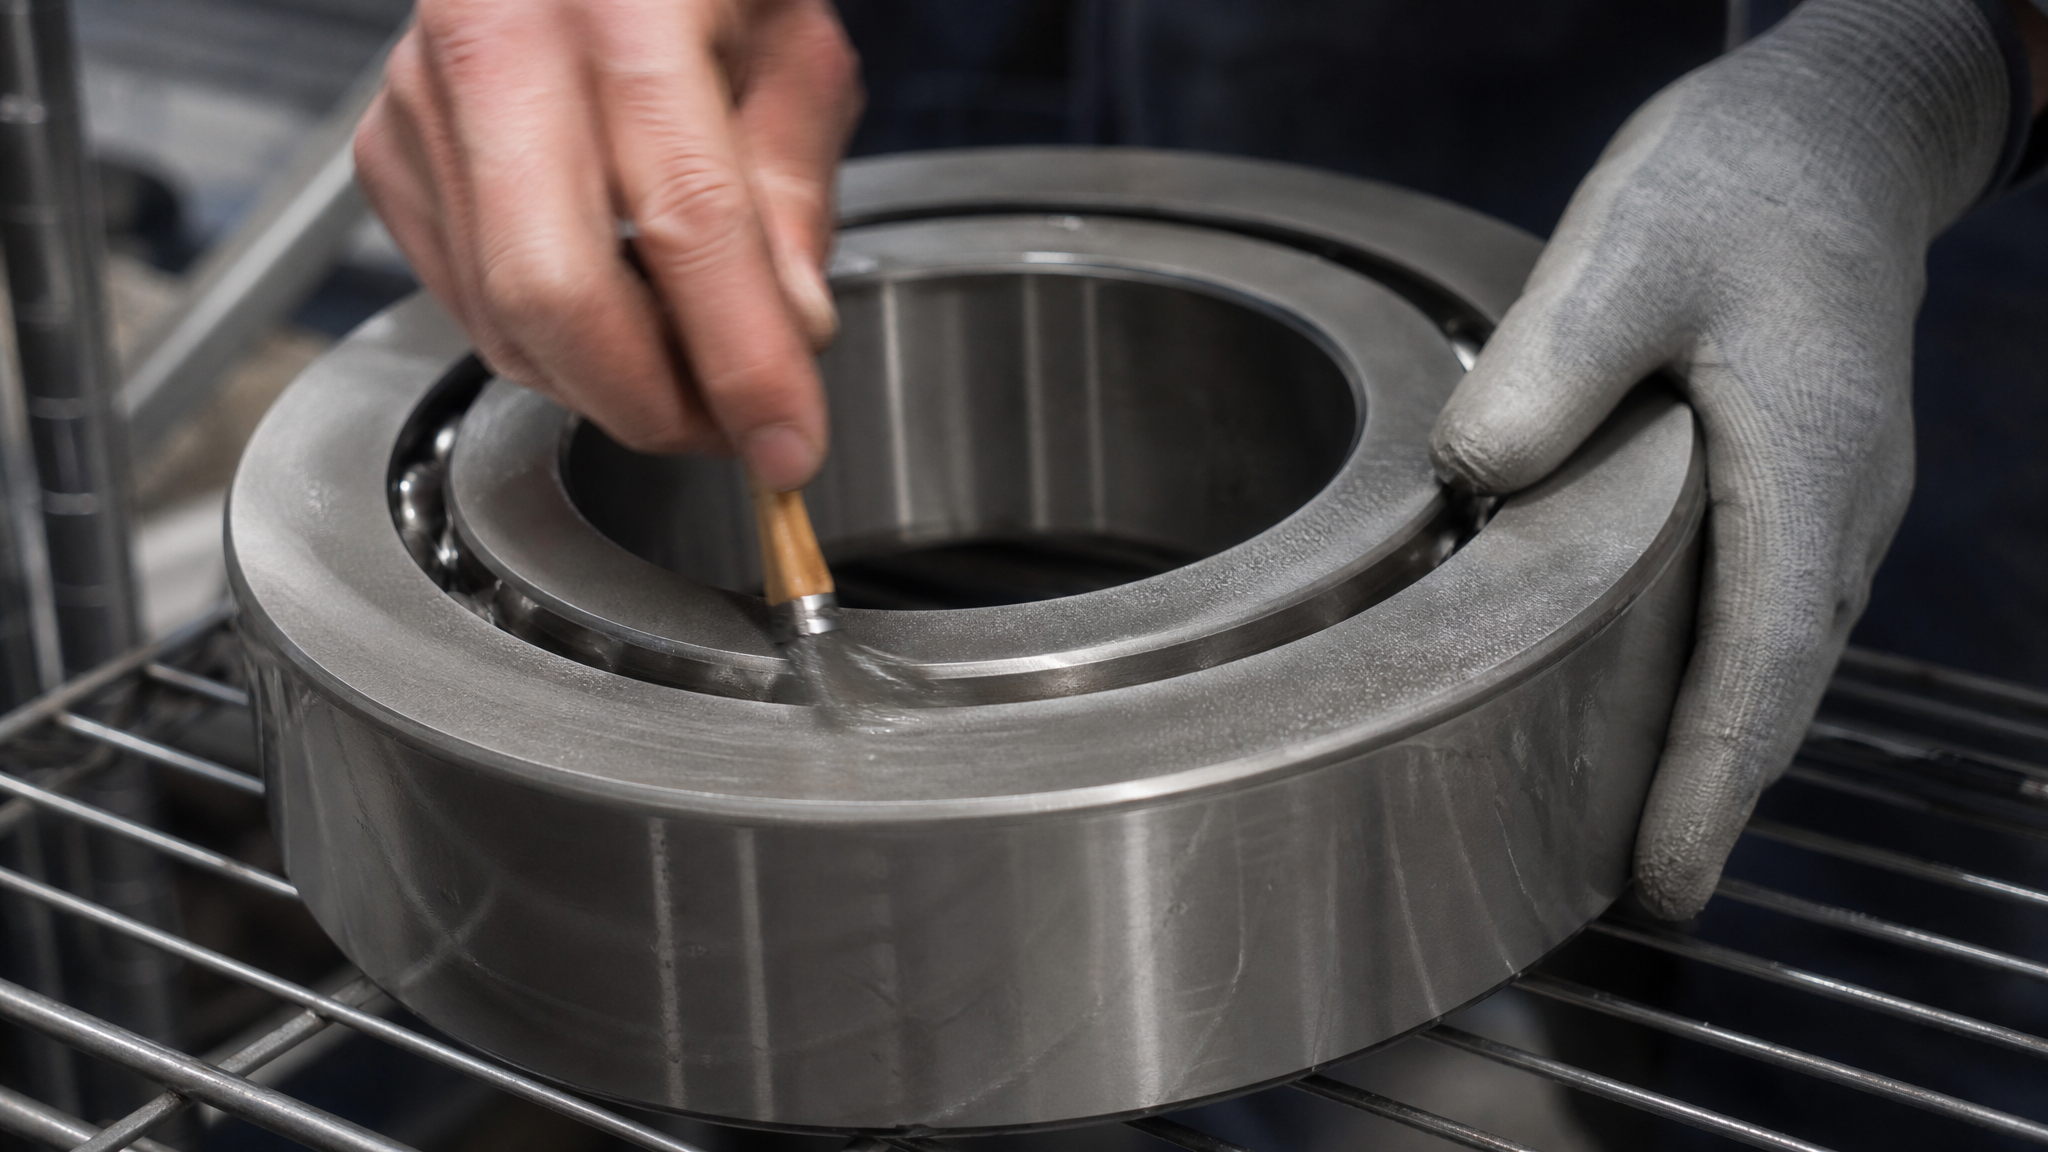
Обезжиривание выполняется органическими растворителями (ацетон, нефрас, уайт-спирит) или щелочными растворами. Для крупногабаритных узлов, собранных из нескольких компонентов, часто используют протирку или ванное замачивание. При протирке нужно менять тряпку на каждый участок, чтобы не перенести загрязнение с одной зоны на другую. После растворителя остаток испаряется 15-30 минут при комнатной температуре; ускорить процесс можно теплым воздухом (не горячим, чтобы не испарилась вода из щелочного раствора, если он применялся).
После обезжиривания проводится инспекция поверхности под ярким светом: глянец должен быть равномерно матовым, без пятен, потеков и следов пальцев. Если узел велик, проверку выполняют по зонам. Любые пропуски - причина повторной обработки, так как даже небольшой участок с маслом заблокирует адгезию на значительной площади вокруг.
Воздушная сушка: ограничения для крупногабаритных узлов
Воздушная сушка при температуре 18–20°C большинства покрытий занимает более 24 часов.
Для крупногабаритных узлов это означает необходимость иметь несколько стеллажей или отдельное помещение, где детали лежали бы неподвижно, защищены от пыли и колебаний влажности. На производстве это приводит к затуханию цикла, простою оборудования и увеличению незавершенного производства.
Кроме того, при медленной сушке воздушная влага может конденсироваться на поверхности покрытия, особенно ночью или при резких перепадах температур. Это вызывает помутнение, проседание и потерю адгезии. Для защиты нужно держать помещение при постоянной температуре и влажности не более 70%, что требует дополнительных инвестиций в климатизацию.
Однако воздушная сушка имеет одно преимущество: она универсальна для любых материалов и любых размеров. Если узел нельзя нагревать (из-за риска деформации, расслоения соединений или перестояния смежных компонентов), воздушная сушка остается единственным вариантом. В этих случаях ускорение достигается за счет низкоскоростных циркуляционных вентиляторов, которые мягко обдувают поверхность, не создавая турбулентности и пыли.
Термоотверждаемые системы: конвекция, инфракрасное и ультрафиолетовое излучение
Искусственное отверждение названо наиболее эффективным способом ускорения образования покрытия.
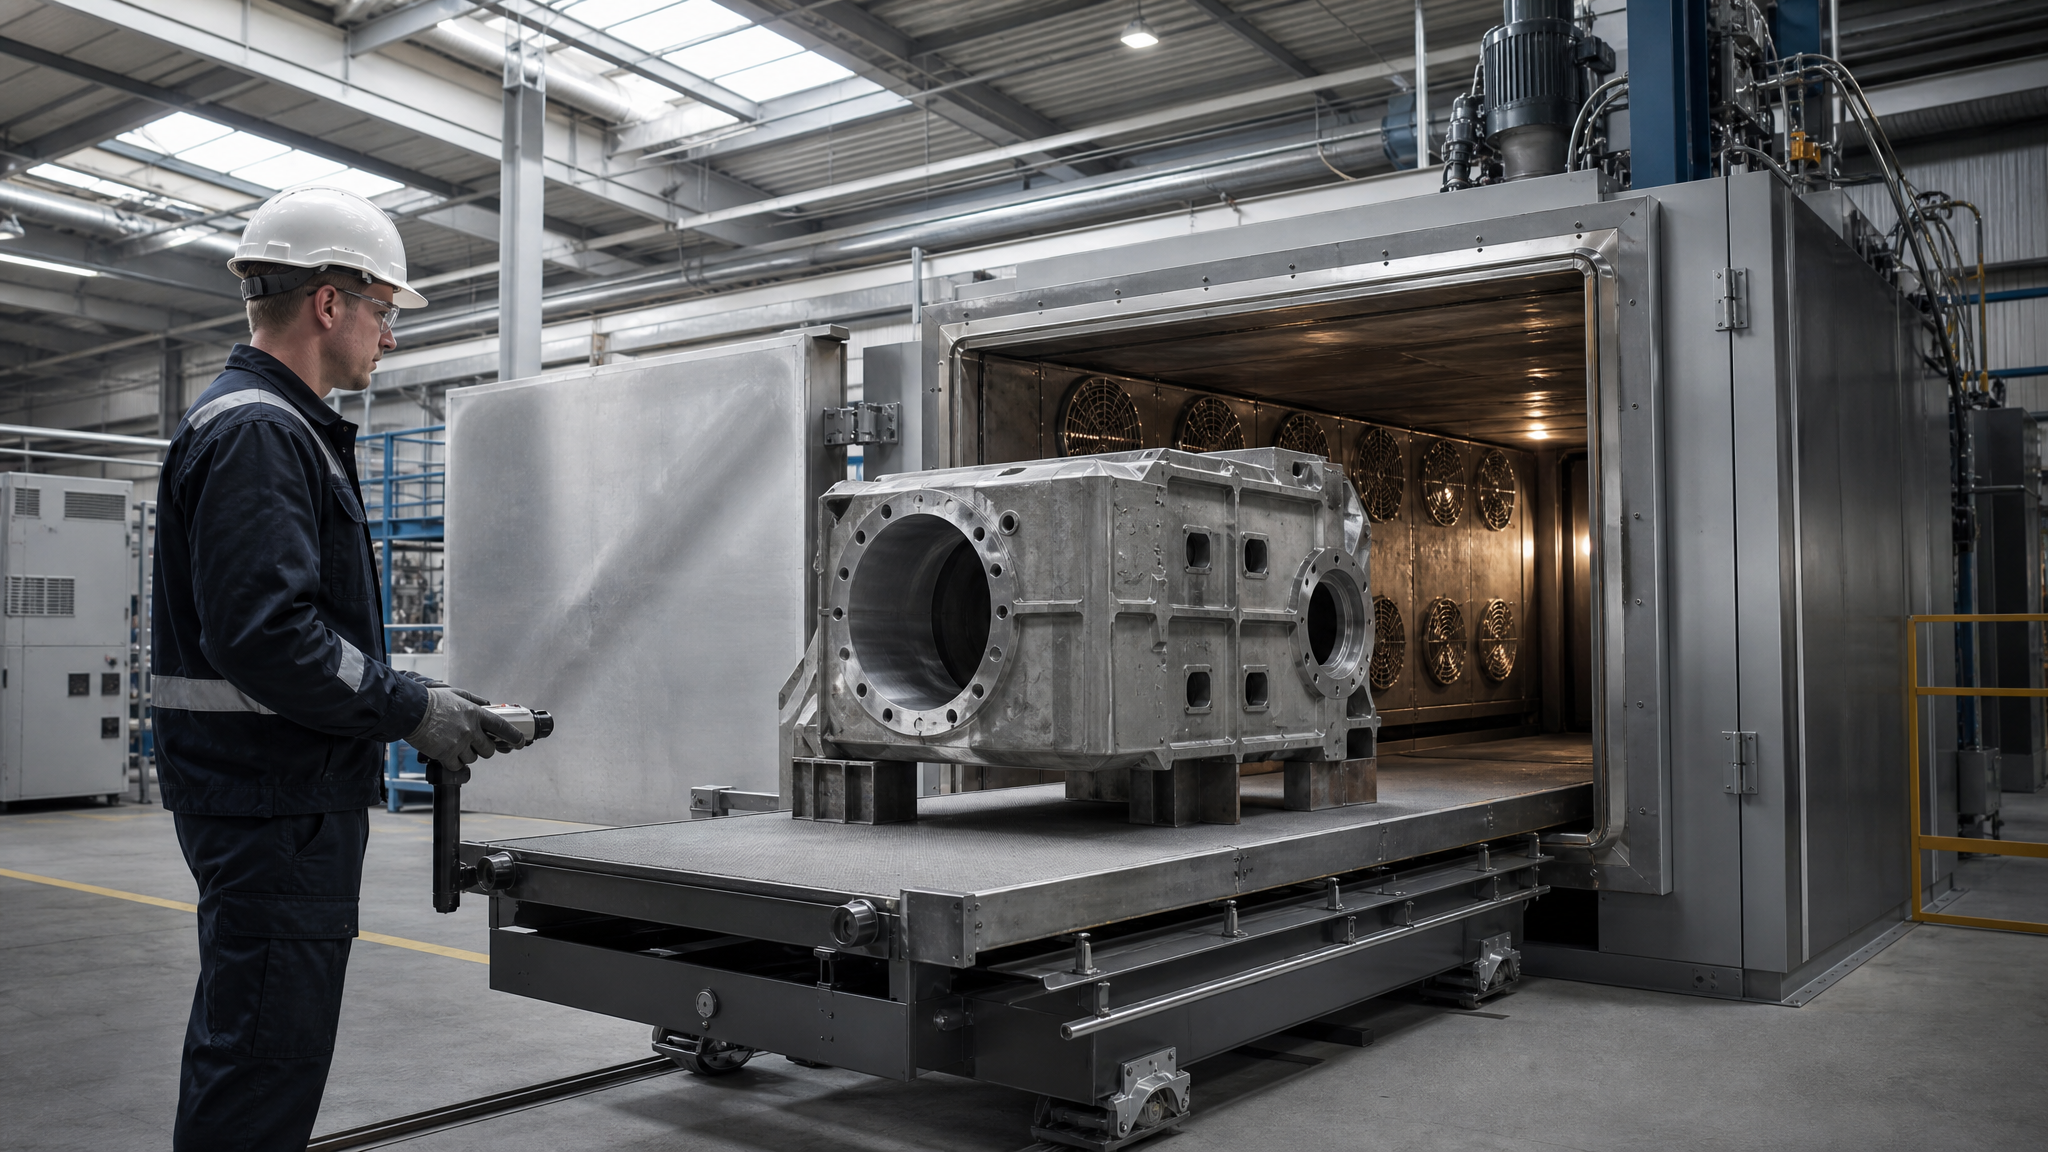
Основные способы:
Конвекционная сушка
Тепло передается при непосредственном контакте покрытия с циркулирующим горячим воздухом. Для крупногабаритных узлов конвекционные сушилки устраивают в виде камер, где деталь располагается на передвижной тележке. Воздух нагревается до 60–120°C в зависимости от типа материала и прокачивается через камеру. Из-за теплоизоляции крупногабаритного узла сама деталь может нагреваться медленнее, чем окружающий воздух, поэтому время конвекционной сушки остается несколько часов - не 24 часа, но и не минуты.
Преимущество конвекции: универсальность, отсутствие специального оборудования для каждого материала, возможность обрабатывать изделия сложной формы. Недостаток: высокие энергозатраты, необходимость в отдельной камере и нагревателе.
Радиационная сушка: инфракрасные лучи
Инфракрасные излучатели нагревают поверхность напрямую, минуя воздушную массу. Для крупногабаритных узлов применяют ИК-кассеты или панели, расположенные над деталью на расстоянии 30–50 см. Температура поверхности изделия поднимается быстро и неравномерно: освещенные зоны могут быть горячими, а теневые - холодными. Это требует либо поворота детали, либо расстановки множества излучателей. При локальном нанесении покрытия (например, на зубья шестерни) ИК-сушка очень эффективна.
В примере из источника при температуре поверхности 130°C критическая продолжительность отверждения составляла около 2 минут. Для крупногабаритного узла, если его можно прогреть до 100–120°C, время сокращается до 5–15 минут. Однако существует риск перегрева смежных компонентов (уплотнений, подшипников, электроники), поэтому перед применением ИК-сушки нужно проверить допустимую температуру всех материалов, входящих в узел.
Ультрафиолетовое отверждение
УФ-отверждение используется для эпоксидных, полиуретановых и акрилатных покрытий, содержащих фотоинициаторы. Излучение проникает в слой толщиной 100–200 микрон и вызывает полимеризацию за считанные минуты или даже секунды. Для крупногабаритных узлов УФ применяют редко, потому что нужно облучать каждую сторону деталей отдельно, и для больших площадей требуются мощные УФ-лампы высокой стоимости.
Подготовка поверхности: различие подходов для воздушной и термосушки
При воздушной сушке поверхность требует обезжиривания и сушки перед нанесением.
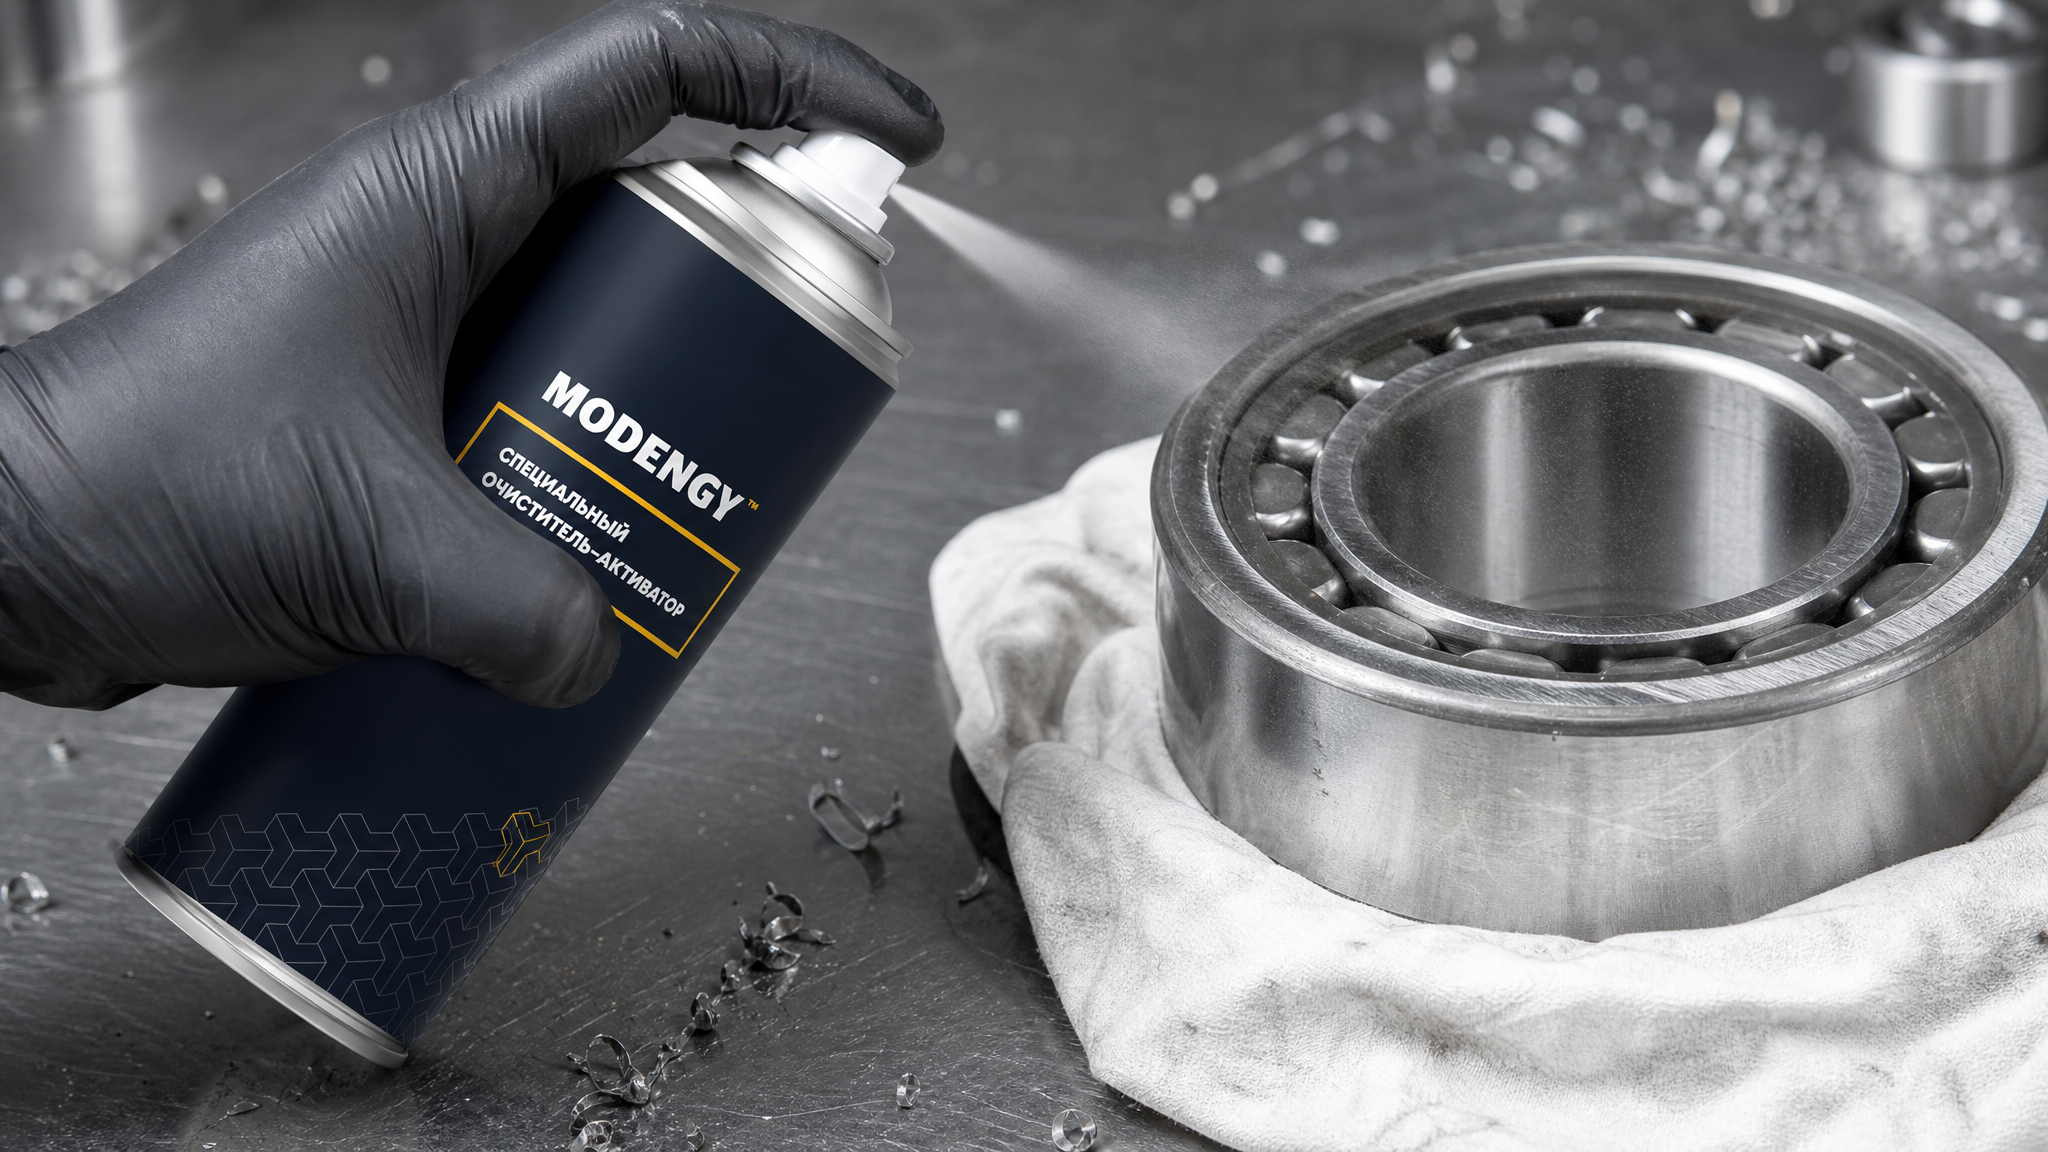
Поскольку процесс отверждения длительный и молекулы материала могут диффундировать в микропоры, требования к чистоте не столь жесткие. Обычно достаточно протирки растворителем, выдержки 30 минут и нанесения.
При термоотверждении (конвекция, ИК, УФ) ситуация иная. Покрытие схватывается за минуты, и если молекулы адгезива не успели закрепиться на поверхности, слой будет слабым. Поэтому перед ускоренным отверждением требуется дополнительная активация поверхности: после обезжиривания проводят механическую шлифовку (P120–P180), кислотное или щелочное травление для удаления окислов, и финальную обработку активирующим раствором. Активаторы повышают смачиваемость и создают микрошероховатость, улучшающую механическое сцепление.
Для крупногабаритных узлов такая подготовка требует больше времени, но экономит его за счет ускорения отверждения. Если цех готов вложить полчаса в подготовку, он получит узел с покрытием за 30 минут вместо суток.
Твердосмазочные покрытия шестерен и фрикционных пар
Шестерни и другие фрикционные пары в крупногабаритных узлах часто смазывают пластичными смазками (литол или циатим), но эти материалы вымываются при высоких скоростях, создают потери энергии на вязкое трение и требуют периодического пополнения смазки.
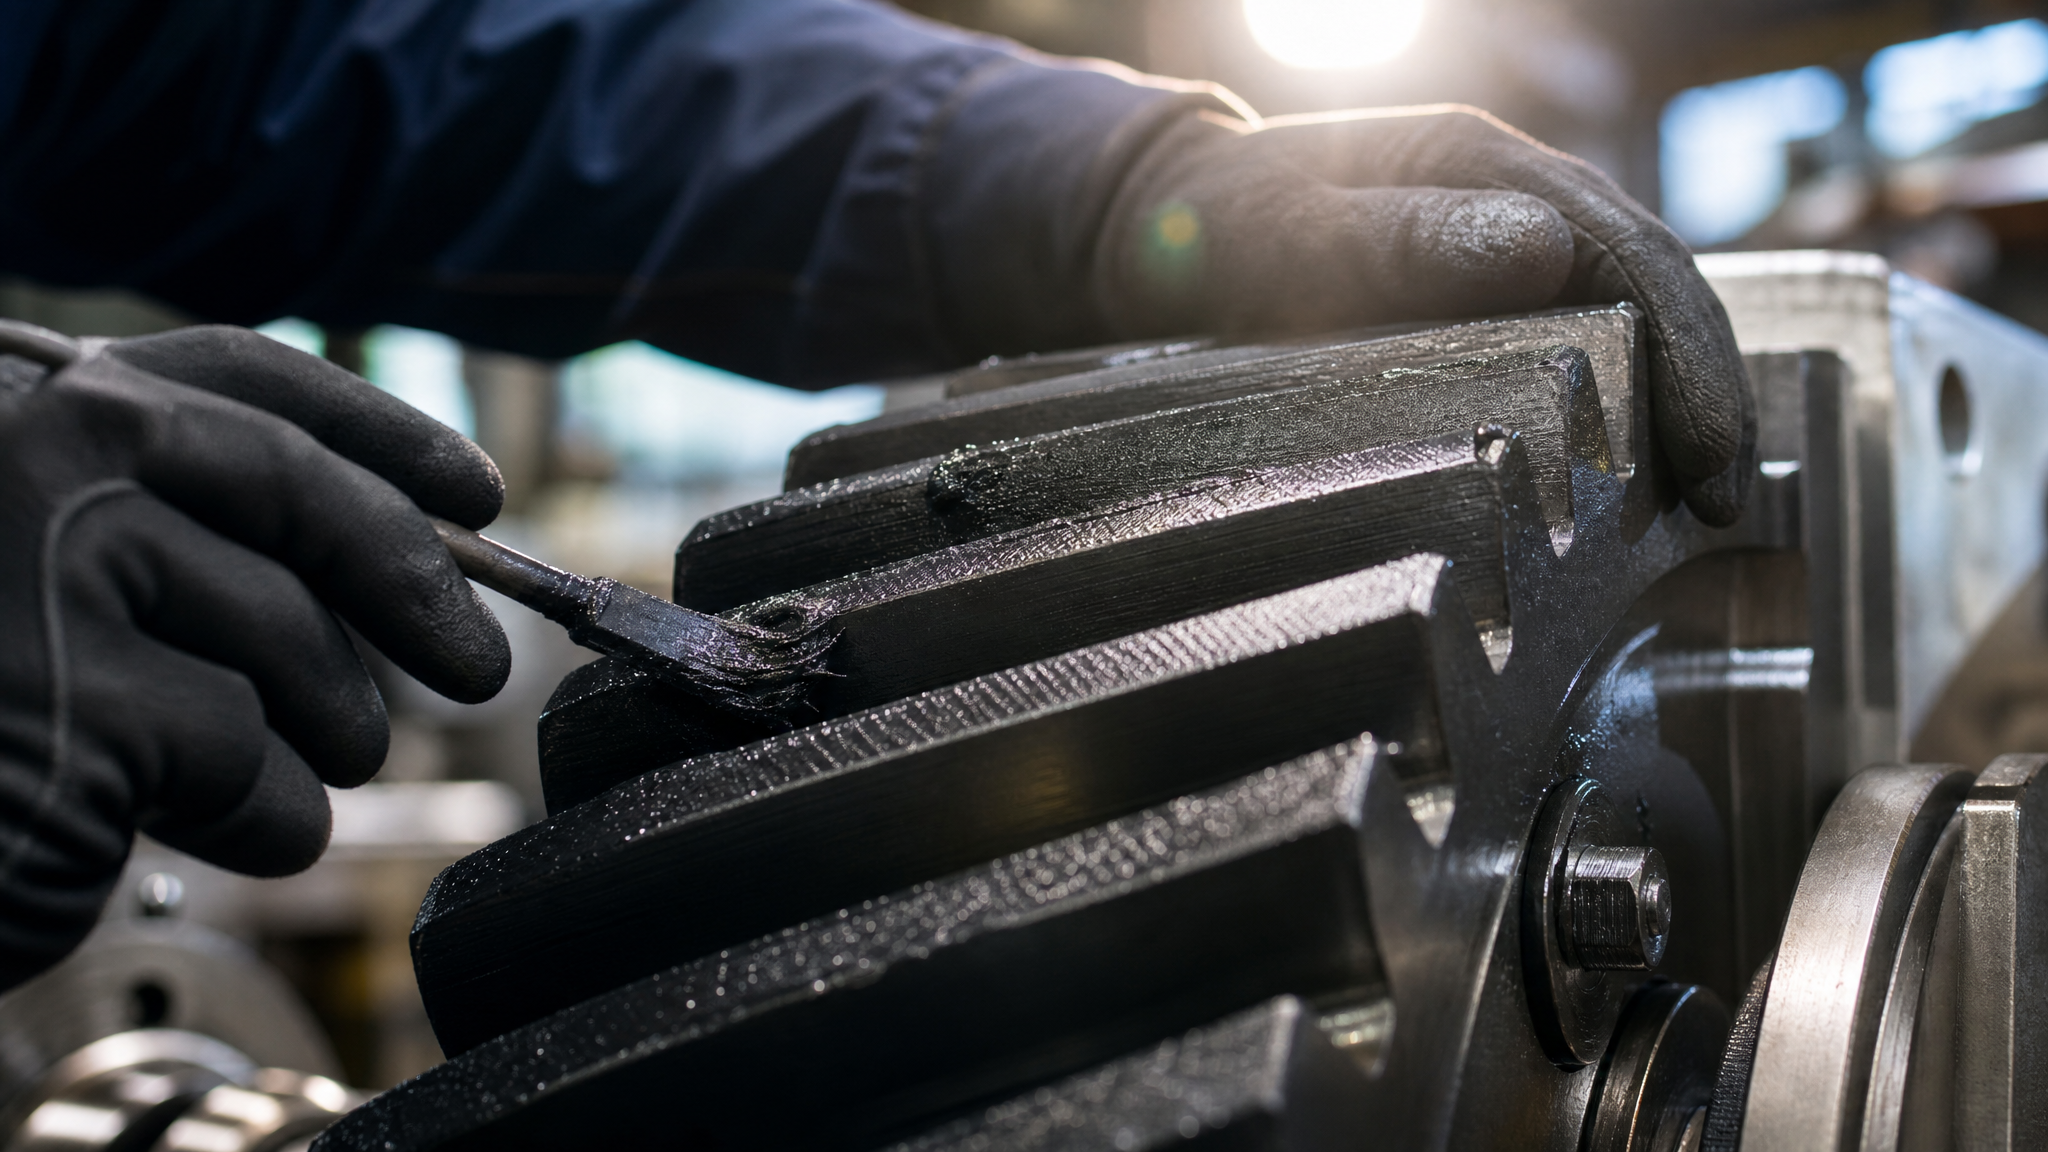
Альтернатива - твердосмазочные покрытия.
Твердосмазочное покрытие состоит из полимерной матрицы (эпоксидная смола, полиуретан) и наполнителя (дисульфид молибдена, графит, PTFE). Коэффициент трения такого покрытия составляет 0,08–0,15, что ниже, чем у пластичной смазки при частых нагрузочных циклах. Покрытие не вымывается, не нуждается в пополнении и работает стабильно от -40°C до +200°C в зависимости от формулировки.
Нанесение твердосмазочного покрытия требует той же подготовки поверхности: обезжиривание, шлифовка и активация. После нанесения тонкой пленкой (20–50 микрон) покрытие отверждается. Если используется воздушная сушка, процесс займет сутки; если конвекция или ИК -30–60 минут. На практике мастера выбирают конвекцию как компромисс между скоростью и универсальностью.
После полного отверждения шестерни обкатывают при малых нагрузках в течение часа, чтобы покрытие адаптировалось к фрикции. При этом слегка сглаживается микрошероховатость, и пара входит в режим минимального трения. Дальнейшего обслуживания смазкой, как правило, не требуется, хотя в очень грязных или влажных средах может потребоваться защитный слой масла поверх покрытия.
Выбор технологии: критерии для крупногабаритных узлов
При выборе между воздушной сушкой и термоотверждением следует учесть:
Производственный цикл. Если узел нужен быстро и на конвейере образуется очередь, ускоренная сушка обязательна. Если сроки свободные, воздушная сушка рентабельнее по электроэнергии.
Габариты детали. Для узлов длиннее 2 метров или массой свыше 100 кг конвекционная сушка требует промышленной камеры; если ее нет, придется воздушная сушка. ИК и УФ хорошо работают на локальных покрытиях (например, на зубцах шестерни).
Допустимая температура нагрева. Если узел содержит электронику, эластомеры или композиты, восприимчивые к нагреву, воздушная сушка или конвекция при низкой температуре (40–60°C) - единственные варианты.
Материал основы. Сталь хорошо переносит конвекцию до 150°C. Алюминий требует осторожности выше 80°C (риск коробления). Чугун инертен к нагреву.
Требуемое качество адгезии. Если узел будет работать при вибрации илиударных нагрузках, требуется максимальная адгезия, что подразумевает тщательную подготовку поверхности перед быстрым отверждением.
Совет инженера: для проверки адгезии после отверждения используют кросс-адгезионный тест (ГОСТ 15025) - надрезают покрытие сеткой и приклеивают скотч, затем резко отрывают. Если пленка остается на основе, адгезия хорошая. Если отслаивается, нужно пересмотреть подготовку поверхности.
Примеры практического применения
На линиях фасовки и автоматизированных конвейерах прижилась конвекционная сушка.
Типовая схема: узел поступает с уже нанесенным покрытием на тележке, входит в камеру при 80–100°C, за 45 минут слой полимеризуется, узел выходит из камеры и может быть собран в следующее изделие. Это дает пропускную способность 10–15 узлов в смену вместо 2–3 при воздушной сушке.
В ремонтных службах, где оборудование находится на месте и разбирать его неудобно, используют переносные ИК-лампы. Например, направляющую шпиндельного узла обезжиривают, шлифуют, наносят покрытие и тут же облучают ИК в течение 5 минут. Узел быстро пригоден к использованию.
Для твердосмазочных покрытий шестерен в редукторах закупщики часто сравнивают затраты на периодическое пополнение пластичной смазки (литол, циатим) с однократной стоимостью нанесения покрытия. На практике покрытие окупается за 1–2 года эксплуатации благодаря отсутствию утечек и пополнения, к тому же коэффициент трения ниже, что снижает расход электроэнергии на привод.
Для крупногабаритных шестерен часто выбирают именно твердосмазочное покрытие, потому что пластичную смазку сложно распределить равномерно по всей поверхности зубьев такой детали, а из полостей между зубьями она вымывается при работе. Покрытие же оседает тонким слоем на всех поверхностях без исключения, если соблюдена подготовка поверхности и выбран нужный способ отверждения.
Часто задаваемые вопросы
Насколько важна подготовка поверхности при быстром отверждении?
При ускоренном отверждении молекулы материала не успевают диффундировать глубоко в поры основания, поэтому адгезия опирается в основном на механическое сцепление. Любая частица пыли, масла или оксида блокирует контакт. При воздушной сушке диффузия компенсирует некоторые дефекты подготовки. Поэтому для конвекции, ИК и УФ требуется более тщательная очистка и активация.
Можно ли применить конвекционную сушку к узлу с эластомерными уплотнениями?
Да, если температура не превышает 60–70°C (максимум допуска большинства уплотнений). Тогда время сушки удлинится до 2–3 часов, но адгезия и качество слоя останутся высокими. Всегда проверьте при подборе сушилки, какой максимум температуры она может дать при нужном воздушном потоке.
Что произойдет, если оставить крупногабаритный узел сушиться на воздухе в сыром помещении?
Влага конденсируется на поверхности покрытия и создаст подслойную коррозию. Слой набухнет, потеряет блеск и адгезию. Через несколько недель покрытие начнет отслаиваться. Поэтому воздушная сушка допустима только в помещениях с влажностью не более 70% и температурой 18–22°C.
Есть ли риск перегрева при ИК-сушке крупногабаритного узла?
Да, если не контролировать температуру. ИК-излучатели нагревают поверхность локально, и освещенные зоны могут достичь 150–180°C, пока теневые стороны остаются холодными. Используйте пирометр или термопару для контроля. Крупногабаритные узлы с чувствительными компонентами лучше обрабатывать конвекцией с равномерным нагревом.
Сколько раз можно перенанести покрытие на уже обработанный узел?
Если первое покрытие полностью отверждено и адгезия хорошая, новое покрытие за счет шероховатости прилипнет к старому. Однако более двух-трех слоев делать не стоит: слой станет хрупким и расслоится при нагрузках. Если нужна большая толщина, лучше удалить старое покрытие (шлифовка, химическая очистка) и нанести новое.
Заключение
Выбор между воздушной сушкой и термоотверждением для крупногабаритных узлов зависит от производственного цикла, наличия оборудования, требуемого качества адгезии и допустимых температур нагрева. Воздушная сушка универсальна, но занимает свыше 24 часов; конвекционная сушка ускоряет процесс до 30–60 минут и подходит для большинства материалов; инфракрасное и ультрафиолетовое отверждение работают локально и очень быстро, но требуют тщательного контроля температуры.
Подготовка поверхности - обезжиривание, шлифовка и активация - является фундаментом долговечности покрытия. При ускоренном отверждении ее роль возрастает, потому что молекулы материала не успевают компенсировать дефекты подготовки за счет диффузии. Для фрикционных пар, таких как шестерни в редукторах, твердосмазочные покрытия часто экономичнее пластичных смазок благодаря стабильности коэффициента трения и отсутствию вымывания. Рекомендуем провести на своем предприятии пилотное испытание: возьмите типовой узел, обработайте его с полной подготовкой поверхности и ускоренной сушкой, проверьте адгезию кросс-адгезионным тестом и сравните трудозатраты и стоимость владения с текущим методом. На основе этих данных выбор технологии станет обоснованным и предсказуемым.