Качество защитного покрытия на 70% зависит не от самого покрытия, а от предварительной подготовки поверхности. Даже самая передовая система защиты не сможет обеспечить долговечность и надежность, если металл содержит ржавчину, окалину, грязь, масло или другие загрязнения. В этой статье разберемся, что регламентирует толщина защитных покрытий, какие стандарты нужно соблюдать и как организовать работу так, чтобы получить предсказуемый результат.
Для инженеров, снабженцев и технических специалистов важно понимать не только требования к чистоте и шероховатости, но и связь между качеством подготовки и сроком службы покрытия. В документе будут названы ключевые российские и международные стандарты, даны конкретные параметры и практические рекомендации.
Стандарты подготовки поверхности стали перед покрытием
Российская и международная практика четко различает, какие стандарты применяют при подготовке.
ГОСТ Р ИСО 8501-1-2014 - основной документ для визуальной оценки чистоты стальной поверхности; он описывает четыре степени окисления металла и соответствующие степени подготовки. Этот стандарт распространяется на поверхности горячекатаной стали, подготовленные абразивоструйной очисткой, ручной механической очисткой и газопламенной очисткой.
Параллельно работает ГОСТ 9.402-2004 «Подготовка металлических поверхностей к окрашиванию», который регламентирует качество предварительной обработки для защиты металлических изделий. В этом стандарте заложены четыре основные степени очистки, в зависимости от исходного состояния металла и требуемого качества покрытия.
Для защиты строительных конструкций и трубопроводов действует СП 72.13330.2016. В этом своде правил прямо сказано, что подготовка металлической поверхности включает очистку от коррозии, окалины, пыли, старой краски, жировых загрязнений, прокатного масла и других веществ, которые мешают сцеплению покрытия с металлом, а также придание необходимой шероховатости.
Выбирать стандарт нужно по типу покрытия и условиям эксплуатации, а не по одному универсальному нормативу. Требования к шероховатости и чистоте различаются для защитных, защитно-декоративных, гальванических и анодно-окисных покрытий.
Требования к шероховатости поверхности стали по ГОСТ 2789
Шероховатость поверхности - один из ключевых параметров, от которого зависит адгезия (сцепление) покрытия с металлом.
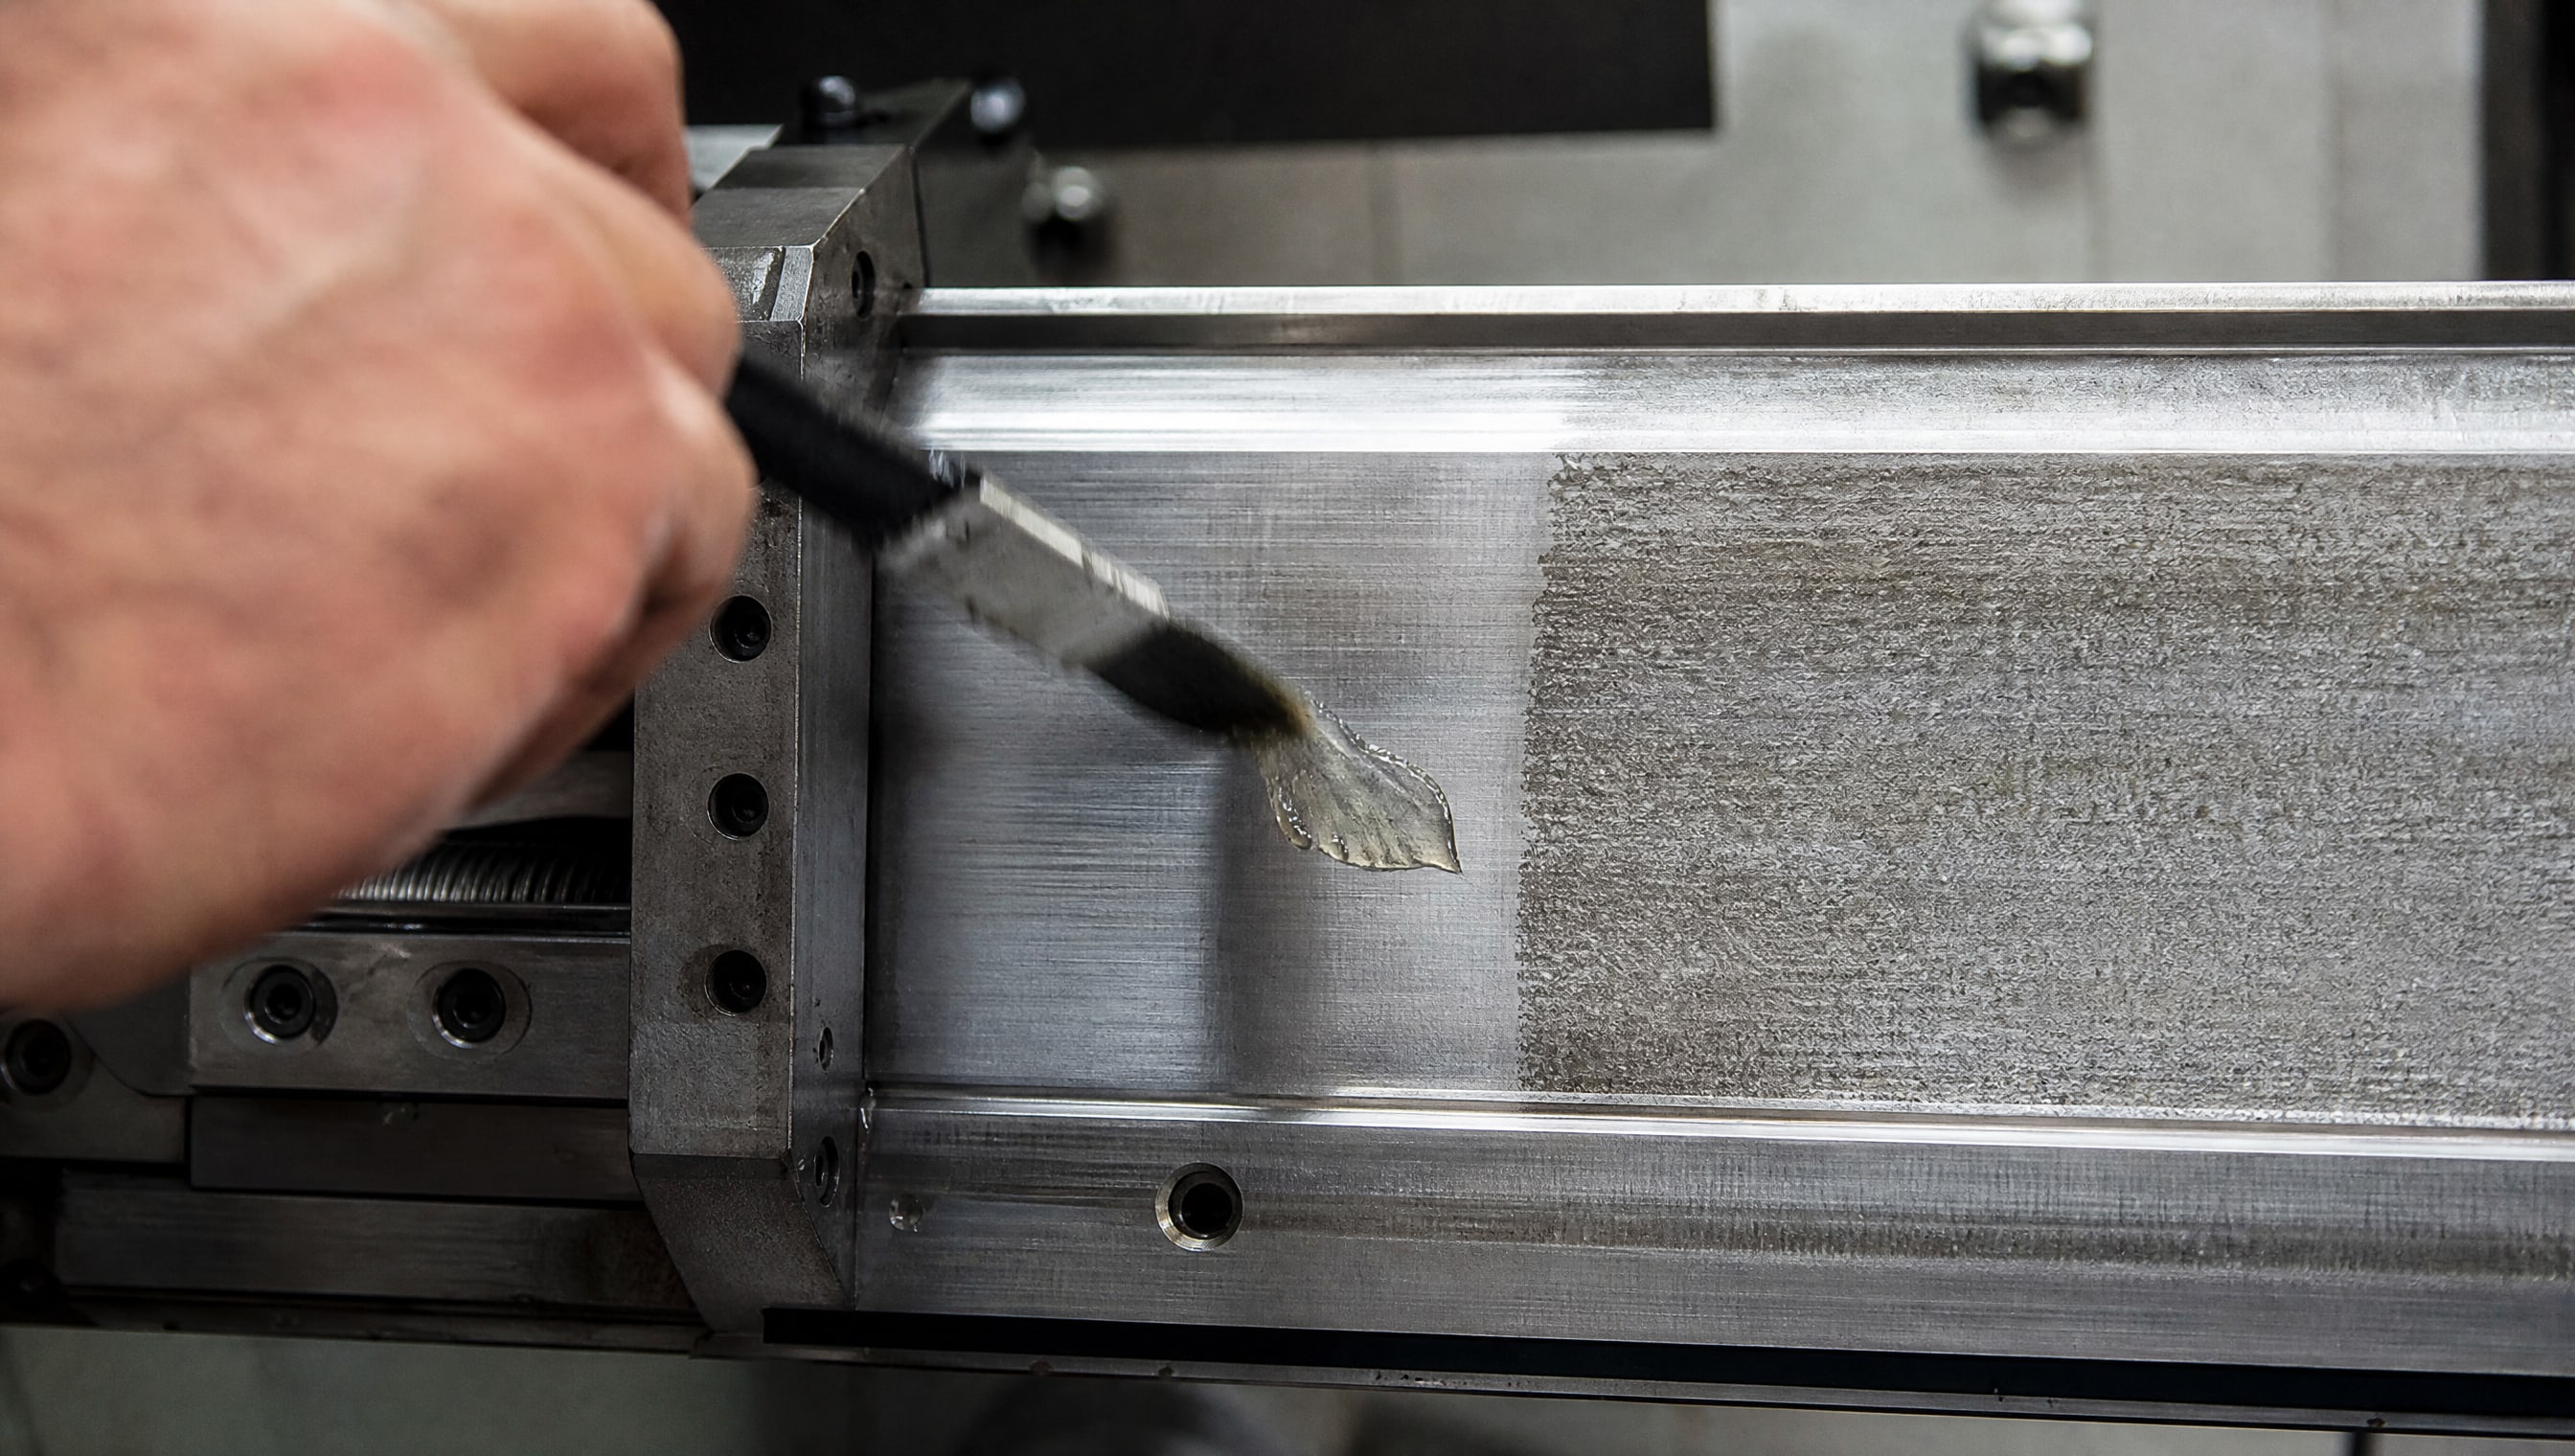
По ГОСТ 2789 требования варьируются в зависимости от назначения покрытия:
Защитные покрытия: не более 10 мкм (Rz 40)
Защитно-декоративные покрытия: не более 2,5 мкм (Rz 10)
Твердые и электроизоляционные анодно-окисные покрытия: не более 1,25 мкм (Rz 6,3)
Для гальванических покрытий требуемая шероховатость составляет Rz > 40 мкм, то есть поверхность должна иметь выраженный профиль. Это отличается от требований к более гладким покрытиям, поэтому при выборе метода подготовки важно четко определить, какой тип защиты будет нанесен.
Связь между шероховатостью и адгезией
Шероховатая поверхность позволяет покрытию «зацепиться» механически и химически, что увеличивает площадь контакта и прочность сцепления. Слишком гладкая поверхность приводит к отслаиванию покрытия; слишком шероховатая может пригодиться для грубых защитных покрытий, но не подходит для тонких декоративных слоев. Оптимальный выбор - в соответствии со спецификацией системы покрытия.
Методы удаления ржавчины и окалины со стали
Удаление ржавчины со стали - это не просто очистка, но обязательный этап, определяющий долговечность покрытия.
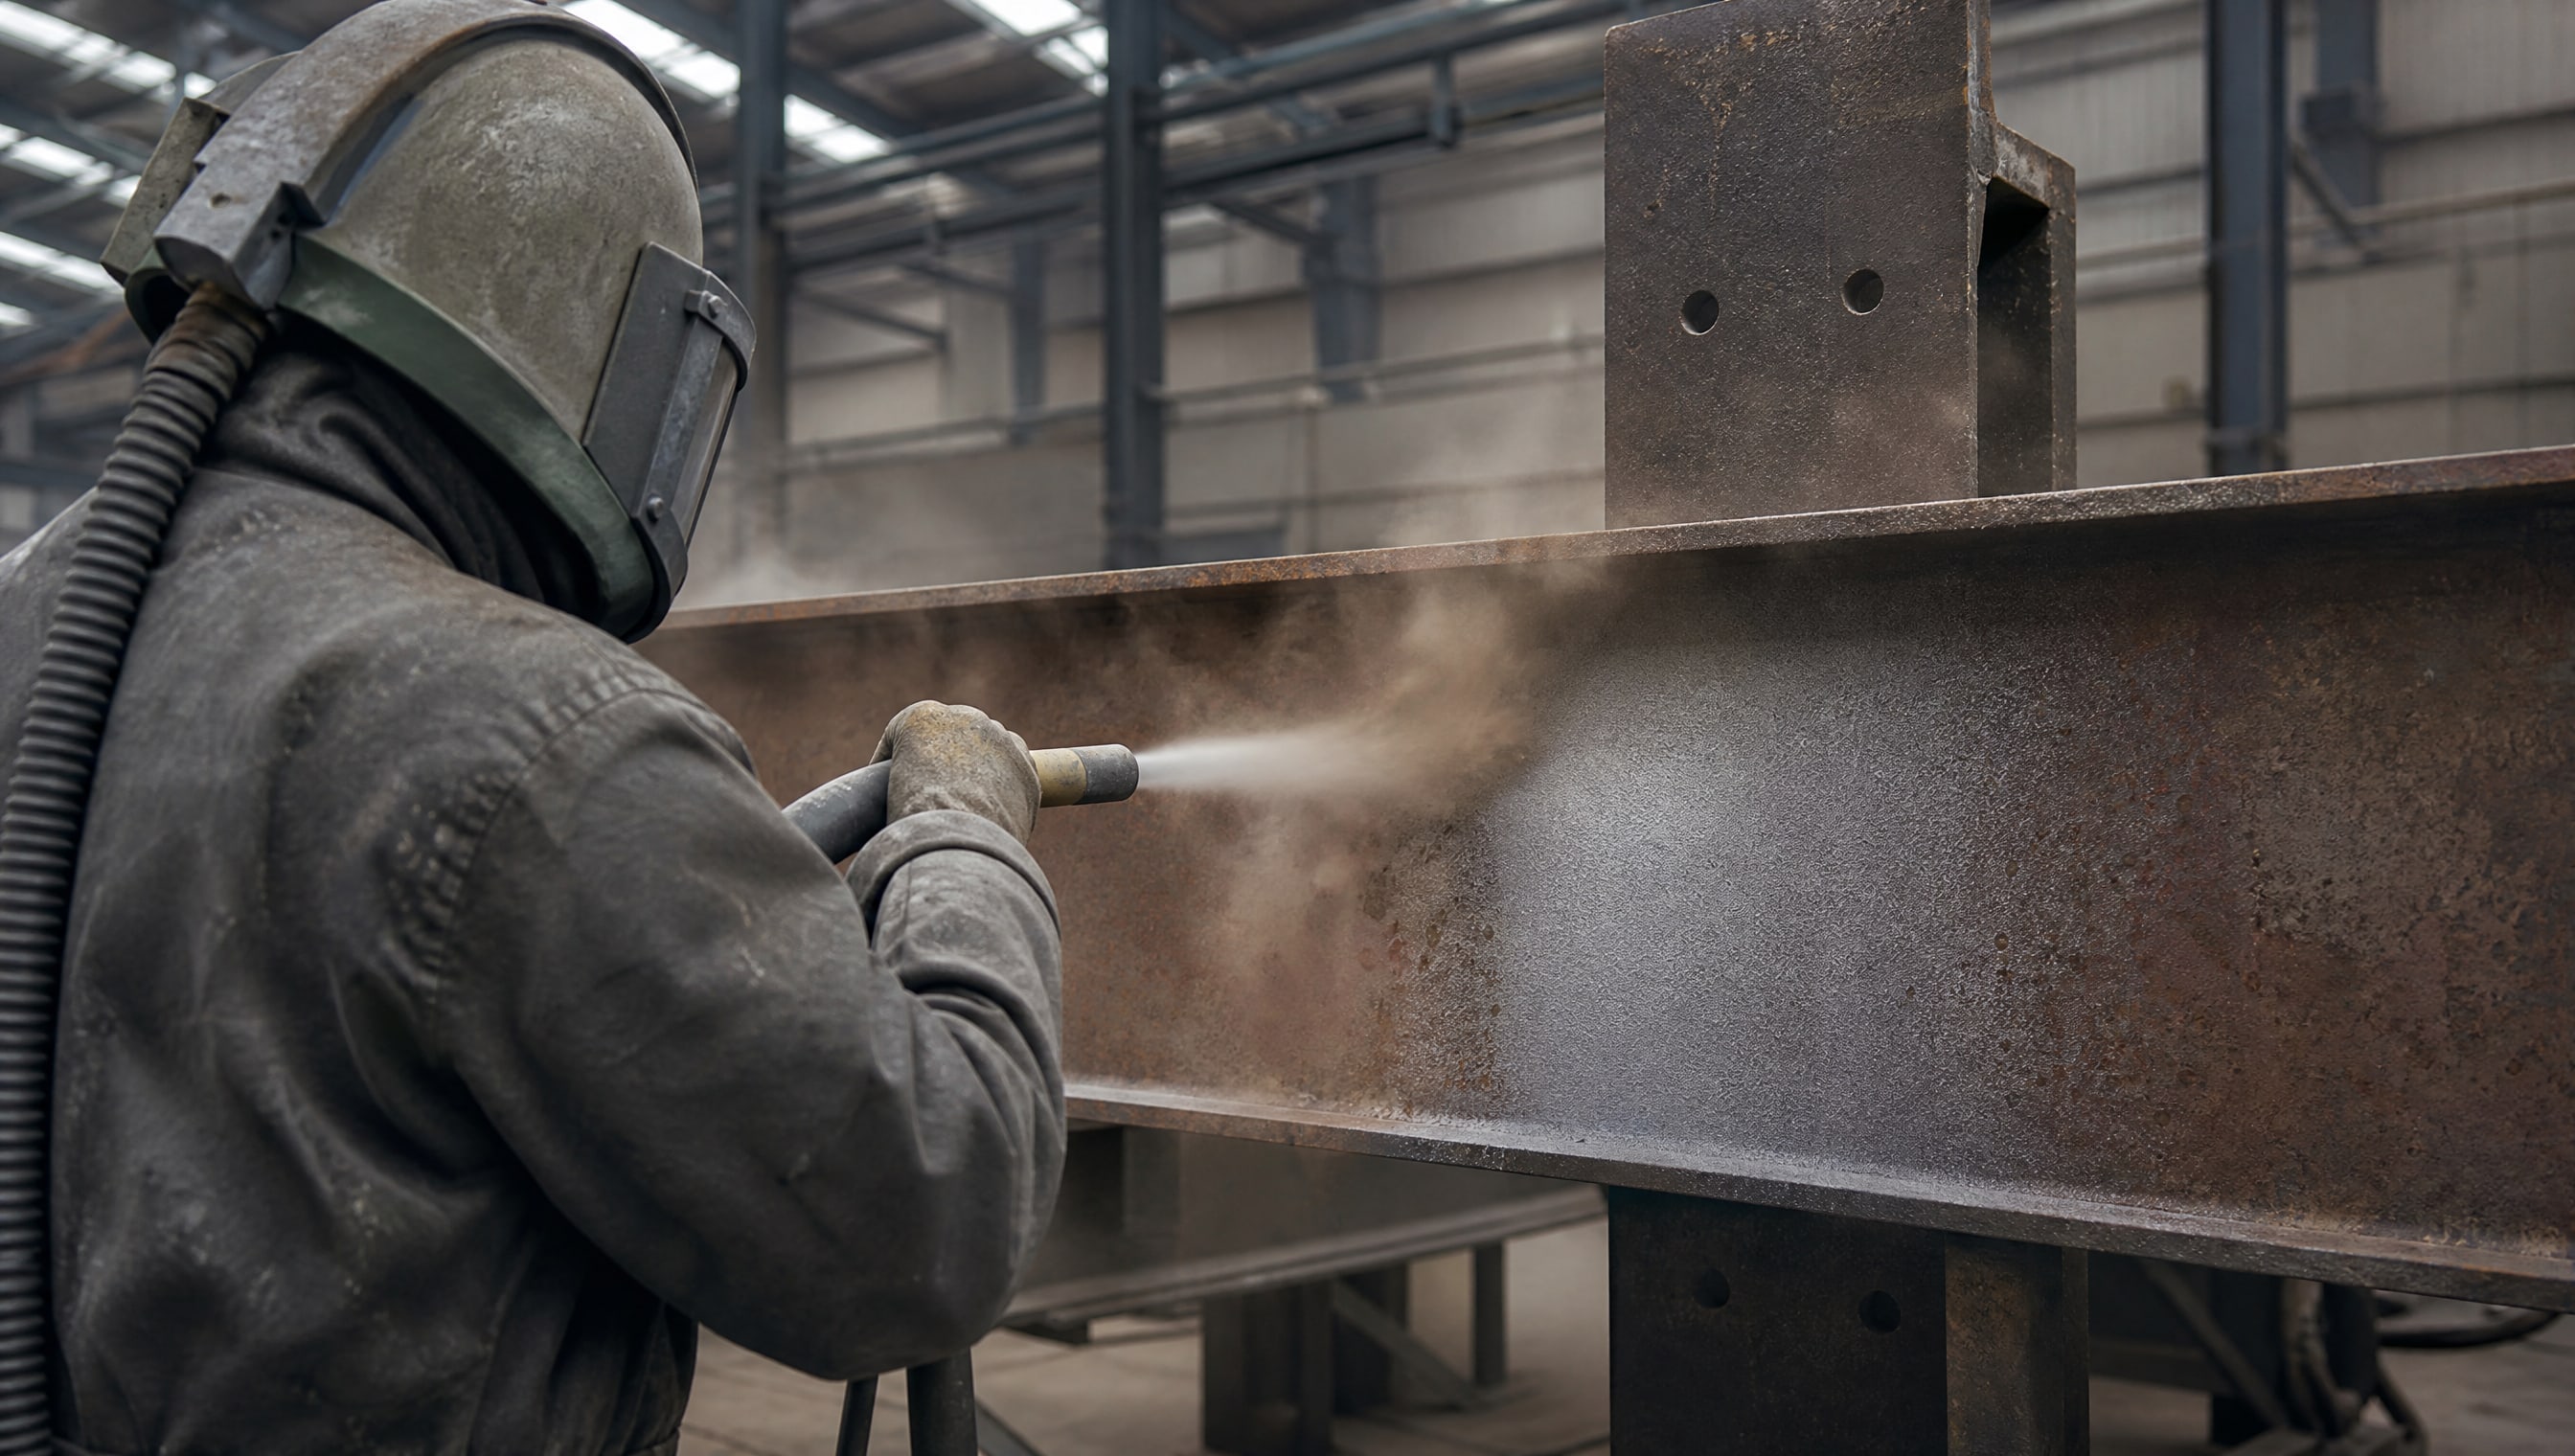
Основные методы:
Абразивоструйная очистка - самый эффективный способ удаления окалины, ржавчины и старых покрытий с одновременным приданием нужной шероховатости.
Ручная механическая очистка - применяется для локальных участков, не требующих высокой производительности; включает использование щеток, скребков и напильников.
Газопламенная очистка - удаляет окалину нагревом; эффективна для толстых слоев, но требует навыков и контроля температуры.
Химико-механическое удаление - обезжиривание и промывка, особенно важны при подготовке холоднокатаной стали с остатками прокатных масел.
В источниках указано, что для холоднокатаной стали рекомендуется следующая схема: сначала уайт-спирит для предварительного обезжиривания, затем 10%-ный раствор едкого натра с добавлением ОП-7 (0,5%) и стирального порошка (10 г/л), промывка водой и протирка ацетоном для ускоренной сушки.
Восстановление изношенных деталей: роль подготовки поверхности
При восстановлении изношенных деталей подготовка поверхности становится еще более критична, так как металл может содержать не только поверхностную коррозию, но и глубокие очаги окисления, следы от фреттинга или микротрещины.
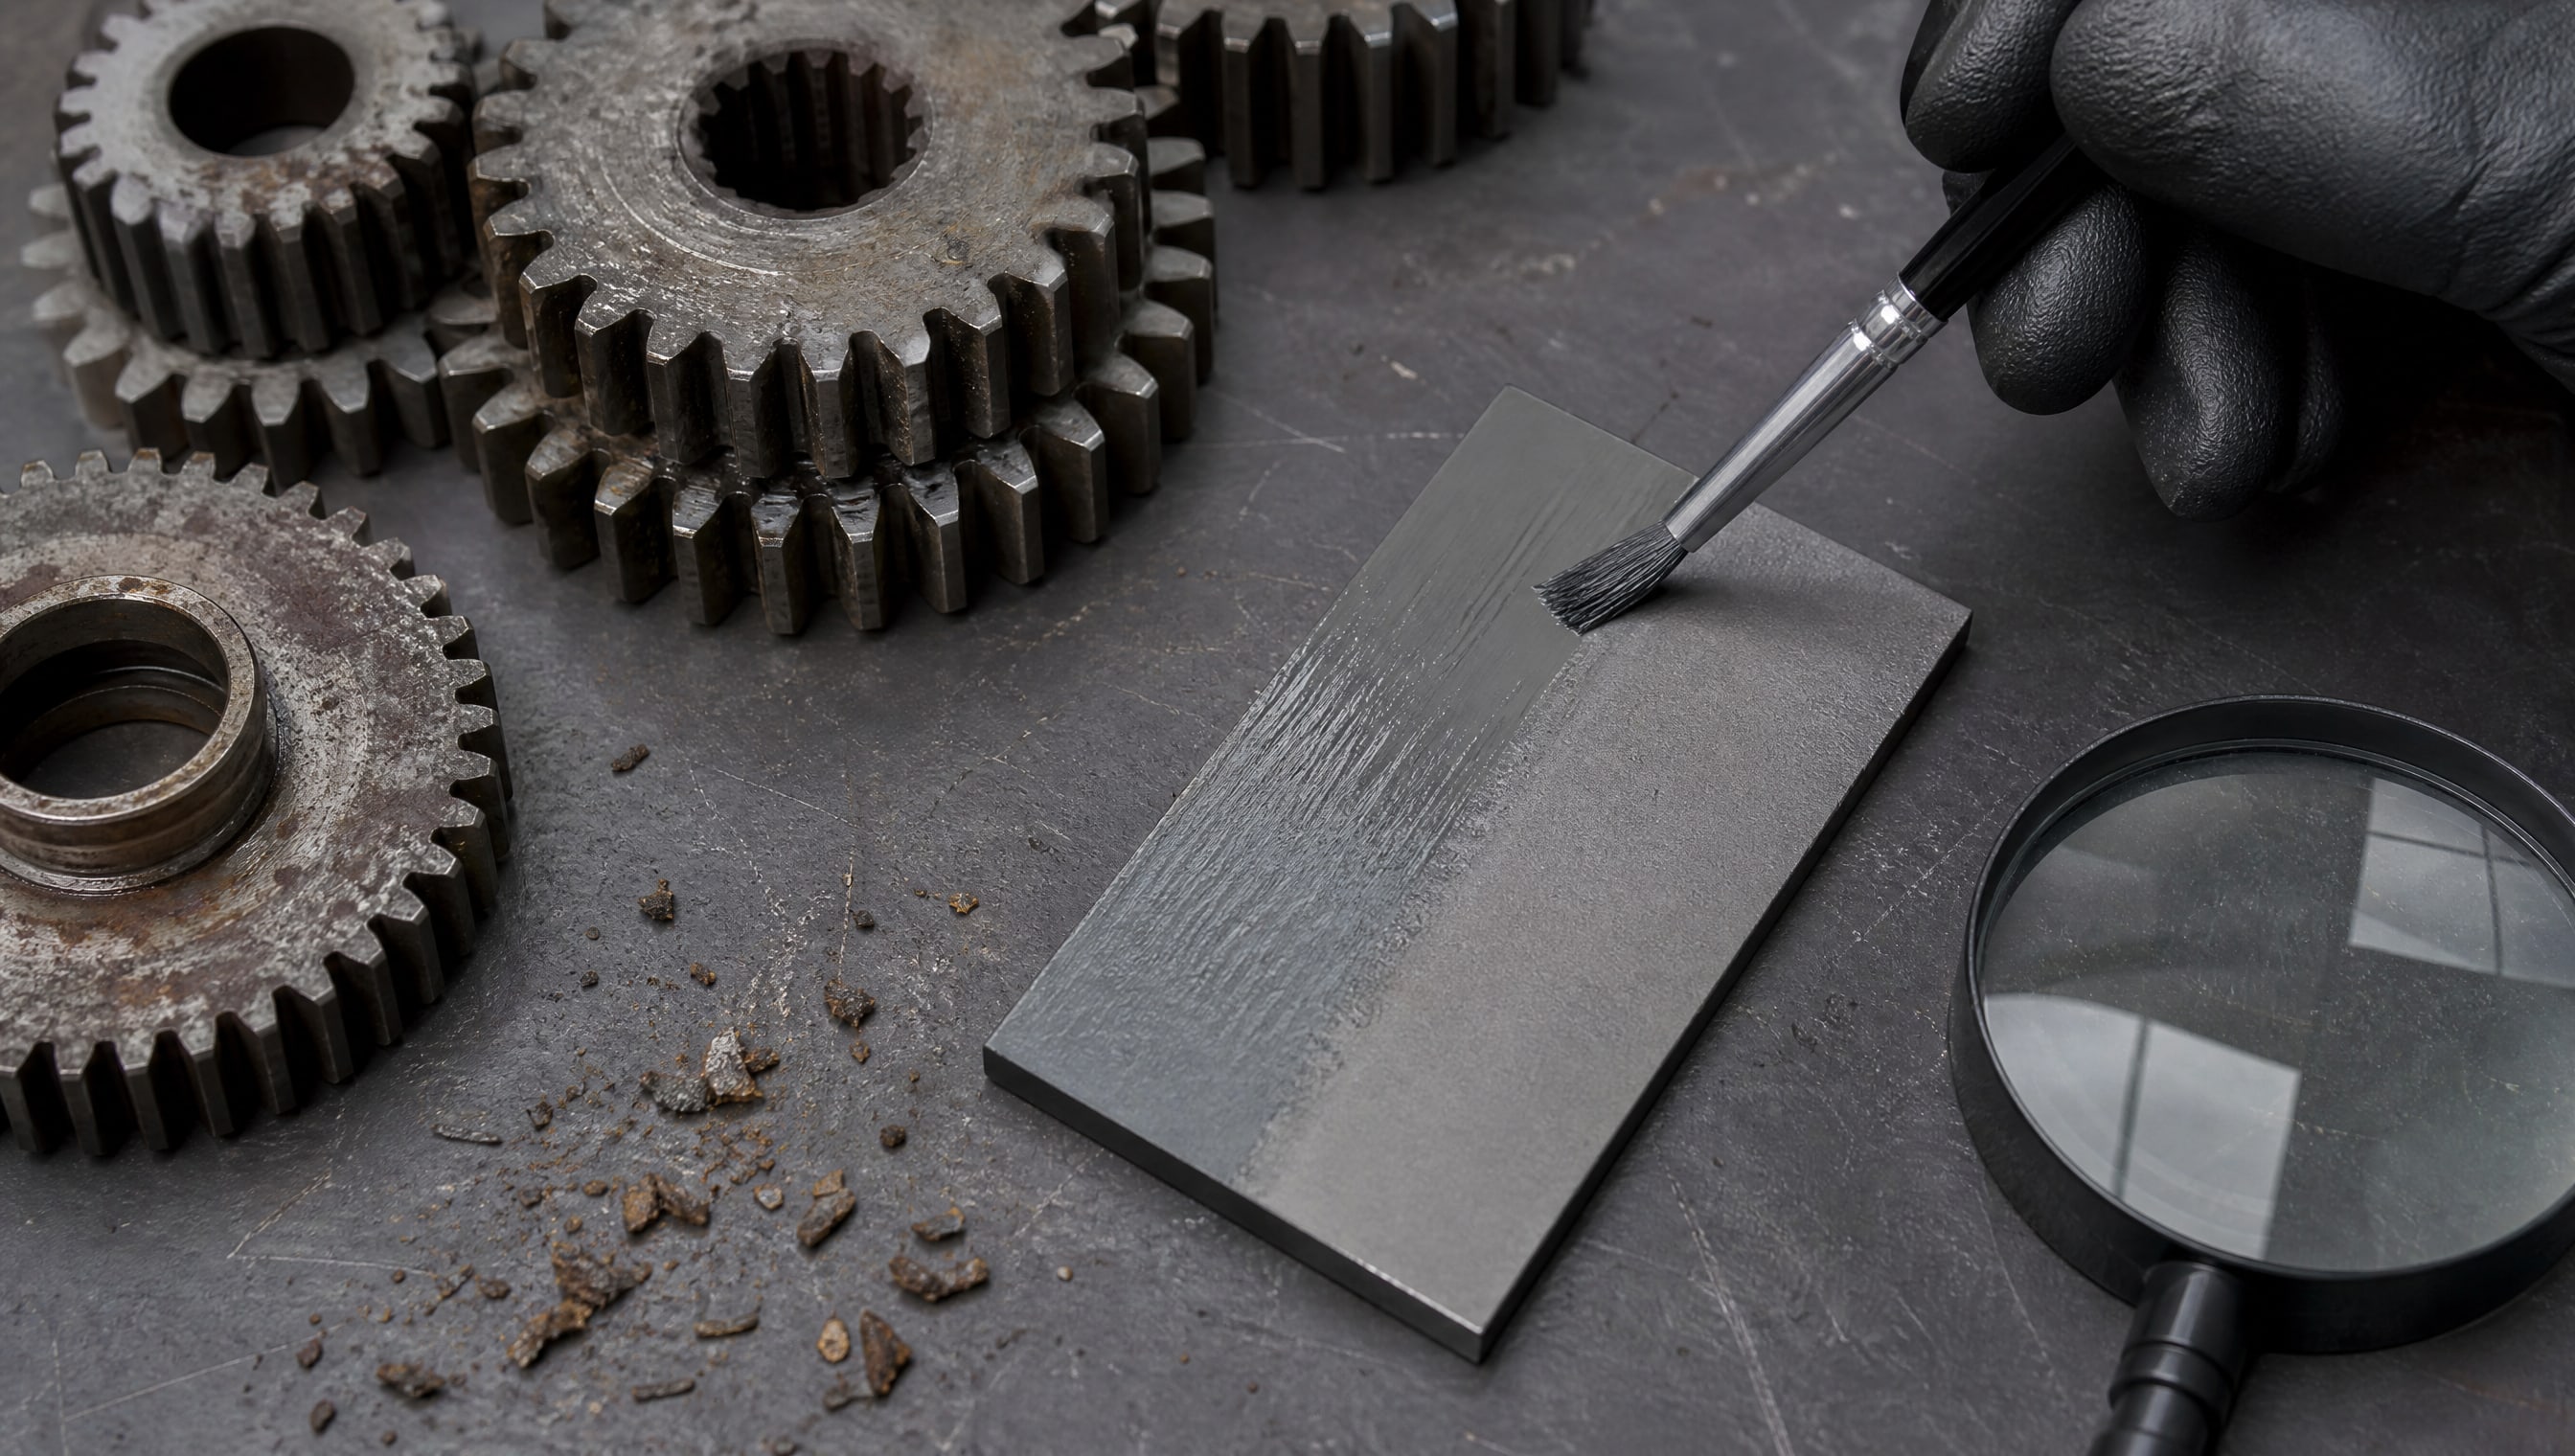
Перед нанесением защитного или функционального покрытия необходимо тщательно оценить исходное состояние.
Недопустимыми дефектами считаются заусенцы, вмятины, трещины, забоины и посторонние включения, которые могут помешать адгезии и привести к преждевременному отказу покрытия. При необходимости их нужно удалить механически или химически в зависимости от характера повреждения.
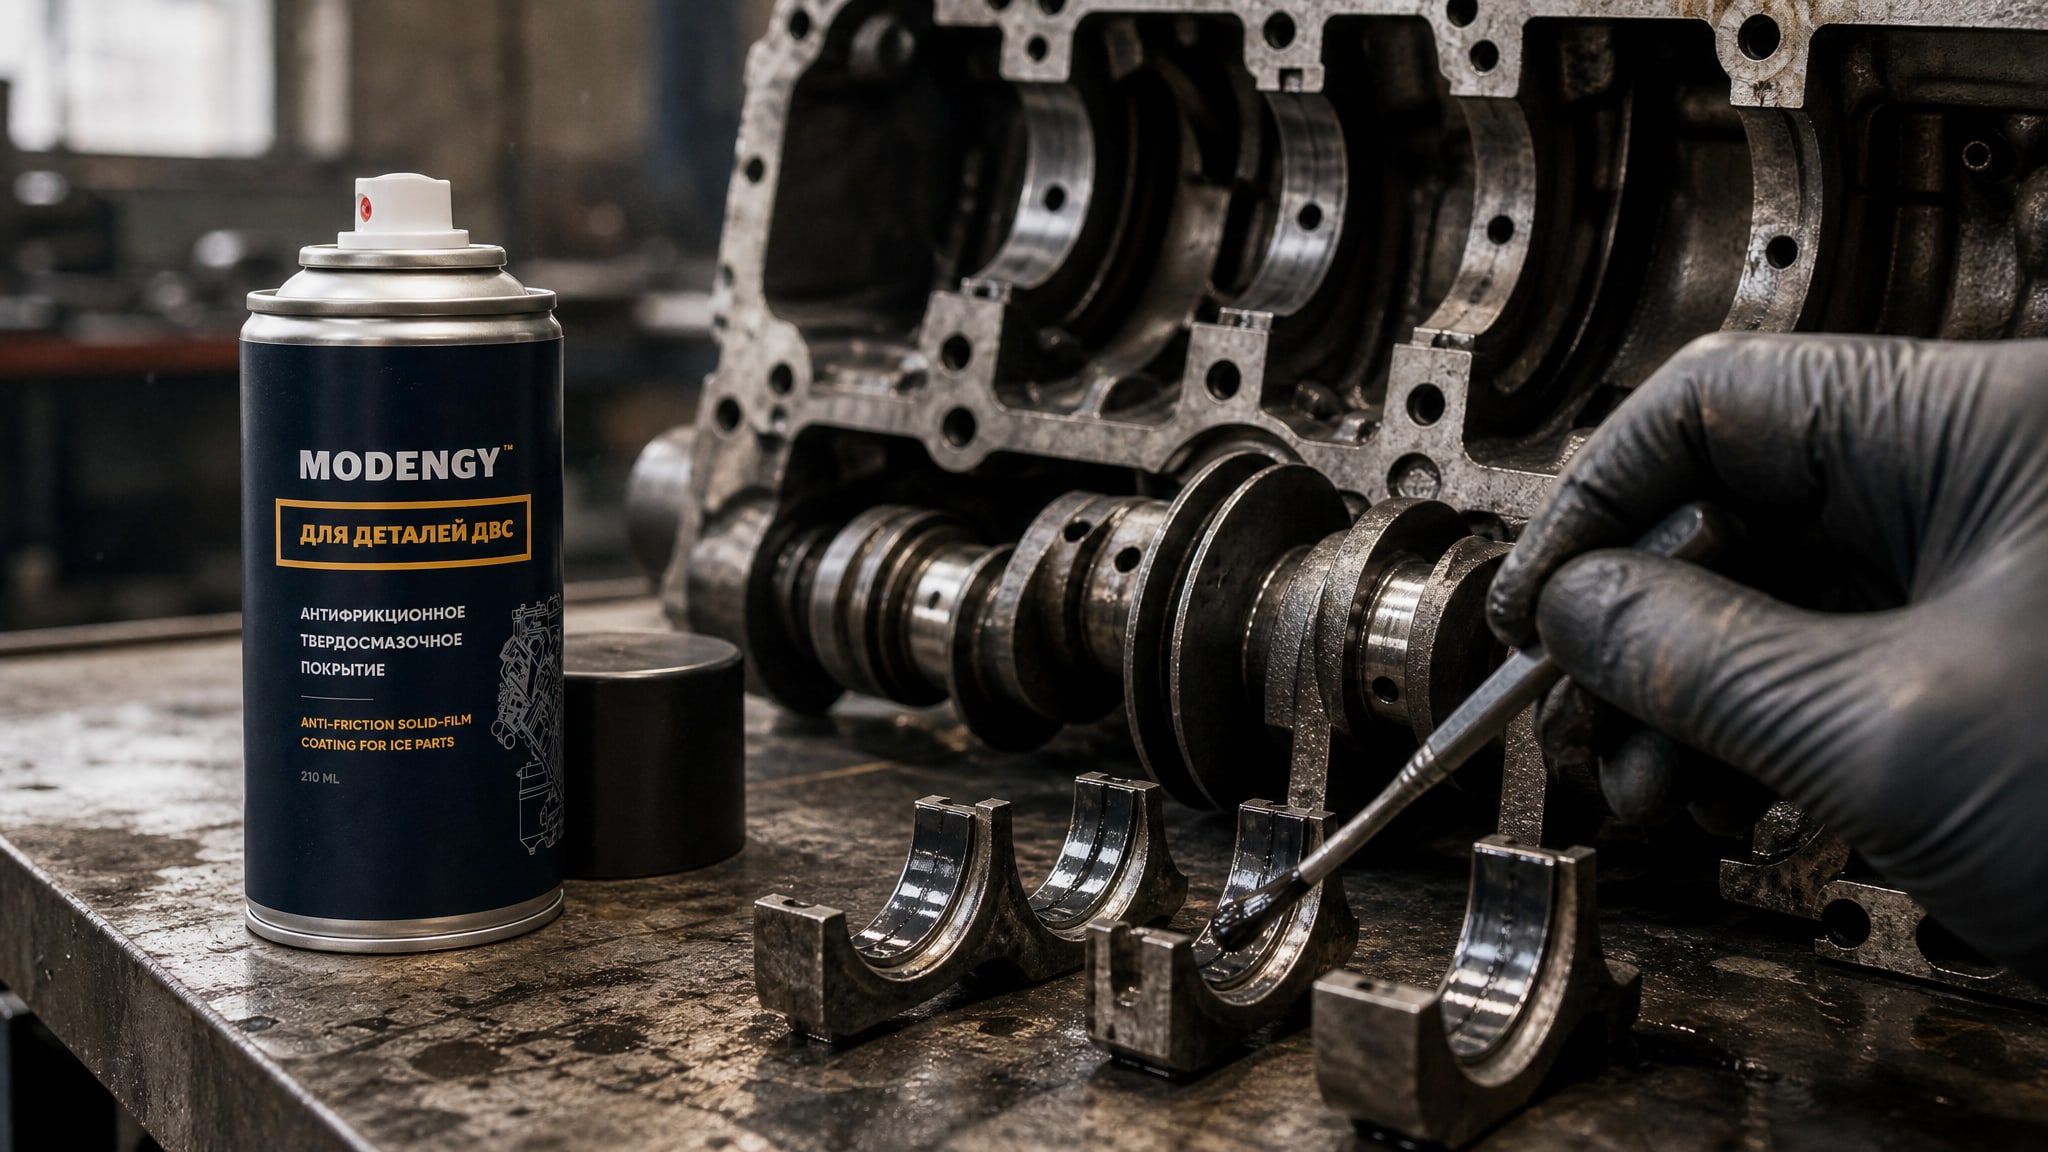
После тщательной подготовки поверхности, для восстановления изношенных деталей и защиты от дальнейшего износа, могут быть применены антифрикционные твердосмазочные покрытия MODENGY, обеспечивающие долговечность и снижение трения даже в тяжелых условиях эксплуатации. Это решение прижилось на линиях, где требуется не просто защита, но и функциональное улучшение характеристик восстановленных деталей.
Обезжиривание и промывка: обязательный этап перед нанесением покрытия
Многие закупщики недооценивают этап обезжиривания, ошибочно полагая, что механической очистки и визуальной чистоты достаточно.
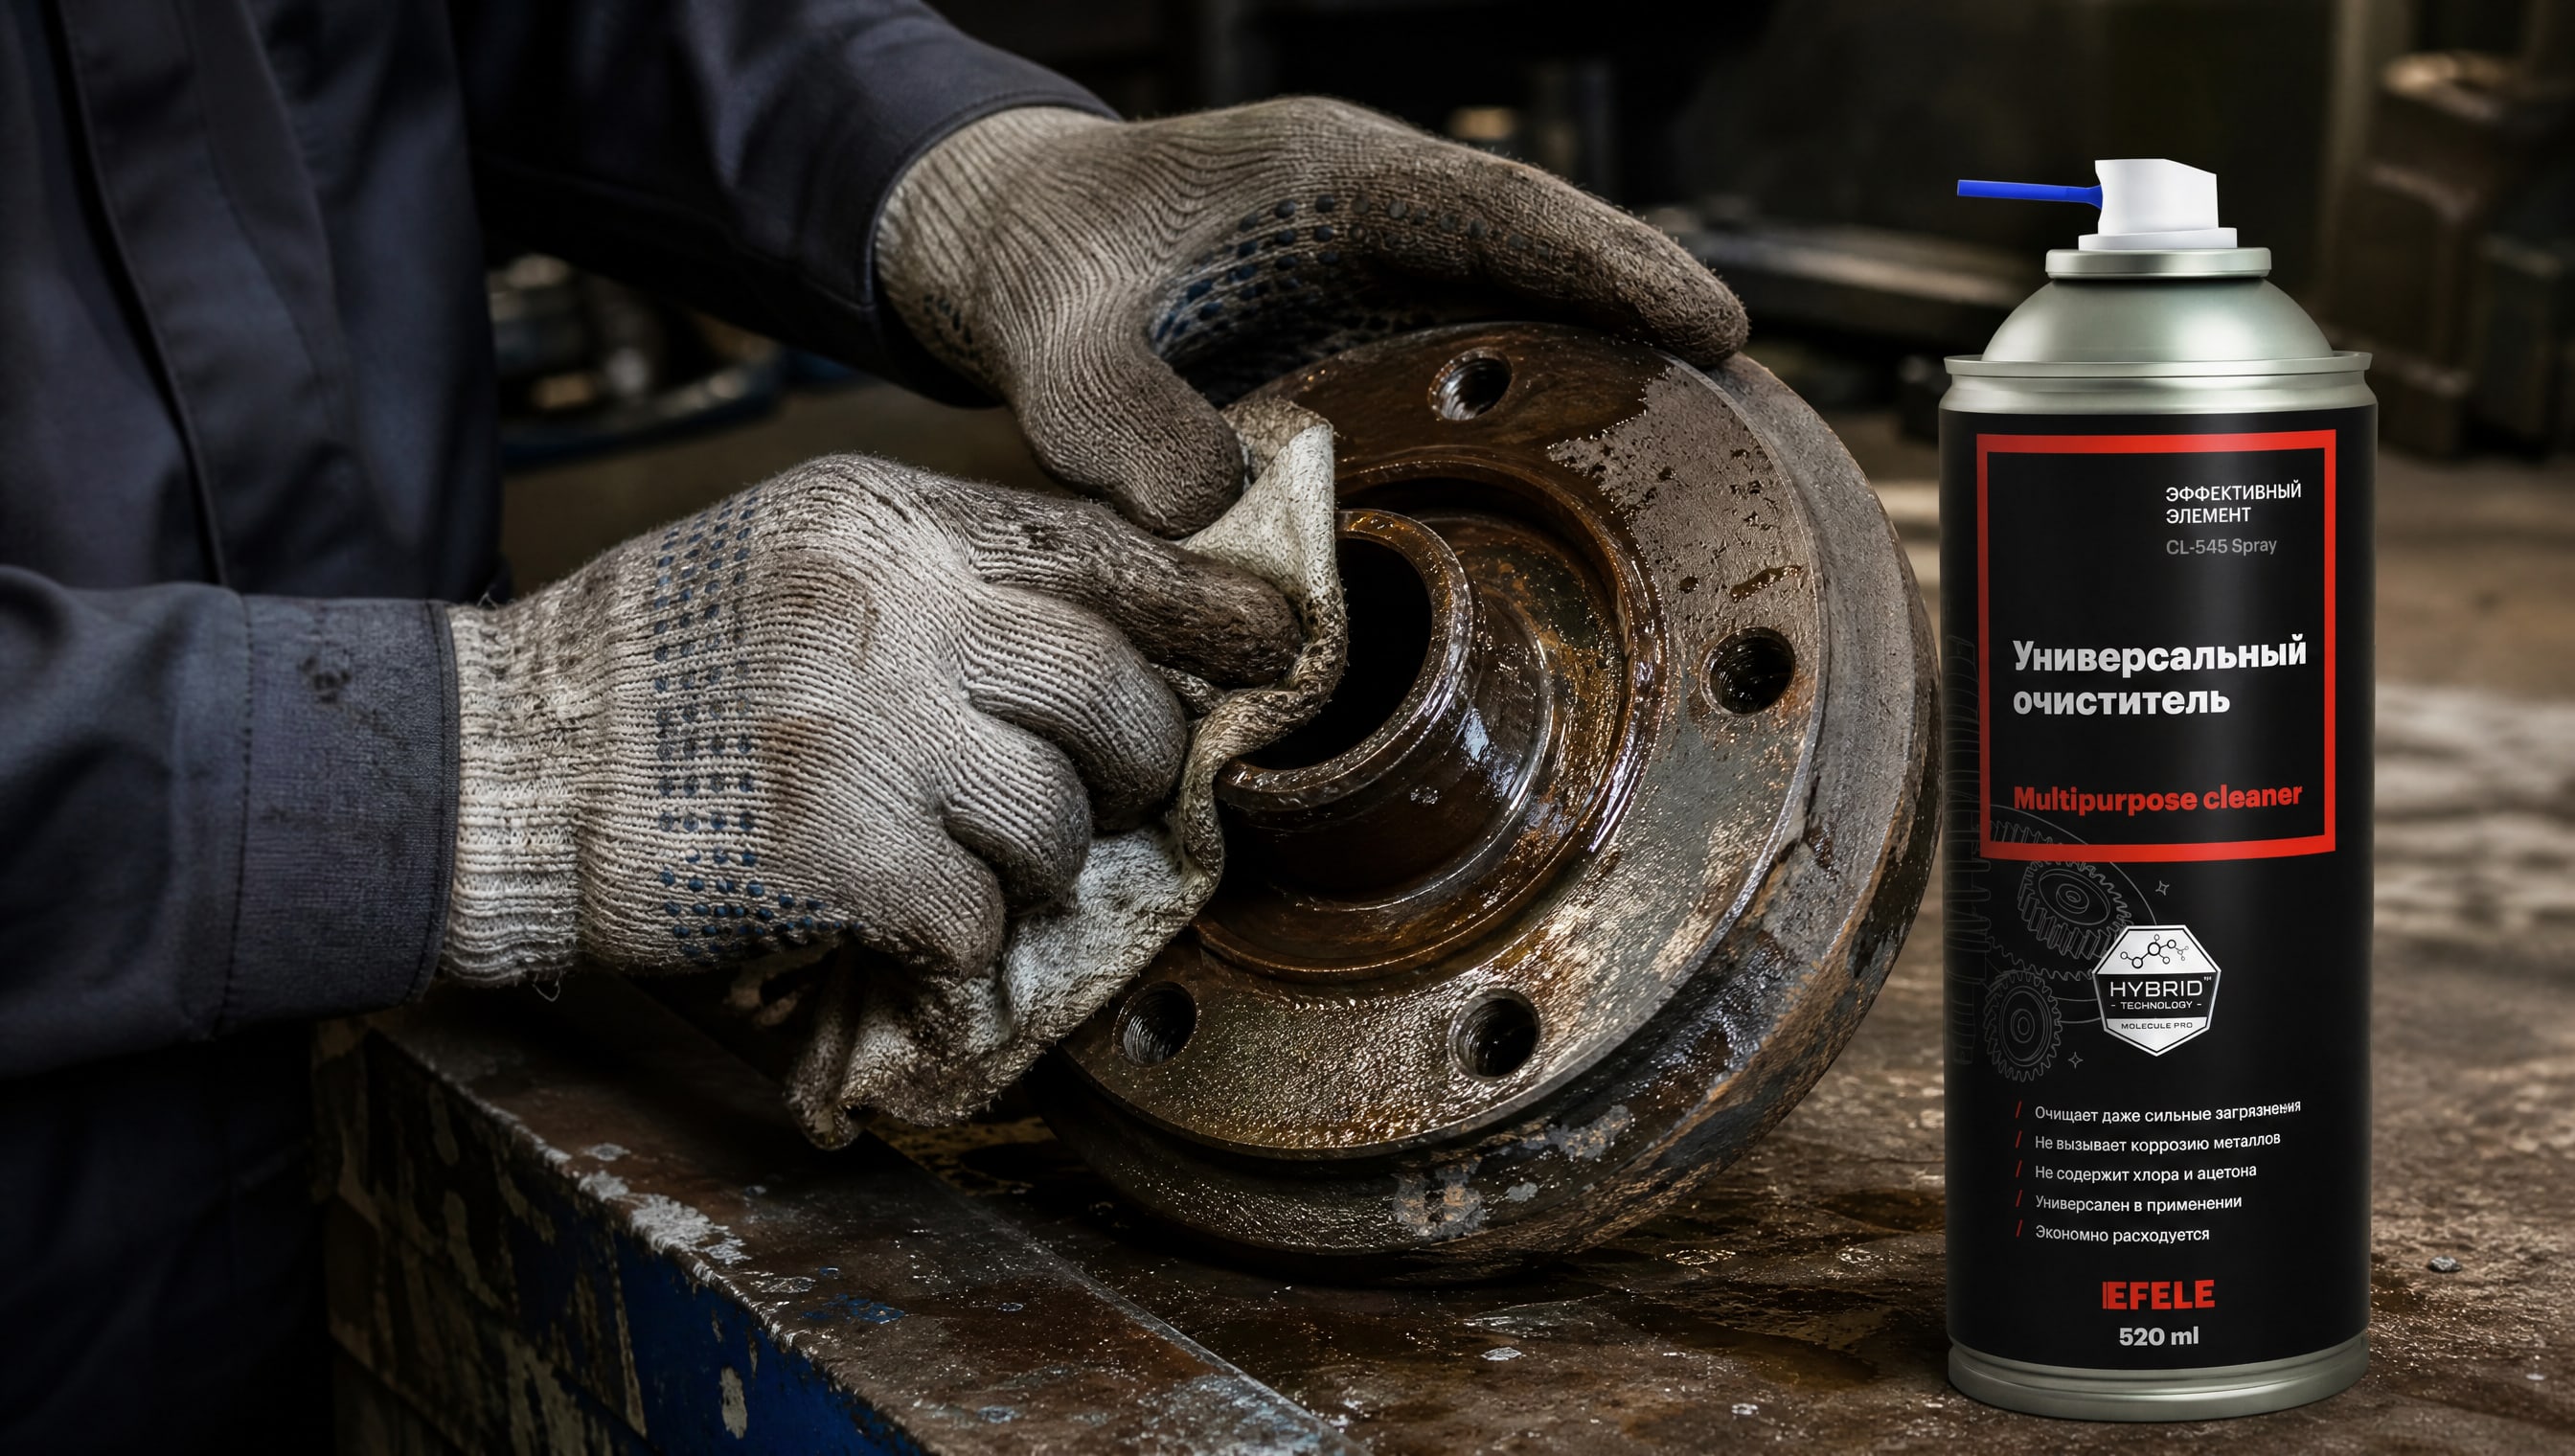
На практике остатки прокатного масла, технологические смазки, пыль и другие загрязнения создают микроскопические слои, которые препятствуют адгезии покрытия.
Для эффективной подготовки поверхности перед нанесением покрытий, особенно при удалении старых загрязнений и ржавчины, рекомендуется использовать универсальный очиститель-аэрозоль EFELE CL-545 Spray, который быстро и качественно обезжиривает металлические поверхности и позволяет сразу перейти к нанесению финишного покрытия.
По регламентам, содержащимся в СП 72.13330.2016, последовательность операций строго определена: удаление коррозии и окалины, затем химическое обезжиривание, промывка деминерализованной водой (если требуется высокий класс чистоты) и сушка. Пропуск любого этапа снижает надежность системы покрытия.
Толщина защитного покрытия ГОСТ и контроль качества подготовки
Толщина защитного покрытия - это отдельный параметр, который регулируется не стандартами подготовки, а стандартами самих покрытий и методиками контроля толщины.
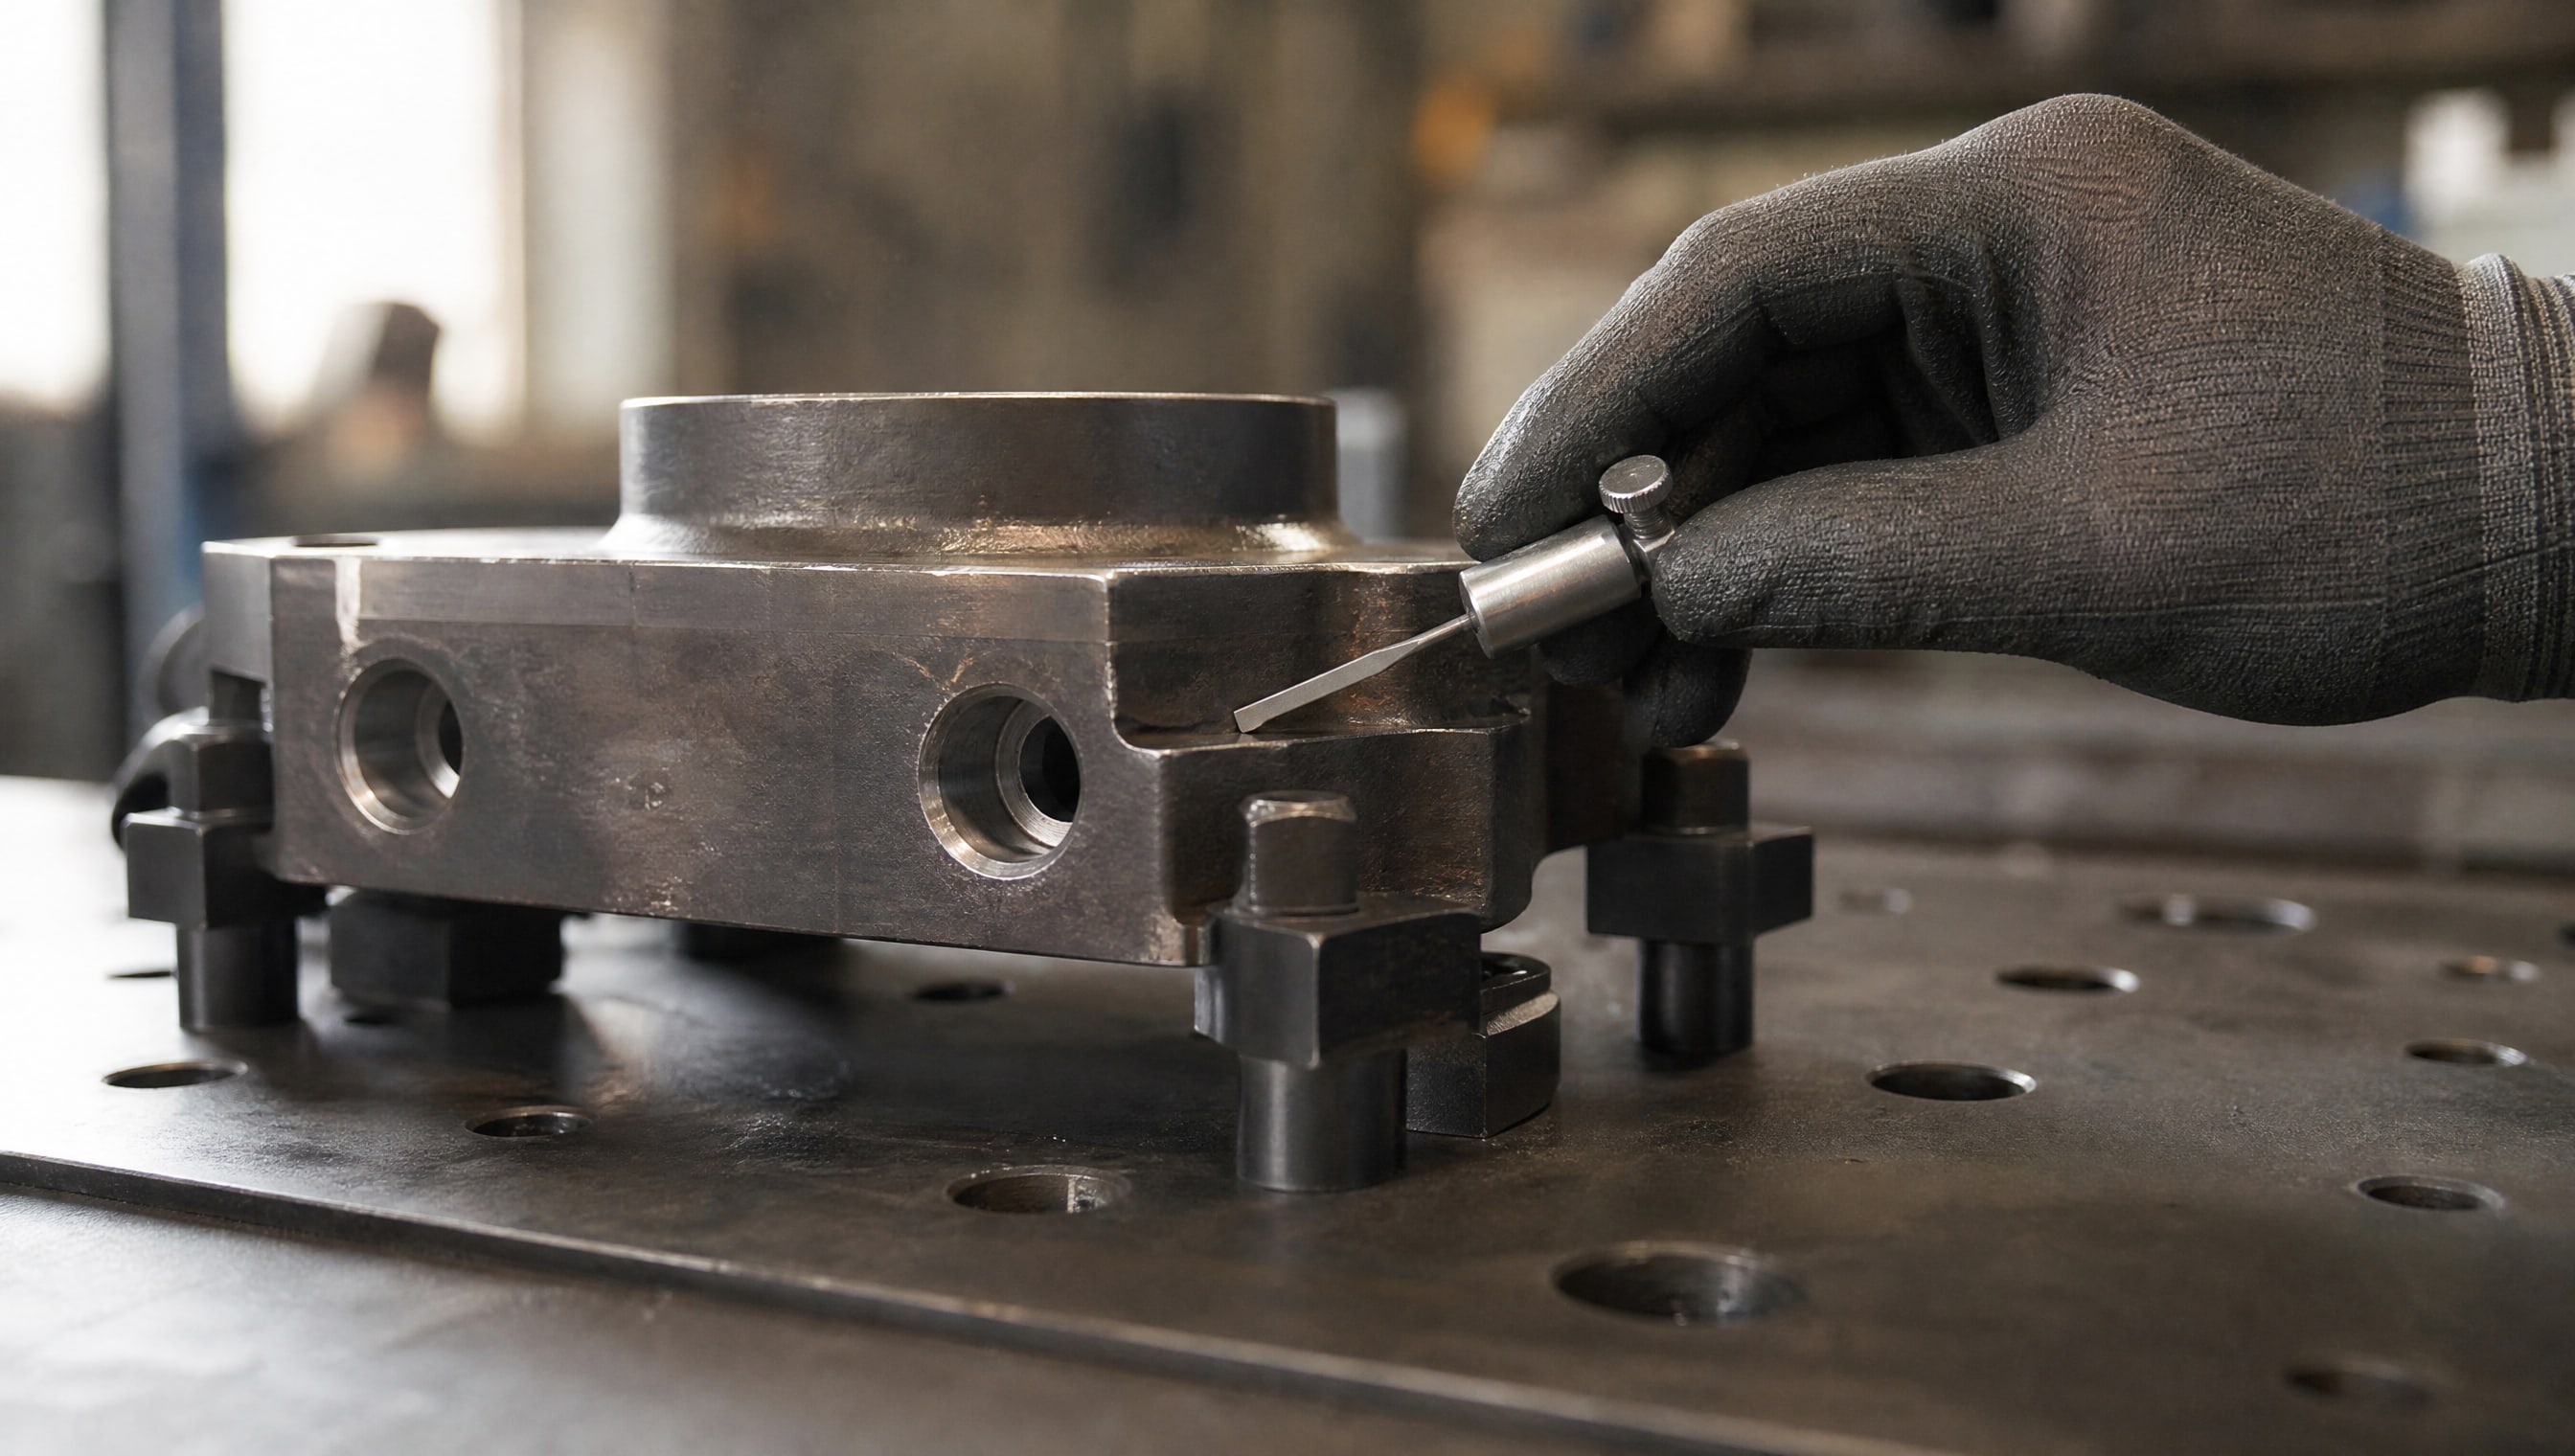
Однако качество подготовки поверхности прямо влияет на возможность достижения требуемой толщины и равномерность нанесения.
Если поверхность имеет дефекты (впадины, трещины, остатки загрязнений), то покрытие может быть неравномерным, с локальными утончениями в местах дефектов. Это приводит к снижению защитных свойств и сокращению срока службы.
Протокол испытаний определения толщины защитного покрытия
Протокол испытаний толщины - это документ, фиксирующий результаты измерения и соответствие требуемым параметрам. Однако составление такого протокола возможно только после того, как поверхность правильно подготовлена. В протоколе указывают точки измерения, полученные значения толщины (обычно в микронах или миллиметрах, в зависимости от типа покрытия), используемый прибор и дату проведения.
Методология подготовки поверхности задает основу для воспроизводимости: если два образца подготовлены по одному стандарту, протоколы измерения толщины их покрытий будут сопоставимы. Если подготовка произведена с отклонениями, протокол хотя и будет составлен, отразит именно эти отклонения.
Часто задаваемые вопросы
Какой стандарт выбрать для оценки чистоты поверхности стали перед окраской?
Основной стандарт в России - ГОСТ Р ИСО 8501-1-2014, который описывает визуальные степени очистки стальной поверхности. Дополнительно используют ГОСТ 9.402-2004 для определения степени подготовки и СП 72.13330.2016 для строительных конструкций. Выбор зависит от типа покрытия (защитное, защитно-декоративное, гальваническое) и условий эксплуатации.
Как контролируют шероховатость поверхности перед нанесением покрытия?
Шероховатость измеряют профилометром или эталонными шероховатыми образцами в соответствии с ГОСТ 2789. Значение параметра Rz (высота неровностей) зависит от типа покрытия: для защитных покрытий - не более 40 мкм (Rz 40), для защитно-декоративных - не более 10 мкм (Rz 10). Измерения проводят минимум в трех-четырех точках на поверхности.
Почему холоднокатаная сталь требует отдельного этапа обезжиривания?
Холоднокатаная сталь содержит остатки прокатного масла и технологических смазок, которые не видны невооруженным глазом. Эти загрязнения препятствуют адгезии покрытия и приводят к его отслаиванию. По регламенту используют уайт-спирит, затем щелочной раствор и ацетон для сушки.
Какие дефекты недопустимы при подготовке поверхности?
Недопустимыми считаются заусенцы, глубокие вмятины, трещины, забоины и посторонние включения. Эти дефекты нарушают сцепление покрытия, создают концентраторы напряжений и сокращают срок службы. Перед нанесением покрытия их нужно удалить механически или химически в зависимости от типа и глубины.
Как связаны толщина защитного покрытия и качество подготовки поверхности?
Качество подготовки влияет на равномерность и толщину покрытия. Если поверхность содержит дефекты, ржавчину или загрязнения, покрытие будет неравномерным, с локальными утончениями. Это приводит к снижению защитных свойств. Протокол испытаний толщины отражает именно эти отклонения, поэтому подготовка поверхности - фундамент воспроизводимости результатов.
Заключение
Подготовка поверхности стальных деталей перед нанесением защитных покрытий - это не второстепенный этап, а основа долговечности и надежности всей системы защиты. Требования ГОСТ Р ИСО 8501-1-2014, ГОСТ 9.402-2004 и СП 72.13330.2016 четко определяют, что должно быть удалено с поверхности (ржавчина, окалина, грязь, масла) и какая шероховатость нужна для каждого типа покрытия.
Толщина защитного покрытия и параметры протоколов испытаний зависят от предварительной подготовки: если поверхность подготовлена правильно, покрытие ляжет равномерно, обеспечит требуемую защиту и прослужит расчетный срок. Далее действуйте по проверенной схеме: определите тип покрытия, выберите соответствующий стандарт подготовки, проведите удаление ржавчины выбранным методом (абразивоструйная, ручная или газопламенная очистка), выполните обезжиривание и промывку, проверьте шероховатость инструментально, а затем переходите к нанесению покрытия.