Выбор смазки для подшипников вентиляторов в сушильных печах часто становится компромиссом между рабочей температурой, сроком службы и стоимостью владения. Литиевые смазки остаются универсальным решением для большинства промышленных узлов, но полимочевинные составы постепенно вытесняют их в высокотемпературных условиях. Главное различие между ними - тип загустителя: литиевые используют литиевое мыло, полимочевинные - продукт реакции аминов с диизоцианатами. Это различие определяет температурный диапазон, стабильность при окислении, срок службы и совместимость с другими материалами. В сушильных печах, где подшипник испытывает и постоянный нагрев, и влажность от испарений, правильный выбор напрямую влияет на интервалы обслуживания и надежность вентилятора.
Статья разбирает, когда литиевой смазки достаточно, а когда переход на полимочевину становится экономически и технически оправданным.
Температурные диапазоны: почему подшипник горячее печи
В сушильных печах рабочая температура воздуха и реальная температура в подшипнике - две разные величины.
Подшипник нагревается от трения катков, а его теплоотвод часто затруднен кожухом или близостью к нагреваемой камере. Если в печи +150 °C, подшипник качения может работать при +160…+180 °C; это нужно учитывать при выборе смазки.
Типичный литиевой смазки (класса NLGI 2) рабочий диапазон составляет примерно -20…+120 °C. Современные комплексные литиевые смазки переносят температуры до +150 °C, но это уже граница, за которой начинается интенсивное окисление и старение. Полимочевинные смазки благодаря структуре своего загустителя показывают рабочий диапазон -40…+180 °C, а температура каплепадения доходит до +260 °C. Это означает, что при длительной работе выше +120 °C полимочевина сохраняет консистенцию и смазывающие свойства дольше, чем литиевая смазка, которая начинает терять вязкость и вытекать.
Что говорит паспортная температура
На карточке любой смазки указана температура каплепадения (по ГОСТ 6793 или ASTM D566). Это максимальная температура, при которой смазка из пластичного состояния переходит в жидкое. Но это не рабочая температура: фактически смазка должна оставаться в зазорах подшипника, работая при температуре на 30–50 °C ниже каплепадения. Если в печи необходимо обеспечить работу вентилятора при +160 °C в зоне подшипника, нужна смазка с каплепадением минимум +200…+220 °C. Литиевая смазка с каплепадением +180–200 °C в таких условиях работает на пределе; полимочевинная с +260 °C имеет запас прочности.
Стойкость к окислению и срок службы в реальных условиях
Одна из главных причин, по которой полимочевинные смазки вытесняют литиевые в промышленности, - способность сохранять свойства дольше при высоких температурах.
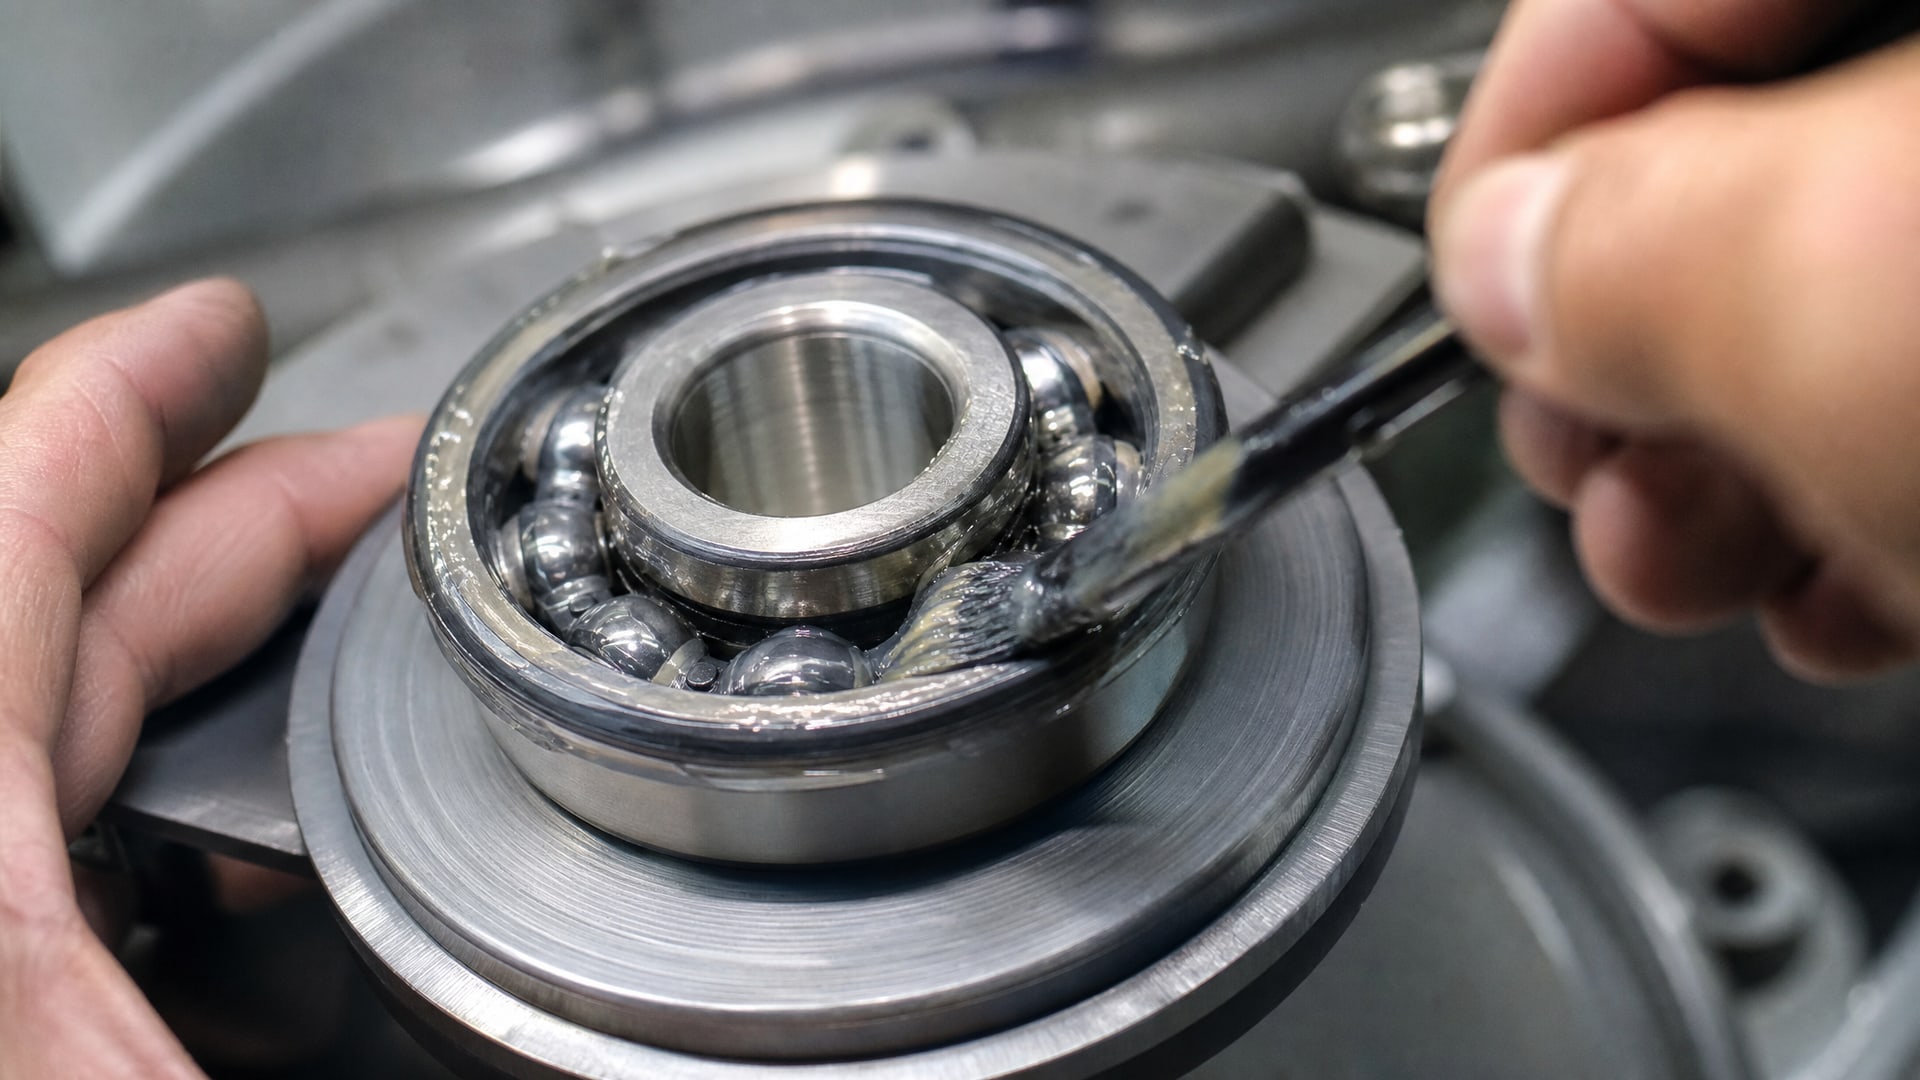
Это объясняется не только температурой каплепадения, но и молекулярной структурой загустителя, который лучше противостоит окислению базового масла.
При испытании герметичных подшипников (например, в электродвигателях или закрытых вентиляторах) полимочевинная смазка обеспечивает в 2–3 раза больший срок службы по сравнению с литиевой при одинаковых условиях. Для подшипников электродвигателей, работающих при высоких температурах, полимочевинные смазки достигают свыше 10 000 часов наработки, если состав подобран правильно. В то же время литиевая смазка в той же ситуации прослужит 3 000–5 000 часов. При расчете стоимости владения (затраты на смазку, труд по замене, остановка оборудования) полимочевина часто выходит дешевле, несмотря на более высокую цену за килограмм.
Источник этого преимущества - структура полимочевинного загустителя, который не образует при окислении никелевых отложений или смол, засоряющих смазку. Литиевые смазки при окислении теряют водоотталкивающие свойства, начинают эмульгировать с влагой, что ускоряет их деградацию в печах с конденсацией.
Водостойкость и проблема конденсата в сушильных печах
Влажность в сушильных печах - классический враг смазки.
Даже герметичные подшипники могут "дышать" при перепадах температуры, втягивая влагу. Конденсат образуется, когда горячий вентилятор после остановки охлаждается, и внутри подшипника падает давление пара.
По данным испытаний ASTM D1264 (осушенная смазка погружается в дистиллированную воду на 24 часа), полимочевинная смазка теряет менее 2% своей массы влаги, тогда как типичная литиевая смазка -5–10%. Это означает, что полимочевина лучше отталкивает воду, а ее водорастворимые компоненты менее активны. Когда вода попадает в литиевую смазку, она может вызвать:
Образование эмульсии, которая забивает зазоры подшипника и повышает вязкость слоя смазки.
Размягчение литиевого мыла (загустителя), потерю консистенции и частичное вытекание смазки.
Коррозию стальных поверхностей подшипника, особенно если вода содержит кислотные летучие соединения из печи.
Полимочевинные смазки благодаря своей гидрофобности остаются более стабильными и сохраняют адгезию к металлу, даже если влага попадет внутрь. Это дает им преимущество в печах, где естественна периодическая конденсация.
Совместимость при замене: почему смешивание опасно
При переоборудовании печи или замене вентилятора часто встает вопрос: можно ли просто добавить новую смазку, не очищая подшипник полностью?
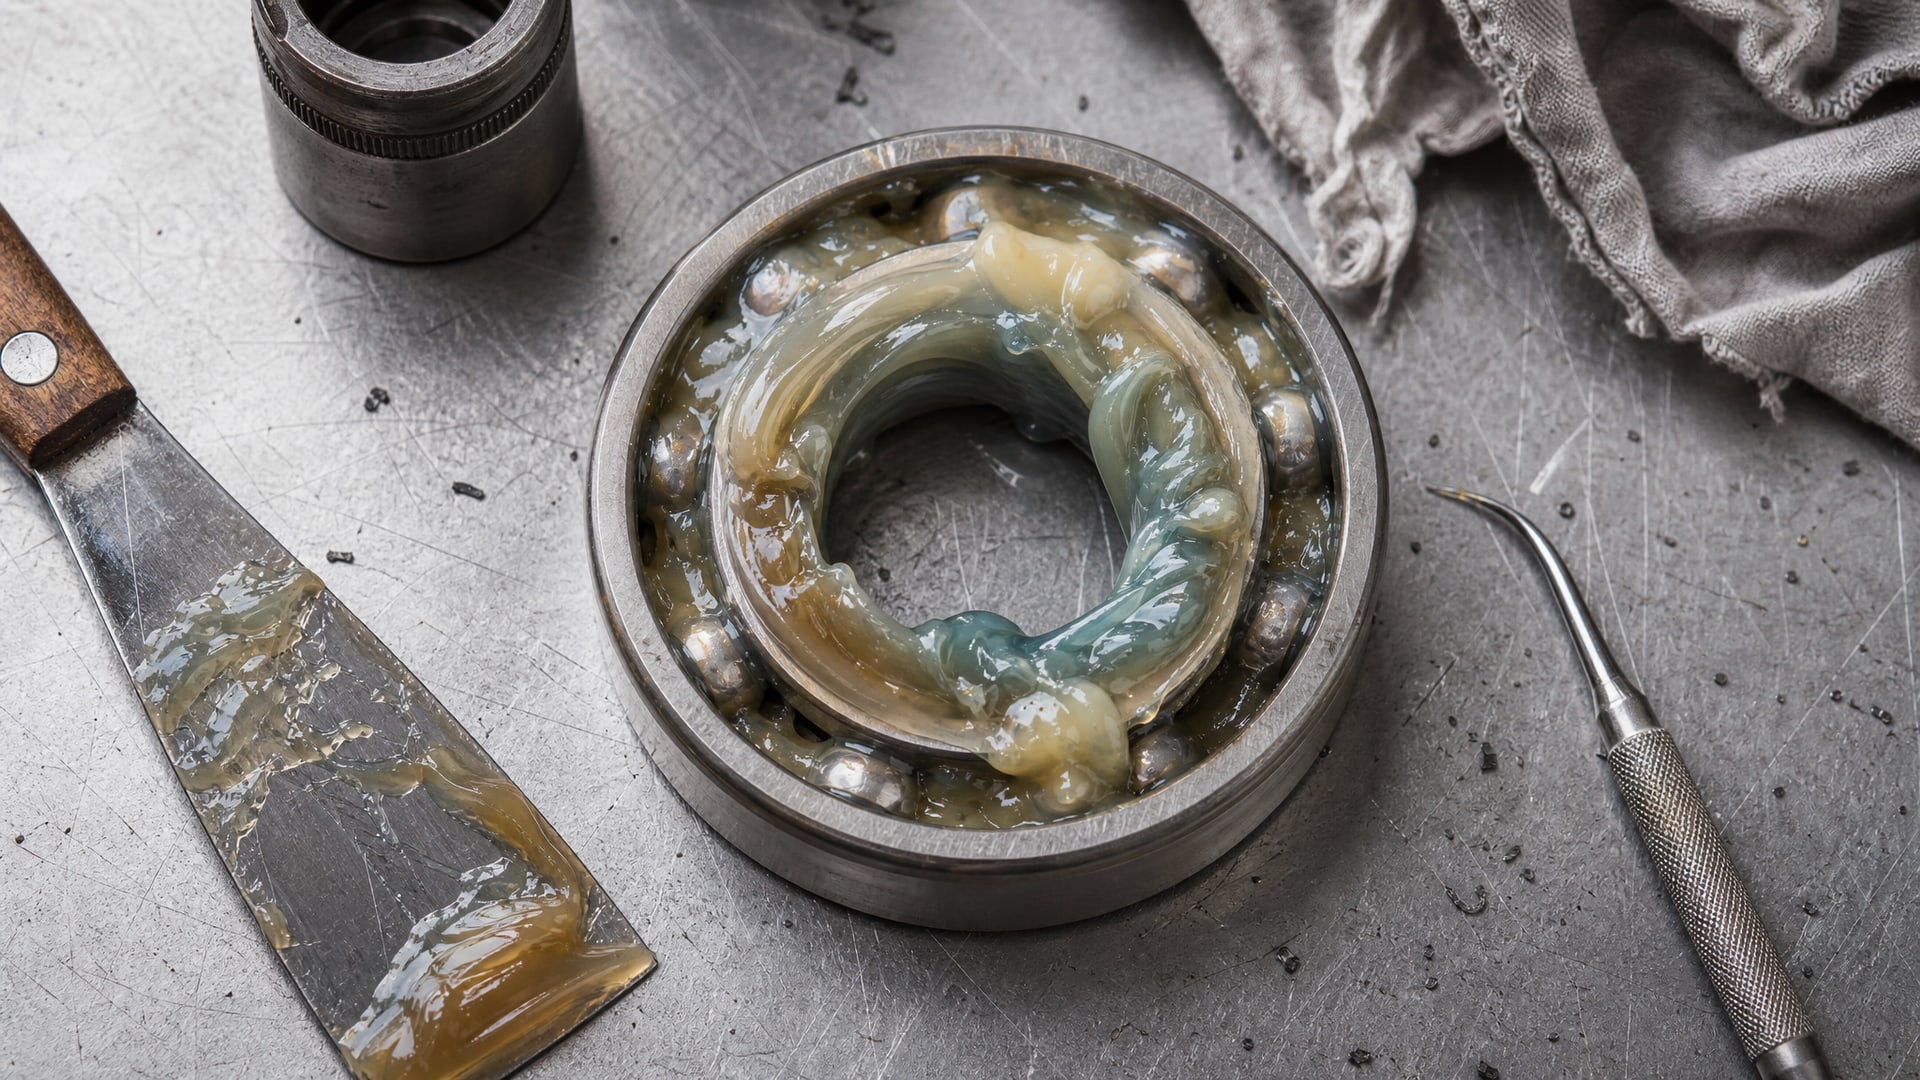
Ответ - категорически нет, если используются несовместимые типы.
Смешивание литиевой и натриевой смазок недопустимо и может привести к:
Разжижению консистенции (смазка становится полугустой или вообще текучей).
Вытеканию смазки из подшипника через уплотнения.
Образованию слоя масла, который не держит нагрузку, и как следствие - вторичному трению и перегреву.
Заклиниванию подшипника из-за избыточной вязкости при охлаждении.
Полимочевинные смазки обладают наибольшей совместимостью с другими типами и в некоторых случаях могут работать в смеси с литиевыми без мгновенного отказа. Однако эксперты рекомендуют не полагаться на совместимость и выполнять полную замену с предварительной очисткой узла. Это особенно важно для подшипников электродвигателей и герметичных конструкций, где даже малое количество старой смазки может ускорить окисление новой.
На практике снабженцы часто планируют замену смазки вместе с техническим обслуживанием вентилятора: выкручивают подшипник, протирают его чистой тканью или продувают сжатым воздухом, затем укладывают свежую смазку. Такой подход гарантирует предсказуемый результат и уверенность в надежности узла.
Низкозольные полимочевинные смазки: специфика для печных условий
В некоторых печах, особенно в пищевой промышленности или при производстве деликатной продукции, используются низкозольные смазки.
Зола - это минеральный остаток, который образуется при окислении смазки на высокой температуре. Если в печи прямой контакт подшипника с продукцией исключен кожухом или корпусом вентилятора, низкозольность не является требованием.
Однако низкозольные полимочевинные смазки имеют несколько особенностей:
Они содержат меньше абразивных минеральных примесей, что снижает износ при микроскопических частицах, попадающих в смазку с воздухом печи.
Их зольность обычно менее 1%, тогда как обычные смазки - до 5–10%.
Цена немного выше за счет более строгого контроля технологии.
Если печь работает с открытыми или полузакрытыми подшипниками (редко, но встречается), где возможно прямое выпадение зольных остатков на продукцию, низкозольная формулировка становится обязательной. Но для стандартного закрытого вентилятора в печи выбор между обычной и низкозольной полимочевиной нужно согласовать со спецификацией оборудования.
Скорость вращения и класс NLGI: дополнительные критерии выбора
Класс NLGI (Национальное бюро стандартов США) описывает только консистенцию смазки, а не ее тип или температурную стойкость.
Например, NLGI 2 - это средняя консистенция (полужидкая), а NLGI 1 - более жидкая. Большинство промышленных подшипников работают со смазками NLGI 2, но выбор класса также зависит от скорости вращения.
Параметр DN (число Герси) рассчитывается как произведение диаметра отверстия подшипника в миллиметрах на число оборотов в минуту. Для быстровращающихся подшипников (DN > 500 000) рекомендуется либо менее вязкое масло, либо консистентная смазка более жидкого класса (NLGI 1 или даже масляное смазывание), чтобы избежать перегрева от чрезмерного внутреннего сопротивления. Для вентиляторов в печах DN обычно не превышает 300 000–400 000, поэтому NLGI 2 остается стандартом.
При выборе между литиевой и полимочевинной смазкой одного класса (обе NLGI 2) полимочевина обычно чуть более жидкая, что само по себе помогает избежать перегрева при высоких температурах. Но это не означает, что можно повышать класс NLGI из-за температуры: это приведет к обратному эффекту.
Для решения проблемы излишних отложений нагара при работе вентилятора в условиях повышенного окисления смазки рекомендуется использовать термостойкую полимочевинную смазку, которая выдерживает температуры до +180 °C в рабочем диапазоне и кратковременно до +240 °C, практически не образуя нагара на деталях подшипника. Такой состав обеспечивает чистоту узла и снижает риск заклинивания при длительной работе.
Как выбрать: алгоритм для закупщика
Выбор смазки начинается с четырех главных вопросов:
1. Какая максимальная температура в подшипнике, а не в печи? Если ответ выше +140 °C - уже нужна высокотемпературная смазка. Выше +160 °C - полимочевина практически обязательна.
2. Как часто планируется техническое обслуживание? Если раз в год или реже, полимочевина дает гораздо больший запас. Если каждый месяц - литиевая все еще приемлема.
3. Есть ли в печи конденсация или повышенная влажность? Полимочевина отталкивает воду лучше и медленнее деградирует от влаги.
4. Есть ли требования к контакту с пищей или к чистоте? Тогда нужна смазка с допуском H1 (случайный контакт) и желательно низкозольная полимочевина.
После ответов на эти вопросы рекомендуется заказать образец смазки (если она новая) и провести контрольное испытание на небольшом вентиляторе или испытательной установке. Это занимает 2–4 недели и дает полную уверенность перед закупкой большого объема. Если смазка уже используется на соседнем оборудовании, можно попросить опыт эксплуатации у коллег.
Также важно помнить, что переход с литиевой смазки на полимочевину требует чистки подшипника. Это не сложно, но нужно планировать остановку оборудования. Если такой возможности нет, то смену проводят поэтапно: сначала меняют смазку на полимочевину в одном, наименее критичном подшипнике и наблюдают результат 2–3 недели, затем переводят остальные.
Часто задаваемые вопросы
Полимочевинная смазка всегда лучше литиевой?
Нет. Выбор зависит от конкретного узла, температуры, нагрузки и влажности. Для умеренных условий (-20…+100 °C) литиевая смазка остается экономичным и надежным решением. Полимочевина оправдана, когда температура постоянно выше +120 °C или когда важен длительный срок службы без частого обслуживания.
Если смазка выдерживает 200 °C, она подходит для печного вентилятора?
Не всегда. Температура в печи (200 °C воздуха) и реальная температура в подшипнике - разные величины. Подшипник может быть на 10–20 °C горячее. Нужно уточнить реальный нагрев подшипника, а не полагаться на паспортную температуру печи.
Можно ли просто добавить новую смазку в старую?
Нет, если типы смазок не совместимы. Смешивание литиевой и натриевой смазок опасно и может привести к разжижению консистенции и вытеканию. Рекомендуется полная замена с предварительной очисткой узла.
Что означает класс NLGI 2 и влияет ли он на выбор между литиевой и полимочевиной?
NLGI 2 описывает только консистенцию (полужидкая), но не тип загустителя или температурную стойкость. Обе смазки (литиевая и полимочевинная) выпускаются в классе NLGI 2. Выбор между ними определяется температурой, влажностью и сроком службы, а не классом.
Что такое низкозольная полимочевинная смазка и зачем она нужна?
Низкозольная смазка содержит менее 1% минеральных остатков при окислении. Она нужна, если подшипник может прямо контактировать с продукцией (редко в печах) или если требуется максимальная чистота. Для закрытых вентиляторов в печах обычная полимочевина достаточна.
Заключение
Полимочевинная смазка - это не панацея, а инструмент для конкретных условий. Главное ее преимущество перед литиевой в высокотемпературной среде - это сочетание более высокой температуры каплепадения (+260 °C против +180–200 °C), лучшей водостойкости (менее 2% потери влаги) и продолжительности срока службы (на 40–50% дольше при высоких температурах). Для вентиляторов в сушильных печах, работающих при реальной температуре подшипника выше +140 °C, переход на полимочевину обычно себя оправдывает сокращением остановок на обслуживание и снижением общей стоимости владения.
Начните с уточнения реальной температуры в подшипнике, проконсультируйтесь со спецификацией вентилятора, протестируйте образец смазки на одном узле и затем планируйте замену на всей установке. При переходе обязательна полная очистка подшипника, чтобы избежать несовместимости и гарантировать надежность. Правильный выбор смазки - это инвестиция в стабильность производства и спокойствие снабженца.