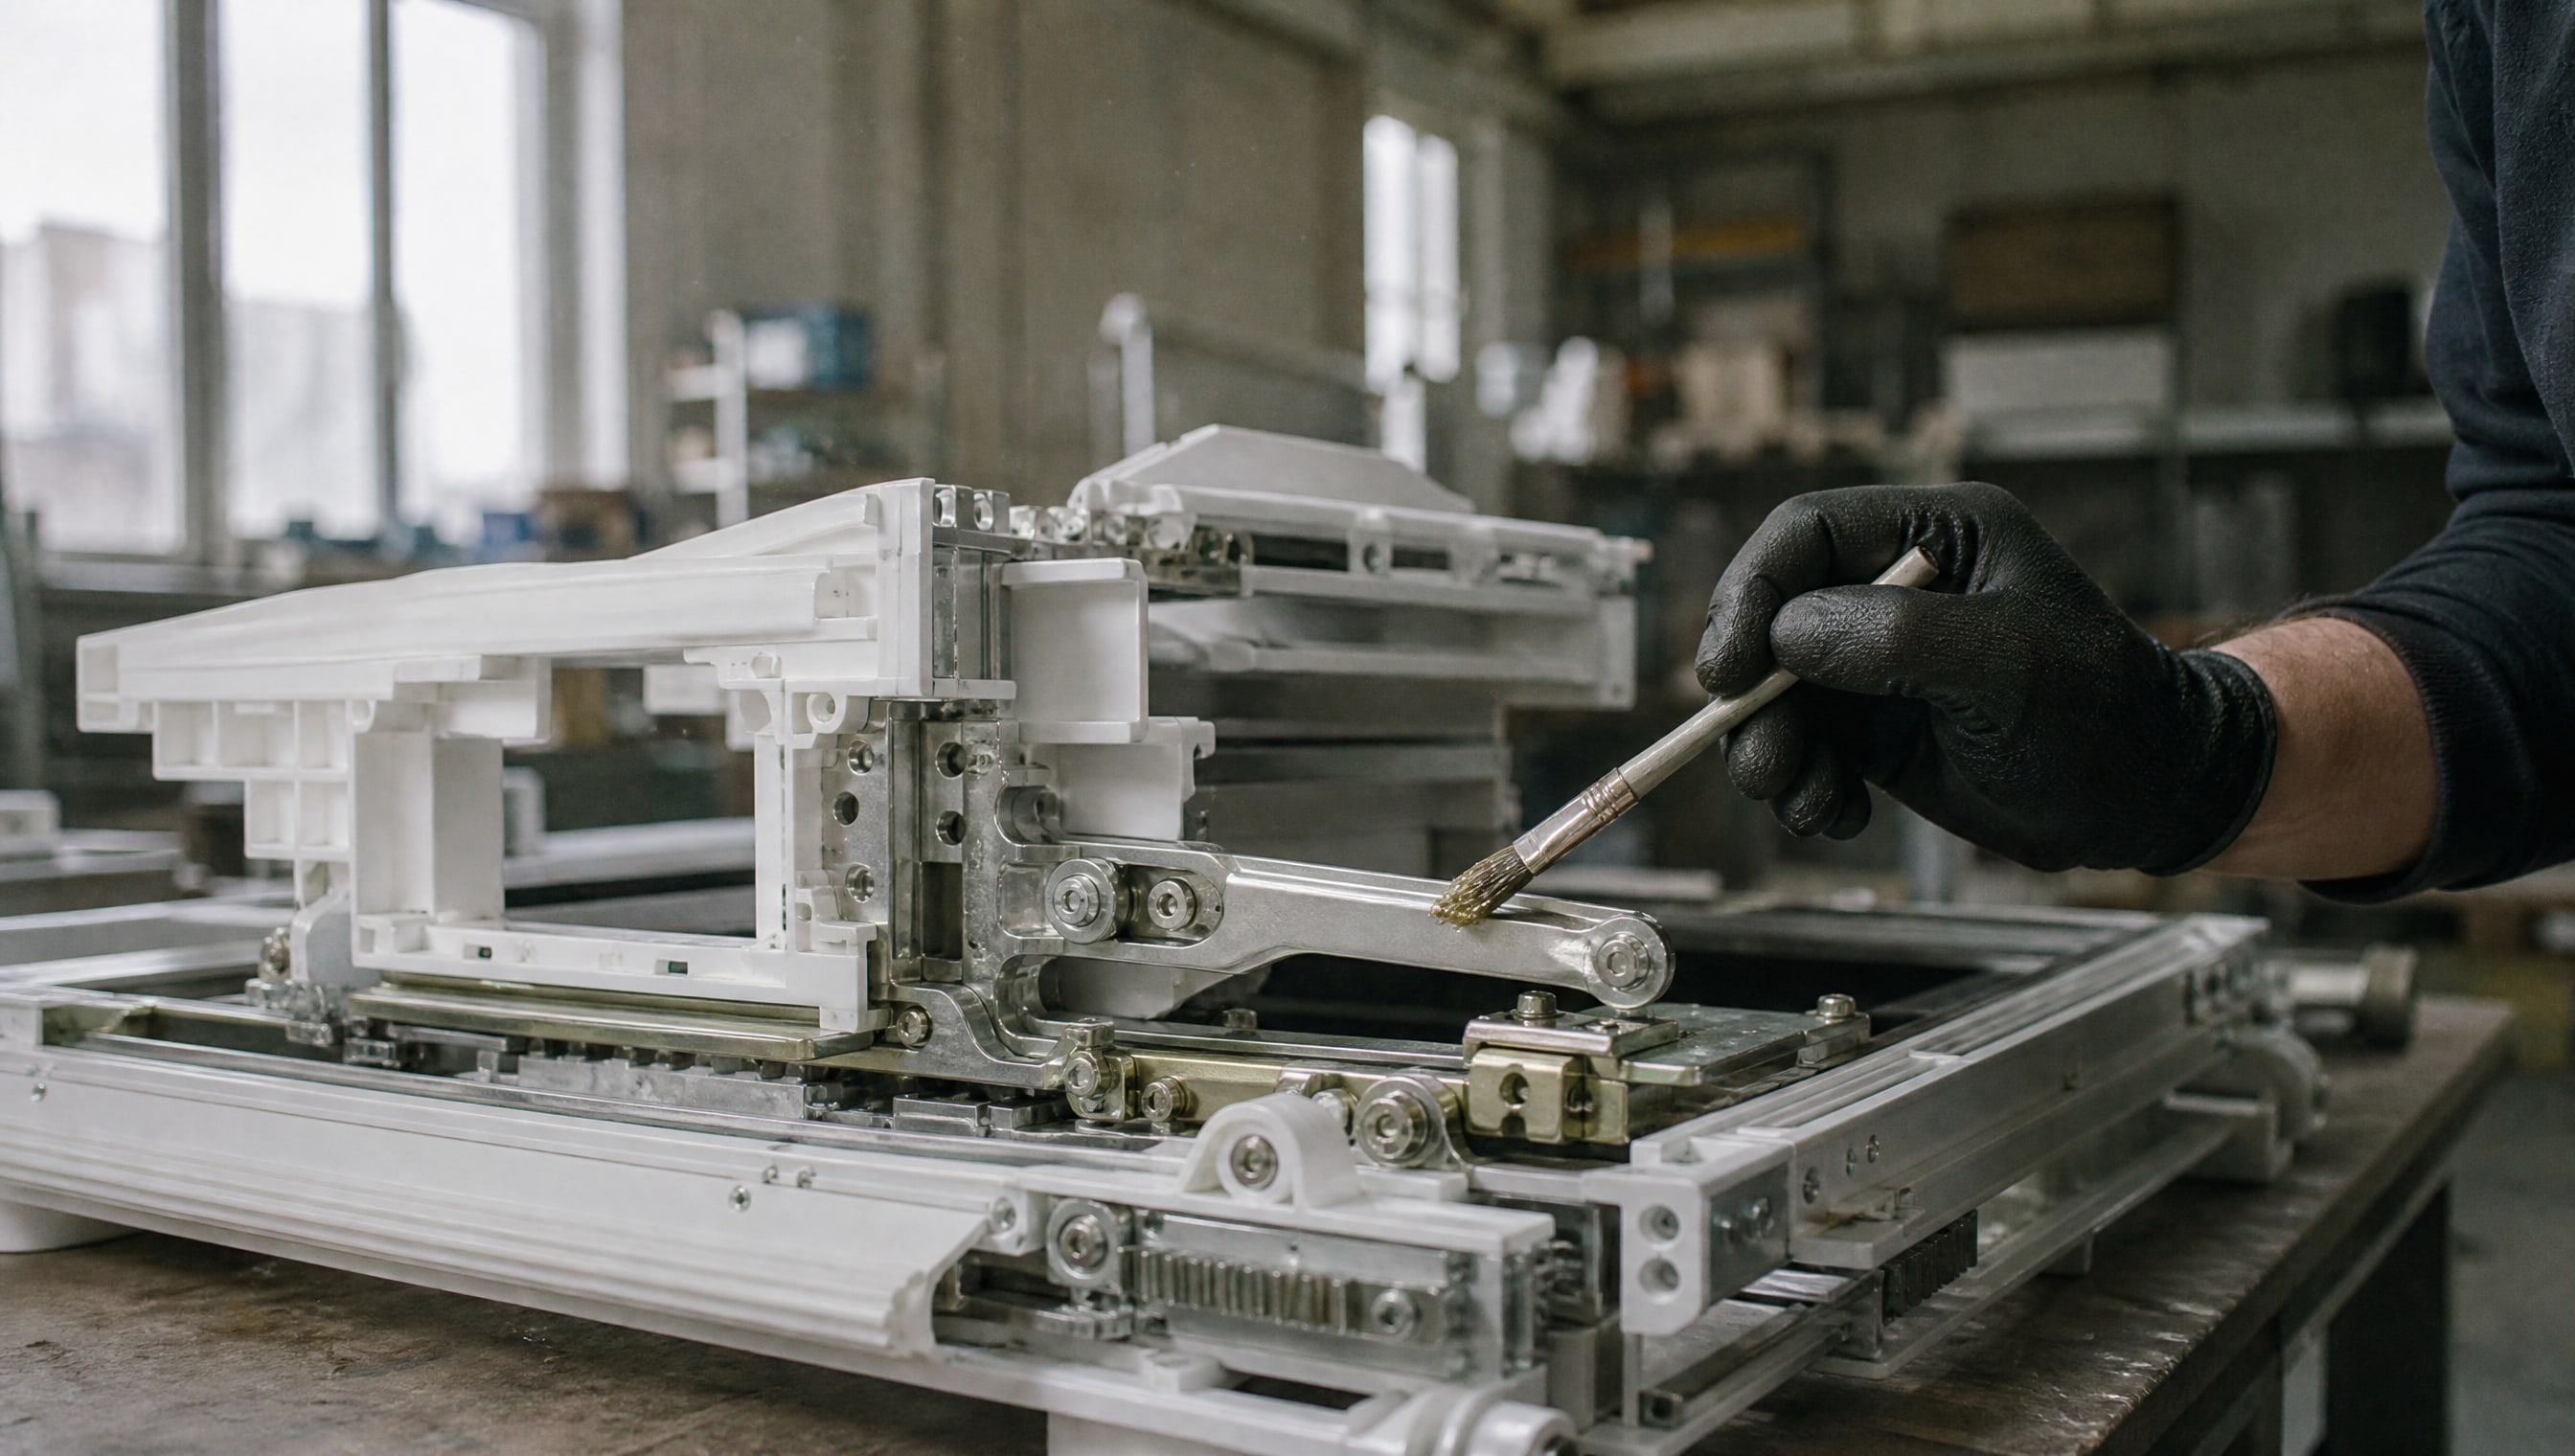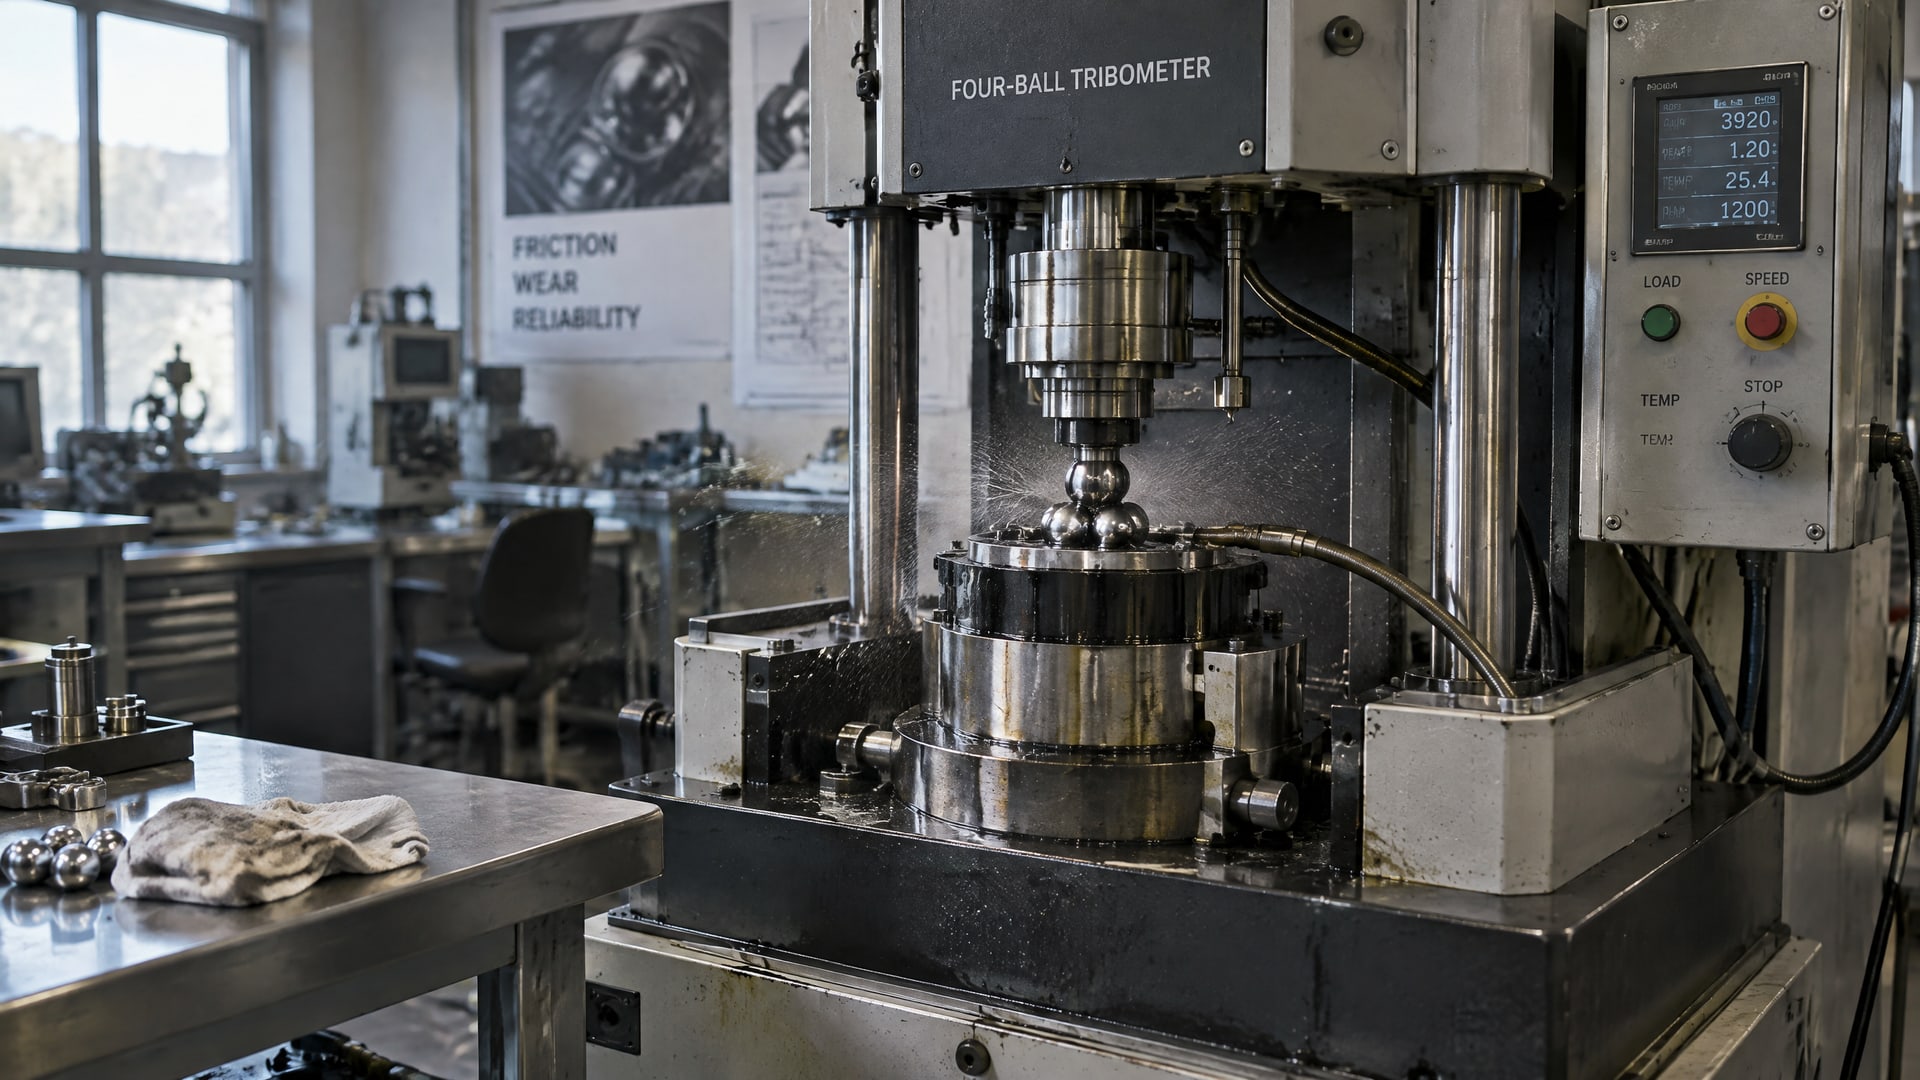
Прямой линейной зависимости между нагрузкой сваривания и диаметром пятна износа нет. Эти показатели характеризуют разные свойства смазки: первый связан с защитой от схватывания при экстремальном давлении, второй показывает износ при заданных условиях испытания. Высокая нагрузка сваривания сама по себе не гарантирует маленькое пятно износа.
Статья полезна инженерам, техническим специалистам и снабженцам, которым нужно сравнить результаты испытаний и оценить противозадирные присадки в масле. Разберем, что измеряет четырехшариковый метод, как читать требования ГОСТ 9490-75 и почему цифры из разных методик нельзя сопоставлять напрямую.
Что показывают нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания характеризует противозадирную способность смазки при повышении нагрузки.
В испытании на четырехшариковой машине оценивают момент, при котором защита от схватывания перестает работать: происходит автоматическая остановка установки или свариваются шарики. Чем выше полученная нагрузка сваривания, тем большую нагрузку смазка выдержала в этом режиме испытания. Но этот результат не описывает все условия эксплуатации узла.
Диаметр пятна износа отражает противоизносные свойства. Его измеряют после испытания, в котором шарики контактируют под заданной нагрузкой и в течение установленного времени. Меньший диаметр указывает на меньший износ в конкретном тесте, но не позволяет автоматически заключить, что смазка выдержит более высокую нагрузку до сваривания.
Почему показатели не заменяют друг друга
До наступления сваривания материал может изнашиваться по-разному. Поэтому высокая нагрузка сваривания и небольшой диаметр пятна износа могут сочетаться, но строгой пропорциональности между ними нет. Нельзя рассчитать один показатель по другому или выбрать смазку только по максимальному значению нагрузки сваривания.
На результат влияют методика и режим испытания. Для противоизносной оценки, например, применяют ASTM D2266: при фиксированных нагрузке и времени измеряют средний диаметр пятна. Нагрузку сваривания получают в другом режиме. Даже если оба результата получены на четырехшариковой машине, это не делает показатели тождественными.
Что это значит при выборе смазки
Если узел работает при граничной смазке и ударных нагрузках, важен показатель противозадирной стойкости. Если задача - ограничить износ при заданном режиме работы, следует отдельно оценивать диаметр пятна износа. Для полноценного выбора также учитывают требования производителя оборудования, материалы узла, вязкость базового масла, тип загустителя, температуру и скорость.
Таким образом, нагрузка сваривания и пятно износа дополняют друг друга. Они помогают оценить разные стороны поведения смазки, но не дают универсального рейтинга «лучше - хуже» без привязки к условиям эксплуатации.
Как ГОСТ 9490-75 определяет нагрузку сваривания
ГОСТ 9490-75 описывает испытание смазочных материалов на четырехшариковой машине.
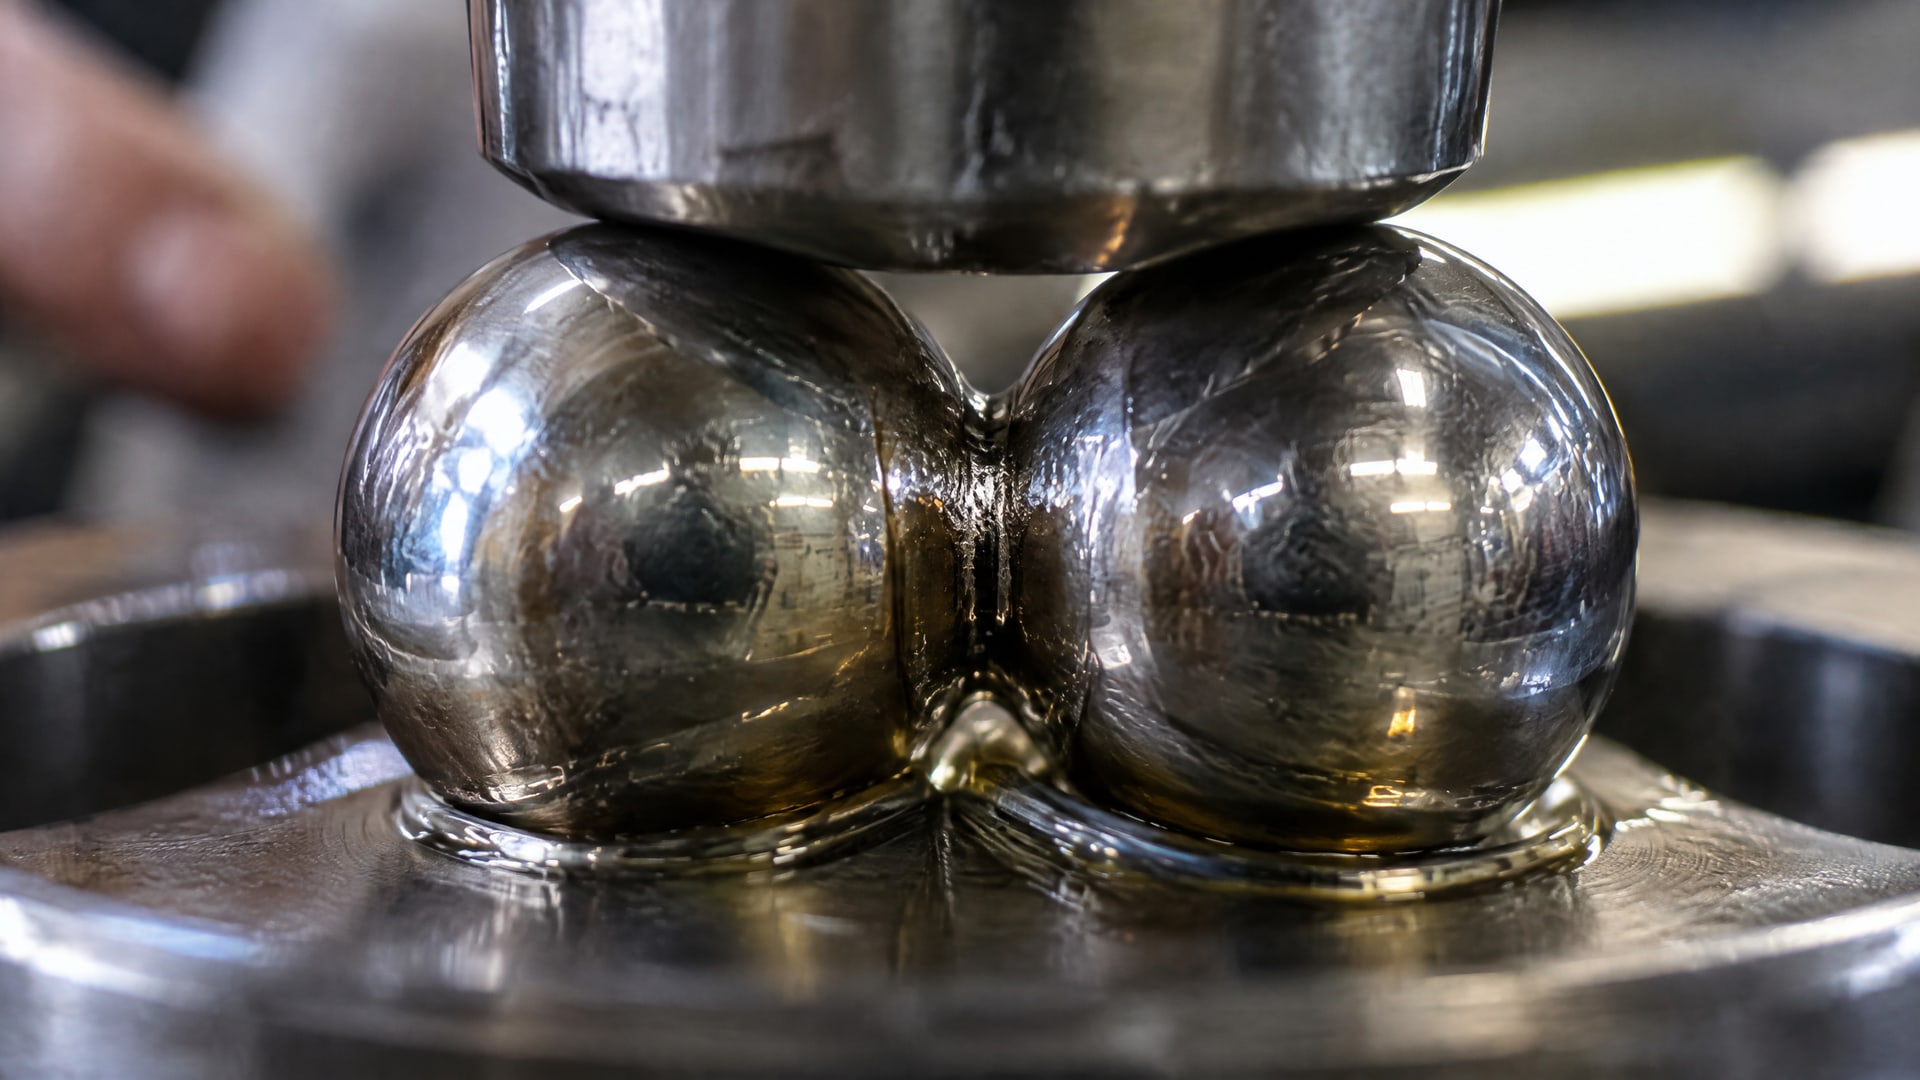
По стандарту нагрузкой сваривания Pc считают наименьшую нагрузку, при которой машина автоматически останавливается при достижении момента трения 1180 ± 25 Н·см либо происходит сваривание шариков. Это определение относится к результату конкретной методики, а не к универсальному эксплуатационному пределу любой детали.
Если сваривания не наблюдают, а момент трения остается ниже предельного, стандарт предусматривает условное определение нагрузки сваривания. За нее принимают нагрузку, при которой средний диаметр пятна износа достигает 3 мм и более. В этом случае диаметр выступает критерием для определения Pc, но не становится тем же самым показателем: речь идет о способе зафиксировать результат испытания при отсутствии сваривания.
Почему важно не смешивать пороговые значения
В материалах по испытаниям пластичных смазок встречается и другой порог: нагрузку сваривания в некоторых случаях связывают с образованием пятна диаметром не более 4 мм. Это не следует объединять с правилом ГОСТ 9490-75 о 3 мм и более. Различие показывает, что критерий зависит от применяемого стандарта и метода.
Поэтому запись «нагрузка сваривания» без названия методики не всегда позволяет корректно сравнить два материала. В технических документах важно проверять, по какому стандарту получено значение и как именно трактуется результат. Особенно это касается случаев, когда шарики не свариваются и нагрузку определяют по условному порогу диаметра пятна.
Для специалистов, которым встречается формулировка «испытание смазки ГОСТ», важны не только номер стандарта, но и сам показатель. По ГОСТ 9490-75 можно получить сведения о поведении материала в режиме противозадирного испытания, однако для оценки износа следует смотреть соответствующий результат и условия его получения.
Почему нет прямой связи между нагрузкой сваривания и пятном износа
Оба параметра связаны с работой смазки в контакте поверхностей, но отвечают на разные вопросы.
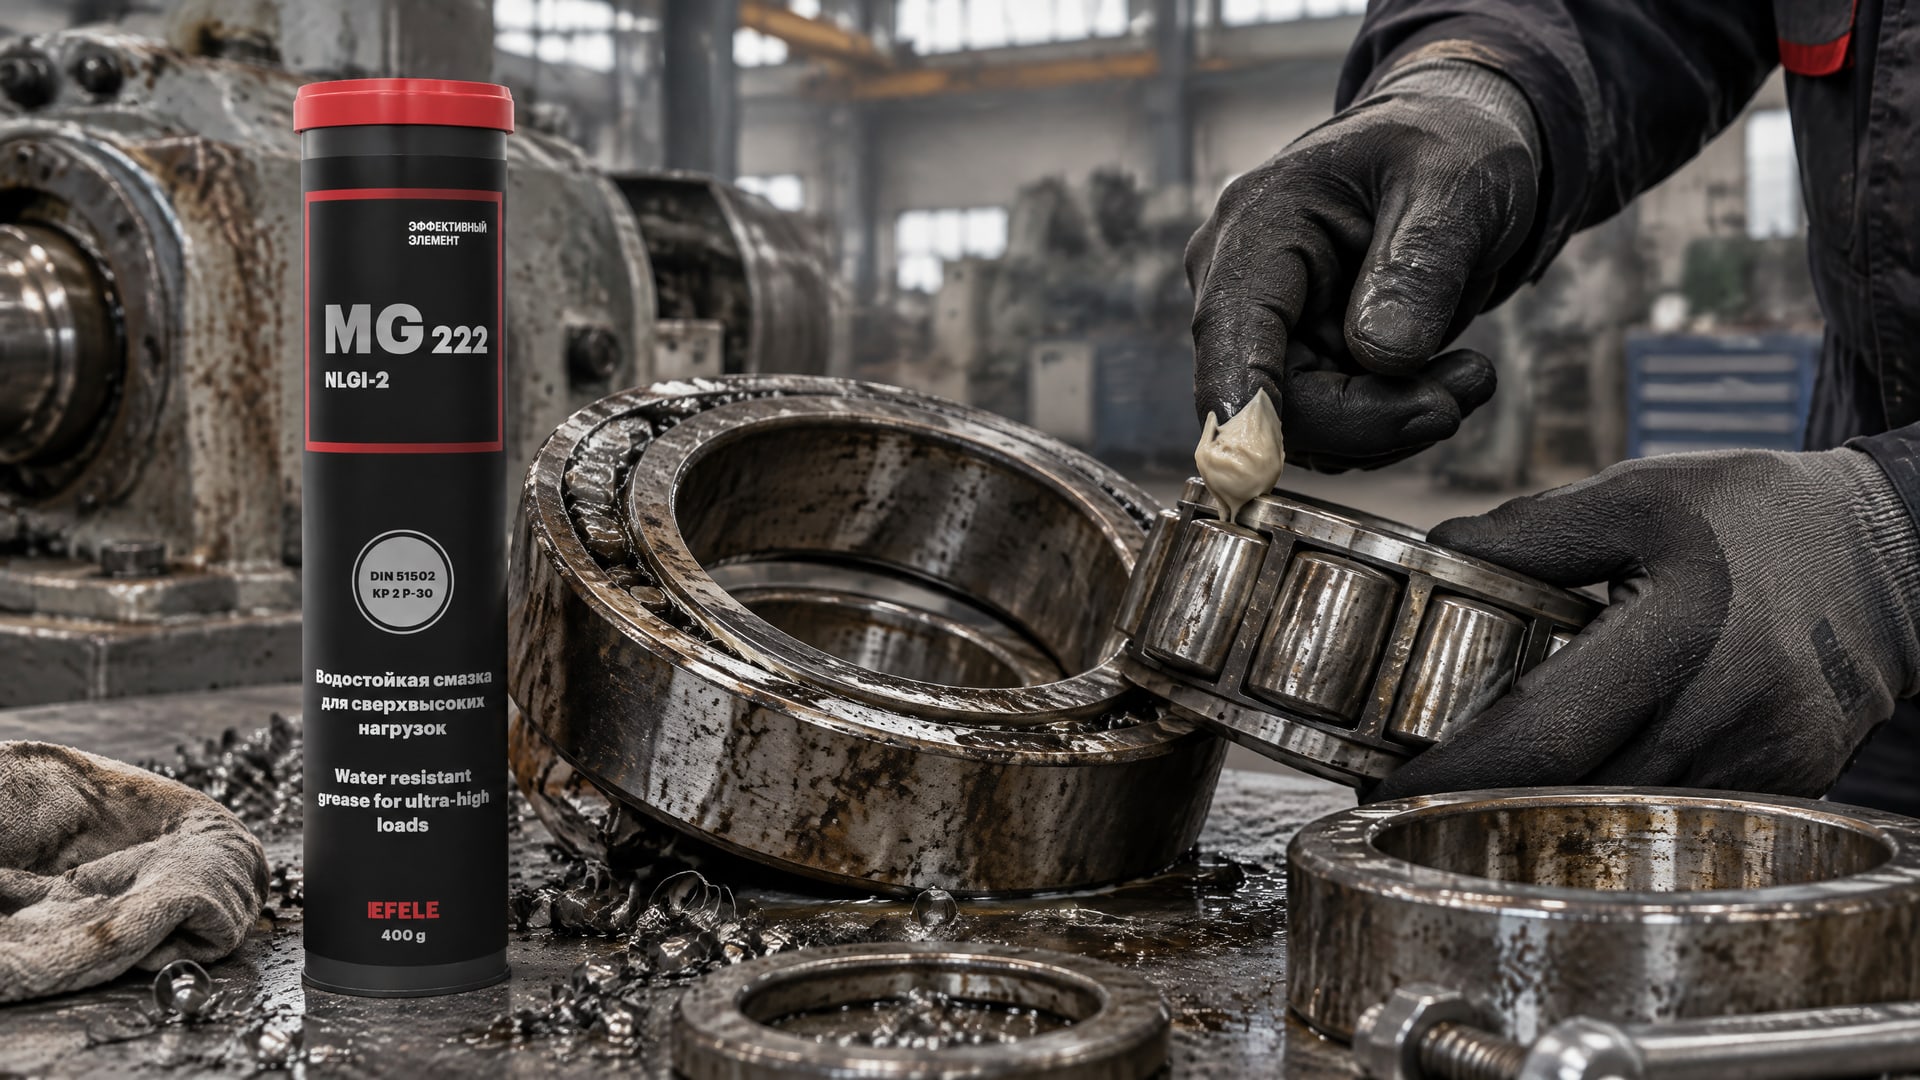
Нагрузка сваривания показывает, при какой нагрузке в испытании проявится предельное противозадирное состояние. Диаметр пятна износа показывает, насколько материал ограничил износ при заданной нагрузке и длительности теста. Разные условия измерения не позволяют считать один результат прямым продолжением другого.
На практике усиление противозадирных свойств нередко сопровождается уменьшением пятна износа. Но это наблюдение не означает, что уменьшение пятна будет пропорционально росту Pc. Добавление противозадирной присадки может повысить несущую способность, не обеспечив минимальный износ в любом режиме испытания. Результат зависит от состава смазки и условий контакта.
Как читать результаты в паспорте
Высокое значение нагрузки сваривания не доказывает, что смазка оптимальна для каждого механизма. Для узла, где важна защита от заедания под экстремальным давлением, Pc может быть ключевым параметром. Для узла с требованиями к ограничению износа необходим результат испытания по пятну износа. Если доступны оба значения, их рассматривают вместе, не подменяя одно другим.
Отдельно проверяют методику и режим. ASTM D2266 используют для измерения среднего диаметра пятна при заданных нагрузке и времени, а четырехшариковые испытания на нагрузку сваривания оценивают предельную противозадирную способность. Показатели из разных стандартов могут быть близкими по смыслу, но не тождественными. Поэтому сравнивать их как одинаковые характеристики нельзя.
Примеры значений для ориентира
Паспортное значение имеет смысл только в контексте метода. Например, для EFELE MG-222 в предоставленной характеристике указана нагрузка сваривания выше 6300 Н. Эту цифру следует читать как результат по соответствующему показателю, а не как обещание конкретного диаметра пятна износа.
Спецификация: EFELE MG-222 - нагрузка сваривания >6300 Н.
Как противозадирные присадки в масле влияют на результаты
Противозадирные присадки, в том числе серосодержащие системы, обычно повышают несущую способность смазочного материала в режиме экстремального давления.
Однако присутствие присадки не гарантирует минимальный износ при любых условиях испытания. Поэтому фраза «противозадирная присадка в масло» сама по себе не отвечает на вопрос, подойдет ли материал конкретному узлу.
Это относится и к формулировкам «противозадирные присадки в моторное масло» или «противозадирная присадка для трансмиссионного масла с серой». Выбор нельзя строить только на наличии компонента или типе присадки. Нужно учитывать требования производителя техники, материалы деталей и стандарт, по которому получены показатели. Совместимость зависит от всей системы смазки и условий применения.
Не переносите результаты между разными продуктами и узлами
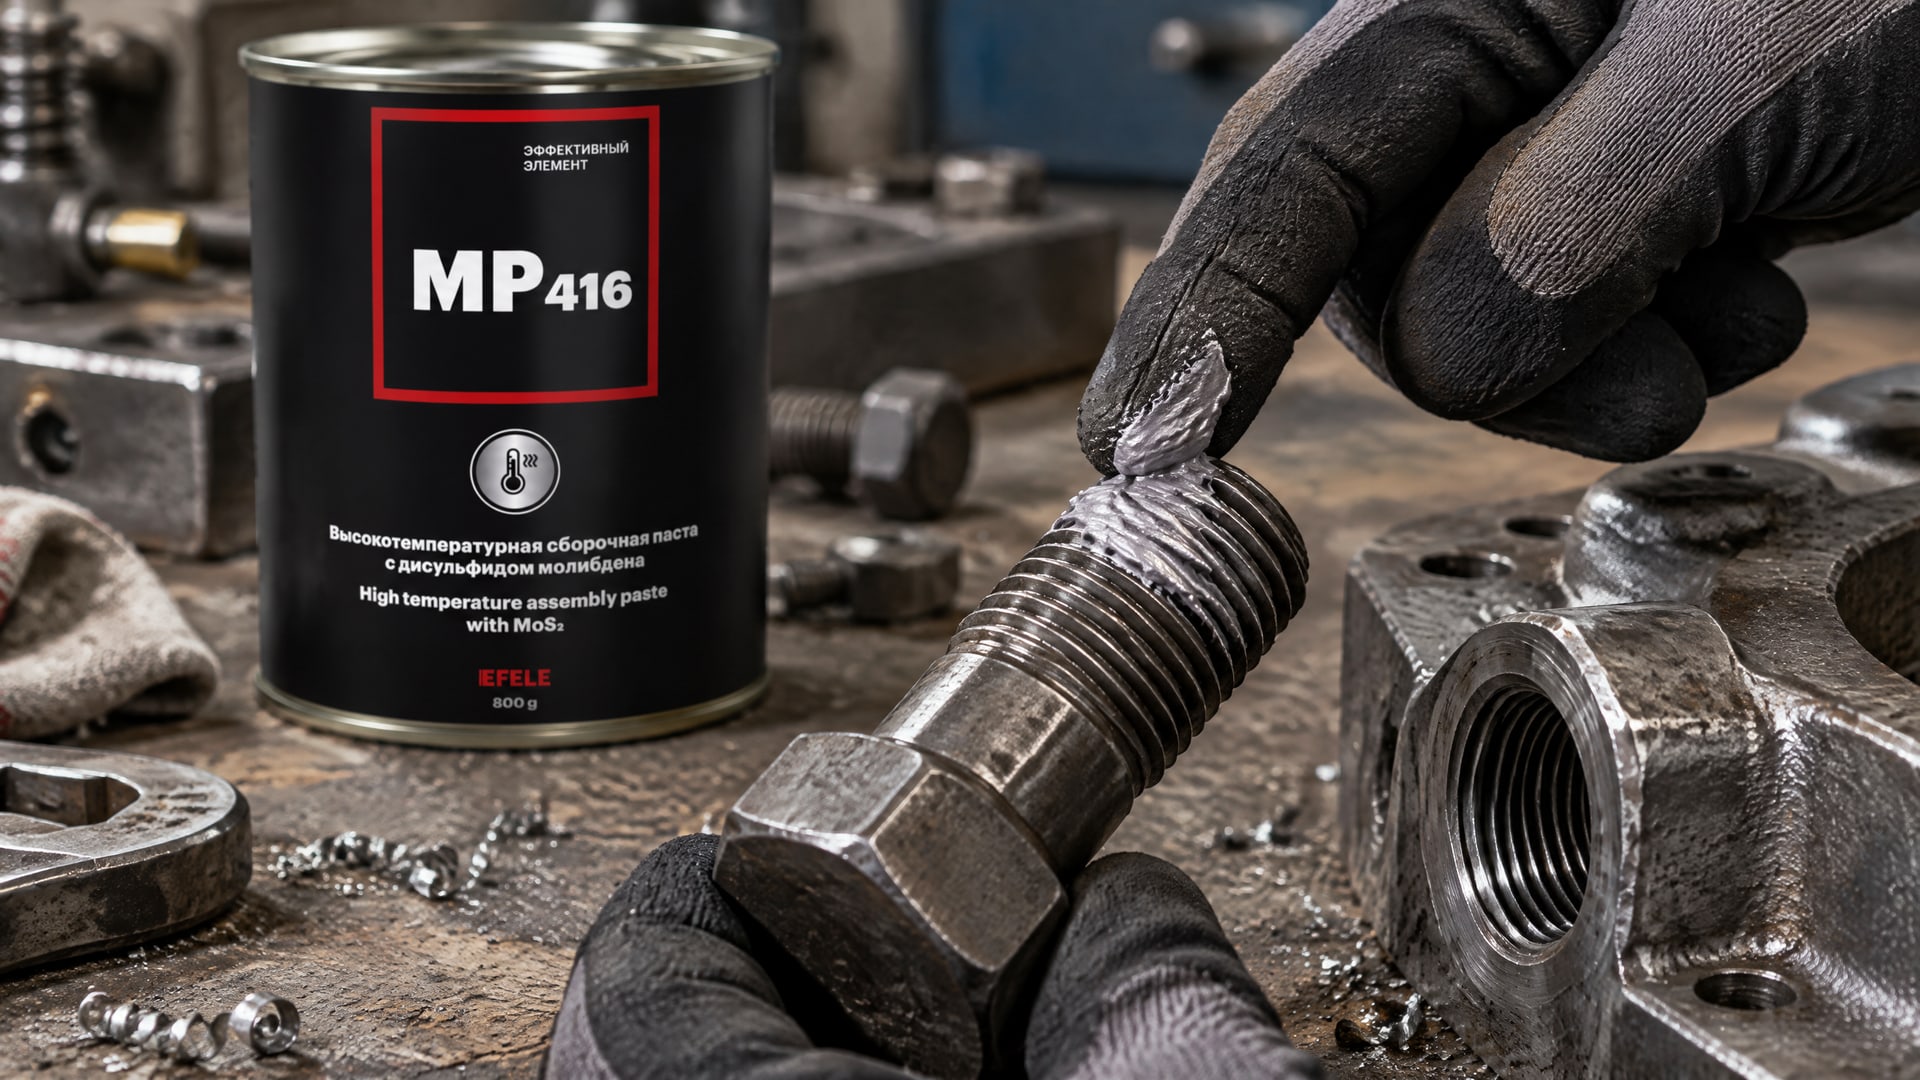
Показатели пластичной смазки, масла и монтажной пасты не следует трактовать как взаимозаменяемые рекомендации. Например, EFELE MP-416 - паста, для которой указана нагрузка сваривания выше 5500 Н. Эта характеристика относится к противозадирному испытанию и не дает значения диаметра пятна износа или прямого указания на применение в редукторе.
EFELE MP-416 | нагрузка сваривания: >5500 Н.
Для самостоятельного добавления присадки в масло требуется отдельно свериться с требованиями производителя оборудования. Одного факта, что состав усиливает противозадирные свойства, недостаточно для подтверждения совместимости с материалами узла или соответствия нужному стандарту. Если в документации приведено только высокое Pc, запросите метод испытания и данные по другим требуемым свойствам.
Как сравнить смазки по результатам испытаний
Сравнение начинают не с поиска наибольшего числа, а с проверки того, что именно измеряли.
Для закупщика и инженера это позволяет отделить данные, пригодные для сопоставления, от значений, полученных в разных режимах. Если методика не указана, выводы о превосходстве одной смазки над другой будут ненадежными.
Перед сравнением проверьте:
Какой стандарт указан: например, ГОСТ 9490-75 или ASTM D2266.
Какой показатель приведен: нагрузка сваривания или диаметр пятна износа.
При каких условиях проводили испытание, включая нагрузку и время, если они указаны.
Есть ли данные по обоим показателям или только по одному.
Соответствуют ли свойства смазки требованиям производителя оборудования и материалам узла.
Как применить показатели к рабочей задаче
Для защиты от схватывания при экстремальном давлении сопоставляйте нагрузку сваривания, полученную по одной методике. Для оценки износа сравнивайте диаметр пятна, также полученный при одинаковом стандарте и условиях. Если требуется решить обе задачи, выбирайте материал по совокупности показателей и требованиям к конкретному узлу, а не по единственной цифре.
Нельзя напрямую сравнивать показатель из ГОСТ 9490-75 с результатом другого стандарта без проверки методики. Даже одинаковое название характеристики не гарантирует одинаковых условий ее определения. Для корректного запроса поставщику укажите, какие свойства нужны и по какому методу должны быть представлены результаты. Снабженцу стоит сверить паспортные данные со спецификацией оборудования, а инженеру - подтвердить применимость смазки для режима работы узла.
Часто задаваемые вопросы
Если нагрузка сваривания выше, диаметр пятна износа обязательно меньше?
Нет. Нагрузка сваривания и диаметр пятна износа характеризуют разные свойства и определяются в разных режимах испытания. Высокое значение Pc подтверждает противозадирную способность по соответствующей методике, но не позволяет вычислить размер пятна. Для оценки износа требуется отдельный результат испытания.
Что означает диаметр пятна износа 3 мм по ГОСТ 9490-75?
В ГОСТ 9490-75 этот порог используют для условного определения нагрузки сваривания, когда сваривание не наблюдается, а момент трения остается ниже предельного. Нагрузкой сваривания в таком случае считают нагрузку, при которой средний диаметр пятна достигает 3 мм и более. Это правило не отменяет различия между показателями.
Подходит ли любая противозадирная присадка для трансмиссионного масла?
Нет. Наличие противозадирной присадки не подтверждает совместимость состава с конкретной трансмиссией. Нужно учитывать требования производителя техники, материалы деталей и методики, по которым получены характеристики. Отдельно добавлять присадку в масло без проверки этих требований не следует.
Можно ли сравнить нагрузку сваривания, полученную по разным стандартам?
Сравнивать значения напрямую некорректно, если методики и условия испытания различаются. ГОСТ 9490-75 и ASTM D2266 предназначены для оценки разных показателей и используют свои режимы. Сначала проверьте стандарт, условия испытания и то, что именно измерено, затем делайте выводы о применимости результата.
Заключение
Между нагрузкой сваривания и диаметром пятна износа нет прямой линейной зависимости. Первый показатель характеризует противозадирную стойкость, второй - противоизносные свойства при заданных условиях. Присадки противозадирные в масле могут повысить несущую способность, но не гарантируют минимальный износ и не заменяют проверку совместимости.
Следующий шаг - сверить стандарт испытания и условия получения каждого значения, а затем сопоставить нагрузку сваривания и пятно износа с требованиями узла. Если в паспорте приведена только одна цифра, запросите методику испытания и недостающие данные перед выбором смазки.