Пригорание полимера на фильере экструзионной линии - проблема, которая приводит к остановкам производства, росту брака и увеличению времени переналадки. На качество этого процесса влияют тип полимера, температурный режим и выбор средства, которое должно предотвратить прилипание материала к горячему металлу. Правильный разделительный состав не просто уменьшает адгезию полимера к оснастке, но и работает в жестких условиях экструзии: при температурах выше 200 °C, на открытых металлических поверхностях и с минимальным накоплением остатков, особенно если речь идет о пищевой упаковке. В этой статье разберемся, почему пригорание происходит, как работает разделительный состав, какие критерии учитывать при выборе и какие ошибки совершают закупщики.
Закупщики и технологи сталкиваются с вопросом: какой состав выбрать, чтобы не усугубить проблему, а решить ее? На рынке предлагаются силиконовые и несиликоновые варианты, но далеко не все подходят для пищевого применения. В статье собраны факты, регуляторные ограничения и технические рекомендации, которые помогут принять обоснованное решение.
Причины пригорания полимера на экструзионной линии
Пригорание начинается с момента, когда горячий расплав полимера соприкасается с холодной фильерой.
В температурном диапазоне экструзии (200–300 °C для большинства термопластов) материал теряет текучесть, и молекулы полимера проникают в микрошероховатость металла. Без какого-либо промежуточного слоя полимер буквально «приклеивается» к поверхности оснастки, образуя так называемый build-up - наслоения, которые разрушаются при демонтаже фильеры и загрязняют ее.
Процесс усугубляется несколькими факторами. Во-первых, при длительной работе линии фильера постепенно остывает, а полимер у ее поверхности начинает отвердевать раньше, чем выдавиться из головки. Во-вторых, если полимер содержит наполнители или пигменты, они могут создавать дополнительные центры адгезии. В-третьих, остатки предыдущего производственного цикла (например, пищевые жиры, белки или загрязнения) на поверхности фильеры усиливают налипание.
Пригорание не только замораживает производство на несколько часов для переналадки, но и влияет на качество выпуска. Разрушенные наслоения попадают в готовый продукт и создают видимые дефекты, которые особенно критичны для пищевой упаковки. Именно поэтому предотвращение пригорания на старте - это инвестиция в стабильность выхода, а не просто «удобство».
Как работает разделительный состав на фильере
Разделительный состав функционирует как тонкая прослойка между полимером и металлом.
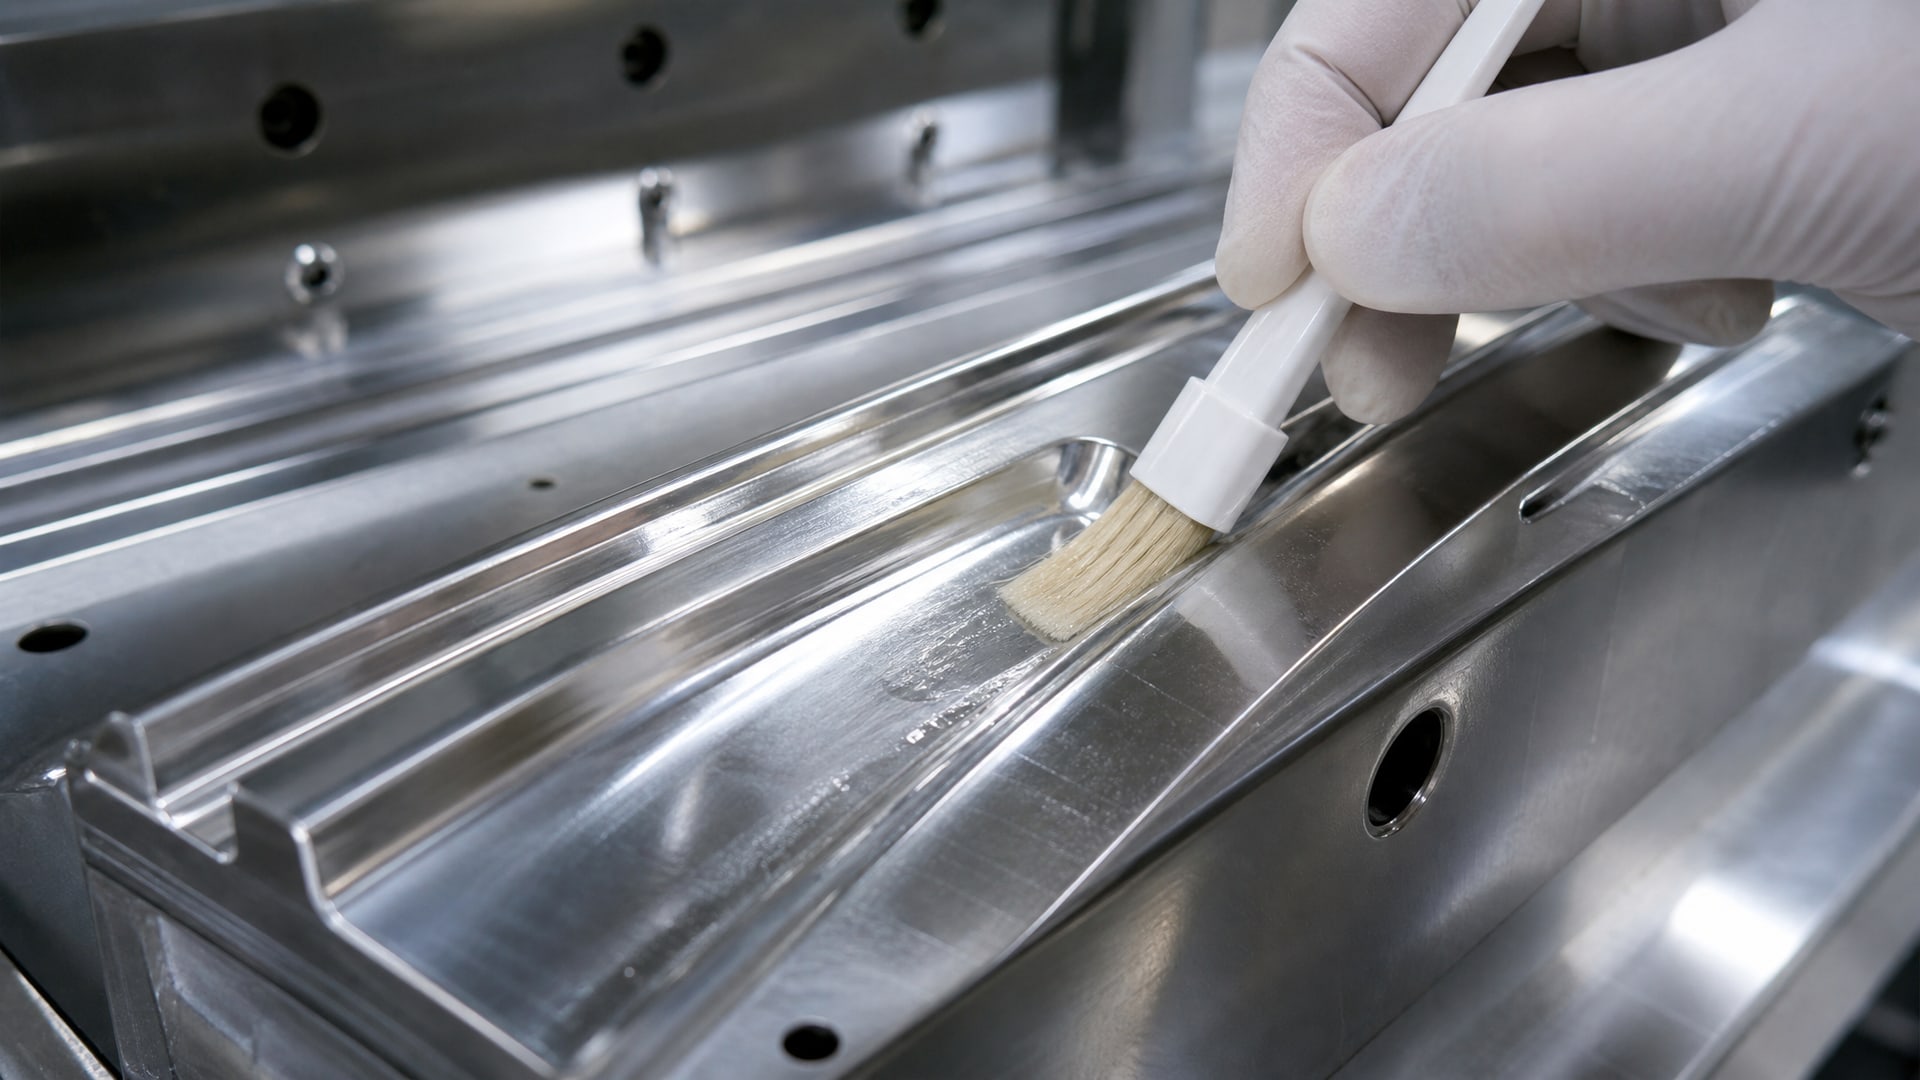
Молекулы состава имеют высокую адгезию к металлу (хорошо «прилипают» к фильере), но низкую адгезию к полимеру. Это означает, что когда горячий расплав соприкасается с фильерой, он встречает не голый металл, а защитный слой состава, к которому полимер прилипает гораздо слабче.
Физический механизм основан на том, что молекулы разделительного состава содержат функциональные группы (воски, жиры, силиконовые масла), которые легко «расчесываются» по поверхности металла и создают упорядоченный монослой. При толщине слоя, измеряемой нанометрами, состав не влияет на размер готового изделия, но полностью меняет свойства поверхности раздела.
Когда полимер застывает и начинает сокращаться (как и все материалы при охлаждении), он теряет контакт с фильерой. Благодаря низкой адгезии к разделительному слою, готовое изделие отделяется легко - без необходимости соскабливать его механически. Это предотвращает как повреждение готовой продукции, так и травмирование оснастки.
На практике разделительный состав должен сохранять свои свойства в течение рабочей смены. При повышении температуры до 280–320 °C состав не должен испаряться (иначе защита исчезнет), не должен окисляться (иначе образуются липкие полимеры, которые ускорят пригорание), и не должен оставлять толстые наслоения на соседних участках оснастки (это ухудшит поверхность упаковки). Все эти требования выполняются только специализированными формулировками.
Критерии выбора разделительного состава для экструзионных линий
При выборе разделительного состава нужно соотносить пять параметров: тип полимера, температурный диапазон, назначение готового продукта (в частности, контакт с пищей), требования к поверхности и частота применения.
Совместимость с типом полимера
Каждый полимер - полиэтилен (ПЭ), полипропилен (ПП), полиэтилентерефталат (ПЭТ), поликарбонат (ПК) - требует своего разделительного состава. Причина в том, что молекулы состава и полимера должны обладать схожей полярностью. Несиликоновые составы (на основе воска или растительных масел) лучше работают с полярными полимерами, в то время как силиконовые масла универсальнее, но могут накапливаться на оборудовании, если не выбрана правильная молекулярная массса.
Для полиолефинов (ПЭ и ПП) часто рекомендуют составы на основе природных восков (например, рисовых отрубей). Стандарт 21 CFR 178.3860 разрешает использовать rice bran wax в количестве не более 1,0 % по массе полимера для пластмасс, предназначенных для сухих пищевых продуктов. Такие составы не оставляют силиконового налета на оснастке и легче смываются при переходе между продуктами.
Для PET и других полярных полимеров лучше подходят силиконовые разделители. Однако для пищевой упаковки из ПЭТ важно проверить, что состав имеет статус food-grade и одобрен нормами страны, где будет продаваться упаковка.
Температурный диапазон
Разделительный состав должен оставаться стабильным во всем диапазоне рабочих температур фильеры. Например, если фильера нагревается до 280 °C в начале смены, а затем охлаждается до 220 °C при слабых нагрузках, состав должен одинаково хорошо работать в обоих режимах.
Несиликоновые составы на основе натуральных восков часто теряют эффективность выше 200–220 °C, так как начинают размягчаться и испаряться. Синтетические воски держат температуру выше, но требуют дополнительной проверки на совместимость с полимером. Силиконовые масла остаются стабильными при 300 °C и выше, но при неправильном выборе молекулярной массы могут накапливаться в виде липких отложений.
При выборе состава смотри на техническое описание (TDS) - там должны быть указаны рекомендуемые диапазоны температур и примеры успешного применения в твоем типе экструзии.
Требования для пищевой упаковки
Если упаковка будет контактировать с пищей, разделительный состав подчиняется строгим регуляторным ограничениям. В США действует 21 CFR 178.3860, который перечисляет допустимые release agents. Например, для компонента «formaldehyde, polymer with 1-naphthalenol» установлен предел остатка не более 4 ppm (примерно 0,0004 % по массе полимера). Для zinc stearate, который часто используется как mold release agent, установлено максимально допустимое количество (SML) 25 mg/kg в расчете на цинк.
Это означает, что даже если состав эффективно предотвращает пригорание, его остаток в полимере не должен превышать установленный лимит. В противном случае упаковка не сможет быть сертифицирована для контакта с пищей.
На Европейском рынке действуют другие ограничения, в том числе требование к миграции отдельных веществ. Если ты планируешь продавать упаковку в нескольких странах, лучше выбрать состав, который одобрен всеми рынками сразу - это экономит время на переаттестацию.
Отсутствие накопления на оборудовании
Разделительный состав не должен накапливаться на направляющих, охладителях и элементах управления. Силиконовые составы, если их выбрать неправильно, могут оставлять на соседних участках оснастки липкий налет, который привлекает пыль и загрязняет поверхность готовой упаковки.
Несиликоновые составы часто лучше контролируются в этом смысле: они либо полностью испаряются, либо смываются при переходе на следующий материал. Однако они требуют более частого нанесения и иногда менее эффективны при высоких температурах.
На практике лучший вариант - выбрать состав, который рекомендован именно для твоего оборудования и типа полимера. Производители разделительных составов часто проводят испытания на конкретных экструзионных линиях и указывают, какие модели фильер и какие режимы температуры они протестировали.
Способ нанесения
Разделительный состав может наноситься несколькими способами: спреем, кистью, через централизованную систему смазки или напрямую в бункер полимера. Каждый способ имеет свои плюсы и минусы.
Аэрозольный спрей удобен для периодического применения на старте смены, но требует контроля, чтобы не перенасытить фильеру. Нанесение кистью дает более точный контроль, но требует остановки линии. Централизованные системы позволяют автоматизировать процесс, но требуют предварительной настройки и регулярного обслуживания.
Для пищевой упаковки рекомендуется наносить состав в минимально необходимом количестве именно на фильеру, а не добавлять его в бункер полимера. Это предотвращает избыток остатков в готовом изделии.
Силиконовые и несиликоновые составы: сравнение подходов
На рынке разделительные составы разделяются на две основные категории: силиконовые и несиликоновые.
Каждая имеет свою область применения и ограничения.
Силиконовые составы
Силиконовые масла (полидиметилсилоксаны) обладают исключительной термостабильностью: они сохраняют свои свойства при температуре 350 °C и выше. Это делает их идеальным выбором для высокотемпературной экструзии, например при обработке PET или полиамидов.
Силиконовые составы работают с большинством полимеров благодаря низкой полярности молекул. Они также позволяют долгие периоды между переналадками - слой силикона может сохранять антиадгезионные свойства в течение нескольких часов работы.
Однако у силиконовых составов есть серьезный недостаток для пищевой упаковки. Если выбрать неправильную молекулярную массу или нанести слишком много, силикон начнет накапливаться на оснастке в виде липкого налета. Этот налет, в свою очередь, может переходить на готовую упаковку и ухудшать ее внешний вид. Кроме того, силикон может осложнить последующую печать или покрытие упаковки.
Для пищевой упаковки силиконовые составы допускаются только при условии, что остаток силикона в полимере остается в пределах допустимого. Здесь очень важно выбрать состав, специально сформулированный для пищевого применения и прошедший экспертизу на соответствие 21 CFR 178.3860 или аналогичным нормам.
Для предотвращения пригорания полимеров и обеспечения легкого отделения изделий от форм, особенно в пищевой промышленности, на практике применяют силиконовые смазки, специально разработанные для этого применения. Такие составы содержат тщательно подобранную молекулярную массу силиконового масла и добавки, которые обеспечивают хорошее разделение без накопления на оборудовании. Ключевой момент - выбирать состав, который имеет явное подтверждение соответствия пищевым стандартам.
Несиликоновые составы
Несиликоновые разделители на основе природных и синтетических восков остаются популярным выбором в консервативных производствах, особенно там, где раньше всегда использовались восковые составы.
Природные воски (рисовые отруби, карнауба, пчелиный воск) имеют преимущество чистоты и предсказуемости. Рисовый воск разрешен в количестве не более 1,0 % по массе полимера для пластмасс, предназначенных для сухих пищевых продуктов, согласно 21 CFR 178.3860. Такие составы легко смываются при переходе между материалами и обычно не оставляют следов на оснастке.
Однако природные воски имеют более узкий температурный диапазон: они эффективны при 180–220 °C, а при выше их защита ослабевает. Это ограничивает их применение при обработке высокотемпературных полимеров, таких как PET (обычно требуется 270–290 °C) или поликарбонат (300 °C и выше).
Синтетические воски могут работать при более высоких температурах, но требуют проверки на совместимость с конкретным полимером. Некоторые синтетические воски лучше работают с полиолефинами, другие - с полярными полимерами.
На практике несиликоновые составы хорошо подходят для производства пленки и рукавов из ПЭ и ПП в диапазоне 200–240 °C, особенно если упаковка предназначена для пищевых продуктов. Они просты в применении и позволяют уверенно контролировать остатки в готовом изделии.
Регуляторные требования для пищевой упаковки
Если экструзионная линия выпускает упаковку для пищевых продуктов, выбор разделительного состава подчиняется не только технологическим, но и регуляторным ограничениям.
Стандарт 21 CFR 178.3860 (США)
Это основной документ, регулирующий применение release agents в пищевой промышленности. Стандарт содержит перечень одобренных веществ и конкретные лимиты на их остаток в полимере.
Например, для компонента «formaldehyde, polymer with 1-naphthalenol» установлен предел остатка не более 4 ppm. Это означает, что в 1 тонне готовой упаковки должно остаться не более 4 граммов этого вещества. На практике это требует использовать состав экономно: достаточно нескольких миллиграммов на фильеру в начале смены.
Для zinc stearate (цинкового стеарата), который часто применяется как mold release agent, установлен лимит SML 25 mg/kg в расчете на цинк. Это значит, что при миграции вещества в пищу содержание цинка не должно превышать 25 миллиграмм на килограмм пищи.
Стандарт также указывает, что разделительный состав должен использоваться только в том количестве, которое необходимо для достижения технического эффекта. Лишнее нанесение - нарушение требований.
Европейские требования
В Европейском союзе регуляторные требования варьируются по странам, но в целом следуют логике, сходной с США: наличие положительного списка одобренных веществ и конкретные пороги миграции.
Например, для каждого вещества указывается SML (specific migration limit) - максимальное количество, которое может перейти из упаковки в пищу при определенных условиях хранения (например, при 60 °C в течение 10 суток).
Если ты планируешь продавать упаковку в разных странах, лучше выбрать разделительный состав, который уже одобрен и в США, и в ЕС. Это избежит необходимости переаттестации при расширении рынка сбыта.
Типичные ошибки при выборе разделительного состава
Закупщики и технологи часто совершают одинаковые ошибки при выборе разделительного состава, что приводит к браку, остановкам производства и ненужным затратам.
Ошибка 1: переоценка универсальности
Много закупщиков надеются найти «универсальный» разделительный состав, который будет одинаково хорошо работать на всех видах полимеров и при всех температурах. На практике это невозможно. Состав, который отлично работает на ПЭ при 200 °C, может быть неэффективен на ПЭТ при 280 °C.
Правильный подход - выбрать состав под конкретный полимер и конкретный температурный диапазон твоей фильеры. Это может означать, что на производстве понадобятся 2–3 разных состава, но результат того стоит: нет пригорания, нет брака, нет переналадок.
Ошибка 2: путать разделение со смазкой
Разделительный состав и смазка - разные вещи. Смазка уменьшает трение и износ механических деталей. Разделитель предотвращает адгезию полимера к металлу. На фильере нужен именно разделитель, а не смазка для подшипников.
Если нанести обычную смазку на фильеру, она может накопиться и засорить линию, но не защитит от пригорания. Это приводит к тому, что оператор наносит еще больше вещества, полагаясь на его количество, а не на качество.
Ошибка 3: мифы о силиконе
Распространенное мнение: «Любой силиконовый спрей предотвратит пригорание». На самом деле качество силиконового разделителя зависит от молекулярной массы и примесей. Дешевый силиконовый спрей может оставить на оснастке липкий налет, который усугубит проблему, а не решит.
Для пищевой упаковки силиконовый разделитель должен быть специально сформулирован, чтобы остаток в полимере остался в пределах допустимого. Это невозможно при помощи обычного аэрозольного спрея с полки супермаркета.
Ошибка 4: игнорирование регуляторных требований
Некоторые закупщики выбирают разделительный состав только на основе его эффективности на фильере, а потом обнаруживают, что готовая упаковка не соответствует пищевым стандартам. Это может привести к отзыву партии и потерям.
Если упаковка контактирует с пищей, проверка соответствия 21 CFR 178.3860 или европейским требованиям должна быть ПЕРВЫМ шагом выбора, а не последним.
Ошибка 5: игнорирование рекомендаций производителя
Производители разделительных составов тестируют их на реальных экструзионных линиях и указывают рекомендуемые условия применения в техническом описании (TDS). Если ты применяешь состав вне этих условий - например, при более высокой температуре, чем указано, - не стоит удивляться, если результаты будут плохими.
Совет инженера: перед внедрением нового разделительного состава сделай пробный запуск на короткой партии (30–60 минут) и оцени результат: есть ли пригорание, накапливается ли состав на оснастке, как выглядит готовая упаковка. Только после успешного пробного запуска переходи на полный объем.
Часто задаваемые вопросы
Можно ли использовать один разделительный состав для всех видов полимеров?
Нет, потому что разные полимеры имеют разную полярность и разные температурные диапазоны экструзии. Состав, который хорошо работает на ПЭ при 200 °C, может быть неэффективен на ПЭТ при 280 °C. На практике рекомендуется иметь 2–3 состава под разные типы полимеров и диапазоны температур. Это увеличивает затраты на хранение, но уменьшает риск пригорания и брака.
Сколько разделительного состава нужно наносить на фильеру?
Рекомендуется наносить состав в минимально необходимом количестве для достижения эффекта. Согласно 21 CFR 178.3860, разделительный состав должен использоваться не в избытке. На практике достаточно тонкого слоя несколько микрометров толщиной - это достигается несколькими распылениями аэрозоля или кистью. Избыток состава может накопиться на оснастке и загрязнить готовую упаковку.
Как проверить, подходит ли разделительный состав для пищевой упаковки?
Проверь техническое описание (TDS) и запроси у поставщика подтверждение соответствия 21 CFR 178.3860 (для США) или аналогичным европейским нормам. Состав должен иметь явное указание на одобрение для контакта с пищей. Если такой информации нет, состав не рекомендуется использовать для пищевой упаковки.
Почему силиконовые составы могут быть проблемой на пищевой упаковке?
Если выбрана неправильная молекулярная масса или нанесено слишком много, силикон может накопиться на оснастке в виде липкого налета. Этот налет переходит на готовую упаковку и ухудшает ее внешний вид, может осложнить печать или покрытие. Кроме того, остаток силикона в полимере может превысить допустимые лимиты миграции. Для пищевой упаковки нужны силиконовые разделители, специально сформулированные с учетом этих ограничений.
Какой разделительный состав лучше: силиконовый или восковой?
Выбор зависит от типа полимера и температурного диапазона. Восковые составы (например, на основе рисового воска) подходят для полиолефинов при 180–240 °C и хорошо контролируются при пищевом применении. Силиконовые составы остаются стабильными при 300 °C и выше и работают с большинством полимеров, но требуют более тщательного выбора для пищевого применения. Обратись к техническому специалисту поставщика, чтобы выбрать состав под твое оборудование и полимер.
Заключение
Пригорание полимера на фильере экструзионной линии - проблема, которая решается правильным выбором разделительного состава. Это не универсальный продукт, а специализированная формулировка, которая должна соответствовать типу полимера, температурному диапазону и назначению готового изделия.
Для пищевой упаковки выбор осложняется строгими регуляторными требованиями. В США действует 21 CFR 178.3860, который указывает допустимые компоненты и конкретные лимиты остатков (например, не более 4 ppm или 1,0 % по массе полимера). Это означает, что любой разделительный состав должен быть не только эффективным, но и одобренным для пищевого применения. Закупщикам и технологам рекомендуется начать с запроса подтверждения соответствия у поставщика, а затем провести пробный запуск на короткой партии, чтобы убедиться в отсутствии пригорания и накопления состава на оснастке.
Ключевой момент - это минимально необходимое количество состава, нанесенное точно на фильеру. Избыток не улучшает результат, а усугубляет проблему: накапливается на оборудовании, загрязняет готовую упаковку и может привести к нарушению регуляторных требований. Если ты выбрал правильный состав под твой полимер и температуру, и наносишь его в правильном количестве, пригорание исчезнет, время переналадки сократится, и качество упаковки улучшится.