Температура каплепадения смазки 260 градусов не означает, что материал безопасно работает при этой температуре непрерывно. Для узлов термоупаковочных и этикеровочных линий реальная рабочая температура обычно составляет 140-160 градусов, а сама цифра 260 градусов - это показатель термостойкости структуры, необходимый для расчета допусков. Выбор правильной высокотемпературной смазки требует понимания разницы между маркетинговыми параметрами и эксплуатационными границами, а также умения читать техдокументацию. В статье разберемся, на какие характеристики смотреть при подборе смазки для горячих узлов упаковочного оборудования, какие диапазоны вязкости подходят разным агрегатам, и как проверить совместимость материала с вашей линией.
Рабочая температура узла против температуры каплепадения
Одна из главных ошибок при подборе смазки для горячих узлов - прямое совпадение цифры на упаковке с условиями, в которых материал прослужит долго.
Температура каплепадения характеризует, при какой температуре пластичная смазка перестает держать форму и начинает вытекать; это верхний физический предел для структуры загустителя, но не рабочая граница.
Для смазок с каплепадением 260 градусов источники указывают рабочий диапазон примерно 140-160 градусов при непрерывной эксплуатации. Это означает, что если узел вашей линии работает при температуре выше 160 градусов круглосуточно, смазка начнет окисляться, терять вязкость и требовать более частой замены. Температура каплепадения нужна для запаса: при 140-градусной работе каплепадение 260 градусов обеспечивает буфер примерно в 120 градусов, что позволяет смазке оставаться стабильной при кратковременных скачках тепла.
Для правильного подбора сначала измеряйте или запросите у производителя оборудования реальную температуру в каждом узле. Не ориентируйтесь на температуру воздуха в камере: часто узел нагревается существенно выше окружающей среды из-за фрикционного выделения тепла и близости к нагревающим элементам. Закладывайте для непрерывной работы запас 10-20 градусов: то есть если узел работает при 150 градусах, выбирайте смазку с верхним пределом не ниже 160-170 градусов.
Параметры в техдокументации: что смотреть в паспорте смазки
Стандартный паспорт высокотемпературной смазки содержит набор показателей, которые реально описывают поведение материала в узле.
Вот на что нужно обратить внимание при выборе:
Класс NLGI - для большинства узлов упаковочного оборудования это NLGI 2 (пластичная смазка средней консистенции, пенетрация 265-295 мм/10 по ГОСТ 5346). NLGI 1 встречается для более жидких составов, NLGI 00-0 - для высокоскоростных узлов; неправильный класс вызовет либо вытекание, либо засыхание смазки.
Вязкость базового масла при 40 градусах - для упаковочного оборудования типичный диапазон ISO VG 150-180. Это вязкость синтетического или минерального масла, на основе которого создана смазка. Более низкие вязкости (ISO VG 32-68) используют для скоростных подшипников, более высокие - для тяжело нагруженных узлов.
Рабочий диапазон - это реальные границы, в которых смазка работает стабильно. Пример: -30 до +140 градусов. Именно этот диапазон, а не температура каплепадения, показывает, когда материал начнет терять несущую пленку.
Нагрузка сваривания (по ГОСТ 9490) - показатель, сколько килограммов-сил может выдержать смазка в экстремальном испытании. Типичное значение для высокотемпературных смазок 315 кгс и выше. Это важно для узлов с ударными нагрузками.
Совместимость с эластомерами - смазка должна быть совместима с резиновыми и пластиковыми уплотнениями линии. Неправильная совместимость приводит к разбуханию или рассыпанию уплотнений.
Испаряемость - чем ниже этот показатель, тем дольше смазка останется в узле при высокой температуре и не выгорит. Для термоупаковочных линий это критично, так как низкая испаряемость снижает расход смазки и частоту переподъема узлов.
Обязательно запросите полный паспорт (TDS) перед тем как купить смазку партией. На многих сайтах или упаковках указывают только название и температуру каплепадения; этого недостаточно для правильного выбора.
Вязкость базового масла: зависимость от типа узла
Вязкость - один из ключевых параметров, который определяет, насколько хорошо смазка создаст защитную пленку между деталями при конкретной скорости и нагрузке.
Для упаковочного оборудования есть четкие рекомендации в зависимости от узла:
Узлы подшипников и направляющих печей
Для подшипников ротации, направляющих горячего ножа и прижимных валков рекомендуется вязкость ISO VG 150-180. Такая вязкость обеспечивает достаточную несущую пленку при умеренных скоростях, которые характерны для печей и прижимов. Слишком жидкая смазка (VG 32-68) не создаст нужной защиты под нагревом, слишком твердая (VG 220 и выше) будет тормозить ротацию и накапливаться в узле.
Узлы клея и дозаторов
Для узлов, где клей подается в горячую зону, требования строже: нужна низкая испаряемость и стабильная вязкость при нагреве. В этом случае часто используют синтетические составы с добавками, исключающими слеживание и окисление. Вязкость здесь тоже колеблется в диапазоне ISO VG 150-180, но загуститель и присадки выбираются специально для этих условий.
Высокоскоростные узлы
Для узлов с высокой частотой вращения (конвейерные приводы, роликовые направляющие) могут применяться более жидкие смазки - ISO VG 32-68 и даже масляные составы. Это замедляет перегрев и позволяет смазке циркулировать быстрее.
Не существует универсальной вязкости для всей линии; каждый узел требует проверки у производителя оборудования или опытного способом.
Типы загустителей и их поведение при экстремальных температурах
Загуститель - основа смазки, которая удерживает базовое масло в нужной консистенции.
При температуре 260 градусов структура загустителя становится критичной для сохранения свойств:
Литиевый комплекс - самый распространенный для упаковочного оборудования. Обеспечивает класс NLGI 2, рабочий диапазон примерно -30 до +140 градусов, каплепадение часто 260 градусов и выше. Хорошо совместим с резиной и пластиком, недорогой.
Синтетический эфирный комплекс - более дорогой вариант, но с лучшей термостойкостью. Рабочий диапазон шире, испаряемость ниже, подходит для длительной работы в горячих узлах.
Графитовые и медные составы - специальные смазки для особо тяжелых режимов и скользящих контактов под давлением. Не универсальны; используются только для конкретных узлов после согласования с производителем.
Выбор загустителя влияет на стоимость: литиевый комплекс дешевле, но требует более частого переподъема при высоких температурах. Синтетические составы дороже, но служат дольше и сокращают расходы на сервисное обслуживание.
Как читать рабочий диапазон и избежать ошибок при монтаже
Рабочий диапазон в паспорте смазки - это настоящая граница применимости, а не рекламная цифра.
Пример: если в ТДС написано "-50 до +180 градусов", это значит, что при работе выше 180 градусов смазка начнет интенсивно окисляться, терять вязкость и требовать замены каждые несколько недель вместо месяцев.
Важная деталь: российский стандарт на смазку ВНИИ НП-260 (пластичная смазка для скоростных шарикоподшипников) устанавливает рабочий диапазон -50 до +180 градусов при температуре каплепадения не ниже 200 градусов. Это показывает, что даже в отечественных нормативах рабочая температура значительно ниже каплепадения - запас закладывается сознательно.
При монтаже смазки на линию учитывайте:
Наносите тонкую пленку, а не слой в несколько миллиметров; избыток смазки накапливается в узле, окисляется и загрязняет механизм.
После смазывания не протирайте узел начисто тряпкой - это сотрет всю защиту. Излишки убирайте только после полной сборки узла.
Проверяйте совместимость смазки с материалами уплотнений до первого применения; при несовместимости уплотнение разбухает и теряет герметичность.
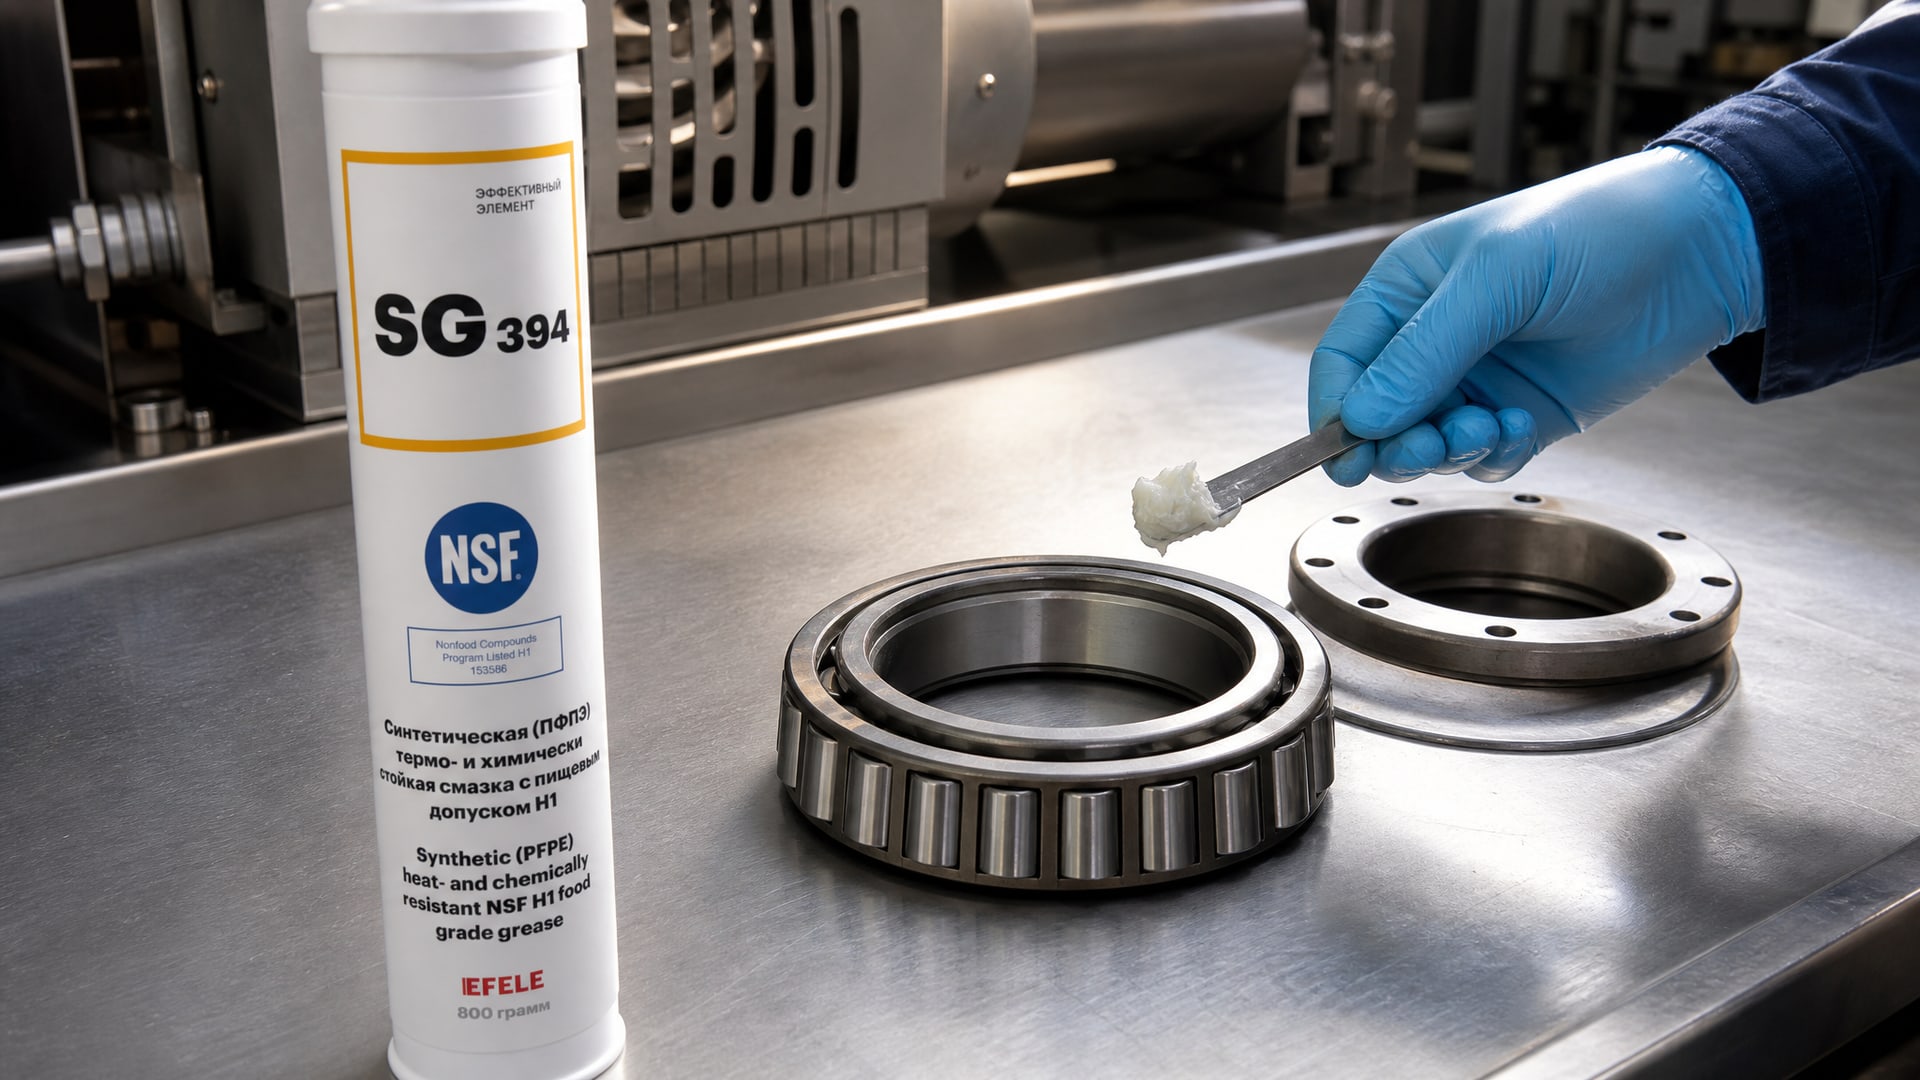
Для узлов, где смазка контактирует с пищей (если линия работает в пищевом производстве), убедитесь, что материал имеет допуск NSF H1; это означает разрешение на случайный контакт с пищей. Имейте в виду: пищевой допуск нужен самой смазке, а не оборудованию - это показатель безопасности смазочного материала.
Когда требуется специальная формулировка: узлы с особыми условиями
Большинство узлов упаковочного оборудования обслуживаются стандартными высокотемпературными смазками, но есть исключения, когда нужны специальные составы:
Узлы с контактом со щелочью или кислотой
Если смазка контактирует с моющими и дезинфицирующими растворами на основе щелочи или кислоты, обычный литиевый комплекс разрушится. В таких случаях нужны специальные эмульсионные составы или смазки на основе силикона, которые устойчивы к химическому воздействию. Спецификацию нужно согласовать с производителем линии.
Узлы с вибрационными и ударными нагрузками
Для узлов, где присутствуют вибрация или удары (например, загрузочные механизмы), требуется смазка с повышенной нагрузкой сваривания (не менее 315 кгс по ГОСТ 9490). Такие смазки содержат противозадирные присадки и держат пленку даже при деформирующих нагрузках.
Узлы в циклических условиях (старт-стоп)
Если узел часто включается и отключается (холодные старты), выбирайте смазку с низкой температурой застывания (не выше -30 градусов). При холодном пуске загуститель сжимается, и если нижний предел смазки не позволяет, узел может не получить смазку в первые минуты работы.
Во всех этих случаях перед заказкой партии проконсультируйтесь с инженером производителя оборудования или проведите экспресс-тест на демо-узле.
Критерии выбора между высокотемпературными смазками
Когда перед вами стоит несколько вариантов высокотемпературных смазок, сравнивайте их по следующим критериям:
| Параметр | Что означает | Как влияет на работу |
|---|---|---|
| Рабочий диапазон | Границы, в которых смазка работает стабильно | Выбирайте с верхним пределом на 10-20 градусов выше фактической температуры узла |
| Вязкость ISO при 40 °C | Текучесть базового масла | ISO VG 150-180 для подшипников и направляющих, более жидкие (VG 32-68) для скоростных узлов |
| Нагрузка сваривания | Максимальное давление, которое смазка выдерживает без разрушения пленки | Для обычных узлов достаточно 315 кгс, для вибрирующих требуется выше |
| Испаряемость | Доля смазки, которая испаряется при нагреве | Низкая испаряемость (менее 10% за 1000 часов) экономит расход и интервалы переподъема |
| Совместимость с эластомерами | Взаимодействие смазки с резиной и пластиком уплотнений | Несовместимость приводит к разбуханию и потере герметичности; проверяйте в ТДС |
| Класс NLGI | Консистенция смазки | NLGI 2 универсален для большинства узлов упаковочного оборудования |
При выборе смазки для непрерывной работы при температурах, близких к верхнему пределу, приоритет: рабочий диапазон > вязкость > испаряемость > нагрузка. Для узлов с периодическими пиками температуры можно пожертвовать некоторым запасом по диапазону, но не по совместимости с материалами.
В практике обслуживания термоупаковочных линий закупщики часто ориентируются на стоимость и доступность, но экономия на неправильно подобранной смазке обходится дороже: в три-четыре раза больше потребуется смазочного материала за год, плюс дополнительные остановки для очистки узлов. На производствах, где требуется пищевой допуск (NSF H1) для узлов, работающих при высоких температурах, органичный выбор - это смазки, сочетающие надежность высокотемпературного состава с проверенной совместимостью с уплотнениями. EFELE SG-394 - пример материала, который на практике показывает стабильность при 140-160 градусах в течение 1000-1500 часов работы без признаков окисления; закупщики возвращаются к нему во второй и третий сезон, что говорит о предсказуемости результата.
Часто задаваемые вопросы
Можно ли использовать одну смазку для всех узлов термоупаковочной линии?
Нет. Узлы клея, подшипников, направляющих и вспомогательные механизмы имеют разные требования к вязкости, загустителю и совместимости с материалами. Использование не той смазки приводит к выгоранию, вытеканию или, наоборот, засыханию. Проверьте спецификацию оборудования и выберите смазку под каждый тип узла отдельно.
Что делать, если рабочая температура узла выше верхнего предела смазки на 5-10 градусов?
Не используйте эту смазку. Даже небольшой перегрев сокращает межремонтный интервал в 2-3 раза и приводит к ускоренному окислению. Запросите у производителя оборудования более точные границы температуры или подберите смазку с большим запасом. Экспериментировать здесь опасно.
Какая разница между синтетической и эфирной смазкой для упаковочного оборудования?
Синтетическая (полиальфаолефин, PAO) дешевле, работает до 140-160 градусов. Эфирная - дороже, но служит до 180-200 градусов и имеет лучшие противоокислительные свойства. Для типовой упаковочной линии синтетика достаточна; эфир нужен при повышенных требованиях к интервалам обслуживания.
Почему смазка выгорает, если в паспорте написано каплепадение 260 градусов?
Потому что каплепадение - это не рабочая температура. Рабочий диапазон в том же паспорте часто составляет -30 до +140 градусов. При 160-180 градусах смазка начинает интенсивно окисляться, теряет вязкость и требует более частой замены. Всегда смотрите рабочий диапазон, а не только каплепадение.
Как проверить совместимость смазки с уплотнениями линии до монтажа?
Запросите в паспорте смазки строку "совместимость с эластомерами" и информацию о материалах уплотнений вашей линии (обычно это NBR, FKM или PTFE). Если данные совпадают, можно применять. Если данных нет, проведите экспресс-тест: нанесите каплю смазки на резиновое уплотнение на 24 часа при комнатной температуре и проверьте, не разбухло ли оно.
Заключение
Выбор правильной смазки для термоупаковочных линий при температурах до 260 градусов - это не просто покупка материала с нужной цифрой на упаковке, а понимание разницы между параметрами паспорта и реальными условиями работы узла. Температура каплепадения 260 градусов показывает термостойкость структуры, но рабочая температура для большинства высокотемпературных смазок колеблется в диапазоне 140-160 градусов. Для надежной эксплуатации закладывайте запас 10-20 градусов, всегда проверяйте вязкость базового масла (обычно ISO VG 150-180 для упаковочного оборудования), совместимость с эластомерами и испаряемость.
Начните с измерения реальной температуры каждого узла вашей линии и запроса полного паспорта смазки у поставщика. Сравните рабочий диапазон, нагрузку сваривания и совместимость материалов. Если требуется пищевой допуск, убедитесь, что смазка имеет сертификат NSF H1. При первом применении проведите тест на демо-узле и оцените поведение материала в течение 100-200 часов работы. Это займет время, но сбережет деньги на переподъемах и внеплановых остановках линии.