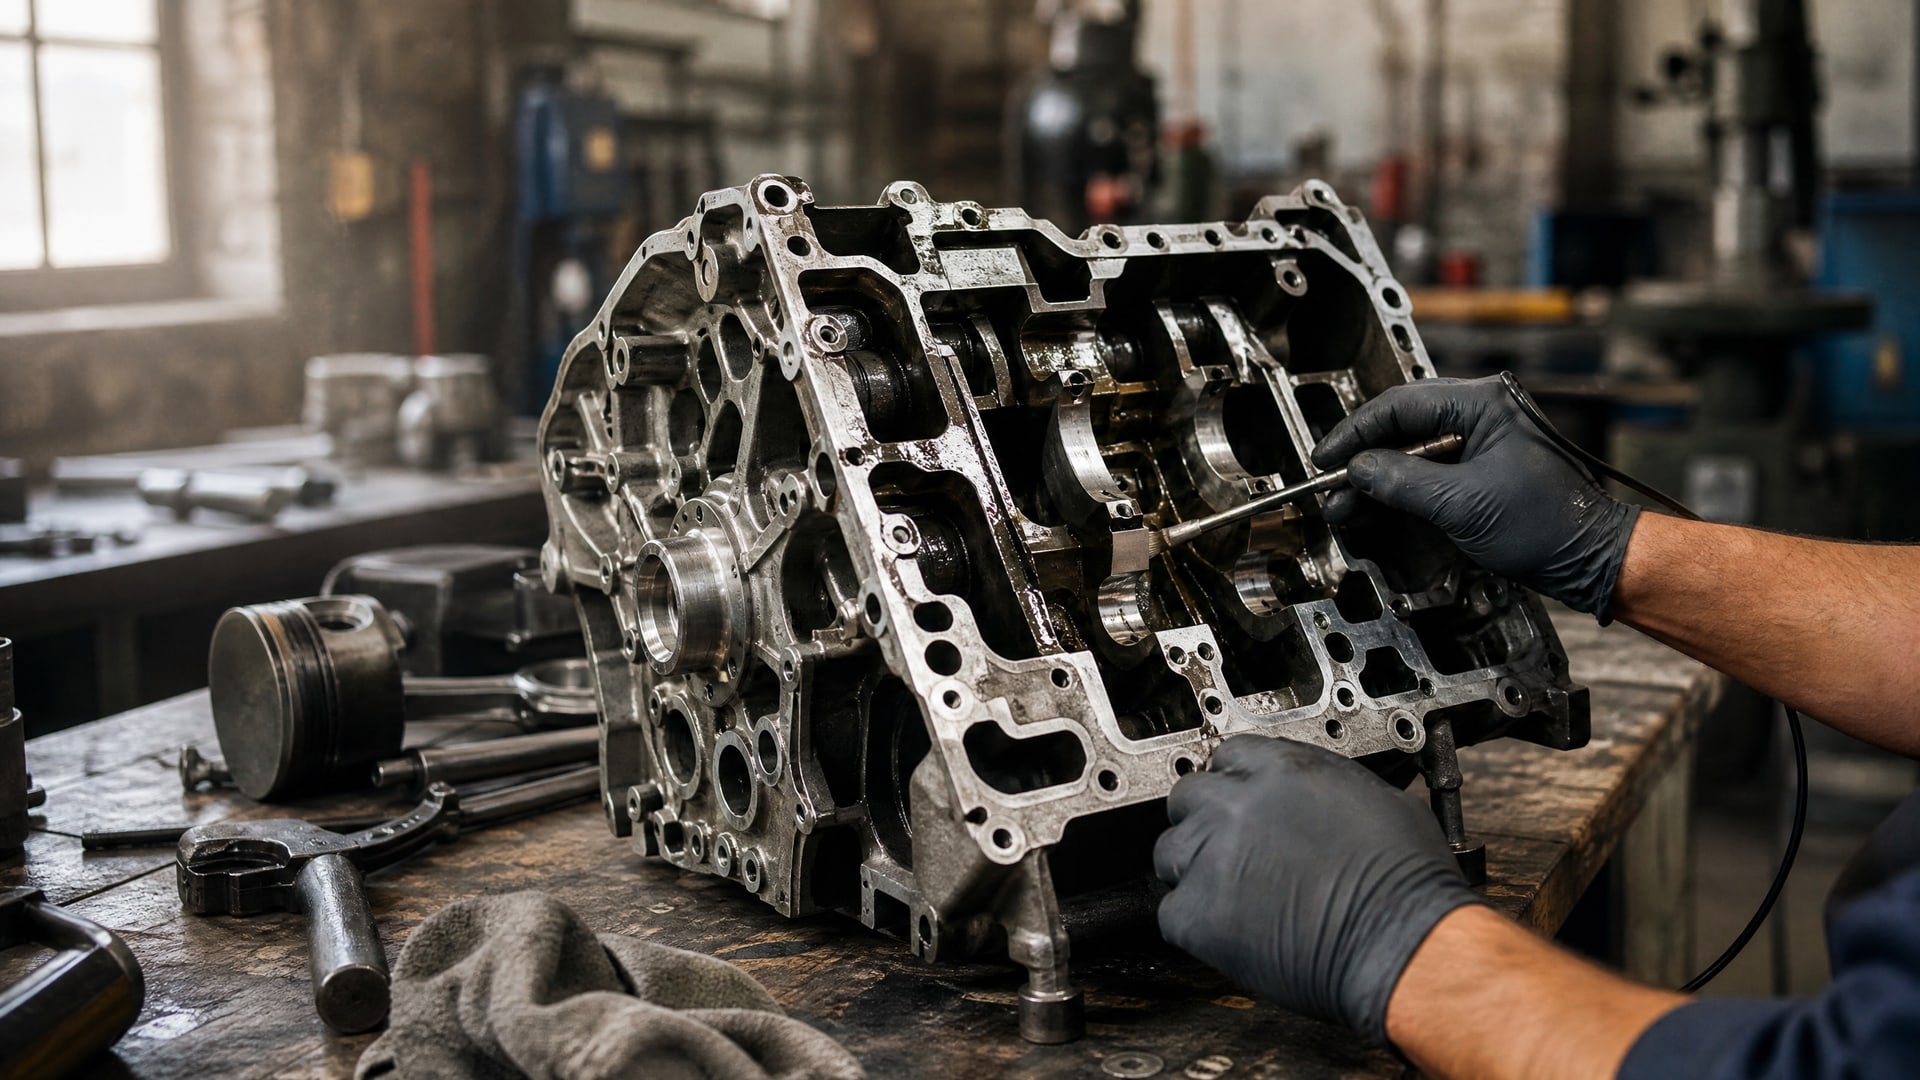
Защита внутренних полостей глубоких деталей - одна из сложнейших задач в машиностроении и ремонтном производстве. Обычные методы нанесения смазки и консервационных составов часто не обеспечивают равномерное покрытие в недоступных зонах, что приводит к коррозии, фреттингу и снижению ресурса. В этой статье рассмотрены технические решения для защиты металла в критических зонах: от выбора правильного смазочного материала до методов его доставки в скрытые области детали.
Статья адресована техническим специалистам, инженерам конструкторских отделов и снабженцам промышленных предприятий, которые ищут практические способы повысить надежность узлов и продлить межремонтные интервалы.
Проблемы с доступом в недоступные зоны
Внутренние полости глубоких деталей (цилиндровые блоки, коробки передач, корпуса насосов) имеют сложную геометрию с узкими каналами, мертвыми зонами и резьбовыми соединениями.
Традиционные методы смазки - нанесение кисточкой или нанесение смазки через масленку - физически неприменимы на полостях глубиной свыше 150-200 мм с диаметром входа менее 30 мм.
Основные трудности: - визуальный контроль нанесения невозможен - капиллярная пропитка требует особого состава и времени выдержки - избыток материала стекает или образует комки, вызывая дисбаланс и помехи - недостаток материала оставляет участки голого металла, подверженные коррозии
Решение лежит в выборе консервационной смазки для металла с низкой вязкостью и высокой диффузией, а также в подборе метода доставки - спреирования, окунания или заливки через специальные штуцеры.
Жидкие консервационные составы: выбор и применение
Консервационная смазка для металла в жидкой форме (на основе минеральных масел с добавками ингибиторов коррозии) проникает в глубокие полости самотеком и капиллярно.
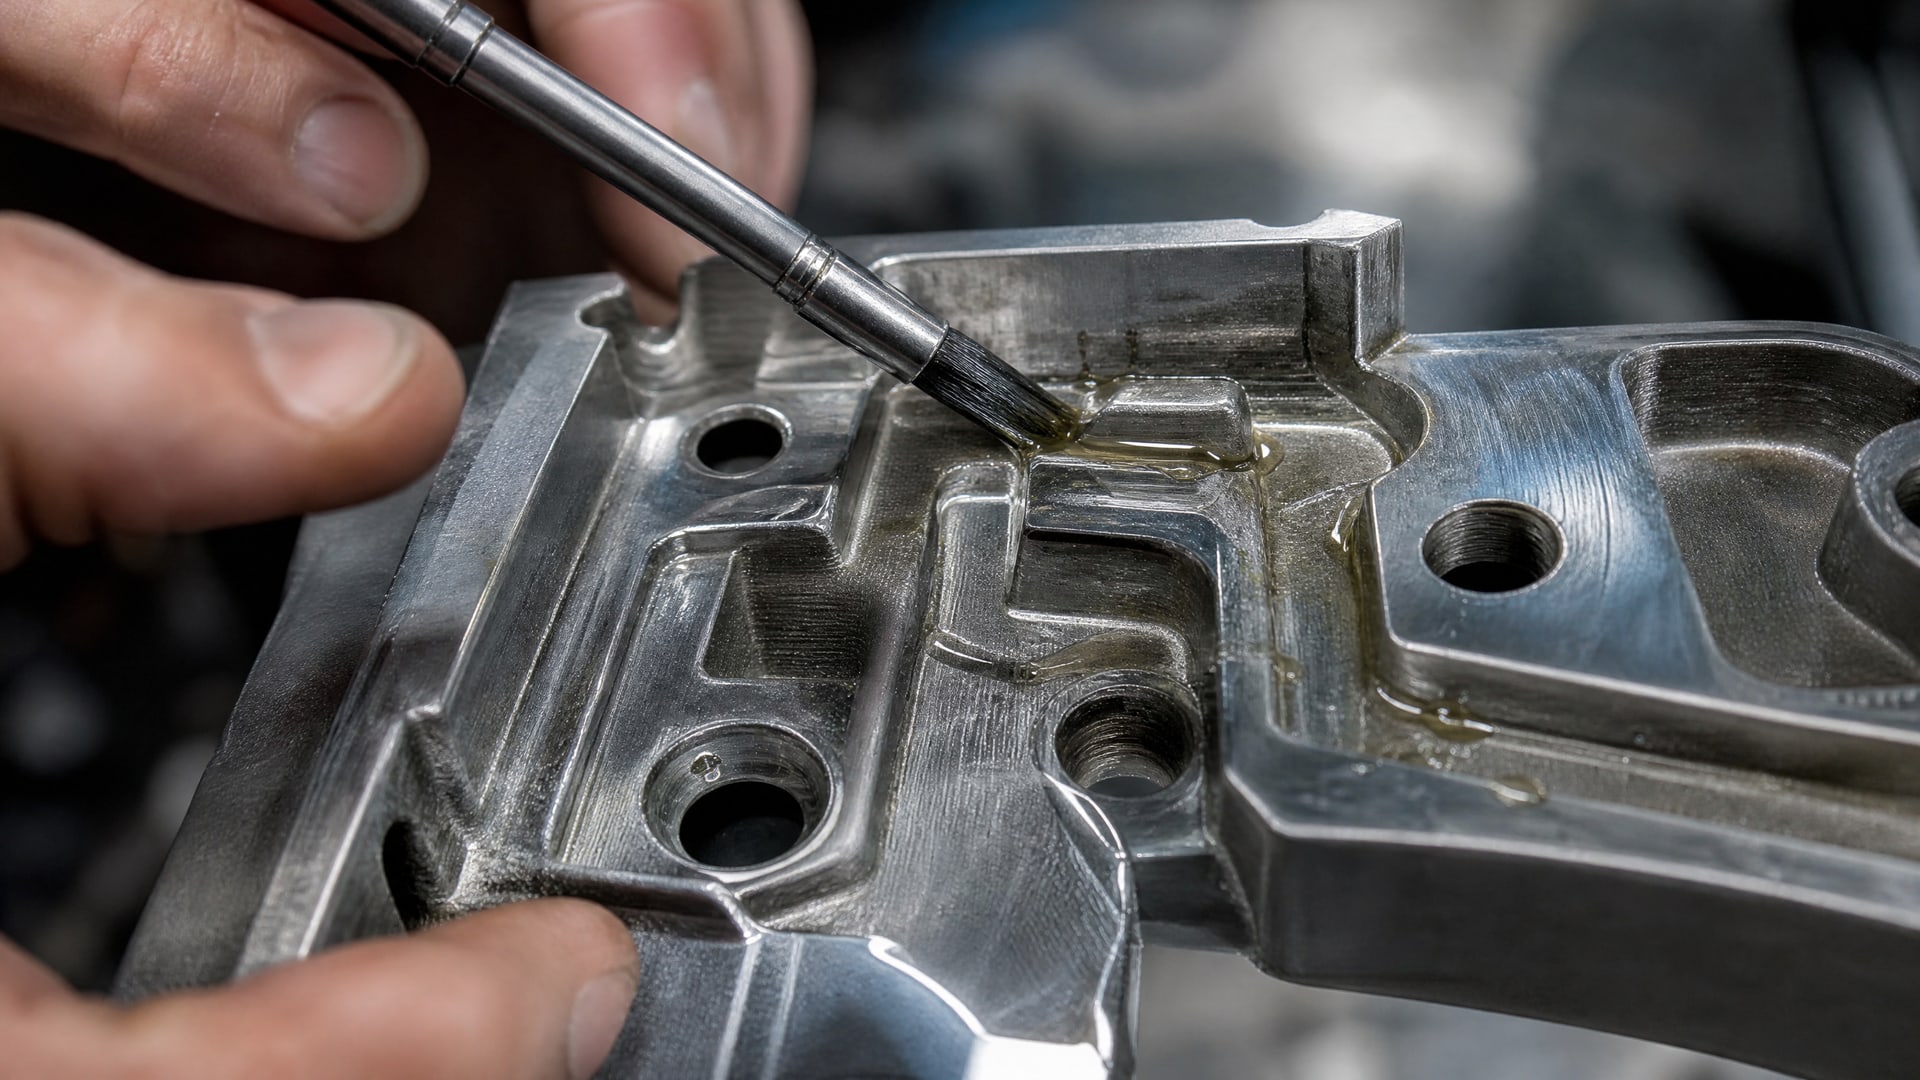
Главная характеристика - кинематическая вязкость в диапазоне 10-32 мм²/с при 40 °C, что позволяет материалу растечься по всем щелям без застревания.
Процесс нанесения окунанием на глубокие детали выполняют так: деталь подвешивают вертикально над емкостью с составом, погружают полностью (если габариты позволяют) либо заливают материал в верхние отверстия под углом. После нанесения деталь выдерживают 2-5 минут, чтобы избыток стек в поддон, затем упаковывают. Такой метод дает равномерное покрытие всех внутренних поверхностей с толщиной защитной пленки 2-5 мкм.
Для смазки для пары металл-металл в механизмах с зазорами (направляющих, шпинделей, суппортов) жидкие консервационные составы подходят лучше, чем пластичные, так как не забивают зазоры и не требуют последующей промывки перед пуском.
Аэрозольные распылители и доставка в полости
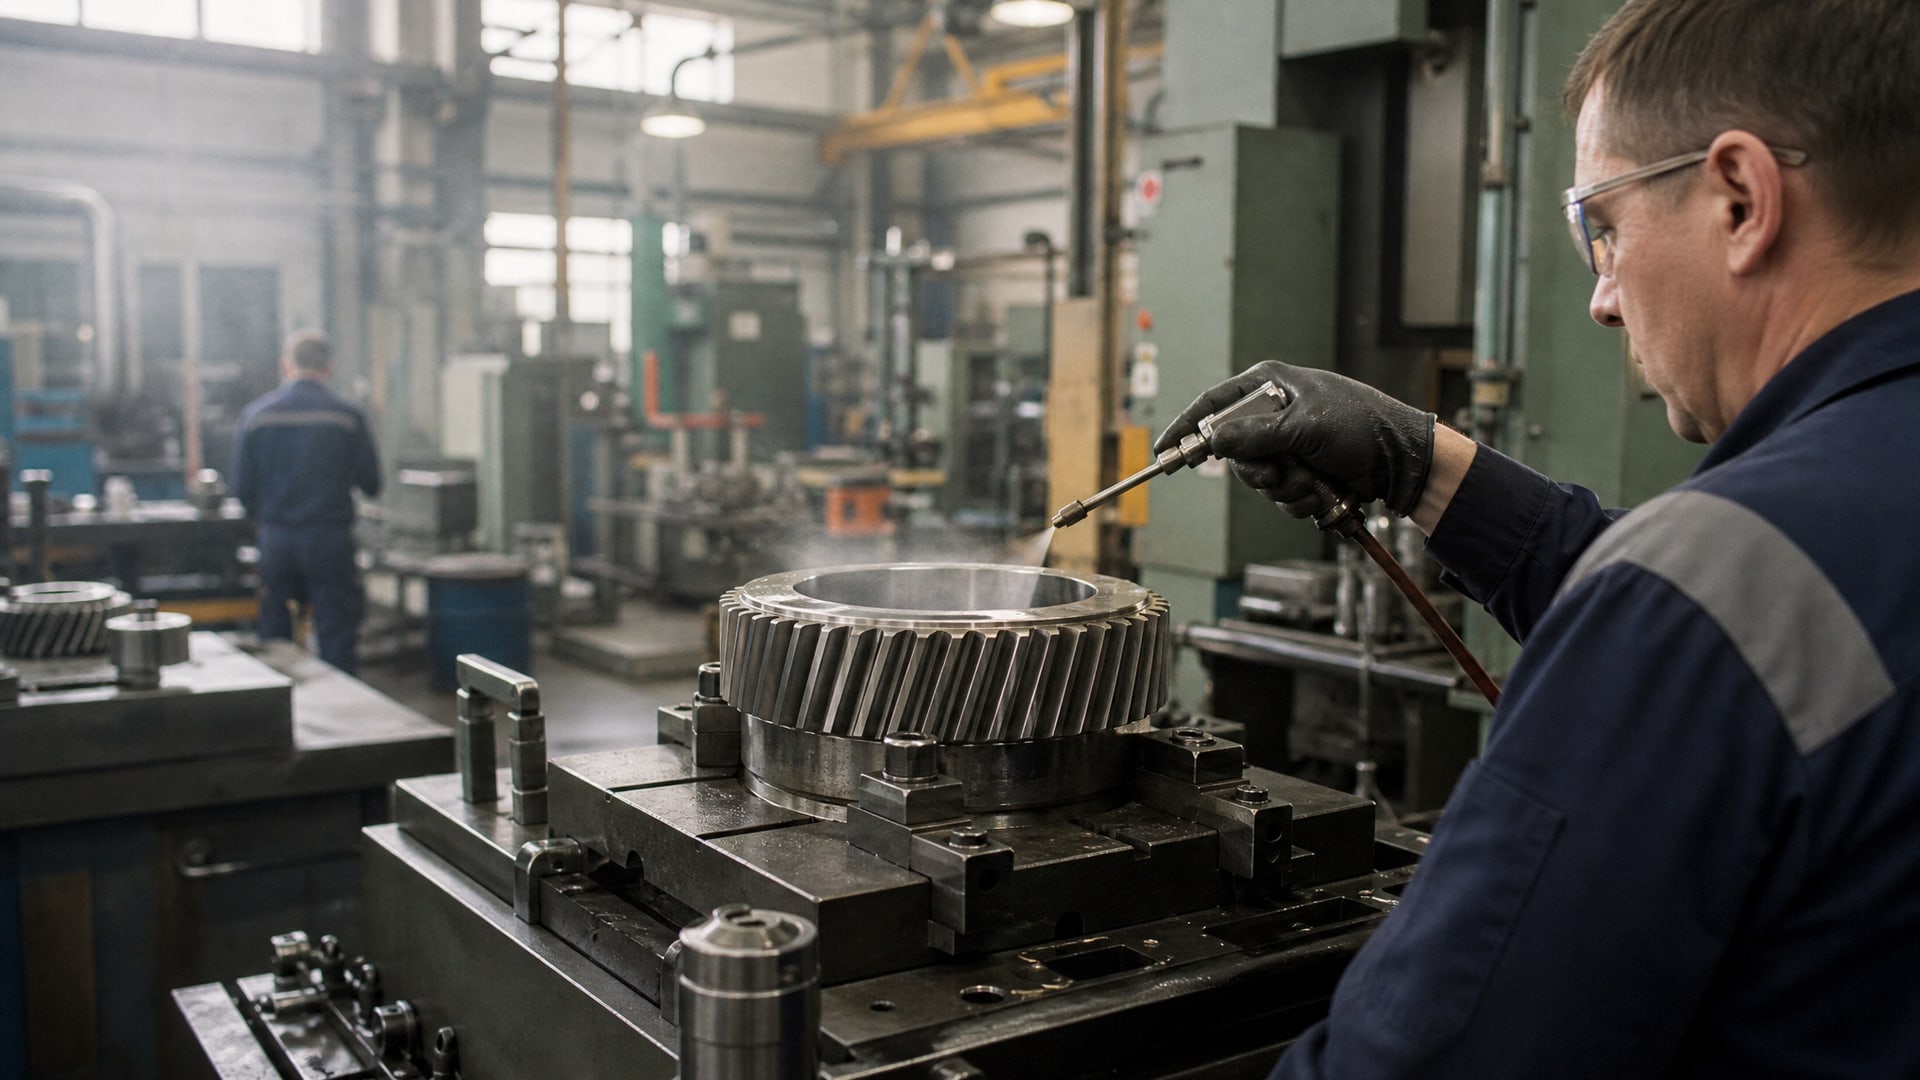
Аэрозольные упаковки позволяют подать смазку в полость через узкие отверстия под давлением.
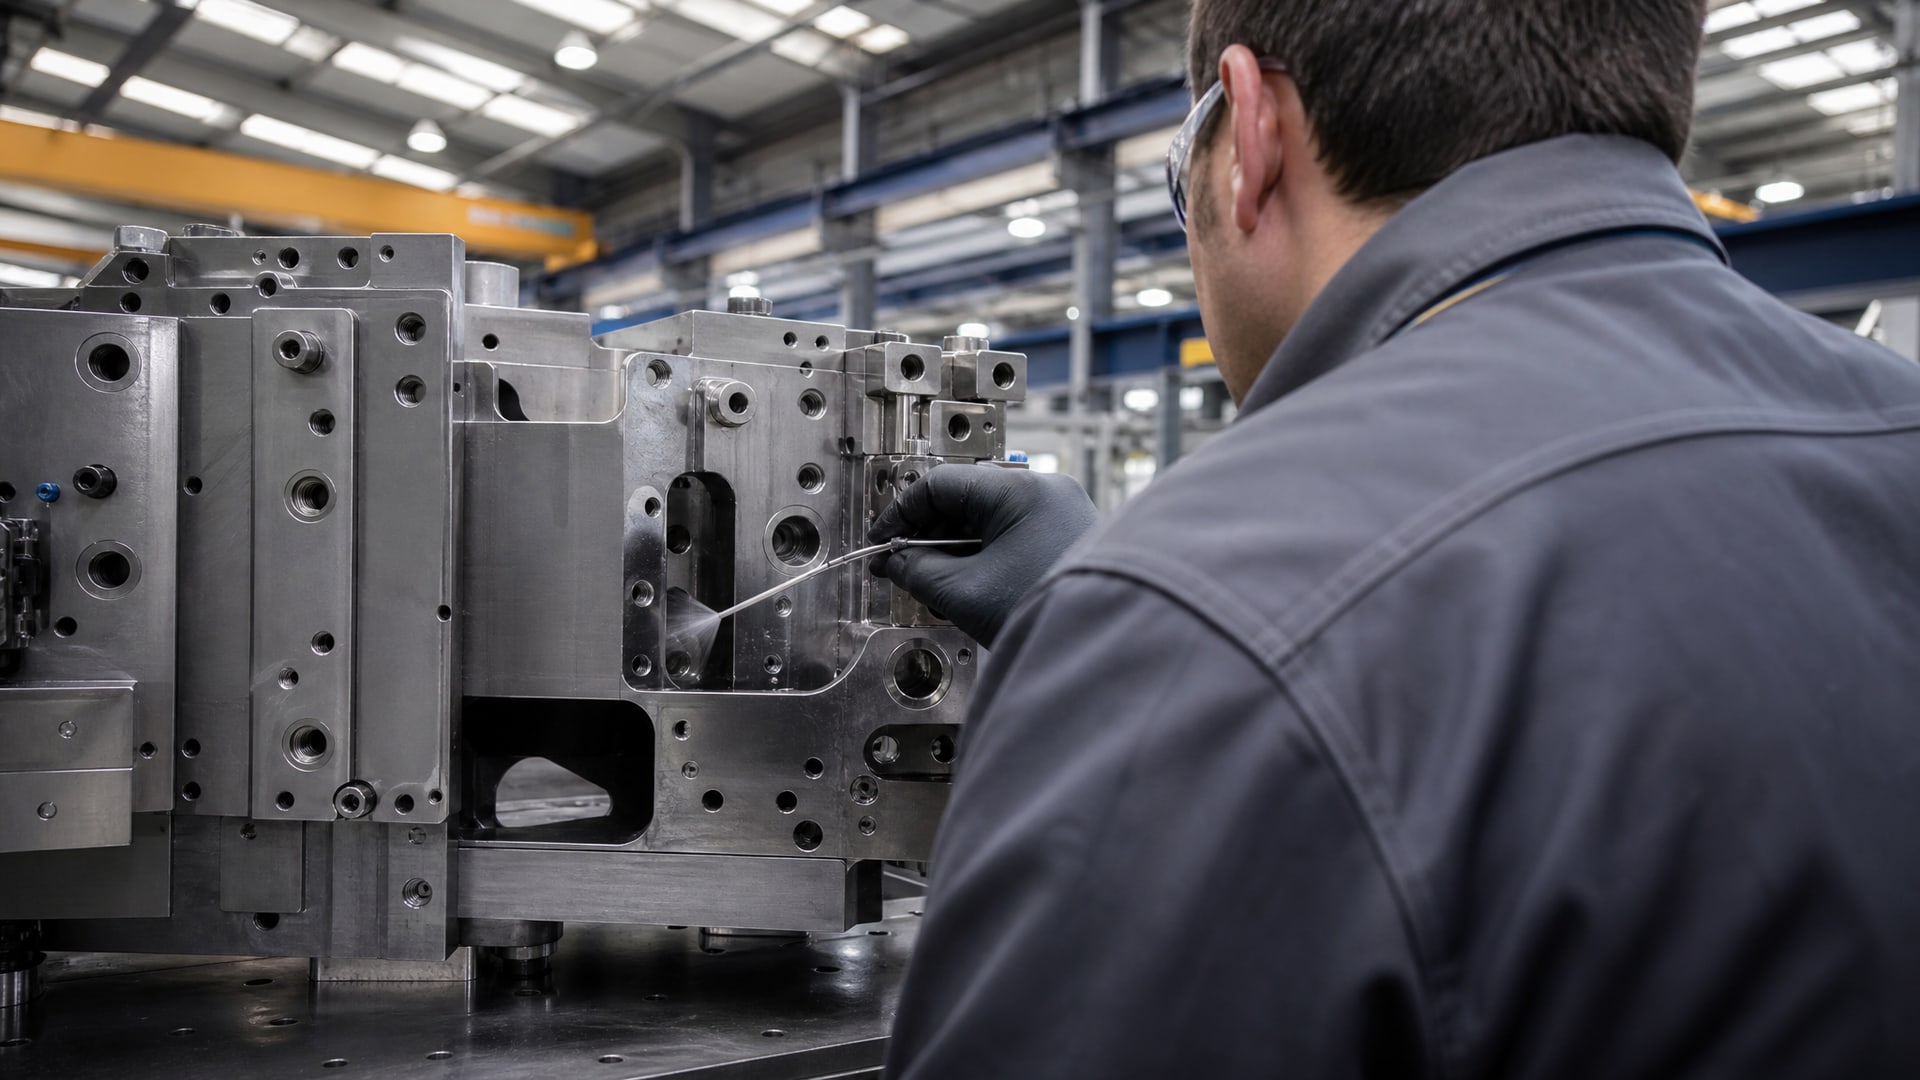
Трубка-распылитель вводится в отверстие детали, и материал под напором газа-вытеснителя (обычно пропан-бутан) проходит в недостижимые участки.
Основные требования к аэрозольному составу: - низкая вязкость (не выше 15-20 мм²/с) для свободного прохождения через трубку - отсутствие твердых частиц, которые могут забить сопло - летучесть растворителя, чтобы после распыления остался тонкий слой смазки, а не жидкость
Силиконовая смазка для металла в аэрозольной форме используется для защиты от влаги и образования оксидной коррозии, но имеет недостаток: силиконовая пленка нестойка к абразивным частицам и относительно легко удаляется при вибрации. Для ответственных узлов рекомендуют минеральные концентраты с улучшенной адгезией.
Частая ошибка: закупщики путают время высыхания аэрозоля (обычно 10-15 минут при 20 °C) с временем полного отверждения защитного слоя. На практике упакованную деталь можно транспортировать через 30 минут, но полная стабилизация пленки (максимальная антикоррозионная защита) происходит через 24 часа.
Твердосмазочные покрытия на основе молибдена и фторопласта
Когда жидкая смазка или консервационный состав неприемлемы (по причине последующей чистки перед эксплуатацией, требований чистоты или условий хранения в вибрирующем контейнере), применяют твердосмазочные покрытия.
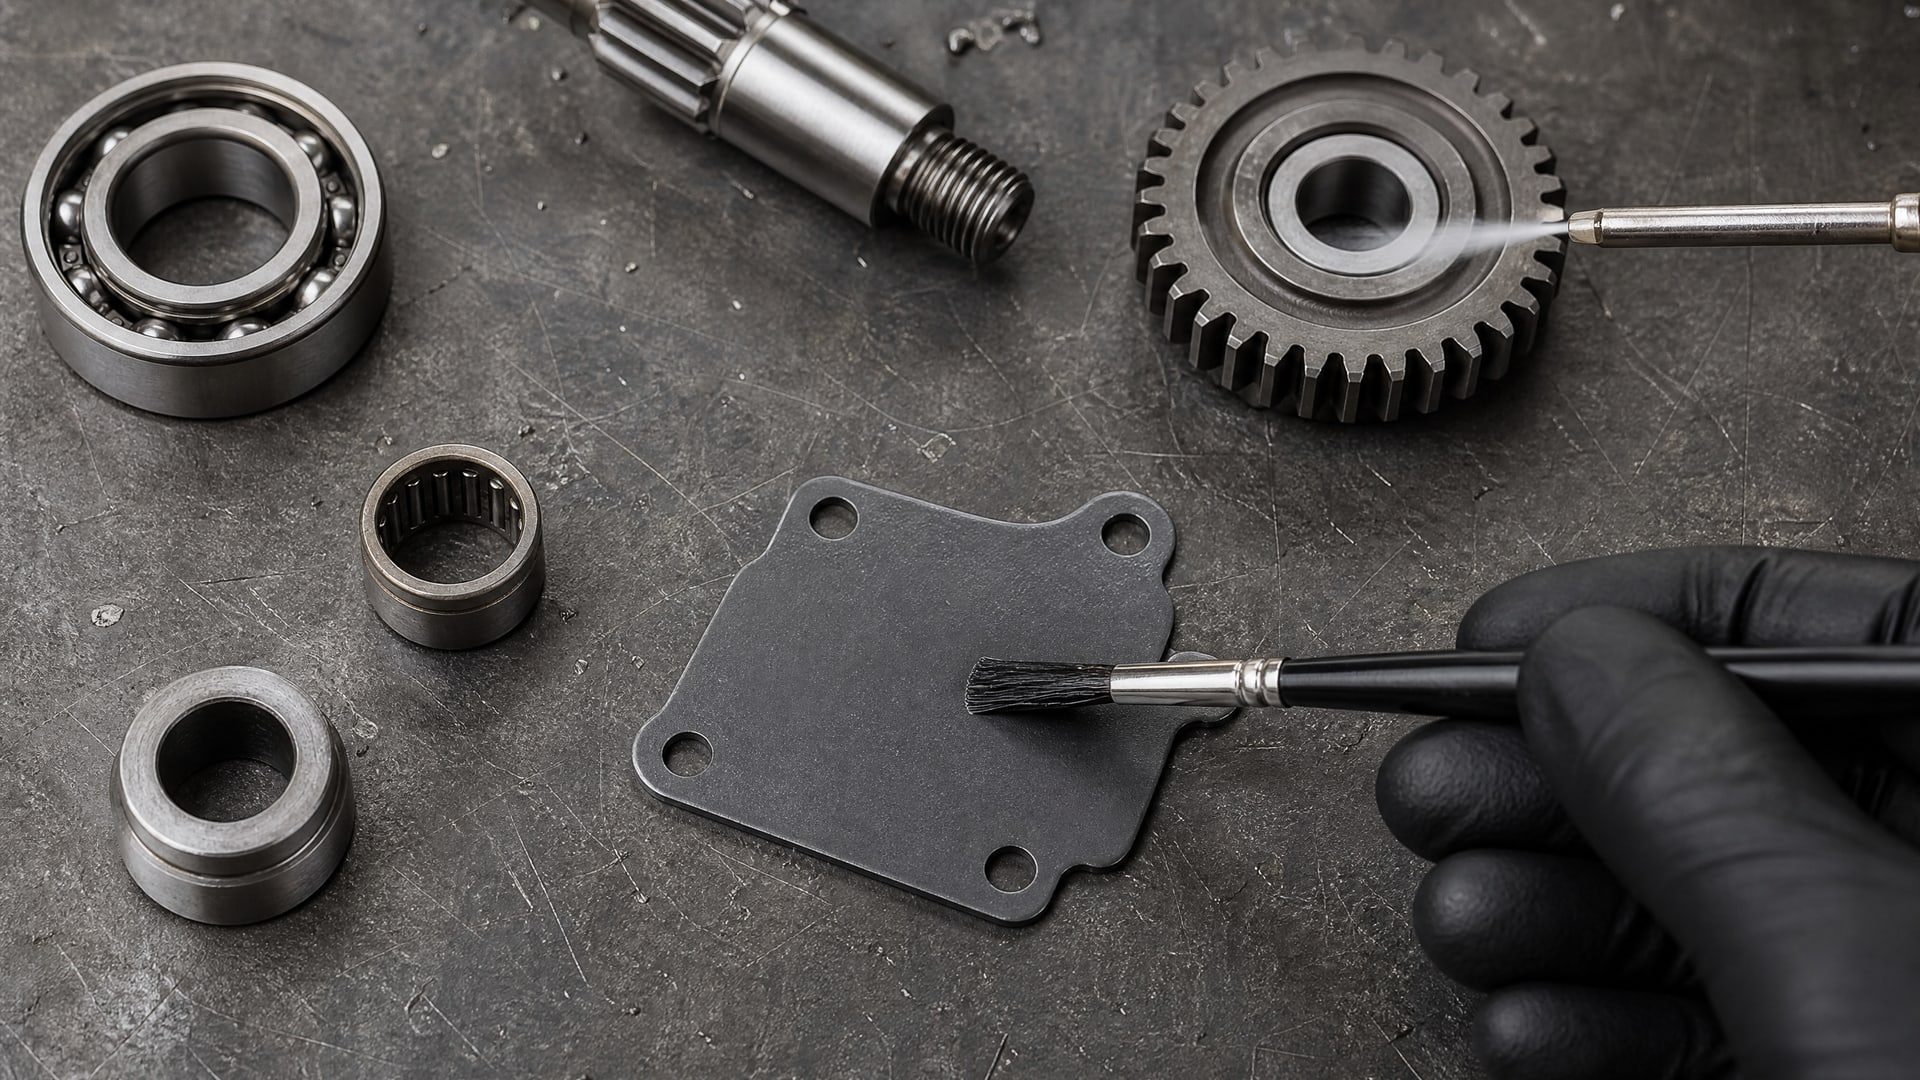
Молибденовые покрытия (дисульфид молибдена, MoS₂) наносят распылением и образуют на поверхности тончайший слой толщиной 15-25 мкм, который: - не вымывается водой и не липнет к грязи - обеспечивает коэффициент трения μ = 0,03-0,05, сравнимый с графитом - сохраняет антикоррозионные свойства в течение 2-3 лет при комнатной температуре - не требует последующей очистки перед сборкой
Для решения проблем с нанесением защитных покрытий на внутренние полости глубоких деталей, особенно при необходимости формирования тонкой и равномерной пленки, эффективны антифрикционные твердосмазочные покрытия на основе дисульфида молибдена, наносимые распылением. Такие материалы гарантируют низкий коэффициент трения и антикоррозионные свойства без избыточного слоя.
Техника распыления требует соблюдения расстояния 15-25 см от сопла до поверхности, угла подачи 60-90° и числа проходов 2-3 для полноты покрытия. В глубоких полостях распылитель проводят в направлении от центра к краям, чтобы избежать скоплений материала.
Фторопластовые покрытия (политетрафторэтилен, ПТФЭ) применяют в агрессивных средах, где требуется химическая инертность и гидрофобность. Такие покрытия выдерживают длительное воздействие щелочей, кислот и морской воды без деградации. Толщина нанесения 10-20 мкм, адгезия к металлу (без грунта) достаточна для механических и термических циклов.
Восковые полиролью и консервационные составы
Восковая полироль в консервационных целях используется редко, так как это решение ориентировано на поверхностную защиту видимых участков деталей (кузова, хромированные поверхности).
Для внутренних полостей воск неэффективен: он не проникает в щели, легко кристаллизуется при охлаждении и образует непроницаемый слой, препятствующий газообмену.
Однако в автомобильной консервации и судостроении воск иногда закачивают в полые пороги и впадины между слоями металла. В этих случаях применяют жидкий воск с добавкой легких растворителей, вязкостью 5-10 мм²/с. После испарения растворителя остается восковой слой, который предотвращает проникновение влаги.
Для защиты от агрессивных сред и обеспечения долговечного скольжения часто используют фторопластовые покрытия, которые обладают химической стойкостью и гидрофобными свойствами без необходимости удаления перед эксплуатацией.
Сравнение методов нанесения защитных покрытий
| Метод | Подходит для | Преимущества | Ограничения |
|---|---|---|---|
| Нанесение окунанием | Жидкие консервационные составы, целые детали без электроники | Полное и равномерное покрытие, низкая трудозатратность | Требует больших емкостей, непригодна для сборок |
| Заливка через штуцер | Внутренние полости объемом от 0,5 л | Адресная доставка, минимальные отходы | Требует наличия входных отверстий, сложен контроль объема |
| Распыление аэрозолем | Узкие полости глубиной свыше 200 мм | Доступность, простота, мобильность | Неполное покрытие при неправильном угле, перерасход |
| Распыление в установке | Молибденовые и фторопластовые покрытия | Высокая адгезия, контролируемая толщина, производительность | Требует вентиляции, специалиста, капитальных затрат |
| Пропитка капиллярным путем | Пористые и неплотные узлы (фильтры, спеченные детали) | Глубокое проникновение, долгоживущая защита | Медленно (24-72 часа), требует герметичного контейнера |
Критерии выбора смазки для пары металл-металл в недоступных зонах
Когда речь идет о смазке для пар трения металл-металл (вал-подшипник, направляющая-ползун) в глубоких полостях, ключевой параметр - способность материала достичь рабочей поверхности и сохраниться там на весь период консервации или холодного пуска.
Основные критерии выбора: - вязкость 10-15 мм²/с при 40 °C (для стекания и проникновения) - антиокислительная стабильность на уровне не менее 500 часов по ASTM D2272 - температурный диапазон применения: минимум от -20 до +60 °C для обычных условий склада - испаряемость не более 10% от начальной массы за 24 часа при 40 °C (по ASTM D6375) - совместимость с эластомерами и лакокрасочными покрытиями на поверхности детали
При сверлении металла часто требуется подготовка внутренней поверхности: промывка, удаление стружки и окалины. Для этого используют эмульсии и концентраты, которые затем смывают. После смывки и сушки наносят консервационный или антикоррозионный состав.
Технологический регламент нанесения на сложные полости
Типовая операция для защиты внутренних полостей включает несколько этапов:
1. Подготовка поверхности: удаление стружки, окалины, коррозии механической чисткой или промывкой обезжиривающим концентратом (2-5% раствор).
2. Сушка: воздушная продувка сжатым воздухом (0,4-0,6 МПа в течение 3-5 минут) или выдержка в сушильном шкафу при 40-50 °C.
3. Нанесение смазки: выбор метода в зависимости от геометрии (см. таблицу выше).
4. Стекание излишков: выдержка детали в наклонном положении 2-5 минут (для жидких составов).
5. Упаковка: завертывание в крафт-бумагу или полиэтилен с осушителем (силикагель) для предотвращения конденсата при перевозке.
6. Маркировка и хранение: при температуре 5-25 °C и относительной влажности не выше 70%.
На многих производствах применяют циклическое нанесение: после первого цикла нанесения и стекания деталь переворачивают на 180° и повторяют процедуру. Это обеспечивает более равномерное распределение смазки в полостях.
Часто задаваемые вопросы
Какая вязкость консервационной смазки для металла лучше для глубоких полостей?
Вязкость 10-15 мм²/с при 40 °C оптимальна для проникновения в полости. Более жидкие составы (5-7 мм²/с) быстрее текут, но хуже держатся на вертикальных поверхностях. Более вязкие (20-30 мм²/с) плохо проходят через узкие каналы и оставляют непокрытые участки.
Можно ли использовать силиконовую смазку для металла для консервации?
Силиконовая смазка хороша для влагозащиты и образует гидрофобную пленку. Однако она слабо защищает от коррозии ржавчины в присутствии хлоридов и растворяется в органических растворителях. Для длительной консервации (более 3 месяцев) лучше применяют минеральные масла с ингибиторами коррозии.
Сколько времени нужно для высыхания защитного покрытия после нанесения?
Поверхностное высыхание аэрозольных составов -15-30 минут. Тонкие молибденовые покрытия готовы к упаковке через 1-2 часа. Полная стабилизация и максимальная коррозионная защита достигаются через 24 часа.
Совместима ли смазка для пары металл-металл с пластиком, если деталь композитная?
Лучше проверить совместимость на образце перед массовым применением. Масла на основе парафина обычно совместимы с полиэтиленом и полипропиленом, но могут размягчить АБС и поликарбонат. Синтетические масла агрессивнее к пластикам.
Как выбрать между восковой полиролью и жидким консервационным составом?
Восковая полироль подходит для наружной защиты и визуальной привлекательности. Жидкий консервационный состав проникает глубже и лучше защищает от коррозии. Для внутренних полостей и механизмов выбирают жидкие составы.
Заключение
Защита внутренних полостей глубоких деталей требует комплексного подхода к выбору смазочного материала и метода нанесения. Жидкие консервационные составы вязкостью 10-15 мм²/с, нанесенные окунанием или заливкой, обеспечивают надежную защиту металла на период консервации и холодного хранения. Для критичных узлов, где требуется минимизировать рыхлость покрытия, используют твердосмазочные материалы на основе молибдена или фторопласта, наносимые распылением.
Следующий шаг: проанализируйте геометрию вашей детали (глубину полостей, диаметры входных отверстий, материал), условия хранения (температура, влажность, возможность вибрации) и определите необходимый класс консервационной защиты. На основе этих данных выберите материал и метод нанесения согласно таблице выше, протестируйте на образце и внедрите регламент на участке упаковки.