Смазку подшипников конвейера выбирают по условиям работы узла и вероятности контакта смазочного материала с пищей. Если смазка может случайно попасть в продукт, нужна категория NSF H1. Затем проверяют нагрузку, скорость, температуру, воздействие воды и моющих растворов, загрязнение и интервал повторной смазки. Одного обозначения «пищевая» для правильного выбора недостаточно.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые обслуживают конвейерные линии, в том числе во влажных зонах. Разберем, как определить нужную категорию смазки, оценить ее стойкость к мойке и организовать повторное обслуживание. Отдельно рассмотрим подшипники на газовых затворах конвейера и варианты снижения потребности в смазывании.
Как выбрать смазку подшипников конвейера
Начните с оценки риска контакта с продуктом.
Если смазка может случайно попасть на пищу, выбирайте H1. Эта категория относится к инцидентальному контакту и связана с требованиями FDA 21 CFR 178.3570 к допустимым ингредиентам. H2 предназначена для зон, где контакт смазки с пищей запрещен, поэтому ее нельзя считать «более строгим» вариантом H1.
После определения категории проверьте рабочие условия подшипника. Для выбора важны нагрузка и скорость, рабочая температура, наличие воды и мойки, загрязнение, а также интервал повторной смазки. Изменение любого из этих условий может повлиять на выбор материала и график обслуживания. Поэтому смазка с пищевым допуском не обязательно подойдет каждому подшипнику линии.
Для роликовых подшипников конвейеров в отраслевых рекомендациях приводится пример водостойкой смазки NLGI 2. Это ориентир, а не универсальное предписание: NLGI указывает класс консистенции пластичной смазки, но сам по себе не описывает ее стойкость к воде, нагрузочную способность или температурные свойства. Сверяйте эти параметры со спецификацией смазки и требованиями изготовителя подшипника.
Что проверить перед выбором
Есть ли вероятность случайного контакта смазки с продуктом или ее миграции в продуктовую зону.
Каковы нагрузка, скорость и температура подшипника.
Как часто узел контактирует с водой и моющими или дезинфицирующими растворами.
Насколько высок риск попадания загрязнений.
Какой интервал повторной смазки допустим для конкретного узла.
Для снабженца такой список помогает сравнивать материалы по условиям применения, а не только по маркировке на упаковке. Для инженера он задает исходные данные, которые нужны до испытаний или корректировки графика обслуживания. Если на линии есть участки с разным риском контакта, категорию смазки определяют отдельно для каждой зоны, а не назначают автоматически всему оборудованию.
Подшипники H1: где нужен пищевой допуск
NSF H1 применяют в узлах, где возможен случайный контакт смазки с пищей.
Это могут быть подшипники в продуктовой зоне, подвесные конвейеры над открытым продуктом и приводы, от которых смазка способна мигрировать к пище. Сам факт установки подшипника на пищевом производстве еще не означает, что для него обязательно нужна H1: решение зависит от расположения узла и пути возможного попадания смазки.
Если контакта с пищей не ожидается, требования к смазке определяют по условиям работы и внутренним правилам предприятия. При этом H2 не подходит для узлов, где контакт с пищей возможен: для этой категории контакт запрещен. Маркировка «food grade» без указания нужной категории не дает достаточной информации для выбора.
На линии с большим количеством точек смазывания персоналу проще работать, если правила выбора и маркировка смазок понятны и единообразны. Если риск путаницы между точками высок, в экспертных рекомендациях рассматривают применение H1 по всей производственной линии. Такой подход упрощает управление смазочными материалами, но его все равно сопоставляют с техническими требованиями каждого узла.
При планировании обслуживания учитывайте не только категорию допуска, но и конструкцию подшипника, уплотнения и направление возможной миграции смазки. Если между подшипником и продуктом есть путь для переноса материала, риск оценивают для всей зоны, а не только для места установки узла. В результате ответ на вопрос «нужна ли H1?» основывается на возможности контакта, а не на общем названии оборудования.
Смазка для подшипников мойки: как оценить водостойкость
Во влажной зоне смазку проверяют на стойкость к воде и вымыванию.
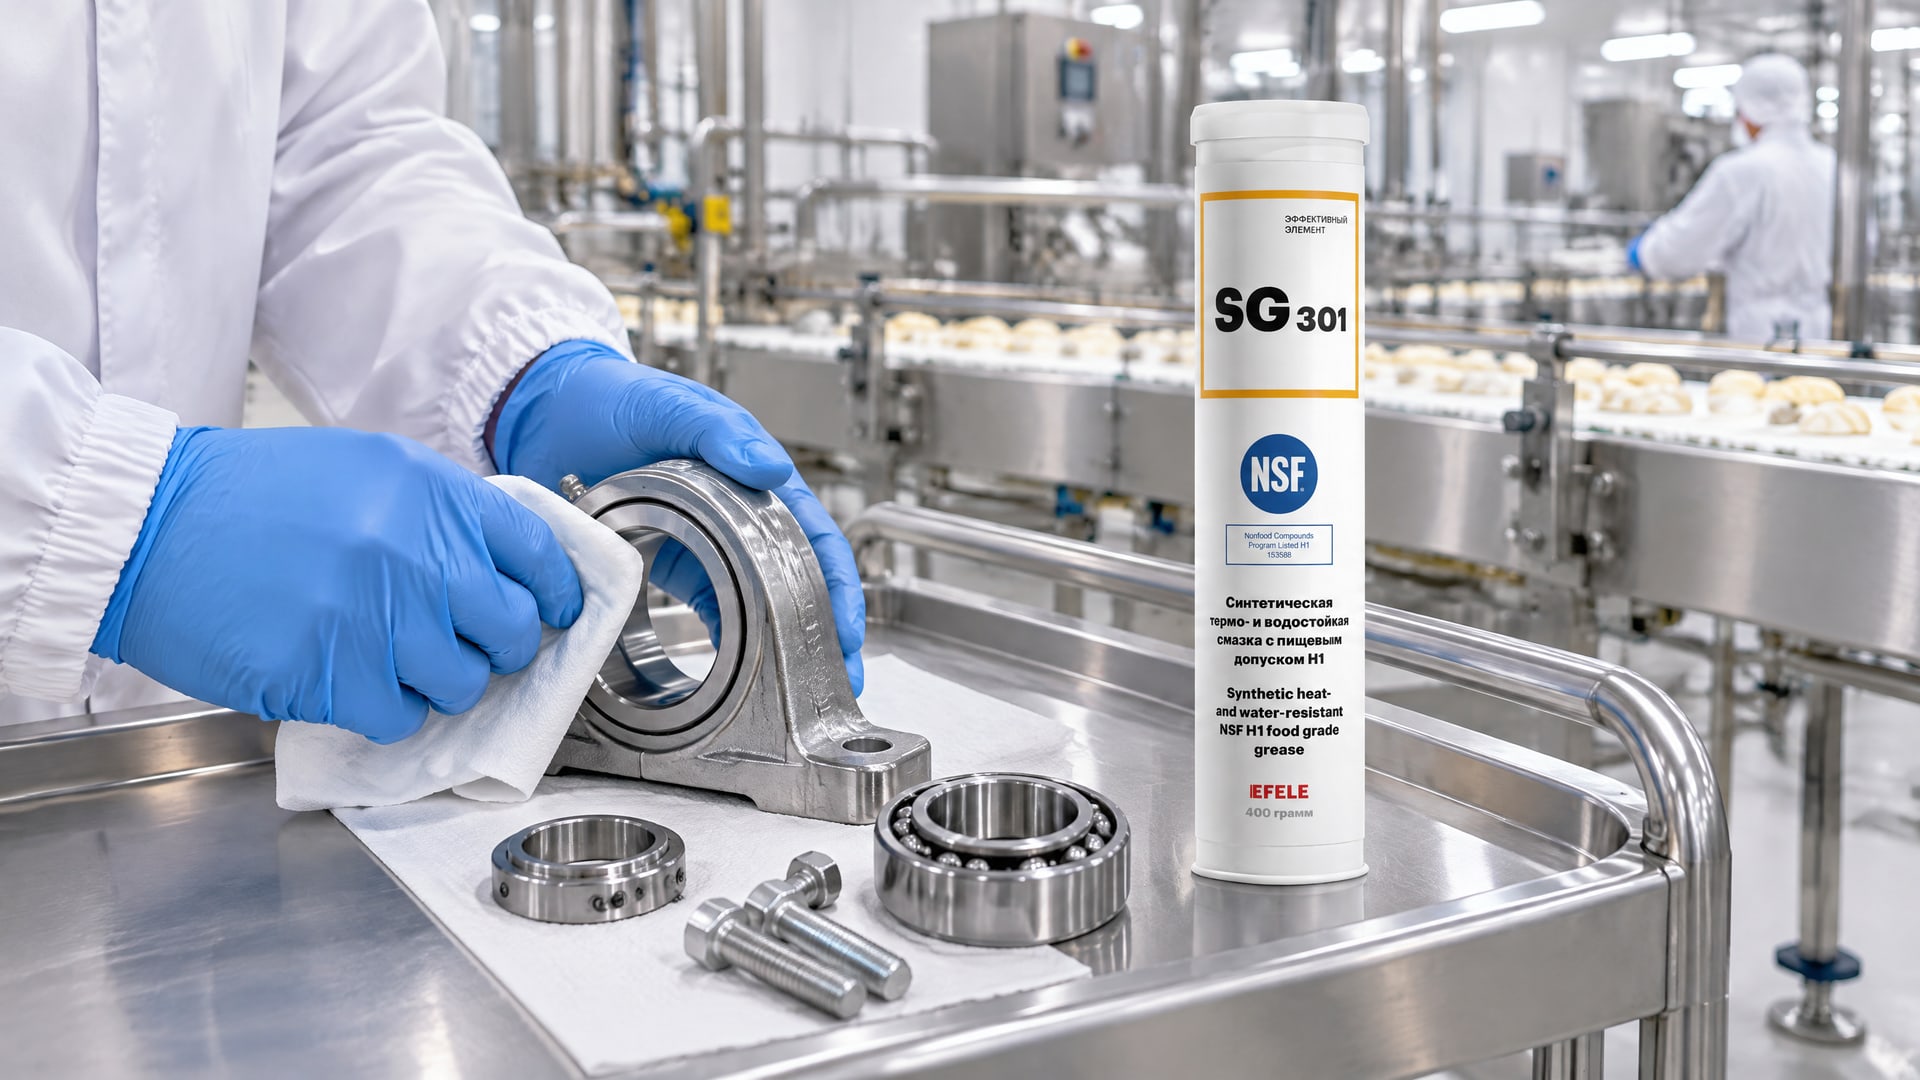
Для оценки используют испытание water washout по DIN 51 807 или ASTM D1264: горячая вода температурой 79 °C воздействует на смазку в течение 1 часа. В приведенной шкале Class 1 означает удаление менее 10% смазки, Class 2 - от 10 до 30%, Class 3 - более 30%.
Эти значения помогают сравнивать результаты испытаний, но не заменяют проверку в конкретном узле. Режим мойки, конструкция уплотнения и расположение подшипника влияют на фактические условия эксплуатации. Для участка с регулярным воздействием воды рассматривают водостойкую смазку с хорошей адгезией, то есть способностью удерживаться на поверхности, и проверяют, сохраняет ли она свойства при заданном режиме мойки.
При частом вымывании проблема не ограничивается потерей смазки: подшипник может остаться недостаточно защищенным, а повторное обслуживание потребуется раньше ожидаемого. В высоконагруженном узле дополнительно учитывают риск фреттинга и особенности пуска после остановки. Для такого сценария в линейке EFELE есть SG-301 - термо-водостойкая смазка с NSF H1.
Низкотемпературные условия оценивают отдельно. В испытании по DIN 51 805 ориентиром для нижней рабочей температуры служит температура, при которой flow pressure достигает 1 400 mbar. Этот показатель относится к оценке низкотемпературной работоспособности смазки; он не заменяет данных о нагрузке и скорости подшипника. Перед применением проверяйте соответствие характеристик конкретному узлу и требованиям его изготовителя.
Чем смазать пищевой конвейер и как определить интервал обслуживания
Повторную смазку планируют по условиям работы подшипника, а не по одному универсальному интервалу.
На график влияют нагрузка, скорость, температура, мойка, загрязнение и конструкция уплотнений. Для новой или изменившейся точки интервал целесообразно подтвердить наблюдениями и испытаниями в конкретных условиях, а не переносить с другого узла без проверки.
При обслуживании важно соблюдать установленную дозировку и не компенсировать неопределенность чрезмерной подачей смазки. Избыточное количество не устраняет воздействие воды или загрязнений и может увеличить риск миграции материала. Если на линии меняют тип смазки, учитывают требования к совместимости и порядок перехода, указанные изготовителями смазочных материалов и оборудования.
Чтобы контролировать состояние узла, фиксируйте применяемую смазку, точку нанесения и дату обслуживания. Вместе с этим записывайте режим мойки и замеченные изменения в работе подшипника. Такие данные помогают сопоставить фактическое состояние с графиком, а также понять, связано ли учащение обслуживания с вымыванием, температурой или загрязнением.
Ресурс подшипников пищевого оборудования нельзя надежно оценить только по названию смазки. На него влияют уплотнения, чистота узла, режим мойки, дозировка и интервал обслуживания. Если повторная смазка создает дополнительный риск для продукта или узел трудно обслуживать, можно рассмотреть герметичное исполнение или конструкцию с твердым смазочным материалом. Такие решения снижают потребность в повторной смазке, но требуют проверки соответствия нагрузке и условиям работы.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах конвейера применяют тот же порядок оценки, что и для других узлов линии: проверяют вероятность контакта смазки с пищей, нагрузку, скорость, температуру, воздействие воды и загрязнений.
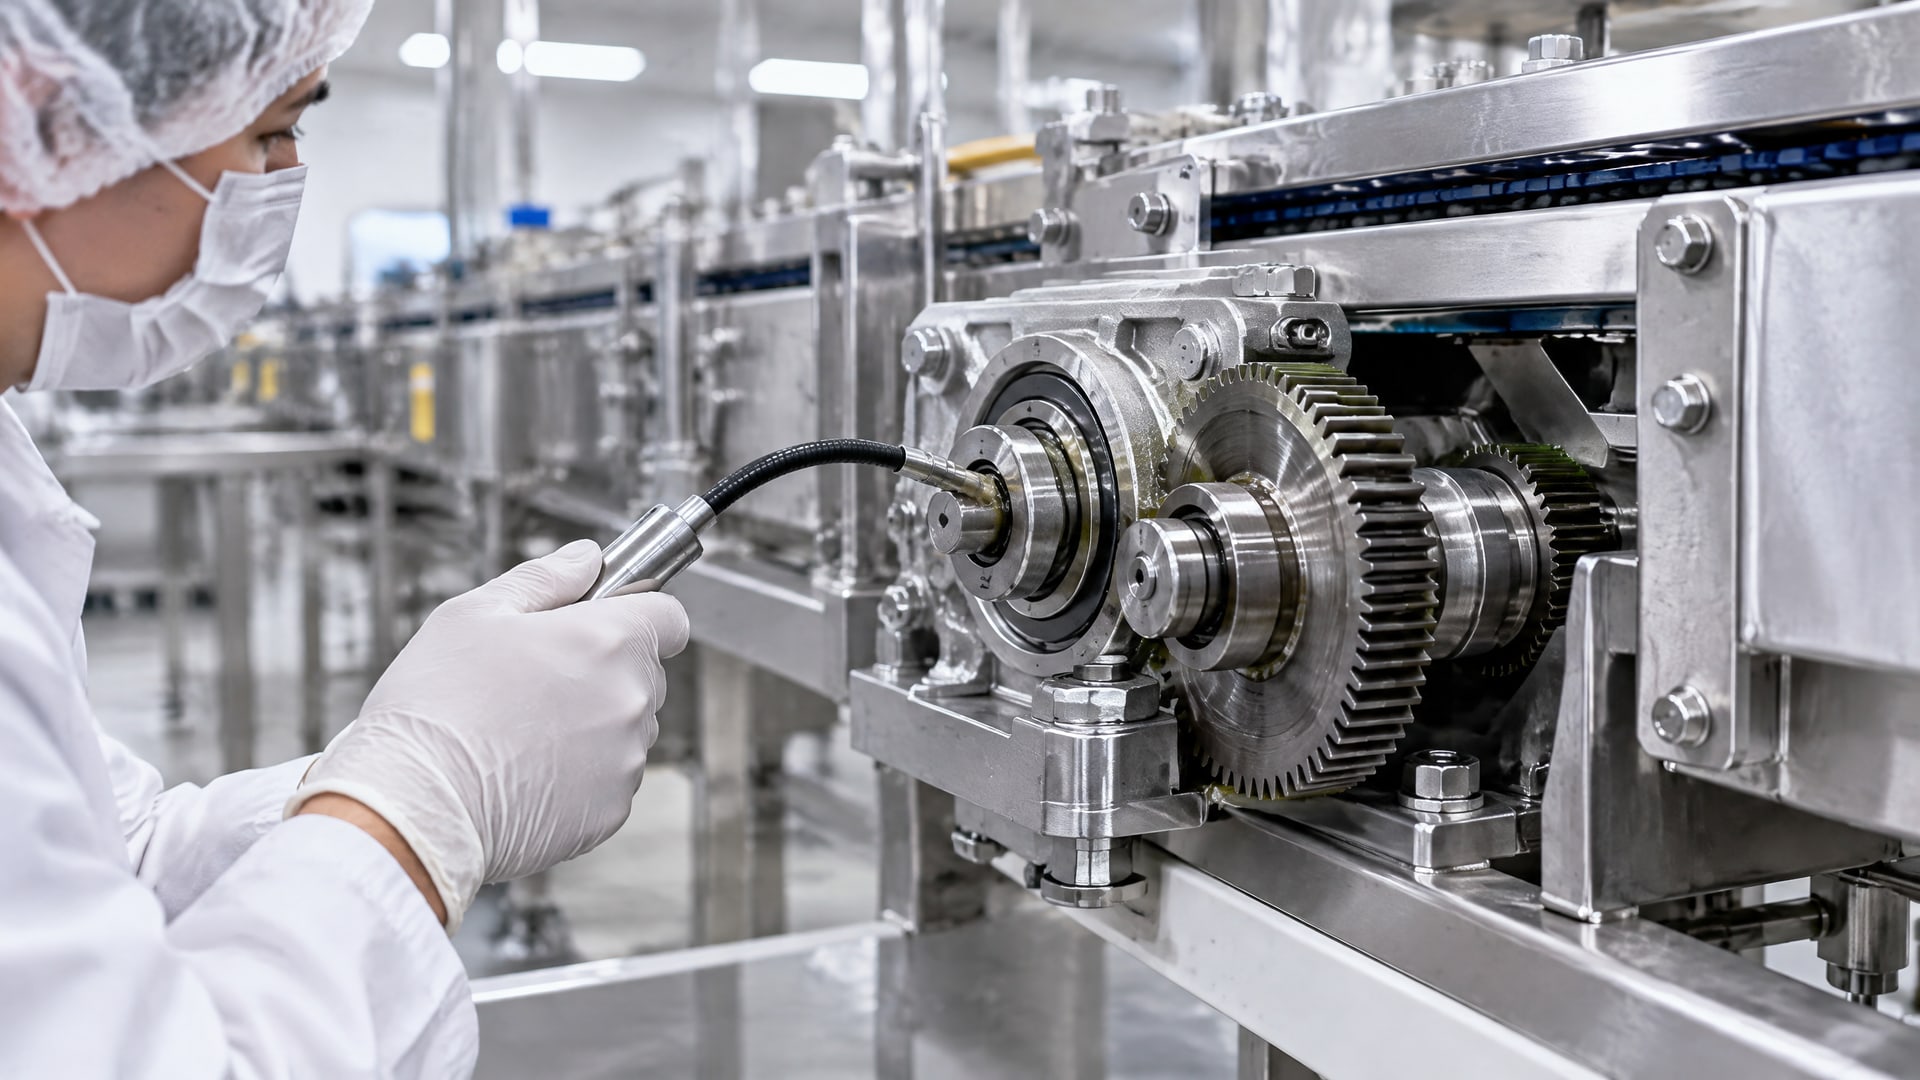
Само название узла не задает класс смазки и не позволяет определить интервал обслуживания. Эти параметры зависят от конструкции и фактического режима работы.
Если газовый затвор расположен рядом с продуктовой зоной или смазка может мигрировать к продукту, учитывают требования H1. Если такого риска нет, категорию определяют по условиям узла и правилам предприятия. В обоих случаях отдельно проверяют стойкость к мойке: испытательные ориентиры включают воздействие воды температурой 79 °C в течение 1 часа и оценку вымывания по классам от менее 10% до более 30%.
Для выбора интервала повторной смазки важно знать, как часто узел подвергается мойке и меняется ли его режим работы. Переносить график с другого подшипника без оценки этих условий не следует. Если оборудование модернизируют или меняют уплотнения, заново проверьте путь возможной миграции смазки и требования к обслуживанию.
В некоторых узлах вместо регулярного смазывания рассматривают герметичные или самосмазывающиеся подшипники. Они могут уменьшить объем обслуживания и снизить вероятность попадания смазки в продуктовую зону. Решение принимают с учетом требований к нагрузке, скорости и эксплуатации, а не только ради сокращения числа операций по смазыванию.
Часто задаваемые вопросы
Нужна ли H1 на всех подшипниках конвейера?
Нет. H1 нужна там, где возможен случайный контакт смазки с пищей или ее миграция к продукту. Для остальных точек смазку выбирают по нагрузке, скорости, температуре, воде, загрязнению и требованиям оборудования. Сначала оцените расположение узла и возможный путь переноса смазки, затем определите необходимую категорию.
Что выбрать для подшипников в зоне мойки?
Оценивайте водостойкость смазки по результатам испытаний и сопоставляйте их с режимом мойки и конструкцией уплотнений. Для роликовых подшипников конвейеров в отраслевых рекомендациях встречается водостойкая смазка NLGI 2, но это не универсальное правило. При возможном контакте с пищей также требуется категория H1.
Чем смазать пищевой конвейер, если узлы работают в разных зонах?
Не выбирайте один материал только потому, что оборудование относится к пищевому производству. Для каждой точки установите риск контакта с пищей, нагрузку, скорость, температуру, влияние воды и частоту повторного обслуживания. Если риск путаницы между точками высок, рассмотрите единые правила выбора смазок по всей линии.
Можно ли увеличить ресурс подшипника только заменой смазки?
Нет. На ресурс влияют также уплотнения, чистота узла, мойка, дозировка, температура и интервал повторной смазки. Более водостойкий материал может быть важен для влажной зоны, но он не компенсирует неподходящее уплотнение или неверно установленный график обслуживания. Оценивайте работу узла в целом.
Заключение
Смазку подшипников конвейера выбирают по риску контакта с продуктом и реальным условиям эксплуатации. При возможном случайном контакте нужна категория H1; для влажных участков отдельно проверяют стойкость к вымыванию, а интервал обслуживания назначают для конкретного узла. NLGI 2 может служить ориентиром для роликовых подшипников, но не заменяет проверку технических требований.
Практический следующий шаг - составить перечень подшипников линии, отметить для каждого зону установки, режим мойки и вероятность миграции смазки, затем сверить эти данные со спецификацией выбранного материала и оборудования. Такой порядок помогает подобрать смазку без подмены технического выбора одной только маркировкой «пищевая».